
أهم أنواع آلات وضع الملصقات التي يجب على كل مدير تغليف معرفتها
يوجد انفصال جوهري في عمليات شراء معدات التغليف الحديثة: حيث يتم اختيار معدات وضع الملصقات بناءً على السرعات المعلن عنها بدلاً من الخصائص الفيزيائية للمنتج. ويؤدي هذا التباين إلى توقفات دقيقة متكررة، ومعدلات رفض مرتفعة بشكل غير مقبول بسبب انحراف الملصقات، وتضخم النفقات التشغيلية. ولتحقيق التكامل السلس والحفاظ على الفعالية الإجمالية للمعدات (OEE)، يجب على مديري الإنتاج فهم البنية الميكانيكية لأنظمة وضع الملصقات. ويقدم هذا الدليل الشامل تحليلاً مفصلاً لأنواع آلات وضع الملصقات الأساسية، والآليات الفيزيائية الكامنة وراءها، والمعايير الاستراتيجية اللازمة للقضاء على فترات التعطل وضمان عرض مثالي للعلامة التجارية على رفوف البيع بالتجزئة.
ملاءمة آلات وضع الملصقات مع الشكل الهندسي للحاويات ومنطق التطبيق
لا يُعد معدل الإنتاجية أبدًا المعيار الأساسي لاختيار آلة وضع الملصقات؛ بل إن المعيار الأساسي هو الشكل الهندسي للعبوة وثباتها. فشكل المنتج هو الذي يحدد أنظمة المناولة الميكانيكية اللازمة لتثبيته خلال المللي ثانية الحاسمة التي يتم فيها وضع الملصق. إن عدم مطابقة تصميم الآلة مع الشكل الهندسي للعبوة يؤدي حتمًا إلى فشل عملية وضع الملصق.
| هندسة الحاوية | آلية المناولة المطلوبة | التطبيقات الصناعية النموذجية |
|---|---|---|
| أسطواني (مستقر) | أحزمة التفاف خطية أو دوارة / بكرات تحديد الموضع ثلاثية النقاط | زجاجات المشروبات، والبرطمانات الزجاجية، وعلب الصفيح/الألمنيوم المملوءة، وعلب الرذاذ |
| مسطح وبيضاوي (متعدد الأوجه) | سلاسل المحاذاة + حزام التثبيت العلوي (ضروري للغاية لمنع الانحراف) | زجاجات الشامبو، عبوات زيت المحركات، عبوات المنظفات، عبوات مستحضرات التجميل المسطحة |
| غير منتظم وغير مستقر | آلات وضع الملصقات الأفقية الملتفة، أو بكرات الدوران، أو أنظمة الأقراص المخصصة | أنابيب أحمر الشفاه، أمبولات زجاجية، أنابيب مرنة قابلة للضغط، قوارير |
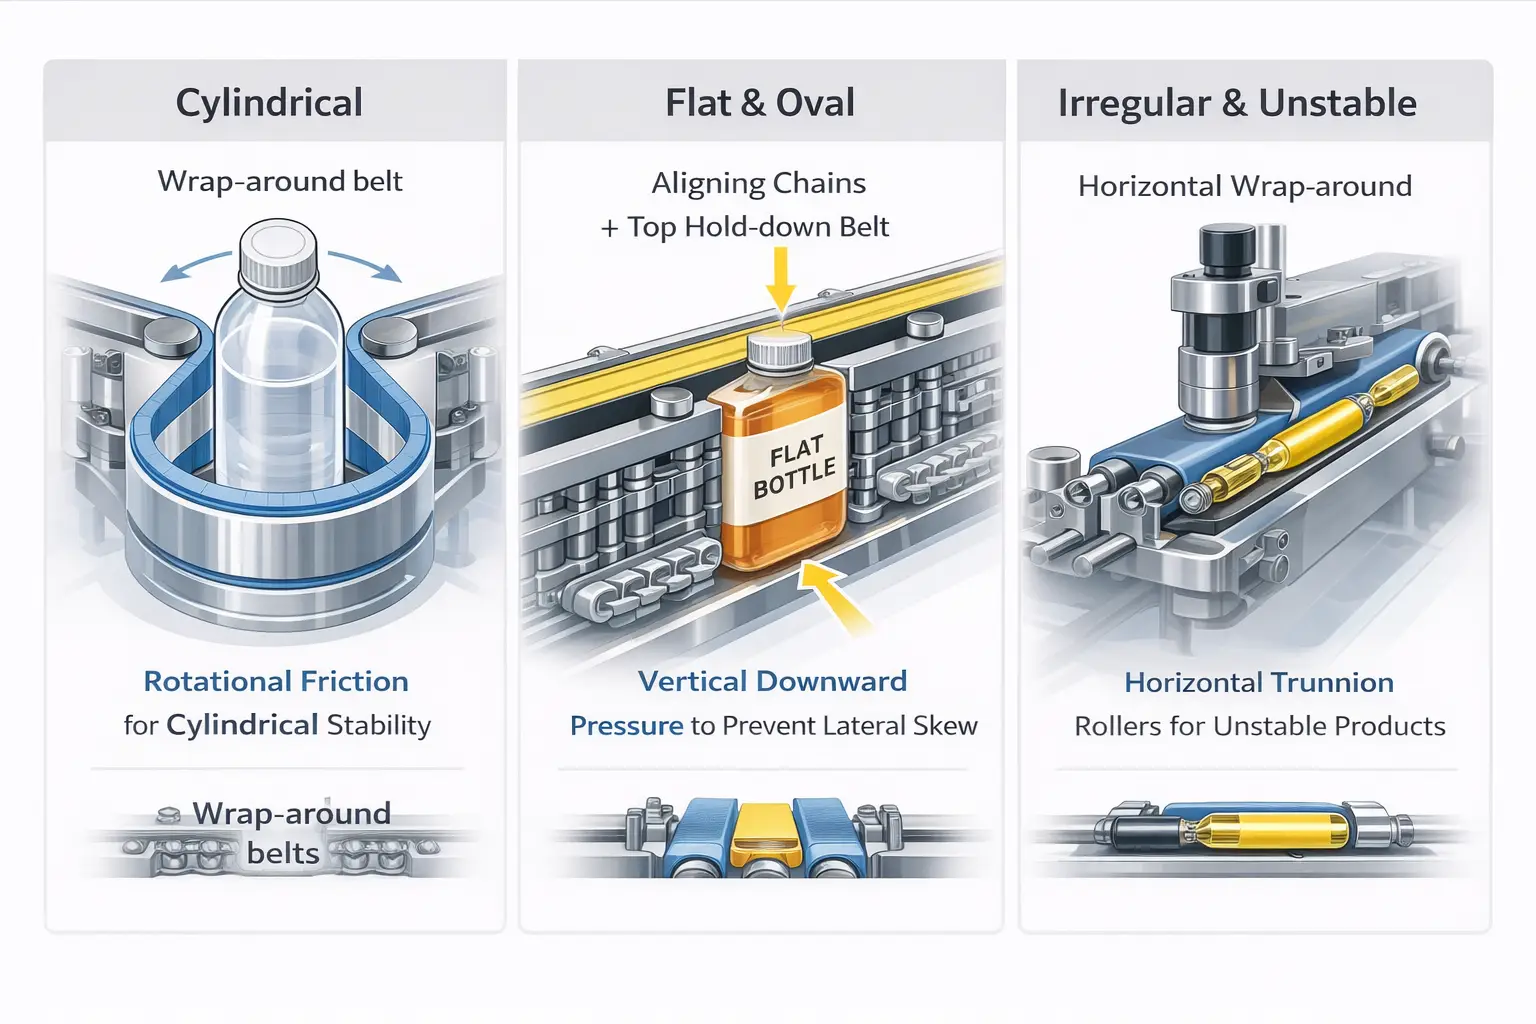
توافق هندسة الحاويات
الحاويات الأسطوانية
بالنسبة للأسطوانات المستقرة والمنتصبة، مثل زجاجات المشروبات القياسية والبرطمانات الزجاجية، فإن المعيار الصناعي هو آلة وضع الملصقات الملتفة. تعتمد هذه الآلات على الاحتكاك الدوراني. تتحرك الحاوية على طول ناقل لتصادف حزامًا إسفنجيًا دوارًا أو آلية تحديد الموضع ثلاثية النقاط (تتألف من بكرة محركة، وبكرة داعمة، وبكرة ضغط). وعندما تقوم شريط الملصقات بتوزيع الحافة الأمامية للملصق على الحاوية، تقوم آلية الدوران بتدوير الزجاجة، مما يؤدي إلى لف الملصق بشكل مثالي حول محيطها. ويكمن التحدي الهندسي هنا في التعامل مع الانحناء (زاوية الانحناء) للزجاجات الزجاجية أو البلاستيكية؛ فحتى الانحناء بمقدار درجة واحدة يتطلب رأس تطبيق مائل متخصص وأحزمة لف مخروطية الشكل لمنع الملصق من الالتفاف بشكل حلزوني لأعلى أو لأسفل أثناء عملية التطبيق.
الحاويات المسطحة والبيضاوية
عند الانتقال من أسطوانة مثالية إلى حاوية مسطحة أو بيضاوية — مثل زجاجة الشامبو أو إبريق زيت المحرك — تتغير قواعد الفيزياء الخاصة بعملية وضع الملصقات بشكل جذري. لم يعد بالإمكان تدوير الوعاء. بدلاً من ذلك، يجب مسح الملصقات على جوانب الزجاجة أثناء تحركها بشكل خطي. ويُعد الانحراف الجانبي أكثر الأعطال الهندسية خطورة في عملية وضع الملصقات على الزجاجات المسطحة. فعندما تلامس وسادة التطبيق أو فرشاة المسح جانب الزجاجة، فإنها تُحدث قوة جانبية. وإذا لم تكن الزجاجة مثبتة بإحكام، فسوف تدور قليلاً على الحزام الناقل، مما يتسبب في وضع الملصق بزاوية مائلة. ولذلك، فإن آلة وضع الملصقات على الزجاجات المسطحة أو البيضاوية يجب أن تكون مزودة بسلاسل محاذاة (لتوسيط الزجاجة وتوجيهها بشكل مثالي) وحزام تثبيت علوي (لضغطها عموديًا نحو الأسفل، مما يثبت الزجاجة على الناقل ويحميها من القوى الجانبية).
الحاويات غير المنتظمة وغير المستقرة
لا يمكن معالجة المنتجات ذات مركز الثقل المرتفع أو التي تكون قاعدة قاعدتها صغيرة جدًّا بحيث لا يمكنها الوقوف بشكل مستقيم على ناقل متحرك — مثل أحمر الشفاه التجميلي، أو أمبولات الأدوية، أو أنابيب مستحضرات التجميل اللينة — على الناقلات الرأسية القياسية. وتؤدي محاولة القيام بذلك إلى سقوط المنتجات، مما يتسبب في انسدادات كارثية. والحل الميكانيكي هو آلة وضع الملصقات الأفقية الملتفة. في هذا التصميم، يتم تغذية المنتجات من قادوس إلى بكرات أفقية ذات محاور دوارة. تستقر المنتجات في وضع أفقي، وتُثبت بإحكام بين البكرات، وتُدور أفقيًّا أثناء وضع الملصق. أما بالنسبة للمنتجات ذات الأشكال الفريدة التي لا يمكنها الدوران، فيتم استخدام أنظمة أقراص مخصصة (صواني حاملة) لنقل المنتج عبر محطة وضع الملصقات بثبات تام.
منطق تطبيق الملصقات والتغطية
الملصقات الفردية والملصقات الأمامية/الخلفية
يحدد ما إذا كان المنتج يتطلب ملصقًا واحدًا أم ملصقين (أمامي وخلفي) عدد رؤوس التوزيع ومنطق التزامن في وحدة التحكم المنطقية القابلة للبرمجة (PLC). يتطلب وضع الملصقات على الوجهين الأمامي والخلفي استخدام رأسين مزدوجين لتوزيع الملصقات يعملان بالتناغم التام. يجب معايرة آلية الدفع والسحب في جهاز فك لفافة الشريط بدقة لضمان أن يتم وضع كلا الملصقين في وقت واحد وبشكل متماثل أثناء مرور الزجاجة بين الرأسين. فقد يؤدي أي انحراف في المحاذاة، ولو بمقدار ملليمتر واحد، إلى إفساد التناسق الجمالي لمنتج تجاري فاخر.
تغطية ملصقات التفافية
عندما يتعين أن تغطي الملصقة كامل محيط حاوية أسطوانية، تصبح دقة التداخل المقياس الرئيسي للجودة. فإذا انزلقت الحاوية أثناء الدوران، أو إذا تقلبت شد الشريط في لفة الملصقات، فلن تتوافق الحافة الخلفية للملصقة تمامًا مع الحافة الأمامية، مما يؤدي إلى ظهور فجوة غير مرغوب فيها أو خط التماس غير متوافق. وتستخدم أنظمة الالتفاف المتطورة نظام توجيه يعمل بمحرك مؤازر لضمان بقاء تفاوت التداخل ضمن هامش صارم يبلغ ±1 مم.
الملصقات المضادة للتلاعب وملصقات الزوايا
في الصناعات الخاضعة لرقابة صارمة مثل الصناعات الدوائية والإلكترونيات (تغليف منتجات 3C) ومستحضرات التجميل الفاخرة، تُعد الأختام المقاومة للعبث إلزامية. تم تصميم آلات وضع الملصقات الزاوية لتثبيت ملصق واحد عبر سطحين متجاورين من الكرتون — حيث يتم عادةً وضع الملصق على اللوح العلوي واستخدام أداة ضغط هوائية ثانوية أو فرشاة آلية لطي الجزء المتبقي من الملصق بسرعة بزاوية 90 درجة على طول اللوح الجانبي. يتطلب هذا التطبيق دقة فائقة، حيث إن أي فقاعات أو تمزق في الختم الأمني أثناء الطي سيؤدي إلى الرفض التلقائي من قبل أنظمة الفحص البصري في المراحل اللاحقة من العملية.
تقنيات وضع الملصقات حسب طريقة تطبيق المادة اللاصقة ونوع المادة
تحدد الطريقة التي تلتصق بها الملصقة بالحاوية الفئة الأوسع لآلة وضع الملصقات. ويشكل هذا الاختيار عملية موازنة دقيقة بين قيود العرض البصري، ومعايير بيئة الإنتاج، والنفقات التشغيلية طويلة الأجل (OpEx) الناتجة عن تكاليف المواد الاستهلاكية.
أنظمة حساسة للضغط (ذاتية اللصق)
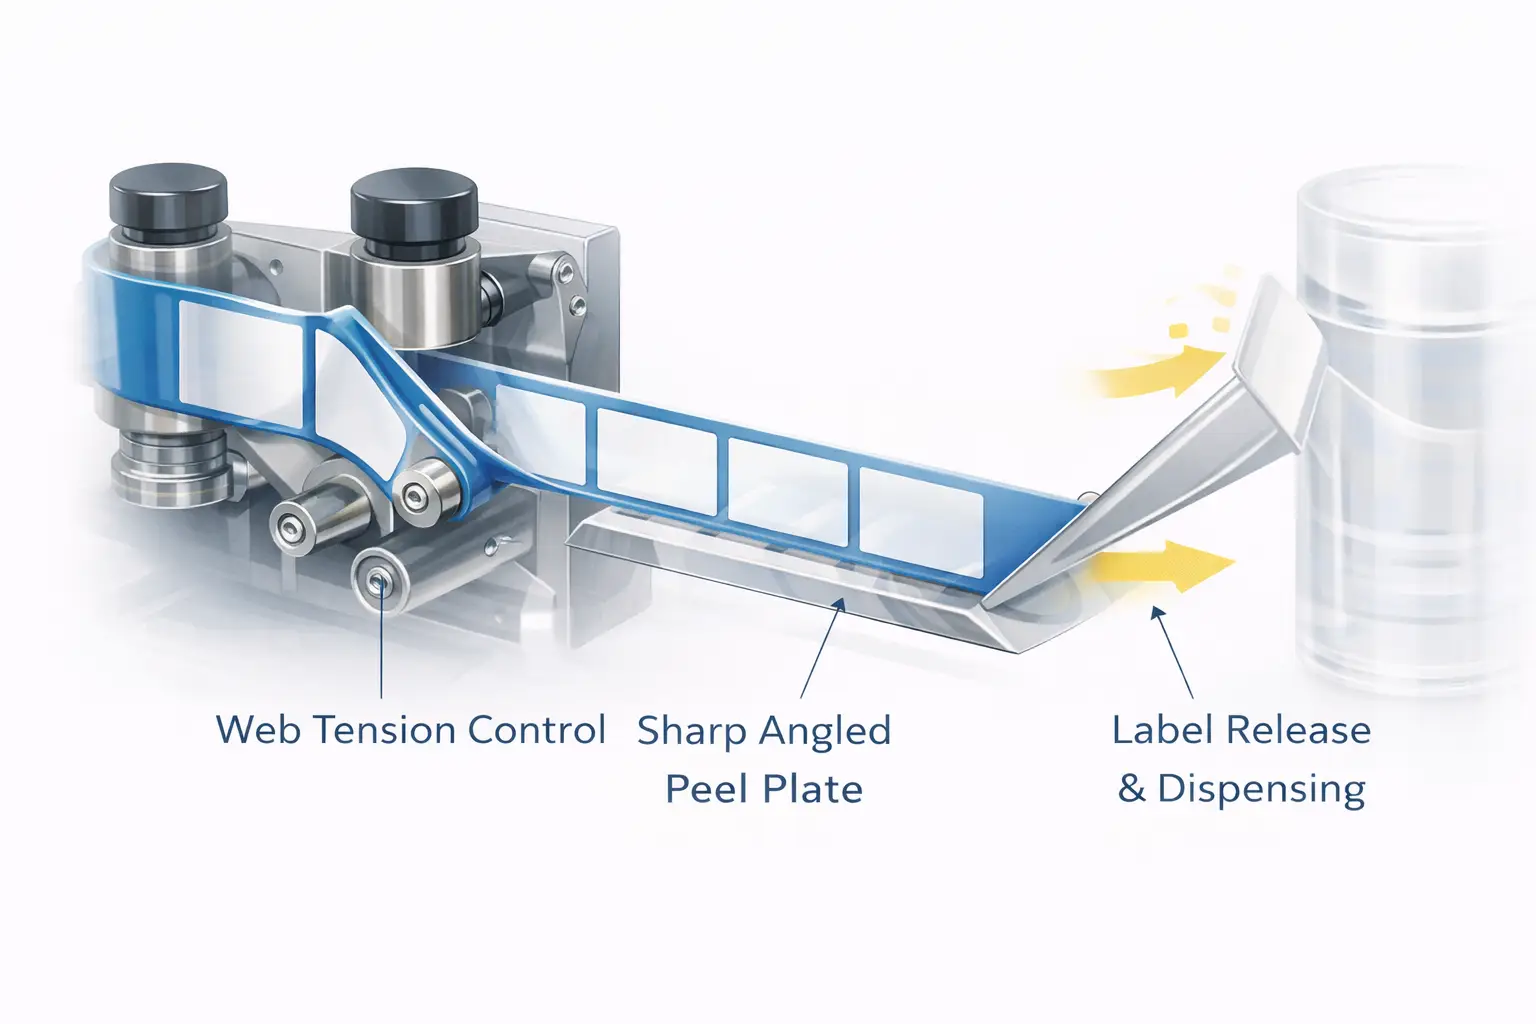
تُعد آلات لصق الملصقات الحساسة للضغط القوة المهيمنة بشكل مطلق في مجال التغليف الحديث، لا سيما في قطاعات الأدوية ومستحضرات التجميل الفاخرة والأغذية المتخصصة. وتستخدم هذه الآلات ملصقات مطبوعة مسبقًا يتم توفيرها على لفة مستمرة من البطانة القابلة للفصل (ورق الدعم). يتم تمرير اللفافة عبر سلسلة من أذرع التوازن للتحكم في الشد، ثم يتم سحبها فوق “لوحة تقشير” حادة وزاوية. ونظرًا لأن مادة الملصق أكثر صلابة من البطانة الداعمة الرقيقة، فإن سحب البطانة بقوة حول لوحة التقشير يؤدي إلى انفصال الملصق وانطلاقه إلى الأمام ليعلق على الحاوية المارة، حيث يتم مسحه أو فرده على الفور.
المزايا وتأثيرها على النفقات التشغيلية: تتمثل الميزة الرئيسية لتقنية الحساسية للضغط في نظافتها الفائقة وجاهزيتها الفورية. فلا حاجة لتسخين الغراء، ولا توجد عملية تنظيف فوضوية، ولا يوجد خطر تلوث بالمادة اللاصقة — مما يجعلها خيارًا إلزاميًا لغرف الأبحاث التي تخضع لمعايير GMP (ممارسات التصنيع الجيدة) الصارمة. كما أنها تدعم أشكال الملصقات شديدة التعقيد وتطبيقات “المظهر الخالي من الملصقات” الشفافة على خلفية شفافة. ومع ذلك، من منظور التكلفة، تتحمل الملصقات الحساسة للضغط تكلفة استهلاكية أعلى للوحدة مقارنة بالطرق الأخرى، ويرجع ذلك إلى حد كبير إلى البطانة الخلفية المصنوعة من السيليكون التي يتم إهدارها، والتي يجب إعادة لفها والتخلص منها باستمرار.
تقنيات الأكمام القابلة للانكماش
عندما تحتاج علامة تجارية إلى تغطية رسومية شاملة بزاوية 360 درجة، من الأعلى إلى الأسفل، على عبوة معقدة ذات انحناءات ثلاثية الأبعاد (مثل زجاجة مشروب رياضي ذات حواف منحنية أو بخاخ مزود بمقبض على شكل ساعة رملية)، فإن الملصقات اللاصقة المسطحة لا يمكنها التكيف مع الشكل الهندسي دون حدوث تجاعيد شديدة. ويتمثل الحل الهندسي في آلة وضع الأكمام القابلة للانكماش. تقوم هذه الآلة بفك لفافة مستمرة من غشاء البوليمر (عادةً ما يكون من مادة PETG أو PVC)، وتقطعها إلى الطول المحدد بدقة باستخدام مجموعة سكاكين دوارة، ثم تدفع الأكمام لأسفل على الحاوية عبر مغزل هبوطي.
وبمجرد تغليفها بالغلاف، تمر الحاوية عبر نفق انكماش حراري. ويُفضل استخدام الأنفاق البخارية في حالة المنحنيات المعقدة، لأنها توفر انتقالًا حراريًّا متجانسًا بزاوية 360 درجة، مما يدفع البوليمر إلى الانكماش والتكيف تمامًا مع تضاريس الحاوية. كما تُستخدم الأنفاق الحرارية الكهربائية المشعة في التطبيقات الأبسط أو في الحالات التي يُمنع فيها وجود الرطوبة الناتجة عن البخار. والأهم من ذلك: التغليف بالأنابيب القابلة للانكماش هو فقط طريقة قابلة للتطبيق على نطاق واسع لتزيين علب الألمنيوم الفارغة وغير المضغوطة، حيث إن الضغط الجانبي الميكانيكي على العلبة الفارغة سيؤدي إلى سحقها.
أنظمة الغراء الرطب والذوبان الساخن
بالنسبة للمنتجات ذات الحجم الكبير والهامش الربحي المنخفض، يُعد خفض تكلفة الملصق لكل وحدة أمراً بالغ الأهمية. وهنا تكمن ميزات أنظمة الغراء الرطب والغراء الذائب بالحرارة.
آلات لصق الملصقات بالغراء الرطب (الغراء البارد): تُعد آلات الغراء الرطب، التي شكلت على مر التاريخ العمود الفقري لصناعة المشروبات، مسؤولة عن استخراج الملصقات الورقية المقطوعة والمكدسة بشكل فردي من خزانة التخزين. وتقوم منصة دوارة بنقل طبقة رقيقة من الغراء البارد، سواء كان مائيًا أو راتنجيًّا، إلى الملصق قبل لصقه على الحاوية. ويتميز الغراء الرطب بقدرة فائقة على التحمل في البيئات الباردة والرطبة، مما يجعله المعيار المتبع في زجاجات البيرة الزجاجية التي تتعرض لتكثف شديد.
أنظمة اللصق بالحرارة (التغذية باللفائف): تُستخدم آلات اللصق بالذوبان الساخن، التي تهيمن على صناعات المياه المعبأة والمشروبات الغازية، لفائف مستمرة من غشاء BOPP (البولي بروبيلين الموجه ثنائي المحور) الرخيص. تقوم الآلة بقص الغشاء، ثم ينقله أسطوانة تفريغ إلى ما وراء أسطوانة لاصقة تُطبق شريطًا دقيقًا جدًّا من مادة لاصقة بالذوبان الساخن فقط إلى الحافتين الأمامية والخلفية للملصق. ثم يتم لف الملصق حول الزجاجة بسرعات فائقة. ومن خلال الاستغناء تمامًا عن الطبقة الداعمة وتقليل استخدام الغراء إلى أدنى حد، توفر أنظمة اللصق بالحرارة أقل تكاليف تشغيل ممكنة للمواد الاستهلاكية، مما يتيح للخطوط عالية السرعة العمل بشكل مستمر مع الحد الأدنى من التكاليف الإضافية للمواد.
المكونات الأساسية التي تحدد الدقة والسرعة
قد تبدو آلتان متطابقتين في المصنع، لكن إحداهما تعمل بسلاسة لمدة عقد من الزمن، في حين تتسبب الأخرى في حدوث اختناقات يومية، وملصقات غير مستوية، ودفعات مرفوضة. ويكمن الفارق بينهما تحت الهيكل المصنوع من الفولاذ المقاوم للصدأ: وهو بنية المحرك الكهربائي وأنظمة الكشف الحسية.
أنظمة الدفع: المحركات السائرية مقابل المحركات المؤازرة
يتم تشغيل محرك التوزيع في آلة وضع الملصقات الحساسة للضغط — وهي الآلية المسؤولة عن دفع الملصق من لوحة النزع في الميكروثانية بالضبط التي تصل فيها الزجاجة — إما بواسطة محرك متدرج أو محرك مؤازر. ويُعد فهم هذا الفرق أهم تقييم تقني يجب على مدير التعبئة والتغليف إجراؤه.
| المعلمات الهندسية | محرك متدرج (حلقة مفتوحة) | محرك سيرفو (حلقة مغلقة) |
|---|---|---|
| آلية التحكم | الحلقة المفتوحة (تستقبل أوامر نبضية، ولا توجد آلية لتغذية مرتدة للموضع) | الحلقة المغلقة (تغذية مرتدة مستمرة في الوقت الفعلي عن الموقع عبر مشفرات مدمجة) |
| الإنتاجية المثلى | نطاق إنتاج منخفض إلى متوسط (< 150 زجاجة في الدقيقة) | نطاق متوسط إلى فائق (200 – 1000+ زجاجة في الدقيقة) |
| الدقة والموثوقية | معرض لحدوث “خطوات مفقودة” في ظل عزم دوران عالٍ، مما يؤدي إلى انحراف في تحديد الموضع. | يقوم بالتصحيح التلقائي للموضع بشكل ديناميكي. ويحافظ على تفاوت دقيق يبلغ ±1 مم. |
واقع الهندسة: يعمل المحرك المتدرج دون إدراك. حيث يوجهه جهاز التحكم المنطقي القابل للبرمجة (PLC) بالدوران 1,000 خطوة بالضبط لتوزيع ملصق واحد. وإذا تسببت المقاومة الميكانيكية (مثل لفة ملصقات ثقيلة أو ارتفاع مفاجئ في الشد) في تخطي المحرك فعليًّا لـ 5 خطوات، فإن المحرك لا يدرك ذلك. فيتم توزيع الملصق التالي متأخرًا، ويتفاقم الخطأ على مدار نوبة العمل حتى تصبح الملصقات بعيدة تمامًا عن المنطقة المستهدفة. وعلى العكس من ذلك، يتميز المحرك المؤازر بوجود مشفر مدمج. فهو يتواصل باستمرار مع وحدة التحكم المنطقية القابلة للبرمجة (PLC)، ويتحقق من موضعه المادي الدقيق آلاف المرات في الثانية. وإذا تأخر بمقدار جزء من المليمتر، فإنه يسحب على الفور مزيدًا من التيار لتصحيح هذا التباين. وبالنسبة لأي خط إنتاج يعمل بسرعة تزيد عن 200 دورة في الدقيقة، أو الخطوط التي تتطلب تفاوتًا مقبولًا يبلغ ±1 مم، فإن محركات السيرفو ذات الحلقة المغلقة تعد متطلبًا مطلقًا لا يمكن التنازل عنه.
تقنيات أجهزة الاستشعار وكشف المواد
يعمل جهاز التحكم المنطقي القابل للبرمجة (PLC) في آلة وضع الملصقات بمثابة «عقلها»، أما أجهزة الاستشعار فهي «عيناها». فإذا لم تتمكن أجهزة الاستشعار من تحديد الفجوة بين الملصقات على الشريط بدقة، فستقوم الآلة بتوزيع الملصقات بشكل غير منتظم، مما يؤدي إلى إهدار لفات كاملة من الملصقات وتوقف الإنتاج.
العتامة التقليدية: الآلة الأساسية القياسية في هذا المجال هي مستشعر ضوئي (يُعرف عادةً باسم «العين الكهربائية»). ويقوم هذا المستشعر بإرسال شعاع ضوئي عبر شريط الملصقات. تسمح الطبقة الخلفية وحدها بمرور الضوء، في حين أن الطبقة الخلفية مع الملصق الورقي معًا تحجب الضوء. ويقوم المستشعر بتسجيل هذا الاختلاف في شدة الضوء لتحديد الفجوة بين الملصقات.
التحدي الشفاف: تستخدم صناعات مستحضرات التجميل والمشروبات على نطاق واسع الملصقات الشفافة ذات “المظهر الخالي من الملصق”. فإذا قمت بتمرير ملصق شفاف على بطانة شفافة من مادة البولي إيثيلين تيريفثالات (PET) عبر مستشعر ضوئي، فإن الضوء يمر مباشرة عبر كليهما. ولا تستطيع الآلة “رؤية” الملصق، وبالتالي ستقوم بلف اللفة بأكملها باستمرار على الأرض. ولمعالجة مواد الأغشية الشفافة، يجب تحديث البنية الكهربائية. والحل هو مستشعر بالموجات فوق الصوتية, ، والتي تُرسل موجات صوتية عالية التردد عبر الشبكة وتقيس التوهين الصوتي (الفرق المجهري في السُمك بين البطانة وحدها مقابل البطانة مع الملصق). أو بدلاً من ذلك، يمكن استخدام مستشعر سعوي يمكن استخدام هذه التقنية، التي تقيس التباين العازل الكهربائي للمواد، وقد أثبتت موثوقيتها الفائقة في حالة الملصقات الشفافة التي تحتوي على طباعة برقائق معدنية أو أحبار معدنية كثيفة.
اختيار المعدات: السرعة، والتكامل، والتحويل
يُعد شراء آلة وضع الملصقات بناءً على مقاييس الأداء المنفصلة وحدها فخًّا خطيرًا. ففي منشأة التصنيع الحديثة، تُعد آلة وضع الملصقات إحدى العقد ضمن نظام بيئي مترابط. وتُحدد قيمتها الحقيقية بمدى سلاسة تزامنها مع المعدات السابقة واللاحقة، ومدى سرعة إعادة تهيئتها لتناسب عمليات إنتاج المنتجات المختلفة.
آلات وضع الملصقات المستقلة مقابل الأنظمة المتزامنة المدمجة في خط الإنتاج
العمليات المستقلة: تبلغ السرعة القصوى لآلات وضع الملصقات اليدوية وشبه الأوتوماتيكية عمومًا حوالي 30 إلى 50 زجاجة في الدقيقة. تتطلب هذه الوحدات المستقلة أن يقوم المشغل بتحميل الزجاجة يدويًّا، وتشغيل دواسة القدم أو المفتاح الصغير، ثم تفريغ المنتج النهائي. ورغم أنها فعالة من حيث التكلفة ومناسبة لمختبرات البحث والتطوير، ومصانع الجعة الحرفية، أو التصنيع المنفصل بكميات صغيرة، إلا أن اعتمادها على وتيرة العمل البشرية يحد بشدة من معدل الإنتاج، ويؤدي إلى تباين ناتج عن الأخطاء البشرية في اتساق وضع الملصقات على مدار نوبة عمل طويلة.
أنظمة متكاملة متزامنة مدمجة: بالنسبة للإنتاج على نطاق صناعي، يجب أن تكون آلة وضع الملصقات مدمجة تمامًا في مسار الناقل. البنى الخطية (المضمنة) تقوم هذه الخطوط بمعالجة الزجاجات أثناء مرورها على ناقل مستقيم، وهي تمثل الحل الأمثل لخطوط الإنتاج ذات السعة المتوسطة إلى العالية التي تعمل بمعدل يتراوح بين 50 و300 زجاجة في الدقيقة. وتوفر هذه الخطوط توازنًا ممتازًا بين السرعة والبساطة الميكانيكية. أما بالنسبة لشركات المشروبات العالمية العملاقة التي تصل معدلات إنتاجها إلى 400 زجاجة في الدقيقة أو أكثر من 1,000 زجاجة في الدقيقة، فإن القوانين الفيزيائية الخطية تصل إلى حدودها القصوى. وتتطلب هذه الخطوط آلات وضع الملصقات ذات العجلة النجمية الدوارة. يتم تحويل الزجاجات من الناقل الرئيسي إلى حلقة دوارة ضخمة تدور باستمرار، حيث تقوم ألواح الزجاجات الفردية — سواء كانت ميكانيكية أو تعمل بمحركات مؤازرة — بتدوير الحاوية بشكل مثالي، بينما تقوم محطات لصق الملصقات المتعددة بلصق الملصقات الأمامية والخلفية وملصقات العنق في آن واحد بسرعات مذهلة.
تكامل الخطوط وأجهزة التحكم
إن آلة وضع الملصقات التي تعمل في بيئة خالية من الهواء لا فائدة منها. يجب أن يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) الخاص بالآلة بإنشاء اتصال قوي بين المدخلات والمخرجات (I/O) مع آلة التعبئة الموجودة في مرحلة ما قبلها وآلة تعبئة الصناديق الموجودة في مرحلة ما بعدها. فإذا تعطلت آلة تعبئة الصناديق الموجودة في المرحلة التالية، يجب أن تتلقى آلة وضع الملصقات إشارة توقف فورية لمنع تراكم الحاويات، وسحق بعضها البعض، والتسبب في كارثة هائلة على خط الإنتاج.
علاوة على ذلك، يتطلب التكامل المتقدم ما يلي: التحكم التسلسلي في السرعة. إذا انخفضت سرعة آلة التعبئة الموجودة في المرحلة السابقة من 200 نبضة في الدقيقة إلى 150 نبضة في الدقيقة بسبب تغير في لزوجة المنتج، فيجب على نظام التتبع بالشفرة التابع لآلة وضع الملصقات أن يبطئ ديناميكيًا سرعة الناقل ورؤوس التوزيع لديها لتتوافق مع الوتيرة الجديدة بشكل مثالي. كما أن التكامل المادي لا يقل أهمية؛ فعدم مطابقة ارتفاع الناقل بشكل صحيح أو عدم وجود طاولات تجميع (مناطق عازلة) ذات أحجام مناسبة قبل آلة وضع الملصقات وبعدها سيؤدي إلى توقفات دقيقة متكررة (دورات التشغيل والتوقف)، مما يقلل بشكل كبير من عمر المحركات ويؤثر سلبًا على كفاءة التشغيل الإجمالية (OEE) للخط.
آليات التبديل السريع لضمان المرونة في التعامل مع المنتجات ذات الرموز التسويقية المتعددة (SKU)
بالنسبة لشركات التعبئة والتغليف التعاقدية (OEM/ODM) التي تدير محافظ منتجات متنوعة، فإن الآلة التي تعمل بمعدل 300 BPM ولكنها تستغرق أربع ساعات لضبطها لتتناسب مع شكل زجاجة جديدة تُعد عبئًا ماليًّا. فالمرونة الميكانيكية للآلة تؤثر بشكل مباشر على صافي الأرباح.
عند تقييم آلة مخصصة لخطوط إنتاج متعددة الرموز (SKU)، يجب إعطاء الأولوية لـ آليات الضبط التي لا تتطلب استخدام أدوات. لا ينبغي أن يحتاج المشغلون إلى مفاتيح ربط أو مفاتيح ألين لضبط القضبان التوجيهية، أو ارتفاع رأس أداة التطبيق، أو مواقع أجهزة الاستشعار. وتستخدم الآلات عالية الجودة عجلات يدوية مقترنة بـ مؤشرات الموضع الرقمية (عدادات SIKO). إذا كنت تنتقل من زجاجة مستديرة سعة 500 مل إلى زجاجة مربعة سعة 1 لتر، فما على المشغل سوى تدوير العجلات اليدوية إلى الإعدادات الرقمية الموثقة مسبقًا في دليل الوصفات. وبالاقتران مع قطع الغيار سريعة الفك (مثل العجلات النجمية المغناطيسية أو قضبان التوجيه القابلة للتثبيت)، يمكن تطبيق مبادئ SMED (تبديل القالب في دقيقة واحدة)، مما يقلل عملية التبديل الميكانيكي الشاقة التي تستغرق ساعتين إلى عملية يمكن التنبؤ بها وقابلة للتكرار تستغرق 15 دقيقة، وبالتالي توفير ساعات من وقت الإنتاج المربح.
التطبيقات الصناعية والقيود الخاصة بالمواد
لا تصمد الآلات متعددة الأغراض في البيئات الصناعية القاسية. فكل سوق من الأسواق الرأسية تفرض قيودًا مادية صارمة ومعايير تنظيمية لا تقبل التنازلات، والتي تحدد بشكل دقيق مواصفات هندسة الآلات.
وضع الملصقات على الأطعمة والمشروبات وعلب الألمنيوم
يجب أن تتحمل المعدات المستخدمة في منشآت الأغذية والمشروبات بروتوكولات التعقيم الصارمة. ويجب أن يكون هيكل الآلة مصنوعًا من الفولاذ المقاوم للصدأ من الدرجة 304 أو 316، مع خزانات كهربائية مغلقة تمامًا ومصنفة بمعيار IP65 أو IP67، لتتحمل عمليات الغسل بالضغط العالي ومواد التنظيف الكاوية دون حدوث ماس كهربائي.
محظور استخدام علب الألمنيوم: هناك قيد مادي حاسم في تغليف المشروبات يتعلق بالعلب الألومنيوم. فالعلبة الألومنيوم الفارغة غير المضغوطة تتمتع بقوة محورية عالية (من الأعلى إلى الأسفل)، لكن قوتها الشعاعية (من جانب إلى آخر) تكاد تكون معدومة. لا يمكن لصق ملصقات حساسة للضغط على علب الألمنيوم الفارغة باستخدام أحزمة الالتفاف القياسية. سيؤدي الضغط الجانبي الناتج عن الإسفنجة المستخدمة في المسح إلى سحق الجدران الرقيقة على الفور، مما يؤدي إلى معدل خردة يبلغ 100%. ويجب أن تتم عملية وضع الملصقات الحساسة للضغط على العلب في مرحلة لاحقة من العملية بشكل صارم،, بعد تم تعبئة العلبة، وإضافة النيتروجين السائل إليها (في حالة المشروبات غير الغازية)، ثم إغلاقها باللحام، مما يمنحها الضغط الداخلي اللازم لتحمل عملية وضع الملصقات. وإذا كان لا بد من تزيين العلب الفارغة قبل تعبئتها، فإن تقنية الأكمام الانكماشية (التي لا تمارس أي ضغط جانبي) هي الحل الهندسي الوحيد المتاح.
الامتثال للمعايير الخاصة بالأدوية ومستحضرات التجميل
يعمل قطاع الأدوية في ظل أطر تنظيمية لا تتسامح مطلقًا مع أي مخالفة. ويجب أن تتوافق أنظمة وضع العلامات في هذا القطاع مع معايير ممارسات التصنيع الجيدة (GMP) الصارمة ومتطلبات الجزء 11 من اللائحة 21 CFR الصادرة عن إدارة الغذاء والدواء الأمريكية (FDA)، والتي تفرض تتبعًا دقيقًا للبيانات، وتوقيعات إلكترونية، وسجلات تدقيق. ولتحقيق الامتثال، غالبًا ما تقوم شركات وضع العلامات الدوائية بدمج أنظمة الطباعة والتطبيق (P&A)—دمج طابعات النقل الحراري مباشرةً في رأس وضع الملصقات لطباعة رموز الدُفعات وتواريخ انتهاء الصلاحية والباركودات المصفوفة ثنائية الأبعاد المسلسلة ديناميكيًا على كل ملصق مباشرةً قبل لصقه. ويقترن ذلك بكاميرات فحص عالية السرعة تعمل بتقنية الرؤية الآلية وتقوم بإجراء عملية التحقق البصري من الأحرف (OCV) لرفض أي زجاجة على الفور في حالة وجود باركود ملطخ أو ملصق مفقود.
في صناعة مستحضرات التجميل الفاخرة، يكمن التحدي في الجانب الجمالي بحتًا. فالمظهر الراقي المعروف بـ“الشفاف على الشفاف” يتطلب وضع ملصقات شفافة على الزجاج الشفاف أو الأكريليك دون أن تعلق بها أي فقاعة هواء مجهرية. وهذا يتطلب آليات مسح متخصصة عالية الكثافة، بالإضافة إلى تحكم دقيق للغاية في الشد مدعوم بنظام سيرفو، لضمان استواء الملصق تمامًا، حيث إن أدنى عيب بصري قد يضر بصورة العلامة التجارية.
هيكل التكاليف والكفاءة التشغيلية (التكاليف التشغيلية مقابل التكاليف الرأسمالية)
يُعد شراء آلة وضع الملصقات بناءً على مقاييس الأداء المنفصلة وحدها فخًّا خطيرًا. ففي منشأة التصنيع الحديثة، تُعد آلة وضع الملصقات إحدى العقد ضمن نظام بيئي مترابط. وتُحدد قيمتها الحقيقية بمدى سلاسة تزامنها مع المعدات السابقة واللاحقة، ومدى سرعة إعادة تهيئتها لتناسب عمليات إنتاج المنتجات المختلفة.
النفقات الرأسمالية الأولية (CapEx)
يتم تحديد النفقات الرأسمالية الأساسية لآلة وضع الملصقات وفقًا لهيكل نظام الدفع وهندسة الإطار. إن الترقية من آلة خطية تعمل بمحرك متدرج إلى نظام خطي يعمل بالكامل بمحرك سيرفو ستؤدي إلى زيادة سعر الشراء الأولي، لكنها تضمن الاستقرار عند السرعات العالية. أما الانتقال إلى آلة وضع ملصقات دوارة متعددة المحطات عالية السرعة، فيمثل استثمارًا رأسماليًا ضخمًا لا يناسب سوى مصانع المشروبات ذات النطاق الصناعي، حيث يبرر حجم الإنتاج الهائل استرداد التكلفة. علاوة على ذلك، تؤثر الوحدات المخصصة الضرورية بشكل كبير على تكاليف رأس المال. فدمج أنظمة مخصصة لمناولة الأقراص (puck) للزجاجات غير المستقرة، أو إضافة منفاخات هواء مؤينة لإزالة الكهرباء الساكنة من ملصقات الأغشية الشفافة، أو تركيب كاميرات الفحص بالرؤية الصناعية من Cognex أو Keyence، كل ذلك سيضاعف النفقات الأولية، لكن هذه استثمارات ضرورية لضمان إنتاج خالٍ من العيوب.
المواد الاستهلاكية وتكاليف التوقف الخفية (التكاليف التشغيلية)
يكمن النزيف المالي الحقيقي في خط التعبئة والتغليف في النفقات التشغيلية. وعند تحليل المواد الاستهلاكية، تنطوي الملصقات الحساسة للضغط على تكلفة إضافية متأصلة، لأنك تدفع ثمن البطانة الخلفية المصنوعة من السيليكون، والتي يتم لفها في النهاية كنفايات والتخلص منها. في المقابل، تستخدم أنظمة التغذية باللفائف بالذوبان الساخن فيلم BOPP بدون بطانة، مما يوفر تكلفة أقل بكثير لكل زجاجة، مما يجعلها الخيار المنطقي الوحيد للمنتجات ذات الحجم الكبير والهامش المنخفض مثل المياه المعبأة في زجاجات.
ومع ذلك، فإن التكلفة التشغيلية الخفية الأكثر تدميرًا هي وقت التعطل الناجم عن المعدات الرخيصة. فآلة وضع الملصقات ذات التكلفة المنخفضة التي تعتمد على محركات متدرجة ذات حلقة مفتوحة غالبًا ما تفقد التزامن. وهذا يؤدي إلى وضع الملصقات بشكل مجعد أو غير متوازي. ولا تقتصر الخسارة على تكلفة الملصق المهدر والمنتج التالف داخل الزجاجة فحسب، بل تتكبد أيضًا تكلفة العمالة اللازمة لإيقاف خط الإنتاج، وتنظيف الانسداد، وإعادة معايرة الآلة، وإعادة التشغيل. عندما تتسبب الآلة في توقف لمدة 15 دقيقة في كل نوبة عمل على خط إنتاج مصمم لسرعة 200 وحدة في الدقيقة، فإنك تتكبد خسارة قدرها 3,000 وحدة من الإنتاج يوميًا. وعلى مدار السنة المالية، فإن الخسائر المالية الناتجة عن ضعف كفاءة التشغيل الإجمالية (OEE) تفوق بكثير الوفورات الناتجة عن شراء الآلة الأرخص.
الخلاصة: قائمة مرجعية استراتيجية لاستثمارك
- الخطوة 1: تصفية هندسية لا تقبل المساومة: حدد بوضوح شكل الحاوية واستقرارها وصلابتها. دع القوانين الفيزيائية تحدد بنية المناولة. احترم المحظورات المتبعة في الصناعة — مثل عدم ممارسة أي ضغط جانبي ميكانيكي على علب الألومنيوم الفارغة وغير المضغوطة.
- الخطوة 2: مواءمة السعة مع البنية الكهربائية: قم بمواءمة معدل «الزجاجات في الدقيقة» (BPM) المستهدف مع آلية الدفع. إذا تجاوز خط الإنتاج الخاص بك 150 زجاجة في الدقيقة، فتجنب استخدام المحركات السائرية واعتمد أنظمة سيرفو ذات حلقة مغلقة لمنع الانحراف الناتج عن السرعة العالية. وقم بمواءمة تقنية المستشعرات (الضوئية مقابل الموجات فوق الصوتية) بشكل دقيق مع درجة عتامة مادة الملصق.
- الخطوة 3: فرض إجراء اختبار القبول في المصنع (FAT): لا تبرم أبدًا عقد شراء بناءً على كتيب إعلاني. اطلب من الشركة المصنعة إجراء اختبارات على زجاجات الإنتاج الفعلية ولفائف الملصقات الخاصة بك في منشآتها، لإثبات الدقة المعلنة وقدرات كفاءة التشغيل الإجمالية (OEE) وأوقات التبديل الفعلية قبل شحن المعدات.
غالبًا ما تتعطل المعدات الجاهزة والميسورة التكلفة تحت الضغط الشديد الناتج عن التشغيل الصناعي المستمر على مدار 24 ساعة طوال أيام الأسبوع، حيث تعاني من فقدان خطوات المحرك والتوقف المزمن عن العمل. وبصفتها إحدى الشركات الرائدة في تصنيع تكنولوجيا وضع الملصقات عالية الجودة في الصين،, LevaPack تتخصص في تقديم حلول عالية الدقة مصممة خصيصًا للعلب المستديرة، والعلب المصنوعة من الصفيح، والبرطمانات.
معداتنا الرائدة، مثل يمكن أن يكون الجسم و القبعة أجهزة وضع الملصقات الحساسة للضغط، التي تستبعد المكونات المعيبة. وتُجهز كل وحدة بشكل صارم بنظام كهربائي مغلق الدائرة يتميز بـ وحدات التحكم المنطقية القابلة للبرمجة (PLC) من باناسونيك، وشاشات اللمس HMI من Kunlun Tongtai، ومستشعرات الكشف عن الملصقات من Leuze. بفضل تكاملها مع هيكل ميكانيكي صلب ثلاثي الأقطاب وقابل للتعديل، تضمن هذه البنية التصحيح التلقائي الذكي والكشف السلس عن الملصقات المفقودة، مما يمنع تمامًا تسرب الملصقات وإهدار المواد.
سواء كنت بحاجة إلى وحدة مستقلة عالية التحمل أو خط تعبئة وتغليف متكامل وجاهز للاستخدام، مصمم خصيصًا ليشمل جميع المراحل بدءًا من التعبئة وإغلاق العبوات وصولاً إلى وضع الملصقات، فإن مهندسي LevaPack يضمنون لك استقرارًا لا مثيل له.
هندسة دقيقة للإنتاج المستمر عالي السرعة على مدار 7×24
هل أنت مستعد للقضاء على فترات التوقف عن العمل وحماية معدل الكفاءة التشغيلية الإجمالية (OEE)؟ استفد من تقنية وضع الملصقات عالية الدقة التي نقدمها لضمان عرض مثالي لعلامتك التجارية على كل رف.
اكتشف حلولنا المخصصة


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL