
إتقان تعبئة صلصة الباربيكيو الساخنة: القضاء على فترات التوقف عن العمل بفضل التكنولوجيا الذكية
في قطاع تصنيع الأغذية الذي يتسم بمنافسة شديدة، نادرًا ما تكون عملية تعبئة صلصة الباربكيو الفاخرة بسيطة بقدر صب السائل في زجاجة. وبالنسبة لمديري المصانع ومهندسي الإنتاج ومديري العمليات، تمثل صلصة الباربكيو “عاصفة كاملة” من التحديات المتعلقة بديناميكا الموائع. فهي سميكة، وذات حموضة عالية، وغنية بالسكريات، وغالبًا ما تحتوي على جسيمات عالقة مثل الثوم المفروم أو رقائق البصل، وتحتاج عادةً إلى معالجة صارمة بدرجات حرارة عالية لضمان سلامة الأغذية.
إن الخطأ في اختيار المعدات لا يؤدي فقط إلى وجود بضع زجاجات في حالة سيئة؛ بل يتسبب أيضًا في انسدادات كارثية في خطوط الإنتاج، وتدهور شديد في جودة المنتج، وتباينات غير مقبولة في الوزن، وفترات تعطل غير مخطط لها تعطل سير العمل بشكل كبير. ولتحقيق مستوى عالٍ من الفعالية الإجمالية للمعدات (OEE) وحماية هوامش أرباحك، يجب عليك تجاوز معدات التعبئة والتغليف العامة والاستثمار في آلات ذكية مصممة خصيصًا للتعامل مع السوائل الصعبة.
سيتناول هذا الدليل الهندسي الشامل القيود الميكانيكية المتعلقة بتعبئة صلصة الباربكيو، ويقدم رؤى عملية حول اختيار تقنيات التعبئة والتحكم في درجة الحرارة والإغلاق المطلوبة لتحقيق إنتاج مستمر وعالي الإنتاجية. وللحصول على نظرة أوسع نطاقًا حول كيفية تأثير متطلبات المستهلكين على اختيار العبوات، يمكنك أيضًا الاطلاع على الدليل الشامل لأنواع تغليف الصلصات والاتجاهات السائدة والحلول الآلية.
الخصائص الفريدة للمنتج التي تفرض قيودًا على تغليف صلصة الشواء
من منظور الهندسة وديناميكا الموائع، تفرض صلصة الباربيكيو قيودًا صارمة وغير قابلة للتفاوض على تصميم خط التعبئة والتغليف. فلا يمكن توقع أن تتمكن آلة تعبئة قياسية تعمل بالجاذبية أو بالفائض — والمصممة للمياه أو المشروبات الكحولية الشفافة — من التعامل مع سائل عالي اللزوجة وغني بالجسيمات. ولتصميم خط إنتاج يعمل بسلاسة دون عوائق على مدار نوبات العمل المتتالية، يجب علينا أولاً فهم الخصائص الفيزيائية الأساسية للمنتج نفسه.
تشترط إدارة الغذاء والدواء الأمريكية (FDA) وغيرها من هيئات سلامة الأغذية العالمية أن تخضع الأطعمة عالية الحموضة (التي تُعرَّف عادةً بأن درجة الحموضة فيها تبلغ 4.6 أو أقل) لمعالجة حرارية محددة — وأكثرها شيوعًا هي عملية التعبئة الساخنة. وهذا يعني أن الصلصة الخاصة بك ستُضخ عبر النظام عند درجات حرارة تتراوح بين 185 درجة فهرنهايت و195 درجة فهرنهايت (85 درجة مئوية إلى 90 درجة مئوية).
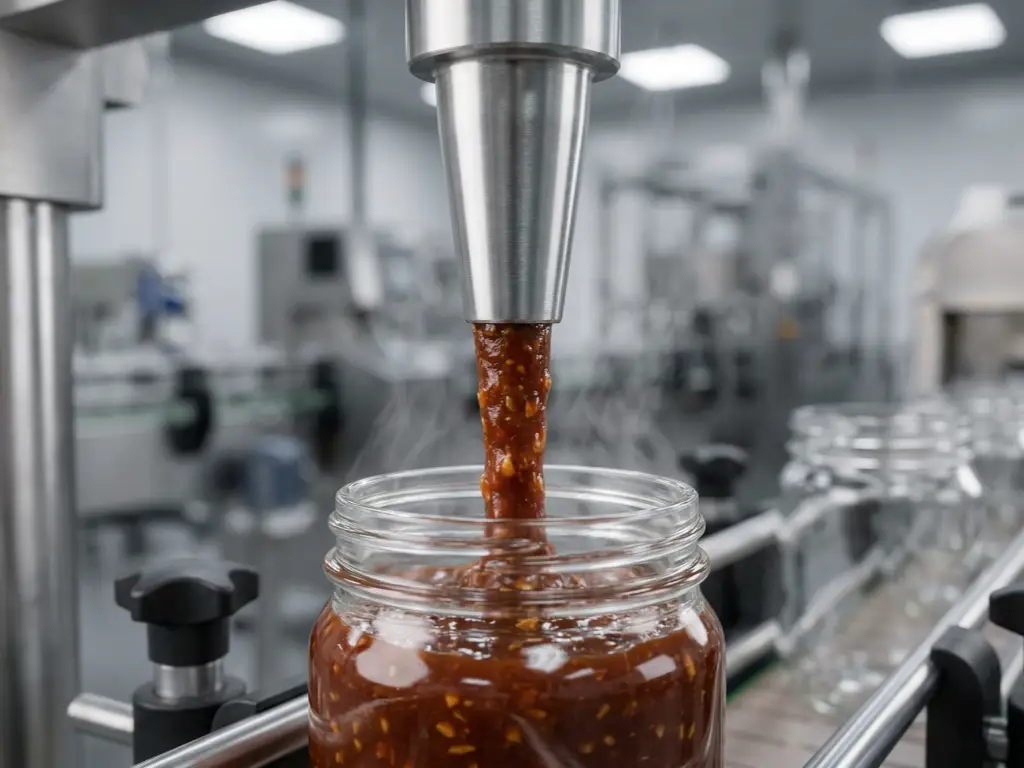
نظرًا لأن البيئة شديدة الحموضة (بسبب الخل ومعجون الطماطم) وتعمل في درجات حرارة مرتفعة، فإن الفولاذ المقاوم للصدأ 304 القياسي لا يفي بالغرض. فالتعرض المستمر للكلوريدات والأحماض الساخنة سيؤدي بمرور الوقت إلى حدوث تآكل نقطي وتآكل عام. ولذلك، يجب أن تكون كل سطح من الأسطح الملامسة للمنتج في آلة التعبئة والتغليف الخاصة بكم مصنوعة من الفولاذ المقاوم للصدأ من النوع المستخدم في التطبيقات البحرية الفولاذ المقاوم للصدأ 316L لضمان الامتثال للمعايير الصحية وضمان طول العمر الافتراضي.
المنطق لا يقبل المساومة: فالتحريك لهذا النوع من المنتجات يتطلب قوة ضخ فائقة، لكن إيقاف التدفق يتطلب دقة مطلقة لتجنب التسرب وفشل الإحكام. وفيما يلي تفصيل لكيفية تأثير خصائص السائل بشكل مباشر على المتطلبات الميكانيكية:
| خصائص السوائل | تحدي التغليف | المواصفات المطلوبة للجهاز |
|---|---|---|
| لزوجة عالية (1,000 – 15,000 سنتيبوز) | يقاوم المنتج التدفق، ويؤدي إلى ضغط عكسي شديد، ويلتصق بالفوهات مما يتسبب في تشكل خيوط غير مرتبة وتساقط قطرات. | آليات الإزاحة الإيجابية (المضخات المكبسية/المضخات الدائرية) وفوهات الإغلاق التام المضادة للتنقيط. |
| الجسيمات العالقة (الثوم، البصل، بذور الفلفل) | تتعطل الصمامات القياسية في وضع الفتح بسبب انحشار قطع صلبة فيها، مما يؤدي إلى إتلاف دقة القياس الحجمي والتسبب في تسرب مستمر. | صمامات دوارة ذات تجويف كبير تعمل على قص المواد الصلبة بشكل فعال بدلاً من الاعتماد على الضغط الناتج عن الزنبرك. |
| حموضة عالية ومحتوى سكري مرتفع | تآكل الأجزاء المعدنية؛ حيث تعمل السكريات بمثابة مواد لاصقة قوية عند تبريدها، مما يؤدي إلى انحشار المكونات المتحركة. | أجزاء ملامسة مصنوعة من الفولاذ المقاوم للصدأ 316L؛ أنظمة تنظيف في الموقع (CIP) متينة مزودة بلحامات صحية ذات تصريف ذاتي. |
اختيار تقنية التعبئة المثلى للسوائل اللزجة والتي تحتوي على قطع صلبة
هذه هي المنطقة الفنية الخاصة بالمياه العميقة في خط الإنتاج الخاص بك. عند التعامل مع صلصة الشواء، فإن محاولة استخدام آلة تعبئة بالجاذبية أو آلة تعبئة بالفائض ستؤدي إلى فشل فوري. فاللزوجة عالية جدًّا بحيث لا تسمح للجاذبية بالحفاظ على سرعات الإنتاج، كما أن الجسيمات ستؤدي على الفور إلى انسداد خطوط إعادة التدفق الزائدة. يجب عليك استخدام تقنية الإزاحة الإيجابية. عند تقييم آلة تعبئة السوائل اللزجة, ، لديك في الأساس خياران رئيسيان مصممان خصيصًا ليتناسبا مع القوام المحدد لوصفتك. سنتجاهل الفئات غير ذات الصلة ونركز فقط على ما يثبت نجاحه، مما يساعدك على اتخاذ قرار استبعاد دقيق ومستند إلى البيانات.
آلات تعبئة بمكبس مزودة بصمامات دوارة لمعالجة الجسيمات القياسية
بالنسبة للغالبية العظمى من صلصات الشواء التجارية، تُعد آلة التعبئة بالمكبس المزودة بصمام دوار هي الأفضل بلا منازع في خط الإنتاج. تعمل آلة التعبئة بالمكبس وفقًا لمبدأ حجمي بسيط: يتم سحب الأسطوانة للخلف، مما يسحب حجمًا دقيقًا من الصلصة من قادوس التغذية إلى الحجرة، ثم تدفعها إلى الوعاء. ونظرًا لأن حجم الأسطوانة ثابت ويتم التحكم فيه ميكانيكيًا، فإن دقة الجرعات عالية للغاية، وعادةً ما تكون في نطاق +/- 0.5% من الحجم المستهدف.
ومع ذلك، فإن العنصر الأساسي والحاسم هنا هو الصمام الدوار, ، والتي يجب أن تُستخدم مع فوهات مانعة للتنقيط. تستخدم العديد من آلات التعبئة المكبسية ذات التكلفة المنخفضة صمامات فحص بسيطة تعمل بنابض (صمامات كروية أحادية الاتجاه). فإذا علقت قطعة من الثوم المفروم أو بذرة فلفل مطحونة بين الكرة ومقعد الصمام في صمام الفحص، فإن الإحكام ينكسر. وستندفع الصلصة ذات الضغط العالي متجاوزة الصمام، مما يؤدي إلى زجاجات ناقصة الوزن وفوضى كارثية ولزجة على حزام النقل الخاص بك.
يُزيل الصمام الدوار هذه النقطة الضعيفة. فبدلاً من الاعتماد على ضغط السائل والزنبركات، يتكون الصمام الدوار من قلب يتم تشغيله ميكانيكيًّا ويدور فعليًّا لفتح وإغلاق الممر بين القادوس والمكبس والفوهة. تخيل عمله كزوج من المقصات الصناعية: فبينما يدور لإغلاق المسار، يقوم بقص أي جسيمات عالقة بشكل نظيف. ولا يهمه وجود قطعة بصل في طريقه؛ فهو يقطعها ويغلق المسار بإحكام في كل مرة، مما يضمن اتساقًا حجميًّا مطلقًا وقطعًا نظيفًا.
مضخات مكبس دائرية لإنتاج قوام حرفي وسميك
ماذا لو كان العرض التسويقي الفريد لعلامتك التجارية هو قوام ريفي مصنوع بحرفية عالية، يتميز بقطع كبيرة سليمة من البصل المحمص، أو البذور الكاملة، أو قطع الفاكهة الكبيرة؟ في هذه الحالة، قد تؤدي حركة القص الناتجة عن الصمام الدوار القياسي إلى إتلاف مظهر منتجك. علاوة على ذلك، فإن المضخات الدوارة ذات الفصوص القياسية — التي غالبًا ما تُباع على أنها ترقية فاخرة — تكون في الواقع ضارة في هذه الحالة. نظرًا لأن المضخات الدوارة ذات الفصوص تتميز بفجوات ضيقة للغاية بين الفصوص وجسم المضخة، فإنها ستقوم بهرس وسحق وتفتيت الجسيمات الصلبة، مما يحول صلصتك الفاخرة ذات القطع الكبيرة إلى هريس متجانس.
الحل الهندسي للنقل دون أي أضرار هو مضخة مكبسية محيطية (مثل بنية مضخة «واوكيشا» القياسية في الصناعة) أو نظام مكبس مخصص ذي قطر كبير. تتميز هذه المضخات المتخصصة بتجويفات داخلية كبيرة للغاية وتعمل بمعدلات قص منخفضة جدًّا. يتم جمع المنتج ونقله عبر هيكل المضخة في جيوب كبيرة بدلاً من ضغطه بين التروس الضيقة.
لتسهيل عملية اتخاذ القرار، يرجى الرجوع إلى المصفوفة الفنية الواردة أدناه:
| التكنولوجيا | الأكثر ملاءمة لـ | طريقة معالجة الجسيمات | القص النسبي وتدهور المنتج |
|---|---|---|---|
| آلة تعبئة بالمكبس مزودة بصمام دوار | صلصات ذات قوام ناعم إلى متوسط القوام، إنتاج تجاري قياسي. | تقوم بقص الجسيمات لضمان إحكام الإغلاق ودقته. | قوة قص معتدلة. قد تقطع قطعًا أكبر حجمًا، لكنها تتميز بدقة عالية. |
| مضخة مكبسية محيطية | صلصات فاخرة مصنوعة يدويًّا تحتوي على قطع كبيرة وهشة. | تنقل الجسيمات في التجاويف الكبيرة دون سحقها. | قوة قص منخفضة للغاية. يحافظ على القوام الدقيق للخليط. |
التحكم في درجة الحرارة داخل مشعب التعبئة الساخنة
تعد إدارة درجة الحرارة إحدى النقاط العمياء التي غالبًا ما يتم تجاهلها في عمليات شراء خطوط التعبئة والتغليف في الداخل الآلة. يهتم المشترون بشدة بمعرفة ما إذا كانت الزجاجات أو زجاجات البولي إيثيلين تيريفثالات (PET) التي اختاروها قادرة على تحمل الحرارة التي تبلغ 190 درجة فهرنهايت دون أن تتشوه أو تنكسر، لكنهم يتجاهلون تمامًا الكيفية التي تحافظ بها معدات التعبئة نفسها على هذا النمط الحراري الحاسم.
تخيل واقع أرضية مصنع مزدحمة: فمواطن الاختناق في مراحل الإنتاج النهائية أمر لا مفر منه. قد ينفد الشريط اللاصق من آلة وضع الملصقات، أو تتعطل آلة تغليف الأغطية، أو يضطر أحد المشغلين إلى إزالة زجاجة ساقطة. فتتوقف آلة التعبئة لمدة 15 دقيقة. وخلال هذه الفترة، تبدأ صلصة الباربكيو الساخنة، التي تظل راكدة في قادوس الفولاذ المقاوم للصدأ والمشعبات الداخلية، في فقدان الحرارة المحيطة بسرعة.
عندما تنخفض درجة الحرارة إلى ما دون العتبة الحرجة البالغة 185 درجة فهرنهايت (85 درجة مئوية)، يحدث أمران كارثيان. أولاً، تفقد «خطوة القضاء على الميكروبات»، مما يعني أن أي صلصة يتم تعبئتها عند درجة حرارة أقل تنتهك بروتوكولات السلامة الصادرة عن إدارة الغذاء والدواء الأمريكية (FDA) ويجب التخلص منها. ثانيًا، نظرًا لأن صلصة الباربكيو غنية بالسكريات والبكتين، فإن التبريد يؤدي إلى ارتفاع اللزوجة بشكل كبير. تتحول الصلصة بشكل أساسي إلى عجينة لاصقة ثقيلة. وعندما يتم إعادة تشغيل خط الإنتاج، تتسبب الصلصة الباردة الشبيهة بالغراء في حدوث ارتفاعات هائلة في الضغط، مما يضع ضغطًا كبيرًا على محركات المضخات ويدمر الأختام.
للتخلص من هذا الخطر، يجب أن تكون الآلات ذات الجودة الاحترافية مزودة بـ قواديس مغلفة و دوائر إعادة التدوير. تتميز الوعاء المغلف ببنية ذات جدار مزدوج تعمل على تدوير الماء الساخن أو البخار للحفاظ على المنتج المخزون عند درجة حرارة محددة بدقة يتم التحكم فيها بواسطة منظم الحرارة. وتذهب حلقة إعادة التدوير إلى أبعد من ذلك: فعندما تكتشف الآلة توقفًا مؤقتًا في خط الإنتاج، تقوم تلقائيًّا بتحويل مسار الصلصة بعيدًا عن فوهات التعبئة وتضخها باستمرار إلى غلاية التسخين الرئيسية. وهذا يحافظ على ديناميكية السائل، ويمنع ارتفاعات مفاجئة في اللزوجة، ويضمن درجات حرارة بسترة مثالية.
آليات التغطية والإغلاق لضمان سلامة المنتج
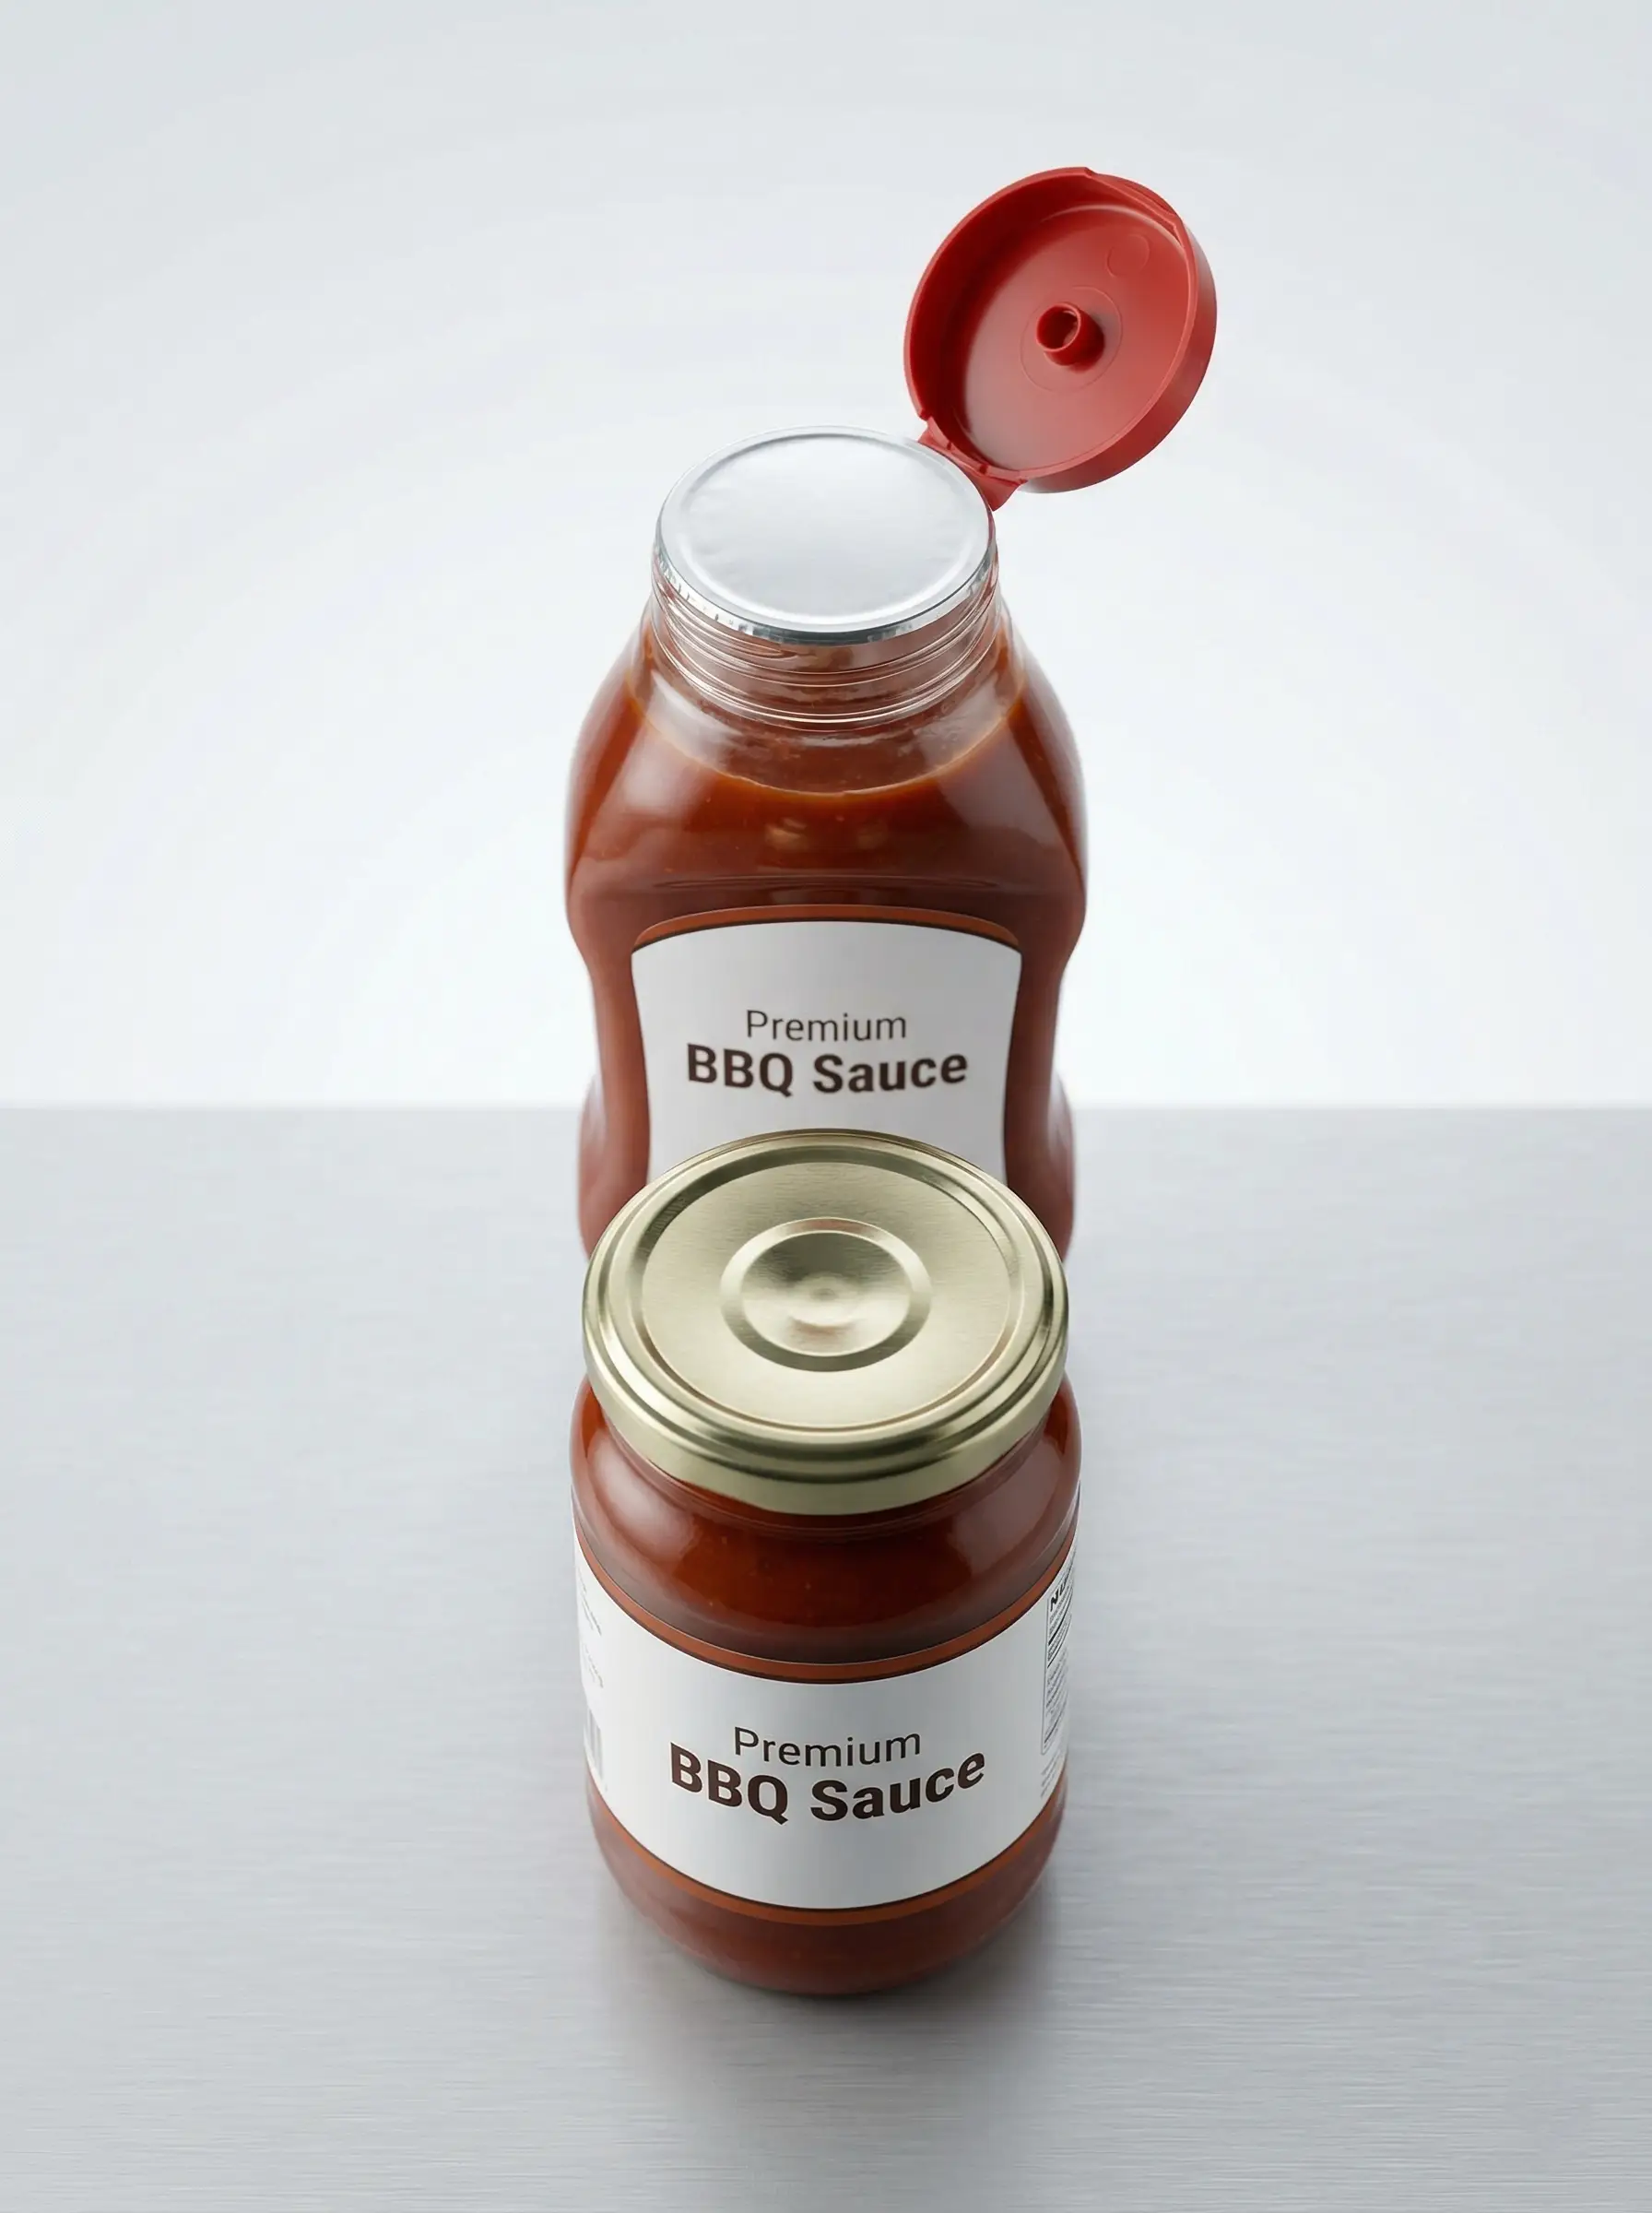
بمجرد تعبئة الصلصة بدقة في الحاوية، تتحمل مرحلة الإغلاق المسؤولية الكاملة عن مدة صلاحية المنتج وسلامته وصورة العلامة التجارية. وفيما يتعلق بعمليات التعبئة الساخنة، لا يقتصر دور الإغلاق على منع تسرب السائل فحسب، بل يشمل أيضًا إدارة الفراغ الفيزيائي الشديد الذي ينشأ مع تبريد الصلصة الساخنة وانكماشها داخل الحاوية المغلقة.
تحقيق أقصى قدر من كفاءة التشغيل الإجمالية (OEE) من خلال التصميم الصحي وعمليات التبديل السريعة
في نهاية المطاف، تُعد آلة التعبئة والتغليف أحد الأصول المالية، وتُقاس قيمتها بمؤشر فعالية المعدات الإجمالية (OEE). بالنسبة لمديري المصانع والمديرين الماليين، لا ينبع القلق من كيفية عمل الآلة أثناء تشغيلها، بل من مقدار الوقت الذي تضيعه عندما تكون متوقفة. في صناعة صلصات الشواء، حيث يتنقل مقاولو التعبئة والعلامات التجارية بشكل متكرر بين أنواع النكهات المختلفة (من صلصة الشواء الخفيفة بنكهة العسل إلى صلصة الفلفل الحار «هابانيرو غوست» الحارقة)، تُعد أوقات التبديل والتنظيف «القاتلة الصامتة» للربحية.
تتميز صلصة الباربكيو بألوانها الغامقة (بفضل معجون الطماطم ودبس السكر) وبتركيزها العالي من السكريات. وتتطلب المعدات التقليدية من المشغلين قضاء ساعات في استخدام مفاتيح الربط والأدوات لتفكيك المضخات يدويًّا، وإزالة المكابس الثقيلة المصنوعة من الفولاذ المقاوم للصدأ، ونقع المكونات في أحواض كيميائية لمنع التلوث المتبادل للنكهات. وتؤدي هذه العملية اليدوية إلى حدوث أخطاء بشرية، وإتلاف الحلقات الدائرية (O-rings) باهظة الثمن، وخسارة آلاف الدولارات أسبوعيًّا بسبب ضياع وقت الإنتاج.
لتحقيق أقصى قدر من كفاءة التشغيل الإجمالية (OEE)، يجب أن تتميز البنية التحتية الخاصة بك بتصميم صحي صارم. وهذا يعني التخلص من جميع "المسارات المسدودة" — وهي الجيوب الموجودة في الأنابيب حيث يمكن أن يختبئ السائل الراكد بعيدًا عن مواد التنظيف الكيميائية. ويجب أن يتميز النظام بقدرة على التصريف الذاتي، ولحامات TIG صحية غير ملحومة لا تتيح أي ملاذ لنمو البكتيريا. والأهم من ذلك، يجب أن تُصمم المعدات وفقًا لهيكلية التنظيف في الموقع (CIP) الآلية. يتيح نظام CIP الحقيقي للمشغل توصيل خراطيم الإرجاع وبدء تدفق عالي السرعة ومتدفق للمحاليل الكاوية والمطهرة عبر المشعب بأكمله بضغطة زر واحدة.
إلى جانب تصميمات التبديل التي لا تتطلب أدوات — حيث يستخدم المشغلون مشابك سريعة الفك بدلاً من مفاتيح الربط لضبط قضبان التوجيه ورؤوس التغليف وفقًا لأحجام الزجاجات المختلفة — فإن التصميم الصحي يحول عملية التفكيك التي تستغرق أربع ساعات، والتي كانت بمثابة كابوس، إلى عملية انتقال آلية سلسة تستغرق 45 دقيقة. ومن خلال الاستثمار في معدات مصممة خصيصًا لضمان النظافة وسرعة الإنجاز، يمكنك تحويل ساعات الصيانة الضائعة مباشرةً إلى وقت إنتاج يحقق هامش ربح مرتفع.
هل أنت مستعد لتحسين خط تعبئة صلصة الشواء الخاص بك؟
تواصل مع خبراء Levapack لتتعرف على الكيفية التي يمكن بها لآلاتنا زيادة الإنتاج، وتقليل فترات التعطل، والحد من نفايات التغليف.
اكتشف الحلول


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL