
تحديث خط التعبئة والتغليف الخاص بك: هل لا يزال الختم بالتوصيل الكهربائي خيارًا مجديًا؟
في بيئة التصنيع الحالية التي تتسم بمنافسة شديدة،, فعالية المعدات الإجمالية (OEE) تحدد ربحية المنشأة، وغالبًا ما تظهر محطة الختم باعتبارها عنق الزجاجة الحاسم والسبب وراء شكاوى العملاء المكلفة. وعند تحديث المعدات، يواجه المهندسون ومديرو المصانع معضلة كلاسيكية: إما الاستمرار في استخدام طريقة “الختم بالتوصيل” التقليدية التي تبدو فعالة من حيث التكلفة، أو الانتقال إلى طريقة عالية السرعة الختم بالحث الحراري الأنظمة؟ في حين حافظ الختم بالتوصيل على مكانة قوية بفضل مبادئه الميكانيكية البسيطة وتكلفة الاستثمار الأولية المنخفضة، فإن مصفوفة التقييم تتغير بشكل جذري عندما تحول التركيز من فاتورة الشراء الأولية إلى السجل التشغيلي الفعلي لمصنع العمل على مدى خمس سنوات.
عندما تأخذ في الاعتبار حدود السعة الإنتاجية القصوى، وأوقات التوقف الطويلة والمؤلمة أثناء التبديل بين المنتجات، ومعدلات هدر المواد، والعمل اليدوي المكثف المطلوب للصيانة اليومية، فهل لا يزال الختم بالتوصيل الحراري يبرر وجوده في خط إنتاج حديث ومرن؟ يزيل هذا الدليل الهندسي الشامل العبارات التسويقية النمطية للموردين ليحلل بشكل موضوعي الآليات الفيزيائية الكامنة وراء الختم بالتوصيل الحراري. سوف نستكشف نقاط قوته التي لا يمكن الاستغناء عنها، ونكشف عن عيوبه الهندسية القاتلة، ونزودك بالبيانات الملموسة اللازمة لتحديد ما إذا كانت هذه التقنية لا تزال الخيار المناسب لمتطلبات التعبئة والتغليف الخاصة بك.
ما هو الختم بالتوصيل الحراري؟ فهم آلية النقل المباشر للحرارة
لاتخاذ قرار مستنير بشأن آلات التعبئة والتغليف، يجب علينا أولاً وضع أساس تقني واضح. فختم التوصيل الحراري ليس تقنية “صندوق أسود” مسجلة الملكية؛ بل هو تطبيق مباشر لمبادئ الديناميكا الحرارية الأساسية. ويعتمد ختم التوصيل الحراري، في جوهره، على الانتقال الحراري الفيزيائي المباشر لإذابة طبقة بوليمرية وربطها بفتحة الحاوية.
المراحل الأربع لعملية الختم بالتوصيل الحراري
على عكس طرق الختم غير التلامسية، تتطلب طريقة الختم بالتوصيل تلامسًا ماديًا تامًّا بين الآلة ومواد التغليف. ويمكن تقسيم التسلسل المادي لهذه العملية بشكل موضوعي إلى أربع مراحل متميزة:
- توليد الحرارة: يقوم عنصر تسخين كهربائي داخلي بتوليد الطاقة الحرارية بشكل مستمر، مما يؤدي إلى رفع درجة حرارة لوح معدني صلب إلى نقطة ضبط محددة ومحددة مسبقًا بدقة.
- التشغيل الميكانيكي: يقوم أسطوانة ميكانيكية أو هوائية بدفع رأس الختم المسخن إلى الأسفل، مما يؤدي إلى ضغطه بقوة على الجزء العلوي من الحاوية وبطانة الختم.
- النقل الحراري: تنتقل الطاقة الحرارية مباشرةً من السطح المعدني الساخن، وتخترق الطبقات الخارجية لمواد الإغلاق (مثل رقائق الألومنيوم أو الورق الداعم) عن طريق التلامس المباشر.
- ذوبان البوليمر وتصلبه: تصل الحرارة إلى طبقة البوليمر السفلية المخصصة للختم الحراري، مما يرفع درجة حرارتها إلى ما فوق نقطة انصهارها. وبمجرد انسحاب الرأس المسخن، يبرد البوليمر بسرعة ويتصلب، مكونًا إغلاق محكم مع حافة الوعاء.
إن فهم هذه العملية يسلط الضوء على الضرورة المطلقة لوجود ثلاثة متغيرات أساسية تقود العملية: درجات الحرارة, الضغط, ، و زمن البقاء. ورغم أن درجة الحرارة والضغط قابلان للتعديل إلى حد ما،, زمن البقاء—المدة الفعلية التي يجب أن يظل فيها الرأس الساخن ملامسًا للرقاقة—هي قانون فيزيائي لا مفر منه. ونظرًا لأن البوليمرات عوازل حرارية بطبيعتها، فإن انتقال الحرارة يكون بطيئًا بطبيعته. وفي معظم التطبيقات الصناعية، يتطلب جهاز الختم بالتوصيل الحراري فترة بقاء تتراوح بين 1.0 و3.0 ثوانٍ لتحقيق ختم محكم وموثوق.
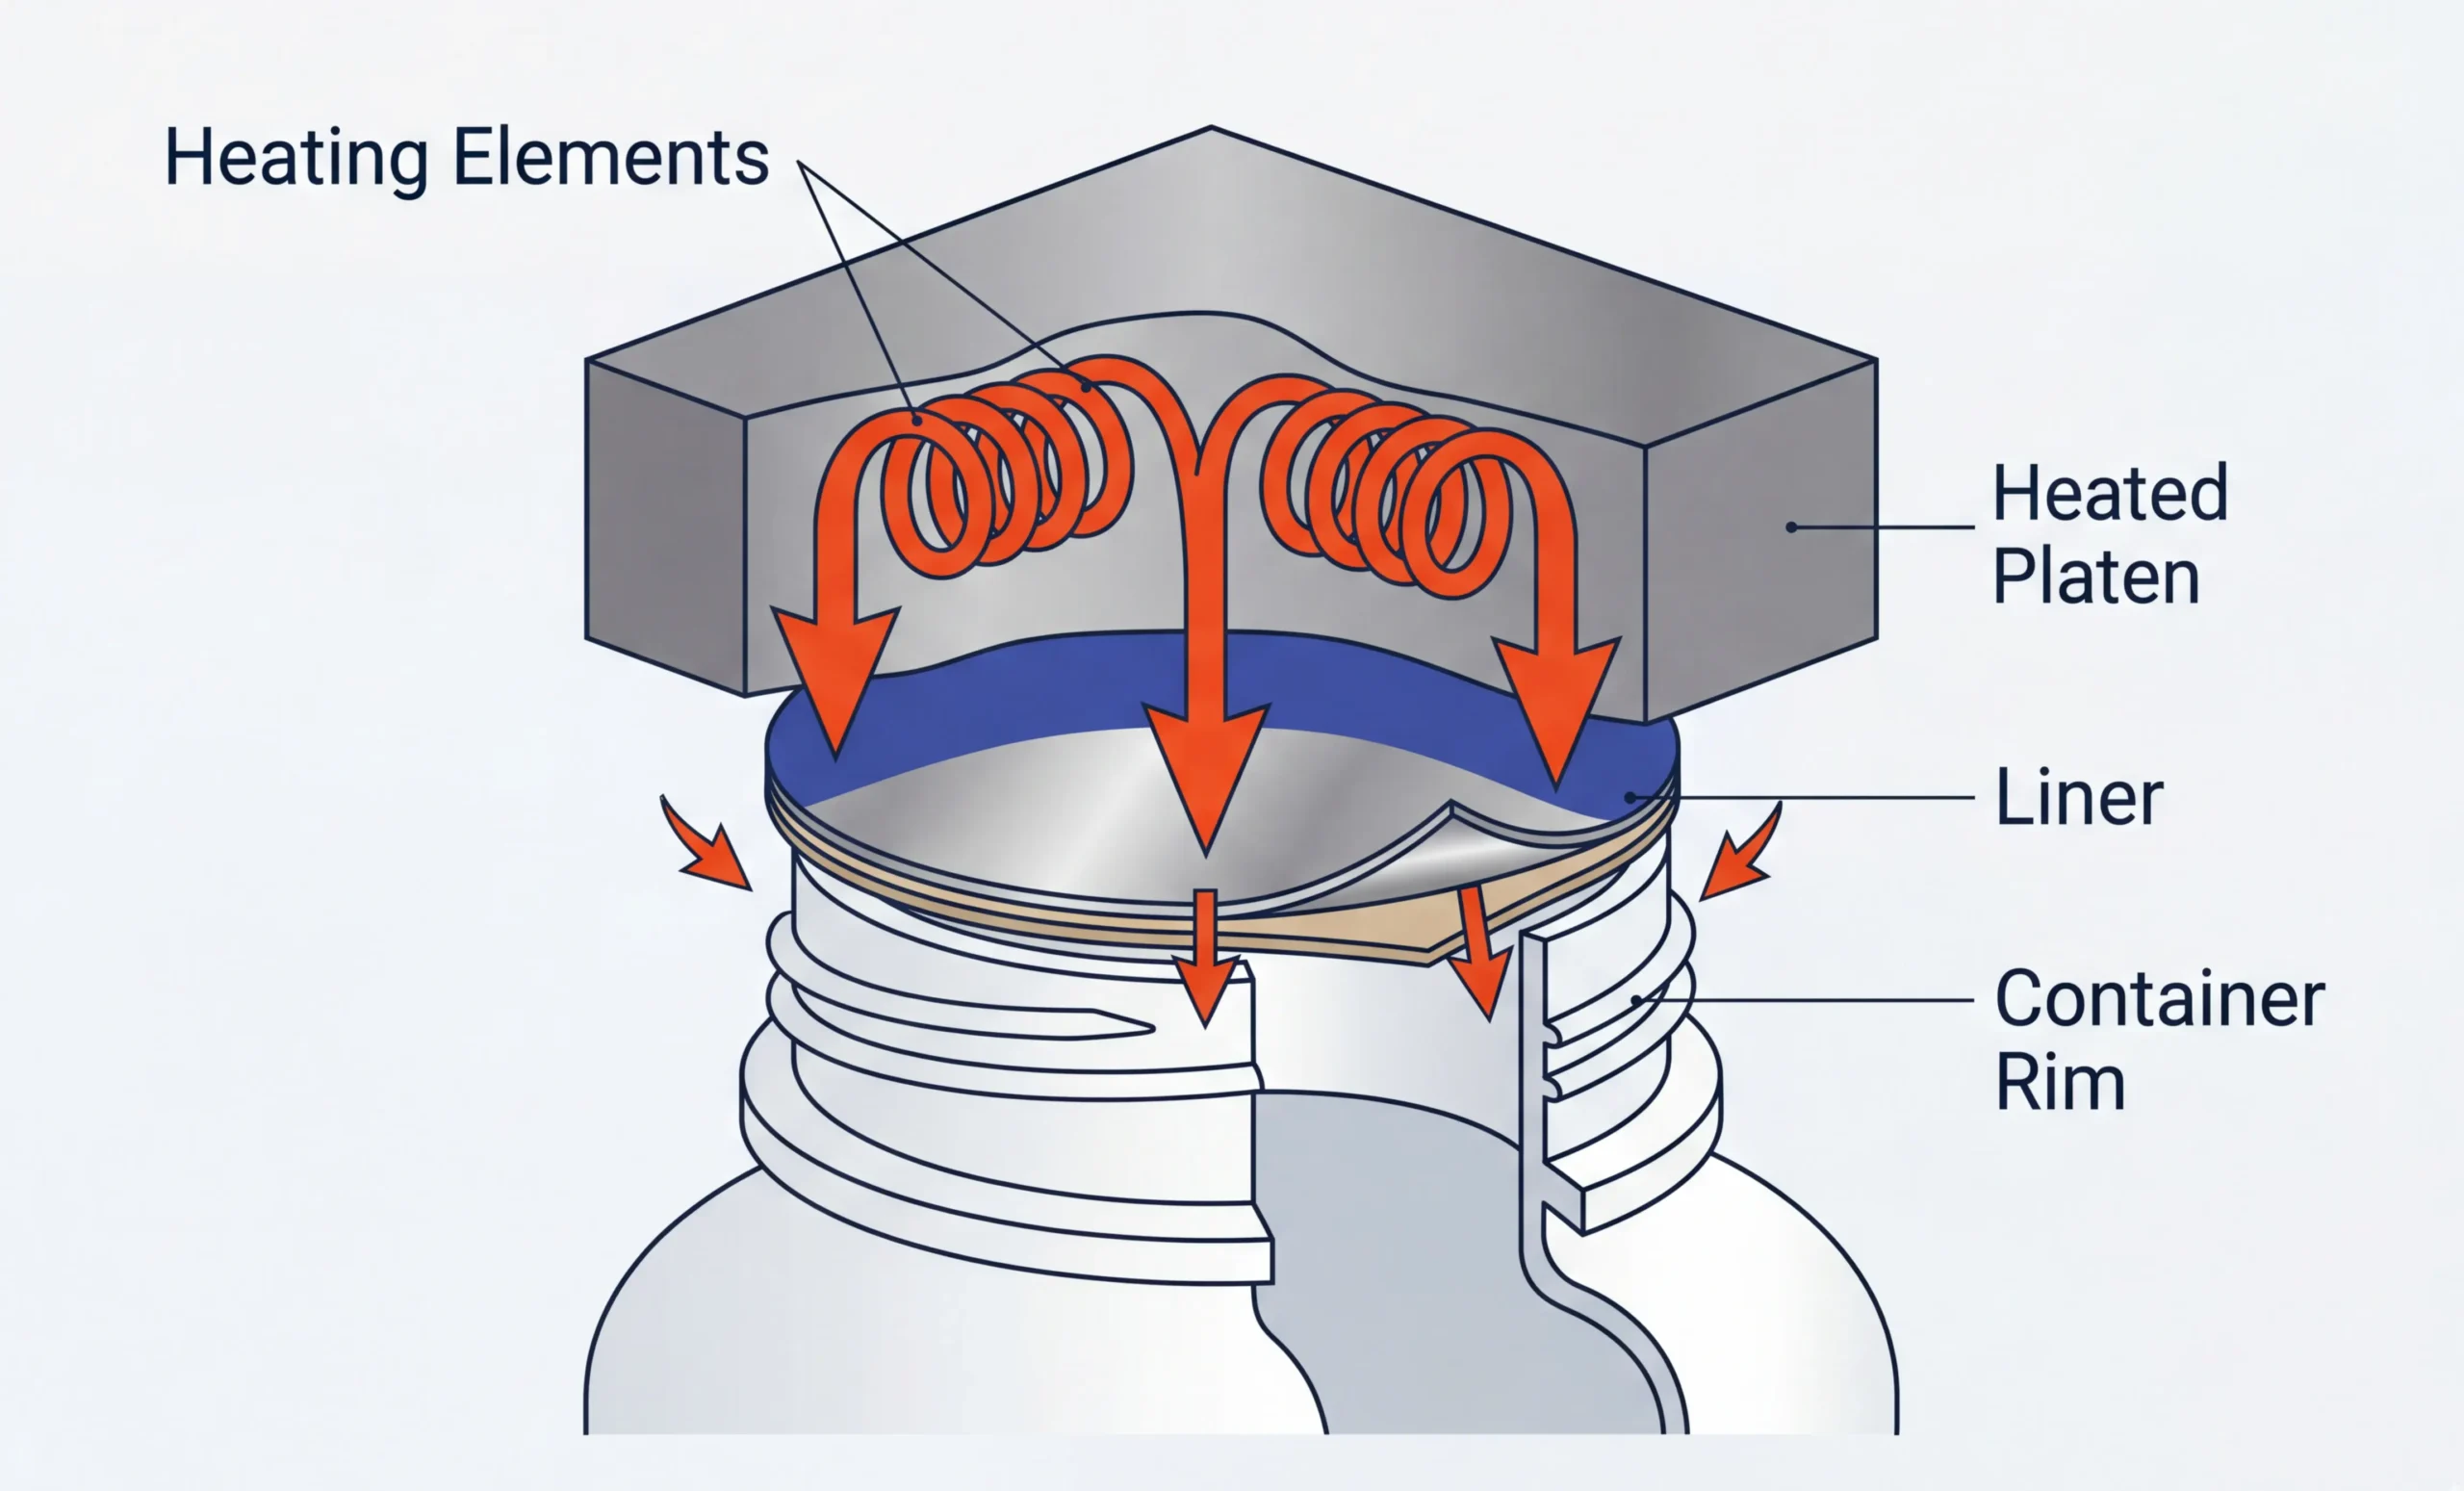
ولتوضيح هذه الفكرة من خلال مثال مألوف من الحياة اليومية، تخيل طريقة عمل آلة التغليف المكتبية العادية أو استخدام مكواة منزلية لتثبيت ملصق بنقل الحرارة على قميص. لا يمكنك ببساطة أن تضغط بالمكواة الساخنة على القماش وتتوقع أن يلتصق الغراء. بل يجب أن تضغط بالمكواة بقوة (الضغط) وتبقيها في مكانها لعدة ثوانٍ (زمن البقاء) حتى تتغلغل الحرارة في الطبقات وتذيب المادة اللاصقة (درجة الحرارة). وإذا كان أي من هذه العناصر الثلاثة مفقودًا، فإن الالتصاق يفشل. فالملامسة المباشرة والوقت الكافي هما شرطان أساسيان لا غنى عنهما لنقل الحرارة التوصيلي.
الختم بالتوصيل مقابل الختم بالحث: مقارنة تقنية مباشرة
غالبًا ما يُختزل الجدل الدائر حول الختم بالتوصيل الحراري والختم بالحث الكهرومغناطيسي إلى حجة مفرطة في التبسيط تتمحور حول “أي الآلتين أفضل”. ومع ذلك، من وجهة نظر هندسية، لا تتمتع أي من التقنيتين بتفوق جوهري في حد ذاتها. ويكمن الفارق الحقيقي في الكيفية التي تحدد بها آليات توليد الحرارة الخاصة بكل منهما سيناريوهات التطبيق المناسبة لكل منها. ومن خلال تحليل التقنية بشكل موضوعي، نرتقي بالمناقشة من مستوى المواصفات الأساسية للآلات إلى مستوى عالٍ من هندسة العمليات.
آليات توليد الحرارة: التسخين الخارجي مقابل التسخين الداخلي
يكمن الاختلاف الأبرز بين هاتين التقنيتين في اتجاه تدفق الطاقة الحرارية.
الختم بالتوصيل الحراري (التسخين الخارجي)
كما هو معروف، فإن التوصيل عملية تتم “من الخارج إلى الداخل”. وهي تعتمد على التوصيل الحراري المباشر. يتم تسخين كتلة معدنية ضخمة إلى درجة حرارة عالية، ثم يتم دفع تلك الحرارة بقوة عبر الطبقات العليا لمادة التغليف حتى تصل إلى الطبقة اللاصقة في الأسفل. ويكون مصدر الحرارة خارج التغليف تمامًا.
التشبيه: مثل طهي بيضة في مقلاة. يجب أن تنتقل الحرارة ببطء إلى الأعلى من خلال القاع.
الختم بالحث (التسخين الداخلي)
أما الاستقراء، على العكس من ذلك، فهو عملية “من الداخل إلى الخارج”. إنه عملية تمامًا بدون تلامس تقنية تستخدم المجال الكهرومغناطيسي. تمر الموجات المغناطيسية عبر الغطاء البلاستيكي دون أن تسبب أي ضرر، وتولد تيارات دوامة داخل طبقة رقائق الألومنيوم حصراً، مما يؤدي إلى إذابة الطلاء البوليمري من الداخل.
التشبيه: الأمر أشبه بتسخين بيضة في الميكروويف. حيث تعمل الطاقة على إثارة الجزيئات الموجودة بداخلها بشكل مباشر، مما يؤدي إلى تسخين داخلي سريع.
حدود سرعة الإنتاج وكفاءة خط الإنتاج
ونظرًا لأن الآليات الأساسية لتوليد الحرارة تختلف اختلافًا كبيرًا، فإن قدرات كل منها على خط إنتاج عالي السرعة تقع في مستويات مختلفة تمامًا. وتشكل القوانين الفيزيائية التي لا مفر منها المتعلقة بـ“زمن البقاء” حدًا أقصى صارمًا لإنتاجية أنظمة التوصيل الحراري.
| المقياس (بُعد التقييم) | الختم بالتوصيل الحراري | الختم بالحث الحراري |
|---|---|---|
| السرعة القصوى للخط | بطيئة إلى متوسطة (عادةً ما تتراوح بين 30 و60 نبضة في الدقيقة لكل فرد) | من عالية إلى فائقة (بسهولة 100 – 300+ CPM) |
| التشغيل المستمر | متقطع/توقف وانطلاق (يتطلب توقف الحاويات مؤقتًا لإجراء عملية الضغط اليدوي) | مستمر/متسلسل (تتحرك الحاويات دون انقطاع على الناقل) |
| وقت الإحماء / التهدئة | شامل (يستغرق تسخين الألواح المعدنية الثقيلة أكثر من 30 دقيقة) | فوري (لا تتطلب إلكترونيات الحالة الصلبة أي فترة إحماء) |
ولتطبيق هذه المواصفات على العمليات الحسابية الفعلية في المصنع، لنفترض أن هناك منشأة مكلفة بتحقيق حصة يومية قدرها 100,000 زجاجة خلال نوبة عمل قياسية مدتها 8 ساعات. وهذا يتطلب معدل إنتاج مستمر يبلغ حوالي 208 حاوية في الدقيقة (CPM).
يمكن لآلة الختم الحثي القياسية المستمرة المدمجة في خط الإنتاج تلبية متطلبات إنتاج 208 وحدة في الدقيقة دون عناء، حيث تشغل مساحة تتراوح بين متر واحد ومترين تقريبًا على الناقل. ولتحقيق نفس معدل الإنتاج بالضبط باستخدام الختم التوصيلي، لا يمكن تجاوز القوانين الفيزيائية لوقت البقاء البالغ 1.5 ثانية. ويبلغ الحد الأقصى لإنتاجية رأس التوصيل الواحد حوالي 40 وحدة في الدقيقة. لذلك، للوصول إلى 208 دورة في الدقيقة، سيتعين على المنشأة الاستثمار في نظام تدويري ضخم متعدد الرؤوس يعمل بالتوصيل الحراري ويحتوي على 6 إلى 8 محطات ختم فردية. وهذا لا يؤدي فقط إلى زيادة هائلة في التعقيد الميكانيكي ومتطلبات الصيانة، بل يستهلك أيضًا مساحة كبيرة ومكلفة للغاية من أرضية المصنع لمجرد مطابقة إنتاج ملف حثي واحد صغير الحجم.
تقييم العائد الحقيقي على الاستثمار: النفقات الرأسمالية مقابل النفقات التشغيلية في أنظمة التوصيل
عند عرض خيارات المعدات على قسم الشؤون المالية، غالبًا ما تبدو تقنية الختم التوصيلي جذابة للغاية على الورق. ومع ذلك، فإن تقييم عائد الاستثمار (ROI) استنادًا إلى النفقات الرأسمالية (CAPEX) وحدها يُعد فخًّا خطيرًا يخفي الخسائر التشغيلية طويلة الأجل التي تتكبدها المصانع. لفهم التكلفة حقًّا، يتعين علينا تحليل النفقات التشغيلية (OPEX).
وهم انخفاض النفقات الرأسمالية الأولية (CAPEX)
من الحقائق الموضوعية أن الآلة الأساسية (الهيكل العاري) لآلة الختم بالتحريض الهوائي أحادية الرأس أرخص بكثير من نظام الختم بالتحريض الصلب المبرد بالماء. وبالنسبة لشركة ناشئة أو منشأة تعمل على إنتاج منتج واحد بكميات قليلة، فإن هذا العائق المنخفض للدخول إلى السوق يمثل عامل جذب كبير.
ومع ذلك، فإن التكاليف الخفية تكمن في “منظومة الأدوات” المطلوبة. حيث يتطلب الختم بالتوصيل قوالب تسخين مخصصة. ونظرًا لأن رأس الإغلاق المعدني يجب أن يتطابق تمامًا مع القطر والمحيط الدقيقين لحافة الحاوية من أجل ممارسة ضغط متساوٍ، فإن كل حجم زجاجة على حدة يتطلب رأس إغلاق معدني خاص به مصنوع بدقة باستخدام آلات CNC. علاوة على ذلك، فإن التشغيل المستمر يعتمد على آلية معقدة الأنظمة الهوائية (ضواغط الهواء، والأسطوانات، والصمامات) التي تتطلب صيانة مستمرة، وتزييتًا، واستبدالًا في نهاية المطاف بسبب البلى والتلف الميكانيكي.
يشبه شراء آلة الختم التوصيلي إلى حد كبير شراء طابعة نافثة للحبر رخيصة الثمن. فالطابعة نفسها مدعومة بشكل كبير ورخيصة الثمن، لكنك تضطر إلى شراء خراطيش حبر حصرية (قوالب تسخين مخصصة) باهظة الثمن طوال العمر التشغيلي المتبقي للجهاز. وإذا توسعت خطوط إنتاجك لتشمل خمسة أشكال جديدة من الزجاجات في العام المقبل، فسيتعين عليك طلب تصنيع وشراء خمسة كتل تسخين مخصصة جديدة.
العامل الذي يحد من كفاءة التشغيل الإجمالية (OEE): عمليات تغيير الأدوات وتأخيرات التسخين
ورغم أن تكلفة القوالب المصممة خصيصًا باهظة، فإنها لا تُذكر مقارنةً بالتأثير المدمر الذي يُحدثه الختم بالتوصيل الحراري على وقت تشغيل الآلة أثناء عمليات تغيير المنتجات. ففي عمليات التعبئة والتغليف التعاقدية الحديثة أو التصنيع المرن، قد تضطر خطوط الإنتاج إلى تغيير أحجام العبوات عدة مرات في اليوم.
دعونا نحلل بدقة الجدول الزمني لعملية تغيير قوالب التوصيل القياسية:
- الخطوة 1: فترة الاسترخاء (30 – 45 دقيقة). تبلغ درجة حرارة كتلة التسخين المعدنية الحالية 200 درجة مئوية. وقبل أن يتمكن الفني من فكها وإزالتها بأمان دون التعرض لخطر الإصابة بحروق شديدة، يجب إيقاف تشغيل الآلة وتركها حتى تتبدد الحرارة منها بشكل طبيعي.
- الخطوة 2: تبديل الأدوات المادية (10 دقائق). يقوم المشغل بفك الرأس القديم، ومحاذاة القالب الجديد المصمم خصيصًا، وتثبيته في المجموعة الهوائية.
- الخطوة 3: الإحماء والتثبيت (30 دقيقة). تم إعادة تشغيل الآلة. ويجب أن يمتص الكتلة المعدنية الجديدة الكثيفة الحرارة ببطء حتى يؤكد جهاز التحكم الداخلي من نوع PID أن درجة الحرارة قد استقرت عند الدرجة المستهدفة الجديدة.
- الخطوة 4: معايرة الضغط (10 دقائق). يجب إعادة ضبط الشوط الهوائي للأسفل بدقة لمراعاة ارتفاع الزجاجة الجديدة وسماكة القالب الجديد، مما يضمن ضغطًا مثاليًّا دون سحق الحاوية.
تستغرق هذه العملية عادةً ما بين 80 إلى 95 دقيقة من الوقت الضائع تمامًا. والآن، لنطبق هذا على سيناريو تجريبي في أرضية المصنع: تعمل منشأة ما وفق جدول زمني مرن للغاية، يتطلب 3 عمليات تبديل للمنتج يوميًا. وباستخدام آلة اللحام التوصيلي، يضيع المصنع أكثر من 4 ساعات من وقت الإنتاج يوميًا فقط في انتظار تسخين المعدن وتبريده. وإذا قُدر التكلفة الإجمالية لتوقف خط الإنتاج (أجور المشغلين، والمصاريف العامة، وخسارة أرباح الإنتاج) تقديرًا متحفظًا بمبلغ $500 في الساعة، فإن آلة الختم بالتوصيل الحراري “الرخيصة” هذه تهدر فعليًّا $2,000 كل يوم. وفي غضون بضعة أشهر قصيرة، تتجاوز النفقات التشغيلية (OPEX) الباهظة تمامًا الوفورات الأولية في النفقات الرأسمالية (CAPEX) الناتجة عن عدم شراء آلة تعمل بالحث الكهرومغناطيسي.
توافق الحاويات: عندما يكون التوصيل هو الخيار الوحيد (وعندما يفشل)
على الرغم من العيوب التشغيلية، من الضروري الإشارة إلى أن الختم التوصيلي لم يصبح تقنية عفا عليها الزمن. فهو لا يزال تقنية حيوية لأنه، في بعض السيناريوهات الهندسية المحددة للغاية، يُعدّ فقط حل عملي. وعلى العكس من ذلك، هناك حالات يكون فيها استخدام الختم بالتوصيل الكهربائي بمثابة وصفة لكارثة محققة.
النقطة المثالية: الأغشية المسطحة، والأشكال غير المعتادة، والأغطية المعدنية
ونظرًا لأن الإحداث يعتمد في عمله على المجالات المغناطيسية والأغطية اللولبية، فإن التوصيل يظل الخيار الأفضل بلا منازع في التطبيقات التي تفتقر إلى هذه الشروط الأساسية. وتشمل المجالات التي يسيطر عليها الختم بالتوصيل بشكل مطلق ما يلي:
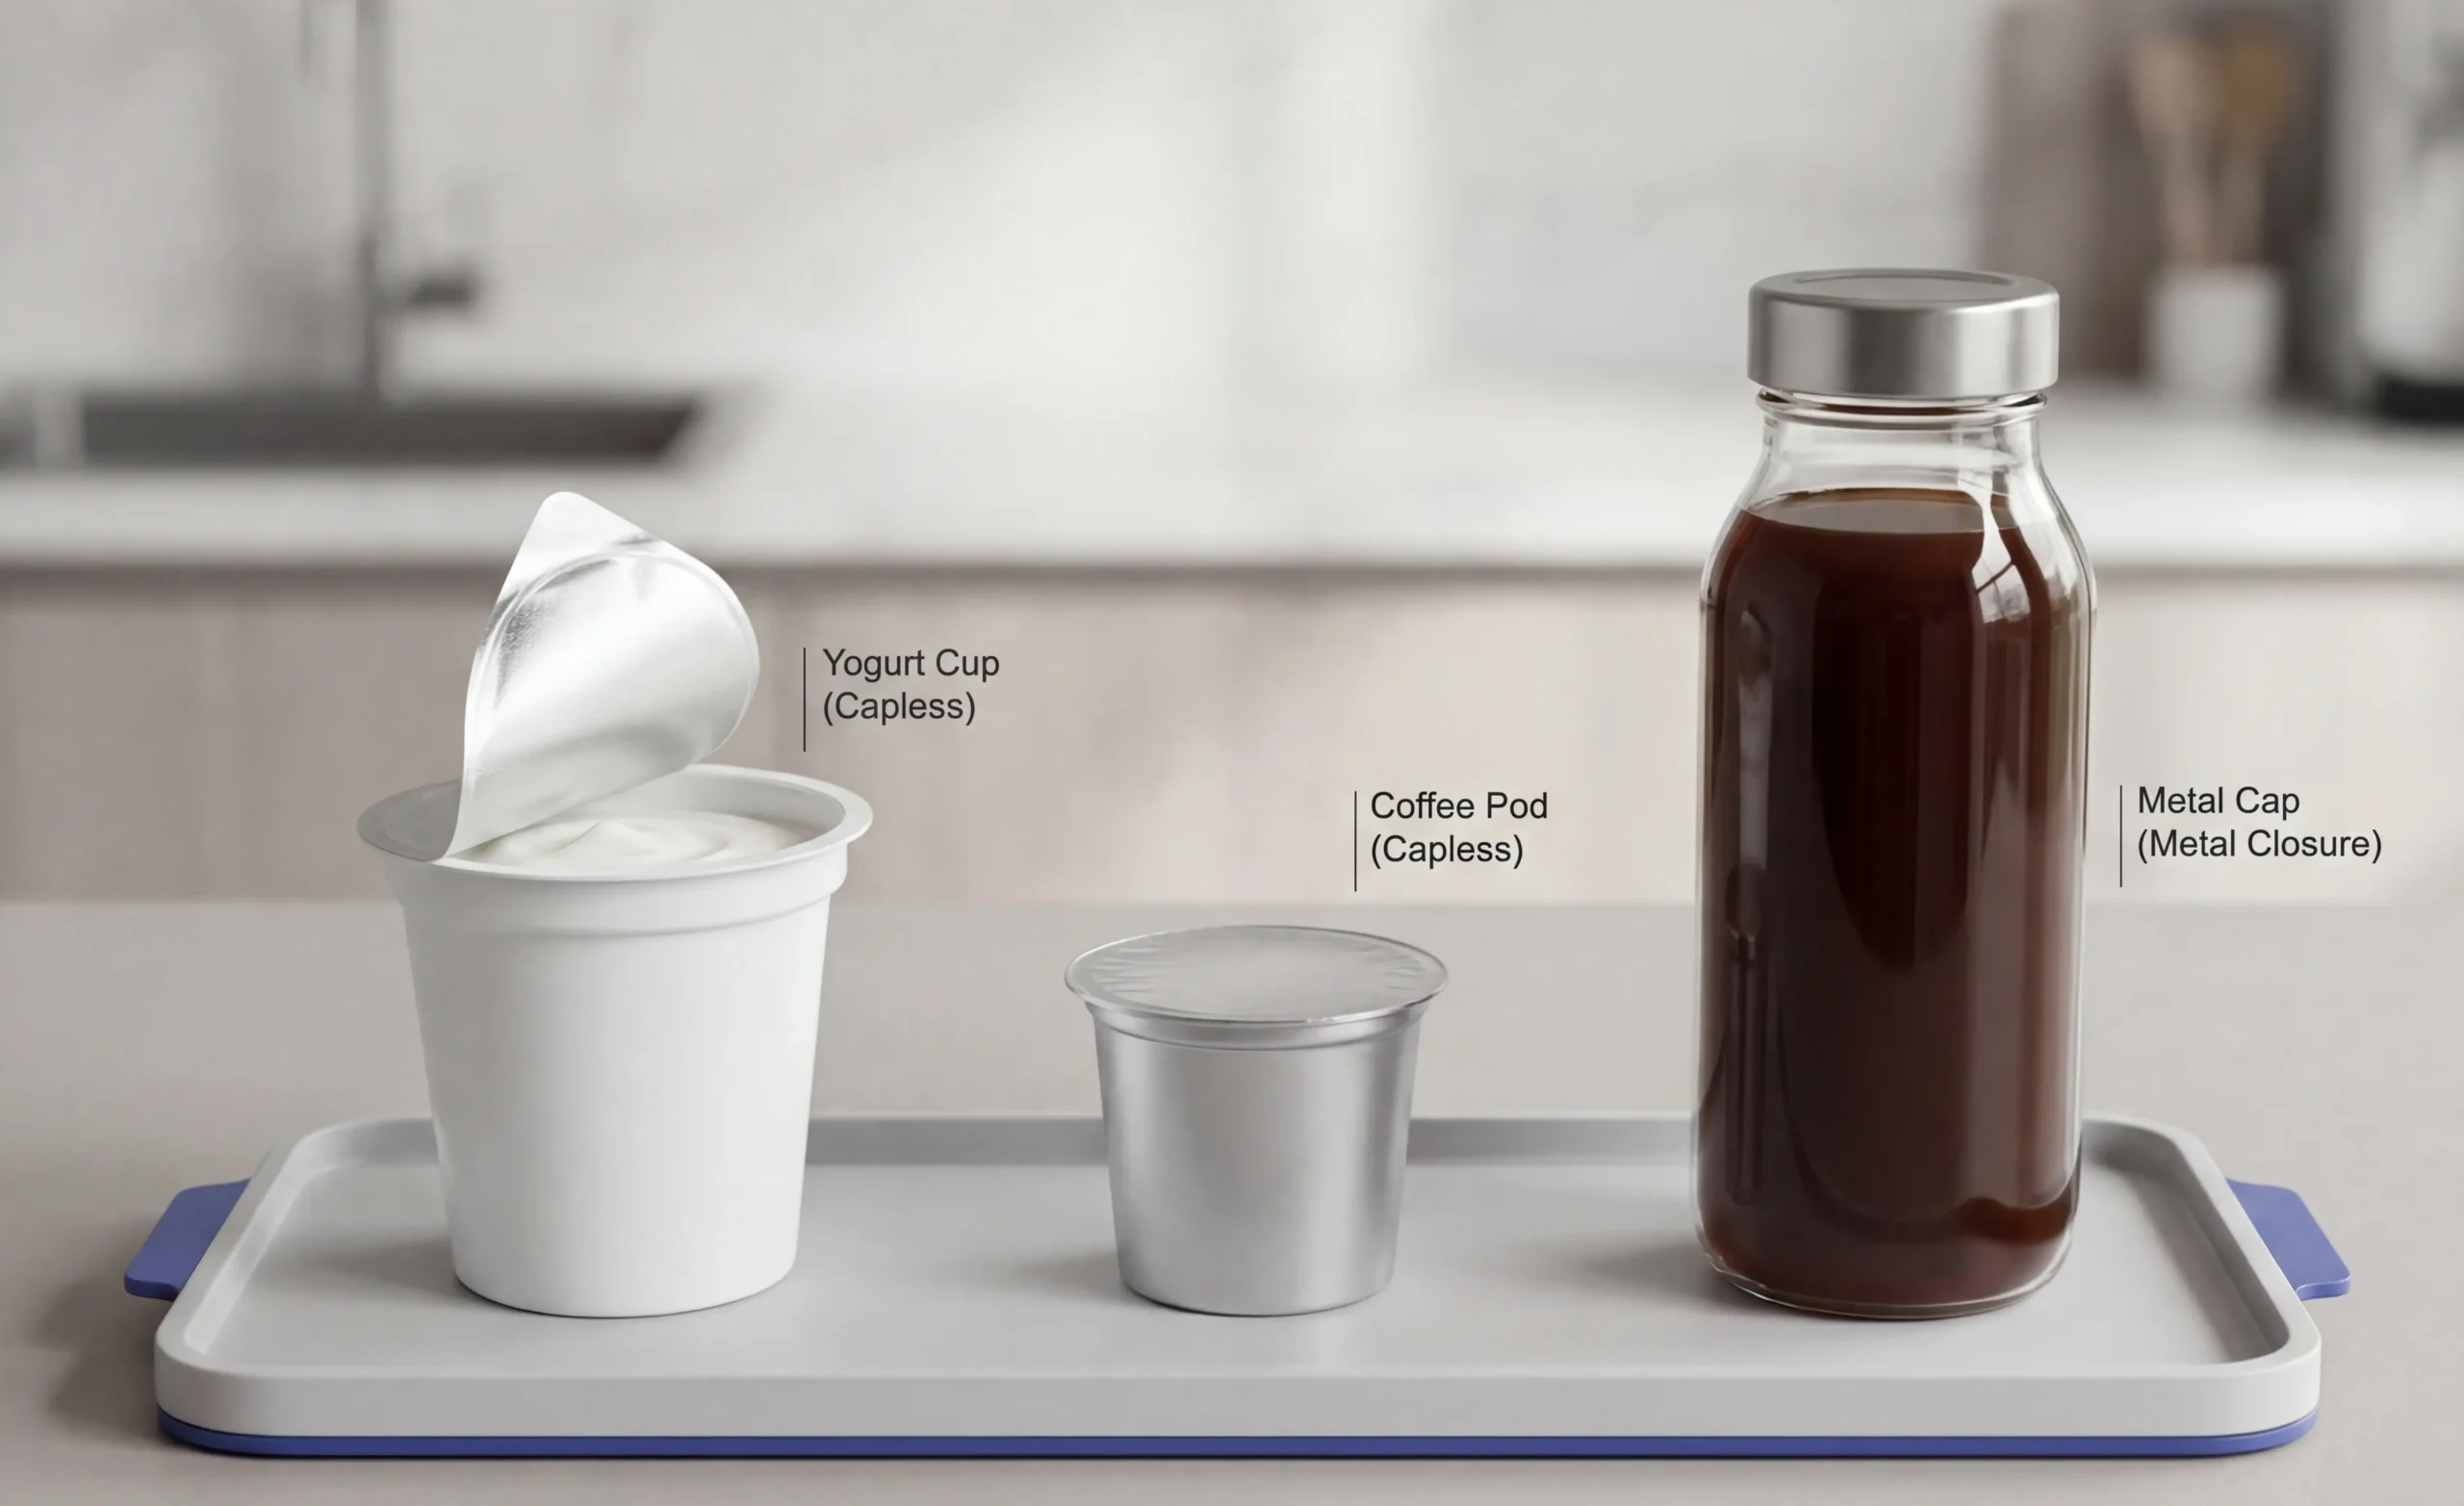
- الختم بالغشاء المسطح (بدون غطاء): وأبرز الأمثلة على ذلك هي كوب الزبادي، وكبسولة القهوة الفردية، أو وعاء المكرونة سريعة التحضير. ولا يوجد غطاء لولبي لتثبيت رقاقة الألومنيوم أثناء عملية الحث الحراري. ويُعد التوصيل الحراري أمراً ضرورياً في هذه الحالة، حيث تقوم القالب المسخن بالضغط المادي على رقاقة الألومنيوم المقطوعة مسبقاً لتثبيتها مباشرةً على حافة الوعاء غير المغطى.
- إجمالي أغطية معدنية: إذا كان منتجك يستخدم غطاءً من الفولاذ الصلب أو الألومنيوم السميك، فإن الختم بالحث الكهرومغناطيسي يصبح مستحيلاً من الناحية الفيزيائية. فغطاء المعدن سيمتص المجال الكهرومغناطيسي، مما يؤدي إلى ارتفاع درجة حرارة الغطاء نفسه بشكل مفرط وربما يذيب الخيوط، في حين أن المجال المغناطيسي لن يتمكن من الوصول إلى البطانة الموجودة بالداخل. والتوصيل الحراري هو الطريقة الوحيدة لتوصيل الحرارة عبر غطاء معدني.
- الأشكال غير الدائرية والأشكال الغريبة للغاية: تولد ملفات الحث مجالات مغناطيسية دائرية أو بيضاوية الشكل متجانسة. إذا كنت تقوم بإحكام إغلاق حاوية مربعة معقدة ذات زوايا حادة أو زجاجة ذات شكل فريد من نوعه، فإن التيارات الدوامة لن تتوزع بشكل متساوٍ، مما يؤدي إلى ظهور نقاط باردة وتسربات عند الزوايا. يمكن تصنيع قوالب التوصيل بدقة لتتناسب تمامًا مع أي شكل هندسي.
عندما تمشي في أحد ممرات السوبرماركت وترى زجاجات القهوة الفاخرة من «ستاربكس» ذات الأغطية المعدنية المصنوعة من الصفيح، أو أوعية السلطة المبردة الجاهزة للأكل ذات الأشكال الفريدة والمختومة بغشاء بلاستيكي، فإنك تشاهد التطبيق الضروري لتقنية التوصيل الحراري.
فخ التسامح في «الشفة الزجاجية» (تحديات التوصيل بين الأجزاء الصلبة)
ومع ذلك، هناك ثغرة هندسية خطيرة نادرًا ما تُناقش في الكتيبات: خطر “التلامس بين الأسطح الصلبة”. ويكون هذا الأمر مدمّرًا بشكل خاص عند محاولة استخدام الختم التوصيلي على العبوات الزجاجية.
في صناعة الزجاج، لا توجد زجاجة خالية تمامًا من العيوب. فـ“الحافة” (حافة الإغلاق العلوية للبرطمان الزجاجي) تحتوي بطبيعتها على تموجات مجهرية وتفاوتات في الأبعاد — وهي عبارة عن تلال ووديان صغيرة لا يتجاوز قياسها أجزاء من المليمتر. وعندما تضغط قالب توصيل فولاذي صلب ومسطح تمامًا على حافة زجاجية صلبة وغير مستوية قليلاً، فإن قوانين الفيزياء تخلق معضلة رهيبة.
إذا تم ضبط الضغط الهوائي على مستوى منخفض جدًّا، فإن المعدن الصلب سيتلامس فقط مع “التلال” الموجودة على حافة الزجاج، تاركًا “الوديان” دون ملامسة. وينتج عن ذلك نقل غير كافٍ للحرارة، وذوبان غير كامل، وقنوات مجهرية تؤدي إلى حدوث تسربات دقيقة فورية وتلف المنتج. وعلى العكس من ذلك، إذا قام المشغل بزيادة الضغط الهوائي بشكل مفرط في محاولة لإجبار المعدن على الانضغاط بقوة على الزجاج غير المستوي لإغلاق تلك الفجوات، فإن القوة الناتجة عن الاحتكاك بين جسمين صلبين تتجاوز بسهولة الحدود الهيكلية للحاوية، مما يؤدي إلى كسر كارثي للزجاج مباشرة على خط الإنتاج. ونظرًا لأن التوصيل الحراري يتطلب قوة فيزيائية هائلة، فإنه يعتبر بطبيعته غير ملائم للحاويات ذات التفاوتات الأبعاد الكبيرة.
التحكم في المعلمات: تحسين نطاق الختم لضمان عدم وجود أي تسربات دقيقة
إذا كان تصميم منتجك المحدد — مثل عبوة حلوى بدون غطاء أو منتج مزود بغطاء معدني — يفرض عليك اعتماد الختم التوصيلي كخيار وحيد، فإن نجاحك يعتمد على إتقان المعايرة الدقيقة للآلة. ويتطلب إنشاء عملية موثوقة فهمًا عميقًا لسلوك البوليمرات والديناميكيات الحرارية.
تحقيق التوازن في «المثلث الذهبي»: الوقت، ودرجة الحرارة، والضغط
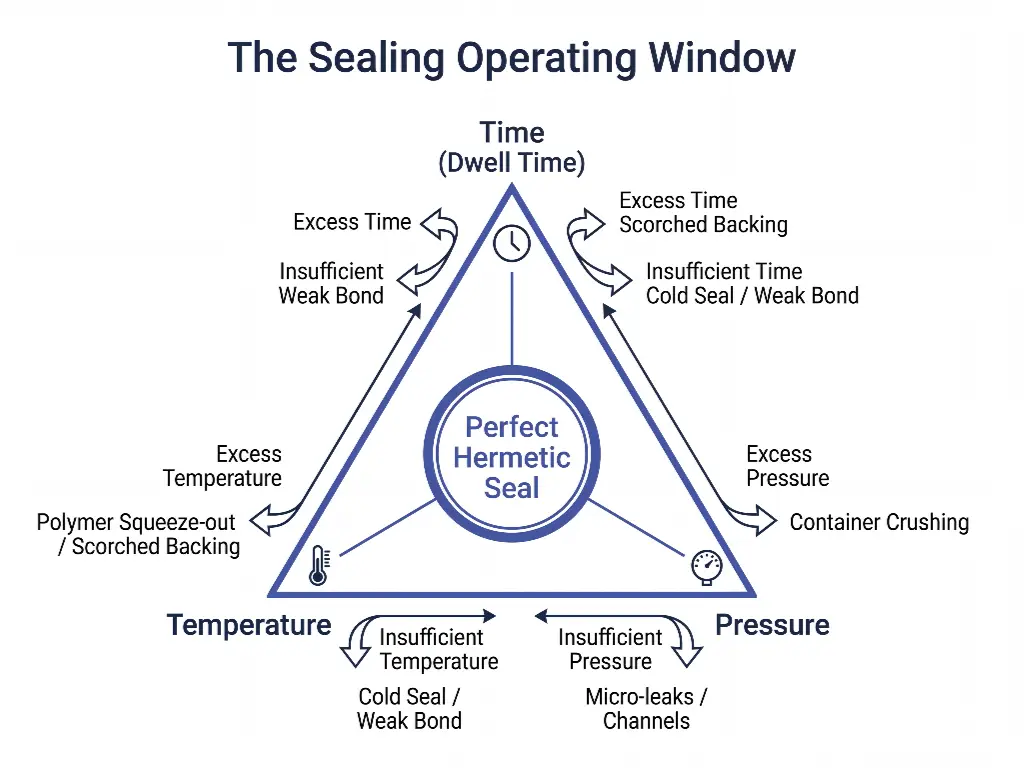
في هندسة التغليف، نشير إلى النطاق المقبول لإعدادات الآلة بـ“نافذة التشغيل”. وبالنسبة للختم بالتوصيل الحراري، تُحدد هذه النافذة من خلال التفاعل الدقيق بين الزمن والحرارة والضغط. وترتبط هذه المعلمات الثلاثة ارتباطًا وثيقًا؛ فلا يمكن تغيير أحدها دون تعويضه بآخر.
من الأخطاء الشائعة التي يرتكبها مشغلو خطوط الإنتاج عديمو الخبرة محاولة زيادة سرعة الإنتاج بشكل مصطنع (عن طريق تقليل “زمن البقاء”) بمجرد رفع مؤشر درجة الحرارة. ويؤدي ذلك إلى اختلال شديد في المعلمات. ففي حين أن طبقة المادة اللاصقة قد تذوب بشكل أسرع، غالبًا ما تتسبب الحرارة الزائدة في حدوث “احتراق الطبقة السفلية” — أي احتراق الورق أو الطبقة العلوية البوليمرية للبطانة، مما يؤدي إلى تدمير خصائص الحاجز وتكوين مظهر محترق. علاوة على ذلك، تؤدي درجة الحرارة المفرطة مقترنةً بالضغط العالي إلى حدوث «الانضغاط» (Squeeze-out)، حيث يتم دفع البوليمر السائل بقوة من بين الحافة والرقاقة، مما ينتج عنه خيوط فوضوية تلوث قالب التشكيل وتؤدي إلى إحداث إحكام ضعيف وهش.
وعلى العكس من ذلك، يؤدي عدم كفاية درجة الحرارة أو الضغط إلى حدوث ما يُعرف بـ“الختم البارد”، حيث يصبح البوليمر لزجًا فحسب دون أن يتشابك مع مادة الحاوية، مما يسمح بنزع الختم دون أي مقاومة. ويتطلب العثور على «المثلث الذهبي» إجراء اختبارات تجريبية صبورة لكل دفعة جديدة من مواد التغليف.
مطابقة مواد البطانة مع مصدر الحرارة
يُعد نوع بطانة العزل التي تشتريها أمرًا بالغ الأهمية تمامًا مثل الآلة نفسها. ونظرًا لاختلاف التدرجات الحرارية اختلافًا تامًا، يجب عليك التأكد من أن مواد البطانة مصممة خصيصًا للتوصيل الحراري.
تختلف درجات انصهار البوليمرات باختلاف أنواعها بشكل كبير. فالبولي إيثيلين (PE) ينصهر بسهولة نسبية، في حين يتطلب البولي بروبيلين (PP) والبولي إيثيلين تيريفثاليت (PET) طاقة حرارية أعلى بكثير. تحذير هام لفرق المشتريات: لا تفترض أبدًا أنه يمكنك استخدام بقايا بطانات الختم الحثي في آلة الختم التوصيلي. صُممت البطانات الحثية لامتصاص الحرارة داخليًّا من طبقة الرقاقة التي تشع نحو الخارج. أما البطانات التوصيلية فتتطلب دعامات متخصصة مقاومة للحرارة، مصممة لتحمل التلامس المباشر مع صفيحة معدنية تبلغ درجة حرارتها 200 درجة مئوية دون أن تذوب أو تلتصق بالقالب أو تتمزق. وسيؤدي استخدام مادة غير مناسبة إلى تلوث فوري للصفيحة المسخنة، مما يجبر خط الإنتاج على التوقف لإجراء عمليات كشط وتنظيف مكثفة.
مصفوفة قرار المهندس: اختيار التكنولوجيا المناسبة لخط الإنتاج الخاص بك
مصفوفة اتخاذ القرار “إذا... فـ”
في النهاية، لا ينبغي أبدًا أن يستند اختيار تقنية الختم إلى تفضيلات عشوائية أو التكلفة الأساسية للآلة، بل إلى تقييم صارم ومستند إلى البيانات لهيكل منتجك المحدد وأهدافك التشغيلية. ولتبسيط هذا الاختيار الهندسي المعقد، استخدم هذه المصفوفة:
- إذا إذا كانت عمليات التعبئة والتغليف الخاصة بكم تتضمن عبوات بدون أغطية (أغشية مسطحة)، أو تتطلب أغطية معدنية بالكامل، أو تستخدم أشكالًا هندسية غير دائرية للغاية… ثم الختم بالتوصيل الحراري هو الحل المُصمم خصيصًا لك والذي لا غنى عنه.
- إذا إذا كانت منشأتك تتطلب إنتاجية عالية السرعة (>100 دورة في الدقيقة)، أو تحتاج إلى تشغيل متواصل على خط الإنتاج، أو تستخدم أغطية لولبية بلاستيكية قياسية، أو تتطلب أقصى قدر من كفاءة الطاقة… ثم الختم بالحث الكهربائي هو الخيار الأفضل بلا منازع.
وكمبدأ عملي مقبول على نطاق واسع بين الخبراء: إذا كان جدول الإنتاج الخاص بك يقتضي أن تخضع خط الإنتاج لتغييرات في الأدوات أكثر من مرتين في اليوم، أو إذا كانت معايير مراقبة الجودة الخاصة بك تفرض حدًا أقصى للعيوب/التسربات يقل عن 0.1%، فيجب عليك التخلي فورًا عن فكرة استخدام معدات التوصيل التقليدية أحادية الرأس، والتشاور بشأن حل شامل دليل شراء آلة الختم بالحث الكهرومغناطيسي لتوجيه ميزانيتك نحو حلول إنتاج عالية الأتمتة ومرنة.
ومع ذلك، هناك قفزة منطقية حاسمة يغفلها العديد من مديري المصانع. فعندما تجد نفسك تقوم بتعديل معلمات درجة الحرارة والضغط والوقت لمحطة ختم واحدة بشكل لا نهائي، ومع ذلك لا تزال غير قادر على تحقيق معدل الكفاءة الإجمالية (OEE) أو معدلات العيوب التي تحتاجها، فإن المشكلة الأساسية نادرًا ما تكمن في آلة الختم نفسها. فالمشكلة الحقيقية تكمن دائمًا تقريبًا في عدم التزامن بين عملية التعبئة في المرحلة الأولية وعملية الختم في المرحلة النهائية. وهذا أمر بالغ الأهمية بشكل خاص بالنسبة للعمليات عالية القيمة. إذا كنت تقوم بمعالجة منتجات مسحوقية حساسة (مثل حليب الأطفال أو بروتين مصل اللبن) التي تنطوي على مخاطر شديدة من انفجار الغبار وتتطلب تحكمًا صارمًا في الأكسجين المتبقي، أو إذا كنت تقوم بتعبئة أطعمة رطبة (مثل أغذية الحيوانات الأليفة أو الوجبات الجاهزة) التي تتطلب تعقيمًا صارمًا في الأوتوكلاف، فإن التركيز المفرط على آلة الختم المستقلة هو جهد عقيم. تتطلب هذه المنتجات المعقدة نهجًا شاملاً يضم عملية تعبئة مانعة للغبار، وغسلًا بالنيتروجين تحت التفريغ، وختمًا عالي التكامل، تعمل جميعها في تناغم تام.
هل أنت غير متأكد مما إذا كانت الحاوية الفريدة الخاصة بك تتطلب التوصيل الحراري، أم أنه يمكن تحسينها لتعمل بتقنية الحث عالي السرعة؟
لا تعتمد على التخمينات فيما يتعلق بمعاييرك. أرسل عينات من حاوياتك وموادك إلى مختبر التغليف التابع لنا. سنُجري اختبارًا شاملاً ومجانيًّا لسدادة محكمة الإغلاق، وسنضع خطة عمل قابلة للتنفيذ لخط إنتاجك.
اتصل بفريقنا


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL