
أكثر مشاكل أجهزة الوزن متعددة الرؤوس شيوعًا وطرق حلها الأساسية
تقوم الميزان متعدد الرؤوس بسلسلة من الحركات المتزامنة التي تشمل الاهتزاز الميكانيكي، وتقييم خلية الحمل، وحسابًا أو خوارزمية مبرمجة مسبقًا. وعند توقف الإنتاج، يتعين على طاقم الصيانة تحديد ما إذا كانت المشكلة ناتجة عن انحشار ميكانيكي، أو فقدان للإشارات الكهربائية، أو مشكلة في برمجيات الجهاز. ويوضح الجزء المتبقي من الدليل خطوات استكشاف الأعطال وإصلاحها في الميزان متعدد الرؤوس فيما يتعلق بالأعطال الأساسية للوحدة. وإذا امتد العطل إلى ما وراء وحدة الوزن وأثر على معدات التعبئة والتغليف اللاحقة مثل أحزمة النقل، فيجب على المشغلين الرجوع إلى دليل أكثر شمولاً استكشاف الأعطال وإصلاحها في آلات التعبئة والتغليف مرجع لاستعادة سير العمل الإنتاجي بالكامل.
معالجة الأوزان غير الدقيقة وانحراف القيمة الصفرية
يُقصد بالوزن غير الدقيق ميل كل دلو على حدة إلى تسجيل أوزان للمنتج أعلى أو أقل دائمًا من المعلمة المحددة. ويؤدي هذا الخلل إلى مشكلة في الامتثال ويُسبب خسائر مالية، مما يؤثر سلبًا على اتساق المنتج. ويكمن السبب الرئيسي للأعطال الميكانيكية في وجود بقايا المواد داخل قادوس الوزن أو الدلاء. فعندما تلتصق المواد بجدران الدلو، تسجل خلية الحمل الكتلة المضافة كجزء من الحمولة الجديدة للمنتج أثناء عملية الوزن.
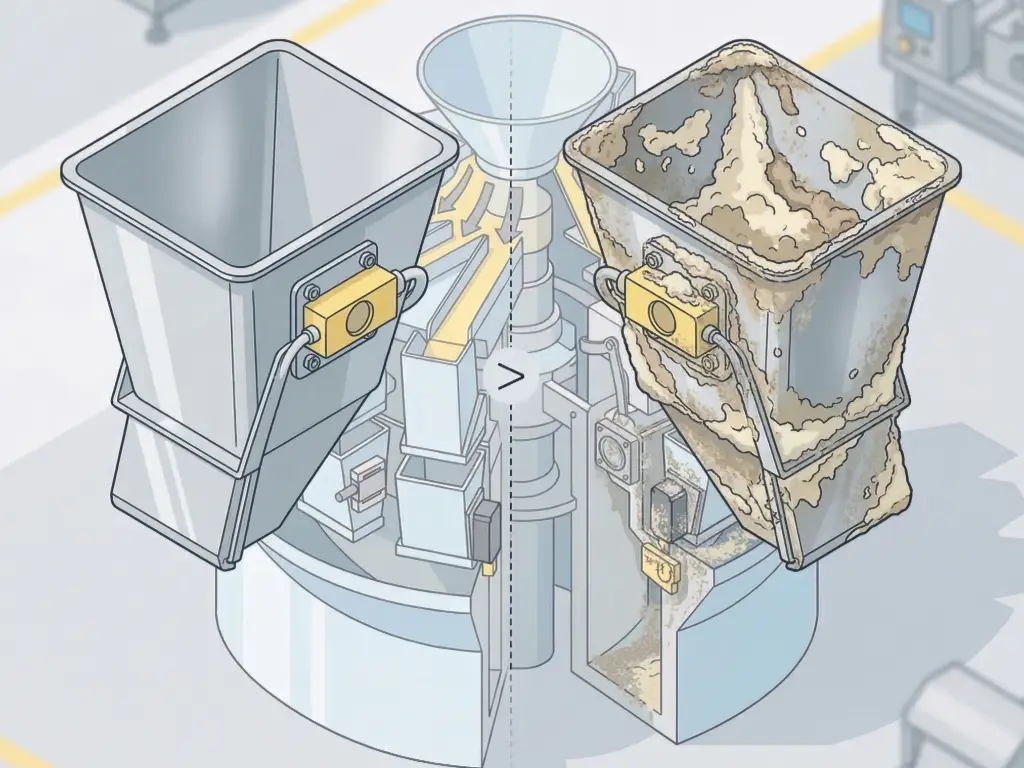
انحراف الصفر هو ظاهرة كهربائية تنجم عن عوامل مثل تغير درجة الحرارة، أو الظروف البيئية، أو الإجهاد المادي المفرط، أو الاهتزازات المستمرة، مما يتسبب في انحراف جهد خط الأساس لخلية الحمل. في مثل هذه الحالات، يجب على الفنيين إفراغ جميع الدلاء تمامًا أولاً لمنع انسكاب المحتويات. بعد ذلك، باستخدام واجهة التفاعل بين الإنسان والآلة (HMI) أو لوحة التحكم التي تعمل باللمس، يتم بدء عملية ضبط الصفر تلقائيًّا. وفي حال استمرار عدم استقرار نقطة الصفر، سيكون من الضروري إجراء معايرة كاملة. ولإتمام المعايرة، يجب وضع وزن معياري معتمد (عادةً 500 جرام أو 1000 جرام) في كل دلو وزن مخصص، وتسجيل الوزن في أنظمة التحكم المتقدمة. بالإضافة إلى ذلك، يجب على المشغلين التأكد من أن هيكل خلية الحمل لا يتأثر بأي شيء مثل تيار هواء قوي من مكيف الهواء، أو ضاغط هواء قيد التشغيل يقع في مكان قريب، أو أي تغيرات بيئية أخرى قد تسبب اهتزازًا.
إصلاح مشكلات الهزاز وانسدادات وحدة التغذية
يتألف نظام التغذية من هزاز مخروطي علوي رئيسي وعدة أحواض اهتزازية خطية، تعمل على تقسيم المنتج السائب بالتساوي من أجل الوزن الدقيق للبضائع السائبة. وتُعد الهزازات أول نقطة للتشخيص عند عدم وصول المنتج إلى أوعية الوزن. فإذا كان الهزاز الرئيسي لا يعمل، يجب على الفنيين فحص مصدر الطاقة الموجه إلى مرحلات الحالة الصلبة الموجودة على لوحة المحرك والتحقق من توصيلات الأسلاك داخل الأنظمة الكهربائية.
إذا كان المُهتز يعمل دون أن يتدفق المنتج، فهذا يعني عادةً أن إعدادات السعة غير صحيحة، أو أن هناك انسدادًا. قد تحدث الانسدادات في صينية التغذية عندما يكون معدل التغذية السائبة من المصعد الدلو الموجود في المرحلة السابقة أكبر من معدل التوزيع للمخروط العلوي، مما يؤدي إلى انقطاع تدفق الإنتاج المستمر. في هذه الحالة، يتعين على الفنيين إزالة الانسداد يدويًّا وإبطاء معدل التغذية. كما يُنصح بفحص الفجوة المادية بين المغناطيس الكهربائي وذراع الهزاز. فقد يؤدي التشغيل المستمر إلى ارتخاء مسامير التثبيت، وهو ما قد يتسبب في تغير هذه الفجوة. ولإعادة الفجوة إلى المسافة المحددة في مواصفات الشركة المصنعة، يُستخدم مقياس سماكة قياسي. ويؤدي ذلك أيضًا إلى استعادة التردد والسعة المناسبين للاهتزازات، بحيث تعمل مغذيات المواد بكفاءة قصوى.
تصحيح أعطال قادوس التغذية والمستشعر الكهروضوئي
تحدث مشاكل قادوس التخزين عندما تفتح الأبواب الميكانيكية أو تغلق بشكل غير متساوٍ. وهذا يؤدي إلى تدفق سيئ جدًّا للمنتج، بل وقد يتسبب في تفريغ المنتج قبل الأوان أو في وقت غير مناسب. وقد يحدث ذلك بسبب نوابض الرجوع، أو قلة التزييت أو انعدامه تمامًا عند مفاصل الوصلة، أو في حالة تعطل المحرك أو الأسطوانات الهوائية أو أجهزة التقليب. لفتح الأبواب، سيتعين على الفنيين سحب الأبواب لتقييم المقاومة. إذا كان نظام الوصلة عالقًا، فيجب استخدام مادة تشحيم مخصصة للاستخدام الغذائي. وإذا كان المحرك المؤازر أو المحرك المتدرج يصدر صوتًا عالي النبرة، فهذا يعني أن وحدة التحكم أو المحرك بحاجة إلى الاستبدال.
تشير المستشعرات الكهروضوئية إلى مستوى المنتج السائب في الجزء العلوي من مخروط التوزيع. وفي حالة تعطل هذه المستشعرات، سيواجه النظام إما نقصًا في المنتج أو فيضانًا. يعد تراكم الغبار على المستشعر أو خروج محاذاة المستشعر عن موضعها من أكثر المشكلات الكهربائية شيوعًا في هذا النوع من الأنظمة. يتعين على المشغلين مسح عدسات المستشعر باستخدام قطعة قماش جافة ومضادة للكهرباء الساكنة والتأكد من محاذاة جهاز الإرسال وجهاز الاستقبال بشكل مثالي. إذا استمر المستشعر في عدم اكتشاف المادة، فيجب فحص مجموعة الأسلاك للتأكد من عدم وجود أسلاك مقروصة بسبب الغسل.
سيناريوهات متقدمة لحل المشكلات حسب نوع المادة
غالبًا ما تفشل منهجيات استكشاف الأعطال وإصلاحها القياسية عند مواجهة خصائص معينة للمواد. فكل منتج يتفاعل بشكل مختلف مع أسطح الفولاذ المقاوم للصدأ والغلاف الجوي المحيط. ومن شأن اتباع نهج مخصص لكل مادة على حدة في استكشاف الأعطال وإصلاحها في آلات الوزن متعددة الرؤوس أن يقلل بشكل كبير من فترات التوقف عن العمل في عمليات التعبئة والتغليف الحديثة.
المساحيق: الغبار المتراكم على المستشعرات وتداخل عملية شطف الغاز
تنتج المواد الدقيقة، مثل حليب الأطفال المجفف ومسحوق البروتين والقهوة المطحونة، كميات كبيرة من الغبار المتطاير في الهواء أثناء عملية التغذية. ويتراكم الغبار بسرعة على المستشعرات الكهروضوئية، مما يؤدي إلى ظهور قراءة إيجابية خاطئة وإيقاف مصعد التغذية الموجود في المرحلة الأولية. وينبغي معالجة مشاكل الغبار عن طريق تركيب شفاطات محلية لشفط الغبار فوق مخروط التوزيع الرئيسي، وتصميم قواديس مغلقة.
بالإضافة إلى ذلك، تتأثر المساحيق بشدة بتدفق الهواء من حولها. ولهذا السبب، عادةً ما يتم توصيل خطوط إنتاج المساحيق عالية الجودة بآلات تعبئة تعمل بالفراغ وتدفق النيتروجين (آلة التعبئة بالنيتروجين) للحفاظ على نسبة الأكسجين المتبقية أقل من 3%. يؤدي التدفق السريع لغاز النيتروجين إلى ضغط عكسي في منطقة التعبئة. وهذا يؤدي إلى تدفق الهواء لأعلى، مما قد يرفع دلاء الوزن بمقدار جزء من المليمتر، وهو ما يؤدي على الفور إلى إتلاف دقة خلايا الموازين. ولمعالجة هذه المشكلة، يتم وضع حواجز هوائية فعليًا بين جهاز الوزن وآلة التعبئة والتغليف التالية. كما يجب تعديل برنامج جهاز الوزن ليشمل فترة تأخير استقرار أطول (وقت الاستقرار) يتم بعدها تسجيل الوزن النهائي. ويجب أن تكون المعدات مقاومة للغبار ومقاومة للانفجار للتعامل مع بيئات المساحيق المتطايرة.
الحبيبات والوجبات الخفيفة: الحد من مشاكل التكسر والدقة
تشكل بعض المنتجات تحديًا فيما يتعلق بالتلف المادي أو مشاكل نسب المزج، بما في ذلك رقائق البطاطس والبسكويت والمكسرات المختلطة. تميل هذه المنتجات إلى التكسر عند تعرضها لقوة ميكانيكية مفرطة في مرحلة التغذية أو عندما يكون ارتفاع السقوط مرتفعًا جدًّا. ولتجنب التكسر، يقوم المشغلون بخفض سعة خط الاهتزاز في الهزازات الخطية. تؤدي السعة العالية إلى كسر العناصر الهشة وتحطمها عند اصطدامها بالأوعية المعدنية، ويُقترح أن يقوم المشغل بضبط السعة إلى مستوى لا يرتد فيه المنتج بل ينزلق. كما يُوصى بأن يكون ارتفاع السقوط من دلو الوزن إلى قادوس التوقيت، ومن قادوس التوقيت إلى آلة التعبئة، أقل ما يمكن. يمكن أيضًا تقليل قوة الصدم بتركيب ملحقات مائلة للمزالق أو ألواح التقاط خاصة على شكل حلقات.
فيما يتعلق بمشاكل الدقة عند التعامل مع المنتجات الحبيبية المختلطة، مثل مزيج الجوز والزبيب، يمكن إرجاع المشكلة إلى التوزيع غير المتساوي للمنتجات. فأنواع المكسرات المختلفة لها كثافات مختلفة، وهذا يتطلب نهجًا مختلفًا عند التعامل معها. ويتعين على الفنيين ضبط مغذيات التغذية الخطية على أوقات مختلفة. يجب التحكم في المواد الأصغر حجمًا والأكثر كثافة بحيث تسقط بمعدل أقل وبتذبذبات أقصر، بينما يجب تزويد المواد الأكبر حجمًا والأخف وزنًا باهتزاز مستمر. ويمكن أيضًا تطبيق هذا النهج على آلات التعبئة الحجمية بالكوب وتكوينات محددة لعدد محدود من الرؤوس (مثل موازين متعددة الرؤوس ذات 14 أو 20 رأسًا) لتحقيق التوازن في النسب.
الأطعمة الرطبة والمعاجين: دوائر قصر في نظام إزالة البقايا والغسل
تشكل الأطعمة الرطبة، مثل قطع طعام الحيوانات الأليفة واللحوم والوجبات الجاهزة للأكل، مشاكل كبيرة تتعلق بالالتصاق والنظافة. تتميز المواد الرطبة بتوتر سطحي عالٍ، ومن المرجح أن تلتصق بالفولاذ المقاوم للصدأ. في الحالات التي يواجه فيها فنيو صيانة الأعطال أخطاء متكررة تتعلق بالوزن الزائد بسبب التلامس مع التطبيقات الرطبة، فإن الحل الأكثر فعالية هو تعديل سطح التلامس. وتتمثل مهمة الفني في استبدال القواديس القياسية بقواديس من الفولاذ المقاوم للصدأ ذات سطح محفور (مزخرف) للتخفيف من حدة هذه المشكلة. ويُقال إن السطح المحفور يوفر مساحة تلامس أقل بين الختم الفراغي والمعدن، مما يؤدي إلى كسر الختم بحيث يتدفق المنتج دون عوائق.
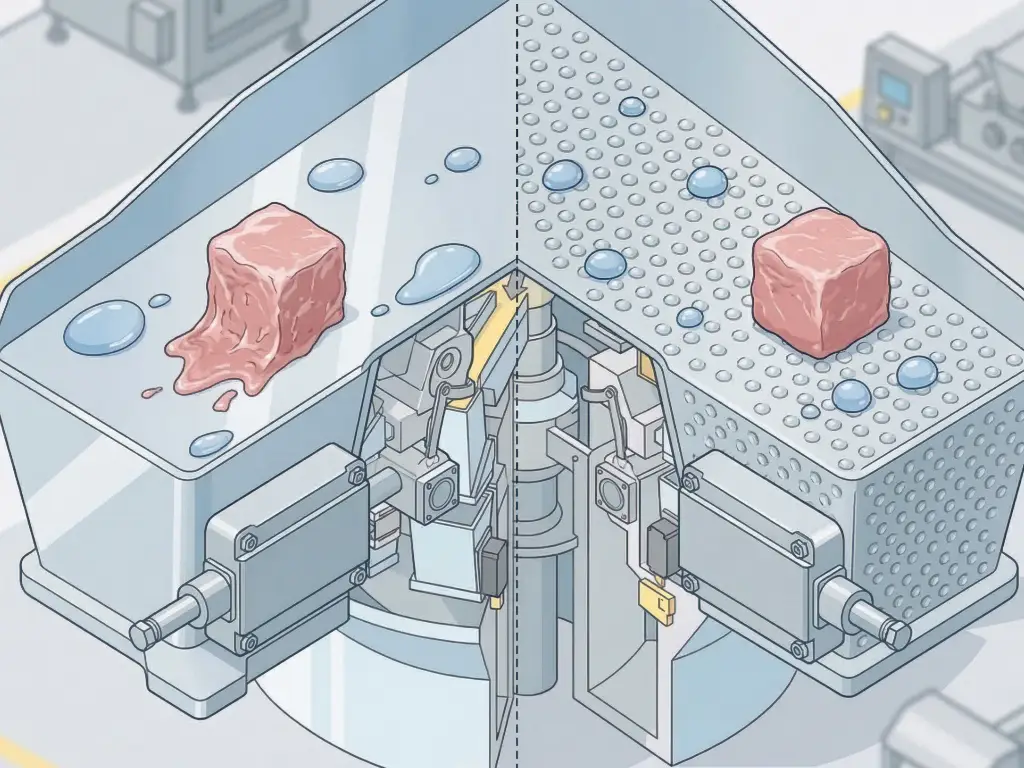
كما أن معالجة الأطعمة الرطبة تتطلب استخدام عمليات غسل مكثفة وعالية الضغط، والتي تشمل مواد كيميائية كاوية للتنظيف والغسل. وفي هذه الظروف، فإن السبب الأكثر شيوعًا للفشل التام للنظام هو تسرب الماء إلى الأجزاء الإلكترونية، مما يؤدي إلى حدوث قصر كهربائي في خلايا الحمل ومحركات الدفع. وهذه مشكلة كبيرة عند محاولة استكشاف الأعطال وإصلاحها، ولمنع حدوث ذلك، يجب على الفنيين فحص موانع تسرب المياه (الحلقات الدائرية) لجميع أغطية المحركات وصناديق توصيل خلايا الحمل. كما يجب فحص صمامات تنفيس خلايا الحمل للتأكد من عدم وجود تكاثف. يجب أن تتبع الآلات التي تستخدم الأطعمة الرطبة إجراءات التجفيف الموضحة قبل تشغيل نظام الغسل بالضغط العالي.
تعديلات معلمات البرنامج لتحقيق الدقة المثلى
تنجم العديد من المشكلات التي تبدو ميكانيكية أو كهربائية عن أخطاء في تكوين البرامج. وتُعد أجهزة الوزن متعددة الرؤوس الحديثة آلات معقدة تعتمد على تكنولوجيا وحدات التحكم الدقيقة (MCU) وشاشات اللمس الذكية (التي يبلغ حجمها عادةً 7 بوصات أو أكثر). يجب أن يعرف المشغلون كيفية تعديل بعض المعلمات الرئيسية داخل نظام التشغيل لتتوافق بشكل مناسب مع تدفق المنتج. إذا تم ضبط المعلمات بشكل غير صحيح، أو في حالة وجود تلف في البرنامج يتطلب إعادة تشغيل النظام أو تحديث البرنامج الثابت، فستظهر على الجهاز مشكلات، مثل التوقف المستمر أو عدم القدرة على اكتشاف تركيبة الوزن. يوضح الجدول التالي أهم المعلمات ودورها والعواقب المترتبة على الإعدادات غير الصحيحة.
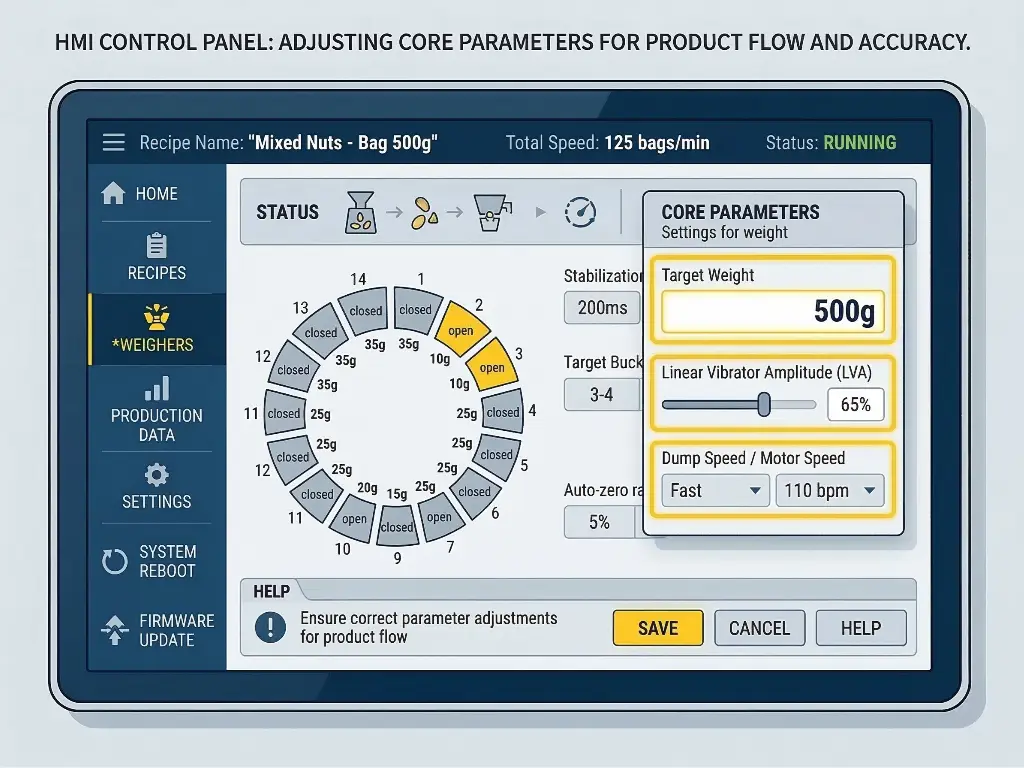
| اسم المعلمة | وصف الوظيفة | أعراض مشاكل التشغيل في حالة الضبط غير الصحيح |
| الوزن المستهدف | الوزن النهائي المطلوب للطرد (على سبيل المثال، من 10 غرامات إلى 3000 غرام). | لا تستطيع الآلة العثور على تركيبة صحيحة؛ فهي تفرغ الدلاء بشكل متكرر. |
| رقم الدلو المستهدف | العدد المثالي من الأوعية التي يجب جمعها للوصول إلى الوزن المستهدف (عادةً ما يتراوح بين 3 و5). | سرعة منخفضة (إذا تم ضبطها على قيمة عالية جدًّا) أو دقة منخفضة (إذا تم ضبطها على قيمة منخفضة جدًّا). |
| خطي هزاز السعة | يتحكم في شدة الاهتزاز الذي ينقل المنتج إلى قواديس التغذية. | نقص المنتج (مستوى منخفض جدًّا) أو فائض/تلف المنتج (مستوى مرتفع جدًّا). |
| وزن الدلو الواحد | تقوم الآلة باستمرار برفض العبوات أو المجموعات التي لا تستوفي الشروط. | يعلق المنتج في الأبواب (لأنه سريع جدًّا)، أو يتباطأ الإنتاج (لأنه بطيء جدًّا). |
| سرعة التفريغ / سرعة المحرك | السرعة التي تفتح وتغلق بها أبواب قادوس التغذية. | الوزن التقديري للمنتج الذي يتم وضعه في دلو واحد. |
| وقت الاستقرار | الحد الأدنى للوزن الذي يتجاهله النظام تلقائيًّا باعتباره بقايا. | أوزان غير دقيقة إلى حد كبير ومتقلبة بسبب قراءة قوة الصدم. |
| نطاق الضبط التلقائي للصفر | انحراف تدريجي في الوزن؛ حيث لا يأخذ النظام في الحسبان التراكم الطبيعي للغبار. | لا تستطيع الآلة العثور على تركيبة صحيحة؛ مما يؤدي إلى إفراغ الدلاء بشكل متكرر. |
أعمال الصيانة اليومية الأساسية للوقاية من الأعطال
تتمثل الطريقة الأكثر فعالية لضمان استمرارية الإنتاج في إنشاء نظام صيانة صارم. فإجراءات الصيانة الدورية تقضي على الأسباب الجذرية للتآكل وانحراف خلايا الحمل. ويُعد نظام الصيانة المعياري قادرًا على القضاء على أكثر من 70% من الأخطاء التشغيلية، ومنع المشكلات البسيطة من التسبب في أعطال كاملة للنظام. ويُنصح بشدة بتحديد موعد لاستشارة صيانة متخصصة لمعداتك الأساسية.
- Daily Cleaning Standards: At the end of every production shift, you are expected to remove the product from the weigh buckets, the feed hoppers, and the linear vibrating pans. Wash all components in a way that assures you have completely removed product buildup. Be sure to wash away and clear all sugary and oily residues, as they can create a hard crust overnight, which can add weight to the buckets. After you are completely finished with your cleaning and before you reassemble the device, you must completely dry the components using compressed air. If there is moisture present on any components, it could drip and create a short circuit on any electrical components or control module.
- Routine Inspection Points: Conduct visual checks on mechanical and electrical components before turning on the machine. Inspect the photoelectric sensors, removing any dust or product residue obstructing the signal. Look for mechanical linkages, return springs, bearings, and hopper door hinges that are physically worn or loose. Loose parts will cause mechanical rattling, which the highly sensitive load cells will register as weight changes.
- Periodic Calibration Procedures: Perform a complete zero-point calibration with the machine empty, at least weekly. After zeroing, conduct a weight test on all individual hoppers to assess the linear response on the load cells. Consistently recording these calibration results will show the load cells’ active deterioration and allow the facility manager to order parts for replacement before a major failure occurs during business hours.
Guide to Choosing a Reliable Weigher
Facility managers often spend more time and money fixing equipment that they could have avoided in the first place by spending more time analyzing their equipment needs. Equipment needs have to be evaluated in the procurement phase, and equipment needs have to be based on strict industrial standards. High-end industrial equipment has fewer operational breakdowns and superior durability. In the procurement phase, when purchasing a multihead weigher from a full range of equipment, there are a few important factors to consider that will help in the first step of removing low-end equipment.
- Material & Structural Integrity: The physical framework dictates the long-term stability of the equipment. Buyers should ensure that the machine frame, as well as the product-contact precision components, are built from food-grade 304 or 316 stainless steel with a thickness of 1.5mm to 2mm. This solves the majority of problems associated with equipment vibration during high-speed operation, metal fatigue due to continuous operation, and severe corrosion in the aggressive high salt or high acid processing environments.
- Machining & Assembly Precision: Stable operation is manufactured and not just assembled. Understanding the production methods of the manufacturer is very important. Look for manufacturers with Advanced Level CNC Machining. (There is milling, turning, and grinding). Core parts, for example, must be of 2μm precision. Such phenomena of high precision, reduce, wear, friction, and jamming of parts of devices. Assembly must also be carried out by senior engineers, with sufficient experience (for example, 15 years of precision manual assembly), to ensure that the links and load cells have been properly aligned.
- Electrical Component Reliability: Control systems with electrical circuits are the most common points of weakness and failure. Buyers should not take risks with fundamental electrical constituents. Demand that all key components (PLCs, Relays, Contactors) are from the best global manufacturers: Siemens, SMC, Schneider, SEW, DELTA, AIRTAC, and so on. Sophisticated machinery should also use smart servo motors in the greatest measure. The life of servo systems is extended, and they are also provided with automatic error correction and fault pre-warning, thereby reducing maintenance.
- Warranty & Support Network: Mechanical wear is a normal part of product life cycles, and thus, the ability of suppliers to offer after-sales services becomes a crucial point to consider. Use long-term warranties as a minimum requirement. Consider suppliers who go beyond the standard practice of the industry and offer warranties of up to 16 months. Additionally, require global, 24-7, seven-day technical support through video calls and/or chat. Suppliers who provide detailed operation and maintenance manuals, installation guides, and remote diagnostics via the machine interface will assist in lessening the burden on the maintenance staff of the facility.
Investing in equipment that meets such high standards means investing in a highly reliable production asset that will provide high-speed and high-precision production for a broad range of packaging and a variety of materials for many years to come.
To understand the exact mechanics and internal systems that make these precision packing devices function so effectively, read this comprehensive guide on the مبدأ عمل جهاز الوزن متعدد الرؤوس. Discover how advanced engineering and smart design ensure accurate weighing across food and non-food sectors. For specific material handling challenges, consult with Levapack’s senior engineers to configure a precise, reliable weighing solution tailored to your production line.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL