
من ماذا تُصنع العلب؟ دليل المهندس لاختيار المواد وأداء خط الإنتاج
هناك فكرة خاطئة سائدة في صناعة التغليف مفادها أن العلبة سلعة موحدة المواصفات. فالعلبة، بالنسبة للمستهلك، ليست سوى وعاء، غالبًا ما تتنافس مع الزجاجات البلاستيكية أو العبوات الكرتونية. وهي بند في قائمة المشتريات يتم تحديده من حيث التكلفة لكل ألف وحدة. لكن بالنسبة لمهندس الإنتاج ومدير المصنع، فإن التركيب المادي للعلبة هو المتغير الأساسي الذي يحدد سلوك خط التعبئة واللحام بأكمله.
إن مادة تصنيع العلب ليست مسألة كيميائية، بل مسألة ميكانيكية. فقرار استخدام علب الألومنيوم أو الفولاذ يغير بشكل جذري الخصائص الفيزيائية لعملية التعبئة. كما أنه يغير سلوك الحاوية تجاه الأحمال المحورية أثناء التعبئة، وتدفق المعدن أثناء عملية اللحام المزدوج، ومعايرة الآلات لتجنب التوقف الكارثي عن العمل أو تراكم أكوام الخردة المعدنية.
يتجاوز هذا الدليل نطاق الجدول الدوري ليبحث في الآثار الهندسية المترتبة على اختيار المواد. وسنلقي نظرة على كيفية تفاعل الخصائص الميكانيكية الفريدة للألومنيوم والفولاذ المطلي بالقصدير مع المعدات الآلية، وما يعنيه ذلك بالنسبة لكفاءة الإنتاج لديك.
الأساسيات: سبائك الألومنيوم مقابل الفولاذ المطلي بالقصدير
علينا تحديد الاختلافات المعدنية واستخداماتها الشائعة في السوق قبل أن نُحلل أداء خط الإنتاج. وعندما يسأل المهندسون عن المادة التي تُصنع منها العلب، فإنهم يبحثون عن خصائص السبيكة المحددة ودرجة صلابة المعدن.
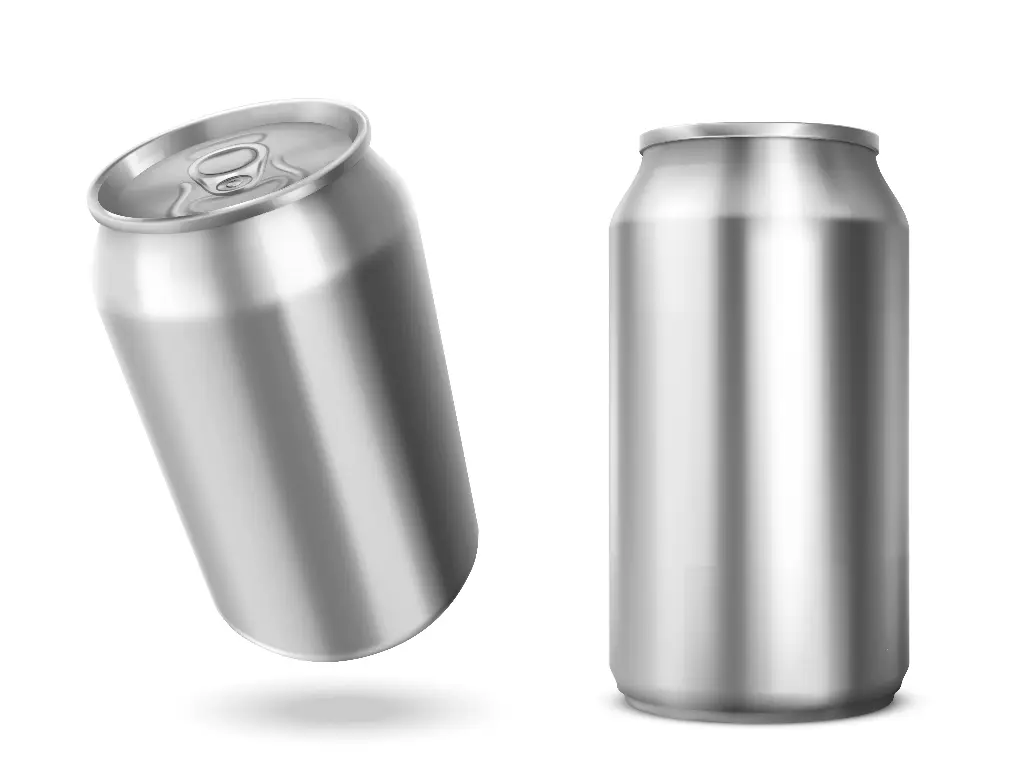
علب الألمنيوم
علب الألمنيوم ليست مصنوعة من الألمنيوم النقي. بل هي سبائك ألمنيوم معقدة مصممة لتكون قابلة للتشكيل بدرجة عالية. وتُعد علب المشروبات المصنوعة من الألمنيوم هي الأكثر انتشارًا في صناعة المشروبات (المشروبات الغازية، والبيرة، ومشروبات الطاقة) نظرًا لانعدام صلابتها مع تمتعها بليونة عالية. كما تُستخدم أيضًا في الوجبات الخفيفة الفاخرة المعلبة بالنيتروجين والقهوة الجاهزة للشرب (RTD)، حيث يساعد الضغط الداخلي في الحفاظ على هيكلها. ومن المثير للاهتمام أن الألمنيوم المعاد تدويره يلعب دورًا رئيسيًّا في هذا السياق، حيث يمكن إعادة صهره وتشكيله مرارًا وتكرارًا مع فقدان ضئيل للخصائص.
- النص: وعادةً ما تتكون من سبيكة 3004، التي تحتوي على المنغنيز (حوالي 1%) والمغنيسيوم (حوالي 1%). ويوفر هذا التركيب نسبة القوة إلى الوزن المطلوبة، كما يتيح سحب الصفائح المعدنية وتشكيلها لتصبح أسطوانة ذات جدران رقيقة مكونة من قطعتين.
- الغطاء (النهاية): وعادةً ما يُصنع هذا الغطاء من سبيكة 5182 التي تحتوي على نسبة أعلى من المغنيسيوم. وهذا يجعل الغطاء أكثر صلابة ومتانة من جسم العلبة، مما يوفر الصلابة اللازمة لتثبيت المسامير وخط التقطيع المؤدي إلى لسان الفتح، وهو ما يلغي غالبًا الحاجة إلى استخدام فتاحة العلب التقليدية في التصاميم العصرية المريحة.

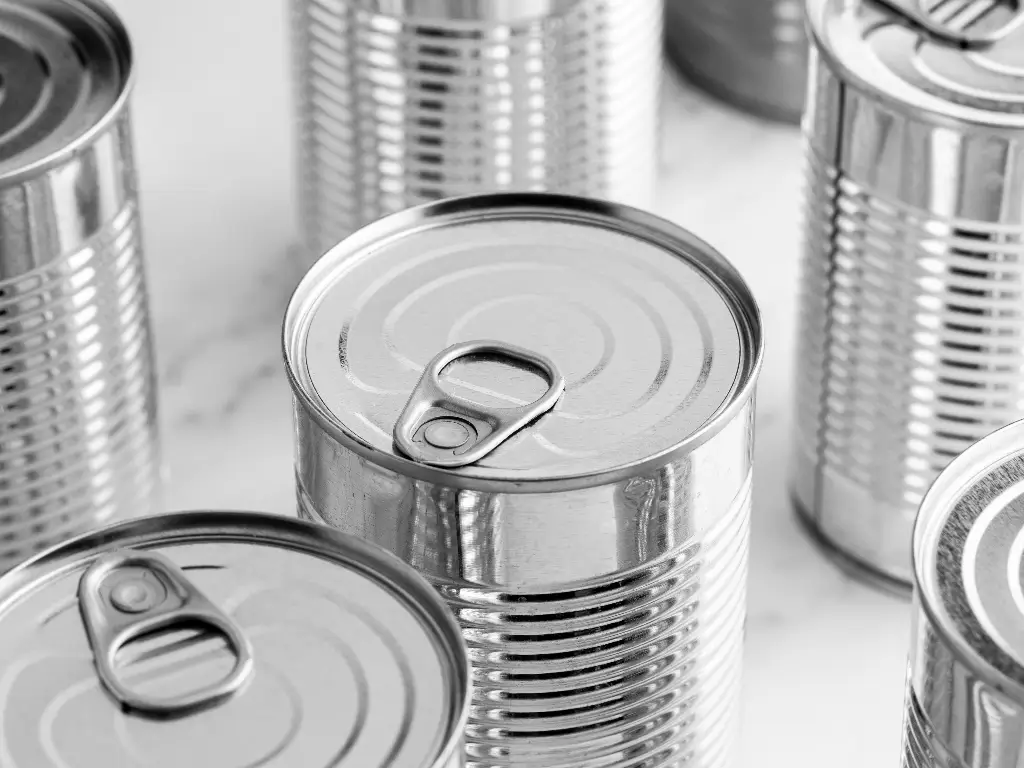
العلب الفولاذية، التي كانت تُعرف سابقًا باسم العلب القصديرية
تصنع العلب الفولاذية، التي كانت تُعرف سابقًا باسم العلب القصديرية، في الغالب من الفولاذ منخفض الكربون. وهي ضرورية عندما تتطلب المنتجات الغذائية معالجة حرارية بدرجات حرارة عالية (مثل الحساء، والتونة، والخضروات، واللحوم) أو تعبئة مفرغة من الهواء (مثل مسحوق الحليب، وحليب الأطفال، والمكملات الغذائية الجافة)، ويجب أن تكون الحاوية قادرة على الحفاظ على شكلها في ظل الضغط الحراري أو في بيئة مفرغة من الهواء.
- الصفيح المطلي بالزنك (ETP): وهي عبارة عن صفيحة فولاذية مغطاة بطبقة رقيقة من القصدير (عادةً ما يتم الحصول على السماكة المطلوبة للطلاء القصديري عن طريق التحليل الكهربائي) لمنع تآكل المعدن. ولا تزال هذه الصفيحة هي المعيار المرجعي لعلب الأغذية المعدنية بفضل قوتها الهيكلية.
- الفولاذ الخالي من القصدير (ECCS): وهو نسخة مطلية بالكروم بالطريقة الإلكتروليتية. وهو مادة لاصقة ممتازة للورنيشات والبوليمرات، لكنه يفتقر إلى اللمعان الجمالي الذي يتميز به القصدير.
لتوضيح الفروق الهندسية، يرجى الاطلاع على المقارنة التالية:
| مقال مميز | سبائك الألومنيوم (تتكون عادةً من قطعتين) | فولاذ مطلي بالقصدير (عادةً من 3 قطع) |
|---|---|---|
| تركيب المواد | الألومنيوم-المنغنيز (3004/5182) | فولاذ منخفض الكربون مطلي بالقصدير (ETP) |
| الخصائص الميكانيكية | مرونة عالية (لينة وقابلة للطرق) | صلابة وصلابة عالية (صلب) |
| البيئة الداخلية | يتطلب ضغطًا إيجابيًا (تكربنة/N₂) | مقاوم للفراغ والحرارة العالية (غرفة التعقيم) |
| خصائص اللحام | سهل الطي، مع وجود خطر “الدرزات الحادة” | ارتفاع معدل “الارتداد”، وخطر ظهور “خطوط التماس الزائفة” |
| التحدي الرئيسي في مجال الآلات | الانحناء الناتج عن الحمل المحوري (يحتاج إلى مزيد من الدقة) | تآكل الأدوات (تتطلب قطعًا مقواة) |
عند الحديث عن المواد التي تُصنع منها العلب، يجب أن نأخذ في الاعتبار أيضًا الأجزاء الداخلية للعلب المعدنية المخصصة للأغذية. ولمنع تآكل العلبة أو تفاعلها مع الطعام، غالبًا ما يتم تطبيق طبقة صلبة من الراتنج أو طلاء بوليمر. ويعمل هذا كحاجز فعال، يضمن بقاء الأسطح الخارجية للعلبة المعدنية المخصصة للأغذية في حالة ممتازة، بينما تقاوم الأجزاء الداخلية تأثير الأحماض والملح الجاف.
التركيب الكيميائي أمر مثير للاهتمام، لكنه يأتي في المرتبة الثانية بعد الواقع التشغيلي. وتعتمد عملية التصنيع على هذه الخصائص الميكانيكية. والعوامل التي تميز بين خط إنتاج يعمل بكفاءة تبلغ 99% وآخر تبلغ نسبة الخردة فيه 5% هي مقاومة الانزلاق، والليونة، ومعامل تصلب الإجهاد للمعدن. وتُحدد ديناميكيات الآلات بناءً على المواد الخام.
صلابة المادة: تأثيرها على ديناميكيات التعبئة واللحام
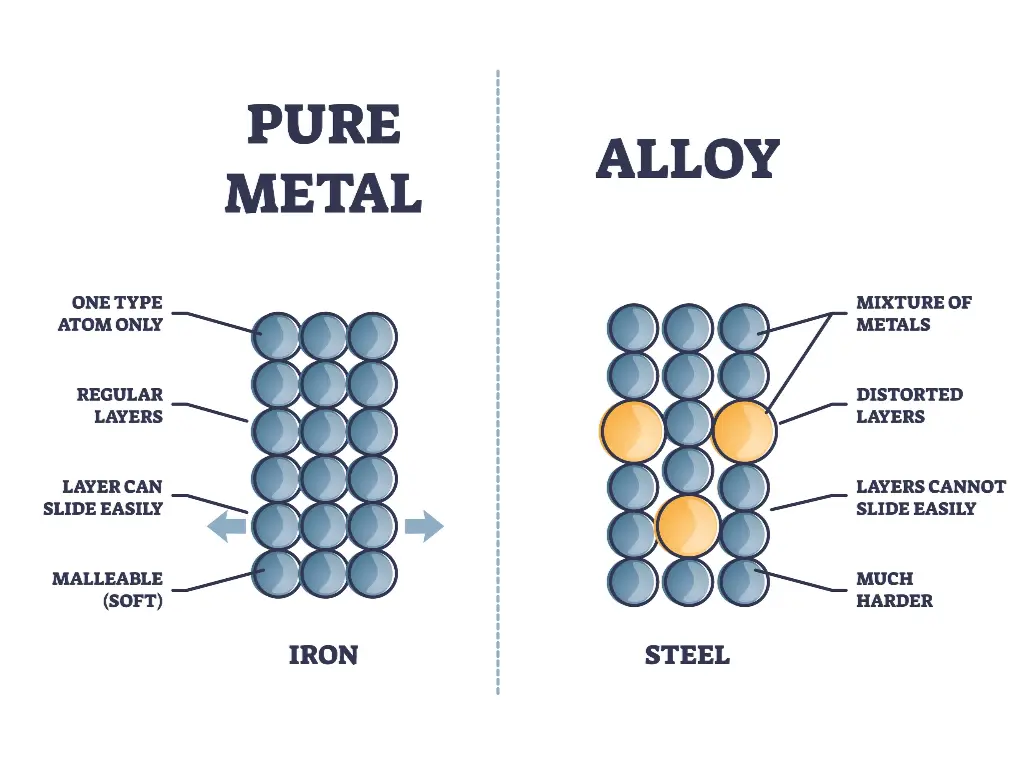
تعد الصلابة أهم فرق تشغيلي بين العلب المعدنية المصنوعة من الألومنيوم وتلك المصنوعة من الفولاذ. ويتطلب هذا الاختلاف أساليب مختلفة تمامًا في المناولة والتعبئة والإغلاق. فالآلة التي يتم ضبطها وفقًا لصلابة الفولاذ ستسحق الألومنيوم؛ في حين أن الآلة التي يتم ضبطها وفقًا لمرونة الألومنيوم لن تتمكن من إغلاق العلب الفولاذية.
تحديات الألومنيوم: انخفاض الصلابة والانثناء تحت الحمل المحوري
تُعد علبة المشروبات المصنوعة من الألومنيوم في عالمنا المعاصر إحدى أعجوبات الهندسة في مجال تخفيف الوزن. فقد عملت الشركات المصنعة بشكل متزايد على جعل جدران جسم العلبة أرق، حيث تصل سماكتها عادةً إلى حوالي 90 ميكرون (ما يعادل سماكة شعرة الإنسان تقريبًا)، وذلك لتقليل تكلفة المواد ووزن الشحنة إلى أدنى حد ممكن. ورغم أن هذا الإجراء فعال من حيث التكلفة، إلا أنه يشكل نقطة ضعف هيكلية كبيرة.
قبل تعريضها للضغط، تتميز علب الألمنيوم — ولا سيما علب المشروبات المكونة من قطعتين — بقوة عمودية منخفضة. يجب أن تكون العلبة قادرة على تحمل الضغط الرأسي أثناء عملية التعبئة واللحام، لا سيما في الجزء السفلي منها. ويُشار إلى ذلك باسم «الحمل المحوري» أو «الحمل العلوي».
- الحشوة: ينزل صمام التعبئة ويلتصق بحافة العلبة لإحداث فراغ أو للتحكم في الضغط المضاد.
- اللحام: تقوم لوحة رفع خط التماس بدفع جسم العلبة لأعلى باتجاه ظرف التثبيت لربط الغطاء.
عندما تكون القوة التي يمارسها صمام التعبئة نحو الأسفل أو القوة التي تمارسها لوحة الرفع نحو الأعلى أكبر من نقطة الخضوع للألمنيوم، فإن الجدران الجانبية ستنهار. ويُعرف هذا بـ«الانحناء». ولا يؤدي الانحناء إلى فقدان المنتجات فحسب، بل يؤدي أيضًا إلى انحشار البرج، مما يعني أنه سيتعين إعادة ضبط الآلة يدويًّا.
وللتخفيف من هذه المشكلة، من الضروري التحكم في الدقة. تميل رافعات الكامات التقليدية إلى استخدام قوة خطية وثابتة. وعندما يحدث تغير طفيف في ارتفاع العلبة، ترتفع القوة الميكانيكية بشكل مفاجئ وتسحق الحاوية.
التحديات المتعلقة بالفولاذ: الصلابة العالية وتأثير الارتداد
تكمن صعوبة الهندسة العكسية في الفولاذ. فهو مادة غير مرنة وقوية ولا تقبل المساومة. ورغم أنه من الصعب جدًّا سحق علب الطعام المعدنية عند تعبئتها، إلا أن هذه المادة تقاوم التشكيل.
معامل مرونة الفولاذ مرتفع. وعندما تقوم بكرات اللحام بثني حافة الفولاذ لتشكيل مانع تسرب، فإن المعدن يميل إلى العودة إلى شكله الأصلي. ويُطلق على هذا التأثير اسم «الارتداد».
- سلامة الختم: للتغلب على ظاهرة الارتداد وتوفير إحكام محكم، يتعين على آلة اللحام أن تبذل قوة أكبر بكثير مما هو مطلوب مع الألومنيوم. فبدون صلابة في الآلة، فإن القوة المفترض أن تقوم بثني المعدن ستؤدي بدلاً من ذلك إلى ثني أذرع الآلة أو أعمدةها. ويؤدي هذا الانحراف إلى حدوث «إغلاق زائف»؛ وهو إغلاق يبدو سليماً للعيان ولكنه يفتقر إلى الضغط المطلوب لمنع دخول البكتيريا. ويعد هذا الأمر بالغ الأهمية بالنسبة لعلب الأغذية التي تحتوي على أطعمة حمضية، حيث قد يؤدي التسرب إلى إفساد نضارة المنتج الغذائي.
- عمر الأدوات: تُعد صلابة الفولاذ عاملاً كاشطاً لمكونات الماكينة. تتآكل بكرات اللحام وأظرف التثبيت بسرعة أكبر بكثير عند التعامل مع الفولاذ مقارنةً بالتعامل مع الألومنيوم. ويؤدي تآكل الأدوات إلى تغيير شكل خط اللحام، مما يؤدي إلى حدوث لحامات غير محكمة واحتمال حدوث تسرب.
يتطلب العمل بالفولاذ قوة جسدية ودقة. ويجب أن تُصمم المعدات بحيث تتحمل الإجهاد الناتج عن الدورات المتكررة والعمليات التي تنطوي على أحمال عالية. وتتم معالجة ذلك من خلال المعدات عالية الأداء بطريقتين رئيسيتين:
- الصلابة الهيكلية: يجب أن يكون هيكل الآلة ورأسها مصنوعين من مواد ذات سماكة عالية. على سبيل المثال، يمكن تصنيع الهيكل من الفولاذ المقاوم للصدأ من النوع 304 أو 316 بسمك يتراوح بين 1.5 مم و2 مم، لضمان عدم انحناء الآلة تحت الحمل الثقيل للفولاذ المراد لحامه.
- الأدوات المُصلدة: من أجل مقاومة التآكل، يجب أن تكون بكرات اللحام مصنوعة من فولاذ أدوات عالي الجودة مع معالجات حرارية خاصة أو طلاءات خزفية. ويجب تصنيع هذه المكونات بدقة، عادةً بدقة تصل إلى 2 ميكرومتر (um)، لضمان أن يضغط شكل البكرة في المكان الصحيح، مما يوفر القوة اللازمة لدفع الفولاذ إلى نقطة الخضوع دون الإضرار بالطلاء. وهذه هي الطريقة الوحيدة للتغلب على الارتداد بشكل ثابت، من خلال هذا المزيج من الهيكل الصلب والأدوات الدقيقة المقواة.
تشكيل الحواف المزدوجة: الحواف الحادة مقابل الحواف الفضفاضة
الختم المحكم هو خط اللحام المزدوج الذي يتشكل من خلال تشابك جسم العلبة (خطاف الجسم) والغطاء (خطاف الغطاء) عند طرف الأنبوب. وهذا هو المكان الذي تلتقي فيه الأطراف. وعلى الرغم من أن الشكل الهندسي لخط اللحام المزدوج موحد، فإن طريقة تشكيله تختلف اختلافًا جذريًّا اعتمادًا على ليونة المادة.
خطر الحواف الحادة
الألومنيوم مادة شديدة الليونة؛ فهو يتدفق بسهولة تحت الضغط.
- الظاهرة: الألمنيوم مادة لينة، ولذلك من السهل الإفراط في شد خط اللحام. وعندما تمارس أسطوانة التشغيل الثانية ضغطًا مفرطًا، فقد تؤدي إلى تسطيح المعدن وتشكيل حافة حادة في الجزء العلوي من خط اللحام.
- العيب: ويُطلق على هذا «اللحام الحاد» أو حتى «القطع المفرط». وقد تؤدي الحافة الحادة إلى تشقق المعدن أو تقشر الطلاء الواقي، مما يعرض المعدن للأكسدة. يجب أن يكون منحنى لحام الألمنيوم دقيقًا ولكن سلسًا.
خطر وجود طبقات غير محكمة
الفولاذ يقاوم التدفق. إنه يحتاج إلى إقناع.
- الظاهرة: في حالة عدم تمكن الأسطوانة التشغيلية الأولى من ممارسة قوة كافية، لن ينزلق خطاف الهيكل تحت خطاف الغطاء بشكل كافٍ.
- العيب: وهذا يؤدي إلى حدوث خط لحام غير محكم أو تداخل ضئيل. عند الفحص البصري، قد يبدو خط اللحام سميكًا ومستديرًا، لكن من الداخل، لا تكون الخطافات متشابكة. ويحتاج منحنى اللحام الفولاذي إلى تمريرة أولى بضغط عالٍ لضغط المعدن الصلب حتى يتخذ الشكل الهندسي الصحيح.
هذا الاختلاف هو السبب في أن نظام اللحام الشامل لا يمكن أن يكون فعالاً إلا بصعوبة بالغة. فلا بد من مواءمة مقاطع الأسطوانات وزوايا ملامسة الكامات مع قابلية المادة للتشوه.
واقع الإنتاج: التحول من الفولاذ إلى الألومنيوم
تتمثل الميزة التنافسية في السوق الحالية في تعدد الاستخدامات. فغالبًا ما تضطر الشركات الصغيرة والمتوسطة وشركات التعبئة التعاقدية إلى التبديل بين العلب الفولاذية (مثل أغذية الحيوانات الأليفة أو المساحيق) والعلب الألومنيوم (مثل المشروبات أو الوجبات الخفيفة المعبأة بالنيتروجين). بل إن بعضها يستكشف حالياً استخدام عبوات هجينة أو عبوات هجينة مصنوعة من مركبات الألومنيوم. ومع ذلك، لا ينبغي التعامل مع هذا التبديل على أنه مجرد تغيير في القالب، فهذا نهج يؤدي إلى الفشل في التشغيل.
التعديلات الحاسمة: خلوص اللحام وسرعة البرج
التبديل بين الفولاذ والألومنيوم يعني أنه سيتعين إعادة معايرة الآلة من حيث الإعدادات المادية.
معامل التصفية
يُعد ارتفاع الدبوس (المسافة بين لوحة القاعدة وحامل الأسطوانة) وفراغ اللحام (المسافة بين الأسطوانة وحامل الأسطوانة) عاملين مهمين. فالألومنيوم أرق. وعند استخدام علب الألومنيوم مع إعدادات مضبوطة لضغط الصفيح السميك، لن تقوم الأسطوانات بضغط المعدن بالقدر الكافي مما يؤدي إلى حدوث تسرب. ومن ناحية أخرى، فإن استخدام الفولاذ في بيئات الألومنيوم سيؤدي إلى انسداد الآلة وتلف المحامل.
فيزياء الكتلة
ومن المتغيرات الإنتاجية المهمة الأخرى فارق الوزن. فالعلبة الفولاذية ثقيلة؛ وتُثبَّت بإحكام على الحزام الناقل ولوحة الرفع. أما العلبة المصنوعة من الألومنيوم فهي خفيفة الوزن للغاية عندما تكون فارغة.
- الإطاحة: عندما تدور الآلة بسرعة عالية، يمكن أن تؤدي قوة الطرد المركزي ومقاومة الهواء الناتجة عن دوران الآلة إلى زعزعة استقرار علبة الألمنيوم الفارغة بسهولة.
- استقرار النقل: يجب أن تكون عجلات النقل متزامنة تمامًا. فأي صدمة على سكة التوجيه — والتي يمكن لعلبة فولاذية أن تمتصها — من شأنها أن تطلق علبة الألمنيوم لتطير في الهواء. وعادةً ما تتطلب سرعة البرج تعديلاً عند التبديل إلى الألمنيوم، كما يجب أن يكون التدرج في التسارع أقل تقطعًا لضمان مزيد من الاستقرار.
الحل: وصفات آلية للتحويل السريع
طريقة الضبط اليدوي، التي تعتمد على استخدام مقاييس الفجوة ومفاتيح الربط لضبط الفجوات، هي طريقة بطيئة وعرضة للخطأ البشري. وهي تتسبب في فترات تعطل طويلة، مما يؤثر سلبًا على الربحية.
يتطلب الإنتاج الحالي دمج أنظمة سيرفو ذكية. فبدلاً من إجراء تعديلات ميكانيكية، يتم التحكم في خطوط التعبئة المعدنية المتطورة بواسطة أنظمة تعتمد على وحدة التحكم المنطقية القابلة للبرمجة (PLC) من أجل التحكم في هذه المتغيرات.
- إدارة الوصفات رقميًّا: يمكن للمشغلين تخزين إعدادات معينة لعزم الدوران، وملفات تعريف السرعة، وارتفاعات الرفع المؤازرة في واجهة التفاعل بين الإنسان والآلة (HMI). وعند تغيير الوصفة من “الألومنيوم 3004” إلى «الفولاذ المطلي بالقصدير»، يقوم المشغل باختيار الوصفة.
- الدقة في التشغيل: ستقوم المحركات المؤازرة تلقائيًا بضبط سرعة الرفع والضغط وفقًا للملف المخزّن. وعلى الرغم من أن الأدوات المادية (المخارط والبكرات) قد تظل بحاجة إلى الاستبدال، فإن العملية اليدوية لمعايرة القوى والسرعات أصبحت مؤتمتة. وهذا يضمن أن تكون أول قطعة تخرج من خط الإنتاج بعد عملية التبديل بنفس جودة آخر قطعة، كما يتم تقليل نفايات بدء التشغيل ووقت التبديل إلى أدنى حد كبير.
الخلاصة: مواءمة الآلات مع علم المواد
تبدأ شجرة القرار الهندسية المعقدة بالسؤال: «مما تُصنع العلب؟». فالألومنيوم خفيف الوزن وفعال، ويتطلب معالجة دقيقة وتحكماً دقيقاً في الحمل المحوري. أما الفولاذ فهو صلب من الناحية الهيكلية، ويتطلب آلات قوية قادرة على تحمل التآكل الشديد ومقاومة قوى الارتداد القوية. وسواء كنت تتعامل مع مادة مختلفة أو مجموعة متنوعة من الأشكال، فإن أفضل الطرق لفهم المبدأ تظل كما هي.
لا يتحقق الإنتاج الفعال من خلال تشغيل آلة ما مع مادة ما، بل من خلال اختيار معدات تراعي الخصائص الميكانيكية الخاصة بتلك المادة.
في «ليفاباك»، نؤمن بأن آلات التغليف الاستثنائية تبدأ بفهم عميق للعبوة نفسها. فنحن لا نكتفي بتجميع المكونات فحسب؛ بل نصمم حلولاً تراعي الخصائص الفيزيائية المميزة لكل من الألومنيوم والصلب. وهذه الفلسفة التي تضع المواد في المقام الأول هي السبب وراء إصرارنا على استخدام الفولاذ المقاوم للصدأ 304/316 عالي السماكة في هياكلنا — ليس فقط من أجل المتانة، بل لتوفير الصلابة المطلقة اللازمة لحام الصلب دون حدوث انحراف. ولهذا السبب نقوم بتصنيع مكوناتنا بدقة تصل إلى 2 ميكرومتر وندمج أنظمة HMI وأنظمة السيرفو الذكية — لأن التعامل مع الألومنيوم خفيف الوزن يتطلب لمسة دقيقة وقابلة للبرمجة. وبفضل خبرة تزيد عن 18 عامًا، نحول علم المواد إلى موثوقية ميكانيكية، مما يضمن أن معداتكم ليست مجرد أداة، بل شريك متناسب تمامًا مع احتياجات التغليف الخاصة بكم.
هل تواجه صعوبات بسبب ارتفاع معدلات النفايات أو تعقيد عمليات التبديل؟ لا تدع خصائص المواد تحد من كفاءتك. يمكننا مساعدتك في تحليل عمليات تعليب الأغذية بشكل أكثر تعمقًا.
اتصل بفريقنا الهندسي لتقييم تكوين الآلة الذي سيحقق أقصى أداء لخط الإنتاج الخاص بك.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL