
إذا سبق لك أن قضيت بعض الوقت بالقرب من خط التعبئة والتغليف، فلا بد أنك رأيت الملصقات الحساسة للضغط. ذلك الغلاف اللامع على علبة البيرة الحرفية، والغشاء الشفاف الذي يلتف حول برطمان المكملات الغذائية، والملصق الورقي المزخرف على علبة القهوة الفاخرة — كلها تنتمي إلى نفس العائلة التكنولوجية. ولكن ما الذي يجعل الملصق “حساسًا للضغط” بالضبط، ولماذا يعد ذلك أمرًا مهمًا لخط الإنتاج الخاص بك؟
إليك الإجابة المختصرة: الملصق الحساس للضغط (PSL) هو ملصق ذاتي اللصق يلتصق بالسطح عند الضغط عليه — دون حاجة إلى حرارة أو ماء أو مادة لاصقة منفصلة. ويأتي جاهزًا للاستخدام، حيث تكون المادة اللاصقة مدمجة بالفعل في الملصق نفسه.
لكن الإجابة المختصرة لا تكفي وحدها. إذا كنت تقيّم تقنية وضع الملصقات في عملية تعليب أو تغليف، فعليك أن تفهم المواد التي تُصنع منها هذه الملصقات، وكيف تتصرف على الأسطح المختلفة، والآلات المستخدمة في وضعها، والأهم من ذلك — كيف يكون أداؤها على العبوات المعدنية الأسطوانية على وجه التحديد. ويغطي هذا الدليل كل ذلك.
ما هي الملصقات الحساسة للضغط؟ البنية المكونة من ثلاث طبقات

الملصق الحساس للضغط ليس مادة واحدة. إنه مركب — ما يُطلق عليه في الصناعة أحيانًا اسم “ساندويتش الملصق” — يتكون من ثلاث طبقات متميزة، لكل منها وظيفة محددة. فإذا أُزيلت أي طبقة منها، فإن الملصق لا يعمل.
وهذه الطبقات الثلاث هي: صورة جاهزة (ما تراه)، الـ لاصق (ما الذي يجعلها تثبت)، و طبقة الفصل (الورقة الخلفية التي تحمي المادة اللاصقة حتى لحظة استخدامها). وإليك كيفية عمل كل منها.
السطح الخارجي: ما يراه العميل ويلمسه
السطح الأمامي هو السطح القابل للطباعة — أي الطبقة العلوية التي تحمل التصميم الفني لعلامتك التجارية، وقوائم المكونات، والرموز الشريطية، والمعلومات التنظيمية. وهو الجزء الوحيد من الملصق الذي يتعامل معه المستهلك النهائي.
تنقسم مواد الطباعة الخارجية إلى ثلاث فئات رئيسية: الورق، والأغشية، والرقائق المعدنية. تتميز مواد الطباعة الخارجية الورقية بكونها اقتصادية وتُنتج طباعة رائعة، مما يجعلها خيارًا شائعًا للمنتجات الجافة التي تُخزَّن في درجة حرارة الغرفة، مثل برطمانات التوابل وعلب الوجبات الخفيفة. أما مواد الواجهة البلاستيكية — وأكثرها شيوعًا هي BOPP (البولي بروبيلين الموجه ثنائي المحور)، الذي يمثل أكثر من 60% من سوق الملصقات البلاستيكية — فتتميز بمقاومة الرطوبة والمتانة التي لا يمكن للورق أن يضاهيها. وتوفر مواد الواجهة المعدنية والرقائق المعدنية مظهرًا متميزًا على الرفوف، ولهذا السبب تراها على زجاجات النبيذ ومستحضرات التجميل الفاخرة.
إن اختيار المادة الأساسية المناسبة للملصق يعني الإجابة على سؤال واحد: ما هي البيئة التي سيُستخدم فيها هذا الملصق فعليًّا؟ فالملصق الورقي الموضوع على منتج مُبرد سيمتص الرطوبة ويتلف، أما الملصق البلاستيكي الموضوع على منتج جاف في خزانة المطبخ فقد يكون اختيارًا مبالغًا فيه من حيث المواصفات والتكلفة. البيئة هي التي تحدد المادة المناسبة.
كما تتضمن العديد من الملصقات طبقة خارجية أو طبقة تصفيح — وهي طبقة واقية رقيقة تُطبق فوق السطح المطبوع. تعمل الطبقات الخارجية على تحسين مقاومة الخدش، ومقاومة الأشعة فوق البنفسجية، ومقاومة المواد الكيميائية. وبالنسبة للمنتجات التي ستتعرض للتكثف أو الاحتكاك أثناء الشحن أو العرض في الأماكن المفتوحة، فإن الاستغناء عن الطبقة الخارجية يعد توفيرًا زائفًا.
مرجع قياسي: تحدد المواصفة ASTM D5375 طرق الاختبار الخاصة باختيار مواد الملصقات الحساسة للضغط، بما في ذلك خصائص إزالة البطانة والتمدد (ASTM الدولية).
المادة اللاصقة: العمود الفقري الخفي
إذا كانت المادة السطحية هي «الوجه»، فإن المادة اللاصقة هي «العضلة». وهي السبب الرئيسي لفشل الملصقات في الاستخدام الفعلي.
المواد اللاصقة الحساسة للضغط هي مواد لزجة مرنة — فهي تتصرف كسائل عند تعرضها للضغط، حيث تتدفق إلى التجاويف المجهرية في سطح الحاوية لتشكل رابطة ميكانيكية، ثم تثبت في مكانها كجسم صلب بمجرد إزالة الضغط. تخيل ربط قطعتين من مكعبات «ليغو» معًا: فهي تنثني بما يكفي لتتصل بسهولة، لكن فصلها يتطلب جهدًا حقيقيًّا.
ينقسم عالم المواد اللاصقة إلى أربع فئات عملية:
- مواد لاصقة أكريليكية دائمة تُعد هذه المواد العمود الفقري لهذه الصناعة. فهي تتميز بمقاومة جيدة للأشعة فوق البنفسجية والأكسدة، وتحمل واسع النطاق لدرجات الحرارة، وتكلفة معقولة. وتستخدم معظم التطبيقات الجافة التي تتم في درجة حرارة الغرفة مادة أكريليك دائمة.
- المواد اللاصقة ذات الأساس المطاطي توفر قوة التصاق أولية أعلى — فهي تلتصق بشكل أسرع وأقوى على الأسطح الصعبة. إذا كنت تقوم بوضع ملصقات على مواد بلاستيكية منخفضة الطاقة السطحية مثل البولي إيثيلين أو البولي بروبيلين، فأنت بحاجة إلى نظام قائم على المطاط. لكن المقابل هو انخفاض مقاومة العوامل الجوية بمرور الوقت.
- مواد لاصقة مخصصة للاستخدام في المجمدات يتم تصنيعها بدرجة حرارة انتقال زجاجي (Tg) منخفضة، بحيث تظل مرنة ولزجة عند درجة حرارة -20 درجة مئوية وما دونها. أما المواد الأكريلية القياسية فتصبح هشة في هذه الظروف.
- مواد لاصقة قابلة للإزالة وإعادة التثبيت تتيح إزالتها بسهولة ودون ترك أي أثر. فكر في القسائم الترويجية أو بطاقات الأسعار المؤقتة — حيث يظل اللاصق ثابتًا أثناء عرض المنتج في متاجر البيع بالتجزئة، لكنه ينفصل بسهولة ودون ترك أي أثر عندما يزيله المستهلك.
يبدأ كل قرار يتعلق باللاصق بالسطح الذي تريد وضع الملصق عليه. الزجاج والمعدن هما مادتان تتميزان بطاقة سطحية عالية (تزيد عن 500 داين/سم) — ويسهل الالتصاق بهما. أما البولي إيثيلين والبولي بروبيلين غير المعالجين فتتراوح طاقتهما السطحية بين 30 و38 داين/سم — وهما مادتان خاملتان كيميائيًا ويشتهران بصعوبة الالتصاق بهما دون استخدام لاصق عالي القوة. سيخبرك اختبار سريع لقياس الداين على الحاوية الفعلية (وليس عينة بديلة) بما تتعامل معه.
التكثف هو القاتل الصامت للمادة اللاصقة. فالملصق الذي يلتصق بشكل مثالي بعلبة جافة في درجة حرارة الغرفة قد يفقد ما بين 40 و60% من قوة الالتصاق الأولية عند وضعه على سطح بارد ورطب مباشرة بعد خروجه من خط التعبئة. وإذا كانت بيئة الإنتاج الخاصة بك تنطوي على التعبئة الباردة أو التكثف بعد البسترة، فإن استخدام تركيبات المواد اللاصقة التي تلتصق على الأسطح الرطبة أمر لا غنى عنه.
الطبقة الفاصلة: لماذا يُعد الورق الداعم مهمًا
الطبقة الفاصلة هي البطل المجهول في لفة الملصقات. لا يراها المستهلكون أبدًا. لكن مشغل آلة وضع الملصقات يفكر فيها في كل نوبة عمل.
البطانة هي الورق أو الغشاء الداعم الذي يحمل الملصقات خلال مراحل الطباعة، والقطع بالقالب، وصولاً إلى خط الإنتاج الخاص بك. ويُغطى سطحها بمادة سيليكونية مانعة للالتصاق تمنع المادة اللاصقة من الالتصاق بشكل دائم بالبطانة — فهي قوية بما يكفي لتثبيت الملصقات أثناء التخزين والنقل، وضعيفة بما يكفي لينفصل الملصق عنها بسلاسة عند لوحة النزع.
ينقسم اختيار الخط إلى مسارين. بطانات ورقية (شبه مبيضة أو من نوع كرافت) تتميز بفعاليتها من حيث التكلفة وتعمل بشكل جيد عند سرعات خط إنتاج تقل عن 100 حاوية في الدقيقة. لكنها تولد غبارًا أثناء انثناءها فوق بكرات التوجيه، وهذا الغبار هو السبب الرئيسي لحدوث استجابات خاطئة في مستشعرات الملصقات الضوئية. بطانات من فيلم البولي إيثيلين التيريفثالات (PET) تكلفتها أعلى بمقدار 30–50%، لكنها تتميز بتوليد غبار يقترب من الصفر، وقوة شد أعلى، واستقرار أبعاد أفضل عند السرعات التي تتجاوز 200 دورة في الدقيقة. وبالنسبة لخطوط تعليب عالية الإنتاجية، فإن التكلفة الإضافية لبطانة الفيلم تعود بمردودها من خلال تقليل وقت التعطل.
يتم ضبط قوة الفصل — التي تُقاس بالجرام لكل بوصة من الطبقة الخارجية — وفقًا للاستخدام المطلوب. فإذا كانت خفيفة جدًّا، تنفصل الملصقات قبل وقتها داخل الآلة. أما إذا كانت ثقيلة جدًّا، فإن الطبقة الخارجية تتمدد أو تتمزق. قد يبدو اختيار الطبقة الخارجية المناسبة أمرًا ثانويًّا. لكن في يوم إنتاج مزدحم، فإن هذا الاختيار هو الفارق بين نوبة عمل سلسة وكومة من الملصقات المفقودة.
مواد الملصقات والمواد اللاصقة: الركائز الأساسية لأداء تقنية الطباعة الضوئية (PSL)

أنت تعرف البنية المكونة من ثلاث طبقات. والآن تبدأ الأسئلة العملية: أي المواد تُستخدم في أي مكان؟ هناك أربعة متغيرات تحدد الإجابة — بيئة المنتج، ومواد الصندوق، والميزانية، وأهداف العلامة التجارية البصرية. إذا قمت بتغيير أحدها، فقد تضطر إلى إعادة النظر في المتغيرات الثلاثة الأخرى.
ورق الوجه: اقتصادي وسهل الطباعة
يُعد الورق الخيار التقليدي، ولا يزال الخيار الأقل تكلفة، حيث تبلغ تكلفته عادةً ما بين 50 و70% من تكلفة مادة الفيلم المماثلة. ويُعد الورق شديد اللمعان وشبه اللامع (الذي يُعرف غالبًا باسم C1S أو «المطلي من جانب واحد») النوع الأكثر استخدامًا — فهو يستقبل الحبر الفلكسوغرافي والرقمي بشكل نظيف، ويدعم استخدام الورنيش والتخريم بالرقائق المعدنية، ويبدو أنيقًا على الرف.
يُعد الورق الخيار الأمثل لتخزين المواد الجافة في درجة حرارة الغرفة: علب القهوة، وعلب التوابل، وعبوات الوجبات الخفيفة الجافة، وبرطمانات مسحوق البروتين. كما أنه الخيار الأكثر ملاءمةً للاستدامة — حيث يمكن إعادة تدويره ضمن مسارات إعادة تدوير الورق القياسية، ويتوفر بشكل متزايد من الألياف الحاصلة على شهادة FSC.
القيود واضحة: الورق والرطوبة لا يتوافقان. في البيئات التي تزيد فيها الرطوبة النسبية عن 85%، تبدأ الملصقات الورقية في امتصاص الماء، وتفقد ثبات أبعادها، وتنفصل في النهاية. بالنسبة للأطعمة المبردة، أو المنتجات المجمدة، أو أي حاوية يتشكل عليها التكثف، فإن الورق ليس الخيار المناسب. وبالمثل، فإن الورق يتمزق بسهولة أكبر من الفيلم — إذا كان يجب أن تصمد الملصقة في ظل ظروف سلسلة التوريد القاسية، فاستبدلها بالملصقات المصنوعة من الفيلم.
يمكن للأوراق المتخصصة — مثل الأوراق ذات اللمعان اللؤلؤي، والأوراق المزخرفة بنسيج الفيلت، والأوراق المصنوعة من مزيج القطن — أن ترفع من القيمة المتصورة للمنتج. فعلامة ملصقة مصنوعة من ورق مزخرف على علبة شاي سائب فاخرة تعكس براعة الصنع بطريقة لا تستطيع علامة ملصقة مصنوعة من غشاء لامع أن تعكسها. وتصبح المادة نفسها جزءًا من قصة العلامة التجارية.
أغلفة الأفلام: متانة تناسب البيئات القاسية
تُعد الأغشية البلاستيكية المخصصة للملصقات المجال الذي يشهد أسرع نمو في سوق الملصقات الحساسة للضغط. ويُعد البولي بروبيلين الموجه ثنائي المحور (BOPP) النوع السائد، حيث يمثل ما يزيد بكثير عن نصف إجمالي استهلاك أغشية الملصقات.
يتوفر مادة BOPP بثلاثة أنواع من المظهر: الأبيض (غير شفاف، بسطح طباعة عالي التباين)، والشفاف (لإضفاء “مظهر بدون ملصق” حيث يظهر المنتج من خلاله)، والمعدّن (طبقة رقيقة من الألومنيوم مودعة بالبخار لإضفاء لمسة معدنية بتكلفة لا تمثل سوى جزء بسيط من تكلفة الرقائق الصلبة). وعندما يُدمج BOPP الشفاف مع مادة لاصقة شفافة بصريًّا، فإنه يخلق انطباعًا بأن الرسومات مطبوعة مباشرةً على العبوة — وهي تقنية اعتمدتها العلامات التجارية للمشروبات ومنتجات العناية الشخصية لما تتميز به من جمالية أنيقة وعصرية.
إلى جانب فيلم BOPP، هناك نوعان آخران من الأفلام يملآن مجالات محددة. البولي إيثيلين (PE) فهي أكثر ليونة وقابلية للتكيف — وهي المادة الوحيدة المستخدمة في الغلاف الخارجي التي تعمل بشكل موثوق على الأنابيب القابلة للضغط والأكياس المرنة، لأنها تتمدد مع الحاوية بدلاً من أن تتجعد. البوليستر (PET) يُعدّ هذا المادة الأكثر متانة، حيث يحافظ على سلامة الملصق في درجات حرارة تتراوح بين -40 درجة مئوية و150 درجة مئوية. وعادةً ما يُستخدم مادة البولي إيثيلين تيريفثالات (PET) في صناعة عبوات المواد الكيميائية الصناعية، وسوائل السيارات، والمنتجات المخصصة للاستخدام في بيئات لوجستية قاسية.
التسلسل الهرمي للتكاليف واضح ومباشر: الورق < BOPP < BOPP المعدّن < الرقائق المعدنية الصلبة < الأفلام المتخصصة. تقع معظم ميزانيات الإنتاج في نطاق يتراوح بين الورق وBOPP، بينما تُخصص الرقائق المعدنية للمنتجات الفاخرة، ويُخصص PET للتطبيقات في البيئات القاسية.
رقائق الألومنيوم والأغلفة الأمامية المتخصصة: تأثير متميز على الرفوف
إذا كان منتجك يتنافس في فئة تجزئة مزدحمة حيث يتخذ المستهلكون قراراتهم في غمضة عين أمام الرفوف، فإن الأغلفة المعدنية والأغلفة الخارجية المتخصصة تثبت جدارتها. فاللمعان المعدني يلفت الأنظار بطريقة لا يضاهيها الورق أو الأغلفة العادية.
تُعد الأغلفة المصنوعة من رقائق الألومنيوم الخيار الفاخر التقليدي — فهي سميكة ولامعة كالمرآة، ولا شك في جودتها الفائقة. كما أنها الأغلى ثمناً. أما مادة BOPP المعدّنة فتقدم حلاً وسطاً عملياً: طبقة رقيقة من الألومنيوم المودعة بالبخار على قاعدة من مادة BOPP، مما يوفر ما يقارب 80% من التأثير البصري بتكلفة تتراوح بين 40–60%. وبالنسبة لمعظم العلامات التجارية، تُعد مادة BOPP المعدّنة الخيار الأكثر ذكاءً من حيث الإنفاق.
تنبيه تقني واحد: الأغلفة المصنوعة من الألومنيوم موصلة للكهرباء. إذا كنت تبحث عن ملصقات ذكية تعمل بتقنية RFID أو NFC — وهو طلب يزداد شيوعًا في قطاعي الأدوية والسلع الفاخرة — فإن الرقائق المعدنية الصلبة قد تتداخل مع أداء الهوائي. أما فيلم BOPP المطلي بالمعدن، الذي تتميز طبقته المعدنية بأنها أرق وأقل تواصلًا، فهو أقل احتمالًا للتسبب في مشاكل.
ملاءمة المادة اللاصقة للسطح والبيئة: إطار عمل للاختيار
بعد تحديد المواد، يصبح اختيار المادة اللاصقة عملية مطابقة. ابدأ بمادة الوعاء:
- الزجاج والمعدن (طاقة سطحية عالية): تعمل المواد اللاصقة الأكريلية الدائمة القياسية بشكل جيد في معظم الظروف.
- HDPE، LDPE، PP، وغيرها من البولي أوليفينات (طاقة سطحية منخفضة، 30–38 داين/سم): تحتاج إلى مادة لاصقة ذات قوة التصاق عالية، إما ذات أساس مطاطي أو أكريليكية معدلة. أما المواد الأكريليكية القياسية فلن تكون فعالة.
- الأسطح المطلية أو المعالجة: تأكد من أن الطلاء لا يشكل طبقة عازلة. فبعض أنواع الورنيش المقاوم للأشعة فوق البنفسجية والطلاءات المضادة للكهرباء الساكنة تقلل من قوة الالتصاق بشكل كبير.
ثم قم بتقييم البيئة:
- البيئة المحيطة، جافة: معظم المواد اللاصقة تؤدي الغرض المطلوب. اختر ما يناسبك بناءً على التكلفة ومتطلبات قابلية الإزالة.
- مبرد (0–4 درجات مئوية): استخدم الأكريليك المصمم للعمل في درجات الحرارة المنخفضة. يُعد التكثف عاملاً مؤثرًا حتى في درجات الحرارة المنخفضة — لذا يجب التأكد من إمكانية اللصق على الأسطح الرطبة.
- مجمد (-20 درجة مئوية وما دون): يجب استخدام مادة لاصقة مخصصة للاستخدام في المجمدات. فالتركيبات القياسية تفقد قدرتها على الالتصاق تمامًا عند انخفاض درجة الحرارة عن درجة التحول الزجاجي.
- التعبئة الساخنة أو التعقيم (40–100 درجة مئوية): يجب أن يتحمل اللاصق درجة حرارة التطبيق دون أن يتسرب، وأن يحافظ على قوة الالتصاق خلال الدورات الحرارية.
- الأسطح الرطبة أو التي يتكثف عليها البخار: هذه هي الحالة الأصعب. فقد صُممت المواد اللاصقة التي تعمل في حالة الرطوبة لإزاحة الرطوبة من خط الالتصاق، لكن الأداء يختلف باختلاف التركيبة. ولا بديل عن إجراء الاختبار على الحاوية المملوءة الفعلية الخاصة بك وبسرعة خط الإنتاج لديك.
أمر آخر: قم بإجراء الاختبار على المنتج الفعلي. لا تكتفِ بعينة نظيفة وجافة وفي درجة حرارة الغرفة أرسلها مورد الملصقات — بل المنتج الفعلي، مباشرةً من خط التعبئة الخاص بك، وبسرعة الإنتاج. فالفرق بين الاختبار المختبري وعملية الإنتاج التي تجري صباح يوم الاثنين هو السبب وراء معظم حالات فشل الملصقات.
كيف تقوم آلات وضع الملصقات بتطبيق الملصقات الحساسة للضغط

من المهم معرفة ما هي الملصقات الحساسة للضغط. لكن معرفة كيفية قيام الآلة بلصقها أمر أكثر أهمية إذا كنت أنت المسؤول عن ضمان استمرار عمل خط الإنتاج.
تقوم آلة وضع الملصقات الحساسة للضغط بتنفيذ تسلسل يبدو بسيطًا للوهلة الأولى: فك لفافة الملصقات، وفصل كل ملصق عن البطانة، ووضعه بدقة على المنتج المتحرك، والضغط عليه بقوة. لكن هذه البساطة تخفي تعقيدًا هندسيًا حقيقيًّا. وإليك تفصيل العملية خطوة بخطوة:
الخطوة 1 — فك الشد والتحكم في الشد. يتم تغذية لفة الملصقات إلى الآلة عبر ذراع التوازن أو نظام التحكم في الشد الذي يحافظ على شد ثابت للشريط. وفي حال تقلب الشد، تتغير المسافات بين الملصقات وتتدهور دقة وضعها. ويكتسب هذا الأمر أهمية خاصة أثناء مراحل التسارع والتباطؤ.
الخطوة 2 — قشر. يمر شريط الملصقات فوق لوح تقشير — وهو شفرة معدنية ذات حواف حادة ومثبتة بزاوية تتراوح بين 15 و30 درجة. وعندما تقوم الطبقة الحاملة بالانعطاف بشكل حاد على شكل حرف U حول حافة التقشير، لا تستطيع الملصقة أن تتبعها لأن مادة الملصقة أكثر صلابة من الطبقة الحاملة. فتنفصل الملصقة وتبقى في مكانها، بحيث يكون الجانب اللاصق مواجهًا للمنتج، جاهزة للوضع. تُعد زاوية لوحة التقشير معلمة ضبط: فكلما زادت حدة الزاوية، زادت قوة التقشير، ولكنها تزيد أيضًا من خطر انحراف الملصق.
الخطوة 3 — طريقة الاستخدام. وهنا تكمن الاختلافات بين الآلات. وهناك ثلاثة أنماط رئيسية للتطبيق تهيمن على هذا القطاع:
- التطبيق بالمسح (الدمج): يتم ضغط الملصق على المنتج أثناء مروره عبر لوحة النزع. ثم يتبع ذلك استخدام أسطوانة رغوية أو فرشاة لتسوية الملصق. وتُعد هذه الطريقة الأكثر شيوعًا بالنسبة للحاويات الأسطوانية — مثل العلب والزجاجات والبرطمانات — نظرًا لبساطتها من الناحية الميكانيكية وفعاليتها في التعامل مع الملصقات الملتفة حول المنتج.
- النفخ بالهواء: تدفع دفعة من الهواء المضغوط الملصق من لوحة الفصل إلى المنتج. ولا يتطلب ذلك أي تلامس مادي، مما يجعل هذه الطريقة مثالية للمنتجات الحساسة أو ذات الأشكال غير المنتظمة. لكن المقابل هو انخفاض دقة وضع الملصق في التطبيقات عالية السرعة.
- التعبئة بالنفخ: يتم تثبيت الملصق أولاً على وسادة تفريغ (الـ"تامب") تمتد باتجاه المنتج، ثم تُطلق نفخة هواء الملصق على السطح. يوفر هذا النهج الهجين أعلى دقة في وضع الملصق ويعمل على الألواح المقعرة أو غير المستوية، لكنه يضيف تعقيدًا ميكانيكيًا.
الخطوة 4 — المس السطح بالتنظيف والتثبيت. بعد وضع الملصق، تقوم سلسلة من البكرات أو الفرشاة أو الأحزمة بضغط الملصق بقوة على سطح المنتج، مما يضمن التلامس الكامل للمادة اللاصقة ويزيل فقاعات الهواء. وفي عمليات الالتفاف حول العلب، يدور المنتج عادةً مقابل حزام مسح ثابت، مما يؤدي إلى لف الملصق بشكل حلزوني حول محيط العلبة.
الخطوة 5 — الاستشعار والتحكم. يوجد بين كل ملصق والملصق التالي له على اللفة فجوة أو علامة تسجيل. يقوم مستشعر ضوئي (يعمل على أساس التباين للملصقات غير الشفافة، أو بالموجات فوق الصوتية للملصقات الشفافة) باكتشاف هذه الفجوة وتشغيل دورة التوزيع التالية. تعمل الأنظمة التي تعمل بمحركات مؤازرة على مزامنة سرعة تغذية الملصقات مع سرعة ناقل المنتج، مما يحقق دقة وضع تصل إلى ±0.5 مم. تعتبر أنظمة المحركات السائر أكثر اقتصادية، لكنها عادةً ما توفر دقة تبلغ ±1.5 مم — وهي دقة مقبولة للعديد من التطبيقات، ولكنها غير مقبولة للملصقات الصغيرة على لوحات التسجيل الضيقة.
ولتوضيح النطاق: تعمل محطة وضع الملصقات متوسطة السرعة في خط تعليب العلب بمعدل يتراوح بين 60 و150 حاوية في الدقيقة. وعند معدل 150 حاوية في الدقيقة، يتوفر للآلة 0.4 ثانية لإزالة كل ملصق عن البطانة، ووضعه في مكانه الصحيح، ولصقه، ومسحه. ويجب أن تعمل جميع المكونات — البطانة، والمادة اللاصقة، وشكل الملصق عند إزالته، ووقت استجابة المستشعر — معًا خلال تلك الفترة الزمنية المحددة.
الملصقات الحساسة للضغط مقابل طرق وضع الملصقات الأخرى: مقارنة جنبًا إلى جنب
الملصقات الحساسة للضغط ليست الطريقة الوحيدة لتزيين العبوة. فكل من الأكمام القابلة للانكماش، والملصقات الملصقة بالغراء، والطباعة المباشرة لها دورها الخاص. ويعتمد الاختيار الصحيح على شكل العبوة، وحجم الإنتاج، والأهداف البصرية، والميزانية. وفيما يلي مقارنة بينها:
| البعد | حساس للضغط (PSL) | غلاف قابل للانكماش | يُطبق بالغراء | الطباعة المباشرة |
|---|---|---|---|---|
| التطبيق | روابط ضغطية بفضل مادة لاصقة مدمجة | يتم تقليص الغلاف على الحاوية بالحرارة | يُوضع الغراء السائل، ثم تُضغط الملصقة عليه | حبر مطبوع مباشرة على العبوة |
| التغطية | مُترجَم (الجزء الأمامي/الخلفي أو النص الكامل) | تغطية كاملة بزاوية 360 درجة | مترجمة | ثابت، بدون ملصق منفصل |
| تكلفة المواد | متوسط | متوسط إلى مرتفع (حوالي 25% إضافية) | منخفض | الأدنى (بدون ركيزة) |
| المعدات | متوسط | عالية (تتطلب نفق تسخين) | متوسط | منخفض |
| التحويل | سريع (تدوير المقايضة) | أبطأ (تغيير المغزل) | الأبطأ (غراء نقي) | غير متوفر (تغيير اللوحة) |
| الأفضل لـ | تغييرات سلسة، مستديرة/مسطحة، سريعة | أشكال غير منتظمة، رسومات كاملة | زجاجات قياسية ذات سعة كبيرة | تصاميم ثابتة طويلة الأمد |
الرقم الأبرز: تمثل الملصقات الحساسة للضغط حوالي 77% من إجمالي الطلب على الملصقات في الولايات المتحدة. وهذه الهيمنة ليست من قبيل الصدفة. فملصقات PSL توفر أفضل توازن بين جودة الطباعة ومرونة التطبيق وسرعة التبديل والنظافة التشغيلية. ولا يحتاج خط الإنتاج إلى محطة لصق، ولا إلى نفق حراري، بل يحتاج فقط إلى لفة من الملصقات وجهاز تطبيق مضبوط جيدًا.
تثبت الأكمام القابلة للانكماش أهميتها عندما يتطلب شكل الحاوية ذلك — مثل الزجاجات ذات المنحنيات الشديدة، أو ذات الشكل الساعي، أو الأنابيب القابلة للضغط والمغلفة بالكامل. وتُعد هذه المساحة الإعلانية التي تغطي 360 درجة خيارًا جذابًا للعلامات التجارية التي تسعى إلى تحقيق أقصى قدر من التواجد على الرفوف. لكن الأكمام القابلة للانكماش تتطلب نفقًا حراريًا، وتستهلك مزيدًا من المواد، وعادةً ما تكون سرعة التشغيل أبطأ عند التبديل بين وحدات التخزين (SKUs). ونظرًا لارتفاع تكلفة الملصق الواحد بنحو 25% مقارنةً بالأغلفة البلاستيكية (PSL)، يجب أن يكون هذا الفارق في السعر مبررًا بالمتطلبات البصرية أو الوظيفية.
تسود الملصقات التي تُطبق بالغراء (طريقة القص والتكديس) في تطبيقات السلع ذات الحجم الكبير — مثل زجاجات البيرة المخصصة للسوق الشامل والخضروات المعلبة — حيث تُعد تكلفة الملصق الواحد هي الشاغل الرئيسي. تتطلب هذه المعدات صيانة أكثر (تحتاج أوعية الغراء إلى تنظيف منتظم) وتستغرق فترات التبديل وقتًا أطول، ولكن على نطاق واسع، تتراكم وفورات المواد بشكل كبير. أما بالنسبة لعمليات الإنتاج الصغيرة إلى المتوسطة والتغييرات المتكررة في وحدات التخزين (SKU)، فإن الملصقات ذات الطباعة المباشرة (PSL) تكون دائمًا الخيار الأكثر عملية.
التوسيم على العلب: لماذا تتطلب العبوات الأسطوانية اهتمامًا خاصًا
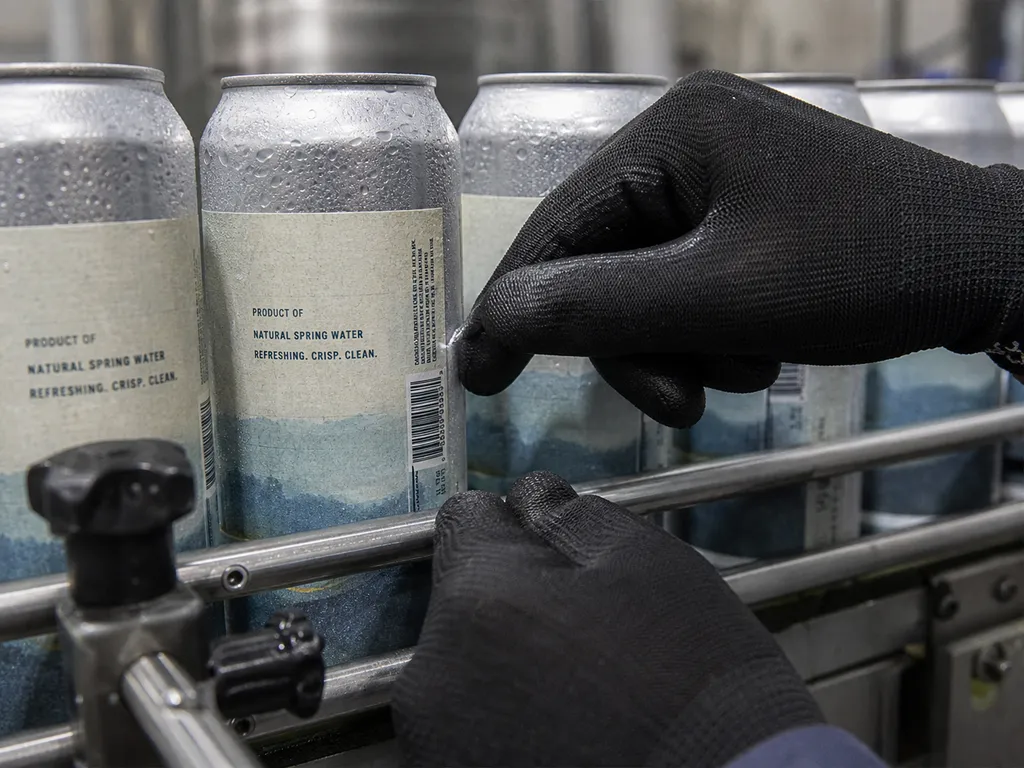
وهنا تكمن نقطة الضعف في معظم أدلة الملصقات الحساسة للضغط. فهي تتحدث عن “الحاويات” بشكل مجرد — الزجاجات، والبرطمانات، والكرتون — وتتعامل معها على أنها قابلة للتبادل. لكن إذا كنت تقوم بوضع ملصقات على علب معدنية، فأنت تواجه مجموعة من التحديات المادية والبيئية التي لا تتناولها استراتيجية وضع الملصقات القياسية المخصصة للزجاجات.
العلبة ليست مجرد أسطوانة عادية. فهي تحتوي على خط لحام مزدوج في كل طرف، وربما على ضلع أو حافة لتقوية هيكلها، كما أن سطحها يتحول من درجة حرارة الغرفة إلى البرد ثم إلى الرطوبة في غضون ثوانٍ على خط التعبئة. وإليك ما يعنيه ذلك عمليًّا — وكيفية التعامل مع الأمر.
«Can Geometry»: الانحناء، والدرزات، ولوحة الملصق المتقلصة
انظر إلى علبة طعام قياسية. فالخط المزدوج في الأعلى والأسفل — وهو الحافة الملفوفة التي تربط طرف العلبة بجسمها — يستهلك 2.8–3.2 ملم من الارتفاع الرأسي عند كل طرف. وهذه المساحة غير متاحة لوضع الملصق. أما المساحة الفعلية المخصصة للملصق — وهي المنطقة المسطحة القابلة للاستخدام بين الخطين — فهي أضيق من الارتفاع الإجمالي للعلبة. خطط لارتفاع الملصق وفقًا لذلك، مع ترك هامش أمان لا يقل عن 2 مم من حافة كل خط لحام.
على طول المحيط، يجب قص الملصقات الملتفة بطول دقيق. يجب أن تكون الملصقة طويلة بما يكفي لتغطية جسم العلبة بالكامل مع تداخل يبلغ 3–5 ملم عند خط التماس — والتداخل هو المكان الذي تلتصق فيه الملصقة بنفسها بدلاً من العلبة، وهذا الالتصاق الذاتي هو ما يمنع انحراف حافة الملصقة. فإذا قصت الملصقة قصيرة جدًّا، سترتفع الحواف. وإذا قصت الملصقة طويلة جدًّا، سيؤدي التداخل إلى ظهور نتوء مرئي بسماكة مضاعفة.
يمكن أن تتبع أقطار العلب أنظمة الترقيم القياسية في الصناعة — وهي النطاق 202–603 المستخدم في صناعة العلب في أمريكا الشمالية، والذي يمتد تقريبًا من 52 ملم إلى 153 ملم. وإذا كانت آلة وضع الملصقات الخاصة بك لا تستوعب النطاق الكامل لأقطار العلب، فإن كل تغيير في رمز المنتج (SKU) يعني استبدال المغازل أو الموجهات.
العوامل السطحية والبيئية: البرد، والرطوبة، والحركة السريعة
تخلق بيئة خط التعبئة ظروفًا لا يمكن لأي ورقة مواصفات ملصقات أن تتوقعها بالكامل. بعد عملية التعبئة الباردة — الشائعة في صناعة البيرة الحرفية والقهوة المُخمَّرة على البارد وبعض المنتجات الغذائية القائمة على الألبان — تنخفض درجة حرارة سطح العلبة إلى 2–5 درجة مئوية ويتشكل التكثيف على الفور تقريبًا. ويستقر هذا الغشاء المائي بين المادة اللاصقة والمعدن، مما يقلل من قوة الالتصاق الأولية بنسبة 40–60%. ولن تتمكن المادة اللاصقة القياسية المخصصة لدرجة حرارة الغرفة من الالتصاق بشكل موثوق في هذه الظروف.
وعلى الطرف الآخر من النطاق الحراري، تخرج المنتجات المعبأة على الساخن من غرفة التعقيم أو جهاز البسترة عند درجة حرارة تتراوح بين 40 و60 درجة مئوية. ويجب أن يكون اللاصق مستقرًا بدرجة كافية بحيث لا يتسرب أثناء التطبيق، مع الحفاظ على مرونته مع تبريد العلبة وانكماش المعدن. وتؤدي الدورات الحرارية — من حرارة غرفة التعقيم إلى درجة حرارة التخزين المحيطة — إلى إجهاد قوة التصاق الملصقات أكثر مما يدركه معظم المصنعين، إلى أن تعود من العميل منصة نقالة مليئة بالملصقات المتساقطة.
قد يشكل تشطيب السطح متغيرًا آخر. فبعض علب الصفيح المغطاة بالقصدير تحمل طبقة رقيقة من الزيت المضاد للتآكل ناتجة عن عملية التصنيع. وهذا الزيت غير مرئي، لكنه يقلل من طاقة السطح بدرجة كافية لتقليل قوة الالتصاق. وتُزيل محطة المسح أو المعالجة باللهب، الموجودة قبل آلة وضع الملصقات، هذا الخطر، لكنها خطوة يتجاهلها العديد من خطوط الإنتاج الصغيرة — إلى أن يضطرهم فشل عملية وضع الملصقات إلى معالجة هذه المشكلة.
في خط إنتاج يعمل بمعدل 100 علبة في الدقيقة، تبلغ مدة وضع الملصق على كل علبة حوالي 0.6 ثانية. وتحدد حالة سطح العلبة خلال تلك الفترة الزمنية المحددة التي تبلغ 0.6 ثانية ما إذا كان الملصق سيلتصق بشكل صحيح أم لا. ولا توجد فرصة ثانية عند الدورة التالية.
اختيار آلة وضع الملصقات لخطوط إنتاج العلب
بعد فهم التحديات المتعلقة بالمواد والبيئة، يأتي قرار اختيار المعدات بشكل طبيعي. ما الذي يجب أن تبحث عنه في آلة وضع الملصقات على العلب؟
أولاً،, دقة تحديد الموقع. تُعد آلات وضع الملصقات التي تعمل بنظام السيرفو، والتي تتمتع بتكرار دقيق يبلغ ±0.5 مم، المعيار الصناعي للعمليات التي تولي اهتمامًا كبيرًا بالجودة. أما الأنظمة التي تعمل بنظام المحرك المتدرج، والتي تبلغ دقة التكرار فيها ±1.5 مم، فهي مناسبة للملصقات الأكبر حجمًا ذات التفاوت المسموح به الكبير في التسجيل؛ لكن الألواح الضيقة أو التصميمات متعددة الألواح تتطلب التحكم السيرفو.
ثانياً،, نطاق القطر وسرعة التبديل. تغطي آلة وضع الملصقات التي تتعامل مع علب يبلغ قطرها من 50 ملم إلى 180 ملم الغالبية العظمى من أشكال العلب التجارية. ويمكن لأنظمة التبديل السريع التي تتيح ضبط القطر دون الحاجة إلى أدوات أن تقلل مدة التبديل من 30 إلى 60 دقيقة إلى 5 إلى 10 دقائق — وهو عامل مهم لشركات التعبئة التعاونية وخطوط الإنتاج متعددة وحدات التخزين (SKU).
ثالثًا،, التوافق مع البيئات الرطبة. إذا كان خط الإنتاج الخاص بك يتضمن التعبئة على البارد، أو التكثيف بعد البسترة، أو التنظيف بالماء، فيجب أن يكون هيكل آلة وضع الملصقات وأجهزة الاستشعار والمكونات الإلكترونية فيها مصممة لتحمل التعرض للرطوبة. ويُعد التصميم المصنوع من الفولاذ المقاوم للصدأ والعلب ذات تصنيف IP65 من المواصفات الدنيا التي يجب الإصرار عليها.
رابعاً،, الاستعداد للتكامل. يجب أن تتواصل آلة وضع الملصقات مع المعدات الموجودة قبلها وبعدها في خط الإنتاج — حيث تستقبل إشارات السرعة من آلة التعبئة، وترسل إشارات الأعطال إلى وحدة التحكم في الخط، وتقوم بالمزامنة مع محطة الترميز التي تليها. ابحث عن بروتوكولات الاتصال الصناعية القياسية (EtherNet/IP أو Profinet أو Modbus TCP) بدلاً من الأنظمة الخاصة التي تقيدك بمورد واحد.
نصيحة صادقة من مجتمع خبراء التغليف: شراء أرخص آلة وضع ملصقات هو طريقة مؤكدة لإنفاق المزيد من المال. وكما قال أحد مديري الإنتاج في أحد منتديات القطاع: “الآلات من شركة Vevor لا تضع الملصقات بشكل صحيح أبدًا”. غالبًا ما تفتقر الآلات المبتدئة إلى جودة المستشعرات، وصلابة الهيكل، ودقة مسار الشريط اللاصق، مما يحول دون الحفاظ على وضع الملصقات بشكل متسق عند سرعة الإنتاج. تتلاشى الوفورات بسبب فترات التعطل، والملصقات المفقودة، والمنتجات المرفوضة في غضون أسابيع من التركيب. بالنسبة للعمليات التي تولي أهمية كبيرة لوقت التشغيل، فإن التعاون مع مصنع متخصص في تكامل خطوط التغليف يستحق المناقشة في مرحلة مبكرة من عملية تحديد المواصفات. على سبيل المثال، تقدم شركة Levapack يمكن تهيئة آلات وضع الملصقات وفقًا لمتطلبات الإنتاج الخاصة بكم مع نظام وضع مدفوع بمحرك مؤازر، وتوافق مع أقطار متعددة في النطاق من 50 إلى 180 ملم، والقدرة على دمج محطة وضع الملصقات في خط تعبئة وإغلاق كامل — وهو نهج يقضي على تبادل الاتهامات بين موردي المعدات المنفصلين عندما يحدث خلل في التزامن. بالنسبة للفرق التي تعمل بأبعاد حاويات فريدة أو تخطيطات خطوط إنتاج متخصصة،, حلول مخصصة لآلات التغليف يمكن تصميمها خصيصًا لتتوافق مع شكل العلبة المحدد والهدف المرجو من حيث معدل الإنتاج، بدلاً من تكييف آلة قياسية لتناسب تطبيقًا غير قياسي.
دمج عملية وضع الملصقات في خط تعبئة وتغليف متكامل
لا تعمل آلة وضع الملصقات الحساسة للضغط بمعزل عن غيرها. ففي خط الإنتاج الفعلي، تقع محطة وضع الملصقات بين آلة إغلاق العبوات وآلة الطباعة، حيث تتحدد وتيرة عملها وفقًا لوتيرة آلة التعبئة الموجودة قبلها، ثم تنقل المنتج إلى آلة تعبئة الصناديق الموجودة بعدها. وفهم هذه الترابطات هو ما يميز عملية التشغيل السلس عن قضاء شهر كامل في حل المشكلات.
تسير عملية خط تعليب نموذجي وفقًا للترتيب التالي: آلة تفريغ المنصات → آلة الشطف → آلة التعبئة → آلة اللحام → آلة وضع الملصقات → آلة الترميز → آلة تعبئة الصناديق → آلة تحميل المنصات. يجب أن تتطابق السرعة المقدرة لآلة وضع الملصقات مع معدل إنتاج آلة التعبئة أو تتجاوزه. فإذا كانت آلة التعبئة تعمل بسرعة 120 وحدة في الدقيقة ومتصلة بآلة وضع ملصقات تبلغ سرعتها المقدرة 80 وحدة في الدقيقة، فإن ذلك يؤدي إلى حدوث عنق زجاجة يحد من إنتاجية الخط بأكمله. ويعمل الخط بسرعة المحطة الأبطأ فيه.
ثلاثة اعتبارات عملية تتعلق بالتكامل:
- مزامنة السرعة. يجب أن يتوافق ناقل آلة وضع الملصقات مع سرعة ناقل الخط الرئيسي بدقة. فأي انحراف بينهما يؤدي إلى وضع الملصق قبل أو بعد موعده بالنسبة للعلبة — وعند سرعة 120 علبة في الدقيقة، يؤدي خطأ توقيتي قدره 50 مللي ثانية إلى انحراف في وضع الملصق يبلغ 6 ملم.
- المناطق العازلة. اترك مسافة لا تقل عن 1.5 متر من الناقل بين آلة اللحام وآلة وضع الملصقات، ومسافة أخرى تبلغ 1.5 متر بين آلة وضع الملصقات وآلة الطباعة. تعمل هذه المناطق العازلة على استيعاب التقلبات الطبيعية في تباعد العلب، وتمنع أي انحشار مؤقت في إحدى المحطات من أن يتسلسل إلى المحطة التالية.
- تكامل أنظمة التحكم. يُعد استخدام وحدة تحكم منطقية قابلة للبرمجة (PLC) واحدة تتحكم في الخط بأكمله الحل الأمثل — فهي تتيح لآلة وضع الملصقات الاستجابة لإشارات التوقف/التشغيل الصادرة من أي محطة سابقة أو لاحقة. وبدون وجود أنظمة تحكم متكاملة، لا تدرك آلة وضع الملصقات حدوث انحشار في جهاز الترميز، مما يجعلها تواصل وضع الملصقات على العلب التي تتراكم أمامها.
بالنسبة للعمليات التي تهدف إلى إنشاء خط إنتاج كامل أو تحديثه، فإن شراء محطة وضع الملصقات من نفس الشركة المتخصصة في التكامل التي تزودكم بمعدات التعبئة والغلق يمنع تبادل الاتهامات عندما يحدث خلل في التزامن. كما أن تكامل الخط من مصدر واحد يبسط دعم ما بعد البيع — جهة اتصال واحدة، ضمان واحد، نظام لوجستي واحد لقطع الغيار. أما البديل — وهو شراء أرخص آلة متاحة لكل محطة وربطها معًا بنفسك — فقد ينجح، لكن مخاطر التكامل تقع بالكامل على عاتق فريقك.
كيفية اختيار الملصق الحساس للضغط المناسب: قائمة مرجعية عملية
الفرق بين الملصق الذي يبدو رائعًا في النموذج الأولي والملصق الذي يعمل بمعدل 150 ملصقًا في الدقيقة، نوبة تلو الأخرى، دون أي عطل، ليس مجرد حظ. إنه نتيجة العمل على كل طبقة — الورق الخارجي، المادة اللاصقة، البطانة، الآلة — كنظام مترابط، وليس كقائمة تسوق تضم قرارات منفصلة.
المراجع
- ASTM International. “ASTM D5375/D5375M-98(2023) — طرق الاختبار القياسية لإزالة الطبقة الداخلية بسرعات عالية من مواد الملصقات الحساسة للضغط”. 2023. astm.org
- مجموعة ريسورس ليبل. “مزايا وتطبيقات الملصقات الحساسة للضغط”. 2022. resourcelabel.com
- Future Market Insights. “توقعات سوق الأشرطة والملصقات الحساسة للضغط”. 2026. futuremarketinsights.com
- CCL Healthcare. “أفضل دليل للملصقات الحساسة للضغط”.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL