
في سياق التغليف المعاصر، لا تُعد سلامة المنتج مجرد جانب آخر من جوانب مراقبة الجودة، بل هي أحد ركائز صورة العلامة التجارية وسلامة المستهلك وكفاءة سلسلة التوريد. وسواء تعلق الأمر بالأدوية أو الأغذية أو المشروبات، فإن الحاجة إلى ضمان وصول المنتج إلى المستخدم النهائي في حالته الصحيحة تُعد أمرًا بالغ الأهمية. تعد عملية الختم التعريفي إحدى أهم التقنيات في هذا المجال، حيث توفر آلية غير تلامسية لإنشاء ختم محكم ومقاوم للتسرب على مجموعة واسعة من أنواع العبوات. يقدم هذا الدليل نظرة متعمقة على تقنية الختم التعريفي، ويوفر إطارًا تقنيًّا وتجاريًّا يمكن من خلاله لمدير المشتريات ومهندس التغليف ومدير العمليات دراسة قرار الاستثمار.
ما هي آلة الختم بالحث الكهرومغناطيسي؟
آلة الختم بالحث الكهرومغناطيسي هي آلة تجارية تُستخدم لإغلاق الجزء العلوي من الحاويات الزجاجية أو البلاستيكية إغلاقًا محكمًا عن طريق ربط بطانة متعددة الطبقات بحافة الحاوية. وتتم هذه العملية دون تلامس مباشر، وذلك وفقًا لمبدأ الحث الكهرومغناطيسي، حيث يتم تسخين طبقة رقائقية موصلة في البطانة. وتؤدي هذه الحرارة إلى انصهار طبقة بوليمرية على الرقائق بحيث تلتصق بفتحة الحاوية، مما يخلق حاجزًا محكمًا مقاومًا للهواء مع درجة عالية من مقاومة العبث. وتتمثل الأدوار الرئيسية لهذا الختم الداخلي في منع التسرب، وحماية المحتويات من الأكسجين والرطوبة والملوثات الأخرى، وإطالة العمر التخزيني للمنتجات.
لمزيد من المعلومات حول كيفية تحسين الختم بالحث لجودة التغليف، اطلع على ما هو الختم الحثي وكيف يساهم في تحسين جودة التغليف؟.
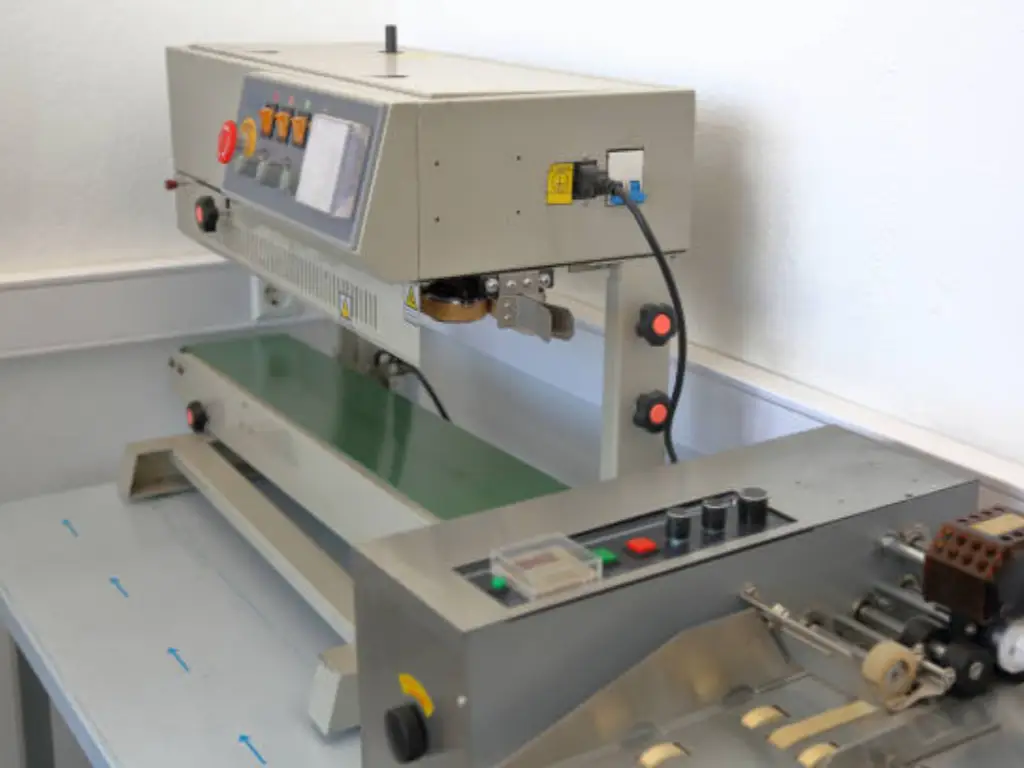
كيفية عمل الختم بالحث الحراري — شرح تقني مفصل
يكمن جمال الختم الحثي في أنه يولد مصدر حرارة محليًا للغاية، يكون شدته بالقدر المطلوب، لكنه لا يؤثر على المنتج أو على معظم أجزاء الحاوية. ويمكن تقسيم هذه الآلية إلى سلسلة من العمليات الفيزيائية المحددة:
- تركيب الغطاء والبطانة: تبدأ العملية في المرحلة الأولى عند محطة التغليف. حيث يتم تعبئة العبوات، ثم يتم تغليفها بغطاء مزود ببطانة حثية متعددة الطبقات. وتتكون البطانة النموذجية من أربع طبقات: طبقة خلفية من الورق المقوى أو الرغوة، وشمع، ورقائق ألومنيوم، وفيلم بوليمر قابل للختم الحراري.
- توليد المجال الكهرومغناطيسي: وعندما يتم تغليفها، تمر الحاوية عبر ناقل تحت رأس الختم الحثي. ويحتوي رأس الختم على موصل ملفوف، يُعرف أيضًا باسم الملف الحثي، والذي ينتج مجالًا كهرومغناطيسيًّا مركَّزًا ومتذبذبًا عند تزويده بالطاقة من مصدر تيار عالي التردد.
- التحريض بالتيارات الدوامة: وهو مجال كهرومغناطيسي يمر عبر الغطاء البلاستيكي ويولد تيارات دوامية كهربائية في رقائق الألومنيوم المكونة للبطانة. وتُعد رقائق الألومنيوم المكون الوحيد في العبوة الذي يتمتع بخاصية التوصيل الكهربائي ويمكن أن يتأثر بهذا المجال بالذات، مما يتيح الحفاظ على بقية المكونات، بما في ذلك المنتج نفسه، سليمة دون أي ضرر.
- التسخين بالمقاومة: يجب أن تتدفق التيارات الدوامة المستحثة عبر رقاقة الألومنيوم، التي تتمتع بمقاومة طبيعية. وتؤدي هذه المقاومة الكهربائية إلى ارتفاع درجة الحرارة في الرقاقة — وهي عملية تُعرف باسم «التسخين بالجول». وقد تم ضبط النظام بحيث يصل إلى درجة حرارة محددة بدقة في غضون بضع ميلي ثوانٍ.
- تشكيل الختم: تؤدي الحرارة المطبقة على طبقة الرقاقة المعدنية إلى صهر الطبقتين في آن واحد؛ أي أن طبقة الشمع يتم امتصاصها بواسطة لوح الورق المقوى الداعم، مما يترك الرقاقة المعدنية خالية من ذلك اللوح، في حين يتم صهر غشاء البوليمر القابل للختم الحراري. يمكن للفيلم البوليمر المنصهر أن يتدفق ويغطي الجزء البارز (الحافة) من الحاوية. وعندما تخرج الحاوية من تحت رأس الختم، يتصلب البوليمر ليترك ختمًا محكمًا وقويًا بين البوليمر والحاوية. وتُترك البطانة المصنوعة من الورق المقوى داخل الغطاء كغطاء ثانوي قابل لإعادة الإغلاق للمستهلك.
للاطلاع على مقارنة أكثر تفصيلاً بين الختم الحثي والختم الحراري، يرجى الاطلاع على هذا الدليل على اختيار الأفضل: الختم الحثي مقابل الختم الحراري.
شرح الأنواع المختلفة لأجهزة الختم بالحث الكهربائي
لا توجد مقاس واحد يناسب جميع آلات الختم التعريفي. فهي تُقسم بشكل عام وفقًا لدرجة الأتمتة وسعة الإنتاج، وتخدم عمليات ذات نطاقات مختلفة تمامًا.
- أجهزة الختم بالحث الكهربائي اليدوية (المحمولة): إنها آلة يدوية لإنتاج الأختام تعمل يدويًّا. تتم عملية الختم يدويًّا، حيث يقوم المستخدم بوضع رأس الختم فوق كل حاوية مغطاة، ثم تشغيل دورة الختم. وتُستخدم هذه الآلات بشكل مثالي في المختبرات، وأعمال البحث والتطوير، وعمليات الإنتاج التجريبية، والشركات الصغيرة ذات متطلبات الإنتاج المحدودة (عادةً ما بين 5 و20 حاوية في الدقيقة). وتتميز هذه الآلات بتكلفة تشغيل اقتصادية، لكن النتائج تختلف بشكل كبير وفقًا لمهارة المشغل وتوقيته.
- آلات الختم بالحث شبه الأوتوماتيكية (المكتبية): تُعد هذه الآلات الثابتة حلاً وسطًا بين السرعة والاتساق اللذين تتميز بهما النماذج المحمولة بالنموذج الأوتوماتيكي بالكامل. حيث يقوم المستخدم بوضع الحاوية أسفل رأس الختم، وتقوم الآلة بتنفيذ دورة ختم آلية خلال فترة زمنية محددة. وهي مناسبة بشكل خاص للمؤسسات الصغيرة والمتوسطة الحجم (SMEs) التي تجاوزت مرحلة العمليات اليدوية ولكنها لا تحتاج بعد إلى أتمتة كاملة، ويبلغ معدل إنتاجها عادةً ما بين 20 و50 حاوية في الدقيقة.
- آلات الختم بالحث الكهربائي الأوتوماتيكية بالكامل (المتسلسلة): تتوفر هذه الأنظمة المتطورة لدمجها في خط تعبئة وتغليف مؤتمت بالكامل. يتم تثبيتها فوق ناقل، ويتم إغلاق الحاويات بشكل مستمر أثناء مرورها. وهي مزودة بجميع الميزات الحديثة، مثل التحكم المتغير في الطاقة، وكشف الحاويات المتوقفة، وكشف نقص رقائق التغليف، مما يوفر السرعة المثلى والاتساق والموثوقية في الإنتاج بكميات كبيرة. وقد يتراوح معدل الإنتاج، حسب الطراز والتطبيق، بين 50 و500 حاوية في الدقيقة أو أكثر.
| نوع مادة الإغلاق | الإخراج السرعة (القبعات/دقيقة) | مشاركة المشغل | الاتساق | التطبيق المثالي |
| دليل الاستخدام | 5 – 20 | مرتفع | متغير | المختبرات، البحث والتطوير، الشركات الناشئة |
| شبه أوتوماتيكي | 20 – 50 | متوسط | جيد | الشركات الصغيرة والمتوسطة |
| تلقائي بالكامل | 50 – 500+ | منخفض | ممتاز | التصنيع على نطاق واسع |
العوامل الرئيسية التي يجب أخذها في الاعتبار قبل الشراء
يعتمد اختيار جهاز الختم بالحث المناسب على إجراء تقييم منهجي لتطبيق التغليف الخاص بك وبيئة التصنيع الخاصة بك.
- مواد وتصميم الحاوية: يجب أن يكون نظام الإغلاق الخاص بك مناسبًا لمواد تصنيع الحاوية (مثل: HDPE، PET، PP، PVC، الزجاج). كما يجب أن تكون سطح الحاوية أملسًا ومستويًا وخاليًا من العيوب لضمان إغلاقها بشكل سليم.
- حجم الغطاء ونوعه: يتم تحديد حجم ونوع رأس الختم بناءً على حجم الغطاء. فالغطاء الأوسع يحتاج إلى مجال حث أكبر وربما إلى طاقة أكبر. كما أن تصميم الغطاء (مثل الغطاء المسطح القياسي، والغطاء الموزع، والغطاء الدوار) قد يؤثر أيضًا على اختيار رأس الختم.
- سرعة خط الإنتاج: يجب أن تكون السرعة القصوى التي يمكن لآلة الختم الحفاظ عليها أعلى من سرعة خط الإنتاج. وهذا سيضمن ألا تشكل آلة الختم عنق زجاجة، وسيتيح لها استيعاب أي زيادة مستقبلية في الإنتاج.
- المساحة و البيئية القيود: ضع في اعتبارك الحجم المادي المطلوب للآلة واحتياجاتها من الكهرباء. تعمل غالبية آلات الختم الأوتوماتيكية بالتبريد الهوائي، لكن التطبيقات التي تتطلب طاقة عالية قد تستلزم نظامًا للتبريد المائي، وهو ما يترتب عليه متطلبات أخرى فيما يتعلق بالمرافق.
- خصائص المنتج: على الرغم من أن المنتج نفسه لا يتلامس مباشرة مع مادة الإحكام، فإن طبيعة المنتج (تآكلية، زيتية، مسحوقية) تُعد عاملاً أساسياً في اختيار البطانة، التي تُشكل جزءاً من نظام الإحكام الشامل.
مقارنة بين أفضل العلامات التجارية لأجهزة الختم بالحث الكهرومغناطيسي
يهيمن على سوق الختم التعريفي عدد من الشركات الموردون التي اكتسبت سمعة راسخة بفضل جودة الهندسة وموثوقية الآلات ودعم العملاء. تتمتع جميع العلامات التجارية بمزاياها الخاصة، والتي يتم طرحها في السوق لتلبية احتياجات عمليات الإنتاج بمختلف أحجامها ومستويات تطورها التقني. وفيما يلي استعراض لأربع شركات شهيرة وآلة شهيرة واحدة من كل منها، حيث يتم عرض خصائصها التقنية وتوضيح مزاياها الرئيسية.
Levapack
«ليفاباك» هي شركة صغيرة متخصصة في تصنيع آلات التعبئة والتغليف، تركز على احتياجات المنتجين من الشركات الصغيرة والمتوسطة الحجم، ومقرها في الصين، وتنتج آلات عملية وفعالة من حيث التكلفة. وتشتهر الشركة بتصاميمها سهلة الاستخدام، ومتانتها، ومرونتها في مختلف القطاعات، بما في ذلك قطاع الأغذية ومستحضرات التجميل والمنتجات المنزلية. وقد صُممت آلات «ليفاباك» لتوفر التوازن المثالي بين الفعالية من حيث التكلفة واستقرار الأداء، مما يجعلها استثمارًا جيدًا للمؤسسات التي تسعى إلى توسيع نطاق عمليات التعبئة والتغليف لديها دون الحاجة إلى ضخ استثمارات كبيرة.
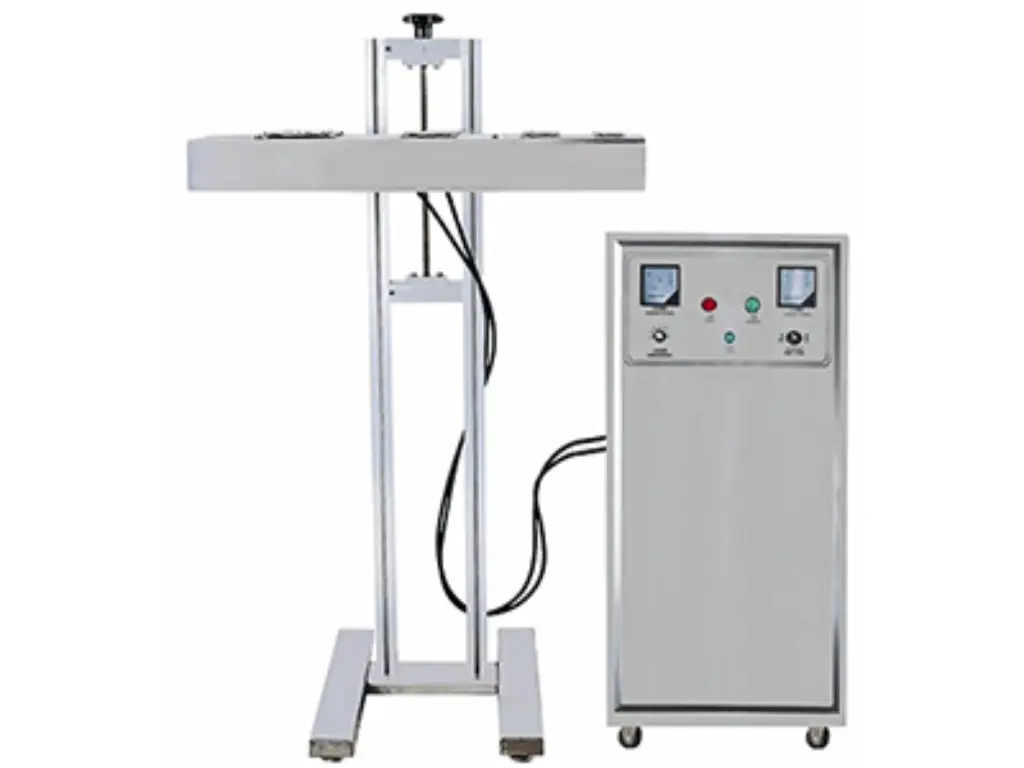
نموذج تمثيلي: آلة الختم الحثي بورق الألمنيوم LPE-FIS100 للأغطية اللولبية
- مصدر الطاقة: 220 فولت، 50/60 هرتز
- القدرة القصوى: 4000 واط
- سرعة الختم: 100–200 زجاجة/دقيقة
- قطر الختم: 50–121 ملم
- طريقة التبريد: التبريد بالهواء
- المواد المستخدمة في التصنيع: الفولاذ المقاوم للصدأ 304
- إطار الرفع المستقل: 1440 × 460 × 310 مم
- أبعاد الآلة الرئيسية: 950 × 310 × 420 مم
- الوزن: 33 كجم
- هيكل مدمج، وأداء إحكام مستقر، ومناسب لتغليف الأغذية والمشروبات ومستحضرات التجميل والأدوية.
شركة إنركون للصناعات
تأسست شركة «إنركون إندستريز» (Enercon Industries) عام 1974، ويقع مقرها في ولاية ويسكونسن بالولايات المتحدة الأمريكية، وتُعتبر رائدة عالمية في مجال تكنولوجيا الختم بالحث الكهرومغناطيسي. وقد اكتسبت الشركة سمعتها بفضل ابتكاراتها المستمرة، ومجموعة منتجاتها الواسعة، وشبكة خدماتها الواسعة النطاق في جميع أنحاء العالم. وتركز «إنركون» بشكل كبير على خدمة العملاء وتدريب المشغلين لضمان تحقيق معداتها مستويات عالية من الموثوقية في جميع القطاعات الصناعية حول العالم.

نموذج تمثيلي: آلة ختم الأغطية بالحث الكهرومغناطيسي Super Seal™
- جهد الدخل: 240 فولت، 50/60 هرتز، أحادي الطور
- الأبعاد: 297 × 466 × 419 ملم
- الوزن: 19.1 كجم (42 رطلاً)
- الميزات: تحكم متطور بواسطة معالج دقيق، تخزين الوصفات، رؤوس ختم قابلة للتبديل (مسطحة/نفقية)
- تصميم مقاوم للغسل بمعيار IP55، مناسب للبيئات التي تتطلب معايير صحية
- ميزة اختيارية للكشف عن الأغلفة المعدنية/الزجاجات العالقة من أجل تحسين ضمان الجودة
- شبكة دعم ما بعد البيع العالمية القوية
شركة بيلار تكنولوجيز
تتمتع شركة «بيلار تكنولوجيز»، التي يقع مقرها في هارتلاند بولاية ويسكونسن (الولايات المتحدة الأمريكية)، بخبرة تمتد لعقود في مجال أنظمة الختم بالحث ومعالجة الأسطح. وتشتهر الشركة بآلاتها المتينة ذات العمر التشغيلي الطويل، والتي غالبًا ما يتم اختيارها للاستخدامات الصناعية الشاقة. وتُعرف آلات «بيلار» في قطاعات تصنيع الأغذية والكيماويات والسلع الاستهلاكية بكونها آلات تتميز بالجودة والمرونة في التصميم.
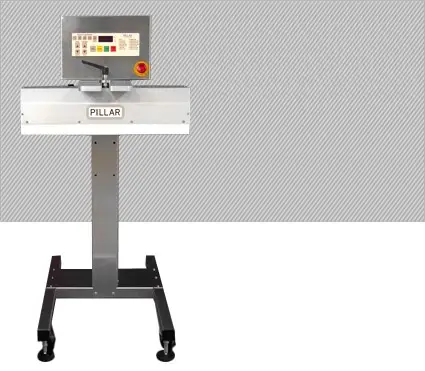
نموذج تمثيلي: جهاز ختم الأغطية بالحث الكهرومغناطيسي المحمول Unifoiler™ U
- مصدر الطاقة: 2 كيلوواط IGBT، يتم التحكم فيه بواسطة معالج دقيق
- التصميم: هيكل من الفولاذ المقاوم للصدأ، عربة متحركة مزودة بعجلات
- ارتفاع رأس الختم القابل للتعديل: نطاق 20 بوصة
- خيارات لفائف الإحكام: مسطحة عامة أو على شكل قناة/نفق، قابلة للتبديل
- إخراج قابل للتعديل بالكامل، وتشغيل تلقائي، وإنذار بفقدان الإحكام
- محمولة ومرنة، ومثالية للمنشآت التي تحتاج إلى القدرة على التنقل عبر خطوط إنتاج متعددة
شركة ليبل
تُعد شركة «ليبل» رائدة في مجال التسخين الحثي وختم الأغطية، وهي عضو في مجموعة «ويلدون بومب/ليبل» التي يقع مقرها الرئيسي في نيويورك، بالولايات المتحدة الأمريكية. تتمتع الشركة بخبرة تزيد عن 70 عامًا في هذا القطاع؛ وتتمتع بسمعة طيبة في هذا المجال بفضل قدراتها التقنية وحلول الختم المخصصة التي تقدمها. وتحظى معدات «ليبل» بتقدير كبير بفضل كفاءتها، واستقرار أدائها، والتكنولوجيا المتطورة التي تعتمد عليها في إمداد الطاقة.

الطراز التمثيلي: CS+ 350 SS آلة ختم الأغطية بالحث الكهرومغناطيسي
- المدخلات: 230 فولت تيار متردد ±10%، 10 أمبير، 50/60 هرتز، أحادي الطور (ثلاثي الطور اختياري)
- السرعة القصوى للخط: 350 قدمًا في الدقيقة
- نطاق أحجام الأغطية: 5–120 ملم
- وزن الآلة: 200 رطل؛ الوزن مع الصندوق: 250 رطل
- المساحة التي يشغلها الجهاز: 30 بوصة × 32 بوصة؛ ارتفاع رأس الختم قابل للتعديل من 40 بوصة إلى 60 بوصة
- الميزات: الكشف عن الزجاجات العالقة، مراقبة سرعة الخط ومحاذاة الخط، وضع توفير الطاقة
- موثوق به في بيئات الإنتاج ذات الحجم الكبير والسريعة الوتيرة
كيفية دمج آلة الختم الحثي في خط الإنتاج الخاص بك
يُعد التكامل الفعال أمرًا بالغ الأهمية لتحقيق أقصى أداء لآلة الختم الحثي الأوتوماتيكية.
- التكامل الميكانيكي: يتم تثبيت جهاز الختم عادةً على إطار مستقل قابل لتعديل الارتفاع، يتم وضعه فوق الناقل الموجود. ويجب أن يكون رأس الختم متمركزًا بشكل مباشر في منتصف مسار الحاويات. كما يلزم وجود قضبان توجيه مناسبة لمحاذاة الحاويات بشكل متسق مع مجال الحث الكهرومغناطيسي، حتى لا يحدث أي اختلال في المحاذاة.
- تزامن العمليات: يجب أن تكون سرعة الناقل ثابتة ومتوافقة مع إعدادات الطاقة لجهاز الختم. ويُعد استخدام محرك التردد المتغير (VFD) في محرك الناقل هو المعيار المتبع. ويهدف ذلك إلى تحديد “وقت البقاء” الأمثل — وهو الوقت الذي يتعرض فيه الغطاء للنطاق الفعال للمجال الكهرومغناطيسي — من أجل تحقيق ختم مثالي دون تسخين مفرط.
- PLC التحكم والأتمتة: صُممت أجهزة الختم الحديثة لتتوافق بسهولة مع وحدة التحكم المنطقية القابلة للبرمجة (PLC) الرئيسية في خط الإنتاج. تسمح واجهات الإدخال/الإخراج القياسية بتوصيل أوامر التشغيل/الإيقاف، وإشارات الأعطال (مثل ارتفاع درجة حرارة مصدر الطاقة)، بالإضافة إلى الإشارات التي تطلقها المستشعرات المدمجة مثل كاشف الحاويات المتوقفة أو كاشف الرقائق المفقودة. وهذا يمكّن الخط بأكمله من الاستجابة كوحدة واحدة لأي مشاكل، مثل إيقاف آلة التعبئة في المرحلة السابقة عند تعطل آلة الختم. ويمكن تنفيذ مراقبة جودة أكثر تطورًا باستخدام إشارة الختم الفاشل لتفعيل جهاز رفض آلي في المرحلة اللاحقة.
المشاكل الشائعة في الإحكام وكيفية حلها
حتى أكثر الأنظمة موثوقيةً قد تواجه مشكلات. لذا، فإن اتباع نهج منهجي في استكشاف الأعطال وإصلاحها أمرٌ أساسي.
| المشكلة | الأسباب المحتملة | الحلول |
| ختم ضعيف / عدم وجود ختم | القدرة الناتجة منخفضة جدًّا | زيادة الإنتاج بشكل تدريجي (على سبيل المثال، بمقدار 5%) |
| رأس الختم موضوع في مكان مرتفع جدًّا فوق الغطاء | اخفض رأس الختم قليلاً (على سبيل المثال، 1.5 ملم لكل خطوة) | |
| سرعة الخط عالية جدًّا | خفض سرعة الناقل لإطالة مدة البقاء | |
| البطانة غير متوافقة مع مادة الحاوية | استخدم النوع الصحيح من البطانة | |
| بطانة/غطاء محترق أو تالف | إنتاج طاقة مفرط | خفض مستوى الإخراج بشكل مناسب |
| رأس الختم قريب جدًّا من الغطاء | ارفع رأس الإحكام قليلاً | |
| توقفت الزجاجات تحت رأس الختم | تأكد من توفر نظام الكشف عن الزجاجات المتوقفة ومن أنه يقوم بقطع التيار الكهربائي عند توقف خط الإنتاج | |
| إحكام غير متسق | يختلف عزم الدوران الأقصى بشكل كبير جدًّا | معايرة إعدادات عزم الدوران في نظام التغطية |
| تقلبات سرعة الناقل | تحقيق استقرار سرعة الخط باستخدام جهاز التحكم في السرعة | |
| الزجاجات غير محاذاة بشكل صحيح أسفل رأس الختم | اضبط القضبان التوجيهية لتوسيط كل زجاجة بشكل ثابت |
كيفية اختبار جودة الختم والحفاظ على اتساقه
لا يمكن تحديد سلامة الختم بمجرد استخدام المعدات المناسبة فحسب؛ بل يجب أيضًا التحقق من الأداء من خلال إجراء اختبارات منتظمة وموثوقة. وفيما يلي ثلاث تقنيات شائعة يمكن استخدامها مجتمعة لضمان عملية ختم متسقة وعالية الجودة تتماشى مع أفضل الممارسات الصناعية.
الفحص البصري هي الطريقة الأسرع والأكثر سهولة. يجب أن تكون البطانة المحكمة الإغلاق ملتصقة بشكل مسطح بسطح الحاوية، وأن تكون ناعمة وخالية من علامات التجاعيد والقنوات والعلامات الحرارية. ويُعتبر هذا الإجراء خطوة تتيح للمشغلين تحديد عيوب الإغلاق بسهولة، والتي تنتج عن ارتفاع غير مناسب لرأس الإغلاق، أو عدم محاذاة، أو إعدادات طاقة غير صحيحة. وعلى الرغم من أن الفحص البصري لا يوفر أي بيانات رقمية، إلا أنه يمثل مستوى أوليًا أساسيًا لمراقبة الجودة يجب إجراؤه بانتظام خلال كل نوبة إنتاج.
اختبار عزم الدوران التدميري يقدم معلومات موضوعية عن قوة الختم. وبمجرد إغلاق الغطاء، يتم فصله باستخدام مفتاح عزم دوران معاير لقياس القوة اللازمة لكسر ختم البطانة المثبتة على الحاوية. وتساعد قيمة عزم الدوران هذه في التأكد مما إذا كان الختم يقع ضمن المعايير المقبولة من حيث القوة وقابلية الاستخدام. وعند قياسها على مدار الوقت، تساعد هذه الطريقة في «التحكم الإحصائي في العمليات» (SPC) بحيث يمكن للمصنعين اكتشاف التباينات الطفيفة في العمليات قبل أن تتفاقم وتصبح مشكلات كبيرة. وتُعد هذه الطريقة مفيدة في إعداد خطوط الإنتاج، وفحوصات الصيانة، فضلاً عن عمليات تدقيق الجودة الدورية.
الفراغ واختبار انخفاض الضغط وهي اختبارات غير مدمرة تُطبق في التطبيقات الأكثر حساسية أو الخاضعة للوائح التنظيمية. في اختبار انخفاض الفراغ، تُدرج حاوية محكمة الإغلاق في غرفة، وتُراقب مستويات الفراغ والضغط المُحفَظان فيها لمعرفة ما إذا كانا يرتفعان أم لا، وهو ما قد يشير إلى وجود تسرب. أثناء اختبار انخفاض الضغط، تُملأ الحاوية بالهواء عبر الفراغ العلوي، ويُستخدم مستشعر لمراقبة الضغط الثابت. وتُعد هذه الطرق مثالية في مجال الصناعات الدوائية والكيميائية والمنتجات الاستهلاكية عالية القيمة، حيث قد يؤدي حتى التسرب الدقيق إلى مشاكل تتعلق بالتلوث أو مدة الصلاحية و/أو الامتثال للمعايير. ويوفر كلا النهجين مقارنات قابلة للتكرار تستند إلى البيانات دون المساس بالمنتج.
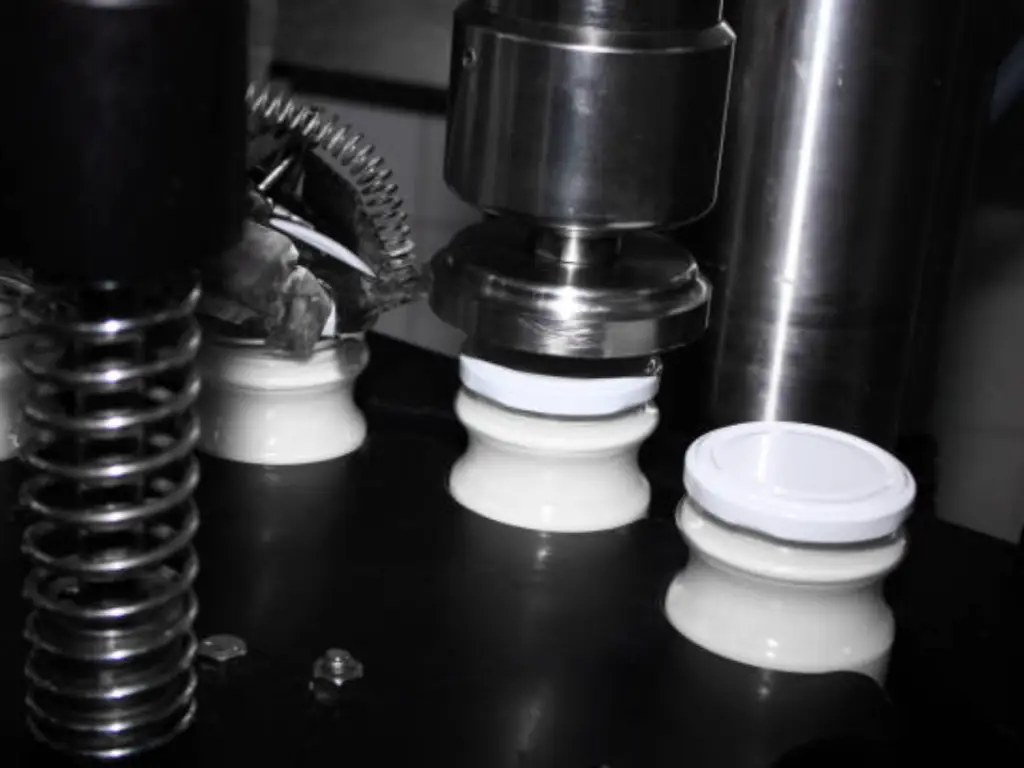
اختيار البطانة الحثية المناسبة: ما الذي يهم حقًا
لا تُعد البطانة الحثية مجرد عنصر داعم؛ بل هي جزء من نظام الإغلاق. ويؤثر اختيار البطانة المناسبة على كل شيء: بدءًا من متانة الإغلاق وحماية المنتجات، وصولًا إلى تجربة المستخدم بعد فتح العبوة. ويستند الاختيار الصحيح إلى ثلاثة عوامل رئيسية: بنية البطانات، والمواد المستخدمة في صناعة العبوات، والمنتج نفسه.
1. قطعة واحدة أم قطعتان؟
هذا أحد الخيارات الأولى. حيث يتم لصق بطانة من قطعة واحدة — مثل رقائق الألومنيوم المدعمة بالرغوة — على حافة الحاوية، ويقوم المستخدم بالتخلص منها بالكامل. وهي سهلة التنظيف والتعامل معها، وبسيطة، ومناسبة للمنتجات التي لا تحتاج إلى إعادة إغلاق. أما البطانة المكونة من قطعتين، فتتألف من طبقة داعمة ثانية مثل الورق المقوى أو الرغوة، والتي تُترك داخل الغطاء عند إزالة الغلاف المعدني. تساعد هذه الطبقة المتبقية الغطاء على إعادة إغلاق الحاوية، وبالتالي فهي مناسبة للمنتجات التي يُفترض استخدامها بشكل متكرر.
2. اختر البطانة التي تتناسب مع مادة الزجاجة
لا يمكن أن يكون أداء البطانة جيدًا إلا بقدر توافقها مع سطح الحاوية. ويجب أن تلتصق طبقة الختم الحراري للبطانة جيدًا بنوع البلاستيك المستخدم في صناعة الحاوية. على سبيل المثال، لن تلتصق البطانة المصممة للاستخدام مع البولي إيثيلين (PE) بشكل جيد على زجاجة مصنوعة من البولي إيثيلين تيريفثاليت (PET). وعلى الرغم من أن البطانات العامة تدعي أنها تعمل مع أنواع متعددة من المواد، إلا أن البطانات المصممة خصيصًا لهذا الغرض قد تقدم أداءً أفضل في الواقع. فهذه البطانات مصممة لتلتصق بقوة أكبر وتتمتع بسلامة أعلى على المدى الطويل — لا سيما في خطوط الإنتاج عالية السرعة وذات الحجم الكبير.
3. لا تنسَ المنتج الموجود بالداخل
ليس المهم هو الزجاجة فحسب، بل ما بداخلها أيضًا. فالضغط الذي تتعرض له البطانة يختلف باختلاف المنتجات. فعلى سبيل المثال، تتطلب التركيبات الزيتية أو التي تعتمد على المذيبات بطانات مقاومة للتسرب، مثل غشاء البولي إيثيلين تيريفثالات (PET)، لمنع انفصال الطبقات. وفي حالة عدم وجودها، يمكن للزيوت أن تتسرب تدريجيًا وتؤدي إلى انفصال طبقات البطانة. أما المنتجات الحمضية، مثل تلك ذات درجة الحموضة المنخفضة (pH)، فتتطلب بطانات عالية الاستقرار الكيميائي لا تتحلل أو تتسبب في تآكل سطح الختم. من ناحية أخرى، عادةً ما تكون المواد الجافة والمساحيق أقل تطلبًا ويمكن استخدامها مع بطانات قياسية، شريطة تحقيق التوافق مع الحاوية.
أمثلة واقعية من القطاعات الرئيسية
يُستخدم الختم بالحث على نطاق واسع، وذلك بفضل موثوقيته وتعدد استخداماته.
- الأدوية: فيما يتعلق بالأدوية التي لا تحتاج إلى وصفة طبية والمكملات الغذائية، يُعد الختم المضاد للتلاعب أمرًا لا غنى عنه من حيث سلامة المستهلك والمتطلبات التنظيمية. كما أنه يحمي التركيبات الحساسة من الرطوبة والأكسجين.
- الأطعمة والمشروبات: في الأطعمة مثل زبدة الفول السوداني والقهوة والعصائر والصلصات، يمكن أن يكون الإغلاق المحكم عاملاً حاسماً في الحفاظ على نضارة المنتج، ومنع تلفه، وتجنب انسكابه أثناء النقل، مما يؤدي إلى زيادة مدة صلاحيته بشكل كبير.
- المواد الكيميائية الزراعية: فيما يتعلق بالمبيدات الحشرية ومبيدات الأعشاب والأسمدة، تُعد السلامة العامل الرئيسي. ويقضي الختم الحثي على التسربات الخطرة للمواد المسببة للتآكل أو السامة، ويحافظ على المنتج من التلف الناتج عن التعرض للعوامل الجوية.
- مستحضرات التجميل والعناية الشخصية: يضمن إغلاق برطمانات الكريم أو زجاجات المستحضرات الحفاظ على نقاء المنتج ومنع تلوثه قبل الاستخدام الأول، مما يعزز الجودة الفائقة للعلامة التجارية.
الخلاصة
باختصار، يُعد اختيار آلة الختم بالحث الكهرومغناطيسي وتشغيلها قرارًا هندسيًّا وتجاريًّا يتجاوز بكثير مجرد شراء المعدات. وقد تناول هذا الدليل الجوانب الحاسمة، بدءًا من المبادئ الأساسية للحث الكهرومغناطيسي وانتهاءً بالتفاصيل الدقيقة المتعلقة بتكامل الأنظمة، والتوافق الخطي، وضمان الجودة. فإن النظام الذي يتم تصميمه أو ربطه بشكل سيئ قد يؤدي إلى تقويض كفاءة الإنتاج، في حين أن النظام الذي يتم اختياره بفعالية سيشكل أساسًا لسلامة المنتج. وسيحدد النهج الشامل الذي يضمن التزامن بين الآلة والبطانة والحاوية وعملية التغليف في نهاية المطاف نجاح تطبيق هذه التكنولوجيا. وبفضل هذه الرؤية الشاملة، يمكن للشركات القيام باستثمار استراتيجي يسهم بشكل مباشر في حماية جودة المنتج وثقة المستهلك، كما يعزز مكانة علامتها التجارية في سوق تنافسية.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL