
إذا كنت تقرأ هذا، فمن المحتمل أنك قد انتقلت من البحث عن عبارة “آلة تعبئة العلب” إلى البحث عن “خط تعبئة العلب”. ويشير هذا التغيير في المصطلحات إلى تحول في طريقة التفكير: فأنت لم تعد تبحث عن قطع معدات منفردة، بل تبحث عن نظام — سلسلة مترابطة من الآلات التي ستحول العلب الفارغة إلى منتج نهائي ومغلق ومُعلَّم، ساعة بعد ساعة.
لكن المشكلة هي التالية: تفترض معظم الأدلة أنك تقوم بتعبئة البيرة أو المشروبات الغازية. أما إذا كنت تقوم بتعبئة مسحوق البروتين أو حبوب البن أو زبدة الفول السوداني أو طلاء السيارات، فإن النصائح المعتادة تصبح عديمة الفائدة.
يتبع هذا الدليل نهجًا مختلفًا. فهو يبدأ بمنتجك — أي ما تضعه فعليًّا في العلبة — ثم يمضي قدمًا انطلاقًا من ذلك. وبنهاية الدليل، ستكون لديك إطار عمل لاتخاذ القرارات يمكنك تطبيقه سواء كنت تقوم بتعليب المياه الفوارة أو المكسرات المتبلة.
ما هو خط تعبئة العلب؟ شرح المكونات الأساسية
خط تعبئة العلب هو سلسلة متزامنة من الآلات التي تنفذ تسلسل التعبئة والتغليف الكامل للعلب: التنظيف، والتعبئة، والإغلاق، والتعقيم، ووضع الملصقات، والترميز، والتعبئة. تعتمد كل آلة في السلسلة على الآلة التي تسبقها. فإذا انخفض أداء محطة ما، ينخفض أداء الخط بأكمله.
فيما يلي المكونات الأساسية التي ستجدها في خط الإنتاج النموذجي:
| المكون | ما هي وظيفته؟ | ماذا يحدث إذا تخطيت هذه الخطوة؟ |
|---|---|---|
| آلة تفريغ المنصات | يقوم بتغذية العلب الفارغة من المنصات إلى الناقل | يؤدي التحميل اليدوي إلى حدوث اختناقات في خط الإنتاج منذ اللحظة الأولى |
| آلة الشطف / التنظيف | يزيل الغبار والجزيئات من العلب الفارغة | خطر التلوث؛ عدم اجتياز عمليات تدقيق سلامة الأغذية |
| الحشو | تقوم بضخ الكمية المحددة من المنتج في كل علبة | لا حشو، لا خطوط — هذا هو جوهر النظام |
| الرامي السريع | يثبت الغطاء على العلبة بواسطة خط لحام مزدوج | يتسرب المنتج أو يفسد أو يفقد فوارته في غضون أيام |
| جهاز التعقيم / جهاز البسترة | تُخضع العلب المملوءة للمعالجة الحرارية لضمان استقرارها الميكروبيولوجي | إلزامي للأطعمة منخفضة الحموضة، والبيرة، والعصير — تجاهل هذا على مسؤوليتك الخاصة |
| آلة وضع الملصقات | تقوم بلصق ملصقات العلامات التجارية وقوائم المكونات والرموز الشريطية | لا يجوز بيع المنتجات غير المُصنَّفة في متاجر البيع بالتجزئة |
| مبرمج | يطبع تاريخ الإنتاج ورقم الدفعة وتاريخ انتهاء الصلاحية | تصبح إمكانية التتبع مستحيلة؛ وعدم الامتثال للوائح التنظيمية |
| آلة التعبئة / آلة ترتيب البليتات | تُجمع العلب في علب كرتونية أو صواني وتُكدَّس على منصات نقالة | التعبئة اليدوية تقضي على الوفورات في العمالة التي تحققها الأتمتة |
تخيل الأمر كخط إنتاج في مطبخ مطعم: كل محطة لها مهمة واحدة، وكل مهمة تعتمد على المحطة التي تسبقها، ويستمر العمل بأكمله بسرعة أبطأ طباخ. ويعمل خط تعبئة العلب بنفس الطريقة — ولهذا السبب فإن شراء أسرع آلة تعبئة في العالم لن يفيدك في شيء إذا لم تتمكن آلة إغلاق العلب من مواكبة السرعة.
لماذا يحدد نوع منتجك تكوين خط الإنتاج الخاص بك
هذا هو الجزء الذي غالبًا ما يتجاهله معظم أدلة خطوط تعبئة العلب — وهو الجزء الأكثر أهمية.
تحدد الخصائص الفيزيائية لمنتجك تقنية التعبئة التي تحتاجها، والمواد التي يجب أن تُصنع منها معداتك، وما إذا كنت بحاجة إلى أنظمة مساعدة مثل شطف النيتروجين أو التحكم في درجة الحرارة. فإذا أخطأت في تحديد ذلك في مرحلة وضع المواصفات، فلن تفيد أي قدر من الضبط الدقيق في خط الإنتاج في إصلاح هذا الخطأ.
قبل أن تواصل القراءة، أجب عن سؤالين بشأن منتجك:
- هل منتجك سائل (سائل، معجون) أم مادة منفصلة (مسحوق، حبيبات، قطع صلبة)؟
- هل يحتوي منتجك على غاز مذاب (المشروبات الغازية، البيرة)؟
تحدد نقطة التقاطع بين هذين الجوابين الفئة التي تندرج تحتها من بين الفئات الأربع التالية. ولكل فئة منطقها الخاص فيما يتعلق بالمعدات.
المنتجات السائلة — المشروبات والزيوت والصلصات وغيرها
إذا كنت تقوم بتعبئة السوائل، فستجد أمامك أكبر مجموعة من خيارات المعدات — وأسهل طريقة للوصول إلى أسعار السلع الأساسية. تعمل آلات التعبئة بالجاذبية على تعبئة المياه العادية والعصائر بتكلفة معقولة. أما آلات التعبئة الإيزوبارية (الضغط المضاد) فتحافظ على ثاني أكسيد الكربون داخل البيرة أو المشروبات الفوارة. وتوفر آلات التعبئة بالمكبس الحجمي دقة تبلغ ±1% عند تعبئة الزيوت والصلصات والشراب.
إحدى التفاصيل التي تميز المحترفين عن الهواة: إدارة الأكسجين المذاب. بالنسبة للبيرة، يجب أن يكون معدل امتصاص الأكسجين أثناء التعبئة أقل من 50 جزء في المليار. فوق هذا الحد، تتقلص مدة الصلاحية من أشهر إلى أسابيع. أما بالنسبة للعصائر والشاي التي تُعبَّأ ساخنة (عادةً عند 85–92 درجة مئوية)، فيجب أن تكون صمامات التعبئة والخزانات مصممة للتشغيل المستمر في درجات حرارة عالية — ويُعتبر الفولاذ المقاوم للصدأ 316 معيارًا قياسيًا في هذه الحالة، وليس خيارًا اختياريًا.
يكمن الخطر الذي يواجه منتجي المشروبات في الإفراط في الشراء. فمصنع الجعة الحرفي الذي ينتج 2,000 علبة يوميًا لا يحتاج إلى خط تعبئة متساوي الضغط بسعة 200 علبة في الدقيقة. وستجد المزيد حول مواءمة السرعة مع الواقع في إطار الاختيار أدناه.
المنتجات المسحوقة — مسحوق البروتين، مسحوق الحليب، التوابل، والمكملات الغذائية
تعبئة المساحيق هي النقطة التي تنهار عندها معظم النصائح العامة المتعلقة بخطوط تعبئة العلب. فعلى عكس السوائل، لا تتدفق المساحيق بطريقة يمكن التنبؤ بها. وتختلف كثافتها عند تعرضها للاهتزاز. كما أنها تنتج غبارًا، وتتكتل عند التعرض للرطوبة. ويلاحظ عملاؤك على الفور نقصًا قدره 2 جرام عند سكبها.
الحل الأساسي هو جهاز التعبئة اللولبي: وهو عبارة عن لولب أرخميدس مصنوع بدقة في قاع قادوس، يتم تشغيله بواسطة محرك سيرفو. كل دورة للولب توزع حجمًا معروفًا من المسحوق. تعتمد الدقة على قوام المسحوق — فالمساحيق سريعة التدفق مثل السكر الحبيبي يمكن أن تصل دقتها إلى ±1%، في حين أن خلطات البروتين اللزجة قد تنحرف إلى ±2% إذا لم يتم تقليب محتوى القادوس.
بالنسبة للمساحيق الدقيقة التي يقل حجم جزيئاتها عن 100 ميكرون، تصبح عملية التعبئة بالفراغ خيارًا تنافسيًّا: فهي تسحب المنتج إلى داخل العبوة بدلاً من دفعه، مما يقلل من تكوّن سحب الغبار. وأيًا كانت التقنية التي تختارها، فاحرص على التخطيط لعملية شطف بالنيتروجين. إن شطف الفراغ العلوي بالنيتروجين بعد التعبئة يقلل نسبة الأكسجين المتبقية إلى ما دون 3%، مما يمنع الأكسدة ويطيل مدة الصلاحية — وهو أمر لا غنى عنه بالنسبة لمسحوق الحليب وحليب الأطفال والقهوة الفاخرة.
المنتجات الصلبة والحبيبية — المكسرات، والوجبات الخفيفة، وحبوب البن، والحلوى، والأغذية الجافة للحيوانات الأليفة
هنا، الفعل “ملء” قد يسبب التباساً. فأنت لا تقوم بالملء فعليًّا — بل تقوم بالوزن، ثم تضع الكمية الموزونة في العلبة.
يُعد جهاز الوزن متعدد الرؤوس المعيار الذهبي في هذا المجال. تخيل ما بين 10 إلى 14 قادوس وزن منفردة مرتبة في شكل دائرة. يدخل المنتج من الأعلى عبر مخروط توزيع اهتزازي. يتلقى كل قادوس حصة عشوائية، ويقوم بوزنها بشكل مستقل، ثم يرسل البيانات إلى حاسوب مركزي. يقوم الحاسوب بمسح جميع التركيبات الممكنة المكونة من 3 إلى 5 قواديس، ويختار المجموعة التي يكون وزنها الإجمالي الأقرب إلى الهدف المحدد — كل ذلك في أقل من مللي ثانية.
توفر آلة الوزن ذات العشرة رؤوس المخصصة للمكسرات أو حبوب البن دقة تتراوح بين ±0.5 و1.5 جرام بمعدل 30 إلى 60 علبة في الدقيقة. أما الوحدة ذات الـ14 رأسًا فتعمل بمعدل 70 إلى 90 علبة في الدقيقة مع توزيعات أكثر دقة. وتأتي هذه السرعة من التوازي: فالـ10 قواديس التي تزن في وقت واحد تتفوق دائمًا على القادوس الواحد الذي يزن بالتتابع.
تنبيه واحد: المنتجات الهشة مثل رقائق البطاطس أو البسكوت ستتكسر إذا سقطت من ارتفاع يزيد عن 30 سنتيمترًا. حدد إعدادات لارتفاع سقوط منخفض وقواديس استقبال مبطنة إذا كان منتجك قابلًا للتفتت.
المنتجات اللزجة واللزوجة — زبدة الفول السوداني، والمربى، واللحوم المعلبة، والصلصات السميكة
تبدو المعاجين بسيطة بشكل خادع — “مجرد سائل أكثر كثافة” — لكنها تُلحق الضرر بالمعدات غير المُحدَّدة المواصفات بشكل أشد من أي فئة أخرى.
التحدي الأساسي هو مقاومة التدفق. في درجة حرارة الغرفة، تبلغ لزوجة زبدة الفول السوداني أكثر من 100,000 سنتيبواز، أي أنها أكثر سمكًا من الماء بحوالي 100,000 مرة. إن تمريرها عبر صمام تعبئة قياسي يشبه محاولة شرب مخفوق الحليب عبر عصا تحريك القهوة. تحتاج إلى آلة تعبئة تعمل بالمكبس مزودة بمضخة ذات إزاحة موجبة، ويجب أن يكون قطر فوهة التعبئة ثلاثة أضعاف قطر أي جسيمات صلبة في المنتج على الأقل — وإلا فإن قطعة فراولة في خط إنتاج المربى ستتسبب في توقف يستمر 45 دقيقة.
إذا كان المنتج يُعبَّأ ساخنًا — مثل اللحوم المعلبة عند 85 درجة مئوية، أو الصلصات التي تُعبَّأ ساخنة — فيجب أن تتحمل مجموعة المكبس التمدد الحراري دون أن تفقد سلامة الختم. أما إذا كان المنتج يتجمد عند التبريد (مثل الشوكولاتة، والدهون، والشموع)، فستحتاج إلى قواديس مُدفأة وأنابيب مغلفة للحفاظ على تدفقه بين الدفعات.
سير العمل الكامل لخط تعبئة العلب — مرحلة تلو الأخرى
إن فهم مسار العملية يساعدك على اكتشاف نقاط الضعف قبل أن تتحول إلى أخطاء مكلفة. إليك التسلسل، والأهم من ذلك، سبب أهمية كل انتقال.

إزالة البضائع من المنصات → الشطف. تصل العلب الفارغة مكدسة على منصات نقالة. وتقوم آلة تفريغ المنصات بنقلها إلى الحزام الناقل. لا تتجاهل عملية الشطف: فحتى العلب الجديدة تمامًا تحتوي على غبار ناتج عن عملية التصنيع. ويقوم الشطف بالهواء المؤين بإزالة الجسيمات دون استخدام الماء؛ أما الشطف بالماء فيضيف طبقة تعقيم لخطوط الإنتاج المخصصة للأغذية.
الشطف → التعبئة. يجب أن تكون هذه الفجوة قصيرة — ويفضل أن تكون أقل من 30 ثانية — لمنع إعادة التلوث. وتحدد سرعة الناقل بين هاتين المحطتين الوتيرة الأساسية للخط بأكمله.
التعبئة → الختم. إنها المرحلة الأكثر حساسية في خط الإنتاج. بالنسبة للمشروبات الغازية، لديك 3–5 ثوانٍ بدءًا من لحظة إغلاق صمام التعبئة وحتى لحظة قفل الغطاء بواسطة آلة إغلاق العلب. إذا استغرق الأمر وقتًا أطول، يتسرب ثاني أكسيد الكربون، وتتراكم الرغوة، وتتغير مستويات التعبئة. أما بالنسبة للمنتجات غير الغازية، فإن الحاجة الملحة أقل، لكن دخول الأكسجين لا يزال يمثل مصدر قلق — لذا يجب تقليل مدة بقاء العلبة مفتوحة إلى أدنى حد ممكن.
الخياطة → التعقيم. لا يحتاج كل منتج إلى تعقيم بعد التعبئة. عادةً ما تمر البيرة والعصائر عبر جهاز تعقيم نفقية (مناطق رش مائي محكومة بدرجة حرارة تتراوح بين 60 و70 درجة مئوية). أما الأطعمة المعلبة منخفضة الحموضة (اللحوم والخضروات) فتتطلب تعقيمًا في غرفة تعقيم عند 121 درجة مئوية. وإذا كان منتجك لا يحتاج إلى ذلك، فإن هذه المحطة تُستبعد من خط الإنتاج الخاص بك.
التعقيم → وضع الملصقات → الترميز. بمجرد أن تصبح العلبة مغلقة ومستقرة، تُدرج عليها بياناتها التعريفية: ملصق العلامة التجارية، ورمز الدفعة، وتاريخ الإنتاج، وتاريخ انتهاء الصلاحية. وتتميز الطباعة بالحبر النفاث بكونها اقتصادية ومرنة؛ أما الطباعة بالليزر فهي دائمة ولا تتطلب سوى القليل من الصيانة.
الترميز → التعبئة → التحميل على المنصات. أتمتة نهاية خط الإنتاج: يتم تجميع العلب في علب كرتونية أو صواني مغلفة بغلاف بلاستيكي قابل للانكماش، ثم تُكدَّس على منصات نقالة. بالنسبة للخطوط التي تقل سرعتها عن 20 وحدة في الدقيقة، قد تظل التعبئة اليدوية خيارًا اقتصاديًا مجديًّا. أما عند تجاوز هذا الحد، فإن الأتمتة تعوض تكلفتها من خلال توفير تكاليف العمالة.
الخلاصة: كل “فجوة” بين المحطات تمثل نقطة فشل محتملة. عند تقييم خط الإنتاج، استفسر من المورد عن توقيت النقل والتراكم — لا تقتصر على مواصفات الآلة الفردية فحسب.
تقنيات تعبئة العلب — اختيار الطريقة المناسبة للمنتج
تحل جميع تقنيات التعبئة المشكلة نفسها — وهي وضع كمية «X» من المنتج في علبة — لكنها تحلها باستخدام مبادئ قياس مختلفة جذريًّا. إذا فهمت المبدأ، فلن تشعر بالارتباك أبدًا عند قراءة ورقة المواصفات مرة أخرى.
تنقسم المجموعات التكنولوجية الأربع حسب ما تقيسه: الحجم، أو الوزن، أو الضغط.
التعبئة الحجمية والتعبئة بالمكبس — الحلان الأساسيان للسوائل والمعاجين والكريمات
تقوم آلات التعبئة الحجمية بتوزيع حجم ثابت في كل دورة. وتُعد الطرز المزودة بمقاييس التدفق (المغناطيسية، أو كوريوليس، أو التوربينية) هي الأفضل للاستخدام مع السوائل الرقيقة مثل الماء والحليب والعصير، حيث توفر دقة تبلغ ±0.5% عند السرعات العالية. أما آلات التعبئة المكبسية فتتعامل مع السوائل الأكثر سمكًا — مثل الصلصات، والكريمة، والمواد الهلامية، والمعاجين التي تصل لزوجتها إلى 100,000 سنتيبواز أو أكثر.

الفرق الرئيسي من حيث الصيانة: أنظمة قياس التدفق متوافقة مع عملية التنظيف في الموقع (CIP) — حيث يمكنك تشغيل دورات التنظيف في الموقع دون الحاجة إلى تفكيكها. أما آلات التعبئة المكبسية، فعادةً ما تتطلب تفكيكًا جزئيًّا لإجراء تنظيف شامل، مما يضيف 15 إلى 30 دقيقة إلى وقت التبديل. إذا كنت تقوم بتبديل المنتجات بشكل متكرر، فضع ذلك في الاعتبار عند وضع جدولك الزمني.
التعبئة بالبرغي — الجرعات الدقيقة للمساحيق والحبيبات الدقيقة
جهاز التعبئة اللولبي عبارة عن لولب يعمل بمحرك مؤازر داخل قادوس. يقوم المحرك المؤازر بتدوير اللولب بعدد محدد من الدورات؛ حيث يؤدي كل دورة إلى نقل حجم معروف من المسحوق. تبلغ دقة القياس ±1–2% للمساحيق سريعة التدفق، وتزداد هذه الدقة في حالة المنتجات اللزجة أو الماصة للرطوبة.
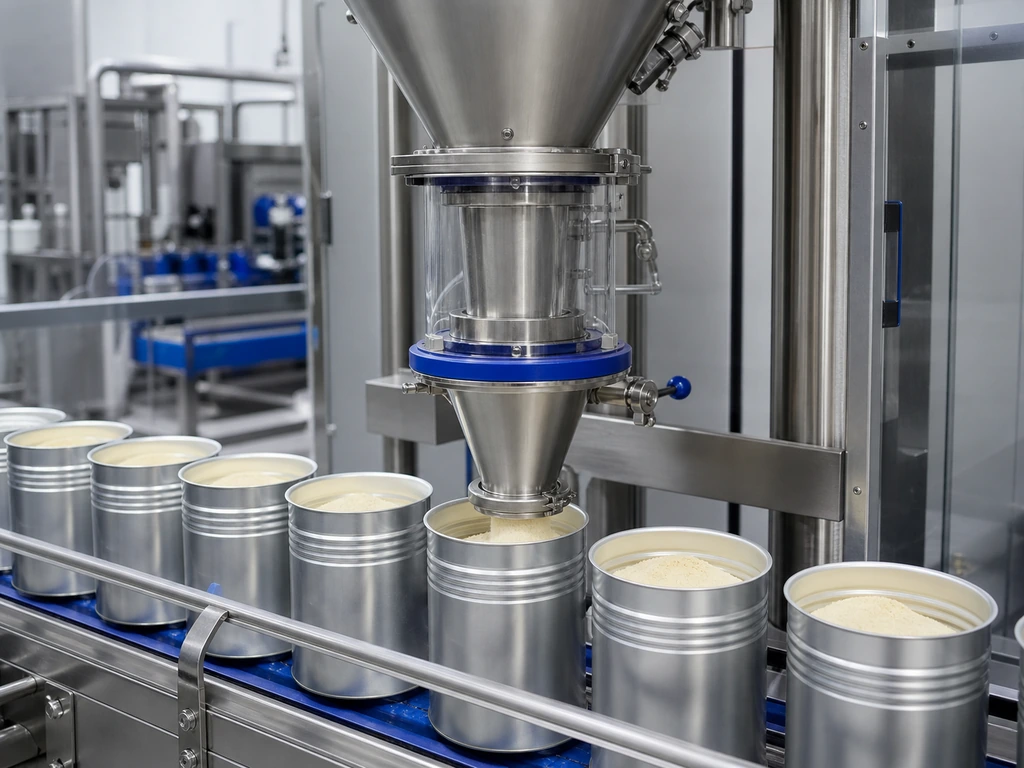
أكثر أسباب الفشل شيوعًا هو عدم انتظام كثافة المسحوق. فإذا استقر المسحوق أثناء التخزين، فإن نفس عدد دورات المسمار يؤدي إلى توزيع كمية أكبر في بداية الدفعة مقارنة بنهايتها. الحل: استخدام التقليب الميكانيكي داخل القادوس، أو التحول إلى حلقة تغذية راجعة تعتمد على ميزان فحص الوزن الصافي، والتي تقوم بضبط دورات المسمار لكل علبة على حدة.
السيطرة على الغبار ليست أمراً اختيارياً — بل هي مطلب من متطلبات السلامة والنظافة الصحية. احرص على وجود قواديس مغلقة، ومنافذ شفط الغبار، ومستوى حماية من دخول الغبار والماء (IP65) أو أعلى في اللوحات الكهربائية.
الوزن متعدد الرؤوس — دقة عالية السرعة للمواد الصلبة والحبيبات
تم تناول هذا الموضوع في قسم المنتجات الصلبة أعلاه، لكنه يستحق التأكيد عليه مرة أخرى: الميزة الحقيقية لميزان التعبئة متعدد الرؤوس ليست السرعة — بل المرونة. فالميزان نفسه ذو العشر رؤوس الذي يوزع 50 جرامًا من الكاجو يمكنه التبديل إلى 500 جرام من حبوب القهوة بمجرد تغيير الوصفة على الشاشة التي تعمل باللمس. دون الحاجة إلى أي تعديل ميكانيكي أو تغيير للأجزاء.
المقايضة: الارتفاع. تُركَّب أجهزة الوزن متعددة الرؤوس فوق محطة التعبئة وتتطلب مساحة خالية رأسية تتراوح بين 2 و3 أمتار. قم بقياس ارتفاع السقف قبل تقديم طلب الشراء.
الضغط المضاد والتعبئة عند نفس الضغط — الحفاظ على الكربونات في مكانها الصحيح
تُستخدم طريقة التعبئة بالضغط المضاد حصريًّا في المشروبات الغازية. وفيما يلي التسلسل: تدخل العلبة إلى صمام التعبئة، ويتم ضغط الحجرة بثاني أكسيد الكربون (CO₂) ليتناسب مع ضغط خزان المنتج. ثم ينفتح صمام التعبئة، ويتدفق السائل بالجاذبية بينما يتسرب الغاز عبر أنبوب الإرجاع. بعد ذلك، يُغلق الصمام، ويتم تخفيف الضغط تدريجيًّا لمنع التدفق الغزير. ثم تخرج العلبة إلى آلة لحام الأغطية.
قوانين الفيزياء لا ترحم. البيرة عند درجة حرارة 4 درجات مئوية تحتفظ بثاني أكسيد الكربون؛ أما البيرة عند 10 درجات مئوية فتنتج رغوة. إذا تم التعبئة بسرعة كبيرة → تظهر الرغوة. وإذا تم تخفيف الضغط بسرعة كبيرة → تظهر الرغوة. وإذا انتظرنا وقتًا طويلاً قبل إغلاق العلبة → تظهر الرغوة ويتسرب الأكسجين. إن خط الضغط المضاد المُضبَّط جيدًا للبيرة يحافظ على نسبة الأكسجين المذاب أقل من 20 جزء في المليار. أما الخط غير المُضبَّط جيدًا فيؤدي إلى علب نصف ممتلئة وبيرة متأكسدة.
تعد نطاقات السرعة هي الأوسع مقارنة بأي تقنية أخرى: بدءًا من 50 CPM لخط إنتاج صغير وصولًا إلى ما يزيد عن 2,000 CPM لمصنع جعة عالمي. وتبدأ قاعدة العائد المتناقص في الظهور بقوة عند تجاوز 500 CPM — حيث تأتي الزيادات التدريجية في السرعة مصحوبة بتكاليف رأسمالية أعلى بشكل أسي.
دقة ±0.5–1%
5–2,000+ لكل ألف ظهور
دقة ±1–2%
20–60 نبضة في الدقيقة
دقة ±0.5–1.5 غرام
30–90 CPM
دقة ±1–2%
15–40 نبضة في الدقيقة
عوامل الجودة الحاسمة — المواد، واللحام، والشهادات
بمجرد أن تختار تقنية التعبئة المناسبة لمنتجك، وجه انتباهك إلى جودة التصنيع. فهذا هو ما يميز الآلة التي تعمل بموثوقية لمدة عقد من الزمن عن تلك التي تصبح مصدر متاعب في الصيانة بعد عامين فقط.
المواد. المعيار المتبع للأسطح الملامسة للأغذية هو الفولاذ المقاوم للصدأ 304 — 18% كروم، 8% نيكل، وهو مقاوم للتآكل في الظروف العادية. إذا كان منتجك حمضيًا (صلصة الطماطم، عصير الحمضيات) أو مالحًا (الأسماك المعلبة، الخضروات المملحة)، فانتقل إلى استخدام الفولاذ المقاوم للصدأ 316. يوفر محتوى الموليبدينوم بنسبة 2–3% في الفولاذ 316 مقاومة للكلوريد لا يمكن للفولاذ 304 أن يضاهيها. يجب أن تكون الإطارات الهيكلية غير الملامسة مصنوعة من فولاذ بسمك لا يقل عن 1.5–2 مم — فالسمك الأقل ينقل الاهتزازات ويسرع تآكل المحامل وموانع التسرب.
فيما يتعلق بالمكونات الكهربائية الحيوية، فإن العلامات التجارية لها أهمية كبيرة. تتمتع مكونات شركات «سيمنز» و«شنايدر» و«أومرون» و«SMC» و«ميتسوبيشي» بتوافر عالمي وشبكات خدمة عالمية. قد تعمل البدائل العامة في البداية، لكنها تصبح عبئًا عندما تحتاج إلى محرك بديل أو وحدة PLC على وجه السرعة.
جودة اللحام. اللحام المزدوج هو العنصر الوحيد الذي يفصل بين منتجك والعالم الخارجي. فاللحام المزدوج السليم يربط حافة جسم العلبة وحافة الغطاء الملتفة في خمس طبقات معدنية. معايير الفحص الرئيسية: طول خطاف الجسم، وطول خطاف الغطاء، والتداخل (الهدف ≥1.0 مم للعلب القياسية)، وسماكة الوصلة. أثناء التشغيل التجريبي، احرص على إجراء فحوصات تفكيك الوصلة كل 15 دقيقة لأول 100 علبة، ثم عند بدء التشغيل وكل 4 ساعات أثناء الإنتاج. توفر أجهزة مراقبة الوصلة عبر الإنترنت شبكة أمان في الوقت الفعلي، لكنها لا تحل محل عمليات التفكيك الفعلي.
الشهادات.
- ISO 9001 يُثبت أن الشركة المصنعة تمتلك نظامًا موثقًا لإدارة الجودة. وهذا هو الحد الأدنى الذي يجب أن تضعه في اعتبارك عند اختيار أي مورد.
- علامة CE وهو مطلوب قانونًا للمعدات التي تُباع في المنطقة الاقتصادية الأوروبية. ويُشير إلى الامتثال لتوجيهات الاتحاد الأوروبي المتعلقة بالصحة والسلامة والبيئة.
- شهادة CSA يشير إلى الامتثال لمعايير السلامة الكهربائية الكندية والأمريكية — وهو أمر مهم إذا كان خط الإنتاج الخاص بك موجهًا إلى أمريكا الشمالية.
- اللائحة 21 من قواعد إدارة الأغذية والعقاقير (FDA) - الجزء 117 (ممارسات التصنيع الجيدة الحالية للأغذية) تحدد المتطلبات الخاصة بالمعدات المستخدمة في إنتاج الأغذية الموجهة إلى الولايات المتحدة: يجب أن تكون الأسطح الملامسة للأغذية قابلة للتنظيف، وغير سامة، ومقاومة للتآكل.
الشركة المصنعة التي تحمل شهادات CE وISO وCSA — وتصنع منتجاتها من الفولاذ المقاوم للصدأ 304/316 مقترنةً بمكونات كهربائية من Siemens أو Omron — تكون قد تجاوزت عتبة التحقق التي تستبعد الفئة الدنيا من السوق. على سبيل المثال، تنشر شركة موردة مثل «ليفاباك» (Levapack) شهادات ISO و CE و CSA و RoHS على صفحة الجودة الخاصة بها، وتقدم تخصيصًا كاملاً للهيكل بدءًا من المواصفات الفردية للآلة وصولاً إلى تصميم خط إنتاج جاهز للتشغيل بالكامل — وهما مؤشران يميزان الشركات المصنعة الجادة عن الشركات التجارية التي تمتلك موقعًا إلكترونيًّا فقط. قبل الالتزام بالصفقة، اطلب نسخًا ممسوحة ضوئيًّا من الشهادات وتحقق من أرقام الشهادات في قاعدة البيانات العامة للجهة المصدرة. ستوفر الشركة المصنعة الشرعية هذه المستندات في غضون دقائق؛ أما التردد فهو علامة تحذيرية.
قائمة مراجعة التحقق قبل الشحن:
- شهادات المواد: وثائق توضيح درجة الفولاذ المقاوم للصدأ لجميع الأجزاء الملامسة للمنتج
- فيديو اختبار المصنع: تعبئة وإغلاق ما لا يقل عن 100 علبة متتالية دون الحاجة إلى أي تعديل
- اختبار التحمل: تشغيل بدون حمولة لمدة 48 ساعة، دون أي توقفات غير مخطط لها
- فحص اللحامات: تقارير التفكيك كل 15 دقيقة خلال التشغيل التجريبي
كيفية اختيار خط تعبئة العلب المناسب — إطار عمل عملي لاتخاذ القرار
أنت تعرف نوع منتجك. أنت تعرف تقنيات التعبئة. أنت تعرف معايير الجودة. والآن يصبح السؤال: كيف تحول كل هذه المعرفة إلى قرار شراء لن تندم عليه؟
الجواب هو عملية استبعاد من أربع خطوات. تهدف كل خطوة إلى استبعاد الخيارات التي لا تتناسب مع واقعك.
الخطوة 1 — مواءمة سرعة خط الإنتاج مع واقع الإنتاج لديك
الخطأ الأكثر شيوعًا عند شراء المعدات هو المبالغة في تقدير السرعة المطلوبة. يقدم الموردون تقديرات للعدد الأقصى للقطع في الدقيقة (CPM)؛ لكن ما تحتاجه هو معدل CPM يمكن الحفاظ عليه طوال نوبة عمل مدتها 8 ساعات.
لنبدأ بحساب بسيط:
هدف الإنتاج اليومي ÷ ساعات التشغيل الفعلي ÷ 60 = التكلفة المستهدفة لكل ألف ظهور (CPM)
“الساعات الفعّالة” هي النقطة التي يخطئ فيها معظم المشترين. فوردية العمل التي تبلغ 8 ساعات لا تعني 8 ساعات من الإنتاج. يجب طرح فترات الراحة، وفترات تغيير الإنتاج، ووقت التنظيف، والتوقفات الطفيفة. الوقت الفعّال الواقعي: 6–6.5 ساعات لكل وردية. اطرح 15–20% أخرى إذا قمت بتغيير المنتجات خلال الوردية.
ثم قم بتطبيق خصم بدء التشغيل: عادةً ما تصل سرعة الخط الجديد في الأشهر الثلاثة إلى الستة الأولى إلى 60–70% من سرعته المقدرة، في الوقت الذي يتعلم فيه فريقك طريقة عمله. اشترِ على أساس الشهر الثاني عشر، وليس الشهر الأول.
كدليل تقريبي لاختيار المقاس:
| إنتاجك اليومي | فئة الخيط الموصى بها | السرعة المعتادة | القيمة التقريبية للاستثمار |
|---|---|---|---|
| < 3,000 علبة | شبه آلي (2–3 آلات مستقلة) | 5–15 دورة في الدقيقة | $8,000–$25,000 |
| 3,000–10,000 علبة | خط إنتاج آلي صغير (يتألف من 4–5 آلات متصلة ببعضها) | 15–40 نبضة في الدقيقة | $25,000 – $60,000 |
| 10,000–50,000 علبة | خط إنتاج أوتوماتيكي متوسط الحجم (6–8 آلات) | 40–100 نبضة في الدقيقة | $60,000–$150,000 |
| > 50,000 علبة | خط إنتاج كامل جاهز للتشغيل (أكثر من 10 آلات، نظام تحكم مركزي) | 100–2,000+ لكل ألف ظهور | $150,000 – $500,000+ |
الخطوة 2 — اختر مستوى الأتمتة بحكمة
الأتمتة ليست هدفًا في حد ذاتها. إنها استجابة لتكاليف العمالة ومتطلبات الاتساق وحجم العمليات.
شبه آلي وهذا يعني أن الآلة تقوم بالمهمة الأساسية (التعبئة، واللحام)، لكن يتم تحميل العلب وتفريغها يدويًّا. الأنسب لـ: أحجام الإنتاج اليومية التي تقل عن 3,000 علبة، والتغييرات المتكررة في المنتجات، وتكاليف العمالة التي تقل عن $5 في الساعة. يعمل نصف شركات تعبئة المكسرات والتوابل في العالم بنظام شبه آلي وبشكل مربح.
جهاز مستقل يعمل تلقائيًا بالكامل وهذا يعني أن الآلة تتولى عملية التغذية والإخراج تلقائيًا، لكنك لا تزال تنقل العلب بين المحطات يدويًّا. الأنسب لـ: أحجام الإنتاج اليومية التي تتراوح بين 3,000 و20,000 علبة، والشركات النامية التي ترغب في إضافة محطات بشكل تدريجي.
خط إنتاج كامل جاهز للتشغيل وهذا يعني أن ناقلًا واحدًا يربط جميع المكونات بدءًا من آلة تفريغ المنصات وحتى آلة تحميل المنصات. الأنسب لـ: أحجام إنتاج يومية تزيد عن 20,000 علبة، ومزيج منتجات ثابت، وتكاليف عمالة تزيد عن $15 في الساعة. وتبلغ التكلفة الرأسمالية 3–5 أضعاف تكلفة الآلات المستقلة، لكن التوفير في تكاليف العمالة يكون دائمًا.
استراتيجية «الجسر»: ابدأ بآلتين أو ثلاث آلات مستقلة تعمل تلقائيًا بالكامل (آلة تعبئة + آلة إغلاق + آلة وضع الملصقات)، واترك مساحة على الأرض لمرحل ربط، ثم أضف آلة الشطف وآلة تفريغ المنصات وآلة الطباعة عندما يبرر حجم الإنتاج ذلك. وهذه هي الطريقة التي يتوسع بها معظم مصنعي الأغذية متوسطي الحجم ليصبحوا خطوط إنتاج كاملة دون الإفراط في الاستثمار منذ اليوم الأول.
- 2–3 أجهزة مستقلة
- التحميل/التفريغ اليدوي
- يوميًا: أقل من 3,000 علبة
- 4–5 أجهزة متصلة
- التغذية/الإخراج التلقائي
- يوميًا: 3,000–20,000 علبة
- 10 آلات أو أكثر، تحكم مركزي
- ناقل واحد، من طرف إلى طرف
- يوميًا: > 20,000 علبة
الخطوة 3 — تحقق من جودة التصنيع والامتثال للمعايير قبل الدفع
الشراء عن بُعد — لا سيما عبر الحدود — يضاعف كل المخاطر. تبدو صور المصنع رائعة. وورقة المواصفات تفي بجميع المتطلبات. كيف يمكنك التحقق من ذلك دون تذكرة طيران؟
خمس عمليات تحقق يمكنك إجراؤها عن بُعد:
- دليل على المواد الخام. اطلب شهادات المصنع الخاصة بالفولاذ المقاوم للصدأ التي توضح الدرجة (304 أو 316) والسماكة. اطلب قائمة بعلامات الماركات التجارية للمكونات الكهربائية مصحوبة بفواتير الموردين — لا تكتفِ بشعار موجود في كتيب إعلاني.
- فيديو للتشغيل التجريبي. احرص على الحصول على مقطع فيديو غير مُعدَّل لآلتك الفعلية (أو طراز مطابق لها) وهي تعالج ما لا يقل عن 100 علبة متتالية. انتبه إلى: ثبات مستويات التعبئة، وعدم سقوط الأغطية، وسلاسة نقل العلب بين المحطات، والإشارات الصوتية — فأصوات الطحن أو الخشخشة هي إشارات إنذار مبكرة.
- وثائق مراقبة الجودة. اطلب نسخة فارغة من قائمة مراجعة الفحص عند الاستلام الخاصة بالمصنع، وسجل الفحص أثناء العملية، ونموذج تقرير الاختبار النهائي. فإذا كانت هذه النماذج ضئيلة أو غير موجودة، فهذا يعني أن العملية نفسها ضئيلة أو غير موجودة.
- التحقق من الشهادة. استخدم أرقام الشهادات المذكورة وابحث عنها على الموقع الإلكتروني للجهة المصدرة. يمكن التحقق من شهادات ISO عبر قاعدة البيانات الإلكترونية للجهة المسجلة المصدرة. أما شهادات CE فيجب أن تشير إلى توجيه محدد (2006/42/EC للآلات). إذا لم يتم العثور على هذه الأرقام، فتجنب التعامل مع هذه الشركة.
- اختبار العينات. أرسل دفعة من منتجك الفعلي وعلبك الفعلية إلى الشركة المصنعة. اطلب منهم إجراء اختبار تعبئة وإعادة العلب المعبأة إليك. افحص مدى اتساق التعبئة، وسلامة اللحامات، وموضع الملصقات. هذا هو أقرب ما يمكن أن تحصل عليه من تجربة قيادة — وتكلفته لا تمثل سوى جزء ضئيل من تكلفة خطأ واحد.
إذا تهرب أحد الموردين من أي من هذه النقاط الخمس — “لا يمكننا مشاركة فواتير الموردين”، “مقاطع الفيديو التجريبية الخاصة بنا سرية”، “ثق بسمعتنا” — فهذا مؤشر على وجود مشكلة، وليس مجرد تكتيك تفاوضي.
الخطوة 4 — تقييم المورد من خلال طرح أسئلة تكشف كل شيء
ستعطيك إجابات المورد على ستة أسئلة معلومات أكثر مما توفره أي نشرة إعلانية. فكل سؤال يستهدف جانبًا لا تتطرق إليه أوراق المواصفات الفنية.
“هل يمكنك تزويدنا ببيانات الاتصال الخاصة بأحد العملاء في مجال عملنا؟”
الإجابة الجيدة هي تلك التي تذكر اسم شركة حقيقية، وتصف تكوين خط إنتاجها، وتقدم رقم هاتف للاتصال بها كمرجع. أما الإجابة الضعيفة فهي التي تكتفي بذكر البلد فقط (“لدينا العديد من العملاء في الولايات المتحدة”) دون تفاصيل محددة. وتعد المراجع التي يمكن التحقق منها أقوى مؤشر على الإطلاق في عمليات شراء الآلات.
“ما هو وقت الاستجابة لخدمات ما بعد البيع — وبالتحديد، بالساعات؟”
الإجابة الجيدة تتضمن رقمًا محددًا: “التشخيص عن بُعد في غضون 4 ساعات، وإرسال مهندس إلى الموقع في غضون 48 ساعة”. أما الإجابة الضعيفة فتقتصر على عبارة “نحن متواجدون دائمًا” دون الالتزام بمؤشر قياسي محدد.
“ما هي العلامات التجارية الموجودة في لوحة الكهرباء الخاصة بك — هل يمكنك إرسال صورة للوحة وهي مفتوحة؟”
الإجابة الصحيحة هي ذكر شركات “سيمنز” و«شنايدر» و«أومرون» و«ميتسوبيشي» و«دلتا»، مع إرفاق الصورة. أما الإجابة الضعيفة فهي الاكتفاء بعبارة عامة مثل «علامات تجارية عالمية شهيرة».
“من الذي يتولى عملية التركيب والتدريب — هل هي مشمولة في السعر أم إضافية؟”
تتضمن الإجابة الجيدة الإشراف على التركيب في الموقع وتدريب المشغلين ضمن عرض الأسعار الأساسي. أما الإجابة الضعيفة فتجمع هذين العنصرين في بنود اختيارية تؤدي إلى تضخم السعر النهائي.
“ما هي قطع الغيار التي توصوننا بتخزينها للسنة الأولى، وكيف تقومون بشحنها دوليًّا؟”
الإجابة الجيدة هي تلك التي تتضمن قائمة قطع الغيار الموصى بها مع أرقام القطع وأوقات الشحن المعتادة لشركتي DHL وFedEx إلى بلدك. أما الإجابة الضعيفة فهي التي تقول: “يمكننا الشحن عندما تحتاج إلى شيء ما”.”
“ما الذي تغطيه الضمان بالضبط، وكيف تتعاملون مع المطالبات؟”
إجابة جيدة: 12 شهرًا (كحد أدنى)، تشمل قطع الغيار والدعم عن بُعد، وإجراءات واضحة لتقديم المطالبات مع إمكانية تتبع رقم الحالة. إجابة أفضل: 16–24 شهرًا مع تضمين فحص سنوي.
المورد الذي يجيب على الأسئلة الستة جميعها بتفاصيل محددة ليس لديه ما يخفيه. أما المورد الذي يتجنب الإجابة عن ثلاثة أسئلة أو أكثر، فلديه الكثير ليخفيه.
ما هي تكلفة خط تعبئة العلب؟ النطاقات السعرية الفعلية وعوامل العائد على الاستثمار
قد لا يكون لخطوط التعبئة سعرًا موحدًا. فتكلفة هذه الخطوط تعتمد على تقنية التعبئة، ومستوى الأتمتة، وعدد المحطات، ونطاق أحجام الحاويات، وجودة التصنيع. لكن يمكنك تحديد ميزانيتك استنادًا إلى النطاقات السعرية الفعلية في السوق.
| فئة الخط | التكوين النموذجي | النطاق السعري (فوب الصين) | مناسب لـ |
|---|---|---|---|
| سلاح نصف آلي للمبتدئين | آلة التعبئة + آلة اللحام (وحدتان مستقلتان) | $8,000–$25,000 | الشركات الناشئة، أقل من 3,000 علبة في اليوم |
| خط إنتاج السيارات الصغيرة | آلة الشطف → آلة التعبئة → آلة اللحام → آلة وضع الملصقات (4–5 وحدات مترابطة) | $25,000 – $60,000 | الشركات الصغيرة والمتوسطة النامية، 3,000–10,000 علبة في اليوم |
| خط إنتاج السيارات المتوسط | آلة تفريغ المنصات → آلة الشطف → آلة التعبئة → آلة الختم → آلة التعقيم → آلة وضع الملصقات → آلة الترميز (6–8 وحدات) | $60,000–$150,000 | شركات تصنيع راسخة، 10,000–50,000 علبة في اليوم |
| خط إنتاج كبير جاهز للتشغيل | العملية الكاملة + جهاز التكديس + نظام التحكم SCADA (10 وحدات أو أكثر) | $150,000 – $500,000+ | مصانع ذات إنتاجية عالية، > 50,000 علبة في اليوم |
والآن السؤال المتعلق بعائد الاستثمار: هل الأمر يستحق العناء؟
احسب الأمر ببساطة. إذا استغنى خط إنتاج آلي صغير من طراز $30,000 عن عاملين في التعبئة يتقاضى كل منهما $600 شهريًّا، فهذا يعني توفيرًا سنويًّا في تكاليف العمالة يبلغ $14,400. أضف إلى ذلك قيمة زيادة الإنتاجية، وانخفاض نسبة المنتجات المرفوضة، ومستويات التعبئة المتسقة — وبذلك يسترد الخط تكلفته في غضون 18–24 شهرًا. وكل علبة يتم تعبئتها بعد ذلك تمثل تحسناً خالصاً في الهامش الربحي.
خط تعبئة العلب ليس نفقة. إنه موظف لا يتغيب أبدًا بداعي المرض، ولا يرتكب أبدًا أي خطأ في التعبئة، ويعمل نوبتين متتاليتين دون الحصول على أجر إضافي. تعامل مع هذا الاستثمار على هذا النحو، وستتحقق الأرباح من تلقاء نفسها.
إذا كنت تبحث عن موردين لخطوط تعبئة العلب وترغب في مناقشة كيفية عمل تكوين معين مع منتجك وأهدافك الإنتاجية، فإن فريق الهندسة في Levapack يقدم استشارة دون أي التزام. تواصل معنا عبر صفحة الاتصال مع ذكر تفاصيل منتجك والهدف اليومي لحجم الإنتاج.
المراجع
- إدارة الغذاء والدواء الأمريكية. “ممارسات التصنيع الجيدة الحالية (CGMPs) للأغذية والمكملات الغذائية”. 2024. fda.gov
- المدونة الإلكترونية للوائح الفيدرالية. “21 CFR الجزء 110 — ممارسات التصنيع الجيدة الحالية في تصنيع الأغذية البشرية أو تعبئتها أو تخزينها”.” ecfr.gov
- AZoM. “الفولاذ المقاوم للصدأ المخصص للأغذية: 304 مقابل 316”. 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL