
تكامل خطوط التعبئة والتغليف: الدليل الشامل لبناء أنظمة إنتاج أكثر ذكاءً
ما المقصود بتكامل خطوط التعبئة والتغليف؟
يعني تكامل خط التعبئة والتغليف ربط عدة آلات تعبئة وتغليف — مثل آلات التعبئة، والختم، ووضع الملصقات، والفحص، والتعبئة في علب كرتونية، والتكديس على منصات نقالة — في نظام إنتاج واحد ومنسق وآلي. وهذا يختلف عن الأتمتة. فالأتمتة تجعل آلة واحدة تعمل من تلقاء نفسها، أما التكامل فيجعل خمس أو ثماني أو اثنتي عشرة آلة تعمل معًا دون أن يصطدموا ببعضهم البعض.
تخيل أوركسترا. يمكن لكل موسيقي أن يعزف بمفرده، ولكن بدون قائد أوركسترا، وبدون نوتة موسيقية مشتركة، وبدون انتقالات تم التمرين عليها، لن تحصل على سيمفونية — بل ستحصل على ضجيج. وفي خط التعبئة والتغليف، يُعد الحزام الناقل بمثابة عصا التوجيه، ويُعد جهاز التحكم المنطقي القابل للبرمجة (PLC) بمثابة قائد الأوركسترا، وتُعد كل آلة بمثابة آلة موسيقية يجب أن تدخل وتخرج في اللحظة المناسبة تمامًا.
الخط المتكامل جيدًا يعرف متى يجب أن يزيد من سرعته، ومتى يجب أن يبطئ، ومتى يجب أن يتوقف — ويقوم بهذه الأمور الثلاثة جميعها دون تدخل بشري.
يحتوي خط تعبئة الأغذية النموذجي على ما بين خمس إلى اثنتي عشرة وحدة من المعدات. وعند تشغيل هذه الآلات كوحدات مستقلة — حيث يقوم المشغلون بنقل المنتجات يدويًّا من محطة إلى أخرى — قد يحتاج الخط إلى ما بين ثلاثة إلى ستة عمال في كل وردية لمجرد إدارة عمليات النقل. أما بعد التكامل، فعادةً ما يحتاج نفس الخط إلى مشغل واحد أو اثنين فقط. وتتغير مهامهم من مناولة المواد إلى مراقبة الجودة. ويؤدي هذا الاختلاف إلى إعادة صياغة ميزانية العمالة في المنشأة، والحد الأقصى للإنتاجية، والحد الأدنى للجودة.
يشمل تكامل خطوط التعبئة والتغليف أيضًا أنظمة التحكم وبروتوكولات الاتصال وبنية البيانات وتصميم العمليات. وتشرح الأقسام التالية العناصر التي يتكون منها خط الإنتاج المتكامل، وكيفية عمل هذه التكنولوجيا، وكيفية تخطيط المشروع، والأخطاء التي يجب تجنبها، وكيفية تقييم ما إذا كان التكامل مجديًا من الناحية المالية لعملياتك.
المكونات الأساسية لخط التعبئة والتغليف المتكامل
قبل الشروع في تصميم خط إنتاج متكامل، عليك معرفة المناطق الوظيفية التي يتألف منها. وهناك مبدأ واحد يجب اتباعه طوال هذا القسم بأكمله: لا يتحدد معدل النقل الفعلي للخط وفقًا لأسرع جهاز فيه، بل وفقًا لأبطأ وصلة فيه — وبما إذا كانت الواجهات بين الوصلات قادرة على التعامل مع الاختلافات في السرعة. يجب أن تتطابق كل منطقة من المناطق المذكورة أدناه مع المنطقة التي تسبقها وتلك التي تليها في ثلاثة أبعاد: الارتفاع المادي، وسرعة النقل، وبروتوكول الاتصال.
تغذية المنتج وقياس الكميات
تبدأ السلسلة من هنا. فإذا أخطأت في هذه المرحلة، فإن كل مشكلة لاحقة ستعود أسبابها إلى هذا الخطأ. وتتطلب الأشكال المختلفة للمنتجات أساليب تغذية مختلفة جوهريًّا:
- المواد الصلبة سائلة التدفق (حبوب البن، المكسرات، الحلوى) تعمل مع المصاعد الدلوية أو المغذيات الاهتزازية. وتوفر آلة الوزن متعددة الرؤوس دقة تبلغ ±0.5 غرام عند السرعة العالية — وهي الخيار القياسي لخطوط إنتاج الوجبات الخفيفة والأطعمة الجافة.
- المساحيق (مسحوق الحليب، مسحوق البروتين، الدقيق) تحتاج إلى ناقلات لولبية أو أنظمة نقل بالفراغ. هناك ثلاث عقبات: احتواء الغبار، والحماية من الرطوبة، وتباين الكثافة. يحافظ جهاز التعبئة اللولبي على دقة تبلغ ±1–2 غرام عندما تكون الكثافة الظاهرية للمسحوق مستقرة، لكن الدقة تتغير بشكل كبير إذا استقر المسحوق أو تكتل.
- السوائل اللزجة والمعاجين (الصلصات، والمربيات، وزبدة الفول السوداني، وأغذية الحيوانات الأليفة) تحتاج إلى آلات تعبئة تعمل بالمكبس أو مضخات التجويف التقدمي. واستقرار اللزوجة هو العامل الحاسم في نجاح أو فشل هذا النظام — فالمنتج الذي يتدفق كالعسل في الصيف وكالمعجون في الشتاء يتسبب في فشل أي نظام تعبئة لم يُصمم ليتكيف مع هذا النطاق.
- المواد الصلبة الهشة (البسكويت، رقائق البطاطس، الفاكهة المجففة بالتجميد) تتطلب معالجة لطيفة — ناقلات حزامية مائلة ذات ارتفاعات انخفاض منخفضة وقضبان توجيه مخصصة لكل منتج.
يجب أن يعمل نظام التغذية بسرعة تفوق سرعة آلة التعبئة التالية في خط الإنتاج بما لا يقل عن 10%. وإذا لم يحدث ذلك، فإن آلة التعبئة ستعاني من نقص في المنتج، وستضطر الخط بأكمله إلى البحث عن المنتج.
التغليف الأولي — التعبئة والختم

وهنا يتحول المنتج إلى عبوة. ويحدد الجمع بين تقنية التعبئة وطريقة الإغلاق مدة الصلاحية وسلامة المنتج، وكذلك — بالنسبة للصناعات الخاضعة للوائح التنظيمية — مدى الامتثال لهذه اللوائح.
| طريقة التعبئة | الأفضل لـ | الدقة النموذجية |
|---|---|---|
| آلة تعبئة المكبس | المعجون، المنتجات ذات القطع الكبيرة، أغذية الحيوانات الأليفة | ±1–2% حسب الحجم |
| آلة التعبئة اللولبية | المساحيق، الحبيبات الدقيقة | ±1–2 غرام |
| ميزان متعدد الرؤوس | المكسرات، الوجبات الخفيفة، المواد الصلبة الجافة | ±0.5 غرام |
| مقياس التدفق | السوائل المتدفقة بحرية | ±0.5% حسب الحجم |
| حشو الجاذبية/الوقت | سوائل رقيقة، شبيهة بالماء | ±1–2% |
يجب أن تتوافق تقنية الختم مع نوع الحاوية واحتياجات الحفظ على حد سواء:
- الختم بالفراغ يقوم بإخراج الأكسجين قبل الإغلاق — وهو أمر ضروري للحوم المعلبة والمأكولات البحرية والقهوة. مستوى التفريغ المستهدف: -0.08 ميجا باسكال.
- التنظيف بالنيتروجين يستبدل الأكسجين بغاز خامل، مما يخفض نسبة الأكسجين في الفراغ العلوي إلى أقل من 3%. وهو المعيار المعمول به بالنسبة لمسحوق الحليب والمكملات الغذائية والمكسرات الفاخرة — وهي منتجات يُعد فيها الأكسدة بمثابة خسارة في الإيرادات.
- إغلاق علب الأطعمة بالدرز المزدوج تنتمي إلى عالم العلب المعدنية. معيار الجودة: تداخل اللحام ≥55%. تتآكل بكرات اللحام؛ وعادةً ما تعالج المجموعة الواحدة ما بين 50 و100 مليون علبة قبل استبدالها.
- الختم بالحث الكهرومغناطيسي تقوم بربط بطانة من رقائق الألومنيوم بحافة الحاوية باستخدام الطاقة الكهرومغناطيسية — وهي طريقة شائعة في تغليف الزيوت الغذائية والشراب الصيدلاني والمنتجات الكيميائية.
مراقبة الجودة — أنظمة الفحص
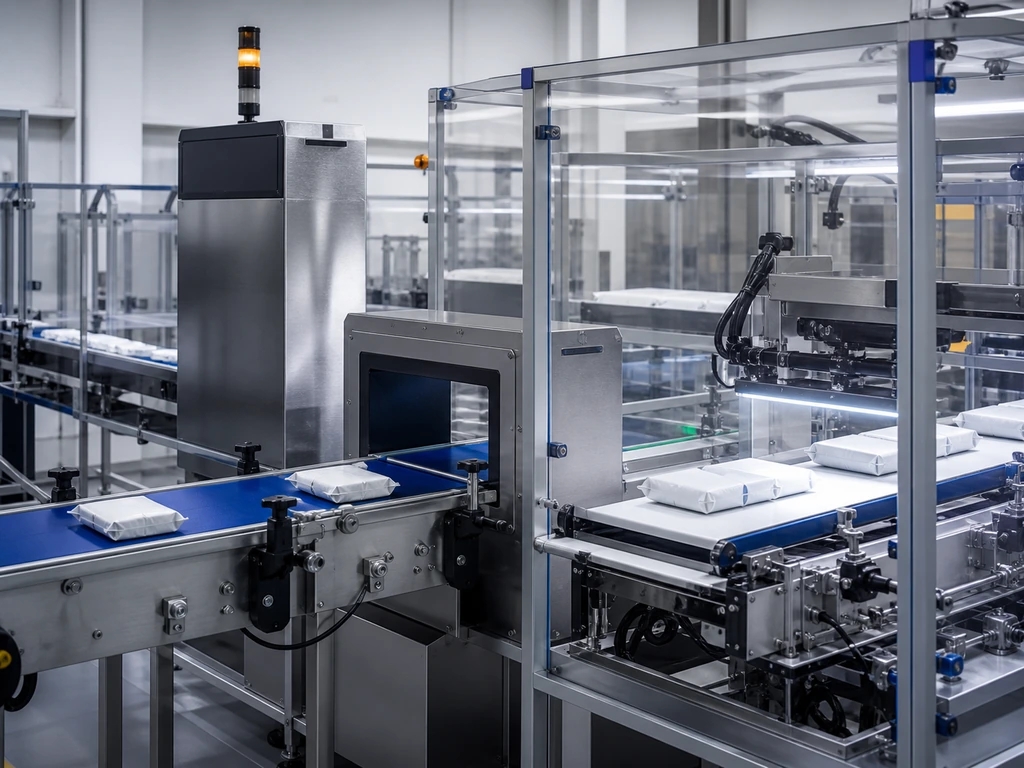
في خط الإنتاج المتكامل، لا يُعتبر الفحص عملية أخذ عينات. فكل وحدة على حدة تمر عبر هذا الخط — ويجب على النظام اكتشاف كل عيب ورفضه وتسجيله في الوقت الفعلي.
وضع العلامات، والترميز، وإمكانية التتبع
هذه هي «طبقة الهوية» — وهي المكان الذي يقضي فيه مدققي الامتثال التابعون لإدارة الغذاء والدواء الأمريكية (FDA) أو الاتحاد الأوروبي معظم وقتهم.
ثلاث تقنيات، ثلاثة أغراض: وضع الملصقات الحساسة للضغط تقوم بلصق الملصقات المطبوعة مسبقًا بمعدل يتراوح بين 50 و200 حاوية في الدقيقة بدقة وضع تبلغ ±0.5 مم؛; الترميز بنظام نفث الحبر تطبع البيانات المتغيرة (أرقام الدُفعات، تواريخ انتهاء الصلاحية، الرموز الشريطية) بدقة 300 نقطة في البوصة؛; الوسم بالليزر تُنتج علامات دائمة لعبوات المستحضرات الصيدلانية والأجهزة الطبية.
يمنح نظام التتبع المتكامل كل وحدة رقمًا تسلسليًّا فريدًا يرتبط بأثر رجعي برموز دفعات المواد الخام، ومعايير التعبئة، ونتائج اختبار الختم، وبيانات الفحص. فإذا رفض أحد تجار التجزئة منصة نقالة، يمكن للشركة المصنعة تتبع العيب حتى الساعة المحددة، والآلة، والمشغل — وليس مجرد “في وقت ما من الشهر الماضي”.”
التغليف الثانوي وعملية إنهاء الخط
تصبح العبوات الفردية هنا وحدات جاهزة للشحن. وعادةً ما تتم العملية بالترتيب التالي: التعبئة في علب كرتون، التعبئة في صناديق، التحميل على منصات نقالة، التغليف بالبلاستيك المرن.
يُعد مواءمة السرعة التحدي الرئيسي في عملية التكامل في هذه المرحلة. فخط إنتاج الوجبات الخفيفة الذي ينتج 120 كيسًا في الدقيقة يثقل كاهل آلة التعبئة في علب التي تتعامل مع 80 كيسًا في الدقيقة — ما لم يكن هناك مخزن مؤقت بينهما. ويمنح الناقل التراكمي البسيط الذي يستوعب إنتاج 3 دقائق من المرحلة السابقة آلة التعبئة في علب مساحة للتعافي بعد توقف قصير دون إجبار الخط بأكمله على التوقف. وتكمل آلات التكديس الروبوتية المهمة: حيث تتعامل الروبوتات التعاونية مع 6–8 صناديق في الدقيقة؛ بينما تدفع الروبوتات الصناعية 15–20 صندوقًا.
تقنيات التكامل — كيف تتواصل أجهزتك
تعمل الوصلات المادية على نقل المنتج من الآلة «أ» إلى الآلة «ب». أما بروتوكولات الاتصال فتعمل على معلومات من الآلة «أ» إلى الآلة «ب» — وهذا هو ما يحول مجموعة من الآلات القادرة إلى نظام إنتاج ذكي. ولا يُعد اختيار البروتوكول مجرد قرار يتعلق بتكنولوجيا المعلومات، بل هو قرار يتعلق بسلسلة التوريد: فهو يحدد العلامات التجارية للمعدات التي يمكنك شراؤها، ومدى سرعة استجابة خط الإنتاج للمشكلات، وما إذا كنت ستصبح مقيدًا بنظام بيئي تابع لمورد واحد.
بنية التحكم القائمة على أجهزة PLC
تُعد وحدة التحكم المنطقية القابلة للبرمجة (PLC) بمثابة «دماغ» الخط المتكامل. وهي تعمل في حلقة مستمرة — حيث تقوم بمسح جميع المدخلات، وتنفيذ البرنامج المنطقي، وتحديث جميع المخرجات — مع مدة دورة نموذجية تقل عن 10 مللي ثانية. خلال تلك الـ 10 مللي ثانية، تتحقق وحدة التحكم المنطقية القابلة للبرمجة (PLC) مما إذا كانت آلة التعبئة قد أكملت دورتها، وما إذا كانت فكي آلة اللحام في موضعها الصحيح، وما إذا كان مستشعر آلة وضع الملصقات يكتشف وجود حاوية، وما إذا كان الناقل الأمامي يعمل. ثم تتخذ آلاف القرارات الثنائية وترسل الأوامر إلى كل جهاز على خط الإنتاج.
يحتاج خط الإنتاج الصغير المكون من 5 إلى 8 آلات إلى وحدة تحكم منطقية قابلة للبرمجة (PLC) مزودة بـ 200 إلى 500 نقطة إدخال/إخراج. أما خط الإنتاج الكبير متعدد المناطق فقد يحتاج إلى أكثر من 2,000 نقطة. وإليك قاعدة واحدة تساعد على توفير المال لاحقًا: يجب تخصيص ما لا يقل عن 20% من سعة الإدخال/الإخراج للتوسع المستقبلي.
بروتوكولات الاتصالات الصناعية — مقارنة عملية
تستخدم الأجهزة المختلفة لغات مختلفة. وإليك ما تحتاجه لضمان قابلية التشغيل البيني بينها:
النقطة العملية التي يمكن استخلاصها: هل تعمل على إنشاء خط إنتاج باستخدام معدات من عدة موردين؟ اختر الآلات التي تدعم بشكل أصلي كلاً من بروتوكولي EtherNet/IP و Modbus TCP/IP. وهذا يغطي 90% من المعدات المتاحة دون الحاجة إلى بوابات بروتوكولية. تضيف البوابة تأخيراً يتراوح بين 5 و15 مللي ثانية — وهو أمر غير ضار عادةً بالنسبة للمراقبة، لكنه ينطوي على مخاطر بالنسبة للعمليات المتزامنة عالية السرعة.
نظام SCADA ونظام MES — ما وراء التحكم على مستوى الآلة
يوفر نظام SCADA شاشة واحدة تعرض حالة كل آلة وسرعتها ودرجة حرارتها وحالة الإنذار في الوقت الفعلي. أما نظام MES فيربط قسم الإنتاج بنظام تخطيط موارد المؤسسة (ERP): حيث تتدفق أوامر العمل تلقائيًّا من أعلى إلى أسفل، وتتدفق أرقام الإنتاج من أسفل إلى أعلى، ويتم رقمنة سجلات الجودة وتوقيعها بختم زمني. وبالنسبة للصناعات الخاضعة للرقابة، فإن الاحتفاظ ببيانات نظام MES ليس أمرًا اختياريًّا — حيث تنص لائحة FDA 21 CFR الجزء 11 على ضرورة تخزين السجلات الإلكترونية لمدة لا تقل عن 12 شهرًا.
التقنيات الناشئة — الذكاء الاصطناعي، والتوأم الرقمي، وإنترنت الأشياء
لست بحاجة إلى الاستثمار في هذه الأمور اليوم. لكن القرارات التي تتخذها اليوم يجب ألا تحول دون قيامك بذلك غدًا. التوائم الرقمية (نسخ افتراضية بدقة تصل إلى ±2%) تتيح لك اختبار التغييرات دون المساس بالخط الفعلي، مما يقلل من وقت تصحيح الأخطاء في الموقع بنسبة تتراوح بين 30 و50%. الرؤية المدعومة بالذكاء الاصطناعي يكتشف عيوبًا لم يُبرمج أبدًا للتعرف عليها، بمعدلات التعرف تتجاوز 99.5%. إنترنت الأشياء والحوسبة السحابية تمكين العمليات التي تشمل عدة مصانع من إجراء المقارنات وتحسين الأداء عبر المرافق المختلفة. القاسم المشترك: تعد OPC UA «طريق البيانات السريع» الذي يجعل هذه الأمور الثلاثة ممكنة.
التخطيط لتكامل خط التعبئة والتغليف: خارطة طريق مرحلةً تلو الأخرى

التكامل مشروع، وليس عملية شراء. وإليكم خطة العمل:
| المرحلة | المهام الأساسية | النتائج الرئيسية المتوقعة | الجدول الزمني |
|---|---|---|---|
| التقييم | تحليل المنتجات، وحساب السعة، ومراجعة المعدات | مواصفات متطلبات المستخدم (URS) | 4–8 أسابيع |
| التصميم | اختيار المعدات، والتخطيط، وبنية التحكم | رسومات التصميم + بروتوكول اختبار القبول في المصنع (FAT) | 8–16 أسبوعًا |
| التركيب | التركيب، التشغيل التجريبي للآلة الفردية، اختبار SAT | تقرير SAT + كتيبات التشغيل | 4–12 أسبوعًا |
| التحسين | التدريب، ضبط المعلمات، خط الأساس لمؤشرات الأداء الرئيسية | إجراءات التشغيل القياسية (SOPs) + التقرير المرجعي لمؤشرات الأداء الرئيسية (KPI) | 4–8 أسابيع |
تعد مرحلة التقييم هي المرحلة التي لا تحظى بالاهتمام الكافي. وينبغي أن يتضمن تقرير متطلبات المستخدم (URS) الشامل أكثر من 50 متطلبًا وظيفيًّا — لا يقتصر ذلك على السرعة والدقة فحسب، بل يشمل أيضًا وقت التبديل، وإجراءات التنظيف، وتواتر تغيير المنتج، ونطاق درجة الحرارة المحيطة، وجودة الهواء المضغوط. وكل ساعة تُقضى في هذه المرحلة توفر ما يقارب عشر ساعات من إعادة العمل أثناء التشغيل التجريبي.
تحذير من واقع العمل: لم تحدد إحدى شركات تصنيع الأغذية في متطلبات التحليل الأولي (URS) الخاصة بها أن لزوجة منتج الصلصة تتغير بشكل كبير مع تغير درجة الحرارة (تكون رقيقة ومائية عند 35 درجة مئوية، وسميكة وشبيهة بالعجينة عند 10 درجات مئوية). وكانت آلة التعبئة المكبسية المصممة لـ“الصلصة متوسطة اللزوجة” تتعطل كل صباح في فصل الشتاء. وكان إصلاحها يتطلب استبدال الأختام، وتعديل معلمات الشوط، وإضافة سخانات مدمجة في خط الإنتاج — ما أدى إلى تأخير مدته ستة أسابيع وتكلفة غير مخطط لها بلغت خمسة أرقام.
المشاكل الشائعة في عملية التكامل وكيفية تجنبها
لا ترجع معظم حالات فشل عمليات التكامل إلى عيوب في الأجهزة. بل تنشأ عن افتراضات خاطئة وُضعت أثناء التخطيط — افتراضات بدت معقولة في ذلك الوقت، لكنها لم تصمد أمام ظروف الإنتاج الفعلية. وفيما يلي أكثر أربعة أخطاء شائعة في الافتراضات، وكيفية اكتشافها قبل أن تتسبب في مشاكل لك.
تباين السرعات — عندما تتسبب أسرع أجهزتك في أكبر عائق
السيناريو: تعمل آلة التعبئة لديك بمعدل 120 علبة في الدقيقة. أما آلة وضع الملصقات فتعمل بمعدل 100 علبة في الدقيقة. قد لا يبدو فارق الـ 20 علبة هذا كبيرًا — لكن على مدار ساعة واحدة، يصبح المجموع 1,200 علبة لا مكان لها. إن “خط الإنتاج الذي يعمل بمعدل 120 علبة في الدقيقة” يعمل في الواقع بمعدل فعلي يبلغ 85 علبة في الدقيقة بمجرد أخذ التوقفات الطفيفة في الحسبان.
الحل: يجب أن تساوي سعة المخزن المؤقت الفرق الأقصى في السرعة مضروبًا في 2–5 دقائق من الإنتاج. قم ببرمجة جهاز التحكم المنطقي القابل للبرمجة (PLC) بحيث يستخدم السرعة الفعلية لآلة وضع الملصقات كمرجع رئيسي، مع ضبط سرعة آلة التعبئة تلقائيًّا. قاعدة التصميم: طول المخزن المؤقت (بالوحدات) = سرعة التدفق في اتجاه المنبع (بالوحدات/الدقيقة) × 3 دقائق × معامل أمان 1.3.
التوافق مع العديد من الموردين — الفجوة بين البروتوكول والواجهة الميكانيكية
السيناريو: لقد اشتريت أفضل آلة تعبئة من شركة ألمانية، وأفضل آلة وضع ملصقات من شركة صينية، وأفضل آلة تعبئة في صناديق من شركة أمريكية. يبلغ ارتفاع ناقل التفريغ الخاص بآلة التعبئة 850 ملم، ويبلغ ارتفاع مدخل آلة وضع الملصقات 820 ملم، وتعمل آلة تعبئة الصناديق بنظام Profinet بينما يعمل جهاز التحكم المنطقي القابل للبرمجة (PLC) الخاص بك بنظام EtherNet/IP.
الحل: قبل التوقيع على أي أمر شراء، اشترط على كل مورد تقديم «ورقة مواصفات الواجهة». قد يبدو فارق الارتفاع البالغ 30 ملم أمرًا تافهًا — لكن العلب تنقلب عند نقطة الانتقال تلك، و50% من حالات التوقف غير المخطط لها تعزى إلى هذا الاختلال الوحيد في المحاذاة.
التقليل من شأن تعقيدات عملية التبديل
السيناريو: لقد قمت بتقييم الآلات بناءً على سرعتها القصوى. لكن منشأتك تعمل بـ 12 وحدة تخزين مختلفة (SKU)، وتستغرق عملية التبديل بينها أكثر من ثلاث مرات يوميًا. تستغرق الآلة «أ» 10 دقائق لإتمام عملية التبديل، بينما تستغرق الآلة «ب» 45 دقيقة. وتبلغ مدة عملية التبديل في خط الإنتاج الخاص بك 45 دقيقة — مما يعني أن الساعتين المفقودتين من الإنتاج يوميًا تصلان إلى أكثر من 500 ساعة سنويًّا.
الحل: اطلب من الموردين الالتزام كتابةً بمدة التبديل. وبالنسبة لأي آلة تستغرق أكثر من 15 دقيقة، اشترط توفر ميزات التبديل السريع: مقابض لا تحتاج إلى أدوات، ودبابيس تثبيت، وتخزين رقمي للوصفات.
التكلفة الخفية لتجاهل اختبار القبول في المصنع
السيناريو: قام المورد باختبار كل جهاز في مصنعه. وقد عملت جميعها بشكل جيد. فلماذا تدفع مبلغًا إضافيًا لإجراء الاختبار مرة أخرى؟ لذا، يمكنك تخطي اختبار القبول في المصنع (FAT) المدمج وشحن الأجهزة مباشرةً إلى منشأتك.
الحل: يجب أن تشمل اختبار القبول النهائي (FAT) ما يلي: 8 ساعات على الأقل من التشغيل المتواصل، وجميع رموز المنتجات (SKU)، واختبارًا متعمدًا للحالات الاستثنائية. معيار القبول في اختبار القبول النهائي (FAT): معدل الكفاءة التشغيلية الإجمالية (OEE) ≥85%. يتم إصلاح أي مشكلة يتم اكتشافها في موقع المورد على نفقة المورد. أما إذا تم اكتشاف المشكلة نفسها في موقعكم، فيتم إصلاحها على نفقتكم — بالإضافة إلى خسارة الإنتاج. وقد كلف تخطي اختبار القبول النهائي (FAT) لتوفير $15,000–30,000 الشركات المصنعة مئات الآلاف من جراء التأخيرات في بدء التشغيل.
تقييم العائد على الاستثمار — متى يكون التكامل مجديًا من الناحية المالية؟
يُعد التكامل استثمارًا رأسماليًّا. فشركة تصنيع أغذية متوسطة الحجم تقوم بالترقية من آلات مستقلة شبه آلية إلى خط تعبئة متكامل تمامًا، ينبغي أن تتوقع استثمار مبلغ يتراوح بين $200,000 و$800,000، اعتمادًا على مدى تعقيد الخط وسرعته ومتطلبات التخصيص. والسؤال الحقيقي ليس “هل نستطيع تحمل تكلفة ذلك؟” بل “ما مدى سرعة استرداد التكلفة؟”
يأتي عائد الاستثمار في تكامل خطوط التعبئة والتغليف من ثلاثة مجالات:
توفير تكاليف العمالة المباشرة. يقلل الخط المتكامل من عدد العاملين المطلوبين من 5–6 في كل نوبة إلى 1–2 — وهو ما يمثل انخفاضًا بنسبة 40–60%. وبالنسبة لعملية التشغيل على نوبتين في سوق متقدمة، فإن ذلك يُترجم إلى وفورات سنوية تتراوح بين $160,000 و$240,000 تقريبًا.
زيادة الإنتاجية. إن التخلص من عمليات النقل اليدوية يزيل أكبر عائق على الإطلاق. وعادةً ما تحقق الخطوط المتكاملة إنتاجية أعلى تتراوح بين 20 و40% — ليس لأن الآلات أسرع، بل لأنها لا تنتظر أبدًا تدخل الإنسان.
تجنب التكاليف الخفية. لا تظهر هذه الوفورات في أمر الشراء: 50–70% انخفاض في هدر المنتج الناتج عن المناولة اليدوية؛ صفر غرامات من العملاء بسبب المنتجات ذات الملصقات الخاطئة؛ 90% استجابة أسرع لعمليات سحب المنتجات؛ والقدرة على قبول الطلبات التي تتطلب اتساقًا في الجودة لا توفره سوى الأتمتة.
تحقق معظم مشاريع دمج خطوط التعبئة والتغليف عائدًا على الاستثمار في غضون 2 إلى 4 سنوات. أما الخطوط التي تعمل بنظام نوبتين أو ثلاث نوبات، فتسترد استثماراتها بوتيرة أسرع بكثير — حيث تعمل كل نوبة إضافية على توزيع تكلفة المعدات الثابتة على عدد أكبر من ساعات الإنتاج. وعندما تقوم بحساب الأرقام الخاصة بمنشأتك، لا تقتصر على تكلفة المعدات فحسب، بل قم بتضمين تكاليف التركيب، وتعديلات المنشأة، والتدريب، وانخفاض الإنتاجية خلال فترة الانتقال. ثم قارن ذلك بالتكلفة الإجمالية للاستمرار في الوضع الحالي.
بالنسبة للعمليات الجاهزة لتحويل تحليل العائد على الاستثمار (ROI) إلى خطة قابلة للتنفيذ، فإن التعاون مع شركة متخصصة في تكامل خطوط الإنتاج ذات خبرة، قادرة على وضع نموذج شامل للتكلفة — بما في ذلك الخصائص المحددة لمنتجك، وسوق العمالة، وأهداف النمو — يحول عملية حسابية على جدول بيانات إلى مشروع قابل للتنفيذ. تقدم شركات مثل Levapack، التي توفر خطوط تعليب جاهزة للاستخدام ومصممة حسب الطلب بدءًا من التغذية وحتى التحميل على المنصات، استشارات هندسية فردية لتصميم خط يتناسب مع منتجك وسعتك وميزانيتك — بحيث لا تدفع مقابل قدرات لا تحتاجها، ويستند الجدول الزمني لعائد الاستثمار إلى أرقامك الفعلية بدلاً من متوسطات القطاع. اكتشف حلول خطوط تعليب مخصصة جاهزة للتشغيل أو طلب عرض أسعار مخصص.
كيفية اختيار شريك التكامل المناسب
لقد قرأت حتى هذه النقطة لأنك جاد في مسألة تكامل خطوط التعبئة والتغليف. فأنت تفهم المكونات، والتكنولوجيا، وعملية التخطيط، والمخاطر، والجدوى المالية. والسؤال الأخير هو الأصعب: بمن تثق لتنفيذ ذلك؟
لا يقتصر اختيار شريك التكامل على مقارنة أوراق المواصفات. فالعوامل الحقيقية التي تميز الشركاء يصعب قياسها — وهي التي تحدد ما إذا كانت خط الإنتاج الخاص بك سيعمل بمعدل كفاءة التشغيل الإجمالية (OEE) يبلغ 85% أم 55% بعد مرور عامين على بدء التشغيل.
1. “أرني خطي إنتاج قمتَ بإنشائهما لمنتجات مشابهة لمنتجاتي — وأعطني رقم هاتف مدير المصنع.” تقدم شركة التكامل الموثوقة مراجع يمكن التحقق منها دون تردد. وتختلف خبرة التكامل باختلاف المنتج. فقد تكون الشركة التي تتميز في تكامل خطوط تعبئة السوائل لم تتعامل قط مع احتواء غبار المساحيق.
2. “ما هو معدل الكفاءة التشغيلية الإجمالية (OEE) الذي تضمنونه — وماذا يحدث إذا لم يصل إلى هذا الرقم؟” إن أي شركة تكامل لا تلتزم برقم محدد لمؤشر الكفاءة الإجمالية (OEE) فهي بذلك لا تثق في تصميم نظامها. وعادةً ما تتراوح نسبة ضمان مؤشر الكفاءة الإجمالية (OEE) القابلة للتحقيق لخط الإنتاج المتكامل بين 80 و85%.
3. “هل تستخدمون معداتكم الخاصة، أم تقومون بدمج آلات من جهات خارجية؟” المساءلة من مصدر واحد مقابل المرونة التي توفرها أفضل الحلول المتاحة — اعرف النموذج الذي تختاره وتأكد من أنه يتوافق مع قدراتك الهندسية الداخلية.
4. “هل سيتم إجراء اختبار FAT في منشأتكم، باستخدام منتجاتي الفعلية، على أن يستمر التشغيل لمدة 8 ساعات على الأقل؟” إن إجراء اختبار FAT سليم باستخدام المنتج الفعلي يكشف عن مشاكل لا يمكن لاختبار الماء اكتشافها أبدًا: تأثيرات اللزوجة على دقة التعبئة، وتراكم الغبار على أجهزة الاستشعار، وتراكم البقايا على فكي الإغلاق.
5. “من هو مسؤول الاتصال الوحيد الخاص بي، وكم مرة أحصل على تقارير حول سير العمل؟” يقوم المُدمج المختص بتعيين مدير مشروع مخصص، مع جدول زمني مكتوب يتضمن المراحل الرئيسية ومراحل اتخاذ القرار.
6. “ما هي مدة الضمان ووقت الاستجابة المضمون؟” المعيار المتبع في هذا المجال هو 12 شهراً. وأي مدة أطول من ذلك — مثل 16 أو 24 شهراً — تمثل قيمة مضافة حقيقية تغطي الفترة التي تظهر فيها معظم المشكلات الكامنة.
ثق بحدسك في اكتشاف العلامات التحذيرية. فالعرض الذي يقل سعره بمقدار 30%+ عن أسعار المنافسين يعني التخلي عن شيء ما — وعادةً ما يكون ذلك نطاق العمل الموسع، أو دعم التركيب، أو تغطية الضمان. والخيار “الأرخص” الذي يتجاهل اختبار التكامل ويقدم لك كومة من الكتيبات الإرشادية بدلاً من دعم التشغيل في الموقع ليس أرخص في الواقع. إنه إنفاق مؤجل مع فوائد.
المراجع
- PMMI. “اتجاهات أتمتة التغليف وأبحاث كفاءة التشغيل الإجمالية (OEE)”. 2025. nccas.com
- Eclipse Automation. “كيفية تحسين كفاءة تشغيل خطوط الإنتاج”. 2025. eclipseautomation.com
- تايل، أ. وآخرون. “تحسين الفعالية في الصناعة التحويلية”.” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “العائد على الاستثمار في آلات التغليف: دليل لحساب فترة الاسترداد في 5 خطوات”. 2026. wolf-packing.com
- فايكنغ ماسيك. “متى ستحقق أتمتة التغليف عائدًا على الاستثمار؟” 2025. vikingmasek.com
- Levapack. “حلول مخصصة لخطوط تعليب جاهزة للاستخدام”.” levapack.com
- Levapack. “الاتصال — طلب عرض مخصص لخط الإنتاج.” levapack.com
- Levapack. “نبذة عنا — لمحة عامة عن الشركة وشهادات العملاء”.” levapack.com
- Levapack. “الصفحة الرئيسية”.” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL