
الأساس: لماذا تحدد مادة الحاوية مصير الغطاء الخاص بك
هناك وهم خطير في عالم شراء مواد التغليف بين الشركات (B2B): وهو الاعتقاد بأن اختيار غطاء الزجاجة يقتصر على كونه خيارًا جماليًا أو وظيفيًّا بسيطًا. فكثير من مديري المشتريات يتصفحون الكتالوجات وهم يفكرون: “أريد غطاءً أنيقًا أسود غير لامع يُفتح بالضغط”، دون أن يستشيروا مهندسي الإنتاج لديهم مطلقًا. وهذه العقلية التي “تضع التصميم في المقام الأول” هي أسرع طريق إلى أعطال كارثية في خطوط الإنتاج، وتسرب الشحنات، وانخفاض مؤشر الكفاءة الإجمالية للمعدات (OEE).
إليكم الحقيقة الهندسية الجوهرية في صناعة التغليف: الإغلاق المثالي المقاوم للتسرب ليس منتجًا تشتريه؛ بل هو معادلة ذات ثلاثة متغيرات يجب عليك تحقيق التوازن بينها. وتتألف هذه المعادلة من: تفاوت أبعاد مادة الحاوية + تصميم خيوط الإغلاق + عزم الدوران المطلوب للتشغيل الآلي إذا حدث أي خلل في أي متغير من هذه العناصر الثلاثة، فسوف يتعرض خط الإنتاج لديك إما لتكسر الزجاجات، أو تلف الخيوط، أو حدوث تسربات دقيقة تؤدي إلى تقليل مدة صلاحية منتجك.
قبل أن نبدأ حتى في تصنيف الأنواع السبعة من أغطية العبوات، يجب أن نؤكد على القاعدة الأساسية في عالم التغليف: إن اختيار الغطاء المناسب يتحدد بالكامل حسب مادة الركيزة التي صُنعت منها العبوة. لماذا؟ بسبب معلمة تصنيع حاسمة تُعرف باسم التفاوتات في الأبعاد.
في عالم القولبة بالحقن والتمديد والنفخ (ISBM)، يمكن تصنيع زجاجة بلاستيكية صلبة من مادة PET بتفاوت أبعاد دقيق للغاية يبلغ ±0.1 مم. ومع ذلك، في صناعة الزجاج، وبسبب الطبيعة الفوضوية للسيليكا المنصهرة والديناميكيات الحرارية، يمكن أن يتقلب تفاوت تشطيب عنق الزجاجة الزجاجية بمقدار ±0.5 مم أو أكثر.
تخيل الأمر وكأنك ترتدي حذاءً. الزجاجة المصنوعة من مادة البولي إيثيلين تيريفثالات (PET) عالية الدقة تشبه حذاءً رسميًّا جلديًّا صلبًا ومصممًا بشكل مثالي — يمكن أن تتناسب تمامًا مع مشبك معدني صلب ومصمم هندسيًّا بدقة (اتصال بين مادتين صلبتين). أما الزجاجة الزجاجية، فهي أشبه بقدم يتغير شكلها قليلاً كل يوم. إذا حاولت إجبار غطاء بلاستيكي صلب لا يقبل التنازلات على الانزلاق على سن الزجاجة دون وجود عازل مرن، فسوف يفشل الأمر. يحتاج الزجاج إلى نعل سميك وناعم — أي بطانة متخصصة قابلة للانضغاط — لملء الفجوات المجهرية غير المتوقعة وضمان الإحكام. لذلك، فإن فهم الصلابة الفيزيائية ومعدل التمدد الحراري والتفاوتات التصنيعية لزجاجتك هو الشرط الأساسي المطلق لاختيار نوع الغطاء.
الحاويات المعدنية: أنظمة الإغلاق العادية مقابل أنظمة الإغلاق المضغوطة
عند الانتقال من البوليمرات إلى العبوات المعدنية (الصفيح والألمنيوم)، يتغير النموذج الهندسي بشكل جذري. وعلى عكس المواد البلاستيكية، التي تتمتع بذاكرة لزجة مرنة وتستطيع استعادة شكلها الأصلي بعد التشوه، فإن تشوه المعادن يكون دائمًا. وهذا ما يثير مفهوم «الإجهاد المعدني». في العبوات المعدنية، تنقسم أنظمة الإغلاق بشكل صارم إلى مسارين تقنيين متميزين بناءً على الضغط الداخلي. ويُعد الخلط بين الإغلاق القياسي الذي يعمل بالضغط الجوي ونظام الصمامات المضغوط مغالطة منطقية خطيرة قد تؤدي إلى استثمارات كارثية في المعدات.
الأختام العادية وأختام التفريغ (أغطية التاج والعتلات)
في البيئات ذات الضغط الجوي العادي أو ذات الضغط السلبي الطفيف — وهي بيئات شائعة في صناعات البيرة والمشروبات والأغذية المعلبة — فإن أنواع الأغطية السائدة هي أغطية «كراون» وأغطية «لوج» (المعروفة أيضًا باسم أغطية «تويست-أوف»).
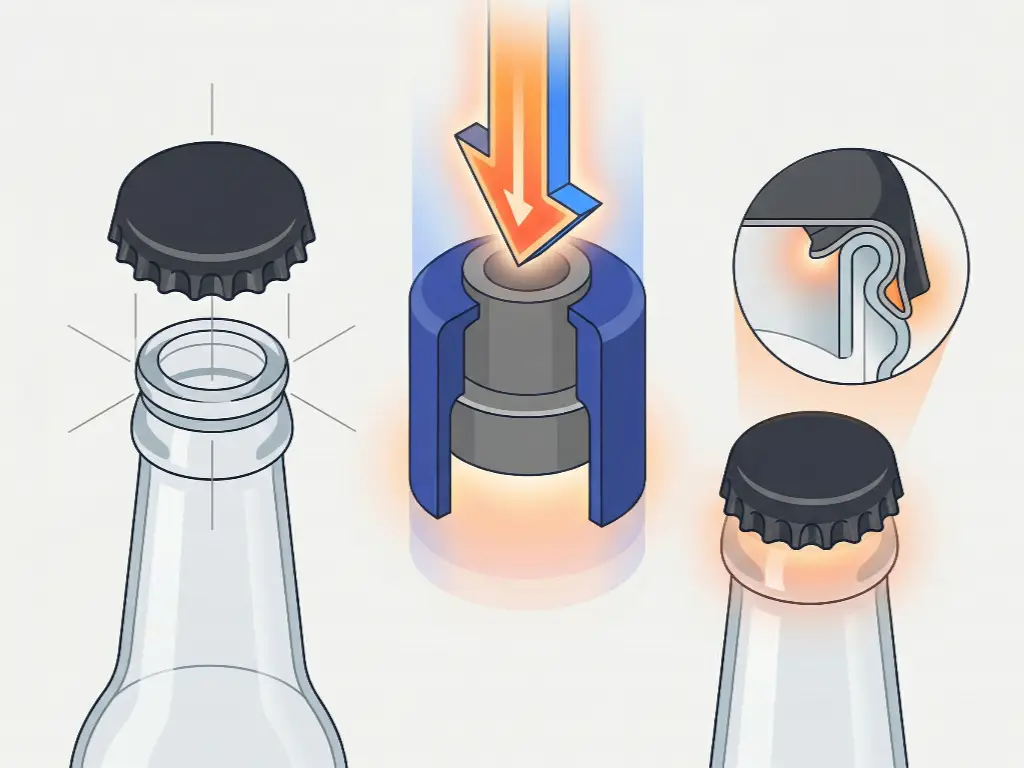
أغطية كراون: يُستخدم الغطاء التاجي بشكل حصري تقريبًا على زجاجات البيرة الزجاجية أو زجاجات المشروبات المصنوعة من الألومنيوم، ويعتمد على قوة ميكانيكية مختلفة تمامًا عن الغطاء اللولبي. ويستعين بآلة تغليف مزودة بجرس تجعيد متخصص مصنوع من الفولاذ المقوى. في جزء من الثانية، تطبق الآلة قوة هائلة للأسفل بينما تقوم قبة التجعيد بطي الأخاديد الـ 21 للغطاء المصنوع من الصفيح تحت حلقة التثبيت في عنق الزجاجة. ونظرًا لأن هذه العملية تعتمد على التشوه البلاستيكي للمعدن، يجب أن يكون تحمل الحمل العلوي للمعدات دقيقًا بشكل استثنائي. فأي انحراف بمقدار مليمتر واحد فقط في الضغط النزولي سيؤدي إما إلى فشل تجعيد الأخاديد (مما يتسبب في فقدان البيرة لفقاعاتها) أو إلى تحطيم عنق الزجاجة على الفور.
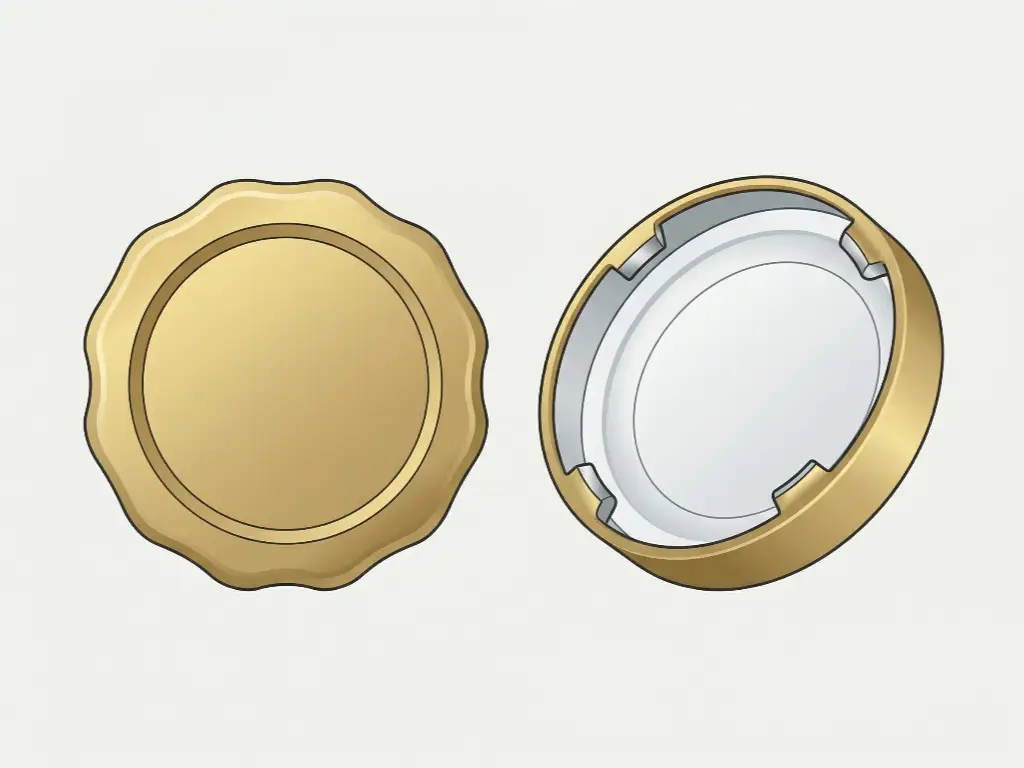
أغطية العجلات (القابلة للفك باللف): تُستخدم أغطية «لوج» عادةً في البرطمانات الزجاجية للمربى والصلصات والمخللات، وتتميز بوجود 3 إلى 6 نتوءات معدنية تتعشق مع الخيوط المتقطعة على حافة الزجاج. وتكمن البراعة الهندسية وراء غطاء «لوج» في أنه لا يتطلب سوى ربع دورة لإغلاقه. ومع ذلك، فإن آلية الإغلاق الحقيقية تعتمد على الديناميكا الحرارية. وعادةً ما يتم تعبئة هذه المنتجات وهي ساخنة. وعندما يبرد المنتج داخل الحاوية المغلقة، يتولد فراغ قوي. ويقوم هذا الفراغ بسحب الغطاء ماديًا نحو الأسفل، مما يضغط البطانة البلاستيسولية ضد حافة الزجاج لتكوين إحكام محكم. ويجب أن تطبق آلة التغطية (آلة تغطية بالبخار والفراغ ذات المسار المستقيم) عزم الدوران المناسب تمامًا؛ فإذا كان العزم أقل من اللازم، يتسرب الفراغ؛ وإذا كان أكثر من اللازم، فإن الأذنين المعدنيتين ستنحنيان بشكل دائم وتتجاوزان الخيوط الزجاجية، مما يؤدي إلى إتلاف الدفعة.
الأنظمة المضغوطة (صمامات الأيروسول)
وعند الانتقال إلى مجال الأيروسولات (مثل بخاخات الشعر، ومواد التشحيم الصناعية، وكريمات الحلاقة)، فإن “الغطاء” لم يعد مجرد غطاء بسيط، بل أصبح مكونًا هندسيًّا معقدًا للغاية للتحكم في الضغط يُعرف باسم «صمام الأيروسول».
يجب أن يحتوي صمام البخاخات على منتج سائل ممزوج بغاز دافع مضغوط وعالي التطاير (مثل غاز البترول المسال أو البوتان أو النيتروجين المضغوط) وأن يتحكم فيه. وتختلف عملية تصنيع هذا “السدادة” اختلافًا جذريًّا. فهي تتطلب عملية متخصصة تُسمى تغذية الغاز تحت الكوب والضغط.
في هذه البيئة التي تنطوي على مخاطر كبيرة، لا تقتصر مهمة آلة الختم على مجرد دفع الغطاء لأسفل. بل إنها تُنشئ سدًّا مؤقتًا على فتحة العلبة، وتحقن الغاز الدافع شديد الاشتعال تحت ضغط هائل، ثم تقوم على الفور بتوسيع طوق معدني داخل كأس الصمام لتثبيته للخارج مقابل حافة العلبة المصنوعة من الصفيح أو الألومنيوم. إن اختيار صمام الرذاذ يعني أنه يجب ترقية خط الإنتاج الخاص بك ليتوافق مع المعايير الصارمة لمقاومة الانفجار (Ex-proof). ولا يمكن تعديل آلات التغطية القياسية لتتوافق مع هذه المتطلبات؛ ومحاولة القيام بذلك تُعد انتهاكًا خطيرًا لقواعد السلامة. ولا يقتصر عائق الدخول في هذا المجال على تكلفة الصمام فحسب، بل يمتد ليشمل النفقات الرأسمالية الضخمة المطلوبة للأنظمة الهوائية المقاومة للانفجار والبنية التحتية لغرفة الغاز.
أغطية الزجاجات: التعامل مع الصلابة والتفاوتات الكبيرة في التفاوتات المسموح بها
يُعد الزجاج الملك بلا منازع للتغليف الفاخر، حيث يهيمن على قطاعات المشروبات الروحية الفاخرة والزيوت العطرية ومستحضرات التجميل والأدوية. ومع ذلك، من وجهة نظر مهندس التغليف، يُعد الزجاج كابوسًا بسبب صلابته وعدم اتساق أبعاده. ووفقًا للإرشادات الهيكلية التي وضعها معهد التغليف الزجاجي (GPI)، تتميز الخيوط الزجاجية بتفاوتات أبعاد أوسع بكثير مقارنةً بالبلاستيك المصبوب بالحقن. علاوةً على ذلك، لا يتمتع الزجاج بأي مرونة؛ فإذا كان عزم الدوران الذي تطبقه آلة تغليف الأغطية شديدًا للغاية، فإن الزجاج لن يستجيب للضغط، بل سينكسر ببساطة. وللتغلب على هذين التحديين المتلازمين، تم تصميم أنواع محددة من الأغطية لتعمل كممتصات للصدمات وملءات للفجوات.
الفلين، والسدادات، وأغطية لولبية CT ذات البطانة السميكة
بالنسبة للسوائل عالية القيمة مثل النبيذ والعطور والزيوت العطرية القوية، يتمثل الهدف الأساسي للغطاء في سد الحفر المجهرية والأسطح غير المستوية التي تتسم بها تشطيبات الزجاج المصبوب.
وتحقق السدادات المصنوعة من الفلين الطبيعي والبوليمرات الاصطناعية ذلك من خلال الضغط الشعاعي. حيث تقوم آلة تغليف متخصصة بضغط السدادة حتى يصبح قطرها أصغر من قطر فتحة الزجاجة، ثم تُدخلها، وتسمح لها بالتمدد، لتضغط بقوة على جدران الزجاج غير المستوية لتكوين مانع تسرب محكم.
بالنسبة للعبوات الزجاجية المزودة بخيوط لولبية، يجب أن يكون الغطاء القياسي ذو الخيط المستمر (CT) مزودًا ببطانة متخصصة قابلة للانضغاط بدرجة عالية. والمعيار الذهبي في هذا الصدد هو قبعة مبطنة بالبلاستيسول. البلاستيسول هو راتنج سائل مصنوع من مادة البولي فينيل كلوريد (PVC) يُسكب في غطاء معدني ثم يُخبز ليصبح حشية صلبة مطاطية. وعند استخدامه في تطبيقات التعبئة الساخنة أو تمريره عبر آلة تغليف بالبخار، يلين البلاستيسول لفترة وجيزة. ومع إحكام ربط الغطاء، يتدفق البلاستيسول الملين بشكل مثالي ليتناسب مع التضاريس الفريدة وغير المنتظمة لحافة الزجاج المحددة. وبمجرد أن يبرد، يتصلب ليشكل مانع تسرب مخصصًا لا يمكن اختراقه. وهذا هو السبب الهندسي الدقيق وراء سماعك لصوت “الفرقعة” المرتفع والمُرضي عند فتح برطمان من المربى الفاخر أو صلصة المعكرونة في السوبرماركت. هذا الصوت هو الدليل السمعي على وجود مانع تسرب مثالي بين البلاستيسول والزجاج.
أغطية الألومنيوم من نوع ROPP وأنظمة الفتح باللف أو بالضغط
عند التعامل مع المشروبات الروحية والنبيذ والمشروبات الغازية المعبأة في زجاجات، يُعد الغطاء الألومنيومي من نوع «Roll-On Pilfer-Proof» (ROPP) المعيار المتبع في الصناعة. وفهم كيفية عمل غطاء ROPP يتطلب تغييرًا جذريًا في طريقة نظرتك إلى الأغطية الملولبة.
وها هي الحقيقة المرة: عندما يتم وضع غطاء من نوع ROPP على زجاجة زجاجية على خط الإنتاج، فإنه لا يحتوي على أي خيوط على الإطلاق. إنه ليس أكثر من غلاف ألومنيوم أملس غير ملولب.
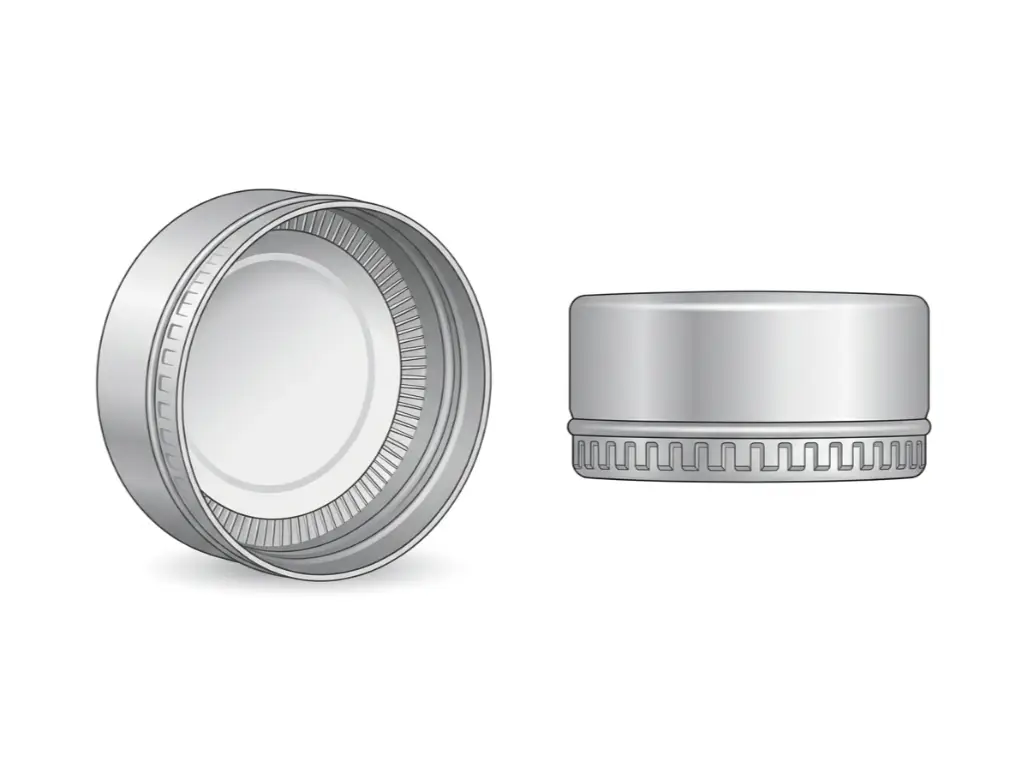
يكمن السحر، والتحدي الهندسي الهائل، بالكامل في رأس آلة تغليف ROPP. وعندما يوضع الغلاف الألومنيومي الأملس على الزجاجة، ينزل رأس التغليف. وداخل هذا الرأس، تضغط كتل ضغط مزودة بنوابض بقوة لضغط البطانة على حافة الزجاج. وفي الوقت نفسه، تقوم مجموعة من “بكرات التشكيل” الدوارة بدفع الألومنيوم اللين ميكانيكيًا إلى الداخل، متتبعةً ماديًّا الخيوط الزجاجية الموجودة وتدحرج الألومنيوم ليتطابق معها تمامًا. ثم تمر مجموعة ثانية من “بكرات الإدخال” أسفل حلقة التثبيت الزجاجية لتشكيل الشريط الذي يُظهر أي محاولة فتح.
تُعد هذه العملية الاختبار النهائي لمعايرة الماكينة. فإذا تم ضبط ضغط الزنبرك الخاص بالتحميل العلوي على مستوى مرتفع جدًّا، فسوف يتم سحق العنق الزجاجي الصلب على الفور إلى شظايا خطيرة على خط الإنتاج. أما إذا تم ضبط بكرات اللف بشكل فضفاض جدًّا، فسوف يدور الغطاء بحرية ويتسرب منه السائل. ولذلك، فإن شراء أغطية ROPP يعد أمرًا ثانويًّا تمامًا؛ فالاستثمار الحقيقي يكمن في نظام عمود تغليف ROPP المتطور للغاية والمعاير بدقة.
زجاجات البولي إيثيلين تيريفثالات (PET) والزجاجات البلاستيكية الصلبة: خيوط دقيقة للأنظمة عالية السرعة
يُعد البولي إيثيلين تيريفثاليت (PET) العمود الفقري الأساسي لصناعات المشروبات والعناية الشخصية والمواد الكيميائية المنزلية الحديثة. ونظرًا لأن مادة PET تُصنع عن طريق القولبة بالحقن والتمديد والنفخ، فإن تشطيب عنق الزجاجة (المنطقة الملولبة) يتميز بدقة فائقة، مما يتيح إجراء عمليات تغليف الأغطية بسرعة عالية وعزم دوران مرتفع. ومع الدقة العالية يأتي الطلب على إنتاجية عالية. وعند استخدام مادة البولي إيثيلين تيريفثاليت (PET)، يتجه التركيز الهندسي نحو تعظيم معدل «عدد الزجاجات في الدقيقة» (BPM) ودمج أنظمة تعبئة السوائل المعقدة دون التسبب في انحشار خطوط الإنتاج.
أغطية CT القياسية، المقاومة للأطفال (CRC)، والمقاومة للعبث (TE)
تحظى الأغطية البلاستيكية ذات اللولب المستمر القياسي (CT) وأغطية “تامبر إيفيدنت” (TE) بشعبية كبيرة في زجاجات البولي إيثيلين تيريفثالات (PET). ويعتمد شريط «تامبر إيفيدنت» على تفاعل ميكانيكي محدد: فعندما يتم ربط الغطاء بالزجاجة بلفه، يجب أن ينزلق شريط «تامبر إيفيدنت» فوق «حلقة قفل» مخصصة على عنق الزجاجة. ويجب أن تكون مادة البولي إيثيلين تيريفثالات (PET) صلبة بما يكفي لدفع الشريط فوق الحلقة دون أن ينثني عنق الزجاجة أو ينهار إلى الداخل.
ومع ذلك، فإن التحدي الهندسي الحقيقي يكمن في الأغطية المقاومة للأطفال (CRC)، التي تُستخدم عادةً في المستحضرات الصيدلانية والمواد الكيميائية الخطرة. وتسعى صناعة التعبئة والتغليف الحديثة بقوة إلى “تخفيف الوزن”، أي تقليل وزن زجاجات البولي إيثيلين تيريفثالات (PET) بالجرام لتوفير تكاليف الراتينج وتحسين هوامش الاستدامة. وهذا يخلق تعارضًا ميكانيكيًا حادًا.
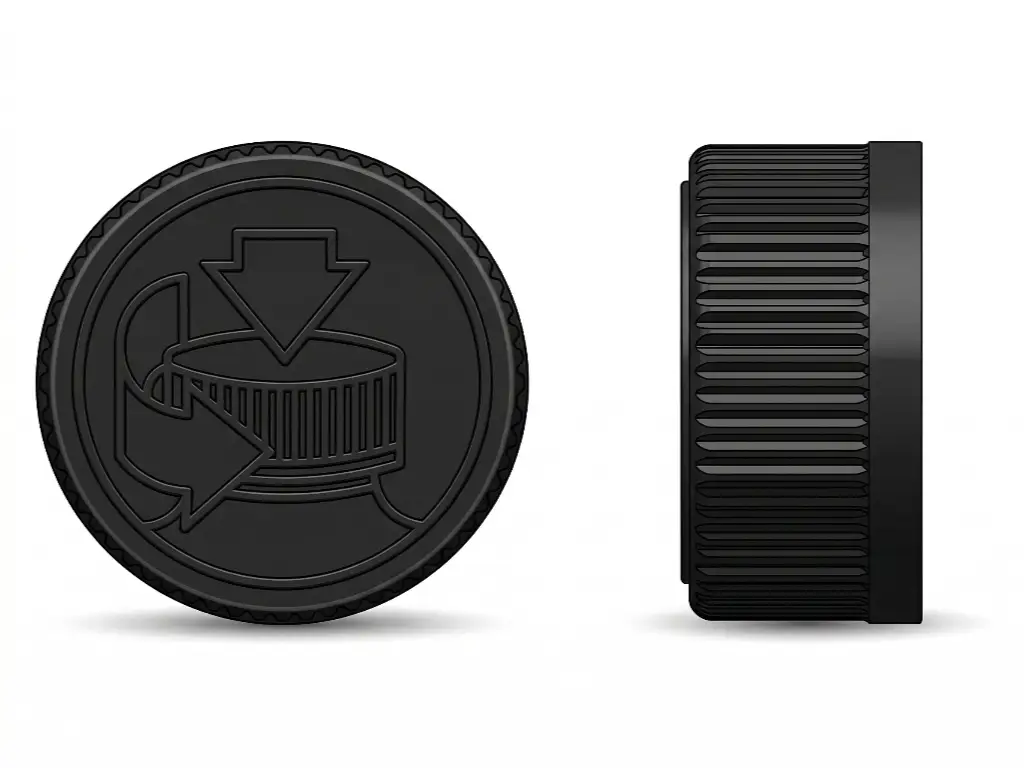
يستخدم الغطاء القياسي من نوع CRC آلية “الضغط لأسفل والدوران”، ويتألف من غلاف خارجي وغلاف داخلي ملولب، يربط بينهما مجموعة من أسنان التروس المتشابكة المزودة بنوابض. ولتشابك هذه الأسنان وتثبيت الغطاء على الزجاجة بنجاح، يجب أن تطبق آلة التغليف الأوتوماتيكية قوة هائلة قوة تحميل من الأعلى تتراوح بين 40 و50 رطلاً مباشرةً إلى أسفل عنق الزجاجة.
يفترض المشترون الهواة أن “البولي إيثيلين تيريفثالات (PET) مادة صلبة بما يكفي”. وهذا خطأ فادح. فإذا قمت بتطبيق حمل ديناميكي من الأعلى يبلغ 50 رطلاً على زجاجة PET خفيفة الوزن بشكل مفرط، فإن الهيكل بأكمله سيتعرض لـ“الانثناء” — أي أن الزجاجة ستنهار بعنف وتسحق كعلبة مشروب غازي على الحزام الناقل. وإذا كان منتجك يتطلب غطاءً من نوع CRC، فيجب عليك التعاون مع المهندسين لتقوية هيكل الزجاجة هندسة الكتف وتضمين مادة قوية ومكثفة حلقة دعم الرقبة لإمتصاص وتوزيع تأثير الصدمة العنيفة الناتجة عن التحميل العلوي من آلة التغطية.
مضخات التوزيع وبخاخات الزناد
بالنسبة للمستحضرات ذات اللزوجة العالية، مثل المستحضرات المرطبة والشامبو ومنظفات الأسطح المنزلية، يتم استبدال الأغطية القياسية بمضخات توزيع معقدة وبخاخات ذات زناد. ورغم أن هذه المكونات توفر راحة فائقة للمستهلك، إلا أنها تُدخل متغيرات معقدة في عملية الإنتاج الآلي.
المعامل الحاسم هنا هو أنبوب السحب الداخلي. أولاً، يجب أن يتطابق “قطع أنبوب السحب” (سواء كان قطعًا على شكل حرف V أو بزاوية مائلة) وطوله الدقيق تمامًا مع الشكل الهندسي الداخلي “البارز” لقاعدة زجاجة البولي إيثيلين تيريفثالات (PET). وإذا لم يحدث ذلك، فلن تتمكن المضخة من استخراج آخر 10% من المنتج باهظ الثمن، مما يؤدي إلى شكاوى شديدة من المستهلكين.
ثانياً، تُعد أنابيب الغمر الطويلة والمنحنية هذه كابوساً حقيقياً لخطوط الإنتاج الآلية. ففي عمليات التعبئة عالية السرعة، يجب فرز الأغطية وتوجيهها في وعاء فرز الأغطية الاهتزازي أو الطرد المركزي قبل أن تنزلق عبر مزلق إلى رأس التغطية. وتتشابك أنابيب الغمر الطويلة باستمرار، مما يتسبب في انحشارات هائلة في وعاء الفرز، ويؤدي إلى توقف تام لخط الإنتاج بأكمله الذي تبلغ تكلفته عدة ملايين من الدولارات. إذا اخترت مضخات التوزيع، فلا يمكنك التهاون في جودة المعدات؛ يجب أن يمتلك مورد الآلات الخاص بك تقنية فرز متميزة ومضادة للانحشار مصممة خصيصًا للأنابيب المتدلية.
زجاجات PE وزجاجات الضغط المرنة: حل معضلة التعبئة من الأعلى
يُعد البولي إيثيلين عالي الكثافة (HDPE) والبولي إيثيلين منخفض الكثافة (LDPE) الخيار الأمثل عندما يحتاج المستهلك إلى عصر المنتج للخروج منه — مثل منظفات الوجه، ومستحضرات ترطيب الجسم، والعسل، والكاتشب. والتناقض الهندسي الأساسي هنا واضح للغاية: فقد صُممت الزجاجة عمدًا لتكون ناعمة ومرنة، في حين أن الآلات الصناعية اللازمة لإغلاقها تعمل بقوة جبارة لا ترحم. علاوة على ذلك، فإن مواد البولي إيثيلين معرضة بشدة للتغيرات الحرارية الشديدة أثناء النقل عبر العالم.
أغطية التوزيع من نوع «Snap-Top» و«Flip-Top» و«Friction-Fit»
لتسهيل الاستخدام بيد واحدة للمستهلكين أثناء الاستحمام أو في المطبخ، غالبًا ما تُستخدم في الزجاجات القابلة للضغط المصنوعة من البولي إيثيلين (PE) أغطية من نوع “Snap-Top” أو «Flip-Top» أو «Mushroom». وعلى عكس الأغطية اللولبية، لا تتطلب هذه الأغطية عزم دوران. بل يتم تثبيتها بواسطة آلة تُسمى «Snap Capper» أو «Press-On Capper»، والتي «تصفع» أو تضغط الغطاء عموديًا مباشرةً على عنق الزجاجة باستخدام قوة الصدم المباشرة.

وهذا يقودنا إلى معضلة «التحميل من الأعلى». كيف يمكن تطبيق قوة رأسية هائلة على زجاجة مصممة لتتقلص؟ تكمن الإجابة في حلقة دعم الرقبة. أسفل الخيوط (أو حافة الإغلاق) للزجاجة المصنوعة من البولي إيثيلين مباشرةً، يجب أن توجد حلقة بلاستيكية بارزة وصلبة ومحدبة. وفي خط الإنتاج الاحترافي، تتميز آلة تغليف الزجاجات بـ“ملاقط عنق” ميكانيكية متخصصة أو بعجلة نجمية تنزلق فعليًّا أسفل هذه الحلقة الداعمة. عندما تقوم الأسطوانة الهوائية بدفع الغطاء القابل للانزلاق إلى الأسفل بقوة، يتم امتصاص القوة العنيفة بالكامل بواسطة الملاقط الموجودة في الآلة التي تمسك بحلقة العنق المتينة، متجاوزةً تمامًا جسم الزجاجة اللين الموجود أسفلها. وبدون هذا التناغم الدقيق بين الآلة والزجاجة، فإن ضرب زجاجة البولي إيثيلين (PE) بآلة تغليف الغطاء القابل للانزلاق يشبه الدوس على أكورديون فارغ — حيث ستنثني الزجاجة على الفور، مما يؤدي إلى انسكاب المستحضر على أرضية غرفة الأبحاث النظيفة.
خطر فشل الختم: التمدد الحراري والختم بالحث الكهربائي
لا يحدث التهديد الأكثر خبثًا الذي يتعرض له زجاجات البولي إيثيلين المرنة في أرض المصنع، بل داخل حاوية شحن تبلغ درجة حرارتها 60 درجة مئوية (140 درجة فهرنهايت) وهي تعبر المحيط الهادئ. وينبع هذا التهديد من عدم توافق معاملات التمدد الحراري.
غالبًا ما تُقرن الزجاجة المرنة المصنوعة من البولي إيثيلين (PE) بغطاء صلب من البولي بروبيلين (PP). ويتوسع كل من البولي بروبيلين والبولي إيثيلين وينكمشان بمعدلات مختلفة تمامًا عند تعرضهما لحرارة عالية. وأثناء النقل الدولي، تتسبب الحرارة الشديدة في تليين عنق الزجاجة البلاستيكية (PE) وتمددها بشكل يختلف عن غطاء البولي بروبيلين (PP). ويؤدي ذلك إلى حدوث “زحف” (Creep)، مما يؤدي في النهاية إلى ظاهرة تُعرف باسم “الانفكاك” (Back-off)، حيث ينفك الغطاء الذي كان مشدودًا بإحكام في السابق من تلقاء نفسه، مما يؤدي إلى تسرب كارثي وفقدان المنتج على مستوى المنصة النقالة.
ورغم أن وسائل الحماية الميكانيكية الأساسية، مثل السدادة الداخلية من نوع “مخلب السلطعون” (وهي شفة بلاستيكية مرنة تثبت بإحكام داخل تجويف الزجاجة)، توفر بعض الحماية، إلا أنها غير كافية في حالات الإجهاد الحراري الشديد. الحل الهندسي الأمثل في مجال الأعمال بين الشركات (B2B) — الذي يُعد المعيار الذهبي المطلق في مجال الشحن الدولي — هو الختم بالحث الحراري.
لا يعتمد الختم التعريفي على الخيوط الميكانيكية لحبس السائل؛ بل يستخدم الكهرومغناطيسية. يتم وضع بطانة تعريفية متخصصة (مكونة من لوح اللب، والشمع، ورقائق الألومنيوم، وطبقة بوليمر قابلة للختم الحراري) داخل الغطاء. بعد ربط الغطاء على زجاجة البولي إيثيلين (PE) بعزم دوران، تمر الزجاجة أسفل رأس آلة الختم التعريفي. تصدر الآلة مجالًا كهرومغناطيسيًا عالي التردد، مما يولد تيارات دوامة في رقائق الألومنيوم. يؤدي ذلك إلى تسخين الرقاقة على الفور، مما يؤدي إلى صهر طبقة البوليمر مباشرةً في حافة زجاجة البولي إيثيلين. لم تعد تقوم بمجرد إغلاق الزجاجة؛ بل تقوم بإجراء لحام بلاستيكي على المستوى الجزيئي. وهذا يخلق حاجزًا محكم الإغلاق وواضح التلاعب، ومحصنًا تمامًا ضد الانزلاق والاهتزاز والتمدد الحراري، مما يضمن نقلًا مانعًا للتسرب بنسبة 100%.
مصفوفة الهندسة: التنسيق بين الزجاجة والغطاء والنفقات الرأسمالية والآلات
بعد تحليل التفاعل المعقد بين فيزياء المواد وعزم الدوران والديناميكيات الحرارية، حان الوقت لتجميع هذه البيانات وتحويلها إلى منطق عملي للمشتريات بين الشركات (B2B). تعمل المصفوفة أدناه على سد الفجوة بين الجوانب الجمالية للتغليف وواقع خطوط الإنتاج، مما يضمن أن تستهدف نفقاتك الرأسمالية (CapEx) الآلات المناسبة لمزيج الحاويات والأغطية الخاص بك.
| مادة الزجاجة | نوع الغطاء السائد | قوة التغطية الأولية | التكلفة التقديرية لأدوات التصنيع والكمية الدنيا للطلب | آلة تغليف موصى بها |
|---|---|---|---|---|
| الزجاج (عالي الصلابة، تفاوت ضئيل) | أغطية صواميل مبطنة بالبلاستيسول / ألومنيوم ROPP | عزم الدوران الدقيق / ضغط الدوران الجانبي | منخفض (قياسي) / مرتفع (منقوش حسب الطلب) | آلة إغلاق العلب بالبخار والفراغ / أسطوانة ROPP |
| PET (صلب، دقة عالية) | CT القياسي / CRC (مقاوم للأطفال) | عزم الدوران الدوار + تحميل علوي فائق | منخفض (تشطيبات الرقبة القياسية) | آلة تغليف بزجاجة دوارة عالية السرعة (مزودة بنظام التحكم في عزم الدوران) |
| PE/HDPE (مرن قابل للضغط) | نظام التوزيع بغطاء قابل للانزلاق / قابل للطي | التأثير الرأسي (الضغط) | متوسطة إلى عالية (مفصلات قوالب معقدة) | آلة إغلاق زجاجات بالضغط الهوائي (تتطلب إمساك العنق) |
| علب من مادة مركبة/صفيح مطلي بالقصدير | أغطية مزودة بخياطة / رقائق قابلة للنزع | التجعيد ذو التماس المزدوج | كبير (يتطلب حدًا أدنى للطلب بكميات كبيرة) | آلة ختم العلب بالشفط/الشطف بالنيتروجين |
خلاصة رأي كبير المهندسين: لا تثق أبدًا في “الكمال الظاهري” لغطاء عينة تم إحكام ربطه يدويًّا على مكتبك. فالاختبار الحقيقي لنظام التغليف لا يتم إلا عند سرعة 300 زجاجة في الدقيقة (BPM) بعد أن تعمل الآلات بكامل طاقتها لمدة ثماني ساعات. وقبل التوقيع على أي عقد لشراء المعدات، يجب أن تطالب بإجراء اختبار صارم FAT (اختبار القبول في المصنع) من مورد المعدات الخاص بك باستخدام الزجاجات والأغطية والسائل المحاكي الخاصين بك بالضبط. اربطهم بعقد أداء صارم يستند إلى مؤشر OEE (فعالية المعدات الإجمالية) ومعدل نفايات يقترب من الصفر. إذا رفض المورد إجراء اختبار القبول في المصنع (FAT) الشامل، فانسحب على الفور.
هذا الالتزام الراسخ بموثوقية الهندسة والتحقق الدقيق من خلال اختبار القبول في المصنع (FAT) هو بالضبط السبب الذي يجعل الشركات الصناعية الصغيرة والمتوسطة، وشركات التعبئة والتغليف المتميزة، والعلامات التجارية الغذائية عالية القيمة في أكثر من 100 دولة تثق في Levapack مع خطوط التعبئة والتغليف الأكثر أهمية لديهم.
سواء كنت تقوم بإغلاق خطوط إنتاج المساحيق القابلة للانفجار باستخدام تقنية الشطف بالنيتروجين، أو تهيئ أجهزة وزن متعددة الرؤوس عالية السرعة للمكسرات الفاخرة، أو تحتاج إلى أختام تعقيم خالية من العيوب لتعليب الأطعمة الرطبة للحيوانات الأليفة، فإن هامش الخطأ لديك يساوي صفرًا تمامًا. لا تقتصر خدمات Levapack على بيع الآلات فحسب؛ بل نقوم بتصميم حلول جاهزة للتشغيل. مدعومًا بـ 18 عامًا من الخبرة المتخصصة في آلات التعبئة والتغليف، يقوم مركز التصنيع الذي يعمل بتقنية التحكم الرقمي (CNC) والممتد على مساحة 4,000 متر مربع بتصنيع المكونات بدقة مذهلة تصل إلى 2 ميكرومتر.
من خلال دمج تقنيات المحركات المؤازرة المتطورة من شركتي «سيمنز» و«شنايدر» في آلات إغلاق الزجاجات وآلات لحام الحواف وآلات التعبئة الخاصة بنا، نضمن التحكم الدقيق في عزم الدوران وإدارة الحمل العلوي المطلوبين لأي نوع من أنواع الأغطية المذكورة في هذا الدليل. سواء كنت تتعامل مع أغطية زجاجية حساسة ذات عروات، أو أغطية PET CRC عالية السرعة، أو عمليات لحام معقدة لعلب الألومنيوم، فإننا ندعم خطوطنا الآلية بضمان رائد في الصناعة لمدة 16 شهرًا، ونوفر اختبارات FAT شفافة تمامًا وموثقة بالفيديو قبل أن تغادر آلتك منشأتنا.
توقف عن التخمين فيما يتعلق بنفقاتك الرأسمالية (CapEx) والمخاطرة بمدة صلاحية منتجك. احضر إلينا اليوم أكثر تركيبات الزجاجات والأغطية تعقيدًا، ودع مهندسينا الذين يتمتعون بخبرة تزيد عن 15 عامًا في مجال التجميع الدقيق يصممون خط التعبئة والتغليف المثالي الذي تستحقه علامتك التجارية.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL