
Gıda ambalajlarında metal algılama teknolojisi, esnek plastikler, karton kutular, metalize filmler ve sert kaplar gibi çok çeşitli malzemeleri kapsamaktadır. Ambalaj mühendisleri, yüksek gıda güvenliği standartlarını sağlamak için denetim sürecini ve teknolojisini her bir ambalajın kendine özgü fiziksel özelliklerine uyumlu hale getirmelidir. Standart plastik poşetler gibi iletken olmayan malzemelerin denetimi söz konusu olduğunda, temel gereklilikleri belirlemek için basit bir elektromanyetik kalibrasyon gereklidir. Bu nedenle, uygun ambalajlarda metal bileşenlerin giderek daha fazla yer almasıyla birlikte denetim sürecinin karmaşıklığı da artmaktadır.
Denetim sürecinin karmaşıklığı, elbette, en çok sert metal kaplarda belirgindir. Temel konserve yapımı paradoks Gıda ambalajlamada metal tespiti konusunda bir sorun mevcuttur: elektromanyetik endüstriyel metal dedektörleri ile bunların kontrol etmesi gereken metal kutular arasında doğrudan bir işlevsel çelişki bulunmaktadır.
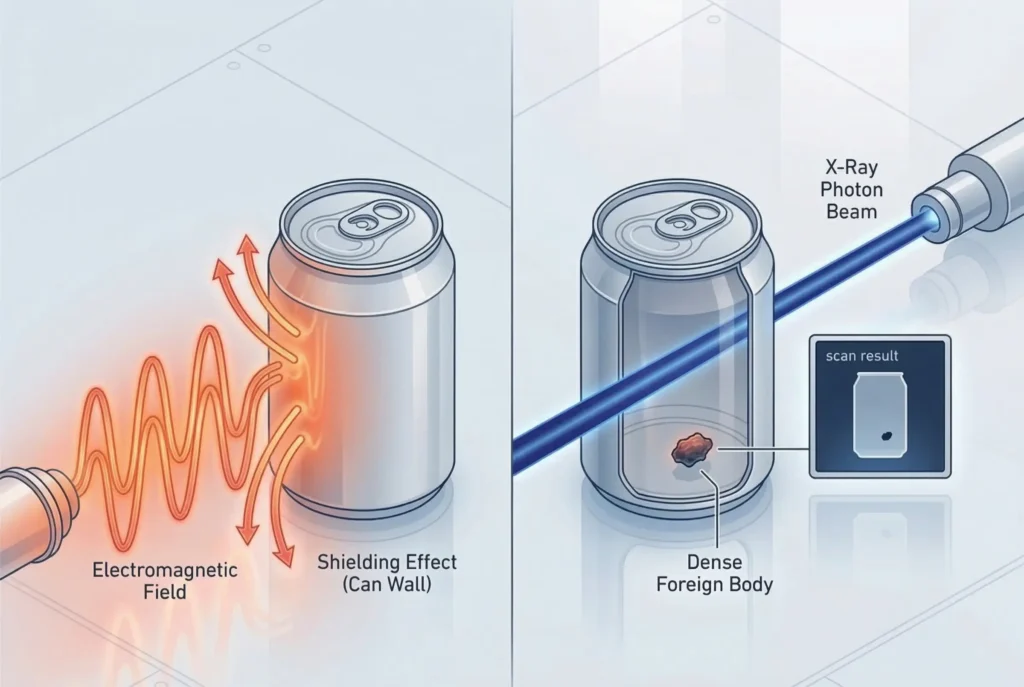
Çoğu gıda ambalaj şirketi, üretim hattının en son aşamasına bir denetim sistemi yerleştirir; bu sistem, bitmiş ve sızdırmaz hale getirilmiş ambalajı tarar. Konserve üretim hattında bu mantığı uygulamak, bazı teknolojik imkânları kaçırmamıza neden olur. Kutunun kendisi, bir müşteri veya başka herhangi bir dış kişi ürünle etkileşime girdiğinde ortaya çıkan ve "ürün etkisi sinyali" olarak adlandırılan çok güçlü bir sinyal üretir. Bu sinyal, makinenin duyusal referans değerini tamamen bastırır; bu nedenle ekipman, dış elektromanyetik alanı engelleyen iç fiziksel kirleticileri göz ardı eder. Elektromanyetik bobinlerle sızdırmaz metal kutuları denetlemek imkansızdır, çünkü bu fizik kurallarına aykırıdır. Bu nedenle, bu makalenin tamamını gıda endüstrisindeki en karmaşık zorluğun çözümüne ayıracağız; bu da, maliyetli ürün geri çağırmalarını önlemek için işlevsel, mevzuata uygun ve ekonomik açıdan dengeli bir operasyonel kalite kontrol sistemine sahip bir konserve tesisinin tasarımıdır.
Kirleticiler ve Dedektör Türleri
Güvenilirlik tespit sistemleri, türlerine göre gruplandırılmış, iyi tanımlanmış bir metal kirletici listesiyle ve sensörlerin yapılarıyla doğrudan ilişkilidir. Gıda işleme sürecinde, metal türlerinin farklı metalurjik bileşimleri nedeniyle farklı kirleticiler, değişken sinyal şiddetlerine yol açar.
| Kirletici Kategorisi | Manyetik Geçirgenlik | Elektriksel İletkenlik | Tespit Zorluğu | Yaygın Üretim Kaynakları |
| Demirli (Demir, Çelik) | Yüksek | Yüksek | En düşük | Pas, karbon çelik cıvatalar, standart makine parçaları. |
| Demir Dışı Metaller (Alüminyum, Bakır, Pirinç) | Sıfır | Yüksek | Orta | Tel parçaları, alüminyum folyo parçaları, pirinç bağlantı parçaları. |
| Paslanmaz Çelik (Östenitik 304, 316 kaliteleri) | Sıfır / İhmal edilebilir | Düşük | En yüksek | Dilimleme bıçakları, işleme elekleri, aşınma parçaları, pompa pervaneleri. |
Ostenitik paslanmaz çelik, gıda işleme tesisleri için en büyük sorundur. Manyetik özelliklere sahip olmaması ve düşük ısı iletkenliği nedeniyle, algılama alanında en düşük sinyal genliğini üretir. Paslanmaz çeliğin yeterince algılanabilmesi için, algılama cihazının en üst düzeyde kalibre edilmesi ve minik metal parçacıklarını yakalayabilmek amacıyla en küçük açıklığın kullanılması gerekir.
Gıda üretim sürecinin farklı aşamaları, farklı form faktörlerine sahip ekipman gerektirir; bu nedenle çeşitli metal dedektör türleri incelenmektedir.
| Dedektör Yapılandırması | Uygulama Noktası | Tipik Ürün Durumu | Denetim Oryantasyonu |
| Konveyör / Tünel | Paketleme sonrası veya işlenmemiş dökme ürün | Katı nesneler, ayrı ambalajlar, karton kutular | Konveyör bandı üzerinde yatay taşıma |
| Boru hattı | Ön işleme, pompa istasyonları | Sıvılar, bulamalar, macunlar, et emülsiyonları | Basınçlı akışkan akışı |
| Yerçekimi Düşüşü / Boğaz | Ön paketleme, üstten doldurma makineleri | Kuru dökme tozlar, granüller, ayrık katı parçalar | Dikey serbest düşüş |
Standart konveyör sistemleri, plastik veya kağıt ambalajlar için tasarlanmıştır. Örneğin, konserve üretim hatlarında, ürün güvenliğini sağlamak amacıyla son kabın yarattığı engelleme etkisini önlemek için belirli konfigürasyonlar gereklidir.
Konserve Gıdalar İçin Kanıtlanmış Denetim Çözümleri
Çelik kapların taranmasında karşılaşılan fiziksel engelleri aşmak ve güvenlik riskleriyle mücadele etmek için tesis mühendisleri farklı denetim stratejileri seçmek zorundadır. Doğru yöntem, ürünün durumuna, gıda ürününün türüne, tespit gereksinimlerine ve mevcut bütçeye bağlıdır. Konserve üretim hatları için, tüketici güvenliğini sağlamada hayati bir rol oynayan iki olası sistem bulunmaktadır.
Paketleme Sonrası: X-Işını Kontrol Sistemleri
Operasyonel talimatınız, konteynerin mühürlenmesinden sonra denetim yapılmasını gerektiriyorsa, tesisinizde nihai ürünü denetlemek için X-ışını denetim teknolojisi kullanılması gerekecektir. X-ışını sistemleri elektromanyetik alanlar kullanmaz. Bunun yerine, yüksek enerjili fotonlardan oluşan bir ışın demeti kullanırlar; bu ışın demeti, konteynerin içinden geçerek doğrusal bir diyot dizisine yansıtılır ve bu dizi, fotonların emilip emilmediğini ölçer.
Kutu duvarının kalınlığı homojen olduğunda, sistem yazılımı bir referans siyah-beyaz görüntü oluşturur. Çelik parçası, taş, cam parçaları veya kemik kaynaklı kireçlenmiş taş gibi yoğun bir yabancı cismin varlığı, X ışınlarını çevredeki gıda maddesi ve kutudan daha fazla emer. Sonuç olarak, bu cisim karanlık bir yabancı cisim olarak algılanır ve reddetme mekanizmasının devreye girmesine neden olarak kontamine ürünü ayırır. Mevcut diğer tüm tekniklerle karşılaştırıldığında, X-ışını sistemleri üretim hattı sonu teneke kutu denetimi için en güvenli ve en güvenilir yöntemdir. Bu X-ışını sistemleri pahalıdır ve dolayısıyla radyasyon güvenliği konusunda sıkı protokollere uyulmasını gerektirir ve jeneratör bileşenlerinin soğutulmasını sağlar.
Ön Paketleme: Yerçekimi Düşüş Dedektörleri
Konserve üretim hatlarında denetim aşaması, paketleme işleminden önce gerçekleştirildiğinde en verimli, en doğru ve en uygun maliyetli hale gelir. Bu yöntem, kritik kontrol noktalarını dökme malzeme işleme aşamasına kaydırır. Yerçekimi ile çalışan gıda metal dedektörleri, hammadde ve işlenmemiş bileşenleri taramak üzere dolum makinesinin hemen yukarısındaki dikey ürün akışına entegre edilir.
Toplu, serbest düşüşlü ürün denetimi, metal kutunun koruyucu etkisinin tamamen devre dışı kalmasına neden olur. Dahası, yerçekimi düşme dedektörleri dairesel veya dar dikdörtgen şekilli algılama açıklıkları kullanır; açıklık ne kadar küçükse, dedektörün hassasiyeti o kadar azalır. Dolayısıyla, toplu ürünlerin büyük konveyör açıklıklarının aksine daha küçük kanallardan düşmesi durumunda, daha küçük bir algılama açıklığı kullanılır. Bu daha küçük açıklık, daha küçük metal parçacıklarının algılanmasını sağlar.
Dolum İşlemi Öncesinde Dedektörlerin Entegrasyonu
Bir yerçekimi düşme dedektörünün güvenilir bir şekilde çalışabilmesi için, işlevsel mekanizmanın tam olarak anlaşılması gerekir. Metal dedektörü, dolum makinesinin üzerine yerleştirilmemelidir; bunun yerine, genellikle çok kafalı tartı makinesi veya vidalı dolum makinesi olan, akışın başındaki dağıtım cihazıyla bütünsel ve mantıklı bir şekilde entegre edilmelidir. Dolayısıyla, fiziksel bağlantı, algılama alanının temel kararlılığını belirler.
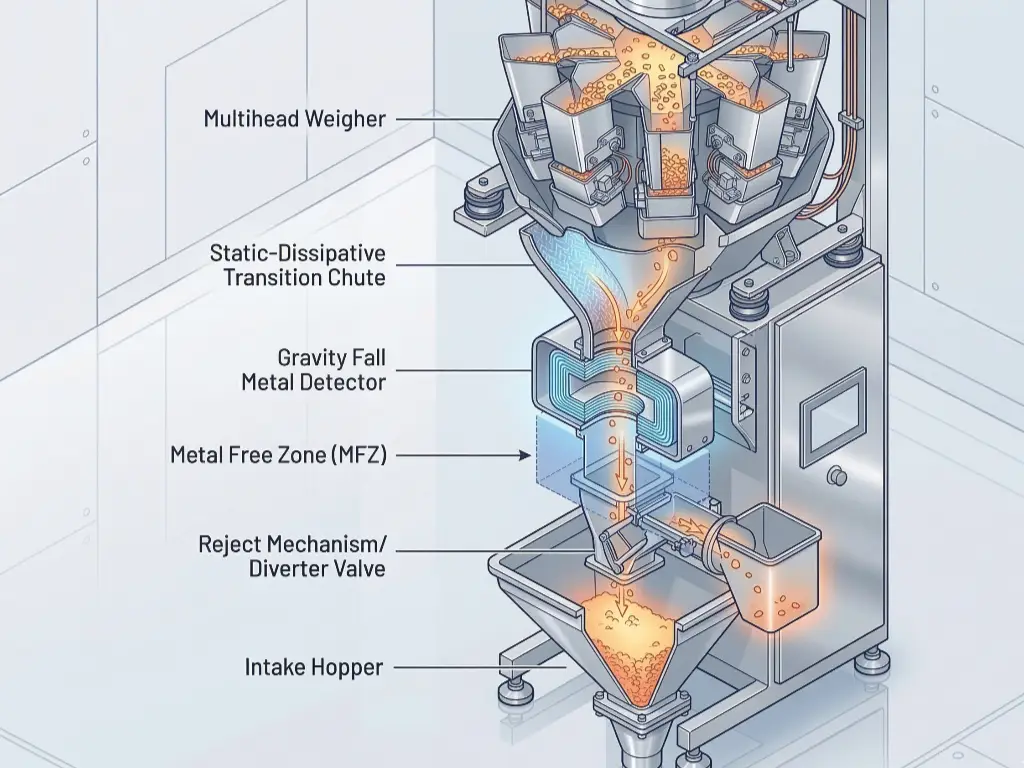
Geçiş olukları, bir ürünün tartım kovasından serbest bırakıldıktan sonra dedektör açıklığına doğru yolculuğuna başlarken nasıl hareket edeceğini kontrol eder. Oluklar metal değil, gıda ile temasa uygun plastik malzemelerden üretilir ve genellikle statik elektriği dağıtan ultra yüksek moleküler ağırlıklı polietilen (UHMW) veya belirli kompozit malzemelerden yapılır. Kuru dökme malzemeler oluktan aşağı doğru hareket ederken sürtünme sonucu elektrik oluşur. Normal yalıtkan plastikler kullanılırsa, statik elektrik birikir ve topraklanmış metal çerçeveye boşalır. Bu statik ark, geniş bantlı bir radyo frekansı üretir. Dedektör bu radyo frekansını algılar ve gıda ürünlerinin sebepsiz yere reddedilmesine neden olur. Geçiş oluklarının iyi bir şekilde topraklanması ve statik elektriği dağıtan malzemelerin kullanılmasıyla, üretim süreci boyunca ürünlerin sessiz ve kesintisiz bir şekilde hareket etmesi sağlanabilir.
Metal algılama sistemleri için mekanik izolasyonun sağlanması büyük önem taşır. Çok başlıklı tartılar gibi tüm ön işlem ekipmanları, sürekli ve yüksek frekanslı titreşimler üreten radyal besleyicilere ve adım motorlarına sahiptir. Bir metal dedektörü, izolasyon sağlanmadan doğrudan tartı çerçevesine monte edilirse, çerçevenin mekanik titreşimleri dedektörün tarama kafasına aktarılır. Bu titreşim, dedektör kafasında reçineye gömülü bakır bobinlerin çok küçük hareketlerine neden olur ve yanlış bir sinyal üretilir. Mühendisler, metal dedektörünü monte etmek için özel elastomerik titreşim yalıtım yuvaları kullanmak zorundadır. Ayrıca, metal bulaşmasını önlemek için Metal İçermeyen Bölge (MFZ) kurallarına uyulmalıdır. MFZ içinde, tartım kovası kapakları, silindir çubukları vb. gibi hareket eden hiçbir metal parça bu bölgeyi geçmemelidir; çünkü bu parçaların hareketi manyetik alanı bozacaktır.
Son mekanik parça, reddetme mekanizması olarak adlandırılır. Yerçekimi düşme sisteminde, ürün yerçekimi nedeniyle yüksek bir hıza ulaşır ve reddetme valfi milisaniyeler içinde açılmak zorundadır. Mekanizma, arıza emniyetli bir konfigürasyonda tasarlanmıştır. Mekanizmayı ‘kabul’ konumunda tutmak için sürekli elektro-pnömatik basınç gereklidir. Hava basıncında bir düşüş olursa, valf ‘reddetme’ konumuna geçer; böylece denetlenmemiş ürünlerin dolum makinesine girmesini ve gıda güvenliğini tehlikeye atmasını önler.
Optimum Doğruluk için Yazılım Parametre Ayarlamaları
Donanımın entegrasyonu, işlevsellik spektrumunun en alt noktasını oluştururken, ağ iletişimi ise sistemin gerçek operasyonel verimliliğini belirler. Üretim hattında yerçekimi düşme dedektörü ve çok başlıklı tartı bağımsız olarak çalışsa da, hassas bir senkronizasyonla adım adım uyumlu bir şekilde çalışmak zorundadırlar. Yazılım parametreleri tarafından kontrol edilen ürün akışı, akış dedektörüyle uyumlu değilse, ya gereğinden fazla ürün reddedilir ya da metalik kirleticiler içeren partiler reddedilemez.
Bunu başarmak için, operatörler dağıtım sistemindeki ve denetim sistemindeki parametrelerde ayarlamalar yapmalıdır.
| Parametreler | Sistem Konumu | İşlev | Tespit Üzerindeki Etkisi | Optimal Ayar Stratejisi |
| Hedef Ağırlık | Çok Başlıklı Tartı Makinesi | Hedef ağırlığa ulaşmak için gereken minimum değere ayarlanmalı ve böylece kompakt, yoğun bir ürün demeti sağlanmalıdır. | Dalgalanmalar yığın yoğunluğunu değiştirerek ürünün etki faz açısını kaydırır ve hatalı reddetmelere neden olur. | Sıkı sapma sınırlarına uyun. Hedef ağırlık >10% değişirse dedektörü yeniden kalibre edin. |
| Doğrusal Vibratör Genlik | Çok Başlıklı Tartı Makinesi | Besleme tavalarının yoğunluğunu kontrol eder. | Yüksek genlik, ürün damlalarının uzamasına neden olarak dedektörün beklediği hız profilini değiştirir. | Kovadan valfe kadar olan tam fiziksel mesafeyi ölçün. Yerçekimi ivmesine göre milisaniye gecikmesini ayarlayın. |
| Boşaltma Hızı / Gecikme Zamanlayıcısı | Tartı ve Dedektör | Kova açılmasını ve reddetme valfinin zamanlamasını kontrol eder. | Senkronizasyon bozukluğu, reddetme valfinin çok erken ya da çok geç devreye girmesine ve kirleticiyi yakalayamamasına neden olur. | Hedef ağırlığa ulaşmak için gereken minimum değere ayarlanmalı ve böylece kompakt, yoğun bir ürün demeti elde edilmelidir. |
İnsan-Makine Arayüzü (HMI), sistemin senkronizasyonunu sağlayan merkezi kontrol ünitesidir. Operatörler, ürünün algılama bölgesinden geçerken profilinin tekdüze kalmasını sağlamak için çeşitli ayarları yapmalıdır.
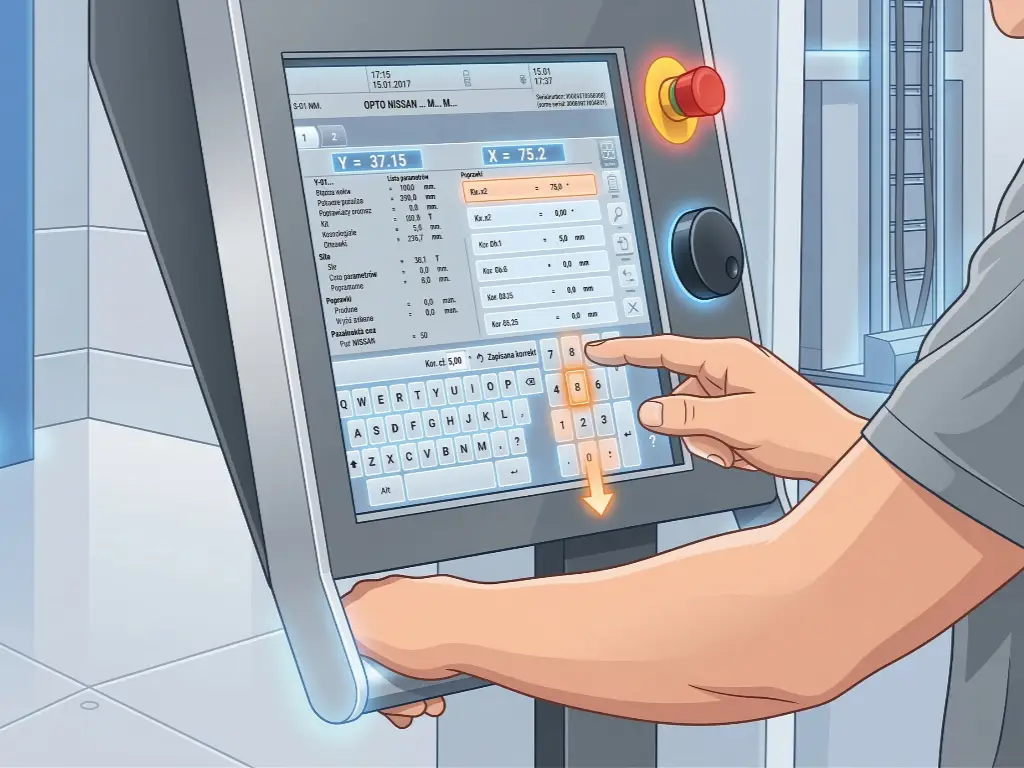
Hedef Ağırlık bir döngü sırasında salınan ürünün toplam kütlesini belirler. Bu ayar esas olarak ambalajlama mevzuatına uygunluk amacıyla yapılsa da, metal dedektöründen geçen ürünün paket yoğunluğunu da etkiler. Hedef Ağırlık değerinde yapılan büyük bir değişiklik, “ürün etkisini” de değiştirecektir; metal dedektörü, ürünün içinden geçerken dedektörün içinde bulunan ürün miktarına bağlı olarak ürünü daha iletken veya daha az iletken ya da daha manyetik ya da daha az manyetik olarak algılayacaktır. Metal dedektöründe, ürün etkisini göz ardı etmek için uyarlanabilir bir faz açısı oluşturan Dijital Sinyal İşlemcisi (DSP) adı verilen bir bileşen bulunur. Ürünün kütlesi aniden değişirse, açı da değişir ve DSP, kütledeki artışı bir yabancı madde olarak algılar. Hedef Ağırlığa ne kadar tutarlı bir şekilde bağlı kaldığımız, ürün kalitesine ilişkin temel sinyali belirler.
Doğrusal Vibratör Genlik parametresi ürünleri tartım kovalarına taşıyan titreşimli tepsilerin şiddetini ayarlar. Tepsilerin titreşim şekli, ürünlerin yayılma hızını ve düzgünlüğünü etkiler. Ayarın çok yüksek olması, tartım kovalarının ürünleri dengesiz bir şekilde almasına neden olur; bu da kova açıldığında düzensiz bir şekilde ortaya çıkan yüksek ve geniş bir düşme profili oluşturur. Dedektörden sıkı bir ürün yığını düşmek yerine, ürünler birbirinden aralıklı hale gelir. Dedektördeki yazılım, ürünün hareket etmesi beklenen hıza göre reddetme işlevinin ne zaman devreye gireceğini belirler. Ürün yığını aralıklı ise, en son gelen ürün, reddetme işlevi kabul moduna geçtikten sonra bu işlevi geçebilir. Doğrusal Titreşimin Genliğini ayarlamak, ürünün düzgün ve beklenen şekilde düşmesini sağlar ve böylece önleyici bir yakalama yaklaşımı garanti eder.
Boşaltma Hızı Tartı kovasının kapaklarının ne kadar hızlı ve hangi sırayla açılacağını düzenler. Bu, tüm sürecin başlaması için tam tetikleme noktasıdır. Tartı kovası açıldığında bir zamanlayıcı da devreye girer. Programlanabilir Mantık Denetleyicisi (PLC), boşaltma sinyalini izler. Sistem, ürün kütlesinin merkezinin metal dedektörünün elektromanyetik alanının merkezinden tam olarak hangi milisaniyede geçeceğini belirler. Ardından, pnömatik reddetme vanasını açmak için gerekli gecikme süresini belirler. Boşaltma Hızı değiştirilirse, mekanizmanın özellikleri ve dolayısıyla ürünün ivme profili de değişir. Bu nedenle, Boşaltma Hızındaki herhangi bir değişikliği hesaba katmak üzere metal dedektörün reddetme yazılımındaki gecikme zamanlayıcılarını ayarlamak operatörün sorumluluğundadır. Bu üç faktörün hassas bir şekilde ayarlanması, gıda ambalajlamada metal algılamadaki senkronizasyon bozukluğundan kaynaklanan yanlış pozitif sonuçları ve malzeme israfını ortadan kaldırır.
Konserve Üretim Hattı Yerleşim Planı ve Kurulumda Dikkat Edilmesi Gereken Hatalar
Konserve üretim hattı tasarımı, sistem yaklaşımına dayanır. Hassas denetim sistemlerinin sofistike endüstriyel makinelerle birleştirilmesi, çok sayıda mikro ve makro mühendislik zorluğunu beraberinde getirir. Tesisin ilk yerleşim planı kararları, sistemin tüm kullanım ömrü boyunca metal algılama sisteminin performansını belirleyecek ve titiz bir tehlike analizinin temelini oluşturacaktır.
Ekipmanlar İçin Fiziksel Alan Ayırma
Ön paketleme yerçekimi düşme sistemi için dikey tasarım, bol miktarda tavan boşluğu gerektirir. Tesisin planlayıcıları, besleme asansörünün boşaltma yükseklikleri, çok başlı tartı, geçiş olukları, metal dedektörünün başlığı, yön değiştirme vanalarının mekanizmaları, biriktirme hunisi ve teneke kutu dolum makinesinin giriş hunisi dahil olmak üzere toplam dikey yığınlama toleranslarını dikkate almalıdır.
Dikey entegrasyon amacıyla, mimari genellikle eski ve standart bina tavan yüksekliklerini aşmaktadır. Ayrıca, planlamacılar bu ekipman yığını etrafına yapısal çelik ara katlar veya erişim platformları yerleştirmek zorundadır. Bakım personeli, metal dedektörünü ayarlamak, açıklıkta standart test parçalarını denemek ve hijyen prosedürlerini uygulamak için yığına yeterli ve istikrarlı bir erişim imkanına ihtiyaç duyar. Daha alçak bir tavana sığdırmak amacıyla dikey yığını küçültmeye çalışıldığında, genellikle şut açılarıyla ilgili sorunlar ortaya çıkar; bu da ürün akışının kesilmesine ve düşme hızlarının dengesizleşmesine neden olur. Bu durum ise, reddetme mekanizmasının zamanlamasında arızalara yol açar.
Elektromanyetik Girişimin Önlenmesi
Otomatik paletleyiciler, kapak kapatma makineleri ve konveyörler, konserve üretim tesislerinde kullanılır ve yüksek motor yüklerine sahiptir. Bu ekipmanlar, sonuç olarak çok fazla Elektromanyetik Girişim (EMI) ve Radyo Frekansı Girişimi yaratır. Metal dedektörleri, manyetik alandaki en ufak değişiklikleri tespit etmek üzere tasarlanmıştır ve dış kaynaklı elektriksel parazite karşı hassastır; bu durum, mevzuata uygunluğu tehlikeye atar.
Sıkça karşılaşılan bir tasarım hatası, metal dedektörünün güç ve iletişim hatlarının, Değişken Frekanslı Sürücülere (VFD’ler) güç sağlayan yüksek gerilim hatlarıyla paralel olarak döşenmesidir. VFD’ler, sürücü gerilimini milisaniyeler içinde değiştirmek için yalıtımlı geçitli bipolar transistörler (IGBT’ler) kullanır ve bu da çok fazla elektriksel gürültüye neden olur. Bu gürültü, metal dedektörünün hatalı alarm vermesine yol açar. Bir grup kablonun kesiştiği bir kablo döşeme planı, her kesişme noktasında kablolar arasında yeterli bir mesafe olmasını ve kabloların gerektiği gibi aynı paralel eksen boyunca döşenmesini her zaman sağlamalıdır.
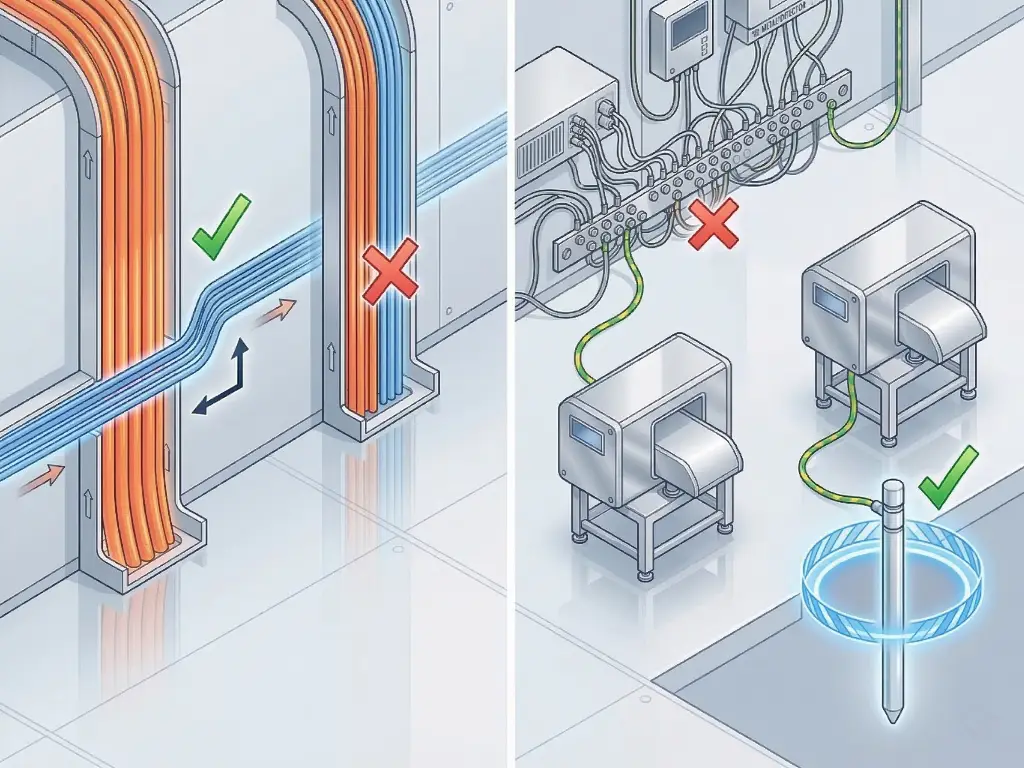
Metal dedektörü ayrıca bir “Clean Earth” topraklamasına ihtiyaç duyar. Metal dedektörü, diğer büyük işleme ekipmanlarıyla aynı topraklama barasına bağlanırsa, elektriksel parazit topraklama kablosu üzerinden geri beslenir ve bu parazit ekipman tarafından algılanır. Metal dedektörünün parazitsiz bir şekilde çalışmaya devam etmesini sağlamak için, hem denetim sistemi hem de metal dedektörü için izole edilmiş, özel bir topraklama çubuğu gereklidir.
Paketleme Hattınızın Yatırım Getirisini Güvence Altına Almak
Konserve üretim hattında doğru metal tespiti, operasyonel uygunluk ve güvenlik açısından katı bir gerekliliktir. Pozitif dikey aktarım mekanizması sayesinde denetim noktasının paketleme öncesi aşamaya taşınması, metal kapların taranmasında ortaya çıkan doğal çelişkiyi ortadan kaldırır. Maksimum algılama hassasiyeti ve minimum arıza süresi dahil olmak üzere sistemin optimum çalışması, uygun mekanik izolasyon, sağlam bir şekilde tasarlanmış geçiş oluğu ve boşaltma mekanizmasıyla dedektör arasındaki hassas yazılım koordinasyonunun birleşimi sayesinde sağlanır.
Bu mimari yaklaşım, aşağıdakilerin titiz gereksinimlerini karşılamaktadır: HACCP, GFSI, ve SQF denetimleri. Daha da önemlisi, hassas sistem entegrasyonu, kullanıma uygun ürünleri israf eden ve kâr marjlarını eriten yüksek orandaki hatalı reddetme vakalarını ortadan kaldırır. Düzgün bir şekilde yapılandırılmış bir sistem, işleme donanımınızı korur, markanızın itibarını felaket niteliğindeki ürün geri çağırma olaylarına karşı güvence altına alır ve paketleme altyapınıza yaptığınız genel yatırımı sağlamlaştırır.
Bu tür entegre sistemlerin tasarımı, uzmanlık gerektiren bir sistem mühendisliği sürecidir. Konserve üretim hattınız için yeni bir düzen veya kalite kontrol sistemlerinizin yükseltilmesini düşünüyorsanız, mühendislik ekibimize danışabilirsiniz. Üretim hedeflerinize uygun optimum ekipman düzeni ve entegrasyon tasarımı için Levapack mühendislerini arayın.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL