
เทคโนโลยีการตรวจจับโลหะในบรรจุภัณฑ์อาหารครอบคลุมวัสดุหลากหลายประเภท เช่น พลาสติกยืดหยุ่น กล่องกระดาษแข็ง ฟิล์มเคลือบโลหะ และภาชนะแข็ง วิศวกรด้านบรรจุภัณฑ์ต้องปรับกระบวนการและเทคโนโลยีการตรวจสอบให้สอดคล้องกับคุณสมบัติทางกายภาพเฉพาะของแต่ละประเภทบรรจุภัณฑ์ เพื่อรับรองมาตรฐานความปลอดภัยอาหารในระดับสูง สำหรับการตรวจสอบวัสดุที่ไม่เป็นตัวนำไฟฟ้า เช่น ถุงพลาสติกมาตรฐาน จำเป็นต้องมีการปรับเทียบแม่เหล็กไฟฟ้าอย่างง่ายเพื่อกำหนดข้อกำหนดพื้นฐาน ด้วยเหตุนี้ เมื่อมีชิ้นส่วนโลหะในบรรจุภัณฑ์ที่สอดคล้องกับมาตรฐานเพิ่มมากขึ้น ความซับซ้อนของกระบวนการตรวจสอบก็เพิ่มขึ้นตามไปด้วย.
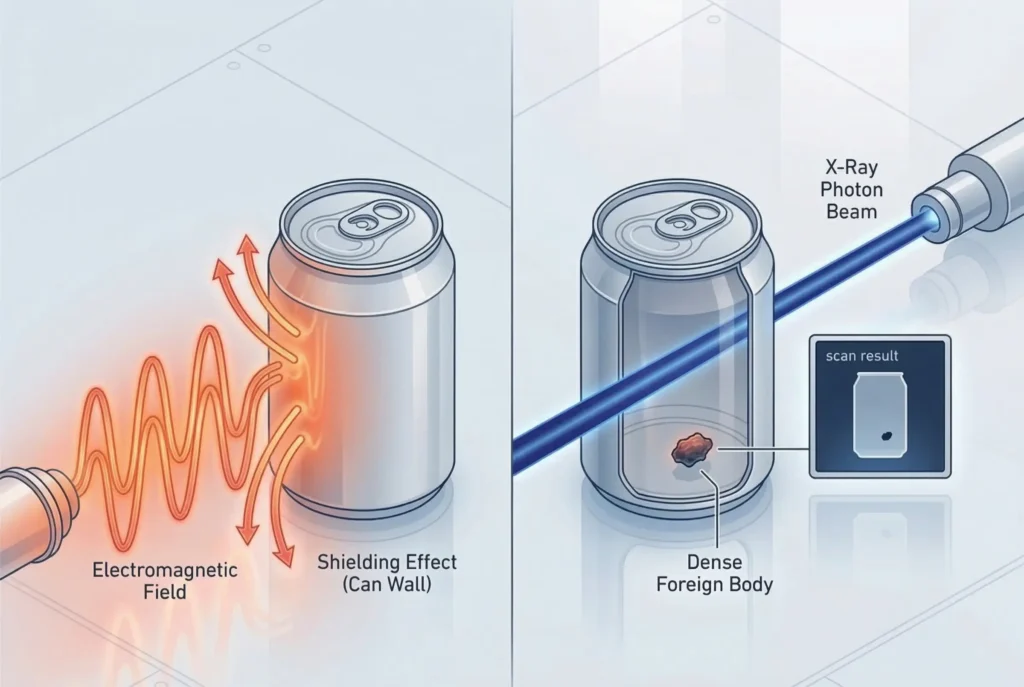
ความซับซ้อนของกระบวนการตรวจสอบนั้น แน่นอนว่าปรากฏชัดเจนที่สุดกับภาชนะโลหะแบบแข็ง. หลักการพื้นฐานของการบรรจุกระป๋อง ความขัดแย้ง มีอยู่ในระบบตรวจจับโลหะในอุตสาหกรรมบรรจุภัณฑ์อาหาร: ความขัดแย้งในการทำงานโดยตรงระหว่างเครื่องตรวจจับโลหะแบบแม่เหล็กไฟฟ้าในอุตสาหกรรมกับกระป๋องโลหะที่เครื่องเหล่านี้ถูกออกแบบมาเพื่อตรวจสอบ.
บริษัทบรรจุภัณฑ์อาหารส่วนใหญ่จะติดตั้งระบบตรวจสอบที่ปลายสุดของสายการผลิต ซึ่งระบบดังกล่าวจะสแกนบรรจุภัณฑ์ที่เสร็จสมบูรณ์และปิดผนึกแล้ว การใช้หลักการเช่นนี้ในสายการผลิตกระป๋องทำให้เราพลาดโอกาสที่จะใช้เทคโนโลยีบางอย่าง กระป๋องเองสร้างสัญญาณผลกระทบจากผลิตภัณฑ์ (product effect signal) ที่มีความแรงสูง ซึ่งเป็นสัญญาณที่เกิดขึ้นเมื่อลูกค้าหรือบุคคลภายนอกใด ๆ มีปฏิสัมพันธ์กับผลิตภัณฑ์ และสัญญาณนี้กลบระดับพื้นฐานทางประสาทสัมผัสของเครื่องจักรอย่างสมบูรณ์ นั่นคือเหตุผลที่อุปกรณ์ไม่ตรวจพบสิ่งปนเปื้อนทางกายภาพภายในที่ปิดกั้นสนามแม่เหล็กไฟฟ้าภายนอก การตรวจสอบกระป๋องโลหะที่ปิดผนึกด้วยขดลวดแม่เหล็กไฟฟ้านั้นเป็นไปไม่ได้ เนื่องจากขัดกับกฎฟิสิกส์ ด้วยเหตุนี้ บทความนี้จะมุ่งเน้นไปที่การวิเคราะห์ความท้าทายที่ซับซ้อนที่สุดในอุตสาหกรรมอาหาร นั่นคือการออกแบบโรงงานบรรจุกระป๋องที่มีระบบควบคุมคุณภาพในการดำเนินงานที่ใช้งานได้จริง เป็นไปตามข้อกำหนด และมีความสมดุลทางเศรษฐกิจ เพื่อป้องกันการเรียกคืนสินค้าที่มีค่าใช้จ่ายสูง.
สารปนเปื้อนและประเภทเครื่องตรวจวัด
ระบบตรวจจับความน่าเชื่อถือมีความเกี่ยวข้องโดยตรงกับรายชื่อสารปนเปื้อนโลหะที่กำหนดไว้อย่างชัดเจนและจัดกลุ่มตามประเภท รวมถึงการจัดวางเซ็นเซอร์ด้วย ในกระบวนการแปรรูปอาหาร สารปนเปื้อนต่าง ๆ จะสร้างสัญญาณที่มีความแรงแตกต่างกัน เนื่องจากองค์ประกอบทางโลหะวิทยาของประเภทโลหะแต่ละชนิดมีความแตกต่างกัน.
| ประเภทสารปนเปื้อน | ความซึมผ่านของแม่เหล็ก | ความนำไฟฟ้า | ความยากในการตรวจจับ | แหล่งผลิตทั่วไป |
| เหล็ก (เหล็ก, เหล็กกล้า) | สูง | สูง | ต่ำที่สุด | สนิม, โบลต์เหล็กคาร์บอน, ชิ้นส่วนเครื่องจักรมาตรฐาน. |
| โลหะที่ไม่เป็นเหล็ก (อลูมิเนียม, ทองแดง, ทองเหลือง) | ศูนย์ | สูง | ระดับปานกลาง | เศษสายตัด, เศษฟอยล์อลูมิเนียม, อุปกรณ์ต่อท่อทองเหลือง. |
| เหล็กสแตนเลส (ประเภทออสเทนิต 304, 316) | ศูนย์ / แทบไม่มี | ต่ำ | สูงสุด | ใบมีดเครื่องสไลซ์, ตะแกรงกรอง, ชิ้นส่วนที่สึกหรอ, ใบพัดปั๊ม. |
เหล็กกล้าไร้สนิมชนิดออสเทนนิติกเป็นปัญหาใหญ่ที่สุดสำหรับผู้ผลิตอาหาร เนื่องจากมันไม่มีคุณสมบัติแม่เหล็กและมีความนำความร้อนต่ำ จึงสร้างสัญญาณที่มีความสูงต่ำที่สุดในสนามตรวจจับ เพื่อให้สามารถตรวจจับเหล็กกล้าไร้สนิมได้อย่างเพียงพอ จำเป็นต้องปรับเทียบอุปกรณ์ตรวจจับให้แม่นยำที่สุด พร้อมทั้งใช้ช่องเปิดที่เล็กที่สุดเพื่อจับอนุภาคโลหะขนาดเล็ก.
แต่ละขั้นตอนในกระบวนการผลิตอาหารต้องการอุปกรณ์ที่มีรูปทรงและขนาดที่แตกต่างกัน จึงจำเป็นต้องศึกษาเครื่องตรวจโลหะประเภทต่าง ๆ.
| การตั้งค่าเครื่องตรวจจับ | จุดติดตั้ง | สถานะผลิตภัณฑ์ทั่วไป | การแนะนำการตรวจสอบ |
| สายพานลำเลียง / อุโมงค์ | หลังการบรรจุ หรือสินค้าดิบในปริมาณมาก | สินค้าแข็ง, บรรจุภัณฑ์แยกชิ้น, กล่องกระดาษ | การขนส่งแบบแนวนอนบนสายพานลำเลียง |
| ท่อส่ง | การเตรียมข้อมูลล่วงหน้า, สถานีสูบน้ำ | ของเหลว, สลิวรี, แป้งข้น, อิมัลชันเนื้อ | การไหลของของเหลวภายใต้ความดัน |
| Gravity Fall / Throat | การบรรจุล่วงหน้า, เหนือส่วนเติมเต็ม | ผงแห้งแบบเทกอง, เม็ด, ชิ้นส่วนแข็งที่แยกจากกัน | การตกอิสระในแนวตั้ง |
ระบบสายพานลำเลียงมาตรฐานได้รับการออกแบบมาเพื่อใช้กับบรรจุภัณฑ์พลาสติกหรือกระดาษ ตัวอย่างเช่น ในกรณีของสายการผลิตกระป๋อง จำเป็นต้องมีการจัดวางระบบในรูปแบบเฉพาะเพื่อหลีกเลี่ยงผลกระทบจากการบังของภาชนะสุดท้าย และรักษาความปลอดภัยของผลิตภัณฑ์.
โซลูชันการตรวจสอบที่ได้รับการพิสูจน์แล้วสำหรับอาหารในกระป๋อง
เพื่อเอาชนะอุปสรรคทางกายภาพในการสแกนภาชนะเหล็กและป้องกันความเสี่ยงด้านความปลอดภัย วิศวกรโรงงานต้องเลือกกลยุทธ์การตรวจสอบที่แตกต่างกัน วิธีที่ถูกต้องขึ้นอยู่กับสภาพของผลิตภัณฑ์ ประเภทของผลิตภัณฑ์อาหาร ข้อกำหนดในการตรวจจับ และงบประมาณที่มีอยู่ สำหรับสายการผลิตอาหารกระป๋อง มีระบบสองประเภทที่เล่นบทบาทสำคัญในการรักษาความปลอดภัยของผู้บริโภค.
หลังการบรรจุ: ระบบตรวจสอบด้วยรังสีเอกซ์
หากคำสั่งปฏิบัติการของคุณกำหนดให้ต้องตรวจสอบสินค้าหลังจากที่บรรจุภัณฑ์ถูกปิดผนึกแล้ว โรงงานของคุณจะต้องใช้เทคโนโลยีการตรวจสอบด้วยรังสีเอกซ์เพื่อตรวจสอบผลิตภัณฑ์ขั้นสุดท้าย ระบบรังสีเอกซ์ไม่ใช้สนามแม่เหล็กไฟฟ้า แต่ใช้ลำแสงโฟตอนพลังงานสูง ซึ่งถูกส่งผ่านบรรจุภัณฑ์ไปยังชุดไดโอดเชิงเส้น เพื่อวัดปริมาณโฟตอนที่ถูกดูดซับหรือไม่ถูกดูดซับ.
เมื่อความหนาของผนังกระป๋องมีความสม่ำเสมอ ซอฟต์แวร์ของระบบจะกำหนดภาพขาวดำเป็นค่าอ้างอิง การมีอยู่ของวัตถุแปลกปลอมที่มีความหนาแน่นสูง เช่น เศษเหล็ก หิน เศษแก้ว หรือก้อนนิ่วจากกระดูก จะดูดซับรังสีเอกซ์ได้มากกว่าอาหารและกระป๋องรอบข้าง ดังนั้น วัตถุเหล่านี้จะปรากฏเป็นวัตถุแปลกปลอมสีดำ และทำให้กลไกการคัดแยกทำงาน เพื่อแยกผลิตภัณฑ์ที่ปนเปื้อนออกมา เมื่อเทียบกับเทคนิคอื่น ๆ ที่มีอยู่ ระบบเอ็กซ์เรย์ถือเป็นวิธีการตรวจสอบกระป๋องที่ปลายสายการผลิตที่ปลอดภัยและเชื่อถือได้ที่สุด ระบบเอ็กซ์เรย์มีราคาสูง ดังนั้นจึงต้องปฏิบัติตามระเบียบข้อบังคับด้านความปลอดภัยจากรังสีอย่างเคร่งครัด และต้องจัดระบบระบายความร้อนให้กับส่วนประกอบของเครื่องกำเนิดรังสี.
การบรรจุล่วงหน้า: อุปกรณ์ตรวจจับการตกด้วยแรงโน้มถ่วง
ขั้นตอนการตรวจสอบสายการผลิตอาหารกระป๋องจะมีประสิทธิภาพสูงสุด แม่นยำที่สุด และประหยัดค่าใช้จ่ายที่สุด เมื่อดำเนินการก่อนขั้นตอนการบรรจุภัณฑ์ วิธีนี้ช่วยย้ายจุดควบคุมสำคัญไปยังขั้นตอนการจัดการวัตถุดิบแบบจำนวนมาก เครื่องตรวจจับโลหะในอาหารแบบใช้แรงโน้มถ่วงถูกติดตั้งไว้ในระบบการไหลของผลิตภัณฑ์แบบแนวตั้ง ตรงส่วนต้นของสายการผลิตก่อนเครื่องบรรจุ เพื่อสแกนวัตถุดิบและส่วนผสมดิบ.
การตรวจสอบผลิตภัณฑ์แบบเทกองในสภาพตกอิสระทำให้ผลของการป้องกันจากโลหะของกระป๋องถูกข้ามไปอย่างสมบูรณ์ นอกจากนี้ เครื่องตรวจจับการตกด้วยแรงโน้มถ่วงยังใช้ช่องตรวจจับรูปวงกลมหรือรูปสี่เหลี่ยมผืนผ้าแคบ; ยิ่งช่องตรวจจับมีขนาดเล็กเท่าไร ความไวของเครื่องตรวจจับก็ยิ่งลดลง ดังนั้น เมื่อผลิตภัณฑ์เทกองตกผ่านช่องที่เล็กกว่าแทนที่จะผ่านช่องเปิดของสายพานลำเลียงที่ใหญ่กว่า จึงต้องใช้ช่องตรวจจับที่เล็กกว่า ซึ่งช่องตรวจจับที่เล็กกว่านี้ทำให้สามารถตรวจจับชิ้นส่วนโลหะที่มีขนาดเล็กได้.
การติดตั้งเครื่องตรวจจับก่อนกระบวนการบรรจุ
เพื่อใช้เครื่องตรวจจับการตกด้วยแรงโน้มถ่วงให้ได้ผลการตรวจจับที่เชื่อถือได้ จำเป็นต้องมีความเข้าใจอย่างละเอียดเกี่ยวกับกลไกการทำงาน เครื่องตรวจจับโลหะไม่ควรถูกวางอยู่เหนือเครื่องเติม แต่ต้องถูกรวมเข้ากับอุปกรณ์จ่ายวัตถุดิบที่อยู่ด้านหน้าอย่างเป็นหนึ่งเดียวและสอดคล้องกัน ซึ่งโดยทั่วไปคือเครื่องชั่งหลายหัวหรือเครื่องเติมแบบสกรู ดังนั้น ความเชื่อมต่อทางกายภาพจึงเป็นปัจจัยที่กำหนดความเสถียรพื้นฐานของพื้นที่ตรวจจับ.
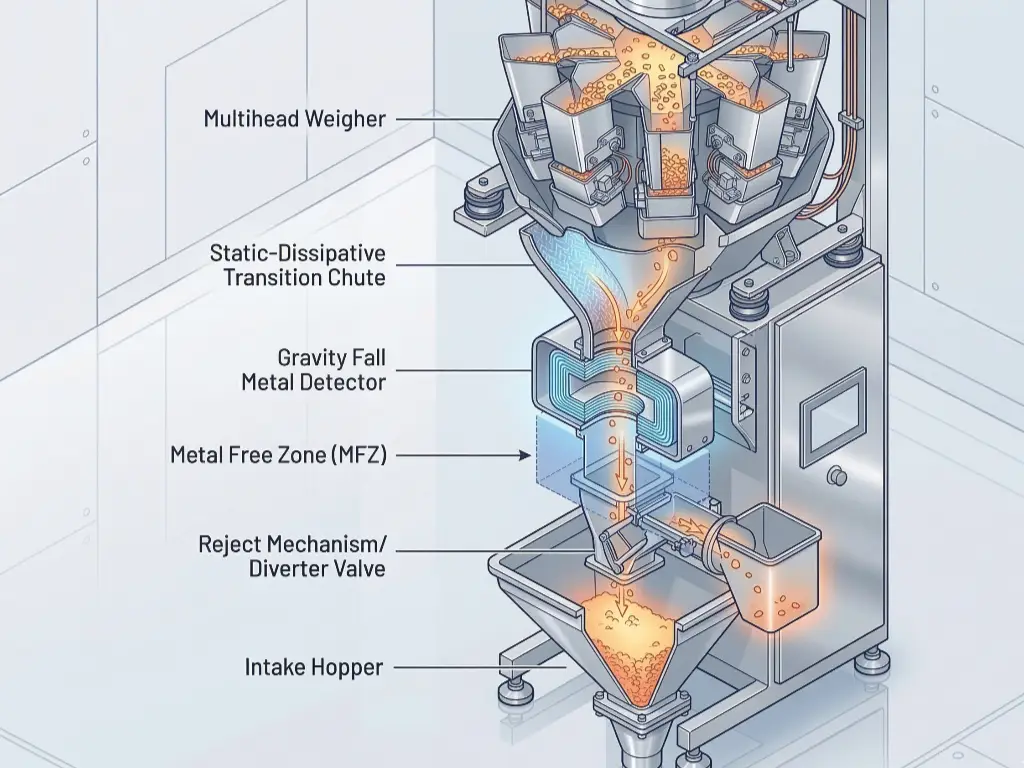
ช่องส่งต่อควบคุมการเคลื่อนที่ของผลิตภัณฑ์เมื่อถูกปล่อยออกจากถังชั่งน้ำหนักและเริ่มเคลื่อนที่ไปยังช่องตรวจจับ ช่องส่งต่อทำจากวัสดุพลาสติกที่ปลอดภัยสำหรับอาหาร ไม่ใช่โลหะ และมักทำจากโพลีเอทิลีนน้ำหนักโมเลกุลสูงมาก (UHMW) ที่ช่วยระบายไฟฟ้าสถิต หรือวัสดุผสมบางชนิด เมื่อวัสดุแห้งแบบเทกองเคลื่อนที่ลงตามช่องส่งต่อ จะเกิดไฟฟ้าสถิตจากแรงเสียดทาน หากใช้พลาสติกฉนวนทั่วไป ไฟฟ้าสถิตจะสะสมและปล่อยประจุลงสู่โครงโลหะที่ต่อสายดิน ไฟฟ้าสถิตนี้ก่อให้เกิดคลื่นความถี่วิทยุแบบกว้าง (wideband radio frequency) เครื่องตรวจจับจะตรวจจับคลื่นความถี่วิทยุนี้และทำให้ผลิตภัณฑ์อาหารถูกคัดออกโดยไม่มีเหตุผล ด้วยระบบต่อสายดินที่ดีของช่องส่งต่อและการใช้วัสดุที่ระบายไฟฟ้าสถิตได้ ผลิตภัณฑ์จึงสามารถเคลื่อนที่ผ่านกระบวนการผลิตได้อย่างราบรื่นและไม่ถูกรบกวน.
สำหรับระบบตรวจจับโลหะ การมีระบบแยกทางกลเป็นสิ่งสำคัญมาก อุปกรณ์ทั้งหมดในขั้นตอนก่อนหน้านั้น เช่น เครื่องชั่งหลายหัว มีตัวป้อนแบบรัศมีและมอเตอร์สเต็ปเปอร์ ซึ่งก่อให้เกิดการสั่นสะเทือนอย่างต่อเนื่องและมีความถี่สูง หากเครื่องตรวจจับโลหะถูกติดตั้งโดยตรงบนโครงเครื่องชั่งโดยไม่มีการแยกทางกล การสั่นสะเทือนทางกลของโครงเครื่องชั่งจะถูกส่งต่อไปยังหัวตรวจของเครื่องตรวจจับ การสั่นสะเทือนนี้ทำให้ขดลวดทองแดงที่ถูกหล่อในเรซินภายในหัวเครื่องตรวจจับเกิดการเคลื่อนไหวเล็กน้อย และก่อให้เกิดสัญญาณผิดพลาด วิศวกรต้องใช้ตัวยึดแยกการสั่นสะเทือนแบบอีลาสโตเมอร์พิเศษเพื่อติดตั้งเครื่องตรวจจับโลหะ นอกจากนี้ ต้องปฏิบัติตามเขตปลอดโลหะ (MFZ) เพื่อป้องกันการปนเปื้อนของโลหะ ภายในเขต MFZ ไม่ควรมีชิ้นส่วนโลหะที่เคลื่อนไหว เช่น ประตูถังชั่งน้ำหนัก ก้านกระบอกสูบ เป็นต้น ที่เคลื่อนผ่านเขตนี้ เนื่องจากการเคลื่อนไหวของชิ้นส่วนเหล่านี้จะรบกวนสนามแม่เหล็ก.
ส่วนกลไกสุดท้ายเรียกว่ากลไกการปฏิเสธ ในระบบการปล่อยด้วยแรงโน้มถ่วง ผลิตภัณฑ์จะเคลื่อนที่ด้วยความเร็วสูงเนื่องจากแรงโน้มถ่วง และวาล์วปฏิเสธต้องเปิดภายในไม่กี่มิลลิวินาที กลไกนี้ได้รับการออกแบบด้วยระบบป้องกันความผิดพลาด (fail-safe) โดยจำเป็นต้องมีแรงดันไฟฟ้า-อากาศอย่างต่อเนื่องเพื่อรักษาให้กลไกอยู่ในตำแหน่ง ‘รับ’ หากแรงดันอากาศลดลง วาล์วจะเปลี่ยนไปอยู่ในตำแหน่ง ‘ปฏิเสธ’ ซึ่งช่วยป้องกันไม่ให้ผลิตภัณฑ์ที่ยังไม่ผ่านการตรวจสอบเข้าสู่เครื่องบรรจุ และป้องกันการละเมิดความปลอดภัยทางอาหาร.
การปรับพารามิเตอร์ซอฟต์แวร์เพื่อความแม่นยำสูงสุด
การบูรณาการฮาร์ดแวร์ถือเป็นจุดต่ำสุดของสเปกตรัมฟังก์ชันการทำงาน ในขณะที่การสื่อสารผ่านเครือข่ายเป็นตัวกำหนดประสิทธิภาพการดำเนินงานที่แท้จริงของระบบ แม้ว่าเครื่องตรวจจับการตกด้วยแรงโน้มถ่วงและเครื่องชั่งหลายหัวจะทำงานอย่างอิสระในสายการผลิต แต่ทั้งสองต้องทำงานร่วมกันอย่างประสานกันด้วยความแม่นยำสูง หากการไหลของผลิตภัณฑ์ ซึ่งถูกควบคุมโดยพารามิเตอร์ของซอฟต์แวร์ ไม่สอดคล้องกับเครื่องตรวจจับการไหล ระบบจะปฏิเสธผลิตภัณฑ์มากกว่าที่ควร หรือไม่สามารถปฏิเสธล็อตที่มีสิ่งปนเปื้อนโลหะได้.
เพื่อบรรลุเป้าหมายนี้ ผู้ดำเนินการควรปรับค่าพารามิเตอร์ในระบบการจ่ายและระบบตรวจสอบ.
| พารามิเตอร์ | ตำแหน่งของระบบ | ฟังก์ชัน | ผลกระทบต่อการตรวจพบ | กลยุทธ์การตั้งค่าที่เหมาะสมที่สุด |
| น้ำหนักเป้าหมาย | เครื่องชั่งหลายหัว | ปรับให้อยู่ในระดับต่ำสุดที่จำเป็นเพื่อบรรลุน้ำหนักเป้าหมาย โดยรับประกันว่าผลิตภัณฑ์จะมีรูปทรงกะทัดรัดและมีความหนาแน่นสูง. | ความผันผวนทำให้ความหนาแน่นรวมเปลี่ยนแปลง ซึ่งส่งผลให้มุมเฟสของเอฟเฟกต์ผลิตภัณฑ์เปลี่ยนไป และก่อให้เกิดการคัดออกผิดพลาด. | ต้องรักษากำหนดค่าความคลาดเคลื่อนให้อยู่ในขอบเขตที่เข้มงวด หากน้ำหนักเป้าหมายเปลี่ยนแปลงไปมากกว่า 10% ให้ปรับเทียบเครื่องตรวจวัดใหม่. |
| เชิงเส้น เครื่องสั่น แอมพลิจูด | เครื่องชั่งหลายหัว | ควบคุมความเข้มของแสงในถาดให้อาหาร. | แอมพลิจูดสูงทำให้หยดผลิตภัณฑ์ยืดยาว ซึ่งส่งผลให้รูปแบบความเร็วที่เครื่องตรวจจับคาดการณ์ไว้เปลี่ยนแปลงไป. | วัดระยะทางทางกายภาพที่แม่นยำจากถังถึงวาล์ว ปรับค่าความล่าช้าเป็นมิลลิวินาทีตามความเร่งของแรงโน้มถ่วง. |
| ความเร็วการเท / ตัวตั้งเวลาหน่วง | เครื่องชั่งและเครื่องตรวจจับ | ควบคุมการเปิดของถังและเวลาทำงานของวาล์วคัดแยก. | การไม่สอดคล้องกันทำให้วาล์วปฏิเสธทำงานเร็วเกินไปหรือช้าเกินไป จนไม่สามารถจับตัวปนเปื้อนได้. | ปรับให้อยู่ในระดับต่ำสุดที่จำเป็นเพื่อบรรลุน้ำหนักเป้าหมาย โดยให้แน่ใจว่าผลิตภัณฑ์มีรูปทรงกะทัดรัดและมีความหนาแน่นสูง. |
ระบบต่อระหว่างมนุษย์กับเครื่องจักร (HMI) เป็นตัวควบคุมหลักสำหรับการประสานการทำงานของระบบ ผู้ปฏิบัติงานต้องปรับตั้งค่าต่าง ๆ เพื่อให้โปรไฟล์ของผลิตภัณฑ์คงที่และสม่ำเสมอขณะเคลื่อนผ่านเขตตรวจจับ.
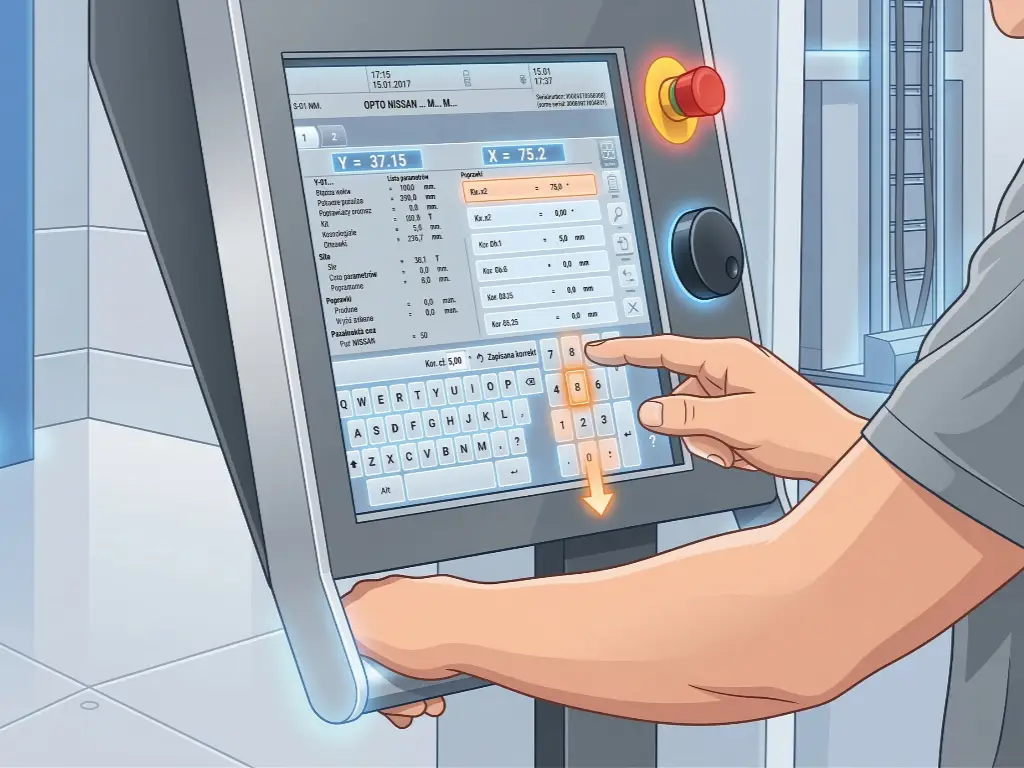
น้ำหนักเป้าหมาย กำหนดมวลรวมของผลิตภัณฑ์ที่ปล่อยออกมาระหว่างหนึ่งรอบการทำงาน แม้ว่าการวัดนี้จะมีวัตถุประสงค์หลักเพื่อความสอดคล้องกับข้อกำหนดด้านการบรรจุภัณฑ์ แต่ก็ส่งผลต่อความหนาแน่นของผลิตภัณฑ์ที่ผ่านเครื่องตรวจจับโลหะด้วย การเปลี่ยนแปลงน้ำหนักเป้าหมาย (Target Weight) อย่างมากจะส่งผลให้ “ผลของผลิตภัณฑ์” เปลี่ยนแปลงไปด้วย เครื่องตรวจจับโลหะจะรับรู้ผลิตภัณฑ์ว่ามีคุณสมบัติการนำไฟฟ้าหรือความแม่เหล็กมากขึ้นหรือน้อยลง ขึ้นอยู่กับปริมาณผลิตภัณฑ์ที่อยู่ในเครื่องตรวจจับโลหะขณะผลิตภัณฑ์กำลังผ่านเครื่อง เครื่องตรวจจับโลหะมีอุปกรณ์ที่เรียกว่า Digital Signal Processor (DSP) ซึ่งสร้างมุมเฟสที่ปรับตัวได้เพื่อเพิกเฉยต่อ “ผลของผลิตภัณฑ์” หากมวลของผลิตภัณฑ์เปลี่ยนแปลงอย่างกะทันหัน มุมดังกล่าวจะเปลี่ยนแปลง และ DSP จะเข้าใจผิดว่าการเพิ่มขึ้นของมวลเป็นสารปนเปื้อน ความสม่ำเสมอในการรักษาน้ำหนักเป้าหมายจะเป็นตัวกำหนดสัญญาณพื้นฐานสำหรับคุณภาพผลิตภัณฑ์.
พารามิเตอร์ความกว้างการสั่นแบบเชิงเส้น ปรับความแรงของการสั่นของถาดสั่นที่ขนส่งผลิตภัณฑ์เข้าสู่ถังชั่งน้ำหนัก การสั่นของถาดมีผลต่อทั้งความเร็วและความสม่ำเสมอของการกระจายผลิตภัณฑ์ หากตั้งค่าความแรงสูงเกินไป จะทำให้ถังชั่งน้ำหนักรับผลิตภัณฑ์อย่างไม่สม่ำเสมอ ส่งผลให้เกิดรูปแบบการตกของผลิตภัณฑ์ที่สูงและกว้าง ซึ่งเกิดขึ้นอย่างไม่สม่ำเสมอเมื่อถังเปิด แทนที่จะมีผลิตภัณฑ์ตกผ่านเครื่องตรวจจับเป็นกลุ่มที่แน่น ผลิตภัณฑ์จะกระจายตัวห่างกัน ซอฟต์แวร์ในเครื่องตรวจจับจะกำหนดเวลาการทำงานของฟังก์ชันการคัดออก โดยอ้างอิงจากความเร็วที่คาดการณ์ว่าผลิตภัณฑ์จะเคลื่อนที่ หากกลุ่มผลิตภัณฑ์ถูกกระจายออกห่างกัน ผลิตภัณฑ์ชิ้นสุดท้ายที่ผ่านเข้ามาอาจผ่านพ้นฟังก์ชันการคัดออกไปแล้ว หลังจากที่ฟังก์ชันดังกล่าวปิดตัวลงเพื่อรับผลิตภัณฑ์ การปรับแอมพลิจูดของเครื่องสั่นเชิงเส้นจะช่วยให้ผลิตภัณฑ์ตกลงมาอย่างสม่ำเสมอและตามคาดการณ์ ซึ่งรับประกันการดำเนินการเชิงรุกในการคัดกรอง.
ความเร็วการเท ควบคุมความเร็วและลำดับการเปิดของประตูถังชั่งน้ำหนัก นี่คือจุดกระตุ้นที่แม่นยำที่สุดที่ทำให้กระบวนการทั้งหมดเริ่มต้นขึ้น นอกจากนี้ ตัวจับเวลาจะถูกเปิดใช้งานเมื่อถังชั่งน้ำหนักเปิดขึ้น ระบบควบคุมลอจิกแบบโปรแกรมได้ (PLC) จะติดตามสัญญาณการเทออก ระบบจะกำหนดเวลาอย่างแม่นยำถึงระดับมิลลิวินาทีที่จุดศูนย์กลางของมวลผลิตภัณฑ์จะผ่านจุดศูนย์กลางของสนามแม่เหล็กไฟฟ้าของเครื่องตรวจจับโลหะ จากนั้น ระบบจะกำหนดระยะเวลาหน่วงที่จำเป็นเพื่อเปิดวาล์วปฏิเสธแบบนิวแมติก หากความเร็วการเท (Dump Speed) เปลี่ยนแปลง คุณสมบัติของกลไกจะเปลี่ยนแปลงตามไปด้วย และส่งผลให้โปรไฟล์การเร่งความเร็วของผลิตภัณฑ์เปลี่ยนแปลงด้วย ด้วยเหตุนี้ ผู้ปฏิบัติงานจึงมีหน้าที่ต้องตั้งค่าตัวจับเวลาหน่วงในซอฟต์แวร์การคัดออกของเครื่องตรวจจับโลหะ เพื่อปรับให้สอดคล้องกับการเปลี่ยนแปลงของความเร็วการเท การปรับแต่งอย่างละเอียดของปัจจัยทั้งสามนี้ช่วยขจัดผลบวกเท็จและการสูญเสียวัตถุดิบที่เกิดจากความไม่สอดคล้องกันในการตรวจจับโลหะในกระบวนการบรรจุภัณฑ์อาหาร.
ข้อควรระวังในการจัดวางและติดตั้งสายการผลิตการบรรจุกระป๋อง
การออกแบบสายการผลิตการบรรจุกระป๋องต้องอาศัยการคิดแบบระบบ การผสานระบบตรวจสอบที่ละเอียดอ่อนกับเครื่องจักรอุตสาหกรรมที่ทันสมัยนั้นเกี่ยวข้องกับความท้าทายทางวิศวกรรมทั้งในระดับจุลภาคและมหภาคหลายประการ การตัดสินใจเกี่ยวกับผังการจัดวางโรงงานในขั้นต้นจะกำหนดประสิทธิภาพของระบบตรวจจับโลหะตลอดอายุการใช้งานของระบบ และทำหน้าที่เป็นพื้นฐานสำหรับการวิเคราะห์ความเสี่ยงอย่างละเอียด.
การจัดสรรพื้นที่จริงสำหรับอุปกรณ์
การออกแบบแบบแนวตั้งสำหรับระบบการตกด้วยแรงโน้มถ่วงในขั้นตอนก่อนการบรรจุภัณฑ์จำเป็นต้องมีพื้นที่ว่างด้านบนที่เพียงพอ ผู้วางแผนสำหรับโรงงานนี้ต้องพิจารณาถึงค่าความคลาดเคลื่อนในการจัดเรียงแนวตั้งทั้งหมด ซึ่งรวมถึงความสูงการปล่อยของลิฟต์ป้อนเข้า เครื่องชั่งหลายหัว ช่องส่งต่อ ส่วนบนของเครื่องตรวจจับโลหะ กลไกของวาล์วแยกทาง ท่อสะสม และถังรับของเครื่องบรรจุกระป๋อง.
สำหรับการบูรณาการในแนวตั้ง สถาปัตยกรรมมักมีความสูงเกินกว่าความสูงของเพดานอาคารแบบเดิมและมาตรฐาน นอกจากนี้ ผู้วางแผนต้องจัดวางชั้นลอยหรือแพลตฟอร์มเข้าถึงที่ทำจากเหล็กโครงสร้างรอบๆ กลุ่มอุปกรณ์นี้ บุคลากรฝ่ายบำรุงรักษาจำเป็นต้องมีทางเข้าถึงที่เพียงพอและมั่นคงไปยังชุดอุปกรณ์ดังกล่าว เพื่อปรับเครื่องตรวจจับโลหะ ดำเนินการทดสอบชิ้นตัวอย่างมาตรฐานในช่องเปิด และดำเนินการตามขั้นตอนด้านสุขอนามัย เมื่อมีความพยายามลดความสูงของชุดอุปกรณ์แนวตั้งเพื่อให้เหมาะสมกับเพดานที่ต่ำลง มักจะเกิดปัญหากับมุมของช่องส่ง ซึ่งส่งผลให้ผลิตภัณฑ์ไม่ไหลผ่านและอัตราการตกไม่เสถียร สิ่งนี้จึงนำไปสู่ความผิดพลาดในการกำหนดเวลาของกลไกการคัดแยก.
การป้องกันการรบกวนทางแม่เหล็กไฟฟ้า
เครื่องจัดเรียงพาเลท เครื่องปิดฝา และสายพานลำเลียงแบบอัตโนมัติ ล้วนถูกใช้ในโรงงานผลิตอาหารกระป๋อง และต้องรับภาระการทำงานของมอเตอร์ที่หนัก ซึ่งก่อให้เกิดการรบกวนทางแม่เหล็กไฟฟ้า (EMI) และการรบกวนความถี่วิทยุ (RFI) เป็นจำนวนมาก เครื่องตรวจจับโลหะถูกออกแบบมาเพื่อตรวจจับความเปลี่ยนแปลงเล็กน้อยในสนามแม่เหล็ก และมีความไวต่อสัญญาณรบกวนทางไฟฟ้าจากภายนอก ซึ่งอาจส่งผลให้ไม่เป็นไปตามข้อกำหนดของหน่วยงานกำกับดูแล.
ข้อบกพร่องในการออกแบบที่มักเกิดขึ้นบ่อยครั้ง คือการวางสายไฟฟ้าและสายสื่อสารของเครื่องตรวจโลหะให้ขนานกับสายไฟฟ้าแรงสูงที่ใช้จ่ายไฟให้กับเครื่องปรับความถี่ (VFDs) เครื่องปรับความถี่ (VFDs) ใช้ทรานซิสเตอร์ไบโพลาร์แบบเกตฉนวน (IGBTs) เพื่อสลับแรงดันขับภายในเวลาไม่กี่มิลลิวินาที ซึ่งก่อให้เกิดสัญญาณรบกวนทางไฟฟ้าจำนวนมาก สัญญาณรบกวนนี้จะทำให้เครื่องตรวจโลหะทำงานผิดพลาด แผนการจัดวางสายเพื่อข้ามชุดสายควรรับประกันเสมอว่ามีระยะห่างที่ชัดเจนระหว่างสายที่จุดข้ามแต่ละจุด และว่าสายถูกจัดวางตามแกนขนานเดียวกันตามที่กำหนด.
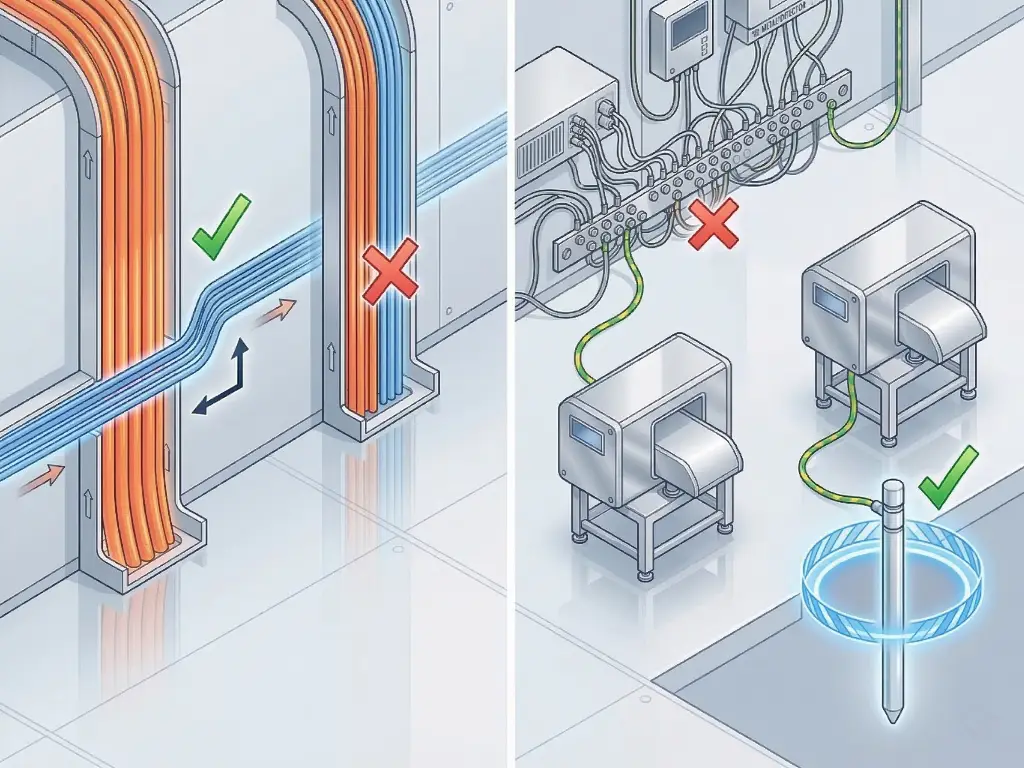
เครื่องตรวจจับโลหะยังต้องการระบบกราวด์แบบ “Clean Earth” ด้วย หากเครื่องตรวจจับโลหะถูกต่อเข้ากับสายกราวด์หลักเดียวกันกับอุปกรณ์ประมวลผลขนาดใหญ่ lainnya สัญญาณรบกวนทางไฟฟ้าจะส่งกลับผ่านสายกราวด์ และอุปกรณ์ดังกล่าวจะรับสัญญาณรบกวนนั้นได้ เพื่อรับประกันว่าเครื่องตรวจจับโลหะจะทำงานได้อย่างต่อเนื่องโดยไม่ถูกรบกวน จึงจำเป็นต้องมีแท่งกราวด์ที่แยกเป็นอิสระและใช้เฉพาะสำหรับระบบตรวจสอบ รวมถึงสำหรับเครื่องตรวจจับโลหะด้วย.
การรับประกันผลตอบแทนจากการลงทุน (ROI) ของสายการผลิตบรรจุภัณฑ์
การตรวจจับโลหะอย่างแม่นยำในสายการผลิตอาหารกระป๋องเป็นข้อกำหนดที่เคร่งครัดเพื่อความสอดคล้องกับมาตรฐานการดำเนินงานและความปลอดภัย การย้ายจุดตรวจสอบไปยังขั้นตอนก่อนการบรรจุ ซึ่งทำได้ด้วยกลไกการถ่ายโอนแนวตั้งแบบเชิงบวก ช่วยแก้ไขความขัดแย้งที่มีอยู่โดยธรรมชาติในการสแกนภาชนะโลหะ การทำงานของระบบอย่างเหมาะสมที่สุด ซึ่งรวมถึงความไวในการตรวจจับสูงสุดและเวลาหยุดทำงานน้อยที่สุด สามารถบรรลุได้ผ่านการผสมผสานระหว่างการแยกทางกลที่เหมาะสม ช่องส่งต่อที่ออกแบบให้มีความแข็งแรง และการประสานงานของซอฟต์แวร์อย่างแม่นยำระหว่างกลไกการปล่อยสินค้ากับเครื่องตรวจจับ.
วิธีการออกแบบสถาปัตยกรรมนี้ตอบสนองความต้องการที่เข้มงวดของ HACCP, GFSI, และ SQF การตรวจสอบคุณภาพ นอกจากนี้ สิ่งที่สำคัญยิ่งกว่าคือ การบูรณาการระบบอย่างแม่นยำจะช่วยลดความถี่ของการปฏิเสธสินค้าผิดพลาด ซึ่งทำให้ผลิตภัณฑ์ที่ยังใช้งานได้ถูกทิ้งไปและทำให้อัตรากำไรลดลง ระบบที่ได้รับการตั้งค่าอย่างถูกต้องจะช่วยปกป้องอุปกรณ์ประมวลผลของคุณ รักษาชื่อเสียงของแบรนด์ให้ปลอดภัยจากการเรียกคืนสินค้าที่อาจก่อให้เกิดความเสียหายอย่างรุนแรง และเสริมความมั่นคงให้กับการลงทุนโดยรวมในโครงสร้างพื้นฐานด้านการบรรจุภัณฑ์ของคุณ.
การออกแบบระบบแบบบูรณาการประเภทนี้จำเป็นต้องใช้ความรู้ด้านวิศวกรรมระบบที่เชี่ยวชาญ หากคุณกำลังพิจารณาจัดวางสายการผลิตการบรรจุกระป๋องใหม่ หรือปรับปรุงระบบควบคุมคุณภาพ คุณสามารถติดต่อทีมวิศวกรรมของเราเพื่อขอคำปรึกษาได้. ติดต่อวิศวกรของ Levapack เพื่อจัดวางอุปกรณ์และออกแบบการบูรณาการอย่างเหมาะสมที่สุด เพื่อบรรลุเป้าหมายการผลิตของคุณ.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL