
การเลือกวิธีการบรรจุและเทคนิคการเติมที่เหมาะสมไม่ใช่เพียงการซื้ออุปกรณ์อย่างง่ายๆ แต่เป็นการลงทุนทุนหลายล้านที่กำหนดค่าใช้จ่ายรวมในการเป็นเจ้าของผลิตภัณฑ์ในช่วงสิบปีข้างหน้า การบรรจุแบบเติมร้อน (Hot fill) เป็นหนึ่งในเทคโนโลยีที่ได้รับความนิยมมากที่สุดในปัจจุบัน และยังคงเป็นพื้นฐานของหมวดหมู่ผลิตภัณฑ์บางประเภท โดยเฉพาะผลิตภัณฑ์เครื่องดื่มและอาหารเหลวที่มีความเป็นกรด เมื่อเทียบกับวิธีการรักษาคุณภาพอื่น ๆ วิธีการนี้ให้ทางออกที่มีประสิทธิภาพในการยืดอายุการเก็บรักษาของผลิตภัณฑ์ พร้อมทั้งลดการสูญเสียอาหารให้น้อยที่สุด อย่างไรก็ตาม การนำไปใช้อย่างประสบความสำเร็จจำเป็นต้องมีความรู้อย่างลึกซึ้งเกี่ยวกับหลักการเทอร์โมไดนามิกส์ วิทยาศาสตร์โพลิเมอร์ และการสร้างแบบจำลองต้นทุนที่แม่นยำ คู่มือฉบับนี้นำเสนอการศึกษาทางเทคนิคและด้านการเงินอย่างละเอียดเกี่ยวกับกระบวนการบรรจุร้อน ซึ่งจะช่วยให้ผู้ตัดสินใจมีข้อมูลที่จำเป็นในการดำเนินการวางแผนกำลังการผลิต การเลือกวัสดุ และการแก้ไขปัญหาในสายการผลิต.
การบรรจุแบบ Hot Fill คืออะไร: กระบวนการและหลักการ
ในฐานะวิธีการบรรจุร้อนที่มีประสิทธิภาพ กระบวนการฆ่าเชื้อเชิงพาณิชย์นี้รับประกันว่าผลิตภัณฑ์ของเหลวร้อนหรือกึ่งของเหลวจะถูกให้ความร้อนจนถึงอุณหภูมิสูง เทลงในภาชนะขณะที่ยังร้อนอยู่ และปิดผนึกภายในเวลาที่สั้นที่สุด กระบวนการนี้ใช้ความร้อนสูงและพลังงานความร้อนจากตัวผลิตภัณฑ์เองเพื่อฆ่าเชื้อพื้นผิวด้านในของภาชนะและฝาปิด ซึ่งช่วยป้องกันการสืบพันธุ์ของจุลินทรีย์ที่เป็นอันตรายได้อย่างมีประสิทธิภาพ และยับยั้งการเจริญเติบโตของจุลินทรีย์เพิ่มเติม.
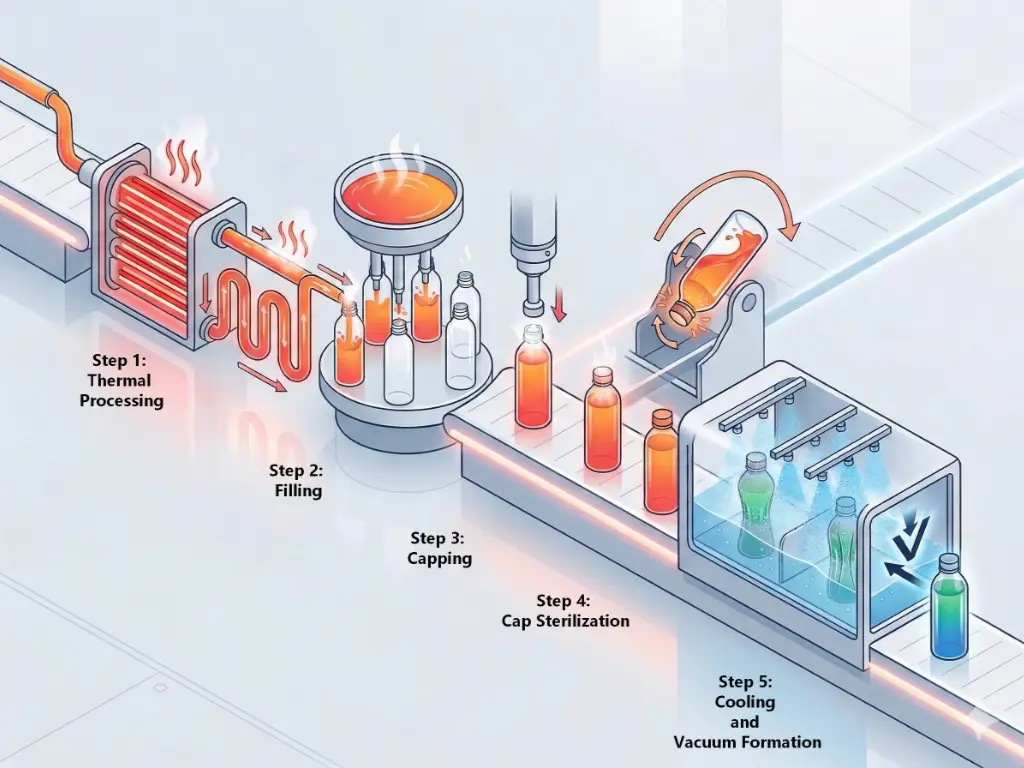
กระบวนการบรรจุร้อนแบบดั้งเดิมดำเนินตามลำดับขั้นตอนทางเทอร์โมไดนามิกส์ที่เคร่งครัด:
- การประมวลผลทางความร้อน (การให้ความร้อน): ผลิตภัณฑ์จะถูกส่งผ่านเครื่องแลกเปลี่ยนความร้อนแบบแผ่นหรือแบบท่อ ซึ่งช่วยเพิ่มอุณหภูมิของผลิตภัณฑ์อย่างรวดเร็วจนถึงช่วงอุณหภูมิที่ต้องการ คือ 82°C ถึง 95°C (180F ถึง 205F) ผลิตภัณฑ์จะถูกเก็บไว้ที่อุณหภูมินี้เป็นระยะเวลาหนึ่ง (โดยทั่วไป 15 ถึง 30 วินาที) เพื่อให้มั่นใจว่าจุลินทรีย์ที่เป็นอันตราย แบคทีเรียที่อยู่ในระยะเจริญเติบโต และเอนไซม์ที่ทำให้อาหารเน่าเสีย ถูกทำลายทั้งหมด.
- ส่วนไส้: ผลิตภัณฑ์ที่ร้อนจะถูกสูบเข้าสู่ระบบหมุนสำหรับการบรรจุ โดยถังบรรจุและวาล์วมักได้รับการออกแบบให้มีวงจรหมุนเวียน เพื่อรักษาอุณหภูมิการฆ่าเชื้อที่จำเป็น และให้ผลิตภัณฑ์ไหลผ่านเครื่องแลกเปลี่ยนความร้อนอย่างต่อเนื่อง ในกรณีที่สายการผลิตหยุดทำงาน ผลิตภัณฑ์จะถูกเทลงในภาชนะที่อุณหภูมิไม่ต่ำกว่า 82°C.
- การจำกัด: ฝาปิดจะถูกวางลงทันทีหลังจากขั้นตอนการบรรจุ ควันที่เกิดขึ้นจากผลิตภัณฑ์ร้อนจะแทนที่พื้นที่ว่างระหว่างระดับของเหลวกับฝา.
- การกลับด้าน (การฆ่าเชื้อด้วยวิธีปิดฝา): ภาชนะที่ปิดผนึกจะถูกส่งผ่านสายพานลำเลียงและผ่านกลไกการเอียงหรือพลิกกลับ ภาชนะจะถูกพลิกกลับหรือเอียงเป็นเวลา 2 ถึง 3 นาที การเคลื่อนที่นี้ทำให้ของเหลวที่มีอุณหภูมิ 82°C + สัมผัสโดยตรงกับด้านในของฝาและส่วนบนของคอขวด ซึ่งช่วยกำจัดเชื้อโรคที่อาจยังเหลืออยู่ในพื้นที่ว่างด้านบนของขวด.
- การระบายความร้อนและ สุญญากาศ การฝึกอบรม: ภาชนะถูกวางไว้ในอุโมงค์ทำความเย็นหลายโซน ภาชนะพลาสติกหรือขวดแก้วถูกฉีดด้วยน้ำอุณหภูมิห้องหรือน้ำเย็นในสภาพแวดล้อมที่คล้ายกับอ่างน้ำ ซึ่งช่วยลดอุณหภูมิภายในลงอย่างรวดเร็วจนเหลือประมาณ 35°C ถึง 40°C ของเหลวจะหดตัวลงเมื่อเย็นลง ในเวลาเดียวกัน ไอน้ำในพื้นที่ว่างด้านบนจะถูกควบแน่นเป็นน้ำ ผลสองประการนี้ก่อให้เกิดความชันของความดันลบที่รุนแรง หรือสุญญากาศ ภายในภาชนะที่ปิดสนิท ซึ่งรับประกันการปิดผนึกอย่างแน่นหนาและป้องกันไม่ให้ออกซิเจนเข้าไป.
นี่เป็นกระบวนการเทอร์โมไดนามิกที่มีประสิทธิภาพสูง แต่ถูกจำกัดโดยข้อจำกัดทางชีวเคมีที่เข้มงวด กระบวนการนี้สามารถใช้ได้เฉพาะในระดับ pH บางระดับเท่านั้น.
| หมวดหมู่สินค้า | ความเหมาะสม | เหตุผล |
| เครื่องดื่มที่มีกรดสูง (น้ำผลไม้ น้ำผัก เครื่องดื่มกีฬา ชา น้ำมะนาว) | อุดมคติ | ค่า pH ต่ำกว่า 4.5 ความเป็นกรดสูงช่วยป้องกันการเจริญเติบโตของสปอร์ Clostridium botulinum การบรรจุในสภาพร้อนสามารถทำลายแบคทีเรียในระยะเจริญเติบโต ยีสต์ และเชื้อราที่เหลืออยู่ได้อย่างง่ายดาย. |
| เครื่องปรุงที่มีกรดสูง (ซอสมะเขือเทศ, ซอสพริก, น้ำผลไม้บด, น้ำสลัดที่มีส่วนผสมของน้ำส้มสายชู) | อุดมคติ | ความกรดสูงและอุณหภูมิการแปรรูปที่สูงช่วยสร้างสภาพปลอดเชื้อในระดับเชิงพาณิชย์ ความร้อนจะซึมผ่านผลิตภัณฑ์ที่มีความหนืดเพื่อรับประกันความปลอดภัยในการเก็บรักษาที่อุณหภูมิห้องและยืดอายุการเก็บรักษา. |
| ผลิตภัณฑ์ที่มีกรดต่ำ (นม, ผลิตภัณฑ์ทดแทนนม, น้ำซุปกระดูก, เครื่องดื่มโปรตีนเชค) | ไม่เหมาะสม | ค่า pH สูงกว่า 4.5 อุณหภูมิสูง (95°C) ไม่สามารถทำลายสปอร์ของ Clostridium botulinum ในสภาพแวดล้อมที่มีความเป็นกรดต่ำได้ ซึ่งจำเป็นต้องใช้การฆ่าเชื้อด้วยหม้อความดันสูงหรือกระบวนการผลิตแบบปลอดเชื้อ เนื่องจากต้องทำการฆ่าเชื้อด้วยความร้อนภายใต้ความดัน. |
| เครื่องดื่มที่มีก๊าซ (น้ำอัดลม, น้ำมีฟอง, เครื่องดื่มให้พลังงานที่มีก๊าซ) | ไม่เหมาะสม | การให้ความร้อนจะทำให้ก๊าซคาร์บอนไดออกไซด์ที่ละลายอยู่ถูกปล่อยออกมา กระบวนการนี้จำเป็นต้องสร้างสภาพสุญญากาศ ซึ่งขัดแย้งกับแรงดันบวกที่จำเป็นสำหรับการเกิดคาร์บอนเนชันในสภาพธรรมชาติ. |
การเลือกวัสดุบรรจุภัณฑ์สำหรับการบรรจุร้อนที่เหมาะสม
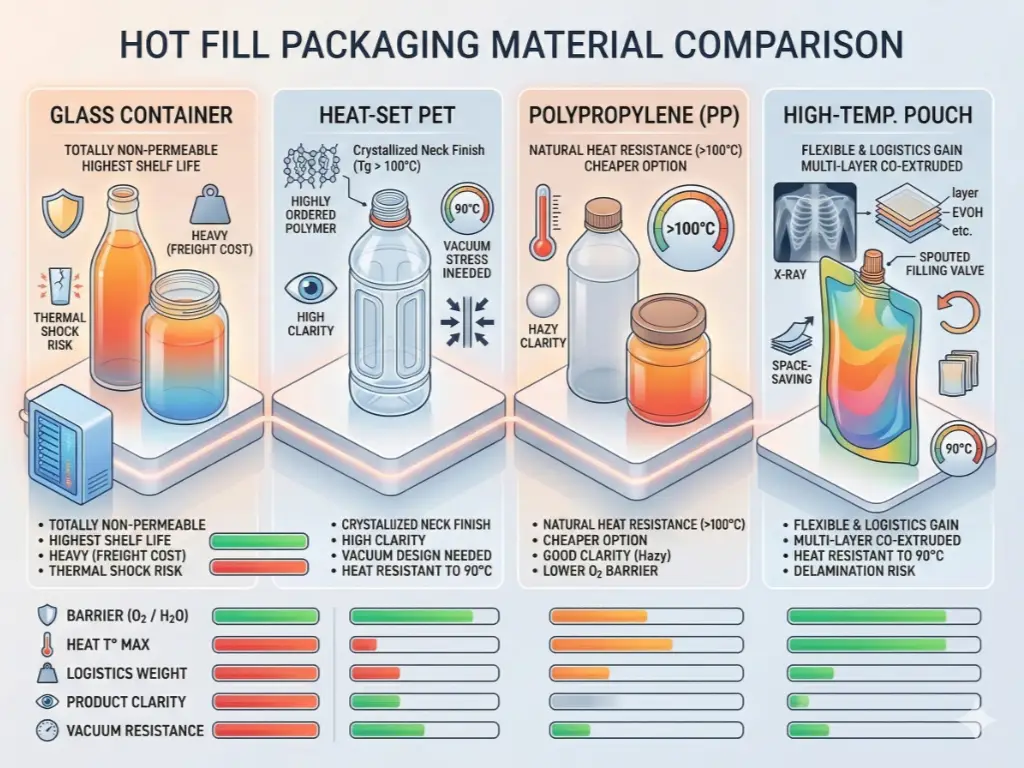
สภาพความเครียดทางความร้อนและแรงดันสุญญากาศที่สูงในกระบวนการบรรจุร้อนก่อให้เกิดแรงกลที่รุนแรงต่อวัสดุบรรจุภัณฑ์ ภาชนะบรรจุต้องสามารถทนต่ออุณหภูมิเริ่มต้นได้สูงถึง 95°C โดยไม่ละลาย ไม่ยืดตัว หรือสูญเสียความคงตัวของขนาด และต้องทนต่อแรงดันบรรยากาศสูงที่ดันเข้าด้านในระหว่างกระบวนการระบายความร้อนได้ วัสดุแต่ละชนิดมีคุณสมบัติเฉพาะตัว วัสดุบรรจุภัณฑ์ทั่วไปไม่สามารถใช้งานได้ในสภาพเช่นนี้ จึงจำเป็นต้องประเมินความต้องการด้านบรรจุภัณฑ์ของคุณและพิจารณาตัวเลือกขวดต่าง ๆ ที่เหมาะสม.
- ภาชนะแก้ว
วัสดุบรรจุแบบร้อนที่นิยมใช้และมีความทนทานที่สุดคือแก้ว ซึ่งไม่ซึมผ่านได้โดยสิ้นเชิง ปราศจากออกซิเจน และไม่มีความเสี่ยงต่อการเคลื่อนย้ายของสารเคมีเลย แก้วให้การป้องกันความชื้นและก๊าซได้ 100 เปอร์เซ็นต์ ซึ่งรับประกันอายุการเก็บรักษาที่ยาวนานที่สุด ไม่ว่าคุณจะใช้ขวดมาตรฐานหรือขวดแก้วปากกว้าง แก้วมีโครงสร้างที่ทนต่ออุณหภูมิสูงและแรงดันสุญญากาศที่เกิดขึ้นได้โดยไม่แตกร้าวหรือเสียรูป อย่างไรก็ตาม ในฐานะวัสดุที่ยอดเยี่ยม แก้วมีน้ำหนักมาก ซึ่งทำให้ค่าใช้จ่ายในการขนส่งเพิ่มขึ้น นอกจากนี้ ยังต้องให้ความสนใจอย่างใกล้ชิดต่ออุณหภูมิระหว่างกระบวนการบรรจุและทำให้เย็นลง การที่ขวดแก้วบรรจุร้อนถูกสัมผัสกับการเปลี่ยนแปลงอุณหภูมิอย่างกะทันหันในอุโมงค์ทำให้เย็นลง อาจก่อให้เกิดการช็อกความร้อนที่ร้ายแรงและทำให้ภาชนะแตกหักได้.
- PET (โพลีเอทิลีน เทเรฟทาเลต) แบบ Heat-Set
ขวด PET ทั่วไปจะเกิดการบิดเบี้ยวและยุบตัวเมื่ออุณหภูมิสูงกว่า 70°C เพื่อใช้ PET ในสายการผลิตแบบเติมร้อน ผู้ผลิตต้องซื้อ PET แบบ Heat-Set ขวด PET แบบ Heat-Set ถูกเป่าขึ้นรูปในแม่พิมพ์ที่ได้รับความร้อน และผ่านกระบวนการปรับสภาพความร้อนอย่างควบคุมระหว่างขั้นตอนการเป่าขึ้นรูป กระบวนการนี้เปลี่ยนโครงสร้างของสายโพลิเมอร์ ทำให้อุณหภูมิการเปลี่ยนสถานะเป็นแก้ว (Tg) ของพลาสติกชนิดนี้สูงขึ้น และขจัดแรงเครียดภายใน อุณหภูมิการบรรจุสูงสุดของ PET Heat-Set คือ 90°C ซึ่งทำให้มันเป็นพลาสติกที่ได้รับความนิยมมากที่สุดสำหรับกระบวนการนี้ อย่างไรก็ตาม ขวดพลาสติกประเภทนี้จำเป็นต้องมีน้ำหนักเรซิน (น้ำหนักเป็นกรัม) มากกว่าขวดสำหรับการบรรจุเย็น เพื่อให้มีโครงสร้างที่มั่นคง และจำเป็นต้องมีรูปทรงเรขาคณิตเฉพาะเพื่อควบคุมแรงดันสุญญากาศและป้องกันการบิดเบี้ยวของขวดพลาสติก.
- โพลีโพรพิลีน (PP)
โพลีโพรพิลีนมีความทนต่อความร้อนตามธรรมชาติที่ดี และสามารถทนต่ออุณหภูมิเกิน 100°C ได้อย่างง่ายดายโดยไม่ต้องผ่านขั้นตอนการตั้งค่าด้วยความร้อน เป็นวัสดุทดแทน PET ที่มีราคาถูกกว่าในบางการใช้งานแบบบรรจุร้อน โดยเฉพาะอย่างยิ่งเมื่อใช้ภาชนะขนาดใหญ่หรือขวดปากกว้างในการเก็บรักษาซอสและแยม ข้อเสียหลักของ PP คือความใสไม่เท่ากับแก้ว; มันมีลักษณะขุ่นหรือมัวเมื่อเทียบกับความใสเหมือนแก้วและผิวเงาของ PET ซึ่งอาจส่งผลต่อความดึงดูดบนชั้นวางสินค้าในร้านค้าปลีก นอกจากนี้ ความสามารถในการกั้นออกซิเจนของ PP ยังต่ำกว่า PET และอาจทำให้อายุการเก็บรักษาของผลิตภัณฑ์ที่ไวต่อการออกซิเดชันสูงลดลง.
- ถุงทนความร้อนสูง
แม้ว่าตลาดจะถูกครองโดยประเภทขวดและบรรจุภัณฑ์แข็งต่าง ๆ มากมาย แต่ถุงยืดหยุ่นแบบหลายชั้นที่ผลิตด้วยกระบวนการโคเอ็กซ์ทรูชัน (ถุงที่มีปากเท) กำลังเพิ่มส่วนแบ่งตลาดขึ้นเรื่อย ๆ ถุงเหล่านี้ทำจากฟิล์มหลายชั้น ซึ่งมักมีชั้นกั้นเป็นฟอยล์อลูมิเนียมหรือ EVOH และถูกออกแบบให้ทนต่ออุณหภูมิการบรรจุที่ 90 °C ถุงเหล่านี้เป็นตัวเลือกที่ยอดเยี่ยมและมีประโยชน์อย่างมากในด้านการขนส่งและโลจิสติกส์ เนื่องจากถุงเปล่าใช้พื้นที่เก็บรักษาเพียงส่วนน้อยเมื่อเทียบกับขวดแข็งเปล่า อย่างไรก็ตาม วัสดุที่ยืดหยุ่นต้องการวาล์วเติมที่ได้รับการออกแบบเฉพาะเพื่อทนต่อความร้อนโดยไม่ทำให้ส่วนปากถุงละลาย และกระบวนการทำความเย็นต้องได้รับการควบคุมอย่างดีเพื่อป้องกันการแยกชั้นของผนังถุง.
การบรรจุแบบร้อน (Hot Fill) เทียบกับเทคโนโลยีการบรรจุอื่น ๆ: แมทริกซ์ ROI
ทีมวิศวกรรมโรงงานจำเป็นต้องเปรียบเทียบกระบวนการบรรจุร้อนกับเทคโนโลยีการฆ่าเชื้ออื่น ๆ ที่แข่งขันกัน ระบบเหล่านี้สามารถเปรียบเทียบกันได้เฉพาะผ่านการวิเคราะห์ ค่าใช้จ่ายลงทุน (CAPEX) และ ค่าใช้จ่ายในการดำเนินงาน (OPEX).
| เทคโนโลยี | เป้าหมาย pH ความเหมาะสม | จำเป็นต้องใช้สารกันเสีย | ความทนต่อความร้อนของวัสดุ | การรักษาความอร่อยและสารอาหาร |
| การบรรจุร้อน | ความกรดสูง (< 4.5) | ไม่ | สูง (PET ที่ผ่านกระบวนการตั้งรูปด้วยความร้อน, แก้ว) | ระดับปานกลางถึงดี |
| การบรรจุแบบปลอดเชื้อ | กรดสูงและกรดต่ำ | ไม่ | ต่ำ (PET น้ำหนักเบาแบบมาตรฐาน) | ยอดเยี่ยม |
| ตอบโต้ | ความกรดต่ำ (> 4.5) | ไม่ | ประเภท Extreme (กระป๋องโลหะ, ซองรีทอร์ต) | ระดับกลาง (การให้ความร้อนต่อเนื่อง) |
| การเติมเย็น | ความกรดสูง (< 4.5) | ใช่ | ต่ำ (PET น้ำหนักเบาแบบมาตรฐาน) | ยอดเยี่ยม |
CAPEX กับ OPEX ในสายการผลิตต่าง ๆ
ระบบบรรจุแบบเย็นมีค่าใช้จ่ายในการลงทุน (CAPEX) ต่ำที่สุด เครื่องจักรมีโครงสร้างทางกลที่เรียบง่าย และไม่จำเป็นต้องใช้เครื่องแลกเปลี่ยนความร้อน อุโมงค์ทำความเย็น หรือสายพานลำเลียงแบบกลับทิศทางพิเศษ ค่าใช้จ่ายในการดำเนินงาน (OPEX) ก็ต่ำเช่นกัน เนื่องจากผู้ผลิตสามารถใช้ขวด PET มาตรฐานที่มีน้ำหนักเบาและราคาถูกที่สุดได้ อย่างไรก็ตาม ความจำเป็นในการใช้สารกันเสียทางเคมีทำให้การเข้าถึงตลาดถูกจำกัด เนื่องจากผลิตภัณฑ์แบบ clean-label กำลังเป็นที่ต้องการสูงในหมู่ผู้บริโภค.
- การบรรจุร้อน
การบรรจุร้อนเป็นการลงทุนด้าน CAPEX ในระดับปานกลาง สายการผลิตนี้จำเป็นต้องมีเครื่องพาสเจอไรซ์ วาล์วบรรจุพิเศษ และอุโมงค์ทำความเย็นขนาดใหญ่ ส่วนค่าใช้จ่ายในการดำเนินงาน (OPEX) นั้นค่อนข้างสูง เนื่องจากกระบวนการนี้ใช้พลังงานมากในการให้ความร้อนกับผลิตภัณฑ์และจากนั้นทำให้เย็นลง นอกจากนี้ ความจำเป็นในการใช้ PET แบบ Heat-Set ทำให้ขวดบรรจุร้อนแต่ละขวดมีน้ำหนักและราคาสูงกว่าขวด PET ทั่วไปมาก ราคาของวัตถุดิบพลาสติกคิดเป็นสัดส่วนที่สำคัญของค่าใช้จ่ายในการดำเนินงานที่เกิดขึ้นเป็นประจำ.
เทคโนโลยีปลอดเชื้อมีค่าใช้จ่ายสูงในด้าน CAPEX ที่สูงลิ่ว ซึ่งอาจถึงหลายล้านดอลลาร์ กระบวนการนี้ทำการฆ่าเชื้อผลิตภัณฑ์และบรรจุภัณฑ์อย่างแยกกัน ก่อนที่จะนำมารวมกันในห้องสะอาดปลอดเชื้อระดับเภสัชกรรม (isolator) อุปกรณ์ที่ใช้ในกระบวนการนี้รวมถึงอ่างฆ่าเชื้อที่ซับซ้อน (ด้วยไฮโดรเจนเปอร์ออกไซด์หรือกรดเพออะซีติก) และระบบกรองอากาศปลอดเชื้อ ค่าใช้จ่ายในการบำรุงรักษาและการฝึกอบรมผู้ปฏิบัติงานมีมูลค่าสูงมาก แต่ค่าใช้จ่ายในการดำเนินงาน (OPEX) ของกระบวนการปลอดเชื้ออยู่ในระดับต่ำ เนื่องจากของเหลวถูกทำให้เย็นลงก่อนการบรรจุ ทำให้กระบวนการนี้ใช้ขวด PET มาตรฐานที่มีน้ำหนักเบามาก ซึ่งช่วยลดค่าใช้จ่ายของเรซินพลาสติกได้อย่างมีนัยสำคัญ.
อาหารที่มีกรดต่ำ เช่น เนื้อสัตว์ อาหารสัตว์เลี้ยง และน้ำซุป ต้องผ่านกระบวนการรีทอร์ท ผลิตภัณฑ์ถูกบรรจุในกระป๋องโลหะหรือถุงรีทอร์ท แล้วนำเข้าไปในถังความดันขนาดใหญ่ (ออโตเคลฟ) ซึ่งจะถูกสัมผัสกับไอน้ำที่อุณหภูมิ 121°C เป็นเวลา 30 ถึง 60 นาที ค่าใช้จ่ายลงทุน (CAPEX) สูงเนื่องจากต้องใช้ถังความดันแบบหนัก ส่วนค่าใช้จ่ายดำเนินงาน (OPEX) ก็สูงมาก เนื่องจากต้องใช้พลังงานจำนวนมากเพื่อทำความร้อนน้ำและรักษาความดันให้สูงตลอดระยะเวลาการทำงานที่ยาวนาน.
การคำนวณจุดคุ้มทุนสำหรับแบรนด์ของคุณ
การเลือกระหว่าง Hot Fill หรือ Aseptic เป็นการคำนวณทางคณิตศาสตร์เพื่อหาจุดสมดุลระหว่างปริมาณการผลิตและต้นทุนวัสดุ นักวิศวกรรมต้องวาดกราฟเพื่อหาจุดตัดกันระหว่างค่าเสื่อมราคาของ CAPEX และค่าใช้จ่าย OPEX ที่สะสมมา.
ลองพิจารณาตัวอย่างของแมทริกซ์การตัดสินใจสำหรับแบรนด์น้ำผลไม้ที่มีความเป็นกรดสูง เมื่อปริมาณการผลิตน้อยกว่า 10 ล้านขวดต่อปี ตัวเลือกทางการเงินที่ชัดเจนที่สุดคือวิธีการบรรจุร้อน (hot filling) เนื่องจากค่าใช้จ่ายทุน (CAPEX) ที่สูงของสายการผลิตแบบปลอดเชื้อ (Aseptic) จะทำให้อัตรากำไรลดลงอย่างมาก ส่วนต้นทุนต่อหน่วยที่เพิ่มขึ้นของขวด PET แบบ Heat-Set สามารถจัดการได้เมื่อผลิตในปริมาณน้อย.
แต่การคำนวณทางคณิตศาสตร์จะกลับกันเมื่อขนาดการผลิตเพิ่มขึ้น การประหยัดค่าใช้จ่ายจากการเปลี่ยนขวด PET มาตรฐาน 15 กรัม (Aseptic) เป็นขวด PET Heat-Set 28 กรัม (Hot Fill) จะเพิ่มขึ้นอย่างรวดเร็วเมื่อปริมาณการผลิตต่อปีเกิน 50 ล้านขวด การประหยัดเงินหลายล้านดอลลาร์จากวัสดุพลาสติกและน้ำหนักการขนส่งเพียงอย่างเดียว จะช่วยคืนทุนค่าใช้จ่ายในการลงทุน (CAPEX) ของเครื่องผลิตแบบ Aseptic ที่สูงมากภายใน 24 ถึง 36 เดือน เมื่อถึงระดับนี้ สำหรับผลิตภัณฑ์ที่มีกรดต่ำ ปริมาณการผลิตไม่สำคัญ เพราะการผลิตแบบ Hot Fill ไม่สามารถรับประกันความปลอดภัยของอาหารได้ และทางเลือกจึงอยู่ระหว่างการผลิตแบบ Aseptic และ Retort.
การวิเคราะห์ความล้มเหลวและการแก้ไขปัญหาในสายการผลิต
การออกแบบทางทฤษฎีควรถูกนำไปประยุกต์ใช้ในประสิทธิภาพการทำงานจริงในโรงงาน สายการผลิตแบบเติมร้อนก่อให้เกิดปัญหาทางกายภาพและเทอร์โมไดนามิกส์บางประการ ซึ่งอาจนำไปสู่อัตราของเสียที่สูงหากไม่ได้รับการควบคุมอย่างเหมาะสม วิศวกรการผลิตควรหลีกเลี่ยงรูปแบบความล้มเหลวดังต่อไปนี้ โดยการกำหนดพารามิเตอร์การควบคุมอย่างเคร่งครัด และเข้าใจขั้นตอนสำคัญในภาพรวม.
การจัดวางแผงและการบิดเบือน (การออกแบบแผงสุญญากาศ)
Panningeling — การยุบตัวเข้าด้านในอย่างไม่ควบคุมของขวดพลาสติกเป็นข้อบกพร่องทางสายตาที่พบได้บ่อยที่สุดในการบรรจุภัณฑ์แบบเติมร้อน ปริมาตรของของเหลวที่อุณหภูมิ 85°C จะลดลงเมื่อเย็นตัวลงถึง 35°C ปรากฏการณ์นี้ยิ่งทวีความรุนแรงขึ้นจากไอน้ำที่ควบแน่นในพื้นที่ว่างด้านบนขวด ซึ่งก่อให้เกิดสุญญากาศที่แรง ส่วนด้านนอกของขวดถูกดันโดยความดันบรรยากาศ.
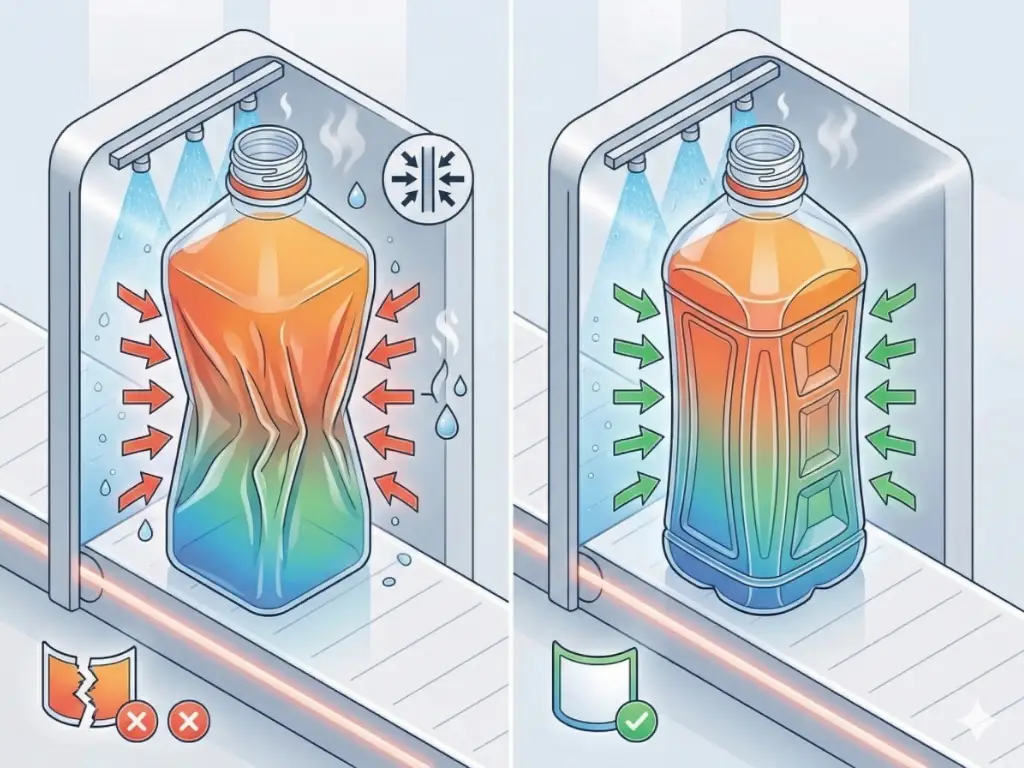
แรงอัดนี้กระจายตัวอย่างสม่ำเสมอทั่วทั้งรูปทรงของขวดแก้วรูปวงกลม ส่วนขวดพลาสติก โดยเฉพาะอย่างยิ่งที่มีรูปทรงสี่เหลี่ยมหรือสี่เหลี่ยมผืนผ้า ไม่สามารถทนต่อแรงนี้ได้ด้วยตัวมันเอง ด้านข้างที่แบนของขวดจะโค้งงอแบบสุ่ม ทำให้พื้นที่ติดฉลากเสียหาย และทำให้ผลิตภัณฑ์ไม่สามารถขายได้.
เพื่อแก้ไขปัญหานี้ วิศวกรโครงสร้างได้สร้างสิ่งที่เรียกว่า “แผงสุญญากาศ” ในรูปทรงของขวด PET ซึ่งประกอบด้วยเครื่องหมายทางเรขาคณิต การโค้ง หรือร่องบนตัวขวด นี่คือจุดอ่อนที่สร้างขึ้นอย่างจงใจ เมื่อเกิดสุญญากาศ แผงเหล่านี้จะถูกออกแบบให้โค้งเข้าด้านในอย่างสม่ำเสมอ เพื่อรับแรงหดตัว และทำให้เสาโครงสร้างหลักของขวดยังคงตรงและมั่นคง การกำหนดขนาดของแผงเหล่านี้ไม่เหมาะสมเมื่อเทียบกับปริมาณการเติมและค่าความแตกต่างของอุณหภูมิการเย็นลง จะนำไปสู่การบิดเบี้ยวที่ร้ายแรง.
บทบาทของพื้นผิวคอที่ตกผลึก
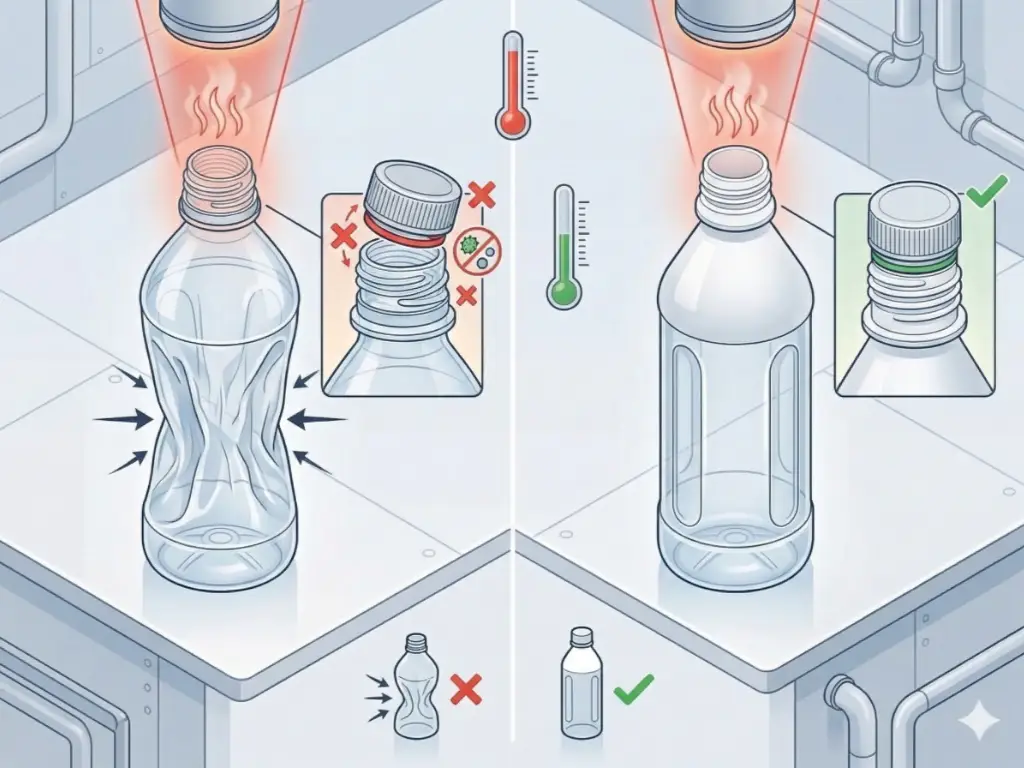
โพลีเมอร์ PET เป็นวัสดุไร้โครงสร้างมาตรฐานที่เริ่มอ่อนตัวและเปลี่ยนรูปที่อุณหภูมิการเปลี่ยนสถานะแก้วประมาณ 70°C เมื่อเทของเหลวที่อุณหภูมิ 85°C ลงในขวด PET ทั่วไป ส่วนคอขวด หรือส่วนที่มีเกลียวสำหรับติดฝา จะเกิดการบิดเบี้ยว การเปลี่ยนรูปเพียงเศษส่วนของมิลลิเมตรก็อาจส่งผลต่อความแน่นสนิทของฝา ทำให้ออกซิเจนแทรกซึมเข้าไป ส่งผลให้ผลิตภัณฑ์เสื่อมคุณภาพ และต้องเรียกคืนผลิตภัณฑ์ในปริมาณมาก.
เพื่อหลีกเลี่ยงปัญหานี้ ขวด PET ที่ใช้สำหรับการบรรจุร้อนต้องมีส่วนคอขวดที่ผ่านกระบวนการผลึก (Crystallized Neck Finish) ส่วนคอขวดจะถูกให้ความร้อนด้วยรังสีอินฟราเรดอย่างเข้มข้นระหว่างกระบวนการผลิต แต่ตัวขวดถูกปกคลุมไว้ ความร้อนที่กระจุกตัวนี้ทำให้สายโพลิเมอร์ในส่วนคอขวดจัดเรียงตัวเป็นโครงสร้างผลึกที่มีระเบียบสูงมาก ผลลัพธ์ทางความงามคือส่วนคอขวดจะกลายเป็นสีขาวทึบ โครงสร้างผลึกนี้ช่วยเพิ่มความทนต่อความร้อนของส่วนคอขวดให้สูงกว่า 100°C ซึ่งทำให้เกลียวขวดคงรูปทรงและมั่นคงแข็งแรงเมื่อดำเนินการบรรจุและปิดฝาที่อุณหภูมิสูง.
การปรุงอาหารเกินเวลาและการสูญเสียรสชาติในอุโมงค์เย็น
ประสิทธิภาพของอุโมงค์ทำความเย็นเป็นปัจจัยที่กำหนดคุณภาพของผลิตภัณฑ์ที่บรรจุในสภาพร้อน เมื่อผลิตภัณฑ์ถูกทิ้งไว้ที่อุณหภูมิ 85°C เป็นเวลานานเกินไป จะเกิดการเสื่อมสภาพทางความร้อนอย่างรุนแรง ซึ่งก่อให้เกิดปฏิกิริยาไมยาร์ (การเปลี่ยนสีเป็นสีน้ำตาลของของเหลว) การสูญเสียสารอาหารที่บอบบาง เช่น วิตามินซี ซึ่งส่งผลต่อคุณค่าทางโภชนาการ และการเปลี่ยนแปลงของสารประกอบรสชาติที่บอบบาง ซึ่งส่งผลต่อรสชาติของผลิตภัณฑ์ ผลิตภัณฑ์นั้นถูกปรุงสุกภายในขวดจริง ๆ.
อุโมงค์ที่ได้รับการระบายความร้อนควรใช้ความชันอุณหภูมิหลายโซนที่แม่นยำ ขวดที่มีอุณหภูมิ 85°C ที่วางลงโดยตรงในน้ำเย็น 5°C จะเกิดการช็อกความร้อน ซึ่งอาจทำให้แก้วแตกหรือทำให้พลาสติกหดตัวแบบคาดการณ์ไม่ได้ อุณหภูมิในอุโมงค์ควรลดลงอย่างค่อยเป็นค่อยไป (เช่น โซน 1 60°C, โซน 2 40°C, โซน 3 25°C) วิศวกรควรวัดอุณหภูมิแกนกลางของขวดอย่างต่อเนื่อง ของเหลวที่มีความหนืดเป็นตัวนำความร้อนได้ไม่ดี นั่นคือ ของเหลวที่ติดอยู่บนผนังขวดจะเย็นลงอย่างรวดเร็ว ส่วนกลางของของเหลวจะร้อนจนก่อให้เกิดความเสียหาย จึงจำเป็นต้องคำนวณแรงดันของปั๊ม มุมของหัวฉีดสเปรย์ และเวลาที่ขวดอยู่บนสายพานลำเลียง เพื่อให้มั่นใจว่าการนำความร้อนออกจะเกิดขึ้นอย่างรวดเร็วและสม่ำเสมอ.
การเชี่ยวชาญในการจัดการผลิตภัณฑ์เฉพาะกลุ่มและผลิตภัณฑ์ที่เติมเต็มอย่างรวดเร็วซึ่งมีความยากลำบาก
เทคโนโลยีการบรรจุร้อนถูกพัฒนาขึ้นจากน้ำผลไม้และชาแบบมาตรฐาน ความสามารถทางวิศวกรรมที่แท้จริงของสายการผลิตบรรจุภัณฑ์จะปรากฏขึ้นเมื่อนำไปใช้ในกระบวนการผลิตวัสดุที่มีหลายเฟสหรือมีความหนืดสูง.
การจัดการอนุภาคในกระบวนการบรรจุร้อน
การประมวลผลซอสที่มีความเป็นกรดสูงและมีอนุภาคขนาดใหญ่ เช่น เมล็ดพริก ผลไม้หั่นเต๋าในแยม หรือชิ้นผักในซัลซ่า จำเป็นต้องใช้ระบบจัดการของเหลวแบบพิเศษ เนื่องจากวาล์วแรงโน้มถ่วงทั่วไปหรือเครื่องวัดอัตราการไหลความเร็วสูงอาจทำให้อนุภาคถูกบดขยี้ หรือเกิดการก่อตัวเป็นสะพานและอุดตันอย่างต่อเนื่อง.
ระบบต้องใช้ปั๊มแบบแทนที่เชิงบวกหรือเครื่องเติมแบบลูกสูบวาล์วหมุน เพื่อรับประกันความสมบูรณ์ของอนุภาค ขนาดรูของหัวเติมควรได้รับการออกแบบให้ไม่น้อยกว่าสองเท่าของเส้นผ่านศูนย์กลางของชิ้นส่วนแข็งที่ใหญ่ที่สุด นอกจากนี้ ยังสำคัญที่จะรักษาให้อนุภาคของแข็งอยู่ในสภาพแขวนลอยที่สม่ำเสมอภายในถังเก็บ เมื่อการกวนมีความรุนแรงเกินไป อนุภาคจะถูกแตกออก ส่วนเมื่อการกวนช้าเกินไป ของแข็งจะตกตะกอน ทำให้ขวดแรกๆ มีแต่ของเหลว ส่วนขวดสุดท้ายมีแต่ของแข็ง ระบบควรมีเครื่องกวนแบบผิวขูดที่มีแรงเฉือนต่ำและควบคุมได้อย่างแม่นยำภายในถังป้อนที่ได้รับความร้อน.
การแก้ไขปัญหาความหนืดสูง
ซอสมะเขือเทศ น้ำเชื่อมเข้มข้น และสารข้นหนืดก่อให้เกิดปัญหาการแทรกซึมความร้อนอย่างรุนแรง ความหนืดเป็นอุปสรรคสำคัญต่อกระแสการพาความร้อนในของเหลว เครื่องแลกเปลี่ยนความร้อนแบบแผ่นทั่วไปไม่สามารถใช้ได้ในขั้นตอนการให้ความร้อนขั้นแรก เนื่องจากสารข้นหนืดจะติดไหม้บนแผ่นแลกเปลี่ยนความร้อน ซึ่งนำไปสู่การเกิดคราบสกปรกและทำให้การผลิตต้องหยุดลง สำหรับผลิตภัณฑ์ที่มีความหนืดสูง จำเป็นต้องใช้เครื่องแลกเปลี่ยนความร้อนแบบท่อหรือแบบผิวขูด เพื่อขูดผลิตภัณฑ์ออกจากผนังที่ได้รับความร้อนอย่างทางกายภาพ เพื่อป้องกันการไหม้และเพื่อให้อุณหภูมิกระจายอย่างสม่ำเสมอ.
ในขั้นตอนการบรรจุ ผลิตภัณฑ์ที่มีความหนืดจะเคลื่อนย้ายได้ยาก จึงใช้กระบอกสูบลูกสูบแบบนิวเมติกหรือแบบเซอร์โวที่ทำงานด้วยแรงดันสูงเพื่อดันวัสดุเข้าไปในภาชนะ ความเร็วในการบรรจุควรถูกปรับให้เหมาะสม การเติมด้วยแรงดันสูงจะก่อให้เกิดการกระเด็นและอากาศติดอยู่ในเนื้อครีม อากาศที่ติดอยู่จะขยายตัวและหดตัวอย่างสุ่ม ทำให้ความแม่นยำของการปิดผนึกแบบสุญญากาศลดลง และเพิ่มออกซิเจนซึ่งเร่งให้เกิดการเสื่อมสภาพ เครื่องเติมควรใช้วิธีการเติมแบบจากล่างขึ้นบน โดยหัวฉีดจะจมลงสู่ก้นภาชนะและเคลื่อนตัวขึ้นอย่างแม่นยำตามระดับของเหลวที่เพิ่มขึ้น.
วิธีเลือกเครื่องบรรจุร้อนที่เหมาะสม
การจัดซื้ออุปกรณ์บรรจุร้อน จำเป็นต้องปรับให้ความสามารถทางกลไกสอดคล้องกับกลยุทธ์ธุรกิจในระยะยาว ผู้ตัดสินใจต้องประเมินสามปัจจัยสำคัญก่อนที่จะกำหนดรายละเอียดทางเทคนิคให้เสร็จสิ้น:
- ก่อนอื่น การปรับให้สอดคล้องกับกำลังการผลิตควรอิงจากประสิทธิภาพการดำเนินงาน (OEE) ที่เป็นจริง, แทนที่จะพิจารณาจากความเร็วสูงสุดตามทฤษฎี เมื่อสายการผลิตมีอัตราการผลิต 200 ขวดต่อนาที อุโมงค์ทำความเย็นที่อยู่ปลายสายควรมีความสามารถทางเทอร์โมไดนามิกส์ในการระบายความร้อนตามอัตรานั้น; หากเกิดจุดคอขวดในระบบทำความเย็น จะทำให้สายการผลิตทั้งสายทำงานช้าลง.
- ประการที่สอง ระบบควรสนับสนุนแผนพัฒนาผลิตภัณฑ์ในอนาคต. เครื่องที่ซื้อมาเพื่อใช้กับของเหลวที่มีความหนืดต่ำเท่านั้น จะต้องได้รับการปรับปรุงใหม่ด้วยค่าใช้จ่ายสูง หากฝ่ายการตลาดตัดสินใจนำซอสที่มีอนุภาคหนาแน่นออกสู่ตลาด ควรระบุเครื่องบรรจุแบบลูกสูบแบบแทนที่เชิงบวกและวาล์วหมุนแบบช่องกว้างตั้งแต่เนิ่นๆ หากคาดว่าจะต้องจัดการกับส่วนผสมที่ซับซ้อน.
- Third, assess the level of automation of the Clean-in-Place (CIP) system. Hot fill lines are used to process sticky, high-sugar, or highly flavored products. Manual cleaning procedure ensures that there is prolonged downtime and that there is a high risk of bacterial contamination. Demand complete automated, PLC-controlled CIP procedures with validated flow rates, chemical dosing, and temperature recording to guarantee total sanitation between batch changeovers.
How can Levapack solve complex hot fill packaging challenges?
One of the most significant challenges in thermal processing is maintaining line efficiency when handling high-viscosity products or particulate-heavy pastes. Although standard equipment suffices for thin liquids, complex sauces require precision-engineered systems to prevent valve clogging, irregular dosing, and thermal inconsistencies. This is why Levapack, a customized packaging machinery provider, is a strategic option for facilities wanting to eliminate production bottlenecks and extend operational reliability.
When processing thick sauces, chunky condiments, or viscous pastes, standard fillers often struggle with thermal stress and inaccurate dosing. Levapack engineers specialized hot-fill sauce packaging solutions designed to eliminate these exact bottlenecks. Utilizing robust piston-filling technology and heavy-duty 304/316 stainless steel, our machines effortlessly handle extreme temperatures and heavy particulates without clogging. From custom nozzle configurations to precise servo-driven controls delivering sub-1% fill accuracy, we help you build a resilient, automated line that adapts seamlessly across PET, glass, and cans, ensuring uncompromising product integrity and maximum operational efficiency.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL