
หากคุณกำลังอ่านข้อความนี้ คุณคงได้ก้าวผ่านขั้นตอนการค้นหา “เครื่องบรรจุกระป๋อง” ไปสู่การค้นหา “สายการผลิตบรรจุกระป๋อง” แล้ว การเปลี่ยนแปลงในคำศัพท์นี้บ่งชี้ถึงการเปลี่ยนแปลงในวิธีคิด: คุณไม่ได้มองไปที่อุปกรณ์แต่ละชิ้นอีกต่อไป แต่กำลังมองไปที่ระบบ — ลำดับของเครื่องจักรที่เชื่อมต่อกัน ซึ่งจะเปลี่ยนกระป๋องว่างให้กลายเป็นผลิตภัณฑ์ที่เสร็จสมบูรณ์ ปิดผนึก และติดฉลาก ได้อย่างต่อเนื่องทุกชั่วโมง.
แต่ปัญหาอยู่ที่นี่: คู่มือส่วนใหญ่สมมติว่าคุณกำลังเติมเบียร์หรือน้ำอัดลม หากคุณกำลังเติมผงโปรตีน เมล็ดกาแฟ เนยถั่ว หรือสีรถยนต์ คำแนะนำมาตรฐานนั้นก็จะใช้ไม่ได้.
คู่มือนี้ใช้วิธีการที่แตกต่างออกไป โดยเริ่มจากผลิตภัณฑ์ของคุณ — สิ่งที่คุณใส่ลงในกระป๋องจริง ๆ — แล้วพัฒนาต่อจากจุดนั้น เมื่อถึงตอนท้าย คุณจะมีกรอบการตัดสินใจที่สามารถนำไปใช้ได้ ไม่ว่าคุณจะกำลังบรรจุน้ำอัดลมหรือถั่วปรุงรส.
สายการผลิตบรรจุกระป๋องคืออะไร? อธิบายส่วนประกอบหลัก
สายการผลิตบรรจุกระป๋องคือชุดเครื่องทำงานที่ทำงานประสานกันเพื่อดำเนินการขั้นตอนการบรรจุกระป๋องอย่างครบถ้วน ได้แก่ การทำความสะอาด การบรรจุ การปิดผนึก การฆ่าเชื้อ การติดฉลาก การพิมพ์รหัส และการบรรจุหีบห่อ เครื่องแต่ละเครื่องในสายการผลิตนี้ขึ้นอยู่กับเครื่องที่อยู่ก่อนหน้านั้น หากสถานีใดสถานีหนึ่งทำงานได้ไม่เต็มประสิทธิภาพ สายการผลิตทั้งสายก็จะทำงานได้ไม่เต็มประสิทธิภาพตามไปด้วย.
ต่อไปนี้คือส่วนประกอบหลักที่คุณจะพบในสายการผลิตทั่วไป:
| ส่วนประกอบ | ฟังก์ชัน | จะเกิดอะไรขึ้นหากคุณไม่ทำสิ่งนี้ |
|---|---|---|
| เครื่องแยกสินค้าจากพาเลท | นำกระป๋องว่างจากพาเลทมาวางบนสายพานลำเลียง | การโหลดด้วยมือทำให้สายการผลิตเกิดจุดคอขวดตั้งแต่นาทีแรก |
| เครื่องล้าง / เครื่องทำความสะอาด | กำจัดฝุ่นและอนุภาคออกจากกระป๋องที่ว่าง | ความเสี่ยงต่อการปนเปื้อน; ไม่ผ่านการตรวจสอบความปลอดภัยอาหาร |
| สารเติมเต็ม | ใส่ปริมาณผลิตภัณฑ์ที่แม่นยำลงในกระป๋องแต่ละใบ | ไม่มีสารเติมเต็ม ไม่มีเส้น — นี่คือหัวใจของระบบ |
| Seamer | ล็อคฝาให้ติดกับกระป๋องด้วยรอยต่อสองชั้น | ผลิตภัณฑ์อาจรั่วซึม เสียคุณภาพ หรือสูญเสียความซ่าภายในไม่กี่วัน |
| เครื่องฆ่าเชื้อ / เครื่องพาสเจอไรซ์ | การรักษาความร้อนสำหรับกระป๋องที่บรรจุแล้ว เพื่อความมั่นคงทางจุลชีววิทยา | เป็นข้อบังคับสำหรับอาหารที่มีกรดต่ำ เบียร์ และน้ำผลไม้ — หากไม่ปฏิบัติตาม ก็ต้องรับผิดชอบความเสี่ยงด้วยตนเอง |
| เครื่องติดฉลาก | ติดฉลากแบรนด์ รายการส่วนผสม และบาร์โค้ด | สินค้าที่ไม่มีฉลากไม่สามารถขายในร้านค้าปลีกได้ |
| ผู้เขียนโค้ด | พิมพ์วันที่ผลิต หมายเลขล็อต และวันหมดอายุ | การติดตามแหล่งที่มาเป็นไปไม่ได้; การไม่ปฏิบัติตามกฎระเบียบ |
| เครื่องบรรจุ / เครื่องจัดเรียงพาเลท | จัดเรียงกระป๋องเป็นกลุ่มในกล่องกระดาษหรือถาด แล้วจัดเรียงเป็นชั้นบนพาเลท | การบรรจุสินค้าด้วยมือทำให้ประโยชน์จากการประหยัดแรงงานจากการใช้ระบบอัตโนมัติหายไป |
ลองนึกถึงมันเหมือนสายการผลิตในครัวของร้านอาหาร: แต่ละสถานีมีหน้าที่หนึ่งอย่าง แต่ละหน้าที่ขึ้นอยู่กับสถานีก่อนหน้า และทั้งระบบทำงานด้วยความเร็วของนักทำอาหารที่ช้าที่สุด สายการผลิตบรรจุกระป๋องก็ทำงานในลักษณะเดียวกัน — นั่นคือเหตุผลที่การซื้อเครื่องบรรจุที่เร็วที่สุดในโลกก็ไม่มีประโยชน์อะไร หากคุณเครื่องปิดปากกระป๋องไม่สามารถตามทัน.
ทำไมประเภทผลิตภัณฑ์ของคุณจึงกำหนดการจัดวางสายการผลิต
นี่คือส่วนที่คู่มือเกี่ยวกับสายการผลิตกระป๋องส่วนใหญ่มักข้ามไป — แต่กลับเป็นส่วนที่สำคัญที่สุด.
คุณสมบัติทางกายภาพของผลิตภัณฑ์ของคุณจะเป็นตัวกำหนดว่าคุณจำเป็นต้องใช้เทคโนโลยีการบรรจุแบบใด วัสดุใดที่ควรใช้ในการผลิตอุปกรณ์ และว่าคุณจำเป็นต้องมีระบบเสริม เช่น การล้างด้วยก๊าซไนโตรเจน หรือระบบควบคุมอุณหภูมิหรือไม่ หากกำหนดผิดตั้งแต่ขั้นตอนการกำหนดสเปกแล้ว การปรับแต่งอย่างละเอียดในโรงงานก็ไม่สามารถแก้ไขได้.
ก่อนที่จะอ่านต่อ โปรดตอบคำถามสองข้อเกี่ยวกับผลิตภัณฑ์ของคุณ:
- ผลิตภัณฑ์ของคุณเป็น dạngของเหลว (น้ำ, แป้ง) หรือ dạngไม่ต่อเนื่อง (ผง, เม็ด, ชิ้นส่วนแข็ง)?
- ผลิตภัณฑ์ของคุณมีก๊าซที่ละลายอยู่หรือไม่ (เครื่องดื่มมีก๊าซ, เบียร์)?
จุดตัดของคำตอบทั้งสองข้อนี้จะจัดให้คุณอยู่ในหนึ่งในสี่กลุ่มต่อไปนี้ โดยแต่ละกลุ่มมีหลักการเกี่ยวกับอุปกรณ์เป็นของตัวเอง.
ผลิตภัณฑ์ dạngเหลว — เครื่องดื่ม น้ำมัน ซอส และอื่นๆ อีกมากมาย
หากคุณกำลังบรรจุของเหลว คุณจะมีตัวเลือกอุปกรณ์ที่หลากหลายที่สุด — และเป็นทางที่ง่ายที่สุดในการกำหนดราคาในระดับสินค้าทั่วไป เครื่องบรรจุแบบแรงโน้มถ่วงสามารถบรรจุน้ำธรรมดาและน้ำผลไม้ได้อย่างประหยัด เครื่องบรรจุแบบไอโซบาริก (แรงดันตรงข้าม) ช่วยรักษา CO₂ ให้คงอยู่ภายในเบียร์หรือเครื่องดื่มมีฟอง เครื่องบรรจุแบบลูกสูบปริมาตรให้ความแม่นยำ ±1% สำหรับน้ำมัน ซอส และน้ำเชื่อม.
รายละเอียดหนึ่งที่ทำให้ผู้มืออาชีพแตกต่างจากผู้สมัครเล่น คือ การจัดการออกซิเจนที่ละลายในน้ำ สำหรับเบียร์ ควรให้ปริมาณออกซิเจนที่ดูดซึมเข้าระหว่างการบรรจุอยู่ต่ำกว่า 50 parts per billion หากเกินระดับนี้ อายุการเก็บรักษาจะลดลงจากหลายเดือนเหลือเพียงไม่กี่สัปดาห์ ส่วนสำหรับน้ำผลไม้และชาที่บรรจุขณะร้อน (โดยทั่วไปอยู่ที่ 85–92°C) วาล์วบรรจุและถังเก็บต้องได้รับการออกแบบให้สามารถทำงานที่อุณหภูมิสูงอย่างต่อเนื่อง — สแตนเลส 316 เป็นมาตรฐานที่จำเป็น ไม่ใช่ตัวเลือกเสริม.
ความเสี่ยงสำหรับผู้ผลิตเครื่องดื่มคือเรื่องการซื้อเกินความจำเป็น โรงเบียร์แบบคราฟต์ที่ผลิต 2,000 กระป๋องต่อวัน ไม่จำเป็นต้องใช้สายการผลิตแบบไอโซบาริกที่มีความเร็ว 200 CPM รายละเอียดเพิ่มเติมเกี่ยวกับการปรับความเร็วให้สอดคล้องกับความเป็นจริงในกรอบการเลือกจะกล่าวถึงด้านล่าง.
ผลิตภัณฑ์ dạngผง — ผงโปรตีน ผงนม เครื่องเทศ และอาหารเสริม
การบรรจุผงคือจุดที่คำแนะนำทั่วไปเกี่ยวกับสายการผลิตบรรจุกระป๋องส่วนใหญ่ล้มเหลว ต่างจากของเหลว ผงไม่ไหลอย่างคาดการณ์ได้ ความหนาแน่นของผงจะเปลี่ยนแปลงเมื่อถูกสั่นสะเทือน ผงก่อให้เกิดฝุ่น ผงจะจับตัวเป็นก้อนเมื่อมีความชื้น และลูกค้าของคุณจะสังเกตเห็นทันทีว่ามีผงขาดไป 2 กรัมเมื่อตักออกมา.
วิธีแก้ปัญหาที่ใช้งานได้จริงคือเครื่องเติมแบบสกรูอาร์คิมีดีส: สกรูอาร์คิมีดีสที่ผ่านการกลึงอย่างแม่นยำติดตั้งอยู่ที่ก้นถังป้อน ซึ่งขับเคลื่อนด้วยมอเตอร์เซอร์โว ทุกครั้งที่สกรูหมุนหนึ่งรอบ จะจ่ายผงในปริมาณที่ทราบแน่ชัด ความแม่นยำขึ้นอยู่กับความสม่ำเสมอของผง — ผงที่ไหลลื่น เช่น น้ำตาลทรายเม็ด สามารถมีความคลาดเคลื่อนได้ ±1% ในขณะที่ส่วนผสมโปรตีนที่เหนียวอาจมีความคลาดเคลื่อนถึง ±2% หากไม่มีการกวนในถังป้อน.
สำหรับผงละเอียดที่มีขนาดต่ำกว่า 100 ไมครอน การบรรจุด้วยระบบสุญญากาศจะมีความได้เปรียบ: ระบบนี้ดึงผลิตภัณฑ์เข้าสู่กระป๋องแทนที่จะดันเข้าไป ซึ่งช่วยลดการเกิดเมฆฝุ่นได้ ไม่ว่าคุณจะเลือกเทคโนโลยีใด ก็ควรวางแผนสำหรับการล้างด้วยไนโตรเจน การล้างพื้นที่ว่างด้านบนด้วยไนโตรเจนหลังการบรรจุจะลดปริมาณออกซิเจนที่เหลืออยู่ให้ต่ำกว่า 3% ซึ่งช่วยป้องกันการออกซิเดชันและยืดอายุการเก็บรักษา — สิ่งนี้ถือเป็นข้อกำหนดที่ขาดไม่ได้สำหรับนมผง นมสูตรสำหรับทารก และกาแฟคุณภาพสูง.
ผลิตภัณฑ์ dạngก้อนและเม็ด — ถั่ว, ขนมขบเคี้ยว, เมล็ดกาแฟ, ลูกกวาด และอาหารสัตว์เลี้ยงแบบแห้ง
ในที่นี้ คำกริยา “filling” อาจทำให้เข้าใจผิดได้ คุณไม่ได้กำลังเติมจริงๆ — แต่กำลังชั่งน้ำหนัก แล้วจึงเทส่วนที่ชั่งน้ำหนักแล้วลงในกระป๋อง.
มาตรฐานทองคำคือเครื่องชั่งหลายหัว ลองนึกภาพว่ามีถังชั่งน้ำหนัก 10 ถึง 14 ถังที่จัดเรียงเป็นวงกลม ผลิตภัณฑ์ถูกป้อนเข้ามาจากด้านบนผ่านกรวยกระจายแบบสั่น แต่ละถังจะรับส่วนผลิตภัณฑ์แบบสุ่ม ชั่งน้ำหนักอย่างอิสระ และส่งข้อมูลไปยังคอมพิวเตอร์กลาง คอมพิวเตอร์จะสแกนทุกชุดค่าผสมที่เป็นไปได้ของถัง 3–5 ถัง และเลือกชุดที่มีน้ำหนักรวมใกล้เคียงกับเป้าหมายของคุณที่สุด — ทั้งหมดนี้เกิดขึ้นภายในเวลาไม่ถึงหนึ่งมิลลิวินาที.
เครื่องชั่ง 10 หัวสำหรับถั่วหรือเมล็ดกาแฟให้ความแม่นยำ ±0.5–1.5 กรัม ที่ความเร็ว 30–60 กระป๋องต่อนาที ส่วนเครื่องชั่ง 14 หัวสามารถทำงานได้ 70–90 CPM พร้อมการกระจายน้ำหนักที่แม่นยำยิ่งขึ้น ความเร็วนี้เกิดจากระบบการทำงานแบบขนาน: การชั่งพร้อมกันของถังเก็บ 10 ถังจะเร็วกว่าการชั่งแบบลำดับของถังเก็บ 1 ถังเสมอ.
ข้อควรระวังหนึ่งข้อ: ผลิตภัณฑ์ที่เปราะบาง เช่น ชิปมันฝรั่งหรือบิสคอตติ จะแตกหักหากตกจากความสูงเกิน 30 เซนติเมตร หากผลิตภัณฑ์ของคุณมีแนวโน้มที่จะแตกเป็นชิ้นเล็กชิ้นน้อย ให้ระบุการตั้งค่าความสูงการตกที่ลดลง และใช้ถังรับสินค้าที่มีวัสดุกันกระแทก.
ผลิตภัณฑ์ dạngครีมและหนืด — เนยถั่วลิสง, แยม, เนื้อสัตว์ในกระป๋อง และซอสข้น
สารเพสต์ดูเรียบง่ายจนทำให้เข้าใจผิด — “เพียงเป็นของเหลวที่มีความหนืดมากขึ้น” — แต่มันจะลงโทษอุปกรณ์ที่ไม่ได้กำหนดสเปกอย่างชัดเจนได้รุนแรงกว่าประเภทอื่นใด.
ความท้าทายหลักคือความต้านทานการไหล ที่อุณหภูมิห้อง เนยถั่วมีความหนืดเกิน 100,000 เซนติโพส ซึ่งหนืดกว่าน้ำประมาณ 100,000 เท่า การส่งเนยถั่วผ่านวาล์วบรรจุมาตรฐานนั้นเหมือนกับการพยายามดื่มมิลค์เชคผ่านไม้คนกาแฟ คุณจำเป็นต้องใช้เครื่องบรรจุแบบลูกสูบที่มีปั๊มแบบแทนที่เชิงบวก และเส้นผ่านศูนย์กลางของหัวฉีดบรรจุต้องใหญ่กว่าเส้นผ่านศูนย์กลางของอนุภาคแข็งใดๆ ในผลิตภัณฑ์อย่างน้อยสามเท่า — มิฉะนั้น ชิ้นสตรอว์เบอร์รีในสายการผลิตแยมของคุณจะก่อให้เกิดการหยุดชะงักนานถึง 45 นาที.
หากผลิตภัณฑ์ถูกบรรจุในสภาพร้อน — เช่น เนื้อในกระป๋องที่อุณหภูมิ 85°C หรือซอสที่บรรจุในสภาพร้อน — ชุดลูกสูบต้องสามารถรับมือกับการขยายตัวทางความร้อนได้โดยไม่ทำให้ความแน่นของการปิดผนึกลดลง และหากผลิตภัณฑ์แข็งตัวเมื่อเย็นลง (เช่น ช็อกโกแลต ไขมัน หรือขี้ผึ้ง) คุณจำเป็นต้องใช้ถังป้อนที่มีระบบทำความร้อนและท่อที่มีชั้นหุ้มเพื่อรักษาการไหลของผลิตภัณฑ์ระหว่างแต่ละรอบการผลิต.
ขั้นตอนการทำงานของสายการผลิตบรรจุกระป๋องแบบครบวงจร — ขั้นตอนต่อขั้นตอน
การเข้าใจกระบวนการนี้จะช่วยให้คุณระบุจุดอ่อนได้ก่อนที่จะกลายเป็นข้อผิดพลาดที่ก่อให้เกิดค่าใช้จ่ายสูง นี่คือลำดับขั้นตอน และที่สำคัญกว่านั้น คือเหตุผลที่การเปลี่ยนผ่านแต่ละขั้นตอนมีความสำคัญ.

การถอดสินค้าจากพาเลท → การล้าง. กระป๋องว่างถูกส่งมาในสภาพวางซ้อนกันบนพาเลท เครื่องแยกพาเลทจะกวาดกระป๋องเหล่านั้นลงบนสายพานลำเลียง อย่าข้ามขั้นตอนการล้าง: แม้กระป๋องใหม่เอี่ยมก็ยังมีฝุ่นจากกระบวนการผลิตติดอยู่ การล้างด้วยอากาศไอออไนซ์ช่วยกำจัดอนุภาคโดยไม่ใช้น้ำ ส่วนการล้างด้วยน้ำจะช่วยเพิ่มชั้นการฆ่าเชื้อสำหรับสายการผลิตอาหาร.
ล้าง → เติมน้ำ. ช่วงเวลานี้ต้องสั้น — ในอุดมคติคือไม่เกิน 30 วินาที — เพื่อป้องกันการปนเปื้อนซ้ำ ความเร็วของสายพานลำเลียงระหว่างสถานีเหล่านี้กำหนดจังหวะพื้นฐานสำหรับสายการผลิตทั้งหมด.
การเติม → การปิดปากถุง. ขั้นตอนการส่งต่อที่สำคัญที่สุดบนสายการผลิต สำหรับเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์ คุณมีเวลา 3–5 วินาที ตั้งแต่ช่วงเวลาที่วาล์วเติมปิดลง จนถึงช่วงเวลาที่เครื่องปิดฝาล็อกฝาลง หากใช้เวลานานกว่านั้น CO₂ จะรั่วออก ฟองจะก่อตัว และระดับการเติมจะเปลี่ยนแปลง สำหรับผลิตภัณฑ์ที่ไม่มีก๊าซคาร์บอนไดออกไซด์ ความเร่งด่วนจะน้อยลง แต่การซึมเข้าของออกซิเจนยังคงเป็นปัญหา — จึงควรลดเวลาที่กระป๋องเปิดไว้ให้น้อยที่สุด.
การเย็บ → การฆ่าเชื้อ. ไม่ใช่ทุกผลิตภัณฑ์ที่จำเป็นต้องผ่านกระบวนการฆ่าเชื้อหลังการบรรจุ เบียร์และน้ำผลไม้มักผ่านเครื่องพาสเจอไรซ์แบบอุโมงค์ (มีพื้นที่ฉีดน้ำที่ควบคุมอุณหภูมิอยู่ที่ 60–70°C) ส่วนอาหารกระป๋องที่มีความเป็นกรดต่ำ (เนื้อสัตว์ ผัก) จำเป็นต้องผ่านกระบวนการฆ่าเชื้อแบบเรทอร์ตที่อุณหภูมิ 121°C หากผลิตภัณฑ์ของคุณไม่จำเป็นต้องผ่านกระบวนการนี้ สถานีนี้จะถูกลบออกจากสายการผลิตของคุณ.
การฆ่าเชื้อ → การติดฉลาก → การพิมพ์รหัส. เมื่อกระป๋องถูกปิดผนึกและอยู่ในสภาพมั่นคงแล้ว ก็จะได้รับการระบุข้อมูล ได้แก่ ฉลากแบรนด์ รหัสล็อต วันที่ผลิต และวันหมดอายุ การพิมพ์ด้วยเครื่องพิมพ์อิงค์เจ็ทมีค่าใช้จ่ายต่ำและยืดหยุ่น ส่วนการพิมพ์ด้วยเลเซอร์ให้ผลลัพธ์ที่ถาวรและต้องการการบำรุงรักษาน้อย.
การเขียนโค้ด → การบรรจุ → การจัดวางบนพาเลท. ระบบอัตโนมัติปลายสายการผลิต: กระป๋องถูกจัดกลุ่มลงในกล่องกระดาษหรือถาดที่ห่อด้วยฟิล์มหด แล้วจัดเรียงซ้อนกันบนพาเลท สำหรับสายการผลิตที่มีอัตราความเร็วต่ำกว่า 20 CPM การบรรจุด้วยมืออาจยังคงเป็นทางเลือกที่คุ้มค่าทางเศรษฐกิจ แต่หากอัตราความเร็วสูงกว่านั้น ระบบอัตโนมัติจะคืนทุนได้จากการประหยัดค่าแรง.
ข้อสรุป: ทุก “ช่องว่าง” ระหว่างสถานีผลิตล้วนเป็นจุดที่อาจเกิดข้อผิดพลาดได้ เมื่อประเมินสายการผลิต ให้สอบถามผู้จัดหาเกี่ยวกับเวลาการถ่ายโอนและการสะสม — ไม่ใช่เพียงข้อมูลจำเพาะของเครื่องแต่ละเครื่องเท่านั้น.
เทคโนโลยีการบรรจุ — การเลือกวิธีการให้เหมาะสมกับผลิตภัณฑ์
เทคโนโลยีการบรรจุทั้งหมดล้วนแก้ปัญหาเดียวกัน — คือการใส่ผลิตภัณฑ์ปริมาณ X ลงในกระป๋อง — แต่แต่ละเทคโนโลยีใช้หลักการวัดที่ต่างกันอย่างพื้นฐาน หากเข้าใจหลักการนี้ คุณจะไม่สับสนกับเอกสารสเปกอีกต่อไป.
กลุ่มเทคโนโลยีทั้งสี่นี้ถูกแบ่งตามสิ่งที่วัดได้ ได้แก่ ปริมาตร น้ำหนัก หรือความดัน.
การเติมแบบปริมาตรและแบบลูกสูบ — เครื่องมือหลักสำหรับการเติมของเหลว สารกึ่งเหลว และครีม
เครื่องบรรจุแบบปริมาตรจะจ่ายปริมาณคงที่ต่อรอบการทำงาน รุ่นที่ใช้เครื่องวัดอัตราการไหล (แบบแม่เหล็ก, แบบคอริโอลิส หรือแบบเทอร์ไบน์) เหมาะที่สุดสำหรับของเหลวที่มีความหนืดต่ำ เช่น น้ำ นม และน้ำผลไม้ โดยให้ความแม่นยำ ±0.5% แม้ทำงานด้วยความเร็วสูง ส่วนเครื่องบรรจุแบบลูกสูบเหมาะสำหรับของเหลวที่มีความหนืดสูง — เช่น ซอส ครีม เจล และเพสต์ — ที่มีค่าความหนืดสูงถึง 100,000 เซนติโพอิส หรือมากกว่านั้น.

จุดแตกต่างหลักในการบำรุงรักษา: ระบบเครื่องวัดอัตราการไหลสามารถใช้งานร่วมกับระบบ CIP ได้ — คุณสามารถดำเนินการทำความสะอาดในสถานที่ (CIP) ได้โดยไม่ต้องถอดชิ้นส่วนออก ส่วนเครื่องบรรจุแบบลูกสูบมักต้องถอดชิ้นส่วนบางส่วนเพื่อทำความสะอาดอย่างละเอียด ซึ่งทำให้เวลาเปลี่ยนผลิตภัณฑ์เพิ่มขึ้น 15–30 นาที หากคุณเปลี่ยนผลิตภัณฑ์บ่อยๆ ให้พิจารณาปัจจัยนี้ในการจัดตารางงาน.
การเติมด้วยเครื่องออเกอร์ — การวัดปริมาณอย่างแม่นยำสำหรับผงและเม็ดละเอียด
เครื่องเติมแบบสกรู (auger filler) คือสกรูที่ขับเคลื่อนด้วยเซอร์โว ซึ่งติดตั้งอยู่ภายในถังเก็บ สกรูนี้ถูกเซอร์โวหมุนด้วยจำนวนรอบที่แม่นยำ โดยแต่ละรอบการหมุนจะเคลื่อนย้ายปริมาณผงที่ทราบได้ ความแม่นยำอยู่ที่ ±1–2% สำหรับผงที่ไหลได้อิสระ และจะเพิ่มขึ้นสำหรับผลิตภัณฑ์ที่เหนียวหรือดูดความชื้น.
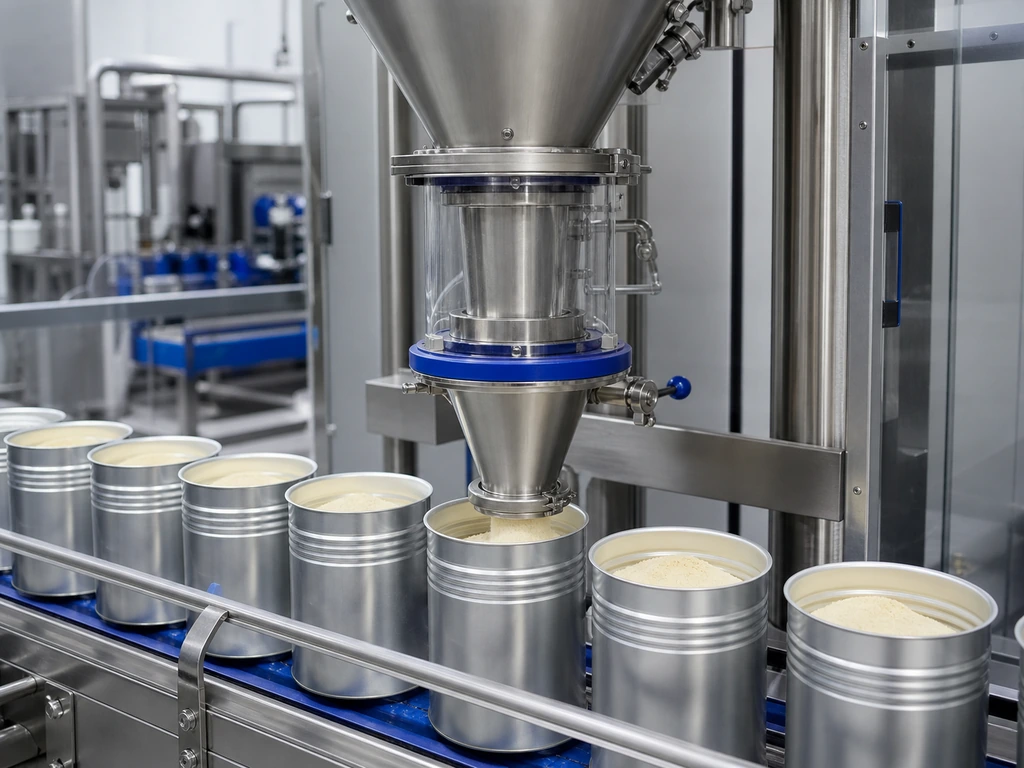
รูปแบบความล้มเหลวที่พบบ่อยที่สุดคือความหนาแน่นของผงที่ไม่สม่ำเสมอ หากผงเกิดการตกตะกอนระหว่างการเก็บรักษา การหมุนของสกรูในปริมาณเท่ากันจะจ่ายผงออกมามากขึ้นในช่วงต้นของล็อตการผลิตเมื่อเทียบกับช่วงท้าย วิธีแก้ไข: ใช้ระบบกวนเชิงกลภายในถังเก็บ หรือเปลี่ยนไปใช้ระบบป้อนกลับจากเครื่องชั่งน้ำหนักสุทธิ (net-weight checkweigher) ที่ปรับจำนวนรอบการหมุนของสกรูให้เหมาะสมกับแต่ละกระป๋อง.
การควบคุมฝุ่นไม่ใช่เรื่องที่เลือกทำได้ — แต่เป็นข้อกำหนดด้านความปลอดภัยและสุขอนามัย ให้เลือกใช้ถังเก็บฝุ่นแบบปิดสนิท ช่องดูดฝุ่นด้วยระบบสูญญากาศ และแผงควบคุมไฟฟ้าที่มีระดับการป้องกันการซึมผ่านของฝุ่นและน้ำ (IP) 65 หรือสูงกว่า.
การชั่งน้ำหนักหลายหัว — ความแม่นยำความเร็วสูงสำหรับสารแข็งและเม็ด
แม้จะได้กล่าวถึงในส่วนผลิตภัณฑ์แบบแข็งข้างต้นแล้ว แต่ยังควรเน้นย้ำอีกครั้งว่า: ข้อได้เปรียบที่แท้จริงของเครื่องชั่งหลายหัวไม่ใช่ความเร็ว — แต่คือความยืดหยุ่น เครื่องชั่ง 10 หัวเดียวกันที่ชั่งเม็ดมะม่วงหิมพานต์ 50 กรัม สามารถเปลี่ยนไปชั่งเมล็ดกาแฟ 500 กรัมได้เพียงด้วยการปรับสูตรบนหน้าจอสัมผัส ไม่จำเป็นต้องปรับแต่งทางกลไก หรือเปลี่ยนชิ้นส่วนใดๆ.
ข้อแลกเปลี่ยน: ความสูง เครื่องชั่งหลายหัวติดตั้งอยู่เหนือสถานีบรรจุ และต้องการพื้นที่ว่างแนวตั้ง 2–3 เมตร ให้วัดความสูงของเพดานก่อนสั่งซื้อ.
การเติมด้วยแรงดันตรงข้ามและการเติมแบบความดันเท่ากัน — รักษาความอัดก๊าซคาร์บอนไดออกไซด์ให้คงอยู่ในระดับที่เหมาะสม
การบรรจุด้วยแรงดันตรงข้ามเป็นกระบวนการที่ใช้เฉพาะกับเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์เท่านั้น กระบวนการมีดังนี้: กระป๋องเข้าสู่วาล์วบรรจุ และห้องบรรจุถูกอัดด้วยก๊าซ CO₂ ให้มีความดันเท่ากับถังผลิตภัณฑ์ วาล์วบรรจุเปิดออก และของเหลวไหลเข้าด้วยแรงโน้มถ่วง ในขณะที่ก๊าซถูกระบายออกผ่านท่อกลับ วาล์วปิดลง และความดันถูกปล่อยออกอย่างค่อยเป็นค่อยไปเพื่อป้องกันการไหลออกอย่างรุนแรง กระป๋องเคลื่อนตัวไปยังเครื่องปิดฝา.
หลักฟิสิกส์นั้นไม่ยอมให้ผิดพลาด เบียร์ที่อุณหภูมิ 4°C จะเก็บ CO₂ ไว้ได้ ส่วนเบียร์ที่อุณหภูมิ 10°C จะเกิดฟอง หากเติมเบียร์เร็วเกินไป → จะเกิดฟอง หากปล่อยความดันเร็วเกินไป → จะเกิดฟอง หากรอเวลานานเกินไปก่อนปิดฝา → จะเกิดฟองและออกซิเจน ระบบความดันตรงข้ามที่ปรับแต่งอย่างดีสำหรับเบียร์จะช่วยให้ปริมาณออกซิเจนที่ละลายอยู่ในเบียร์ต่ำกว่า 20 parts per billion ส่วนระบบที่ปรับแต่งไม่ดีจะทำให้กระป๋องเบียร์เต็มเพียงครึ่งเดียวและเบียร์ถูกออกซิไดซ์.
ช่วงความเร็วเป็นช่วงที่กว้างที่สุดเมื่อเทียบกับเทคโนโลยีอื่น ๆ: ตั้งแต่ 50 CPM สำหรับสายการผลิตเครื่องดื่มขนาดเล็ก ไปจนถึงมากกว่า 2,000 CPM สำหรับโรงงานผลิตเบียร์ระดับโลก กฎผลตอบแทนที่ลดลงจะเริ่มมีผลอย่างชัดเจนเมื่อความเร็วเกิน 500 CPM — การเพิ่มความเร็วทีละน้อยจะส่งผลให้ต้นทุนทุนเพิ่มขึ้นอย่างทวีคูณ.
ความแม่นยำ ±0.5–1%
5–2,000+ CPM
ความแม่นยำ ±1–2%
20–60 CPM
ความแม่นยำ ±0.5–1.5 กรัม
30–90 CPM
ความแม่นยำ ±1–2%
15–40 CPM
ปัจจัยคุณภาพสำคัญ — วัสดุ การต่อตะเข็บ และการรับรองคุณภาพ
เมื่อได้เลือกเทคโนโลยีการบรรจุที่เหมาะสมกับผลิตภัณฑ์แล้ว ให้หันมาให้ความสำคัญกับคุณภาพการผลิต นี่คือปัจจัยที่ทำให้เครื่องทำงานได้อย่างน่าเชื่อถือตลอดทศวรรษ แตกต่างจากเครื่องที่กลายเป็นปัญหาด้านการบำรุงรักษาตั้งแต่ปีที่สอง.
วัสดุ. มาตรฐานสำหรับพื้นผิวที่สัมผัสกับอาหารคือสแตนเลส 304 — 18% โครเมียม, 8% นิกเกิล, ทนต่อการกัดกร่อนในสภาพปกติ หากผลิตภัณฑ์ของคุณมีความเป็นกรด (ซอสมะเขือเทศ, น้ำผลไม้ตระกูลส้ม) หรือมีความเค็ม (ปลาในกระป๋อง, ผักดอง) ควรเปลี่ยนไปใช้สแตนเลส 316 ปริมาณโมลิบดีนัม 2–3% ในสแตนเลส 316 ให้ความต้านทานต่อคลอไรด์ที่สแตนเลส 304 ไม่สามารถเทียบได้ ส่วนโครงโครงสร้างที่ไม่สัมผัสอาหารควรทำจากเหล็กที่มีความหนาอย่างน้อย 1.5–2 มม. — ความหนาที่น้อยกว่าจะส่งผ่านแรงสั่นสะเทือนและเร่งการสึกหรอของแบริ่งและซีล.
สำหรับชิ้นส่วนไฟฟ้าที่สำคัญ แบรนด์มีบทบาทสำคัญ ชิ้นส่วนจาก Siemens, Schneider, Omron, SMC และ Mitsubishi มีเครือข่ายการจัดจำหน่ายและบริการทั่วโลก ส่วนผลิตภัณฑ์ทดแทนทั่วไปอาจทำงานได้ในระยะแรก แต่จะกลายเป็นปัญหาเมื่อคุณจำเป็นต้องเปลี่ยนไดรฟ์หรือโมดูล PLC อย่างเร่งด่วน.
คุณภาพการต่อตะเข็บ. รอยต่อสองชั้นคือสิ่งเดียวที่กั้นระหว่างผลิตภัณฑ์ของคุณกับโลกภายนอก รอยต่อสองชั้นที่ถูกต้องจะเชื่อมต่อส่วนขอบตัวกระป๋องกับส่วนขอบฝาในห้าชั้นของโลหะ พารามิเตอร์การตรวจสอบหลัก: ความยาวของส่วนเกี่ยวตัวกระป๋อง ความยาวของส่วนเกี่ยวฝา ความทับซ้อน (เป้าหมาย ≥1.0 มม. สำหรับกระป๋องมาตรฐาน) และความหนาของรอยต่อ ระหว่างการทดสอบระบบ ให้ดำเนินการตรวจสอบรอยต่อแบบรื้อออกทุก 15 นาที สำหรับ 100 กระป๋องแรก จากนั้นดำเนินการตรวจสอบเมื่อเริ่มผลิตและทุก 4 ชั่วโมงระหว่างการผลิต ระบบตรวจสอบรอยต่อแบบออนไลน์ช่วยเพิ่มเครือข่ายความปลอดภัยแบบเรียลไทม์ แต่ไม่สามารถแทนที่การตรวจสอบแบบรื้อออกได้.
ใบรับรอง.
- ISO 9001 รับรองว่าผู้ผลิตมีระบบการจัดการคุณภาพที่ได้รับการบันทึกไว้อย่างเป็นทางการ นี่คือมาตรฐานขั้นต่ำที่ผู้จัดหาทุกรายควรมีเพื่อให้คุณพิจารณา.
- เครื่องหมาย CE เป็นข้อกำหนดทางกฎหมายสำหรับอุปกรณ์ที่จำหน่ายเข้าสู่พื้นที่เศรษฐกิจยุโรป (EEA) ซึ่งแสดงถึงการปฏิบัติตามข้อกำหนดด้านสุขภาพ ความปลอดภัย และสิ่งแวดล้อมของสหภาพยุโรป (EU).
- การรับรอง CSA แสดงถึงการปฏิบัติตามมาตรฐานความปลอดภัยทางไฟฟ้าของแคนาดาและสหรัฐอเมริกา — ซึ่งมีความสำคัญหากผลิตภัณฑ์ของคุณมีจุดหมายปลายทางในอเมริกาเหนือ.
- FDA 21 CFR ส่วน 117 (หลักการผลิตที่ดีสำหรับอาหาร) กำหนดข้อกำหนดสำหรับอุปกรณ์ที่ใช้ในการผลิตอาหารเพื่อส่งไปยังสหรัฐอเมริกา: พื้นผิวที่สัมผัสกับอาหารต้องสามารถทำความสะอาดได้ ไม่เป็นพิษ และทนต่อการกัดกร่อน.
ผู้ผลิตที่ถือใบรับรอง CE, ISO และ CSA — และผลิตด้วยเหล็กสแตนเลส 304/316 ร่วมกับระบบไฟฟ้าของ Siemens หรือ Omron — ได้ผ่านเกณฑ์การตรวจสอบที่ช่วยคัดกรองผู้ผลิตระดับต่ำสุดออกจากตลาด ตัวอย่างเช่น ผู้จัดจำหน่ายอย่าง Levapack จะเผยแพร่ใบรับรอง ISO, CE, CSA และ RoHS บนหน้าคุณภาพของเว็บไซต์ และเสนอการปรับแต่งโครงสร้างอย่างครบถ้วน ตั้งแต่สเปกเครื่องแต่ละเครื่องไปจนถึงการออกแบบสายการผลิตแบบ turnkey — สองสัญญาณที่แยกผู้ผลิตที่จริงจังออกจากบริษัทค้าที่มีเว็บไซต์เพียงอย่างเดียว ก่อนตัดสินใจทำธุรกิจ ให้ขอสำเนาใบรับรองที่สแกนแล้ว และตรวจสอบหมายเลขใบรับรองกับฐานข้อมูลสาธารณะของหน่วยงานที่ออกใบรับรอง ผู้ผลิตที่ถูกต้องตามกฎหมายจะจัดหาข้อมูลเหล่านี้ได้ภายในไม่กี่นาที; การลังเลถือเป็นสัญญาณเตือน.
รายการตรวจสอบก่อนส่งสินค้า:
- ใบรับรองวัสดุ: เอกสารระบุเกรดเหล็กสแตนเลสสำหรับทุกส่วนที่สัมผัสกับผลิตภัณฑ์
- วิดีโอทดสอบในโรงงาน: สามารถบรรจุและปิดผนึกกระป๋องได้อย่างน้อย 100 กระป๋องติดต่อกันโดยไม่จำเป็นต้องปรับตั้งค่า
- การทดสอบความทนทาน: การทำงานต่อเนื่อง 48 ชั่วโมงโดยไม่รับโหลด และไม่มีการหยุดทำงานที่ไม่คาดคิด
- การตรวจสอบรอยต่อ: รายงานการถอดชิ้นส่วนทุก 15 นาทีระหว่างการทดสอบ
วิธีเลือกสายการผลิตการบรรจุกระป๋องที่เหมาะสม — กรอบการตัดสินใจที่ปฏิบัติได้จริง
คุณรู้ดีว่าผลิตภัณฑ์ของคุณเป็นประเภทใด คุณรู้ดีเกี่ยวกับเทคโนโลยีการบรรจุ คุณรู้ดีว่าคุณภาพที่ดีควรเป็นอย่างไร และตอนนี้คำถามคือ: คุณจะนำความรู้ทั้งหมดนี้มาใช้ในการตัดสินใจซื้ออย่างไร เพื่อไม่ให้ต้องเสียใจในภายหลัง?
คำตอบคือกระบวนการคัดกรองใน 4 ขั้นตอน โดยในแต่ละขั้นตอนจะคัดออกตัวเลือกที่ไม่สอดคล้องกับความเป็นจริงของคุณ.
ขั้นตอนที่ 1 — ปรับความเร็วสายการผลิตให้สอดคล้องกับสภาพการผลิตจริง
ข้อผิดพลาดที่พบบ่อยที่สุดในการซื้ออุปกรณ์คือการประเมินความเร็วที่จำเป็นสูงเกินไป ผู้จำหน่ายมักระบุค่า CPM สูงสุด แต่สิ่งที่คุณต้องการคือค่า CPM ที่สามารถรักษาได้อย่างต่อเนื่องตลอดกะทำงาน 8 ชั่วโมง.
เริ่มด้วยการคำนวณง่ายๆ:
เป้าหมายการผลิตต่อวัน ÷ ชั่วโมงทำงานจริง ÷ 60 = CPM เป้าหมาย
“เวลาทำงานจริง” คือจุดที่ผู้ซื้อส่วนใหญ่มักเข้าใจผิด การทำงาน 8 ชั่วโมงต่อกะ ไม่ได้หมายถึงเวลาผลิต 8 ชั่วโมง ต้องหักเวลาพัก เวลาเปลี่ยนสายการผลิต เวลาทำความสะอาด และเวลาหยุดทำงานชั่วคราวออก เวลาทำงานจริงที่สมเหตุสมผลคือ 6–6.5 ชั่วโมงต่อกะ หากต้องเปลี่ยนผลิตภัณฑ์ระหว่างกะ ให้หักเวลาเพิ่มอีก 15–20%.
จากนั้นให้ใช้ส่วนลดสำหรับช่วงเริ่มต้น: สายการผลิตใหม่ในช่วง 3–6 เดือนแรกมักทำงานได้เพียง 60–70% ของความเร็วที่กำหนด ในขณะที่ทีมของคุณกำลังปรับตัวให้เข้ากับจังหวะการทำงานของสายการผลิตนั้น ให้ซื้อตามเดือนที่ 12 ไม่ใช่เดือนที่ 1.
เป็นแนวทางประมาณการขนาดคร่าวๆ ดังนี้:
| ผลผลิตประจำวันของคุณ | ประเภทสายที่แนะนำ | ความเร็วปกติ | จำนวนเงินลงทุนโดยประมาณ |
|---|---|---|---|
| < 3,000 กระป๋อง | แบบกึ่งอัตโนมัติ (2–3 เครื่องทำงานอิสระ) | 5–15 CPM | $8,000–$25,000 |
| 3,000–10,000 กระป๋อง | สายการผลิตอัตโนมัติขนาดเล็ก (เครื่อง 4–5 เครื่องที่เชื่อมต่อกัน) | 15–40 CPM | $ 25,000–$ 60,000 |
| 10,000–50,000 กระป๋อง | สายการผลิตอัตโนมัติขนาดกลาง (6–8 เครื่อง) | 40–100 CPM | $60,000–$150,000 |
| > 50,000 กระป๋อง | สายการผลิตแบบครบวงจร (10+ เครื่อง, ระบบควบคุมกลาง) | 100–2,000+ CPM | $ 150,000–$ 500,000+ |
ขั้นตอนที่ 2 — เลือกระดับการอัตโนมัติอย่างรอบคอบ
การอัตโนมัติไม่ใช่เป้าหมาย แต่เป็นมาตรการตอบสนองต่อค่าใช้จ่ายแรงงาน ความต้องการด้านความสม่ำเสมอ และการขยายขนาด.
กึ่งอัตโนมัติ หมายความว่าเครื่องจะดำเนินการงานหลัก (การบรรจุและการปิดผนึก) แต่มีพนักงานที่รับผิดชอบการใส่และนำกระป๋องเข้า-ออก เหมาะที่สุดสำหรับ: ปริมาณการผลิตต่อวันต่ำกว่า 3,000 กระป๋อง การเปลี่ยนผลิตภัณฑ์บ่อยครั้ง และค่าแรงต่ำกว่า $5 ต่อชั่วโมง ผู้ผลิตถั่วและเครื่องเทศครึ่งหนึ่งของโลกใช้ระบบกึ่งอัตโนมัติและสามารถสร้างกำไรได้.
ระบบอัตโนมัติเต็มรูปแบบแบบทำงานอิสระ หมายความว่าเครื่องจะจัดการการป้อนเข้าและส่งออกอัตโนมัติ แต่คุณยังต้องย้ายกระป๋องระหว่างสถานีด้วยมือเอง เหมาะที่สุดสำหรับ: ปริมาณการผลิตต่อวัน 3,000–20,000 กระป๋อง และธุรกิจที่กำลังเติบโตที่ต้องการเพิ่มสถานีแบบค่อยเป็นค่อยไป.
สายการผลิตแบบครบวงจร หมายถึงการใช้สายพานลำเลียงเพียงเส้นเดียวที่เชื่อมต่อทุกขั้นตอนตั้งแต่เครื่องแยกพาเลทไปจนถึงเครื่องจัดพาเลท เหมาะที่สุดสำหรับ: ปริมาณการผลิตต่อวันมากกว่า 20,000 กระป๋อง, ส่วนผสมผลิตภัณฑ์ที่คงที่, และค่าแรงมากกว่า $15 ต่อชั่วโมง ต้นทุนการลงทุนสูงกว่าเครื่องทำงานแบบแยกส่วน 3–5 เท่า แต่การประหยัดค่าแรงเป็นไปอย่างถาวร.
กลยุทธ์แบบสะพาน: เริ่มต้นด้วยเครื่องทำงานอัตโนมัติเต็มรูปแบบแบบอิสระ 2 หรือ 3 เครื่อง (เครื่องเติม + เครื่องปิดฝา + เครื่องติดฉลาก), ไว้พื้นที่บนพื้นสำหรับสายพานลำเลียงที่เชื่อมต่อกัน และเพิ่มเครื่องล้าง เครื่องถอดพาเลท และเครื่องพิมพ์รหัสเมื่อปริมาณการผลิตเพิ่มขึ้นจนเหมาะสม นี่คือวิธีที่ผู้ผลิตอาหารขนาดกลางส่วนใหญ่ขยายกิจการไปสู่สายการผลิตเต็มรูปแบบ โดยไม่ต้องลงทุนเกินตัวตั้งแต่วันแรก.
- 2–3 เครื่องทำงานแบบอิสระ
- การโหลด/ขนถ่ายด้วยมือ
- ต่อวัน: < 3,000 กระป๋อง
- 4–5 เครื่องที่เชื่อมต่อกัน
- ระบบป้อนเข้า/ส่งออกอัตโนมัติ
- ต่อวัน: 3,000–20,000 กระป๋อง
- เครื่องมากกว่า 10 เครื่อง, ระบบควบคุมกลาง
- สายพานลำเลียงหนึ่งเส้น จากต้นถึงปลาย
- รายวัน: > 20,000 กระป๋อง
ขั้นตอนที่ 3 — ตรวจสอบคุณภาพการผลิตและความสอดคล้องกับมาตรฐานก่อนชำระเงิน
การซื้อสินค้าจากระยะไกล — โดยเฉพาะการซื้อข้ามพรมแดน — จะทำให้ความเสี่ยงทุกด้านเพิ่มขึ้น ภาพโรงงานดูดีมาก และใบข้อมูลทางเทคนิคก็ตรงตามข้อกำหนดทุกข้อ แต่จะตรวจสอบได้อย่างไรหากไม่มีตั๋วเครื่องบิน?
5 ขั้นตอนการตรวจสอบที่คุณสามารถทำได้จากระยะไกล:
- หลักฐานวัตถุดิบ. ขอให้แสดงใบรับรองจากโรงงานผลิตเหล็กสแตนเลสที่ระบุเกรด (304 หรือ 316) และความหนา ขอให้แสดงรายชื่อแบรนด์ของชิ้นส่วนไฟฟ้าพร้อมใบแจ้งหนี้จากผู้จัดหา — ไม่ใช่เพียงโลโก้ในโบรชัวร์เท่านั้น.
- วิดีโอทดสอบการทำงาน. ขอให้ดูวิดีโอที่ยังไม่ผ่านการตัดต่อของเครื่องจริงของคุณ (หรือรุ่นที่เหมือนกัน) ที่กำลังทำงานต่อเนื่องอย่างน้อย 100 กระป๋อง ตรวจสอบให้แน่ใจว่า: ระดับการเติมเต็มคงที่ ไม่มีฝาหลุด การส่งกระป๋องระหว่างสถานีเป็นไปอย่างราบรื่น และมีสัญญาณเสียง — เสียงบดหรือเสียงกระทบกันเป็นสัญญาณเตือนล่วงหน้า.
- เอกสารการควบคุมคุณภาพ. ขอสำเนาเปล่าของแบบฟอร์มตรวจสอบสินค้าเข้าโรงงาน แบบฟอร์มบันทึกการตรวจสอบระหว่างกระบวนการผลิต และแบบฟอร์มรายงานผลการทดสอบขั้นสุดท้าย หากแบบฟอร์มดังกล่าวมีเนื้อหาไม่ครบถ้วนหรือไม่มีอยู่เลย กระบวนการดังกล่าวก็จะมีเนื้อหาไม่ครบถ้วนหรือไม่มีอยู่เลยเช่นกัน.
- การตรวจสอบใบรับรอง. นำหมายเลขใบรับรองที่ให้มาและค้นหาบนเว็บไซต์ของหน่วยงานที่ออกใบรับรอง ใบรับรอง ISO สามารถตรวจสอบได้ในฐานข้อมูลออนไลน์ของหน่วยงานที่ออกใบรับรอง ส่วนใบรับรอง CE ต้องอ้างอิงถึงคำสั่งเฉพาะ (2006/42/EC สำหรับเครื่องจักร) หากหมายเลขดังกล่าวไม่สามารถตรวจสอบได้ ให้หลีกเลี่ยง.
- การทดสอบตัวอย่าง. ส่งตัวอย่างผลิตภัณฑ์จริงและกระป๋องจริงของคุณไปยังผู้ผลิต ขอให้พวกเขาดำเนินการทดสอบการบรรจุและส่งกระป๋องที่บรรจุแล้วกลับมาให้คุณ ตรวจสอบความสม่ำเสมอของการบรรจุ ความสมบูรณ์ของรอยต่อ และตำแหน่งการติดฉลาก นี่คือวิธีที่ใกล้เคียงที่สุดกับการทดลองใช้จริง — และค่าใช้จ่ายเพียงส่วนน้อยเมื่อเทียบกับความเสียหายจากความผิดพลาดเพียงครั้งเดียว.
หากผู้จัดหาสินค้าหลีกเลี่ยงการตอบคำถามในข้อใดข้อหนึ่งในห้าข้อนี้ — “เราไม่สามารถเปิดเผยใบแจ้งหนี้ของผู้จัดหาได้”, “วิดีโอทดสอบของเราเป็นข้อมูลลับ”, “โปรดเชื่อมั่นในชื่อเสียงของเรา” — นี่คือสัญญาณเตือน ไม่ใช่กลยุทธ์ในการเจรจา.
ขั้นตอนที่ 4 — ตรวจสอบผู้จัดหาสินค้าด้วยคำถามที่ช่วยเปิดเผยทุกสิ่ง
คำตอบของผู้จัดหาต่อหกคำถามนี้จะให้ข้อมูลแก่คุณได้มากกว่าโบรชัวร์ใดๆ ทั้งสิ้น แต่ละคำถามมุ่งเน้นไปที่จุดที่ข้อมูลในใบสเปคไม่ได้ระบุไว้.
“คุณช่วยแบ่งปันข้อมูลติดต่อของลูกค้าในอุตสาหกรรมของเราได้ไหมครับ?”
คำตอบที่ดีจะระบุชื่อบริษัทจริง อธิบายการกำหนดค่าสายการผลิต และให้ข้อมูลติดต่อเพื่ออ้างอิง ส่วนคำตอบที่อ่อนแอจะระบุเพียงประเทศ (“เรามีลูกค้าจำนวนมากในสหรัฐอเมริกา”) โดยไม่มีรายละเอียดเฉพาะ ข้อมูลอ้างอิงที่สามารถตรวจสอบได้ถือเป็นสัญญาณที่ชัดเจนที่สุดในการซื้อเครื่องจักร.
“เวลาตอบสนองบริการหลังการขายของคุณเป็นเท่าใด — โดยเฉพาะอย่างยิ่ง ในหน่วยชั่วโมง?”
คำตอบที่ดีจะระบุตัวเลขชัดเจน: “วินิจฉัยจากระยะไกลภายใน 4 ชั่วโมง และส่งวิศวกรไปยังสถานที่ภายใน 48 ชั่วโมง” ส่วนคำตอบที่อ่อนแอจะกล่าวว่า “เราพร้อมให้บริการเสมอ” โดยไม่ระบุตัวชี้วัดที่ชัดเจน.
“มีแบรนด์ใดบ้างที่ติดตั้งอยู่ในตู้ไฟฟ้าของคุณ — คุณสามารถส่งรูปภาพของตู้ไฟฟ้าที่เปิดออกได้ไหม?”
คำตอบที่ดีจะระบุชื่อ Siemens, Schneider, Omron, Mitsubishi, Delta และส่งรูปภาพมาด้วย ส่วนคำตอบที่ไม่ดีจะกล่าวแบบทั่วไปว่า “แบรนด์ดังระดับนานาชาติ”.
“ใครเป็นผู้รับผิดชอบการติดตั้งและการฝึกอบรม — บริการนี้รวมอยู่ในราคาแล้วหรือต้องจ่ายเพิ่มเติม?”
คำตอบที่ดีจะรวมการกำกับดูแลการติดตั้ง ณ สถานที่และฝึกอบรมผู้ปฏิบัติงานไว้ในราคาเสนอพื้นฐาน ส่วนคำตอบที่ไม่ดีจะรวมสิ่งเหล่านี้เป็นรายการตัวเลือก ซึ่งทำให้ราคาสุดท้ายสูงขึ้น.
“คุณแนะนำให้เราเก็บชิ้นส่วนสำรองไว้ประเภทใดสำหรับปีแรก และคุณส่งสินค้าไปต่างประเทศอย่างไร?”
คำตอบที่ดีจะให้รายชื่อชิ้นส่วนสำรองที่แนะนำ พร้อมหมายเลขชิ้นส่วน และเวลาขนส่งโดยทั่วไปของ DHL/FedEx ไปยังประเทศของคุณ ส่วนคำตอบที่ไม่ดีจะตอบว่า “เราสามารถส่งสินค้าเมื่อท่านต้องการ”
“การรับประกันของคุณครอบคลุมอะไรบ้าง และคุณจัดการกับการเรียกร้องค่าชดเชยอย่างไร?”
คำตอบที่ดี: 12 เดือน (ขั้นต่ำ) ครอบคลุมค่าอะไหล่และบริการสนับสนุนทางไกล มีขั้นตอนการเคลมที่ชัดเจน พร้อมระบบติดตามด้วยหมายเลขคดี ดีกว่า: 16–24 เดือน พร้อมการตรวจสอบประจำปี.
ผู้จัดหาที่ตอบทั้งหกข้อด้วยรายละเอียดชัดเจนนั้น ไม่มีอะไรต้องปิดบัง ส่วนผู้จัดหาที่ตอบแบบเลี่ยงๆ ในสามข้อหรือมากกว่านั้น มีทุกอย่างที่ต้องปิดบัง.
สายการผลิตบรรจุกระป๋องมีราคาเท่าไร? ช่วงราคาจริงและปัจจัยที่ส่งผลต่อผลตอบแทนจากการลงทุน (ROI)
สายการผลิตการบรรจุอาจไม่มีราคามาตรฐาน ค่าใช้จ่ายขึ้นอยู่กับเทคโนโลยีการบรรจุ ระดับการอัตโนมัติ จำนวนสถานี ช่วงขนาดของภาชนะ และคุณภาพการผลิต แต่คุณสามารถกำหนดงบประมาณเบื้องต้นได้โดยใช้ช่วงราคาจริงในตลาด.
| ประเภทสาย | การตั้งค่าทั่วไป | ช่วงราคา (FOB จีน) | เหมาะสำหรับ |
|---|---|---|---|
| ปืนกึ่งอัตโนมัติระดับเริ่มต้น | เครื่องเติม + เครื่องปิดผนึก (2 เครื่องแยกกัน) | $8,000–$25,000 | บริษัทสตาร์ทอัพ, < 3,000 กระป๋อง/วัน |
| สายผลิตรถยนต์ขนาดเล็ก | เครื่องล้าง → เครื่องบรรจุ → เครื่องปิดผนึก → เครื่องติดฉลาก (4–5 หน่วยที่เชื่อมต่อกัน) | $ 25,000–$ 60,000 | การขยายธุรกิจ SME, 3,000–10,000 กระป๋อง/วัน |
| สายผลิตรถยนต์ขนาดกลาง | เครื่องแยกพาเลท → เครื่องล้าง → เครื่องบรรจุ → เครื่องปิดฝา → เครื่องฆ่าเชื้อ → เครื่องติดฉลาก → เครื่องพิมพ์รหัส (6–8 เครื่อง) | $60,000–$150,000 | ผู้ผลิตที่มีชื่อเสียง, 10,000–50,000 กระป๋อง/วัน |
| สายการผลิตแบบ turnkey ขนาดใหญ่ | กระบวนการทั้งหมด + เครื่องจัดเรียงพาเลท + ระบบควบคุม SCADA (10+ หน่วย) | $ 150,000–$ 500,000+ | โรงงานที่มีกำลังการผลิตสูง, มากกว่า 50,000 กระป๋องต่อวัน |
ตอนนี้มาถึงคำถามเรื่อง ROI: มันคุ้มค่าหรือไม่?
คำนวณอย่างง่ายๆ หากสายการผลิตอัตโนมัติขนาดเล็ก $30,000 สามารถลดจำนวนพนักงานบรรจุภัณฑ์ 2 คน ที่ได้รับค่าจ้าง $600/เดือนต่อคน ได้ นั่นหมายถึงการประหยัดค่าแรงประจำปี $14,400 เมื่อรวมกับมูลค่าจากปริมาณการผลิตที่เพิ่มขึ้น จำนวนสินค้าที่ผิดมาตรฐานที่ลดลง และระดับการบรรจุที่คงที่ — สายการผลิตนี้จะคืนทุนได้ภายใน 18–24 เดือน ทุกกระป๋องที่บรรจุหลังจากนั้นคือการเพิ่มกำไรสุทธิอย่างแท้จริง.
สายการผลิตบรรจุกระป๋องไม่ใช่ค่าใช้จ่าย แต่เป็นพนักงานที่ไม่เคยลาป่วย ไม่เคยทำผิดพลาดในการบรรจุ และทำงานสองกะโดยไม่ได้รับค่าล่วงเวลา หากมองการลงทุนนี้ในลักษณะนั้น ผลกำไรจะตามมาเอง.
หากท่านกำลังประเมินผู้จัดจำหน่ายสายการผลิตบรรจุกระป๋อง และต้องการหารือว่าการจัดตั้งระบบในรูปแบบใดจะเหมาะสมกับผลิตภัณฑ์และเป้าหมายการผลิตของท่าน ทีมวิศวกรของ Levapack พร้อมให้บริการปรึกษาโดยไม่ผูกมัดใดๆ โปรดติดต่อผ่านหน้าติดต่อ พร้อมระบุรายละเอียดผลิตภัณฑ์และเป้าหมายปริมาณการผลิตต่อวัน.
แหล่งอ้างอิง
- สำนักงานอาหารและยาของสหรัฐอเมริกา (FDA). “หลักการผลิตที่ดีในปัจจุบัน (CGMP) สำหรับอาหารและผลิตภัณฑ์เสริมอาหาร.” 2024. fda.gov
- รหัสกฎระเบียบของรัฐบาลกลางฉบับอิเล็กทรอนิกส์ “21 CFR Part 110 — หลักการผลิตที่ดีในปัจจุบัน (GMP) สำหรับการผลิต การบรรจุ หรือการเก็บรักษาอาหารสำหรับมนุษย์” ecfr.gov
- AZoM. “เหล็กสแตนเลสเกรดอาหาร: 304 vs. 316.” 2025. azom.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL