
หากคุณเคยใช้เวลาอยู่ใกล้สายการผลิตบรรจุภัณฑ์ คุณคงเคยเห็นฉลากที่ไวต่อแรงกดมาแล้ว ไม่ว่าจะเป็นฉลากมันวาวที่หุ้มกระป๋องเบียร์คราฟต์ ฟิล์มใสที่หุ้มขวดอาหารเสริม หรือฉลากกระดาษที่มีพื้นผิวสัมผัสบนกระป๋องกาแฟระดับพรีเมียม — ทั้งหมดนี้ล้วนอยู่ในกลุ่มเทคโนโลยีเดียวกัน แต่สิ่งที่ทำให้ฉลากเป็น “ไวต่อแรงกด” คืออะไร และทำไมสิ่งนี้จึงสำคัญต่อสายการผลิตของคุณ?
นี่คือคำตอบสั้นๆ: ฉลากที่ไวต่อแรงกด (PSL) คือฉลากแบบติดเองที่ติดกับพื้นผิวเมื่อมีแรงกด — ไม่ต้องการความร้อน ไม่ต้องการน้ำ และไม่ต้องการกาวแยกต่างหาก ฉลากนี้มาพร้อมใช้งานทันที เนื่องจากกาวได้ถูกฝังอยู่ในตัวฉลากแล้ว.
แต่คำตอบสั้นๆ นั้นช่วยได้เพียงเท่านี้เท่านั้น หากคุณกำลังประเมินเทคโนโลยีการติดฉลากสำหรับกระบวนการบรรจุกระป๋องหรือบรรจุภัณฑ์ คุณจำเป็นต้องเข้าใจว่าฉลากเหล่านี้ทำจากวัสดุอะไร มีพฤติกรรมอย่างไรบนพื้นผิวต่าง ๆ เครื่องจักรใดใช้ในการติดฉลาก และ — ที่สำคัญที่สุด — ประสิทธิภาพของฉลากเหล่านี้เมื่อใช้กับภาชนะโลหะทรงกระบอกโดยเฉพาะ คู่มือนี้จะครอบคลุมทุกประเด็นดังกล่าว.
ฉลากที่ไวต่อแรงกดคืออะไร? โครงสร้างสามชั้น

ฉลากที่ไวต่อแรงกดไม่ใช่เพียงวัสดุเดียว แต่เป็นวัสดุแบบลามิเนต — ซึ่งในอุตสาหกรรมนี้บางครั้งเรียกว่า “ฉลากแบบแซนด์วิช” — ที่ประกอบด้วยสามชั้นที่แตกต่างกัน โดยแต่ละชั้นมีหน้าที่เฉพาะตัว หากนำชั้นใดชั้นหนึ่งออก ฉลากก็จะไม่สามารถทำงานได้.
สามชั้นดังกล่าวคือ: วัสดุหน้า (สิ่งที่คุณเห็น), กาว (สิ่งที่ทำให้มันติดอยู่), และ ชั้นรอง (กระดาษรองที่ช่วยปกป้องสารติดจนกว่าจะนำไปใช้) ต่อไปนี้คือวิธีการทำงานของแต่ละชนิด.
ส่วนหน้าของผลิตภัณฑ์: สิ่งที่ลูกค้าเห็นและสัมผัส
ส่วนหน้า (facestock) คือพื้นผิวที่สามารถพิมพ์ได้ — ชั้นบนสุดที่แสดงภาพลักษณ์แบรนด์ รายการส่วนผสม รหัสบาร์โค้ด และข้อมูลตามข้อกำหนดทางกฎหมาย เป็นส่วนเดียวของฉลากที่ผู้บริโภคปลายทางได้สัมผัสโดยตรง.
วัสดุหน้าฉลากแบ่งออกเป็นสามประเภทหลัก ได้แก่ กระดาษ ฟิล์ม และฟอยล์ วัสดุหน้าฉลากทำจากกระดาษมีราคาประหยัดและพิมพ์ได้สวยงาม จึงได้รับความนิยมสำหรับผลิตภัณฑ์ที่เก็บในสภาพแห้งและอุณหภูมิห้อง เช่น ขวดเครื่องเทศและกล่องเก็บขนมขบเคี้ยว วัสดุหน้าฉลากประเภทฟิล์ม — โดยทั่วไปคือ BOPP (โพลีโพรพิลีนที่ผ่านกระบวนการยืดสองทิศทาง) ซึ่งครองส่วนแบ่งตลาดฉลากฟิล์มมากกว่า 60% — มีความสามารถในการต้านความชื้นและความทนทานที่กระดาษไม่สามารถเทียบได้ ส่วนวัสดุหน้าฉลากประเภทฟอยล์และโลหะให้ภาพลักษณ์ที่โดดเด่นบนชั้นวางสินค้า ซึ่งเป็นเหตุผลที่มักเห็นใช้บนขวดไวน์และเครื่องสำอางระดับพรีเมียม.
การเลือกวัสดุหน้าฉลากที่เหมาะสมหมายถึงการตอบคำถามหนึ่งข้อ: ฉลากนี้จะถูกใช้งานในสภาพแวดล้อมใด? ฉลากกระดาษที่ติดบนผลิตภัณฑ์ที่เก็บในตู้เย็นจะดูดความชื้นและเสียหาย ส่วนฉลากฟิล์มที่ติดบนสินค้าแห้งในตู้เก็บอาหารอาจเป็นการเลือกวัสดุที่เกินความจำเป็นและทำให้ค่าใช้จ่ายสูงขึ้น สภาพแวดล้อมคือปัจจัยที่กำหนดการเลือกวัสดุ.
ฉลากหลายชนิดยังมีชั้นเคลือบหรือชั้นลามิเนต — ซึ่งเป็นชั้นป้องกันบาง ๆ ที่เคลือบบนวัสดุพิมพ์ด้านหน้า ชั้นเคลือบนี้ช่วยเพิ่มความทนต่อรอยขีดข่วน ความคงตัวต่อรังสี UV และความทนต่อสารเคมี สำหรับผลิตภัณฑ์ที่ต้องเผชิญกับน้ำค้าง การเสียดสีระหว่างการขนส่ง หรือการวางแสดงกลางแจ้ง การไม่ใช้ชั้นเคลือบถือเป็นการประหยัดที่ผิดวิธี.
แหล่งอ้างอิงมาตรฐาน: มาตรฐาน ASTM D5375 กำหนดวิธีการทดสอบสำหรับการเลือกวัสดุทำฉลากที่ติดด้วยแรงกด รวมถึงคุณสมบัติการถอดชั้นรองและคุณสมบัติการเรียบแบน (ASTM International).
สารยึดติด: ผู้ทำงานหนักที่ซ่อนตัวอยู่เบื้องหลัง
หากวัสดุหน้าเป็นใบหน้า สารยึดติดก็คือกล้ามเนื้อ และนี่คือสาเหตุหลักที่ทำให้ฉลากล้มเหลวในการใช้งานจริง.
สารยึดติดที่ไวต่อแรงกดมีคุณสมบัติเป็นวิสโคอีลาสติก — มันจะทำงานเหมือนของเหลวเมื่อถูกกดลง โดยไหลเข้าไปในร่องเล็กๆ บนพื้นผิวของภาชนะเพื่อสร้างการยึดติดทางกล แล้วจะล็อคตัวอยู่ในตำแหน่งเหมือนของแข็งเมื่อแรงกดถูกยกออก ลองนึกถึงการต่อก้อนเลโก้สองก้อนเข้าด้วยกัน: มันจะยืดหยุ่นพอที่จะต่อกันได้ง่าย แต่การแยกมันออกจากกันต้องใช้แรงมาก.
โลกของสารยึดติดสามารถแบ่งออกเป็นสี่ประเภทหลักได้ดังนี้:
- กาวอะคริลิกแบบถาวร เป็นวัสดุหลักของอุตสาหกรรมนี้ พวกมันมีความทนทานต่อรังสี UV และการออกซิเดชันที่ดี ทนต่อช่วงอุณหภูมิที่กว้าง และมีราคาที่สมเหตุสมผล การใช้งานส่วนใหญ่ในสภาพแห้งและอุณหภูมิห้องมักใช้อะคริลิกแบบถาวร.
- กาวที่มีส่วนผสมของยาง ให้แรงยึดติดเริ่มต้นที่สูงขึ้น — ติดได้เร็วและแน่นกว่าบนพื้นผิวที่ยากต่อการยึดติด หากคุณกำลังติดฉลากบนพลาสติกที่มีพลังงานพื้นผิวต่ำ เช่น โพลีเอทิลีนหรือโพลีโพรพิลีน คุณจำเป็นต้องใช้ระบบที่มีส่วนผสมของยาง ข้อเสียคือความทนทานต่อสภาพอากาศจะลดลงเมื่อเวลาผ่านไป.
- กาวสำหรับตู้แช่แข็ง ได้รับการพัฒนาให้มีอุณหภูมิการเปลี่ยนสถานะของแก้ว (Tg) ที่ต่ำลง ทำให้ยังคงความยืดหยุ่นและมีความเหนียวติดที่อุณหภูมิ -20°C หรือต่ำกว่า ส่วนอะคริลิกแบบมาตรฐานจะกลายเป็นเปราะในสภาพดังกล่าว.
- กาวที่สามารถถอดออกและติดใหม่ได้ ช่วยให้ลอกออกได้อย่างสะอาด เช่น คูปองส่งเสริมการขายหรือป้ายราคาชั่วคราว — ความยึดติดจะคงอยู่ระหว่างการจัดแสดงในร้านค้า แต่จะลอกออกได้อย่างสะอาดเมื่อผู้บริโภคลอกออก.
การตัดสินใจเลือกกาวทุกครั้งต้องเริ่มจากพื้นผิวที่คุณจะติดฉลาก แก้วและโลหะเป็นวัสดุที่มีพลังงานพื้นผิวสูง (มากกว่า 500 ไดน์/ซม.) — จึงติดได้ง่าย ส่วนโพลีเอทิลีนและโพลีโพรพิลีนที่ยังไม่ผ่านกระบวนการปรับสภาพมีค่าพลังงานพื้นผิวประมาณ 30–38 ไดน์/ซม. — เป็นวัสดุที่เฉื่อยทางเคมี และขึ้นชื่อว่าเป็นวัสดุที่ติดยากมากหากไม่ใช้กาวที่มีความเหนียวสูง การทดสอบไดน์อย่างรวดเร็วบนภาชนะจริงของคุณ (ไม่ใช่ตัวอย่างแทน) จะช่วยให้คุณทราบว่าคุณกำลังทำงานกับวัสดุประเภทใด.
การควบแน่นคือศัตรูเงียบของกาว ฉลากที่ติดแน่นสมบูรณ์แบบบนกระป๋องแห้งในอุณหภูมิห้อง อาจสูญเสียความเหนียวเริ่มต้นไป 40–60% เมื่อติดลงบนพื้นผิวที่เย็นและเปียกทันทีหลังจากออกจากสายการบรรจุ หากสภาพแวดล้อมการผลิตของคุณมีกระบวนการบรรจุในสภาพเย็นหรือการควบแน่นหลังการพาสเจอไรซ์ การใช้สูตรกาวแบบติดในสภาพเปียกจึงเป็นสิ่งที่ขาดไม่ได้.
ชั้นรองการปล่อย: ทำไมกระดาษรองจึงสำคัญ
ชั้นรองหลังเป็นฮีโร่ที่ไม่ได้รับการยกย่องในม้วนฉลาก ผู้บริโภคไม่เคยเห็นมันเลย แต่ผู้ควบคุมเครื่องติดฉลากของคุณกลับคิดถึงมันทุกครั้งทุกกะ.
ชั้นรอง (liner) คือกระดาษหรือฟิล์มที่ใช้เป็นชั้นรองรับ ซึ่งนำฉลากผ่านกระบวนการพิมพ์ การตัดด้วยแม่พิมพ์ และสุดท้ายส่งไปยังสายการผลิตของคุณ พื้นผิวของชั้นรองนี้ถูกเคลือบด้วยสารปล่อยซิลิโคน ซึ่งช่วยป้องกันไม่ให้กาวติดกับชั้นรองอย่างถาวร — มีความแข็งแรงพอที่จะยึดฉลากไว้ได้ระหว่างการเก็บรักษาและการขนส่ง แต่มีความอ่อนพอที่จะหลุดออกได้อย่างสะอาดเมื่อผ่านแผ่นลอก.
การเลือกตัวอักษรแบ่งออกเป็นสองทาง. กระดาษรอง (กระดาษกึ่งฟอกสีหรือกระดาษคราฟต์) มีต้นทุนที่คุ้มค่าและทำงานได้ดีที่ความเร็วสายพานต่ำกว่า 100 กล่องต่อนาที แต่กระดาษเหล่านี้จะก่อให้เกิดฝุ่นเมื่อโค้งผ่านลูกกลิ้งนำทาง และฝุ่นดังกล่าวเป็นสาเหตุหลักที่ทำให้เซ็นเซอร์ตรวจจับฉลากแบบโฟโตอิเล็กทริกทำงานผิดพลาด. ชั้นรองทำจากฟิล์ม PET มีราคาสูงกว่า 30–50% แต่สร้างฝุ่นได้น้อยจนแทบเป็นศูนย์ มีความแข็งแรงในการดึงสูงกว่า และมีความเสถียรทางมิติที่ดีกว่าเมื่อทำงานด้วยความเร็วเกิน 200 cpm สำหรับสายการผลิตกระป๋องที่มีกำลังการผลิตสูง ค่าใช้จ่ายเพิ่มเติมสำหรับฟิล์มไลเนอร์จะคืนทุนได้จากการลดเวลาหยุดทำงาน.
แรงปล่อย — ที่วัดเป็นกรัมต่อนิ้วของการลอก — ถูกปรับให้เหมาะสมกับแต่ละการใช้งาน หากแรงปล่อยน้อยเกินไป ฉลากจะหลุดออกก่อนเวลาภายในเครื่อง แต่หากแรงปล่อยมากเกินไป ชั้นรองฉลากจะยืดหรือขาด ชั้นรองฉลากที่ได้รับการกำหนดคุณสมบัติอย่างเหมาะสมอาจดูเหมือนเป็นเพียงรายละเอียดเล็กน้อย แต่ในวันผลิตที่ยุ่งวุ่นวาย นี่คือความแตกต่างระหว่างการทำงานที่ราบรื่นกับกองฉลากที่หลุดออก.
วัสดุและสารยึดติดของฉลาก: องค์ประกอบพื้นฐานที่กำหนดประสิทธิภาพของ PSL

คุณคงรู้จักโครงสร้างสามชั้นแล้วใช่ไหมครับ ตอนนี้ก็ถึงเวลาที่ต้องพิจารณาคำถามในทางปฏิบัติแล้ว: วัสดุใดควรใช้ในส่วนไหน? มีสี่ปัจจัยที่กำหนดคำตอบ ได้แก่ สภาพแวดล้อมของผลิตภัณฑ์ วัสดุของบรรจุภัณฑ์ งบประมาณ และเป้าหมายด้านการสร้างภาพลักษณ์แบรนด์ หากเปลี่ยนแปลงปัจจัยหนึ่ง คุณอาจต้องพิจารณาปัจจัยอีกสามปัจจัยใหม่อีกครั้ง.
กระดาษแบบหน้าเดียว: ประหยัดค่าใช้จ่ายและเหมาะสำหรับการพิมพ์
กระดาษเป็นตัวเลือกแบบดั้งเดิมและยังคงเป็นตัวเลือกที่มีราคาถูกที่สุด โดยทั่วไปมีราคาอยู่ที่ 50–70% ของราคาวัสดุหน้าฟิล์มที่มีคุณสมบัติเทียบเท่า กระดาษแบบกึ่งเงาหรือเงาสูง (มักเรียกว่า C1S หรือ coated-one-side) เป็นประเภทที่ใช้กันอย่างแพร่หลายที่สุด — สามารถรับหมึกพิมพ์แบบฟเล็กโซกราฟิกและหมึกพิมพ์ดิจิทัลได้อย่างชัดเจน รองรับการเคลือบวานิชและการปั๊มฟอยล์ และดูเงางามเมื่อวางบนชั้นวางสินค้า.
กระดาษเหมาะที่สุดสำหรับสินค้าแห้งที่เก็บไว้ในอุณหภูมิห้อง เช่น กระป๋องกาแฟ กระป๋องเครื่องเทศ กล่องเก็บขนมขบเคี้ยวแห้ง และขวดผงโปรตีน นอกจากนี้ยังเป็นตัวเลือกที่เป็นมิตรต่อสิ่งแวดล้อมที่สุด — สามารถนำไปรีไซเคิลได้ในระบบรีไซเคิลกระดาษมาตรฐาน และมีให้เลือกใช้มากขึ้นเรื่อยๆ ด้วยเส้นใยที่ได้รับการรับรองจาก FSC.
ข้อจำกัดนี้ชัดเจน: กระดาษและความชื้นไม่เข้ากัน ในสภาพแวดล้อมที่มีความชื้นสัมพัทธ์เกิน 85% ป้ายกระดาษจะเริ่มดูดซับน้ำ สูญเสียความคงตัวทางมิติ และในที่สุดจะหลุดลอกออก สำหรับอาหารที่เก็บในตู้เย็น ผลิตภัณฑ์แช่แข็ง หรือภาชนะใด ๆ ที่เกิดการควบแน่น กระดาษไม่ใช่ตัวเลือกที่เหมาะสม เช่นเดียวกัน กระดาษฉีกขาดได้ง่ายกว่าฟิล์ม — หากป้ายต้องทนต่อกระบวนการจัดส่งที่สมบุกสมบัน ควรเปลี่ยนมาใช้ฟิล์มแทน.
กระดาษชนิดพิเศษ — กระดาษที่มีผิวเป็นประกายมุก กระดาษที่มีพื้นผิวแบบผ้าสักหลาด กระดาษผสมผ้าฝ้าย — สามารถเพิ่มมูลค่าที่ผู้บริโภครับรู้ของผลิตภัณฑ์ได้ ฉลากกระดาษที่มีพื้นผิวบนกระป๋องชาใบหลวมระดับพรีเมียม ช่วยสื่อถึงฝีมือการผลิตอย่างประณีต ซึ่งฉลากฟิล์มมันเงาไม่สามารถทำได้ วัสดุนั้นเองจึงกลายเป็นส่วนหนึ่งของเรื่องราวแบรนด์.
วัสดุฟิล์มสำหรับหน้าผลิตภัณฑ์: ความทนทานสำหรับสภาพแวดล้อมที่ท้าทาย
ฟิล์มสำหรับฉลากเป็นกลุ่มผลิตภัณฑ์ที่ตลาดฉลากแบบติดด้วยแรงกดกำลังเติบโตเร็วที่สุด และ BOPP — โพลีโพรพิลีนที่ผ่านกระบวนการยืดตัวสองทิศทาง — เป็นรูปแบบที่ครองตลาดหลัก โดยคิดเป็นมากกว่าครึ่งหนึ่งของการใช้ฟิล์มสำหรับฉลากทั้งหมด.
BOPP มีสามประเภทตามลักษณะทางสายตา ได้แก่ สีขาว (ไม่โปร่งแสง มีพื้นผิวพิมพ์ที่มีความคมชัดสูง), แบบใส (สำหรับ “สไตล์ไม่มีฉลาก” ที่สามารถมองเห็นผลิตภัณฑ์ได้ผ่านฉลาก) และแบบเมทัลไลซ์ (มีชั้นอลูมิเนียมบางที่เคลือบด้วยวิธีระเหยในสุญญากาศ เพื่อสร้างพื้นผิวโลหะ ด้วยต้นทุนเพียงส่วนน้อยของฟอยล์โลหะแบบทึบ) เมื่อ BOPP แบบใสถูกใช้ร่วมกับกาวที่ใสทางแสง จะสร้างภาพลวงตาว่าภาพกราฟิกถูกพิมพ์โดยตรงบนบรรจุภัณฑ์ — ซึ่งเป็นเทคนิคที่แบรนด์เครื่องดื่มและผลิตภัณฑ์ดูแลส่วนบุคคลนิยมใช้ เนื่องจากให้รูปลักษณ์ที่สะอาดและทันสมัย.
นอกจาก BOPP แล้ว ยังมีฟิล์มอีกสองประเภทที่ตอบสนองความต้องการเฉพาะทาง. โพลีเอทิลีน (PE) มีความนุ่มและยืดหยุ่นได้ดีกว่า — เป็นวัสดุหน้าเดียวที่สามารถใช้งานได้อย่างน่าเชื่อถือกับหลอดที่บีบได้และถุงยืดหยุ่น เนื่องจากมันยืดตามรูปทรงของภาชนะแทนที่จะเกิดการบิดเบี้ยว. โพลีเอสเตอร์ (PET) เป็นวัสดุที่มีความทนทานสูงสุด โดยสามารถรักษาความสมบูรณ์ของฉลากได้ในช่วงอุณหภูมิตั้งแต่ -40°C ถึง 150°C ภาชนะบรรจุสารเคมีอุตสาหกรรม สารหล่อลื่นสำหรับรถยนต์ และผลิตภัณฑ์ที่ออกแบบมาเพื่อใช้งานในสภาพแวดล้อมการขนส่งที่รุนแรง มักใช้ PET เป็นวัสดุหลัก.
ลำดับชั้นของต้นทุนนั้นชัดเจน: กระดาษ < BOPP < BOPP เคลือบโลหะ < ฟอยล์แข็ง < ฟิล์มพิเศษ ส่วนใหญ่แล้วงบประมาณการผลิตจะอยู่ในช่วงระหว่างกระดาษถึง BOPP โดยฟอยล์ถูกใช้สำหรับ SKU ระดับพรีเมียม และ PET ถูกใช้สำหรับการใช้งานในสภาพแวดล้อมที่รุนแรง.
ฟอยล์และวัสดุหน้าพิเศษ: สร้างความประทับใจบนชั้นวางสินค้าอย่างพรีเมียม
หากผลิตภัณฑ์ของคุณต้องแข่งขันในหมวดหมู่สินค้าปลีกที่มีการแข่งขันสูง ซึ่งผู้บริโภคต้องตัดสินใจเลือกสินค้าบนชั้นวางภายในเสี้ยววินาที วัสดุฟอยล์และวัสดุหน้าพิเศษจะแสดงศักยภาพได้อย่างเต็มที่ ความเงาแบบโลหะจะดึงดูดสายตาได้อย่างที่กระดาษและฟิล์มมาตรฐานทำไม่ได้.
วัสดุหน้าทำจากฟอยล์อลูมิเนียมเป็นตัวเลือกแบบดั้งเดิมที่หรูหรา — หนา เงาวับเหมือนกระจก และมีความพรีเมียมอย่างปฏิเสธไม่ได้ นอกจากนี้ยังเป็นตัวเลือกที่มีราคาสูงที่สุดด้วย ส่วน BOPP เคลือบโลหะเป็นทางเลือกที่สมเหตุสมผลและประหยัด: มีชั้นอลูมิเนียมบางที่เคลือบด้วยวิธีระเหยบนฐาน BOPP ซึ่งให้ผลกระทบทางภาพประมาณ 80% ด้วยต้นทุนเพียง 40–60% สำหรับแบรนด์ส่วนใหญ่ BOPP เคลือบโลหะจึงเป็นตัวเลือกที่คุ้มค่ากว่า.
ข้อควรระวังทางเทคนิคหนึ่งข้อ: วัสดุหน้าฉลากทำจากอลูมิเนียมมีคุณสมบัติเป็นตัวนำไฟฟ้า หากคุณกำลังพิจารณาใช้ฉลากอัจฉริยะ RFID หรือ NFC — ซึ่งเป็นความต้องการที่เพิ่มมากขึ้นในอุตสาหกรรมยาและสินค้าหรู — ฟอยล์แบบทึบอาจก่อให้เกิดการรบกวนต่อประสิทธิภาพของเสาอากาศ ส่วน BOPP เคลือบโลหะ ซึ่งมีชั้นโลหะที่บางกว่าและไม่ต่อเนื่องกันมากนัก จึงมีโอกาสก่อให้เกิดปัญหาน้อยกว่า.
การเลือกกาวให้เหมาะสมกับพื้นผิวและสภาพแวดล้อม: กรอบการเลือก
เมื่อได้พิจารณาวัสดุต่าง ๆ แล้ว การเลือกกาวก็กลายเป็นการจับคู่ที่เหมาะสม เริ่มจากวัสดุของภาชนะก่อน:
- แก้วและโลหะ (พลังงานผิวสูง): กาวอะคริลิกแบบถาวรมาตรฐานทำงานได้ดีในสภาพส่วนใหญ่.
- HDPE, LDPE, PP และโพลีโอเลฟินอื่น ๆ (พลังงานผิวต่ำ, 30–38 ไดน์/ซม.): คุณจำเป็นต้องใช้กาวที่มีแรงยึดเกาะสูง ซึ่งทำจากยางหรืออะคริลิกที่ปรับปรุงแล้ว กาวอะคริลิกแบบมาตรฐานจะไม่ทำงานได้.
- พื้นผิวที่เคลือบหรือผ่านกระบวนการรักษา: ตรวจสอบให้แน่ใจว่าชั้นเคลือบไม่ก่อให้เกิดชั้นกั้น บางชนิดของวานิช UV และชั้นเคลือบป้องกันไฟฟ้าสถิตอาจทำให้ความยึดติดลดลงอย่างมาก.
จากนั้นประเมินสภาพแวดล้อม:
- บรรยากาศรอบตัว, แห้ง: กาวส่วนใหญ่มีประสิทธิภาพดี เลือกตามราคาและความต้องการในการถอดออก.
- เก็บในตู้เย็น (0–4°C): ใช้อะคริลิกที่ออกแบบมาสำหรับอุณหภูมิต่ำ การเกิดน้ำค้างเป็นปัจจัยสำคัญแม้ในอุณหภูมิต่ำ — ต้องระบุความสามารถในการติดบนพื้นผิวที่เปียก.
- แช่แข็ง (-20°C หรือต่ำกว่า): ต้องใช้กาวที่เหมาะสำหรับตู้แช่แข็งเท่านั้น สูตรมาตรฐานจะสูญเสียความเหนียวทั้งหมดเมื่ออุณหภูมิต่ำกว่าอุณหภูมิการเปลี่ยนสถานะของแก้ว.
- การบรรจุร้อนหรือการฆ่าเชื้อในหม้อความดัน (40–100°C): สารยึดติดต้องทนต่ออุณหภูมิในการใช้งานได้โดยไม่ไหลออก และรักษาความยึดติดไว้ได้ตลอดกระบวนการเปลี่ยนแปลงอุณหภูมิซ้ำๆ.
- พื้นผิวที่เปียกหรือมีน้ำควบแน่น: นี่คือกรณีที่ยากที่สุด สารยึดติดแบบเปียกถูกออกแบบมาเพื่อขับความชื้นออกจากเส้นต่อ แต่ประสิทธิภาพจะแตกต่างกันไปตามสูตร ไม่มีวิธีใดที่สามารถแทนที่การทดสอบบนภาชนะที่บรรจุจริงของคุณที่ความเร็วสายการผลิตได้.
อีกอย่างหนึ่ง: ให้ทำการทดสอบบนผลิตภัณฑ์จริง ไม่ใช่ตัวอย่างที่สะอาด แห้ง และอยู่ในอุณหภูมิห้อง ซึ่งส่งมาจากผู้จัดหาฉลาก — แต่เป็นผลิตภัณฑ์จริง ที่เพิ่งออกมาจากสายการบรรจุของคุณ โดยใช้ความเร็วในการผลิตจริง ความแตกต่างระหว่างการทดสอบในห้องปฏิบัติการกับการผลิตจริงในเช้าวันจันทร์ คือจุดที่ปัญหาฉลากส่วนใหญ่เกิดขึ้น.
วิธีที่เครื่องติดฉลากใช้ฉลากที่ติดได้เมื่อมีแรงกด

การเข้าใจว่าฉลากที่ไวต่อแรงกดคืออะไรนั้นสำคัญ แต่การเข้าใจว่าเครื่องติดฉลากนั้นทำงานอย่างไรจะสำคัญยิ่งกว่า หากคุณเป็นคนที่รับผิดชอบในการรักษาให้สายการผลิตทำงานได้อย่างต่อเนื่อง.
เครื่องติดฉลากแบบไวต่อแรงกดทำงานตามขั้นตอนที่ดูเรียบง่ายแต่แท้จริงแล้วซับซ้อน: คลายม้วนฉลากออก แยกฉลากแต่ละแผ่นออกจากแผ่นรอง วางฉลากลงบนผลิตภัณฑ์ที่กำลังเคลื่อนที่อย่างแม่นยำ และกดลงให้แน่น ความเรียบง่ายนี้ซ่อนความซับซ้อนทางวิศวกรรมที่แท้จริงไว้ นี่คือขั้นตอนการทำงานทีละขั้นตอน:
ขั้นตอนที่ 1 — การคลายและควบคุมความตึง. ม้วนฉลากจะถูกป้อนเข้าสู่เครื่องผ่านแขนแดนเซอร์หรือระบบควบคุมแรงตึง ซึ่งช่วยรักษาแรงตึงของม้วนฉลากให้คงที่ หากแรงตึงมีการเปลี่ยนแปลง ระยะห่างระหว่างฉลากจะเบี่ยงเบน และความแม่นยำในการวางฉลากจะลดลง สิ่งนี้มีความสำคัญเป็นพิเศษในช่วงการเร่งความเร็วและการลดความเร็ว.
ขั้นตอนที่ 2 — ปอกเปลือก. แถบฉลากผ่านแผ่นลอก — ใบมีดโลหะที่มีขอบคม ตั้งอยู่ในมุม 15–30 องศา เมื่อชั้นรอง (liner) ทำการเลี้ยวตัวแบบ U อย่างแน่นรอบขอบแผ่นลอก ฉลากไม่สามารถตามไปได้ เนื่องจากชั้นหน้า (facestock) มีความแข็งกว่าชั้นรอง ฉลากจึงแยกตัวออกและแขวนอยู่ในตำแหน่งที่ถูกต้อง โดยด้านกาวหันไปทางผลิตภัณฑ์ พร้อมสำหรับการติด มุมของแผ่นลอกเป็นพารามิเตอร์ที่ปรับได้: มุมที่ชันขึ้นจะทำให้การลอกเกิดขึ้นอย่างรุนแรงมากขึ้น แต่เพิ่มความเสี่ยงที่ฉลากจะเอียง.
ขั้นตอนที่ 3 — วิธีใช้. นี่คือจุดที่เครื่องจักรมีความแตกต่างกัน มีสามรูปแบบการใช้งานหลักที่ครองตลาดในอุตสาหกรรมนี้:
- Wipe-on (ผสาน): ฉลากจะถูกกดติดลงบนผลิตภัณฑ์ขณะที่ผลิตภัณฑ์ผ่านแผ่นลอก ฉลากจะถูกกดให้เรียบด้วยลูกกลิ้งโฟมหรือแปรงที่ตามมาด้านหลัง นี่เป็นวิธีที่นิยมใช้มากที่สุดสำหรับภาชนะรูปทรงกระบอก — เช่น กระป๋อง ขวด และโหล — เนื่องจากกระบวนการทางกลไกนั้นเรียบง่าย และทำงานได้ดีกับฉลากแบบพันรอบ.
- การเป่าลม: ลมอัดที่พ่นออกมาอย่างแรงจะดันฉลากจากแผ่นลอกไปยังผลิตภัณฑ์ โดยไม่จำเป็นต้องมีการสัมผัสทางกายภาพ ซึ่งทำให้วิธีนี้เหมาะอย่างยิ่งสำหรับผลิตภัณฑ์ที่บอบบางหรือมีรูปทรงไม่สม่ำเสมอ อย่างไรก็ตาม ข้อเสียคือความแม่นยำในการวางฉลากจะลดลงเมื่อใช้งานในความเร็วสูง.
- Tamp-blow: ป้ายจะถูกยึดไว้บนแผ่นดูดสุญญากาศ (แทมป์) ก่อน ซึ่งแผ่นนี้จะเคลื่อนตัวไปทางผลิตภัณฑ์ จากนั้นลมจะถูกพ่นออกมาเพื่อปล่อยป้ายลงบนพื้นผิว วิธีผสมผสานนี้ให้ความแม่นยำในการวางป้ายสูงสุด และสามารถใช้งานได้กับพื้นผิวที่เว้าหรือไม่เรียบ แต่ทำให้ระบบมีความซับซ้อนทางกลไกมากขึ้น.
ขั้นตอนที่ 4 — เช็ดให้แห้งและติดกาว. หลังจากวางฉลากแล้ว ชุดลูกกลิ้ง แปรง หรือสายพานจะกดฉลากให้ติดแน่นกับพื้นผิวผลิตภัณฑ์ ทำให้กาวสัมผัสกับพื้นผิวอย่างเต็มที่ และขจัดฟองอากาศออกไป ในกรณีการติดฉลากแบบห่อรอบตัวกระป๋อง ผลิตภัณฑ์มักจะหมุนไปพร้อมกับสายพานทำความสะอาดที่อยู่กับที่ ซึ่งทำให้ฉลากพันรอบตัวกระป๋องตามแนวเส้นรอบวง.
ขั้นตอนที่ 5 — การตรวจวัดและควบคุม. ทุกฉลากมีช่องว่างหรือเครื่องหมายการลงทะเบียนระหว่างฉลากนั้นกับฉลากถัดไปในม้วน เซ็นเซอร์โฟโตอิเล็กทริก (แบบวัดความต่างสีสำหรับฉลากทึบแสง และแบบอัลตราโซนิกสำหรับฉลากใส) จะตรวจจับช่องว่างนี้และกระตุ้นให้เริ่มรอบการจ่ายฉลากถัดไป ระบบที่ใช้เซอร์โวจะปรับความเร็วการป้อนฉลากให้สอดคล้องกับความเร็วของสายพานลำเลียงผลิตภัณฑ์ ทำให้ได้ความแม่นยำในการวางฉลากภายใน ±0.5 มม. ระบบที่ใช้มอเตอร์สเต็ปเปอร์มีต้นทุนต่ำกว่า แต่โดยทั่วไปให้ความแม่นยำ ±1.5 มม. — ซึ่งยอมรับได้สำหรับการใช้งานหลายประเภท แต่ไม่เหมาะสำหรับฉลากขนาดเล็กบนแผงที่มีพื้นที่จัดวางจำกัด.
เพื่อให้เข้าใจถึงขนาดของกระบวนการ: สถานีติดฉลากความเร็วปานกลางในสายการผลิตกระป๋องสามารถทำงานได้ 60–150 ภาชนะต่อนาที เมื่อทำงานที่ความเร็ว 150 cpm เครื่องมีเวลา 0.4 วินาที เพื่อลอก จัดตำแหน่ง ติด และเช็ดทำความสะอาดฉลากแต่ละใบ ทุกส่วนประกอบ — ชั้นรอง วัสดุติด เวลาตอบสนองของเซ็นเซอร์ — ต้องทำงานร่วมกันภายในช่วงเวลาดังกล่าว.
วิธีการติดฉลากแบบไวต่อแรงกดเทียบกับวิธีการติดฉลากอื่นๆ: การเปรียบเทียบแบบเคียงข้างกัน
ฉลากที่ติดด้วยแรงกดไม่ใช่เพียงวิธีเดียวในการตกแต่งภาชนะ สลีฟหดตัว ฉลากติดด้วยกาว และการพิมพ์โดยตรง ต่างก็มีบทบาทสำคัญในกระบวนการผลิต การเลือกวิธีที่เหมาะสมขึ้นอยู่กับรูปทรงของภาชนะ ปริมาณการผลิต เป้าหมายด้านภาพลักษณ์ และงบประมาณ ต่อไปนี้คือข้อเปรียบเทียบระหว่างแต่ละวิธี:
| มิติ | ไวต่อแรงกด (PSL) | ปลอกหด | ติดด้วยกาว | พิมพ์โดยตรง |
|---|---|---|---|---|
| การสมัคร | การยึดติดด้วยแรงดันผ่านกาวที่ติดมาพร้อมตัวผลิตภัณฑ์ | ใช้ความร้อนเพื่อหดปลอกให้แนบสนิทกับภาชนะ | ทากาวเหลวแล้ว กดฉลากให้ติด | พิมพ์หมึกโดยตรงบนภาชนะ |
| ขอบเขตการคุ้มครอง | จัดวางตามพื้นที่ (หน้า/หลัง หรือห่อรอบ) | การคุ้มครองแบบ 360° | แปลเป็นภาษาท้องถิ่น | แบบคงที่ ไม่มีฉลากแยกต่างหาก |
| ค่าใช้จ่ายวัสดุ | ระดับกลาง | ระดับกลาง-สูง (เพิ่มประมาณ 25% ขึ้นไป) | ต่ำ | ต่ำที่สุด (ไม่มีสารตั้งต้น) |
| อุปกรณ์ | ระดับกลาง | สูง (ต้องใช้อุโมงค์ความร้อน) | ระดับกลาง | ต่ำ |
| การเปลี่ยนระบบ | เร็ว (สลับตำแหน่ง) | ช้าลง (เปลี่ยนแกน) | ช้าที่สุด (กาวสะอาด) | ไม่ระบุ (เปลี่ยนแผ่น) |
| เหมาะที่สุดสำหรับ | เรียบเนียน, กลม/แบน, เปลี่ยนทิศทางได้อย่างรวดเร็ว | รูปทรงไม่สม่ำเสมอ, ภาพกราฟิกเต็มหน้า | ขวดมาตรฐานสำหรับปริมาณมาก | แบบทดลองคงที่ในระยะยาว |
ตัวเลขหลัก: ฉลากที่ไวต่อแรงกด (PSL) คิดเป็นประมาณ 77% ของความต้องการฉลากในสหรัฐอเมริกา ความครองตลาดนี้ไม่ใช่เรื่องบังเอิญ PSL ให้ความสมดุลที่ดีที่สุดระหว่างคุณภาพการพิมพ์ ความยืดหยุ่นในการติดฉลาก ความเร็วในการเปลี่ยนแบบ และความสะอาดในการดำเนินงาน สายการผลิตนี้ไม่จำเป็นต้องมีสถานีติดกาว ไม่จำเป็นต้องมีอุโมงค์ความร้อน แต่ต้องการเพียงม้วนฉลากและเครื่องติดฉลากที่ปรับแต่งให้เหมาะสม.
ปลอกหด (shrink sleeves) มีบทบาทสำคัญเมื่อรูปทรงของบรรจุภัณฑ์ต้องการ — เช่น ขวดที่มีรูปทรงซับซ้อนมาก รูปทรงนาฬิกาทราย หรือหลอดบีบที่หุ้มรอบตัวทั้งหมด พื้นผิว 360 องศาเป็นจุดดึงดูดที่น่าสนใจสำหรับแบรนด์ที่ต้องการสร้างความโดดเด่นบนชั้นวางสินค้าให้สูงสุด อย่างไรก็ตาม ปลอกหดจำเป็นต้องใช้อุโมงค์ความร้อน ใช้วัสดุมากขึ้น และโดยทั่วไปมีความเร็วในการผลิตที่ช้าลงเมื่อต้องเปลี่ยนระหว่าง SKU ต่าง ๆ ด้วยต้นทุนต่อฉลากที่สูงกว่า PSL ประมาณ 25% ค่าใช้จ่ายส่วนต่างนี้จึงต้องได้รับการพิสูจน์ว่าคุ้มค่าจากความต้องการด้านภาพลักษณ์หรือฟังก์ชัน.
ฉลากแบบติดกาว (ตัดและวางซ้อน) เป็นตัวเลือกหลักในแอปพลิเคชันสินค้าทั่วไปที่มีปริมาณการผลิตสูง — เช่น ขวดเบียร์สำหรับตลาดมวลชนและผักกระป๋อง — ซึ่งต้นทุนต่อฉลากเป็นปัจจัยสำคัญที่สุด อุปกรณ์ประเภทนี้ต้องการการดูแลรักษาที่มากขึ้น (ถังกาวต้องทำความสะอาดอย่างสม่ำเสมอ) และเวลาเปลี่ยนแบบใช้เวลานานกว่า แต่เมื่อผลิตในปริมาณมหาศาล การประหยัดวัสดุจะเพิ่มขึ้นอย่างมีนัยสำคัญ สำหรับการผลิตในปริมาณน้อยถึงกลาง และการเปลี่ยน SKU ที่บ่อยครั้ง PSL มักเป็นตัวเลือกที่ปฏิบัติได้จริงมากกว่า.
การติดฉลาก: เหตุผลที่ภาชนะรูปทรงกระบอกต้องการการพิจารณาเป็นพิเศษ
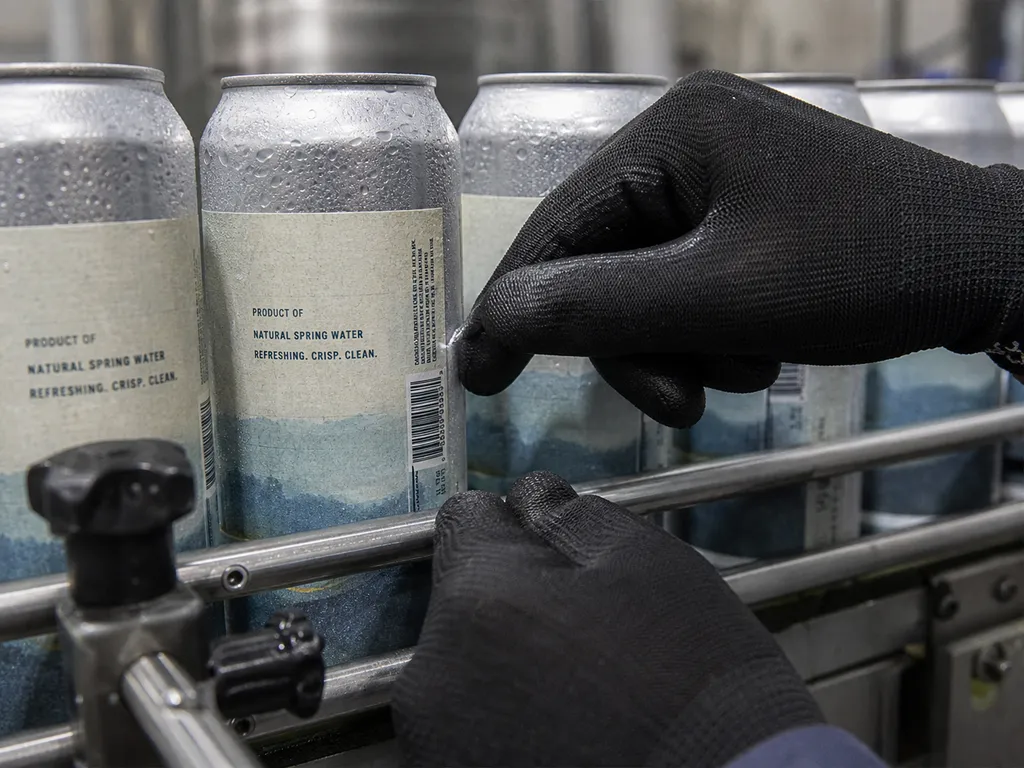
นี่คือจุดที่คู่มือการติดฉลากแบบไวต่อแรงกดส่วนใหญ่ยังขาดความครบถ้วน พวกเขามักพูดถึง “ภาชนะ” ในเชิงนามธรรม — เช่น ขวด กระปุก กล่องกระดาษ — และถือว่าสิ่งเหล่านี้สามารถใช้แทนกันได้ แต่หากคุณกำลังติดฉลากบนกระป๋องโลหะ คุณจะต้องเผชิญกับความท้าทายทางกายภาพและสิ่งแวดล้อม ซึ่งกลยุทธ์การติดฉลากขวดแบบมาตรฐานไม่สามารถแก้ไขได้.
กระป๋องไม่ใช่เพียงทรงกระบอกธรรมดา มันมีรอยต่อสองชั้นที่ทั้งสองปลาย อาจมีร่องหรือขอบนูนเพื่อเสริมความแข็งแรงของโครงสร้าง และพื้นผิวที่เปลี่ยนจากอุณหภูมิห้องเป็นเย็นแล้วเป็นเปียกภายในไม่กี่วินาทีบนสายการบรรจุ นี่คือความหมายในทางปฏิบัติ — และวิธีจัดการกับมัน.
เรขาคณิต: ความโค้ง, รอยต่อ และส่วนป้ายที่หดตัว
ลองดูกระป๋องอาหารแบบมาตรฐานดูสิ รอยต่อสองชั้นที่ส่วนบนและส่วนล่าง — ส่วนที่ม้วนและกดให้แน่นเพื่อปิดผนึกส่วนปลายกระป๋องกับตัวกระป๋อง — ใช้พื้นที่ความสูงแนวตั้ง 2.8–3.2 มม. ที่แต่ละส่วนปลาย พื้นที่ดังกล่าวไม่สามารถใช้ติดฉลากได้ ส่วนพื้นที่ติดฉลากจริง — พื้นที่เรียบที่สามารถใช้ได้ระหว่างรอยต่อ — มีความกว้างน้อยกว่าความสูงรวมของกระป๋อง จึงควรวางแผนความสูงของฉลากให้เหมาะสม โดยเว้นระยะปลอดภัยอย่างน้อย 2 มม. จากขอบของรอยต่อแต่ละด้าน.
รอบตัวกระป๋อง ป้ายหุ้มรอบตัวต้องถูกตัดให้มีความยาวที่แม่นยำ ป้ายต้องมีความยาวพอที่จะคลุมตัวกระป๋องทั้งหมด พร้อมส่วนทับซ้อน 3–5 มม. ที่จุดต่อ — ส่วนทับซ้อนนี้คือจุดที่ป้ายติดกับตัวมันเองแทนที่จะติดกับกระป๋อง และความติดกันด้วยตัวมันเองนี้คือสิ่งที่ป้องกันไม่ให้ขอบป้ายยกขึ้น หากตัดสั้นเกินไป ขอบป้ายจะยกขึ้น หากตัดยาวเกินไป ส่วนทับซ้อนจะก่อให้เกิดสันหนาเป็นสองชั้นที่มองเห็นได้.
เส้นผ่านศูนย์กลางของกระป๋องสามารถใช้ระบบการกำหนดหมายเลขตามมาตรฐานอุตสาหกรรมได้ — ช่วง 202–603 ในการผลิตกระป๋องในอเมริกาเหนือ ซึ่งครอบคลุมประมาณ 52 มม. ถึง 153 มม. หากเครื่องติดฉลากของคุณไม่สามารถรองรับช่วงเส้นผ่านศูนย์กลางของกระป๋องทั้งหมดได้ การเปลี่ยนแปลง SKU ทุกครั้งจะหมายถึงการต้องเปลี่ยนแกนหมุนหรือตัวนำ.
ปัจจัยด้านพื้นผิวและสิ่งแวดล้อม: อากาศเย็น ชื้น และเคลื่อนที่เร็ว
สภาพแวดล้อมในสายการผลิตสร้างเงื่อนไขที่ไม่มีใบข้อมูลจำเพาะของฉลากใดสามารถคาดการณ์ได้อย่างครบถ้วน หลังการบรรจุแบบเย็น — ซึ่งนิยมใช้ในเบียร์คราฟต์ กาแฟบรูเย็น และผลิตภัณฑ์โภชนาการบางชนิดที่มีส่วนผสมของนม — อุณหภูมิพื้นผิวกระป๋องจะลดลงเหลือ 2–5°C และเกิดการควบแน่นขึ้นแทบทันที ชั้นน้ำนี้อยู่ระหว่างกาวและโลหะ ทำให้ความเหนียวเริ่มต้นลดลง 40–60% กาวมาตรฐานที่ใช้อุณหภูมิห้องจะไม่สามารถยึดติดได้อย่างน่าเชื่อถือในสภาพเช่นนี้.
ในทางตรงกันข้ามของสภาวะอุณหภูมิสุดขั้ว ผลิตภัณฑ์ที่บรรจุในสภาพร้อนจะออกจากเครื่องรีทอร์ตหรือเครื่องพาสเจอไรซ์ที่อุณหภูมิ 40–60°C สารยึดติดต้องมีความเสถียรเพียงพอที่จะไม่ไหลเยิ้มระหว่างการติด แต่ยังคงความยืดหยุ่นได้เมื่อกระป๋องเย็นลงและโลหะหดตัว การเปลี่ยนแปลงอุณหภูมิซ้ำๆ — จากความร้อนในเครื่องรีทอร์ตสู่การเก็บรักษาในอุณหภูมิห้อง — ก่อให้เกิดความเครียดต่อความยึดติดของฉลากมากกว่าที่ผู้ผลิตส่วนใหญ่ตระหนัก จนกระทั่งมีพาเลทที่เต็มไปด้วยฉลากหลุดลอกถูกส่งกลับมาจากลูกค้า.
สภาพพื้นผิวอาจก่อให้เกิดปัจจัยแปรผันเพิ่มเติม กระป๋องเหล็กเคลือบดีบุกบางชนิดมีชั้นน้ำมันป้องกันการกัดกร่อนบางๆ ที่ติดอยู่จากกระบวนการผลิต น้ำมันดังกล่าวมองไม่เห็นด้วยตาเปล่า แต่สามารถลดพลังงานพื้นผิวได้มากพอที่จะส่งผลให้การยึดติดลดลง การติดตั้งสถานีเช็ดทำความสะอาดหรือสถานีรักษาด้วยเปลวไฟก่อนเครื่องติดฉลากจะช่วยขจัดความเสี่ยงนี้ แต่เป็นขั้นตอนที่สายการผลิตขนาดเล็กหลายแห่งมักข้ามไป — จนกระทั่งเกิดปัญหาการติดฉลากผิดพลาด จึงต้องแก้ไขปัญหานี้.
ในสายการผลิตที่ทำงานด้วยความเร็ว 100 กระป๋องต่อนาที ช่วงเวลาสำหรับการติดฉลากของกระป๋องแต่ละใบมีประมาณ 0.6 วินาที สภาพพื้นผิวของกระป๋องในช่วงเวลา 0.6 วินาทีนั้นเองจะเป็นตัวกำหนดว่าฉลากจะติดอย่างถูกต้องหรือไม่ ไม่มีโอกาสครั้งที่สองในรอบการผลิตถัดไป.
การเลือกเครื่องติดฉลากสำหรับสายการผลิตกระป๋อง
หลังจากเข้าใจความท้าทายด้านวัสดุและสิ่งแวดล้อมแล้ว การเลือกอุปกรณ์ก็จะเกิดขึ้นอย่างเป็นธรรมชาติ คุณควรพิจารณาปัจจัยใดบ้างเมื่อเลือกเครื่องติดฉลากกระป๋อง?
ก่อนอื่น, ความแม่นยำในการจัดวาง. เครื่องติดฉลากที่ใช้ระบบเซอร์โว ซึ่งมีความแม่นยำในการทำซ้ำได้ ±0.5 มม. เป็นมาตรฐานอุตสาหกรรมสำหรับกระบวนการผลิตที่ให้ความสำคัญกับคุณภาพ ระบบที่ใช้มอเตอร์สเต็ปเปอร์ ซึ่งมีความแม่นยำในการทำซ้ำได้ ±1.5 มม. สามารถใช้งานได้กับฉลากขนาดใหญ่ที่มีค่าความคลาดเคลื่อนในการจัดตำแหน่งที่กว้าง แต่สำหรับฉลากที่มีพื้นที่แคบหรือการออกแบบแบบหลายส่วน จำเป็นต้องใช้ระบบควบคุมเซอร์โว.
ประการที่สอง, ช่วงเส้นผ่านศูนย์กลางและความเร็วในการเปลี่ยนแบบ. เครื่องติดฉลากที่สามารถทำงานกับกระป๋องที่มีเส้นผ่านศูนย์กลางตั้งแต่ 50 มม. ถึง 180 มม. สามารถรองรับรูปแบบกระป๋องเชิงพาณิชย์ส่วนใหญ่ได้ ระบบเปลี่ยนแบบรวดเร็วที่สามารถปรับเส้นผ่านศูนย์กลางได้โดยไม่ต้องใช้เครื่องมือ สามารถลดเวลาการเปลี่ยนแบบจาก 30–60 นาทีลงเหลือ 5–10 นาที — ซึ่งเป็นปัจจัยสำคัญสำหรับผู้รับจ้างบรรจุและสายการผลิตที่มีหลาย SKU.
ประการที่สาม, ความเข้ากันได้กับสภาพแวดล้อมที่ชื้น. หากสายการผลิตของคุณมีกระบวนการเติมเย็น การควบแน่นหลังการพาสเจอไรซ์ หรือการล้างทำความสะอาดด้วยน้ำแรงดันสูง โครงเครื่องติดฉลาก เซ็นเซอร์ และระบบอิเล็กทรอนิกส์ต้องได้รับการออกแบบให้ทนต่อความชื้น การใช้โครงสร้างจากเหล็กสแตนเลสและตัวเครื่องที่มีระดับการป้องกัน IP65 เป็นข้อกำหนดขั้นต่ำที่ควรให้ความสำคัญ.
ที่สี่, ความพร้อมสำหรับการบูรณาการ. เครื่องติดฉลากต้องสื่อสารกับอุปกรณ์ในขั้นตอนก่อนและหลัง — รับสัญญาณความเร็วจากเครื่องบรรจุ ส่งสัญญาณความผิดพลาดไปยังระบบควบคุมสายการผลิต และปรับให้สอดคล้องกับสถานีพิมพ์รหัสที่อยู่ถัดไป ควรเลือกใช้โปรโตคอลการสื่อสารอุตสาหกรรมมาตรฐาน (EtherNet/IP, Profinet หรือ Modbus TCP) แทนระบบเฉพาะของผู้ผลิตที่อาจทำให้คุณต้องผูกมัดกับผู้จำหน่ายเพียงรายเดียว.
คำแนะนำที่จริงใจจากชุมชนผู้เชี่ยวชาญด้านการบรรจุภัณฑ์: การซื้อเครื่องติดฉลากราคาถูกที่สุดคือวิธีที่รับประกันได้ว่าจะต้องเสียเงินมากขึ้น ดังที่ผู้จัดการฝ่ายผลิตคนหนึ่งได้กล่าวไว้ในฟอรั่มอุตสาหกรรมว่า “เครื่องของ Vevor ไม่เคยติดฉลากได้อย่างถูกต้อง” เครื่องระดับเริ่มต้นมักขาดคุณภาพของเซ็นเซอร์ ความแข็งแรงของโครงสร้าง และความแม่นยำของเส้นทางวัสดุ เพื่อรักษาการวางฉลากให้คงที่ด้วยความเร็วในการผลิต เงินที่ประหยัดได้จะหายไปกับการหยุดทำงาน การติดฉลากผิดพลาด และสินค้าที่ถูกปฏิเสธภายในไม่กี่สัปดาห์หลังการติดตั้ง สำหรับธุรกิจที่ให้ความสำคัญกับเวลาทำงานอย่างต่อเนื่อง การร่วมมือกับผู้ผลิตที่เชี่ยวชาญด้านการบูรณาการสายการผลิตบรรจุภัณฑ์ เป็นเรื่องที่ควรพิจารณาตั้งแต่ต้นในขั้นตอนการกำหนดสเปค ตัวอย่างเช่น Levapack เสนอ เครื่องติดฉลากที่สามารถปรับแต่งให้เหมาะสมกับความต้องการในการผลิตของคุณ ด้วยระบบวางตำแหน่งที่ควบคุมด้วยเซอร์โว ความสามารถในการรองรับขนาดเส้นผ่านศูนย์กลางที่หลากหลายในช่วง 50–180 มม. และความสามารถในการบูรณาการสถานีติดฉลากเข้ากับสายการผลิตการบรรจุและปิดผนึกแบบครบวงจร — ซึ่งเป็นแนวทางที่ช่วยขจัดปัญหาการโยนความผิดระหว่างผู้จำหน่ายอุปกรณ์ต่าง ๆ เมื่อเกิดปัญหาการไม่ทำงานพร้อมกัน สำหรับทีมที่มีขนาดภาชนะที่ไม่เหมือนใครหรือการจัดวางสายการผลิตแบบเฉพาะทาง, โซลูชันเครื่องบรรจุภัณฑ์ตามสั่ง สามารถออกแบบให้เหมาะสมกับรูปแบบกระป๋องและเป้าหมายปริมาณการผลิตที่เฉพาะเจาะจง แทนที่จะต้องปรับเครื่องจักรมาตรฐานให้เหมาะสมกับการใช้งานที่ไม่เป็นมาตรฐาน.
การบูรณาการระบบติดฉลากเข้ากับสายการผลิตบรรจุภัณฑ์แบบครบวงจร
เครื่องติดฉลากแบบไวต่อแรงกดไม่ทำงานอย่างแยกตัว ในพื้นที่ผลิตจริง สถานีติดฉลากตั้งอยู่ระหว่างเครื่องปิดปากกระป๋องและเครื่องพิมพ์รหัส โดยปรับจังหวะการทำงานตามความเร็วของเครื่องเติมที่อยู่ด้านหน้า และส่งต่อให้เครื่องบรรจุกล่องที่อยู่ด้านหลัง การเข้าใจความสัมพันธ์เหล่านี้คือปัจจัยที่แยกความแตกต่างระหว่างการเริ่มต้นใช้งานที่ราบรื่นกับการแก้ไขปัญหาที่ใช้เวลานานถึงหนึ่งเดือน.
สายการผลิตการบรรจุกระป๋องทั่วไปมีขั้นตอนดังต่อไปนี้: เครื่องแยกสินค้าจากพาเลท → เครื่องล้าง → เครื่องบรรจุ → เครื่องปิดฝา → เครื่องติดฉลาก → เครื่องพิมพ์รหัส → เครื่องบรรจุลงกล่อง → เครื่องจัดสินค้าลงพาเลท. ความเร็วที่กำหนดของเครื่องติดฉลากต้องเท่ากับหรือสูงกว่าความเร็วในการผลิตของเครื่องบรรจุ หากเครื่องบรรจุที่ทำงานด้วยความเร็ว 120 cpm ถูกเชื่อมต่อกับเครื่องติดฉลากที่มีอัตราความเร็ว 80 cpm จะก่อให้เกิดจุดคอขวดที่จำกัดปริมาณการผลิตของสายการผลิตทั้งหมด สายการผลิตจะทำงานด้วยความเร็วของสถานีที่ช้าที่สุด.
สามข้อควรพิจารณาในการบูรณาการในทางปฏิบัติ:
- การซิงโครไนซ์ความเร็ว. สายพานของเครื่องติดฉลากต้องปรับความเร็วให้สอดคล้องกับสายพานหลักอย่างแม่นยำ ความคลาดเคลื่อนระหว่างทั้งสองสายพานจะทำให้ฉลากติดลงบนกระป๋องเร็วหรือช้ากว่าเวลาที่กำหนด — และที่ความเร็ว 120 cpm ความผิดพลาดในการจับเวลาเพียง 50 มิลลิวินาที จะก่อให้เกิดความคลาดเคลื่อนในการวางฉลากถึง 6 มม.
- พื้นที่กันชน. ให้เว้นระยะห่างของสายพานลำเลียงอย่างน้อย 1.5 เมตรระหว่างเครื่องปิดฝาและเครื่องติดฉลาก และอีก 1.5 เมตรระหว่างเครื่องติดฉลากและเครื่องพิมพ์รหัส พื้นที่บัฟเฟอร์เหล่านี้จะช่วยดูดซับความผันผวนตามธรรมชาติของระยะห่างระหว่างกระป๋อง และป้องกันไม่ให้การติดขัดชั่วคราวที่สถานีหนึ่งส่งผลกระทบต่อเนื่องไปยังสถานีถัดไป.
- การบูรณาการระบบควบคุม. การใช้ PLC ตัวเดียวเพื่อควบคุมสายการผลิตทั้งหมดถือเป็นวิธีที่ดีที่สุด — เพราะมันทำให้เครื่องติดฉลากสามารถตอบสนองต่อสัญญาณหยุด/เริ่มจากสถานีใดก็ตามทั้งด้านต้นและด้านปลายของสายการผลิตได้ หากไม่มีระบบควบคุมที่บูรณาการ เครื่องติดฉลากจะไม่สามารถตรวจจับการติดขัดที่เครื่องพิมพ์รหัสได้ ซึ่งทำให้เครื่องติดฉลากยังคงติดฉลากลงบนกระป๋องที่เริ่มกองตัวขึ้นเรื่อยๆ.
สำหรับโรงงานที่กำลังสร้างหรือปรับปรุงสายการผลิตแบบครบวงจร การจัดหาสถานีติดฉลากจากผู้รวมระบบเดียวกันที่จัดหาอุปกรณ์การบรรจุและปิดผนึก จะช่วยหลีกเลี่ยงการโยนความผิดเมื่อเกิดปัญหาความไม่สอดคล้องกัน การรวมระบบสายการผลิตจากแหล่งเดียว ยังช่วยให้การสนับสนุนหลังการขายง่ายขึ้น — มีผู้ติดต่อเพียงหนึ่งราย การรับประกันเพียงหนึ่งชุด และระบบจัดการชิ้นส่วนอะไหล่เพียงหนึ่งระบบ ทางเลือกอื่น — คือการซื้อเครื่องที่มีราคาถูกที่สุดสำหรับแต่ละสถานีและประกอบเข้าด้วยกันด้วยตนเอง — อาจใช้งานได้ แต่ความเสี่ยงในการรวมระบบจะตกอยู่กับทีมของคุณทั้งหมด.
วิธีเลือกรูปแบบฉลากที่ไวต่อแรงกดให้เหมาะสม: รายการตรวจสอบแบบปฏิบัติได้จริง
ความแตกต่างระหว่างฉลากที่ดูดีในแบบจำลอง กับฉลากที่ทำงานได้ 150 ชิ้นต่อนาที (cpm) ต่อเนื่องทุกกะโดยไม่เกิดข้อผิดพลาดแม้แต่ครั้งเดียว ไม่ใช่เรื่องโชค แต่เป็นผลจากการทำงานผ่านทุกชั้น — วัสดุหน้าฉลาก, สารยึดติด, ชั้นรอง, และเครื่องจักร — ในฐานะระบบที่เชื่อมโยงกัน แทนที่จะเป็นเพียงรายการตัดสินใจแยกส่วนต่าง ๆ.
แหล่งอ้างอิง
- ASTM International. “ASTM D5375/D5375M-98(2023)—วิธีการทดสอบมาตรฐานสำหรับการถอดชั้นรองออกด้วยความเร็วสูงจากวัสดุติดฉลากที่ไวต่อแรงกด.” 2023. astm.org
- Resource Label Group. “ข้อดีและการใช้งานของฉลากที่ติดได้เมื่อมีแรงกด.” 2022. resourcelabel.com
- Future Market Insights. “แนวโน้มตลาดเทปและฉลากที่ไวต่อแรงกด.” 2026. futuremarketinsights.com
- CCL Healthcare. “คู่มือที่ดีที่สุดเกี่ยวกับฉลากที่ไวต่อแรงกด” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL