
กระบวนการผลิตได้ดำเนินมา 20 นาทีแล้ว เมื่อสายการผลิตเริ่มช้าลงโดยไม่มีเหตุผลที่ชัดเจน สกรูยังคงหมุนอยู่ ถังป้อนยังดูเต็มครึ่งหนึ่ง และกระป๋องที่ออกมาจากเครื่องบรรจุเริ่มมีน้ำหนักเบาลง มีคนใช้ค้อนเคาะด้านข้างถังป้อน การไหลกลับมาเป็นปกติได้สองวินาที แล้วหยุดชะงักอีกครั้ง การสะดุดนี้เกิดจากปรากฏการณ์การก่อตัวเป็นสะพานของผง อนุภาคที่อยู่เหนือช่องออกได้รวมตัวกันเป็นรูปโค้งที่รองรับตัวเองได้ และสกรูที่อยู่ด้านล่างกำลังปล่อยอากาศเข้าไป.
เกือบทุกครั้งจะมีส่วนโค้งเกิดขึ้นที่จุดเดียวกันเสมอ: ส่วนรูปกรวยของถังเก็บและส่วนรองป้อนที่อยู่เหนือทางเข้าของสกรูพอดี นั่นคือจุดที่ผงถูกอัดแน่นที่สุดและช่องเปิดแคบที่สุด นอกจากนี้ยังเป็นจุดที่แรงเสียดทาน การล็อคกันทางกล และการยึดติดจากความชื้น มีโอกาสสูงที่สุดที่จะก่อให้เกิดส่วนโค้งปิดกั้นทางออก สกรูด้านล่างยังคงทำงานตามการวัดปริมาณต่อไป ค่าการวัดน้ำหนักจึงไม่คงที่ และผู้ควบคุมเครื่องจะเห็นว่าเครื่องกำลังทำงานแต่ไม่ผลิตอะไรออกมา.
คำนี้ถูกใช้ในหลายความหมาย ดังนั้นจึงควรกำหนดให้ชัดเจนว่าบทความนี้กำลังกล่าวถึงความหมายใด “Powder bridging” ในที่นี้หมายถึงผงในปริมาณมากที่หยุดการไหลภายในอุปกรณ์จัดการและบรรจุ เช่น โฮปเปอร์ (hopper), เครื่องป้อน (feeder) และบริเวณทางเข้าของเครื่องบรรจุแบบสกรู (auger filler) นี่ไม่ใช่ปรากฏการณ์ “powder bridging” ที่กล่าวถึงในการบรรจุกระสุนใหม่ ซึ่งเม็ดผงจะติดกันภายใต้แรงดันในคอปลอกกระสุน และไม่ใช่ “hopper bridging” ที่กล่าวถึงในโพสต์ต่าง ๆ เกี่ยวกับกระป๋องเปล่าที่ติดค้างในถังคัดแยก รวมถึงไม่ใช่ปรากฏการณ์ที่เม็ดคอนกรีตหรือเม็ดไม้จับตัวเป็นก้อนในภาชนะบรรจุ แม้จะใช้คำเดียวกัน แต่หลักการทางฟิสิกส์นั้นต่างกัน หากปัญหาของคุณคือผงที่ไม่ยอมไหลลง โปรดอ่านต่อ; ส่วนที่เหลือของหน้านี้เขียนขึ้นเพื่อคุณโดยเฉพาะ.
ผงที่ละเอียดและเกาะตัวกันดีคือตัวการหลักที่มักถูกสงสัย: แป้ง, นมผง, โกโก้, ส่วนผสมเครื่องเทศ, ส่วนผสมโปรตีน, ผงซักฟอก ยิ่งผงมีน้ำหนักเบาและละเอียดมากเท่าไร และยิ่งดูดความชื้นจากอากาศได้มากเท่าไร ก็ยิ่งสร้างส่วนโค้งที่แข็งแรงได้มากขึ้นเท่านั้น ส่วนเม็ดและผลึกที่ไหลลื่นก็อาจติดขัดได้เช่นกัน แต่โดยทั่วไปแล้วมักต้องการปัจจัยเสริม เช่น มุมที่แหลม, ถังบรรจุที่เติมเกินความจุ หรือช่วงสัปดาห์ที่มีความชื้นสูง.
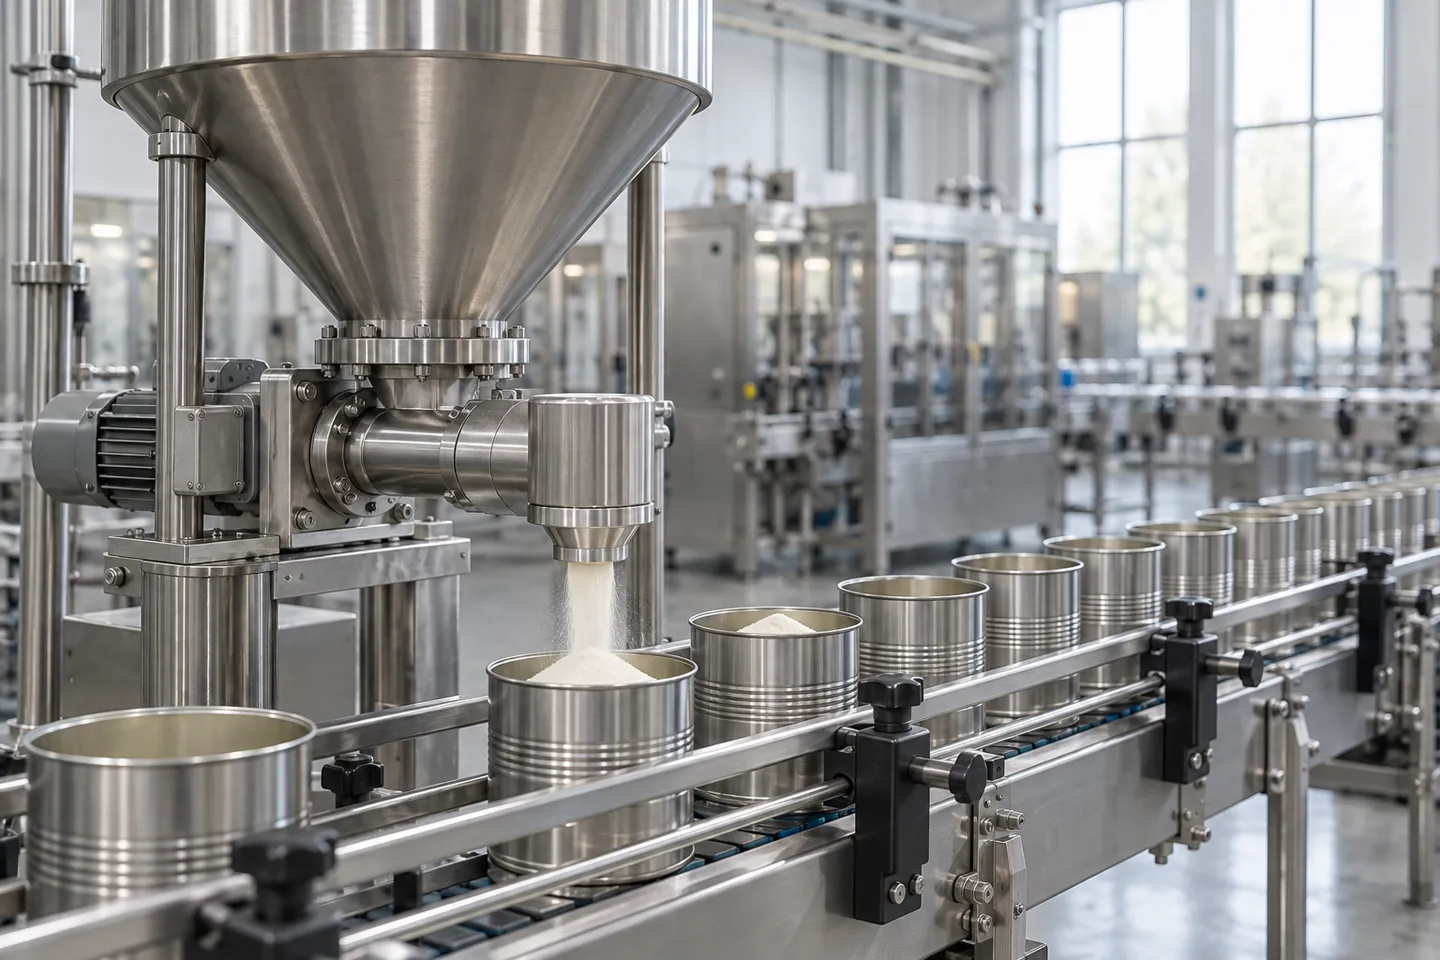
ตรวจสอบสาเหตุก่อนที่จะซ่อมแซม: การเกิดสะพาน การเกิดรูรั่ว การเกิดการจับตัวเป็นก้อน หรือการล้างระบบ
ก่อนที่จะสัมผัสสิ่งใดก็ตาม ควรทราบก่อนว่าคุณกำลังเผชิญกับปัญหาการไหลแบบคลาสสิกทั้งสี่ประเภทใดอยู่ เพราะวิธีแก้ไขแต่ละประเภทนั้นแตกต่างกันอย่างสิ้นเชิง “ไม่มีผงไหลลงมา” เป็นเพียงอาการ ไม่ใช่การวินิจฉัย.
ภาพรวมของความผิดพลาดในการไหล 4 ประเภท
| ความล้มเหลว | กำลังเกิดอะไรขึ้น | ดูอย่างไรเมื่ออยู่บนสาย | การตอบสนองที่ถูกต้องตั้งแต่แรก |
|---|---|---|---|
| การสร้างสะพาน (การโค้ง): | มีโครงโค้งที่มั่นคงพาดผ่านช่องออกด้านบนสกรู เพื่อป้องกันไม่ให้สิ่งใดตกลงมา. | การไหลหยุดลงอย่างสมบูรณ์; ระดับในถังเก็บถูกตรึงไว้; สกรูหมุนในสภาพแห้ง. | ทำลายส่วนโค้งอย่างปลอดภัย (ใช้การสั่นเบาๆ ที่ส่วนบนของผงหิมะที่ไหลลื่นได้เอง หรือหากไม่เช่นนั้น ให้เปิดและทำความสะอาดพื้นที่นั้นให้เรียบร้อย) แล้วแก้ไขสาเหตุ. |
| Ratholing: | มีเพียงช่องแคบๆ ด้านบนทางออกเท่านั้นที่น้ำไหลออก ส่วนผงยังคงติดอยู่บนผนัง. | ระดับน้ำในคอลัมน์ลดลงแล้วหยุดนิ่ง; ผนังดูเหมือนถูกเคลือบ. | กดให้ช่องว่างยุบตัวจากด้านบนก่อน แล้วปรับมุมผนังและทำการตกแต่งให้เรียบร้อย. |
| การจับตัวเป็นก้อน: | ผงจะก่อตัวเป็นชั้นๆ และแข็งตัวเป็นคราบติดบนผนังและส่วนกรวย. | ความช้าลงอย่างค่อยเป็นค่อยไปตลอดหลายวัน; มีก้อนในผลิตภัณฑ์. | ลอกออกและทำความสะอาด; จากนั้นควบคุมความชื้นและสารตกค้าง. |
| การล้าง (การท่วม): | ผงสูญเสียโครงสร้างและไหลออกอย่างไม่ควบคุมได้. | การล้นและรั่วไหล; น้ำหนักเกินขีดจำกัด. | กำจัดอากาศหรืออัดให้แน่นเล็กน้อย; ตรวจสอบให้แน่ใจว่าความเร็วของสกรูป้อนตรงกัน. |
ความผิดพลาดที่ก่อให้เกิดความสูญเสียอย่างหนักเกิดจากการมองความล้มเหลวอย่างหนึ่งเป็นความล้มเหลวอีกอย่างหนึ่ง หากเพิ่มการสั่นสะเทือนเข้าไปในปัญหาการเกิดร่องลึก (ratholing) ก็จะทำให้ผงดินร่วงลงบนผนังมากขึ้น หากกดลงบนปัญหาการไหลล้น (flushing) ก็เท่ากับกำลังสร้างสะพานสำหรับวันพรุ่งนี้ ตัวอย่างเช่น การเข้าใจผิดว่าการไหลล้น (flushing) คือการเกิดสะพาน (bridging) จะทำให้ผู้คนไปบดอัดผงดินที่อากาศแทรกซึมมากเกินไปจนไม่สามารถรองรับส่วนโค้งได้ การจำแนกประเภทนี้ไม่ใช่เรื่องทางวิชาการ แต่เป็นการกำหนดว่าคุณจะดึงคันโยกใด (นิตยสาร Processing, 2023).
ยังมีวิธีที่ถูกต้องและวิธีที่ผิดในการใช้เวลา 30 นาทีต่อไปด้วย วิธีที่ผิดนั้นถูกบันทึกไว้ในหัวข้อสนทนาที่กำลังดำเนินอยู่บน r/AskEngineers โดยวิศวกรโรงงานคนหนึ่งได้อธิบายว่า ผู้ปฏิบัติงานใช้แท่งเหล็กจิ้มเข้าไปในถังเก็บวัตถุดิบ ในขณะที่เครื่องเคาะแบบนิวเมติกส์มักเสียหายจนใช้งานไม่ได้ประมาณทุกสัปดาห์ และความชื้นก็ทำให้การจับตัวเป็นก้อนยิ่งแย่ลง (r/AskEngineers, 2025). การตีด้วยค้อนจะทำให้สแตนเลสเกิดรอยบุบ และทุกรอยบุบจะกลายเป็นขอบที่ยึดเป็นจุดเริ่มต้นสำหรับส่วนโค้งถัดไป การใช้แท่งเหล็กจิ้มเพิ่มความเสี่ยงต่อการปนเปื้อนในบริเวณที่สัมผัสกับอาหาร ผู้ให้บริการปรับปรุงระบบในสนามประเมินว่าเหตุการณ์ร้ายแรงจะใช้เวลา 30 ถึง 60 นาทีในการทำความสะอาดและปรับตั้งระบบใหม่ (Uniflow Packaging Machinery, 2026). พวกเขายังรายงานว่าความผิดพลาดในการวัดน้ำหนักจะเพิ่มขึ้นเกิน ±2% เมื่อส่วนหนึ่งของสะพานทำให้สกรูขาดการป้อน.
ตัวเลขเหล่านี้อธิบายว่าทำไมการเลิกนิสัย “ซ่อมก่อน” จึงเป็นสิ่งที่ควรทำ การวินิจฉัยอย่างชัดเจนร่วมกับการตอบสนองอย่างใจเย็นใช้เวลาเพียงไม่กี่นาที ส่วนนิสัยการซ่อมแบบเร่งรีบนั้นใช้เวลาเท่ากันในทุกกะ และค่อยๆ ทำให้สภาพทางเรขาคณิตแย่ลงเรื่อยๆ การแก้ไขอย่างถาวรนั้นอยู่ชั้นล่างหนึ่ง คือในผง, ถังเก็บ และอุปกรณ์รอบทางเข้า.
ค่าใช้จ่ายที่เกิดจากสะพานที่ถูกตีความผิดเพียงแห่งเดียว
30–60 นาที
เพื่อล้างข้อมูลและตั้งค่าใหม่หลังจากเกิดข้อผิดพลาดร้ายแรงหนึ่งครั้ง
±2%+
การเปลี่ยนน้ำหนักการเติมขณะที่ส่วนหนึ่งของสะพานไม่ได้รับสกรูอย่างเพียงพอ
ข้อมูลที่รายงานโดยผู้ให้บริการปรับปรุงระบบในภาคสนาม, ปี 2026.
จุดที่ปัญหาการเชื่อมต่อถูกแก้ไขอย่างแท้จริง: ผง, รูปทรงเรขาคณิต และความช่วยเหลือเชิงรุก
การเกิดปัญหาการเผาไม่สมบูรณ์มักมีสาเหตุหลายประการ ไม่ใช่เพียงสาเหตุเดียว นั่นคือเหตุผลที่การแก้ไขด้วยวิธีเดียวมักให้ผลลัพธ์ที่น่าผิดหวัง ลองพิจารณาสามชั้นที่สามารถแก้ไขปัญหาได้ ได้แก่ การทำงานของผงดินปืน รูปทรงของภาชนะ และความช่วยเหลือเชิงรุกที่ติดตั้งไว้ที่ช่องเข้า ดำเนินการแก้ไขตามลำดับดังกล่าว และเครื่องส่วนใหญ่จะสามารถทำงานกับผงดินปืนที่ยากต่อการเผาได้.
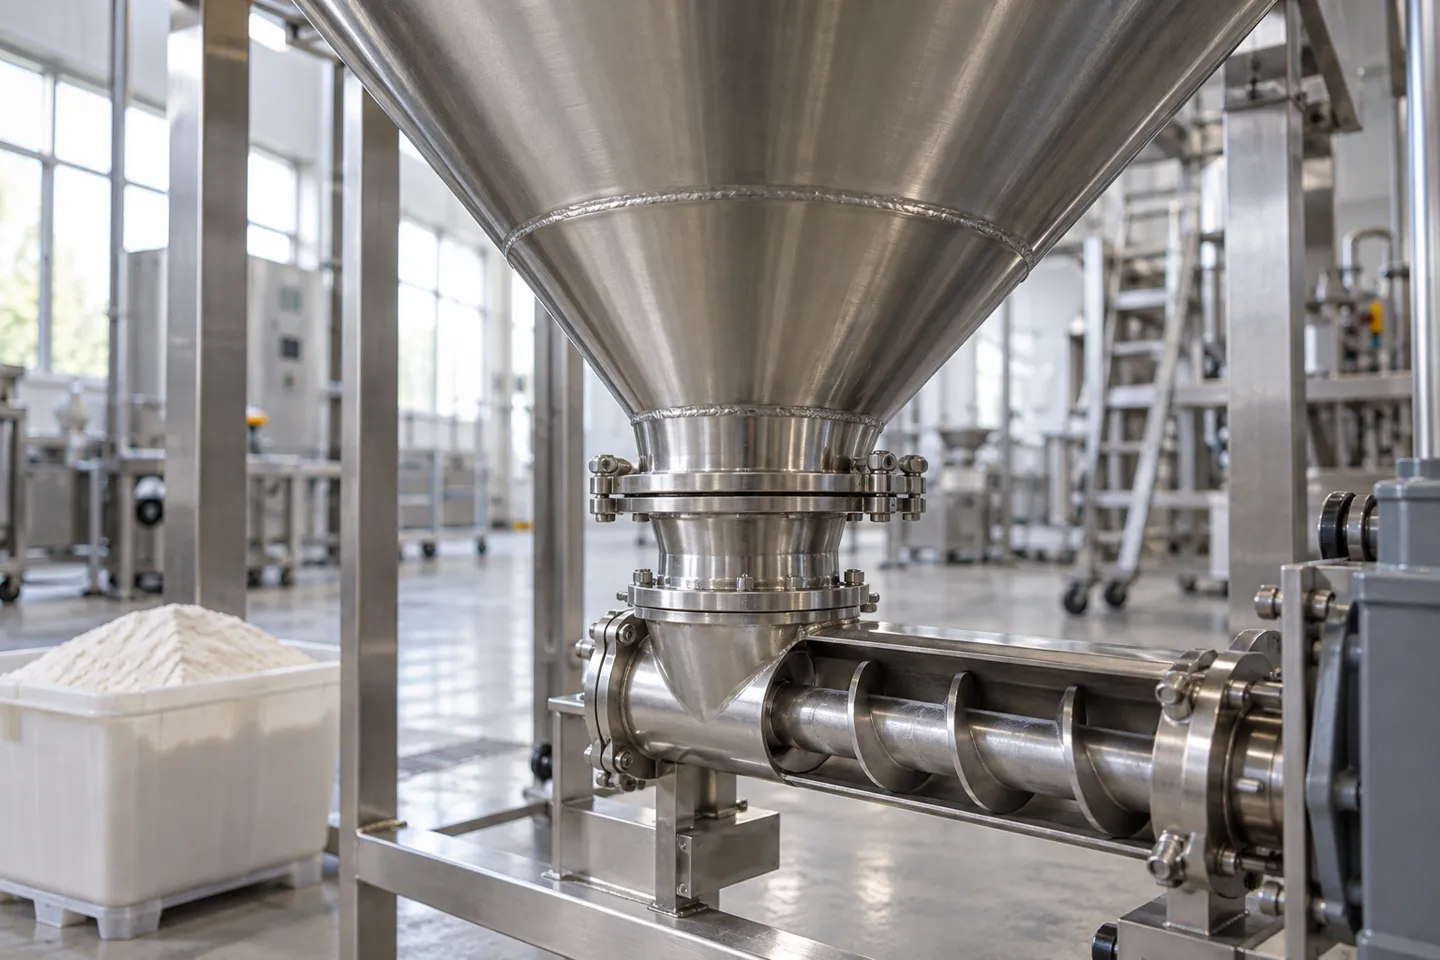
5 คุณสมบัติของผงที่ช่วยให้คุณเตรียมตัวสำหรับการสร้างสะพาน
ความละเอียดเป็นปัจจัยหลัก: ยิ่งอนุภาคมีขนาดเล็ก ยิ่งมีพื้นที่สัมผัสมากขึ้น และแรงเสียดทานระหว่างอนุภาคต่อกรัมก็ยิ่งสูงขึ้น ความดูดความชื้นเป็นตัวเร่งปฏิกิริยา; ส่วนผสมที่มีน้ำตาล ผงนม และเครื่องเทศผสมจะดูดความชื้นจากอากาศและเพิ่มความแข็งแรงในฐานะวัสดุสร้างส่วนโค้งตลอดระยะเวลาการทำงาน อนุภาคที่มีรูปทรงไม่สม่ำเสมอจะล็อคกันเหมือนการก่ออิฐแบบหินกรวด แทนที่จะเลื่อนไถลเหมือนลูกแก้ว ผงที่มีความหนาแน่นปริมาตรต่ำจะอัดตัวเป็นโครงสร้างที่มั่นคงอย่างน่าประหลาดใจ เนื่องจากมีน้ำหนักน้อยมากที่กดลงเพื่อตัดโครงสร้างโค้ง และความแตกต่างของความชื้นระหว่างแต่ละล็อตอธิบายถึงคำบ่นคลาสสิกว่า “เครื่องทำงานได้ดีเมื่อสัปดาห์ที่แล้ว”: เครื่องเดียวกัน แต่ผงมีความชื้นมากขึ้น.
ขั้นตอนที่เกี่ยวข้องกับวัตถุดิบมีต้นทุนต่ำและควรดำเนินการก่อนเป็นอันดับแรก ให้กรองก้อนก้อนออกก่อนถึงถังเก็บ ผสมวัตถุดิบเป็นชุดเพื่อปรับความชื้นและขนาดอนุภาคให้อยู่ในระดับปกติ และปฏิเสธล็อตวัตถุดิบที่เข้ามาซึ่งไม่ผ่านการตรวจสอบความชื้น ขั้นตอนเหล่านี้ไม่เกี่ยวข้องกับเครื่องจักรโดยตรง แต่ทั้งหมดล้วนส่งผลต่อการทำงานของเครื่องจักร.
รูปทรงของฮอปเปอร์: การแก้ไขที่ไม่ต้องเสียค่าใช้จ่ายเพิ่มเติมหลังการรับมอบระบบ
กรวยมาตรฐาน 60 องศาที่เหมาะสำหรับเม็ดมักมีความลึกไม่เพียงพอสำหรับผงละเอียดที่มีคุณสมบัติยึดเกาะกัน นั่นคือเหตุผลที่คู่มือการปรับปรุงระบบแนะนำให้ใช้มุม 70 ถึง 75 องศาสำหรับผงประเภทนี้ หรือใช้การออกแบบระบบไหลตามมวลแทนการไหลแบบกรวย (Uniflow Packaging Machinery, 2026). มุมภายในที่คมจะทำให้ผงติดอยู่และก่อตัวเป็นก้อน จึงต้องทำให้มุมกลมขึ้นและขัดผิวรอยต่อให้เรียบเนียน ขนาดของช่องออกเป็นจุดที่ต้องหาจุดสมดุลที่เหมาะสม มันต้องใหญ่พอที่จะเอาชนะแรงโค้งได้ แต่ไม่ใหญ่จนทำให้ความแม่นยำในการจ่ายผงลดลง เพราะสกรูวัดปริมาณผงที่ช่องออกส่งมา.
ตำนานที่ยังคงอยู่มาจนถึงทุกวันนี้
ช่องออกที่ใหญ่กว่าไม่หมายความว่าจะลดการเกิดสะพานได้อย่างแน่นอน การเลือกขนาดช่องออกที่ใหญ่เกินไปอาจทำให้การไหลไม่สม่ำเสมอ และส่งผลให้ความแม่นยำของน้ำหนักการเติมลดลง การออกแบบทางเรขาคณิตทำงานโดยการปรับให้ภาชนะเหมาะสมกับผง ไม่ใช่ด้วยการขยายขนาดช่องออกอย่างไม่เหมาะสม.
ความช่วยเหลือแบบเชิงรุก: เครื่องกวน เครื่องสั่น และระบบลม
อุปกรณ์ทำงานที่มีประโยชน์ที่สุดสำหรับผงละเอียดที่มีความเหนียวติดกันคือเครื่องกวนความเร็วต่ำที่สามารถกวนลงถึงบริเวณทางเข้า นั่นคือจุดที่ส่วนโค้งเกิดขึ้น และเป็นจุดที่ใบกวนสั้นที่ติดตั้งจากโรงงานไม่สามารถเข้าถึงได้ เครื่องสั่นเป็นอุปกรณ์ที่นิยมซื้อมากที่สุด และมักเป็นความผิดพลาดที่พบบ่อยที่สุด สำหรับผงเม็ดที่ไหลได้สะดวก เครื่องสั่นอาจช่วยได้บ้างในบางกรณี แต่สำหรับผงละเอียดที่มีความเหนียวติดกัน เครื่องสั่นอาจทำให้วัสดุในส่วนโค้งอัดแน่นยิ่งขึ้น และทำให้ปัญหารุนแรงขึ้น (Uniflow Packaging Machinery, 2026). กระบวนการฟลูอิดิเซชันคือการฉีดอากาศเข้าไปในผงเล็กน้อย และเหมาะสำหรับผงที่มีพฤติกรรมไม่ดี เนื่องจากมีน้ำหนักเบาเกินไปจนไม่สามารถไหลได้ ระบบ IBC และไซโลบางระบบจึงจัดให้กระบวนการนี้เป็นอุปกรณ์มาตรฐานด้วยเหตุผลดังกล่าว (วิสวาล, 2026). มีส่วนประกอบอีกส่วนหนึ่งที่มักถูกมองข้ามอยู่ใต้ถังป้อน: สกรูป้อนที่ส่งวัสดุไปยังสกรูวัดปริมาณ หากป้อนวัสดุมากเกินไป จะทำให้พื้นที่ทางเข้าถูกอัดแน่น; หากป้อนน้อยเกินไป สกรูวัดปริมาณจะสั่นระหว่างการเติมวัสดุ การปรับความเร็วให้เหมาะสมจะช่วยขจัดหนึ่งในสาเหตุที่ซ่อนอยู่ได้อย่างเงียบๆ.
พูดตรงๆ: “แค่เพิ่มเครื่องสั่นเข้าไป” คือวิธีแก้ไขที่มีโอกาสล้มเหลวสูงที่สุด “มันเป็นผงคุณภาพแย่” คือข้ออ้างที่มักใช้เพื่อปกปิดปัญหาด้านรูปทรง ซึ่งสามารถแก้ไขได้ด้วยการปรับเปลี่ยนแบบวาด ผู้ให้บริการในภาคสนามรายงานว่ากรณีการเกิดสะพานส่วนใหญ่สามารถแก้ไขหรือลดจำนวนลงได้อย่างมากผ่านการปรับแต่งอุปกรณ์และกระบวนการ แทนที่จะโทษวัสดุ (Uniflow Packaging Machinery, 2026).
เลือกมาตรการป้องกันให้เหมาะสมกับผง และทราบจุดที่มาตรการนั้นล้มเหลว
| ประเภทผง | รูปทรงที่แนะนำ | การช่วยเหลือแบบเชิงรุกที่แนะนำ | จุดที่วิธีการนี้ล้มเหลว |
|---|---|---|---|
| เม็ดที่ไหลได้อย่างอิสระ: | กรวยมาตรฐาน 60 องศามักเพียงพอแล้ว. | การสั่นสะเทือนเป็นครั้งคราวนั้นสามารถยอมรับได้. | มุมที่คมหรือการเติมวัสดุมากเกินไปอาจทำให้วัสดุที่ไหลได้สะดวกก็ติดขัดได้. |
| ผงละเอียดที่มีแรงยึดเกาะระดับกลาง: | รูปกรวยที่ชันขึ้น (70 ถึง 75 องศา), มุมโค้งมน, จุดเชื่อมที่ขัดเงา. | เครื่องกวนความเร็วต่ำกำลังเคลื่อนเข้าสู่พื้นที่ทางเข้า. | หากความชื้นไม่ได้รับการควบคุม แม้แต่ชิ้นงานที่มีรูปทรงดีก็จะเกิดการเคลือบผิว. |
| ผงที่มีความยึดเกาะสูงและดูดความชื้นได้: | การออกแบบระบบไหลของมวล; ฝาปิดถังเก็บที่ปิดสนิท; อากาศจ่ายที่ผ่านการลดความชื้นแล้ว. | เครื่องกวนที่ทางเข้า พร้อมระบบควบคุมความชื้น. | ความชื้นในอากาศที่สูงกว่าขีดจำกัดความทนทานของผงจะทำให้อุปกรณ์เสียหาย; นี่จึงกลายเป็นปัญหาของห้อง. |
| ผงที่มีน้ำหนักเบาและความหนาแน่นแบบปริมาตรต่ำ: | สกรูที่มีระยะห่างระหว่างร่องกว้างและร่องตื้น เพื่อลดการอัดแน่น. | การใช้การไหลแบบเบาๆ แทนการสั่นสะเทือน. | การสั่นสะเทือนจะทำให้ผงเหล่านี้อัดแน่น; หากเกิดการไหลตัวมากเกินไป จะทำให้ผงเหล่านี้ไหลออก. |
สังเกตดูว่าสิ่งที่อยู่ในคอลัมน์ด้านขวามีจุดร่วมกันอย่างไร: อุปกรณ์ฮาร์ดแวร์ไม่สามารถทำงานได้เกินขีดจำกัดของห้องที่ไม่ได้ควบคุม นั่นคือขอบเขตของสถานีนี้ และนั่นคือเหตุผลที่สถานีถัดไปจะกล่าวถึงตัวเลขที่คุณสามารถจัดการได้ทุกวัน.
Levapack จะปรับรูปทรงของถังเก็บ ระยะการกวน และระบบควบคุมการป้อนให้เหมาะสมกับผงของคุณ แทนที่จะใช้ค่ามาตรฐานจากแคตตาล็อก และผลิตเครื่องตามสเปกดังกล่าว.
เลือกเครื่องให้เหมาะสมกับผงของคุณวงดนตรีประจำวันที่ยังคงสร้างสะพานต่อไป
มีสองค่าที่กำหนดเรื่องราวส่วนใหญ่ในแต่ละสัปดาห์ และทั้งสองค่านี้ถูกกำหนดภายในห้อง ไม่ใช่ในเครื่อง ค่าแรกคือความชื้น สำหรับผงอาหารส่วนใหญ่ การรักษาความชื้นสัมพัทธ์ในพื้นที่ผลิตให้อยู่ระหว่าง 40% ถึง 55% จะช่วยชะลอการจับตัวเป็นก้อนจากความชื้นให้อยู่ในระดับที่จัดการได้ ผลิตภัณฑ์ที่มีความชื้นสูงยังต้องการฝาปิดถังเก็บที่ปิดสนิทและอากาศจ่ายที่ผ่านการลดความชื้นแล้ว สัปดาห์ในฤดูร้อนควรมีการตรวจสอบเพิ่มเติม เพราะเครื่องที่ทำงานปกติในเดือนมีนาคมอาจเริ่มมีปัญหาในเดือนกรกฎาคมได้ แม้ไม่มีการเปลี่ยนแปลงใดๆ เลย.
ตัวเลขที่สองคือระดับความเต็มของถังเก็บ ให้รักษาระดับความเต็มของถังเก็บให้อยู่ระหว่างประมาณ 40% ถึง 70% ระหว่างการผลิต โดยให้เซ็นเซอร์ระดับปิดวงจรของเครื่องป้อนเสริม (Uniflow Packaging Machinery, 2026). ทั้งสองกรณีสุดขั้วนี้ล้วนก่อให้เกิดปัญหา: ถังเก็บที่เต็มจะทำให้ผงถูกอัดแน่นที่ทางเข้า ส่วนถังเก็บที่เกือบว่างจะทำให้การป้อนไม่สม่ำเสมอและมีความเสี่ยงที่จะเกิดการอุดตันบางส่วน ความดันหัวที่คงที่จะทำให้สกรูเกลียวมีแรงกัดที่สม่ำเสมอ ซึ่งส่งผลให้น้ำหนักการเติมมีความสม่ำเสมอมากขึ้นในขั้นตอนต่อไป.
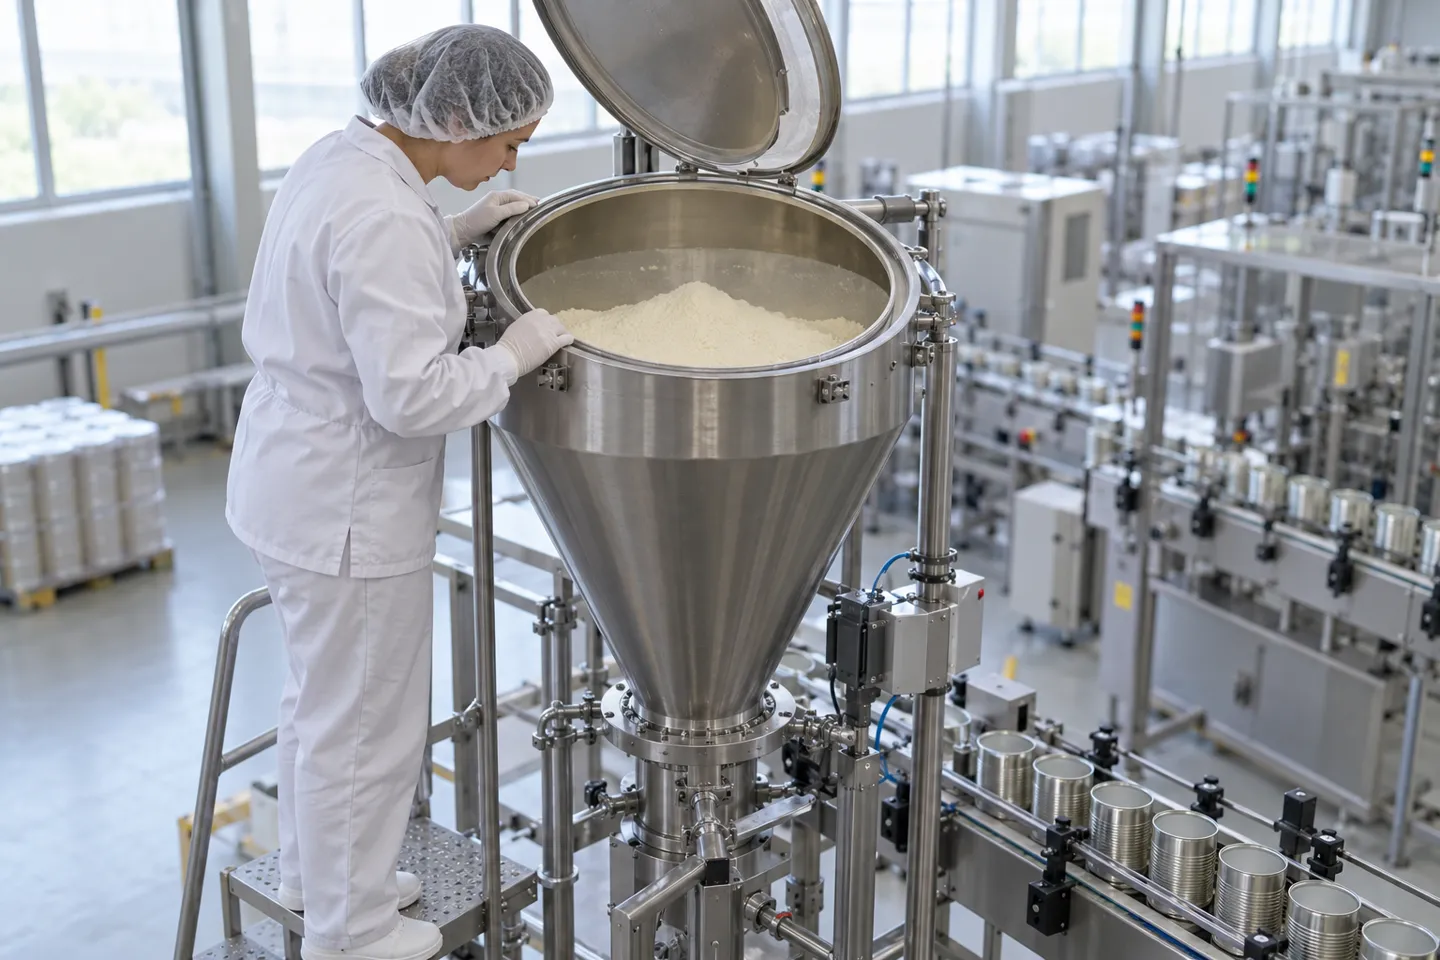
ระหว่างการผลิตแต่ละชุด การทำความสะอาดคือมาตรการป้องกันที่แฝงตัวอยู่ ซากสารที่ติดอยู่บนผนังถังเก็บและใบสกรูเป็นจุดเริ่มต้นของการเกิดการโค้งในรอบการผลิตถัดไป การถอดชิ้นส่วนออกทั้งหมดและเช็ดทำความสะอาดอย่างละเอียดควรเป็นส่วนหนึ่งของทุกขั้นตอนการเปลี่ยนชุดการผลิต โดยต้องให้ความสำคัญเป็นพิเศษกับบริเวณทางออก การดำเนินงานที่ผลิตสินค้าหลายรุ่น (SKU) ด้วยเครื่องเดียวกันมีความเสี่ยงสูงที่สุด เนื่องจากตามการออกแบบแล้ว การเปลี่ยนชุดการผลิตต้องเกิดขึ้นบ่อยครั้ง.
รายการตรวจสอบประจำวันเพื่อป้องกันการเชื่อมต่อข้าม
- รักษาความชื้นสัมพัทธ์ในห้องให้อยู่ในช่วง 40-55% RH; สำหรับผงที่มีคุณสมบัติดูดความชื้นสูง จะติดตั้งฝาปิดถังเก็บแบบปิดสนิท และใช้อากาศจ่ายที่ผ่านการลดความชื้น.
- รักษาให้ถังเก็บ 40-70% เต็มอยู่เสมอ โดยใช้เซ็นเซอร์ระดับเพื่อปิดวงจรเติมอัตโนมัติ.
- ต้องถอดชิ้นส่วนออกทั้งหมดและเช็ดทำความสะอาดทุกครั้งที่มีการเปลี่ยนชิ้นส่วน; ขูดทำความสะอาดบริเวณทางออกให้สะอาด.
- ปรับความเร็วของสกรูป้อนให้สอดคล้องกับความเร็วของสกรูวัดปริมาณ.
- กำหนดความรับผิดชอบเกี่ยวกับระบบระบายความชื้นและระบบควบคุมอุณหภูมิห้องก่อนการเริ่มใช้งาน.
มีหมายเหตุหนึ่งระดับบรรทัดที่อยู่ในส่วนท้ายของรายการตรวจสอบนั้น: การล้างกระป๋องเปล่าจะนำน้ำและความชื้นเข้ามา สภาพอากาศในห้องขึ้นอยู่กับผู้รับผิดชอบ และอัตราการป้อนต้องสอดคล้องกัน ผู้รับผิดชอบแต่ละส่วนนั้นเป็นคำถามในการรับมอบระบบ และจะประหยัดค่าใช้จ่ายมากกว่าหากถามก่อนออกใบสั่งซื้อแทนที่จะถามหลังจากนั้น รายการคำถามดังกล่าวคือวัตถุประสงค์ของสถานีถัดไป.
ตรวจสอบสเปกก่อนซื้อ: แบบขอเสนอราคา (RFQ) และแบบทดสอบการรับมอบที่ป้องกันการเชื่อมต่อข้าม
ทุกสิ่งที่กล่าวมาข้างต้นล้วนมีเวอร์ชันสำหรับการซื้อ ทุกการเลือกอุปกรณ์ฮาร์ดแวร์ที่มีผลต่อการเกิดการติดกันของผง (มุมกรวย, ระยะการเข้าถึงของเครื่องกวน, ขนาดช่องออก, ระบบควบคุมระดับ, การขัดผิว) ล้วนถูกกำหนดไว้ตั้งแต่ขั้นตอนการออกแบบ ซึ่งทำให้ขั้นตอนการสอบถามข้อมูลเป็นช่วงเวลาที่มีค่าใช้จ่ายต่ำที่สุดในการป้องกันการเกิดการติดกันของผง และ RFQ เป็นเอกสารที่เหมาะสมที่สุดสำหรับการดำเนินการนี้.
6 ข้อที่ควรมีในคำขอเสนอราคา (RFQ) ของคุณ
เขียนคำถามเกี่ยวกับหกประเด็นหลัก ดังนี้ ประการแรก การกวน: ระบุรูปแบบการกวนและกำหนดให้มันถึงบริเวณทางเข้าของสกรู (auger inlet zone) ไม่ใช่เพียงกวนส่วนบนของกรวยเท่านั้น ประการที่สอง มุมกรวย: แจ้งให้ผู้จัดหาทราบถึงพฤติกรรมของผงของคุณ และถามว่าออกแบบมุมกรวยและช่องออกอย่างไรให้เหมาะสมกับผงนั้น ประการที่สาม การควบคุมระดับ: ใช้เซ็นเซอร์ระดับพร้อมระบบเติมอัตโนมัติแบบวงจรปิด (closed-loop top-up) เพื่อให้ช่วงระดับ 40% ถึง 70% รักษาตัวเองได้ ที่สี่ ความแม่นยำและอัตราการไหลร่วมกัน: ขอให้รับประกันความคลาดเคลื่อนในการจ่ายปริมาณพร้อมกับความเสถียรของอัตราการไหล ไม่ใช่การทดสอบบนโต๊ะทดลองกับผงที่ง่ายต่อการจัดการ ที่ห้า พื้นผิวสัมผัส: คุณภาพวัสดุ พื้นผิวภายใน และการรักษาจุดเชื่อมที่ไม่ทิ้งขอบคม ที่หก การออกแบบสำหรับการเปลี่ยนผลิตภัณฑ์: สามารถถอดชิ้นส่วนได้โดยไม่ต้องใช้เครื่องมือ เพื่อให้ขั้นตอนการทำความสะอาดจากส่วนก่อนหน้าสามารถดำเนินการได้จริง.
คำขอเสนอราคา (RFQ) แบบป้องกันการเชื่อมโยง (anti-bridging) ในหกบรรทัด
- รูปแบบการกวน ที่รับประกันการเข้าถึงพื้นที่ปากทางเข้าของสกรูได้อย่างมีประสิทธิภาพ.
- มุมกรวยและขนาดช่องออกถูกออกแบบให้เหมาะสมกับผงของคุณ ไม่ใช่ตามค่าเริ่มต้นในแคตตาล็อก.
- เซ็นเซอร์ระดับที่มีระบบเติมอัตโนมัติแบบวงจรปิด.
- รับประกันความทนทานต่อการปรับปริมาณยา พร้อมทั้งความเสถียรของอัตราการไหล.
- ประเภทวัสดุสัมผัส พื้นผิวภายใน และการรักษาจุดเชื่อม.
- สามารถถอดชิ้นส่วนออกได้โดยไม่ต้องใช้เครื่องมือ เพื่อทำความสะอาดเมื่อเปลี่ยนผลิตภัณฑ์.
เพื่อเป็นข้อมูลอ้างอิงในการพิจารณาว่าควรถามอะไร: ผู้ผลิตบางรายระบุความแม่นยำในการจ่ายสารตามค่ามาตรฐานที่ ±1 g และผลิตส่วนที่สัมผัสกับอาหารจากเหล็กสแตนเลสเกรดอาหาร 304 หรือ 316 หนา 2 mm (Levapack, 2026). ผู้ผลิตเดียวกันนี้จะนำเครื่องทุกเครื่องไปผ่านการทดสอบต่อเนื่องมากกว่า 100 รอบก่อนส่งมอบ พร้อมด้วยการทดสอบแบบไม่มีโหลดเป็นเวลา 48 ชั่วโมง และวิดีโอการทดสอบเพื่อสรุปขั้นตอนสุดท้าย ระดับความละเอียดที่เปิดเผยอย่างชัดเจนเช่นนี้คือลักษณะของคำตอบที่ดีต่อคำขอเสนอราคา (RFQ) นี้ ไม่ว่าคุณจะซื้อจากผู้ผลิตใดก็ตาม.
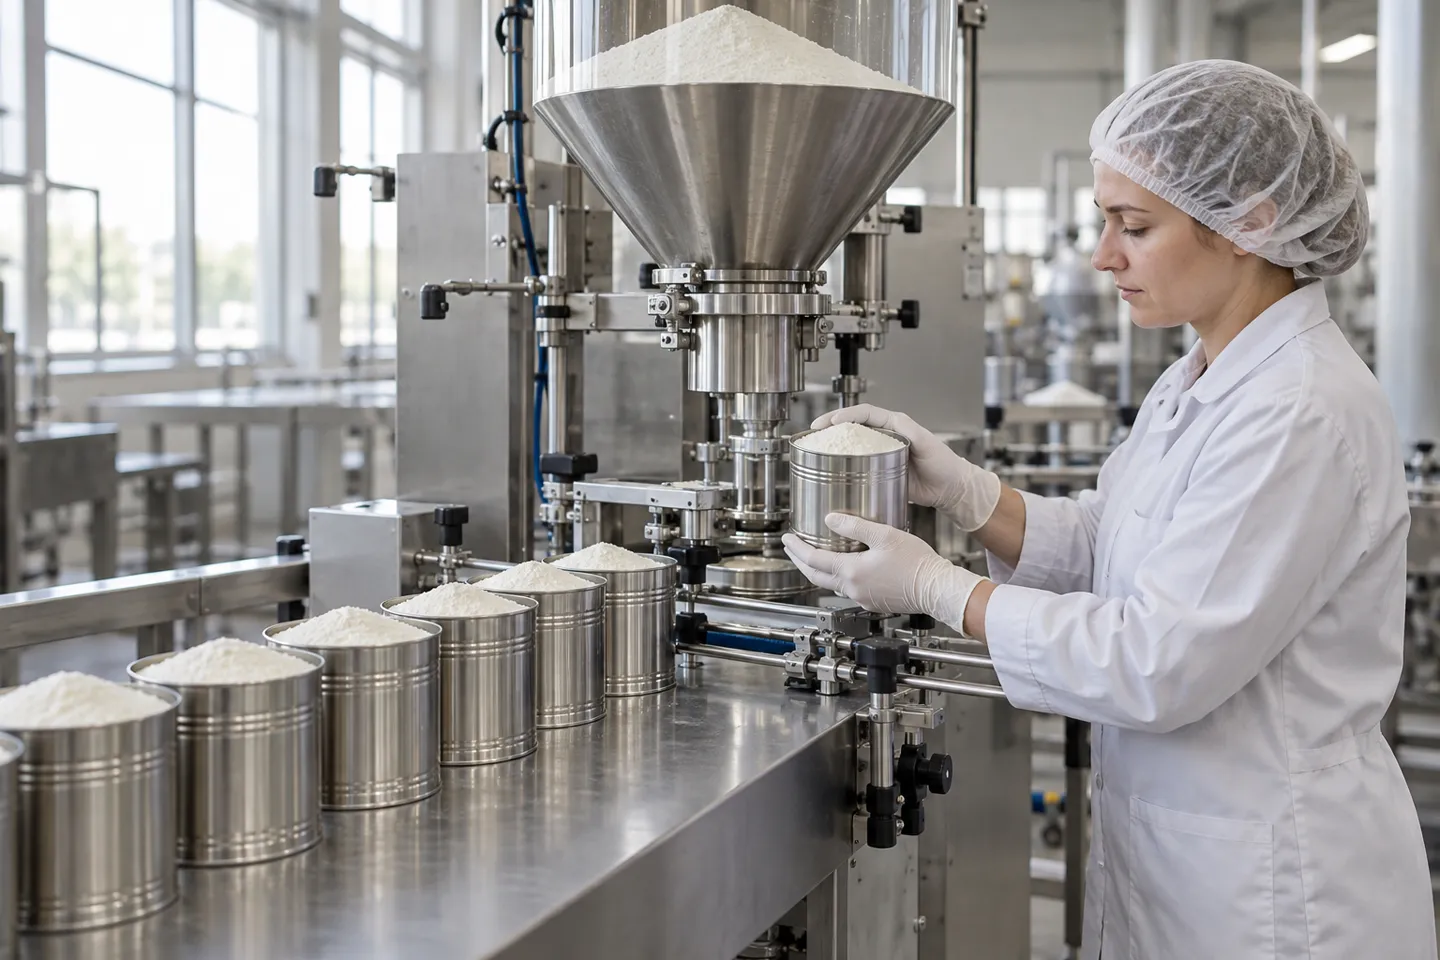
การทดสอบการยอมรับ: ผงของคุณ ตัวเลขของคุณ
การสาธิตด้วยผงมาตรฐานของผู้จัดหาจะพิสูจน์ว่าเครื่องสามารถทำงานได้กับผงมาตรฐานของผู้จัดหา การรับมอบหมายหมายถึงการดำเนินการอย่างต่อเนื่องด้วยผงของคุณเอง ตามน้ำหนักการบรรจุที่คุณกำหนด และในภาชนะของคุณเอง ระหว่างการดำเนินการ มีสามตัวเลขที่สำคัญ ได้แก่ จำนวนเหตุการณ์การเกิดสะพาน (bridge events) ที่เกิดขึ้น เวลาที่ใช้ในการแก้ไขแต่ละเหตุการณ์ และความคลาดเคลื่อนของน้ำหนักการบรรจุ ขอให้ได้รับเอกสารขั้นตอนการทดสอบเป็นลายลักษณ์อักษร และวิดีโอการดำเนินการ เพื่อเก็บรักษาผลลัพธ์ไว้ให้คงอยู่ตลอดวงจรการขาย.
ข้อเดียวที่ควรจำไว้
ผู้จัดหาต้องดำเนินการทดสอบผงของคุณอย่างต่อเนื่อง แล้วส่งข้อมูลเกี่ยวกับจำนวนบริดจ์ เวลาที่ใช้ในการเคลียร์ และค่าความคลาดเคลื่อนของน้ำหนักให้คุณเป็นลายลักษณ์อักษร.
01
การนับไพ่บริดจ์
ส่วนโค้งระหว่างการวิ่ง
02
เวลาการเคลียร์
ไม่กี่นาทีเพื่อฟื้นฟูการไหล
03
การเบี่ยงเบนของน้ำหนัก
ความคลาดเคลื่อนจากน้ำหนักที่เติม
ปรับปรุงหรือเปลี่ยนใหม่: ลำดับการตัดสินใจ
เมื่อเครื่องที่กำลังใช้งานอยู่เป็นปัญหา ให้ประเมินตามลำดับ เริ่มจากแถบความชื้นและระดับก่อน เพราะการปรับแก้ความชื้นและระดับแทบไม่ต้องเสียค่าใช้จ่ายเลย จากนั้นจึงปรับเปลี่ยนรูปทรงของเครื่อง: ใส่กรวยที่มีมุมชันขึ้น, เพิ่มความยาวของเครื่องกวน, และทำให้มุมเป็นรูปโค้งกลม หลังจากนั้นจึงนำเครื่องอื่นมาชั่งน้ำหนัก การปรับเปลี่ยนเครื่องเป็นวิธีที่ปฏิบัติได้จริง และผู้ให้บริการในภาคสนามได้บันทึกกรณีที่วิธีนี้ประสบความสำเร็จ อย่างไรก็ตาม ให้อ่านข้อมูลตัวเลขของพวกเขาพร้อมกับบริบทที่เกี่ยวข้องด้วย: มีรายงานว่าสายการผลิตผงโปรตีนหนึ่งสายเกิดเหตุการณ์สะพาน (bridge events) 3 ถึง 5 ครั้งต่อกะ พร้อมกับความผันผวนของความแม่นยำ ±1.8% ก่อนการปรับปรุง (Uniflow Packaging Machinery, 2026). หลังการปรับปรุง ระบบทำงานโดยมีจำนวนเหตุการณ์ใกล้ศูนย์ ด้วยค่าความคลาดเคลื่อนระหว่าง ±0.3% ถึง ±0.4% ข้อมูลนี้มีประโยชน์ และยังเป็นการยอมรับถึงสิ่งที่ผู้ซื้อต้องเผชิญในตอนแรก สำหรับการซื้อใหม่ การขอเสนอราคา (RFQ) แบบหกบรรทัดร่วมกับการทดสอบรับมอบ คือวิธีที่ค่าเรียนนั้นถูกชำระล่วงหน้าแทน.
ด้านธุรกิจของ Flow
การคำนวณด้านผลิตจะไม่ให้อภัยเมื่อนำตัวเลขจากส่วนต้นของหน้านี้มาคูณกัน การสร้างสะพานแบบเต็มรูปแบบใช้เวลา 30 ถึง 60 นาที ส่วนการสร้างสะพานแบบบางส่วนจะทำให้น้ำหนักเบี่ยงเบนเกิน ±2% ไม่ว่าจะเลือกวิธีใดก็ตาม หากทำเพียงไม่กี่ครั้งต่อสัปดาห์ ก็จะค่อยๆ กัดกร่อนส่วนกำไรที่สัญญาไว้จากราคาเครื่องที่ต่ำลง เครื่องที่ “ราคาถูก” แต่ต้องซ่อมแซมด้วยเครื่องสั่นและรอยค้อน มักจะไม่ถูกอีกต่อไปเมื่อถึงสิ้นปี.
นั่นคือเหตุผลที่ข้อกำหนดการรับสินค้าทำหน้าที่เป็นตัวกรองผู้จัดหา ไม่ใช่เพียงสคริปต์การทดสอบเท่านั้น ผู้จัดหาที่ตกลงที่จะทดสอบผงของคุณ แบ่งปันขั้นตอนการทดสอบในโรงงาน และลงนามยืนยันผลการทดสอบในการรับสินค้า กำลังประเมินความเสี่ยงด้านราคาอย่างตรงไปตรงมา ส่วนผู้จัดหาที่เสนอราคาโดยอ้างอิงเพียงความเร็วที่กำหนดจากผงในแคตตาล็อกเท่านั้น กำลังขายให้คุณสิทธิ์ที่จะกลายเป็นกรณีศึกษาการปรับปรุงระบบของพวกเขา.
สำหรับผู้จำหน่ายและผู้รวมระบบ หลักการเดียวกันนี้ยังก้าวไปอีกขั้น เมื่อลูกค้าถามว่าส่วนผสมโปรตีนของพวกเขาจะสามารถทำงานร่วมกับสายการผลิตที่เสนอได้หรือไม่ ผู้จำหน่ายที่ตอบด้วยข้อมูลเกี่ยวกับมุมกรวย ช่วงการกวน และการควบคุมระดับ กำลังขายแผนงาน ส่วนผู้ที่ตอบด้วยแคตตาล็อก กำลังขายเครื่องเปล่าๆ คำถามในหน้านี้ ซึ่งถูกถามออกมาอย่างชัดเจนตั้งแต่เนิ่นๆ คือสิ่งที่สร้างความแตกต่าง.
หากคุณต้องการให้รูปทรงของถังเก็บ ระบบการกวน และการควบคุมระดับสอดคล้องกับผงของคุณตั้งแต่ต้น, Levapack ผลิตเครื่องบรรจุผงตามสั่ง และบันทึกวิดีโอการทดสอบหลังการทดสอบรับสินค้าทุกครั้ง.
ดำเนินการทดสอบการรับมอบสำหรับผงของคุณ
รูปทรงของฮอปเปอร์, ระยะการกวน, และการควบคุมระดับ ซึ่งได้รับการปรับให้เหมาะสมกับผงของคุณ และได้รับการพิสูจน์แล้วจากวิดีโอทดสอบก่อนที่เครื่องจะถูกส่งออกไป.
รับใบเสนอราคาที่ตรงกับสีผงแหล่งอ้างอิง
- Uniflow Packaging Machinery. “การเกิดสะพานผงในเครื่องบรรจุแบบสกรู: 8 สาเหตุหลักและวิธีแก้ไขที่ได้รับการพิสูจน์แล้วในสนาม” 2026. https://uniflowpack.com/blog/powder-bridging-auger-fillers-causes-fixes/
- r/AskEngineers (Reddit). “วิธีแก้ไขปัญหาการปล่อยวัสดุช้าจากเครื่องลำเลียงแบบสกรู?” 2025. https://www.reddit.com/r/AskEngineers/comments/1lp5d38/how_to_solve_slow_discharging_from_a_screw/
- นิตยสาร Processing (Hapman). “การเข้าใจปรากฏการณ์ ratholing และ bridging ในการป้อนผงแบบเทกอง.” 2023. https://www.processingmagazine.com/material-handling-dry-wet/weighers-feeders/article/53079307/hapman-understanding-ratholing-and-bridging-phenomena-in-bulk-powder-feeding
- Visval. “แก้ไขปัญหาการเชื่อมต่อกันของผงด้วยวิธีการทำให้ผงลอยตัว.” 2026. https://www.visval.com/en/powder-handling/powder-bridging


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL