
Modernizacja linii pakującej: czy zgrzewanie przewodzące nadal się opłaca?
W dzisiejszym niezwykle konkurencyjnym środowisku przemysłowym, Wskaźnik ogólnej efektywności sprzętu (OEE) ma decydujący wpływ na rentowność zakładu, a stacja zgrzewania często okazuje się kluczowym wąskim gardłem i przyczyną kosztownych reklamacji klientów. Podczas modernizacji sprzętu inżynierowie i kierownicy zakładów stają przed klasycznym dylematem: pozostać przy tradycyjnym, pozornie opłacalnym “zgrzewaniu przewodzącym” czy przejść na szybkie Zgrzewanie indukcyjne systemy? Chociaż zgrzewanie przewodzące utrzymuje silną pozycję dzięki prostym zasadom mechanicznym i niskim początkowym nakładom inwestycyjnym, matryca oceny ulega radykalnej zmianie, gdy skupimy się nie na początkowej fakturze zakupowej, ale na rzeczywistych, pięcioletnich kosztach eksploatacyjnych na hali produkcyjnej.
Czy, biorąc pod uwagę ograniczenia maksymalnej wydajności, uciążliwe przestoje związane z zmianą produktu, wskaźniki odpadów materiałowych oraz intensywną pracę fizyczną wymaganą do codziennej konserwacji, zgrzewanie kondukcyjne nadal ma swoje uzasadnienie na nowoczesnej, elastycznej linii produkcyjnej? Ten kompleksowy przewodnik inżynieryjny odchodzi od standardowych haseł marketingowych dostawców, aby obiektywnie przeanalizować podstawowe mechanizmy fizyczne zgrzewania kondukcyjnego. Zbadamy jego niezastąpione zalety, ujawnimy fatalne pułapki inżynieryjne i przedstawimy twarde dane niezbędne do ustalenia, czy technologia ta nadal odpowiada konkretnym wymaganiom pakowania.
Czym jest zgrzewanie przewodzące? Zrozumienie mechanizmu bezpośredniego przenoszenia ciepła
Aby podjąć świadomą decyzję dotyczącą maszyn pakujących, musimy najpierw ustalić jasne podstawy techniczne. Zgrzewanie przewodzeniowe nie jest zastrzeżoną technologią typu “czarna skrzynka”; jest to raczej proste zastosowanie podstawowych zasad termodynamiki. W swej istocie zgrzewanie przewodzeniowe opiera się na bezpośrednim, fizycznym przenoszeniu ciepła w celu stopienia warstwy polimerowej i połączenia jej z otworem pojemnika.
4 etapy zgrzewania przewodzącego
W przeciwieństwie do bezkontaktowych metod zgrzewania, zgrzewanie przewodzące wymaga całkowitego fizycznego styku między maszyną a materiałem opakowaniowym. Fizyczny przebieg tej operacji można obiektywnie podzielić na cztery odrębne etapy:
- Wytwarzanie ciepła: Wewnętrzny elektryczny element grzejny nieprzerwanie wytwarza energię cieplną, podnosząc temperaturę metalowej płyty do dokładnej, z góry ustalonej wartości zadanej.
- Uruchamianie fizyczne: Siłownik mechaniczny lub pneumatyczny przesuwa rozgrzaną głowicę zgrzewającą w dół, mocno dociskając ją do górnej części pojemnika i wkładki zgrzewającej.
- Transfer termiczny: Energia cieplna przenosi się bezpośrednio z gorącej powierzchni metalowej, przenikając w głąb przez zewnętrzne warstwy materiału uszczelniającego (takiego jak folia lub podkład papierowy) w wyniku bezpośredniego kontaktu fizycznego.
- Topienie i utwardzanie polimerów: Ciepło dociera do dolnej warstwy polimerowej przeznaczonej do zgrzewania, podnosząc jej temperaturę powyżej punktu topnienia. Gdy rozgrzana głowica się cofa, polimer gwałtownie stygnie i krzepnie, tworząc uszczelnienie hermetyczne z krawędzią pojemnika.
Zrozumienie tego procesu uwidacznia absolutną konieczność uwzględnienia trzech kluczowych zmiennych, które determinują przebieg tego procesu: Temperatury, Ciśnienie, oraz Czas przebywania. Chociaż temperaturę i ciśnienie można w pewnym stopniu regulować, Czas przebywania—rzeczywisty czas, przez jaki rozgrzana głowica musi pozostawać w kontakcie z folią—stanowi nieodwracalne prawo fizyki. Ponieważ polimery są naturalnymi izolatorami termicznymi, przenoszenie ciepła przebiega z natury rzeczy powoli. W większości zastosowań przemysłowych zgrzewarka przewodząca wymaga fizycznego czasu przebywania wynoszącego od 1,0 do 3,0 sekundy, aby uzyskać niezawodne hermetyczne zgrzewanie.
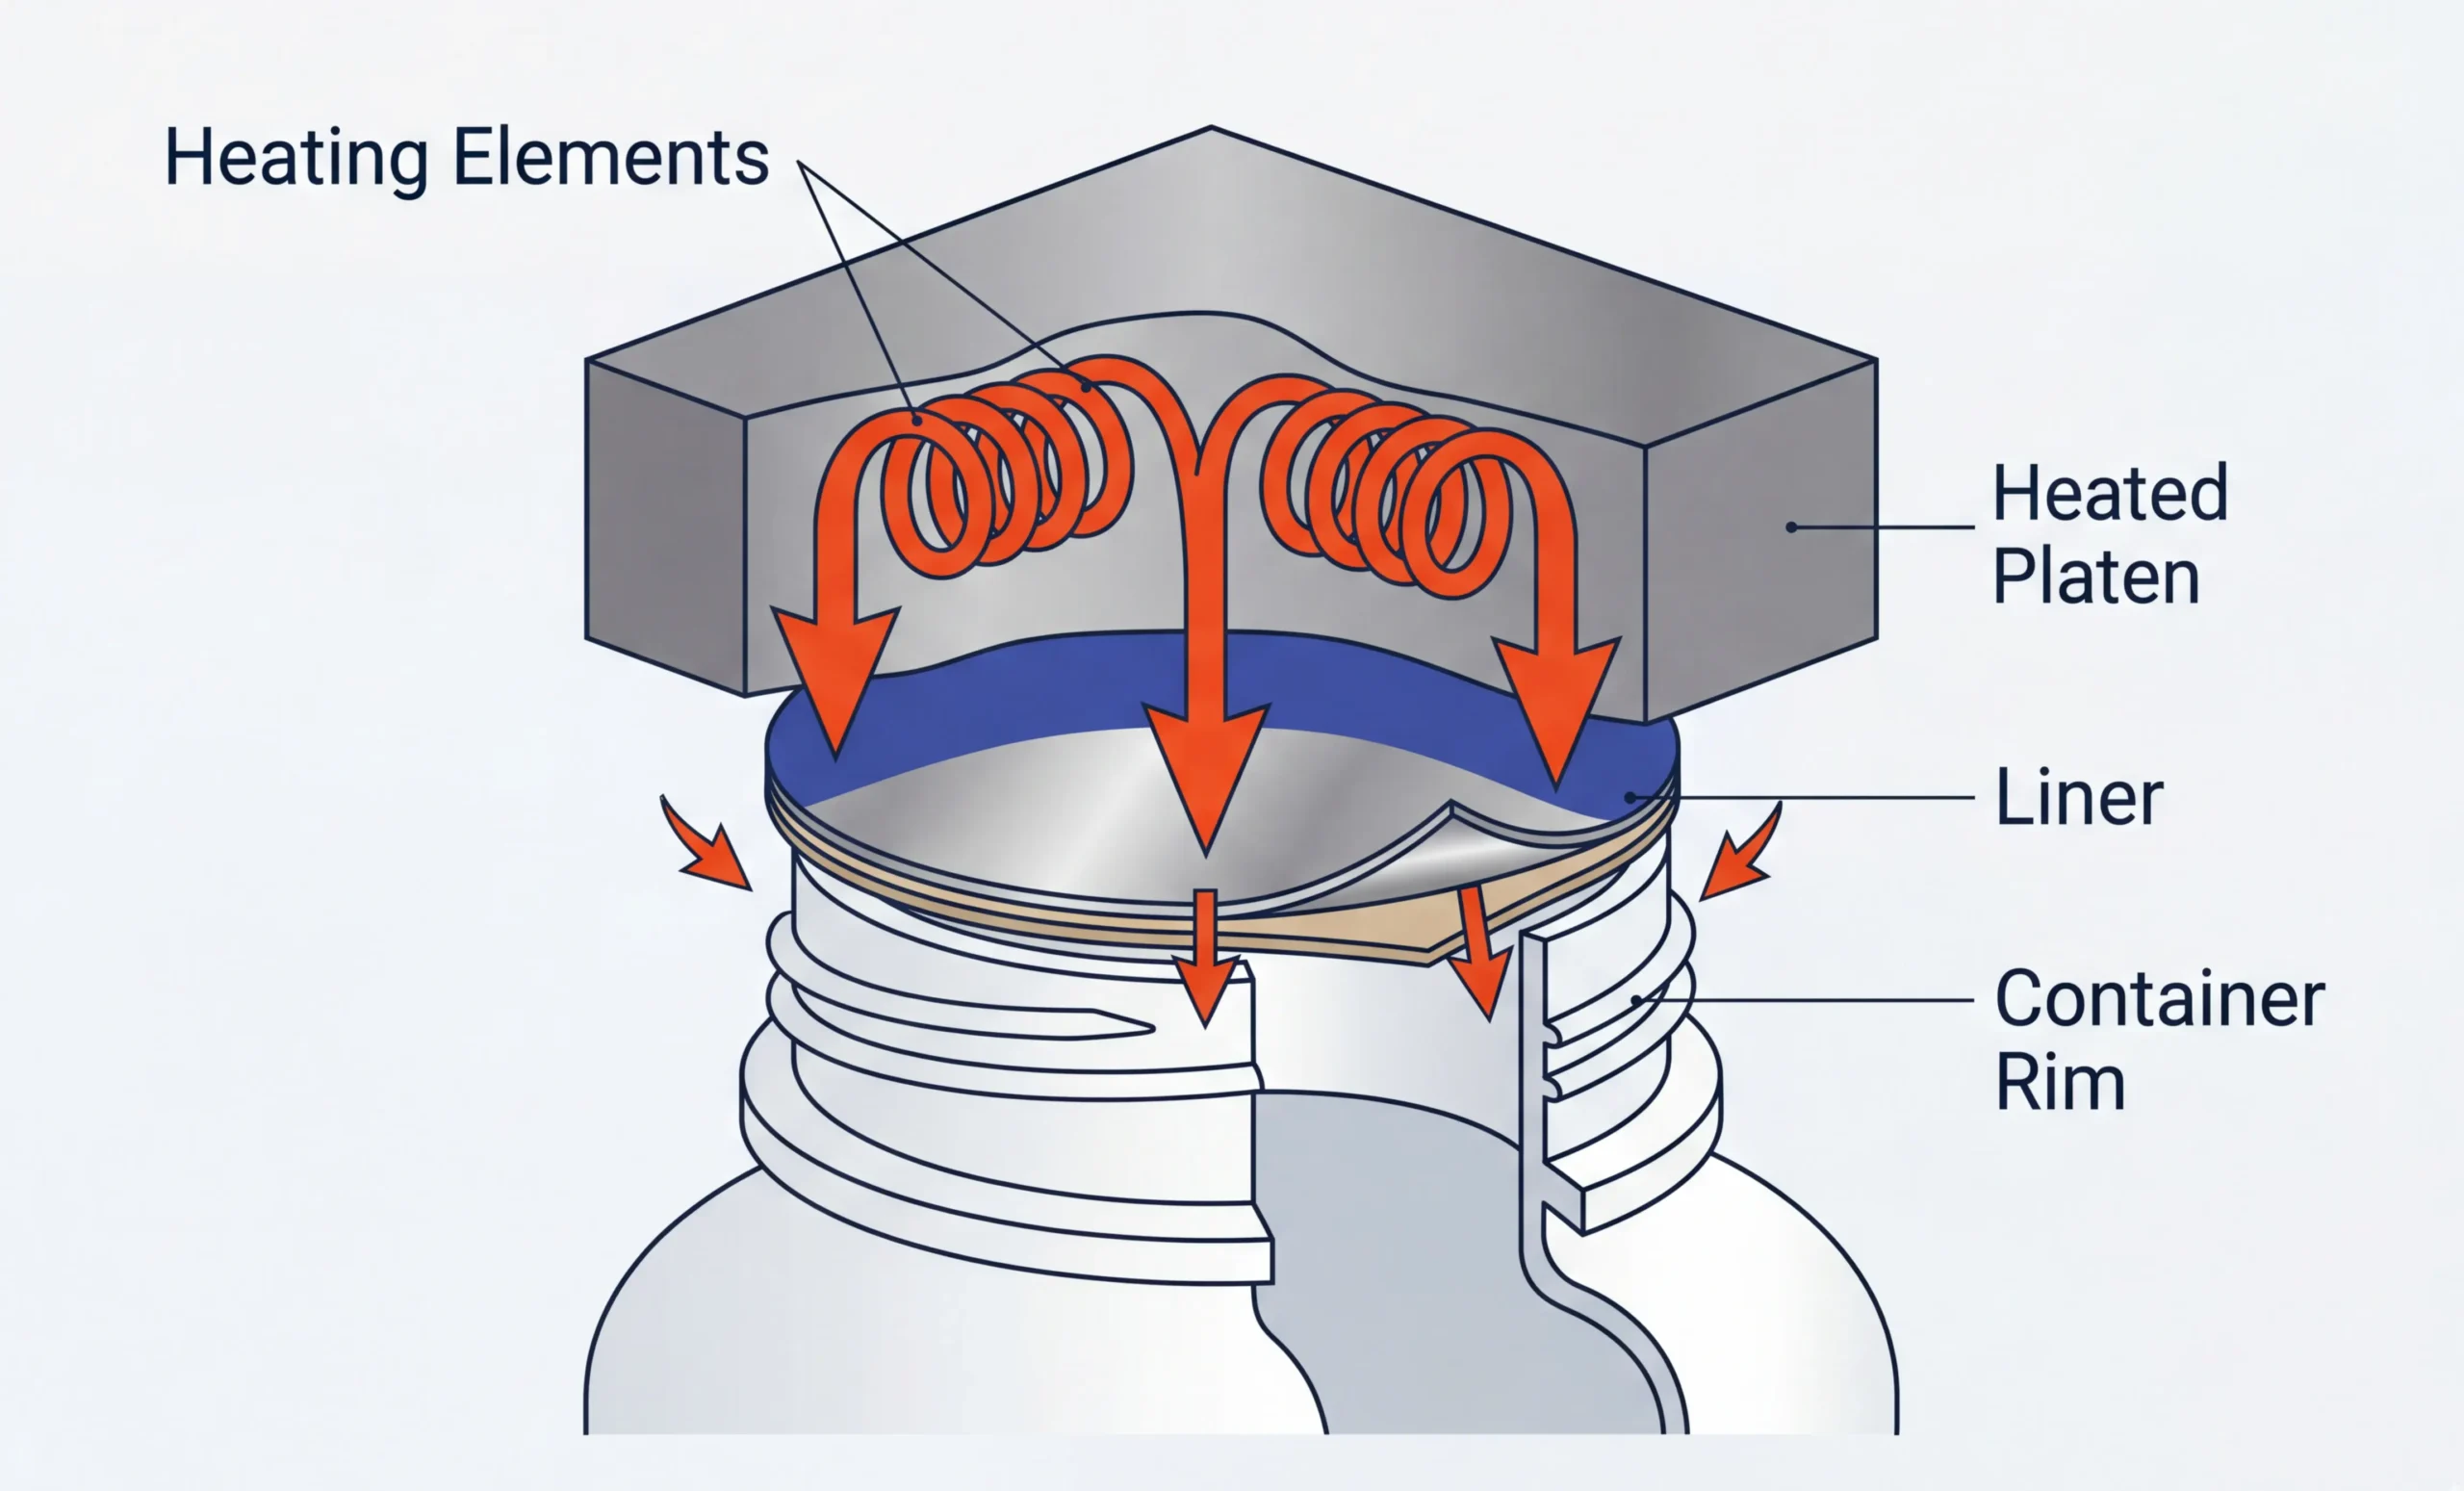
Aby wyobrazić sobie to na przykładzie znanej sytuacji z życia codziennego, pomyśl o działaniu standardowej biurowej laminarki lub o użyciu domowego żelazka do naniesienia naklejki termotransferowej na koszulkę. Nie wystarczy po prostu przyłożyć gorącego żelazka do tkaniny i oczekiwać, że klej się połączy. Należy mocno docisnąć żelazko (nacisk) i przytrzymać je w tym miejscu przez kilka sekund (czas utrzymywania), aby ciepło mogło przeniknąć przez warstwy i stopić klej (temperatura). Jeśli zabraknie któregokolwiek z tych trzech elementów, połączenie nie powiedzie się. Bezpośredni kontakt fizyczny i odpowiedni czas to niepodważalne warunki konieczne do przewodzenia ciepła.
Zgrzewanie przewodzeniowe a indukcyjne: bezpośrednie porównanie techniczne
Debata na temat zgrzewania przewodzącego i indukcyjnego często sprowadza się do nadmiernie uproszczonego sporu o to, “która maszyna jest lepsza”. Jednak z inżynieryjnego punktu widzenia żadna z tych technologii nie jest z natury lepsza w oderwaniu od kontekstu. Prawdziwym czynnikiem wyróżniającym jest to, w jaki sposób mechanizmy wytwarzania ciepła w poszczególnych technologiach determinują odpowiednie scenariusze ich zastosowania. Dzięki obiektywnej analizie technologii przenosimy dyskusję z poziomu podstawowych specyfikacji maszyn na wyższy poziom architektury procesowej.
Mechanizmy wytwarzania ciepła: ogrzewanie zewnętrzne a ogrzewanie wewnętrzne
Najistotniejszą różnicą między tymi dwiema technologiami jest kierunek przepływu energii cieplnej.
Zgrzewanie przewodzące (ogrzewanie zewnętrzne)
Jak już ustalono, przewodzenie jest procesem przebiegającym “od zewnątrz do wewnątrz”. Opiera się ono na przewodzenie cieplne bezpośrednie. Ogromny metalowy blok jest podgrzewany do wysokiej temperatury, a ciepło to jest z dużą siłą wtłaczane przez górne warstwy materiału opakowaniowego, aż dotrze do warstwy klejącej na dnie. Źródło ciepła znajduje się całkowicie poza opakowaniem.
Analogia: To tak jak przy smażeniu jajka na patelni. Ciepło musi powoli przenosić się w górę przez dno.
Zgrzewanie indukcyjne (ogrzewanie wewnętrzne)
Indukcja natomiast jest procesem przebiegającym “od wewnątrz na zewnątrz”. Jest to całkowicie bezkontaktowy technologia wykorzystująca Pole elektromagnetyczne. Fale magnetyczne przechodzą bez szkody przez plastikową nasadkę i wywołują prądy wirowowe wyłącznie w warstwie folii aluminiowej, topiąc powłokę polimerową od wewnątrz.
Analogia: To tak, jakby podgrzewać jajko w kuchence mikrofalowej. Energia bezpośrednio wzbudza cząsteczki wewnątrz jajka, powodując gwałtowne nagrzanie się jego wnętrza.
Ograniczenia dotyczące prędkości produkcji i wydajności linii
Ponieważ podstawowe mechanizmy wytwarzania ciepła różnią się tak diametralnie, ich możliwości na szybkiej linii produkcyjnej plasują się w zupełnie innych ligach. Nieuniknione fizyczne ograniczenia związane z “czasem przebywania” stanowią twardy pułap wydajności systemów przewodzenia ciepła.
| Wskaźnik (wymiar oceny) | Zgrzewanie przewodzeniowe | Zgrzewanie indukcyjne |
|---|---|---|
| Maksymalna prędkość linii | Powolne do umiarkowanego (zazwyczaj 30–60 CPM na osobę) | Od wysokiego do bardzo wysokiego (z łatwością 100–300+ CPM) |
| Praca ciągła | Przerywany/Stop-and-Go (wymaga zatrzymania pojemników w celu fizycznego ściśnięcia) | Ciągły/linowy (pojemniki przemieszczają się nieprzerwanie na przenośniku) |
| Czas rozgrzewki / rozciągania po treningu | Rozległy (rozgrzanie ciężkich metalowych płyt zajmuje ponad 30 minut) | Natychmiastowe (układy półprzewodnikowe nie wymagają rozgrzewania) |
Aby przełożyć te parametry na konkretne obliczenia fabryczne, weźmy pod uwagę zakład, którego zadaniem jest wyprodukowanie dziennej normy 100 000 butelek w ciągu standardowej 8-godzinnej zmiany. Wymaga to utrzymania wydajności na poziomie około 208 pojemników na minutę (CPM).
Standardowa, ciągła zgrzewarka indukcyjna typu inline bez trudu sprosta wymogowi 208 CPM, zajmując około jednego do dwóch metrów powierzchni przenośnika. Aby osiągnąć dokładnie taką samą wydajność przy użyciu zgrzewania kondukcyjnego, nie da się obejść fizycznych ograniczeń związanych z czasem przebywania wynoszącym 1,5 sekundy. Pojedyncza głowica kondukcyjna osiąga maksymalną wydajność na poziomie około 40 CPM. W związku z tym, aby osiągnąć wydajność 208 CPM, zakład musiałby zainwestować w ogromny, wielogłowicowy system obrotowy z zgrzewaniem przewodowym, zawierający od 6 do 8 oddzielnych stacji zgrzewających. Nie tylko powoduje to wykładniczy wzrost złożoności mechanicznej i wymagań konserwacyjnych, ale także pochłania ogromną ilość bardzo kosztownej powierzchni produkcyjnej, a to wszystko tylko po to, by dorównać wydajności pojedynczej, kompaktowej cewki indukcyjnej.
Ocena rzeczywistego zwrotu z inwestycji: nakłady inwestycyjne (CAPEX) a koszty operacyjne (OPEX) w systemach przewodzenia
Przedstawiając opcje wyposażenia działowi finansowemu, uszczelnianie przewodzące często wygląda niezwykle atrakcyjnie na papierze. Jednak ocena zwrotu z inwestycji (ROI) oparta wyłącznie na nakładach kapitałowych (CAPEX) stanowi niebezpieczną pułapkę, która maskuje długoterminowe straty operacyjne na hali produkcyjnej. Aby naprawdę zrozumieć koszty, musimy przeanalizować wydatki operacyjne (OPEX).
Iluzja niskich początkowych nakładów inwestycyjnych (CAPEX)
Obiektywnym faktem jest, że maszyna bazowa (sam podwozie) jednogłowicowej zgrzewarki pneumatycznej jest znacznie tańsza niż półprzewodnikowy, chłodzony wodą system zgrzewania indukcyjnego. Dla start-upu lub zakładu produkującego jeden produkt w niewielkich ilościach ta niska bariera wejścia na rynek jest niezwykle atrakcyjna.
Jednak ukryte koszty wiążą się z niezbędnym “ekosystemem oprzyrządowania”. Zgrzewanie przewodzące wymaga Indywidualnie projektowane matryce grzewcze. Ponieważ metalowa głowica musi idealnie pasować do dokładnej średnicy i kształtu krawędzi pojemnika, aby wywierać równomierny nacisk, każdy oddzielny rozmiar butelki wymaga własnej, precyzyjnie obrobionej metodą CNC metalowej głowicy uszczelniającej. Ponadto stałe uruchamianie opiera się na złożonym Systemy pneumatyczne (sprężarki powietrza, butle i zawory), które wymagają bieżącej konserwacji, smarowania oraz, w pewnym momencie, wymiany z powodu zużycia mechanicznego.
Zakup zgrzewarki przewodzącej przypomina w znacznym stopniu zakup taniej drukarki atramentowej. Sama drukarka jest w znacznym stopniu dotowana i niedroga, ale przez cały okres eksploatacji urządzenia użytkownik jest zmuszony do kupowania bardzo drogich, zastrzeżonych wkładów atramentowych (niestandardowych matryc grzewczych). Jeśli w przyszłym roku asortyment produktów zostanie poszerzony o pięć nowych kształtów butelek, konieczne będzie zamówienie i zakup pięciu nowych, niestandardowych bloków grzewczych.
Czynnik obniżający wskaźnik OEE: zmiana oprzyrządowania i opóźnienia związane z rozgrzewaniem
Chociaż koszt wykonania niestandardowych matryc jest dotkliwy, blednie on w porównaniu z katastrofalnym wpływem zgrzewania przewodzącego na czas sprawności maszyn podczas zmian asortymentu. W nowoczesnym pakowaniu na zlecenie lub w ramach produkcji zwinnej linia produkcyjna może być zmuszona do zmiany rozmiarów opakowań nawet kilka razy dziennie.
Przeanalizujmy szczegółowo przebieg typowej zmiany oprzyrządowania do procesów przewodzenia:
- Krok 1: Faza schładzania (30–45 minut). Obecny metalowy blok grzewczy osiąga temperaturę aż 200°C. Zanim technik będzie mógł bezpiecznie odkręcić i wyjąć go bez ryzyka poważnych oparzeń, maszynę należy wyłączyć i poczekać, aż ciepło samoistnie się rozproszy.
- Krok 2: Fizyczna wymiana oprzyrządowania (10 minut). Operator odkręca starą głowicę, ustawia nową, wykonaną na zamówienie matrycę i mocuje ją w zespole pneumatycznym.
- Krok 3: Rozgrzewka i ćwiczenia stabilizacyjne (30 minut). Urządzenie zostaje ponownie włączone. Nowy, gęsty blok metalowy musi powoli pochłaniać ciepło, aż wewnętrzny regulator PID potwierdzi, że temperatura ustabilizowała się na nowym poziomie docelowym.
- Krok 4: Kalibracja ciśnienia (10 minut). Pneumatyczny skok w dół należy precyzyjnie wyregulować, uwzględniając wysokość nowej butelki oraz grubość nowej matrycy, tak aby zapewnić idealny nacisk bez zgniatania pojemnika.
Proces ten rutynowo pochłania od 80 do 95 minut czystego czasu martwego. Teraz przełóżmy to na scenariusz z hali produkcyjnej: zakład działa według bardzo elastycznego harmonogramu, wymagającego 3 zmian produktu dziennie. Korzystając z zgrzewarki kondukcyjnej, zakład traci codziennie ponad 4 godziny czasu produkcyjnego, po prostu czekając, aż metal się nagrzeje i ostygnie. Jeśli łączny koszt przestoju linii produkcyjnej (wynagrodzenia operatorów, koszty ogólne i utracone zyski z produkcji) oszacować ostrożnie na $500 na godzinę, ta “tania” zgrzewarka kondukcyjna codziennie pochłania $2 000. W ciągu zaledwie kilku miesięcy wygórowane koszty operacyjne (OPEX) całkowicie przewyższają początkowe oszczędności kapitałowe (CAPEX) wynikające z rezygnacji z zakupu maszyny indukcyjnej.
Kompatybilność kontenerów: kiedy przewodzenie jest jedyną opcją (i kiedy zawodzi)
Pomimo wad eksploatacyjnych należy podkreślić, że uszczelnianie przewodzące nie jest technologią przestarzałą. Pozostaje ona kluczową technologią, ponieważ w niektórych bardzo specyficznych sytuacjach inżynieryjnych jest to tylko realne rozwiązanie. Z drugiej strony istnieją sytuacje, w których zastosowanie uszczelnienia przewodzącego prowadzi do całkowitej katastrofy.
„Sweet Spot”: płaskie membrany, nietypowe kształty i metalowe nasadki
Ponieważ działanie indukcji opiera się na polach magnetycznych i zakrętkach, zgrzewanie przewodzące pozostaje niekwestionowanym liderem w zastosowaniach, w których brakuje tych warunków. Do dziedziny, w której zgrzewanie przewodzące ma absolutną przewagę, należą:
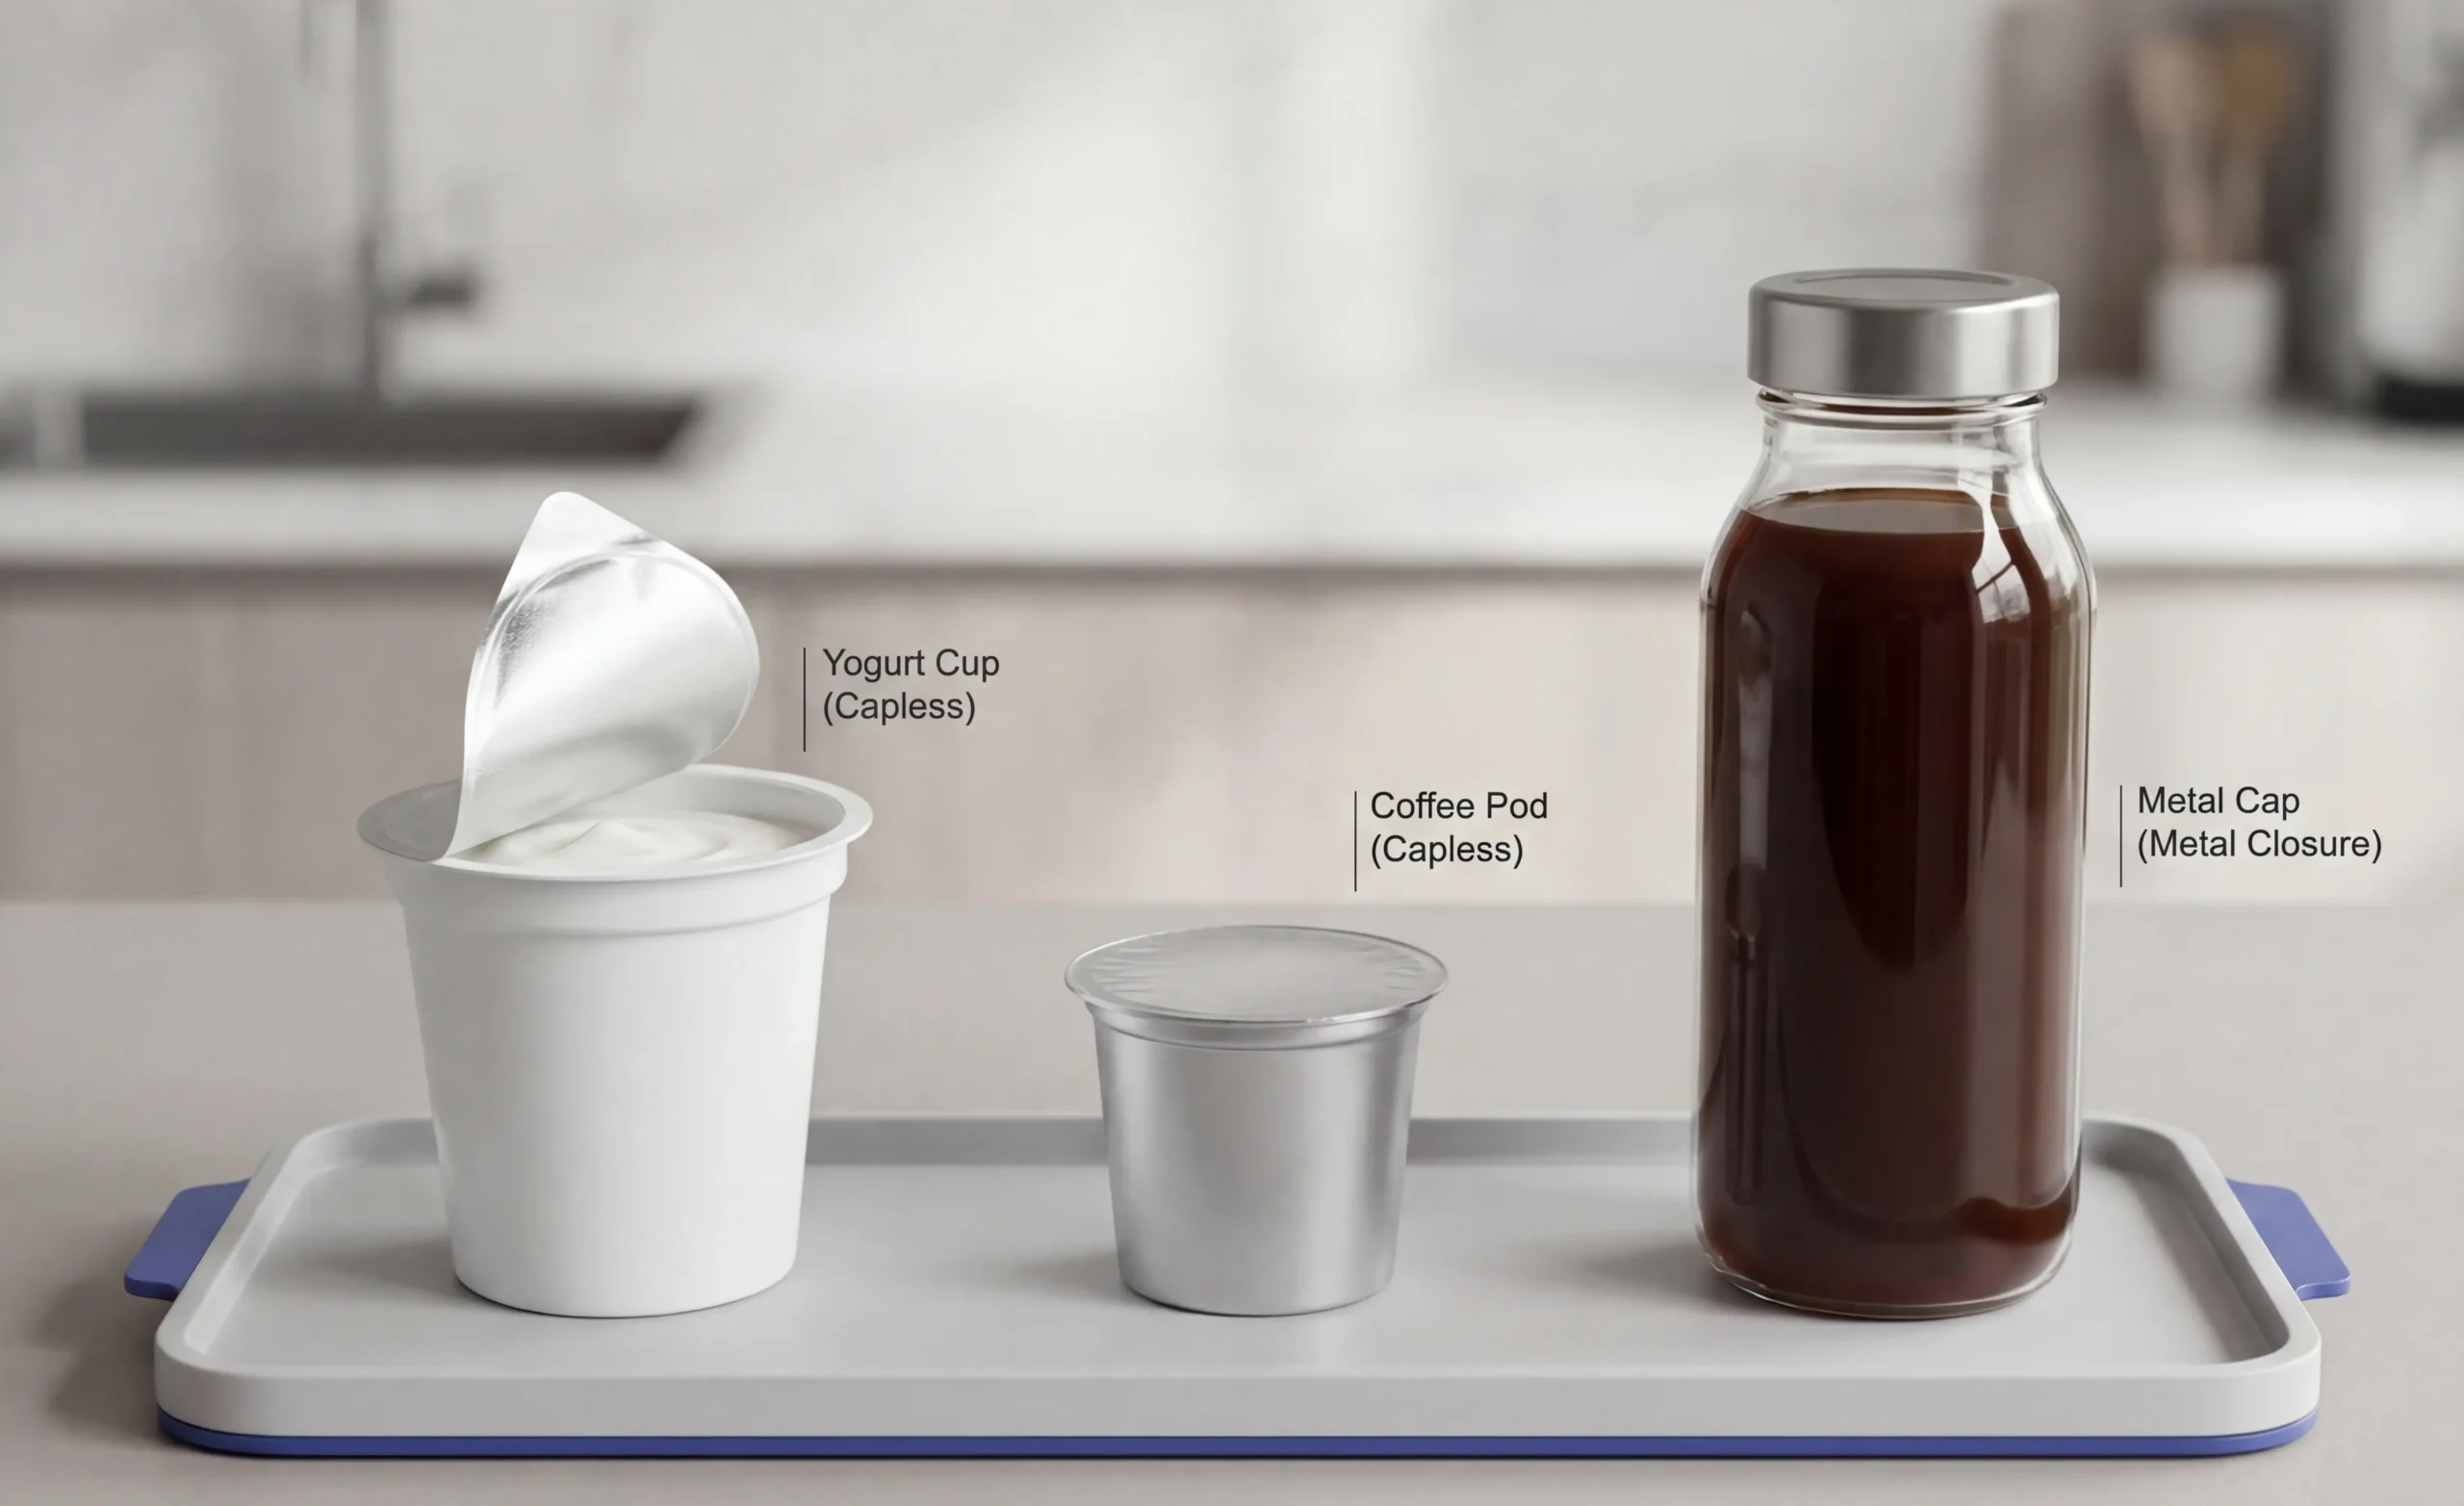
- Uszczelnienie z płaską membraną (bez nasadki): Najbardziej klasycznym przykładem jest kubeczek po jogurcie, kapsułka z kawą na jedną porcję lub miseczka z makaronem instant. Nie ma tu zakrętki, która przytrzymywałaby folię podczas zgrzewania indukcyjnego. W tym przypadku konieczne jest zgrzewanie przewodzące, ponieważ rozgrzana matryca fizycznie dociska wstępnie wyciętą folię bezpośrednio do krawędzi niepokrytego pojemnika.
- Łączna liczba metalowych zamknięć: Jeśli w produkcie zastosowano solidną stalową lub grubą aluminiową nakrętkę, zgrzewanie indukcyjne staje się fizycznie niemożliwe. Metalowa nakrętka pochłonie pole elektromagnetyczne, powodując jej przegrzanie i potencjalne stopienie gwintu, podczas gdy pole magnetyczne nie dotrze do wkładki wewnątrz opakowania. Przewodzenie cieplne jest jedyną metodą przekazywania ciepła przez metalowe zamknięcie.
- Kształty nieregularne i o skrajnie nietypowych kształtach: Cewki indukcyjne wytwarzają jednolite pola magnetyczne o kształcie okrągłym lub eliptycznym. W przypadku zgrzewania skomplikowanych, kwadratowych pojemników o ostrych krawędziach lub nietypowych butelek o fantazyjnych kształtach prądy wirowowe nie rozkładają się równomiernie, co prowadzi do powstawania zimnych punktów i nieszczelności w narożnikach. Matryce przewodzące można precyzyjnie obrabiać tak, aby idealnie dopasować je do dowolnego profilu geometrycznego.
Kiedy idziesz alejką w supermarkecie i widzisz szklane butelki na kawę marki Starbucks z blaszanymi nakrętkami lub chłodzone miski z sałatkami o nietypowych kształtach, zamknięte folią, dostrzegasz niezbędne zastosowanie technologii przewodzenia.
Pułapka tolerancji „szklanych krawędzi” (wyzwania związane z połączeniami sztywno-sztywnymi)
Istnieje jednak poważna luka techniczna, o której rzadko wspomina się w broszurach: zagrożenie związane z “kontaktem sztywnego elementu z sztywnym elementem”. Ma to szczególnie katastrofalne skutki w przypadku próby zastosowania uszczelnienia przewodzącego w pojemnikach szklanych.
W produkcji szkła żadna butelka nie jest całkowicie pozbawiona wad. “Wykończenie” (górna krawędź uszczelniająca słoika szklanego) z natury rzeczy zawiera mikroskopijne pofałdowania i odchylenia wymiarowe — maleńkie wzniesienia i zagłębienia o wielkości ułamków milimetra. Kiedy idealnie płaska, sztywna stalowa matryca przewodząca dociska się do sztywnej, nieco nierównej szklanej krawędzi, prawa fizyki stawiają nas przed strasznym dylematem.
Jeśli ciśnienie pneumatyczne zostanie ustawione na zbyt niskim poziomie, sztywny metal zetknie się jedynie z “wzgórzami” krawędzi szklanej, pozostawiając “dolina” nietknięte. Skutkiem tego jest niewystarczające przenoszenie ciepła, niepełne stopienie oraz mikroskopijne kanały, które prowadzą do natychmiastowych mikroprzecieków i zepsucia produktu. Z drugiej strony, jeśli operator gwałtownie zwiększy ciśnienie pneumatyczne, próbując docisnąć metal płasko do nierównej powierzchni szkła w celu wypełnienia tych szczelin, siła wynikająca z zetknięcia dwóch sztywnych elementów z łatwością przekroczy wytrzymałość konstrukcyjną pojemnika, powodując katastrofalne pęknięcie szkła bezpośrednio na linii produkcyjnej. Ponieważ proces ten wymaga ogromnej siły fizycznej, jest z natury nieodpowiedni dla pojemników o słabej tolerancji wymiarowej.
Kontrola parametrów: Optymalizacja zakresu uszczelnienia w celu wyeliminowania mikroprzecieków
Jeśli specyfika danego produktu — na przykład pojemnik na deser bez nakrętki lub produkt z metalową nakrętką z uszkiem — sprawia, że zgrzewanie przewodzące jest jedyną możliwą metodą, to sukces zależy od opanowania precyzyjnej kalibracji maszyny. Stworzenie niezawodnego procesu wymaga dogłębnego zrozumienia zachowania polimerów i dynamiki termicznej.
Równowaga w „złotym trójkącie”: czas, temperatura i ciśnienie
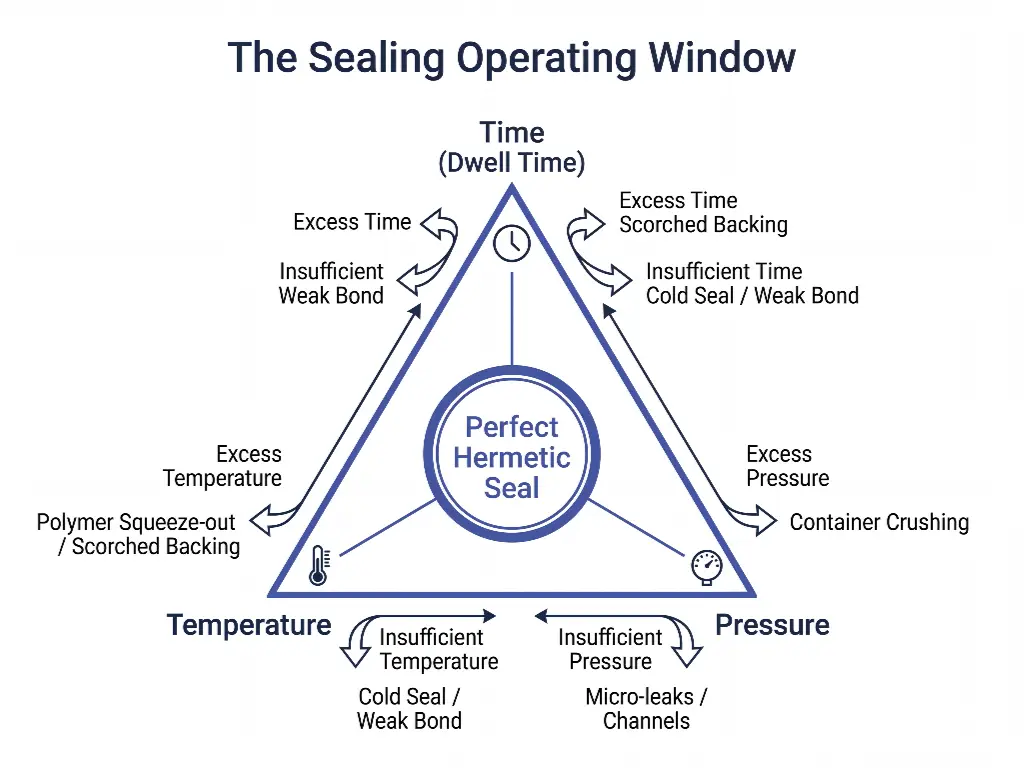
W inżynierii opakowań dopuszczalny zakres ustawień maszyny określamy mianem “okna roboczego”. W przypadku zgrzewania przewodzącego okno to wyznacza ściśle powiązana ze sobą gra czynników: czasu, temperatury i ciśnienia. Te trzy parametry są ze sobą nierozerwalnie powiązane; nie można zmienić jednego z nich bez odpowiedniej kompensacji innego.
Częstym błędem popełnianym przez niedoświadczonych operatorów linii produkcyjnych jest próba sztucznego zwiększenia prędkości produkcji (skrócenie czasu przebywania) poprzez zwykłe podkręcenie pokrętła temperatury. Powoduje to poważną nierównowagę parametrów. Chociaż warstwa kleju może topić się szybciej, nadmierne ciepło często prowadzi do “przypalenia podłoża” — spalenia papieru lub polimerowej warstwy wierzchniej podkładu, co niszczy właściwości barierowe i powoduje nieestetyczny wygląd produktu. Ponadto zbyt wysoka temperatura w połączeniu z wysokim ciśnieniem prowadzi do zjawiska “wytłaczania”, w którym płynny polimer jest gwałtownie wypychany spomiędzy krawędzi i folii, tworząc niechlujne pasma, które zanieczyszczają matrycę i prowadzą do słabych, kruchych zgrzewów.
Z drugiej strony, zbyt niska temperatura lub ciśnienie powodują powstanie tzw. “zimnych uszczelnień”, w których polimer staje się jedynie lepki, ale nie ulega sieciowaniu z materiałem opakowania, co sprawia, że uszczelnienie można odkleić bez żadnego oporu. Znalezienie idealnego połączenia tych trzech czynników wymaga cierpliwego, empirycznego testowania każdej nowej partii materiałów opakowaniowych.
Dobór materiałów wykładzinowych do źródła ciepła
Wybór odpowiedniego materiału na wkładkę uszczelniającą ma równie kluczowe znaczenie jak sama maszyna. Ponieważ gradienty temperatury są zupełnie inne, należy upewnić się, że materiały, z których wykonana jest wkładka, zostały specjalnie zaprojektowane z myślą o przewodzeniu ciepła.
Różne polimery charakteryzują się znacznie różniącymi się temperaturami topnienia. Polietylen (PE) topi się stosunkowo łatwo, podczas gdy polipropylen (PP) i politereftalan etylenu (PET) wymagają znacznie większej energii cieplnej. Bardzo ważne ostrzeżenie dla zespołów ds. zaopatrzenia: Nigdy nie należy zakładać, że resztki wkładek do zgrzewania indukcyjnego można wykorzystać w maszynie wykorzystującej zgrzewanie przewodzące. Wkładki indukcyjne są zaprojektowane tak, aby pochłaniać ciepło wewnątrz z warstwy folii promieniującej na zewnątrz. Wkładki przewodzące wymagają specjalistycznych, odpornych na wysoką temperaturę podkładów, zaprojektowanych tak, aby wytrzymały bezpośredni kontakt z metalową płytą o temperaturze 200°C bez topienia się, przywierania do matrycy ani rozrywania. Zastosowanie niewłaściwego materiału spowoduje natychmiastowe zanieczyszczenie podgrzewanej płyty, co zmusi linię produkcyjną do zatrzymania się w celu przeprowadzenia gruntownego skrobania i czyszczenia.
Macierz decyzyjna inżyniera: wybór odpowiedniej technologii dla danej linii produkcyjnej
Macierz decyzyjna “Jeśli-to”
Ostatecznie wybór technologii uszczelniania nigdy nie powinien opierać się na arbitralnych preferencjach ani na podstawowym koszcie maszyny, lecz raczej na rygorystycznej, opartej na danych ocenie konkretnej architektury produktu i celów operacyjnych. Aby uprościć ten złożony wybór inżynieryjny, warto skorzystać z poniższej matrycy:
- JEŚLI jeśli Państwa opakowania obejmują pojemniki bez nakrętek (z płaskimi membranami), wymagają całkowicie metalowych zamknięć lub mają bardzo nietypowe, nieokrągłe kształty… Następnie zgrzewanie przewodzące to obowiązkowe, specjalnie opracowane rozwiązanie.
- JEŚLI Państwa zakład wymaga dużej wydajności (>100 CPM), wymaga ciągłej pracy w linii produkcyjnej, wykorzystuje standardowe plastikowe nakrętki lub wymaga maksymalnej efektywności energetycznej… Następnie: zgrzewanie indukcyjne jest bezsprzecznie najlepszym wyborem.
Zgodnie z powszechnie przyjętą praktyczną zasadą: jeśli harmonogram produkcji wymaga, by na linii produkcyjnej przeprowadzać zmiany oprzyrządowania częściej niż dwa razy dziennie, lub jeśli standardy kontroli jakości nakładają wymóg tolerancji wad/nieszczelności poniżej 0,1%, należy natychmiast zrezygnować z tradycyjnych urządzeń przewodzących z pojedynczą głowicą i zasięgnąć porady w zakresie kompleksowego Przewodnik po zakupie zgrzewarek indukcyjnych aby skoncentrować budżet na wysoce zautomatyzowanych i elastycznych rozwiązaniach produkcyjnych.
Istnieje jednak istotny błąd w rozumowaniu, który umyka wielu kierownikom zakładów. Gdy nieustannie dostosowujesz parametry temperatury, ciśnienia i czasu na pojedynczej stacji zgrzewania, a mimo to nadal nie udaje ci się osiągnąć wymaganego wskaźnika OEE lub poziomu wadliwości, przyczyną rzadko jest sama zgrzewarka. Prawdziwym wąskim gardłem jest prawie zawsze brak synchronizacji między procesem napełniania (na wcześniejszym etapie) a zgrzewaniem (na późniejszym etapie). Ma to szczególne znaczenie w przypadku operacji o wysokiej wartości. Jeśli przetwarzasz wrażliwe produkty w proszku (takie jak preparaty dla niemowląt lub białko serwatkowe), które wiążą się z poważnym ryzykiem wybuchu pyłu i wymagają ścisłej kontroli resztkowego tlenu, lub jeśli pakujesz żywność mokrą (taką jak karma dla zwierząt domowych lub gotowe posiłki), która wymaga rygorystycznej sterylizacji w retorcie, skupianie się wyłącznie na pojedynczej zgrzewarce jest działaniem bezcelowym. Te złożone produkty wymagają holistycznego podejścia obejmującego pyłoszczelne napełnianie, przepłukiwanie azotem pod próżnią oraz zgrzewanie o wysokiej integralności, a wszystkie te elementy muszą działać w idealnej harmonii.
Nie masz pewności, czy Twój konkretny pojemnik wymaga ogrzewania przewodowego, czy też można go zoptymalizować pod kątem szybkiego ogrzewania indukcyjnego?
Nie zgaduj już, jakie parametry wybrać. Prześlij próbki swoich pojemników i materiałów do naszego laboratorium opakowaniowego. Przeprowadzimy kompleksowy, bezpłatny test szczelności hermetycznej i opracujemy praktyczny plan działania dla Twojej linii produkcyjnej.
Skontaktuj się z naszym zespołem


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL