
Czym jest etykieta samoprzylepna? Przewodnik dla kierownika produkcji dotyczący materiałów, maszyn i etykietowania puszek
Jeśli kiedykolwiek miałeś okazję przebywać w pobliżu linii pakującej, na pewno widziałeś etykiety samoprzylepne. Ta błyszcząca okładka na puszce piwa rzemieślniczego, przezroczysta folia otulająca słoik z suplementem diety, etykieta z teksturowanego papieru na puszce z kawą premium — wszystkie one należą do tej samej rodziny technologii. Ale co dokładnie sprawia, że etykieta jest “samoprzylepna” i dlaczego ma to znaczenie dla Twojej linii produkcyjnej?
Oto krótka odpowiedź: etykieta wrażliwa na nacisk (PSL) to etykieta samoprzylepna, która przylega do powierzchni pod wpływem nacisku — bez użycia ciepła, wody ani oddzielnego kleju. Jest dostarczana w stanie gotowym do użycia, a klej jest już wbudowany w samą etykietę.
Jednak ta krótka odpowiedź to nie wszystko. Jeśli rozważasz wybór technologii etykietowania w ramach procesu konserwowania lub pakowania, musisz zrozumieć, z czego wykonane są te etykiety, jak zachowują się na różnych powierzchniach, jakie maszyny je nakładają oraz — co najważniejsze — jak sprawdzają się konkretnie na cylindrycznych opakowaniach metalowych. Niniejszy przewodnik omawia wszystkie te kwestie.
Czym jest etykieta samoprzylepna? Trójwarstwowa budowa

Etykieta samoprzylepna nie składa się z jednego materiału. Jest to laminat — nazywany w branży czasem “kanapką etykietową” — złożony z trzech odrębnych warstw, z których każda pełni określoną funkcję. Usunięcie dowolnej warstwy sprawia, że etykieta przestaje działać.
Te trzy warstwy to: obrazek zastępczy (to, co widzisz), to klej (co sprawia, że się trzyma), oraz warstwa oddzielająca (papier ochronny, który chroni warstwę klejącą do momentu nałożenia). Oto, jak działa każdy z nich.
Materiał wierzchni: to, co klient widzi i dotyka
Materiał wierzchni to powierzchnia przeznaczona do zadruku — górna warstwa, na której umieszczane są grafiki marki, wykazy składników, kody kreskowe oraz informacje wymagane przepisami. Jest to jedyna część etykiety, z którą ma kontakt konsument końcowy.
Materiały wierzchnie dzielą się na trzy szerokie grupy: papier, folia i folia metalizowana. Papierowe materiały wierzchnie są ekonomiczne i doskonale nadają się do druku, co sprawia, że są popularne w przypadku produktów przechowywanych w suchych warunkach i w temperaturze pokojowej, takich jak słoiki na przyprawy i pojemniki na przekąski. Materiały wierzchnie z folii — najczęściej BOPP (polipropylen orientowany dwuosiowo), który stanowi ponad 60% rynku etykiet foliowych — zapewniają odporność na wilgoć i trwałość, których papier nie jest w stanie zapewnić. Folia i materiały wierzchnie metaliczne zapewniają doskonałą prezentację na półce, dlatego można je spotkać na butelkach wina i luksusowych kosmetykach.
Wybór odpowiedniego materiału wierzchniego wymaga odpowiedzi na jedno pytanie: w jakich warunkach etykieta ta będzie faktycznie użytkowana? Etykieta papierowa na produkcie przechowywanym w lodówce wchłonie wilgoć i ulegnie zniszczeniu. Etykieta foliowa na suchym produkcie spożywczym przechowywanym w spiżarni może być zbyt zaawansowana pod względem technicznym i stanowić niepotrzebny wydatek. To warunki użytkowania decydują o wyborze materiału.
Wiele etykiet posiada również warstwę wierzchnią lub laminat — cienką warstwę ochronną nakładaną na zadrukowany materiał wierzchni. Warstwy wierzchnie zwiększają odporność na zarysowania, promieniowanie UV oraz czynniki chemiczne. W przypadku produktów narażonych na kondensację, tarcie podczas transportu lub ekspozycję na zewnątrz rezygnacja z warstwy wierzchniej jest pozornym oszczędzeniem.
Standardowe źródło odniesienia: Norma ASTM D5375 określa metody badawcze służące do doboru materiałów etykietowych samoprzylepnych, w tym właściwości związane z odklejaniem podkładu oraz rozkładaniem się etykiety na płasko (ASTM International).
Klej: ukryty filar sukcesu
Jeśli materiał wierzchni to twarz, to klej jest mięśniem. I to właśnie on jest główną przyczyną awarii etykiet w warunkach eksploatacyjnych.
Kleje wrażliwe na nacisk są lepkosprężyste — pod wpływem nacisku zachowują się jak płyn, wnikając w mikroskopijne zagłębienia powierzchni pojemnika, tworząc w ten sposób połączenie mechaniczne, a po ustaniu nacisku utrwalają się na miejscu niczym ciało stałe. Można to porównać do łączenia dwóch klocków Lego: uginają się one na tyle, by łatwo się połączyć, ale ich rozdzielenie wymaga sporego wysiłku.
Świat klejów dzieli się na cztery praktyczne kategorie:
- Trwałe kleje akrylowe są podstawowym materiałem w tej branży. Charakteryzują się dobrą odpornością na promieniowanie UV i utlenianie, szerokim zakresem temperatur oraz przystępną ceną. W większości zastosowań na sucho, w temperaturze pokojowej, stosuje się akryl trwały.
- Kleje na bazie kauczuku zapewniają lepszą przyczepność początkową — szybciej i mocniej przylegają do trudnych powierzchni. Jeśli etykietujesz tworzywa sztuczne o niskiej energii powierzchniowej, takie jak polietylen czy polipropylen, potrzebujesz systemu na bazie gumy. Wadą tego rozwiązania jest niższa odporność na warunki atmosferyczne w dłuższej perspektywie czasowej.
- Kleje przeznaczone do stosowania w zamrażarkach są opracowane tak, aby charakteryzowały się obniżoną temperaturą zeszklenia (Tg), dzięki czemu zachowują elastyczność i przyczepność w temperaturze -20°C i niższej. Standardowe tworzywa akrylowe stają się kruche w takich warunkach.
- Kleje usuwalne i pozwalające na zmianę położenia umożliwia łatwe odklejenie. Przykładem mogą być kupony promocyjne lub tymczasowe metki z cenami — materiał dobrze trzyma się podczas ekspozycji w sklepie, ale odkleja się bez pozostawiania śladów, gdy konsument go zdejmuje.
Każda decyzja dotycząca kleju zaczyna się od powierzchni, na której naklejasz etykietę. Szkło i metal to materiały o wysokiej energii powierzchniowej (powyżej 500 dyn/cm) — łatwo się z nimi łączy. Nieobrobiony polietylen i polipropylen mają wartość około 30–38 dyn/cm — są chemicznie obojętne i znane z tego, że trudno je przykleić bez kleju o wysokiej przyczepności. Szybki test dynowy przeprowadzony na rzeczywistym pojemniku (a nie na próbce zastępczej) pozwoli ustalić, z czym mamy do czynienia.
Kondensacja to cichy wróg kleju. Etykieta, która idealnie przylega do suchej puszki w temperaturze pokojowej, może stracić 40–60% swojej początkowej przyczepności po nałożeniu na zimną, mokrą powierzchnię prosto z linii rozlewniczej. Jeśli w Twoim środowisku produkcyjnym występuje kondensacja podczas rozlewania na zimno lub po pasteryzacji, stosowanie klejów przeznaczonych do nakładania na mokro jest absolutną koniecznością.
Warstwa oddzielająca: dlaczego papier podkładowy ma znaczenie
Warstwa oddzielająca to cichy bohater rolki etykiet. Konsumenci nigdy jej nie widzą. Jednak operator maszyny etykietującej myśli o niej podczas każdej zmiany.
Podkład to papierowa lub foliowa warstwa nośna, na której etykiety przechodzą przez proces drukowania, wykrawania, a na końcu trafiają na linię produkcyjną. Jego powierzchnia jest pokryta silikonowym środkiem antyadhezyjnym, który zapobiega trwałemu przywieraniu kleju do podkładu — jest on wystarczająco mocny, by utrzymać etykietę podczas przechowywania i transportu, a jednocześnie wystarczająco słaby, by umożliwić jej czyste odklejenie na płycie odklejającej.
Wybór wkładki dzieli się na dwie opcje. Papierowe wkładki (częściowo bielone lub typu kraft) są ekonomiczne i sprawdzają się przy prędkościach linii poniżej 100 pojemników na minutę. Jednak podczas wyginania się nad rolkami prowadzącymi wytwarzają pył, a pył ten jest główną przyczyną fałszywych wyzwaleń fotoelektrycznych czujników etykiet. Wkładki z folii PET kosztują o 30–50% więcej, ale charakteryzują się niemal zerowym wytwarzaniem pyłu, wyższą wytrzymałością na rozciąganie oraz lepszą stabilnością wymiarową przy prędkościach powyżej 200 cpm. W przypadku linii do produkcji puszek o dużej wydajności dodatkowy koszt folii wewnętrznej zwraca się dzięki skróceniu przestojów.
Siła odrywania — mierzona w gramach na cal odrywanego materiału — jest dostosowana do konkretnego zastosowania. Jeśli jest zbyt mała, etykiety odrywają się przedwcześnie wewnątrz maszyny. Jeśli jest zbyt duża, podkład rozciąga się lub pęka. Odpowiednio dobrany podkład może wydawać się drobnym szczegółem. Jednak w intensywnym dniu produkcyjnym to właśnie on decyduje o tym, czy zmiana przebiegnie płynnie, czy też skończy się stosem brakujących etykiet.
Materiały etykietowe i kleje: podstawowe elementy decydujące o wydajności technologii PSL

Znasz już budowę trójwarstwową. Teraz pojawiają się pytania praktyczne: jakie materiały gdzie zastosować? O odpowiedzi decydują cztery czynniki — środowisko użytkowania produktu, materiał opakowania, budżet oraz cele związane z wizerunkiem marki. Zmiana jednego z nich może wymagać ponownego rozważenia pozostałych trzech.
Papierowe matryce: ekonomiczne i łatwe w druku
Papier jest tradycyjnym wyborem i nadal najtańszym rozwiązaniem – zazwyczaj kosztuje 50–70% tego, ile kosztowałby porównywalny materiał foliowy. Najczęściej stosowanym rodzajem papieru jest papier o wysokim połysku lub półpołysku (często nazywany C1S lub „powlekany z jednej strony”) — dobrze przyjmuje farby fleksograficzne i cyfrowe, nadaje się do lakierowania i tłoczenia folią, a na półce wygląda elegancko.
Papier najlepiej sprawdza się w przypadku produktów suchych przechowywanych w temperaturze otoczenia: puszek po kawie, pojemników na przyprawy, pojemników na suche przekąski oraz słoików na proszek białkowy. Jest to również opcja najbardziej przyjazna dla środowiska — papier ten nadaje się do recyklingu w ramach standardowych strumieni odpadów papierowych i coraz częściej jest dostępny z włóknami posiadającymi certyfikat FSC.
Ograniczenie jest oczywiste: papier i wilgoć nie idą w parze. W środowiskach, w których wilgotność względna przekracza 85%, etykiety papierowe zaczynają wchłaniać wodę, tracą stabilność wymiarową i ostatecznie odklejają się. W przypadku żywności przechowywanej w chłodniach, produktów mrożonych lub wszelkich pojemników, na których pojawia się kondensacja, papier nie jest dobrym wyborem. Podobnie papier łatwiej ulega rozdarciu niż folia — jeśli etykieta musi wytrzymać trudne warunki łańcucha dostaw, warto przejść na folię.
Papiery specjalistyczne — papiery perłowe, papiery o fakturze filcowej, arkusze z domieszką bawełny — mogą podnieść postrzeganą wartość produktu. Etykieta z papieru o fakturze na wysokiej jakości puszce z herbatą liściastą oddaje kunszt wykonania w sposób, w jaki etykieta z błyszczącej folii po prostu nie jest w stanie tego oddać. Sam materiał staje się częścią historii marki.
Materiały na powierzchnie czołowe folii: Trwałość w trudnych warunkach
Najszybszy wzrost na rynku etykiet samoprzylepnych odnotowuje się w segmencie etykiet foliowych. Dominującym materiałem jest tu BOPP — polipropylen orientowany dwuosiowo — który stanowi znacznie ponad połowę całkowitego zużycia etykiet foliowych.
Folia BOPP występuje w trzech wariantach wizualnych: biała (nieprzezroczysta, o powierzchni drukarskiej o wysokim kontraście), przezroczysta (dająca efekt “braku etykiety”, gdzie widać sam produkt) oraz metalizowana (z cienką warstwą aluminium naniesioną metodą naparowania, zapewniającą metaliczne wykończenie za ułamek ceny pełnej folii). Przezroczysty BOPP w połączeniu z optycznie przezroczystym klejem tworzy wrażenie, jakby grafika była nadrukowana bezpośrednio na opakowaniu — jest to technika, którą marki napojów i kosmetyków chętnie stosują ze względu na jej czystą, nowoczesną estetykę.
Oprócz folii BOPP istnieją jeszcze dwa inne rodzaje folii, które zajmują konkretne nisze rynkowe. Polietylen (PE) jest bardziej miękki i lepiej dopasowuje się do kształtu — to jedyny materiał wierzchni, który niezawodnie sprawdza się w przypadku tubek i elastycznych woreczków, ponieważ rozciąga się wraz z opakowaniem, zamiast się marszczyć. Poliester (PET) jest liderem pod względem trwałości, zachowując nienaruszalność etykiety w temperaturach od -40°C do 150°C. PET jest zazwyczaj stosowany w przemysłowych pojemnikach na chemikalia, płynach samochodowych oraz produktach przeznaczonych do transportu w ekstremalnych warunkach logistycznych.
Hierarchia kosztów jest prosta: papier < BOPP < metalizowana folia BOPP < folia lite < folie specjalistyczne. Większość budżetów produkcyjnych mieści się w przedziale od papieru do folii BOPP, przy czym folia lite jest zarezerwowana dla produktów z wyższej półki, a PET — dla zastosowań w trudnych warunkach.
Folia i specjalistyczne materiały wierzchnie: wyjątkowy efekt wizualny na półce
Jeśli Twój produkt konkuruje w zatłoczonej kategorii detalicznej, w której konsumenci podejmują decyzje przy półce w ułamku sekundy, folia i specjalistyczne materiały wierzchnie naprawdę się opłacają. Metaliczny połysk przyciąga wzrok w sposób, w jaki nie potrafią tego zrobić papier ani standardowa folia.
Folia aluminiowa stanowi tradycyjny wybór z segmentu luksusowego — jest gruba, lśniąca jak lustro i bez wątpienia ekskluzywna. Jest też najdroższa. Metalizowany BOPP stanowi praktyczny kompromis: cienka warstwa aluminium naniesiona metodą naparowania na podłożu z BOPP, zapewniająca około 80% efektu wizualnego przy koszcie wynoszącym 40–60%. Dla większości marek metalizowany BOPP to rozsądniejszy wybór pod względem wydatków.
Jedno zastrzeżenie techniczne: aluminiowe materiały wierzchnie przewodzą prąd. Jeśli rozważasz zastosowanie etykiet inteligentnych z technologią RFID lub NFC — co staje się coraz częstszym wymaganiem w branży farmaceutycznej i sektorze dóbr luksusowych — lita folia może zakłócać działanie anteny. Metalizowany BOPP, charakteryzujący się cieńszą i mniej ciągłą warstwą metalową, rzadziej powoduje tego typu problemy.
Dopasowanie kleju do podłoża i warunków otoczenia: wytyczne dotyczące doboru
Po zapoznaniu się z dostępnymi materiałami wybór kleju sprowadza się do dopasowania odpowiednich elementów. Zacznij od materiału, z którego wykonano pojemnik:
- Szkło i metal (wysoka energia powierzchniowa): Standardowe kleje akrylowe o trwałym wiązaniu sprawdzają się w większości warunków.
- HDPE, LDPE, PP i inne poliolefiny (niska energia powierzchniowa, 30–38 dyn/cm): Potrzebny jest klej o dużej przyczepności na bazie gumy lub modyfikowany klej akrylowy. Standardowe kleje akrylowe nie sprawdzą się w tym przypadku.
- Powierzchnie powlekane lub poddane obróbce: Należy sprawdzić, czy powłoka nie tworzy warstwy barierowej. Niektóre lakiery UV i powłoki antystatyczne znacznie obniżają przyczepność.
Następnie oceń otoczenie:
- Otoczenie, suche: Większość klejów spełnia swoje zadanie. Wybór należy dostosować do budżetu i wymagań dotyczących możliwości usunięcia kleju.
- Chłodzone (0–4 °C): Należy stosować akryl przystosowany do niskich temperatur. Kondensacja stanowi problem nawet przy niskich temperaturach — należy określić zdolność wiązania na mokro.
- Mrożone (temperatura -20°C i niższa): Konieczne jest stosowanie kleju przeznaczonego do stosowania w zamrażarkach. Standardowe preparaty tracą całkowicie swoją przyczepność poniżej temperatury zeszklenia.
- Napełnianie na gorąco lub sterylizacja w retorcie (40–100 °C): Klej musi wytrzymać temperaturę nakładania bez wyciekania oraz zachować przyczepność podczas cykli termicznych.
- Mokre lub ulegające kondensacji powierzchnie: To najtrudniejszy przypadek. Kleje typu „wet-stick” zostały opracowane tak, aby usuwać wilgoć z linii łączenia, jednak ich skuteczność zależy od konkretnego składu. Nic nie zastąpi przeprowadzenia testów na rzeczywistym, wypełnionym pojemniku przy prędkości linii produkcyjnej.
Jeszcze jedna rzecz: przeprowadź test na prawdziwym produkcie. Nie na czystej, suchej próbce o temperaturze pokojowej przesłanej przez dostawcę etykiet — tylko na prawdziwym produkcie, prosto z linii rozlewniczej, przy rzeczywistej prędkości produkcji. Różnica między testem laboratoryjnym a poniedziałkowym porannym cyklem produkcyjnym jest właśnie źródłem większości problemów z etykietami.
How Labeling Machines Apply Pressure Sensitive Labels

Knowing what a pressure sensitive label is matters. Knowing how a machine applies it matters more if you are the one responsible for keeping the line running.
A pressure sensitive labeling machine performs a deceptively simple sequence: unwind the label roll, peel each label from its liner, position it precisely on the moving product, and press it down firmly. The simplicity masks genuine engineering complexity. Here is how it breaks down step by step:
Step 1 — Unwind and tension control. The label roll feeds into the machine through a dancer arm or tension control system that maintains constant web tension. If tension fluctuates, label spacing drifts and placement accuracy degrades. This is especially important on acceleration and deceleration.
Step 2 — Peel. The label web passes over a peel plate — a sharp-edged metal blade set at an angle of 15–30 degrees. As the liner makes a tight U-turn around the peel edge, the label cannot follow because the facestock is stiffer than the liner. The label separates and hangs in position, adhesive side facing the product, ready for application. The peel plate angle is a tuning parameter: steeper angles peel more aggressively but increase the risk of label skew.
Step 3 — Application method. This is where machines diverge. Three main application styles dominate the industry:
- Wipe-on (merge): The label is pressed onto the product as it passes the peel plate. A foam roller or brush follows behind to smooth it down. This is the most common method for cylindrical containers — cans, bottles, jars — because it is mechanically simple and works well with wrap-around labels.
- Air-blow: A burst of compressed air pushes the label from the peel plate onto the product. No physical contact is needed, which makes it ideal for delicate or irregularly shaped products. The trade-off is lower placement accuracy in high-speed applications.
- Tamp-blow: The label is first held on a vacuum pad (the tamp), which extends toward the product, then a puff of air releases the label onto the surface. This hybrid approach offers the highest placement accuracy and works on recessed or uneven label panels, but adds mechanical complexity.
Step 4 — Wipe-down and bond. After placement, a series of rollers, brushes, or belts press the label firmly onto the product surface, driving the adhesive into full contact and eliminating air bubbles. In wrap-around applications on cans, the product typically rotates against a stationary wipe-down belt, which spirals the label around the circumference.
Step 5 — Sensing and control. Every label has a gap or registration mark between it and the next label on the roll. A photoelectric sensor (contrast-based for opaque labels, ultrasonic for clear labels) detects this gap and triggers the next dispense cycle. Servo-driven systems synchronize label feed speed with product conveyor speed, achieving placement accuracy within ±0.5 mm. Stepper motor systems are more economical but typically deliver ±1.5 mm — acceptable for many applications but not for small labels on tight registration panels.
For context on scale: a mid-speed labeling station on a canning line runs 60–150 containers per minute. At 150 cpm, the machine has 0.4 seconds to peel, position, apply, and wipe down each label. Every component — the liner, the adhesive, the peel geometry, the sensor response time — must work together inside that window.
Pressure Sensitive vs. Other Labeling Methods: A Side-by-Side Comparison
Pressure sensitive labels are not the only way to decorate a container. Shrink sleeves, glue-applied labels, and direct printing each have their place. The right choice depends on your container shape, production volume, visual goals, and budget. Here is how they stack up:
| Wymiar | Pressure Sensitive (PSL) | Rękaw termokurczliwy | Glue-Applied | Druk bezpośredni |
|---|---|---|---|---|
| Zastosowanie | Pressure bonds via built-in adhesive | Heat shrinks sleeve onto container | Liquid glue applied, label pressed on | Ink printed directly on container |
| Coverage | Localized (front/back or wrap) | 360° full coverage | Localized | Static, no separate label |
| Material cost | Średni | Medium-high (~25% more) | Niski | Lowest (no substrate) |
| Wyposażenie | Średni | High (needs heat tunnel) | Średni | Niski |
| Przejście | Fast (swap roll) | Slower (change mandrel) | Slowest (clean glue) | N/A (plate change) |
| Najlepsze dla | Smooth, round/flat, quick changes | Irregular shapes, full graphics | High-volume standard bottles | Long-run fixed designs |
The headline number: pressure sensitive labels account for approximately 77% of U.S. label demand. That dominance is not an accident. PSL offers the best balance of print quality, application flexibility, changeover speed, and operational cleanliness. The line does not need a glue station. It does not need a heat tunnel. It needs a roll of labels and a well-tuned applicator.
Shrink sleeves earn their place when the container shape demands it — heavily contoured bottles, hourglass profiles, full-wrap squeezable tubes. The 360-degree canvas is compelling for brands that want maximum shelf presence. But shrink sleeves require a heat tunnel, consume more material, and typically run slower to change over between SKUs. At roughly 25% higher per-label cost than PSL, the premium must be justified by the visual or functional requirement.
Glue-applied (cut-and-stack) labels dominate in high-volume commodity applications — think mass-market beer bottles and canned vegetables — where cost per label is the overriding concern. The equipment is more demanding to maintain (glue pots require regular cleaning) and changeover times are longer, but at enormous scale the material savings add up. For small-to-medium production runs and frequent SKU changes, PSL is almost always the more practical choice.
Can Labeling: Why Cylindrical Containers Demand Special Consideration
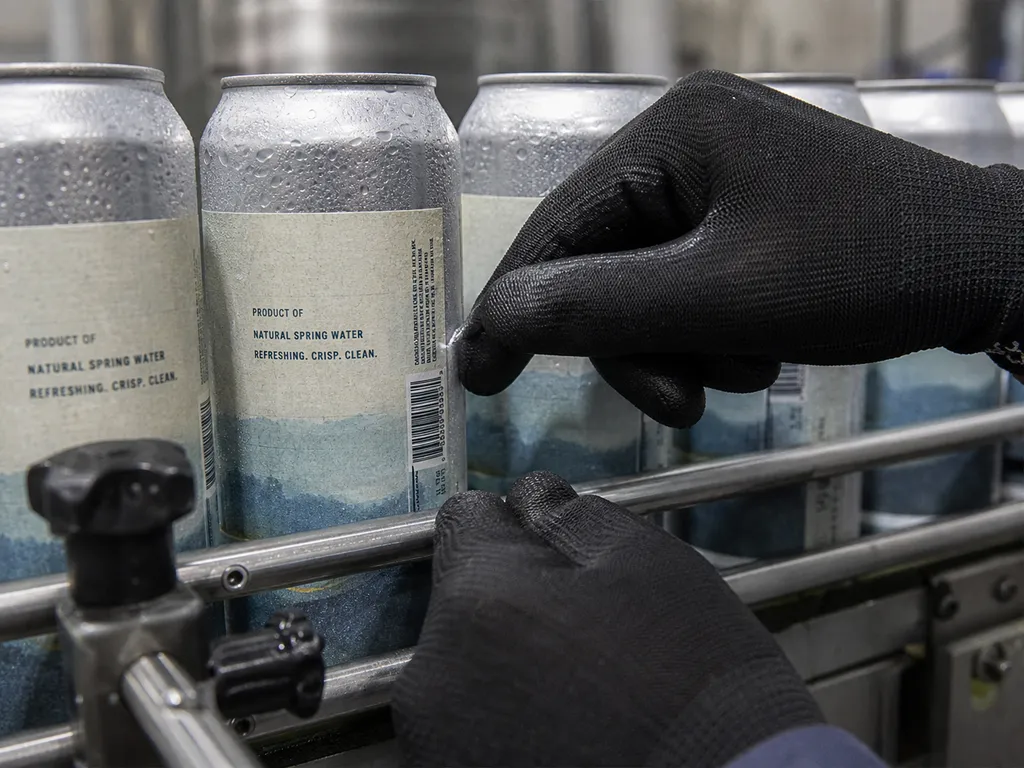
Here is where most pressure sensitive label guides fall short. They talk about “containers” in the abstract — bottles, jars, cartons — and treat them as interchangeable. But if you are labeling metal cans, you are dealing with a set of physical and environmental challenges that a standard bottle-labeling strategy does not address.
A can is not just another cylinder. It has a double seam at each end, possibly a rib or bead for structural reinforcement, and a surface that transitions from ambient to cold to wet within seconds on a filling line. Here is what that means in practice — and what to do about it.
Can Geometry: Curvature, Seams, and the Shrinking Label Panel
Look at a standard food can. The double seam at the top and bottom — the rolled crimp that seals the can end to the body — consumes 2.8–3.2 mm of vertical height at each end. That space is not available for labeling. The actual label panel — the usable flat area between the seams — is narrower than the can’s total height. Plan your label height accordingly, with at least a 2 mm safety margin from each seam edge.
Around the circumference, wrap-around labels need to be cut to a precise length. The label must be long enough to cover the full can body with a 3–5 mm overlap at the seam — the overlap is where the label adheres to itself rather than the can, and this self-adhesive bond is what prevents flagging at the label edge. Cut too short and the edges lift. Cut too long and the overlap creates a visible double-thickness ridge.
Can diameters follow industry-standard numbering systems — the 202–603 range in North American can manufacturing, spanning roughly 52 mm to 153 mm. If your labeling machine cannot accommodate your full can diameter range, every SKU change means swapping mandrels or guides.
Surface and Environmental Factors: Cold, Wet, and Moving Fast
The filling line environment creates conditions that no label specification sheet fully anticipates. After cold-filling — common in craft beer, cold-brew coffee, and certain dairy-based nutritional products — the can surface temperature drops to 2–5°C and condensation forms almost immediately. That water film sits between the adhesive and the metal, cutting initial tack by 40–60%. A standard room-temperature adhesive will not grab reliably in these conditions.
At the opposite thermal extreme, hot-filled products emerge from the retort or pasteurizer at 40–60°C. The adhesive must be stable enough not to ooze during application yet remain flexible as the can cools and the metal contracts. Thermal cycling — from retort heat to ambient storage — puts more stress on label adhesion than most manufacturers realize until a pallet of flagged labels comes back from a customer.
Can surface finish introduces another variable. Some tinplate cans carry a thin film of anti-corrosion oil from the manufacturing process. That oil is invisible but it reduces surface energy enough to compromise adhesion. A wipedown or flame-treatment station upstream of the labeler eliminates this risk, but it is a step many smaller lines skip — until a labeling failure forces the issue.
On a line running 100 cans per minute, the label application window for each can is roughly 0.6 seconds. The surface condition of the can in that exact 0.6-second window determines whether the label bonds correctly. There is no second chance on the next rotation.
Choosing a Labeling Machine for Can Production Lines
After understanding the material and environmental challenges, the equipment decision follows naturally. What should you look for in a can labeling machine?
First, placement accuracy. Servo-driven labelers capable of ±0.5 mm repeatability are the industry standard for quality-conscious operations. Stepper-driven systems at ±1.5 mm are workable for larger labels with generous registration tolerance, but tight label panels or multi-panel designs demand servo control.
Po drugie, diameter range and changeover speed. A labeling machine that handles can diameters from 50 mm to 180 mm covers the vast majority of commercial can formats. Quick-change systems with tool-free diameter adjustment can reduce changeover from 30–60 minutes to 5–10 minutes — a significant factor for co-packers and multi-SKU lines.
Po trzecie, wet-environment compatibility. If your line involves cold-fill, post-pasteurization condensation, or washdown cleaning, the labeling machine’s frame, sensors, and electronics must be rated for moisture exposure. Stainless steel construction and IP65-rated enclosures are minimum specifications worth insisting on.
Fourth, integration readiness. The labeler needs to communicate with upstream and downstream equipment — receiving speed signals from the filler, sending fault signals to the line controller, and synchronizing with the coding station that follows. Look for standard industrial communication protocols (EtherNet/IP, Profinet, or Modbus TCP) rather than proprietary systems that lock you into one vendor.
One honest piece of advice from the packaging community: buying the cheapest labeling machine is a reliable way to spend more money. As one production manager put it on an industry forum, “One from Vevor never affixes properly.” Entry-level machines often lack the sensor quality, frame rigidity, and web-path precision to maintain consistent placement at production speed. The savings disappear into downtime, missed labels, and rejected product within weeks of installation. For operations serious about uptime, working with a manufacturer that specializes in packaging-line integration is worth the conversation early in the specification process. Levapack, for example, offers can labeling machines configured to your production requirements with servo-driven placement, multi-diameter compatibility across the 50–180 mm range, and the ability to integrate the labeling station into a complete filling-and-seaming line — an approach that eliminates the finger-pointing between separate equipment vendors when something does not synchronize. For teams with unique container dimensions or specialized line layouts, custom packaging machinery solutions can be engineered to the specific can format and throughput target rather than adapting a standard machine to a non-standard application.
Integrating Labeling Into a Complete Packaging Line
A pressure sensitive labeler does not operate in isolation. On a real production floor, the labeling station sits between the seamer and the coder, drawing its pacing from the filler upstream and handing off to the case packer downstream. Understanding those dependencies is what separates a smooth commissioning from a month of troubleshooting.
A typical canning line flows in this order: depalletizer → rinser → filler → seamer → labeler → coder → case packer → palletizer. The labeler’s speed rating must match or exceed the filler’s output. A filler running 120 cpm connected to a labeler rated for 80 cpm creates a bottleneck that caps the entire line’s throughput. The line runs at the speed of its slowest station.
Three practical integration considerations:
- Speed synchronization. The labeler’s conveyor must track the speed of the main line conveyor precisely. Any drift between the two causes the label to land early or late relative to the can — and at 120 cpm, a 50-millisecond timing error produces a 6 mm placement shift.
- Buffer zones. Leave at least 1.5 meters of conveyor between the seamer and the labeler, and another 1.5 meters between the labeler and the coder. These buffer zones absorb the natural ebb and flow of can spacing and prevent a momentary jam at one station from cascading into the next.
- Control system integration. A single PLC governing the entire line is ideal — it lets the labeler respond to stop/start signals from any upstream or downstream station. Without integrated controls, a jam at the coder is invisible to the labeler, which keeps dispensing labels onto cans that are piling up.
For operations building or upgrading a complete line, sourcing the labeling station from the same integrator that supplies the filling and seaming equipment eliminates finger-pointing when something does not synchronize. Single-source line integration also simplifies after-sales support — one contact, one warranty, one set of spare parts logistics. The alternative — buying the cheapest available machine for each station and stitching them together yourself — can work, but the integration risk lands entirely on your team.
How to Choose the Right Pressure Sensitive Label: A Practical Checklist
The difference between a label that looks great in a mockup and a label that runs 150 cpm shift after shift without a single flag is not luck. It is the result of working through every layer — facestock, adhesive, liner, machine — as an interconnected system rather than a shopping list of separate decisions.
Bibliografia
- ASTM International. “ASTM D5375/D5375M-98(2023) — Standard Test Methods for Liner Removal at High Speeds from Pressure-Sensitive Label Stock.” 2023. https://www.astm.org/d5375-d5375m-98r23.html
- Quadrel Labeling Systems. “What Are Pressure Sensitive Labels? How They Work, Materials, Adhesives, and Applications.” April 2026. https://www.quadrel.com/what-are-pressure-sensitive-labels/
- Resource Label Group. “Pressure Sensitive Label Advantages and Applications.” October 2022. https://www.resourcelabel.com/blog/2022/10/31/advantages-disadvantages-pressure-sensitive-labels/
- CTM Labeling Systems. “Pressure Sensitive Labels vs. Self-Adhesive Labels — Is There a Difference?” https://ctmlabelingsystems.com/pressure-sensitive-labels-vs-self-adhesive-labels-is-there-a-difference/
- Weber Packaging Solutions. “What Is a Pressure-Sensitive Label?” April 2022. https://info.weberpackaging.com/blog/what-is-a-pressure-sensitive-label
- Future Market Insights. “Pressure Sensitive Tapes and Labels Market Outlook.” 2026. https://www.futuremarketinsights.com/reports/pressure-sensitive-tapes-and-labels-market
- CCL Healthcare. “The Best Guide to Pressure Sensitive Labels.” https://cclhealthcare.com/blog/pressure-sensitive-labels-guide/
- Levapack. “Can Labeling Machines.” https://www.levapack.com/can-labeling-machines/
- Levapack. “Custom Packaging Machinery Solutions.” https://www.levapack.com/customization/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. Homepage. https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL