
Technologia kontroli żywności za pomocą promieni rentgenowskich to kontrola jakości na najwyższym poziomie. Wykorzystując zdolność tej technologii do przenikania przez opakowania, kontrolerzy jakości mogą wykrywać obecność ciał obcych wewnątrz różnych rodzajów opakowań, weryfikować poziom napełnienia opakowań oraz potwierdzać nienaruszalność opakowań w celu zapewnienia bezpieczeństwa konsumentów. Technologia ta stanowi niezawodną metodę, mającą kluczowe znaczenie dla zapewnienia zgodności z wymogami bezpieczeństwa żywności, a także wydajności produkcji na dynamicznych liniach produkcyjnych.
W obliczu stale rosnącego popytu konsumentów na produkty spożywcze oraz zaostrzonych norm bezpieczeństwa żywności i przepisów prawnych producenci żywności stoją przed poważnymi wyzwaniami operacyjnymi i produkcyjnymi. Wycofywanie produktów spożywczych z rynku może mieć katastrofalne skutki finansowe dla wyników finansowych, wiązać się z wysokimi kosztami operacyjnymi oraz zaszkodzić reputacji marki. Dlatego też systemy kontroli żywności muszą być zintegrowane z linią produkcyjną, aby ograniczyć ryzyko zanieczyszczenia. Wady tradycyjnych metod kontroli, zwłaszcza w przypadku nowocześniejszych, elastycznych opakowań żywności, sprawiły, że kontrola rentgenowska stała się idealnym rozwiązaniem dla tych nowoczesnych opakowań. Kontrola rentgenowska nie wymaga badań niszczących ani fizycznego kontaktu z pakowanymi produktami. Niniejszy przewodnik skupia się na mechanizmach kontroli rentgenowskiej, systemach kontroli rentgenowskiej stosowanych w branży oraz systemach kontroli rentgenowskiej dostosowanych do specyficznych wymagań linii produkcyjnych opakowań puszkowych.
Czym jest kontrola żywności za pomocą promieni rentgenowskich i jak to działa?
Systemy kontroli żywności wykorzystujące promieniowanie rentgenowskie opierają się na pomiarze masy i gęstości produktu. System składa się z trzech głównych elementów: generatora promieniowania rentgenowskiego, liniowego czujnika diodowego oraz przemysłowego procesora komputerowego.
Generator wysyła wiązkę promieniowania rentgenowskiego o niskiej energii na taśmę przenośnikową, a każda wiązka jest skupiana na poszczególnych zapakowanych produktach lub surowcach. Gdy opakowania przechodzą przez wiązkę promieniowania rentgenowskiego, różne materiały, z których są wykonane, pochłaniają energię promieniowania w zależności od swojego składu. Na przykład gęste ciała obce, takie jak stal, szkło i kamień, pochłaniają więcej energii w porównaniu z materiałami o mniejszej gęstości, takimi jak woda, tłuszcz i powietrze.
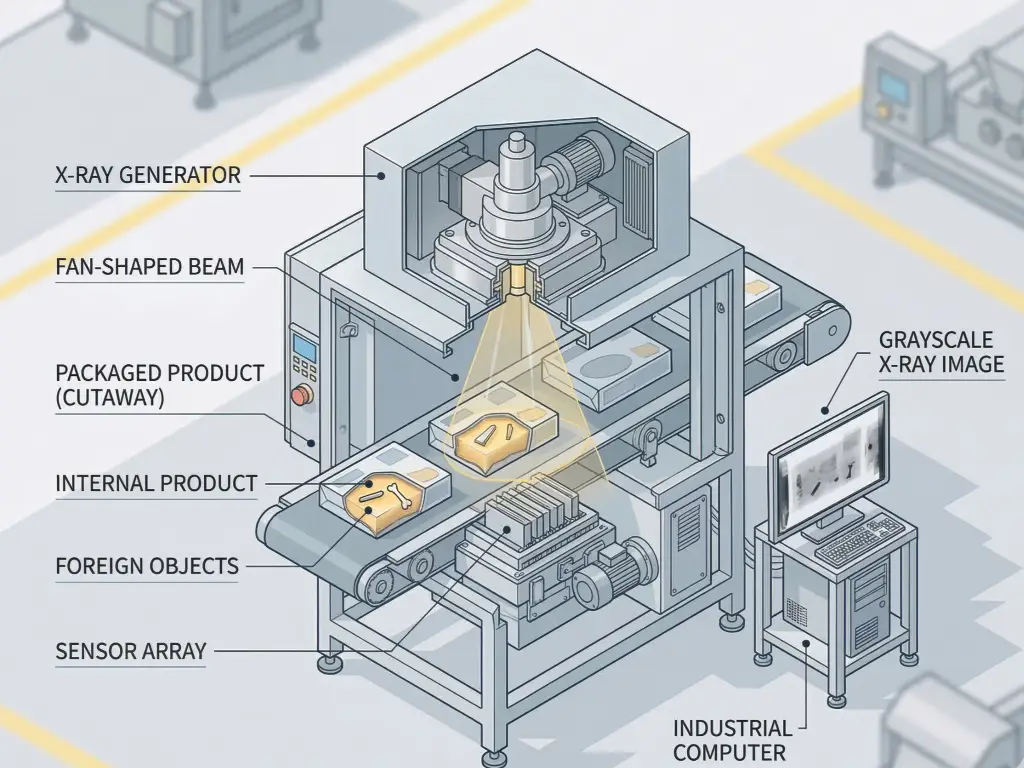
Znajduje się tam czujnik mierzący energię wiązki promieniowania rentgenowskiego, która przedostała się przez opakowanie, w celu wykrycia potencjalnych zanieczyszczeń. Komputer przetwarza pomiary energii i tworzy obraz w skali szarości. Mówiąc dokładniej, na obrazie gęste materiały są przedstawiane jako ciemne obszary. Oprogramowanie wykorzystuje zaawansowane algorytmy do analizy obrazu w ciągu milisekund, co pozwala zachować rygorystyczne standardy jakości. Jeśli oprogramowanie wykryje ciemny obszar wskazujący na obecność ciała obcego, który wykracza poza dopuszczalny zakres referencyjny, uruchamia mechanizm odrzucenia, aby wyeliminować produkt z procesu produkcyjnego.
W przeciwieństwie do typowego mechanizmu wykrywania metali, ten rodzaj wykrywania zanieczyszczeń jest znacznie bardziej zaawansowany. Wykrywacze metali analizują otoczenie za pomocą pól elektromagnetycznych. Działają one w oparciu o zasadę, że ciało obce powoduje zmianę w polu elektromagnetycznym poprzez wytworzenie pola przewodzącego lub magnetycznego. Natomiast technologia rentgenowska działa niezależnie od pól elektromagnetycznych i wykorzystuje obecność lub brak ciał obcych do ‘przejrzenia’ materiałów zasłaniających, umożliwiając identyfikację szerokiego zakresu ciał obcych.
Technologia rentgenowska pozwala na stosowanie szerokiej gamy projektów opakowań, ponieważ opiera się na gęstości, w przeciwieństwie do innych technologii, które wykorzystują pomiary przewodności dla konkretnego produktu.
| Rodzaj opakowania | RentgenKompatybilność | Typowe przykłady z branży |
| Puszki metalowe | Świetnie | Puszki z blachy białej, puszki aluminiowe, pojemniki stalowe |
| Torebki na folię | Świetnie | Torebki retortowe, folia metalizowana, torebki na kawę |
| Słoiki szklane | Bardzo dobrze | Słoiki na przyprawy, pojemniki na żywność dla niemowląt, butelki na napoje |
| Tworzywa sztuczne i papier | Dobrze | Tacki termoformowane, kartony, sztywne pojemniki z tworzywa sztucznego |
Zastosowania w różnych sektorach przemysłu spożywczego
Poszczególne segmenty przemysłu spożywczego wymagają różnego poziomu zapewnienia jakości. W związku z tym projektanci linii produkcyjnych muszą precyzyjnie dobrać rodzaj urządzeń kontrolnych, które pozwolą wyeliminować konkretne potencjalne zagrożenia charakterystyczne dla każdego segmentu. Uniwersalność systemów kontroli rentgenowskiej sprawia, że sprawdzają się one w większości środowisk przetwórczych.
Mięso i drób
Zagrożenia fizyczne są nieodłącznym elementem przetwórstwa mięsa i drobiu. Obejmują one zanieczyszczenie mięsa zwapniałymi fragmentami kości, połamanymi ostrzami mielarek ze stali nierdzewnej oraz igłami podskórnymi. Ponadto surowe mięso charakteryzuje się wysoką zawartością wilgoci i soli. Powoduje to bardzo silny “efekt produktowy”, który sprawia, że większość wykrywaczy metalu odrzuca mięso. Technologia rentgenowska nie uwzględnia jednak wilgoci ani soli i dokładnie identyfikuje fragmenty kości oraz metalu.
Piekarnia i przekąski
Aby zachować świeżość produktów i chronić je przed wilgocią, w branży piekarniczej i przekąskowej do pakowania stosuje się folie metalizowane oraz folie aluminiowe. Po zapakowaniu produktów w te folie aluminiowe nie można ich sprawdzić za pomocą konwencjonalnych wykrywaczy metalu. Promieniowanie rentgenowskie stosowane w systemach kontroli żywności z łatwością przenika przez metal. Dzięki temu wykrywacze rentgenowskie są w stanie wykryć metalowe druty i kamienie (które mogą znajdować się w orzechach) nawet w zamkniętych opakowaniach, zapobiegając w ten sposób zanieczyszczeniu produktów ciałami obcymi.
Produkty w puszkach i opakowaniach: największe wyzwanie
Technologia rentgenowska ma ogromne znaczenie w przemyśle mięsnym i piekarniczym, jednak w przypadku przemysłu konserwowego jest ona niezbędna do utrzymania jakości produktów. Największym wyzwaniem dla inżynierów kontroli jakości są produkty w puszkach i opakowaniach. Inżynierowie kontroli jakości napotykają na absolutną barierę w przypadku metalowych puszek. W przypadku metalowych cylindrów tradycyjne metody wykrywania są całkowicie nieskuteczne w wykrywaniu ciał obcych. Dlatego w fabryce konserw kontrola żywności za pomocą promieniowania rentgenowskiego nie jest opcjonalnym dodatkiem; jest to fundamentalny wymóg projektowy pozwalający uniknąć kosztownych wycofań produktów z rynku. W dalszej części niniejszego przewodnika omówimy specyficzne problemy związane z liniami pakowania konserw i pokażemy, że technologia rentgenowska stanowi najlepsze rozwiązanie tych problemów.
Rentgen a wykrywanie metali: tabela porównawcza
Aby zbadać różne przyczyny nieprawidłowego działania tradycyjnego podejścia systemowego na liniach do konserwowania, inżynier musi przeanalizować różne sposoby funkcjonowania obu systemów na poziomie podstawowym. Poniższa tabela przedstawia różnice w działaniu oraz ograniczenia zastosowania wykrywanie metali w porównaniu z kontrolą rentgenowską.
| Funkcja / Metoda | Wykrywanie metali | Rentgen Kontrola |
| Najlepsze opakowania | Tworzywo sztuczne, papier, bez folii | Puszki, folia, szkło, wszystko |
| Zanieczyszczenia | Żelazo, materiały niewymagające prasowania, stal nierdzewna | Metal, szkło, kość, kamień, twarde tworzywo sztuczne |
| Opakowania metalowe | Niepowodzenie spowodowane martwym punktem | Z łatwością wnika w metal |
| Kontrola jakości | Nie | Poziom napełnienia, wgniecenia, brakujące elementy |
| Koszt początkowy | Niżej | Wyższy |
Szczegółowa analiza: Dlaczego żywność w puszkach wymaga kontroli rentgenowskiej zamiast wykrywaczy metalu
Linie do produkcji konserw przetwarzają i transportują produkty w dużych ilościach i z dużą prędkością; są one wykonane ze sztywnego, nieprzezroczystego materiału. Warunki te wymagają zastosowania systemu wykrywania, który potrafi zignorować pojemnik i skupić się na jego zawartości.
Przezwyciężenie „martwego punktu” w dziedzinie opakowań metalowych
Wykrywacze metali działają na zasadzie wytwarzania pola elektromagnetycznego. Gdy metalowy przedmiot przechodzi przez to pole, powoduje zakłócenie, a przedmiot jest usuwany z linii produkcyjnej. Stosowane opakowania metalowe, często wykonane z blachy białej i aluminium, są przewodnikami. Gdy metalowa puszka zostanie przetransportowana do wykrywacza metalu, spowoduje ona bardzo duże zakłócenie (lub wiele zakłóceń) w polu. Zjawisko to znane jest jako efekt klatki Faradaya. Wykrywacz nie będzie w stanie wykryć niczego, co znajduje się wewnątrz metalowej puszki.
Architekci linii produkcyjnych nie mogą stosować wykrywaczy metalu w ramach procesu kontroli zamkniętych puszek. Jeśli zakład korzysta z wykrywaczy metalu, muszą one być umieszczone przed procesami napełniania i zamykania. Powoduje to powstanie ogromnej martwej strefy. Jeśli podczas napełniania lub zamykania maszyna ulegnie awarii, dana puszka trafia do łańcucha dostaw jako puszka zawierająca materiały niebezpieczne. Właśnie w takich sytuacjach przydatna jest technologia rentgenowska. Rentgen działa na zupełnie innej zasadzie niż wykrywacze metalu, które wykorzystują pola magnetyczne. Oprogramowanie rentgenowskie wykorzystuje gęstość metalowej ścianki puszki jako punkt odniesienia i odejmuje ją, aby sprawdzić zawartość zamkniętego pojemnika.
Wykrywanie szkła, kości i tworzyw sztucznych o dużej gęstości
Zakłady konserwowe często wykorzystują maszyny o konstrukcji rozłącznej, w których występują elementy zużywające się wykonane z materiałów niemetalowych. Ponadto niektóre produkty rolne mogą zawierać zanieczyszczenia pochodzące z pola. W związku z tym wiadomo, że w metalowych puszkach mogą znajdować się odłamki szkła, drobne kamyczki lub kości pochodzące ze zebranych warzyw, a także połamane szyny prowadzące wykonane z tworzyw sztucznych o wysokiej gęstości (PTFE lub acetal) oraz fragmenty tworzyw sztucznych z systemu przenośników.
Wykrywacze metali nigdy nie będą w stanie wykryć szkła, kamieni ani tworzyw sztucznych. Natomiast systemy rentgenowskie to potrafią. Szkło i kamienie pojawiają się na obrazie rentgenowskim w skali szarości jako ciemniejsze plamy ze względu na wyższe wartości gęstości, jakie posiadają. Podobnie tworzywa sztuczne o wysokiej gęstości oraz uszczelki gumowe (często klasy przemysłowej) będą mogły zostać wykryte dzięki swojej gęstości. Dzięki systemom rentgenowskim inżynierowie produkcji są w stanie zidentyfikować i usunąć zarówno metalowe, jak i niemetalowe, niegroźne zanieczyszczenia przed zamknięciem produktu.
Więcej niż tylko zanieczyszczenia: jak zwiększyć wartość produkcji konserw
Nowoczesne maszyny produkcyjne muszą zapewniać jak największy zwrot z inwestycji. Systemy rentgenowskie umożliwiają realizację wielu zadań związanych z kontrolą jakości, dlatego są czymś więcej niż tylko prostymi narzędziami zapewniającymi bezpieczeństwo. Stanowią one kompleksowe systemy służące do kontroli bezpieczeństwa produktów, a nawet do wykrywania brakujących elementów w produktach.
Precyzyjna kontrola poziomu napełnienia
Przepisy dotyczące ochrony konsumentów przewidują surowe kary finansowe za niedopełnione puszki, a także ryzyko wszczęcia postępowania karnego wobec całej firmy. Przepełniona puszka stanowi również marnotrawstwo produktu (stratę) i może negatywnie wpłynąć na zamknięcie podwójnego zgrzewu, zagrażając jego integralności.
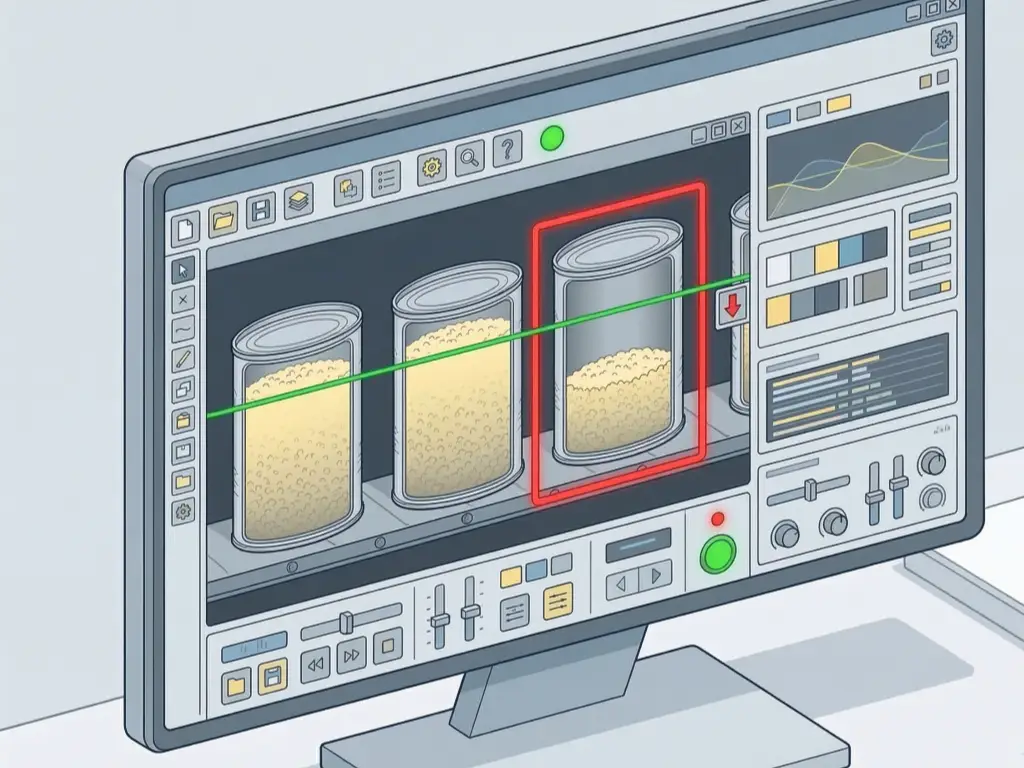
Systemy rentgenowskie przeprowadzają bardzo szczegółowe kontrole, sprawdzając jednocześnie obecność zanieczyszczeń. Podczas gdy promieniowanie rentgenowskie bada puszkę, oprogramowanie analizuje zawartość płynną lub stałą i wyznacza poziomą linię. Inżynierowie ustawiają parametry stref w oprogramowaniu. Jeśli poziom zawartości spadnie poniżej lub przekroczy ustalone parametry, system zgłosi odrzucenie. W ten sposób kierownicy zakładów mogą natychmiast dostosować urządzenia dozujące i ograniczyć straty produktu, nie przerywając przy tym pracy linii produkcyjnej.
Wykrywanie wgniecionych puszek i wad uszczelnienia
Hermetyczne zamknięcie i kształt puszki mają kluczowe znaczenie dla bezpieczeństwa i nienaruszalności produktu. Uszkodzenia puszek mogą mieć nie tylko charakter kosmetyczny — poważne wgniecenia wzdłuż szwu puszki mogą spowodować pęknięcie wewnętrznej powłoki lub uszkodzenie uszczelnienia próżniowego, co stwarza ryzyko zatrucia jadem kiełbasianym i zepsucia produktu.
Oprogramowanie jest wyposażone w algorytmy wykrywania krawędzi. Gdy puszka przechodzi obok czujników, oprogramowanie analizuje geometrię jej konstrukcji. Sprawdza profil podwójnego zgrzewu oraz ścianki pod kątem wad. Jeśli system wykryje wgniecioną ściankę, brakującą pokrywkę lub wgnieciony bok, odrzuca daną puszkę. Dzięki temu żadne niebezpieczne lub nienadające się do sprzedaży produkty nie trafią do sklepów.
Zapewnienie zgodności z systemem HACCP i rejestrowanie danych
W zaopatrzeniu B2B nacisk kładzie się na zgodność z przepisami. Audyty bezpieczeństwa żywności w ramach certyfikacji GFSI, BRC lub IFS wymagają obszernej dokumentacji. Audytorzy zwracają uwagę nie tylko na sam sprzęt. Chcą się upewnić, że zakłady są w stanie prowadzić aktywne, wspierane przez system monitorowanie i rejestrowanie zdarzeń związanych z jakością.
Przemysłowe urządzenia rentgenowskie to zaawansowane urządzenia rejestrujące dane. Oprogramowanie systemowe rejestruje godzinę, datę i kod produktu dla każdej jednostki przechodzącej przez urządzenie. Co ważniejsze, urządzenie rejestruje i zapisuje obraz każdej odrzuconej jednostki. Obraz ten stanowi dowód wady lub zanieczyszczenia. Zarejestrowane dane są wykorzystywane przez zespoły ds. zapewnienia jakości do zidentyfikowania źródła problemu w konkretnym sprzęcie znajdującym się na wcześniejszym etapie procesu, co pozwala wykazać pełną zgodność z systemem HACCP podczas niezapowiedzianych audytów.
Wdrażanie systemów rentgenowskich na szybkich liniach do konserwowania
Wybór odpowiedniej technologii rentgenowskiej to pierwszy z wielu kroków. Ogromne znaczenie ma zintegrowanie systemu z rzeczywistym środowiskiem produkcyjnym. Linie do pakowania w puszki mogą stanowić wyzwanie. Wymagają one specjalnych rozwiązań mechanicznych ze względu na połączenie dużej prędkości oraz ciężkich produktów w sztywnych opakowaniach.
Strategiczne rozmieszczenie na linii
Projektanci linii produkcyjnych muszą ustalić najlepsze miejsce na umieszczenie aparatu rentgenowskiego na linii. Puszki można umieścić w dwóch głównych miejscach: bezpośrednio za maszyną do zamykania puszek lub na końcu linii, tuż przed maszyną do pakowania w kartony.
Jeśli urządzenie rentgenowskie zostanie umieszczone za zgrzewarką, będzie w stanie jako pierwsze wykryć problemy. Oznacza to, że jeśli maszyna napełniająca lub zgrzewarka zacznie uwalniać cząstki metalu, urządzenie rentgenowskie to wykryje, a zakład będzie mógł zatrzymać linię produkcyjną i ograniczyć ilość zanieczyszczonego produktu. Jednak w tych miejscach często występuje duża wilgotność spowodowana myciem, a prędkość linii ulega wahaniom.
Jeśli urządzenie rentgenowskie zostanie umieszczone bezpośrednio przed pakowarką zbiorczą, będzie mogło upewnić się, że produkt znajduje się w stanie końcowym przed kontrolą. Umożliwi to wykrycie przez urządzenie rentgenowskie wszelkich wad, które mogły powstać podczas gotowania (sterylizacji) lub nakładania etykiet. W tej lokalizacji prędkości pracy są zazwyczaj bardziej stabilne. Jeśli jednak w tym miejscu dochodzi do powtarzających się przypadków zanieczyszczenia produktu, oznacza to, że na tym etapie końcowym konieczne będzie już zniszczenie dużej liczby puszek. Oznacza to, że projektanci linii produkcyjnej muszą podjąć decyzję w oparciu o analizę konkretnych zagrożeń awarii urządzeń znajdujących się na wcześniejszych etapach linii.
Zarządzanie wysoką przepustowością i mechanizmami odrzucania
Jeśli chodzi o nowoczesną technologię konserwowania, prędkość pakowania może wynosić od 1000 puszek na minutę, a nawet 300 puszek na minutę. Przy takim tempie niezbędne jest, aby produkt był podawany do czujnika rentgenowskiego, a precyzyjna synchronizacja mechaniczna faktycznie usuwała wady.
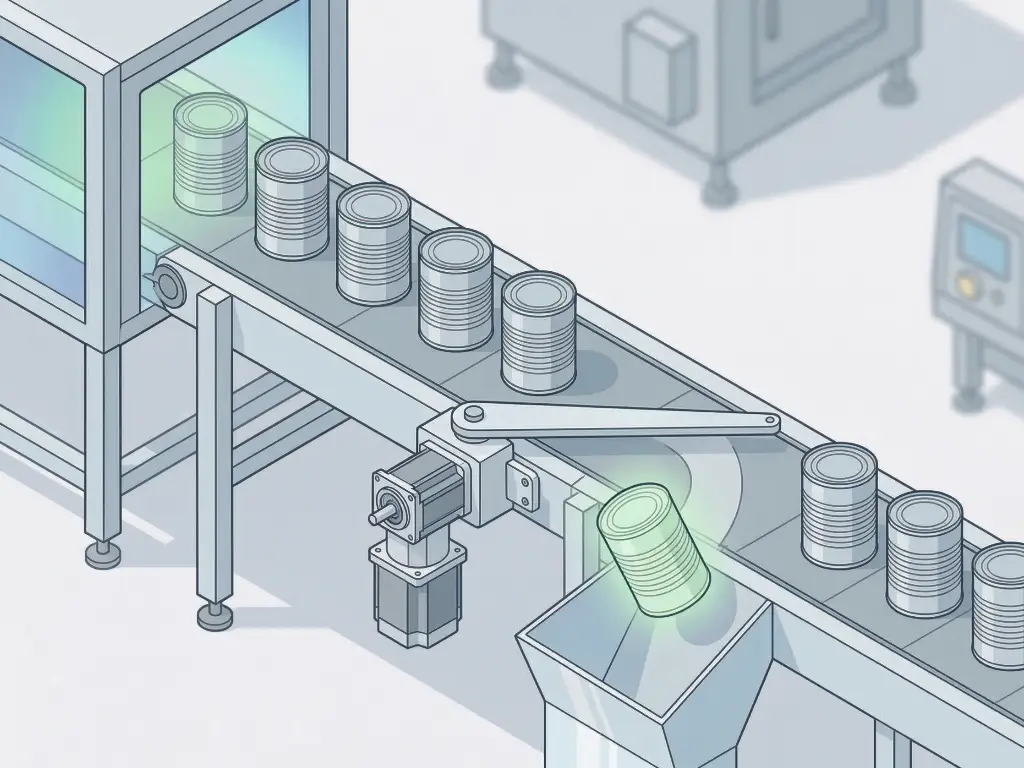
Puszki muszą wchodzić w wiązkę promieniowania rentgenowskiego z określoną, regulowaną odległością między nimi. W przeciwnym razie, jeśli się zetkną, oprogramowanie do przetwarzania obrazu wykryje fałszywe odrzuty. Aby tego uniknąć, inżynierowie stosują śruby regulujące synchronizację i/lub śruby przenoszące, tam gdzie przed strefą kontroli konieczne jest ustawienie niestandardowego odstępu.
Przy dużych prędkościach, zwłaszcza w przypadku ciężkich puszek metalowych, działanie mechanizmu odrzucającego może mieć kluczowe znaczenie. Puszki poruszające się z dużą prędkością mogą spowodować poważne obrażenia. Na przykład standardowe popychacze mechaniczne mogą wgniatać, zgniatać, rozrywać i/lub rozlewać odrzuconą puszkę, a także powodować przewracanie się znajdujących się w pobliżu puszek kwalifikujących się do przyjęcia. W związku z tym inżynierowie wybierają szybkie odrzutniki pneumatyczne oraz rozdzielacze z napędem serwo. Ponadto normy zgodności wymagają zastosowania czujnika potwierdzającego odrzucenie. Ten blokowalny czujnik odrzucenia zapewnia potwierdzenie, że odrzucony produkt nie kontynuował ruchu wzdłuż linii poza system odrzucania.
Rozwiązywanie problemów związanych z promieniowaniem w ramach kontroli żywności
Kierownicy zakładów często spotykają się z pytaniami dotyczącymi bezpieczeństwa przemysłowych systemów rentgenowskich. Aby zapewnić zaufanie zarówno nabywcy, jak i operatora, systemy te muszą umożliwiać zrozumienie fizycznych zasad działania kontroli rentgenowskiej.
- Jedzenie Bezpieczeństwo: W przemysłowej kontroli żywności stosuje się niskie dawki promieniowania jonizującego. Promienie rentgenowskie przechodzą przez produkt, nie wpływając na jego wartość odżywczą, konsystencję ani smak. Żywność ta nie jest i nigdy nie będzie radioaktywna ani nie będzie zawierała żadnego skażenia radioaktywnego.
- Operator Bezpieczeństwo: Nowoczesne systemy wyposażone są w niezwykle grubą obudowę ze stali nierdzewnej, bezołowiowe zasłony chroniące przed promieniowaniem oraz grube zasłony przy wejściu i wyjściu. Energia promieniowania rentgenowskiego jest zatrzymywana wewnątrz konstrukcji. Poziomy promieniowania na zewnątrz są niższe od poziomów wynikających z naturalnego tła promieniowania, na które narażony jest człowiek. System blokady wyłącza generator promieniowania rentgenowskiego po otwarciu drzwi obudowy.
- Zgodność z przepisami: Systemy kontroli rentgenowskiej są w pełni zgodne z wymogami FDA, WHO oraz lokalnych organów ds. energii atomowej.
Po rozwiązaniu wszystkich kwestii związanych z bezpieczeństwem i aspektami technicznymi ostateczny sukces kontroli jakości zależy od płynnej integracji z linią produkcyjną. Chcesz wdrożyć proces konserwowania ‘gotowy do prześwietlenia rentgenowskiego’? Skontaktuj się z naszymi ekspertami technicznymi dzisiaj, aby zaprojektować szybka linia pakująca który idealnie współdziała z systemami kontroli najwyższej klasy.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL