
Wyjaśnienie działania linii do napełniania puszek — jak wybrać odpowiednią konfigurację dla swojego produktu
Jeśli to czytasz, prawdopodobnie przeszedłeś już od wyszukiwania hasła “maszyna do napełniania puszek” do wyszukiwania hasła “linia do napełniania puszek”. Ta zmiana w słownictwie wskazuje na zmianę w sposobie myślenia: nie skupiasz się już na pojedynczych urządzeniach. Patrzysz na system — połączoną sekwencję maszyn, które godzina po godzinie przekształcają puste puszki w gotowy, zamknięty i oznakowany produkt.
Problem polega jednak na tym, że większość poradników zakłada, że napełniasz butelkę piwem lub napojem gazowanym. Jeśli natomiast chcesz napełnić ją odżywką białkową, ziarnami kawy, masłem orzechowym lub farbą samochodową, standardowe porady przestają mieć zastosowanie.
W niniejszym przewodniku przyjęto inne podejście. Punktem wyjścia jest sam produkt — to, co faktycznie umieszczasz w puszce — a dalsze rozważania opierają się na tym założeniu. Pod koniec uzyskasz schemat decyzyjny, który będzie można zastosować niezależnie od tego, czy konserwujesz wodę gazowaną, czy orzechy z przyprawami.
Czym jest linia do napełniania puszek? Omówienie głównych elementów
Linia do napełniania puszek to zsynchronizowany ciąg maszyn, który realizuje kompletny proces pakowania puszek: czyszczenie, napełnianie, zamykanie, sterylizację, etykietowanie, kodowanie i pakowanie. Każda maszyna w tym łańcuchu jest uzależniona od poprzedniej. Jeśli jedna stacja nie działa prawidłowo, cała linia nie działa prawidłowo.
Oto główne elementy, które można znaleźć na typowej linii produkcyjnej:
| Komponent | Jak to działa | Co się stanie, jeśli to pominiesz? |
|---|---|---|
| Rozładowarka palet | Przenosi puste puszki z palet na przenośnik | Ręczne załadowywanie powoduje zatory na linii już od pierwszej minuty |
| Płuczka / Myjka | Usuwa kurz i drobinki z pustych puszek | Ryzyko zanieczyszczenia; niepowodzenie w audytach bezpieczeństwa żywności |
| Wypełniacze | Odmierza dokładną ilość produktu do każdego opakowania | Bez wypełniaczy, bez zmarszczek — to sedno tego systemu |
| Szybka piłka | Zabezpiecza pokrywkę na puszce za pomocą podwójnego zgrzewu | Produkt wycieka, psuje się lub traci gaz w ciągu kilku dni |
| Sterylizator / pasteryzator | Poddaje obróbce cieplnej napełnione puszki w celu zapewnienia ich stabilności mikrobiologicznej | Obowiązkowe w przypadku produktów o niskiej kwasowości, piwa i soków — pomijanie na własne ryzyko |
| Etykieciarka | Nakłada etykiety marki, wykazy składników i kody kreskowe | Produkt bez etykiety nie może być sprzedawany w handlu detalicznym |
| Programista | Wyświetla datę produkcji, numer partii i datę ważności | Niemożliwe staje się zapewnienie identyfikowalności; naruszenie przepisów |
| Pakowarka / Paletyzator | Grupuje puszki w kartony lub tacki i układa je w stosy na paletach | Ręczne pakowanie niweluje oszczędności związane z automatyzacją |
Pomyśl o tym jak o linii produkcyjnej w kuchni restauracyjnej: każde stanowisko ma jedno zadanie, każde zadanie zależy od poprzedniego stanowiska, a całość działa w tempie najwolniejszego kucharza. Linia do napełniania puszek działa na tej samej zasadzie — dlatego zakup najszybszej maszyny do napełniania na świecie nic ci nie da, jeśli twoja zgrzewarka nie nadąża.
Dlaczego rodzaj produktu determinuje konfigurację linii produkcyjnej
To właśnie ta część jest najczęściej pomijana w instrukcjach dotyczących linii do napełniania puszek — a przecież to właśnie ona ma największe znaczenie.
Właściwości fizyczne produktu decydują o tym, jaka technologia napełniania jest potrzebna, z jakich materiałów powinno być wykonane urządzenie oraz czy konieczne są systemy pomocnicze, takie jak przepłukiwanie azotem czy regulacja temperatury. Jeśli popełnisz błąd na etapie określania specyfikacji, żadne dopracowywanie na hali produkcyjnej tego nie naprawi.
Zanim zaczniesz czytać dalej, odpowiedz na dwa pytania dotyczące Twojego produktu:
- Czy Państwa produkt ma postać płynną (ciecz, pasta), czy też dyskretną (proszek, granulki, kawałki stałe)?
- Czy Twój produkt zawiera gaz rozpuszczony (napoje gazowane, piwo)?
Punkt przecięcia tych dwóch odpowiedzi pozwala zaklasyfikować cię do jednej z czterech poniższych kategorii. Każda kategoria ma własną logikę wyposażenia.
Produkty płynne — napoje, oleje, sosy i inne
Jeśli zajmujesz się rozlewaniem płynów, masz do wyboru najszerszą gamę urządzeń — a także najłatwiejszą drogę do osiągnięcia cen na poziomie towarowym. Napełniarki grawitacyjne pozwalają w przystępny cenowo sposób rozlewać wodę niegazowaną i soki. Napełniarki izobaryczne (przeciwciśnieniowe) utrzymują CO₂ wewnątrz piwa lub napojów gazowanych. Napełniarki tłokowe zapewniają dokładność na poziomie ±1% przy rozlewaniu olejów, sosów i syropów.
Jedna rzecz, która odróżnia profesjonalistów od amatorów: kontrola zawartości tlenu rozpuszczonego. W przypadku piwa podczas rozlewania należy dążyć do tego, by wchłonięcie tlenu nie przekraczało 50 części na miliard. Powyżej tego progu okres przydatności do spożycia skraca się z miesięcy do tygodni. W przypadku soków i herbat rozlewanych na gorąco (zazwyczaj w temperaturze 85–92°C) zawory rozlewowe i zbiorniki muszą być przystosowane do długotrwałej pracy w wysokich temperaturach — stal nierdzewna 316 jest tu standardem, a nie opcją.
Ryzykiem dla producentów napojów jest nadmierny zakup sprzętu. Browar rzemieślniczy produkujący 2 000 puszek dziennie nie potrzebuje linii izobarycznej o wydajności 200 CPM. Więcej informacji na temat dostosowania wydajności do rzeczywistych potrzeb znajdziesz w poniższych wytycznych dotyczących doboru sprzętu.
Produkty w proszku — białko w proszku, mleko w proszku, przyprawy i suplementy diety
Właśnie w przypadku napełniania proszkiem większość ogólnych wskazówek dotyczących linii do napełniania puszek traci sens. W przeciwieństwie do cieczy proszki nie płyną w przewidywalny sposób. Ich gęstość zmienia się pod wpływem wibracji. Powodują powstawanie pyłu. Pod wpływem wilgoci tworzą grudki. A klienci natychmiast zauważają brak 2 gramów, gdy nabierają produkt.
Najbardziej niezawodnym rozwiązaniem jest dozownik ślimakowy: precyzyjnie obrobiona śruba Archimedesa umieszczona na dnie leja zasypowego, napędzana silnikiem serwo. Każdy obrót śruby powoduje dozowanie znanej objętości proszku. Dokładność zależy od konsystencji proszku — w przypadku proszków sypkich, takich jak cukier granulowany, może wynosić ±1%, natomiast w przypadku lepkich mieszanek białkowych może się zwiększyć do ±2%, jeśli lej zasypowy nie jest mieszany.
W przypadku drobnych proszków o wielkości cząstek poniżej 100 mikronów konkurencyjnym rozwiązaniem staje się napełnianie próżniowe: polega ono na zasysaniu produktu do puszki, a nie na jego wtłaczaniu, co ogranicza powstawanie chmur pyłu. Niezależnie od wybranej technologii należy uwzględnić przepłukiwanie azotem. Przepłukanie przestrzeni nad produktem azotem po napełnieniu obniża poziom resztkowego tlenu poniżej 3%, zapobiegając utlenianiu i przedłużając okres przydatności do spożycia — jest to warunek niepodważalny w przypadku mleka w proszku, preparatów dla niemowląt i kawy najwyższej jakości.
Produkty w postaci kawałków i granulek — orzechy, przekąski, ziarna kawy, słodycze i sucha karma dla zwierząt domowych
W tym przypadku czasownik “napełnianie” wprowadza w błąd. Tak naprawdę nie napełniasz — najpierw odważasz, a następnie wsypujesz odważoną porcję do puszki.
Złotym standardem jest waga wielogłowicowa. Wyobraź sobie od 10 do 14 oddzielnych lejek ważących ułożonych w okręgu. Produkt trafia do nich od góry przez wibrujący stożek rozpraszający. Każdy lejek odbiera losową porcję, waży ją niezależnie i przekazuje dane do centralnego komputera. Komputer analizuje wszystkie możliwe kombinacje 3–5 lejek i wybiera zestaw, którego łączna waga jest najbliższa wartości docelowej — a wszystko to w czasie krótszym niż milisekunda.
10-głowicowa waga do orzechów lub ziaren kawy zapewnia dokładność na poziomie ±0,5–1,5 grama przy wydajności 30–60 puszek na minutę. Urządzenie 14-głowicowe osiąga wydajność 70–90 CPM przy jeszcze bardziej wyrównanym rozkładzie masy. Szybkość wynika z równoległości działania: 10 lejek ważących jednocześnie zawsze przewyższają wydajnością jeden lejek ważący sekwencyjnie.
Jedno zastrzeżenie: delikatne produkty, takie jak chipsy ziemniaczane czy biscotti, pękną w przypadku upadku z wysokości powyżej 30 centymetrów. Jeśli Twój produkt się kruszy, należy określić konfiguracje z obniżoną wysokością upadku oraz amortyzowane leje odbiorcze.
Produkty o konsystencji pasty i gęste — masło orzechowe, dżem, konserwy mięsne i gęste sosy
Pasty wydają się pozornie proste — “to po prostu gęstszy płyn” — ale w przypadku niedopracowanego sprzętu sprawiają więcej kłopotów niż jakakolwiek inna kategoria.
Głównym wyzwaniem jest opór przepływu. W temperaturze pokojowej masło orzechowe ma lepkość przekraczającą 100 000 centypuazów, co oznacza, że jest około 100 000 razy gęstsze od wody. Przepuszczanie go przez standardowy zawór napełniający przypomina próbę wypicia koktajlu mlecznego przez mieszadło do kawy. Potrzebna jest napełniarka tłokowa z pompą wyporową, a średnica dyszy napełniającej musi być co najmniej trzykrotnie większa od średnicy jakichkolwiek cząstek stałych w produkcie — w przeciwnym razie kawałek truskawki w linii produkcyjnej dżemu spowoduje 45-minutowe zatrzymanie produkcji.
Jeśli produkt jest napełniany na gorąco — np. konserwy mięsne w temperaturze 85°C czy sosy napełniane na gorąco — zespół tłoka musi wytrzymać rozszerzalność cieplną bez utraty szczelności. A jeśli produkt krzepnie podczas stygnięcia (czekolada, tłuszcze, woski), konieczne są podgrzewane leje zasypowe i rury z płaszczem grzewczym, aby zapewnić jego płynność między partiami.
Cały przebieg pracy linii do napełniania puszek — etap po etapie
Zrozumienie przebiegu procesu pozwala wykryć słabe ogniwa, zanim przerodzą się one w kosztowne błędy. Oto kolejność etapów, a co ważniejsze – dlaczego każde przejście ma znaczenie.

Rozładunek z palet → Płukanie. Puste puszki dostarczane są ułożone w stosy na paletach. Urządzenie do rozładunku palet przenosi je na przenośnik taśmowy. Nie należy pomijać etapu płukania: nawet zupełnie nowe puszki zawierają pył powstały podczas produkcji. Płukanie jonizowanym powietrzem usuwa cząsteczki bez użycia wody; płukanie wodą zapewnia dodatkową warstwę higieniczną w liniach przeznaczonych do produktów spożywczych.
Płukanie → Napełnianie. Przerwa ta musi być krótka — najlepiej poniżej 30 sekund — aby zapobiec ponownemu zanieczyszczeniu. Prędkość przenośnika między tymi stacjami wyznacza podstawowe tempo pracy całej linii.
Napełnianie → Zgrzewanie. Najważniejszy etap procesu na linii produkcyjnej. W przypadku napojów gazowanych masz 3–5 sekund od momentu zamknięcia zaworu napełniającego do momentu zablokowania pokrywki przez zamykarkę. Jeśli ten czas się wydłuży, CO₂ ucieka, tworzy się piana, a poziom napełnienia ulega zmianie. W przypadku produktów niegazowanych presja czasu jest mniejsza, ale nadal istnieje ryzyko przedostania się tlenu — należy zminimalizować czas, przez jaki puszka pozostaje otwarta.
Zgrzewanie → Sterylizacja. Nie każdy produkt wymaga sterylizacji po napełnieniu. Piwo i soki zazwyczaj przechodzą przez pasteryzator tunelowy (strefy kontrolowanego natrysku wodą o temperaturze 60–70°C). Żywność w puszkach o niskiej kwasowości (mięso, warzywa) wymaga sterylizacji w retorcie w temperaturze 121°C. Jeśli dany produkt tego nie wymaga, stacja ta znika z linii produkcyjnej.
Sterylizacja → Etykietowanie → Kodowanie. Gdy puszka zostanie zamknięta i będzie gotowa do transportu, otrzymuje swoje oznaczenia: etykietę marki, kod partii, datę produkcji oraz datę przydatności do spożycia. Druk atramentowy jest ekonomiczny i elastyczny; druk laserowy zapewnia trwałe oznaczenia i wymaga niewielkiej konserwacji.
Kodowanie → Pakowanie → Paletyzacja. Automatyzacja na końcu linii produkcyjnej: puszki są grupowane w kartony lub na tackach owiniętych folią termokurczliwą, a następnie układane w stosy na paletach. W przypadku linii o wydajności poniżej 20 CPM ręczne pakowanie może nadal być opłacalne ekonomicznie. Przy wyższej wydajności automatyzacja zwraca się dzięki oszczędnościom na kosztach pracy.
Wniosek: każda “luka” między stacjami stanowi potencjalny punkt awarii. Oceniając linię produkcyjną, należy zapytać dostawcę o czas przesiadki i gromadzenie się produktów — a nie tylko o specyfikacje poszczególnych maszyn.
Technologie napełniania puszek — dobór metody do produktu
Wszystkie technologie napełniania rozwiązują ten sam problem — umieszczenie określonej ilości produktu w puszce — ale opierają się na zasadniczo różnych zasadach pomiaru. Jeśli zrozumiesz tę zasadę, specyfikacja techniczna już nigdy nie będzie dla Ciebie zagadką.
Cztery rodziny technologii dzielą się według tego, co mierzą: objętość, masę lub ciśnienie.
Napełnianie objętościowe i tłokowe — podstawowe metody stosowane w przypadku cieczy, past i kremów
Napełniarki objętościowe dozują stałą objętość w każdym cyklu. Modele wyposażone w przepływomierze (magnetyczne, koryolisańskie lub turbinowe) najlepiej sprawdzają się w przypadku rzadkich cieczy, takich jak woda, mleko i soki, zapewniając dokładność na poziomie ±0,5% przy dużej prędkości. Napełniarki tłokowe są przeznaczone do produktów o większej lepkości — sosów, kremów, żeli i past o lepkości sięgającej 100 000 centypuazów i wyższej.

Kluczowa różnica pod względem konserwacji: systemy z przepływomierzami nadają się do czyszczenia na miejscu (CIP) — cykle czyszczenia na miejscu można przeprowadzać bez konieczności demontażu. Napełniarki tłokowe zazwyczaj wymagają częściowego demontażu w celu dokładnego wyczyszczenia, co wydłuża czas przezbrojenia o 15–30 minut. Jeśli często zmieniasz produkty, uwzględnij to w swoim harmonogramie.
Napełnianie ślimakowe — precyzyjne dozowanie proszków i drobnych granulek
Podajnik ślimakowy to napędzany serwomotorem ślimak umieszczony wewnątrz leja zasypowego. Serwomotor obraca ślimak o określoną liczbę obrotów; każdy obrót powoduje przemieszczenie znanej objętości proszku. Dokładność wynosi ±1–2% w przypadku proszków sypkich, a w przypadku produktów lepkich lub higroskopijnych wartość ta ulega zwiększeniu.
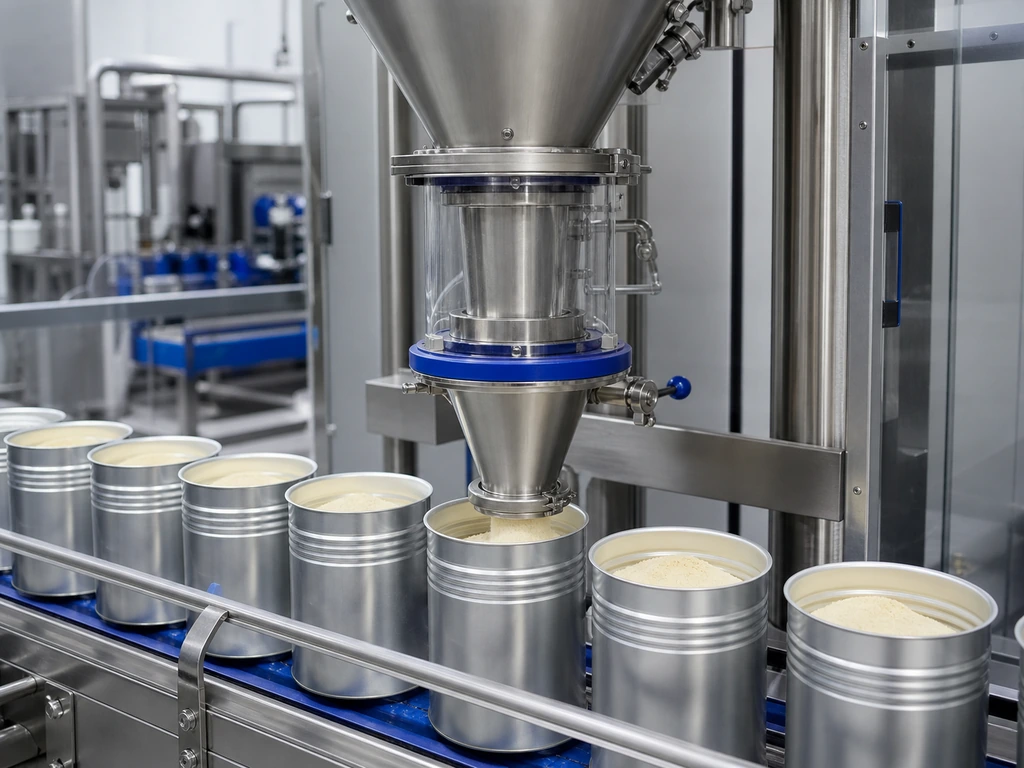
Najczęstszą przyczyną awarii jest nierównomierna gęstość proszku. Jeśli proszek osiada podczas przechowywania, ten sam obrót ślimaka powoduje dozowanie większej masy na początku partii niż pod jej koniec. Rozwiązanie: mechaniczne mieszanie w leju zasypowym lub przejście na pętlę sprzężenia zwrotnego z wagą kontrolną na masę netto, która dostosowuje liczbę obrotów ślimaka dla każdego opakowania z osobna.
Ograniczanie zapylenia nie jest kwestią wyboru — stanowi wymóg bezpieczeństwa i higieny. Należy zwracać uwagę na zamknięte leje zasypowe, przyłącza do odsysania pyłu oraz stopień ochrony IP65 lub wyższy w szafach elektrycznych.
Ważenie wielogłowicowe — szybka i dokładna waga do materiałów sypkich i granulatów
Kwestia ta została już omówiona powyżej w sekcji poświęconej produktom sypkim, ale warto ją jeszcze raz podkreślić: prawdziwą zaletą wagi wielogłowicowej nie jest prędkość — jest nią elastyczność. Ta sama 10-głowicowa waga, która dozuje 50 gramów orzechów nerkowca, może po zmianie receptury na ekranie dotykowym przełączyć się na dozowanie 500 gramów ziaren kawy. Bez żadnych regulacji mechanicznych, bez wymiany części.
Wada: wysokość. Wagi wielogłowicowe są umieszczane nad stacją napełniania i wymagają 2–3 metrów wolnej przestrzeni w pionie. Przed złożeniem zamówienia należy zmierzyć wysokość sufitu.
Napełnianie pod ciśnieniem przeciwnym i izobaryczne — utrzymanie odpowiedniego poziomu nasycenia dwutlenkiem węgla
Napełnianie podciśnieniowe stosuje się wyłącznie w przypadku napojów gazowanych. Oto przebieg procesu: puszka trafia do zaworu napełniającego, a komora jest poddawana działaniu CO₂, aby wyrównać ciśnienie z ciśnieniem panującym w zbiorniku z produktem. Zawór napełniający otwiera się, a płyn wpływa grawitacyjnie, podczas gdy gaz jest odprowadzany przez rurę powrotną. Zawór zamyka się, a ciśnienie jest stopniowo zmniejszane, aby zapobiec tryskaniu płynu. Puszka trafia następnie do zgrzewarki.
Fizyka nie znosi błędów. Piwo o temperaturze 4°C zatrzymuje CO₂; piwo o temperaturze 10°C pieni się. Zbyt szybkie napełnianie → piana. Zbyt gwałtowne uwolnienie ciśnienia → piana. Zbyt długie zwlekanie z zgrzewaniem → piana i tlen. Dobrze wyregulowany przewód przeciwciśnieniowy do piwa pozwala utrzymać poziom rozpuszczonego tlenu poniżej 20 części na miliard. Źle wyregulowany przewód powoduje, że puszki są napełnione tylko w połowie, a piwo ulega utlenieniu.
Zakresy prędkości są najszersze spośród wszystkich technologii: od 50 CPM w przypadku małej linii do produkcji rzemieślniczej do ponad 2 000 CPM w przypadku globalnego browaru. Powyżej 500 CPM wyraźnie daje o sobie znać prawo malejących przychodów — dalszy wzrost prędkości wiąże się z wykładniczo wyższymi kosztami inwestycyjnymi.
Dokładność ±0,5–11 TP3T
5–2 000+ CPM
±1–2% accuracy
20–60 CPM
±0.5–1.5g accuracy
30–90 CPM
±1–2% accuracy
15–40 CPM
Critical Quality Factors — Materials, Seaming, and Certifications
Once you have matched your product to a filling technology, shift your attention to build quality. This is what separates a machine that runs reliably for a decade from one that becomes a maintenance headache in year two.
Materials. The standard for food-contact surfaces is 304 stainless steel — 18% chromium, 8% nickel, corrosion-resistant under normal conditions. If your product is acidic (tomato sauce, citrus juice) or salty (canned fish, brined vegetables), step up to 316 stainless steel. The 2–3% molybdenum content in 316 provides chloride resistance that 304 cannot match. Non-contact structural frames should be at least 1.5–2mm thick steel — thinner gauge transmits vibration and accelerates wear on bearings and seals.
In critical electrical components, brands matter. Siemens, Schneider, Omron, SMC, and Mitsubishi components carry global availability and service networks. Generic alternatives may work initially but become a liability when you need a replacement drive or PLC module in a hurry.
Seaming quality. The double seam is the only thing standing between your product and the outside world. A proper double seam interlocks the can body flange and lid curl in five layers of metal. Key inspection parameters: body hook length, cover hook length, overlap (target ≥1.0mm for standard cans), and seam thickness. During commissioning, insist on seam tear-down inspections every 15 minutes for the first 100 cans, then at startup and every 4 hours during production. Online seam monitors add a real-time safety net but do not replace physical tear-downs.
Certifications.
- ISO 9001 certifies that the manufacturer has a documented quality management system. It is the minimum bar for any supplier you should consider.
- CE marking is legally required for equipment sold into the European Economic Area. It signals compliance with EU health, safety, and environmental directives.
- CSA certification indicates compliance with Canadian and U.S. electrical safety standards — relevant if your line is destined for North America.
- FDA 21 CFR Part 117 (Current Good Manufacturing Practice for food) sets the requirements for equipment used in U.S.-bound food production: food-contact surfaces must be cleanable, non-toxic, and corrosion-resistant.
A manufacturer that holds CE, ISO, and CSA certifications — and builds with 304/316 stainless steel paired with Siemens or Omron electrics — has passed a verification threshold that eliminates the bottom tier of the market. For example, a supplier like Levapack publishes its ISO, CE, CSA, and RoHS certifications on its quality page, and offers full-structure customization from individual machine specs to complete turnkey line design — two signals that separate serious manufacturers from trading companies with a website. Before committing, ask for scanned copies of certificates and cross-check the certificate numbers on the issuing body’s public database. A legitimate manufacturer will provide these in minutes; hesitation is a red flag.
Pre-shipment verification checklist:
- Material certificates: stainless steel grade documentation for all product-contact parts
- Factory test video: minimum 100 consecutive cans filled and seamed without adjustment
- Endurance test: 48-hour no-load run, zero unplanned stops
- Seam inspection: tear-down reports at 15-minute intervals during the test run
How to Choose the Right Can Filling Line — A Practical Decision Framework
You know your product type. You know the filling technologies. You know what quality looks like. Now the question becomes: how do you turn all that knowledge into a purchase decision you will not regret?
The answer is a four-step elimination process. Each step removes options that do not fit your reality.
Step 1 — Match Line Speed to Your Production Reality
The most common mistake in equipment buying is overestimating needed speed. Suppliers quote maximum CPM; what you need is sustainable CPM over an 8-hour shift.
Start with a simple calculation:
Daily production target ÷ effective operating hours ÷ 60 = target CPM
“Effective hours” is where most buyers go wrong. An 8-hour shift is not 8 hours of production. Subtract breaks, changeovers, cleaning time, and minor stoppages. Realistic effective time: 6–6.5 hours per shift. Subtract another 15–20% if you change products during the shift.
Then apply a startup discount: a new line in its first 3–6 months typically achieves 60–70% of its rated speed while your team learns its rhythms. Buy for month 12, not month 1.
As a rough sizing guide:
| Your Daily Output | Recommended Line Class | Typowa prędkość | Approximate Investment |
|---|---|---|---|
| < 3,000 cans | Semi-automatic (2–3 standalone machines) | 5–15 CPM | $8,000–$25,000 |
| 3,000–10,000 cans | Small automatic line (4–5 machines linked) | 15–40 CPM | $25,000–$60,000 |
| 10,000–50,000 cans | Medium automatic line (6–8 machines) | 40–100 CPM | $60,000–$150,000 |
| > 50,000 cans | Full turnkey line (10+ machines, central control) | 100–2,000+ CPM | $150,000–$500,000+ |
Step 2 — Choose Your Automation Level Wisely
Automation is not a goal. It is a response to labor costs, consistency requirements, and scale.
Półautomatyczny means the machine does the core task (filling, seaming) but a person loads and unloads cans. Best for: daily volumes under 3,000 cans, frequent product changes, labor costs below $5/hour. Half the world’s nut and spice packers run semi-automatic profitably.
Full automatic standalone means the machine handles infeed and outfeed automatically, but you still move cans between stations manually. Best for: daily volumes 3,000–20,000 cans, growing businesses that want to add stations incrementally.
Full turnkey line means one conveyor connects everything from depalletizer to palletizer. Best for: daily volumes above 20,000 cans, stable product mix, labor costs above $15/hour. The capital cost is 3–5× higher than standalone machines, but the labor savings are permanent.
The bridge strategy: start with two or three full-automatic standalone machines (filler + seamer + labeler), leave space on the floor for a connecting conveyor, and add the rinser, depalletizer, and coder when volume justifies it. This is how most mid-size food manufacturers grow into full lines without over-leveraging on day one.
- 2–3 standalone machines
- Manual load/unload
- Daily: < 3,000 cans
- 4–5 linked machines
- Auto infeed/outfeed
- Daily: 3,000–20,000 cans
- 10+ machines, central control
- One conveyor, end to end
- Daily: > 20,000 cans
Step 3 — Verify Build Quality and Compliance Before You Pay
Remote purchasing — especially cross-border — amplifies every risk. The factory photos look great. The spec sheet checks every box. How do you verify without a plane ticket?
Five verifications you can do remotely:
- Raw material proof. Ask for stainless steel mill certificates showing grade (304 or 316) and thickness. Ask for the electrical components brand list with supplier invoices — not just a logo on a brochure.
- Test run video. Insist on an unedited video of your actual machine (or an identical model) running at least 100 consecutive cans. Watch for: consistent fill levels, no lid drops, smooth can transfer between stations, and audio cues — grinding or rattling sounds are your early warning.
- Quality control documentation. Request a blank copy of the factory’s incoming inspection checklist, in-process inspection log, and final test report template. If the templates are thin or nonexistent, the process is thin or nonexistent.
- Certification verification. Take the certificate numbers provided and search them on the issuing body’s website. ISO certificates can be verified at the issuing registrar’s online database. CE certificates should reference a specific directive (2006/42/EC for machinery). If the numbers do not resolve, walk away.
- Sample testing. Ship a batch of your actual product and your actual cans to the manufacturer. Ask them to run a test fill and send you the filled cans back. Inspect fill consistency, seam integrity, and label placement. This is the closest you get to a test drive — and it costs a fraction of one mistake.
If a supplier deflects on any of these five — “we cannot share supplier invoices,” “our test videos are confidential,” “trust our reputation” — you are looking at a red flag, not a negotiation tactic.
Step 4 — Vet Your Supplier With Questions That Reveal Everything
A supplier’s answers to six questions will tell you more than any brochure. Each question targets something spec sheets leave out.
“Can you share contact details for a customer in our industry?”
A good answer names a real company, describes their line configuration, and offers a reference call. A weak answer offers only the country (“we have many customers in the US”) without specifics. Verifiable references are the single strongest signal in machinery purchasing.
“What is your after-sales response time — specifically, in hours?”
A good answer gives a number: “remote diagnosis within 4 hours, on-site engineer dispatched within 48 hours.” A weak answer says “we are always available” without committing to a metric.
“Which brands are in your electrical panel — can you send a photo of an open panel?”
A good answer names Siemens, Schneider, Omron, Mitsubishi, Delta, and sends the photo. A weak answer says “international famous brands” generically.
“Who handles installation and training — is it included or extra?”
A good answer includes on-site installation supervision and operator training in the base quotation. A weak answer bundles them as optional line items that inflate the final price.
“What spare parts do you recommend we stock for year one, and how do you ship them internationally?”
A good answer provides a recommended spares list with part numbers and typical DHL/FedEx transit times to your country. A weak answer says “we can ship when you need something.”
“What exactly does your warranty cover, and how do you handle a claim?”
A good answer: 12 months (minimum), covers parts and remote support, clear claim process with case-number tracking. Better: 16–24 months with annual inspection included.
The supplier that answers all six with specifics has nothing to hide. The supplier that hedges on three or more has everything to hide.
What Does a Can Filling Line Cost? Real Price Ranges and ROI Factors
Can filling lines have no standard price. Cost depends on filling technology, automation level, number of stations, container size range, and build quality. But you can anchor your budget using real market ranges.
| Line Class | Typical Configuration | Price Range (FOB China) | Pasuje do |
|---|---|---|---|
| Entry semi-auto | Filler + seamer (2 standalone units) | $8,000–$25,000 | Startups, < 3,000 cans/day |
| Small auto line | Rinser → filler → seamer → labeler (4–5 linked units) | $25,000–$60,000 | Growing SMEs, 3,000–10,000 cans/day |
| Medium auto line | Depalletizer → rinser → filler → seamer → sterilizer → labeler → coder (6–8 units) | $60,000–$150,000 | Established manufacturers, 10,000–50,000 cans/day |
| Large turnkey line | Full process + palletizer + SCADA control (10+ units) | $150,000–$500,000+ | High-volume plants, > 50,000 cans/day |
Now the ROI question: is it worth it?
Calculate it simply. If a $30,000 small automatic line eliminates two packaging workers earning $600/month each, that is $14,400 in annual labor savings. Add the value of higher throughput, fewer rejects, and consistent fill levels — and the line pays for itself in 18–24 months. Every can it fills after that is pure margin improvement.
A can filling line is not an expense. It is an employee that never calls in sick, never makes a filling error, and works a double shift without overtime. Treat the investment that way, and the numbers make themselves.
If you are evaluating can filling line suppliers and want to discuss how a specific configuration would work for your product and production targets, Levapack’s engineering team offers a no-obligation consultation. Reach out through the contact page with your product details and daily volume target.
Bibliografia
- U.S. Food and Drug Administration. “Current Good Manufacturing Practices (CGMPs) for Food and Dietary Supplements.” 2024. https://www.fda.gov/food/guidance-regulation-food-and-dietary-supplements/current-good-manufacturing-practices-cgmps-food-and-dietary-supplements
- eCFR. “21 CFR Part 110 — Current Good Manufacturing Practice in Manufacturing, Packing, or Holding Human Food.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-110
- AZoM. “Food Grade Stainless Steel: 304 vs 316.” 2025. https://www.azom.com/article.aspx?ArticleID=24472
- CDA France. “Comparison: Semi-Automatic vs Automatic Filling Machines.” 2025. https://cdafrance.com/en/news-of-cda-labeling-filling-machines/comparison-semi-automatic-vs-automatic-filling-machines/
- Levapack. “Quality Certifications.” https://www.levapack.com/quality/
- Levapack. “Custom Can Filling Line Configurations.” https://www.levapack.com/customization/
- Levapack. “Case Studies.” https://www.levapack.com/case-studies/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. “Wholesale Can Packaging Machines Manufacturer.” https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL