
Integracja linii pakujących: Kompletny przewodnik po tworzeniu inteligentniejszych systemów produkcyjnych
Czym jest integracja linii pakującej?
Integracja linii pakującej polega na połączeniu wielu maszyn pakujących — napełniających, zgrzewających, etykietujących, kontrolujących, umieszczających w kartonach i paletyzujących — w jeden, skoordynowany, zautomatyzowany system produkcyjny. Nie jest to to samo, co automatyzacja. Automatyzacja polega na tym, że jedna maszyna działa samodzielnie. Integracja natomiast polega na tym, że pięć, osiem lub dwanaście maszyn działa razem nie zderzając się ze sobą.
Pomyśl o orkiestrze. Każdy muzyk może grać samodzielnie, ale bez dyrygenta, wspólnej partytury i wyćwiczonych przejść nie powstanie symfonia — powstanie tylko hałas. Na linii pakującej przenośnik taśmowy pełni rolę batuty, sterownik PLC jest dyrygentem, a każda maszyna to instrument, który musi wkroczyć i opuścić scenę dokładnie w odpowiednim momencie.
Dobrze zintegrowana linia produkcyjna wie, kiedy przyspieszyć, kiedy zmniejszyć tempo i kiedy się zatrzymać — i wykonuje wszystkie te czynności bez udziału człowieka.
Typowa linia do pakowania żywności składa się z pięciu do dwunastu oddzielnych urządzeń. Jeśli maszyny te działają jako samodzielne jednostki — a operatorzy ręcznie przenoszą produkty z jednej stacji do drugiej — linia może wymagać od trzech do sześciu pracowników na zmianę wyłącznie do obsługi przenoszenia produktów. Po zintegrowaniu ta sama linia zazwyczaj potrzebuje tylko jednego lub dwóch operatorów. Ich zadania zmieniają się z obsługi materiałów na monitorowanie jakości. Ta różnica ma zasadniczy wpływ na budżet kadrowy zakładu, maksymalną wydajność oraz minimalny poziom jakości.
Integracja linii pakujących obejmuje również systemy sterowania, protokoły komunikacyjne, architekturę danych oraz projektowanie procesów. W kolejnych rozdziałach omówiono, z jakich elementów składa się zintegrowana linia, jak działa ta technologia, jak zaplanować projekt, jakich błędów należy unikać oraz jak ocenić, czy integracja jest opłacalna z finansowego punktu widzenia dla danego przedsiębiorstwa.
Podstawowe elementy zintegrowanej linii pakującej
Zanim przystąpisz do projektowania zintegrowanej linii produkcyjnej, musisz poznać jej strefy funkcjonalne. Jedna zasada, którą należy stosować w całym tym rozdziale: Rzeczywista przepustowość łącza nie zależy od najszybszego komputera w sieci. Zależy ona od najwolniejszego łącza — oraz od tego, czy interfejsy między łączami są w stanie poradzić sobie z różnicami w prędkości. Każda z poniższych stref musi być zgodna ze strefami poprzedzającymi ją i następującymi po niej w trzech wymiarach: wysokości fizycznej, prędkości transportu oraz protokołu komunikacyjnego.
Podawanie i dozowanie produktów
Wszystko zaczyna się właśnie tutaj. Jeśli ten etap zostanie przeprowadzony nieprawidłowo, wszystkie późniejsze problemy będą miały swoje źródło właśnie w nim. Różne formy produktów wymagają zasadniczo odmiennych podejść do karmienia:
- Sypkie substancje stałe (ziarna kawy, orzechy, słodycze) są transportowane za pomocą podnośników kubełkowych lub podajników wibracyjnych. Wielogłowicowa waga zapewnia dokładność na poziomie ±0,5 g przy dużej prędkości — jest to standardowe rozwiązanie stosowane na liniach produkcyjnych przekąsek i suchych produktów spożywczych.
- Proszki (mleko w proszku, białko w proszku, mąka) wymagają stosowania przenośników ślimakowych lub transportu próżniowego. Trzy wyzwania: zapobieganie rozprzestrzenianiu się pyłu, ochrona przed wilgocią oraz wahania gęstości. Napełniarka ślimakowa zapewnia dokładność na poziomie ±1–2 g, gdy gęstość nasypowa proszku jest stabilna, ale dokładność ta znacznie się pogarsza, jeśli proszek osiada lub zbryla się.
- Ciecze o dużej lepkości i pasty (sosy, dżemy, masło orzechowe, karma dla zwierząt) wymagają stosowania napełniarek tłokowych lub pomp ślimakowych. O sukcesie lub porażce tego rozwiązania decyduje stabilność lepkości — produkt, który latem płynie jak miód, a zimą ma konsystencję pasty, uniemożliwia działanie każdego systemu napełniania, który nie został zaprojektowany z uwzględnieniem takiego zakresu lepkości.
- Delikatne substancje stałe (ciasteczka, chipsy, liofilizowane owoce) wymagają delikatnego transportu — pochylonych przenośników taśmowych o niewielkiej wysokości spadku oraz szyn prowadzących dostosowanych do konkretnego produktu.
System podawania musi pracować co najmniej o 10% szybciej niż kolejna maszyna – napełniarka. Jeśli tak nie jest, napełniarka nie otrzymuje wystarczającej ilości produktu, a cała linia produkcyjna boryka się z problemem niedoboru produktu.
Opakowanie pierwotne — napełnianie i zamykanie

To właśnie tutaj produkt staje się opakowaniem. Połączenie technologii napełniania i metody zgrzewania decyduje o okresie przydatności do spożycia, nienaruszalności produktu oraz — w przypadku branż podlegających regulacjom — o zgodności z przepisami.
| Sposób napełniania | Najlepsze dla | Typowa dokładność |
|---|---|---|
| Napełniacz tłokowy | Pasty, produkty z kawałkami, karma dla zwierząt | ±1–21 TP3T w objętości |
| Napełniarka ślimakowa | Proszki, drobne granulki | ±1–2 g |
| Waga wielogłowicowa | Orzechy, przekąski, produkty suche | ±0,5 g |
| Przepływomierz | Ciecze o swobodnym przepływie | ±0,51 TP3T objętościowo |
| Wypełniacz dotyczący grawitacji/czasu | Cienkie ciecze, podobne do wody | ±1–2% |
Technologia uszczelniania musi być dostosowana zarówno do rodzaju opakowania, jak i do wymagań dotyczących przechowywania:
- Pakowanie próżniowe usuwają tlen przed zamknięciem opakowania — ma to kluczowe znaczenie w przypadku konserw mięsnych, owoców morza i kawy. Docelowy poziom próżni: -0,08 MPa.
- Płukanie azotem wypiera tlen gazem obojętnym, obniżając stężenie tlenu w przestrzeni nad produktem poniżej 3%. Standard stosowany w przypadku mleka w proszku, suplementów diety i orzechów najwyższej jakości — produktów, w przypadku których utlenianie oznacza utratę przychodów.
- Zgrzewanie puszek z podwójnym szwem należy do branży puszek metalowych. Wskaźnik jakości: zakładka spoiny ≥55%. Rolki zgrzewające ulegają zużyciu; jeden zestaw pozwala zazwyczaj na wyprodukowanie 50–100 milionów puszek przed wymianą.
- Zgrzewanie indukcyjne za pomocą energii elektromagnetycznej mocuje warstwę folii aluminiowej do krawędzi pojemnika — rozwiązanie to jest powszechnie stosowane w opakowaniach olejów spożywczych, syropów farmaceutycznych i produktów chemicznych.
Kontrola jakości — systemy kontroli
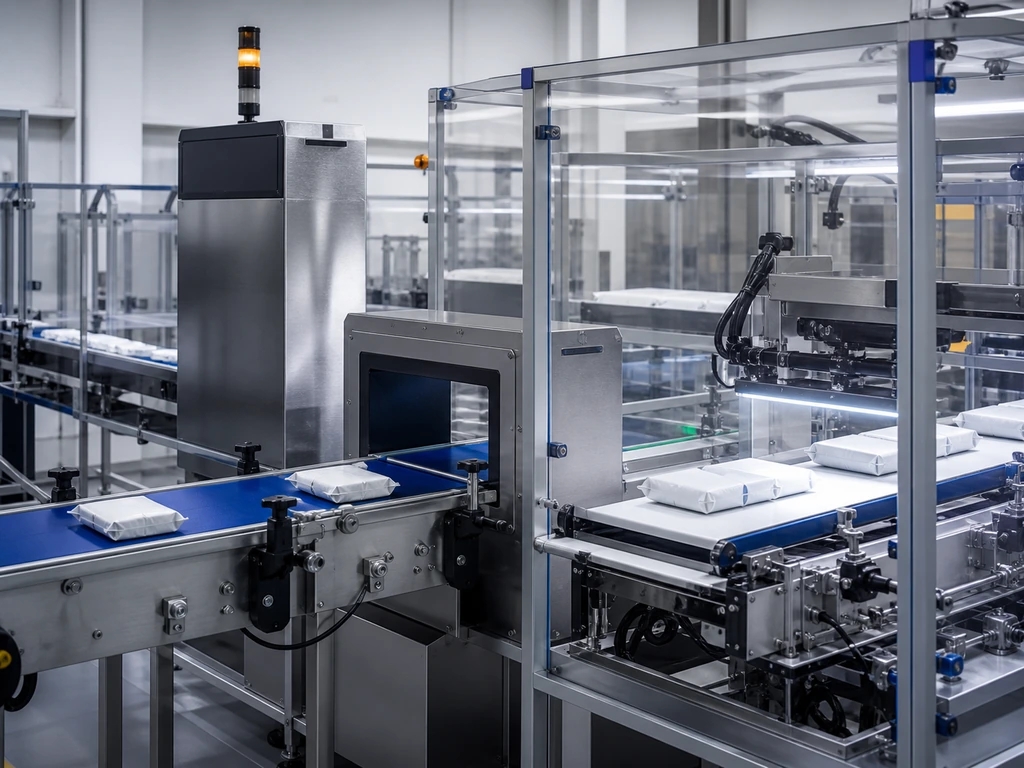
W linii zintegrowanej kontrola nie polega na pobieraniu próbek. Przechodzi przez nią każda pojedyncza jednostka — a system musi wykrywać, odrzucać i rejestrować każdą wadę w czasie rzeczywistym.
Etykietowanie, kodowanie i identyfikowalność
To właśnie warstwa tożsamości — i to właśnie w niej audytorzy ds. zgodności z przepisami FDA lub UE spędzają większość czasu.
Trzy technologie, trzy cele: Etykietowanie wrażliwe na nacisk nakłada gotowe etykiety z prędkością 50–200 pojemników na minutę z dokładnością umieszczenia wynoszącą ±0,5 mm; Znakowanie atramentowe drukuje dane zmienne (numery partii, daty ważności, kody kreskowe) w rozdzielczości 300 dpi; Znakowanie laserowe tworzy trwałe oznaczenia na opakowaniach produktów farmaceutycznych i wyrobów medycznych.
Zintegrowany system identyfikowalności nadaje każdej jednostce unikalny numer seryjny, który pozwala na śledzenie w przeszłości kodów partii surowców, parametrów napełniania, wyników testów szczelności oraz danych z kontroli. Jeśli sprzedawca detaliczny odrzuci paletę, producent może ustalić, do której konkretnej godziny, maszyny i operatora nawiązuje się ta wada — a nie tylko do “kiedyś w zeszłym miesiącu”.”
Opakowania wtórne i końcowe etapy produkcji
Poszczególne opakowania stają się tutaj jednostkami gotowymi do wysyłki. Typowa sekwencja operacji wygląda następująco: pakowanie do kartonów, pakowanie do skrzyń, paletyzacja, owijanie folią stretch.
Dopasowanie tempa pracy stanowi na tym etapie główne wyzwanie integracyjne. Linia do produkcji przekąsek, wytwarzająca 120 torebek na minutę, przeciąża maszynę do pakowania w kartony, która obsługuje 80 sztuk na minutę — chyba że między nimi znajduje się bufor. Prosty przenośnik akumulacyjny, pomieści 3 minuty produkcji z poprzedniego etapu, daje maszynie do pakowania w kartony czas na powrót do normy po krótkim zatrzymaniu, nie zmuszając całej linii do zatrzymania się. Robotyczne paletyzatory kończą pracę: koboty obsługują 6–8 skrzynek na minutę, a roboty przemysłowe — 15–20.
Technologie integracyjne — jak komunikują się Twoje urządzenia
Połączenia fizyczne służą do przesyłania produktu z maszyny A do maszyny B. Protokoły komunikacyjne służą do informacje z maszyny A do maszyny B — i właśnie to sprawia, że zbiór wydajnych maszyn staje się inteligentnym systemem produkcyjnym. Wybór protokołu to nie tylko decyzja z zakresu IT. To decyzja dotycząca łańcucha dostaw: decyduje ona o tym, jakie marki sprzętu można kupić, jak szybko linia produkcyjna reaguje na problemy oraz czy firma zostanie uzależniona od ekosystemu jednego dostawcy.
Architektura sterowania oparta na sterownikach PLC
Programowalny sterownik logiczny (PLC) stanowi mózg zintegrowanej linii produkcyjnej. Działa w trybie ciągłej pętli — skanuje wszystkie sygnały wejściowe, wykonuje program logiczny, aktualizuje wszystkie sygnały wyjściowe — a typowy czas cyklu wynosi poniżej 10 milisekund. W ciągu tych 10 ms sterownik PLC sprawdza, czy napełniarka zakończyła swój cykl, czy szczęki zgrzewarki znajdują się w odpowiednim położeniu, czy czujnik etykieciarki wykrywa pojemnik oraz czy przenośnik przed nim pracuje. Następnie podejmuje tysiące decyzji binarnych i wysyła polecenia do każdego urządzenia na linii.
Mała linia produkcyjna składająca się z 5–8 maszyn wymaga sterownika PLC z 200–500 punktami we/wy. Duża, wielostrefowa linia może wymagać ponad 2 000 punktów. Jedna zasada, która pozwala zaoszczędzić pieniądze w przyszłości: należy zarezerwować co najmniej 20% przepustowości wejścia/wyjścia na potrzeby przyszłej rozbudowy.
Protokoły komunikacji przemysłowej — praktyczne porównanie
Różne maszyny posługują się różnymi językami. Oto, czego potrzebujesz, aby zapewnić ich współdziałanie:
Wniosek praktyczny: Chcesz zbudować linię produkcyjną z wykorzystaniem urządzeń różnych producentów? Wybierz maszyny, które natywnie obsługują zarówno protokoły EtherNet/IP, jak i Modbus TCP/IP. Dzięki temu będziesz mieć dostęp do 90% urządzeń bez konieczności stosowania bramek protokołowych. Bramka powoduje opóźnienie rzędu 5–15 ms — zazwyczaj nie ma to znaczenia w przypadku monitorowania, ale stanowi ryzyko w przypadku zsynchronizowanych operacji wykonywanych z dużą prędkością.
SCADA i MES — więcej niż tylko sterowanie na poziomie maszyn
System SCADA zapewnia jeden ekran, na którym w czasie rzeczywistym wyświetlane są status, prędkość, temperatura i stan alarmowy każdej maszyny. System MES łączy halę produkcyjną z systemem ERP: zlecenia produkcyjne są automatycznie przekazywane w dół, dane dotyczące produkcji są przekazywane w górę, a dokumentacja jakościowa jest digitalizowana i opatrzona sygnaturą czasową. W branżach podlegających regulacjom przechowywanie danych w systemie MES nie jest opcjonalne — przepis FDA 21 CFR część 11 wymaga przechowywania dokumentacji elektronicznej przez co najmniej 12 miesięcy.
Nowe technologie — sztuczna inteligencja, cyfrowe bliźniaki i Internet rzeczy
Nie musisz w to inwestować już dzisiaj. Jednak decyzje, które podejmujesz dzisiaj, nie powinny uniemożliwić tego jutro. Cyfrowe bliźniaki (wirtualne repliki o dokładności ±2%) pozwalają testować zmiany bez ingerencji w fizyczną linię, skracając czas debugowania na miejscu o 30–50%. Wykorzystanie sztucznej inteligencji w przetwarzaniu obrazu wykrywa wady, do rozpoznawania których nie został zaprogramowany, a wskaźnik rozpoznawalności przekracza 99,51 TP3T. IoT i chmura umożliwiają przedsiębiorstwom prowadzącym działalność w wielu zakładach porównywanie wyników i optymalizację między poszczególnymi zakładami. Cechą wspólną jest: OPC UA to autostrada danych, która umożliwia realizację wszystkich trzech zadań.
Planowanie integracji linii pakującej: plan działania etap po etapie

Integracja to projekt, a nie zwykły zakup. Oto plan działania:
| Faza | Główne zadania | Główne wyniki | Oś czasu |
|---|---|---|---|
| Ocena | Analiza produktu, obliczenie wydajności, przegląd wyposażenia | Specyfikacja wymagań użytkownika (URS) | 4–8 tygodni |
| Projekt | Dobór sprzętu, układ, architektura sterowania | Rysunki projektowe + protokół FAT | 8–16 tygodni |
| Instalacja | Instalacja, uruchomienie pojedynczej maszyny, SAT | Raport SAT + instrukcje obsługi | 4–12 tygodni |
| Optymalizacja | Szkolenie, dostosowywanie parametrów, poziomy odniesienia wskaźników KPI | Procedury operacyjne (SOP) + Raport dotyczący wartości bazowych wskaźników KPI | 4–8 tygodni |
Faza oceny jest etapem, w który inwestuje się najmniej. Kompleksowa specyfikacja wymagań użytkowych (URS) powinna zawierać ponad 50 wymagań funkcjonalnych — obejmujących nie tylko szybkość i dokładność, ale także czas przezbrojenia, procedurę czyszczenia, częstotliwość zmiany produktu, zakres temperatur otoczenia oraz jakość sprężonego powietrza. Każda godzina poświęcona na ten etap pozwala uniknąć około dziesięciu godzin prac poprawkowych podczas uruchamiania.
Jedno praktyczne ostrzeżenie: producent żywności nie zaznaczył w swojej specyfikacji wymagań użytkowych (URS), że lepkość jego sosu zmieniała się znacząco w zależności od temperatury (rzadki i wodnisty w temperaturze 35°C, gęsty i pastowaty w temperaturze 10°C). Napełniarka tłokowa, zaprojektowana z myślą o “sosie o średniej lepkości”, zaciągała się każdego zimowego poranka. Naprawa wymagała wymiany uszczelek, dostosowania parametrów skoku oraz zainstalowania wbudowanych podgrzewaczy produktu — co spowodowało sześciotygodniowe opóźnienie i nieplanowany koszt rzędu pięciu cyfr.
Typowe pułapki związane z integracją i sposoby ich unikania
Większość niepowodzeń związanych z integracją nie wynika z wadliwego sprzętu. Ich przyczyną są błędne założenia przyjęte na etapie planowania — założenia, które w tamtym momencie wydawały się rozsądne, ale nie sprawdziły się w rzeczywistych warunkach produkcyjnych. Oto cztery najczęstsze błędy w założeniach oraz wskazówki, jak je wykryć, zanim one wykryją ciebie.
Niedopasowanie prędkości — kiedy najszybsza maszyna staje się największym wąskim gardłem
Sytuacja: Twoja maszyna do napełniania pracuje z wydajnością 120 puszek na minutę. Twoja etykieciarka – 100. Ta różnica 20 puszek nie wydaje się duża, ale w ciągu godziny daje to 1 200 puszek, które nie mają gdzie trafić. Twoja “linia o wydajności 120 cpm” w rzeczywistości pracuje z efektywną wydajnością 85 cpm, jeśli uwzględnić mikrozatrzymania.
Rozwiązanie: Pojemność bufora powinna być równa maksymalnej różnicy prędkości pomnożonej przez 2–5 minut produkcji. Należy zaprogramować sterownik PLC tak, aby jako punkt odniesienia wykorzystywał rzeczywistą prędkość etykieciarki, automatycznie regulując prędkość napełniarki. Zasada projektowa: Długość bufora (jednostki) = prędkość na odcinku przed buforem (jednostki/min) × 3 min × współczynnik bezpieczeństwa 1,3.
Kompatybilność z urządzeniami różnych producentów — rozbieżności w zakresie protokołów i interfejsów mechanicznych
Sytuacja: Kupiłeś najlepszą maszynę do napełniania od niemieckiego producenta, najlepszą etykieciarkę od chińskiego producenta oraz najlepszą maszynę do pakowania w kartony od amerykańskiego producenta. Przenośnik wylotowy maszyny do napełniania znajduje się na wysokości 850 mm, podajnik etykieciarki – na wysokości 820 mm, a maszyna do pakowania w kartony komunikuje się w standardzie Profinet, podczas gdy twój sterownik PLC obsługuje protokół EtherNet/IP.
Rozwiązanie: Przed podpisaniem jakiegokolwiek zamówienia należy wymagać od każdego dostawcy przedłożenia arkusza specyfikacji interfejsu. Różnica wysokości wynosząca 30 mm może wydawać się nieistotna — jednak na tym przechodzeniu pojemniki się przewracają, a 50% nieplanowanych zatrzymań wynika właśnie z tego jednego niewspółosiowego połączenia.
Niedocenianie złożoności procesu zmiany
Sytuacja: Oceniałeś maszyny na podstawie ich maksymalnej prędkości. Jednak w Twoim zakładzie produkowanych jest 12 różnych pozycji asortymentowych, a zmiana produkcji odbywa się ponad trzy razy dziennie. Zmiana produkcji na maszynie A trwa 10 minut. Na maszynie B zajmuje to 45 minut. Czas zmiany produkcji na całej linii wynosi 45 minut — dwie godziny utraconej produkcji każdego dnia to łącznie ponad 500 godzin rocznie.
Rozwiązanie: Należy wymagać od dostawców pisemnego zobowiązania się do przestrzegania czasu przezbrojenia. W przypadku każdej maszyny, której czas przezbrojenia przekracza 15 minut, należy wprowadzić obowiązkowe funkcje szybkiego przezbrojenia: pokrętła wymagające montażu bez użycia narzędzi, kołki ustalające oraz cyfrową pamięć receptur.
Ukryte koszty pominięcia testów odbiorczych w fabryce
Sytuacja: Dostawca przetestował każdą maszynę w swojej fabryce. Wszystko działało. Po co płacić dodatkowo, żeby robić to ponownie? Dlatego pomijasz zintegrowany test odbiorczy w fabryce (FAT) i wysyłasz maszyny bezpośrednio do swojego zakładu.
Rozwiązanie: Test FAT musi obejmować: co najmniej 8 godzin ciągłej pracy, wszystkie numery katalogowe produktów oraz celowe testy skrajnych przypadków. Kryterium akceptacji FAT: OEE ≥85%. Problem wykryty w zakładzie dostawcy jest usuwany na jego koszt. Ten sam problem wykryty w zakładzie klienta jest usuwany na koszt klienta — wraz z kosztami utraconej produkcji. Pominięcie testu FAT w celu zaoszczędzenia $15 000–30 000 kosztowało producentów setki tysięcy z powodu opóźnień w uruchomieniu produkcji.
Ocena zwrotu z inwestycji — kiedy integracja ma sens z finansowego punktu widzenia?
Integracja to inwestycja kapitałowa. Średniej wielkości producent żywności, który przechodzi z półautomatycznych, niezależnych maszyn na w pełni zintegrowaną linię pakującą, powinien liczyć się z inwestycją rzędu $200 000–$800 000, w zależności od złożoności linii, jej prędkości oraz wymagań dotyczących dostosowania do indywidualnych potrzeb. Prawdziwe pytanie nie brzmi: “czy nas na to stać?”, ale “jak szybko się to zwróci?”.”
Zwrot z inwestycji w integrację linii pakującej wynika z trzech czynników:
Bezpośrednie oszczędności na kosztach robocizny. Zintegrowana linia produkcyjna pozwala zmniejszyć zapotrzebowanie na operatorów z 5–6 na zmianę do 1–2 — co stanowi spadek o 40–60%. W przypadku pracy dwuzmianowej na rynku rozwiniętym przekłada się to na roczne oszczędności rzędu około $160 000–$240 000.
Wzrost wydajności. Wyeliminowanie ręcznych operacji przenoszenia pozwala usunąć największe wąskie gardło. Zintegrowane linie produkcyjne osiągają zazwyczaj o 20–40% większą przepustowość — nie dlatego, że maszyny są szybsze, ale dlatego, że nigdy nie muszą czekać na człowieka.
Unikanie ukrytych kosztów. Oszczędności te nie są widoczne w zamówieniu: 50–70% mniej odpadów wynikających z ręcznej obsługi; brak kar od klientów za nieprawidłowo oznakowane produkty; 90% szybsza reakcja w przypadku wycofania produktu z rynku; oraz możliwość przyjmowania zamówień wymagających stałej jakości, którą zapewnia wyłącznie automatyzacja.
Większość projektów integracji linii pakujących zwraca się w ciągu 2–4 lat. Linie pracujące na dwie lub trzy zmiany zwracają inwestycję znacznie szybciej — każda dodatkowa zmiana pozwala rozłożyć stałe koszty sprzętu na większą liczbę godzin produkcji. Analizując dane liczbowe dla własnego zakładu, nie ograniczaj się wyłącznie do kosztów sprzętu. Uwzględnij również koszty instalacji, modyfikacji obiektu, szkoleń oraz spadek wydajności w okresie przejściowym. Następnie porównaj te koszty z całkowitym kosztem utrzymania dotychczasowego stanu rzeczy.
Dla przedsiębiorstw gotowych przekształcić analizę zwrotu z inwestycji (ROI) w konkretny plan działania współpraca z doświadczonym integratorem linii produkcyjnych, który potrafi stworzyć model uwzględniający pełny obraz kosztów — w tym specyficzne cechy produktu, sytuację na rynku pracy oraz cele rozwojowe — pozwala zamienić ćwiczenie w arkuszu kalkulacyjnym w projekt, który można zrealizować. Firmy takie jak Levapack, które dostarczają dostosowane do indywidualnych potrzeb, gotowe do użytku linie do pakowania w puszki — od podawania surowca po paletyzację — oferują indywidualne konsultacje inżynieryjne w celu zaprojektowania linii dopasowanej do produktu, wydajności i budżetu klienta. Dzięki temu nie płaci się za funkcje, których nie potrzebuje, a harmonogram zwrotu z inwestycji opiera się na rzeczywistych danych, a nie na średnich branżowych. Poznaj niestandardowe, gotowe do użycia rozwiązania w zakresie linii do konserwowania lub poproś o indywidualną ofertę na linię produktów.
Jak wybrać odpowiedniego partnera integracyjnego
Przeczytałeś ten tekst aż do tego miejsca, ponieważ poważnie podchodzisz do kwestii integracji linii pakujących. Rozumiesz, z jakich elementów się składa, znasz technologię, proces planowania, potencjalne pułapki oraz uzasadnienie finansowe. Najtrudniejsze jest jednak ostatnie pytanie: komu powierzyć realizację tego zadania?
Wybór partnera ds. integracji nie polega na porównywaniu arkuszy specyfikacji. Prawdziwe czynniki wyróżniające są trudniejsze do zmierzenia — a to właśnie one decydują o tym, czy Twoja linia produkcyjna będzie osiągać wskaźnik OEE na poziomie 85%, czy 55% dwa lata po uruchomieniu.
1. “Pokaż mi dwie linie produkcyjne, które zbudowaliście dla produktów podobnych do moich — i podaj mi numer telefonu kierownika zakładu”.” Rzetelny integrator bez wahania przedstawia weryfikowalne referencje. Specjalizacja w zakresie integracji dotyczy konkretnych produktów. Firma, która doskonale radzi sobie z integracją linii do napełniania płynów, mogła nigdy nie zajmować się systemami ograniczania rozpraszania proszku.
2. “Jaki wskaźnik OEE gwarantujecie — i co się stanie, jeśli nie osiągnie on tej wartości?” Integrator, który nie chce zobowiązać się do osiągnięcia konkretnego wskaźnika OEE, nie stoi za projektem swojego systemu. Realistyczna gwarancja wskaźnika OEE dla zintegrowanej linii wynosi zazwyczaj 80–85%.
3. “Czy korzystacie z własnego sprzętu, czy też wykorzystujecie urządzenia innych producentów?” Odpowiedzialność z jednej strony a elastyczność wynikająca z wyboru najlepszych rozwiązań — dowiedz się, na jaki model się decydujesz, i upewnij się, że odpowiada on Twoim wewnętrznym możliwościom inżynieryjnym.
4. “Czy FAT będzie znajdować się w Państwa zakładzie, będzie korzystać z moich rzeczywistych produktów i będzie działać nieprzerwanie przez co najmniej 8 godzin?” Prawidłowy test FAT z wykorzystaniem rzeczywistego produktu pozwala wykryć problemy, których test z wodą nigdy nie wykryje: wpływ lepkości na dokładność napełniania, gromadzenie się kurzu na czujnikach oraz osadzanie się pozostałości na szczękach uszczelniających.
5. “Kto jest moją jedyną osobą kontaktową i jak często będę otrzymywać informacje o postępach?” Kompetentny integrator wyznacza dedykowanego kierownika projektu wraz z pisemnym harmonogramem kamieni milowych i punktów decyzyjnych.
6. “Jak długi jest okres gwarancji i jaki jest gwarantowany czas reakcji?” Standardem branżowym jest 12 miesięcy. Każdy dłuższy okres — 16 czy 24 miesiące — stanowi prawdziwą wartość dodaną, obejmującą czas, w którym ujawnia się większość ukrytych problemów.
Zaufaj swojej intuicji. Oferta, której cena jest o 30%+ niższa od konkurencji, oznacza, że coś zostało pominięte — zazwyczaj jest to zakres prac, wsparcie instalacyjne lub zakres gwarancji. “Tańsza” opcja, w której pominięto testy integracyjne i zamiast wsparcia przy uruchomieniu na miejscu dostajesz stos instrukcji, wcale nie jest tańsza. To odroczony wydatek, który wiąże się z dodatkowymi kosztami.
Bibliografia
- PMMI. “Trendy w automatyzacji pakowania i badania dotyczące wskaźnika OEE”. 2025. nccas.com
- Eclipse Automation. “Jak poprawić wydajność operacyjną linii produkcyjnej”. 2025. eclipseautomation.com
- Tayal, A. i in. “Poprawa efektywności w przemyśle wytwórczym”.” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “Zwrot z inwestycji w maszynę pakującą: 5-etapowy przewodnik po obliczaniu okresu zwrotu”. 2026. wolf-packing.com
- Viking Masek. “Jak szybko automatyzacja pakowania przyniesie zwrot z inwestycji?” 2025. vikingmasek.com
- Levapack. “Indywidualne rozwiązania w zakresie linii do konserwowania pod klucz”.” levapack.com
- Levapack. “Kontakt — poproś o indywidualną ofertę dotyczącą linii produkcyjnej”.” levapack.com
- Levapack. “O nas — Informacje o firmie i opinie klientów”.” levapack.com
- Levapack. “Strona główna”.” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL