
Przewodnik po etykietowaniu — jak dobrać odpowiednią technologię i maszynę do linii produkcyjnej
Dlaczego oznakowanie może mieć większe znaczenie, niż się wydaje
Właśnie wysłałeś kontener z kawą parzoną na zimno w puszkach do dystrybutora. Dwa tygodnie później otrzymujesz wiadomość e-mail: etykiety odklejają się na krawędziach. Partia zostaje wycofana z półek. Sprzedawca detaliczny domaga się zwrotu pieniędzy. Co jest tego przyczyną? Etykieta, która nie wytrzymała kondensacji.
Etykietowanie rzadko jest pierwszą rzeczą, o której myśli kierownik produkcji podczas konfigurowania linii pakującej. Dokładność napełniania, szczelność zgrzewu, wydajność — to właśnie te kwestie przyciągają uwagę. Jednak etykietowanie zajmuje wyjątkową pozycję: jest to jedyna część opakowania, którą klienci faktycznie czytają. Przekazuje tożsamość marki, informacje o zgodności z przepisami oraz kody umożliwiające identyfikowalność. Etykieta, na której pojawiają się pęcherzyki, zmarszczki lub która blaknie, nie tylko wygląda źle — powoduje odrzucenie produktu przez sprzedawców detalicznych, sygnalizuje naruszenie przepisów i prowadzi do utraty stałych klientów.
Potwierdzają to dane liczbowe. W liniach o dużej prędkości dokładność etykietowania mierzy się w ułamkach milimetra — ±0,5 mm w przypadku systemów z napędem serwo, ±1 mm w przypadku standardowych konfiguracji. To pół milimetra decyduje o tym, czy produkt wygląda profesjonalnie na półce obok produktów konkurencji. Szacuje się, że same problemy związane z wyglądem opakowań odpowiadają za 12–15% zwrotów towarów konsumpcyjnych w handlu detalicznym. Z kolei na hali produkcyjnej każde 1% wadliwych etykiet obniża ogólną efektywność sprzętu o 3–5%, ponieważ przestój związany z etykietowaniem powoduje zator na całej linii produkcyjnej.
Zanim wybierzesz urządzenie lub zamówisz rolkę etykiet, zapoznaj się z pełnym obrazem sytuacji. Jakie technologie są dostępne, która z nich pasuje do Twojego produktu i jak dokonać wyboru, który nie będzie Cię dręczył pół roku później.
Omówienie czterech głównych technologii etykietowania puszek
Zanim przejdziemy do omówienia poszczególnych metod, oto krótkie zestawienie porównawcze, które pomoże Ci zorientować się w temacie:
| Technologia | Najlepsze dla | Zakres prędkości | Trwałość etykiet | Koszt względny | Scenariusz idealny |
|---|---|---|---|---|---|
| Wrażliwe na nacisk (PSL) | Wiele pozycji asortymentowych, średnia wielkość zamówienia | 20–300 sztuk na minutę | Dobre (w zależności od materiału) | $$ | Przechowywanie w suchym otoczeniu, częste zmiany etykiet |
| Rękaw termokurczliwy | Napoje, łańcuch chłodniczy | 150–600+ cpm | Świetnie | $$$ | Witryna chłodnicza, konstrukcja 360°, puszki aluminiowe |
| Roll-Through (klej na zimno) | Duża wielkość sprzedaży, jeden numer katalogowy (SKU) | Do 1 200 cpm | Dobry (artykuł) | $ | Produkcja seryjna cylindrycznych puszek z cyny i aluminium |
| Druk bezpośredni | Niezwykle duża objętość | 600–2 000 cpm | Stałe | $$$$ (konfiguracja) | Największe marki, miliony sztuk, długie serie |
A teraz omówimy każdy z nich szczegółowo — nie tylko to, jak działają, ale także to, o czym producenci zazwyczaj nie wspominają w broszurach.
Etykietowanie wrażliwe na nacisk (PSL)
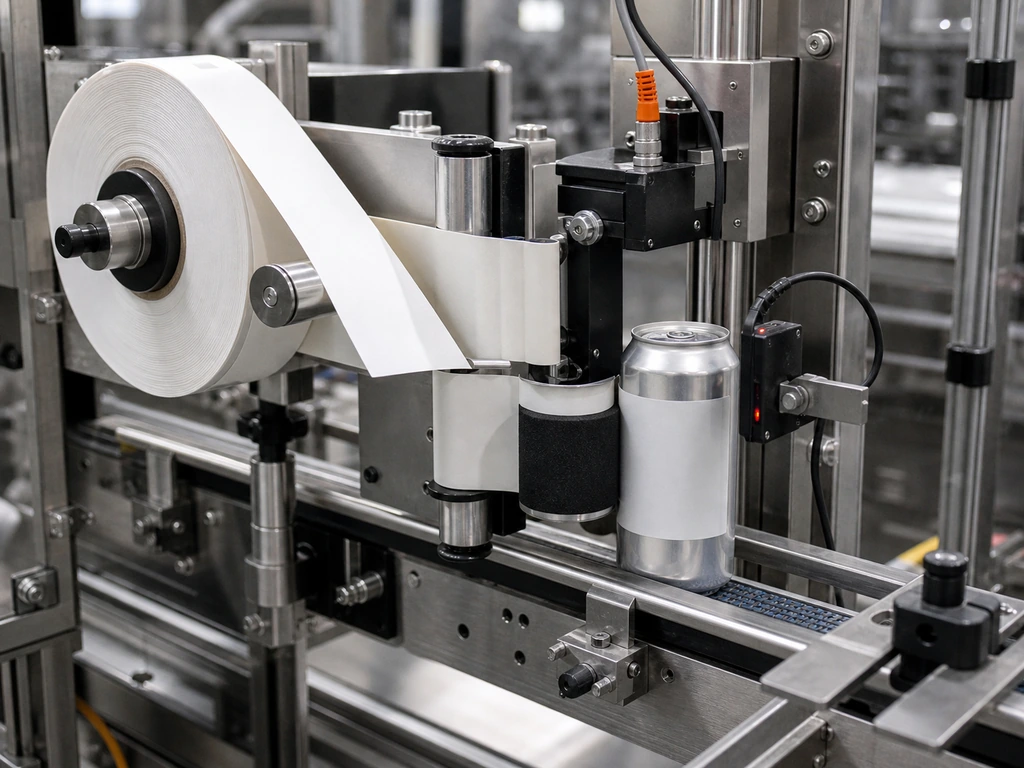
Etykietowanie samoprzylepne jest najczęściej stosowaną metodą i nie bez powodu. Etykieta z nanoszonym klejem, umieszczona na podkładzie odrywającym, jest dociskana do korpusu puszki lub nakrętki za pomocą wałka lub mechanizmu dociskającego. Koncepcja jest prosta — co stanowi zarówno jej zaletę, jak i ograniczenie.
W czym PSL się wyróżnia: Wybór materiałów na etykiety jest najszerszy w branży. W zależności od budżetu i wymagań dotyczących trwałości można stosować papier, BOPP (polipropylen orientowany dwuosiowo, 60–80 μm) lub PET (50–75 μm). Przełączanie między wzorami etykiet przebiega szybko — zazwyczaj zajmuje mniej niż 5 minut na dobrze zaprojektowanej maszynie półautomatycznej. W przypadku zakładów produkujących wiele pozycji asortymentowych (SKU) w mniejszych partiach ta elastyczność jest trudna do przebicia.
W jakich sytuacjach PSL może sprawić ci kłopot: Powierzchnia puszki musi być czysta i sucha. Wszelkie pozostałości oleju po napełnianiu lub skropliny powstałe podczas napełniania na zimno pogorszą przyczepność. Przy wydajności powyżej 300 pojemników na minutę utrzymanie stałego napięcia etykiety i jej prawidłowego umiejscowienia wymaga precyzyjnego sterowania serwomechanizmem — tańsze maszyny z silnikami krokowymi z czasem tracą dokładność. Etykiety papierowe bez laminatu lub lakieru UV nie wytrzymają przechowywania w chłodni ani w wiadrze z lodem. Jeśli produkt znajduje się w łańcuchu chłodniczym, minimalną akceptowalną specyfikacją jest etykieta PSL z folią (BOPP lub PET) i klejem na bazie akrylu.
Najlepsze dopasowanie: Małe i średnie partie, wiele pozycji asortymentowych, produkty przechowywane i sprzedawane w temperaturze otoczenia — puszki z proszkiem białkowym, puszki z suchymi przekąskami, pojemniki na przyprawy.
Etykietowanie za pomocą rękawów termokurczliwych
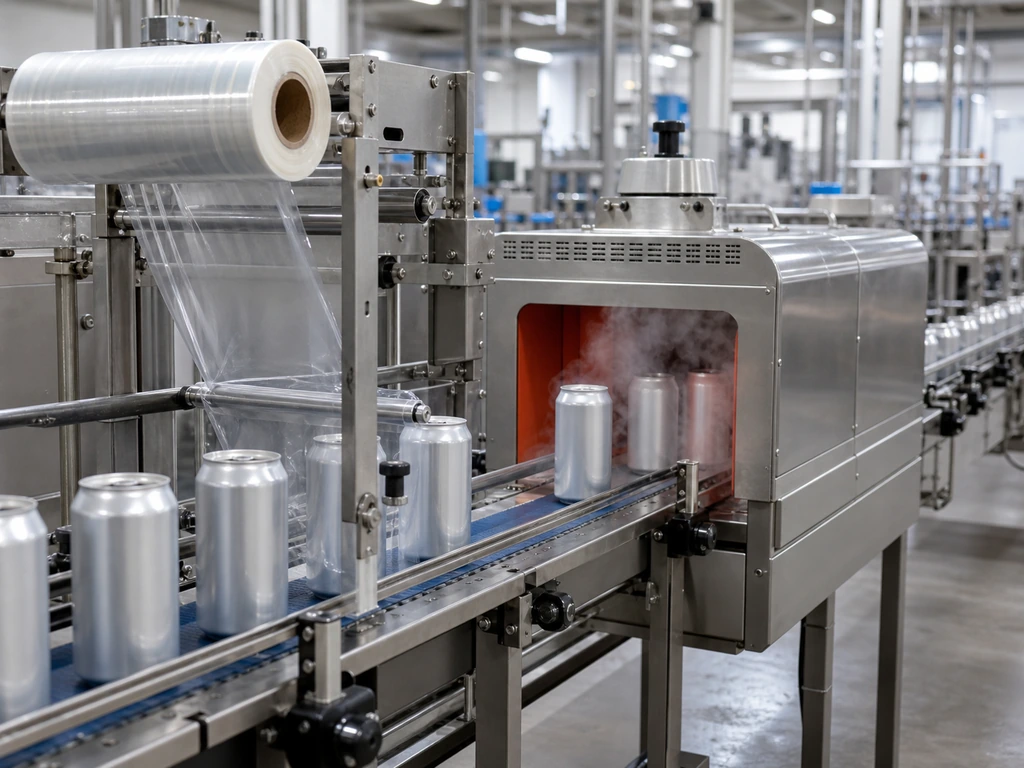
Rękaw termokurczliwy stał się dominującym rozwiązaniem w branży napojów z jednego powodu: zapewnia 360 stopni powierzchni na projekt. Zamiast płaskiej etykiety przyklejonej do jednej strony puszki, zadrukowany rękaw z tworzywa sztucznego ściśle okurcza się wokół całego opakowania po przejściu przez tunel grzewczy (para o temperaturze 80–95°C lub gorące powietrze o temperaturze 180–220°C). Gotowa etykieta sprawia wrażenie, jakby była częścią puszki.
Gdzie dominują rękawy termokurczliwe: PETG (polietylen tereftalan glikol), główny materiał, może się kurczyć nawet o 78% — dzięki czemu rękaw dopasowuje się do zakrzywionych, zwężających się lub nieregularnych kształtów pojemników, z którymi nie radzi sobie technologia PSL. Farba jest nanoszona na wewnętrzną stronę folii, co chroni ją przed wilgocią, zarysowaniami i promieniowaniem UV. W przypadku produktów przechowywanych w lodówkach, wiaderkach z lodem lub wilgotnym otoczeniu rękaw termokurczliwy jest najtrwalszym dostępnym rozwiązaniem. Dlatego niemal każdy browar rzemieślniczy korzystający z puszek aluminiowych ostatecznie decyduje się na stosowanie rękawów termokurczliwych.
Gdy etykiety termokurczliwe stawiają przed Tobą większe wymagania: Początkowa inwestycja jest wyższa — dotyczy to nie tylko aplikatora, ale także tunelu grzewczego i samego materiału. Folia PETG kosztuje więcej na jedną etykietę niż papier lub BOPP. Przełączanie między rodzajami materiałów trwa dłużej: wymiana rolek folii i ponowne ustabilizowanie temperatury w tunelu zajmuje 15–30 minut. A oto szczegół, który umyka większości początkujących: grafika musi zostać wstępnie zniekształcona, aby uwzględnić kurczliwość. Jeśli wydrukujesz projekt w obecnej postaci, ulegnie on wypaczeniu, gdy folia się skurczy. Doświadczeni partnerzy w zakresie nakładania rękawów dostarczają szablony zniekształceń, ale wymaga to dodatkowego etapu przygotowania do druku.
Najlepsze dopasowanie: Napoje (piwo rzemieślnicze, gotowe koktajle, kawa parzona na zimno, napoje funkcjonalne), produkty chłodnicze, marki, które chcą uzyskać maksymalny efekt wizualny na półce dzięki grafice 360°.
Etykietowanie metodą „roll-through” (klej na zimno)
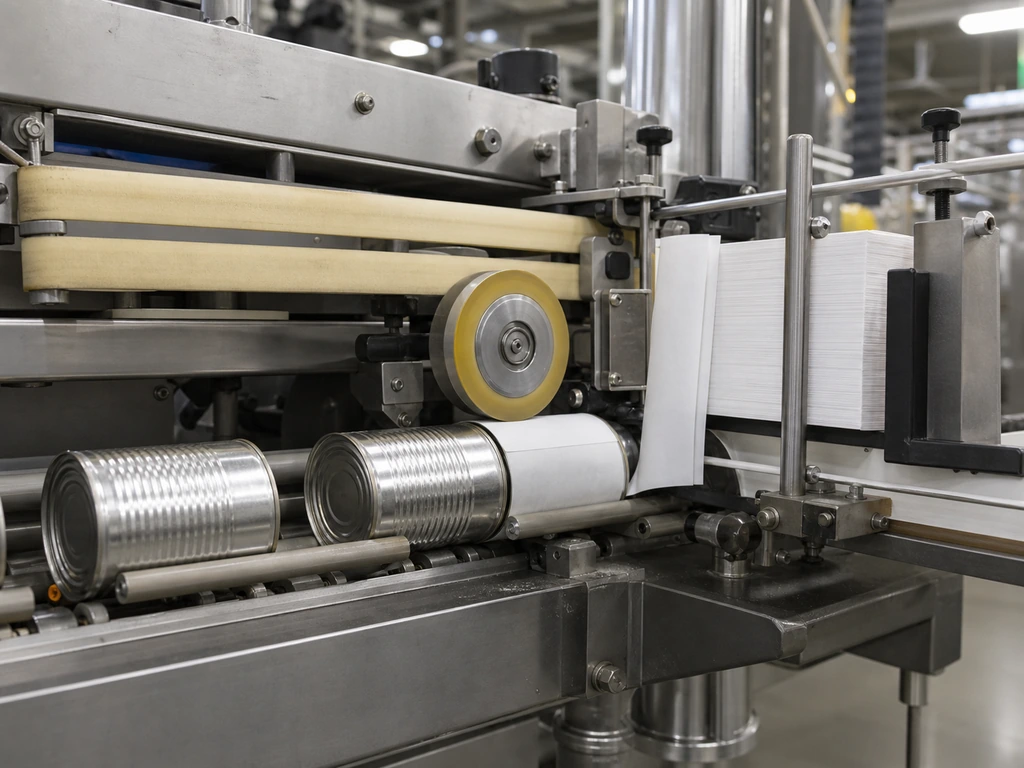
Etykietowanie metodą „roll-through” jest stosowane od początku XX wieku, a jego podstawowy mechanizm praktycznie nie uległ zmianie. Puszka toczy się poziomo nad obracającym się wałkiem klejącym, który nakłada pasek kleju, pobiera wstępnie przyciętą etykietę papierową z magazynka, a następnie przechodzi przez drugą stację klejącą, po czym końce etykiety są dociskane do siebie. Cała maszyna posiada dwie ruchome części: wałek klejący oraz górny pas.
W jakich sytuacjach funkcja „roll-through” jest niezastąpiona: Szybkość i niezawodność. Etykieciarka typu „roll-through” może pracować z prędkością 1 200 pojemników na minutę — szybciej niż większość linii rozlewniczych jest w stanie ją zasilać. Dwie ruchome części oznaczają, że praktycznie nic się nie psuje. Etykiety są najtańszą dostępną opcją: zwykły papier z klejem na zimno (na bazie kazeiny lub skrobi). W przypadku fabryki produkującej jeden produkt na dużą skalę — warzywa w puszkach, zupy, karma dla zwierząt — etykieciarka rolkowa zapewnia najniższy całkowity koszt na jedną etykietowaną puszkę.
W jakich obszarach metoda „roll-through” ma swoje ograniczenia: Działa to wyłącznie w przypadku idealnie cylindrycznych pojemników. Etykieta owija korpus puszki, ale nie pokrywa całej powierzchni — powstają szwy z przodu i z tyłu, a nie owijka na 360°. Obsługa kleju wymaga uwagi operatora: czas otwarcia między nałożeniem kleju a podniesieniem etykiety wynosi zaledwie 2–5 sekund, a pojemniki na klej wymagają regularnego czyszczenia. Produkcja wielu pozycji asortymentowych z częstymi zmianami asortymentu nie jest praktyczna — każda zmiana wiąże się z wymianą magazynków na etykiety, czyszczeniem układów klejących i ponowną kalibracją.
Najlepsze dopasowanie: Produkcja na dużą skalę, w ramach jednego kodu produktu (SKU), cylindrycznych puszek z blachy białej lub aluminium — żywność w puszkach, karma dla zwierząt domowych, produkty masowego spożycia, w przypadku których o decyzji decyduje koszt etykiety na sztukę.
Dobór rodzaju etykiety do produktu, opakowania i warunków otoczenia
Znajomość działania poszczególnych technologii to dopiero połowa sukcesu. Prawdziwe pytanie brzmi: która z nich najlepiej pasuje do Twojej konkretnej sytuacji? W tej tabeli zestawiono cztery metody z czynnikami, które mają znaczenie w Twoim zakładzie produkcyjnym.
| Czynnik | PSL | Rękaw termokurczliwy | Przejazd | Druk bezpośredni |
|---|---|---|---|---|
| Materiał, z którego wykonano pojemnik | Cynę, aluminium, tworzywa sztuczne, szkło, papier | Najlepiej sprawdza się na aluminium, a także na cyny, tworzywach sztucznych i szkle | Wyłącznie puszki cylindryczne z cyny lub aluminium | Aluminium (z powłoką) |
| Warunki przechowywania | W stanie suchym, w temperaturze otoczenia | Zimno, mokro, skraplanie | W stanie suchym, w temperaturze otoczenia | Wszystkie (atrament jest trwały) |
| Elastyczność w zakresie wielu jednostek magazynowych (SKU) | Świetnie | Umiarkowany | Słaby | Bardzo słabe |
| Koszt etykiety na sztukę | od jednego do trzech tysięcy trzystu ośmiu | $0,05–0,15 | od jednej trzeciej procenta do trzech dziesiątych procenta | nie dotyczy (związane z nakładami inwestycyjnymi) |
| Minimalna pojemność użytkowa | 500–1 000 sztuk na serię | Ponad 5 000 sztuk na serię | Ponad 50 000 sztuk na serię | Ponad 500 000 sztuk na serię |
Od trybu ręcznego do w pełni automatycznego — wybór poziomu automatyzacji
Automatyzacja nie sprowadza się do wyboru między “ręcznym etykietowaniem” a “robotem za milion dolarów”. To całe spektrum, a właściwy punkt na tym spektrum zależy od aktualnej wielkości produkcji i kierunku rozwoju firmy.
Ręczne etykietowanie (0–200 sztuk dziennie): Jedna osoba nakleja ręcznie gotowe naklejki w tempie 3–5 puszek na minutę. Rozwiązanie to sprawdza się w przypadku partii testowych, dostaw na targi rolnicze lub produktów znajdujących się jeszcze na etapie weryfikacji koncepcji. Nie jest to strategia produkcyjna.
Półautomatyczne (200–2 000 sztuk dziennie): Operator umieszcza puszkę w uchwycie lub na rolce; maszyna nakłada etykiety z prędkością 20–40 sztuk na minutę. Jest to podstawowa klasa urządzeń dla małych i średnich producentów. Obliczenia są proste: jeśli codziennie poświęcasz 3 godziny na ręczne etykietowanie, sam koszt pracy w ciągu 6–12 miesięcy zrówna się mniej więcej z ceną półautomatycznej maszyny PSL klasy podstawowej. Maszyna zwraca się dzięki oszczędnościom na kosztach pracy, nie uwzględniając nawet poprawy jakości etykietowania.
W pełni zautomatyzowana (ponad 2 000 sztuk dziennie): Puszki są podawane na przenośniku, etykieciarka nakłada etykiety w linii produkcyjnej, a gotowe puszki opuszczają linię bez udziału człowieka. Prędkość: 60–300 sztuk na minutę w przypadku systemu PSL, do 1 200 cpm w przypadku systemu typu „roll-through”. Inwestycja jest większa, ale większa jest też wydajność. Kluczowy punkt decyzyjny: jeśli linia napełniająca już pracuje z prędkością 80 puszek na minutę, półautomatyczna etykieciarka o maksymalnej wydajności 40 sztuk na minutę stworzy wąskie gardło. Prędkość etykieciarki powinna wynosić co najmniej 1,1–1,2-krotność prędkości napełniarki.
Nie kupuj urządzeń automatyzujących o wydajności większej niż mogą obsłużyć urządzenia znajdujące się przed i za nimi w linii produkcyjnej. Etykieciarka o wydajności 300 cpm połączona z napełniarką o wydajności 50 cpm to jak silnik Formuły 1 w sedanie — imponujące na papierze, ale w praktyce marnotrawstwo. Dostosuj się do linii produkcyjnej, a nie do broszury.
Kluczowe czynniki przy wyborze maszyny do etykietowania puszek
Po wybraniu technologii i poziomu automatyzacji wybór samej maszyny sprowadza się do sześciu praktycznych czynników. To właśnie one odróżniają maszynę, z której będziesz zadowolony, od takiej, której zakupu będziesz żałować.
Oceniając dostawców, należy szukać producentów, którzy oferują zarówno konfiguracja niestandardowej maszyny do etykietowania puszek — dzięki czemu konstrukcja maszyny, prędkość, marki komponentów elektrycznych oraz wymiary są dostosowane do konkretnego środowiska produkcyjnego, a nie do uniwersalnych specyfikacji katalogowych — oraz przejrzystość programy obsługi posprzedażowej które na piśmie określają zakres gwarancji, zawartość zestawów części zamiennych oraz zobowiązania dotyczące czasu reakcji. Na przykład firma Levapack zapewnia konsultacje inżynieryjne wraz z obsługą rysunków CAD na etapie przedsprzedażowym, dostarcza zestawy części zamiennych zawierające kluczowe elementy podlegające zużyciu oraz zapewnia dla każdej maszyny całodobowe wsparcie techniczne dostępne za pośrednictwem wideorozmów i kanałów internetowych. Te dwa aspekty — możliwość konfiguracji na początku oraz wsparcie po zakupie — decydują o tym, czy maszyna będzie idealnie dopasowana, czy też będzie się ją po prostu tolerować.
Więcej niż tylko etykieciarka — wdrażanie etykietowania w całej linii pakującej
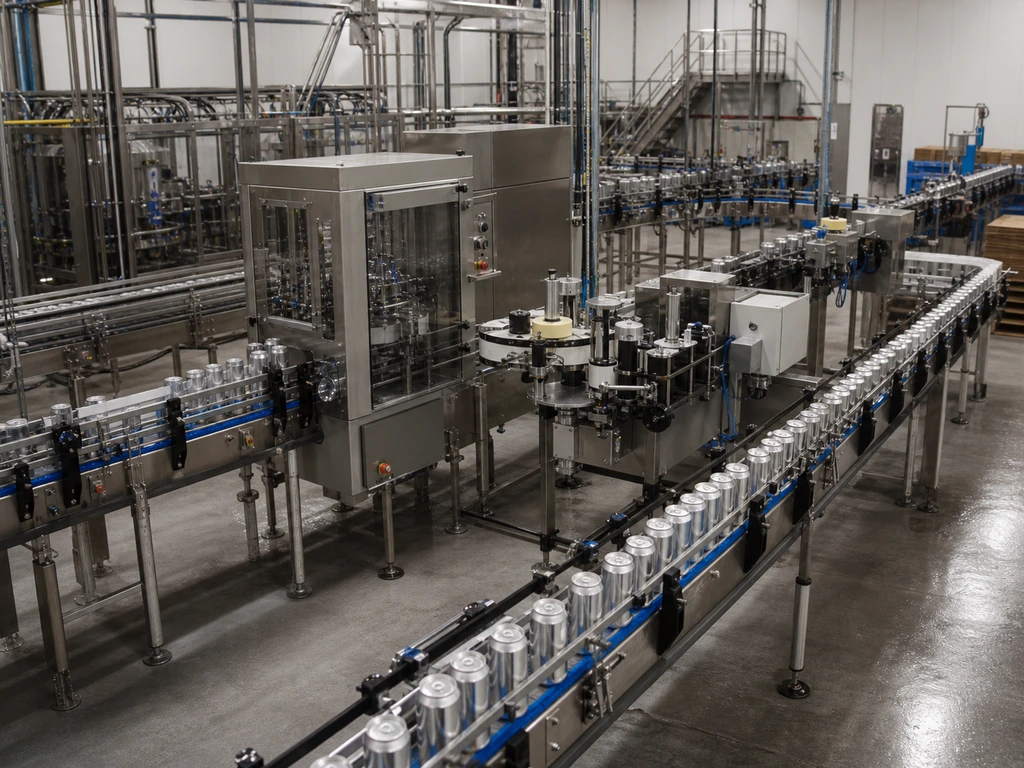
W większości poradników dotyczących etykietowania pomija się tę część. Jednak nawet najlepszy specjalista od etykietowania na świecie nie uratuje źle zaprojektowanej linii produkcyjnej.
W rzeczywistym środowisku produkcyjnym etykietowanie stanowi jedno z ogniw łańcucha: płukanie → napełnianie → zamykanie → etykietowanie → kodowanie → pakowanie. Jeśli maszyna do napełniania pracuje z prędkością 60 cpm, a etykieciarka – 120, etykieciarka spędza połowę czasu na oczekiwaniu. Jeśli przenośnik między zamykarką a etykieciarką jest zbyt krótki, puszki docierają do niej, chwiając się — co negatywnie wpływa na dokładność ustawiania, niezależnie od tego, jak precyzyjna jest maszyna.
Pojawia się też kwestia strategiczna: czy kupować maszyny osobno od różnych dostawców, czy też pozyskać całą linię od jednego partnera? Linie oparte na wielu dostawcach zapewniają maksymalną elastyczność w wyborze najlepszych w swojej klasie rozwiązań dla każdego stanowiska, ale wiążą się z obciążeniem związanym z integracją — koordynacją terminów dostaw, kompatybilnością systemów sterowania oraz odpowiedzialnością za serwis między wieloma firmami. Linia od jednego dostawcy wiąże się z mniejszym potencjałem negocjacyjnym, ale eliminuje wzajemne obwinianie się, gdy coś pójdzie nie tak. Dla osoby kupującej linię po raz pierwszy prostota wynikająca z posiadania jednego podmiotu odpowiedzialnego za całość jest zazwyczaj warta tej wyższej ceny.
Podstawowe wymogi prawne, które musi spełniać każda etykieta na puszce
Piękna etykieta, która nie spełnia wymogów prawnych, nie trafi do sprzedaży. W przypadku produktów spożywczych i napojów sprzedawanych w Stanach Zjednoczonych przepisy ustalają dwie agencje.
Wymogi FDA (21 CFR 101) — wszystkie puszki na żywność i napoje:
- Oświadczenie o tożsamości: Nazwa handlowa produktu, umieszczona w widocznym miejscu na głównym panelu ekspozycyjnym (PDP) — czyli na stronie widocznej dla konsumenta na półce. Musi być wydrukowana pogrubioną czcionką i stanowić jeden z najbardziej widocznych elementów etykiety.
- Zawartość netto: Ilość produktu, podana zarówno w jednostkach amerykańskich, jak i metrycznych (np. “Waga netto: 12 oz (340 g)”), w dolnej części 30% na karcie produktu (PDP).
- Tabela wartości odżywczych: Ujednolicony format zawierający wielkość porcji, liczbę kalorii oraz zestawienie składników odżywczych. Nagłówek “Informacje o wartościach odżywczych” musi być napisany czcionką o rozmiarze ≥13 pt; tekst główny – czcionką o rozmiarze ≥8 pt.
- Lista składników: Wszystkie składniki w kolejności malejącej według masy. Składniki cząstkowe należy podać w nawiasach (np. “Czekolada (cukier, masło kakaowe, masa kakaowa)”).
- Informacja o alergenach: 9 najczęstszych alergenów pokarmowych (mleko, jaja, ryby, skorupiaki, orzechy drzewne, orzeszki ziemne, pszenica, soja, sezam) wymienionych pod ich potocznymi nazwami – albo w wykazie składników, albo w oddzielnej informacji “Zawiera”.
- Informacje o producencie/dystrybutorze: Nazwa i adres podmiotu odpowiedzialnego. Wymagany jest adres pocztowy, jeśli nie figuruje on w aktualnym spisie miejskim.
Wymagania TTB — napoje alkoholowe (dodatkowe):
Jeśli puszka zawiera piwo, wino lub napoje spirytusowe, przepisy TTB (27 CFR, części 4, 5 i 7) wymagają dodatkowo: podania zawartości alkoholu (% ABV), rządowego ostrzeżenia, informacji o zawartości siarczynów i barwników (np. FD&C Yellow No. 5) oraz — co najważniejsze — uzyskania certyfikatu zatwierdzenia etykiety (COLA) przed produkt trafia do sprzedaży. Pominięcie wskaźnika COLA to jeden z najkosztowniejszych błędów, jakie może popełnić nowa marka napojów.
Związek między trwałością a zgodnością z przepisami: Wszystkie wymagane informacje muszą pozostać czytelne przez cały okres przydatności produktu. Jeśli papierowa etykieta wyblaknie po sześciu miesiącach przechowywania w magazynie lub etykieta PSL odklei się w chłodni, pojawia się problem związany z przestrzeganiem przepisów — a nie tylko kwestia estetyczna. Wybór materiału, z którego wykonana jest etykieta, oraz sposób jej nakładania to nie tylko kwestie estetyczne. Stanowią one część zarządzania ryzykiem regulacyjnym.
Jeśli rozważają Państwo różne rozwiązania w zakresie etykietowania i chcą porównać parametry techniczne lub omówić konfigurację dostosowaną do rozmiaru Państwa puszek i wielkości produkcji, zachęcamy do skorzystania z katalogu firmy Levapack oraz do konsultacji z naszym zespołem inżynierów.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL