
Główne typy maszyn etykietujących, które każdy kierownik ds. pakowania powinien znać
W nowoczesnym procesie zaopatrzenia w opakowania występuje zasadnicza rozbieżność: dobór urządzeń do etykietowania opiera się na deklarowanych prędkościach, a nie na właściwościach fizycznych produktu. Ta rozbieżność prowadzi do ciągłych mikroprzerw w pracy, niedopuszczalnie wysokiego odsetka odrzutów spowodowanego przekrzywionymi etykietami oraz zawyżonych kosztów operacyjnych. Aby osiągnąć płynną integrację i zadbać o ogólną efektywność sprzętu (OEE), kierownicy produkcji muszą zrozumieć budowę mechaniczną systemów etykietujących. Ten kompleksowy przewodnik przedstawia podstawowe typy maszyn etykietujących, ich mechanikę oraz parametry strategiczne niezbędne do wyeliminowania przestojów i zapewnienia bezbłędnej prezentacji marki na półkach sklepowych.
Dopasowanie maszyn etykietujących do geometrii pojemników i logiki zastosowania
Podstawowym kryterium przy wyborze etykieciarki nie jest nigdy jej wydajność, lecz geometria i stabilność opakowania. Kształt produktu determinuje rodzaj systemów mechanicznych niezbędnych do jego stabilizacji w kluczowej milisekundzie nakładania etykiety. Niedopasowanie konstrukcji maszyny do geometrii opakowania gwarantuje niepowodzenie nakładania etykiety.
| Geometria kontenera | Wymagany mechanizm obsługi | Typowe zastosowania przemysłowe |
|---|---|---|
| Cylindryczny (stabilny) | Taśmy owijające liniowe lub obrotowe / 3-punktowe rolki pozycjonujące | Butelki po napojach, szklane słoiki, pełne puszki blaszane/aluminiowe, puszki aerozolowe |
| Płaskie i owalne (wielościenne) | Wyrównanie łańcuchów + górny pas dociskowy (niezbędny do zapobiegania przekrzywieniu) | Butelki po szamponie, kanistry po oleju silnikowym, pojemniki po detergentach, opakowania kosmetyków |
| Nieregularne i niestabilne | Poziome etykieciarki o konstrukcji owijającej, rolki czopowe lub niestandardowe systemy krążkowe | Tubki do szminki, szklane ampułki, miękkie tubki do wyciskania, fiolki |
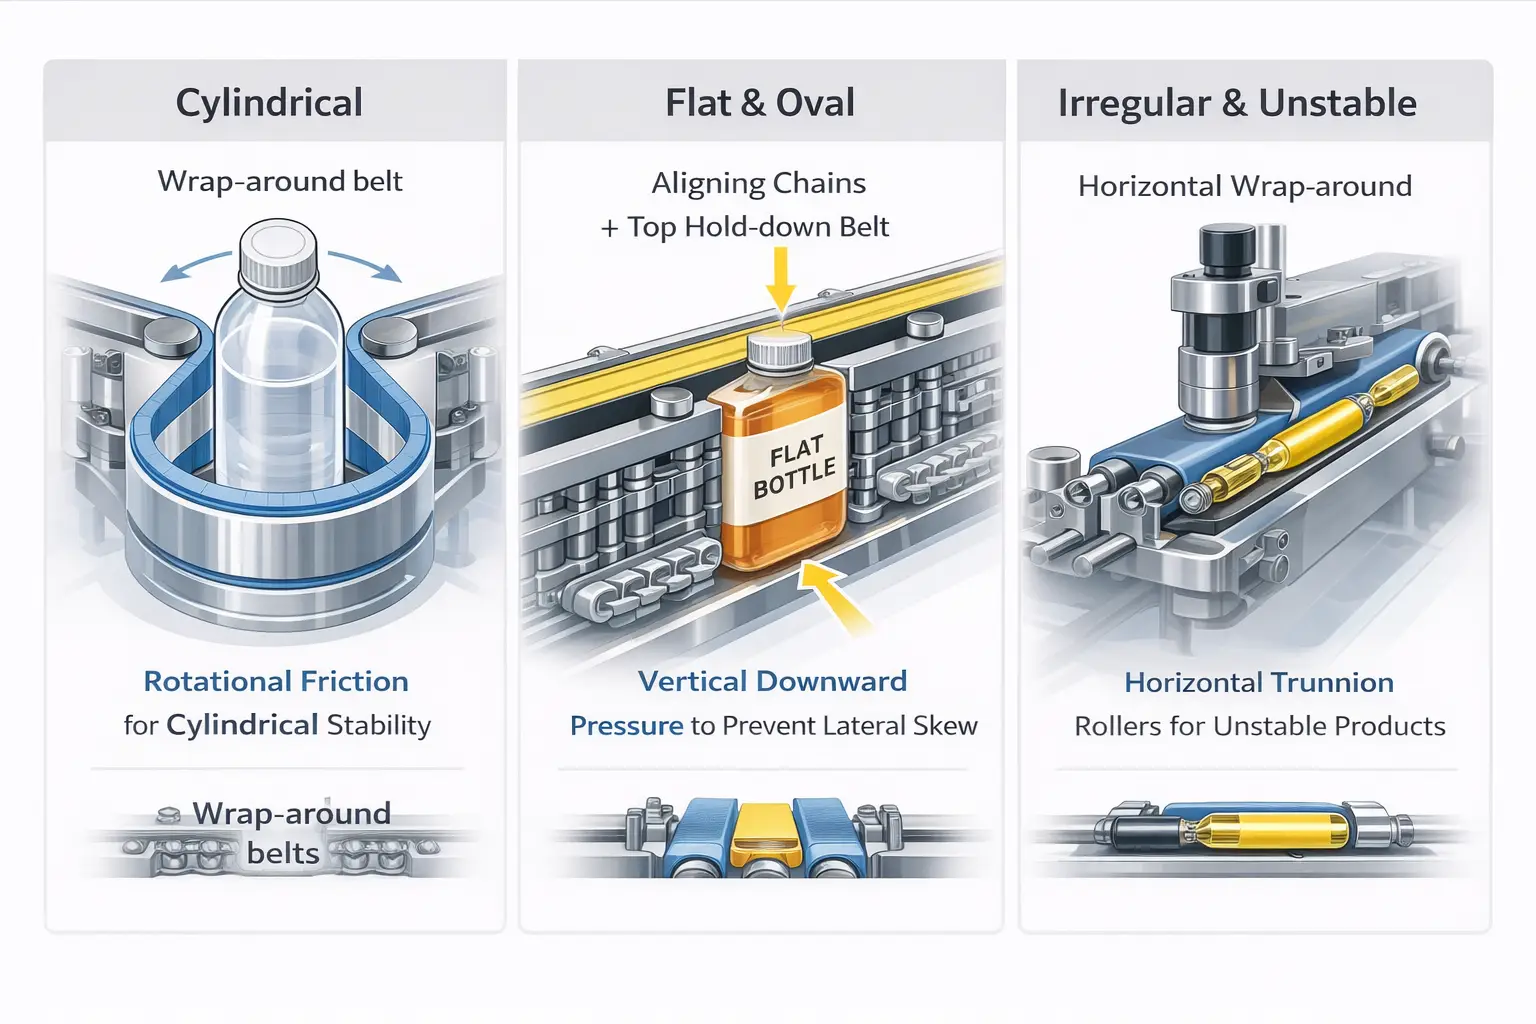
Zgodność geometrii kontenerów
Pojemniki cylindryczne
W przypadku stabilnych, stojących w pozycji pionowej pojemników, takich jak standardowe butelki na napoje i szklane słoiki, standardem branżowym są etykieciarki owijające. Maszyny te działają w oparciu o tarcie obrotowe. Pojemnik przemieszcza się po przenośniku i napotyka obracający się pas gąbkowy lub trzypunktowy mechanizm pozycjonujący (składający się z rolki napędowej, rolki podtrzymującej i rolki dociskowej). Gdy taśma etykietowa podaje przednią krawędź etykiety na pojemnik, mechanizm obrotowy obraca butelkę, idealnie owijając etykietę wokół jej obwodu. Wyzwaniem inżynieryjnym jest tutaj uwzględnienie stożkowatości (kąta nachylenia) butelek szklanych lub plastikowych; nawet stożkowatość wynosząca jeden stopień wymaga zastosowania specjalistycznej, przechylnej głowicy nakładającej oraz stożkowych taśm owijających, aby zapobiec zwijaniu się etykiety w spiralę w górę lub w dół podczas nakładania.
Płaskie i owalne pojemniki
W przypadku przejścia z idealnego walca na płaski lub owalny pojemnik — taki jak butelka szamponu czy kanister na olej silnikowy — zasady fizyczne związane z nakładaniem etykiet ulegają radykalnej zmianie. Nie można już obracać pojemnika. Zamiast tego etykiety muszą być nakładane na boki butelki podczas jej ruchu liniowego. Najpoważniejszą usterką techniczną przy etykietowaniu płaskich butelek jest przesunięcie boczne. Gdy podkładka aplikatora lub szczotka dociskowa uderza w bok butelki, wywiera siłę boczną. Jeśli butelka nie jest sztywno zamocowana, obróci się nieznacznie na przenośniku, co spowoduje nałożenie etykiety pod skośnym kątem. Dlatego też maszyna do etykietowania pojemników płaskich lub owalnych trzeba być wyposażona w łańcuchy wyrównujące (służące do idealnego wycentrowania i ustawienia butelki) oraz górny pas dociskowy (służący do wywierania pionowego nacisku w dół, unieruchamiający butelkę na przenośniku i zabezpieczający ją przed siłami bocznymi).
Pojemniki o nieregularnych kształtach i niestabilne
Produkty o wysokim środku ciężkości lub o podstawie zbyt małej, by mogły stać pionowo na ruchomym przenośniku — takie jak pomadki kosmetyczne, ampułki farmaceutyczne czy miękkie tubki kosmetyczne — nie mogą być przetwarzane na standardowych przenośnikach pionowych. Próba takiego przetwarzania skutkuje upadkiem produktów, co powoduje katastrofalne zatory. Rozwiązaniem mechanicznym jest pozioma etykieciarka owijająca. W tej konstrukcji produkty są podawane z leja zasypowego na poziome rolki obrotowe. Produkty leżą płasko, są bezpiecznie utrzymywane między rolkami i obracane w płaszczyźnie poziomej podczas nakładania etykiety. W przypadku produktów o nietypowych kształtach, które nie mogą się toczyć, stosuje się niestandardowe systemy krążków (tacki nośne), które zapewniają transport produktu przez stację etykietowania z zachowaniem absolutnej sztywności.
Logika nakładania etykiet i pokrycia
Etykietowanie pojedyncze oraz z przodu i z tyłu
To, czy produkt wymaga jednej etykiety, czy też etykiet z przodu i z tyłu, determinuje liczbę głowic nakładających oraz logikę synchronizacji sterownika PLC (programowalnego sterownika logicznego). Etykietowanie z przodu i z tyłu wymaga zastosowania dwóch głowic dozujących działających w idealnej synchronizacji. Mechanizm typu „push-pull” odwijacza taśmy musi być precyzyjnie skalibrowany, aby zapewnić, że gdy butelka przechodzi między dwiema głowicami, obie etykiety są nakładane jednocześnie i symetrycznie. Nawet milimetrowe przesunięcie może zepsuć estetyczną symetrię produktu detalicznego klasy premium.
Kompleksowa ochrona w zakresie etykietowania
Gdy etykieta musi obejmować cały obwód cylindrycznego pojemnika, dokładność nakładania się staje się głównym wskaźnikiem jakości. Jeśli pojemnik przesunie się podczas obracania lub jeśli napięcie taśmy na rolce etykiet ulegnie wahaniom, tylna krawędź etykiety nie zrówna się idealnie z przednią krawędzią, co spowoduje powstanie nieestetycznej szczeliny lub niewłaściwie wyrównanego połączenia. Najnowocześniejsze systemy owijania wykorzystują serwonapędowe sterowanie orientacją, aby zapewnić, że tolerancja nakładania się mieści się w ścisłym przedziale ±1 mm.
Etykiety zabezpieczające przed manipulacją i etykiety narożne
W branżach podlegających ścisłej regulacji, takich jak przemysł farmaceutyczny, elektroniczny (opakowania 3C) oraz kosmetyki z segmentu premium, plomby zabezpieczające przed manipulacją są obowiązkowe. Maszyny do etykietowania narożnego zostały zaprojektowane tak, aby nakładać pojedynczą etykietę na dwie sąsiadujące ze sobą powierzchnie kartonu — zazwyczaj nakładając etykietę na górny panel, a następnie wykorzystując dodatkowy pneumatyczny dociskacz lub szczotkę napędzaną silnikiem do szybkiego zagięcia pozostałej części etykiety pod kątem 90 stopni w dół panelu bocznego. Proces ten wymaga niezwykłej precyzji, ponieważ jakiekolwiek pęcherzyki powietrza lub rozdarcie plomby zabezpieczającej podczas zagięcia spowoduje automatyczne odrzucenie produktu przez kolejne systemy kontroli wizyjnej.
Technologie etykietowania według sposobu nakładania kleju i materiału
Sposób, w jaki etykieta przykleja się do pojemnika, określa ogólną kategorię maszyny etykietującej. Wybór ten wymaga znalezienia delikatnej równowagi między ograniczeniami związanymi z prezentacją wizualną, standardami środowiska produkcyjnego oraz długoterminowymi kosztami operacyjnymi (OpEx) wynikającymi z kosztów materiałów eksploatacyjnych.
Systemy wrażliwe na nacisk (samoprzylepne)
Etykieciarki wykorzystujące etykiety samoprzylepne stanowią absolutnie dominującą technologię we współczesnym pakowaniu, zwłaszcza w branżach farmaceutycznej, kosmetyków klasy premium oraz żywności specjalistycznej. Maszyny te wykorzystują wstępnie zadrukowane etykiety dostarczane w postaci ciągłej rolki z podkładem oddzielającym (papierem nośnym). Taśma jest przepuszczana przez szereg ramion napinających z regulacją napięcia i naciągana na ostrą, ustawioną pod kątem “płytkę odrywającą”. Ponieważ materiał etykiety jest sztywniejszy niż cienki papier podkładowy, gwałtowne naciągnięcie podkładu wokół płytki odrywającej powoduje oddzielenie etykiety i wyrzucenie jej do przodu na przechodzący pojemnik, gdzie jest natychmiast wygładzana lub rozprostowywana.
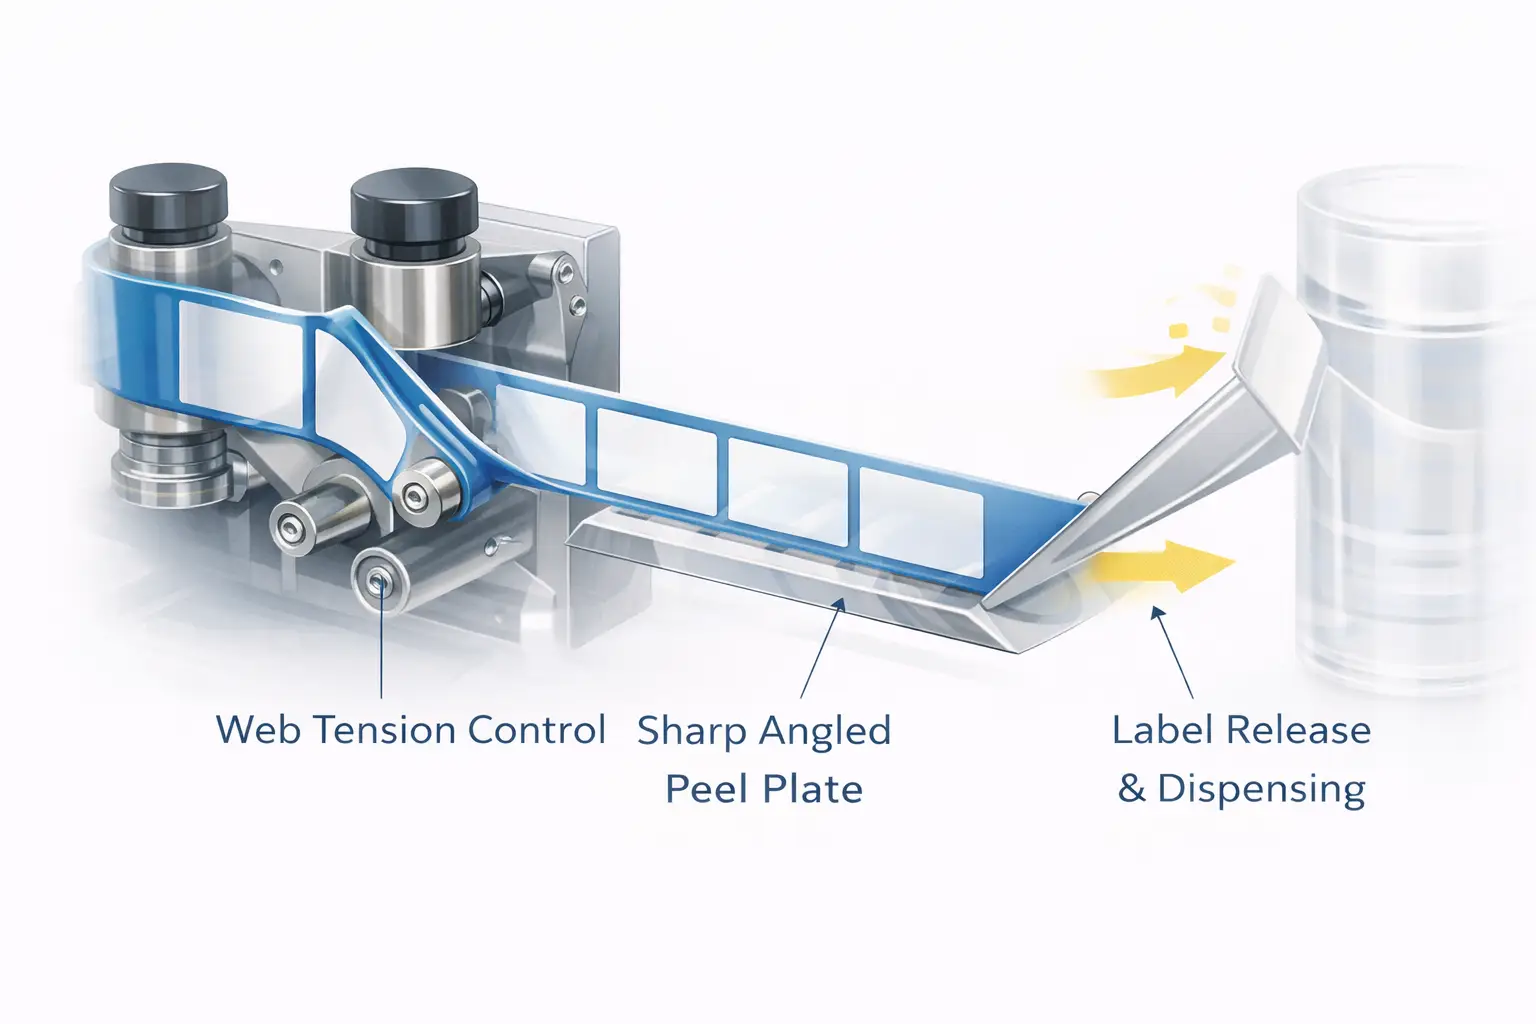
Zalety i wpływ na koszty operacyjne: Główną zaletą technologii samoprzylepnej jest jej wyjątkowa czystość i natychmiastowa gotowość do użycia. Nie ma potrzeby podgrzewania kleju, nie ma kłopotliwego sprzątania ani ryzyka zanieczyszczenia klejem — co sprawia, że jest to rozwiązanie obowiązkowe w pomieszczeniach czystych podlegających rygorystycznym wymogom GMP (Good Manufacturing Practice). Technologia ta pozwala również na stosowanie etykiet o bardzo złożonych kształtach oraz etykiet typu “no-label look”, czyli przezroczystych na przezroczystym podłożu. Jednak z punktu widzenia kosztów etykiety samoprzylepne wiążą się z wyższym kosztem jednostkowym materiałów eksploatacyjnych w porównaniu z innymi metodami, głównie ze względu na marnotrawstwo silikonowej warstwy podkładowej, którą należy nieustannie nawijac i utylizować.
Technologie rękawów termokurczliwych
Gdy marka wymaga pokrycia graficznego w zakresie 360 stopni, od góry do dołu, na złożonym, zakrzywionym w trójwymiarze opakowaniu (takim jak profilowana butelka na napój izotoniczny lub rozpylacz z uchwytem w kształcie klepsydry), płaskie etykiety samoprzylepne nie są w stanie dopasować się do geometrii opakowania bez poważnego marszczenia. Rozwiązaniem technicznym jest etykieciarka do rękawów termokurczliwych. Maszyna ta odwijana jest ciągłą rurkę folii polimerowej (zazwyczaj PETG lub PVC), tnie ją na dokładną długość za pomocą zespołu noży obrotowych, a następnie nakłada rękaw na pojemnik za pomocą opadającego trzpienia.
Po nałożeniu rękawa pojemnik przechodzi przez tunel termokurczliwy. W przypadku skomplikowanych krzywizn preferowane są tunele parowe, ponieważ zapewniają one równomierne rozprowadzanie ciepła w zakresie 360 stopni, co powoduje kurczenie się polimeru i idealne dopasowanie go do kształtu pojemnika. Tunele z elektrycznym ogrzewaniem promiennikowym są również stosowane w prostszych zastosowaniach lub tam, gdzie nie można dopuścić do obecności wilgoci pochodzącej z pary. Co najważniejsze: Zgrzewanie rękawów termokurczliwych to tylko praktyczna metoda pozwalająca na masową dekorację pustych, nieznajdujących się pod ciśnieniem puszek aluminiowych, ponieważ wywieranie mechanicznego nacisku bocznego na pustą puszkę spowoduje jej zgniecenie.
Systemy kleju mokrego i kleju topliwego
W przypadku produktów sprzedawanych w dużych ilościach i o niskiej marży kluczowe znaczenie ma obniżenie kosztu jednostkowego etykiety. Właśnie w tym zakresie systemy z klejem mokrym i klejem topliwym sprawdzają się najlepiej.
Etykieciarki na klej mokry (na zimno): Maszyny z klejem mokrym, stanowiące od dawna podstawę przemysłu napojowego, pobierają pojedyncze, wycięte i ułożone w stosy etykiety papierowe z magazynka. Obrotowa paleta nakłada na etykietę cienką warstwę zimnego kleju na bazie wody lub żywicy, po czym etykieta jest dociskana do pojemnika. Klej mokry charakteryzuje się wyjątkową wytrzymałością w zimnym i wilgotnym środowisku, co sprawia, że jest standardem w przypadku szklanych butelek piwnych, na których występuje intensywna kondensacja.
Systemy z klejem topliwym (z podawaniem z rolki): W branżach wody butelkowanej i napojów gazowanych (CSD), gdzie dominują maszyny do nakładania kleju topliwego, wykorzystuje się ciągłe rolki niedrogiej folii BOPP (polipropylenu orientowanego dwuosiowo). Maszyna tnie folię, a bęben próżniowy przenosi ją przez wałek klejący, który nakłada mikroskopijny pasek kleju topliwego tylko do przedniej i tylnej krawędzi etykiety. Następnie etykieta jest owijana wokół butelki z błyskawiczną prędkością. Dzięki całkowitemu wyeliminowaniu podkładu i zminimalizowaniu zużycia kleju systemy kleju topliwego zapewniają najniższe możliwe koszty eksploatacyjne związane z materiałami eksploatacyjnymi, umożliwiając ciągłą pracę linii o dużej prędkości przy minimalnych nakładach materiałowych.
Podstawowe elementy decydujące o precyzji i szybkości
Dwie maszyny mogą wyglądać identycznie na hali produkcyjnej, a mimo to jedna z nich działa bez zarzutu przez całą dekadę, podczas gdy druga codziennie powoduje zatory, przekrzywione etykiety i odrzucone partie. Czynnik decydujący o tej różnicy kryje się pod obudową ze stali nierdzewnej: jest to architektura napędu elektrycznego oraz systemy wykrywania czujnikowego.
Układy napędowe: silniki krokowe a silniki serwo
Mechanizm podający w etykieciarkach samoprzylepnych — czyli mechanizm odpowiedzialny za odrywanie etykiety od płyty odrywającej dokładnie w tej samej mikrosekundzie, w której pojawia się butelka — jest napędzany silnikiem krokowym lub serwosilnikiem. Zrozumienie tej różnicy jest najważniejszą oceną techniczną, jaką musi dokonać kierownik ds. pakowania.
| Parametry techniczne | Silnik krokowy (w pętli otwartej) | Silnik serwo (w pętli zamkniętej) |
|---|---|---|
| Mechanizm kontroli | Pętla otwarta (odbiera sygnały impulsowe, brak mechanizmu sprzężenia zwrotnego położenia) | Pętla zamknięta (ciągłe sprzężenie zwrotne dotyczące położenia w czasie rzeczywistym za pomocą wbudowanych enkoderów) |
| Optymalna przepustowość | Mała do średniej skala (< 150 butelek na minutę) | Wydajność od średniej do bardzo wysokiej (200–1000+ butelek na minutę) |
| Precyzja i niezawodność | Pod wpływem wysokiego momentu obrotowego występuje tendencja do “pomijania kroków”, co powoduje odchylenie od zamierzonej pozycji. | Dynamicznie koryguje położenie. Zapewnia ścisłą tolerancję ±1 mm. |
Rzeczywistość inżynierska: Silnik krokowy działa „na ślepo”. Sterownik PLC nakazuje mu obrót o dokładnie 1 000 kroków w celu wydania jednej etykiety. Jeśli opór mechaniczny (np. ciężka rolka etykiet lub gwałtowny wzrost napięcia) spowoduje, że silnik fizycznie pominie 5 kroków, silnik nie jest tego świadomy. Kolejna etykieta zostanie wydana z opóźnieniem, a błąd kumuluje się w trakcie zmiany, aż etykiety całkowicie nie będą trafiać w docelowy obszar. Z kolei silnik serwo posiada wbudowany enkoder. Nieustannie komunikuje się on ze sterownikiem PLC, weryfikując swoją dokładną pozycję fizyczną tysiące razy na sekundę. Jeśli wystąpi opóźnienie rzędu ułamka milimetra, natychmiast pobiera więcej prądu, aby skorygować tę rozbieżność. W przypadku każdej linii pracującej z prędkością powyżej 200 BPM lub linii wymagających tolerancji ±1 mm, serwonapędy z zamkniętą pętlą są absolutnym, niepodważalnym wymogiem.
Technologie czujnikowe i wykrywanie materiałów
Sterownik PLC maszyny etykietującej pełni rolę jej „mózgu”, natomiast czujniki są jej „oczami”. Jeśli czujnik nie jest w stanie dokładnie określić odstępu między etykietami na taśmie, maszyna będzie podawać etykiety nieregularnie, co spowoduje zmarnowanie całych rolek etykiet i wstrzymanie produkcji.
Tradycyjne krycie: Standardowym, niezawodnym narzędziem w branży jest czujnik fotoelektryczny (potocznie nazywany „elektrycznym okiem”). Emituje on wiązkę światła przechodzącą przez taśmę etykietową. Sama warstwa podkładowa przepuszcza światło, natomiast warstwa podkładowa wraz z papierową etykietą blokuje je. Czujnik rejestruje tę różnicę w natężeniu światła, aby wykryć przerwę w taśmie etykietowej.
Wyzwanie „Transparent”: W branży kosmetycznej i napojowej szeroko stosuje się przezroczyste etykiety foliowe o wyglądzie “bez etykiety”. Jeśli przez czujnik fotoelektryczny przepuści się przezroczystą etykietę na przezroczystej podkładce z PET, światło przechodzi prosto przez oba materiały. Maszyna nie “widzi” etykiety i będzie w sposób ciągły nawijac całą rolkę na podłogę. Aby przetwarzać przezroczyste materiały foliowe, konieczna jest modernizacja układu elektrycznego. Rozwiązaniem jest czujnik ultradźwiękowy, która wysyła fale dźwiękowe o wysokiej częstotliwości przez siatkę i mierzy tłumienie akustyczne (mikroskopijną różnicę w grubości między samą wkładką a wkładką z etykietą). Alternatywnie, a czujnik pojemnościowy można zastosować metodę, która mierzy zmienność właściwości dielektrycznych materiałów i okazuje się wyjątkowo niezawodna w przypadku przezroczystych etykiet z metalicznym tłoczeniem foliowym lub gęstymi metalicznymi farbami.
Wybór sprzętu: szybkość, integracja i przezbrajanie
Zakup etykieciarki oparty wyłącznie na pojedynczych wskaźnikach wydajności stanowi niebezpieczną pułapkę. W nowoczesnym zakładzie produkcyjnym etykieciarka stanowi węzeł w ramach wzajemnie powiązanego ekosystemu. Jej prawdziwą wartość określa to, jak płynnie synchronizuje się z urządzeniami znajdującymi się przed i za nią w łańcuchu produkcyjnym oraz jak szybko można ją dostosować do różnych serii produkcyjnych.
Samodzielne etykieciarki a zsynchronizowane systemy wbudowane w linię produkcyjną
Działania samodzielne: Ręczne i półautomatyczne etykieciarki osiągają zazwyczaj maksymalną wydajność na poziomie około 30–50 butelek na minutę. Te samodzielne urządzenia wymagają od operatora ręcznego załadowania butelki, uruchomienia pedału nożnego lub mikroprzełącznika oraz wyładowania gotowego produktu. Chociaż są one bardzo opłacalne i nadają się do laboratoriów badawczo-rozwojowych, browarów rzemieślniczych lub produkcji dyskretnej o małej skali, ich zależność od tempa pracy operatora poważnie ogranicza przepustowość i powoduje zmienność wynikającą z błędów ludzkich w zakresie spójności umieszczania etykiet podczas długiej zmiany.
Zsynchronizowane systemy „pod klucz” typu inline: W przypadku produkcji na skalę przemysłową etykieciarka musi być w pełni zintegrowana z linią przenośnikową. Architektury liniowe (inline) przetwarzają butelki przemieszczające się po prostym przenośniku, co stanowi idealne rozwiązanie dla linii o średniej i wysokiej wydajności, działających w zakresie od 50 do 300 BPM. Zapewniają one doskonałą równowagę między prędkością a prostotą konstrukcji. W przypadku światowych gigantów branży napojowej, osiągających wydajność od 400 do ponad 1 000 BPM, fizyka układów liniowych osiąga swoje granice. Linie te wymagają Etykieciarki z obrotowym kołem gwiaździstym. Butelki są kierowane z głównego przenośnika na ogromną, nieustannie obracającą się karuzelę, gdzie poszczególne mechaniczne lub serwonapędzane talerze obracają pojemniki w idealny sposób, podczas gdy liczne stacje etykietujące nakładają jednocześnie etykiety na przód, tył i szyjkę butelek z zapierającą dech w piersiach prędkością.
Integracja linii i systemy sterowania
Etykieciarka pracująca w próżni jest bezużyteczna. Sterownik PLC maszyny musi nawiązać niezawodną komunikację wejścia/wyjścia (I/O) z poprzedzającą ją napełniarką oraz następującą po niej pakowarką do kartonów. Jeśli w pakowarce nastąpi zacięcie, etykieciarka musi natychmiast otrzymać sygnał zatrzymania, aby zapobiec gromadzeniu się pojemników, ich zgniataniu się nawzajem i spowodowaniu poważnej awarii linii produkcyjnej.
Ponadto zaawansowana integracja wymaga kaskadowe sterowanie prędkością. Jeśli prędkość pracy maszyny napełniającej znajdującej się przed etykieciarką spadnie z 200 BPM do 150 BPM z powodu zmiany lepkości produktu, system śledzenia za pomocą enkodera w etykieciarkach musi dynamicznie spowolnić pracę przenośnika i głowic dozujących, aby bezbłędnie dostosować się do nowego tempa. Równie istotna jest integracja fizyczna; niewłaściwe dopasowanie wysokości przenośników lub brak odpowiednio dobranych stołów akumulacyjnych (stref buforowych) przed i za etykieciarką spowoduje częste mikrozatrzymania (cykle start-stop), co drastycznie skraca żywotność silników i obniża wskaźnik OEE linii.
Mechanizmy szybkiej wymiany zapewniające elastyczność w przypadku wielu asortymentów
Dla producentów zajmujących się pakowaniem na zlecenie (OEM/ODM), zarządzających zróżnicowanym asortymentem produktów, maszyna pracująca z prędkością 300 BPM, której dostosowanie do nowego kształtu butelki zajmuje cztery godziny, stanowi obciążenie finansowe. Elastyczność mechaniczna maszyny ma bezpośredni wpływ na wyniki finansowe.
Oceniając maszynę przeznaczoną do linii produkcyjnych z wieloma pozycjami asortymentowymi, należy zwrócić szczególną uwagę na mechanizmy regulacyjne bez użycia narzędzi. Operatorzy nie powinni potrzebować kluczy ani kluczy imbusowych do regulacji szyn prowadzących, wysokości głowicy aplikatora ani położenia czujników. W maszynach wysokiej jakości stosuje się pokrętła ręczne w połączeniu z cyfrowe wskaźniki położenia (liczniki SIKO). Jeśli przechodzi się z okrągłej butelki o pojemności 500 ml na kwadratową butelkę o pojemności 1 l, operator po prostu ustawia pokrętła ręczne zgodnie z wcześniej odnotowanymi wartościami liczbowymi zawartymi w książce receptur. W połączeniu z szybkozłącznymi elementami wymiennymi (takimi jak magnetyczne koła gwiaździste lub zatrzaskowe szyny prowadzące) można zastosować zasady SMED (Single-Minute Exchange of Die), skracając wyczerpującą, trwającą 2 godziny zmianę mechaniczną do przewidywalnego, powtarzalnego procesu trwającego 15 minut, co pozwala zaoszczędzić wiele godzin rentownego czasu produkcji.
Zastosowania przemysłowe i ograniczenia związane z konkretnymi materiałami
Maszyny ogólnego przeznaczenia nie sprawdzają się w ekstremalnych warunkach przemysłowych. Różne rynki wertykalne nakładają surowe ograniczenia fizyczne i bezkompromisowe normy regulacyjne, które ściśle determinują konstrukcję maszyn.
Etykietowanie produktów spożywczych, napojów i puszek aluminiowych
Urządzenia stosowane w zakładach produkujących żywność i napoje muszą wytrzymywać rygorystyczne procedury sanitarne. Obudowa maszyny musi być wykonana ze stali nierdzewnej klasy 304 lub 316, a szafy elektryczne muszą być całkowicie zamknięte i posiadać stopień ochrony IP65 lub IP67, aby wytrzymać mycie pod wysokim ciśnieniem oraz działanie żrących środków czyszczących bez ryzyka zwarcia.
Tabu związane z puszkami aluminiowymi: W przypadku opakowań napojów istnieje istotne ograniczenie fizyczne związane z puszkami aluminiowymi. Pusta, nieznajdująca się pod ciśnieniem puszka aluminiowa charakteryzuje się wysoką wytrzymałością osiową (w kierunku od góry do dołu), ale praktycznie zerową wytrzymałością promieniową (w kierunku z boku na bok). Nie można naklejać etykiet samoprzylepnych na puste puszki aluminiowe przy użyciu standardowych taśm owijających. Nacisk boczny wywierany przez gąbkę do wycierania natychmiast zgnije cienkie ścianki, co spowoduje, że wskaźnik odrzutów wyniesie 100%. Naklejanie etykiet samoprzylepnych na puszki musi odbywać się wyłącznie na dalszym etapie procesu, po Puszka została napełniona, uzupełniona ciekłym azotem (w przypadku napojów niegazowanych) i zgrzana, co zapewniło w niej ciśnienie wewnętrzne niezbędne do wytrzymania działania maszyn etykietujących. Jeśli konieczne jest ozdabianie pustych puszek przed napełnieniem, jedynym technicznym rozwiązaniem jest zastosowanie technologii etykiet termokurczliwych (która nie wywiera nacisku bocznego).
Zgodność produktów farmaceutycznych i kosmetycznych z przepisami
Sektor farmaceutyczny działa w ramach przepisów opartych na zasadzie zerowej tolerancji. Systemy etykietowania muszą tu spełniać surowe normy GMP oraz wymagania FDA 21 CFR część 11, które nakładają obowiązek zapewnienia rygorystycznej identyfikowalności danych, stosowania podpisów elektronicznych oraz prowadzenia ścieżek audytu. Aby zapewnić zgodność z tymi wymogami, producenci etykiet farmaceutycznych często integrują Systemy drukowania i nakładania (P&A)—zastosowanie drukarek termotransferowych bezpośrednio w głowicy etykietującej, co pozwala na dynamiczne drukowanie kodów partii, dat ważności oraz dwuwymiarowych, serializowanych kodów kreskowych typu matrycowego na każdej etykiecie tuż przed jej naklejeniem. Rozwiązanie to jest połączone z szybkimi kamerami kontrolnymi systemu Machine Vision, które przeprowadzają weryfikację optyczną znaków (OCV), natychmiast odrzucając każdą butelkę z rozmazanym kodem kreskowym lub bez etykiety.
W branży kosmetyków premium wyzwanie ma charakter czysto estetyczny. Ekskluzywny efekt “clear-on-clear” wymaga nakładania przezroczystych etykiet na przezroczyste szkło lub akryl bez pozostawiania choćby jednej mikroskopijnej pęcherzyka powietrza. Wymaga to zastosowania specjalistycznych mechanizmów dociskających z raklami o dużej gęstości oraz niezwykle precyzyjnej serwosterowanej kontroli napięcia, aby zapewnić idealnie płaskie ułożenie etykiety, ponieważ nawet najmniejsza wada wizualna negatywnie wpływa na postrzeganie marki.
Struktura kosztów i efektywność operacyjna (OpEx a CapEx)
Zakup etykieciarki oparty wyłącznie na pojedynczych wskaźnikach wydajności stanowi niebezpieczną pułapkę. W nowoczesnym zakładzie produkcyjnym etykieciarka stanowi węzeł w ramach wzajemnie powiązanego ekosystemu. Jej prawdziwą wartość określa to, jak płynnie synchronizuje się z urządzeniami znajdującymi się przed i za nią w łańcuchu produkcyjnym oraz jak szybko można ją dostosować do różnych serii produkcyjnych.
Początkowe nakłady inwestycyjne (CapEx)
Podstawowy poziom nakładów inwestycyjnych (CapEx) związanych z maszyną etykietującą zależy od jej architektury napędowej i geometrii ramy. Przejście z maszyny liniowej z napędem krokowym na w pełni serwonapędzany system liniowy spowoduje wzrost początkowej ceny zakupu, ale gwarantuje stabilność pracy przy dużych prędkościach. Przejście na szybką, wielostanowiskową etykieciarkę obrotową wiąże się z ogromną inwestycją kapitałową, odpowiednią jedynie dla zakładów produkujących napoje na skalę przemysłową, gdzie ogromna wydajność uzasadnia amortyzację. Ponadto niezbędne moduły dostosowane do indywidualnych potrzeb znacząco wpływają na wysokość nakładów inwestycyjnych. Zintegrowanie niestandardowych systemów transportu krążków do butelek niestabilnych, dodanie dmuchaw z jonizowanym powietrzem w celu eliminacji ładunków elektrostatycznych z przezroczystych etykiet foliowych lub zamontowanie przemysłowych kamer kontrolnych Cognex lub Keyence zwiększy początkowe wydatki, ale są to inwestycje niezbędne do zagwarantowania produkcji bez wad.
Materiały eksploatacyjne i ukryte koszty przestojów (OpEx)
Prawdziwe straty finansowe na linii pakującej kryją się w kosztach operacyjnych (OpEx). Analizując materiały eksploatacyjne, należy zauważyć, że etykiety samoprzylepne wiążą się z nieodłączną nadwyżką kosztów, ponieważ płaci się za silikonową warstwę podkładową, która ostatecznie jest nawijana na szpulę jako odpad i wyrzucana. Natomiast systemy z klejem topliwym z podawaniem z rolki wykorzystują folię BOPP bez podkładu, co zapewnia znacznie niższy koszt w przeliczeniu na butelkę, co czyni je jedynym logicznym wyborem w przypadku produktów o dużej objętości sprzedaży i niskiej marży, takich jak woda butelkowana.
Jednak najbardziej destrukcyjnym ukrytym kosztem operacyjnym (OpEx) są przestoje spowodowane przez tani sprzęt. Niedroga etykieciarka wykorzystująca silniki krokowe w pętli otwartej często traci synchronizację. Powoduje to, że etykiety są naklejane pomarszczone lub nieprawidłowo wyrównane. Nie tylko ponosisz straty związane z zmarnowaną etykietą i zniszczonym produktem wewnątrz butelki, ale także koszty pracy związane z zatrzymaniem linii, usunięciem zacięcia, ponowną kalibracją maszyny i ponownym uruchomieniem. Gdy maszyna powoduje 15 minut przestoju na zmianę na linii o wydajności 200 BPM, tracisz codziennie 3 000 sztuk niewyprodukowanych produktów. W skali roku obrotowego straty finansowe wynikające z niskiego wskaźnika OEE znacznie przewyższają oszczędności wynikające z zakupu tańszej maszyny.
Wniosek: Strategiczna lista kontrolna dotycząca Twojej inwestycji
- Krok 1: Bezkompromisowe filtrowanie geometryczne: Należy jasno określić kształt, stabilność i sztywność pojemnika. Architektura systemu transportu powinna wynikać z praw fizyki. Należy przestrzegać branżowych zasad — na przykład nigdy nie wywierać mechanicznego nacisku bocznego na puste, nieznajdujące się pod ciśnieniem puszki aluminiowe.
- Krok 2: Dostosowanie przepustowości do architektury elektrycznej: Dopasuj docelową wydajność w butelkach na minutę (BPM) do mechanizmu napędowego. Jeśli wydajność linii przekracza 150 BPM, należy zrezygnować z silników krokowych i zastosować serwosystemy z zamkniętą pętlą, aby zapobiec dryftowi przy dużych prędkościach. Technologię czujników (fotoelektryczną lub ultradźwiękową) należy wyraźnie dopasować do stopnia nieprzezroczystości podłoża etykiety.
- Krok 3: Nakazanie przeprowadzenia testu odbiorczego w fabryce (FAT): Nigdy nie zawieraj umowy na zakup sprzętu na podstawie broszury. Wymagaj, aby producent przetestował w swoim zakładzie Twoje rzeczywiste butelki produkcyjne i rolki etykiet, potwierdzając deklarowaną precyzję, wydajność OEE oraz rzeczywiste czasy przezbrojenia przed wysyłką sprzętu.
Gotowe, niedrogie urządzenia często ulegają awariom w wyniku intensywnego obciążenia związanego z ciągłą eksploatacją przemysłową w trybie 7×24, co objawia się utratą kroków silnika i ciągłymi przestojami. Jako czołowy producent najwyższej klasy technologii etykietowania w Chinach, LevaPack specjalizuje się w rozwiązaniach o wysokiej precyzji, zaprojektowanych specjalnie z myślą o puszkach okrągłych, puszkach z blachy białej oraz słoikach.
Nasze flagowe urządzenia, takie jak karoseria oraz czapka Etykieciarki wrażliwe na nacisk odrzucają uszkodzone elementy. Każde urządzenie jest standardowo wyposażone w elektryczny system o zamkniętym obiegu, obejmujący Sterowniki PLC firmy Panasonic, ekrany dotykowe HMI firmy Kunlun Tongtai oraz czujniki wykrywające etykiety firmy Leuze. Dzięki zintegrowanej, sztywnej, 3-biegunowej, regulowanej konstrukcji mechanicznej ta architektura gwarantuje inteligentną autokorektę oraz płynne wykrywanie brakujących etykiet, co pozwala całkowicie uniknąć wycieku etykiet i marnotrawstwa materiału.
Niezależnie od tego, czy potrzebujesz wytrzymałego urządzenia autonomicznego, czy też w pełni zintegrowanej linii pakującej typu „pod klucz” – dostosowanej do indywidualnych potrzeb, od napełniania i zgrzewania po etykietowanie – inżynierowie firmy LevaPack zapewniają bezkompromisową stabilność.
Precyzyjna inżynieria na potrzeby nieprzerwanej, szybkiej produkcji w trybie 7×24
Chcesz wyeliminować przestoje i zadbać o wskaźnik OEE? Skorzystaj z naszej precyzyjnej technologii etykietowania, aby zapewnić nienaganną prezentację marki na każdej półce.
Poznaj nasze rozwiązania dostosowane do indywidualnych potrzeb


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL