
Opakowania na matchę – wyjaśnienie: materiały barierowe, uszczelnianie i rozwiązania w zakresie maszyn
4 ciche czynniki obniżające jakość matchy
Rzeczywistość branży matcha polega na tym, że w momencie, gdy liście tencha zostają zmielone na kamiennym młynie na drobny proszek, zaczyna tykać zegar. Podstawowym celem pakowania matcha nie jest jedynie estetyczny wygląd na półce sklepowej, lecz stworzenie absolutnego, nieprzenikalnego “systemu podtrzymywania życia” dla produktu o wysokiej lotności.
Istnieją cztery „ciche zabójcy”, które mogą zniszczyć jakość matchy: światło (promieniowanie UV), tlen, wilgoć i ciepło. Pod wpływem tych czynników natychmiast zachodzą dwa kluczowe procesy degradacji chemicznej. Po pierwsze, L-teanina—aminokwas odpowiedzialny za charakterystyczny smak umami matchy i jej słodkie nuty—ulega rozkładowi, przez co proszek nabiera nieznośnie gorzkiego i mdłego smaku. Po drugie, Chlorofil—barwnik, który nadaje matcha klasy ceremonialnej jej intensywny, elektryzujący zielony odcień—ulega utlenieniu. Ten fizyczny proces degradacji jest nieodwracalny i sprawia, że ten najwyższej jakości proszek o intensywnej zielonej barwie zamienia się w matowy, mętny, żółtawo-szary pył, który konsumenci natychmiast odrzucą i będą domagać się zwrotu pieniędzy.
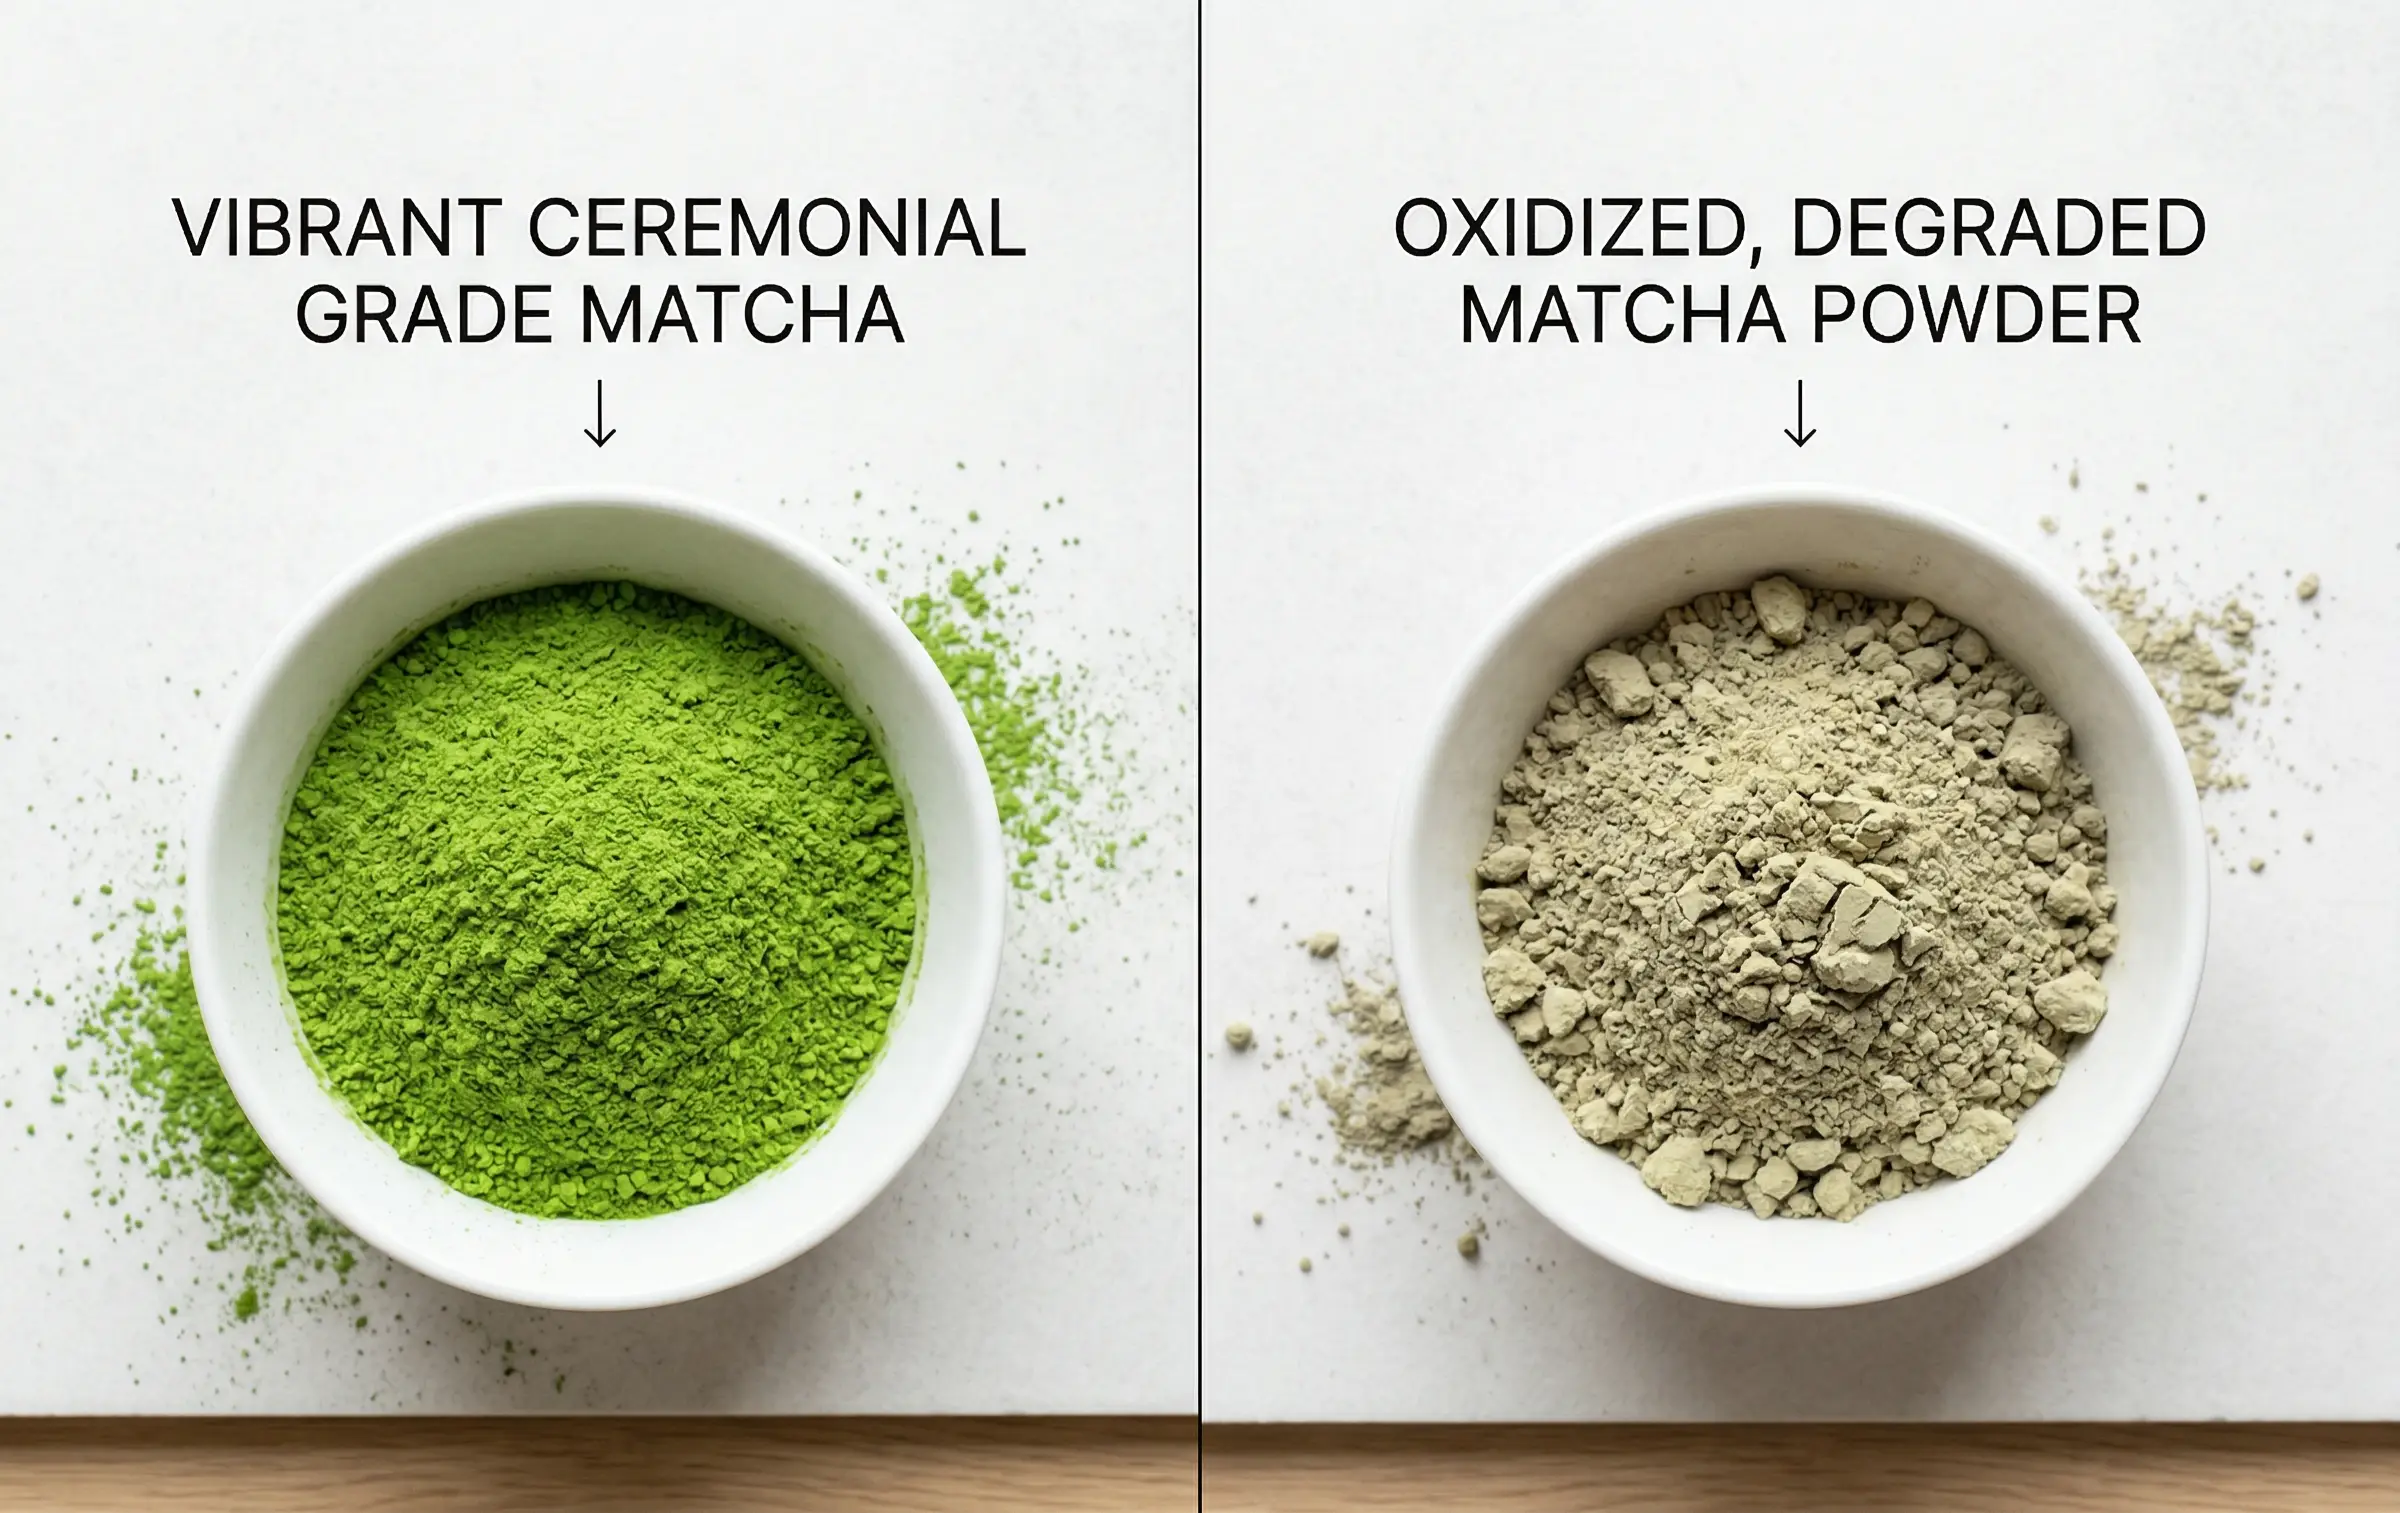
Aby lepiej to zrozumieć, spójrzmy na proste porównanie fizyczne. Standardowa zielona herbata liściasta może bez problemu pozostawać na wolnym powietrzu przez kilka dni, ulegając jedynie nieznacznej utracie jakości. Natomiast matcha to rozdrobniony, mikromielony proszek. Ponieważ jest zmielona do tak ekstremalnej drobności, jej powierzchnia wystawiona na działanie otoczenia jest setki razy większa niż w przypadku zwykłych liści herbaty. Jeśli proszek matcha o ziarnistości 1000 mesh zostanie wystawiony na działanie tlenu i światła, w ciągu zaledwie kilku godzin zacznie się wyraźnie rozkładać i tracić kolor. Dlatego wybór odpowiedniego opakowania nie jest decyzją marketingową; jest to najważniejszy mechanizm zapewnienia jakości w całym łańcuchu dostaw.
Najpopularniejsze rodzaje opakowań na matchę – wyjaśnienie
Przy wyborze opakowań na rynku zazwyczaj dostępne są trzy główne formaty. Zanim zagłębimy się w szczegółowe dane techniczne każdego z nich, należy ustalić standardowy punkt odniesienia, aby wyeliminować fragmentaryczne informacje, które często można znaleźć w Internecie. Jako osoba podejmująca decyzje w sektorze B2B musisz ocenić te formaty pod kątem czterech wzajemnie wykluczających się i wyczerpujących (MECE) wskaźników: skuteczności bariery, kosztu na gram, minimalnej wielkości zamówienia (MOQ) oraz wskaźnika objętości logistycznej.
Poniżej znajduje się kompletna matryca zgodności dla różnych formatów opakowań matcha:
| Format | Właściwości barierowe | Koszt za gram (opakowanie) | Próg minimalnej wielkości zamówienia (MOQ) | Wskaźnik wolumenu logistycznego |
|---|---|---|---|---|
| Tradycyjna blacha (metal) | Doskonałe (o ile jest prawidłowo przepłukane/uszczelnione) | Wysoki | Wysoki (często 5 000 – 10 000+) | Słaba (duża ilość, wysyłane puste) |
| Torebka stojąca / z płaskim dnem | Od dobrej do doskonałej (w zależności od struktury filmu) | Od niskiego do średniego | Średni (druk cyfrowy pozwala obniżyć minimalną wielkość zamówienia) | Doskonały (wysyłany w postaci płaskiej) |
| Saszetka na jedną porcję | Doskonałe (pojedyncza ekspozycja) | Najwyższy | Bardzo wysoka (wymaga specjalistycznego materiału w rolkach) | Dobre (gęste upakowanie) |
Tradycyjne opakowania blaszane
W świecie matchy klasy ceremonialnej tradycyjna puszka (zwykle z blachy białej lub aluminium) nadal dominuje bezkonkurencyjnie. Wizualnie oddaje ona dziedzictwo i najwyższą jakość, a także uzasadnia wysoką cenę detaliczną. Jednak z punktu widzenia inżynierii i produkcji musimy obiektywnie podzielić opakowania blaszane na dwie odrębne podkategorie, z których każda ma swoją zasadniczą wadę.
1. Puszka z zamknięciem typu „ring-pull” (łatwe otwieranie)
Ten format zapewnia klientom najwyższej klasy wrażenia. Gdy klient pociągnie za metalowy pierścień, usłyszy niezwykle satysfakcjonujący syk — słyszalny dowód uwolnienia ciśnienia azotu, gwarantujący, że proszek wewnątrz został zachowany w hermetycznym, beztlenowym środowisku 100%. Jednak prawdziwy problem pojawia się w chwili, gdy ten pierścień zostaje odrzucony. Po otwarciu skuteczność dodatkowego uszczelnienia zewnętrznej plastikowej lub metalowej pokrywki spada niemal do zera. Nie jest ona już hermetyczna, przez co kosztowna matcha staje się bardzo podatna na wilgoć panującą w kuchni oraz na szybkie utlenianie.
2. Puszka z nasuwanym wieczkiem i foliową wkładką
To rozwiązuje problem wtórnego zawilgocenia. Konsument otwiera puszkę, rozcina woreczek foliowy wypełniony azotem i może go złożyć lub zamknąć klipsem przed ponownym nałożeniem pokrywki. Chociaż zapewnia to lepszą ochronę matchy w ciągu 30-dniowego okresu spożycia, cały ciężar problemu spoczywa teraz wyłącznie na marce i producencie. Obecnie ponoszą Państwo koszty podwójnego opakowania (puszka oraz woreczek o wysokiej barierowości), a także wykładniczo zwiększyli Państwo złożoność swojej zautomatyzowanej linii rozlewniczej. Marki muszą dokładnie rozważyć ten kompromis: czy poświęcić okres przydatności do spożycia po otwarciu, czy też pogodzić się z podwójnymi kosztami opakowania?
Torebki stojące i torebki z płaskim dnem
W przypadku matchy klasy kulinarnej (Culinary Grade), mieszanek premium przeznaczonych do codziennego spożycia oraz marek e-commerce sprzedających bezpośrednio konsumentom (D2C) – woreczki stojące i woreczki w pudełkach z płaskim dnem stały się niekwestionowanymi formatami z wyboru. Głównym czynnikiem decydującym o tej dominacji jest czysta, bezkompromisowa matematyka logistyczna.
Weźmy pod uwagę ogromną różnicę w kosztach magazynowania i wysyłki: jeśli pakujesz 100 g matchy, fizyczna objętość potrzebna do przechowywania i transportu 1000 pustych torebek stojących wynosi mniej więcej jedną dwudziestą (1/20) przestrzeni wymaganej do przechowywania 1000 pustych puszek o pojemności 100 g. Dla marek D2C, które muszą radzić sobie z kosztownym międzynarodowym transportem morskim lub handlem transgranicznym, wysyłanie “pustej przestrzeni” w puszkach niszczy marże zysku. Torebki są płaskie i lekkie.
Jednak woreczki niosą ze sobą ukryte ryzyko, o którym wiele marek dowiaduje się zbyt późno: Efekt dziurki od igły. Podczas długich, burzliwych transportów morskich ciągłe mikroskopijne wyginanie się i drgania materiału, z którego wykonano woreczek, mogą powodować pękanie wewnętrznej warstwy folii aluminiowej, tworząc mikroskopijne otwory. Te niewidoczne otwory całkowicie osłabiają właściwości barierowe opakowania, umożliwiając przedostawanie się tlenu i wilgoci, co w sposób niezauważalny psuje matchę, zanim jeszcze dotrze ona do centrum logistycznego Amazon.
Saszetki na jedną porcję
Saszetki jednorazowe (lub opakowania typu „stick pack”) szybko zdobywają udział w rynku, napędzane przez sektor szybko zbywalnych towarów konsumpcyjnych (FMCG), współczesnych pracowników biurowych oraz rozległe łańcuchy dostaw wielkich sieci kawiarni (takich jak Starbucks).
Zalety użytkowe są niezaprzeczalne. Każda saszetka stanowi pojedynczą, odizolowaną porcję. Oznacza to zerowe ryzyko wtórnego zanieczyszczenia — proszek nigdy nie jest wielokrotnie wystawiany na działanie powietrza, gdy konsument codziennie rano otwiera słoik. Ponadto eliminuje to konieczność stosowania tradycyjnych bambusowych trzepaczek (chasen) lub precyzyjnych łyżeczek miarowych; konsument po prostu rozrywa opakowanie i wsypuje zawartość. Jest to format zapewniający najwyższą wygodę.
Największą wadą jest jednak sytuacja finansowa. Jeśli obliczyć koszt opakowania na gram matchy, saszetki na jedną porcję są zdecydowanie najdroższym rozwiązaniem. W porównaniu z pojedynczą torebką na luzie zużywa się znacznie więcej folii elastycznej i farby drukarskiej, a do tego potrzebne są znacznie bardziej złożone, szybkie, wielotorowe maszyny pakujące, aby uzyskać tę samą masę netto herbaty.
Schemat decyzyjny dotyczący opakowań matcha
Przy tak wielu zmiennych wybór odpowiedniego formatu może powodować trudności w podjęciu decyzji. Aby zmniejszyć to obciążenie poznawcze, opracowaliśmy szczegółowe, oparte na logice drzewo decyzyjne dotyczące zamówień. Przestań się zamartwiać kwestiami estetycznymi i po prostu dopasuj swój model biznesowy do odpowiednich współrzędnych poniżej.
- Krok 1: Określ swoją główną grupę docelową (B2B czy B2C)
- Jeśli dostarczasz Składniki luzem dla sektora B2B (np. sieciom sprzedającym herbatę bąbelkową, piekarniom lub przemysłowym producentom żywności): Estetyka nie ma znaczenia. Skupcie się wyłącznie na kosztach i barierach.
- Decyzja: Wybierz duże woreczki z płaskim dnem o grubej warstwie ochronnej, o pojemności od 500 g do 1 kg, bez zbędnych dodatków przeznaczonych do sprzedaży detalicznej.
- Jeśli prowadzisz sprzedaż do Klienci detaliczni C-End: Przejdź do kroku 2.
- Jeśli dostarczasz Składniki luzem dla sektora B2B (np. sieciom sprzedającym herbatę bąbelkową, piekarniom lub przemysłowym producentom żywności): Estetyka nie ma znaczenia. Skupcie się wyłącznie na kosztach i barierach.
- Krok 2: Ustalenie punktu odniesienia dla ceny detalicznej (próg $30)
- Czy to jest Twoja docelowa cena detaliczna? Ponad $30 na 30 g (Premium/Uroczysty)?
- Decyzja: Droga do Tin Format (z wewnętrzną folią wypełnioną azotem). Konsumenci w tym przedziale cenowym oczekują tradycyjnego wyglądu i będą czuli się oszukani, jeśli produkt będzie wykonany z elastycznego tworzywa sztucznego.
- Czy Twoja docelowa cena detaliczna wynosi od $15 i $30 na 30 g (Kategoria Premium Daily/Latte)?
- Decyzja: Droga do Worek stojący o wysokiej barierowości. Pozwala to zmaksymalizować marże zysku, zapewniając jednocześnie doskonałą ochronę i szerokie możliwości promocji marki w segmencie premium.
- Czy kierujesz swoją ofertę do Produkty na wynos, produkty praktyczne lub produkty masowe?
- Decyzja: Trasa do Saszetki na jedną porcję. Idealne dla osób uczęszczających na siłownię, pracowników biurowych oraz strategii marketingowych opartych na próbkach.
- Czy to jest Twoja docelowa cena detaliczna? Ponad $30 na 30 g (Premium/Uroczysty)?
Spektrum barier: tworzywa wielowarstwowe a czysty metal
Poważną pułapką poznawczą, w którą wpada wielu współczesnych właścicieli marek, jest poleganie na ogólnym terminie marketingowym “wysoka bariera” przy zakupie elastycznych opakowań z tworzyw sztucznych. Skuteczność ochronną każdego materiału opakowaniowego na świecie mierzy się za pomocą dwóch uniwersalnych, bezkompromisowych międzynarodowych wskaźników laboratoryjnych: OTR (wskaźnik przepuszczalności tlenu) oraz WVTR (wskaźnik przepuszczalności pary wodnej).
Oto surowa, obiektywna prawda dotycząca elastycznych woreczków: nawet najbardziej zaawansowane, drogie, wielowarstwowe, współwytłaczane folie plastikowe (takie jak złożone struktury PET/AL/PE) charakteryzują się przepuszczalnością tlenu (OTR) większą od zera. W ciągu 12- lub 18-miesięcznego okresu przydatności do spożycia tlen będzie powoli przenikają przez mikroskopijne pory łańcuchów polimerowych. Bariera jest dobra, ale nie jest absolutna.
Co więcej, jeśli popełnisz poważny błąd, stawiając na “rustykalny wygląd” i stosując jednowarstwowe woreczki z papieru kraftowego bez rdzenia z czystej folii aluminiowej, okres przydatności do spożycia (OTR) będzie katastrofalny. Papier kraftowy jest w zasadzie mikroskopijnym sitem. W ciągu 30 dni przechowywania w magazynie tlen przedostanie się przez włókna papieru, zamieniając dziesiątki tysięcy dolarów żywej, zielonej matchy w smutny, pozbawiony życia proszek w kolorze siana.
Właśnie to zasadnicze ograniczenie tworzyw sztucznych sprawia, że światowa elita branży matcha stawia wyłącznie na sztywne metalowe puszki.
Puszki z blachy białej i aluminiowe mają współczynniki OTR i WVTR wynoszące dokładnie ZERO. Metal jest całkowicie nieprzepuszczalny na poziomie molekularnym. Światło nie może go przeniknąć. Tlen nie może się przez niego dyfundować. Wilgoć nie może się przez niego przedostać. Gdy pakuje się ceremonialną matchę do sztywnej metalowej puszki, ścianki pojemnika zapewniają absolutną, bezbłędną ochronę. Jedynym potencjalnym punktem słabości jest mechaniczne uszczelnienie pokrywy. Jeśli pokrywa ta została zaprojektowana i zgrzana prawidłowo przy użyciu profesjonalnych maszyn, puszka staje się prawdziwą kapsułą czasu, zatrzymując proces degradacji chlorofilu i L-teaniny na czas nieokreślony.
Od materiału do produkcji: czynnik obrabialności
W tym momencie pomyślnie przeszliście przez etap zaopatrzenia. Zakupiliście idealną, zapewniającą wysoką barierę ochronną i atrakcyjną wizualnie puszkę lub woreczek. Jednak idealne rozwiązanie opakowaniowe na papierze nie ma żadnego znaczenia, jeśli nie wytrzyma trudnych warunków panujących na hali produkcyjnej. Musimy teraz zmienić perspektywę z “zaopatrzenia w materiały opakowaniowe” na “dobór maszyn pakujących”. Jak wybrany przez was materiał sprawdza się w praktyce podczas pracy na linii o dużej prędkości?
Radzenie sobie z elektrycznością statyczną i pyłem o wielkości 1000 mesh
Aby zrozumieć wyzwania związane z procesem produkcyjnym, musimy dogłębnie zbadać “charakter” proszków o wysokiej wartości w warunkach produkcyjnych. Matcha nie przypomina cukru ani ziaren kawy; jest mielona do niezwykle drobnej frakcji, często osiągającej rozmiar 1000 mesh lub nawet drobniejszą. W tej mikroskopijnej skali zmieniają się prawa fizyki.
Kiedy ten ultradrobny proszek spada przez rurki napełniające do pojemników opakowaniowych, tarcie powoduje powstanie ogromnych ilości elektryczności statycznej. To przyciąganie statyczne sprawia, że matcha zachowuje się bardziej jak dym niż ciało stałe. Unosi się falami, unosi w powietrzu i gwałtownie przylega do wewnętrznych ścianek woreczka lub puszki, nie chcąc szybko opadać.
Koszty ekonomiczne związane z tym niekontrolowanym pyłem są oszałamiające. Po pierwsze, całkowicie niweczy to dokładność ważenia. Jeśli proszek wydostaje się z worka podczas ważenia, maszyna kompensuje to, dodając więcej produktu, co prowadzi do ogromnych “kosztów strat”. W skali roku produkcyjnego rozdawanie dodatkowych 2 gramów najwyższej jakości matchy na każdą puszkę pochłonie Twoje marże zysku. Po drugie, ten zielony “dym” pokrywa całą czystą przestrzeń, przedostając się do łożysk maszyn i wymagając intensywnych, bardzo kosztownych godzin pracy na dezynfekcję i sprzątanie.
Zapobieganie zanieczyszczeniu i utlenianiu się szwów
Dla marek, które decydują się na najwyższej jakości fizyczną ochronę w postaci sztywnych puszek, największym zagrożeniem na linii konserwowej stanowi unoszący się pył o wielkości ziaren 1000 mesh, który może spowodować “Zanieczyszczenie szwów”.” While many focus on the material of the tin itself, the real failure happens at the mechanical junction. If even a microscopic layer of matcha dust settles on the can flange (the rim) or the lid just milliseconds before the seaming rollers engage, the integrity of the airtight seal is compromised.
In metal packaging, this dust prevents the double-seam from interlocking with absolute precision. Under microscopic inspection, this creates “micro-paths”—invisible channels through which oxygen will slowly seep back into the container. Consequently, that premium, high-barrier tin you invested in is rendered useless, failing to protect the matcha from the “Silent Killers” mentioned above. Furthermore, if the residual oxygen inside the tin isn’t aggressively evacuated before sealing, the matcha will oxidize from the inside out, turning that vibrant green into a dull yellow before it even reaches the consumer.
As experts with over 18 years of deep engineering experience in the rigid packaging and canning machinery sector, Levapack intimately understands the agonizing pain points of handling high-value, volatile powders. For SMEs and co-packers looking to bridge the perilous gap between premium metal packaging materials and flawless production, we provide specialized powder canning lines engineered specifically to defeat dust and oxidation at the source:
- Precision Anti-Static Filling: Our stations utilize top-tier servo-motor driven Auger Fillers. Unlike standard vibration fillers that exacerbate dust clouds, the servo-driven auger provides absolute volumetric precision with minimal agitation. More importantly, we integrate independent dust extraction and recovery systems directly at the filling nozzle. This localized vacuum instantly sucks away the billowing “green smoke” before it can ever settle on the can flange, ensuring an immaculately clean seaming zone.
- High-Vacuum Nitrogen Flushing: For ceremonial grade matcha, the sealing process must be absolute. Levapack equips our lines with high-precision nitrogen flushing and vacuum seaming technology. Our systems aggressively pull the ambient air out of the tin and replace it with inert nitrogen, strictly controlling the residual oxygen levels to below 3%—the critical threshold for maintaining peak freshness.
- Uncompromising Mechanical Tolerance: Every core mechanical component in our seaming heads undergoes 2μm-level CNC precision machining and is meticulously hand-assembled by engineers with over 15 years of experience.
If you have decided that rigid tins are the right path for your premium matcha, securing your product quality with world-class canning technology is the next step.
The Challenge for Fine Powders
While canning presents its own unique mechanical requirements, a massive portion of the market relies on flexible packaging. When dealing with micrometer-level matcha powder in pouches, brand owners are essentially fighting a war on two fronts. It is a dual challenge. The first battle takes place in the consumer’s kitchen pantry, where the physical attributes of the packaging itself are put to the test. The second battle rages on the factory floor, where automated equipment must wrestle with the physical limitations of the bags being fed into it. Let us break down both dimensions.
Why Standard Zippers Fail
If you look at “People Also Ask” (PAA) queries and Reddit threads regarding matcha, one of the most high-frequency, infuriating consumer complaints is: “The zipper on my matcha bag won’t close anymore.” This is the ultimate consumer-facing packaging failure.
The engineering failure mechanism is quite simple. Most brands procure bags equipped with standard press-to-close zippers. These zippers rely on two interlocking plastic tracks. When the consumer dips their spoon into the bag to scoop out the matcha, the microscopic powder inevitably coats the inside of the bag. As they press the zipper closed, the micrometer-level particles become packed tightly into the grooves of the plastic tracks. Because the powder is so fine and dense, it acts like cement, physically preventing the male and female tracks from locking completely.
The result is a catastrophic, invisible gap. The consumer thinks the bag is sealed, but air is freely flowing through the compromised zipper. Within days, the surface of the matcha inside the bag begins to oxidize, binding with moisture to form hard, yellowish-gray lumps. The brand receives furious customer service emails and 1-star reviews.
The engineering solution to this must be implemented during the procurement phase. You must strictly specify the integration of a “Powder-proof zipper” (often called a Flange zipper) or utilize Hook-to-hook closures (similar to Velcro technology). These specialized closures are specifically designed to push powder out of the way during the locking mechanism, ensuring a hermetic seal even in the dustiest environments.
The Process Challenge: Air Deflation & Zipper Handling
Solving the consumer’s problem by upgrading to a powder-proof zipper, unfortunately, introduces a new, highly complex set of physical challenges for the machinery on your production line. This is where many brands experience catastrophic equipment incompatibility.
The first major process challenge is the “Poof Effect” during deflation. Before a pouch can be heat-sealed, the machine must expel the excess air from the top of the bag to ensure it is compact and ready for shipping. In standard machines, this is often done by physical deflator bars that squeeze the bag. However, if you squeeze a bag full of 1000-mesh matcha too quickly, the air rushing out will carry the ultra-fine powder with it, creating a “mushroom cloud” or volcano effect. This green eruption immediately coats the inside of your newly purchased powder-proof zipper, guaranteeing a failed heat seal and a rejected bag.
The second challenge is zipper handling compatibility. Powder-proof zippers are structurally thicker, stiffer, and require significantly more mechanical force to pry open compared to standard zippers. If your co-packer is running older or poorly calibrated rotary premade tea packaging machines, the vacuum suction cups and mechanical grippers may lack the necessary torque and precision to reliably open the stiff flange zippers. This leads to missed fills, torn bags, and unacceptable downtime.
The critical takeaway for buyers is this: When you upgrade your packaging materials to solve a consumer pain point, you must simultaneously audit your machinery’s capabilities. Ensure your equipment utilizes gentle, vacuum-based air deflation rather than violent physical squeezing, and verify that the mechanical grippers are rated to handle the stiffness of advanced powder-proof closures. A brilliant bag on the wrong machine is nothing more than expensive garbage.
Sustainability Without Compromise
There is a harsh, unavoidable commercial compromise between “Absolute High Barrier” and “100% Recyclability” in the flexible plastics industry. Many well-intentioned brands demand pouches made of 100% pure PE (Polyethylene) because it is widely accepted in global recycling streams. However, pure PE possesses highly unstable OTRs. It is too porous. It will absolutely fail to protect ceremonial matcha. To make a plastic pouch work, you must use complex co-extruded structures (like MDO-PE/EVOH/PE) to barely meet recycling standards while maintaining a functional barrier. These plastic structures are incredibly difficult for municipal recycling facilities to separate and process. They often end up in landfills regardless of the logo printed on the bag.
Aluminum and tinplate are, by a massive margin, the most recycled materials on the planet. They boast a near 100% recycling rate in advanced global economies. More importantly, unlike plastic which degrades in quality every time it is melted down, metal can be infinitely recycled without any loss of quality, barrier performance, or structural integrity. A metal can recycled today can be back on a retail shelf as a new metal can in 60 days.
Mastering matcha packaging requires aligning chemistry, material science, and precision mechanical engineering. If you have decided that rigid tins are the right path to protect your premium brand equity, securing your product quality with world-class canning technology is the next step.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL