
Podstawowe informacje o uszczelnieniach nakładek: Jak dobrać odpowiedni materiał, aby zapewnić integralność uszczelnienia 100%
W świecie opakowań komercyjnych, gdzie stawka jest wysoka, różnica między udanym wprowadzeniem produktu na rynek a katastrofalnym wycofaniem z rynku często sprowadza się do elementu nie grubszego niż moneta. Wartość produktu, reputacja marki i wydajność logistyczna warte miliony dolarów zależą całkowicie od mechanizmu uszczelniającego, który wypełnia szczelinę między pojemnikiem a jego zamknięciem. Poruszanie się po złożonym pograniczu dynamiki płynów, materiałoznawstwa i inżynierii mechanicznej ma kluczowe znaczenie dla zapewnienia, że to, co trafia do butelki, pozostaje w niej. Ten kompleksowy przewodnik wyjaśnia fizyczne zasady idealnego uszczelnienia i stanowi autorytatywny plan działania dotyczący wyboru dokładnie takiej wkładki do nakrętki, jaka jest wymagana do zapewnienia absolutnej integralności opakowania.
Czym jest uszczelka korona? Fizyka stojąca za idealnym uszczelnieniem
W najprostszym ujęciu wkładka do nakrętki to element wykonany z specjalnie opracowanego materiału, umieszczany pomiędzy wewnętrzną powierzchnią nakrętki a otwartą krawędzią pojemnika (szyjką butelki). Choć na pierwszy rzut oka może wydawać się prostym kawałkiem pianki lub folii, jej działanie opiera się na zasadach inżynierii mechanicznej.
Aby zrozumieć, dlaczego wkładka jest niezbędna, musimy przyjrzeć się mikroskopowej budowie materiałów sztywnych. Kiedy twardą plastikową lub metalową nakrętkę nakręca się na sztywną plastikową lub szklaną butelkę, obie powierzchnie stykają się ze sobą. Gołym okiem wygląda to na ścisłe dopasowanie. Jednak pod mikroskopem widać, że powierzchnie zarówno krawędzi butelki, jak i nakrętki są nierówne i charakteryzują się mikroskopijnymi wzniesieniami i zagłębieniami. Jeśli do takiego pojemnika bez wkładki wlamy płyn, nieuchronnie przedostanie się on przez te mikroskopijne kanały, co prowadzi do wycieków, zwłaszcza pod ciśnieniem lub podczas transportu.
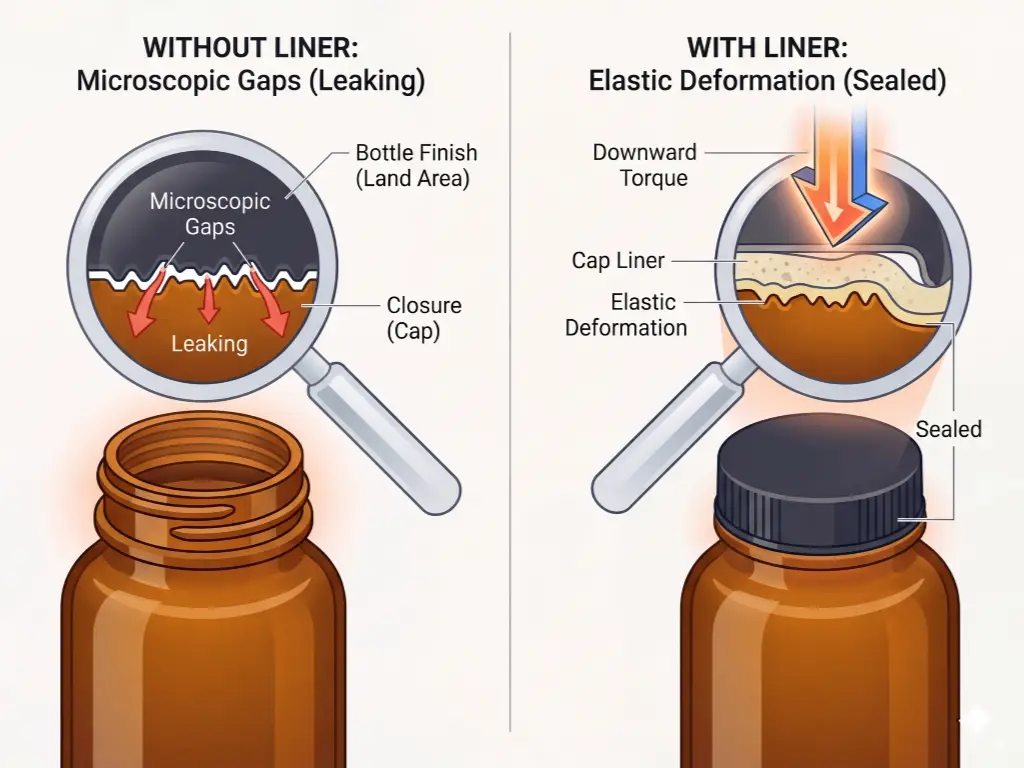
Głównym zadaniem wkładki do czapki jest zapewnienie Odkształcenie sprężyste. Wyobraź sobie gumową uszczelkę stosowaną w domowej instalacji wodociągowej pod zlewem. Podczas dokręcania uszczelka ulega ściśnięciu, a jej elastyczny materiał wciska się w mikroskopijne niedoskonałości metalowych rur, blokując w ten sposób wszelkie drogi ucieczki wody. Wkładka do nakrętki działa dokładnie na tej samej zasadzie. Kiedy na nakrętkę wywierany jest moment obrotowy w dół, wkładka ulega ściśnięciu i precyzyjnie dopasowuje się do kształtu krawędzi butelki, tworząc nieprzepuszczalną barierę.
Oceniając długoterminową trwałość uszczelnienia, inżynierowie ds. opakowań muszą uwzględnić dwie kluczowe zmienne:
- Finał (powierzchnia lądowa): Jest to konkretna górna powierzchnia szyjki butelki, która pozostaje w bezpośrednim kontakcie fizycznym z wkładem. Szerokość, płaskość i integralność strukturalna tej powierzchni uszczelniającej decydują o tym, jak skutecznie można ściśnąć wkład.
- Pełzanie materiału: W materiałoznawstwie termin “pełzanie” (lub „pływanie na zimno”) odnosi się do tendencji materiału stałego do powolnego przemieszczania się lub trwałego odkształcania się pod wpływem długotrwałego obciążenia mechanicznego. Gdy nakrętka ściska wkładkę, wkładka wywiera siłę oporu (pamięć sprężysta), która utrzymuje szczelność połączenia. Z upływem czasu — po kilku miesiącach spędzonych na półce magazynowej — wkładka ulegnie pełzaniu, tracąc część swojej sprężystości. Ocena odporności wkładki na pełzanie ma fundamentalne znaczenie dla zagwarantowania deklarowanego okresu przydatności produktu do użycia.
Kompleksowy przewodnik po materiałach i mechanizmach stosowanych w nakładkach na czapki
Branża opakowaniowa oferuje szeroki wybór materiałów wyściółkowych, z których każdy został zaprojektowany z myślą o ściśle określonych właściwościach chemicznych i warunkach eksploatacyjnych. Wybór niewłaściwego materiału wiąże się nie tylko z ryzykiem wycieku, ale także z ryzykiem reakcji chemicznych, degradacji produktu oraz zagrożeniami dla bezpieczeństwa konsumentów. Poniżej przedstawiono systematyczny przegląd najpopularniejszych materiałów wyściółkowych oraz zasad ich działania.
| Typ wykładziny | Materiał rdzenia | Mechanizm uszczelniający | Najlepsze dla | Ograniczenia |
|---|---|---|---|---|
| Pianka (F217) | 3-warstwowy, współwytłaczany PE (polietylen) | Kompresja mechaniczna (odkształcenie sprężyste) | Produkty ogólnego przeznaczenia, środki czystości, kosmetyki | Słaba bariera tlenowa; brak zabezpieczenia przed manipulacją |
| Wrażliwe na nacisk (PS) | Polistyren z powłoką klejącą | Klejenie pod wpływem nacisku mechanicznego | Substancje suche, kapsułki, przyprawy | NIE jest to uszczelnienie hermetyczne. Nie sprawdza się w przypadku płynów i proszków |
| Indukcja cieplna | Wielowarstwowe (celuloza/wosk/folia/polimer) | Topienie elektromagnetyczne polimeru w celu uzyskania wykończenia butelki | Produkty farmaceutyczne, nabiał, ciecze o wysokiej wartości | Wymaga kosztownego sprzętu do zgrzewania indukcyjnego |
| Pokryte PTFE | Rdzeń silikonowy lub piankowy z folią PTFE | Materiał kompresyjny o wyjątkowej odporności chemicznej | Silnie działające kwasy, rozpuszczalniki, odczynniki analityczne | Wysoki koszt; wymaga dużego momentu dokręcania |
| Plastizol | Płynna żywica PVC (utwardzona) | Formowanie próżniowe po obróbce cieplnej | Produkty spożywcze napełniane na gorąco, dżemy, sosy (wyłącznie w opakowaniach szklanych) | Nie nadaje się do stosowania z plastikowymi pojemnikami |
Wkładki piankowe i wkładki wrażliwe na nacisk
Wkładka piankowa F217 to prawdziwy koń roboczy branży opakowaniowej. Charakteryzuje się trójwarstwową konstrukcją: spieniony rdzeń z polietylenu o niskiej gęstości (LDPE) umieszczony pomiędzy dwiema litymi warstwami PE. Taka budowa zapewnia jej doskonałą sprężystość oraz czysty, jasny wygląd, dzięki czemu doskonale sprawdza się w zapobieganiu wyciekom płynów w zastosowaniach ogólnych, takich jak szampony i środki czyszczące do użytku domowego.
Z drugiej strony, Wkładki wrażliwe na nacisk (PS) działają na zupełnie innej zasadzie. Składają się one z podstawy z polistyrenu pokrytej specjalnym klejem aktywowanym przez moment obrotowy. Kiedy nakrętka jest dokręcana, nacisk powoduje, że klej przylega do powierzchni butelki. Po zdjęciu nakrętki wkład pozostaje przyklejony do butelki, zapewniając podstawowy poziom ochrony.
Sprawdzenie faktów inżynierskich: Pułapka zanieczyszczenia proszkiem
Niezwykle ważnym faktem branżowym jest to, że podkłady samoprzylepne nie zapewniają hermetyczne (szczelne) zamknięcie i w żadnym wypadku nie wolno ich stosować do cieczy zawierających wodę lub oleje. Znacznie bardziej podstępne uszkodzenia występują jednak w przypadku suchych proszków (np. białka serwatkowego, suplementów diety i przypraw w proszku).
Podczas procesu napełniania nieuchronnie unosi się drobny pył, który osiada na powierzchni styku pojemnika. Ponieważ wkładki z PS opierają się na fizycznym kontakcie kleju z plastikową powierzchnią, pył ten stanowi poważną przeszkodę. Klej wiąże się z cząsteczkami proszku, a nie z krawędzią pojemnika, co całkowicie neutralizuje jego przyczepność. Powoduje to powstanie mikroskopijnych tuneli, przez które podczas transportu przedostaje się wilgoć, a produkt ucieka. Ta fizyczna rzeczywistość sprawia, że przed zastosowaniem wkładek PS absolutnie konieczne jest wdrożenie precyzyjnych, bezpyłowych urządzeń do napełniania i serwozakręcania.
Wkładki indukcyjne
W zastosowaniach wymagających absolutnego bezpieczeństwa, weryfikacji nienaruszalności oraz hermetycznego zamknięcia wkładki indukcyjne stanowią złoty standard. Mechanizm działania zgrzewu indukcyjnego jest cudem nowoczesnej technologii pakowania. Standardowa wkładka indukcyjna składa się z czterech odrębnych warstw: warstwy podkładowej (zwykle z tektury celulozowej), warstwy woskowej, warstwy folii aluminiowej oraz polimerowej warstwy zgrzewalnej, dobranej do konkretnego rodzaju tworzywa, z którego wykonana jest butelka (np. warstwa zgrzewalna z PET do butelek PET).
Po nakręceniu nakrętki na butelkę pojemnik przechodzi pod maszynę do zgrzewania indukcyjnego. Maszyna ta wytwarza oscylujące pole elektromagnetyczne. Ponieważ aluminium jest metalem przewodzącym, pole to wywołuje “prądy wirowowe” w warstwie folii, powodując opór elektryczny. Opór ten generuje natychmiastowe, intensywne ciepło. Ciepło to topi warstwę wosku (która jest wchłaniana przez tekturę celulozową, uwalniając folię z nakrętki) i jednocześnie topi polimerową warstwę zgrzewalną. Stwardniając pod ciśnieniem zamkniętej nakrętki, stopiony polimer płynnie łączy się z szyjką butelki. Wyobraź sobie topienie sera bezpośrednio na blasze do pieczenia – po ostygnięciu połączenie to jest nierozerwalne bez widocznego uszkodzenia.
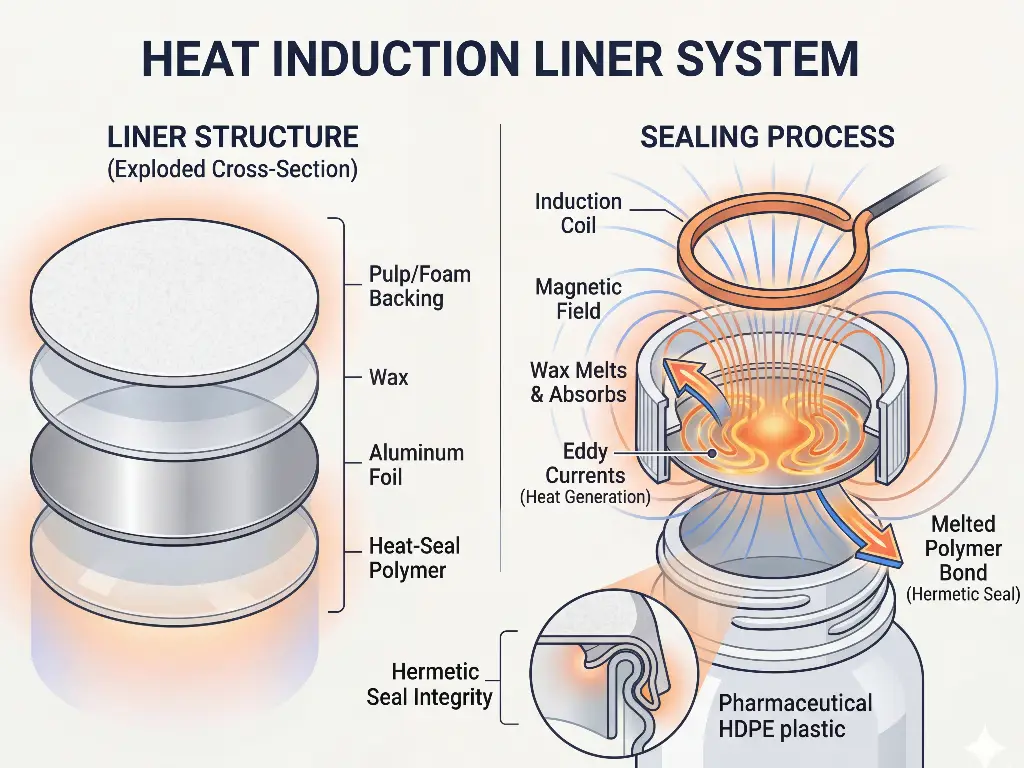
Kluczowym parametrem w tym przypadku jest Okno robocze. Jest to precyzyjna równowaga między mocą wyjściową maszyny indukcyjnej a czasem przebywania (prędkością przenośnika). Jeśli moc jest zbyt wysoka, intensywne ciepło przypali końcówkę plastikowej butelki i spowoduje degradację polimeru, co doprowadzi do wycieków. Jeśli moc jest zbyt niska, warstwa zgrzewająca nie stopi się całkowicie, co spowoduje powstanie “zimnego zgrzewu” — fałszywego zgrzewu, który wygląda na nienaruszony, ale odklei się natychmiast po ściśnięciu lub zmianie wysokości.
Specjalistyczne wykładziny barierowe: z powłoką z PTFE, foliowe i plastizolowe
W przypadku ekstremalnej lotności substancji chemicznych lub wysokiej wrażliwości na tlen standardowe pianki i polimery zawodzą. Wkładki z czystej folii aluminiowej stanowią nieprzepuszczalną barierę dla gazów, dzięki czemu idealnie nadają się do produktów silnie utleniających. Jednak gdy w grę wchodzą agresywne substancje chemiczne, rozważania skupiają się na PTFE.
Sprawdzenie faktów inżynieryjnych: Mit dotyczący wykładziny z “czystego PTFE”
Powszechnym błędnym przekonaniem wśród zespołów zajmujących się zaopatrzeniem jest zamawianie “wykładzin z czystego PTFE” do pracy z silnymi kwasami lub agresywnymi rozpuszczalnikami. W praktyce inżynierii przemysłowej solidna, jednowarstwowa wykładzina z PTFE jest praktycznie bezużyteczna do zapewnienia hermetycznego uszczelnienia. Podczas gdy politetrafluoroetylen (PTFE, powszechnie znany jako teflon) charakteryzuje się całkowitą obojętnością chemiczną, a jego struktura fizyczna jest niezwykle sztywna i całkowicie pozbawiona zdolności do powrotu do stanu pierwotnego. Jest bardzo podatny na trwałe odkształcenia (pływanie na zimno).
Gdyby umieścić na butelce lity krążek z czystego PTFE i zakręcić nakrętkę, krążek ten nie odbiłby się, by wypełnić mikroskopijne szczeliny; po prostu uległby zgnieceniu i doszłoby do wycieku. Dlatego w przemyśle stosuje się Wkładki z powłoką z PTFE. Składają się one z mikroskopijnej warstwy folii PTFE laminowanej na elastycznym podłożu, zazwyczaj z silikonu klasy medycznej lub gęstej pianki PE. Powierzchnia z PTFE pełni rolę nieprzepuszczalnej bariery chemicznej, natomiast ukryty rdzeń z silikonu lub pianki zapewnia niezbędną siłę sprężystości potrzebną do utrzymania szczelności przez długi czas.
Plastizol jest kolejnym wysoce wyspecjalizowanym materiałem, wykorzystywanym przede wszystkim w przemyśle spożywczym i napojowym do produkcji szklanych pojemników z metalowymi nakrętkami typu “Lug” (lub nakrętkami typu „Twist-Off”). Plastizol to płynna żywica PVC, którą wlewa się do nakrętki, a następnie utwardza w piecu, tworząc stałą, gumowatą uszczelkę. Jego rzeczywisty mechanizm uszczelniający uruchamia się w procesie „Hot Fill”. Do szklanego słoika wlewa się gorący produkt spożywczy (np. dżem lub sos do makaronu), a następnie nakłada się nakrętkę. W miarę stygnięcia produktu para wodna ulega kondensacji, tworząc silną próżnię wewnętrzną. Ciśnienie atmosferyczne z zewnątrz gwałtownie dociska nakrętkę, wciskając krawędź szklanego słoika głęboko w uszczelkę z plastizolu, tworząc hermetyczne, próżniowe zamknięcie.
Protokoły doboru materiałów dostosowane do poszczególnych branż
Wymagania dotyczące opakowań różnią się znacznie w zależności od składu chemicznego zawartości. Wybór materiału wyściółki wymaga uwzględnienia zarówno wiedzy z zakresu materiałoznawstwa, jak i ram prawnych. Zapewnienie zgodności z tytułem 21 Kodeksu Przepisów Federalnych (21 CFR) wydanego przez FDA stanowi niepodważalny warunek podstawowy dla każdego materiału przeznaczonego do kontaktu z żywnością, napojami lub produktami farmaceutycznymi.
Żywność, napoje i zgodność z przepisami FDA
W branży spożywczej głównym wrogiem jest tlen. Głównym celem zastosowania wkładki do nakrętki jest przedłużenie okresu przydatności do spożycia oraz zapobieganie degradacji oksydacyjnej. Inżynierowie ds. opakowań oceniają wkładki na podstawie dwóch bezkompromisowych kryteriów:
- OTR (Współczynnik przepuszczalności tlenu): Jednostka miary: cm³/m²/dzień. Wskaźnik ten określa, ile tlenu przenika przez barierę w ciągu 24 godzin.
- MVTR (Współczynnik przepuszczalności pary wodnej): Jednostka miary: g/m²/dzień. Wskaźnik ten określa, ile pary wodnej przenika przez barierę.
Weźmy na przykład wysokiej jakości soki tłoczone na zimno. Produkty te są bardzo wrażliwe na utlenianie, które powoduje utratę składników odżywczych, utratę smaku oraz nieestetyczne brązowe przebarwienia. Jeśli rozlewca stosuje standardową wkładkę z pianki PE, tlen będzie stopniowo przenikał przez matrycę piankową, nawet przy ścisłym przestrzeganiu łańcucha chłodniczego. Aby chronić produkt, inżynierowie muszą zaprojektować wkładkę laminowaną materiałami o wysokiej barierowości, takimi jak EVOH (etylen-alkohol winylowy), lub zastosować indukcyjne uszczelnienie foliowe, aby zredukować przepuszczalność tlenu (OTR) do wartości tak bliskiej zeru, jak to teoretycznie możliwe.
Kosmetyki i produkty do higieny osobistej
Branża kosmetyczna i produktów do pielęgnacji ciała stanowi wyjątkowo trudne wyzwanie w zakresie uszczelniania, charakteryzujące się obecnością cennych płynów o wyjątkowo niskim napięciu powierzchniowym. Produkty zawierające olejki eteryczne, alkohol i środki powierzchniowo czynne (takie jak szampony, serum i luksusowe perfumy) radykalnie obniżają napięcie powierzchniowe płynu. To niskie napięcie powierzchniowe sprawia, że płyn z łatwością wspina się po mikroskopijnych włóknach butelki w wyniku działania sił kapilarnych, poszukując wszelkich słabych punktów w wykładzinie.
Ponadto w przypadku kosmetyków wymagana jest absolutna Obojętność chemiczna. Jeśli agresywny olejek eteryczny wejdzie w reakcję z wkładką piankową o niskiej jakości, wkładka może ulec degradacji, powodując przedostawanie się plastyfikatorów do produktu. Ta reakcja chemiczna zmieni profil zapachowy, wpłynie na barwę preparatu i zniweczy wartość marki jako produktu premium. W takich zastosowaniach powszechnie stosuje się wkładki pokryte PTFE lub specjalistyczne laminaty z folii cynowej, aby zapewnić zatrzymanie zapachu i zachowanie absolutnej czystości preparatu.
Środki agrochemiczne, farmaceutyki i substancje żrące
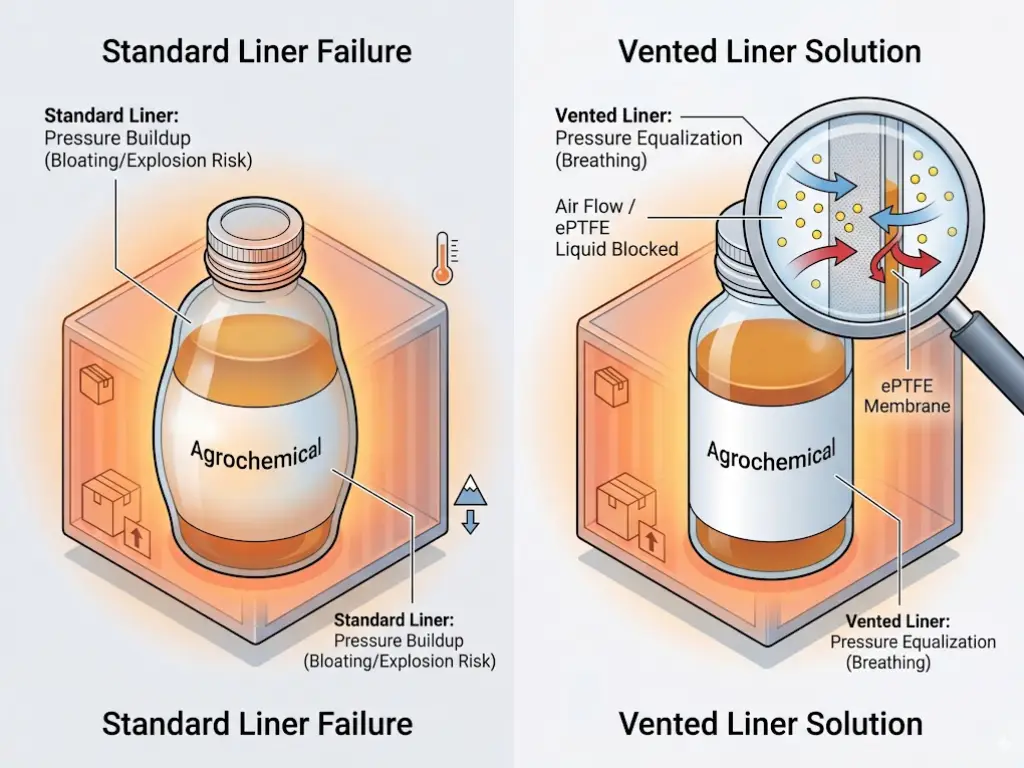
W przypadku pakowania chemikaliów przemysłowych, nawozów lub silnych środków dezynfekujących (takich jak stężony wybielacz lub nadtlenek wodoru) stawką jest bezpieczeństwo środowiskowe oraz przestrzeganie przepisów dotyczących materiałów niebezpiecznych. Niektóre związki chemiczne z natury rzeczy z upływem czasu uwalniają gazy.
Jeśli te wydzielające gazy ciecze zostaną zamknięte za pomocą standardowej hermetycznej folii indukcyjnej, uwięzione gazy szybko wytworzą ogromne ciśnienie wewnętrzne. W gorącym letnim magazynie plastikowy pojemnik rozszerzy się, odkształci (powstaną wybrzuszenia lub spuchnie) i ostatecznie eksploduje, powodując katastrofalne wycieki substancji chemicznych. Aby temu zaradzić, branża stosuje Wkładki z otworami wentylacyjnymi. Wyposażone są one w bardzo zaawansowane membrany z ePTFE (spienionego politetrafluoroetylenu). Mikroskopijne pory w ePTFE są na tyle duże, że umożliwiają cząsteczkom gazu wydostawanie się z butelki (wyrównując ciśnienie), ale na tyle małe, że blokują przejście cząsteczek cieczy, dzięki czemu pojemnik „oddycha” bez wycieku ani jednej kropli.
Ukryte przyczyny uszkodzeń uszczelnień
W świecie opakowań panuje uporczywe, a jednocześnie niebezpieczne przekonanie, że “jeśli kupię najdroższą wkładkę, moje butelki nie będą przeciekać”. Rzeczywistość jest znacznie bardziej złożona. Wkładka do nakrętki jest elementem pasywnym; jej skuteczność zależy wyłącznie od sił mechanicznych, jakie na nią oddziałują. Aby osiągnąć absolutną szczelność, musimy wyjść poza kwestię materiałów eksploatacyjnych i przeanalizować sposób montażu, tolerancje produkcyjne oraz obciążenia środowiskowe.
Kluczowe znaczenie momentu obrotowego aplikacji
Liniowa zależność między siłą obrotową wywieraną na nasadkę a pionowym ściśnięciem wkładki stanowi sedno fizyki uszczelniania. Siłę tę mierzy się jako Moment obrotowy przy wkręcaniu (zazwyczaj w calach-funtach, in-lbs). Każdy materiał wykładziny ma optymalny stopień ściśnięcia — zwykle wynoszący około 30% jej grubości w stanie spoczynku — niezbędny do uruchomienia jej pamięci sprężystości i uszczelnienia mikropęknięć na szyjce butelki.
Jednak nieprzyjemną prawdą dotyczącą tej branży jest to, że Moment obrotowy odkręcania (the force required by the consumer to open the bottle) is inevitably lower than Application Torque. Due to the immediate relaxation of the plastic threads and the settling of the liner, Removal Torque often drops to just 40% to 60% of the initial Application Torque within the first 24 hours.
Let’s run the mathematical reality: If a specific induction liner requires 20 in-lbs of application torque to compress properly, but the production line capper is inaccurate and only delivers 12 in-lbs, the liner is essentially resting on the bottle, not sealing it. After 24 hours, the residual torque drops to near zero. Add the vibration of a delivery truck, and catastrophic leakage is a mathematical certainty.
The Systems Engineering Solution
Many Small and Medium Enterprises (SMEs), contract packagers, and high-value pet food manufacturers invest heavily in premium induction liners to protect their powder, granular, or wet paste products. Yet, they continue to suffer from crippling leak-related return rates. The hidden root cause is almost always the equipment: relying on traditional, mechanical friction-clutch capping machines that deliver wildly inconsistent torque due to wear and tear.
As a manufacturer with over 18 years of deep packaging machinery engineering accumulation, Lihua has audited production lines across more than 100 countries. Our empirical data proves a stark reality: True hermetic integrity is 30% reliant on the liner material, and 70% reliant on equipment precision.
Our intelligent servo-driven capping and sealing solutions are built with core CNC-machined components operating at an astonishing 2μm (micrometer) tolerance. By integrating advanced servo-motor technology, the equipment dynamically monitors and corrects the rotational force in real-time. This means whether you are processing highly volatile fine protein powders (where dust control is paramount) or thick, viscous wet pet foods, the downward torque applied to your PTFE or Foil liner is exactly the same—down to the decimal point—on bottle number 1 as it is on bottle number 10,000.
This level of automated precision eradicates the “false seals” caused by mechanical slippage, cutting off e-commerce logistical leaks at the source. Before upgrading to a vastly more expensive consumable liner, it is highly recommended to audit your mechanical application force.
Bottle Neck Finish and Land Area Integrity
Even with perfect torque and premium materials, a seal will fail if the container itself is structurally compromised. The focus must shift from the cap to the manufacturing tolerances of the bottle’s Land Area. The width of this sealing surface is paramount. If the rim is too narrow, the immense downward torque will cause the rim to act like a dull knife, slicing directly through the liner material rather than compressing it.
Equally disastrous are injection molding defects known as the Parting Line. When the two halves of a plastic bottle mold come together, a microscopic seam is formed. If the mold is worn or the process is poorly calibrated, a ridge of excess plastic (flash) will protrude across the Land Area. No amount of torque or liner thickness can compensate for this sharp physical barrier. It creates microscopic capillary channels directly across the sealing zone. Attempting to seal a bottle with a severe parting line is like trying to plug a jagged, broken steel pipe with a flat sponge; the liquid will always navigate the channels and escape.
Environmental Stress: Navigating ISTA-6 and Altitude Changes
The modern e-commerce supply chain presents the ultimate stress test for cap liners. When a product is sold through platforms like Amazon, it must survive the brutal realities outlined in the Amazon ISTA-6 testing standards. This framework simulates severe drops, multidirectional vibrations, and the chaotic impacts of automated sorting facilities.
Beyond physical trauma, environmental pressure differentials are a silent killer of seals. When a sealed bottle is shipped via air freight, or transported over high-altitude mountain passes (such as the Rocky Mountains), the external atmospheric pressure drops significantly. According to Boyle’s Law, the trapped air inside the headspace of the bottle will aggressively expand. This expanding air exerts immense upward hydraulic pressure against the cap liner.
Under these extreme negative-pressure scenarios, standard Pressure Sensitive liners have a survival rate of practically zero; the internal pressure will simply push the adhesive off the Land Area. To survive altitude changes and ISTA-6 compliance, brands must engineer a defense using either Heat Induction Foil Seals (which are molecularly welded to the bottle) or exceptionally thick foam liners (F217) compressed under highly precise, mechanically locked torque settings to provide enough shape-memory to resist the internal pressure surge.
Establishing a Standardized Liner Testing Framework
Selecting the right liner based on theory is only the first half of the engineering equation. Before committing to a mass purchase order of caps and liners, packaging facilities must implement a rigorous, data-driven Standard Operating Procedure (SOP) to empirically validate the seal. A professional testing framework should incorporate the following three closed-loop validation protocols:
- Vacuum Chamber Leak Test: To simulate the environmental stress of high-altitude logistics and air freight, samples are submerged in water inside a specialized vacuum desiccator. A vacuum is pulled (typically to 15-20 inHg). If the seal is imperfect, the expanding air inside the bottle will escape through the liner, creating a visible stream of bubbles. This immediately identifies microscopic failure points.
- Torque Retention Test: This tests the long-term viability of the liner’s elastic memory against material creep. Caps are applied using a calibrated digital torque meter to a specific application torque. The bottles are set aside in a temperature-controlled environment. After 24 hours, and again at 48 hours, the removal torque is measured. If the decay curve is too steep (torque drops near zero), the liner material is too soft or creeping too rapidly for that specific cap geometry.
- Drop Test (Hydraulic Shock): Aligned with ISTA-6 parameters, filled bottles are dropped from designated heights onto unyielding surfaces (like concrete) at specific angles (bottom, side, and cap-down). When a liquid-filled bottle lands on its cap, the fluid creates a massive, instantaneous hydraulic hammer effect against the liner. This test verifies if the liner can absorb the shock without rupturing or being displaced from the cap threads.
Packaging integrity is an exact science, not a game of chance. Even if a facility lacks expensive vacuum chambers or digital torque meters, conducting a fundamental inversion test—leaving the filled and torqued bottles upside down on blotting paper for a minimum of 48 hours—is a non-negotiable baseline. Implementing these validation protocols ensures that your theoretical material selection translates into absolute commercial reliability on the warehouse floor.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL