
Technologia wykrywania metali w opakowaniach żywności obejmuje szeroki zakres materiałów, takich jak elastyczne tworzywa sztuczne, kartonowe pudełka, folia metalizowana oraz sztywne pojemniki. Inżynierowie ds. opakowań muszą dostosować proces kontroli i stosowaną technologię do specyficznych właściwości fizycznych każdego konkretnego opakowania, aby zapewnić wysokie standardy bezpieczeństwa żywności. Jeśli chodzi o kontrolę materiałów nieprzewodzących, takich jak standardowe woreczki z tworzywa sztucznego, do ustalenia podstawowych wymagań wystarczy prosta kalibracja elektromagnetyczna. W związku z tym, wraz ze wzrostem obecności elementów metalowych w opakowaniach zgodnych z normami, wzrasta również złożoność procesu kontroli.
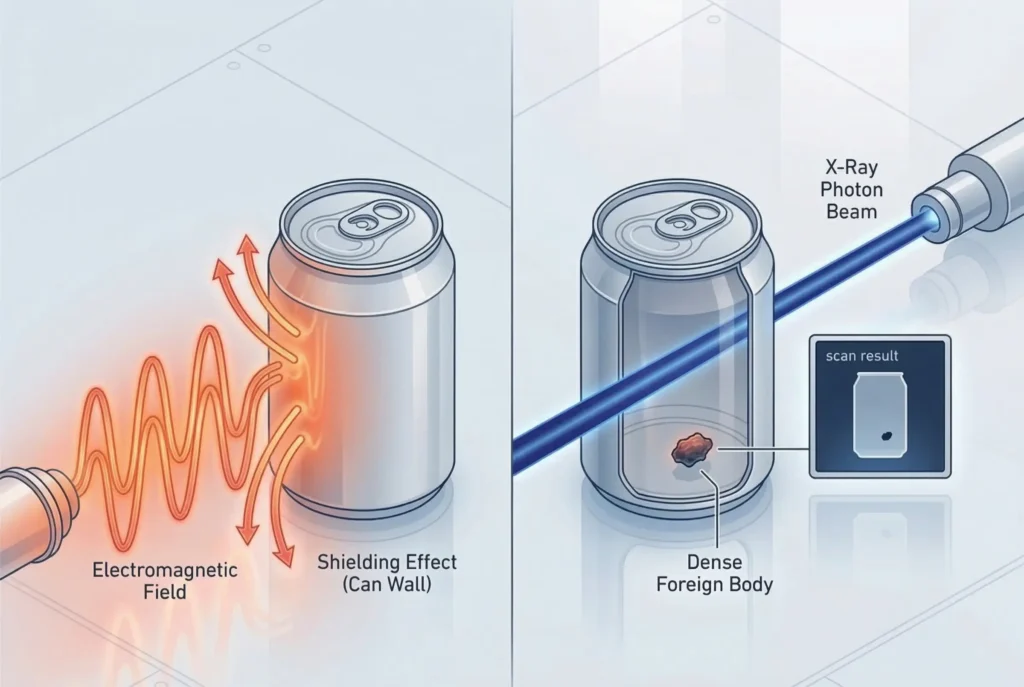
Złożoność procesu kontroli jest oczywiście najbardziej widoczna w przypadku sztywnych pojemników metalowych. Podstawy konserwowania paradoks w dziedzinie wykrywania metali w opakowaniach żywności: bezpośredni konflikt funkcjonalny między przemysłowymi wykrywaczami metali działającymi na zasadzie elektromagnetyzmu a metalowymi puszkami, które mają one kontrolować.
Większość firm zajmujących się pakowaniem żywności umieszcza system kontroli na samym końcu linii produkcyjnej, gdzie skanuje on gotowe, zapieczętowane opakowanie. Zastosowanie takiej logiki na linii do konserwowania sprawia, że tracimy pewne możliwości technologiczne. Sama puszka generuje ogromny sygnał efektu produktu – sygnał ten powstaje, gdy klient lub jakakolwiek inna osoba z zewnątrz wchodzi w interakcję z produktem – i całkowicie przytłacza on poziom odniesienia czujników maszyn, co powoduje, że urządzenia ignorują wszelkie wewnętrzne zanieczyszczenia fizyczne, które ekranują zewnętrzne pole elektromagnetyczne. Kontrola zapieczętowanych metalowych puszek za pomocą cewek elektromagnetycznych jest niemożliwa, ponieważ jest to sprzeczne z prawami fizyki. Z tego powodu w całym niniejszym artykule skupimy się na analizie najbardziej złożonego wyzwania w przemyśle spożywczym, jakim jest zaprojektowanie zakładu konserwowego wyposażonego w działający system kontroli jakości, który jest funkcjonalny, zgodny z przepisami i zrównoważony ekonomicznie, aby zapobiegać kosztownym wycofywaniom produktów z rynku.
Zanieczyszczenia i rodzaje detektorów
Systemy wykrywania niezawodności są bezpośrednio powiązane z jasno określoną listą zanieczyszczeń metalowych pogrupowanych według rodzaju, a także z konfiguracjami czujników. W przetwórstwie spożywczym różne zanieczyszczenia generują sygnały o różnej amplitudzie ze względu na odmienny skład metalurgiczny poszczególnych rodzajów metali.
| Kategoria zanieczyszczeń | Przenikalność magnetyczna | Przewodność elektryczna | Trudność wykrycia | Typowe źródła produkcji |
| Metale żelazne (żelazo, stal) | Wysoki | Wysoki | Najniższy | Rdza, śruby ze stali węglowej, standardowe elementy maszyn. |
| Metale nieżelazne (aluminium, miedź, mosiądz) | Zero | Wysoki | Umiarkowany | Odcięte kawałki drutu, fragmenty folii aluminiowej, mosiężne elementy złączne. |
| Stal nierdzewna (gatunki austenityczne 304, 316) | Zero / Nieistotne | Niski | Najwyższy | Ostrza krajalnic, sita przetwórcze, części zużywające się, wirniki pomp. |
Stal nierdzewna austenityczna stanowi największy problem dla przedsiębiorstw przetwórstwa spożywczego. Ponieważ nie wykazuje ona właściwości magnetycznych i charakteryzuje się niską przewodnością cieplną, w polu detekcji generuje sygnał o najniższej amplitudzie. Aby zapewnić wystarczającą wykrywalność stali nierdzewnej, konieczna jest maksymalna kalibracja urządzenia detekcyjnego w połączeniu z zastosowaniem najmniejszej apertury, która pozwoli wychwycić nawet najmniejsze cząstki metalu.
Różne etapy procesu produkcji żywności wymagają urządzeń o różnych rozmiarach i kształtach, co wiąże się z koniecznością rozważenia różnych typów wykrywaczy metali.
| Konfiguracja detektora | Punkt zastosowania | Typowy stan produktu | Wprowadzenie do kontroli |
| Przenośnik / Tunel | Po zapakowaniu lub luzem w postaci surowca | Przedmioty stałe, pojedyncze opakowania, kartony | Transport poziomy na taśmie przenośnikowej |
| Rurociąg | Obróbka wstępna, stacje pomp | Ciecze, zawiesiny, pasty, emulsje mięsne | Przepływ płynu pod ciśnieniem |
| Gravity Fall / Gardło | Pakowanie wstępne, nad napełniarkami | Suche materiały sypkie, proszki, granulaty, pojedyncze kawałki ciał stałych | Pionowy swobodny spadek |
Standardowe systemy przenośnikowe są przeznaczone do opakowań z tworzyw sztucznych lub papieru. Na przykład w przypadku linii do konserwowania konieczne jest zastosowanie określonych konfiguracji, aby uniknąć efektu osłaniającego wywołanego przez ostatni pojemnik i zapewnić bezpieczeństwo produktu.
Sprawdzone rozwiązania w zakresie kontroli jakości żywności w puszkach
Aby pokonać fizyczne przeszkody związane ze skanowaniem stalowych pojemników i zapobiegać zagrożeniom dla bezpieczeństwa, inżynierowie zakładowi muszą wybierać różne strategie kontroli. Wybór właściwej metody zależy od stanu produktu, rodzaju żywności, wymagań dotyczących wykrywania oraz dostępnego budżetu. W przypadku linii do produkcji konserw istnieją dwa możliwe systemy, które odgrywają kluczową rolę w zapewnieniu bezpieczeństwa konsumentów.
Etap po pakowaniu: systemy kontroli rentgenowskiej
Jeśli wytyczne operacyjne wymagają przeprowadzenia kontroli po zapieczętowaniu pojemnika, zakład będzie musiał zastosować technologię kontroli rentgenowskiej w celu sprawdzenia produktu końcowego. Systemy rentgenowskie nie wykorzystują pól elektromagnetycznych. Zamiast tego wykorzystują wiązkę fotonów o wysokiej energii, która przechodzi przez pojemnik do liniowej matrycy diodowej, która mierzy fotony w zależności od tego, czy są one pochłaniane, czy nie.
Przy jednolitej grubości ścianki puszki oprogramowanie systemu ustala referencyjny obraz czarno-biały. Obecność gęstego ciała obcego, takiego jak fragment stali, kamień, odłamki szkła lub zwapniała kostka, powoduje silniejsze pochłanianie promieniowania rentgenowskiego niż otaczająca je żywność i puszka. W rezultacie zostanie ono wykryte jako ciemne ciało obce i spowoduje uruchomienie mechanizmu odrzucania, izolując zanieczyszczony produkt. W porównaniu ze wszystkimi innymi dostępnymi technikami systemy rentgenowskie stanowią najbezpieczniejszy i najbardziej niezawodny sposób kontroli puszek na końcu linii produkcyjnej. Są to kosztowne systemy rentgenowskie, w związku z czym wymagają przestrzegania rygorystycznych protokołów bezpieczeństwa radiologicznego oraz zapewnienia chłodzenia elementów generatora.
Pakowanie wstępne: Czujniki upadku grawitacyjnego
Etap kontroli linii do konserwowania jest najbardziej wydajny, dokładny i ekonomiczny, gdy odbywa się przed procesem pakowania. Metoda ta przenosi krytyczne punkty kontroli na etap transportu materiałów luzem. Grawitacyjne wykrywacze metalu do żywności są wbudowane w pionowy strumień przepływu produktu bezpośrednio przed maszyną napełniającą, aby skanować surowce i składniki.
Kontrola produktów luzem w stanie swobodnego spadku powoduje całkowite obejście efektu ekranującego metalowej puszki. Co więcej, czujniki wykorzystujące spadek grawitacyjny mają okrągłe lub wąskie prostokątne otwory wykrywające; im mniejszy otwór, tym mniejsza czułość czujnika. W związku z tym, gdy produkty luzem spadają przez węższe kanały, a nie przez większe otwory przenośnika, stosuje się mniejszy otwór wykrywający. Ten mniejszy otwór pozwala na wykrywanie mniejszych fragmentów metalu.
Instalacja czujników przed procesem napełniania
Aby zapewnić niezawodne wykrywanie za pomocą czujnika opadania grawitacyjnego, konieczne jest dokładne zrozumienie mechaniki jego działania. Wykrywacz metalu nie może być umieszczony nad urządzeniem napełniającym; musi natomiast stanowić integralną i logiczną część poprzedzającego go urządzenia dozującego, którym zazwyczaj jest waga wielogłowicowa lub napełniarka ślimakowa. Tym samym fizyczne połączenie decyduje o podstawowej stabilności pola wykrywania.
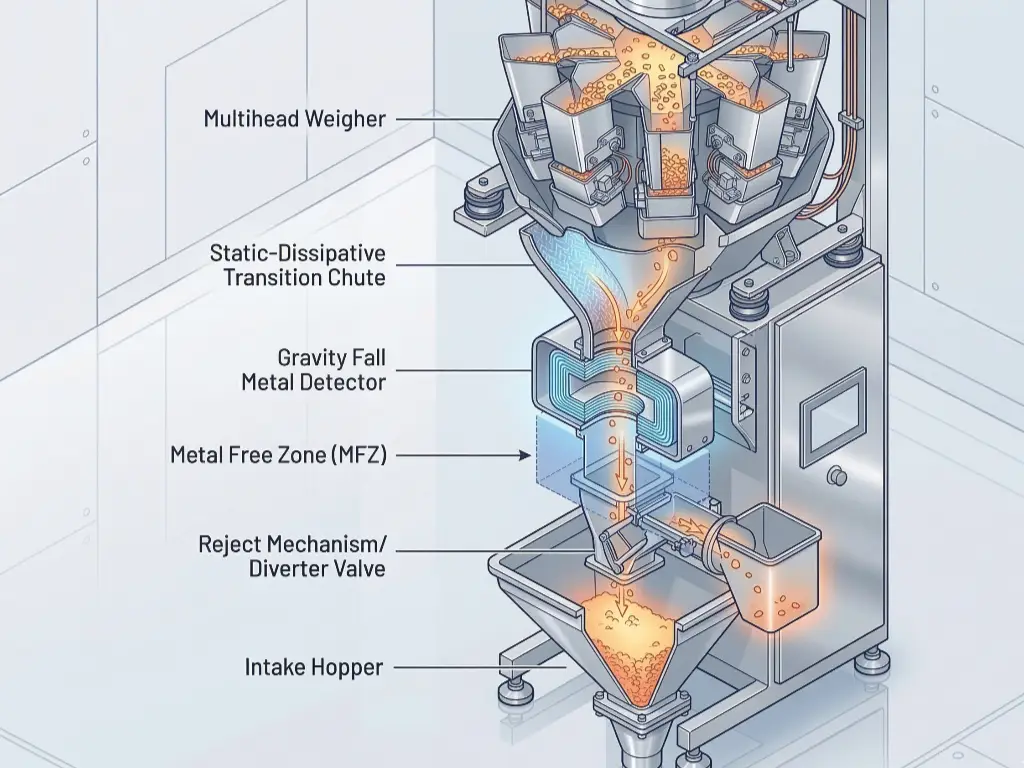
Rynny przejściowe regulują sposób przemieszczania się produktu w momencie jego uwolnienia z kosza wagowego i rozpoczęcia drogi do otworu detektora. Rynny są wykonane z tworzyw sztucznych dopuszczonych do kontaktu z żywnością, a nie z metalu, i zazwyczaj powstają z polietylenu o ultra wysokiej masie cząsteczkowej (UHMW) rozpraszającego ładunki elektrostatyczne lub z niektórych materiałów kompozytowych. Podczas przemieszczania się suchych materiałów sypkich w dół rynny powstaje ładunek elektrostatyczny spowodowany tarciem. W przypadku zastosowania zwykłych tworzyw izolacyjnych gromadzi się ładunek elektrostatyczny, który wyładowuje się na uziemioną metalową ramę. Ten łuk elektrostatyczny generuje szerokopasmową częstotliwość radiową. Detektor wykrywa tę częstotliwość radiową i powoduje odrzucenie produktów spożywczych bez uzasadnionej przyczyny. Dzięki odpowiedniemu uziemieniu rynien przejściowych oraz zastosowaniu materiałów rozpraszających ładunki elektrostatyczne możliwe jest ciche i nieprzerwane przemieszczanie produktów w trakcie procesu produkcyjnego.
W przypadku systemów wykrywania metali bardzo ważna jest izolacja mechaniczna. Wszystkie urządzenia znajdujące się na wcześniejszych etapach linii produkcyjnej, takie jak wagi wielogłowicowe, są wyposażone w podajniki promieniowe i silniki krokowe, które generują ciągłe drgania o wysokiej częstotliwości. Jeśli wykrywacz metali zostanie zamontowany bezpośrednio na ramie wagi bez izolacji, drgania mechaniczne ramy zostaną przeniesione na głowicę wykrywającą. Drgania te powodują niewielkie ruchy cewek miedzianych, które są zalane żywicą w głowicy wykrywacza, co prowadzi do wygenerowania fałszywego sygnału. Inżynierowie muszą stosować specjalne elastomerowe mocowania izolujące drgania do zamocowania wykrywacza metalu. Ponadto należy przestrzegać zasad dotyczących strefy wolnej od metalu (MFZ), aby zapobiec zanieczyszczeniu metalami. W obrębie strefy MFZ żadne ruchome części metalowe, takie jak klapy kubełków wagowych, tłoczyska cylindrów itp., nie mogą przekraczać tej strefy, ponieważ ruch tych części zakłóca pole magnetyczne.
Ostatni element mechaniczny nazywa się mechanizmem odrzucającym. W systemie opadania grawitacyjnego produkt porusza się z dużą prędkością pod wpływem grawitacji, a zawór odrzucający musi otworzyć się w ciągu milisekund. Mechanizm ten został zaprojektowany z uwzględnieniem konfiguracji zapewniającej bezpieczeństwo w przypadku awarii. Utrzymanie mechanizmu w pozycji ‘akceptacji’ wymaga stałego ciśnienia elektropneumatycznego. W przypadku spadku ciśnienia powietrza zawór przechodzi do pozycji ‘odrzucenia’, zapobiegając w ten sposób przedostaniu się jakiegokolwiek niesprawdzonego produktu do maszyny napełniającej i zagrożeniu dla bezpieczeństwa żywności.
Regulacja parametrów oprogramowania w celu uzyskania optymalnej dokładności
Integracja sprzętu stanowi najniższy poziom w skali funkcjonalności, podczas gdy komunikacja sieciowa decyduje o rzeczywistej wydajności operacyjnej systemu. Chociaż czujnik spadku grawitacyjnego i waga wielogłowicowa działają niezależnie na linii produkcyjnej, muszą one współpracować w ścisłej synchronizacji. Jeśli przepływ produktu, sterowany parametrami oprogramowania, nie jest zsynchronizowany z czujnikiem przepływu, spowoduje to albo odrzucenie większej liczby partii niż powinno, albo niemożność odrzucenia partii zawierających zanieczyszczenia metalowe.
Aby to osiągnąć, operatorzy powinni dostosować parametry systemu dozowania oraz systemu kontroli.
| Parametry | Lokalizacja systemu | Funkcja | Wpływ na wykrywanie | Strategia optymalnego ustawienia |
| Waga docelowa | Waga wielogłowicowa | Należy ustawić minimalną wartość wymaganą do osiągnięcia docelowej masy, zapewniając zwarty i gęsty pakiet produktów. | Wahania powodują zmiany gęstości objętościowej, co z kolei powoduje przesunięcie kąta fazowego efektu produktu i prowadzi do fałszywych odrzuceń. | Należy przestrzegać ścisłych limitów odchylenia. Jeśli masa docelowa zmieni się o >10%, należy ponownie skalibrować czujnik. |
| Liniowy Wibrator Amplituda | Waga wielogłowicowa | Reguluje natężenie pracy podajników. | Wysoka amplituda powoduje wydłużenie kropli produktu, co zmienia profil prędkości oczekiwany przez detektor. | Określ dokładną odległość fizyczną od zbiornika do zaworu. Skalibruj opóźnienie w milisekundach na podstawie przyspieszenia grawitacyjnego. |
| Prędkość opróżniania / Licznik opóźnienia | Waga i detektor | Steruje otwarciem łyżki oraz czasem działania zaworu odrzutowego. | Brak synchronizacji powoduje, że zawór odcinający uruchamia się zbyt wcześnie lub zbyt późno, przez co nie udaje się wyeliminować zanieczyszczenia. | Należy ustawić minimalną wartość wymaganą do osiągnięcia docelowej masy, zapewniając zwarty i gęsty pakiet produktów. |
Interfejs człowiek-maszyna (HMI) pełni rolę głównego kontrolera odpowiedzialnego za synchronizację systemu. Operatorzy muszą dostosowywać różne ustawienia, aby zapewnić jednolity profil produktu podczas jego przemieszczania się przez strefę wykrywania.
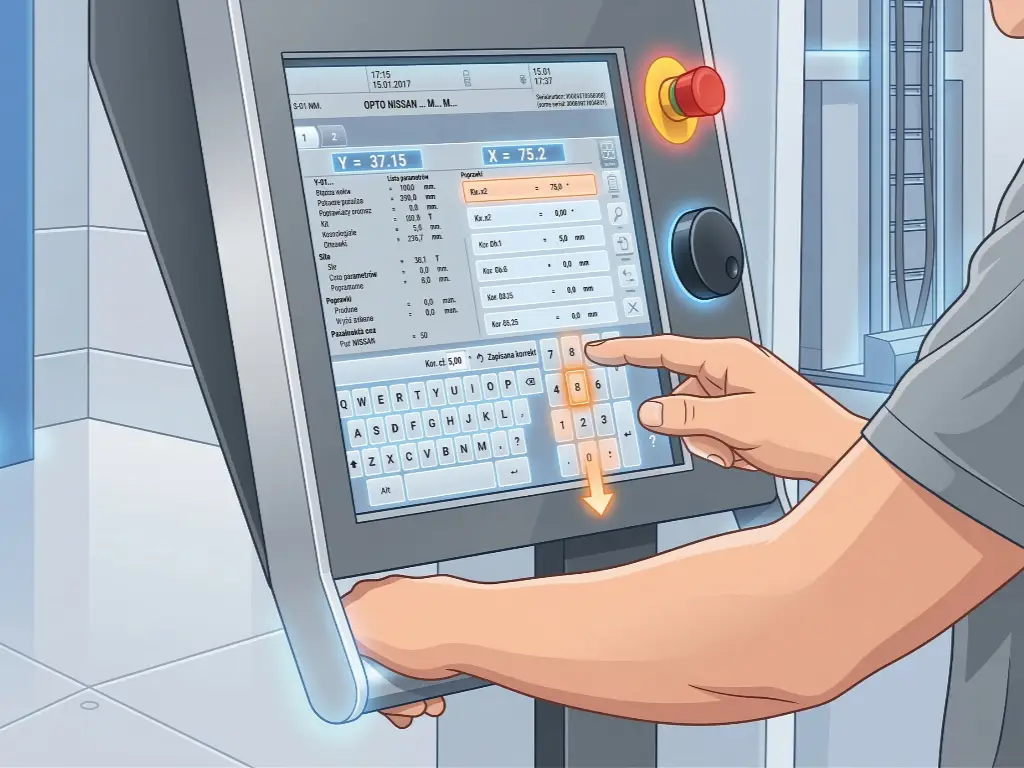
Waga docelowa określa całkowitą masę produktu uwolnionego podczas jednego cyklu. Chociaż służy to głównie zapewnieniu zgodności opakowania z normami, ma to również wpływ na gęstość pakowania produktu przechodzącego przez wykrywacz metalu. Znaczna zmiana wartości “Target Weight” (masy docelowej) spowoduje również zmianę „efektu produktowego”; wykrywacz metalu będzie postrzegał produkt jako bardziej lub mniej przewodzący lub magnetyczny, w zależności od ilości produktu znajdującego się w wykrywaczu w momencie jego przechodzenia. Wykrywacz metali jest wyposażony w tzw. cyfrowy procesor sygnałowy (DSP), który generuje adaptacyjny kąt fazowy w celu wyeliminowania wpływu produktu. Jeśli masa produktu ulegnie nagłej zmianie, kąt ten ulegnie zmianie, a procesor DSP błędnie zinterpretuje wzrost masy jako obecność zanieczyszczenia. Konsekwencja, z jaką przestrzegamy docelowej masy, określa sygnał bazowy służący do oceny jakości produktu.
Parametr amplitudy wibratora liniowego reguluje siłę wibracji tac, które transportują produkty do kubełków wagowych. Sposób wibracji tac wpływa zarówno na prędkość, jak i na równomierność rozkładania produktów. Zbyt wysokie ustawienie powoduje, że kubełki wagowe zbierają produkty w sposób nierównomierny, tworząc wysoki i szeroki profil spadania, który pojawia się nieregularnie w miarę otwierania się kubełka. Zamiast zwartej grupy produktów spadających przez detektor, produkty są rozrzucone. Oprogramowanie detektora określa moment uruchomienia funkcji odrzucania na podstawie przewidywanej prędkości przemieszczania się produktu. Jeśli wiązka produktów jest rozrzucona, ostatni produkt, który przechodzi przez detektor, może minąć funkcję odrzucania po tym, jak ta zamknęła się w trybie akceptacji. Regulacja amplitudy wibratora liniowego zapewnia równomierny i zgodny z oczekiwaniami spadek produktu, gwarantując proaktywne podejście do jego przechwytywania.
Prędkość zrzutu reguluje szybkość i kolejność otwierania się klap kubełków wagowych. Jest to dokładnie ten moment, w którym rozpoczyna się cały proces. Wraz z otwarciem kubełka wagowego uruchamia się również licznik czasu. Sterownik logiczny (PLC) śledzi sygnał wyładowania. System określa z dokładnością do milisekundy, kiedy środek masy produktu przecina środek pola elektromagnetycznego wykrywacza metalu. Następnie ustala, jakie opóźnienie jest konieczne do otwarcia pneumatycznego zaworu odrzutowego. Zmiana prędkości opróżniania powoduje zmianę charakterystyki mechanizmu, a co za tym idzie – również profilu przyspieszenia produktu. Z tego powodu operator jest odpowiedzialny za ustawienie timerów opóźniających w oprogramowaniu wykrywacza metalu, aby uwzględnić wszelkie zmiany prędkości opróżniania. Połączenie precyzyjnego dostrojenia tych trzech czynników eliminuje fałszywe alarmy i marnotrawstwo materiału wynikające z desynchronizacji podczas wykrywania metali w opakowaniach żywności.
Układ linii do konserwowania i pułapki związane z instalacją
Projektowanie linii do konserwowania opiera się na podejściu systemowym. Połączenie precyzyjnych systemów kontroli z zaawansowanymi maszynami przemysłowymi wiąże się z wieloma wyzwaniami inżynieryjnymi, zarówno na poziomie mikro, jak i makro. Wstępne decyzje dotyczące układu obiektu będą miały decydujący wpływ na wydajność systemu wykrywania metali przez cały okres jego eksploatacji, stanowiąc podstawę do przeprowadzenia rygorystycznej analizy zagrożeń.
Przydzielanie powierzchni na sprzęt
Pionowa konstrukcja systemu pakowania grawitacyjnego wymaga zapewnienia wystarczającej wolnej przestrzeni nad głowicą. Projektanci obiektu muszą uwzględnić łączne tolerancje wysokościowe, w tym wysokości wyładunku podnośnika zasilającego, wagi wielogłowicowej, rynien przejściowych, głowicy wykrywacza metali, mechanizmów zaworów rozdzielających, leja akumulacyjnego oraz leja zasypowego maszyny do napełniania puszek.
W przypadku integracji pionowej konstrukcja zazwyczaj przekracza standardowe wysokości stropów stosowane w starszych budynkach. Ponadto projektanci muszą umieścić antresole z konstrukcji stalowej lub platformy dostępowe wokół tego zestawu urządzeń. Personel konserwacyjny potrzebuje odpowiedniego i stabilnego dostępu do tego zespołu, aby regulować wykrywacz metali, przeprowadzać standardowe testy próbek w otworze oraz wykonywać czynności sanitarne. Gdy podejmuje się próbę zmniejszenia wysokości pionowego zespołu w celu dostosowania go do niższego sufitu, często pojawiają się problemy z kątami nachylenia zsypów, co skutkuje brakiem przepływu produktu i niestabilną szybkością opadania. To z kolei prowadzi do nieprawidłowego działania mechanizmu odrzucania.
Zapobieganie zakłóceniom elektromagnetycznym
W zakładach konserwowych stosuje się zautomatyzowane paletyzatory, zgrzewarki i przenośniki, które charakteryzują się dużym obciążeniem silników. W rezultacie generują one znaczne zakłócenia elektromagnetyczne (EMI) oraz zakłócenia częstotliwości radiowej. Detektory metali są zaprojektowane tak, aby wykrywać najmniejsze zmiany w polu magnetycznym, i są podatne na zewnętrzne zakłócenia elektryczne, co stanowi zagrożenie dla zgodności z przepisami.
Często występującą wadą projektową jest poprowadzenie przewodów zasilających i komunikacyjnych wykrywacza metalu równolegle do przewodów wysokiego napięcia zasilających napędy o zmiennej częstotliwości (VFD). Napędy VFD wykorzystują tranzystory bipolarne z izolowaną bramką (IGBT) do przełączania napięcia napędu w ciągu milisekund, co powoduje powstanie znacznych zakłóceń elektrycznych. Zakłócenia te powodują fałszywe wyzwalanie wykrywacza metalu. Plan poprowadzenia kabli, w którym przewody się krzyżują, powinien zawsze zapewniać odpowiednią odległość między kablami w każdym punkcie skrzyżowania oraz takie poprowadzenie kabli, aby przebiegały one wzdłuż tej samej osi równoległej, zgodnie z wymaganiami.
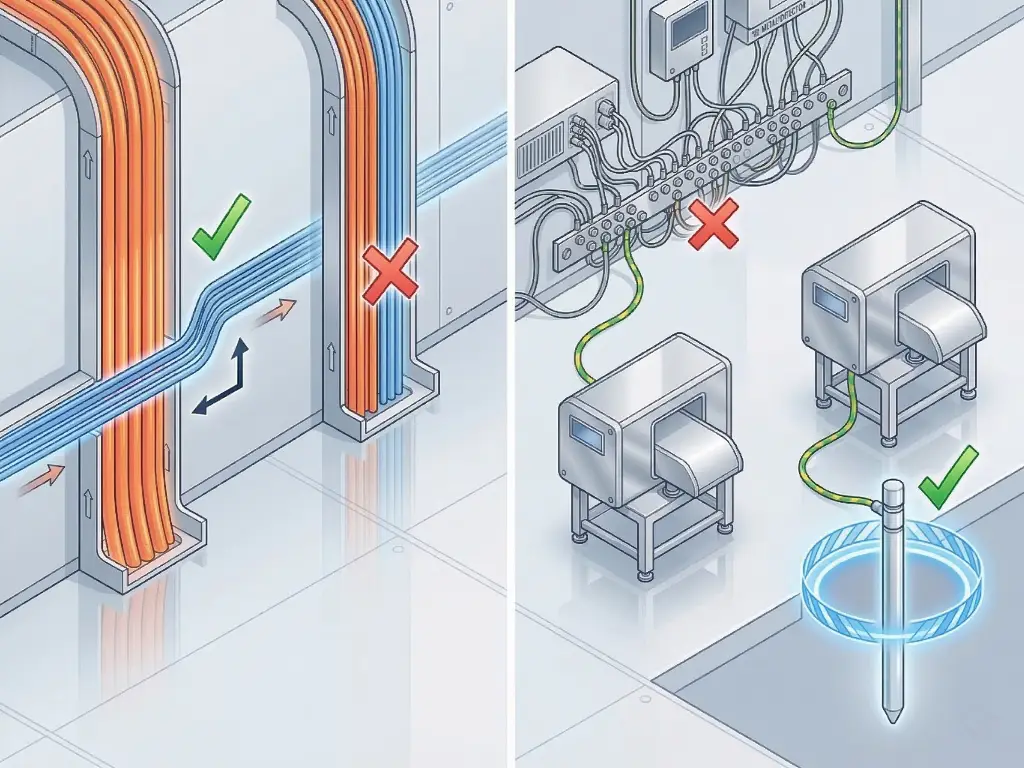
Wykrywacz metalu wymaga również uziemienia typu “Clean Earth”. Jeśli wykrywacz metalu jest podłączony do tej samej szyny uziemiającej co inne duże urządzenia przetwórcze, zakłócenia elektryczne będą się rozprzestrzeniać z powrotem przez przewód uziemiający, a urządzenia te będą je odbierać. Aby zagwarantować, że wykrywacz metalu będzie działał bez zakłóceń, konieczne jest zastosowanie izolowanego, dedykowanego pręta uziemiającego zarówno dla systemu kontroli, jak i dla wykrywacza metalu.
Zapewnienie zwrotu z inwestycji w linię pakującą
Dokładne wykrywanie metalu na linii do produkcji konserw stanowi bezwzględny wymóg zapewnienia zgodności z przepisami i bezpieczeństwa pracy. Przeniesienie punktu kontroli na etap poprzedzający pakowanie, co jest możliwe dzięki mechanizmowi pewnego przenoszenia w pionie, rozwiązuje nieodłączną sprzeczność związaną ze skanowaniem metalowych pojemników. Optymalne działanie systemu, obejmujące maksymalną czułość wykrywania i minimalne przestoje, osiąga się dzięki połączeniu odpowiedniej izolacji mechanicznej, sztywnej konstrukcji rynny przejściowej oraz precyzyjnej koordynacji oprogramowania mechanizmu wyładowczego z detektorem.
To podejście architektoniczne spełnia rygorystyczne wymagania HACCP, GFSI, oraz SQF audyty. Co ważniejsze, precyzyjna integracja systemu eliminuje częste fałszywe odrzuty, które powodują marnotrawstwo produktów nadających się do spożycia i obniżają marże zysku. Prawidłowo skonfigurowany system chroni sprzęt przetwórczy, zabezpiecza reputację marki przed katastrofalnymi wycofaniami produktów z rynku oraz umacnia ogólną inwestycję w infrastrukturę pakującą.
Zaprojektowanie tego typu zintegrowanych systemów wymaga specjalistycznej inżynierii systemowej. Jeśli rozważają Państwo nowy układ linii do konserwowania lub modernizację systemów kontroli jakości, mogą Państwo zwrócić się do naszego zespołu inżynierów po poradę. Prosimy o kontakt z inżynierami Levapack w celu uzyskania optymalnego układu urządzeń i projektu integracji dostosowanego do Państwa celów produkcyjnych.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL