
Wybór odpowiedniej metody pakowania i techniki napełniania to nie tylko zwykły zakup sprzętu, ale inwestycja kapitałowa rzędu wielu milionów, która determinuje całkowity koszt posiadania w ciągu najbliższych dziesięciu lat. Pakowanie metodą napełniania na gorąco jest jedną z najpopularniejszych dostępnych technologii i nadal stanowi podstawę niektórych kategorii produktów, zwłaszcza napojów oraz kwaśnych płynnych produktów spożywczych. W porównaniu z innymi metodami konserwacji oferuje ona skuteczny sposób na wydłużenie okresu przydatności produktu do spożycia przy jednoczesnym zminimalizowaniu marnotrawstwa żywności. Niemniej jednak jej skuteczne wdrożenie wymaga dogłębnej znajomości zagadnień termodynamicznych, nauk o polimerach oraz precyzyjnego modelowania kosztów. Niniejszy przewodnik zawiera szczegółową analizę techniczną i finansową procesu napełniania na gorąco, która zapewni decydentom informacje niezbędne do przeprowadzenia procesu planowania wydajności, doboru materiałów oraz rozwiązywania problemów na hali produkcyjnej.
Czym jest pakowanie na gorąco: proces i zasady
Jako wydajna metoda napełniania na gorąco, ten przemysłowy proces sterylizacji polega na podgrzaniu gorącego płynnego lub półpłynnego produktu do wysokich temperatur, napełnieniu nim pojemnika w stanie gorącym oraz zamknięciu go w jak najkrótszym czasie. Polega on na wykorzystaniu wysokiej temperatury i energii cieplnej samego produktu do sterylizacji wewnętrznej powierzchni pojemnika i zamknięcia, co skutecznie zapobiega rozmnażaniu się szkodliwych mikroorganizmów i powstrzymuje dalszy rozwój mikroorganizmów.
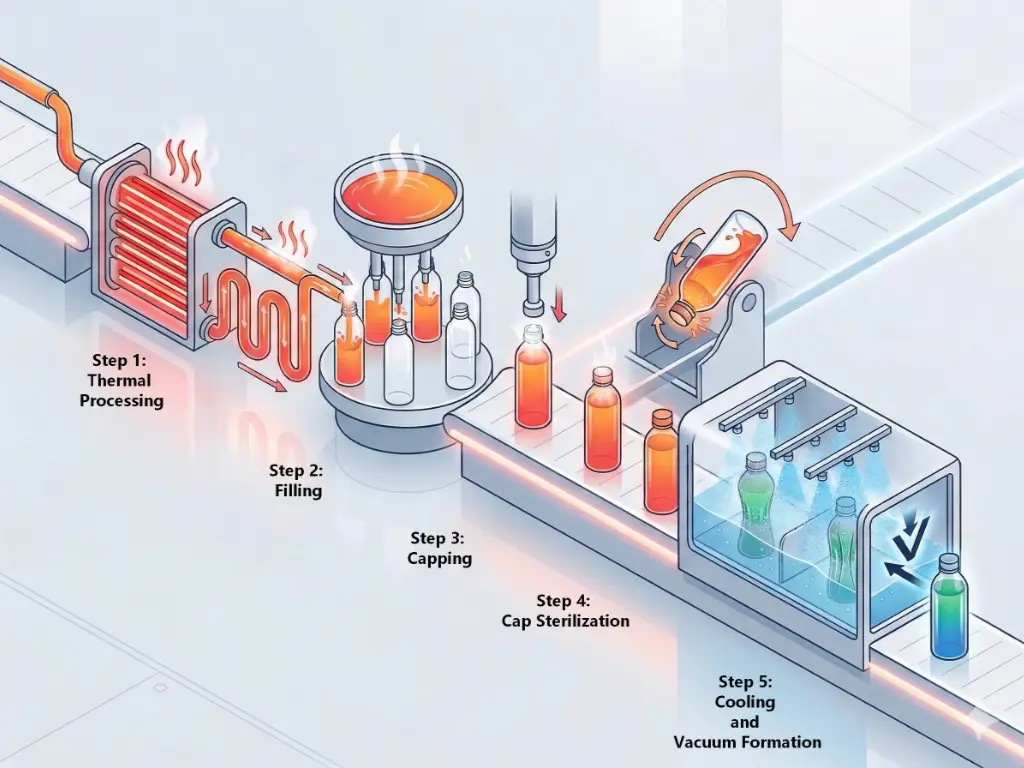
Tradycyjny proces napełniania na gorąco przebiega zgodnie ze ścisłym, sekwencyjnym przebiegiem termodynamicznym:
- Obróbka termiczna (ogrzewanie): Produkt przepływa przez płytowy lub rurowy wymiennik ciepła, który szybko podnosi jego temperaturę do pożądanego zakresu od 82°C do 95°C (180°F do 205°F). Produkt pozostaje w tej temperaturze przez określony czas (zwykle od 15 do 30 sekund), aby zapewnić zniszczenie wszystkich szkodliwych mikroorganizmów, bakterii wegetatywnych i enzymów powodujących psucie się żywności.
- Nadzienie: Gorący produkt jest pompowany do karuzeli napełniającej. Zbiornik napełniający i zawory są zazwyczaj wyposażone w pętle recyrkulacyjne, które pozwalają utrzymać wymaganą temperaturę sterylizacji oraz zapewnić ciągły przepływ produktu przez wymiennik ciepła w przypadku przestojów linii produkcyjnej. Produkt jest rozlewany do pojemników w temperaturze nie niższej niż 82°C.
- Ograniczenie: Bezpośrednio po zakończeniu napełniania nakłada się zamknięcie. Para wytworzona przez gorący produkt wypełnia przestrzeń między poziomem cieczy a nakrętką.
- Inwersja (Sterylizacja nakrętek): Zamknięty pojemnik jest transportowany przenośnikiem i przechodzi przez mechanizm przechylający lub odwracający. Pojemnik jest przechylany lub odwracany na okres od 2 do 3 minut. Manewr ten powoduje, że ciecz o temperaturze 82°C + wchodzi w bezpośredni kontakt z wewnętrzną powierzchnią nakrętki oraz górną częścią szyjki butelki, co gwarantuje usunięcie wszelkich pozostałych patogenów znajdujących się w przestrzeni nad cieczą.
- Chłodzenie i Próżnia Szkolenie: Naczynie umieszcza się w wielostrefowym tunelu chłodzącym. Plastikowe pojemniki lub szklane butelki są spryskiwane wodą o temperaturze otoczenia lub schłodzoną w środowisku przypominającym kąpiel wodną, co szybko obniża temperaturę wewnętrzną do około 35°C–40°C. Ciecz kurczy się w miarę schładzania. Jednocześnie para wodna znajdująca się w przestrzeni nad zawartością ulega kondensacji do postaci wody. Ten podwójny efekt powoduje powstanie silnego gradientu podciśnienia, czyli próżni, wewnątrz zamkniętego pojemnika, co gwarantuje hermetyczne zamknięcie i zapobiega przedostawaniu się tlenu.
Jest to bardzo skuteczny proces termodynamiczny, który podlega ścisłym ograniczeniom biochemicznym. Ma on zastosowanie wyłącznie w określonych zakresach wartości pH.
| Kategoria produktu | Przydatność | Uzasadnienie |
| Napoje o wysokiej kwasowości (soki owocowe, soki warzywne, napoje izotoniczne, herbaty, lemoniady) | Idealny | Wartość pH wynosi poniżej 4,5. Wysoka kwasowość zapobiega rozwojowi przetrwalników Clostridium botulinum. Rozlewanie na gorąco z łatwością niszczy pozostałe bakterie wegetatywne, drożdże i pleśnie. |
| Przyprawy o wysokiej kwasowości (keczup, sos chili, przeciery owocowe, sosy sałatkowe na bazie octu) | Idealny | Wysoka kwasowość i wysokie temperatury przetwarzania zapewniają sterylność na poziomie wymaganym w handlu. Ciepło przenika do lepkiego produktu, gwarantując bezpieczne przechowywanie w temperaturze otoczenia oraz wydłużony okres przydatności do spożycia. |
| Produkty o niskiej kwasowości (mleko, zamienniki mleka, buliony kostne, koktajle białkowe) | Nieodpowiednie | Wartość pH wynosi powyżej 4,5. Wysokie temperatury (95°C) nie są w stanie zniszczyć przetrwalników Clostridium botulinum w środowiskach o niskiej kwasowości. Wymagają one przetwarzania w retorcie wysokociśnieniowej lub przetwarzania aseptycznego ze względu na konieczność przeprowadzenia obróbki cieplnej pod ciśnieniem. |
| Napoje gazowane (napoje gazowane, woda gazowana, gazowane napoje energetyczne) | Nieodpowiednie | Podczas podgrzewania uwalnia się rozpuszczony dwutlenek węgla. Proces ten wymaga wytworzenia próżni, co jest sprzeczne z nadciśnieniem niezbędnym do nasycenia dwutlenkiem węgla w warunkach naturalnych. |
Wybór odpowiednich materiałów do pakowania metodą napełniania na gorąco
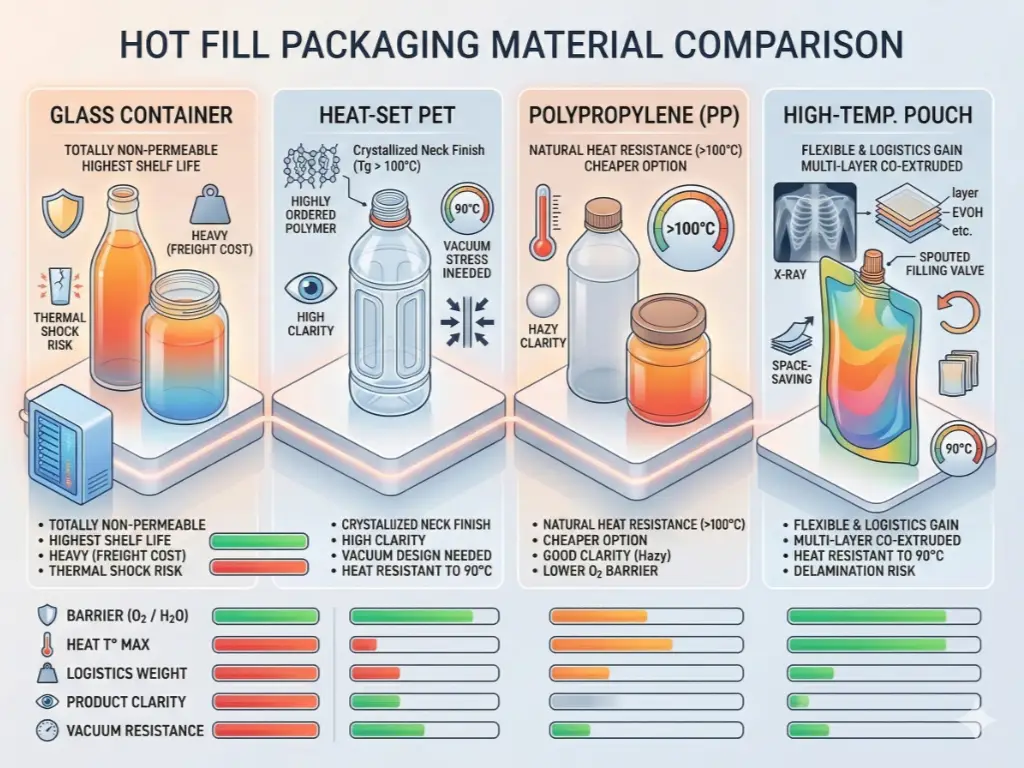
Wysokie obciążenia termiczne oraz warunki podciśnienia charakterystyczne dla procesu napełniania na gorąco powodują ekstremalne obciążenia mechaniczne materiału opakowaniowego. Pojemnik powinien być w stanie wytrzymać temperatury początkowe sięgające nawet 95°C bez topienia się, rozciągania ani utraty stabilności wymiarowej, a następnie wytrzymać wysokie ciśnienie atmosferyczne działające do wewnątrz podczas procesu chłodzenia. Każdy materiał ma swoje unikalne właściwości. W takich warunkach nie można stosować standardowych materiałów opakowaniowych, co wymaga oceny Państwa potrzeb w zakresie opakowań oraz rozważenia różnych opcji butelek, które będą z nimi kompatybilne.
- Pojemniki szklane
Najpopularniejszym i najtrwalszym materiałem do napełniania na gorąco jest szkło. Jest ono całkowicie nieprzepuszczalne, pozbawione tlenu i nie powoduje żadnych reakcji chemicznych. Szkło zapewnia stuprocentową barierę przed wilgocią i gazami, co gwarantuje najdłuższy okres przydatności do spożycia. Niezależnie od tego, czy stosuje się standardowe butelki, czy szklane słoiki z szeroką szyjką, szkło jest materiałem, który z natury łatwo wytrzymuje wyższe temperatury i wynikające z nich ciśnienie próżniowe bez pękania lub odkształcania się. Jako doskonały materiał szkło jest jednak ciężkie, co znacznie zwiększa koszty transportu. Wymaga to również szczególnej uwagi w zakresie temperatury podczas procesów napełniania i chłodzenia; narażenie szklanych butelek napełnianych na gorąco na gwałtowną zmianę temperatury w tunelu chłodzącym może prowadzić do katastrofalnego szoku termicznego i pęknięcia pojemników.
- PET utwardzany na gorąco (politereftalan etylenu)
Zwykłe butelki z PET ulegają odkształceniu i zapadają się w temperaturach powyżej 70°C. Aby móc stosować PET w liniach do napełniania na gorąco, producenci muszą nabywać PET typu „Heat-Set”. Pojemniki z PET typu „Heat-Set” są formowane metodą rozdmuchową w podgrzanych formach i poddawane kontrolowanemu kondycjonowaniu termicznemu podczas procesu formowania. Proces ten zmienia strukturę łańcuchów polimerowych, podnosząc temperaturę zeszklenia (Tg) danego rodzaju tworzywa sztucznego i eliminując naprężenia wewnętrzne. Maksymalna temperatura napełniania w przypadku PET typu Heat-Set wynosi 90°C, co czyni go najpopularniejszym tworzywem sztucznym stosowanym w tym procesie. Butelki z tego tworzywa wymagają jednak większej masy żywicy (gramatury) niż butelki do napełniania na zimno, aby zachować stabilność konstrukcyjną, a także muszą mieć określone parametry geometryczne, które pozwalają kontrolować ciśnienie próżniowe i zapobiegać odkształceniom butelek.
- Polipropylen (PP)
Polipropylen charakteryzuje się dobrą naturalną odpornością na wysoką temperaturę i z łatwością wytrzymuje temperatury powyżej 100°C bez konieczności stosowania procedur termoutwardzania. Stanowi tańszy zamiennik PET w niektórych zastosowaniach związanych z napełnianiem na gorąco, zwłaszcza tam, gdzie do przechowywania sosów i dżemów stosuje się większe pojemniki lub słoiki z szeroką szyjką. Główną wadą PP jest to, że nie jest on tak przezroczysty jak szkło; w porównaniu z szklistą przezroczystością i błyszczącym wykończeniem PET ma mętny lub zamglony wygląd, co może negatywnie wpływać na atrakcyjność produktu na półkach sklepowych. Ponadto bariera tlenowa PP jest niższa niż w przypadku PET, co może skracać okres przydatności do spożycia produktów wysoce wrażliwych na utlenianie.
- Worek do wysokich temperatur
Chociaż na rynku dominuje mnóstwo różnych rodzajów butelek i sztywnych pojemników, wielowarstwowe, współwytłaczane woreczki elastyczne (z ustnikiem) zyskują coraz większy udział w rynku. Woreczki te są wykonane z folii laminowanych, zazwyczaj zawierających warstwy barierowe z folii aluminiowej lub EVOH, i są przystosowane do temperatur napełniania sięgających 90 °C. Stanowią one doskonałą opcję i zapewniają znaczne korzyści logistyczne, ponieważ puste woreczki zajmują ułamek przestrzeni magazynowej w porównaniu z pustymi sztywnymi butelkami. Elastyczne materiały wymagają jednak bardzo specjalistycznych zaworów napełniających, które wytrzymają wysoką temperaturę bez stopienia wylewki, a proces chłodzenia powinien być dobrze regulowany, aby uniknąć rozwarstwienia ścianek woreczka.
Napełnianie na gorąco a inne technologie napełniania: macierz zwrotu z inwestycji
Zespoły inżynierów zakładowych muszą porównać proces napełniania na gorąco z innymi konkurencyjnymi technologiami sterylizacji. Systemy te można porównać jedynie poprzez analizę nakłady inwestycyjne (CAPEX) oraz wydatki operacyjne (OPEX).
| Technologia | Cel pH Przydatność | Wymagane środki konserwujące | Odporność materiału na wysoką temperaturę | Zachowanie smaku i wartości odżywczych |
| Napełnianie na gorąco | Wysoka kwasowość (< 4,5) | Nie | Wysoka (PET utwardzany termicznie, szkło) | Od średniego do dobrego |
| Napełnianie aseptyczne | Wysoka i niska kwasowość | Nie | Niski (standardowy, lekki PET) | Świetnie |
| Odpowiedź | Niska kwasowość (> 4,5) | Nie | Extreme (puszki metalowe, woreczki retortowe) | Umiarkowany (przedłużone ogrzewanie) |
| Napełnianie na zimno | Wysoka kwasowość (< 4,5) | Tak | Niski (standardowy, lekki PET) | Świetnie |
Wydatki inwestycyjne (CAPEX) a koszty operacyjne (OPEX) w różnych liniach produkcyjnych
Systemy napełniania na zimno charakteryzują się najniższymi nakładami inwestycyjnymi (CAPEX). Urządzenia te są proste pod względem konstrukcji mechanicznej i nie wymagają stosowania wymienników ciepła, tuneli chłodzących ani specjalnych przenośników inwersyjnych. Koszty operacyjne (OPEX) są również niskie, ponieważ producenci mogą stosować najlżejsze i najtańsze standardowe butelki PET. Niemniej jednak konieczność stosowania chemicznych środków konserwujących ogranicza dostęp do rynku, a konsumenci wykazują duże zapotrzebowanie na produkty oznaczone jako „clean label”.
- Napełnianie na gorąco
Rozlew na gorąco wymaga umiarkowanych nakładów inwestycyjnych (CAPEX). Linia produkcyjna wymaga pasteryzatorów, specjalnych zaworów rozlewowych oraz ogromnych tuneli chłodzących. Z drugiej strony koszty operacyjne (OPEX) są stosunkowo wysokie. Proces ten charakteryzuje się dużym zużyciem energii, zarówno podczas podgrzewania produktu, jak i jego późniejszego schładzania. Ponadto konieczność stosowania butelek PET typu „Heat-Set” oznacza, że każda butelka przeznaczona do rozlewu na gorąco jest znacznie cięższa i droższa niż zwykła butelka PET. Cena surowca tworzywowego stanowi znaczną część powtarzających się kosztów operacyjnych.
Technologia aseptyczna wiąże się z ogromnymi nakładami inwestycyjnymi (CAPEX), sięgającymi milionów dolarów. Proces ten polega na oddzielnej sterylizacji produktu i opakowania, a następnie ich połączeniu w sterylnym pomieszczeniu czystym klasy farmaceutycznej (izolatorze). Wyposażenie obejmuje skomplikowane wanny sterylizacyjne (z nadtlenkiem wodoru lub kwasem nadoctowym) oraz systemy filtracji powietrza sterylnego. Koszty konserwacji i szkolenia operatorów są bardzo wysokie. Jednak koszty operacyjne (OPEX) procesu aseptycznego są niewielkie. Ciecz jest schładzana przed napełnieniem, dzięki czemu w procesie tym stosuje się ultralekkie, standardowe butelki PET, co znacznie obniża koszt żywicy tworzywowej.
Produkty o niskiej kwasowości, takie jak mięso, karma dla zwierząt domowych i buliony, muszą być poddane sterylizacji w retorcie. Produkt pakowany jest w metalowe puszki lub woreczki retortowe, a następnie umieszczany w ogromnych zbiornikach ciśnieniowych (autoklawach), gdzie poddawany jest działaniu pary wodnej o temperaturze 121°C przez okres od 30 do 60 minut. Koszty inwestycyjne (CAPEX) są wysokie ze względu na wytrzymałe zbiorniki ciśnieniowe, a koszty operacyjne (OPEX) są bardzo wysokie z powodu ogromnej ilości energii potrzebnej do podgrzania wody i utrzymania wysokiego ciśnienia podczas długich cykli.
Obliczanie progu rentowności dla Twojej marki
Wybór między technologią napełniania na gorąco a technologią aseptyczną jest matematycznym ćwiczeniem polegającym na zrównoważeniu kosztów związanych z wielkością produkcji i materiałami. Inżynierowie muszą wyznaczyć punkt przecięcia krzywych amortyzacji nakładów inwestycyjnych (CAPEX) i narastających kosztów operacyjnych (OPEX).
Weźmy na przykład matrycę decyzyjną dotyczącą marki soków o wysokiej kwasowości. Gdy wielkość produkcji wynosi mniej niż 10 milionów butelek rocznie, bezsprzecznie najkorzystniejszym rozwiązaniem finansowym jest rozlew na gorąco. Wysokie nakłady inwestycyjne związane z linią aseptyczną zniweczyłyby marże zysku, a wzrost kosztu jednostkowego butelek PET typu „Heat-Set” można zniwelować przy niewielkich wielkościach produkcji.
Jednak wraz ze wzrostem skali produkcji sytuacja ulega odwróceniu. Oszczędności wynikające z zastąpienia standardowych butelek PET o wadze 15 gramów (technologia aseptyczna) butelkami PET typu Heat-Set o wadze 28 gramów (technologia Hot Fill) szybko się zwielokrotniają, gdy roczna wielkość produkcji przekracza 50 milionów butelek. Już same oszczędności rzędu milionów dolarów na tworzywie sztucznym i masie przesyłek pozwolą w tym progu zwrócić ogromne nakłady inwestycyjne na maszyny aseptyczne w ciągu 24 do 36 miesięcy. W przypadku produktów o niskiej kwasowości wielkość produkcji nie ma znaczenia; technologia Hot Fill po prostu nie jest w stanie zapewnić bezpieczeństwa żywności, a wybór sprowadza się do wyboru między technologią aseptyczną a retortową.
Analiza awarii i usuwanie usterek na hali produkcyjnej
Teoria inżynierii powinna znaleźć odzwierciedlenie w wynikach na hali produkcyjnej. Linie do rozlewu na gorąco wiążą się z pewnymi problemami fizycznymi i termodynamicznymi, które – w przypadku braku odpowiedniej kontroli – prowadzą do wysokiego wskaźnika braków. Inżynierowie produkcji powinni unikać poniższych rodzajów awarii poprzez stosowanie rygorystycznych parametrów kontrolnych oraz ogólne zrozumienie kluczowych etapów procesu.
Panele i zniekształcenia (projektowanie paneli próżniowych)
Panningeling – niekontrolowane zapadanie się plastikowej butelki do wewnątrz jest najczęstszą wadą wizualną opakowań napełnianych na gorąco. Objętość cieczy o temperaturze 85°C zmniejsza się w miarę jej ochładzania się do 35°C. Efekt ten potęguje skraplająca się para w przestrzeni nad cieczą, powodując powstanie silnej próżni. Na zewnętrzną powierzchnię butelki działa ciśnienie atmosferyczne.
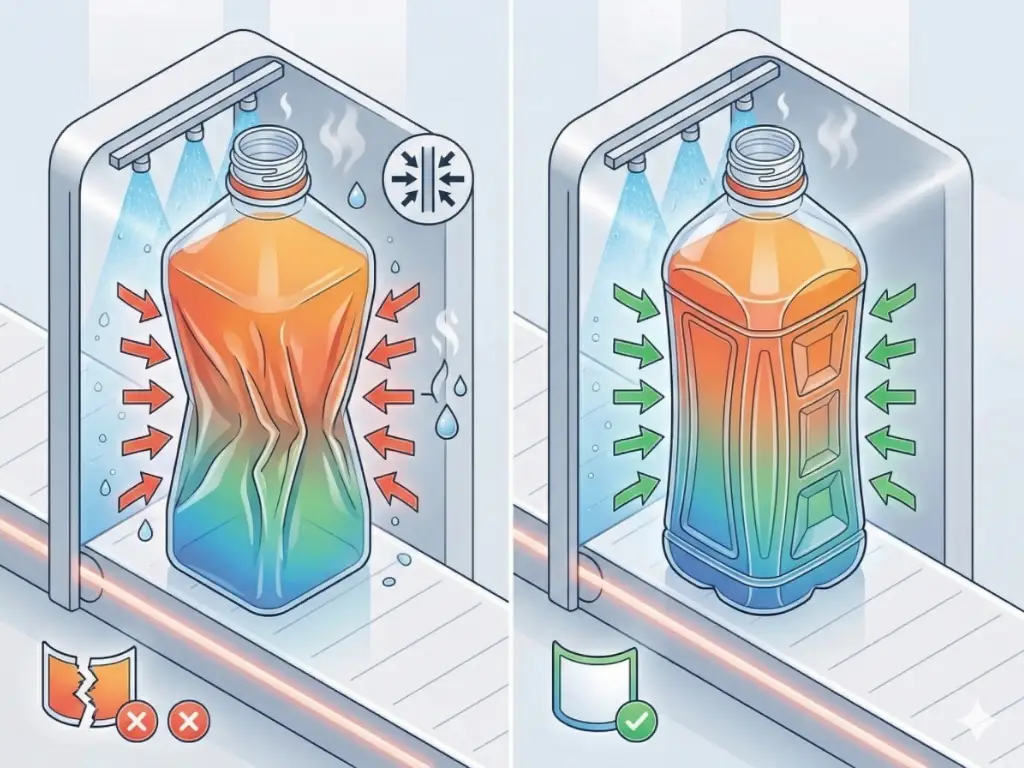
To naprężenie ściskające rozkłada się równomiernie w całej geometrii okrągłych butelek szklanych. Butelki plastikowe, zwłaszcza o kształcie kwadratowym lub prostokątnym, nie są w stanie samodzielnie wytrzymać tej siły; ich płaskie boki będą się losowo wyginać, co zniszczy obszar przeznaczony na etykietę i sprawi, że produkt nie będzie nadawał się do sprzedaży.
Aby temu zaradzić, inżynierowie konstrukcyjni tworzą tzw. panele próżniowe o kształcie butelki PET. Są to określone oznaczenia geometryczne, zagięcia lub żebra na korpusie butelki. Stanowią one sztuczne punkty słabości. W miarę tworzenia się próżni panele te wyginają się równomiernie do wewnątrz, przejmując siłę skurczu i pozwalając głównym filarom konstrukcyjnym butelki pozostać prostymi i sztywnymi. Wszelkie nieprawidłowe wymiarowanie tych paneli w stosunku do objętości napełnienia i różnicy temperatur chłodzenia doprowadzi do katastrofalnych odkształceń.
Rola wykończeń szyjki z kryształkami
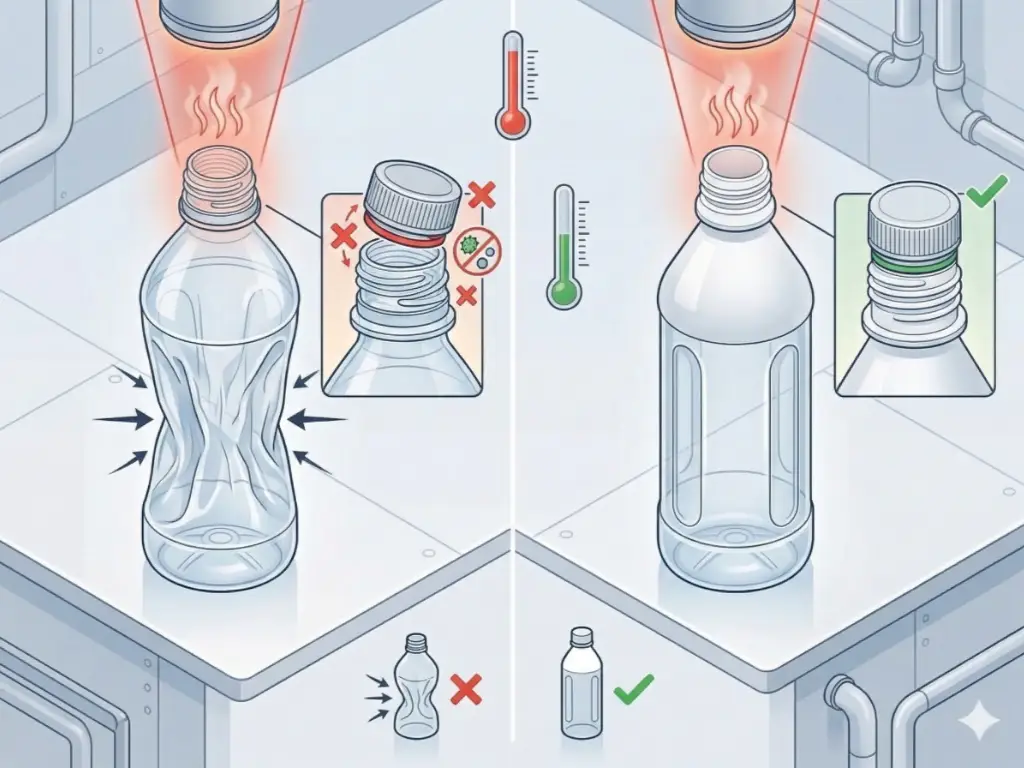
Polimer PET jest typowym materiałem amorficznym, który zaczyna mięknąć i odkształcać się w temperaturze zeszklenia wynoszącej około 70°C. Gdy do zwykłej butelki z PET wleje się ciecz o temperaturze 85°C, szyjka butelki, czyli gwintowana część, do której mocowana jest nakrętka, ulegnie wypaczeniu. Nawet odkształcenie rzędu ułamka milimetra wpłynie na szczelność zamknięcia, powodując przedostawanie się tlenu, psucie się produktu i konieczność przeprowadzenia zakrojonych na szeroką skalę akcji wycofywania produktów z rynku.
Aby tego uniknąć, butelki PET przeznaczone do napełniania na gorąco muszą posiadać krystalizowaną końcówkę szyjki. Podczas procesu produkcyjnego szyjka butelki jest poddawana intensywnemu ogrzewaniu promieniowaniem podczerwonym, natomiast korpus pozostaje zakryty. To miejscowe ogrzewanie powoduje, że łańcuchy polimerowe w szyjce ulegają uporządkowaniu, tworząc bardzo uporządkowaną strukturę krystaliczną. Efektem estetycznym jest to, że szyjka staje się nieprzezroczysta i biała. Ta skrystalizowana struktura zwiększa odporność termiczną wykończenia szyjki do ponad 100°C, dzięki czemu gwinty zachowują stabilność wymiarową i są niezwykle wytrzymałe podczas napełniania i zamykania w wysokiej temperaturze.
Przegotowanie i utrata smaku w tunelach chłodniczych
O jakości produktu napełnianego na gorąco decyduje wydajność tunelu chłodzącego. Gdy produkt pozostaje zbyt długo w temperaturze 85°C, ulega poważnej degradacji termicznej. Powoduje to reakcję Maillarda (brązowienie cieczy), utratę delikatnych składników odżywczych, takich jak witamina C, co wpływa na wartości odżywcze, oraz zmianę delikatnych związków smakowych, co z kolei wpływa na smak produktu. Produkt faktycznie gotuje się w butelce.
W tunelach chłodniczych należy stosować precyzyjny, wielostrefowy gradient temperatury. Butelka o temperaturze 85°C umieszczona bezpośrednio w wodzie schłodzonej do 5°C ulegnie szokowi termicznemu, co może spowodować pęknięcie szkła lub nieprzewidywalne skurczenie się tworzywa sztucznego. Temperaturę w tunelu należy obniżać stopniowo (np. strefa 1 – 60°C, strefa 2 – 40°C, strefa 3 – 25°C). Inżynierowie powinni stale mierzyć temperaturę wewnętrzną butelki. Ciecze lepkie są słabymi przewodnikami ciepła; oznacza to, że ciecz przy ściankach butelki szybko się ochładza, a jej środek pozostaje niszcząco gorący. Aby zagwarantować szybkie i równomierne odprowadzanie ciepła, należy obliczyć ciśnienie pomp, kąty dysz rozpylających oraz czasy przebywania na przenośniku.
Opanowanie niszowych i trudnych produktów typu „hot fill”
Technologia napełniania na gorąco opiera się na standardowych sokach i herbatach. Prawdziwa siła techniczna linii pakującej ujawnia się, gdy jest ona wykorzystywana do przetwarzania materiałów wielofazowych lub o wysokiej lepkości.
Postępowanie z cząstkami stałymi podczas napełniania na gorąco
Przetwarzanie sosów o wysokiej kwasowości zawierających duże cząstki stałe, np. nasiona chili, kostki owoców w dżemie lub kawałki warzyw w salsie, wymaga zastosowania specjalnych rozwiązań w zakresie transportu płynów. Zwykłe zawory grawitacyjne lub szybkie przepływomierze albo zgniatają te cząstki, albo są narażone na ciągłe tworzenie się mostków i zatykanie.
Aby zapewnić integralność cząstek stałych, w systemie należy stosować pompy wyporowe lub napełniacze z tłokiem obrotowym. Średnica otworu dyszy napełniającej powinna być zaprojektowana tak, aby wynosiła co najmniej dwukrotność średnicy największego fragmentu stałego. Ponadto ważne jest utrzymanie jednorodnej zawiesiny cząstek stałych w zbiorniku retencyjnym. Gdy mieszanie jest zbyt gwałtowne, cząstki ulegają rozbiciu; gdy jest zbyt powolne, cząstki stałe osiadają, przez co pierwsze butelki będą zawierały wyłącznie ciecz, a ostatnie – wyłącznie cząstki stałe. System powinien być wyposażony w precyzyjnie regulowane mieszadła o niskim ścinaniu z powierzchnią skrobającą, umieszczone w podgrzewanym leju zasypowym.
Radzenie sobie z wyzwaniami związanymi z wysoką lepkością
Keczup, zagęszczone syropy i gęste pasty stwarzają poważne problemy z przenikaniem ciepła. Lepkość stanowi poważną przeszkodę dla prądów konwekcyjnych w cieczy. W pierwszym etapie ogrzewania nie można stosować standardowych płytowych wymienników ciepła; gęsta pasta przywiera do płyt, co prowadzi do zanieczyszczenia i wstrzymania produkcji. W przypadku produktów o wysokiej lepkości konieczne jest stosowanie wymienników ciepła rurowych lub z powierzchnią skrobaną, które fizycznie zeskrobują produkt z ogrzewanych ścianek, zapobiegając przypalaniu i zapewniając równomierny rozkład temperatury.
Na etapie napełniania produkty o dużej lepkości są trudne do przemieszczania, dlatego do wtłaczania materiału do pojemnika stosuje się cylindry tłokowe z napędem pneumatycznym lub serwo, działające pod wysokim ciśnieniem. Prędkość napełniania powinna być regulowana. Wysokociśnieniowe dozowanie powoduje rozpryskiwanie się produktu i tworzenie się pęcherzyków powietrza w paście. Uwięzione powietrze rozszerza się i kurczy w sposób niekontrolowany, co negatywnie wpływa na precyzję zgrzewu próżniowego oraz powoduje przedostawanie się tlenu, co przyspiesza psucie się produktu. Napełniarka powinna działać w oparciu o metodę napełniania od dołu, w której dysza opada na dno pojemnika i unosi się w sposób precyzyjnie dostosowany do podnoszącego się poziomu cieczy.
Jak wybrać odpowiednią maszynę do napełniania na gorąco
Zakup urządzeń do napełniania na gorąco wymaga dostosowania możliwości technicznych do długoterminowej strategii biznesowej. Przed sfinalizowaniem specyfikacji decydenci muszą ocenić trzy kluczowe parametry:
- Po pierwsze, dostosowanie mocy produkcyjnych powinno opierać się na realistycznym wskaźniku efektywności operacyjnej (OEE), a nie na teoretycznych prędkościach maksymalnych. Gdy linia ma wydajność 200 butelek na minutę, znajdujący się dalej w procesie tunel chłodzący powinien posiadać wydajność termodynamiczną pozwalającą na odprowadzanie ciepła z tą konkretną prędkością; wąskie gardło w procesie chłodzenia spowoduje spowolnienie pracy całej linii.
- Po drugie, system powinien wspierać przyszłe plany rozwoju produktów. Maszyna zakupiona wyłącznie z myślą o płynach o niskiej lepkości będzie wymagała kosztownej modernizacji, jeśli dział marketingu zdecyduje się wprowadzić na rynek sos zawierający duże ilości cząstek stałych. W przypadku przewidywania stosowania złożonych matryc należy już na wczesnym etapie uwzględnić napełniarki tłokowe o wypornościowej konstrukcji oraz zawory obrotowe o szerokim przelocie.
- Po trzecie, należy ocenić stopień zautomatyzowania procesu czyszczenia na miejscu (CIP) system. Linie do napełniania na gorąco służą do przetwarzania produktów lepkich, o wysokiej zawartości cukru lub o intensywnym smaku. Ręczne czyszczenie powoduje długie przestoje i wiąże się z wysokim ryzykiem zakażenia bakteryjnego. Wymagane są w pełni zautomatyzowane procedury CIP sterowane za pomocą sterownika PLC, z walidowanymi natężeniami przepływu, dozowaniem środków chemicznych i rejestracją temperatury, aby zagwarantować całkowitą higienę między zmianami partii.
W jaki sposób firma Levapack może sprostać złożonym wyzwaniom związanym z pakowaniem na gorąco?
Jednym z największych wyzwań związanych z przetwarzaniem termicznym jest utrzymanie wydajności linii produkcyjnej podczas przetwarzania produktów o wysokiej lepkości lub past zawierających duże ilości cząstek stałych. Chociaż w przypadku rzadkich cieczy wystarczające są standardowe urządzenia, złożone sosy wymagają precyzyjnie zaprojektowanych systemów, które zapobiegają zatykaniu się zaworów, nieregularnemu dozowaniu oraz nierównościom termicznym. Dlatego firma Levapack, dostawca maszyn pakujących dostosowanych do indywidualnych potrzeb, stanowi strategiczny wybór dla zakładów pragnących wyeliminować wąskie gardła w produkcji i zwiększyć niezawodność działania.
Podczas przetwarzania gęstych sosów, przypraw z kawałkami lub lepkich past standardowe urządzenia do napełniania często borykają się z obciążeniami termicznymi i niedokładnym dozowaniem. Levapack inżynierowie specjalistyczne rozwiązania w zakresie pakowania sosów metodą napełniania na gorąco, zaprojektowane w celu wyeliminowania właśnie tych wąskich gardeł. Dzięki zastosowaniu niezawodnej technologii napełniania tłokowego oraz wytrzymałej stali nierdzewnej 304/316 nasze maszyny bez problemu radzą sobie z ekstremalnymi temperaturami i gruboziarnistymi cząstkami, nie ulegając zatkaniu. Od niestandardowych konfiguracji dysz po precyzyjne sterowanie serwomechanizmem zapewniające dokładność napełniania poniżej 1% – pomagamy w budowie niezawodnej, zautomatyzowanej linii, która płynnie dostosowuje się do opakowań PET, szklanych i puszek, gwarantując bezkompromisową integralność produktu i maksymalną wydajność operacyjną.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL