
Z czego wykonuje się puszki? Przewodnik inżyniera po doborze materiałów i wydajności linii produkcyjnej
W branży opakowaniowej panuje błędne przekonanie, że puszka jest produktem znormalizowanym. Dla konsumenta puszka to po prostu pojemnik, który często konkuruje z plastikowymi butelkami lub kartonami. Dla działu zaopatrzenia jest to pozycja w zestawieniu, określana w kategoriach kosztu na tysiąc sztuk. Jednak dla inżyniera produkcji i kierownika zakładu skład materiałowy puszki stanowi podstawową zmienną, która decyduje o całym przebiegu pracy linii do napełniania i zgrzewania.
To, z czego wykonane są puszki, nie jest kwestią chemiczną, lecz mechaniczną. Decyzja o zastosowaniu puszek aluminiowych lub stalowych zasadniczo zmienia fizyczne parametry procesu pakowania. Wpływa ona na zachowanie pojemnika pod wpływem obciążeń osiowych podczas napełniania, na przepływ metalu podczas procesu podwójnego zgrzewania oraz na kalibrację maszyn, co pozwala uniknąć katastrofalnych przestojów lub powstania stosów złomu.
W niniejszym przewodniku wykraczamy poza ramy układu okresowego pierwiastków, aby omówić konsekwencje inżynieryjne związane z doborem materiałów. Przyjrzymy się, w jaki sposób unikalne właściwości mechaniczne aluminium i stali ocynkowanej współdziałają z urządzeniami zautomatyzowanymi oraz jakie ma to znaczenie dla wydajności produkcji.
Podstawowe informacje: stopy aluminium a stal ocynkowana
Zanim przystąpimy do analizy wydajności linii produkcyjnej, musimy określić różnice metalurgiczne oraz ich typowe zastosowania na rynku. Kiedy inżynierowie pytają, z czego wykonane są puszki, interesują ich konkretne właściwości stopu i jego stan utwardzenia.
Puszki aluminiowe
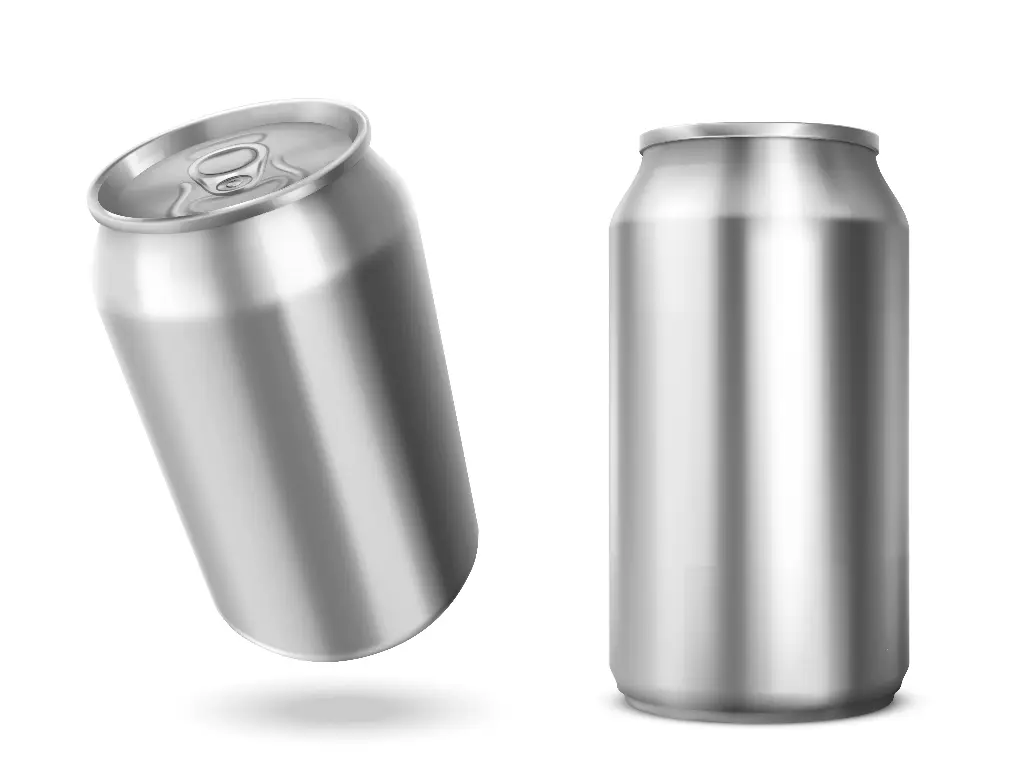
Puszki aluminiowe nie są wykonane z czystego aluminium. Są to złożone stopy aluminium, które charakteryzują się wysoką plastycznością. Aluminiowe puszki do napojów dominują w branży napojowej (napoje bezalkoholowe gazowane, piwo, napoje energetyczne) ze względu na ich niską sztywność, ale wysoką plastyczność. Znajdują one również zastosowanie w wysokiej klasy przekąskach pakowanych pod ciśnieniem azotu oraz w kawach gotowych do spożycia (RTD), gdzie ciśnienie wewnętrzne pomaga utrzymać strukturę opakowania. Co ciekawe, kluczową rolę odgrywa tu aluminium z recyklingu, ponieważ można je wielokrotnie przetapiać i ponownie formować przy minimalnej utracie właściwości.
- Ciało: Zazwyczaj jest on wykonany ze stopu 3004, zawierającego mangan (około 1%) oraz magnez (około 1%). Taki skład zapewnia wymagany stosunek wytrzymałości do masy i umożliwia rozciąganie oraz wygładzanie blachy w celu uzyskania cienkościennego, dwuczęściowego cylindra.
- Pokrywka (koniec): Zazwyczaj jest on wykonany ze stopu 5182, który zawiera więcej magnezu. Dzięki temu pokrywa jest sztywniejsza i wytrzymalsza niż korpus, co zapewnia sztywność niezbędną do utrzymania nitów oraz linii nacięcia prowadzącej do języka otwierającego, co w nowoczesnych, wygodnych konstrukcjach często eliminuje potrzebę stosowania tradycyjnego otwieracza do puszek.

Puszki stalowe, dawniej nazywane puszkami cynowymi
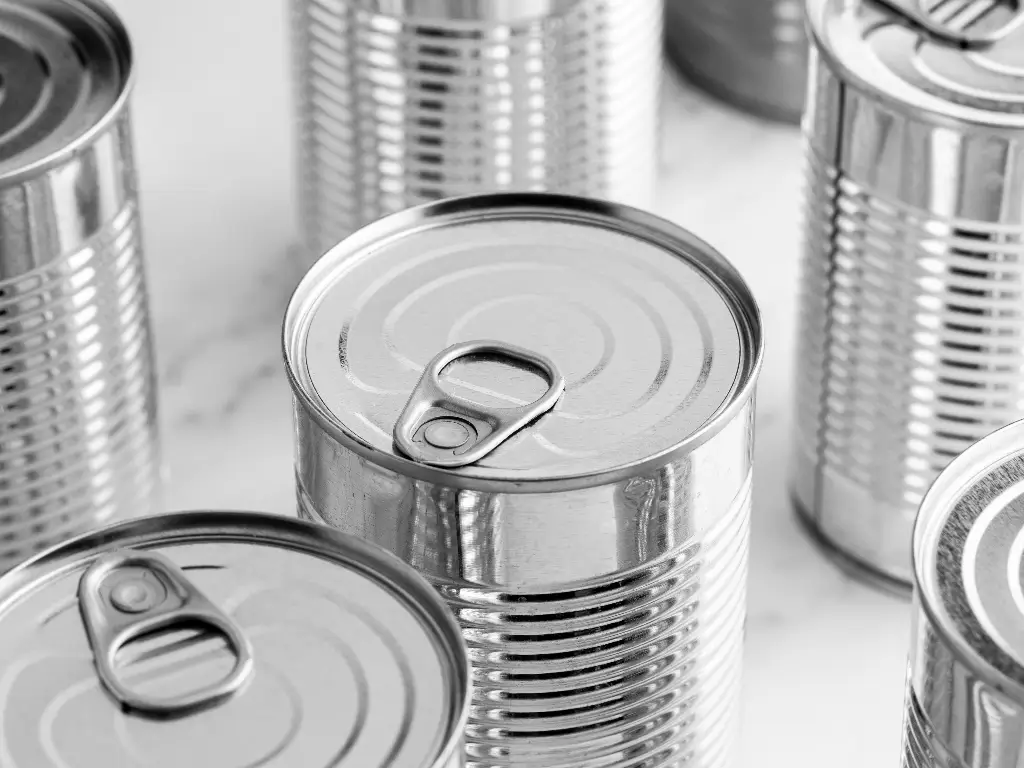
Puszki stalowe, znane dawniej jako puszki cynowe, są w większości wykonane ze stali niskowęglowej. Są one niezbędne w przypadku produktów spożywczych wymagających sterylizacji w wysokiej temperaturze (zupy, tuńczyk, warzywa, mięso) lub pakowania próżniowego (mleko w proszku, preparaty dla niemowląt, suszone suplementy diety), a opakowanie powinno zachowywać swój kształt pod wpływem próżni lub ciśnienia termicznego.
- Blaszka cynowa (ETP): Jest to blacha stalowa pokryta cienką warstwą cyny (pożądaną grubość powłoki cynowej uzyskuje się zazwyczaj w drodze elektrolizy), co zapobiega korozji metalu. Ze względu na swoją wytrzymałość konstrukcyjną nadal stanowi ona punkt odniesienia dla metalowych puszek spożywczych.
- Stal bezcynowa (ECCS): Jest to wersja pokryta chromem metodą elektrolityczną. Charakteryzuje się doskonałą przyczepnością do lakierów i polimerów, ale nie ma estetycznego połysku cyny.
Aby zapoznać się z różnicami technicznymi, zapoznaj się z poniższym zestawieniem:
| Funkcja | Stop aluminium (zazwyczaj dwuczęściowy) | Stal ocynkowana (zazwyczaj 3-częściowa) |
|---|---|---|
| Skład materiału | Aluminium-mangan (3004/5182) | Stal niskoemisyjna z powłoką cynową (ETP) |
| Właściwości mechaniczne | Wysoka plastyczność (miękki i kowalny) | Wysoka sztywność i twardość (sztywny) |
| Środowisko wewnętrzne | Wymaga nadciśnienia (nasycanie dwutlenkiem węgla/azotem) | Odporne na próżnię i wysokie temperatury (autoklaw) |
| Charakterystyka łączenia | Łatwe do złożenia, ryzyko “ostrych szwów” | Duży “powrót sprężysty”, ryzyko powstania “fałszywych szwów” |
| Główne wyzwania związane z maszynami | Wypaczenie pod wpływem obciążenia osiowego (wymaga doprecyzowania) | Zużycie narzędzi (wymagane są elementy hartowane) |
Omawiając skład puszek, należy również wziąć pod uwagę wnętrze metalowych puszek na żywność. Aby zapobiec korozji puszki lub jej reakcji z żywnością, często nakłada się na nią twardą warstwę żywicy lub powłokę polimerową. Stanowi to skuteczną barierę, dzięki której zewnętrzne powierzchnie metalowej puszki na żywność pozostają nienaruszone, a jej wnętrze jest odporne na działanie kwasów i suchej soli.
Skład chemiczny jest interesujący, ale ma drugorzędne znaczenie w stosunku do rzeczywistych warunków eksploatacyjnych. Proces produkcyjny zależy od tych właściwości mechanicznych. Czynniki decydujące o różnicy między linią produkcyjną działającą z wydajnością 99% a linią, na której wskaźnik braków wynosi 5%, to granica plastyczności, plastyczność oraz współczynnik utwardzania przez odkształcenie metalu. Dynamika maszyn zależy od surowców.
Sztywność materiału: wpływ na dynamikę napełniania i zgrzewania
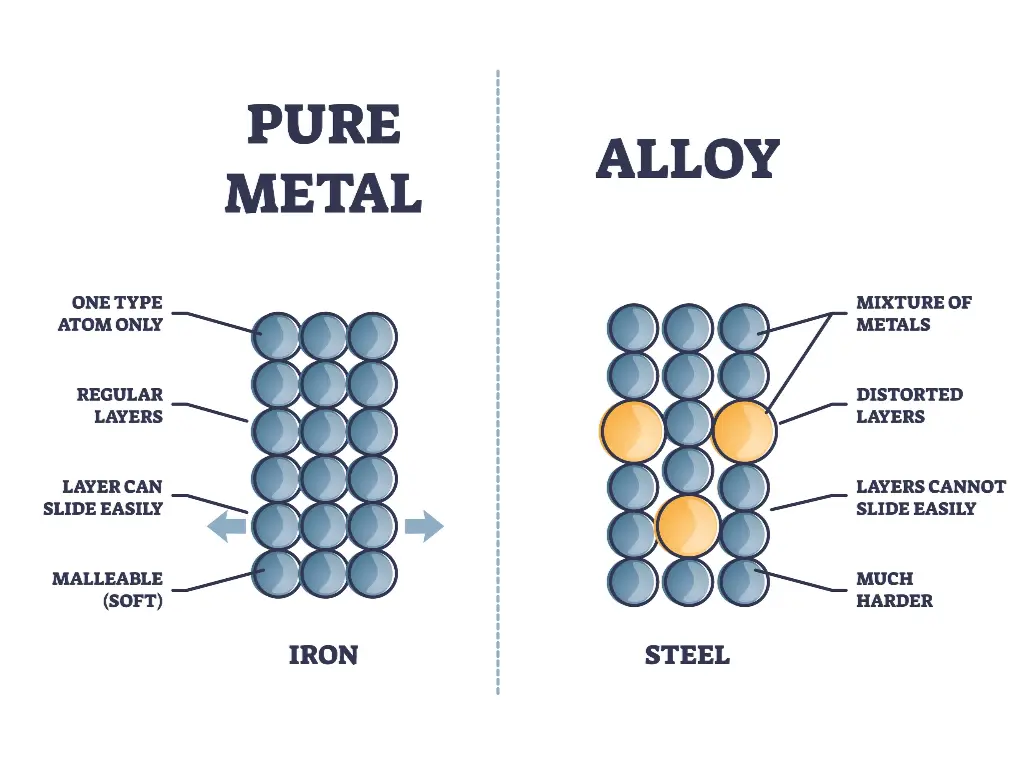
Sztywność stanowi najważniejszą różnicę eksploatacyjną między puszkami metalowymi wykonanymi z aluminium a tymi ze stali. Ta różnica wymaga radykalnie odmiennych metod obsługi, napełniania i zgrzewania. Maszyna dostosowana do sztywności stali zgniecie aluminium; maszyna dostosowana do elastyczności aluminium nie zgrzeje stali.
Wyzwania związane z aluminium: niska sztywność i wyboczenie pod obciążeniem osiowym
Aluminiowa puszka na napoje we współczesnym świecie stanowi inżynieryjny cud w dziedzinie redukcji masy. Producenci coraz bardziej zmniejszają grubość ścianek puszki, zazwyczaj do około 90 mikronów (co odpowiada mniej więcej grubości ludzkiego włosa), aby zminimalizować koszty materiałów i masę przesyłki. Chociaż jest to opłacalne, stanowi to poważną słabość konstrukcyjną.
Przed poddaniem działaniu ciśnienia puszki aluminiowe, zwłaszcza dwuczęściowe puszki na napoje, charakteryzują się niską wytrzymałością kolumny. Puszka powinna być w stanie wytrzymać nacisk pionowy podczas procesu napełniania i zgrzewania, zwłaszcza w dolnej części. Nazywa się to obciążeniem osiowym lub obciążeniem górnym.
- Nadzienie: Zawór napełniający opada i przylega szczelnie do krawędzi puszki, tworząc próżnię lub regulując ciśnienie przeciwne.
- Zszywanie: Płytka podnosząca zgrzewarkę dociska korpus puszki do uchwytu, aby połączyć go z pokrywą.
Gdy siła działająca w dół ze strony zaworu napełniającego lub siła działająca w górę ze strony płyty podnoszącej przekroczy granicę plastyczności aluminium, ścianki boczne ulegną zapadnięciu. Zjawisko to nazywa się wyboczeniem. Wyboczenie nie tylko prowadzi do utraty produktów, ale także często powoduje zablokowanie rewolweru, co oznacza, że maszynę trzeba będzie zresetować ręcznie.
Aby temu zaradzić, konieczna jest kontrola dokładności. W tradycyjnych podnośnikach napędzanych krzywką stosuje się zazwyczaj siłę liniową i nieelastyczną. W przypadku niewielkiej zmiany wysokości puszki siła mechaniczna gwałtownie wzrasta i powoduje zgniecenie opakowania.
Wyzwania związane ze stalą: wysoka twardość i efekt sprężystości
Problem związany z inżynierią odwrotną dotyczy stali. Jest ona sztywna, wytrzymała i nieustępliwa. Chociaż podczas napełniania trudno jest zgnieść metalowe puszki po żywności, materiał ten stawia opór podczas formowania.
Moduł sprężystości stali jest wysoki. Gdy rolki zgrzewające wyginają kołnierz stalowy w celu utworzenia uszczelnienia, metal ma tendencję do powrotu do swojego pierwotnego kształtu. Zjawisko to nazywa się sprężystością powrotną.
- Szczelność: Aby zapobiec sprężystości materiału i zapewnić hermetyczne uszczelnienie, zgrzewarka musi wywierać znacznie większą siłę niż w przypadku aluminium. Jeśli maszyna nie jest wystarczająco sztywna, siła, która ma wygiąć metal, spowoduje wygięcie ramion lub wałów maszyny. To odchylenie powoduje powstanie „fałszywego uszczelnienia” – uszczelnienia, które na pierwszy rzut oka wygląda prawidłowo, ale nie zapewnia wymaganego stopnia ściśnięcia niezbędnego do zapobiegania przedostawaniu się bakterii. Ma to kluczowe znaczenie w przypadku puszek z żywnością zawierającą produkty kwaśne, gdzie wyciek mógłby zepsuć świeżość produktu spożywczego.
- Trwałość narzędzi: Twardość stali powoduje ścieranie elementów maszyn. Rolki do zgrzewania i uchwyty zużywają się znacznie szybciej podczas obróbki stali niż podczas obróbki aluminium. Zużyte narzędzia powodują zmianę profilu zgrzewu, co prowadzi do luźnych połączeń i ewentualnych wycieków.
Praca ze stalą wymaga zarówno siły fizycznej, jak i precyzji. Urządzenia powinny być zaprojektowane tak, aby wytrzymywały zmęczenie materiału w warunkach wielokrotnych cykli oraz procesy związane z dużymi obciążeniami. Wysokowydajne urządzenia radzą sobie z tym na dwa główne sposoby:
- Sztywność konstrukcyjna: Rama i głowica maszyny powinny być wykonane z materiałów o dużej grubości. Przykładowo, rama może być wykonana ze stali nierdzewnej 304 lub 316 o grubości od 1,5 mm do 2 mm, aby zapewnić, że maszyna nie ulegnie wygięciu pod dużym obciążeniem wynikającym z zgrzewania stali.
- Oprzyrządowanie hartowane: Aby zapobiegać zużyciu, rolki zgrzewające powinny być wykonane z wysokiej jakości stali narzędziowej poddanej specjalnej obróbce cieplnej lub pokrytej powłoką ceramiczną. Elementy te powinny być precyzyjnie obrobione, zazwyczaj z dokładnością do 2 um (mikrometrów), tak aby profil rolki wywierał nacisk w odpowiednim miejscu, zapewniając siłę niezbędną do doprowadzenia stali do granicy plastyczności bez uszkadzania powłoki. Jest to jedyny sposób na konsekwentne przezwyciężenie sprężystości powrotnej dzięki połączeniu sztywnej konstrukcji oraz hartowanych, precyzyjnych narzędzi.
Tworzenie podwójnych szwów: szwy ostre a szwy luźne
Uszczelnienie hermetyczne to podwójny szew powstały w wyniku zazębienia się korpusu puszki (Body Hook) i pokrywy (Cover Hook) na końcu tuby. To właśnie w tym miejscu stykają się końce. Chociaż geometria podwójnego szwu jest znormalizowana, sposób jego wykonania różni się radykalnie w zależności od plastyczności materiału.
Ryzyko związane z ostrymi szwami
Aluminium jest bardzo plastyczne; pod ciśnieniem łatwo się odkształca.
- Zjawisko: Aluminium jest miękkie, dlatego łatwo jest zbyt mocno dokręcić złącze. Gdy druga rolka robocza wywiera nadmierny nacisk, może spłaszczyć metal, tworząc ostrą krawędź na górnej części złącza.
- Usterka: Nazywa się to „ostrym zgrzewem” lub nawet „przetnieniem”. Ostra krawędź może spowodować pęknięcie metalu lub odprysnięcie lakieru ochronnego, co narazi metal na utlenianie. Krzywa zgrzewu aluminiowego powinna być precyzyjna, ale płynna.
Ryzyko związane z luźnymi szwami
Stal opiera się przepływowi. Trzeba ją przekonać.
- Zjawisko: Jeśli pierwszy wałek roboczy nie wywrze wystarczającej siły, haczyk korpusu nie wsunie się wystarczająco pod haczyk osłony.
- Usterka: Powoduje to powstanie luźnego połączenia lub zbyt małego zakładki. Podczas oględzin połączenie może wydawać się grube i zaokrąglone, ale w środku haczyki nie są wpięte. Stalowa krzywa zgrzewająca wymaga pierwszego przejścia pod wysokim ciśnieniem, aby wtłoczyć sztywny metal do odpowiedniego kształtu.
Ta różnica jest przyczyną, dla której uniwersalne rozwiązanie w zakresie zgrzewania raczej nie może być skuteczne. Profile rolek i kąty natarcia krzywek muszą być dostosowane do zdolności materiału do odkształcania się.
Rzeczywistość produkcyjna: przejście ze stali na aluminium
Przewagą konkurencyjną na dzisiejszym rynku jest wszechstronność. Małe i średnie przedsiębiorstwa oraz firmy zajmujące się pakowaniem na zlecenie często muszą przechodzić z puszek stalowych (np. na karmę dla zwierząt lub produkty w proszku) na puszki aluminiowe (np. na napoje lub przekąski pakowane w atmosferze azotu). Niektóre z nich rozważają nawet zastosowanie pojemników hybrydowych lub pojemników wykonanych z kompozytów aluminiowych. Niemniej jednak tej zmiany nie należy traktować jako zwykłej wymiany formy, co w praktyce prowadzi do niepowodzenia.
Kluczowe regulacje: luz szwu i prędkość obrotu wieżyczki
Przejście ze stali na aluminium oznacza, że maszyna będzie wymagała ponownej kalibracji pod względem ustawień fizycznych.
Współczynnik wyprzedaży
Ważne są wysokość kołka (odległość między płytą podstawową a uchwytem) oraz prześwit zgrzewania (odległość między wałkiem a uchwytem). Aluminium jest cieńsze. Jeśli używa się puszek aluminiowych przy ustawieniach przeznaczonych do zagniatania grubszej blachy białej, wałki nie zagniotą metalu na tyle, by doszło do wycieku. Z drugiej strony, obróbka stali w warunkach przeznaczonych dla aluminium spowoduje zatkanie maszyny i uszkodzenie łożysk.
Fizyka masy
Kolejnym ważnym czynnikiem produkcyjnym jest różnica w wadze. Stalowa puszka jest ciężka; leży stabilnie na przenośniku i płycie podnoszącej. Puszka aluminiowa, gdy jest pusta, waży zaledwie kilka gramów.
- Obalanie: Gdy maszyna obraca się z dużą prędkością, siła odśrodkowa i opór powietrza mogą z łatwością spowodować, że pusta aluminiowa puszka straci stabilność.
- Stabilność transferu: Koła gwiaździste mechanizmu przenoszącego powinny być idealnie zsynchronizowane. Każde uderzenie o szynę prowadzącą, które pochłonęłaby puszka stalowa, spowodowałoby wyrzucenie puszki aluminiowej. Prędkość wieżyczki zazwyczaj wymaga regulacji przy przejściu na puszki aluminiowe, a narastanie przyspieszenia powinno być mniej gwałtowne, aby zapewnić większą stabilność.
Rozwiązanie: zautomatyzowane receptury umożliwiające szybką zmianę produkcji
Metoda regulacji ręcznej, polegająca na stosowaniu szczelinomierzy i kluczy do regulacji luzów, jest powolna i narażona na błędy ludzkie. Powoduje to przedłużające się przestoje, które negatywnie wpływają na rentowność.
Obecna produkcja wymaga zastosowania inteligentnej integracji serwomechanizmów. Zamiast regulacji mechanicznych, zaawansowane linie do pakowania metali są sterowane przez systemy oparte na sterownikach PLC, które kontrolują te parametry.
- Cyfrowe zarządzanie przepisami: Operatorzy mogą zapisywać określone ustawienia momentu obrotowego, profile prędkości oraz wysokości podnoszenia serwomechanizmu w interfejsie człowiek-maszyna (HMI). Przy zmianie receptury z “Aluminium 3004” na blachę białą operator wybiera odpowiednią recepturę.
- Servo Precision: Silniki serwo automatycznie dostosowują prędkość podnoszenia i nacisk zgodnie z zaprogramowanym profilem. Chociaż fizyczne elementy oprzyrządowania (uchwyty i rolki) mogą nadal wymagać wymiany, ręczny proces kalibracji sił i prędkości został zautomatyzowany. Gwarantuje to, że pierwszy egzemplarz z linii produkcyjnej po zmianie serii jest tak samo dobry jak ostatni, a ilość odpadów początkowych oraz czas przezbrojenia zostają znacznie zredukowane.
Wniosek: Dopasowanie maszyn do nauk o materiałach
Złożone drzewo decyzyjne w inżynierii zaczyna się od pytania, z czego wykonane są puszki. Aluminium jest lekkie i wydajne, ale wymaga delikatnego obchodzenia się z nim oraz precyzyjnej kontroli obciążenia osiowego. Stal charakteryzuje się sztywnością konstrukcyjną i wymaga wytrzymałych maszyn, które są odporne na duże zużycie oraz silne siły sprężystości. Niezależnie od tego, czy mamy do czynienia z innym materiałem, czy z różnorodnymi kształtami, najlepsze sposoby zrozumienia tej zasady pozostają takie same.
Efektywnej produkcji nie osiąga się poprzez dostosowanie maszyny do materiału, lecz poprzez dobór sprzętu uwzględniającego szczególne właściwości mechaniczne danego materiału.
W Levapack wierzymy, że stworzenie wyjątkowych maszyn pakujących zaczyna się od dogłębnego zrozumienia samego opakowania. Nie ograniczamy się jedynie do montażu komponentów; projektujemy rozwiązania uwzględniające specyficzne właściwości fizyczne aluminium i stali. Ta filozofia, w której materiał stoi na pierwszym miejscu, sprawia, że kładziemy nacisk na stosowanie grubej stali nierdzewnej 304/316 do produkcji naszych ram – nie tylko ze względu na trwałość, ale także po to, by zapewnić absolutną sztywność niezbędną do zgrzewania stali bez ugięć. Właśnie dlatego obrabiamy nasze elementy z dokładnością do 2 μm i integrujemy inteligentne interfejsy HMI oraz systemy serwo – ponieważ obróbka lekkiego aluminium wymaga delikatnego, programowalnego podejścia. Dzięki ponad 18-letniemu doświadczeniu przekładamy wiedzę z zakresu materiałoznawstwa na niezawodność mechaniczną, gwarantując, że Państwa sprzęt jest nie tylko narzędziem, ale idealnie dopasowanym partnerem spełniającym Państwa potrzeby w zakresie pakowania.
Czy borykasz się z wysokim odsetkiem odpadów lub skomplikowanymi zmianami konfiguracji linii produkcyjnej? Nie pozwól, by właściwości materiałów decydowały o Twojej wydajności. Pomożemy Ci dokładniej przeanalizować procesy pakowania żywności w puszki.
Skontaktuj się z naszym zespołem inżynierów, aby ustalić, jaka konfiguracja maszyn pozwoli zmaksymalizować wydajność Twojej linii produkcyjnej.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL