
Integration von Verpackungslinien: Der umfassende Leitfaden zum Aufbau intelligenterer Produktionssysteme
Was versteht man unter der Integration von Verpackungslinien?
Unter der Integration von Verpackungslinien versteht man die Vernetzung mehrerer Verpackungsmaschinen – Abfüllen, Verschließen, Etikettieren, Prüfen, Kartonieren und Palettieren – zu einem einzigen, aufeinander abgestimmten, automatisierten Produktionssystem. Dies ist nicht dasselbe wie Automatisierung. Bei der Automatisierung läuft eine Maschine eigenständig. Bei der Integration laufen fünf, acht oder zwölf Maschinen gemeinsam ohne miteinander zusammenzustoßen.
Stellen Sie sich ein Orchester vor. Jeder Musiker kann für sich allein spielen, aber ohne Dirigent, ohne gemeinsame Partitur und ohne einstudierte Übergänge entsteht keine Symphonie – sondern nur Lärm. An einer Verpackungslinie ist das Förderband der Taktstock, die SPS ist der Dirigent, und jede Maschine ist ein Instrument, das genau im richtigen Moment ein- und aussteigen muss.
Eine gut integrierte Produktionslinie weiß, wann sie das Tempo erhöhen, wann sie einen Puffer einbauen und wann sie anhalten muss – und sie erledigt alle drei Aufgaben ohne menschliches Eingreifen.
Eine typische Lebensmittelverpackungslinie besteht aus fünf bis zwölf einzelnen Anlagen. Werden diese Maschinen als eigenständige Einheiten betrieben – wobei die Bediener die Produkte manuell von einer Station zur nächsten befördern –, benötigt eine Linie pro Schicht möglicherweise drei bis sechs Mitarbeiter, nur um die Übergaben zu bewältigen. Nach der Integration benötigt dieselbe Linie in der Regel nur noch ein oder zwei Bediener. Deren Aufgabe verlagert sich vom Materialtransport zur Qualitätsüberwachung. Diese Veränderung wirkt sich entscheidend auf das Personalbudget, die Durchsatzgrenze und den Qualitätsstandard des Betriebs aus.
Die Integration von Verpackungslinien umfasst auch Steuerungssysteme, Kommunikationsprotokolle, Datenarchitektur und Prozessgestaltung. In den folgenden Abschnitten wird erläutert, woraus sich eine integrierte Linie zusammensetzt, wie die Technologie funktioniert, wie man ein Projekt plant, welche Fehler es zu vermeiden gilt und wie man beurteilen kann, ob sich die Integration für Ihren Betrieb wirtschaftlich lohnt.
Die Kernkomponenten einer integrierten Verpackungslinie
Bevor Sie eine integrierte Anlage entwerfen, müssen Sie deren Funktionsbereiche kennen. Ein Grundsatz, der sich durch diesen gesamten Abschnitt zieht: Der tatsächliche Durchsatz einer Leitung wird nicht durch die schnellste Maschine bestimmt. Er wird durch die langsamste Verbindung bestimmt – und davon, ob die Schnittstellen zwischen den Verbindungen Geschwindigkeitsunterschiede bewältigen können. Jede der nachfolgenden Zonen muss in drei Dimensionen mit den vorangehenden und nachfolgenden Zonen übereinstimmen: physikalische Höhe, Fördergeschwindigkeit und Kommunikationsprotokoll.
Produktzuführung und -dosierung
Hier beginnt die Produktionslinie. Wer in dieser Phase Fehler macht, wird feststellen, dass sich alle nachfolgenden Probleme darauf zurückführen lassen. Unterschiedliche Produktformen erfordern grundlegend unterschiedliche Zuführungsansätze:
- Frei fließende Feststoffe (Kaffeebohnen, Nüsse, Süßigkeiten) werden mit Becherwerken oder Vibrationsförderern transportiert. Eine Mehrkopfwaage liefert eine Genauigkeit von ±0,5 g bei hoher Geschwindigkeit – die Standardlösung für Snack- und Trockenlebensmittelanlagen.
- Pulver (Milchpulver, Proteinpulver, Mehl) erfordern Schneckenförderer oder Vakuumförderung. Drei Herausforderungen: Staubschutz, Feuchtigkeitsschutz und Schwankungen in der Dichte. Eine Schneckenfüllvorrichtung erreicht eine Genauigkeit von ±1–2 g, wenn die Schüttdichte des Pulvers stabil ist, weicht jedoch erheblich ab, wenn sich das Pulver absetzt oder verklumpt.
- Viskose Flüssigkeiten und Pasten (Soßen, Konfitüren, Erdnussbutter, Tierfutter) erfordern Kolbenfüllmaschinen oder Exzenterschneckenpumpen. Die Viskositätsstabilität entscheidet über Erfolg oder Misserfolg dieser Anlage – ein Produkt, das im Sommer wie Honig und im Winter wie Paste fließt, überfordert jedes Abfüllsystem, das nicht für diesen Bereich ausgelegt ist.
- Zerbrechliche Feststoffe (Kekse, Chips, gefriergetrocknete Früchte) erfordern eine schonende Handhabung – geneigte Förderbänder mit geringen Fallhöhen und produktspezifischen Führungsschienen.
Das Zuführsystem muss mindestens 10% schneller laufen als die nachgeschaltete Abfüllmaschine. Ist dies nicht der Fall, wird die Abfüllmaschine nicht ausreichend mit Produkt versorgt, und die gesamte Anlage hat mit Produktmangel zu kämpfen.
Primärverpackung – Abfüllen und Verschließen

Hier wird aus dem Produkt eine Verpackung. Die Kombination aus Abfülltechnik und Versiegelungsverfahren bestimmt die Haltbarkeit, die Unversehrtheit des Produkts und – in regulierten Branchen – die Einhaltung der Vorschriften.
| Abfüllverfahren | Am besten für | Typische Genauigkeit |
|---|---|---|
| Kolbenfüller | Pasten, stückige Produkte, Tiernahrung | ±1–21 TP3T, bezogen auf das Volumen |
| Auger filler | Pulver, feines Granulat | ±1–2 g |
| Mehrkopfwaage | Nüsse, Snacks, Trockenprodukte | ±0,5 g |
| Durchflussmesser | Frei fließende Flüssigkeiten | ±0,51 TP3T nach Volumen |
| Füllwort für „Schwerkraft/Zeit“ | Dünnflüssige, wasserähnliche Flüssigkeiten | ±1–2% |
Die Verschlusstechnik muss sowohl auf die Art des Behälters als auch auf die Anforderungen an die Haltbarkeit abgestimmt sein:
- Vakuumversiegelung Entzieht vor dem Verschließen den Sauerstoff – unerlässlich für Fleischkonserven, Meeresfrüchte und Kaffee. Angestrebter Vakuumwert: -0,08 MPa.
- Stickstoffspülung Verdrängt Sauerstoff durch Inertgas und senkt so den Sauerstoffgehalt im Kopfraum auf unter 3%. Der Standard für Milchpulver, Nahrungsergänzungsmittel und hochwertige Nüsse – Produkte, bei denen Oxidation gleichbedeutend mit Umsatzverlusten ist.
- Doppelnähte beim Verschließen von Dosen gehört zur Welt der Metalldosen. Qualitätsmaß: Nahtüberlappung ≥55%. Die Falzrollen nutzen sich ab; ein Satz verarbeitet in der Regel 50–100 Millionen Dosen, bevor er ausgetauscht werden muss.
- Induktionsversiegelung verbindet eine Aluminiumfolienauskleidung mithilfe elektromagnetischer Energie mit dem Behälterrand – dies ist bei Verpackungen für Speiseöl, pharmazeutische Sirupe und chemische Produkte üblich.
Qualitätskontrolle – Prüfsysteme
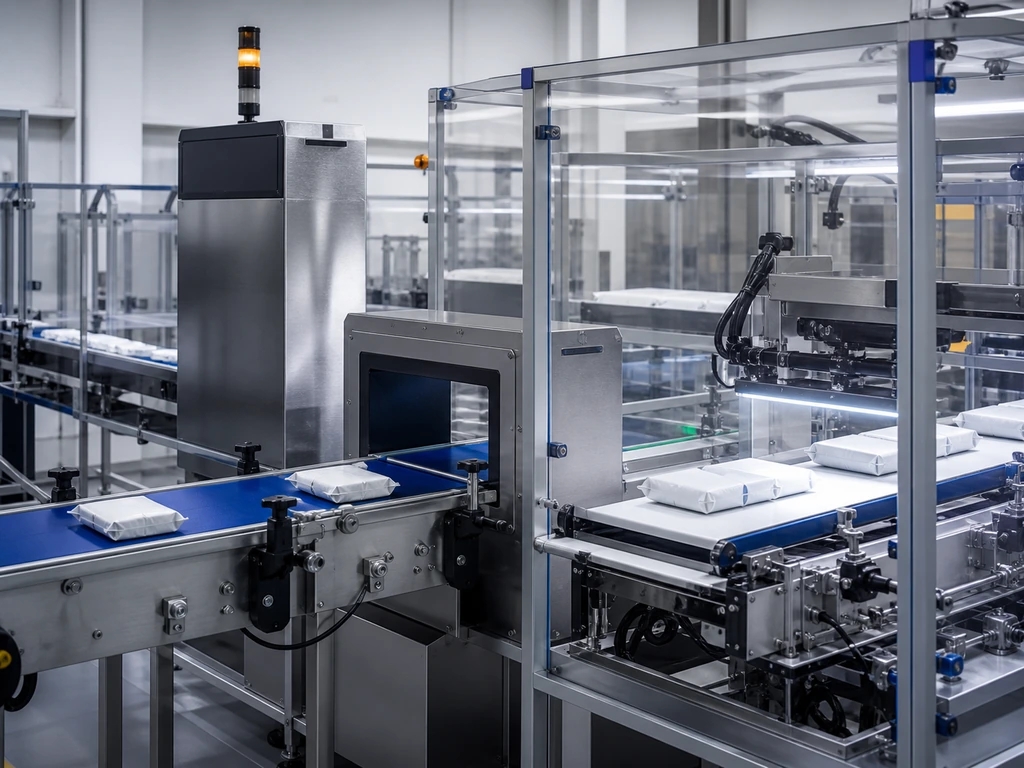
In einer integrierten Fertigungslinie ist die Prüfung keine Stichprobenkontrolle. Jedes einzelne Produkt durchläuft die Anlage – und das System muss jeden Fehler in Echtzeit erkennen, aussortieren und protokollieren.
Kennzeichnung, Codierung und Rückverfolgbarkeit
Dies ist die Identitätsschicht – und hier verbringen die Compliance-Prüfer der FDA oder der EU den Großteil ihrer Zeit.
Drei Technologien, drei Anwendungsbereiche: Selbstklebende Etikettierung bringt vorgedruckte Etiketten mit einer Geschwindigkeit von 50–200 Behältern pro Minute und einer Positioniergenauigkeit von ±0,5 mm an; Tintenstrahl-Kodierung druckt variable Daten (Chargennummern, Verfallsdaten, Barcodes) mit einer Auflösung von 300 dpi; Lasermarkierung erzeugt dauerhafte Kennzeichnungen für Verpackungen von Arzneimitteln und Medizinprodukten.
Ein integriertes Rückverfolgungssystem weist jeder Einheit eine eindeutige Seriennummer zu, die rückverfolgt werden kann bis hin zu den Chargennummern der Rohstoffe, den Abfüllparametern, den Ergebnissen der Dichtheitsprüfungen und den Prüfdaten. Wenn ein Einzelhändler eine Palette zurückweist, kann der Hersteller den Fehler bis auf die genaue Stunde, die Maschine und den Bediener zurückverfolgen – und nicht nur auf “irgendwann im letzten Monat”.”
Sekundärverpackung und End-of-Line
Einzelverpackungen werden hier zu versandfertigen Einheiten. Der Ablauf sieht in der Regel wie folgt aus: Kartonieren, Kartonverpackung, Palettieren, Stretchwickeln.
Die Anpassung der Taktzeiten stellt in dieser Phase die größte Herausforderung bei der Integration dar. Eine Snack-Produktionslinie, die 120 Beutel pro Minute produziert, überfordert einen Kartonierer, der 80 Beutel pro Minute verarbeitet – es sei denn, es gibt einen Puffer zwischen den beiden Anlagen. Ein einfaches Stauförderband, das die Produktion der vorgelagerten Anlage für 3 Minuten auffängt, gibt dem Kartonierer nach einem Kurzstopp Zeit, sich wieder einzupendeln, ohne dass die gesamte Linie zum Stillstand kommen muss. Roboter-Palettierer schließen den Vorgang ab: Cobots verarbeiten 6–8 Kartons pro Minute, Industrieroboter 15–20.
Integrationstechnologien – Wie Ihre Geräte miteinander kommunizieren
Über physikalische Verbindungen wird das Produkt von Maschine A zu Maschine B transportiert. Über Kommunikationsprotokolle wird Informationen von Maschine A zu Maschine B – und genau das macht aus einer Ansammlung leistungsfähiger Maschinen ein intelligentes Produktionssystem. Die Wahl des Protokolls ist nicht nur eine IT-Entscheidung. Es ist eine Entscheidung, die die gesamte Lieferkette betrifft: Sie bestimmt, welche Gerätemarken Sie kaufen können, wie schnell Ihre Produktionslinie auf Probleme reagiert und ob Sie an das Ökosystem eines einzigen Anbieters gebunden sind.
SPS-basierte Steuerungsarchitektur
Die speicherprogrammierbare Steuerung (SPS) ist das Gehirn der integrierten Anlage. Sie arbeitet in einer Endlosschleife – alle Eingänge abtasten, das Logikprogramm ausführen, alle Ausgänge aktualisieren – mit einer typischen Zykluszeit von unter 10 Millisekunden. In diesen 10 ms prüft die SPS, ob die Abfüllmaschine ihren Zyklus abgeschlossen hat, ob sich die Verschließbacken in Position befinden, ob der Sensor des Etikettierers einen Behälter erkennt und ob das vorgelagerte Förderband läuft. Anschließend trifft sie Tausende von binären Entscheidungen und sendet Befehle an jedes Gerät in der Anlage.
Eine kleine Anlage mit 5–8 Maschinen benötigt eine SPS mit 200–500 E/A-Punkten. Eine große Anlage mit mehreren Zonen kann mehr als 2.000 Punkte erfordern. Eine Regel, die später Geld spart: Reservieren Sie mindestens 20% an E/A-Kapazität für zukünftige Erweiterungen.
Industrielle Kommunikationsprotokolle – Ein praktischer Vergleich
Verschiedene Maschinen sprechen unterschiedliche Sprachen. Hier erfahren Sie, was Sie benötigen, um sie miteinander kompatibel zu machen:
Praktischer Tipp: Sie möchten eine Anlage mit Geräten verschiedener Hersteller aufbauen? Entscheiden Sie sich für Maschinen, die sowohl EtherNet/IP als auch Modbus TCP/IP nativ unterstützen. Damit decken Sie 90% der verfügbaren Geräte ab, ohne dass Protokoll-Gateways erforderlich sind. Ein Gateway verursacht eine Latenz von 5–15 ms – für die Überwachung in der Regel unproblematisch, bei synchronisierten Hochgeschwindigkeitsvorgängen jedoch riskant.
SCADA und MES – Mehr als nur Steuerung auf Maschinenebene
Mit SCADA erhalten Sie auf einem einzigen Bildschirm in Echtzeit einen Überblick über den Status, die Drehzahl, die Temperatur und den Alarmstatus jeder Maschine. Das MES verbindet die Fertigung mit dem ERP-System: Arbeitsaufträge werden automatisch weitergeleitet, Produktionszahlen werden zurückgemeldet und Qualitätsaufzeichnungen werden digitalisiert und mit einem Zeitstempel versehen. In regulierten Branchen ist die Aufbewahrung von MES-Daten keine Option – gemäß FDA 21 CFR Part 11 müssen elektronische Aufzeichnungen mindestens 12 Monate lang aufbewahrt werden.
Neue Technologien – KI, digitale Zwillinge und IoT
Sie müssen heute noch nicht in diese Dinge investieren. Aber die Entscheidungen, die Sie heute treffen, sollten diese Möglichkeiten morgen nicht verhindern. Digitale Zwillinge (virtuelle Nachbildungen mit einer Genauigkeit von ±2%) ermöglichen es Ihnen, Änderungen zu testen, ohne die physische Leitung zu berühren, wodurch sich die Debugging-Zeit vor Ort um 30–50% verkürzt. KI-gestützte Bildverarbeitung Erkennt Fehler, für deren Erkennung das System nie programmiert wurde, wobei die Erkennungsrate bei über 99,51 TP3T liegt. IoT und Cloud Ermöglichen Sie es Betrieben mit mehreren Standorten, diese miteinander zu vergleichen und zu optimieren. Der rote Faden: OPC UA ist die Datenautobahn, die all dies ermöglicht.
Planung der Integration Ihrer Verpackungslinie: Ein schrittweiser Leitfaden

Integration ist ein Projekt, kein Kauf. Hier ist der Fahrplan:
| Phase | Kernaufgaben | Wichtigste Ergebnisse | Zeitleiste |
|---|---|---|---|
| Bewertung | Produktanalyse, Kapazitätsberechnung, Anlagenüberprüfung | Anforderungsspezifikation (URS) | 4–8 Wochen |
| Gestaltung | Auswahl der Ausrüstung, Anordnung, Steuerungsarchitektur | Konstruktionszeichnungen + FAT-Protokoll | 8–16 Wochen |
| Einrichtung | Aufstellung, Inbetriebnahme einzelner Maschinen, SAT | SAT-Bericht + Bedienungsanleitungen | 4–12 Wochen |
| Optimierung | Training, Parameteroptimierung, KPI-Basiswerte | SOPs + KPI-Basisbericht | 4–8 Wochen |
Die Bedarfsanalyse ist die Phase, in die am wenigsten investiert wird. Eine gründliche URS sollte mehr als 50 funktionale Anforderungen enthalten – darunter nicht nur Geschwindigkeit und Genauigkeit, sondern auch Umrüstzeit, Reinigungsverfahren, Häufigkeit von Produktwechseln, Umgebungstemperaturbereich und Druckluftqualität. Jede Stunde, die hier investiert wird, erspart etwa zehn Stunden Nacharbeit bei der Inbetriebnahme.
Ein Beispiel aus der Praxis: Ein Lebensmittelhersteller hatte in seiner URS nicht angegeben, dass die Viskosität seines Soßenprodukts je nach Temperatur stark schwankte (dünn und wässrig bei 35 °C, dick und pastös bei 10 °C). Die für “Soßen mittlerer Viskosität” ausgelegte Kolbenabfüllanlage blockierte jeden Wintermorgen. Um das Problem zu beheben, mussten Dichtungen ausgetauscht, Hubparameter angepasst und Inline-Produktheizungen eingebaut werden – was zu einer sechswöchigen Verzögerung und ungeplanten Kosten im fünfstelligen Bereich führte.
Häufige Fallstricke bei der Integration und wie man sie vermeidet
Die meisten Integrationsfehler sind nicht auf mangelhafte Systeme zurückzuführen. Sie entstehen durch falsche Annahmen, die während der Planung getroffen wurden – Annahmen, die damals vernünftig erschienen, sich aber unter realen Produktionsbedingungen nicht bewährt haben. Hier sind die vier häufigsten Fehlannahmen und wie Sie diese erkennen können, bevor sie Ihnen zum Verhängnis werden.
Geschwindigkeitsdiskrepanz – Wenn Ihre schnellste Maschine den größten Engpass verursacht
Das Szenario: Ihre Abfüllanlage läuft mit einer Geschwindigkeit von 120 Dosen pro Minute. Ihre Etikettiermaschine läuft mit 100. Diese Differenz von 20 Dosen klingt nicht nach viel – aber im Laufe einer Stunde sind das 1.200 Dosen, die nirgendwo hin können. Ihre “120-cpm-Linie” läuft tatsächlich nur mit einer effektiven Geschwindigkeit von 85 cpm, wenn man die Mikro-Stopps mit einberechnet.
Die Lösung: Die Pufferkapazität sollte der maximalen Geschwindigkeitsdifferenz multipliziert mit 2–5 Minuten Produktionszeit entsprechen. Programmieren Sie die SPS so, dass sie die tatsächliche Geschwindigkeit der Etikettiermaschine als Master-Referenz verwendet und die Abfüllmaschine automatisch drosselt. Entwurfsregel: Pufferlänge (Einheiten) = Durchflussgeschwindigkeit (Einheiten/min) × 3 min × Sicherheitsfaktor 1,3.
Kompatibilität mit verschiedenen Herstellern – Die Lücke bei Protokollen und mechanischen Schnittstellen
Das Szenario: Sie haben die beste Abfüllmaschine eines deutschen Herstellers, die beste Etikettiermaschine eines chinesischen Herstellers und die beste Kartonverpackungsmaschine eines amerikanischen Herstellers gekauft. Das Auslaufband der Abfüllmaschine befindet sich in einer Höhe von 850 mm, der Einlauf der Etikettiermaschine liegt bei 820 mm, und die Kartonverpackungsmaschine kommuniziert über Profinet, während Ihre SPS EtherNet/IP nutzt.
Die Lösung: Bevor Sie eine Bestellung unterzeichnen, verlangen Sie von jedem Lieferanten die Vorlage eines Schnittstellen-Spezifikationsblatts. Ein Höhenunterschied von 30 mm mag trivial erscheinen – doch an dieser Stelle können Behälter umkippen, und 50% ungeplanter Stillstände lassen sich auf diese eine Fehlausrichtung zurückführen.
Die Komplexität von Umstellungen unterschätzen
Das Szenario: Sie haben die Maschinen anhand ihrer Höchstgeschwindigkeit bewertet. In Ihrem Werk werden jedoch 12 verschiedene Artikel (SKUs) produziert, und es finden täglich mehr als drei Umrüstungen statt. Maschine A lässt sich in 10 Minuten umrüsten, Maschine B benötigt dafür 45 Minuten. Die Umrüstzeit Ihrer Produktionslinie beträgt somit 45 Minuten – die zwei Stunden Produktionsausfall pro Tag summieren sich auf über 500 Stunden pro Jahr.
Die Lösung: Verlangen Sie von den Anbietern, dass sie sich schriftlich zur Umrüstzeit verpflichten. Schreiben Sie für alle Maschinen, deren Umrüstzeit 15 Minuten überschreitet, Schnellwechselvorrichtungen vor: werkzeuglose Drehknöpfe, Positionierstifte und digitale Rezepturspeicherung.
Die versteckten Kosten, die durch das Auslassen von Werksabnahmeprüfungen entstehen
Das Szenario: Der Hersteller hat jede Maschine in seinem Werk getestet. Alles funktionierte einwandfrei. Warum also extra bezahlen, um das noch einmal zu machen? Also verzichten Sie auf den integrierten Werksabnahmetest (FAT) und lassen die Maschinen direkt zu Ihrem Standort liefern.
Die Lösung: Die FAT muss Folgendes umfassen: mindestens 8 Stunden Dauerbetrieb, alle Produkt-SKUs sowie gezielte Tests von Randfällen. FAT-Abnahmekriterium: OEE ≥85%. Ein am Standort des Lieferanten festgestelltes Problem wird auf Kosten des Lieferanten behoben. Das gleiche Problem, das bei Ihnen vor Ort festgestellt wird, wird auf Ihre Kosten behoben – zuzüglich Produktionsausfall. Das Überspringen der FAT, um $15.000–30.000 einzusparen, hat Hersteller aufgrund von Verzögerungen bei der Inbetriebnahme Hunderttausende gekostet.
ROI-Bewertung – Wann ist eine Integration wirtschaftlich sinnvoll?
Die Integration ist eine Kapitalinvestition. Ein mittelständischer Lebensmittelhersteller, der von halbautomatischen Einzelmaschinen auf eine vollständig integrierte Verpackungslinie umstellt, muss je nach Komplexität der Anlage, Geschwindigkeit und individuellen Anforderungen mit Investitionen in Höhe von $200.000 bis $800.000 rechnen. Die eigentliche Frage lautet nicht: “Können wir uns das leisten?”, sondern: “Wie schnell macht sich die Investition bezahlt?”
Der ROI der Integration von Verpackungslinien ergibt sich aus drei Bereichen:
Direkte Einsparungen bei den Personalkosten. Eine integrierte Produktionslinie reduziert den Personalbedarf von 5–6 Mitarbeitern pro Schicht auf 1–2 – eine Reduzierung um 40–60%. Bei einem Zweischichtbetrieb in einem entwickelten Markt entspricht dies jährlichen Einsparungen von etwa $160.000–$240.000.
Produktivitätssteigerungen. Durch den Wegfall manueller Übergaben wird der größte Engpass beseitigt. Integrierte Fertigungslinien erzielen in der Regel einen um 20–40% höheren Durchsatz – nicht, weil die Maschinen schneller sind, sondern weil sie nie auf eine Person warten müssen.
Vermeidung versteckter Kosten. Diese Einsparungen gehen aus einer Bestellung nicht hervor: 50–70% weniger Produktverschwendung durch manuelle Handhabung; keine Vertragsstrafen seitens der Kunden aufgrund falsch etikettierter Produkte; 90% schnellere Reaktion auf Rückrufaktionen; sowie die Möglichkeit, Aufträge anzunehmen, die eine gleichbleibende Qualität erfordern, wie sie nur durch Automatisierung gewährleistet werden kann.
Die meisten Projekte zur Integration von Verpackungsanlagen amortisieren sich innerhalb von 2 bis 4 Jahren. Anlagen, die in zwei oder drei Schichten betrieben werden, amortisieren sich deutlich schneller – jede zusätzliche Schicht verteilt die fixen Anlagenkosten auf mehr Produktionsstunden. Wenn Sie die Zahlen für Ihren eigenen Betrieb berechnen, sollten Sie über die reinen Anlagenkosten hinausblicken. Berücksichtigen Sie auch die Kosten für Installation, Umbaumaßnahmen, Schulungen und den Produktivitätsrückgang während der Umstellungsphase. Vergleichen Sie diese dann mit den Gesamtkosten, die entstehen würden, wenn Sie alles beim Alten belassen würden.
Für Betriebe, die bereit sind, die ROI-Analyse in einen umsetzbaren Plan umzusetzen, wird durch die Zusammenarbeit mit einem erfahrenen Anlagenintegrator, der das gesamte Kostenbild modellieren kann – einschließlich Ihrer spezifischen Produktmerkmale, des Arbeitsmarktes und der Wachstumsziele –, aus einer reinen Tabellenkalkulation ein realisierbares Projekt. Unternehmen wie Levapack, die maßgeschneiderte, schlüsselfertige Abfüllanlagen von der Zuführung bis zur Palettierung anbieten, bieten individuelle technische Beratungen an, um eine Anlage zu entwerfen, die genau auf Ihr Produkt, Ihre Kapazität und Ihr Budget abgestimmt ist – so zahlen Sie nicht für Funktionen, die Sie nicht benötigen, und der Zeitrahmen für die Amortisation basiert auf Ihren tatsächlichen Zahlen statt auf Branchendurchschnitten. Entdecken Sie maßgeschneiderte, schlüsselfertige Lösungen für Abfüllanlagen oder Ein maßgeschneidertes Produktangebot anfordern.
So wählen Sie den richtigen Integrationspartner aus
Sie haben bis hierher gelesen, weil Sie es mit der Integration von Verpackungslinien ernst meinen. Sie kennen sich mit den Komponenten, der Technologie, dem Planungsprozess, den Fallstricken und den wirtschaftlichen Aspekten aus. Die letzte Frage ist die schwierigste: Wem vertrauen Sie bei der Umsetzung?
Bei der Auswahl eines Integrationspartners geht es nicht darum, Datenblätter zu vergleichen. Die wahren Unterscheidungsmerkmale lassen sich schwerer messen – und genau sie entscheiden darüber, ob Ihre Anlage zwei Jahre nach der Inbetriebnahme eine OEE von 85% oder von 55% erreicht.
1. “Zeigen Sie mir zwei Fertigungslinien, die Sie für Produkte ähnlich wie meine aufgebaut haben – und geben Sie mir die Telefonnummer des Werksleiters.” Ein seriöser Integrator legt ohne zu zögern nachprüfbare Referenzen vor. Integrationskompetenz ist produktspezifisch. Ein Unternehmen, das sich hervorragend mit der Integration von Flüssigkeitsabfüllanlagen auskennt, hat sich möglicherweise noch nie mit der Eindämmung von Pulverstaub befasst.
2. “Welche OEE-Rate garantieren Sie – und was passiert, wenn dieser Wert nicht erreicht wird?” Ein Systemintegrator, der sich nicht auf einen bestimmten OEE-Wert festlegen will, steht nicht hinter seinem Systemkonzept. Eine realistische OEE-Garantie für eine integrierte Produktionslinie liegt in der Regel bei 80–851 TP3T.
3. “Verwenden Sie Ihre eigene Ausrüstung oder integrieren Sie Geräte von Drittanbietern?” Verantwortlichkeit aus einer Hand vs. Flexibilität durch Best-of-Breed-Lösungen – machen Sie sich klar, für welches Modell Sie sich entscheiden, und stellen Sie sicher, dass es zu Ihren internen technischen Kapazitäten passt.
4. “Wird der FAT in Ihrer Einrichtung stattfinden, wobei meine echten Produkte zum Einsatz kommen und der Test mindestens 8 Stunden lang ununterbrochen läuft?” Ein ordnungsgemäßer FAT mit dem tatsächlichen Produkt deckt Probleme auf, die ein Wassertest niemals erkennen würde: Auswirkungen der Viskosität auf die Füllgenauigkeit, Staubablagerungen auf den Sensoren, Rückstände an den Verschließbacken.
5. “Wer ist mein zentraler Ansprechpartner, und wie oft werde ich über den aktuellen Stand informiert?” Ein kompetenter Integrator stellt einen festen Projektmanager zur Verfügung, der einen schriftlichen Zeitplan mit Meilensteinen und Entscheidungspunkten vorlegt.
6. “Wie lang ist Ihre Garantiezeit und wie schnell reagieren Sie garantiert?” Der Branchenstandard beträgt 12 Monate. Alles, was darüber hinausgeht – 16, 24 Monate –, stellt einen echten Mehrwert dar, da dadurch der Zeitraum abgedeckt wird, in dem die meisten versteckten Mängel zutage treten.
Vertrauen Sie Ihrem “Warnsignal-Detektor”. Ein Angebot, das 30%+ unter dem Preis der Konkurrenz liegt, spart irgendwo an etwas – in der Regel an umfangreichem Leistungsumfang, Installationsunterstützung oder Garantieleistungen. Die „günstigere“ Option, bei der auf Integrationstests verzichtet wird und Sie statt Unterstützung bei der Inbetriebnahme vor Ort nur einen Stapel Handbücher erhalten, ist nicht günstiger. Es handelt sich um aufgeschobene Ausgaben mit Zinsen.
Literaturverzeichnis
- PMMI. “Trends in der Verpackungsautomatisierung und OEE-Studie.” 2025. nccas.com
- Eclipse Automation. “Wie man die Betriebseffizienz von Fertigungslinien verbessert.” 2025. eclipseautomation.com
- Tayal, A. et al. “Effizienzsteigerung in der Fertigungsindustrie.” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “ROI von Verpackungsmaschinen: Ein Leitfaden zur Amortisationsberechnung in 5 Schritten.” 2026. wolf-packing.com
- Viking Masek. “Wie schnell macht sich die Automatisierung in der Verpackungsbranche bezahlt?” 2025. vikingmasek.com
- Levapack. “Maßgeschneiderte, schlüsselfertige Lösungen für Konservenfertigungsanlagen.” levapack.com
- Levapack. “Kontakt – Fordern Sie ein maßgeschneidertes Angebot für eine Produktionslinie an.” levapack.com
- Levapack. “Über uns – Unternehmensübersicht und Kundenstimmen.” levapack.com
- Levapack. “Startseite.” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL