
Nhãn dính áp lực là gì? Hướng dẫn dành cho giám đốc sản xuất về vật liệu, máy móc và quy trình dán nhãn lên lon
Nếu bạn đã từng dành thời gian quan sát một dây chuyền đóng gói, chắc hẳn bạn đã từng thấy những nhãn dán nhạy áp. Lớp bọc bóng loáng trên lon bia thủ công, màng trong suốt ôm sát lọ thực phẩm chức năng, nhãn giấy có họa tiết trên hộp thiếc cà phê cao cấp — tất cả đều thuộc cùng một dòng công nghệ. Nhưng chính xác thì điều gì khiến một nhãn dán trở nên “nhạy áp”, và tại sao điều này lại quan trọng đối với dây chuyền sản xuất của bạn?
Đây là câu trả lời ngắn gọn: nhãn nhạy áp (PSL) là loại nhãn tự dính có thể bám dính vào bề mặt khi được ấn nhẹ — không cần nhiệt, không cần nước, cũng không cần keo dán riêng. Sản phẩm được cung cấp dưới dạng sẵn sàng sử dụng, với lớp keo dính đã được tích hợp sẵn ngay trong chính nhãn.
Tuy nhiên, câu trả lời ngắn gọn chỉ giúp bạn hiểu được phần nào. Nếu bạn đang đánh giá công nghệ dán nhãn cho quy trình đóng hộp hoặc đóng gói, bạn cần hiểu rõ nhãn này được làm từ chất liệu gì, chúng phản ứng ra sao trên các bề mặt khác nhau, loại máy nào được sử dụng để dán nhãn, và — điều quan trọng nhất — hiệu quả của chúng khi dán lên các thùng kim loại hình trụ cụ thể như thế nào. Hướng dẫn này sẽ đề cập đến tất cả những vấn đề đó.
Nhãn nhạy áp là gì? Cấu trúc ba lớp

Nhãn dính áp lực không phải là một loại vật liệu duy nhất. Đó là một sản phẩm nhiều lớp — thứ mà trong ngành đôi khi gọi là “bánh sandwich nhãn” — được tạo thành từ ba lớp riêng biệt, mỗi lớp đảm nhận một chức năng cụ thể. Nếu loại bỏ bất kỳ lớp nào, nhãn sẽ không còn hoạt động được.
Ba lớp đó là: hình nền (những gì bạn thấy), chất kết dính (điều gì khiến nó bám dính), và lớp lót tháo rời (lớp giấy lót bảo vệ lớp keo cho đến khi dán). Dưới đây là cách thức hoạt động của từng loại.
Lớp bề mặt: Những gì khách hàng nhìn thấy và chạm vào
Mặt in là bề mặt có thể in — lớp trên cùng chứa hình ảnh thương hiệu, danh sách thành phần, mã vạch và thông tin theo quy định. Đây là phần duy nhất trên nhãn mà người tiêu dùng cuối cùng tiếp xúc trực tiếp.
Vật liệu mặt nhãn được chia thành ba nhóm chính: giấy, màng nhựa và lá kim loại. Mặt nhãn bằng giấy có giá thành hợp lý và cho chất lượng in ấn đẹp mắt, nhờ đó được ưa chuộng cho các sản phẩm bảo quản ở nhiệt độ phòng như lọ gia vị và hộp đựng đồ ăn vặt. Vật liệu bề mặt màng — phổ biến nhất là BOPP (polypropylene định hướng hai trục), chiếm hơn 60% thị phần nhãn màng — có khả năng chống ẩm và độ bền mà giấy không thể sánh kịp. Vật liệu bề mặt lá kim loại và kim loại mang lại sự nổi bật cao trên kệ hàng, đó là lý do tại sao bạn thường thấy chúng trên chai rượu vang và mỹ phẩm cao cấp.
Việc lựa chọn chất liệu nhãn phù hợp có nghĩa là phải trả lời một câu hỏi: nhãn này thực sự sẽ được sử dụng trong môi trường nào? Một nhãn giấy dán trên sản phẩm bảo quản lạnh sẽ hấp thụ độ ẩm và bị hỏng. Ngược lại, việc sử dụng nhãn màng cho sản phẩm khô trong tủ bếp có thể là lựa chọn quá mức cần thiết và gây tốn kém. Môi trường sử dụng chính là yếu tố quyết định chất liệu.
Nhiều loại nhãn còn được phủ một lớp sơn phủ hoặc lớp màng bảo vệ — một lớp bảo vệ mỏng được phủ lên bề mặt nhãn đã in. Lớp sơn phủ giúp tăng cường khả năng chống trầy xước, độ bền dưới tác động của tia UV và khả năng chống hóa chất. Đối với những sản phẩm phải chịu tác động của hiện tượng ngưng tụ, ma sát trong quá trình vận chuyển hoặc trưng bày ngoài trời, việc bỏ qua lớp sơn phủ chỉ là một cách tiết kiệm sai lầm.
Tài liệu tham khảo tiêu chuẩn: Tiêu chuẩn ASTM D5375 quy định các phương pháp thử nghiệm để lựa chọn vật liệu nhãn dính áp lực, bao gồm các đặc tính bóc lớp lót và độ phẳng khi bóc (ASTM International).
Chất kết dính: “Cỗ máy thầm lặng”
Nếu vật liệu nền là “khuôn mặt”, thì chất kết dính chính là “cơ bắp”. Và đó chính là nguyên nhân hàng đầu khiến nhãn bị bong tróc khi sử dụng thực tế.
Chất kết dính nhạy áp có tính nhớt đàn hồi — chúng hoạt động như chất lỏng khi chịu áp lực, chảy vào các khe hở vi mô trên bề mặt vật chứa để tạo ra liên kết cơ học, sau đó cố định tại chỗ như chất rắn ngay khi áp lực được gỡ bỏ. Hãy tưởng tượng việc ghép hai viên Lego lại với nhau: chúng uốn cong vừa đủ để kết nối dễ dàng, nhưng việc tách chúng ra lại đòi hỏi một lực khá lớn.
Thế giới chất kết dính được chia thành bốn loại chính sau đây:
- Keo acrylic bám dính vĩnh viễn là loại vật liệu chủ lực của ngành công nghiệp này. Chúng có khả năng chống tia UV và chống oxy hóa tốt, khả năng chịu nhiệt độ rộng và chi phí hợp lý. Hầu hết các ứng dụng khô ở nhiệt độ phòng đều sử dụng acrylic vĩnh cửu.
- Chất kết dính gốc cao su mang lại độ bám dính ban đầu cao hơn — chúng bám dính nhanh hơn và chắc chắn hơn trên các bề mặt khó dính. Nếu bạn đang dán nhãn lên các loại nhựa có năng lượng bề mặt thấp như polyethylene hoặc polypropylene, bạn cần sử dụng hệ thống dựa trên cao su. Bù lại, khả năng chống chịu thời tiết của sản phẩm sẽ giảm dần theo thời gian.
- Chất kết dính dùng cho tủ đông được chế tạo với nhiệt độ chuyển pha thủy tinh (Tg) thấp hơn, nhờ đó chúng vẫn giữ được tính dẻo dai và độ dính ở nhiệt độ -20°C và thấp hơn. Các loại acrylic tiêu chuẩn sẽ trở nên giòn trong những điều kiện này.
- Chất kết dính có thể tháo rời và điều chỉnh vị trí cho phép bóc ra một cách gọn gàng. Hãy nghĩ đến các phiếu giảm giá khuyến mãi hoặc nhãn giá tạm thời — lớp kết dính giữ vững trong suốt thời gian trưng bày tại cửa hàng nhưng sẽ bong ra một cách gọn gàng khi người tiêu dùng gỡ bỏ.
Mọi quyết định về chất kết dính đều bắt đầu từ bề mặt mà bạn định dán nhãn. Thủy tinh và kim loại là những vật liệu có năng lượng bề mặt cao (trên 500 dynes/cm) — rất dễ bám dính. Polyethylene và polypropylene chưa qua xử lý có năng lượng bề mặt khoảng 30–38 dynes/cm — trơ về mặt hóa học và nổi tiếng là rất khó bám dính nếu không sử dụng chất kết dính có độ bám dính cao. Một thử nghiệm dyne nhanh trên chính thùng chứa của bạn (chứ không phải mẫu thay thế) sẽ cho bạn biết bạn đang làm việc với loại vật liệu nào.
Sự ngưng tụ là “kẻ giết người thầm lặng” của chất kết dính. Một nhãn dán bám dính hoàn hảo trên lon khô ở nhiệt độ phòng có thể mất 40–60% độ bám dính ban đầu khi được dán lên bề mặt lạnh và ẩm ướt vừa được lấy ra từ dây chuyền chiết rót. Nếu môi trường sản xuất của bạn có hiện tượng ngưng tụ do chiết rót lạnh hoặc sau quá trình thanh trùng, thì việc sử dụng các công thức chất kết dính bám dính trên bề mặt ẩm ướt là điều không thể thiếu.
Lớp lót tháo rời: Tại sao giấy lót lại quan trọng
Lớp lót tháo nhãn chính là “người hùng thầm lặng” của cuộn nhãn. Người tiêu dùng không bao giờ nhìn thấy nó. Nhưng người vận hành máy dán nhãn của quý vị lại luôn nghĩ đến nó trong mỗi ca làm việc.
Lớp lót là lớp giấy hoặc màng nền giúp đưa nhãn qua các công đoạn in ấn, cắt khuôn và cuối cùng lên dây chuyền sản xuất của quý khách. Bề mặt của lớp lót được phủ một lớp chất tách silicon nhằm ngăn chất kết dính bám dính vĩnh viễn vào lớp lót — đủ mạnh để giữ nhãn ổn định trong quá trình lưu kho và vận chuyển, nhưng cũng đủ yếu để nhãn bong ra một cách gọn gàng tại tấm tách nhãn.
Việc lựa chọn lớp lót chia thành hai hướng. Lớp lót giấy (giấy tẩy trắng một phần hoặc giấy kraft) có hiệu quả về chi phí và hoạt động tốt ở tốc độ dây chuyền dưới 100 thùng mỗi phút. Tuy nhiên, chúng tạo ra bụi khi uốn cong qua các con lăn dẫn hướng, và bụi này chính là nguyên nhân hàng đầu gây ra các tín hiệu báo động sai trên các cảm biến nhãn quang điện. Lớp lót màng PET Mặc dù có giá cao hơn từ 30–50%, nhưng loại màng lót này hầu như không tạo ra bụi, có độ bền kéo cao hơn và độ ổn định kích thước tốt hơn ở tốc độ trên 200 cpm. Đối với các dây chuyền đóng hộp công suất cao, chi phí cao hơn cho màng lót sẽ được bù đắp nhờ việc giảm thời gian ngừng hoạt động.
Lực tách — được đo bằng gam trên mỗi inch chiều dài bóc — được điều chỉnh phù hợp với từng ứng dụng cụ thể. Nếu lực này quá nhẹ, nhãn sẽ tự bong ra bên trong máy trước khi được phân phối. Nếu lực này quá mạnh, lớp lót sẽ bị kéo giãn hoặc rách. Một lớp lót được thiết kế phù hợp có vẻ như chỉ là một chi tiết nhỏ. Tuy nhiên, trong một ngày sản xuất bận rộn, chính điều này lại là yếu tố quyết định giữa một ca làm việc suôn sẻ và một đống nhãn bị thiếu.
Vật liệu nhãn và chất kết dính: Những yếu tố cơ bản quyết định hiệu suất của PSL

Bạn đã biết về cấu trúc ba lớp. Giờ đây, những câu hỏi thực tiễn bắt đầu nảy sinh: nên sử dụng vật liệu nào cho từng phần? Có bốn yếu tố quyết định câu trả lời — môi trường sử dụng sản phẩm, vật liệu bao bì, ngân sách và mục tiêu xây dựng thương hiệu về mặt hình ảnh. Chỉ cần thay đổi một yếu tố, bạn có thể sẽ phải xem xét lại ba yếu tố còn lại.
Giấy làm khuôn mặt: Hiệu quả về chi phí và dễ in ấn
Giấy là lựa chọn truyền thống và vẫn là loại vật liệu có giá cả phải chăng nhất, thường chỉ bằng 50–70% so với giá của một loại màng nền tương đương. Giấy bóng cao hoặc bán bóng (thường được gọi là C1S hoặc giấy tráng một mặt) là loại được sử dụng phổ biến nhất — loại giấy này in mực flexo và mực kỹ thuật số rất sắc nét, tương thích với lớp sơn bóng và kỹ thuật dập lá kim loại, đồng thời trông rất sang trọng khi trưng bày trên kệ.
Giấy là vật liệu phù hợp nhất để đựng các sản phẩm khô được bảo quản ở nhiệt độ phòng: hộp đựng cà phê, lọ đựng gia vị, hộp đựng đồ ăn vặt khô, lọ đựng bột protein. Đây cũng là lựa chọn thân thiện nhất với môi trường — có thể tái chế trong các dòng rác giấy tiêu chuẩn và ngày càng có nhiều sản phẩm được làm từ sợi giấy có chứng nhận FSC.
Hạn chế này rất rõ ràng: giấy và độ ẩm không thể kết hợp với nhau. Trong môi trường có độ ẩm tương đối trên 85%, nhãn giấy bắt đầu hấp thụ nước, mất độ ổn định về kích thước và cuối cùng sẽ bong tróc. Đối với thực phẩm bảo quản lạnh, sản phẩm đông lạnh hoặc bất kỳ loại bao bì nào có hiện tượng ngưng tụ, giấy không phải là lựa chọn phù hợp. Tương tự, giấy dễ rách hơn màng nhựa — nếu nhãn cần chịu được một chuỗi cung ứng khắc nghiệt, hãy chuyển sang sử dụng màng nhựa.
Các loại giấy đặc biệt — giấy có hiệu ứng ngọc trai, giấy dệt nỉ có họa tiết, giấy pha sợi bông — có thể nâng cao giá trị cảm nhận của sản phẩm. Một nhãn giấy có họa tiết trên hộp trà lá rời cao cấp truyền tải sự tinh xảo trong chế tác theo cách mà nhãn màng bóng đơn thuần không thể làm được. Chính chất liệu đó trở thành một phần của câu chuyện thương hiệu.
Tấm nền màng phim: Độ bền cho các môi trường khắc nghiệt
Màng làm nhãn là phân khúc đang tăng trưởng nhanh nhất trên thị trường nhãn dính. Trong đó, BOPP (polypropylene định hướng hai trục) là loại vật liệu chủ đạo, chiếm hơn một nửa tổng lượng tiêu thụ màng nhãn.
BOPP có ba loại về mặt hình thức: màu trắng (bề mặt in mờ, độ tương phản cao), trong suốt (dành cho “kiểu không nhãn” để sản phẩm hiện rõ bên trong) và mạ kim loại (một lớp nhôm mỏng được phủ bằng phương pháp phún xạ, tạo hiệu ứng kim loại với chi phí chỉ bằng một phần nhỏ so với giấy bạc đặc). Khi kết hợp với chất kết dính trong suốt về mặt quang học, BOPP trong suốt tạo ra ảo giác rằng hình ảnh được in trực tiếp lên bao bì — một kỹ thuật đã được các thương hiệu đồ uống và chăm sóc cá nhân ưa chuộng nhờ vẻ đẹp tinh tế, hiện đại.
Ngoài BOPP, còn có hai loại màng khác đáp ứng các nhu cầu cụ thể. Polyethylene (PE) mềm hơn và có khả năng ôm sát tốt hơn — đây là loại vật liệu bề mặt duy nhất hoạt động đáng tin cậy trên các ống có thể bóp và túi dẻo, vì nó co giãn theo hình dạng của bao bì thay vì bị nhăn. Polyester (PET) là vật liệu có độ bền vượt trội, giúp duy trì tính toàn vẹn của nhãn mác trong khoảng nhiệt độ từ -40°C đến 150°C. Các thùng chứa hóa chất công nghiệp, chất lỏng ô tô và các sản phẩm được vận chuyển trong điều kiện logistics khắc nghiệt thường sử dụng PET.
Thứ tự chi phí rất đơn giản: giấy < BOPP < BOPP tráng kim < lá kim loại đặc < màng chuyên dụng. Hầu hết các ngân sách sản xuất đều nằm trong khoảng từ giấy đến BOPP, trong khi lá kim loại thường được dành cho các mã sản phẩm cao cấp và PET dành cho các ứng dụng trong môi trường khắc nghiệt.
Giấy bạc và vật liệu bề mặt chuyên dụng: Tạo ấn tượng mạnh trên kệ hàng
Nếu sản phẩm của bạn phải cạnh tranh trong một phân khúc bán lẻ có nhiều đối thủ, nơi người tiêu dùng đưa ra quyết định mua hàng ngay lập tức khi nhìn thấy sản phẩm trên kệ, thì các loại vật liệu bọc bằng giấy bạc và vật liệu bề mặt đặc biệt sẽ phát huy hết tác dụng. Ánh kim loại bắt mắt theo cách mà giấy và màng nhựa thông thường không thể làm được.
Vật liệu nền bằng giấy bạc là lựa chọn cao cấp truyền thống — dày, sáng bóng như gương và không thể phủ nhận là sản phẩm cao cấp. Tuy nhiên, đây cũng là loại đắt nhất. BOPP mạ kim loại mang đến một giải pháp trung gian thiết thực: một lớp nhôm mỏng được phủ bằng phương pháp lắng đọng hơi trên nền BOPP, mang lại khoảng 80% hiệu ứng thị giác với chi phí chỉ bằng 40–60% so với giấy bạc. Đối với hầu hết các thương hiệu, BOPP mạ kim loại là sự đầu tư thông minh hơn.
Một lưu ý kỹ thuật: vật liệu mặt trước bằng nhôm có tính dẫn điện. Nếu bạn đang tìm hiểu về nhãn thông minh RFID hoặc NFC — một yêu cầu ngày càng phổ biến trong ngành dược phẩm và hàng xa xỉ — thì lá nhôm đặc có thể gây nhiễu đến hiệu suất của ăng-ten. Trong khi đó, màng BOPP tráng kim loại, với lớp kim loại mỏng hơn và không liên tục, ít có khả năng gây ra vấn đề hơn.
Lựa chọn chất kết dính phù hợp với bề mặt và môi trường: Một khung tham chiếu để lựa chọn
Khi đã xem xét các loại vật liệu, việc lựa chọn chất kết dính sẽ trở thành một quá trình tìm kiếm sự phù hợp. Hãy bắt đầu từ vật liệu của vật chứa:
- Thủy tinh và kim loại (năng lượng bề mặt cao): Các loại keo acrylic vĩnh cửu tiêu chuẩn hoạt động hiệu quả trong hầu hết các điều kiện.
- HDPE, LDPE, PP và các loại polyolefin khác (năng lượng bề mặt thấp, 30–38 dynes/cm): Bạn cần sử dụng chất kết dính có độ bám dính cao, được làm từ cao su hoặc acrylic biến tính. Các loại acrylic thông thường sẽ không hiệu quả.
- Bề mặt được phủ hoặc xử lý: Kiểm tra xem lớp phủ có tạo thành lớp ngăn cách hay không. Một số loại vecni UV và lớp phủ chống tĩnh điện làm giảm đáng kể độ bám dính.
Sau đó, đánh giá môi trường:
- Môi trường xung quanh, khô ráo: Hầu hết các loại keo đều đáp ứng yêu cầu. Hãy lựa chọn dựa trên chi phí và nhu cầu về khả năng tháo gỡ.
- Bảo quản lạnh (0–4°C): Sử dụng sơn acrylic chịu được nhiệt độ thấp. Hiện tượng ngưng tụ vẫn có thể xảy ra ngay cả ở nhiệt độ thấp — cần chỉ định khả năng bám dính trên bề mặt ẩm.
- Đông lạnh (–20°C trở xuống): Phải sử dụng keo dành cho tủ đông. Các công thức tiêu chuẩn sẽ mất hoàn toàn độ dính khi nhiệt độ xuống dưới nhiệt độ chuyển pha thủy tinh.
- Đóng gói nóng hoặc tiệt trùng (40–100°C): Chất kết dính phải chịu được nhiệt độ thi công mà không bị chảy và duy trì độ bám dính trong suốt quá trình thay đổi nhiệt độ lặp đi lặp lại.
- Bề mặt ẩm ướt hoặc có hiện tượng ngưng tụ: Đây là trường hợp khó nhất. Keo dính ướt được thiết kế để đẩy hơi ẩm ra khỏi đường nối, nhưng hiệu suất có thể khác nhau tùy theo công thức. Không có phương án nào thay thế được việc thử nghiệm trực tiếp trên thùng chứa đã được làm đầy thực tế tại tốc độ dây chuyền của quý vị.
Một điều nữa: hãy thử nghiệm trên sản phẩm thực tế. Không phải là mẫu sạch, khô, ở nhiệt độ phòng do nhà cung cấp nhãn mác gửi đến — mà là sản phẩm thực tế, vừa ra khỏi dây chuyền đóng gói của quý vị, ở tốc độ sản xuất thực tế. Khoảng cách giữa thử nghiệm trong phòng thí nghiệm và đợt sản xuất vào sáng thứ Hai chính là nơi phát sinh hầu hết các lỗi liên quan đến nhãn mác.
How Labeling Machines Apply Pressure Sensitive Labels

Knowing what a pressure sensitive label is matters. Knowing how a machine applies it matters more if you are the one responsible for keeping the line running.
A pressure sensitive labeling machine performs a deceptively simple sequence: unwind the label roll, peel each label from its liner, position it precisely on the moving product, and press it down firmly. The simplicity masks genuine engineering complexity. Here is how it breaks down step by step:
Step 1 — Unwind and tension control. The label roll feeds into the machine through a dancer arm or tension control system that maintains constant web tension. If tension fluctuates, label spacing drifts and placement accuracy degrades. This is especially important on acceleration and deceleration.
Step 2 — Peel. The label web passes over a peel plate — a sharp-edged metal blade set at an angle of 15–30 degrees. As the liner makes a tight U-turn around the peel edge, the label cannot follow because the facestock is stiffer than the liner. The label separates and hangs in position, adhesive side facing the product, ready for application. The peel plate angle is a tuning parameter: steeper angles peel more aggressively but increase the risk of label skew.
Step 3 — Application method. This is where machines diverge. Three main application styles dominate the industry:
- Wipe-on (merge): The label is pressed onto the product as it passes the peel plate. A foam roller or brush follows behind to smooth it down. This is the most common method for cylindrical containers — cans, bottles, jars — because it is mechanically simple and works well with wrap-around labels.
- Air-blow: A burst of compressed air pushes the label from the peel plate onto the product. No physical contact is needed, which makes it ideal for delicate or irregularly shaped products. The trade-off is lower placement accuracy in high-speed applications.
- Tamp-blow: The label is first held on a vacuum pad (the tamp), which extends toward the product, then a puff of air releases the label onto the surface. This hybrid approach offers the highest placement accuracy and works on recessed or uneven label panels, but adds mechanical complexity.
Step 4 — Wipe-down and bond. After placement, a series of rollers, brushes, or belts press the label firmly onto the product surface, driving the adhesive into full contact and eliminating air bubbles. In wrap-around applications on cans, the product typically rotates against a stationary wipe-down belt, which spirals the label around the circumference.
Step 5 — Sensing and control. Every label has a gap or registration mark between it and the next label on the roll. A photoelectric sensor (contrast-based for opaque labels, ultrasonic for clear labels) detects this gap and triggers the next dispense cycle. Servo-driven systems synchronize label feed speed with product conveyor speed, achieving placement accuracy within ±0.5 mm. Stepper motor systems are more economical but typically deliver ±1.5 mm — acceptable for many applications but not for small labels on tight registration panels.
For context on scale: a mid-speed labeling station on a canning line runs 60–150 containers per minute. At 150 cpm, the machine has 0.4 seconds to peel, position, apply, and wipe down each label. Every component — the liner, the adhesive, the peel geometry, the sensor response time — must work together inside that window.
Pressure Sensitive vs. Other Labeling Methods: A Side-by-Side Comparison
Pressure sensitive labels are not the only way to decorate a container. Shrink sleeves, glue-applied labels, and direct printing each have their place. The right choice depends on your container shape, production volume, visual goals, and budget. Here is how they stack up:
| Kích thước | Pressure Sensitive (PSL) | Ống co nhiệt | Glue-Applied | In trực tiếp |
|---|---|---|---|---|
| Ứng dụng | Pressure bonds via built-in adhesive | Heat shrinks sleeve onto container | Liquid glue applied, label pressed on | Ink printed directly on container |
| Coverage | Localized (front/back or wrap) | 360° full coverage | Localized | Static, no separate label |
| Material cost | Trung bình | Medium-high (~25% more) | Thấp | Lowest (no substrate) |
| Thiết bị | Trung bình | High (needs heat tunnel) | Trung bình | Thấp |
| Chuyển đổi | Fast (swap roll) | Slower (change mandrel) | Slowest (clean glue) | N/A (plate change) |
| Phù hợp nhất cho | Smooth, round/flat, quick changes | Irregular shapes, full graphics | High-volume standard bottles | Long-run fixed designs |
The headline number: pressure sensitive labels account for approximately 77% of U.S. label demand. That dominance is not an accident. PSL offers the best balance of print quality, application flexibility, changeover speed, and operational cleanliness. The line does not need a glue station. It does not need a heat tunnel. It needs a roll of labels and a well-tuned applicator.
Shrink sleeves earn their place when the container shape demands it — heavily contoured bottles, hourglass profiles, full-wrap squeezable tubes. The 360-degree canvas is compelling for brands that want maximum shelf presence. But shrink sleeves require a heat tunnel, consume more material, and typically run slower to change over between SKUs. At roughly 25% higher per-label cost than PSL, the premium must be justified by the visual or functional requirement.
Glue-applied (cut-and-stack) labels dominate in high-volume commodity applications — think mass-market beer bottles and canned vegetables — where cost per label is the overriding concern. The equipment is more demanding to maintain (glue pots require regular cleaning) and changeover times are longer, but at enormous scale the material savings add up. For small-to-medium production runs and frequent SKU changes, PSL is almost always the more practical choice.
Can Labeling: Why Cylindrical Containers Demand Special Consideration
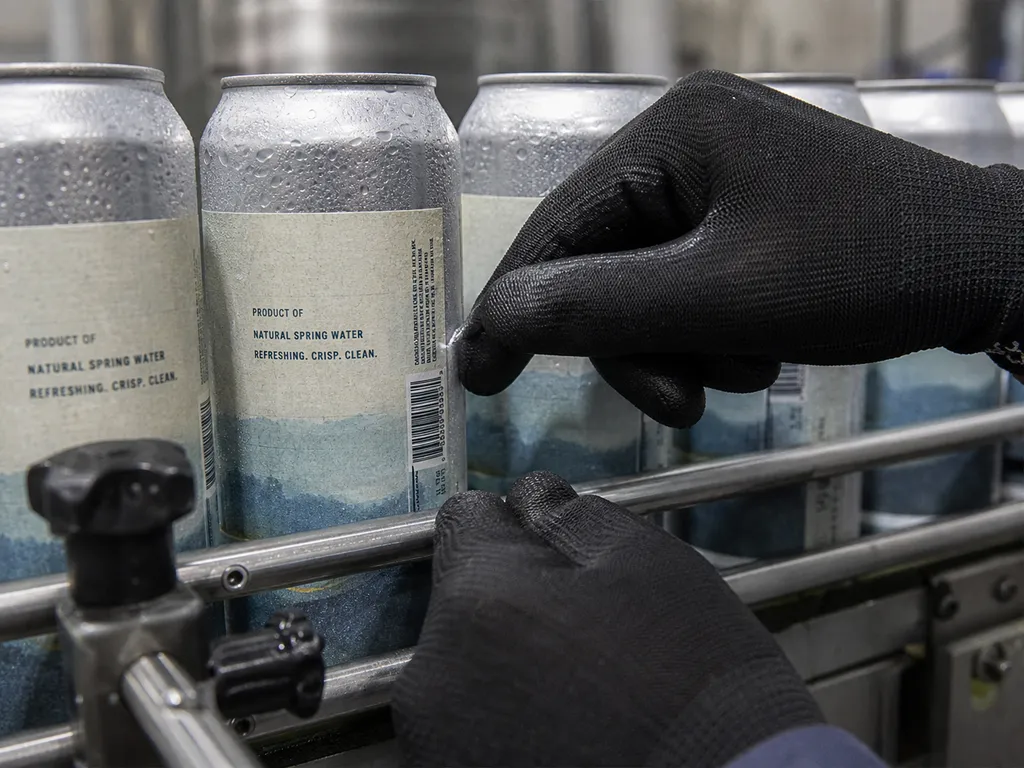
Here is where most pressure sensitive label guides fall short. They talk about “containers” in the abstract — bottles, jars, cartons — and treat them as interchangeable. But if you are labeling metal cans, you are dealing with a set of physical and environmental challenges that a standard bottle-labeling strategy does not address.
A can is not just another cylinder. It has a double seam at each end, possibly a rib or bead for structural reinforcement, and a surface that transitions from ambient to cold to wet within seconds on a filling line. Here is what that means in practice — and what to do about it.
Can Geometry: Curvature, Seams, and the Shrinking Label Panel
Look at a standard food can. The double seam at the top and bottom — the rolled crimp that seals the can end to the body — consumes 2.8–3.2 mm of vertical height at each end. That space is not available for labeling. The actual label panel — the usable flat area between the seams — is narrower than the can’s total height. Plan your label height accordingly, with at least a 2 mm safety margin from each seam edge.
Around the circumference, wrap-around labels need to be cut to a precise length. The label must be long enough to cover the full can body with a 3–5 mm overlap at the seam — the overlap is where the label adheres to itself rather than the can, and this self-adhesive bond is what prevents flagging at the label edge. Cut too short and the edges lift. Cut too long and the overlap creates a visible double-thickness ridge.
Can diameters follow industry-standard numbering systems — the 202–603 range in North American can manufacturing, spanning roughly 52 mm to 153 mm. If your labeling machine cannot accommodate your full can diameter range, every SKU change means swapping mandrels or guides.
Surface and Environmental Factors: Cold, Wet, and Moving Fast
The filling line environment creates conditions that no label specification sheet fully anticipates. After cold-filling — common in craft beer, cold-brew coffee, and certain dairy-based nutritional products — the can surface temperature drops to 2–5°C and condensation forms almost immediately. That water film sits between the adhesive and the metal, cutting initial tack by 40–60%. A standard room-temperature adhesive will not grab reliably in these conditions.
At the opposite thermal extreme, hot-filled products emerge from the retort or pasteurizer at 40–60°C. The adhesive must be stable enough not to ooze during application yet remain flexible as the can cools and the metal contracts. Thermal cycling — from retort heat to ambient storage — puts more stress on label adhesion than most manufacturers realize until a pallet of flagged labels comes back from a customer.
Can surface finish introduces another variable. Some tinplate cans carry a thin film of anti-corrosion oil from the manufacturing process. That oil is invisible but it reduces surface energy enough to compromise adhesion. A wipedown or flame-treatment station upstream of the labeler eliminates this risk, but it is a step many smaller lines skip — until a labeling failure forces the issue.
On a line running 100 cans per minute, the label application window for each can is roughly 0.6 seconds. The surface condition of the can in that exact 0.6-second window determines whether the label bonds correctly. There is no second chance on the next rotation.
Choosing a Labeling Machine for Can Production Lines
After understanding the material and environmental challenges, the equipment decision follows naturally. What should you look for in a can labeling machine?
First, placement accuracy. Servo-driven labelers capable of ±0.5 mm repeatability are the industry standard for quality-conscious operations. Stepper-driven systems at ±1.5 mm are workable for larger labels with generous registration tolerance, but tight label panels or multi-panel designs demand servo control.
Thứ hai, diameter range and changeover speed. A labeling machine that handles can diameters from 50 mm to 180 mm covers the vast majority of commercial can formats. Quick-change systems with tool-free diameter adjustment can reduce changeover from 30–60 minutes to 5–10 minutes — a significant factor for co-packers and multi-SKU lines.
Thứ ba, wet-environment compatibility. If your line involves cold-fill, post-pasteurization condensation, or washdown cleaning, the labeling machine’s frame, sensors, and electronics must be rated for moisture exposure. Stainless steel construction and IP65-rated enclosures are minimum specifications worth insisting on.
Fourth, integration readiness. The labeler needs to communicate with upstream and downstream equipment — receiving speed signals from the filler, sending fault signals to the line controller, and synchronizing with the coding station that follows. Look for standard industrial communication protocols (EtherNet/IP, Profinet, or Modbus TCP) rather than proprietary systems that lock you into one vendor.
One honest piece of advice from the packaging community: buying the cheapest labeling machine is a reliable way to spend more money. As one production manager put it on an industry forum, “One from Vevor never affixes properly.” Entry-level machines often lack the sensor quality, frame rigidity, and web-path precision to maintain consistent placement at production speed. The savings disappear into downtime, missed labels, and rejected product within weeks of installation. For operations serious about uptime, working with a manufacturer that specializes in packaging-line integration is worth the conversation early in the specification process. Levapack, for example, offers can labeling machines configured to your production requirements with servo-driven placement, multi-diameter compatibility across the 50–180 mm range, and the ability to integrate the labeling station into a complete filling-and-seaming line — an approach that eliminates the finger-pointing between separate equipment vendors when something does not synchronize. For teams with unique container dimensions or specialized line layouts, custom packaging machinery solutions can be engineered to the specific can format and throughput target rather than adapting a standard machine to a non-standard application.
Integrating Labeling Into a Complete Packaging Line
A pressure sensitive labeler does not operate in isolation. On a real production floor, the labeling station sits between the seamer and the coder, drawing its pacing from the filler upstream and handing off to the case packer downstream. Understanding those dependencies is what separates a smooth commissioning from a month of troubleshooting.
A typical canning line flows in this order: depalletizer → rinser → filler → seamer → labeler → coder → case packer → palletizer. The labeler’s speed rating must match or exceed the filler’s output. A filler running 120 cpm connected to a labeler rated for 80 cpm creates a bottleneck that caps the entire line’s throughput. The line runs at the speed of its slowest station.
Three practical integration considerations:
- Speed synchronization. The labeler’s conveyor must track the speed of the main line conveyor precisely. Any drift between the two causes the label to land early or late relative to the can — and at 120 cpm, a 50-millisecond timing error produces a 6 mm placement shift.
- Buffer zones. Leave at least 1.5 meters of conveyor between the seamer and the labeler, and another 1.5 meters between the labeler and the coder. These buffer zones absorb the natural ebb and flow of can spacing and prevent a momentary jam at one station from cascading into the next.
- Control system integration. A single PLC governing the entire line is ideal — it lets the labeler respond to stop/start signals from any upstream or downstream station. Without integrated controls, a jam at the coder is invisible to the labeler, which keeps dispensing labels onto cans that are piling up.
For operations building or upgrading a complete line, sourcing the labeling station from the same integrator that supplies the filling and seaming equipment eliminates finger-pointing when something does not synchronize. Single-source line integration also simplifies after-sales support — one contact, one warranty, one set of spare parts logistics. The alternative — buying the cheapest available machine for each station and stitching them together yourself — can work, but the integration risk lands entirely on your team.
How to Choose the Right Pressure Sensitive Label: A Practical Checklist
The difference between a label that looks great in a mockup and a label that runs 150 cpm shift after shift without a single flag is not luck. It is the result of working through every layer — facestock, adhesive, liner, machine — as an interconnected system rather than a shopping list of separate decisions.
Tài liệu tham khảo
- ASTM International. “ASTM D5375/D5375M-98(2023) — Standard Test Methods for Liner Removal at High Speeds from Pressure-Sensitive Label Stock.” 2023. https://www.astm.org/d5375-d5375m-98r23.html
- Quadrel Labeling Systems. “What Are Pressure Sensitive Labels? How They Work, Materials, Adhesives, and Applications.” April 2026. https://www.quadrel.com/what-are-pressure-sensitive-labels/
- Resource Label Group. “Pressure Sensitive Label Advantages and Applications.” October 2022. https://www.resourcelabel.com/blog/2022/10/31/advantages-disadvantages-pressure-sensitive-labels/
- CTM Labeling Systems. “Pressure Sensitive Labels vs. Self-Adhesive Labels — Is There a Difference?” https://ctmlabelingsystems.com/pressure-sensitive-labels-vs-self-adhesive-labels-is-there-a-difference/
- Weber Packaging Solutions. “What Is a Pressure-Sensitive Label?” April 2022. https://info.weberpackaging.com/blog/what-is-a-pressure-sensitive-label
- Future Market Insights. “Pressure Sensitive Tapes and Labels Market Outlook.” 2026. https://www.futuremarketinsights.com/reports/pressure-sensitive-tapes-and-labels-market
- CCL Healthcare. “The Best Guide to Pressure Sensitive Labels.” https://cclhealthcare.com/blog/pressure-sensitive-labels-guide/
- Levapack. “Can Labeling Machines.” https://www.levapack.com/can-labeling-machines/
- Levapack. “Custom Packaging Machinery Solutions.” https://www.levapack.com/customization/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. Homepage. https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL