
Hộp thiếc được làm từ chất liệu gì? Hướng dẫn của kỹ sư về việc lựa chọn vật liệu và hiệu suất dây chuyền sản xuất
Một quan niệm sai lầm phổ biến trong ngành công nghiệp đóng gói là lon được coi là một mặt hàng tiêu chuẩn hóa. Đối với người tiêu dùng, lon chỉ là một vật chứa, thường cạnh tranh với chai nhựa hoặc hộp giấy. Đối với bộ phận mua hàng, đây là một mặt hàng được quy định theo đơn giá trên mỗi nghìn đơn vị. Tuy nhiên, đối với kỹ sư sản xuất và giám đốc nhà máy, thành phần vật liệu của lon chính là yếu tố cơ bản quyết định toàn bộ hoạt động của dây chuyền chiết rót và hàn miệng lon.
Chất liệu làm nên lon không phải là một vấn đề hóa học, mà là một vấn đề cơ học. Quyết định sử dụng lon nhôm hay thép sẽ thay đổi cơ bản các đặc tính vật lý của quy trình đóng gói. Điều này ảnh hưởng đến cách lon phản ứng với tải trọng dọc trục trong quá trình chiết rót, sự biến dạng của kim loại trong quá trình hàn kép, cũng như việc hiệu chỉnh máy móc nhằm tránh những sự cố ngừng hoạt động nghiêm trọng hoặc tình trạng tích tụ đống phế liệu kim loại.
Cẩm nang này không chỉ dừng lại ở bảng tuần hoàn hóa học mà còn đi sâu vào việc phân tích những tác động kỹ thuật từ việc lựa chọn vật liệu. Chúng ta sẽ tìm hiểu cách các đặc tính cơ học độc đáo của nhôm và thép mạ thiếc tương tác với thiết bị tự động, cũng như những tác động của điều này đối với hiệu quả sản xuất của quý vị.
Những điều cơ bản: Hợp kim nhôm so với thép mạ thiếc
Trước khi phân tích hiệu suất của dây chuyền sản xuất, chúng ta cần xác định những điểm khác biệt về mặt luyện kim và ứng dụng phổ biến của chúng trên thị trường. Khi các kỹ sư hỏi “hộp thiếc được làm từ chất liệu gì”, họ đang muốn tìm hiểu về hợp kim cụ thể và các đặc tính về độ cứng của sản phẩm.
Lon nhôm
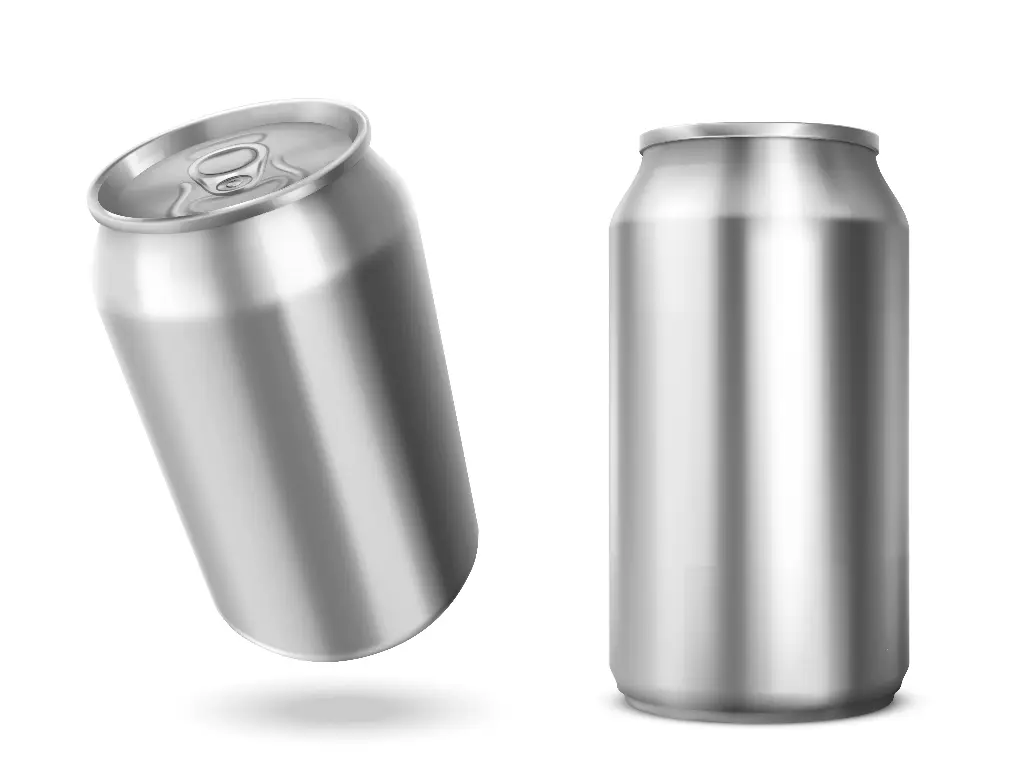
Lon nhôm không phải là nhôm nguyên chất. Chúng là các hợp kim nhôm phức tạp được thiết kế để có khả năng định hình cao. Lon nhôm đựng đồ uống chiếm thị phần áp đảo trong ngành công nghiệp đồ uống (nước ngọt có ga, bia, nước tăng lực) nhờ đặc tính thiếu độ cứng nhưng có độ dẻo cao. Chúng cũng được ứng dụng trong các sản phẩm đồ ăn nhẹ cao cấp được làm đầy nitơ và cà phê uống liền (RTD), nơi áp suất bên trong giúp duy trì cấu trúc sản phẩm. Điều thú vị là nhôm tái chế đóng vai trò quan trọng ở đây, vì nó có thể được nấu chảy và định hình lại nhiều lần mà hầu như không làm mất đi các tính chất.
- Phần thân: Vật liệu này thường được làm từ hợp kim 3004, chứa mangan (khoảng 1%) và magiê (khoảng 1%). Thành phần này mang lại tỷ lệ cường độ trên trọng lượng cần thiết và cho phép tấm kim loại được kéo dãn và ép phẳng thành một hình trụ hai mảnh có thành mỏng.
- Nắp (Kết thúc): Sản phẩm này thường được làm từ hợp kim 5182, có hàm lượng magiê cao hơn. Điều này giúp nắp hộp cứng cáp và bền hơn so với thân hộp, từ đó đảm bảo độ cứng cần thiết để giữ chặt các đinh tán và đường rạch dẫn đến miếng mở nắp, nhờ đó thường loại bỏ sự cần thiết phải sử dụng dụng cụ mở hộp truyền thống trong các thiết kế tiện lợi hiện đại.

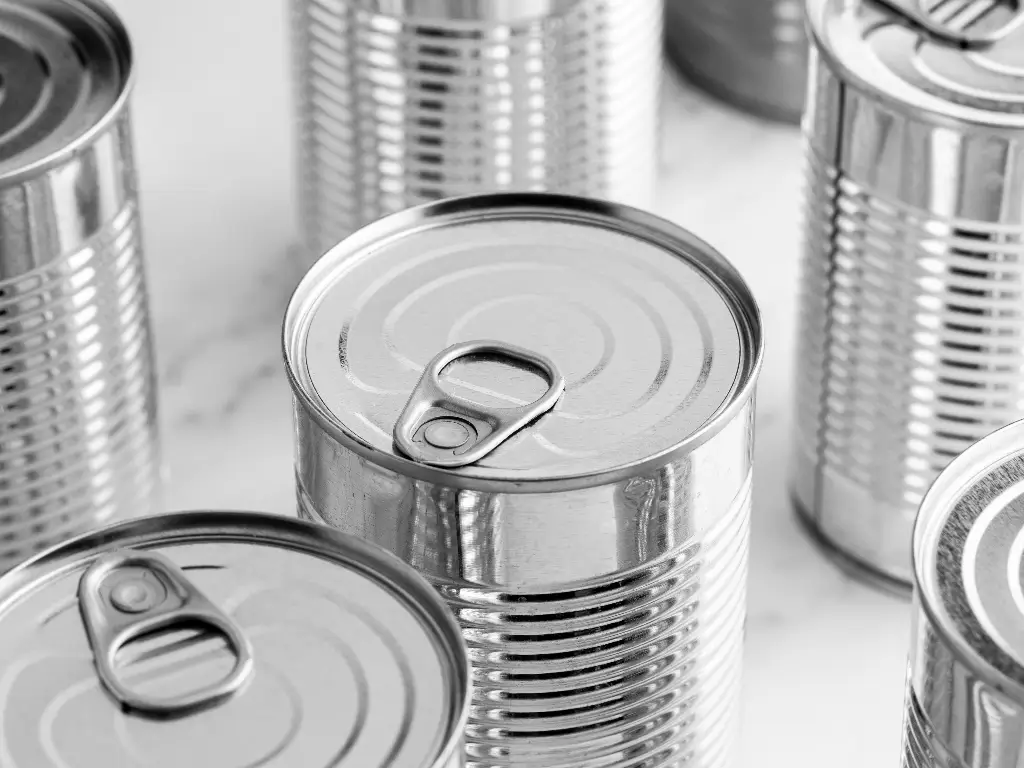
Hộp thép, trước đây được gọi là hộp thiếc
Hộp thiếc, trước đây được gọi là hộp kim loại, chủ yếu được làm từ thép cacbon thấp. Loại vật liệu này là cần thiết khi các sản phẩm thực phẩm cần trải qua quá trình tiệt trùng ở nhiệt độ cao (súp, cá ngừ, rau củ, thịt) hoặc đóng gói chân không (sữa bột, sữa công thức cho trẻ sơ sinh, thực phẩm chức năng dạng khô), và bao bì phải có khả năng giữ nguyên hình dạng dưới áp suất chân không hoặc áp suất nhiệt.
- Tấm thiếc mạ kẽm (ETP): Đây là một tấm thép được phủ một lớp thiếc mỏng (thường đạt được độ dày mong muốn của lớp mạ thiếc thông qua quá trình điện phân) nhằm ngăn chặn sự ăn mòn của kim loại. Nhờ độ bền kết cấu cao, nó vẫn là tiêu chuẩn vàng cho các hộp đựng thực phẩm bằng kim loại.
- Thép không chứa thiếc (ECCS): Đây là phiên bản được mạ crôm bằng phương pháp điện phân. Chất liệu này có khả năng bám dính rất tốt với sơn mài và các loại polymer, nhưng lại không có độ sáng bóng thẩm mỹ như thiếc.
Để hình dung rõ hơn về những điểm khác biệt về mặt kỹ thuật, hãy tham khảo bảng so sánh dưới đây:
| Tính năng | Hợp kim nhôm (thường gồm 2 mảnh) | Thép mạ thiếc (thường gồm 3 bộ phận) |
|---|---|---|
| Thành phần vật liệu | Nhôm-Mangan (3004/5182) | Thép ít carbon có lớp mạ thiếc (ETP) |
| Tính chất cơ học | Độ dẻo cao (mềm và dễ uốn) | Độ cứng và độ cứng cao (cứng cáp) |
| Môi trường nội bộ | Yêu cầu áp suất dương (khí carbonic/N₂) | Chịu được chân không và nhiệt độ cao (lò hấp tiệt trùng) |
| Đặc điểm đường nối | Dễ gấp, có nguy cơ xuất hiện “đường gấp sắc” | Độ “phục hồi” cao, nguy cơ xuất hiện “đường nối giả” |
| Thách thức chính về máy móc | Sự uốn cong do tải trọng dọc trục (Cần độ chính xác) | Mòn dụng cụ (Cần các bộ phận được tôi cứng) |
Khi bàn về thành phần cấu tạo của lon, chúng ta cũng cần xem xét phần bên trong của các lon thực phẩm bằng kim loại. Để ngăn ngừa sự ăn mòn của lon hoặc sự tương tác với thực phẩm, người ta thường phủ lên một lớp màng cứng làm từ nhựa hoặc một lớp phủ polymer. Lớp này đóng vai trò như một hàng rào hiệu quả, đảm bảo bề mặt bên ngoài của lon thực phẩm bằng kim loại luôn giữ được vẻ nguyên vẹn, trong khi phần bên trong có khả năng chống lại axit và muối khô.
Thành phần hóa học tuy thú vị, nhưng lại phụ thuộc vào thực tế vận hành. Quy trình sản xuất phụ thuộc vào các tính chất cơ học này. Các yếu tố tạo nên sự khác biệt giữa một dây chuyền sản xuất hoạt động với hiệu suất 99% và một dây chuyền có tỷ lệ phế liệu 5% chính là giới hạn chảy, độ dẻo và hệ số làm cứng do biến dạng của kim loại. Động học của máy móc được quyết định bởi nguyên liệu thô.
Độ cứng của vật liệu: Ảnh hưởng đến động học của quá trình chiết rót và hàn miệng
Độ cứng là điểm khác biệt quan trọng nhất về mặt vận hành giữa lon kim loại làm từ nhôm và thép. Sự khác biệt này đòi hỏi các phương pháp xử lý, chiết rót và hàn kín hoàn toàn khác nhau. Một máy được điều chỉnh phù hợp với độ cứng của thép sẽ làm bẹp lon nhôm; ngược lại, một máy được điều chỉnh phù hợp với độ dẻo của nhôm sẽ không thể hàn kín lon thép.
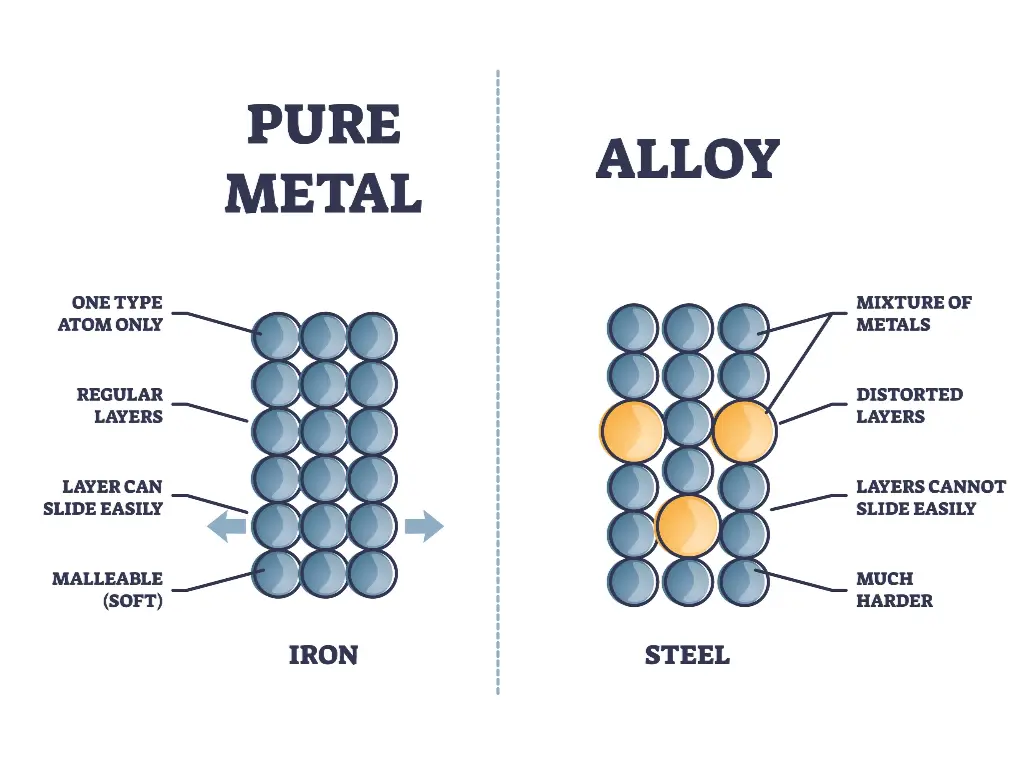
Những thách thức của nhôm: Độ cứng thấp và hiện tượng uốn cong do tải trọng dọc trục
Trong thế giới hiện đại, lon đồ uống bằng nhôm là một kỳ quan kỹ thuật về việc giảm trọng lượng. Các nhà sản xuất ngày càng làm cho thành lon mỏng hơn, thường xuống còn khoảng 90 micron (tương đương độ dày của một sợi tóc người) để giảm thiểu chi phí nguyên vật liệu và trọng lượng hàng hóa vận chuyển. Mặc dù giải pháp này mang lại hiệu quả về mặt chi phí, nhưng nó lại tiềm ẩn một điểm yếu lớn về mặt kết cấu.
Trước khi được nén áp suất, các lon nhôm, đặc biệt là lon đồ uống hai mảnh, có độ cứng cột thấp. Lon phải có khả năng chịu được áp lực dọc trong quá trình chiết rót và hàn miệng, nhất là ở phần đáy. Điều này được gọi là Tải trọng dọc trục hoặc Tải trọng trên đỉnh.
- Nhân: Van nạp hạ xuống và khít chặt với mép lon để tạo chân không hoặc điều chỉnh áp suất ngược.
- Đường may: Tấm nâng đường nối đẩy thân lon lên sát mâm kẹp để ghép nắp vào.
Khi lực tác động xuống của van nạp hoặc lực tác động lên của tấm nâng lớn hơn giới hạn chảy của nhôm, các thành bên sẽ bị sập. Hiện tượng này được gọi là hiện tượng uốn cong. Hiện tượng uốn cong không chỉ dẫn đến tổn thất sản phẩm mà còn có xu hướng làm kẹt tháp quay, đồng nghĩa với việc máy sẽ phải được thiết lập lại bằng tay.
Để khắc phục tình trạng này, việc kiểm soát độ chính xác là điều cần thiết. Các bộ nâng truyền thống hoạt động bằng cam thường sử dụng lực tuyến tính và cứng nhắc. Khi chiều cao của lon có sự thay đổi nhỏ, lực cơ học sẽ tăng đột biến và làm biến dạng thùng chứa.
Những thách thức của thép: Độ cứng cao và hiện tượng đàn hồi
Vấn đề trong quá trình thiết kế ngược chính là thép. Loại vật liệu này cứng nhắc, bền bỉ và không dễ uốn nắn. Mặc dù bạn hầu như không thể làm méo các hộp đựng thực phẩm bằng kim loại khi đổ đầy vào, nhưng vật liệu này lại có khả năng chống lại lực khi gia công định hình.
Mô-đun đàn hồi của thép rất cao. Khi các con lăn hàn uốn cong mép thép để tạo thành mối hàn kín, kim loại sẽ có xu hướng đàn hồi trở lại hình dạng ban đầu. Hiện tượng này được gọi là hiện tượng đàn hồi trở lại (Springback).
- Tính toàn vẹn của lớp bịt kín: Để khắc phục hiện tượng co hồi và tạo ra một mối hàn kín hoàn toàn, máy hàn cần tác dụng một lực lớn hơn nhiều so với khi gia công nhôm. Nếu máy không đủ cứng cáp, lực vốn dùng để uốn cong kim loại sẽ làm cong các cánh tay hoặc trục của máy. Sự lệch hướng này dẫn đến hiện tượng "niêm phong giả" – một lớp niêm phong trông có vẻ đúng nhưng không đạt được độ nén cần thiết để ngăn chặn vi khuẩn xâm nhập. Điều này đặc biệt quan trọng đối với các hộp thực phẩm chứa thực phẩm có tính axit, nơi rò rỉ có thể làm mất đi độ tươi ngon của sản phẩm.
- Tuổi thọ dụng cụ: Độ cứng của thép là yếu tố gây mài mòn đối với các bộ phận máy móc. Các trục lăn và mâm kẹp bị mòn nhanh hơn nhiều khi gia công thép so với khi gia công nhôm. Hình dạng đường nối sẽ bị thay đổi do dụng cụ bị mòn, dẫn đến các đường nối lỏng lẻo và có thể gây rò rỉ.
Công việc gia công thép đòi hỏi cả sức mạnh cơ bắp lẫn độ chính xác. Thiết bị cần được thiết kế để chịu được mỏi do chu kỳ lặp lại cao và các quy trình chịu tải nặng. Vấn đề này được giải quyết bằng các thiết bị hiệu suất cao thông qua hai phương pháp chính:
- Độ cứng cấu trúc: Khung và đầu máy phải được chế tạo từ các vật liệu có độ dày lớn. Ví dụ, khung có thể được chế tạo từ thép không gỉ loại 304 hoặc 316 có độ dày từ 1,5 mm đến 2 mm để đảm bảo máy không bị uốn cong dưới tải trọng lớn khi hàn mép thép.
- Dụng cụ gia công đã qua xử lý nhiệt: Để chống mài mòn, các con lăn hàn nên được chế tạo từ thép công cụ cao cấp với các quy trình xử lý nhiệt đặc biệt hoặc lớp phủ gốm. Các bộ phận này cần được gia công chính xác, thường ở mức 2 µm (micromet), nhằm tạo ra áp lực tại vị trí chính xác trên bề mặt con lăn, từ đó cung cấp lực cần thiết để đẩy thép đến điểm chảy mà không làm hỏng lớp phủ. Đây là phương pháp duy nhất để khắc phục hiện tượng đàn hồi trở lại một cách nhất quán, nhờ sự kết hợp giữa cấu trúc cứng cáp và dụng cụ gia công chính xác, đã qua xử lý tôi cứng.
Hình thành đường may kép: Đường may sắc nét so với đường may lỏng lẻo
Kết cấu niêm phong kín là đường nối kép được tạo ra bằng cách ghép khít thân lon (Body Hook) và nắp (Cover Hook) tại đầu ống. Đây chính là điểm tiếp giáp giữa hai phần. Mặc dù hình dạng của đường nối kép đã được tiêu chuẩn hóa, nhưng quy trình tạo ra nó lại thay đổi đáng kể tùy thuộc vào độ dẻo của vật liệu.
Nguy cơ từ các đường nối sắc nhọn
Nhôm có độ dẻo rất cao; nó dễ dàng biến dạng dưới áp lực.
- Hiện tượng: Nhôm là kim loại mềm, do đó rất dễ siết quá chặt đường nối. Khi trục lăn ở công đoạn thứ hai tạo áp lực quá lớn, nó có thể làm phẳng kim loại và tạo ra một cạnh sắc ở phần trên của đường nối.
- Lỗi: Điều này được gọi là “mép nối sắc” hoặc thậm chí là “cắt ngang”. Mép sắc có thể làm nứt kim loại hoặc bong tróc lớp sơn bảo vệ, khiến kim loại bị oxy hóa. Đường cong nối của nhôm phải chính xác nhưng phải mịn màng.
Nguy cơ do các đường may lỏng lẻo
Thép chống lại sự chảy. Nó cần được thuyết phục.
- Hiện tượng: Trong trường hợp con lăn vận hành đầu tiên không tạo đủ lực, Móc thân sẽ không lồng vào Móc nắp đủ sâu.
- Lỗi: Điều này dẫn đến hiện tượng đường hàn lỏng lẻo hoặc độ chồng chéo thấp. Khi kiểm tra bằng mắt thường, đường hàn có thể trông dày và tròn, nhưng bên trong, các móc không bám vào nhau. Đường cong hàn bằng thép cần một lần ép đầu tiên với áp suất cao để ép kim loại cứng vào hình dạng đúng.
Sự khác biệt này chính là lý do khiến một cơ chế hàn nối đa năng khó có thể phát huy hiệu quả. Hình dạng của các con lăn và góc tiếp xúc của cam phải được điều chỉnh sao cho phù hợp với khả năng biến dạng của vật liệu.
Thực trạng sản xuất: Chuyển từ thép sang nhôm
Lợi thế cạnh tranh trên thị trường hiện nay chính là tính linh hoạt. Các doanh nghiệp vừa và nhỏ (SME) cùng các đơn vị đóng gói gia công thường phải luân phiên sử dụng giữa lon thép (ví dụ: thức ăn cho thú cưng hoặc bột) và lon nhôm (ví dụ: đồ uống hoặc đồ ăn nhẹ được xả khí nitơ). Một số đơn vị thậm chí còn đang nghiên cứu các loại bao bì lai hoặc bao bì lai làm từ vật liệu composite nhôm. Tuy nhiên, việc chuyển đổi này không nên được coi là chỉ đơn thuần là thay đổi khuôn mẫu, bởi đó chính là công thức dẫn đến thất bại trong hoạt động sản xuất.
Các điều chỉnh quan trọng: Khoảng hở đường nối và tốc độ tháp pháo
Việc chuyển đổi giữa thép và nhôm có nghĩa là máy sẽ phải được hiệu chỉnh lại các thông số vật lý.
Hệ số thanh lý
Chiều cao chốt (khoảng cách giữa tấm đế và mâm kẹp) và khe hở hàn (khoảng cách giữa con lăn và mâm kẹp) là những yếu tố quan trọng. Nhôm có độ dày mỏng hơn. Khi sử dụng lon nhôm với các thông số được cài đặt để nén thiếc dày hơn, các con lăn sẽ không nén kim loại đủ mạnh để gây rò rỉ. Ngược lại, việc gia công thép trong môi trường nhôm sẽ làm tắc nghẽn máy và làm hỏng ổ trục.
Vật lý về khối lượng
Một yếu tố sản xuất quan trọng khác là sự chênh lệch về trọng lượng. Hộp thiếc rất nặng; nó được đặt vững chắc trên băng tải và tấm nâng. Trong khi đó, hộp nhôm lại nhẹ như lông hồng khi rỗng.
- Lật đổ: Khi máy quay với tốc độ cao, lực ly tâm và lực cản không khí của máy quay có thể dễ dàng khiến một lon nhôm rỗng mất thăng bằng.
- Độ ổn định khi truyền tải: Các bánh răng sao truyền động phải hoạt động hoàn toàn đồng bộ. Bất kỳ va chạm nào vào thanh dẫn mà lon thép có thể hấp thụ được cũng sẽ khiến lon nhôm bị văng ra. Tốc độ của tháp quay thường cần được điều chỉnh khi chuyển sang xử lý lon nhôm, và quá trình tăng tốc cần diễn ra mượt mà hơn để đảm bảo sự ổn định.
Giải pháp: Các công thức tự động hóa để chuyển đổi nhanh chóng
Phương pháp điều chỉnh thủ công, trong đó sử dụng thước đo khe hở và cờ lê để điều chỉnh khe hở, không chỉ tốn thời gian mà còn dễ xảy ra sai sót do con người. Điều này dẫn đến thời gian ngừng hoạt động kéo dài, làm giảm lợi nhuận.
Quy trình sản xuất hiện tại đòi hỏi phải tích hợp hệ thống servo thông minh. Thay vì thực hiện các điều chỉnh cơ học, các dây chuyền đóng gói kim loại hiện đại được điều khiển bởi các hệ thống dựa trên PLC để kiểm soát các thông số này.
- Quản lý công thức nấu ăn kỹ thuật số: Người vận hành có thể lưu các cài đặt mô-men xoắn cụ thể, các đường cong tốc độ và chiều cao nâng của động cơ servo trong HMI (Giao diện người-máy). Khi thay đổi công thức từ “Nhôm 3004” sang Thép mạ thiếc, người vận hành sẽ chọn công thức tương ứng.
- Servo Precision: Các động cơ servo sẽ tự động điều chỉnh tốc độ nâng và áp lực theo thông số đã được lưu trữ. Mặc dù các bộ phận cơ khí (mâm kẹp và con lăn) có thể vẫn cần được thay thế, nhưng quy trình hiệu chỉnh lực và tốc độ vốn được thực hiện thủ công nay đã được tự động hóa. Điều này đảm bảo rằng sản phẩm đầu tiên ra khỏi dây chuyền sau khi chuyển đổi công đoạn có chất lượng tương đương với sản phẩm cuối cùng, đồng thời giúp giảm thiểu đáng kể lượng phế phẩm trong giai đoạn khởi động và thời gian chuyển đổi công đoạn.
Kết luận: Sự kết hợp giữa máy móc và khoa học vật liệu
Một sơ đồ quyết định kỹ thuật phức tạp bắt đầu từ câu hỏi: “Hộp thiếc được làm từ chất liệu gì?”. Nhôm có trọng lượng nhẹ, hiệu quả cao nhưng đòi hỏi phải xử lý cẩn thận và kiểm soát tải trọng dọc trục chính xác. Thép có độ cứng kết cấu cao và đòi hỏi phải sử dụng máy móc mạnh mẽ, có khả năng chịu mài mòn cao và chống lại lực đàn hồi mạnh. Dù bạn đang làm việc với chất liệu khác hay các hình dạng đa dạng, cách tốt nhất để hiểu nguyên lý vẫn không thay đổi.
Sản xuất hiệu quả không phải nhờ việc cho máy móc gia công vật liệu, mà là nhờ việc lựa chọn thiết bị phù hợp với các đặc tính cơ học đặc thù của vật liệu đó.
Tại Levapack, chúng tôi tin rằng những máy móc đóng gói xuất sắc bắt nguồn từ sự thấu hiểu sâu sắc về chính sản phẩm đóng gói. Chúng tôi không chỉ lắp ráp các bộ phận; chúng tôi thiết kế các giải pháp kỹ thuật tôn trọng những đặc tính vật lý riêng biệt của nhôm và thép. Triết lý “ưu tiên vật liệu” này chính là lý do chúng tôi kiên quyết sử dụng thép không gỉ 304/316 có độ dày lớn cho khung máy — không chỉ vì độ bền, mà còn để đảm bảo độ cứng tuyệt đối cần thiết cho quá trình hàn mép thép mà không bị biến dạng. Đó cũng là lý do chúng tôi gia công các bộ phận với độ chính xác 2μm và tích hợp hệ thống HMI thông minh cùng hệ thống servo — bởi vì việc xử lý nhôm nhẹ đòi hỏi sự tinh tế và khả năng lập trình linh hoạt. Với hơn 18 năm kinh nghiệm, chúng tôi biến khoa học vật liệu thành độ tin cậy cơ khí, đảm bảo thiết bị của quý khách không chỉ là một công cụ, mà còn là đối tác hoàn hảo, phù hợp tuyệt đối với nhu cầu đóng gói của quý khách.
Bạn đang gặp khó khăn với tỷ lệ phế phẩm cao hay quy trình chuyển đổi phức tạp? Đừng để các đặc tính của nguyên liệu chi phối hiệu quả sản xuất của bạn. Chúng tôi có thể giúp bạn phân tích quy trình đóng hộp thực phẩm một cách sâu sắc hơn.
Hãy liên hệ với đội ngũ kỹ sư của chúng tôi để đánh giá cấu hình máy nào sẽ tối ưu hóa hiệu suất dây chuyền sản xuất của quý vị.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL