
Nâng cấp dây chuyền đóng gói của bạn: Liệu phương pháp hàn dẫn nhiệt có còn đáng để áp dụng?
Trong bối cảnh ngành sản xuất ngày nay với mức độ cạnh tranh cực kỳ gay gắt, Hiệu suất tổng thể của thiết bị (OEE) quyết định khả năng sinh lời của một nhà máy, và trạm hàn thường trở thành điểm nghẽn quan trọng cũng như nguyên nhân chính dẫn đến các khiếu nại của khách hàng gây tốn kém. Khi nâng cấp thiết bị, các kỹ sư và giám đốc nhà máy phải đối mặt với một tình huống khó xử kinh điển: tiếp tục sử dụng phương pháp “hàn dẫn nhiệt” truyền thống, vốn dường như tiết kiệm chi phí, hay chuyển sang công nghệ tốc độ cao Hàn cảm ứng hệ thống? Mặc dù phương pháp hàn dẫn nhiệt vẫn giữ được vị thế vững chắc nhờ các nguyên lý cơ học đơn giản và chi phí đầu tư ban đầu thấp, nhưng ma trận đánh giá sẽ thay đổi đáng kể khi bạn chuyển trọng tâm từ hóa đơn mua hàng ban đầu sang sổ sách vận hành thực tế trong vòng năm năm tại nhà máy.
Khi tính đến các giới hạn về công suất tối đa, thời gian ngừng hoạt động kéo dài do chuyển đổi dây chuyền, tỷ lệ phế phẩm nguyên liệu và lượng lao động thủ công nặng nhọc cần thiết cho việc bảo trì hàng ngày, liệu công nghệ hàn dẫn nhiệt có còn xứng đáng giữ vị trí của mình trên một dây chuyền sản xuất hiện đại và linh hoạt hay không? Cẩm nang kỹ thuật toàn diện này sẽ loại bỏ những lời quảng cáo thông thường của nhà cung cấp để phân tích một cách khách quan các cơ chế vật lý cơ bản của công nghệ hàn dẫn nhiệt. Chúng tôi sẽ khám phá những điểm mạnh không thể thay thế của công nghệ này, vạch trần những cạm bẫy kỹ thuật nghiêm trọng và cung cấp cho bạn những dữ liệu cụ thể cần thiết để xác định liệu công nghệ này có còn phù hợp với các yêu cầu đóng gói cụ thể của bạn hay không.
Hàn dẫn nhiệt là gì? Hiểu về cơ chế truyền nhiệt trực tiếp
Để đưa ra quyết định sáng suốt về máy móc đóng gói, trước tiên chúng ta phải xác lập một cơ sở kỹ thuật rõ ràng. Công nghệ hàn dẫn nhiệt không phải là một công nghệ “hộp đen” độc quyền; ngược lại, đây là ứng dụng đơn giản của các nguyên lý cơ bản trong nhiệt động lực học. Về bản chất, công nghệ hàn dẫn nhiệt dựa trên sự truyền nhiệt vật lý trực tiếp để làm chảy lớp polymer và liên kết nó với miệng thùng chứa.
4 giai đoạn của quá trình hàn dẫn điện
Khác với các phương pháp hàn kín không tiếp xúc, phương pháp hàn dẫn nhiệt đòi hỏi sự tiếp xúc vật lý hoàn toàn giữa máy và vật liệu đóng gói. Quy trình thực hiện thao tác này có thể được chia thành bốn giai đoạn riêng biệt một cách khách quan:
- Sinh nhiệt: Một bộ phận gia nhiệt điện bên trong liên tục tạo ra năng lượng nhiệt, làm tăng nhiệt độ của tấm kim loại rắn lên một mức nhiệt độ chính xác và đã được định trước.
- Kích hoạt cơ học: Một xi lanh cơ khí hoặc khí nén đẩy đầu hàn đã được làm nóng xuống, ép chặt nó vào mặt trên của thùng chứa và lớp lót hàn.
- In chuyển nhiệt: Năng lượng nhiệt truyền trực tiếp từ bề mặt kim loại nóng, thâm nhập xuống qua các lớp bên ngoài của vật liệu niêm phong (chẳng hạn như lá kim loại hoặc lớp lót giấy) thông qua tiếp xúc vật lý trực tiếp.
- Quá trình nóng chảy và đóng rắn của polymer: Nhiệt lượng truyền đến lớp polymer hàn nhiệt ở đáy, làm cho nhiệt độ của lớp này vượt quá điểm nóng chảy. Khi đầu gia nhiệt rút lại, polymer nhanh chóng nguội đi và đông cứng lại, tạo thành một niêm phong kín khí với mép của thùng chứa.
Việc hiểu rõ quy trình này cho thấy sự cần thiết tuyệt đối của ba yếu tố then chốt thúc đẩy hoạt động này: Nhiệt độ, Áp suất, và Thời gian lưu lại. Mặc dù nhiệt độ và áp suất có thể điều chỉnh được ở một mức độ nhất định, Thời gian lưu lại—thời gian thực tế mà đầu gia nhiệt phải tiếp xúc với lá kim loại—là một định luật vật lý không thể tránh khỏi. Do các polymer là chất cách nhiệt tự nhiên, nên quá trình truyền nhiệt vốn diễn ra chậm. Trong hầu hết các ứng dụng công nghiệp, máy hàn dẫn nhiệt cần thời gian tiếp xúc từ 1,0 đến 3,0 giây để tạo được mối hàn kín khí đáng tin cậy.
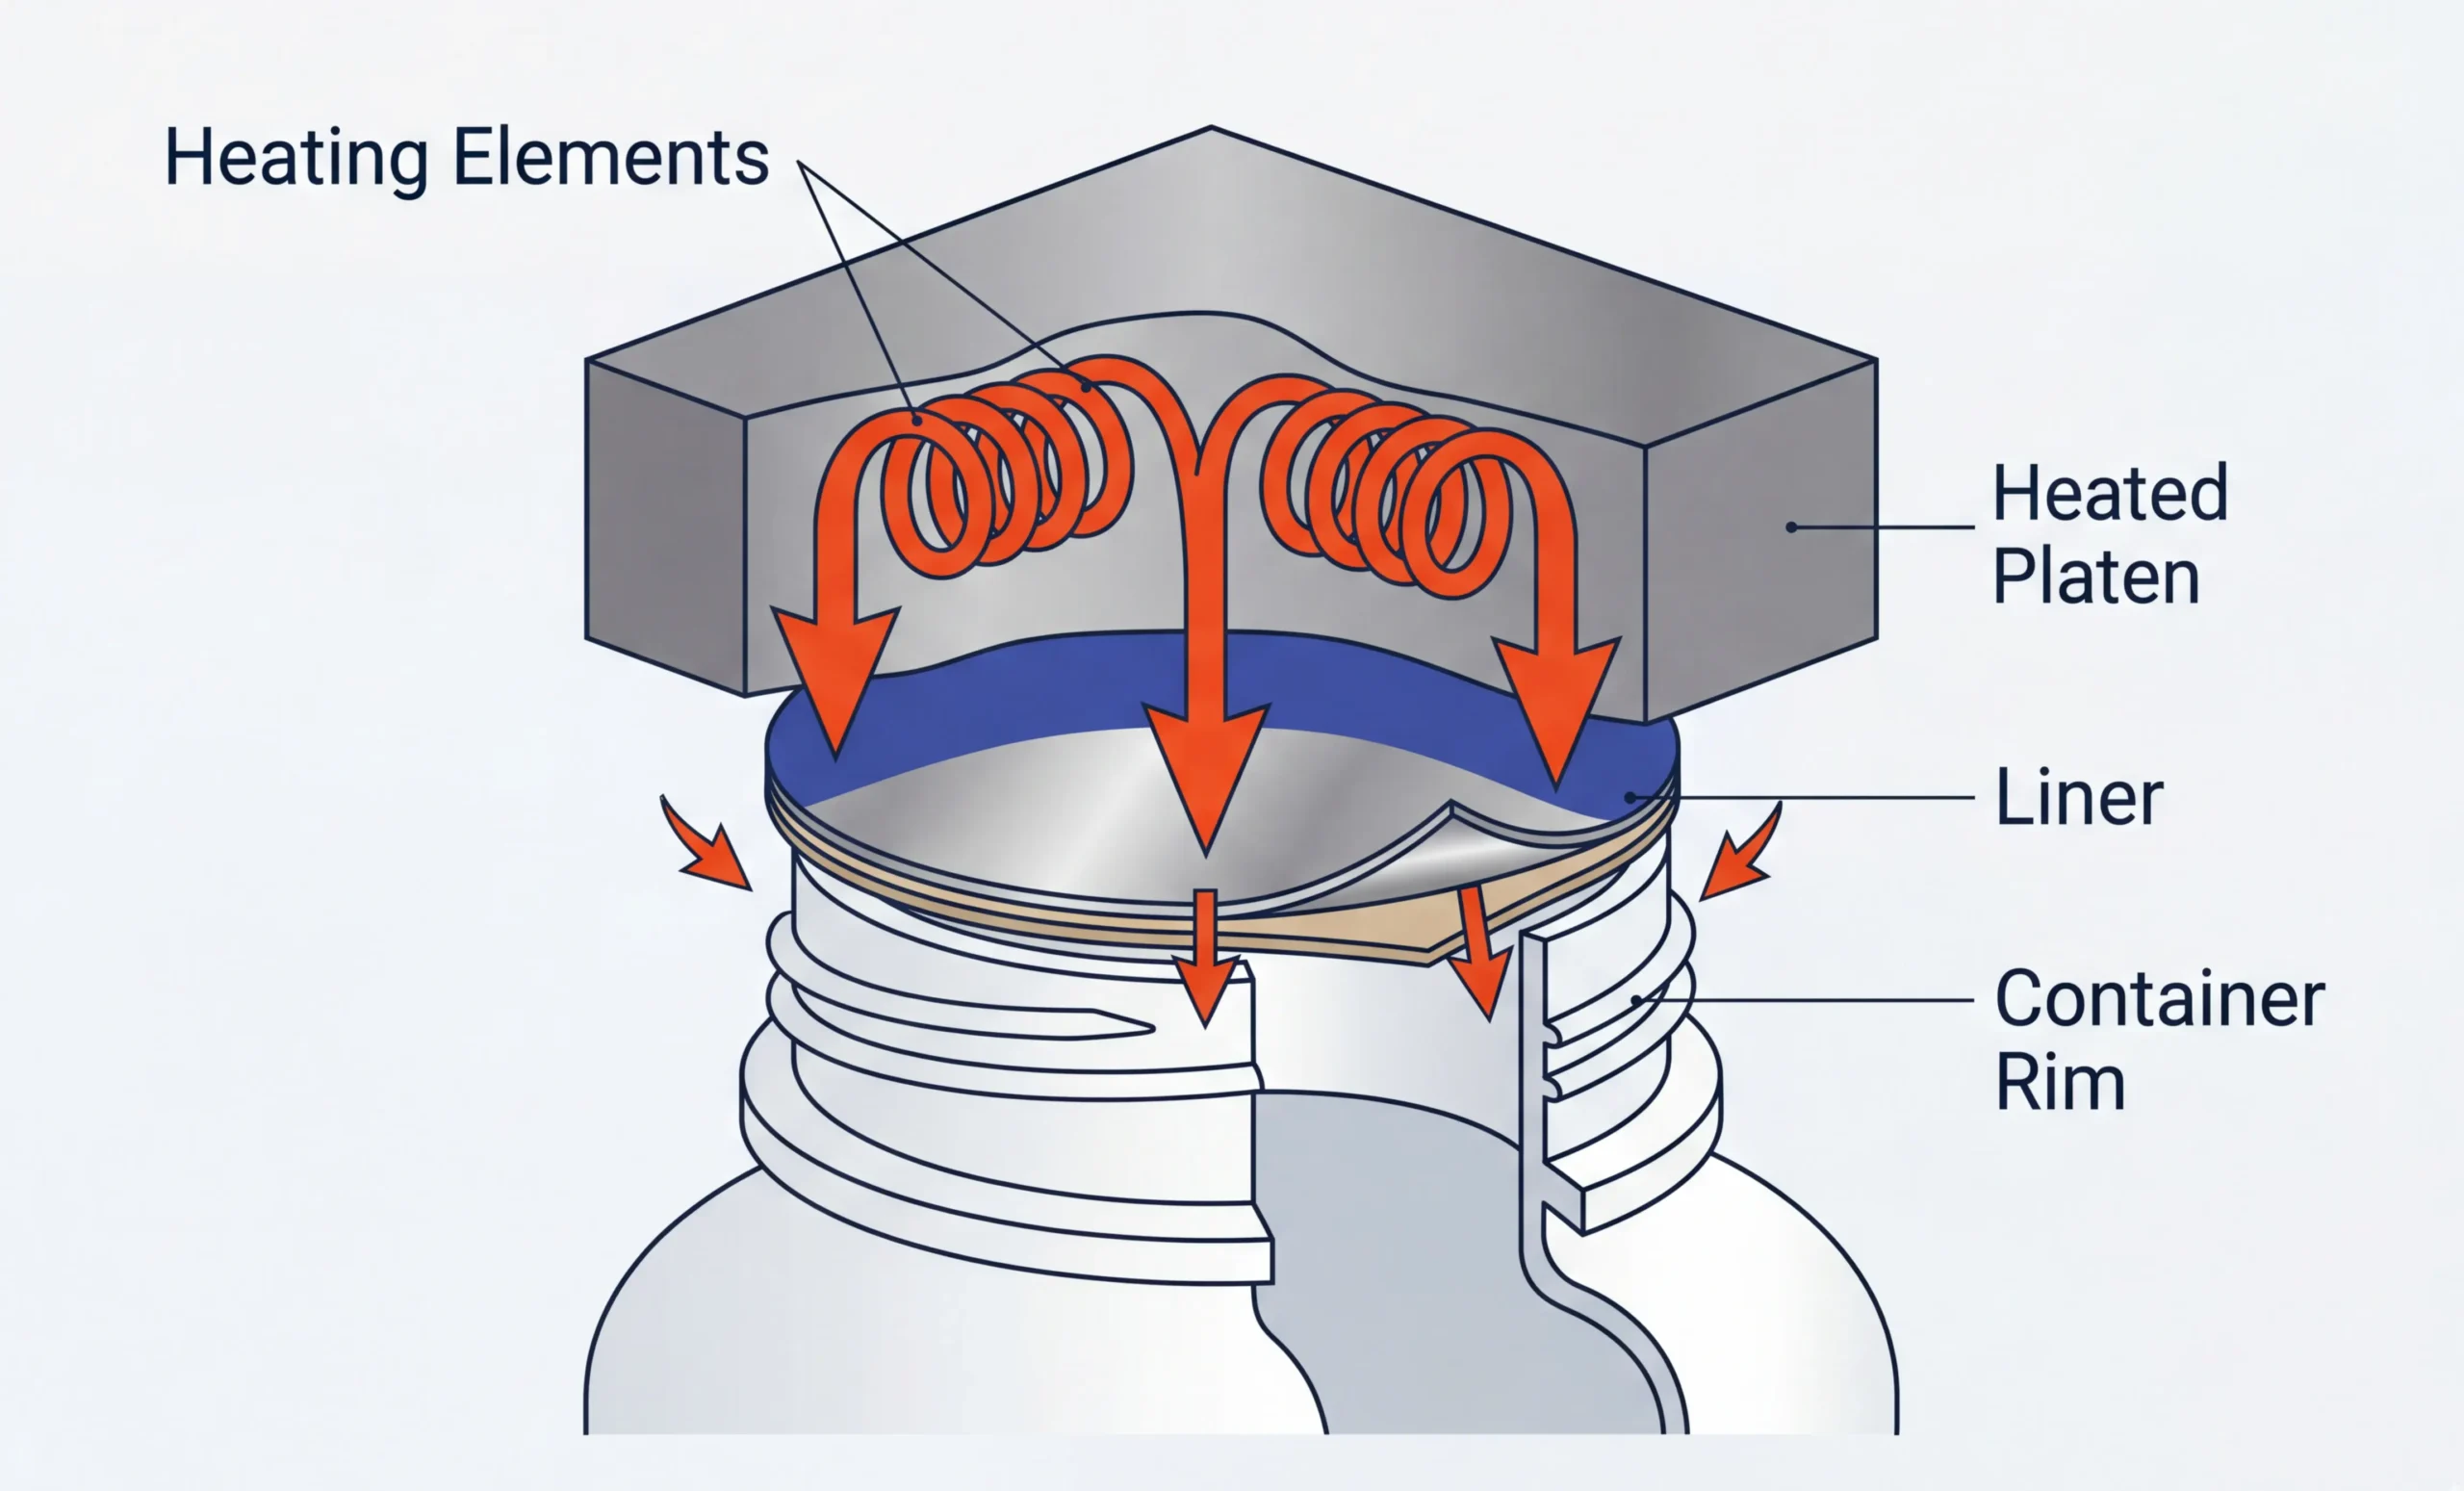
Để hình dung điều này qua một tình huống quen thuộc trong cuộc sống hàng ngày, hãy nghĩ đến cách hoạt động của một chiếc máy ép nhựa văn phòng tiêu chuẩn hoặc việc dùng bàn ủi gia đình để dán hình chuyển nhiệt lên áo thun. Bạn không thể chỉ đơn giản là chạm chiếc bàn ủi nóng vào vải và mong rằng keo sẽ dính chặt. Bạn phải ấn mạnh chiếc bàn ủi xuống (Áp lực) và giữ nguyên vị trí đó trong vài giây (Thời gian giữ nhiệt) để nhiệt có thể thấm sâu vào các lớp vải và làm tan chảy chất kết dính (Nhiệt độ). Nếu thiếu bất kỳ yếu tố nào trong ba yếu tố này, quá trình kết dính sẽ thất bại. Tiếp xúc vật lý trực tiếp và thời gian đủ dài là những điều kiện tiên quyết không thể thiếu cho quá trình truyền nhiệt dẫn nhiệt.
Hàn dẫn nhiệt so với hàn cảm ứng: So sánh kỹ thuật trực tiếp
Cuộc tranh luận giữa công nghệ hàn dẫn nhiệt và hàn cảm ứng thường bị thu hẹp thành một lập luận quá đơn giản hóa rằng “máy nào tốt hơn”. Tuy nhiên, từ góc độ kỹ thuật, không có công nghệ nào vốn dĩ vượt trội hơn trong điều kiện chân không. Điểm khác biệt thực sự nằm ở cách cơ chế tạo nhiệt riêng biệt của từng công nghệ quyết định các tình huống ứng dụng phù hợp của chúng. Bằng cách phân tích công nghệ một cách khách quan, chúng ta nâng tầm cuộc thảo luận từ các thông số kỹ thuật cơ bản của máy lên kiến trúc quy trình cấp cao.
Các cơ chế sinh nhiệt: Sinh nhiệt từ bên ngoài so với sinh nhiệt từ bên trong
Sự khác biệt cơ bản nhất giữa hai công nghệ này nằm ở hướng lưu chuyển của năng lượng nhiệt.
Hàn dẫn nhiệt (sưởi ấm từ bên ngoài)
Như đã xác định, sự dẫn truyền là một quá trình “từ ngoài vào trong”. Quá trình này dựa vào dẫn nhiệt trực tiếp. Một khối kim loại khổng lồ được nung nóng đến nhiệt độ cao, và nhiệt lượng đó được truyền mạnh qua các lớp trên cùng của vật liệu đóng gói cho đến khi tiếp xúc với lớp keo ở phía dưới. Nguồn nhiệt hoàn toàn nằm bên ngoài bao bì.
So sánh: Giống như việc chiên trứng trên chảo. Nhiệt phải từ từ truyền lên từ đáy chảo.
Hàn cảm ứng (gia nhiệt bên trong)
Ngược lại, quá trình cảm ứng là một quá trình “từ trong ra ngoài”. Đó là một quá trình hoàn toàn không tiếp xúc công nghệ sử dụng một Trường điện từ. Sóng từ đi qua nắp nhựa mà không gây hại và chỉ tạo ra dòng điện xoáy trong lớp giấy bạc, làm tan chảy lớp phủ polymer từ bên trong.
So sánh: Giống như việc hâm nóng một quả trứng trong lò vi sóng. Năng lượng này kích thích trực tiếp các phân tử bên trong, khiến nhiệt độ bên trong tăng lên nhanh chóng.
Giới hạn về tốc độ sản xuất và hiệu suất dây chuyền
Do các cơ chế cơ bản tạo ra nhiệt hoàn toàn khác biệt, nên khả năng hoạt động của chúng trên dây chuyền sản xuất tốc độ cao cũng nằm ở hai cấp độ hoàn toàn khác nhau. Các quy luật vật lý không thể tránh khỏi liên quan đến “thời gian lưu giữ” đóng vai trò như một giới hạn cứng đối với công suất xử lý của các hệ thống dẫn nhiệt.
| Chỉ số (Tiêu chí đánh giá) | Hàn dẫn nhiệt | Hàn cảm ứng |
|---|---|---|
| Tốc độ đường truyền tối đa | Chậm đến trung bình (thường từ 30 đến 60 CPM mỗi con) | Từ cao đến cực cao (dễ dàng đạt 100 – 300+ CPM) |
| Hoạt động liên tục | Ngắt quãng/Dừng-và-tiếp tục (Yêu cầu các thùng chứa phải tạm dừng để thực hiện thao tác ép vật lý) | Liên tục/Trực tiếp (Các thùng chứa di chuyển liên tục trên băng tải) |
| Thời gian khởi động / Thời gian thư giãn | Mất nhiều thời gian (Cần hơn 30 phút để làm nóng các tấm kim loại nặng) | Ngay lập tức (Thiết bị điện tử bán dẫn không cần thời gian khởi động) |
Để chuyển các thông số kỹ thuật này thành các con số cụ thể trong thực tế sản xuất, hãy xem xét một nhà máy có nhiệm vụ hoàn thành chỉ tiêu hàng ngày là 100.000 chai trong một ca làm việc tiêu chuẩn 8 giờ. Điều này đòi hỏi năng suất ổn định khoảng 208 thùng mỗi phút (CPM).
Một máy hàn cảm ứng liên tục tiêu chuẩn có thể đáp ứng yêu cầu 208 CPM này một cách dễ dàng, chỉ chiếm khoảng một đến hai mét không gian băng tải. Để đạt được công suất chính xác như vậy khi sử dụng phương pháp hàn dẫn nhiệt, không thể bỏ qua quy luật vật lý về thời gian giữ nhiệt 1,5 giây. Một đầu hàn dẫn nhiệt đơn lẻ chỉ đạt công suất tối đa khoảng 40 CPM. Do đó, để đạt 208 CPM, nhà máy sẽ cần đầu tư vào một hệ thống hàn dẫn nhiệt quay đa đầu quy mô lớn, bao gồm 6 đến 8 trạm hàn riêng lẻ. Điều này không chỉ làm tăng theo cấp số nhân độ phức tạp về cơ khí và yêu cầu bảo trì, mà còn tiêu tốn một lượng lớn diện tích nhà xưởng rất đắt đỏ chỉ để đạt được năng suất tương đương với một cuộn dây cảm ứng nhỏ gọn duy nhất.
Đánh giá ROI thực sự: CAPEX so với OPEX trong các hệ thống dẫn điện
Khi trình bày các phương án thiết bị cho bộ phận tài chính, công nghệ hàn dẫn điện thường trông vô cùng hấp dẫn trên giấy tờ. Tuy nhiên, việc đánh giá tỷ suất hoàn vốn (ROI) chỉ dựa trên chi phí đầu tư (CAPEX) là một cái bẫy nguy hiểm, che giấu những tổn thất hoạt động lâu dài tại nhà máy. Để thực sự hiểu rõ chi phí, chúng ta phải phân tích chi phí vận hành (OPEX).
Ảo tưởng về chi phí đầu tư ban đầu (CAPEX) thấp
Một thực tế khách quan là giá thành của máy cơ sở (khung máy trần) của máy hàn khí nén một đầu rẻ hơn đáng kể so với hệ thống hàn cảm ứng bán dẫn làm mát bằng nước. Đối với một doanh nghiệp mới thành lập hoặc một cơ sở sản xuất chỉ chạy một loại sản phẩm với khối lượng nhỏ, rào cản gia nhập thị trường thấp như vậy là rất hấp dẫn.
Tuy nhiên, chi phí ẩn lại nằm ở “hệ sinh thái dụng cụ” cần thiết. Công nghệ hàn dẫn điện đòi hỏi Khuôn gia nhiệt tùy chỉnh. Do đầu kim loại phải khớp hoàn hảo với đường kính và đường viền chính xác của miệng bình để tạo áp lực đồng đều, nên mỗi kích thước chai riêng biệt đều cần có một đầu niêm phong kim loại được gia công CNC chính xác dành riêng cho nó. Hơn nữa, cơ chế kích hoạt liên tục này phụ thuộc vào các cơ chế phức tạp Hệ thống khí nén (máy nén khí, xi lanh và van) – những thiết bị này đòi hỏi phải bảo dưỡng thường xuyên, bôi trơn và cuối cùng là thay thế do sự hao mòn cơ học.
Việc mua một máy hàn dẫn điện có nhiều điểm tương đồng đáng kể với việc mua một chiếc máy in phun giá rẻ. Chiếc máy in này được trợ giá rất nhiều và có giá thành rẻ, nhưng bạn buộc phải mua các hộp mực độc quyền (các khuôn gia nhiệt tùy chỉnh) với giá cực kỳ đắt đỏ trong suốt thời gian còn lại của vòng đời máy. Nếu dòng sản phẩm của bạn mở rộng để bao gồm năm hình dáng chai mới vào năm tới, bạn phải đặt hàng và mua năm khối gia nhiệt tùy chỉnh mới.
Kẻ thù của OEE: Thời gian thay đổi khuôn mẫu và độ trễ khởi động
Mặc dù chi phí cho khuôn đúc theo yêu cầu là một gánh nặng, nhưng con số này vẫn không thấm vào đâu so với tác động nghiêm trọng mà phương pháp hàn dẫn nhiệt gây ra đối với thời gian hoạt động của máy trong quá trình chuyển đổi sản phẩm. Trong lĩnh vực đóng gói theo hợp đồng hiện đại hoặc sản xuất linh hoạt, một dây chuyền sản xuất có thể phải thay đổi kích thước bao bì nhiều lần trong ngày.
Hãy cùng phân tích chi tiết tiến trình của một quy trình thay đổi khuôn mẫu dẫn điện tiêu chuẩn:
- Bước 1: Giai đoạn hạ nhiệt (30 – 45 phút). Khối gia nhiệt bằng kim loại hiện tại đang ở nhiệt độ cực cao 200°C. Trước khi kỹ thuật viên có thể tháo ốc và gỡ bỏ khối gia nhiệt này một cách an toàn mà không gặp nguy cơ bị bỏng nặng, máy phải được tắt nguồn và để nhiệt tỏa ra tự nhiên.
- Bước 2: Thay đổi khuôn mẫu vật lý (10 phút). Người vận hành tháo bu-lông nắp cũ ra, căn chỉnh khuôn mới được chế tạo theo yêu cầu, rồi khóa nó vào cụm khí nén.
- Bước 3: Khởi động và ổn định (30 phút). Máy được bật lại. Khối kim loại mới có mật độ cao phải từ từ hấp thụ nhiệt cho đến khi bộ điều khiển PID bên trong xác nhận rằng nhiệt độ đã ổn định ở mức nhiệt độ mục tiêu mới.
- Bước 4: Hiệu chuẩn áp suất (10 phút). Hành trình hạ xuống của hệ thống khí nén phải được điều chỉnh lại một cách chính xác để phù hợp với chiều cao của chai mới và độ dày của khuôn mới, đảm bảo áp lực hoàn hảo mà không làm biến dạng thùng chứa.
Quy trình này thường tiêu tốn từ 80 đến 95 phút thời gian chết hoàn toàn. Giờ đây, hãy áp dụng điều này vào một tình huống thực tế tại xưởng sản xuất: Một cơ sở vận hành theo lịch trình cực kỳ linh hoạt, yêu cầu 3 lần chuyển đổi sản phẩm mỗi ngày. Khi sử dụng máy hàn dẫn nhiệt, nhà máy đang phải hy sinh hơn 4 giờ thời gian sản xuất mỗi ngày chỉ để chờ kim loại nóng lên và nguội đi. Nếu chi phí tổng hợp của thời gian ngừng hoạt động dây chuyền (tiền lương nhân viên vận hành, chi phí quản lý và lợi nhuận sản xuất bị mất) được ước tính một cách thận trọng là $500 mỗi giờ, thì máy hàn dẫn nhiệt “giá rẻ” này đang tiêu tốn $2.000 mỗi ngày. Chỉ trong vài tháng ngắn ngủi, chi phí vận hành (OPEX) cắt cổ này đã hoàn toàn làm lu mờ khoản tiết kiệm chi phí đầu tư (CAPEX) ban đầu do không mua máy hàn cảm ứng.
Khả năng tương thích của container: Khi dẫn điện là lựa chọn duy nhất (và khi phương pháp này không hiệu quả)
Dù có những hạn chế về mặt vận hành, nhưng cần phải nhấn mạnh rằng phương pháp hàn dẫn điện vẫn chưa lỗi thời. Công nghệ này vẫn giữ vai trò quan trọng bởi vì, trong một số tình huống kỹ thuật rất cụ thể, đây là phương pháp chỉ giải pháp khả thi. Ngược lại, có những trường hợp việc áp dụng phương pháp hàn dẫn nhiệt lại chính là nguyên nhân dẫn đến thảm họa hoàn toàn.
Điểm tối ưu: Màng phẳng, hình dạng độc đáo và nắp kim loại
Vì phương pháp hàn cảm ứng dựa vào từ trường và nắp vặn để hoạt động, nên phương pháp hàn dẫn nhiệt vẫn là lựa chọn hàng đầu không thể bàn cãi trong các ứng dụng mà những điều kiện tiên quyết này không có. Các lĩnh vực ứng dụng chủ yếu của phương pháp hàn dẫn nhiệt bao gồm:
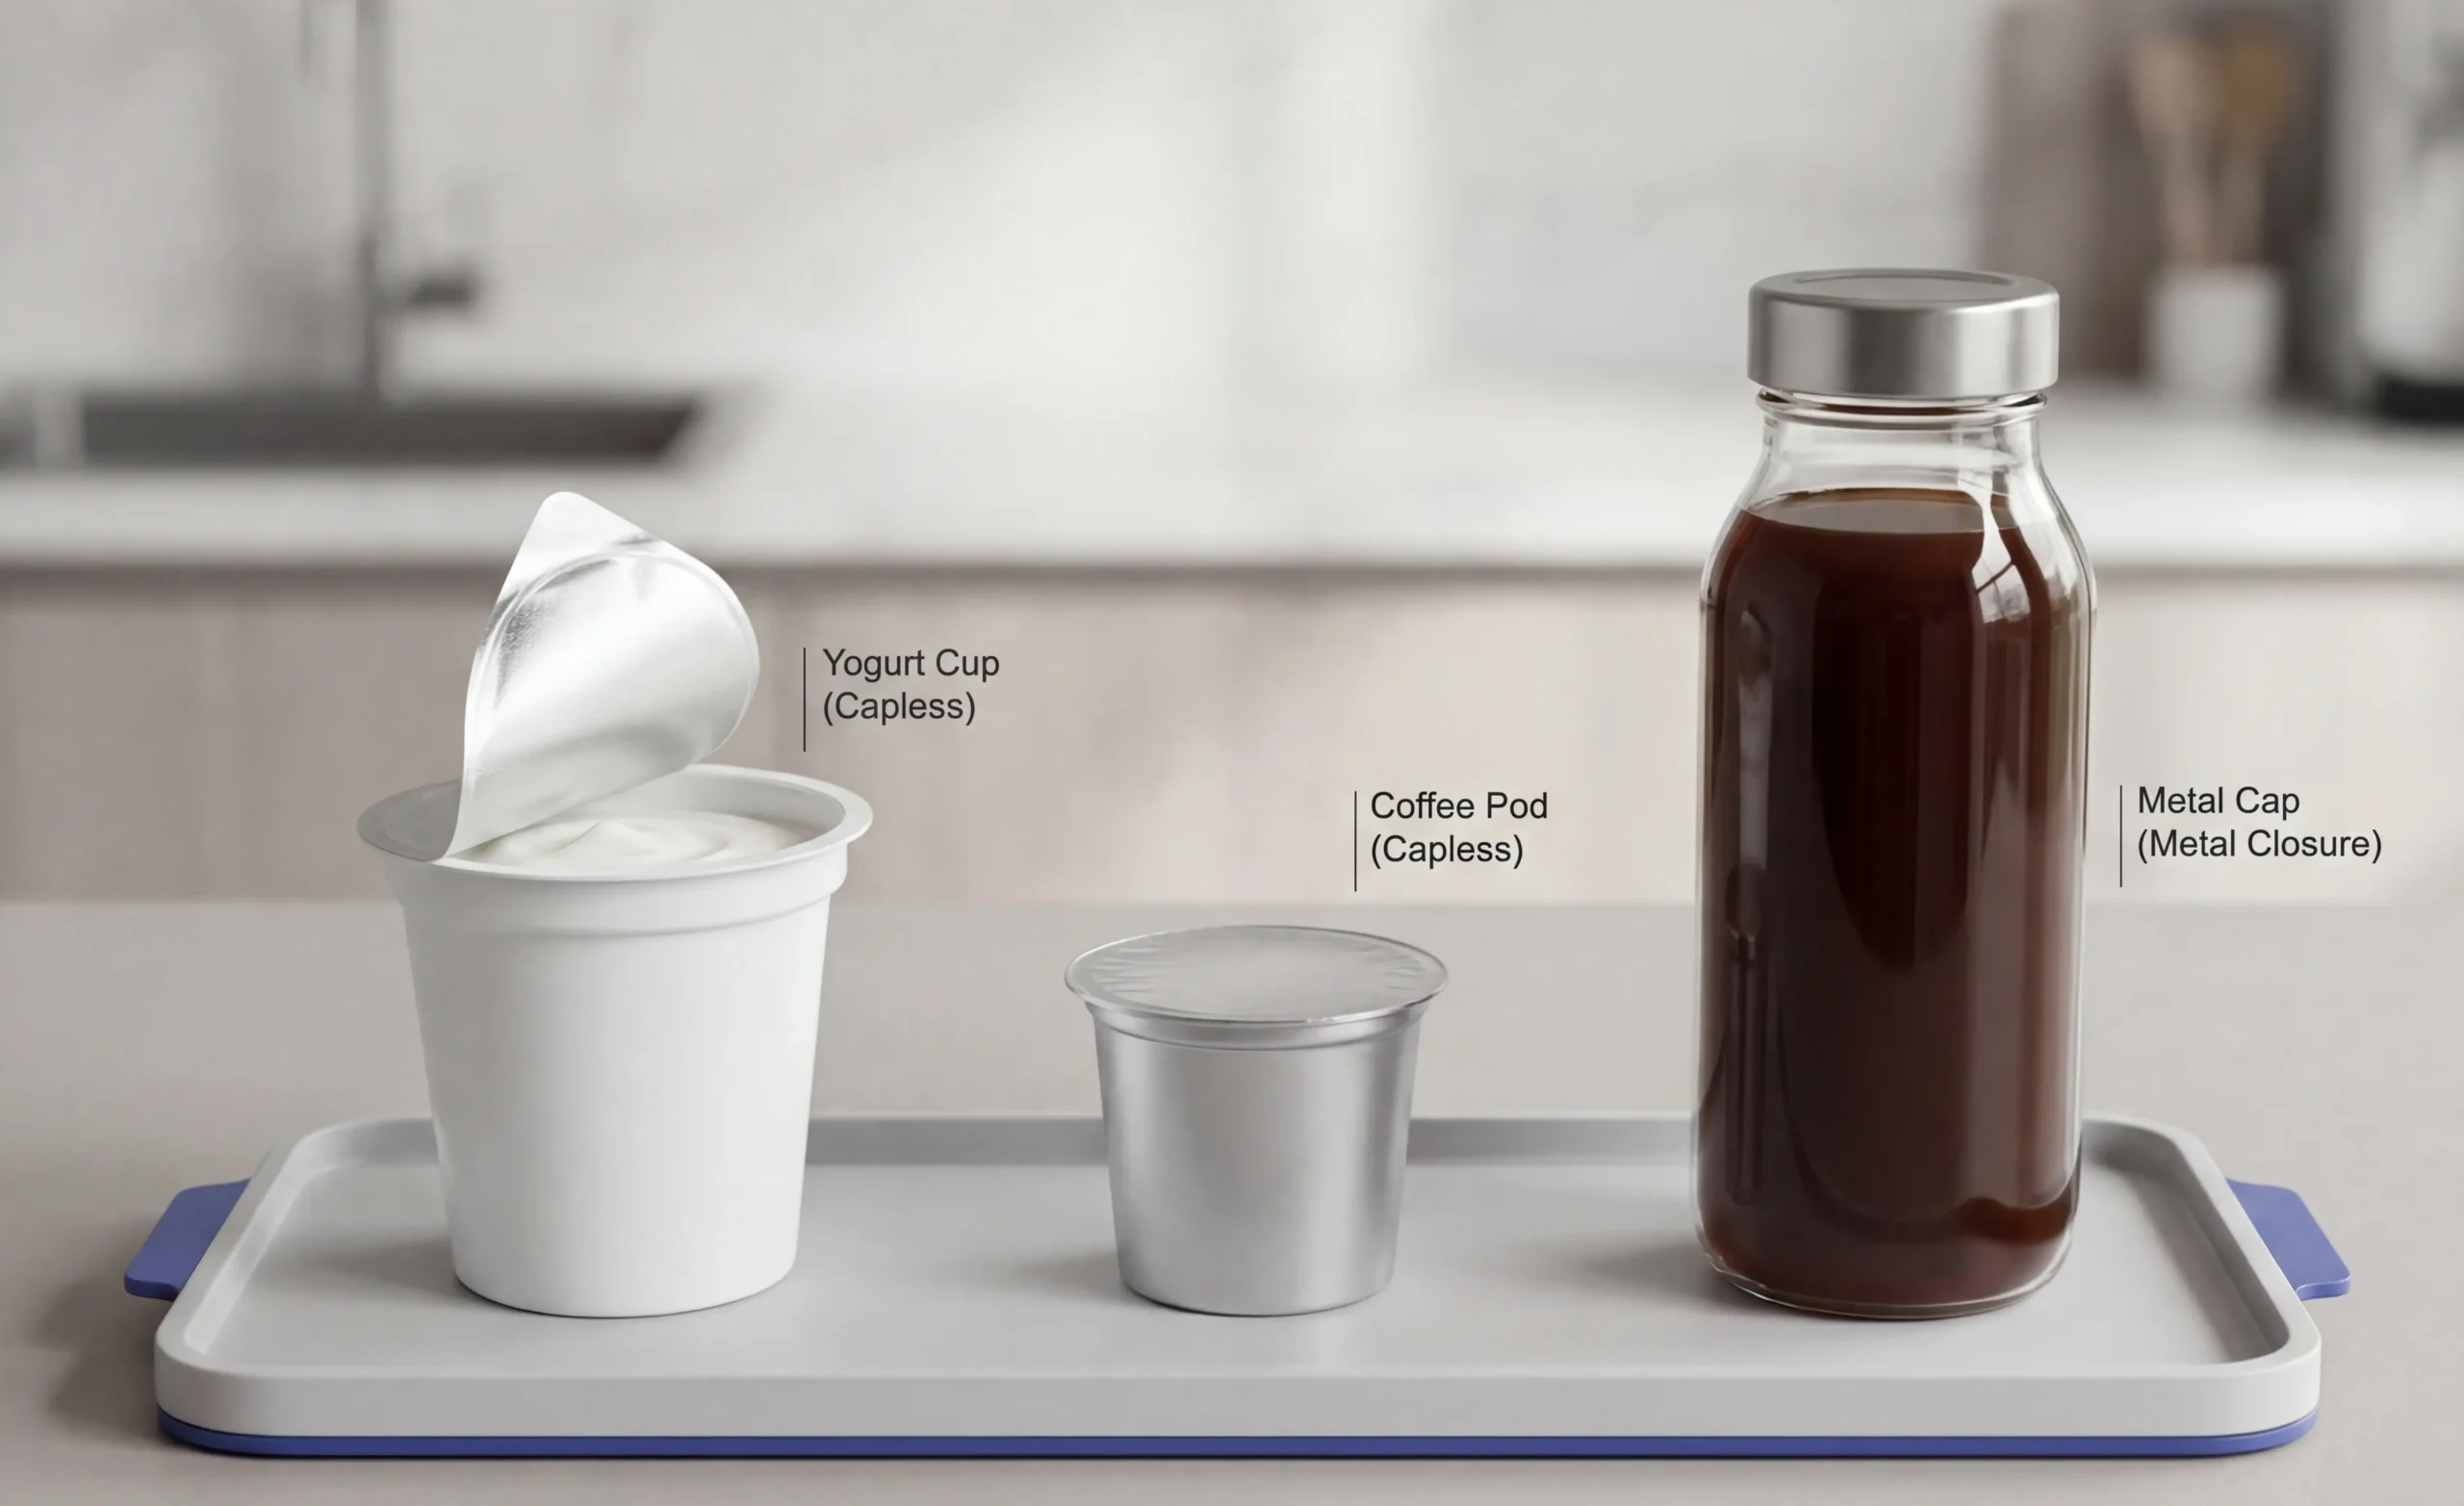
- Kiểu niêm phong màng phẳng (không nắp): Ví dụ điển hình nhất là cốc sữa chua, viên cà phê dùng một lần hoặc bát mì ăn liền. Những sản phẩm này không có nắp vặn để giữ lá nhôm cố định trong quá trình hàn cảm ứng. Ở đây, phương pháp hàn dẫn nhiệt là bắt buộc, vì khuôn được làm nóng sẽ ép trực tiếp lá nhôm đã được cắt sẵn lên mép của hộp đựng trần.
- Tổng số nắp kim loại: Nếu sản phẩm của bạn sử dụng nắp làm bằng thép đặc hoặc nhôm dày, thì việc hàn kín bằng cảm ứng sẽ trở nên không thể thực hiện được về mặt vật lý. Nắp kim loại sẽ hấp thụ trường điện từ, khiến chính nắp bị nóng quá mức và có thể làm chảy các ren, trong khi trường từ lại không thể tiếp cận được lớp lót bên trong. Dẫn nhiệt là phương pháp duy nhất để truyền nhiệt qua nắp kim loại.
- Hình dạng không tròn và hình dạng kỳ lạ cực đoan: Cuộn dây cảm ứng tạo ra từ trường đồng nhất hình tròn hoặc hình elip. Nếu bạn đang hàn kín một thùng chứa hình vuông phức tạp có các góc nhọn hoặc một chai có hình dáng độc đáo, các dòng điện xoáy sẽ không phân bố đều, dẫn đến các điểm lạnh và rò rỉ ở các góc. Khuôn dẫn nhiệt có thể được gia công chính xác để hoàn toàn phù hợp với bất kỳ hình dạng hình học nào.
Khi bạn đi dọc lối đi trong siêu thị và nhìn thấy những chai cà phê thủy tinh cao cấp của Starbucks có nắp bằng thiếc, hay những tô salad đã chế biến sẵn được bảo quản lạnh với hình dáng độc đáo và có miếng niêm phong bằng màng bọc, bạn đang chứng kiến ứng dụng thiết yếu của công nghệ dẫn nhiệt.
Cái bẫy dung sai “môi kính” (Những thách thức khi ghép nối cứng với cứng)
Tuy nhiên, có một điểm mù kỹ thuật nghiêm trọng hiếm khi được đề cập trong các tài liệu quảng cáo: Nguy cơ của “tiếp xúc cứng-với-cứng”. Điều này đặc biệt gây hậu quả nghiêm trọng khi cố gắng áp dụng phương pháp hàn kín bằng dẫn nhiệt trên các thùng chứa bằng thủy tinh.
Trong ngành sản xuất thủy tinh, không có chai lọ nào hoàn toàn không tì vết. Phần “mép miệng” (mép niêm phong phía trên của lọ thủy tinh) vốn dĩ chứa những dao động vi mô và sai số kích thước — những đỉnh và thung lũng nhỏ xíu chỉ đo được bằng một phần nhỏ của milimét. Khi một khuôn dẫn nhiệt bằng thép cứng, phẳng tuyệt đối ấn xuống mép thủy tinh cứng nhưng hơi gồ ghề, các định luật vật lý đặt ra một tình huống nan giải nghiêm trọng.
Nếu áp suất khí nén được cài đặt quá thấp, kim loại cứng sẽ chỉ tiếp xúc với các “đỉnh” của mép kính, trong khi các “thung lũng” vẫn không được chạm đến. Hậu quả là sự truyền nhiệt không đủ, quá trình nung chảy không hoàn toàn và xuất hiện các khe hở vi mô, dẫn đến rò rỉ vi mô ngay lập tức và làm hỏng sản phẩm. Ngược lại, nếu người vận hành tăng áp suất khí nén quá mạnh nhằm ép kim loại phẳng vào bề mặt thủy tinh không bằng phẳng để lấp đầy những khe hở đó, lực va chạm giữa hai vật liệu cứng sẽ dễ dàng vượt quá giới hạn cấu trúc của thùng chứa, dẫn đến vỡ thủy tinh nghiêm trọng ngay trên dây chuyền sản xuất. Vì quá trình dẫn nhiệt đòi hỏi lực vật lý rất lớn, nên nó vốn không phù hợp với các thùng chứa có dung sai kích thước kém.
Kiểm soát thông số: Tối ưu hóa khoảng thời gian hàn kín để loại bỏ hoàn toàn các hiện tượng rò rỉ vi mô
Nếu đặc điểm cụ thể của sản phẩm — chẳng hạn như hộp đựng món tráng miệng không nắp hoặc sản phẩm có nắp kim loại có tai — buộc bạn phải chọn phương pháp hàn dẫn nhiệt là giải pháp duy nhất, thì thành công hay thất bại sẽ phụ thuộc vào việc bạn có thể điều chỉnh máy một cách chính xác hay không. Để thiết lập một quy trình đáng tin cậy, cần phải có sự hiểu biết sâu sắc về hành vi của polymer và động lực học nhiệt.
Cân bằng “Tam giác vàng”: Thời gian, nhiệt độ và áp suất
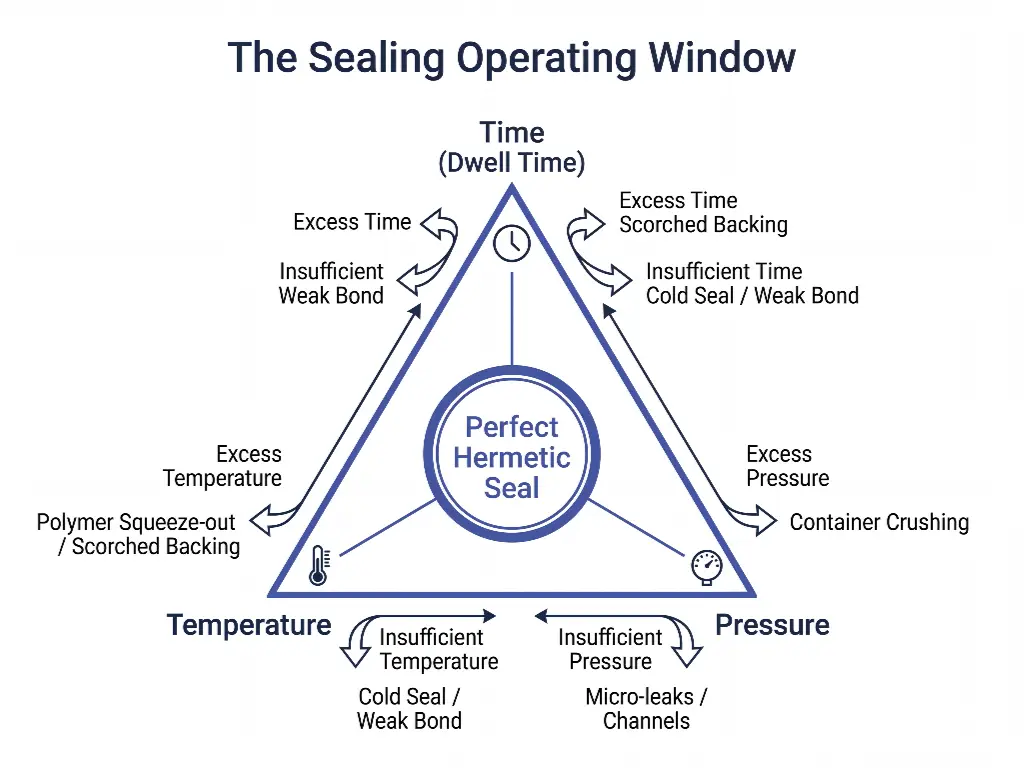
Trong kỹ thuật đóng gói, phạm vi cài đặt máy được chấp nhận được gọi là “Khoảng hoạt động”. Đối với phương pháp hàn dẫn nhiệt, khoảng hoạt động này được xác định bởi sự tương tác chặt chẽ giữa Thời gian, Nhiệt độ và Áp suất. Ba thông số này có mối liên hệ mật thiết với nhau; không thể thay đổi một thông số mà không điều chỉnh thông số khác cho phù hợp.
Một sai lầm phổ biến mà các nhân viên vận hành dây chuyền thiếu kinh nghiệm thường mắc phải là cố gắng tăng tốc độ sản xuất một cách gượng ép (giảm Thời gian giữ nhiệt) bằng cách đơn giản là vặn núm điều chỉnh Nhiệt độ lên cao hơn. Điều này dẫn đến sự mất cân bằng nghiêm trọng giữa các thông số. Mặc dù lớp keo có thể tan chảy nhanh hơn, nhưng nhiệt độ quá cao thường gây ra hiện tượng “Scorched Backing” — làm cháy lớp giấy hoặc lớp polymer bên trên của lớp lót, phá hủy các tính chất rào cản và tạo ra bề mặt bị cháy xém. Hơn nữa, nhiệt độ quá cao kết hợp với áp suất cao sẽ dẫn đến hiện tượng “Squeeze-out”, trong đó polymer lỏng bị đẩy mạnh ra khỏi khe hở giữa mép khuôn và lá nhôm, tạo thành những sợi bẩn làm ô nhiễm khuôn ép và dẫn đến các mối hàn yếu, dễ gãy.
Ngược lại, nếu nhiệt độ hoặc áp suất không đủ sẽ dẫn đến hiện tượng “niêm phong lạnh”, trong đó polymer chỉ trở nên dính nhưng không thể liên kết chéo với vật liệu bao bì, khiến phần niêm phong có thể bị bóc ra mà không gặp bất kỳ lực cản nào. Việc tìm ra “tam giác vàng” đòi hỏi phải tiến hành các thử nghiệm thực nghiệm một cách kiên nhẫn đối với từng lô vật liệu đóng gói mới.
Lựa chọn vật liệu lót phù hợp với nguồn nhiệt
Loại lớp lót làm kín mà bạn mua cũng quan trọng không kém gì chính chiếc máy. Do độ chênh lệch nhiệt độ hoàn toàn khác nhau, bạn phải đảm bảo rằng vật liệu của lớp lót được thiết kế chuyên biệt cho quá trình truyền nhiệt dẫn.
Các loại polymer khác nhau có điểm nóng chảy chênh lệch rất lớn. Polyethylene (PE) nóng chảy tương đối dễ dàng, trong khi Polypropylene (PP) và Polyethylene Terephthalate (PET) cần lượng nhiệt năng cao hơn đáng kể. Một cảnh báo quan trọng dành cho các đội ngũ mua sắm: Đừng bao giờ cho rằng bạn có thể sử dụng các miếng lót hàn cảm ứng còn thừa trong máy hàn dẫn nhiệt. Lớp lót cảm ứng được thiết kế để hấp thụ nhiệt từ bên trong lớp lá kim loại tỏa ra bên ngoài. Lớp lót dẫn nhiệt cần có lớp nền chịu nhiệt chuyên dụng, được thiết kế để chịu được tiếp xúc trực tiếp với tấm kim loại ở nhiệt độ 200°C mà không bị chảy, dính vào khuôn hoặc rách. Việc sử dụng vật liệu không phù hợp sẽ dẫn đến ô nhiễm ngay lập tức trên tấm gia nhiệt, buộc dây chuyền phải dừng lại để tiến hành cạo và làm sạch kỹ lưỡng.
Ma trận ra quyết định của kỹ sư: Lựa chọn công nghệ phù hợp cho dây chuyền sản xuất của bạn
Ma trận ra quyết định “Nếu-Thì”
Cuối cùng, việc lựa chọn công nghệ làm kín tuyệt đối không nên dựa trên sở thích tùy tiện hay chi phí ban đầu của máy móc, mà phải dựa trên một đánh giá chặt chẽ, dựa trên dữ liệu về kiến trúc sản phẩm cụ thể và các mục tiêu vận hành của quý vị. Để đơn giản hóa quyết định kỹ thuật phức tạp này, hãy sử dụng ma trận sau:
- NẾU nếu bao bì của quý vị sử dụng các loại hộp không nắp (màng phẳng), yêu cầu nắp đậy hoàn toàn bằng kim loại, hoặc sử dụng các hình dạng hình học cực kỳ không tròn… THEN – Hàn dẫn nhiệt là giải pháp bắt buộc, được thiết kế chuyên biệt dành cho bạn.
- NẾU Cơ sở sản xuất của quý vị đòi hỏi năng suất cao (>100 CPM), yêu cầu vận hành liên tục trên dây chuyền, sử dụng nắp vặn nhựa tiêu chuẩn, hoặc đòi hỏi hiệu quả năng lượng tối đa… THEN - Hàn cảm ứng là sự lựa chọn vượt trội không thể bàn cãi.
Theo một nguyên tắc kinh nghiệm được chấp nhận rộng rãi: Nếu lịch trình sản xuất của bạn yêu cầu dây chuyền phải thực hiện việc thay đổi khuôn mẫu nhiều hơn hai lần mỗi ngày, hoặc nếu các tiêu chuẩn kiểm soát chất lượng của bạn quy định mức dung sai về lỗi/rò rỉ dưới 0,1%, bạn nên ngay lập tức từ bỏ ý định sử dụng thiết bị dẫn nhiệt đầu đơn truyền thống và tham khảo một giải pháp toàn diện Hướng dẫn mua máy hàn kín bằng cảm ứng để điều chỉnh ngân sách của bạn theo hướng các giải pháp sản xuất có mức độ tự động hóa cao và linh hoạt.
Tuy nhiên, có một lỗ hổng logic quan trọng mà nhiều giám đốc nhà máy thường bỏ qua. Khi bạn phải liên tục điều chỉnh các thông số về nhiệt độ, áp suất và thời gian của một trạm hàn duy nhất, nhưng vẫn không thể đạt được chỉ số OEE hoặc tỷ lệ lỗi như mong muốn, thì vấn đề cốt lõi hiếm khi nằm ở chính máy hàn. Nút thắt cổ chai thực sự hầu như luôn nằm ở sự thiếu đồng bộ giữa quá trình chiết rót ở giai đoạn trước và quá trình hàn ở giai đoạn sau. Điều này đặc biệt quan trọng đối với các hoạt động sản xuất có giá trị cao. Nếu bạn đang chế biến các sản phẩm bột nhạy cảm (như sữa bột cho trẻ sơ sinh hoặc protein whey) có nguy cơ nổ bụi cao và yêu cầu kiểm soát oxy dư nghiêm ngặt, hoặc nếu bạn đang đóng gói thực phẩm ướt (như thức ăn cho vật nuôi hoặc thực phẩm chế biến sẵn) đòi hỏi quá trình tiệt trùng bằng nồi hấp nghiêm ngặt, thì việc quá chú trọng vào một máy hàn kín độc lập là vô ích. Những sản phẩm phức tạp này đòi hỏi một phương pháp tiếp cận toàn diện, bao gồm quá trình chiết rót chống bụi, xả nitơ chân không và hàn kín có độ chính xác cao, tất cả phải hoạt động hoàn toàn đồng bộ.
Bạn không chắc liệu thùng chứa đặc thù của mình có cần sử dụng phương pháp dẫn nhiệt hay có thể được tối ưu hóa để sử dụng phương pháp cảm ứng tốc độ cao không?
Đừng chỉ dựa vào phỏng đoán khi thiết lập các thông số nữa. Hãy gửi mẫu thùng chứa và vật liệu của quý khách đến phòng thí nghiệm đóng gói của chúng tôi. Chúng tôi sẽ tiến hành một cuộc kiểm tra độ kín khí toàn diện và miễn phí, đồng thời đề xuất một lộ trình cụ thể và khả thi cho dây chuyền sản xuất của quý khách.
Liên hệ với đội ngũ của chúng tôi


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL