
Tích hợp dây chuyền đóng gói: Hướng dẫn toàn diện về việc xây dựng các hệ thống sản xuất thông minh hơn
Tích hợp dây chuyền đóng gói là gì?
Tích hợp dây chuyền đóng gói có nghĩa là kết nối nhiều máy đóng gói — máy chiết rót, máy hàn miệng, máy dán nhãn, máy kiểm tra, máy đóng hộp và máy xếp pallet — thành một hệ thống sản xuất tự động duy nhất, được điều phối nhịp nhàng. Điều này không giống với tự động hóa. Tự động hóa giúp một máy hoạt động độc lập. Trong khi đó, tích hợp giúp năm, tám hoặc mười hai máy hoạt động cùng nhau mà không va vào nhau.
Hãy tưởng tượng một dàn nhạc giao hưởng. Mỗi nhạc công đều có thể chơi riêng lẻ, nhưng nếu thiếu người chỉ huy, bản nhạc chung và những đoạn chuyển tiếp đã được tập dượt kỹ lưỡng, bạn sẽ không có được một bản giao hưởng — mà chỉ là tiếng ồn. Trên dây chuyền đóng gói, băng tải chính là cây đũa chỉ huy, PLC là người chỉ huy, và mỗi máy móc là một nhạc cụ phải vào và ra đúng thời điểm.
Một dây chuyền sản xuất được tích hợp tốt biết khi nào cần tăng tốc, khi nào cần điều chỉnh tốc độ và khi nào cần dừng lại — và nó thực hiện cả ba việc này mà không cần sự can thiệp của con người.
Một dây chuyền đóng gói thực phẩm điển hình bao gồm từ năm đến mười hai thiết bị riêng lẻ. Nếu vận hành các máy móc này như những đơn vị độc lập — với việc người vận hành phải di chuyển sản phẩm thủ công từ trạm này sang trạm khác — thì một dây chuyền có thể cần từ ba đến sáu công nhân mỗi ca chỉ để đảm nhiệm việc chuyển giao. Sau khi tích hợp, cùng một dây chuyền đó thường chỉ cần một hoặc hai người vận hành. Nhiệm vụ của họ chuyển từ xử lý nguyên liệu sang giám sát chất lượng. Sự khác biệt này làm thay đổi hoàn toàn ngân sách nhân công, mức sản lượng tối đa và tiêu chuẩn chất lượng tối thiểu của nhà máy.
Việc tích hợp dây chuyền đóng gói còn bao gồm các hệ thống điều khiển, giao thức truyền thông, kiến trúc dữ liệu và thiết kế quy trình. Các phần tiếp theo sẽ trình bày chi tiết về các thành phần cấu thành nên một dây chuyền tích hợp, cách thức hoạt động của công nghệ này, cách lập kế hoạch dự án, những sai lầm cần tránh, cũng như cách đánh giá xem việc tích hợp có mang lại lợi ích tài chính cho hoạt động sản xuất của bạn hay không.
Các thành phần cốt lõi của một dây chuyền đóng gói tích hợp
Trước khi thiết kế một dây chuyền tích hợp, bạn cần phải nắm rõ các khu vực chức năng của nó. Một nguyên tắc cần tuân thủ xuyên suốt toàn bộ phần này: Tốc độ truyền dữ liệu thực tế của một đường truyền không phụ thuộc vào thiết bị nhanh nhất trong hệ thống. Nó phụ thuộc vào đoạn kết nối chậm nhất — và vào khả năng các giao diện giữa các đoạn kết nối có thể xử lý được sự chênh lệch về tốc độ hay không. Mỗi vùng dưới đây phải tương thích với các vùng trước và sau nó trên ba phương diện: chiều cao vật lý, tốc độ truyền tải và giao thức truyền thông.
Cấp liệu và định lượng sản phẩm
Quá trình bắt đầu từ đây. Nếu thực hiện sai giai đoạn này, mọi vấn đề phát sinh sau đó đều bắt nguồn từ đây. Các dạng sản phẩm khác nhau đòi hỏi các phương pháp cho ăn hoàn toàn khác nhau:
- Chất rắn có tính chảy tự do (hạt cà phê, các loại hạt, kẹo) được vận chuyển bằng thang nâng gầu hoặc máy cấp liệu rung. Máy cân đa đầu đảm bảo độ chính xác ±0,5 g ở tốc độ cao — là lựa chọn tiêu chuẩn cho các dây chuyền sản xuất đồ ăn vặt và thực phẩm khô.
- Bột (sữa bột, bột protein, bột mì) cần sử dụng băng tải trục vít hoặc hệ thống vận chuyển chân không. Ba thách thức chính: kiểm soát bụi, bảo vệ khỏi độ ẩm và sự biến động về mật độ. Máy chiết rót trục vít đảm bảo độ chính xác ±1–2 g khi mật độ khối của bột ổn định, nhưng độ chính xác sẽ dao động đáng kể nếu bột bị lắng xuống hoặc vón cục.
- Chất lỏng nhớt và chất sệt (nước sốt, mứt, bơ đậu phộng, thức ăn cho thú cưng) cần sử dụng máy chiết rót kiểu piston hoặc bơm khoang tiến bộ. Độ ổn định của độ nhớt là yếu tố quyết định thành công hay thất bại của hệ thống này — một sản phẩm có độ chảy như mật ong vào mùa hè và như bột nhão vào mùa đông sẽ khiến bất kỳ hệ thống chiết rót nào không được thiết kế cho dải độ nhớt đó đều không thể hoạt động hiệu quả.
- Chất rắn dễ vỡ (bánh quy, khoai tây chiên, trái cây sấy khô) đòi hỏi phải được xử lý cẩn thận — cần sử dụng băng tải nghiêng có độ cao rơi thấp và thanh dẫn phù hợp với từng loại sản phẩm.
Hệ thống cấp liệu phải hoạt động nhanh hơn máy chiết rót ở giai đoạn sau ít nhất 10%. Nếu không, máy chiết rót sẽ thiếu nguyên liệu và toàn bộ dây chuyền sẽ phải tìm kiếm nguyên liệu.
Bao bì sơ cấp — Đổ đầy và niêm phong

Đây chính là giai đoạn sản phẩm trở thành một bao bì hoàn chỉnh. Sự kết hợp giữa công nghệ đóng gói và phương pháp hàn kín quyết định thời hạn sử dụng, tính toàn vẹn của sản phẩm và — đối với các ngành chịu sự quản lý — việc tuân thủ các quy định.
| Phương pháp làm đầy | Phù hợp nhất cho | Độ chính xác điển hình |
|---|---|---|
| Máy nạp piston | Sốt, các sản phẩm có miếng lớn, thức ăn cho thú cưng | ±1–21 TP3T theo thể tích |
| Máy nạp dạng trục vít | Bột, hạt mịn | ±1–2 g |
| Máy cân đa đầu | Hạt, đồ ăn vặt, thực phẩm khô | ±0,5 g |
| Máy đo lưu lượng | Chất lỏng chảy tự do | ±0,51 TP3T theo thể tích |
| Phần lấp đầy thời gian/hiệu ứng trọng lực | Chất lỏng loãng, giống như nước | ±1–2% |
Công nghệ niêm phong phải phù hợp với cả loại bao bì lẫn nhu cầu bảo quản:
- Hút chân không hút hết oxy trước khi đóng kín — điều này rất quan trọng đối với thịt đóng hộp, hải sản và cà phê. Mức chân không mục tiêu: -0,08 MPa.
- Thổi khí nitơ thay thế oxy bằng khí trơ, làm giảm nồng độ oxy trong khoảng trống trên bề mặt xuống dưới 3%. Tiêu chuẩn áp dụng cho sữa bột, thực phẩm bổ sung dinh dưỡng và các loại hạt cao cấp — những sản phẩm mà quá trình oxy hóa đồng nghĩa với việc mất doanh thu.
- Niêm phong lon bằng đường may kép thuộc lĩnh vực lon kim loại. Tiêu chí chất lượng: độ chồng mép ≥55%. Các con lăn hàn mép bị mòn; một bộ thường xử lý được 50–100 triệu lon trước khi cần thay thế.
- Hàn cảm ứng dùng năng lượng điện từ để dán lớp lót bằng giấy bạc vào mép thùng chứa — phương pháp này thường được sử dụng trong bao bì dầu ăn, xi-rô dược phẩm và các sản phẩm hóa chất.
Kiểm soát chất lượng — Hệ thống kiểm tra
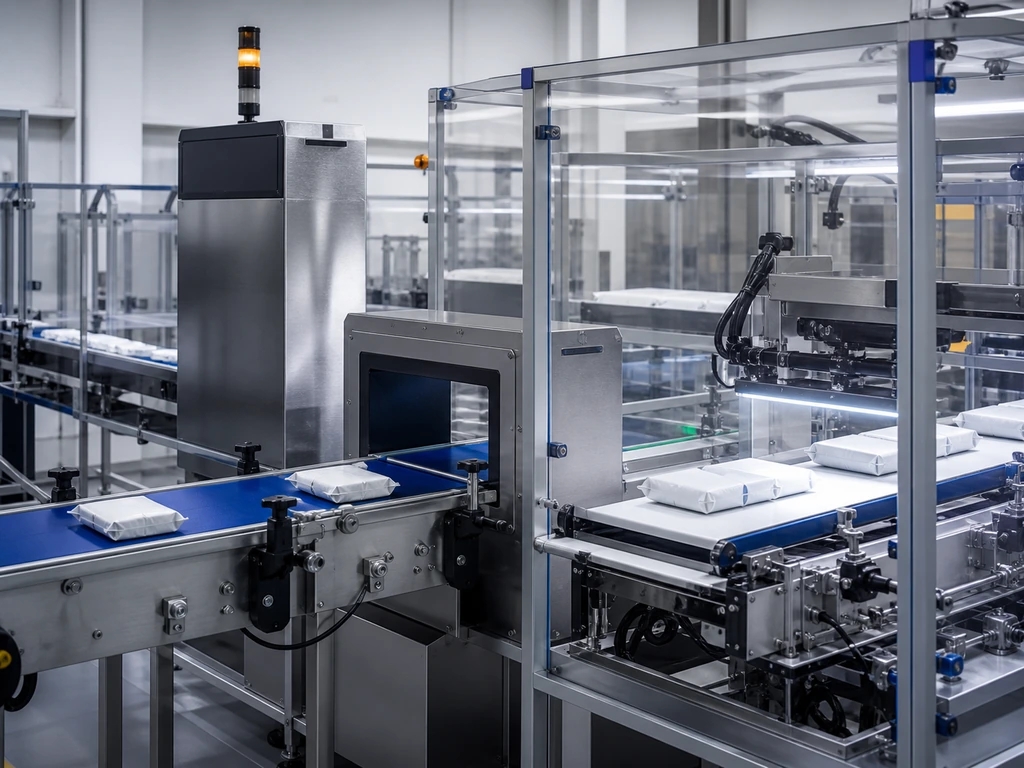
Trong một dây chuyền sản xuất tích hợp, việc kiểm tra không phải là hoạt động lấy mẫu. Mỗi sản phẩm đều phải đi qua dây chuyền — và hệ thống phải phát hiện, loại bỏ và ghi lại mọi khuyết tật theo thời gian thực.
Dán nhãn, mã hóa và khả năng truy xuất nguồn gốc
Đây là lớp xác thực — và cũng là nơi mà các kiểm toán viên tuân thủ của FDA hoặc EU dành phần lớn thời gian của họ.
Ba công nghệ, ba mục đích: Dán nhãn bằng keo dính nhạy áp suất dán nhãn in sẵn với tốc độ 50–200 thùng mỗi phút, độ chính xác khi dán ±0,5 mm; In mã bằng máy in phun in dữ liệu biến đổi (số lô, ngày hết hạn, mã vạch) ở độ phân giải 300 dpi; Khắc laser tạo ra các dấu vĩnh viễn trên bao bì dược phẩm và thiết bị y tế.
Hệ thống truy xuất nguồn gốc tích hợp gán cho mỗi đơn vị một số sê-ri duy nhất, liên kết ngược lại với mã lô nguyên liệu thô, các thông số đóng chai, kết quả kiểm tra niêm phong và dữ liệu kiểm tra. Nếu một nhà bán lẻ từ chối một pallet, nhà sản xuất có thể truy xuất lỗi đó đến từng giờ cụ thể, từng máy cụ thể và từng người vận hành cụ thể — chứ không phải chỉ là “vào một lúc nào đó trong tháng trước”.”
Bao bì thứ cấp và giai đoạn cuối dây chuyền sản xuất
Tại đây, các gói hàng riêng lẻ được chuyển thành các đơn vị sẵn sàng vận chuyển. Quy trình thường diễn ra theo thứ tự: đóng hộp, đóng thùng, xếp lên pallet, quấn màng co.
Việc đồng bộ hóa tốc độ là thách thức chính trong quá trình tích hợp ở giai đoạn này. Một dây chuyền sản xuất đồ ăn nhẹ với công suất 120 túi mỗi phút sẽ quá tải cho máy đóng gói hộp có công suất 80 hộp mỗi phút — trừ khi có một bộ đệm giữa chúng. Một băng tải tích lũy đơn giản có khả năng chứa sản phẩm từ khâu trước trong 3 phút sẽ giúp máy đóng gói hộp có thời gian phục hồi sau một lần dừng ngắn mà không buộc toàn bộ dây chuyền phải dừng lại. Máy xếp pallet robot hoàn thành công việc: robot cộng tác (cobot) xử lý được 6–8 thùng mỗi phút; robot công nghiệp xử lý được 15–20 thùng.
Công nghệ tích hợp — Cách thức thiết bị của bạn giao tiếp
Các kết nối vật lý giúp truyền sản phẩm từ máy A sang máy B. Các giao thức truyền thông giúp thông tin từ máy A sang máy B — và chính điều đó đã biến một tập hợp các máy móc có khả năng hoạt động thành một hệ thống sản xuất thông minh. Việc lựa chọn giao thức không chỉ là một quyết định về công nghệ thông tin. Đó là một quyết định liên quan đến chuỗi cung ứng: nó quyết định bạn có thể mua thiết bị của những thương hiệu nào, tốc độ phản ứng của dây chuyền sản xuất trước các sự cố, và liệu bạn có bị ràng buộc vào hệ sinh thái của một nhà cung cấp duy nhất hay không.
Kiến trúc điều khiển dựa trên PLC
Bộ điều khiển logic lập trình (PLC) là “bộ não” của dây chuyền tích hợp. Thiết bị này hoạt động theo chu trình liên tục — quét tất cả các tín hiệu đầu vào, thực thi chương trình logic, cập nhật tất cả các tín hiệu đầu ra — với thời gian chu kỳ điển hình dưới 10 mili giây. Trong khoảng thời gian 10 ms đó, PLC kiểm tra xem máy chiết rót đã hoàn thành chu kỳ của mình chưa, liệu các hàm của máy hàn miệng chai đã vào vị trí chưa, liệu cảm biến của máy dán nhãn có phát hiện thấy thùng chứa không, và liệu băng tải phía trước có đang chạy không. Sau đó, nó đưa ra hàng nghìn quyết định nhị phân và gửi lệnh đến mọi thiết bị trên dây chuyền.
Một dây chuyền sản xuất nhỏ gồm 5–8 máy cần một bộ điều khiển logic lập trình (PLC) có 200–500 điểm I/O. Một dây chuyền sản xuất lớn gồm nhiều khu vực có thể cần hơn 2.000 điểm. Một nguyên tắc giúp tiết kiệm chi phí về sau: Dự trữ ít nhất 20% dung lượng I/O để phục vụ cho việc mở rộng trong tương lai.
Các giao thức truyền thông công nghiệp — Một so sánh thực tiễn
Mỗi loại máy lại “nói” một ngôn ngữ khác nhau. Dưới đây là những gì bạn cần để giúp chúng có thể tương tác với nhau:
Bài học thực tiễn: Bạn đang xây dựng một dây chuyền sản xuất với thiết bị từ nhiều nhà cung cấp khác nhau? Hãy chọn những máy móc hỗ trợ sẵn cả EtherNet/IP và Modbus TCP/IP. Điều này giúp bao quát 90% thiết bị hiện có mà không cần đến bộ chuyển đổi giao thức. Một bộ chuyển đổi giao thức sẽ làm tăng độ trễ từ 5–15 ms — điều này thường không gây ảnh hưởng gì đối với việc giám sát, nhưng lại tiềm ẩn rủi ro đối với các hoạt động đồng bộ ở tốc độ cao.
SCADA và MES — Vượt ra ngoài phạm vi điều khiển ở cấp độ máy móc
Hệ thống SCADA cung cấp cho bạn một màn hình duy nhất hiển thị trạng thái, tốc độ, nhiệt độ và tình trạng báo động của từng máy móc theo thời gian thực. Hệ thống MES kết nối khu vực sản xuất với hệ thống ERP: các lệnh sản xuất được chuyển xuống tự động, số lượng sản phẩm được chuyển lên, và các hồ sơ chất lượng được số hóa và gắn dấu thời gian. Đối với các ngành công nghiệp chịu sự quản lý chặt chẽ, việc lưu trữ dữ liệu MES là bắt buộc — Quy định FDA 21 CFR Phần 11 yêu cầu các hồ sơ điện tử phải được lưu trữ trong ít nhất 12 tháng.
Các công nghệ mới nổi — Trí tuệ nhân tạo (AI), Mô hình song sinh kỹ thuật số và Internet vạn vật (IoT)
Bạn không cần phải đầu tư vào những thứ này ngay hôm nay. Nhưng những quyết định bạn đưa ra hôm nay không nên cản trở việc thực hiện chúng vào ngày mai. Bản sao kỹ thuật số (các bản sao ảo có độ chính xác ±2%) cho phép bạn kiểm tra các thay đổi mà không cần can thiệp vào đường dây vật lý, giúp giảm thời gian gỡ lỗi tại hiện trường từ 30–50%. Công nghệ thị giác dựa trên trí tuệ nhân tạo phát hiện được các khuyết tật mà hệ thống chưa từng được lập trình để nhận diện, với tỷ lệ nhận diện vượt quá 99,5%. IoT và điện toán đám mây giúp các hoạt động tại nhiều nhà máy so sánh và tối ưu hóa giữa các cơ sở. Điểm chung là: OPC UA chính là “đường cao tốc dữ liệu” giúp cả ba điều này trở thành hiện thực.
Lập kế hoạch tích hợp dây chuyền đóng gói: Lộ trình từng giai đoạn

Tích hợp là một dự án, không phải một giao dịch mua bán. Dưới đây là lộ trình:
| Giai đoạn | Các nhiệm vụ chính | Các kết quả đầu ra chính | Dòng thời gian |
|---|---|---|---|
| Đánh giá | Phân tích sản phẩm, tính toán công suất, kiểm tra thiết bị | Thông số kỹ thuật yêu cầu người dùng (URS) | 4–8 tuần |
| Thiết kế | Lựa chọn thiết bị, bố trí hệ thống, kiến trúc điều khiển | Bản vẽ thiết kế + Biên bản kiểm tra chấp nhận tại nhà máy (FAT) | 8–16 tuần |
| Cài đặt | Lắp đặt, vận hành thử từng máy, SAT | Báo cáo SAT + Sổ tay hướng dẫn vận hành | 4–12 tuần |
| Tối ưu hóa | Huấn luyện, điều chỉnh tham số, mức cơ sở KPI | Quy trình tiêu chuẩn (SOP) + Báo cáo chỉ số KPI cơ sở | 4–8 tuần |
Giai đoạn đánh giá là giai đoạn thường bị đầu tư thiếu nhất. Một bản URS chi tiết cần bao gồm hơn 50 yêu cầu chức năng — không chỉ bao quát tốc độ và độ chính xác, mà còn bao gồm thời gian chuyển đổi, quy trình vệ sinh, tần suất thay đổi sản phẩm, dải nhiệt độ môi trường và chất lượng khí nén. Mỗi giờ dành cho giai đoạn này sẽ giúp tiết kiệm khoảng mười giờ làm lại trong quá trình chạy thử.
Một bài học thực tế cần lưu ý: một nhà sản xuất thực phẩm đã không nêu rõ trong URS của họ rằng độ nhớt của sản phẩm nước sốt thay đổi đáng kể theo nhiệt độ (loãng và như nước ở 35°C, đặc và sệt như bột nhão ở 10°C). Máy chiết rót piston được thiết kế dành cho “nước sốt có độ nhớt trung bình” bị kẹt vào mỗi buổi sáng mùa đông. Để khắc phục sự cố này, họ phải thay thế các vòng đệm, điều chỉnh các thông số hành trình và lắp thêm các bộ gia nhiệt sản phẩm trong dây chuyền — dẫn đến sự chậm trễ sáu tuần và chi phí phát sinh ngoài dự kiến lên đến năm con số.
Những sai lầm thường gặp trong quá trình tích hợp và cách khắc phục
Hầu hết các sự cố tích hợp không phải do thiết bị kém chất lượng gây ra. Chúng xuất phát từ những giả định sai lầm được đưa ra trong quá trình lập kế hoạch — những giả định tưởng chừng hợp lý vào thời điểm đó nhưng lại không thể đứng vững trước thực tế sản xuất. Dưới đây là bốn loại giả định sai lầm phổ biến nhất, cùng cách phát hiện chúng trước khi chúng gây ra hậu quả cho bạn.
Sự không phù hợp về tốc độ — Khi hệ thống nhanh nhất của bạn lại trở thành điểm nghẽn lớn nhất
Bối cảnh: Máy chiết rót của bạn hoạt động với tốc độ 120 lon mỗi phút. Máy dán nhãn của bạn hoạt động với tốc độ 100 lon mỗi phút. Khoảng cách 20 lon đó nghe có vẻ không đáng kể — nhưng trong một giờ, con số đó lên tới 1.200 lon mà không có chỗ để đi. “Dây chuyền 120 cpm” của bạn thực tế chỉ hoạt động với hiệu suất 85 cpm khi tính đến các lần dừng ngắn.
Cách khắc phục: Dung lượng đệm phải bằng chênh lệch tốc độ tối đa nhân với 2–5 phút thời gian sản xuất. Lập trình PLC để sử dụng tốc độ thực tế của máy dán nhãn làm tham chiếu chính, từ đó tự động điều chỉnh tốc độ máy chiết rót. Quy tắc thiết kế: Độ dài bộ đệm (đơn vị) = tốc độ dòng chảy ngược (đơn vị/phút) × 3 phút × hệ số an toàn 1,3.
Khả năng tương thích với nhiều nhà cung cấp — Khoảng cách về giao thức và giao diện cơ khí
Bối cảnh: Bạn đã mua máy chiết rót tốt nhất từ một nhà sản xuất Đức, máy dán nhãn tốt nhất từ một nhà sản xuất Trung Quốc và máy đóng gói thùng tốt nhất từ một nhà sản xuất Mỹ. Băng tải xả của máy chiết rót nằm ở độ cao 850 mm, băng tải cấp liệu của máy dán nhãn ở độ cao 820 mm, và máy đóng gói thùng sử dụng giao thức Profinet trong khi PLC của bạn sử dụng giao thức EtherNet/IP.
Cách khắc phục: Trước khi ký bất kỳ đơn đặt hàng nào, hãy yêu cầu mọi nhà cung cấp phải nộp Bản mô tả giao diện. Sự chênh lệch chiều cao 30 mm nghe có vẻ không đáng kể — nhưng các thùng có thể bị lật tại điểm chuyển tiếp đó, và 50% trường hợp dừng máy ngoài kế hoạch đều bắt nguồn từ sự sai lệch duy nhất đó.
Đánh giá thấp mức độ phức tạp của quá trình chuyển đổi
Bối cảnh: Quý vị đã đánh giá các máy móc dựa trên tốc độ tối đa của chúng. Tuy nhiên, nhà máy của quý vị sản xuất 12 mã sản phẩm (SKU) khác nhau và phải thực hiện chuyển đổi dây chuyền hơn ba lần mỗi ngày. Máy A mất 10 phút để chuyển đổi. Máy B mất 45 phút. Thời gian chuyển đổi của dây chuyền sản xuất là 45 phút — hai giờ sản xuất bị mất mỗi ngày tương đương với hơn 500 giờ mỗi năm.
Cách khắc phục: Yêu cầu các nhà cung cấp cam kết bằng văn bản về thời gian chuyển đổi. Đối với bất kỳ máy móc nào có thời gian chuyển đổi vượt quá 15 phút, phải trang bị các tính năng chuyển đổi nhanh: núm vặn không cần dụng cụ, chốt định vị và bộ nhớ công thức kỹ thuật số.
Chi phí tiềm ẩn khi bỏ qua thử nghiệm nghiệm thu tại nhà máy
Bối cảnh: Nhà cung cấp đã kiểm tra từng máy tại nhà máy của họ. Tất cả đều hoạt động bình thường. Tại sao lại phải trả thêm tiền để làm lại việc đó? Vì vậy, bạn bỏ qua quy trình Kiểm tra Chấp nhận tại Nhà máy (FAT) và vận chuyển trực tiếp đến cơ sở của mình.
Cách khắc phục: FAT phải bao gồm: tối thiểu 8 giờ vận hành liên tục, tất cả các mã SKU sản phẩm và việc kiểm tra có chủ đích các trường hợp ngoại lệ. Tiêu chí chấp nhận FAT: OEE ≥85%. Mọi sự cố phát hiện tại cơ sở của nhà cung cấp sẽ được khắc phục bằng chi phí của nhà cung cấp. Nếu cùng sự cố đó xảy ra tại cơ sở của quý vị, chi phí khắc phục sẽ do quý vị chịu — cộng thêm chi phí sản xuất bị mất. Việc bỏ qua FAT để tiết kiệm $15.000–30.000 đã khiến các nhà sản xuất phải chịu thiệt hại hàng trăm nghìn do chậm trễ trong giai đoạn khởi động.
Đánh giá ROI — Khi nào việc tích hợp mang lại hiệu quả về mặt tài chính?
Tích hợp là một khoản đầu tư vốn. Một nhà sản xuất thực phẩm quy mô vừa nâng cấp từ các máy bán tự động hoạt động độc lập lên dây chuyền đóng gói tích hợp hoàn toàn nên dự kiến sẽ phải đầu tư từ $200.000 đến $800.000, tùy thuộc vào độ phức tạp, tốc độ và các yêu cầu tùy chỉnh của dây chuyền. Câu hỏi thực sự không phải là “chúng ta có đủ khả năng chi trả không?”, mà là “khoản đầu tư này sẽ thu hồi vốn trong bao lâu?”.”
Tỷ suất hoàn vốn (ROI) của việc tích hợp dây chuyền đóng gói xuất phát từ ba nguồn chính:
Tiết kiệm chi phí nhân công trực tiếp. Một dây chuyền tích hợp giúp giảm số lượng nhân viên vận hành từ 5–6 người mỗi ca xuống còn 1–2 người — tương đương mức giảm 40–60%. Đối với hoạt động hai ca tại một thị trường phát triển, điều này tương ứng với khoản tiết kiệm hàng năm khoảng $160.000–$240.000.
Tăng năng suất. Việc loại bỏ các công đoạn chuyển giao thủ công giúp giải quyết được điểm nghẽn lớn nhất. Các dây chuyền tích hợp thường đạt năng suất cao hơn từ 20–40% — không phải vì máy móc nhanh hơn, mà vì chúng không bao giờ phải chờ đợi con người.
Tránh các chi phí ẩn. Những khoản tiết kiệm này không được thể hiện trên đơn đặt hàng: 50–70% giảm lượng phế phẩm do xử lý thủ công; không có khoản phạt nào từ khách hàng do sản phẩm dán nhãn sai; 90% phản ứng thu hồi sản phẩm nhanh hơn; và khả năng chấp nhận các đơn hàng yêu cầu sự ổn định về chất lượng mà chỉ tự động hóa mới có thể mang lại.
Most packaging line integration projects achieve payback within 2–4 years. Lines running two or three shifts recover their investment significantly faster — each additional shift amortizes the fixed equipment cost over more production hours. When you run the numbers for your own facility, look beyond the equipment cost. Include installation, facility modifications, training, and the productivity dip during transition. Then compare against the full cost of staying put.
For operations ready to turn the ROI analysis into an actionable plan, working with an experienced line integrator who can model the full cost picture — including your specific product characteristics, labor market, and growth targets — turns a spreadsheet exercise into a buildable project. Companies like Levapack, which provide custom turnkey canning lines from infeed to palletizing, offer one-to-one engineering consultations to design a line matched to your product, capacity, and budget — so you are not paying for capabilities you don’t need, and the ROI timeline is grounded in your real numbers rather than industry averages. Explore custom turnkey canning line solutions hoặc request a tailored line proposal.
How to Choose the Right Integration Partner
You have read this far because you’re serious about packaging line integration. You understand the components, the technology, the planning process, the pitfalls, and the financial case. The last question is the hardest: who do you trust to execute?
Selecting an integration partner is not about comparing spec sheets. The real differentiators are harder to measure — and they’re what determines whether your line runs at 85% OEE or 55% OEE two years after commissioning.
1. “Show me two lines you’ve built for products similar to mine — and give me the plant manager’s phone number.” A credible integrator provides verifiable references without hesitation. Integration expertise is product-specific. A company excellent at integrating liquid filling lines may have never dealt with powder dust containment.
2. “What OEE do you guarantee — and what happens if it doesn’t meet that number?” An integrator who won’t commit to a specific OEE number is not standing behind their system design. An achievable integrated-line OEE guarantee is typically 80–85%.
3. “Do you use your own equipment, or do you integrate third-party machines?” Single-source accountability vs. best-of-breed flexibility — know which model you’re signing up for and make sure it matches your internal engineering capability.
4. “Will the FAT be at your facility, using my real products, running continuously for at least 8 hours?” A proper FAT with real product catches problems that a water test never will: viscosity effects on fill accuracy, dust accumulation on sensors, residue buildup on sealing jaws.
5. “Who is my single point of contact, and how often do I get progress updates?” A competent integrator assigns a dedicated project manager with a written schedule of milestones and decision gates.
6. “What’s your warranty period and guaranteed response time?” Industry standard is 12 months. Anything longer — 16, 24 months — is real additional value covering the period when most latent issues surface.
Trust your red-flag detector. A proposal priced 30%+ below the competition is cutting something — usually FAT scope, installation support, or warranty coverage. The “cheaper” option that skips integration testing and hands you a pile of manuals instead of on-site commissioning support is not cheaper. It is deferred spending with interest.
Tài liệu tham khảo
- PMMI. “Packaging Automation Trends and OEE Research.” 2025. nccas.com
- Eclipse Automation. “How to Improve Manufacturing Line Operating Efficiency.” 2025. eclipseautomation.com
- Tayal, A. et al. “Effectiveness Improvement in Manufacturing Industry.” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “Packaging Machine ROI: 5-Step Payback Calculation Guide.” 2026. wolf-packing.com
- Viking Masek. “How Soon Will Packaging Automation Deliver ROI?” 2025. vikingmasek.com
- Levapack. “Custom Turnkey Canning Line Solutions.” levapack.com
- Levapack. “Contact — Request a Tailored Line Proposal.” levapack.com
- Levapack. “About — Company Overview and Testimonials.” levapack.com
- Levapack. “Trang chủ.” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL