
Giải thích về các dây chuyền đóng gói lon — Cách chọn cấu hình phù hợp cho sản phẩm của bạn
Nếu bạn đang đọc bài viết này, có lẽ bạn đã chuyển từ việc tìm kiếm cụm từ “máy chiết rót lon” sang tìm kiếm cụm từ “dây chuyền chiết rót lon”. Sự thay đổi trong cách dùng từ này cho thấy một sự thay đổi trong cách suy nghĩ: bạn không còn chỉ tập trung vào từng thiết bị riêng lẻ nữa. Bạn đang xem xét một hệ thống — một chuỗi các máy móc được kết nối với nhau, có khả năng biến những chiếc lon rỗng thành sản phẩm hoàn chỉnh, được niêm phong và dán nhãn, liên tục suốt nhiều giờ liền.
Nhưng vấn đề nằm ở chỗ: hầu hết các hướng dẫn đều giả định rằng bạn đang đổ bia hoặc nước ngọt. Nếu bạn đang đổ bột protein, hạt cà phê, bơ đậu phộng hoặc sơn ô tô, thì những lời khuyên thông thường đó sẽ không còn phù hợp nữa.
Hướng dẫn này áp dụng một cách tiếp cận khác. Nó bắt đầu từ sản phẩm của bạn — thứ bạn thực sự cho vào lon — và từ đó phát triển tiếp. Đến cuối cùng, bạn sẽ có được một khuôn khổ ra quyết định mà bạn có thể áp dụng, bất kể bạn đang đóng lon nước có ga hay hạt rang gia vị.
Dây chuyền đóng lon là gì? Giải thích về các bộ phận chính
Dây chuyền đóng lon là một chuỗi các máy móc hoạt động đồng bộ, thực hiện toàn bộ quy trình đóng gói lon: làm sạch, đóng đầy, hàn kín, tiệt trùng, dán nhãn, in mã và đóng gói. Mỗi máy trong dây chuyền đều phụ thuộc vào máy ở công đoạn trước đó. Nếu một trạm hoạt động không đạt hiệu suất, toàn bộ dây chuyền sẽ không đạt hiệu suất.
Dưới đây là các thành phần chính mà bạn sẽ thấy trên một dây chuyền sản xuất điển hình:
| Thành phần | Chức năng của nó là gì? | Sẽ ra sao nếu bạn bỏ qua nó? |
|---|---|---|
| Máy tháo pallet | Đưa các lon rỗng từ pallet lên băng tải | Việc xếp hàng thủ công đã gây ra tình trạng tắc nghẽn trên dây chuyền ngay từ phút đầu tiên |
| Máy rửa / Máy làm sạch | Loại bỏ bụi và các hạt bẩn khỏi các lon rỗng | Nguy cơ ô nhiễm; không đạt yêu cầu trong các cuộc kiểm tra an toàn thực phẩm |
| Chất làm đầy | Định lượng chính xác lượng sản phẩm vào từng lon | Không chất độn, không nếp nhăn — đây chính là cốt lõi của hệ thống |
| Cầu thủ ném bóng thẳng | Khóa nắp vào lon bằng đường hàn kép | Sản phẩm bị rò rỉ, hỏng hoặc mất ga chỉ sau vài ngày |
| Máy tiệt trùng / Máy thanh trùng | Tiến hành xử lý nhiệt đối với các lon đã được đóng đầy để đảm bảo tính ổn định vi sinh | Bắt buộc đối với thực phẩm có độ axit thấp, bia và nước ép — nếu bỏ qua, bạn phải tự chịu rủi ro |
| Máy dán nhãn | Dán nhãn thương hiệu, bảng thành phần và mã vạch | Sản phẩm không có nhãn mác không được phép bán lẻ |
| Lập trình viên | In ngày sản xuất, số lô và hạn sử dụng | Không thể truy xuất nguồn gốc; vi phạm các quy định |
| Máy đóng gói / Máy xếp pallet | Đóng gói lon thành từng thùng carton hoặc khay và xếp chồng lên pallet | Việc đóng gói thủ công làm mất đi lợi ích về tiết kiệm nhân công mà tự động hóa mang lại |
Hãy hình dung nó giống như dây chuyền bếp trong nhà hàng: mỗi trạm đảm nhận một công việc, mỗi công việc phụ thuộc vào trạm trước đó, và toàn bộ quy trình vận hành với tốc độ của người nấu chậm nhất. Dây chuyền đóng lon cũng hoạt động theo cách tương tự — đó là lý do tại sao việc mua máy đóng lon nhanh nhất thế giới cũng chẳng ích gì nếu máy hàn miệng lon của bạn không theo kịp.
Tại sao loại sản phẩm lại quyết định cấu hình dây chuyền sản xuất của bạn
Đây là phần mà hầu hết các hướng dẫn về dây chuyền đóng lon thường bỏ qua — nhưng lại là phần quan trọng nhất.
Các tính chất vật lý của sản phẩm sẽ quyết định công nghệ chiết rót nào phù hợp, vật liệu nào nên được sử dụng để chế tạo thiết bị, cũng như liệu bạn có cần các hệ thống phụ trợ như xả khí nitơ hay kiểm soát nhiệt độ hay không. Nếu xác định sai các yếu tố này ngay từ giai đoạn lập thông số kỹ thuật, thì dù có điều chỉnh kỹ lưỡng đến đâu tại xưởng sản xuất cũng không thể khắc phục được.
Trước khi tiếp tục đọc, hãy trả lời hai câu hỏi sau về sản phẩm của bạn:
- Sản phẩm của quý vị thuộc dạng lỏng (chất lỏng, chất sệt) hay dạng rời (bột, hạt, miếng rắn)?
- Sản phẩm của quý vị có chứa khí hòa tan không (nước giải khát có ga, bia)?
Sự giao nhau giữa hai câu trả lời đó sẽ xếp bạn vào một trong bốn nhóm dưới đây. Mỗi nhóm có quy tắc trang bị riêng.
Sản phẩm lỏng — Đồ uống, dầu, nước sốt và các sản phẩm khác
Nếu bạn đang thực hiện quy trình chiết rót chất lỏng, bạn sẽ có nhiều lựa chọn thiết bị nhất — và con đường dễ dàng nhất để đạt được mức giá cạnh tranh như hàng hóa đại trà. Máy chiết rót bằng trọng lực giúp chiết rót nước lọc và nước ép với chi phí hợp lý. Máy chiết rót đẳng áp (chống áp) giúp giữ CO₂ bên trong bia hoặc đồ uống có ga của bạn. Máy chiết rót piston thể tích mang lại độ chính xác ±1% khi chiết rót dầu, nước sốt và siro.
Một chi tiết phân biệt chuyên gia với người nghiệp dư: quản lý lượng oxy hòa tan. Đối với bia, lượng oxy hấp thụ trong quá trình chiết rót phải dưới 50 phần tỷ. Nếu vượt quá ngưỡng này, thời hạn sử dụng sẽ giảm từ vài tháng xuống còn vài tuần. Đối với nước ép và trà chiết rót nóng (thường ở nhiệt độ 85–92°C), van chiết rót và bồn chứa phải được thiết kế để hoạt động liên tục ở nhiệt độ cao — thép không gỉ 316 là tiêu chuẩn bắt buộc trong trường hợp này, không phải là tùy chọn.
Rủi ro đối với các nhà sản xuất đồ uống là mua quá nhiều. Một nhà máy bia thủ công sản xuất 2.000 lon mỗi ngày không cần đến dây chuyền đóng lon áp suất cân bằng với tốc độ 200 CPM. Thông tin chi tiết hơn về việc điều chỉnh tốc độ phù hợp với thực tế sẽ được trình bày trong khung tham chiếu lựa chọn dưới đây.
Các sản phẩm dạng bột — Bột protein, sữa bột, gia vị và thực phẩm bổ sung dinh dưỡng
Việc đóng gói bột chính là điểm mà hầu hết các lời khuyên chung chung về dây chuyền đóng lon đều trở nên vô nghĩa. Khác với chất lỏng, bột không chảy một cách dễ dự đoán. Mật độ của chúng thay đổi khi bị rung lắc. Chúng tạo ra bụi. Chúng vón cục khi gặp độ ẩm. Và khách hàng của bạn sẽ ngay lập tức nhận ra thiếu hụt 2 gam khi múc sản phẩm ra.
Giải pháp chủ lực là máy định lượng trục vít: một trục vít Archimedes được gia công chính xác ở đáy phễu, được điều khiển bởi động cơ servo. Mỗi vòng quay của trục vít sẽ định lượng một thể tích bột đã biết. Độ chính xác phụ thuộc vào độ đồng nhất của bột — các loại bột chảy tự do như đường cát có thể đạt độ chính xác ±1%, trong khi các hỗn hợp protein dính có thể dao động lên đến ±2% nếu phễu không được khuấy đều.
Đối với các loại bột mịn có kích thước dưới 100 micron, phương pháp đóng gói chân không trở nên cạnh tranh: công nghệ này hút sản phẩm vào lon thay vì đẩy, giúp giảm thiểu bụi bay. Dù bạn chọn công nghệ nào, hãy lên kế hoạch cho quá trình xả khí nitơ. Việc xả khí nitơ vào khoảng trống trên cùng của lon sau khi đóng gói sẽ đẩy lượng oxy dư xuống dưới 3%, ngăn ngừa quá trình oxy hóa và kéo dài thời hạn sử dụng — đây là yêu cầu bắt buộc đối với sữa bột, sữa công thức cho trẻ sơ sinh và cà phê cao cấp.
Sản phẩm dạng rắn và dạng hạt — Các loại hạt, đồ ăn vặt, hạt cà phê, kẹo và thức ăn khô cho thú cưng
Ở đây, động từ “đổ đầy” có thể gây hiểu lầm. Thực ra bạn không phải đang đổ đầy — bạn đang cân, rồi cho phần đã cân vào lon.
Tiêu chuẩn vàng là máy cân đa đầu. Hãy hình dung 10 đến 14 phễu cân riêng lẻ được bố trí thành hình tròn. Sản phẩm được đưa vào từ phía trên thông qua một phễu phân phối rung. Mỗi phễu nhận một phần ngẫu nhiên, cân riêng lẻ và truyền dữ liệu đến máy tính trung tâm. Máy tính quét tất cả các tổ hợp có thể có của 3–5 phễu và chọn bộ phễu có tổng trọng lượng gần nhất với giá trị mục tiêu — tất cả chỉ trong chưa đầy một mili giây.
Máy cân 10 đầu dành cho các loại hạt hoặc hạt cà phê đạt độ chính xác ±0,5–1,5 gam với tốc độ 30–60 lon mỗi phút. Thiết bị 14 đầu đạt tốc độ 70–90 CPM với độ phân bố chính xác hơn nữa. Tốc độ này đến từ nguyên lý hoạt động song song: 10 phễu cân đồng thời luôn vượt trội hơn so với một phễu cân tuần tự, trong mọi trường hợp.
Một lưu ý: các sản phẩm dễ vỡ như khoai tây chiên hay bánh biscotti sẽ bị vỡ nếu rơi từ độ cao trên 30 centimet. Nếu sản phẩm của bạn dễ vỡ vụn, hãy yêu cầu cấu hình giảm độ cao rơi và sử dụng phễu tiếp nhận có lớp đệm.
Các sản phẩm dạng sệt và đặc — Bơ đậu phộng, mứt, thịt hộp và nước sốt đặc
Các loại bột nhão trông có vẻ đơn giản một cách đánh lừa — “chỉ là một chất lỏng đặc hơn” — nhưng chúng lại gây ra những hậu quả nghiêm trọng hơn bất kỳ loại nào khác đối với các thiết bị không được thiết kế phù hợp.
Thách thức cốt lõi là lực cản dòng chảy. Ở nhiệt độ phòng, bơ đậu phộng có độ nhớt vượt quá 100.000 centipoise, tức là đặc hơn nước khoảng 100.000 lần. Việc đưa chất lỏng này qua van chiết rót tiêu chuẩn giống như cố gắng uống một ly sữa lắc qua que khuấy cà phê. Bạn cần một máy chiết rót piston có bơm chuyển dịch tích cực, và đường kính vòi chiết rót phải lớn gấp ít nhất ba lần đường kính của bất kỳ hạt rắn nào trong sản phẩm — nếu không, một miếng dâu tây trong dây chuyền sản xuất mứt của bạn sẽ gây ra sự cố ngừng hoạt động kéo dài 45 phút.
Nếu sản phẩm được đóng gói khi còn nóng — như thịt đóng hộp ở nhiệt độ 85°C, nước sốt đóng gói khi còn nóng — thì cụm piston phải chịu được sự giãn nở nhiệt mà không làm mất tính toàn vẹn của lớp niêm phong. Còn nếu sản phẩm đông đặc khi nguội (sô-cô-la, chất béo, sáp), bạn cần sử dụng phễu gia nhiệt và ống có lớp vỏ cách nhiệt để đảm bảo sản phẩm vẫn chảy trơn tru giữa các mẻ sản xuất.
Quy trình hoạt động của dây chuyền đóng lon hoàn chỉnh — từng giai đoạn
Hiểu rõ quy trình sẽ giúp bạn phát hiện ra những điểm yếu trước khi chúng trở thành những sai lầm gây tốn kém. Dưới đây là trình tự các bước, và quan trọng hơn cả, lý do tại sao mỗi bước chuyển tiếp lại có ý nghĩa quan trọng.

Dỡ hàng khỏi pallet → Rửa sạch. Các lon rỗng được vận chuyển đến trong tình trạng xếp chồng lên nhau trên pallet. Máy dỡ pallet sẽ đẩy chúng lên băng tải. Không được bỏ qua công đoạn rửa: ngay cả những lon hoàn toàn mới cũng có thể dính bụi từ quá trình sản xuất. Công nghệ rửa bằng không khí ion hóa giúp loại bỏ các hạt bụi mà không cần dùng nước; còn công nghệ rửa bằng nước giúp tạo thêm một lớp vệ sinh cho các dây chuyền sản xuất thực phẩm.
Rửa → Đổ đầy. Khoảng thời gian này phải ngắn — lý tưởng nhất là dưới 30 giây — để ngăn ngừa tái nhiễm bẩn. Tốc độ băng tải giữa các trạm này quyết định nhịp độ cơ bản cho toàn bộ dây chuyền.
Đổ đầy → Hàn miệng. Đây là giai đoạn chuyển giao quan trọng nhất trên dây chuyền. Đối với đồ uống có ga, bạn chỉ có 3–5 giây kể từ khi van nạp đóng lại cho đến khi máy đóng nắp khóa chặt nắp. Nếu thời gian này kéo dài hơn, CO₂ sẽ thoát ra, bọt sẽ hình thành và mức chất lỏng trong lon sẽ thay đổi. Đối với các sản phẩm không có ga, mức độ khẩn cấp thấp hơn, nhưng việc oxy xâm nhập vẫn là vấn đề cần quan tâm — hãy giảm thiểu thời gian lon ở trạng thái mở.
Ghép mép → Khử trùng. Không phải sản phẩm nào cũng cần tiệt trùng sau khi chiết rót. Bia và nước ép thường được xử lý qua máy tiệt trùng kiểu đường hầm (với các vùng phun nước được kiểm soát ở nhiệt độ 60–70°C). Thực phẩm đóng hộp có độ axit thấp (thịt, rau củ) cần được tiệt trùng trong nồi hấp ở nhiệt độ 121°C. Nếu sản phẩm của bạn không cần quy trình này, trạm này sẽ được loại bỏ khỏi dây chuyền sản xuất của bạn.
Khử trùng → Dán nhãn → Ghi mã. Khi lon đã được niêm phong và ổn định, nó sẽ được gắn các thông tin nhận diện: nhãn hiệu, mã lô, ngày sản xuất, ngày hết hạn. Công nghệ in phun tiết kiệm chi phí và linh hoạt; công nghệ in laser cho kết quả vĩnh viễn và ít tốn công bảo trì.
Lập trình → Đóng gói → Xếp lên pallet. Tự động hóa ở cuối dây chuyền: các lon được xếp thành từng nhóm vào thùng carton hoặc khay bọc màng co, sau đó được xếp chồng lên pallet. Đối với các dây chuyền có tốc độ dưới 20 CPM, việc đóng gói thủ công vẫn có thể mang lại lợi ích kinh tế. Trên mức đó, tự động hóa sẽ tự bù đắp chi phí nhờ tiết kiệm chi phí nhân công.
Điểm chính cần lưu ý: mọi “khoảng trống” giữa các trạm đều là điểm có thể gây sự cố. Khi đánh giá một dây chuyền sản xuất, hãy hỏi nhà cung cấp về thời gian chuyển giao và tình trạng ứ đọng — chứ không chỉ dừng lại ở thông số kỹ thuật của từng máy riêng lẻ.
Công nghệ chiết rót lon — Lựa chọn phương pháp phù hợp với sản phẩm
Tất cả các công nghệ đóng gói đều giải quyết cùng một vấn đề — cho lượng sản phẩm X vào lon — nhưng chúng giải quyết vấn đề đó dựa trên các nguyên lý đo lường hoàn toàn khác nhau. Hiểu được nguyên lý này, bạn sẽ không bao giờ còn bối rối khi đọc bảng thông số kỹ thuật nữa.
Bốn nhóm công nghệ này được phân loại theo các đại lượng mà chúng đo lường: thể tích, khối lượng hoặc áp suất.
Phương pháp chiết rót theo thể tích và bằng piston — Những công cụ chủ lực cho chất lỏng, chất sệt và kem
Máy chiết rót thể tích phân phối một thể tích cố định trong mỗi chu kỳ. Các phiên bản sử dụng đồng hồ đo lưu lượng (loại từ tính, Coriolis hoặc tuabin) hoạt động hiệu quả nhất với các chất lỏng loãng như nước, sữa và nước trái cây, đảm bảo độ chính xác ±0,5% ở tốc độ cao. Máy chiết rót piston xử lý các chất lỏng có độ đặc cao hơn — như nước sốt, kem, gel và bột nhão có độ nhớt lên đến và vượt quá 100.000 centipoise.

Điểm khác biệt quan trọng về bảo trì: các hệ thống đo lưu lượng tương thích với quy trình CIP — bạn có thể thực hiện các chu kỳ làm sạch tại chỗ mà không cần tháo rời. Các máy chiết rót kiểu piston thường yêu cầu tháo rời một phần để làm sạch triệt để, điều này làm tăng thêm 15–30 phút vào thời gian chuyển đổi sản phẩm. Nếu bạn thường xuyên thay đổi sản phẩm, hãy tính đến yếu tố này khi lập lịch trình.
Hệ thống nạp bằng trục vít — Định lượng chính xác cho bột và hạt mịn
Bộ nạp trục vít là một trục vít được điều khiển bằng động cơ servo nằm bên trong phễu. Động cơ servo làm quay trục vít một số vòng chính xác; mỗi vòng quay sẽ đẩy một thể tích bột đã biết. Độ chính xác là ±1–2% đối với các loại bột chảy tự do, và độ chính xác sẽ giảm đối với các sản phẩm dính hoặc hút ẩm.
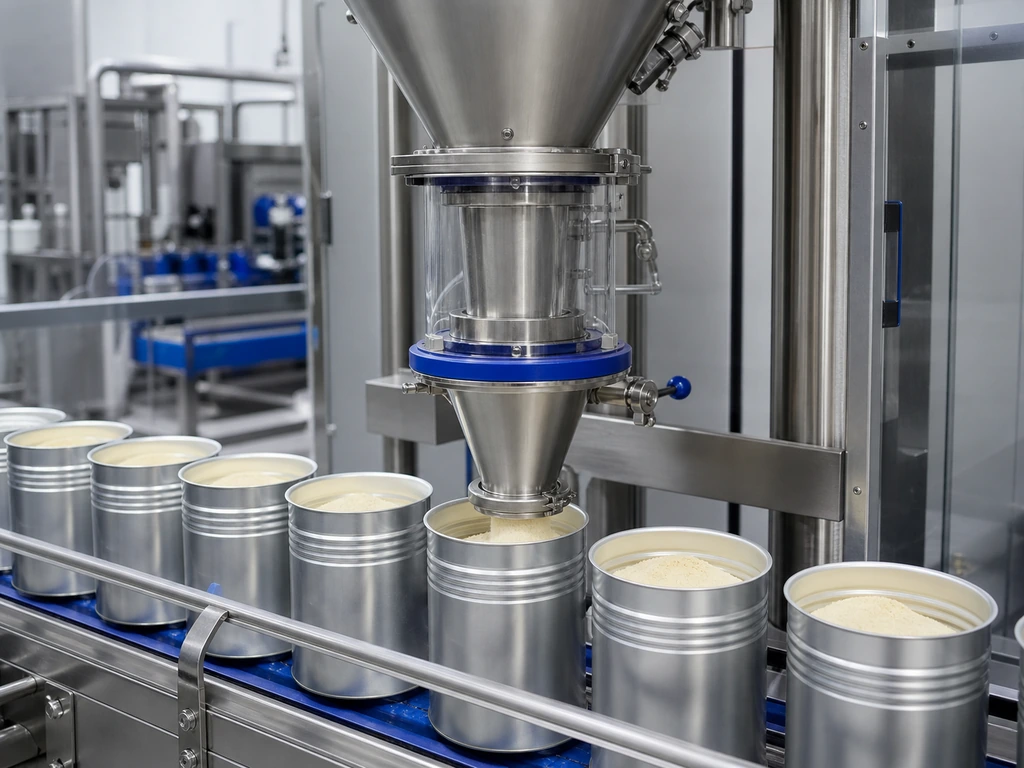
Tình trạng hỏng hóc phổ biến nhất là mật độ bột không đồng đều. Nếu bột bị lắng xuống trong quá trình bảo quản, cùng một số vòng quay của trục vít sẽ phân phối lượng bột nhiều hơn ở đầu mẻ so với cuối mẻ. Cách khắc phục: khuấy trộn cơ học trong phễu chứa, hoặc chuyển sang sử dụng vòng phản hồi từ máy cân kiểm tra trọng lượng tịnh để điều chỉnh số vòng quay của trục vít cho từng thùng riêng biệt.
Kiểm soát bụi không phải là việc tùy chọn — đó là một yêu cầu về an toàn và vệ sinh. Hãy chú ý đến các phễu chứa kín, các cổng hút bụi bằng máy hút chân không và mức bảo vệ chống xâm nhập IP65 trở lên trên các tủ điện.
Cân đa đầu — Độ chính xác cao tốc dành cho chất rắn và hạt
Mặc dù đã được đề cập trong phần về các sản phẩm dạng rắn ở trên, nhưng điều này vẫn đáng được nhấn mạnh thêm một lần nữa: lợi thế thực sự của máy cân đa đầu không phải là tốc độ — mà là tính linh hoạt. Chính chiếc máy cân 10 đầu này, vốn dùng để phân phối 50 gram hạt điều, có thể chuyển sang phân phối 500 gram hạt cà phê chỉ bằng cách thay đổi công thức trên màn hình cảm ứng. Không cần điều chỉnh cơ khí, cũng không cần thay thế linh kiện.
Điểm cần cân nhắc: chiều cao. Máy cân đa đầu được lắp đặt phía trên trạm chiết rót và cần khoảng trống dọc từ 2–3 mét. Hãy đo chiều cao trần nhà trước khi đặt hàng.
Áp suất đối kháng và quá trình nạp khí ở áp suất cân bằng — Giữ nồng độ khí carbonic ở mức cần thiết
Phương pháp chiết rót bằng áp suất đối kháng chỉ áp dụng riêng cho đồ uống có ga. Dưới đây là quy trình thực hiện: lon được đưa vào van chiết rót, và buồng bên trong được nén khí CO₂ để đạt áp suất tương đương với bồn chứa sản phẩm. Van chiết rót mở ra, chất lỏng chảy vào nhờ lực hấp dẫn trong khi khí thoát ra qua ống hồi lưu. Van đóng lại, và áp suất được xả dần để tránh hiện tượng tràn mạnh. Lon được chuyển tiếp đến máy hàn miệng lon.
Quy luật vật lý không khoan nhượng. Bia ở 24°F giữ được CO₂; bia ở 10°C sẽ sủi bọt. Đổ quá nhanh → sủi bọt. Xả áp suất quá nhanh → sủi bọt. Chờ quá lâu trước khi hàn miệng lon → sủi bọt và oxy. Một đường ống áp suất ngược được điều chỉnh tốt sẽ giữ lượng oxy hòa tan trong bia dưới 20 phần tỷ. Ngược lại, nếu đường ống này không được điều chỉnh đúng cách sẽ dẫn đến lon chỉ đầy một nửa và bia bị oxy hóa.
Phạm vi tốc độ của công nghệ này là rộng nhất so với bất kỳ công nghệ nào khác: từ 50 CPM đối với một dây chuyền sản xuất thủ công quy mô nhỏ đến hơn 2.000 CPM đối với một nhà máy bia quy mô toàn cầu. Quy luật lợi nhuận giảm dần bắt đầu phát huy tác động mạnh mẽ khi tốc độ vượt quá 500 CPM — mỗi lần tăng tốc độ thêm sẽ đi kèm với chi phí vốn tăng theo cấp số nhân.
Độ chính xác ±0,5–11 TP3T
5–2.000+ CPM
Độ chính xác ±1–2%
20–60 CPM
Độ chính xác ±0,5–1,5 g
30–90 CPM
Độ chính xác ±1–2%
15–40 CPM
Các yếu tố chất lượng then chốt — Vật liệu, đường nối và chứng nhận
Sau khi đã lựa chọn công nghệ chiết rót phù hợp với sản phẩm của mình, hãy chuyển sự chú ý sang chất lượng chế tạo. Đây chính là yếu tố phân biệt giữa một chiếc máy vận hành đáng tin cậy trong suốt một thập kỷ với một chiếc máy trở thành gánh nặng bảo trì ngay từ năm thứ hai.
Vật liệu. Tiêu chuẩn cho các bề mặt tiếp xúc với thực phẩm là thép không gỉ 304 — 18% crom, 8% niken, có khả năng chống ăn mòn trong điều kiện bình thường. Nếu sản phẩm của bạn có tính axit (sốt cà chua, nước ép trái cây họ cam quýt) hoặc mặn (cá đóng hộp, rau củ ngâm nước muối), hãy nâng cấp lên thép không gỉ 316. Hàm lượng molypden 2–3% trong thép không gỉ 316 mang lại khả năng chống clorua mà loại 304 không thể sánh kịp. Khung kết cấu không tiếp xúc với thực phẩm nên được làm bằng thép có độ dày ít nhất 1,5–2 mm — thép mỏng hơn sẽ truyền rung động và làm tăng tốc độ mài mòn của vòng bi và gioăng.
Đối với các linh kiện điện quan trọng, thương hiệu đóng vai trò then chốt. Các linh kiện của Siemens, Schneider, Omron, SMC và Mitsubishi được phân phối rộng rãi trên toàn cầu và có mạng lưới dịch vụ toàn cầu. Các sản phẩm thay thế không chính hãng có thể hoạt động tốt ban đầu, nhưng sẽ trở thành gánh nặng khi bạn cần thay thế bộ điều khiển hoặc mô-đun PLC trong tình huống khẩn cấp.
Chất lượng đường may. Đường nối kép là rào cản duy nhất giữa sản phẩm của bạn và thế giới bên ngoài. Một đường nối kép đúng tiêu chuẩn sẽ liên kết mép thân lon và mép gập nắp thành năm lớp kim loại. Các thông số kiểm tra chính: chiều dài móc thân lon, chiều dài móc nắp, độ chồng chéo (mục tiêu ≥1,0 mm đối với lon tiêu chuẩn) và độ dày đường nối. Trong quá trình chạy thử, hãy yêu cầu thực hiện kiểm tra tháo rời đường nối mỗi 15 phút cho 100 lon đầu tiên, sau đó thực hiện khi khởi động và cứ sau 4 giờ trong quá trình sản xuất. Các thiết bị giám sát đường nối trực tuyến cung cấp một lớp bảo vệ thời gian thực nhưng không thể thay thế cho việc tháo rời kiểm tra thực tế.
Chứng nhận.
- ISO 9001 chứng nhận rằng nhà sản xuất có hệ thống quản lý chất lượng được lập thành văn bản. Đây là tiêu chuẩn tối thiểu mà bạn nên xem xét đối với bất kỳ nhà cung cấp nào.
- Dấu CE là yêu cầu bắt buộc theo pháp luật đối với các thiết bị được bán vào Khu vực Kinh tế Châu Âu. Điều này chứng tỏ sự tuân thủ các chỉ thị của Liên minh Châu Âu về sức khỏe, an toàn và môi trường.
- Chứng nhận CSA cho thấy sản phẩm tuân thủ các tiêu chuẩn an toàn điện của Canada và Hoa Kỳ — điều này có ý nghĩa nếu sản phẩm của bạn được xuất khẩu sang Bắc Mỹ.
- FDA 21 CFR Phần 117 (Thực hành sản xuất tốt hiện hành đối với thực phẩm) quy định các yêu cầu đối với thiết bị được sử dụng trong sản xuất thực phẩm xuất khẩu sang Hoa Kỳ: các bề mặt tiếp xúc với thực phẩm phải dễ vệ sinh, không độc hại và chống ăn mòn.
Một nhà sản xuất sở hữu các chứng nhận CE, ISO và CSA — đồng thời sử dụng thép không gỉ 304/316 kết hợp với các linh kiện điện tử của Siemens hoặc Omron — đã vượt qua ngưỡng xác nhận loại bỏ các đối thủ thuộc phân khúc thấp nhất trên thị trường. Ví dụ, một nhà cung cấp như Levapack công bố các chứng nhận ISO, CE, CSA và RoHS trên trang chất lượng của mình, đồng thời cung cấp dịch vụ tùy chỉnh toàn diện từ thông số kỹ thuật của từng máy đến thiết kế dây chuyền chìa khóa trao tay hoàn chỉnh — hai dấu hiệu giúp phân biệt các nhà sản xuất nghiêm túc với các công ty thương mại chỉ có trang web. Trước khi cam kết, hãy yêu cầu bản scan các chứng chỉ và đối chiếu số chứng chỉ trên cơ sở dữ liệu công khai của cơ quan cấp chứng chỉ. Một nhà sản xuất hợp pháp sẽ cung cấp những thông tin này trong vài phút; sự do dự là một dấu hiệu cảnh báo.
Danh sách kiểm tra trước khi xuất hàng:
- Giấy chứng nhận vật liệu: Tài liệu về chủng loại thép không gỉ cho tất cả các bộ phận tiếp xúc với sản phẩm
- Video thử nghiệm tại nhà máy: ít nhất 100 lon liên tiếp được chiết rót và hàn miệng mà không cần điều chỉnh
- Thử nghiệm độ bền: Chạy không tải trong 48 giờ, không có lần dừng ngoài kế hoạch nào
- Kiểm tra đường hàn: lập báo cáo tháo dỡ sau mỗi 15 phút trong quá trình chạy thử
Cách chọn dây chuyền đóng lon phù hợp — Một khuôn khổ ra quyết định thực tiễn
Bạn đã nắm rõ loại sản phẩm của mình. Bạn đã nắm rõ các công nghệ làm nhân. Bạn đã biết tiêu chuẩn chất lượng là như thế nào. Giờ đây, câu hỏi đặt ra là: Làm thế nào để biến tất cả những kiến thức đó thành một quyết định mua hàng mà bạn sẽ không hối hận?
Câu trả lời là một quy trình loại trừ gồm bốn bước. Mỗi bước sẽ loại bỏ những phương án không phù hợp với thực tế của bạn.
Bước 1 — Điều chỉnh tốc độ dây chuyền cho phù hợp với thực tế sản xuất của bạn
Sai lầm phổ biến nhất khi mua thiết bị là đánh giá quá cao tốc độ cần thiết. Các nhà cung cấp thường đưa ra con số CPM tối đa; trong khi điều bạn cần là mức CPM có thể duy trì ổn định trong suốt ca làm việc 8 giờ.
Hãy bắt đầu bằng một phép tính đơn giản:
Mục tiêu sản lượng hàng ngày ÷ số giờ hoạt động thực tế ÷ 60 = CPM mục tiêu
“Thời gian làm việc hiệu quả” chính là điểm mà phần lớn người mua thường nhầm lẫn. Một ca làm việc 8 giờ không đồng nghĩa với 8 giờ sản xuất. Cần trừ đi thời gian nghỉ giải lao, thời gian chuyển đổi dây chuyền, thời gian vệ sinh và các lần dừng máy ngắn. Thời gian làm việc hiệu quả thực tế: 6–6,5 giờ mỗi ca. Nếu phải chuyển đổi sản phẩm trong ca làm việc, hãy trừ thêm 15–20%.
Sau đó, hãy áp dụng mức chiết khấu dành cho giai đoạn khởi đầu: một đường truyền mới trong 3–6 tháng đầu tiên thường chỉ đạt được 60–70% so với tốc độ định mức, trong khi đội ngũ của bạn đang làm quen với nhịp độ hoạt động. Hãy tính toán dựa trên tháng thứ 12, chứ không phải tháng thứ 1.
Dưới đây là một số hướng dẫn sơ bộ về kích cỡ:
| Sản lượng hàng ngày của bạn | Loại dây được khuyến nghị | Tốc độ thông thường | Số tiền đầu tư ước tính |
|---|---|---|---|
| < 3.000 lon | Bán tự động (2–3 máy độc lập) | 5–15 CPM | $8.000–$25.000 |
| 3.000–10.000 lon | Dây chuyền tự động quy mô nhỏ (gồm 4–5 máy được kết nối với nhau) | 15–40 CPM | $25.000–$60.000 |
| 10.000–50.000 lon | Dây chuyền tự động cỡ trung bình (6–8 máy) | 40–100 CPM | $60.000–$150.000 |
| > 50.000 lon | Dây chuyền sản xuất hoàn chỉnh (hơn 10 máy, điều khiển tập trung) | 100–2.000+ CPM | $150.000–$500.000+ |
Bước 2 — Hãy lựa chọn mức độ tự động hóa một cách khôn ngoan
Tự động hóa không phải là mục tiêu. Đó là giải pháp nhằm giải quyết các vấn đề về chi phí nhân công, yêu cầu về tính nhất quán và quy mô.
Bán tự động có nghĩa là máy thực hiện các công đoạn chính (đổ đầy, hàn miệng lon), nhưng việc xếp và dỡ lon do con người thực hiện. Phù hợp nhất cho: sản lượng hàng ngày dưới 3.000 lon, thường xuyên thay đổi sản phẩm, chi phí nhân công dưới $5/giờ. Một nửa số nhà máy đóng gói hạt và gia vị trên thế giới đang vận hành hệ thống bán tự động một cách có lợi nhuận.
Hoàn toàn tự động, hoạt động độc lập có nghĩa là máy sẽ tự động xử lý quá trình nạp và xuất sản phẩm, nhưng bạn vẫn phải di chuyển các lon giữa các trạm bằng tay. Phù hợp nhất cho: khối lượng sản xuất hàng ngày từ 3.000 đến 20.000 lon, các doanh nghiệp đang phát triển muốn mở rộng số lượng trạm một cách dần dần.
Dây chuyền sản xuất trọn gói có nghĩa là một băng tải kết nối toàn bộ quy trình, từ máy tháo pallet đến máy xếp pallet. Phù hợp nhất với: sản lượng hàng ngày trên 20.000 lon, cơ cấu sản phẩm ổn định, chi phí nhân công trên $15/giờ. Chi phí đầu tư cao gấp 3–5 lần so với các máy hoạt động độc lập, nhưng việc tiết kiệm chi phí nhân công là lâu dài.
Chiến lược “cầu nối”: bắt đầu với hai hoặc ba máy độc lập hoàn toàn tự động (máy chiết rót + máy hàn miệng chai + máy dán nhãn), chừa khoảng trống trên sàn để lắp đặt băng tải kết nối, và bổ sung máy rửa chai, máy tháo pallet và máy in mã khi sản lượng đủ lớn. Đây là cách mà hầu hết các nhà sản xuất thực phẩm quy mô vừa phát triển thành các dây chuyền sản xuất hoàn chỉnh mà không phải đầu tư quá mức ngay từ ngày đầu tiên.
- 2–3 máy độc lập
- Tải/dỡ hàng thủ công
- Hàng ngày: < 3.000 lon
- 4–5 máy kết nối với nhau
- Tự động nạp/xả
- Hàng ngày: 3.000–20.000 lon
- Hơn 10 máy, điều khiển tập trung
- Một băng tải, từ đầu đến cuối
- Hàng ngày: > 20.000 lon
Bước 3 — Kiểm tra chất lượng sản phẩm và sự tuân thủ trước khi thanh toán
Mua hàng từ xa — đặc biệt là mua hàng xuyên biên giới — làm gia tăng mọi rủi ro. Những bức ảnh về nhà máy trông rất ấn tượng. Bản thông số kỹ thuật đáp ứng đầy đủ mọi yêu cầu. Làm thế nào để bạn có thể xác minh nếu không có vé máy bay?
Năm bước xác minh bạn có thể thực hiện từ xa:
- Chứng từ nguyên liệu thô. Yêu cầu cung cấp các chứng chỉ của nhà máy sản xuất thép không gỉ ghi rõ loại thép (304 hoặc 316) và độ dày. Yêu cầu cung cấp danh sách các thương hiệu linh kiện điện kèm theo hóa đơn của nhà cung cấp — chứ không chỉ là logo trên tờ rơi.
- Video chạy thử. Hãy yêu cầu một đoạn video chưa qua chỉnh sửa ghi lại quá trình hoạt động thực tế của máy của bạn (hoặc một mẫu máy giống hệt) khi xử lý liên tục ít nhất 100 lon. Hãy chú ý đến các yếu tố sau: mức chất đầy ổn định, nắp lon không bị rơi, quá trình chuyển lon giữa các trạm diễn ra trơn tru, và các tín hiệu âm thanh — tiếng nghiến hoặc tiếng lạch cạch là những dấu hiệu cảnh báo sớm.
- Tài liệu kiểm soát chất lượng. Yêu cầu cung cấp bản trống của danh sách kiểm tra đầu vào của nhà máy, sổ ghi chép kiểm tra trong quá trình sản xuất và mẫu báo cáo kiểm tra cuối cùng. Nếu các mẫu này không đầy đủ hoặc không có, thì quy trình đó cũng không đầy đủ hoặc không tồn tại.
- Xác minh chứng nhận. Hãy lấy các số chứng chỉ được cung cấp và tra cứu trên trang web của cơ quan cấp chứng chỉ. Chứng chỉ ISO có thể được xác minh trên cơ sở dữ liệu trực tuyến của cơ quan đăng ký cấp chứng chỉ. Chứng chỉ CE phải tham chiếu đến một chỉ thị cụ thể (2006/42/EC đối với máy móc). Nếu không tra cứu được các số này, hãy từ chối.
- Thử nghiệm mẫu. Ship a batch of your actual product and your actual cans to the manufacturer. Ask them to run a test fill and send you the filled cans back. Inspect fill consistency, seam integrity, and label placement. This is the closest you get to a test drive — and it costs a fraction of one mistake.
If a supplier deflects on any of these five — “we cannot share supplier invoices,” “our test videos are confidential,” “trust our reputation” — you are looking at a red flag, not a negotiation tactic.
Step 4 — Vet Your Supplier With Questions That Reveal Everything
A supplier’s answers to six questions will tell you more than any brochure. Each question targets something spec sheets leave out.
“Can you share contact details for a customer in our industry?”
A good answer names a real company, describes their line configuration, and offers a reference call. A weak answer offers only the country (“we have many customers in the US”) without specifics. Verifiable references are the single strongest signal in machinery purchasing.
“What is your after-sales response time — specifically, in hours?”
A good answer gives a number: “remote diagnosis within 4 hours, on-site engineer dispatched within 48 hours.” A weak answer says “we are always available” without committing to a metric.
“Which brands are in your electrical panel — can you send a photo of an open panel?”
A good answer names Siemens, Schneider, Omron, Mitsubishi, Delta, and sends the photo. A weak answer says “international famous brands” generically.
“Who handles installation and training — is it included or extra?”
A good answer includes on-site installation supervision and operator training in the base quotation. A weak answer bundles them as optional line items that inflate the final price.
“What spare parts do you recommend we stock for year one, and how do you ship them internationally?”
A good answer provides a recommended spares list with part numbers and typical DHL/FedEx transit times to your country. A weak answer says “we can ship when you need something.”
“What exactly does your warranty cover, and how do you handle a claim?”
A good answer: 12 months (minimum), covers parts and remote support, clear claim process with case-number tracking. Better: 16–24 months with annual inspection included.
The supplier that answers all six with specifics has nothing to hide. The supplier that hedges on three or more has everything to hide.
What Does a Can Filling Line Cost? Real Price Ranges and ROI Factors
Can filling lines have no standard price. Cost depends on filling technology, automation level, number of stations, container size range, and build quality. But you can anchor your budget using real market ranges.
| Line Class | Typical Configuration | Price Range (FOB China) | Phù hợp |
|---|---|---|---|
| Entry semi-auto | Filler + seamer (2 standalone units) | $8.000–$25.000 | Startups, < 3,000 cans/day |
| Small auto line | Rinser → filler → seamer → labeler (4–5 linked units) | $25.000–$60.000 | Growing SMEs, 3,000–10,000 cans/day |
| Medium auto line | Depalletizer → rinser → filler → seamer → sterilizer → labeler → coder (6–8 units) | $60.000–$150.000 | Established manufacturers, 10,000–50,000 cans/day |
| Large turnkey line | Full process + palletizer + SCADA control (10+ units) | $150.000–$500.000+ | High-volume plants, > 50,000 cans/day |
Now the ROI question: is it worth it?
Calculate it simply. If a $30,000 small automatic line eliminates two packaging workers earning $600/month each, that is $14,400 in annual labor savings. Add the value of higher throughput, fewer rejects, and consistent fill levels — and the line pays for itself in 18–24 months. Every can it fills after that is pure margin improvement.
A can filling line is not an expense. It is an employee that never calls in sick, never makes a filling error, and works a double shift without overtime. Treat the investment that way, and the numbers make themselves.
If you are evaluating can filling line suppliers and want to discuss how a specific configuration would work for your product and production targets, Levapack’s engineering team offers a no-obligation consultation. Reach out through the contact page with your product details and daily volume target.
Tài liệu tham khảo
- U.S. Food and Drug Administration. “Current Good Manufacturing Practices (CGMPs) for Food and Dietary Supplements.” 2024. https://www.fda.gov/food/guidance-regulation-food-and-dietary-supplements/current-good-manufacturing-practices-cgmps-food-and-dietary-supplements
- eCFR. “21 CFR Part 110 — Current Good Manufacturing Practice in Manufacturing, Packing, or Holding Human Food.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-110
- AZoM. “Food Grade Stainless Steel: 304 vs 316.” 2025. https://www.azom.com/article.aspx?ArticleID=24472
- CDA France. “Comparison: Semi-Automatic vs Automatic Filling Machines.” 2025. https://cdafrance.com/en/news-of-cda-labeling-filling-machines/comparison-semi-automatic-vs-automatic-filling-machines/
- Levapack. “Quality Certifications.” https://www.levapack.com/quality/
- Levapack. “Custom Can Filling Line Configurations.” https://www.levapack.com/customization/
- Levapack. “Case Studies.” https://www.levapack.com/case-studies/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. “Wholesale Can Packaging Machines Manufacturer.” https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL