
Các loại máy dán nhãn chính mà mọi quản lý bộ phận đóng gói đều cần biết
Trong quy trình mua sắm bao bì hiện đại tồn tại một sự lệch pha cơ bản: việc lựa chọn thiết bị dán nhãn dựa trên tốc độ được quảng cáo thay vì các đặc tính vật lý của sản phẩm. Sự không phù hợp này dẫn đến tình trạng dừng máy vi mô liên tục, tỷ lệ sản phẩm bị loại bỏ cao không thể chấp nhận được do nhãn bị lệch, và chi phí vận hành tăng cao. Để đạt được sự tích hợp liền mạch và bảo vệ Hiệu quả Tổng thể của Thiết bị (OEE), các nhà quản lý sản xuất phải hiểu rõ cấu trúc cơ khí của hệ thống dán nhãn. Hướng dẫn toàn diện này phân tích chi tiết các loại máy dán nhãn chính, cơ chế vật lý cơ bản của chúng, và các thông số chiến lược cần thiết để loại bỏ thời gian ngừng hoạt động và đảm bảo việc trưng bày thương hiệu hoàn hảo trên kệ bán lẻ.
Lựa chọn máy dán nhãn phù hợp với hình dạng thùng chứa và logic ứng dụng
Tiêu chí chính để lựa chọn máy dán nhãn không bao giờ là năng suất của máy, mà là hình dạng và độ ổn định của bao bì. Hình dạng của sản phẩm quyết định hệ thống xử lý cơ khí cần thiết để giữ ổn định sản phẩm trong khoảng thời gian quan trọng chỉ vài mili giây khi dán nhãn. Nếu kiến trúc của máy không phù hợp với hình dạng của bao bì, việc dán nhãn chắc chắn sẽ thất bại.
| Hình học container | Cơ chế xử lý bắt buộc | Các ứng dụng công nghiệp điển hình |
|---|---|---|
| Hình trụ (Ổn định) | Dây đai quấn thẳng hoặc quay / Con lăn định vị 3 điểm | Chai đựng đồ uống, lọ thủy tinh, lon thiếc/nhôm đã được đổ đầy, lon xịt |
| Hình phẳng và hình bầu dục (nhiều mặt) | Căn chỉnh xích + Dây đai cố định phía trên (Rất quan trọng để ngăn ngừa hiện tượng lệch) | Chai dầu gội, bình dầu động cơ, hộp đựng chất tẩy rửa, hộp đựng mỹ phẩm |
| Không đều & Không ổn định | Máy dán nhãn quấn ngang, con lăn trunnion hoặc hệ thống đĩa tùy chỉnh | Ống son môi, ống thủy tinh, ống bóp mềm, lọ |
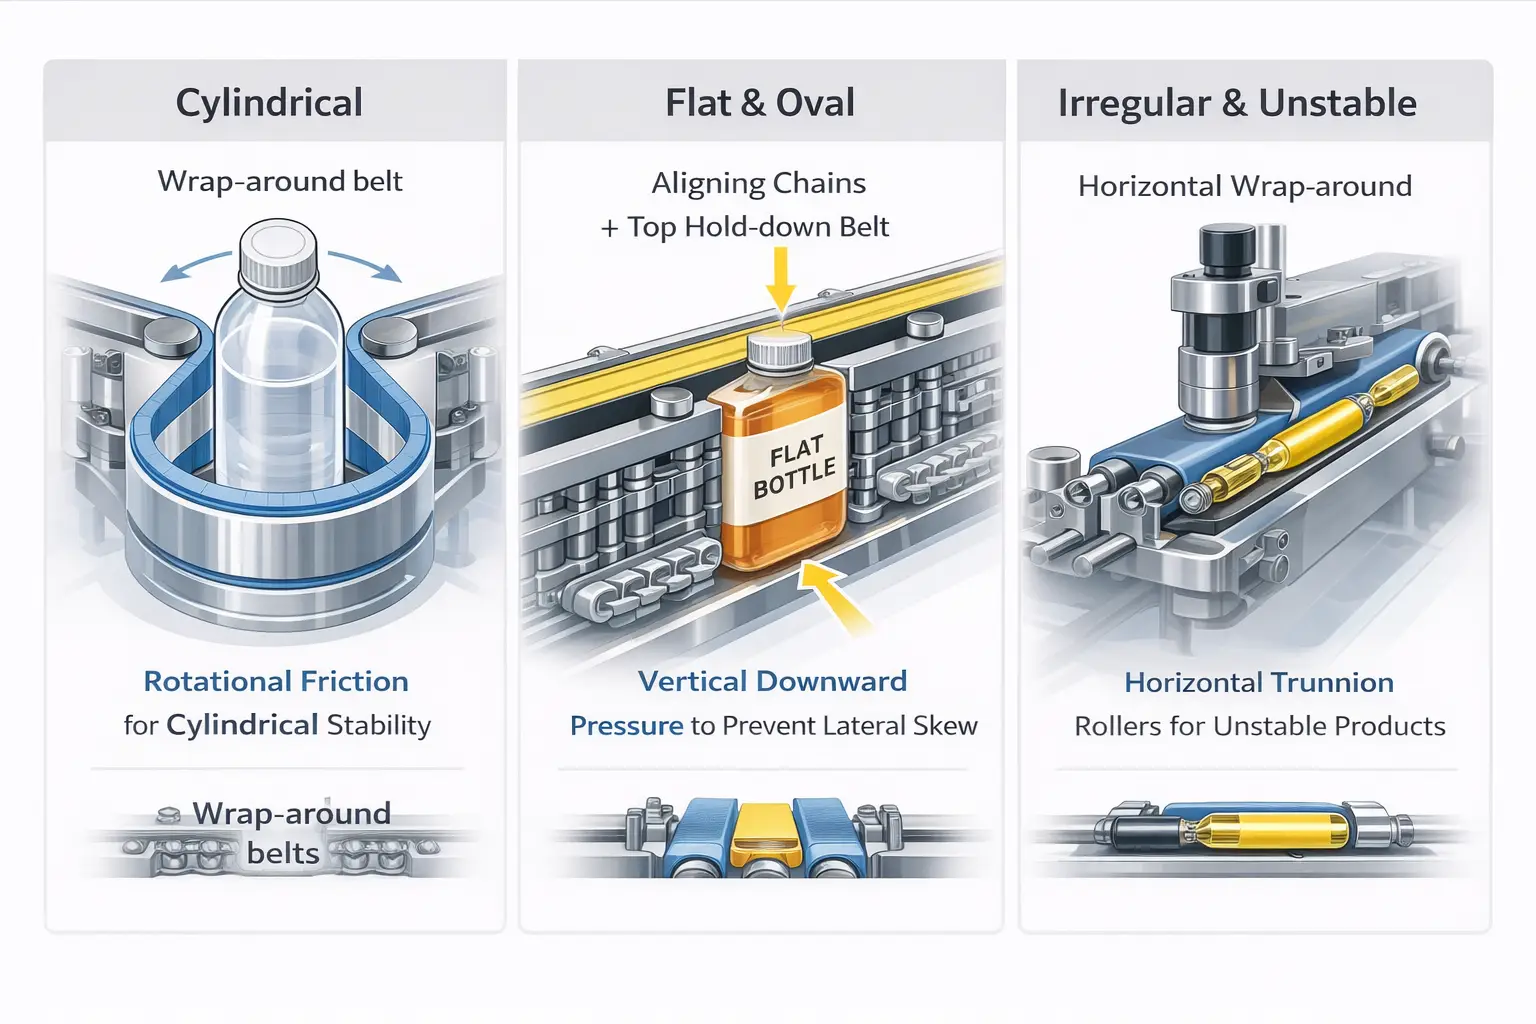
Khả năng tương thích về hình học của container
Hộp hình trụ
Đối với các hình trụ ổn định, đứng thẳng như chai nước giải khát tiêu chuẩn và lọ thủy tinh, tiêu chuẩn công nghiệp là máy dán nhãn quấn quanh. Các máy này hoạt động dựa trên ma sát quay. Hộp đựng di chuyển dọc theo băng tải và đi qua một đai xốp quay hoặc cơ chế định vị ba điểm (gồm một con lăn truyền động, một con lăn đỡ và một con lăn ép). Khi cuộn nhãn phân phối mép trước của nhãn lên bình chứa, cơ chế quay sẽ xoay chai, quấn nhãn hoàn hảo quanh chu vi của chai. Thách thức kỹ thuật ở đây nằm ở việc xử lý độ thuôn (góc nghiêng) của chai thủy tinh hoặc nhựa; ngay cả độ thuôn chỉ một độ cũng đòi hỏi phải có đầu dán nghiêng chuyên dụng và đai quấn hình nón để ngăn nhãn xoắn lên hoặc xoắn xuống trong quá trình dán.
Hộp phẳng và hình bầu dục
Khi chuyển từ hình trụ hoàn hảo sang bình chứa phẳng hoặc hình bầu dục — chẳng hạn như chai dầu gội đầu hay bình dầu động cơ — các nguyên lý vật lý của quá trình dán nhãn sẽ thay đổi đáng kể. Bạn không thể xoay bình chứa được nữa. Thay vào đó, nhãn phải được lau dọc theo thành bình khi bình di chuyển theo đường thẳng. Lỗi kỹ thuật nghiêm trọng nhất trong quá trình dán nhãn cho bình phẳng là sự lệch ngang. Khi miếng đệm dán nhãn hoặc bàn chải lau chạm vào thành bình, nó sẽ tạo ra một lực ngang. Nếu bình không được cố định chắc chắn, nó sẽ xoay nhẹ trên băng tải, khiến nhãn được dán ở một góc lệch. Do đó, máy dán nhãn cho bình phẳng hoặc hình bầu dục phải được trang bị các chuỗi căn chỉnh (để căn giữa và định hướng chai một cách hoàn hảo) và một đai kẹp phía trên (để tạo lực ép dọc xuống, giữ chặt chai trên băng tải, chống lại các lực tác động từ hai bên).
Các thùng chứa không đều và không ổn định
Các sản phẩm có trọng tâm cao hoặc diện tích đáy quá nhỏ để có thể đứng thẳng trên băng tải đang chuyển động — chẳng hạn như son môi, ống thuốc hoặc ống mỹ phẩm mềm — không thể được xử lý trên các băng tải thẳng đứng tiêu chuẩn. Việc cố gắng thực hiện điều này sẽ dẫn đến tình trạng sản phẩm rơi xuống, gây ra tình trạng kẹt nghiêm trọng. Giải pháp cơ khí cho vấn đề này là máy dán nhãn bao quanh ngang. Trong cấu trúc này, sản phẩm được đưa từ phễu vào các con lăn trunnion ngang. Sản phẩm nằm phẳng, được giữ chắc chắn giữa các con lăn và được xoay ngang trong khi dán nhãn. Đối với các sản phẩm có hình dạng đặc biệt không thể lăn, hệ thống đĩa chứa tùy chỉnh (khay vận chuyển) được sử dụng để vận chuyển sản phẩm qua trạm dán nhãn với độ cứng tuyệt đối.
Quy trình dán nhãn và logic phạm vi áp dụng
Dán nhãn đơn và dán nhãn trước/sau
Việc xác định một sản phẩm cần dán một nhãn duy nhất hay cần dán nhãn cả mặt trước và mặt sau sẽ quyết định số lượng đầu dán nhãn cũng như logic đồng bộ hóa của PLC (Bộ điều khiển logic lập trình). Việc dán nhãn cả mặt trước và mặt sau đòi hỏi hai đầu phun phải hoạt động hoàn toàn đồng bộ. Cơ chế đẩy-kéo của bộ cuộn băng phải được hiệu chỉnh chính xác để đảm bảo rằng khi chai đi qua giữa hai đầu phun, cả hai nhãn đều được dán đồng thời và đối xứng. Sự lệch vị trí dù chỉ một milimét cũng có thể làm hỏng sự đối xứng thẩm mỹ của một sản phẩm bán lẻ cao cấp.
Phạm vi bảo hiểm dán nhãn bao quanh
Khi nhãn cần bao phủ toàn bộ chu vi của một thùng chứa hình trụ, độ chính xác của phần chồng mí trở thành tiêu chí chất lượng hàng đầu. Nếu thùng chứa bị trượt trong quá trình quay, hoặc nếu độ căng của cuộn nhãn dao động, mép sau của nhãn sẽ không khớp hoàn hảo với mép trước, dẫn đến khe hở khó coi hoặc đường nối bị lệch. Các hệ thống quấn nhãn cao cấp sử dụng cơ chế định hướng điều khiển bằng servo để đảm bảo dung sai chồng mí luôn nằm trong giới hạn nghiêm ngặt ±1mm.
Nhãn chống giả mạo và nhãn dán góc
Trong các ngành công nghiệp chịu sự quản lý chặt chẽ như dược phẩm, điện tử (bao bì 3C) và mỹ phẩm cao cấp, việc sử dụng tem niêm phong chống giả mạo là bắt buộc. Máy dán nhãn góc được thiết kế để dán một nhãn duy nhất qua hai mặt phẳng liền kề của thùng carton — thường là dán nhãn lên mặt trên và sử dụng một bộ đập khí nén phụ hoặc bàn chải cơ giới để nhanh chóng gấp phần nhãn còn lại xuống 90 độ dọc theo mặt bên. Quy trình tuân thủ này đòi hỏi độ chính xác cực cao, vì bất kỳ hiện tượng bong bóng hay rách nào của tem chống giả trong quá trình gấp sẽ kích hoạt hệ thống kiểm tra hình ảnh ở giai đoạn sau tự động loại bỏ sản phẩm.
Các công nghệ dán nhãn theo phương pháp bôi keo và vật liệu
Phương pháp mà nhãn bám dính vào bao bì quyết định phân loại tổng quát của máy dán nhãn. Sự lựa chọn này đòi hỏi phải đạt được sự cân bằng tinh tế giữa các yêu cầu về trình bày hình ảnh, các tiêu chuẩn của môi trường sản xuất và chi phí vận hành dài hạn (OpEx) do chi phí vật tư tiêu hao gây ra.
Hệ thống nhạy áp (tự dính)
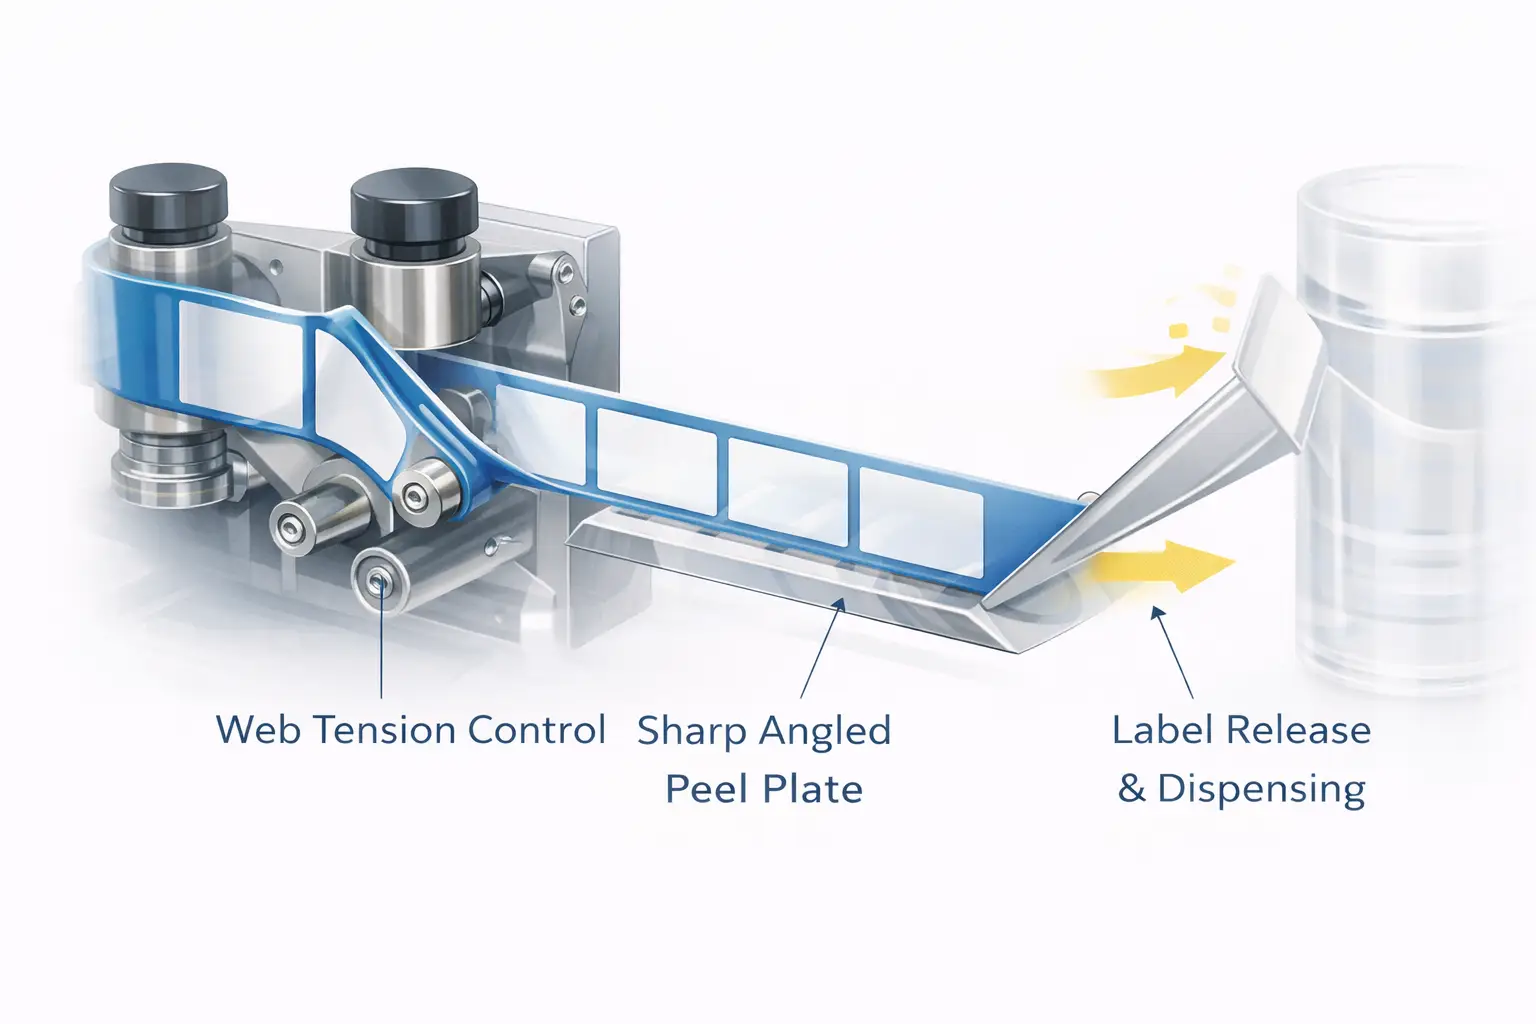
Máy dán nhãn nhạy áp là công nghệ chiếm ưu thế tuyệt đối trong ngành đóng gói hiện đại, đặc biệt là trong các lĩnh vực dược phẩm, mỹ phẩm cao cấp và thực phẩm đặc sản. Các máy này sử dụng nhãn in sẵn được cuộn trên một cuộn liên tục có lớp lót chống dính (giấy lót). Cuộn nhãn được luồn qua một loạt các cánh tay điều chỉnh độ căng và được kéo qua một “tấm bóc” sắc nhọn, có góc nghiêng. Do vật liệu nhãn cứng hơn lớp giấy lót mỏng, việc kéo mạnh lớp giấy lót qua tấm bóc sẽ khiến nhãn bong ra và bắn về phía trước lên thùng chứa đang di chuyển, nơi nhãn sẽ ngay lập tức được lau sạch hoặc cán phẳng.
Ưu điểm và tác động đến chi phí hoạt động (OpEx): Ưu điểm chính của công nghệ nhạy áp là độ sạch tuyệt đối và khả năng sẵn sàng sử dụng ngay lập tức. Không cần làm nóng keo, không phải dọn dẹp lộn xộn và không có nguy cơ nhiễm bẩn do chất kết dính — điều này khiến công nghệ này trở thành lựa chọn bắt buộc cho các phòng sạch tuân thủ nghiêm ngặt GMP (Thực hành sản xuất tốt). Công nghệ này cũng hỗ trợ các hình dạng nhãn cực kỳ phức tạp và các ứng dụng “trông như không có nhãn” trong suốt trên nền trong suốt. Tuy nhiên, từ góc độ chi phí, nhãn nhạy áp lực có chi phí vật tư tiêu hao trên mỗi đơn vị cao hơn so với các phương pháp khác, phần lớn là do lớp lót silicon bị lãng phí, vốn phải liên tục được cuộn lại và vứt bỏ.
Công nghệ ống co nhiệt
Khi một thương hiệu cần phủ hình ảnh toàn diện 360 độ, từ trên xuống dưới trên một bao bì có hình dạng cong phức tạp theo không gian 3D (chẳng hạn như chai nước uống thể thao có đường cong uốn lượn hoặc bình xịt có hình đồng hồ cát), nhãn dán phẳng không thể ôm sát hình dạng đó mà không gây ra hiện tượng nhăn nheo nghiêm trọng. Giải pháp kỹ thuật là máy dán nhãn ống co. Máy này cuộn ra một ống màng polymer liên tục (thường là PETG hoặc PVC), cắt nó thành các đoạn có chiều dài chính xác bằng bộ dao quay, và bắn ống co xuống bao bì thông qua một trục gá hạ xuống.
Sau khi được bọc màng, thùng chứa sẽ đi qua một đường hầm co nhiệt. Đường hầm hơi nước thường được ưu tiên sử dụng cho các đường cong phức tạp vì chúng đảm bảo sự truyền nhiệt đồng đều ở góc 360 độ, buộc polymer co lại và ôm sát hoàn hảo theo hình dạng bề mặt của thùng chứa. Đường hầm sưởi ấm bằng bức xạ điện cũng được sử dụng cho các ứng dụng đơn giản hơn hoặc trong những trường hợp không được phép có độ ẩm từ hơi nước. Điều quan trọng nhất là: Kỹ thuật bọc ống co nhiệt là chỉ một phương pháp khả thi với năng suất cao để trang trí các lon nhôm rỗng, không chịu áp suất, vì việc tác động lực ép cơ học từ bên hông lên lon rỗng sẽ làm nó bị bẹp.
Hệ thống keo ướt và keo nóng chảy
Đối với các sản phẩm có sản lượng lớn và biên lợi nhuận thấp, việc giảm chi phí nhãn mác trên mỗi đơn vị sản phẩm là điều tối quan trọng. Đây chính là lĩnh vực mà các hệ thống keo ướt và keo nóng chảy phát huy ưu thế.
Máy dán nhãn bằng keo ướt (keo lạnh): Từ lâu đã là xương sống của ngành công nghiệp đồ uống, máy dán keo ướt lấy từng nhãn giấy đã được cắt và xếp chồng từ một hộp đựng. Một pallet quay sẽ phủ một lớp mỏng keo lạnh, keo gốc nước hoặc keo nhựa lên nhãn trước khi nhãn được dán lên bao bì. Keo ướt có độ bền cực cao trong môi trường lạnh và ẩm ướt, khiến nó trở thành tiêu chuẩn cho các chai bia thủy tinh phải chịu hiện tượng ngưng tụ nghiêm trọng.
Hệ thống keo nóng chảy (cấp liệu dạng cuộn): Chiếm lĩnh ngành nước đóng chai và nước giải khát có ga (CSD), các máy dán keo nóng chảy sử dụng các cuộn màng BOPP (Polypropylene định hướng hai trục) giá rẻ dạng liên tục. Máy cắt màng, sau đó một trống chân không chuyển màng qua trục lăn keo, nơi một dải keo nóng chảy siêu mỏng được bôi lên. chỉ vào mép trước và mép sau của nhãn. Sau đó, nhãn được quấn quanh chai với tốc độ cực nhanh. Nhờ loại bỏ hoàn toàn lớp lót phía sau và giảm thiểu lượng keo sử dụng, hệ thống keo nóng chảy giúp giảm thiểu chi phí vận hành (OpEx) từ vật tư tiêu hao xuống mức thấp nhất có thể, cho phép các dây chuyền sản xuất tốc độ cao hoạt động liên tục với chi phí vật liệu phát sinh tối thiểu.
Các thành phần cốt lõi quyết định độ chính xác và tốc độ
Hai chiếc máy có thể trông giống hệt nhau trên dây chuyền sản xuất, nhưng một chiếc hoạt động hoàn hảo suốt một thập kỷ, trong khi chiếc còn lại lại gây ra tình trạng tắc nghẽn hàng ngày, nhãn in lệch và các lô hàng bị loại. Yếu tố tạo nên sự khác biệt lại ẩn giấu bên dưới khung máy bằng thép không gỉ: đó chính là kiến trúc truyền động điện và hệ thống cảm biến.
Hệ thống truyền động: Động cơ bước so với động cơ servo
Bộ phận phân phối của máy dán nhãn cảm ứng áp lực — cơ chế chịu trách nhiệm đẩy nhãn ra khỏi tấm bóc vào đúng thời điểm (tính bằng microgiây) khi chai đến — được vận hành bởi động cơ bước hoặc động cơ servo. Việc nắm rõ sự khác biệt này là đánh giá kỹ thuật quan trọng nhất mà một quản lý đóng gói phải thực hiện.
| Thông số kỹ thuật | Động cơ bước (vòng hở) | Động cơ servo (vòng kín) |
|---|---|---|
| Cơ chế kiểm soát | Vòng hở (Nhận lệnh xung, không có cơ chế phản hồi vị trí) | Vòng kín (Phản hồi vị trí liên tục theo thời gian thực thông qua bộ mã hóa tích hợp) |
| Thông lượng tối ưu | Quy mô nhỏ đến trung bình (< 150 chai mỗi phút) | Quy mô từ trung bình đến siêu lớn (200 – 1.000+ chai mỗi phút) |
| Độ chính xác và độ tin cậy | Dễ xảy ra hiện tượng “bỏ sót bước” khi mô-men xoắn cao, dẫn đến sai lệch vị trí. | Tự động điều chỉnh vị trí một cách linh hoạt. Duy trì dung sai nghiêm ngặt ±1mm. |
Thực tế trong lĩnh vực kỹ thuật: Động cơ bước hoạt động theo kiểu “mù”. PLC ra lệnh cho nó quay chính xác 1.000 bước để phân phối một nhãn. Nếu lực cản cơ học (như cuộn nhãn nặng hoặc sự tăng đột ngột của lực căng) khiến động cơ bỏ sót 5 bước về mặt vật lý, động cơ sẽ không nhận biết được điều này. Nhãn tiếp theo sẽ được phân phối chậm trễ, và lỗi này sẽ tích lũy trong suốt ca làm việc cho đến khi các nhãn hoàn toàn không còn trúng vào khu vực mục tiêu. Ngược lại, động cơ servo được trang bị bộ mã hóa tích hợp. Nó liên tục giao tiếp với PLC, xác minh vị trí vật lý chính xác của mình hàng nghìn lần mỗi giây. Nếu nó bị chậm trễ chỉ một phần nhỏ milimet, nó sẽ ngay lập tức hút thêm dòng điện để điều chỉnh sự chênh lệch. Đối với bất kỳ dây chuyền nào chạy trên 200 BPM, hoặc các dây chuyền yêu cầu dung sai ±1mm, hệ thống truyền động servo vòng kín là một yêu cầu tuyệt đối không thể thỏa hiệp.
Công nghệ cảm biến và phát hiện vật liệu
Bộ điều khiển logic lập trình (PLC) của máy dán nhãn đóng vai trò như “bộ não” của máy, còn các cảm biến chính là “đôi mắt” của nó. Nếu cảm biến không thể xác định chính xác khoảng cách giữa các nhãn trên cuộn, máy sẽ phân phối nhãn một cách không đều, dẫn đến lãng phí cả cuộn nhãn và khiến dây chuyền sản xuất phải dừng lại.
Độ mờ thông thường: Mẫu máy chủ chủ lực tiêu chuẩn trong ngành là cảm biến quang điện (thường được gọi là “mắt điện”). Thiết bị này phát ra một chùm ánh sáng xuyên qua cuộn nhãn. Chỉ riêng lớp lót phía sau mới cho ánh sáng đi qua, còn khi kết hợp lớp lót với nhãn giấy thì ánh sáng sẽ bị chặn lại. Cảm biến ghi nhận sự khác biệt về cường độ ánh sáng này để xác định khoảng trống giữa các nhãn.
Thử thách “Transparent”: Ngành công nghiệp mỹ phẩm và đồ uống sử dụng rất nhiều nhãn màng trong suốt theo phong cách “không nhãn”. Nếu bạn đưa một nhãn trong suốt trên lớp lót PET trong suốt qua cảm biến quang điện, ánh sáng sẽ đi thẳng qua cả hai. Máy không thể “nhìn thấy” nhãn, và nó sẽ liên tục cuộn toàn bộ cuộn nhãn xuống sàn. Để xử lý các vật liệu màng trong suốt, hệ thống điện phải được nâng cấp. Giải pháp là một cảm biến siêu âm, phương pháp này phát các sóng âm tần số cao qua lớp màng và đo độ suy giảm âm thanh (sự chênh lệch độ dày ở cấp độ vi mô giữa lớp lót đơn thuần so với lớp lót có nhãn). Ngoài ra, một cảm biến điện dung có thể được áp dụng, phương pháp này đo độ biến thiên điện môi của vật liệu, chứng tỏ độ tin cậy vượt trội đối với các nhãn trong suốt có in dập lá kim loại hoặc mực kim loại đậm đặc.
Lựa chọn thiết bị: Tốc độ, khả năng tích hợp và chuyển đổi
Việc mua sắm máy dán nhãn chỉ dựa trên các chỉ số hiệu suất riêng lẻ là một cái bẫy nguy hiểm. Trong một nhà máy sản xuất hiện đại, máy dán nhãn là một thành phần trong một hệ sinh thái liên kết chặt chẽ. Giá trị thực sự của nó được quyết định bởi mức độ đồng bộ trơn tru với các thiết bị ở các công đoạn trước và sau, cũng như tốc độ tái cấu hình để phù hợp với các lô sản phẩm khác nhau.
Máy dán nhãn độc lập so với hệ thống đồng bộ tích hợp
Hoạt động độc lập: Các máy dán nhãn thủ công và bán tự động thường có tốc độ tối đa khoảng 30 đến 50 chai mỗi phút (BPM). Các thiết bị độc lập này yêu cầu người vận hành phải nạp chai thủ công, kích hoạt bàn đạp chân hoặc công tắc vi mô, và lấy sản phẩm đã hoàn thành ra. Mặc dù rất tiết kiệm chi phí và phù hợp với các phòng thí nghiệm R&D, các nhà máy bia thủ công hoặc sản xuất rời rạc với khối lượng nhỏ, nhưng việc phụ thuộc vào nhịp độ làm việc của con người đã hạn chế nghiêm trọng năng suất và gây ra sự biến động do lỗi con người trong tính nhất quán của vị trí dán nhãn trong suốt ca làm việc dài.
Hệ thống chìa khóa trao tay đồng bộ tích hợp: Đối với sản xuất quy mô công nghiệp, máy dán nhãn phải được tích hợp hoàn toàn vào dòng băng tải. Kiến trúc tuyến tính (Inline) xử lý chai khi chúng di chuyển dọc theo băng tải thẳng, đây là giải pháp tối ưu cho các dây chuyền có công suất trung bình đến cao, hoạt động ở mức từ 50 đến 300 BPM. Các dây chuyền này mang lại sự cân bằng tuyệt vời giữa tốc độ và độ đơn giản về mặt cơ khí. Đối với các tập đoàn đồ uống toàn cầu vận hành ở mức từ 400 đến trên 1.000 BPM, các nguyên lý vật lý tuyến tính đã đạt đến giới hạn. Các dây chuyền này đòi hỏi Máy dán nhãn bánh sao quay. Các chai được chuyển từ băng tải chính sang một băng chuyền xoay khổng lồ, quay liên tục, nơi các đĩa đựng chai riêng lẻ – được điều khiển bằng cơ khí hoặc động cơ servo – xoay chai một cách hoàn hảo, trong khi nhiều trạm dán nhãn cùng lúc dán nhãn mặt trước, mặt sau và cổ chai với tốc độ chóng mặt.
Tích hợp và điều khiển dây chuyền
Một máy dán nhãn hoạt động trong điều kiện chân không là vô dụng. Bộ điều khiển logic khả trình (PLC) của máy phải thiết lập một kết nối I/O (Đầu vào/Đầu ra) ổn định với máy chiết rót ở giai đoạn trước và máy đóng thùng ở giai đoạn sau. Nếu máy đóng thùng ở giai đoạn sau bị kẹt, máy dán nhãn phải ngay lập tức nhận được tín hiệu dừng để ngăn chặn các thùng chứa chất đống, đè lên nhau và gây ra thảm họa nghiêm trọng trên dây chuyền sản xuất.
Hơn nữa, việc tích hợp nâng cao đòi hỏi điều khiển cấp tốc độ. Nếu máy chiết rót ở khâu trước giảm tốc độ từ 200 BPM xuống 150 BPM do sự thay đổi độ nhớt của sản phẩm, hệ thống theo dõi bộ mã hóa của máy dán nhãn phải giảm tốc độ băng tải và các đầu phân phối một cách linh hoạt để phù hợp hoàn hảo với nhịp độ mới. Tích hợp vật lý cũng quan trọng không kém; việc điều chỉnh chiều cao băng tải không phù hợp hoặc thiếu các bàn tích lũy (khu vực đệm) có kích thước phù hợp trước và sau máy dán nhãn sẽ dẫn đến các lần dừng vi mô thường xuyên (chu kỳ khởi động-dừng), điều này làm giảm đáng kể tuổi thọ của động cơ và làm suy giảm OEE của dây chuyền.
Cơ chế chuyển đổi nhanh để đảm bảo tính linh hoạt khi sản xuất nhiều SKU
Đối với các nhà đóng gói theo hợp đồng (OEM/ODM) đang quản lý danh mục sản phẩm đa dạng, một máy móc hoạt động ở tốc độ 300 BPM nhưng lại mất bốn giờ để điều chỉnh cho phù hợp với hình dáng chai mới sẽ trở thành gánh nặng tài chính. Khả năng linh hoạt về mặt cơ khí của máy móc có ảnh hưởng trực tiếp đến lợi nhuận ròng.
Khi đánh giá một máy dành cho các dây chuyền sản xuất nhiều SKU, hãy ưu tiên cơ chế điều chỉnh không cần dụng cụ. Người vận hành không cần phải dùng cờ-lê hay chìa Allen để điều chỉnh thanh dẫn, chiều cao đầu phun hoặc vị trí cảm biến. Các máy móc chất lượng cao sử dụng các bánh xe điều chỉnh kết hợp với thiết bị hiển thị vị trí kỹ thuật số (bộ đếm SIKO). Nếu bạn chuyển từ chai tròn 500ml sang chai vuông 1L, người vận hành chỉ cần xoay các bánh xe điều khiển đến các thông số số đã được ghi chép sẵn trong sổ công thức. Kết hợp với các bộ phận thay thế nhanh (như bánh xe sao từ tính hoặc thanh dẫn lắp nhanh), nguyên tắc SMED (Thay đổi khuôn trong một phút) có thể được áp dụng, giúp rút ngắn thời gian chuyển đổi cơ khí vốn tốn 2 giờ xuống còn một quy trình 15 phút có thể dự đoán và lặp lại được, từ đó tiết kiệm được hàng giờ thời gian sản xuất có lợi nhuận.
Ứng dụng trong công nghiệp và các hạn chế liên quan đến vật liệu cụ thể
Các máy móc đa năng không thể hoạt động bền bỉ trong các môi trường công nghiệp khắc nghiệt. Các thị trường ngách khác nhau đặt ra những hạn chế về mặt vật lý rất nghiêm ngặt và các tiêu chuẩn quy định không thể thỏa hiệp, từ đó chi phối chặt chẽ việc thiết kế kỹ thuật của máy móc.
Dán nhãn cho thực phẩm, đồ uống và lon nhôm
Thiết bị được lắp đặt tại các cơ sở thực phẩm và đồ uống phải đáp ứng được các quy trình vệ sinh nghiêm ngặt. Khung máy phải được chế tạo từ thép không gỉ loại 304 hoặc 316, kèm theo tủ điện kín hoàn toàn đạt tiêu chuẩn IP65 hoặc IP67 để chịu được quá trình rửa áp lực cao và các chất tẩy rửa ăn mòn mà không gây chập điện.
Tục lệ liên quan đến nắp lon nhôm: Trong lĩnh vực đóng gói đồ uống, lon nhôm gặp phải một hạn chế vật lý quan trọng. Một lon nhôm rỗng, không chịu áp suất có độ bền trục (từ trên xuống) cao nhưng độ bền hướng tâm (từ bên này sang bên kia) gần như bằng không. Bạn không thể dán nhãn dính áp lực lên các lon nhôm rỗng bằng cách sử dụng các dây đai quấn quanh tiêu chuẩn. Áp lực ngang từ miếng bọt biển lau sẽ ngay lập tức làm vỡ các thành mỏng, dẫn đến tỷ lệ phế liệu 100%. Việc dán nhãn nhạy áp lực lên lon phải được thực hiện nghiêm ngặt ở công đoạn sau, sau đó Lon đã được đổ đầy, bơm thêm nitơ lỏng (nếu là loại không có ga) và hàn miệng, tạo ra áp suất bên trong cần thiết để chịu được lực tác động từ quy trình dán nhãn. Nếu bắt buộc phải trang trí lon rỗng trước khi đổ đầy, công nghệ ống co nhiệt (không tạo áp lực ngang) là giải pháp kỹ thuật duy nhất.
Tuân thủ quy định về dược phẩm và mỹ phẩm
Ngành dược phẩm hoạt động trong khuôn khổ các quy định không khoan nhượng. Hệ thống dán nhãn trong ngành này phải tuân thủ các tiêu chuẩn GMP nghiêm ngặt và các yêu cầu của FDA 21 CFR Phần 11, theo đó bắt buộc phải có khả năng truy xuất nguồn gốc dữ liệu chặt chẽ, chữ ký điện tử và nhật ký kiểm toán. Để đảm bảo tuân thủ, các doanh nghiệp dán nhãn dược phẩm thường tích hợp Hệ thống In và Dán (P&A)—tích hợp máy in truyền nhiệt trực tiếp vào đầu dán nhãn để in động mã lô, ngày hết hạn và mã vạch ma trận 2D có số sê-ri trên từng nhãn ngay trước khi dán. Hệ thống này được kết hợp với các camera kiểm tra Machine Vision tốc độ cao, thực hiện chức năng OCV (Xác minh ký tự quang học) để loại bỏ ngay lập tức bất kỳ chai nào có mã vạch bị lem hoặc thiếu nhãn.
Trong ngành mỹ phẩm cao cấp, thách thức hoàn toàn nằm ở khía cạnh thẩm mỹ. Phong cách “clear-on-clear” cao cấp đòi hỏi phải dán nhãn trong suốt lên bề mặt thủy tinh hoặc acrylic trong suốt mà không để lại dù chỉ một bọt khí siêu nhỏ. Điều này yêu cầu các cơ chế lau bằng gạt cao su chuyên dụng, mật độ cao cùng hệ thống kiểm soát độ căng cực kỳ chính xác do động cơ servo điều khiển, nhằm đảm bảo nhãn được dán phẳng hoàn hảo, bởi ngay cả khuyết điểm thị giác nhỏ nhất cũng có thể làm tổn hại đến hình ảnh thương hiệu.
Cơ cấu chi phí và hiệu quả hoạt động (OpEx so với CapEx)
Việc mua sắm máy dán nhãn chỉ dựa trên các chỉ số hiệu suất riêng lẻ là một cái bẫy nguy hiểm. Trong một nhà máy sản xuất hiện đại, máy dán nhãn là một thành phần trong một hệ sinh thái liên kết chặt chẽ. Giá trị thực sự của nó được quyết định bởi mức độ đồng bộ trơn tru với các thiết bị ở các công đoạn trước và sau, cũng như tốc độ tái cấu hình để phù hợp với các lô sản phẩm khác nhau.
Chi phí đầu tư ban đầu (CapEx)
Chi phí đầu tư (CapEx) cơ bản của một máy dán nhãn phụ thuộc vào kiến trúc truyền động và cấu trúc khung máy. Việc nâng cấp từ máy tuyến tính sử dụng động cơ bước lên hệ thống tuyến tính hoàn toàn sử dụng động cơ servo sẽ làm tăng giá mua ban đầu, nhưng đảm bảo độ ổn định ở tốc độ cao. Việc chuyển sang sử dụng máy dán nhãn quay đa trạm tốc độ cao đòi hỏi một khoản đầu tư CapEx khổng lồ, chỉ phù hợp với các nhà máy sản xuất đồ uống quy mô công nghiệp, nơi sản lượng khổng lồ đủ để bù đắp chi phí khấu hao. Hơn nữa, các mô-đun tùy chỉnh cần thiết cũng làm thay đổi đáng kể chi phí đầu tư. Việc tích hợp các hệ thống xử lý đĩa tùy chỉnh cho các chai không ổn định, thêm máy thổi khí ion hóa để loại bỏ tĩnh điện khỏi nhãn màng trong suốt, hoặc lắp thêm camera kiểm tra thị giác công nghiệp Cognex hoặc Keyence sẽ làm tăng chi phí ban đầu, nhưng đây là những khoản đầu tư cần thiết để đảm bảo sản phẩm đầu ra không có lỗi.
Vật tư tiêu hao và chi phí ngừng hoạt động tiềm ẩn (OpEx)
Nguồn thất thoát tài chính thực sự trong một dây chuyền đóng gói lại ẩn chứa trong chi phí vận hành (OpEx). Khi phân tích các vật tư tiêu hao, nhãn dính áp lực vốn có mức giá cao hơn do bạn phải trả tiền cho lớp lót silicon phía sau, thứ cuối cùng sẽ được cuộn lại thành phế liệu và vứt bỏ. Ngược lại, hệ thống sử dụng màng BOPP không có lớp lót, được cấp liệu dạng cuộn bằng keo nóng chảy, giúp giảm đáng kể chi phí trên mỗi chai, khiến đây trở thành lựa chọn hợp lý duy nhất cho các sản phẩm có sản lượng lớn và biên lợi nhuận thấp như nước đóng chai.
Tuy nhiên, chi phí OpEx tiềm ẩn gây thiệt hại lớn nhất chính là thời gian ngừng hoạt động do thiết bị kém chất lượng. Một máy dán nhãn giá rẻ sử dụng động cơ bước vòng hở sẽ thường xuyên bị mất đồng bộ. Điều này dẫn đến việc nhãn bị nhăn hoặc dán lệch. Bạn không chỉ phải chịu chi phí cho nhãn bị lãng phí và sản phẩm bên trong chai bị hỏng, mà còn phải gánh thêm chi phí nhân công để dừng dây chuyền, xử lý kẹt nhãn, hiệu chỉnh lại máy và khởi động lại. Khi một máy gây ra 15 phút thời gian ngừng hoạt động mỗi ca trên một dây chuyền có công suất định mức 200 BPM, bạn đang mất 3.000 đơn vị sản lượng mỗi ngày. Trong một năm tài chính, tổn thất tài chính do OEE kém sẽ lớn hơn nhiều so với khoản tiết kiệm thu được từ việc mua máy rẻ hơn.
Kết luận: Danh sách kiểm tra chiến lược cho khoản đầu tư của bạn
- Bước 1: Lọc hình học không thỏa hiệp: Hãy xác định rõ hình dạng, độ ổn định và độ cứng của thùng chứa. Hãy để các nguyên lý vật lý quyết định cấu trúc xử lý. Tuân thủ các quy tắc bất thành văn trong ngành — chẳng hạn như tuyệt đối không được tác động lực ép cơ học từ bên hông lên các lon nhôm rỗng, không chịu áp suất.
- Bước 2: Điều chỉnh thông lượng sao cho phù hợp với kiến trúc điện: Hãy xác định chỉ tiêu “Số chai mỗi phút” (BPM) và áp dụng cho cơ chế truyền động. Nếu dây chuyền của bạn vượt quá 150 BPM, hãy loại bỏ động cơ bước và sử dụng hệ thống servo vòng kín để ngăn chặn hiện tượng lệch tốc độ ở tốc độ cao. Hãy lựa chọn công nghệ cảm biến (cảm biến quang điện hay siêu âm) sao cho phù hợp cụ thể với độ đục của chất liệu nhãn.
- Bước 3: Yêu cầu thực hiện Thử nghiệm nghiệm thu tại nhà máy (FAT): Đừng bao giờ ký kết hợp đồng mua sắm chỉ dựa trên tài liệu quảng cáo. Hãy yêu cầu nhà sản xuất tiến hành thử nghiệm trực tiếp các chai sản xuất thực tế và cuộn nhãn của quý vị ngay tại xưởng của họ, nhằm chứng minh độ chính xác đã công bố, khả năng OEE và thời gian chuyển đổi thực tế trước khi thiết bị được giao hàng.
Các thiết bị sẵn có trên thị trường, giá rẻ thường xuyên gặp sự cố khi phải chịu áp lực khắc nghiệt từ quá trình vận hành công nghiệp liên tục 7×24, dẫn đến hiện tượng mất bước động cơ và thời gian ngừng hoạt động kéo dài. Với tư cách là nhà sản xuất hàng đầu về công nghệ dán nhãn cao cấp tại Trung Quốc, LevaPack chuyên cung cấp các giải pháp có độ chính xác cao, được thiết kế riêng cho lon tròn, lon thiếc và lọ.
Các thiết bị chủ lực của chúng tôi, chẳng hạn như thân xe và mũ máy dán nhãn cảm ứng áp suất, loại bỏ các linh kiện bị lỗi. Mỗi thiết bị đều được trang bị nghiêm ngặt một hệ sinh thái điện tử vòng kín với các tính năng Bộ điều khiển logic lập trình (PLC) của Panasonic, màn hình cảm ứng HMI của Kunlun Tongtai và cảm biến phát hiện nhãn của Leuze. Được tích hợp với một cấu trúc cơ khí 3 cực cứng cáp và có thể điều chỉnh, kiến trúc này đảm bảo khả năng tự động điều chỉnh thông minh và phát hiện nhãn bị thiếu một cách liền mạch, giúp tránh hoàn toàn tình trạng nhãn bị rò rỉ và lãng phí nguyên liệu.
Dù quý khách cần một thiết bị độc lập công suất lớn hay một dây chuyền đóng gói “chìa khóa trao tay” được tích hợp hoàn toàn và tùy chỉnh từ các công đoạn chiết rót, hàn miệng đến dán nhãn, các kỹ sư của LevaPack đều đảm bảo độ ổn định tuyệt đối.
Kỹ thuật chính xác cho sản xuất liên tục tốc độ cao 7×24
Bạn đã sẵn sàng loại bỏ thời gian ngừng hoạt động và bảo vệ chỉ số OEE của mình chưa? Hãy tận dụng công nghệ dán nhãn chính xác cao của chúng tôi để đảm bảo hình ảnh thương hiệu được trình bày hoàn hảo trên mọi kệ hàng.
Khám phá các giải pháp tùy chỉnh của chúng tôi


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL