
Giải thích về kích thước nhãn: Công thức chính xác và dung sai của máy móc
Trong lĩnh vực đóng gói thực phẩm và đồ uống thương mại, nơi rủi ro rất cao, việc tính toán sai chỉ 1/8 inch không chỉ là một sai sót trong thiết kế — mà còn là một sự cố sản xuất thảm khốc. Cho dù bạn đang điều hành một nhà máy bia thủ công, một xưởng rang cà phê đặc sản hay một nhà máy đóng hộp thực phẩm tự động, việc ước chừng kích thước nhãn hộp sẽ chắc chắn dẫn đến lãng phí nguyên liệu nghiêm trọng, tình trạng kẹt máy không thể chấp nhận được và làm giảm giá trị thẩm mỹ của thương hiệu.
Hành trình từ bản in thử PDF kỹ thuật số đến một sản phẩm vật lý hoàn hảo trên kệ siêu thị chứa đầy những cạm bẫy kỹ thuật tiềm ẩn. Các yếu tố biến đổi như giới hạn cơ học của các thiết bị dán nhãn bán tự động, sự biến dạng vật lý nghiêm trọng do các đường hầm sấy nhiệt gây ra, và những thay đổi âm thầm trong chuỗi cung ứng nhôm toàn cầu có thể khiến các “mẫu thiết kế” tiêu chuẩn trở nên vô dụng chỉ trong chốc lát. Các tiêu chuẩn đóng gói trong ngành không ngừng phát triển để đáp ứng những yêu cầu này.
Cẩm nang kỹ thuật toàn diện này bỏ qua những lời khuyên thiết kế mang tính nghiệp dư và đi thẳng vào thực tiễn công nghiệp trong lĩnh vực đóng gói. Chúng tôi sẽ phân tích chi tiết các công thức toán học chính xác cho nhãn cuộn phẳng, hình học cấu trúc của ống co nhiệt, các phương pháp đo lường chính xác cho hộp thiếc không đều hình dạng, cũng như các dung sai đầu vào máy móc quan trọng quyết định năng suất sản xuất của bạn. Hãy ngừng phỏng đoán và bắt đầu thiết kế bao bì của bạn để đạt được quy trình sản xuất không có lỗi. Hãy chuyển ngay đến bảng kích thước toàn diện dưới đây để bắt đầu.
Bảng kích thước nhãn lon toàn diện (Đồ uống, Thực phẩm và Lọ)
Trước khi tiến hành bất kỳ công việc thiết kế đồ họa nào hoặc phát hành đơn đặt hàng cho nhà cung cấp dịch vụ in ấn, quý vị phải xác định khung kích thước cơ bản của mình. Bảng tham chiếu sau đây nêu rõ các thông số hiện tại kích thước theo tiêu chuẩn ngành đối với các loại hộp kim loại đựng thực phẩm, lon đồ uống bằng nhôm và lọ thủy tinh được sử dụng nhiều nhất. Tuy nhiên, như bất kỳ giám đốc sản xuất dày dạn kinh nghiệm nào cũng biết, những con số này chỉ là điểm khởi đầu, chứ không phải là sự đảm bảo tuyệt đối.
Hộp thiếc đựng thực phẩm (thiết kế 3 mảnh)
#10 Can
#303 Hộp
#300 Hộp
Lon nhôm đựng đồ uống (cấu trúc 2 mảnh)
16 oz - Kích thước tiêu chuẩn
16 oz Sleek
12 oz Tiêu chuẩn
12 oz Sleek
8,4 oz Slim
Lọ thủy tinh kiểu Mason
16 oz (ly)
8 oz (nửa pint)
Cái bẫy nguy hiểm nhất mà các công ty khởi nghiệp trong lĩnh vực đồ uống đang phải đối mặt hiện nay liên quan đến lon 16 oz. Truyền thống, hầu như tất cả các lon 16 oz đều có kích thước tiêu chuẩn Định dạng 211. Tuy nhiên, do tình trạng khan hiếm định kỳ của mặt hàng 211, nhiều nhà bán buôn và các cơ sở đóng hộp lưu động đã thay thế chúng bằng Định dạng 207 (Sleek 16 oz). Cốc 207 có thể chứa chính xác cùng một thể tích chất lỏng, nhưng để đạt được điều này, đường kính của nó hẹp hơn đáng kể và chiều cao thực tế lại cao hơn.
Nếu bạn áp dụng một cách máy móc mẫu nhãn tiêu chuẩn 211 (rộng 8,125 inch) lên lon 207 kiểu dáng thon gọn, bạn sẽ gặp phải tình trạng chồng chéo vật lý nghiêm trọng. Phần vật liệu thừa sẽ gây ra hiện tượng nhăn nhúm nghiêm trọng, lệch vị trí và kẹt máy ngay lập tức trong dây chuyền dán nhãn của bạn. Bạn phải xác minh chính xác mã SKU thực tế của các lon trống khi chúng được chuyển đến bến bốc dỡ trước khi phê duyệt bất kỳ bản in thử nào.
Lựa chọn định dạng nhãn phù hợp: Nhãn cuộn so với ống co nhiệt
Trước khi bạn chạm tay vào thước kẹp điện tử hay tính toán chu vi, bạn phải xác định rõ ràng quy trình xử lý vật liệu của mình. Hình học cơ bản, phương pháp in ấn và các công thức toán học được sử dụng để xác định kích thước bao bì sẽ hoàn toàn khác nhau tùy thuộc vào việc bạn đang quấn một vật liệu nền 2D quanh một hình trụ hay co giãn một ống 3D để ôm sát một vật chứa có hình dạng cong.
Nhãn cuộn nhạy áp và độ bền của vật liệu
Nhãn cuộn nhạy áp (PS) là xương sống của ngành sản xuất thực phẩm và đồ uống quy mô nhỏ đến trung bình. Được cung cấp trên lớp lót bóc rời liên tục, những miếng dán hai chiều này mang lại sự linh hoạt đáng kinh ngạc cho các thương hiệu có nhiều mã sản phẩm (SKU), cho phép chuyển đổi hương vị nhanh chóng và số lượng đặt hàng tối thiểu (MOQ) tương đối thấp. Do có hình dạng phẳng, việc tính toán kích thước của chúng dựa trên các phép tính hình học phẳng đơn giản.
Công thức tính chiều rộng nhãn cuộn chính
Chiều rộng nhãn phẳng = (Đường kính ngoài đo được × 3,1416) + 0,25″ phần chồng lên
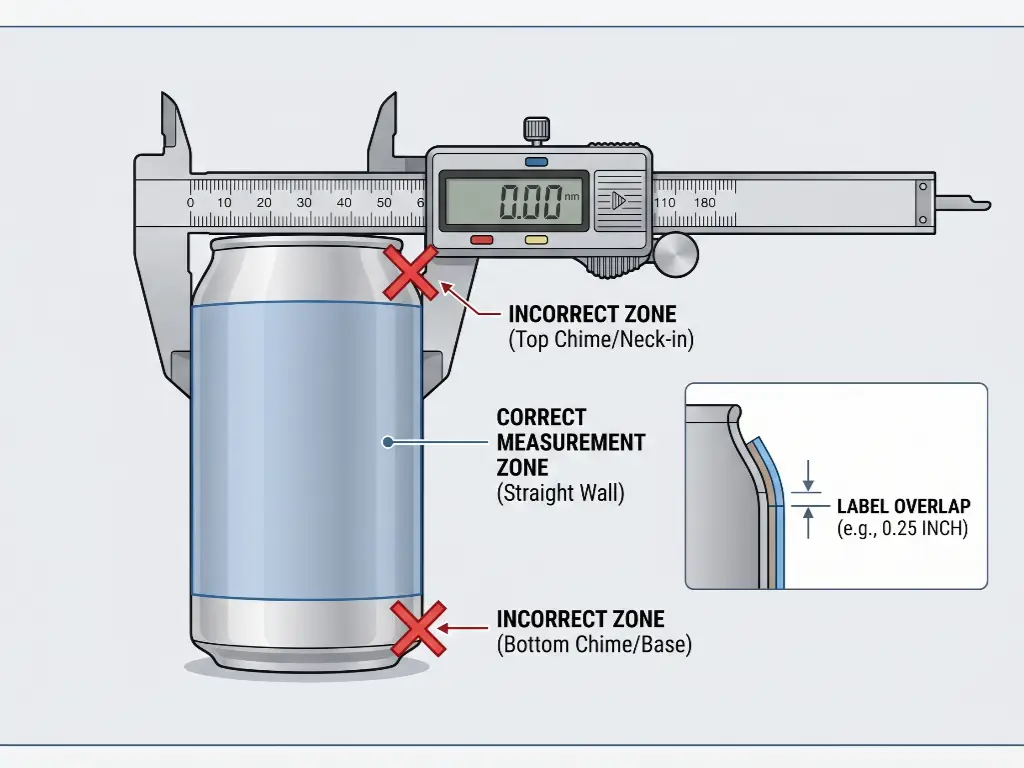
Để áp dụng công thức này một cách chính xác, bạn phải sử dụng thước kẹp số công nghiệp để đo đường kính ngoài của lon, đảm bảo đo chính xác tại vị trí tường thẳng phần. Không nên đo gần các đường cong ở đầu hoặc cuối. Nhân đường kính chính xác đó với số Pi (3,1416) để tính được chu vi toán học lý tưởng. Cuối cùng, bạn phải cộng thêm phần chồng chéo. Phần chồng chéo 0,25 inch (1/4″) là tiêu chuẩn vàng tuyệt đối trong ngành. Phần chồng chéo này đóng vai trò là điểm neo quan trọng, nơi chất kết dính bám chặt vào chính lớp nền của nhãn, giúp cố định nhãn tại vị trí.
Tuy nhiên, việc tính toán kích thước toán học hoàn hảo sẽ không có ý nghĩa gì nếu vật liệu bị phân hủy trong thực tế. Một điểm thất bại quan trọng đối với các thương hiệu mới là “Thử nghiệm xô đá” hay quy trình logistics chuỗi lạnh tiêu chuẩn. Việc di chuyển một lon đồ uống từ tủ lạnh thương mại có nhiệt độ 38°F (3°C) sang môi trường xung quanh có nhiệt độ 75°F (24°C) sẽ kích hoạt hiện tượng ngưng tụ ngay lập tức và mạnh mẽ. Bề mặt bên ngoài của lon nhôm sẽ đọng sương rất nhiều.
Nếu bạn sử dụng nhãn giấy thông thường — ngay cả loại có lớp sơn bóng cơ bản — nước sẽ thấm vào các sợi giấy, khiến nhãn hiệu cao cấp của bạn trở thành một mớ nhãn bong tróc, nhão nhoét chỉ trong vài phút. Đối với bất kỳ sản phẩm nào phải bảo quản trong tủ lạnh hoặc tiếp xúc với độ ẩm, bạn phải chỉ định rõ BOPP Chất liệu. Màng BOPP trắng hoặc màng BOPP trong suốt, kết hợp với chất kết dính acrylic chống thấm nước siêu mạnh và lớp phủ UV dày (mờ hoặc bóng), sẽ ngăn chặn hoàn toàn hiện tượng ngưng tụ, đảm bảo bản sắc thương hiệu của bạn được giữ nguyên vẹn từ trong tủ lạnh cho đến khi đến tay người tiêu dùng.
Ống co nhiệt: Phạm vi bao phủ 360 độ và tỷ lệ biến dạng
Khi một thương hiệu cần lớp phủ đồ họa 360 độ, từ mép này sang mép kia, có khả năng ôm sát một cách liền mạch các đường cong phức tạp của bao bì, thì ống co nhiệt chính là giải pháp tối ưu. Loại ống này thường được sản xuất từ PETG hoặc màng PVC, các ống bọc này được in trên mặt phẳng, may ghép thành ống liền mạch, trùm lên thùng chứa, rồi đưa qua một đường hầm sử dụng hơi nước hoặc nhiệt bức xạ được kiểm soát chặt chẽ để co lại, ôm sát bề mặt kim loại.
Hãy bỏ ngay công thức Pi đi. Ống co nhiệt không sử dụng các kích thước chiều rộng và chiều cao tiêu chuẩn. Thay vào đó, chúng được thiết kế dựa trên hai hệ đo lường hoàn toàn khác nhau:
- Chiều rộng khi trải phẳng (LFW): Chiều rộng của ống bọc khi được ép phẳng hoàn toàn. Chiều rộng này được tính bằng cách lấy chu vi rộng nhất của lon, cộng thêm dung sai trượt (thường là 2–4 mm để ống bọc có thể trượt qua lon một cách trơn tru), rồi chia cho hai.
- Chiều dài cắt: Chiều dài dọc của ống bọc chưa co lại trước khi đi qua đường hầm gia nhiệt. Do màng co lại theo cả chiều dọc lẫn chiều ngang (mặc dù với tỷ lệ khác nhau), chiều dài cắt phải được thiết kế dài hơn một chút so với chiều cao mong muốn cuối cùng.
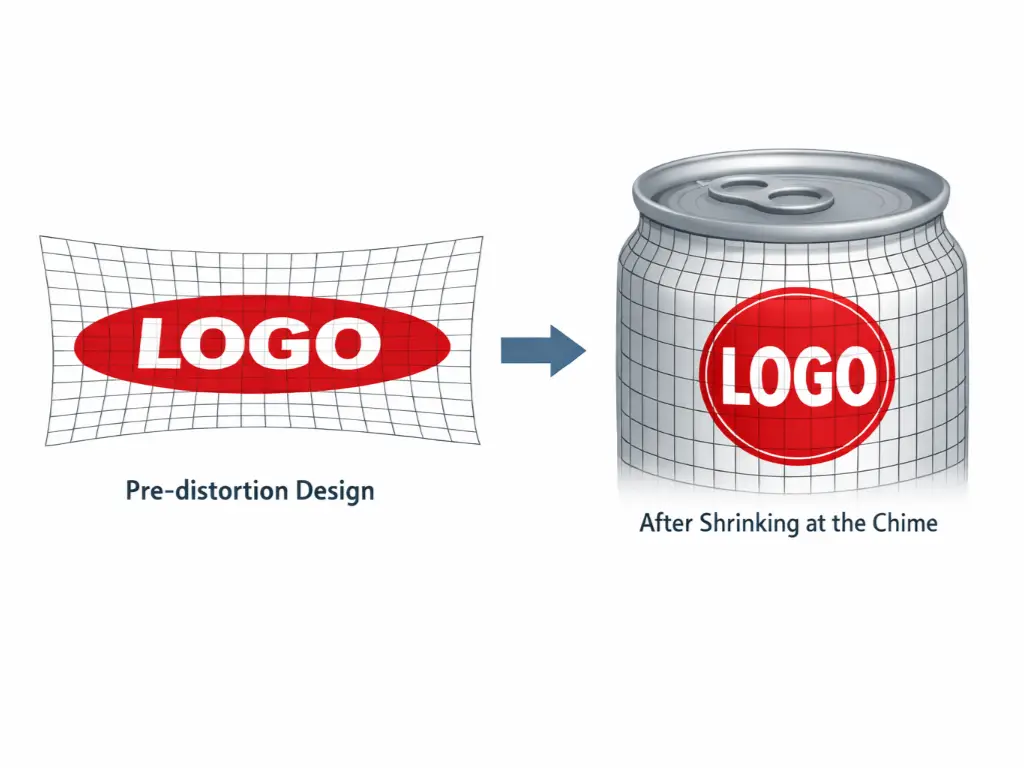
Yếu tố khó khăn nhất trong thiết kế ống co nhiệt là Độ biến dạng (Tỷ lệ co ngót). Khi ống nhựa co lại mạnh mẽ để ôm sát các đường cong lõm sâu ở phần trên và dưới của lon — những khu vực được gọi là “Chime” hoặc “Neck-down” — các hình ảnh in sẽ bị kéo và giãn ra. Nếu bạn đặt một logo hình tròn hoàn hảo gần khu vực “Chime” trong tệp thiết kế phẳng của mình, nó sẽ biến dạng thành một hình bầu dục xấu xí, bị kéo giãn sau khi đi qua đường hầm nhiệt. Các kỹ sư đóng gói tiền in phải sử dụng phần mềm lập bản đồ lưới 3D chuyên dụng để “biến dạng trước” tác phẩm nghệ thuật theo hướng ngược lại một cách có chủ đích, đảm bảo rằng khi nhựa co lại, các hình ảnh sẽ trông hoàn hảo về mặt toán học trong mắt người tiêu dùng.
Cách đo kích thước nhãn cho các lon đặt làm riêng hoặc có hình dạng bất thường
Ngay khi bạn rời xa mẫu lon đồ uống hình trụ tiêu chuẩn, các quy tắc của kỹ thuật đóng gói sẽ thay đổi một cách đáng kể. Các loại bao bì tùy chỉnh và có hình dạng bất thường — chẳng hạn như hộp thịt nguội hình chữ nhật, lon hải sản hình bầu dục dẹt hoặc các thùng công nghiệp thuôn nhọn — không thể được xử lý theo cách suy nghĩ “đo chu vi rồi quấn lại”. Việc áp dụng các vật liệu chịu lực lên các góc hình học nhọn hoặc các đường cong phức tạp sẽ dẫn đến những sự cố hỏng hóc cấu trúc nghiêm trọng.
Nhãn dán cho hộp thiếc vuông và phẳng
Các hộp thiếc hình vuông hoặc hình chữ nhật, thường được dùng để đựng dầu ăn cao cấp, thịt hộp và các loại trà đặc sản, đặt ra một thách thức vật lý đặc biệt. Khi cố gắng dán một nhãn dính áp lực duy nhất, liên tục và bao bọc toàn bộ quanh bốn góc 90 độ, bạn sẽ tạo ra sức căng “bám dính” mạnh mẽ trong màng nhãn. Chất nền của nhãn có xu hướng tự nhiên muốn trở về trạng thái phẳng. Theo thời gian, hoặc khi gặp các va chạm nhẹ trong thùng carton vận chuyển, lực căng này khiến nhãn bị “bong tróc” — bong ra mạnh mẽ khỏi các góc.
Giải pháp chuyên nghiệp là từ bỏ hoàn toàn cách bọc toàn bộ và sử dụng một Nhãn trên mặt trước và mặt sau chiến lược (hai miếng dán riêng biệt). Khi đo mặt phẳng của hộp thiếc, chiều rộng nhãn của bạn phải dừng lại một cách dứt khoát trước đó Điểm bắt đầu của bán kính góc. Một nguyên tắc vàng khi dán nhãn lên các bề mặt không đều là “càng hẹp càng an toàn”. Hãy đảm bảo mép nhãn nằm hoàn toàn trên mặt phẳng; nếu chỉ cần một milimét nhãn trượt lên góc cong, bạn sẽ tạo ra điểm tựa khiến nhãn bị bong tróc và hư hỏng do ma sát.
Các nhãn mác và ống bọc giấy bìa cao cấp dành cho hộp đồ hải sản
Các hộp thiếc dẹt, hình bầu dục — tiêu chuẩn toàn cầu dành cho cá mòi, cá cơm và trứng cá muối cao cấp — gặp phải vấn đề nghiêm trọng về diện tích bề mặt dọc. Thành bên của những hộp thiếc này thường cao chưa đến một inch và có các đường cong liên tục, mạnh mẽ. Việc dán các thông tin dinh dưỡng bắt buộc theo quy định của FDA/USDA, mã vạch và câu chuyện thương hiệu lên những thành bên siêu nhỏ này bằng keo dán tiêu chuẩn là điều không thể về mặt vật lý và cũng vi phạm quy định pháp luật.
Để chinh phục lĩnh vực hình học này, các thương hiệu áp dụng hai chiến lược cụ thể:
- Nhãn trên bảng điều khiển: Một nhãn được cắt khuôn chính xác, chỉ dán vào phần phẳng, lõm của nắp. Khi đo đạc, phải tính đến mép trong của đường nối, để đảm bảo nhãn lọt vừa khít vào phần lõm phẳng mà không bị trượt lên các đường gờ kim loại.
- Vỏ bọc bằng bìa cứng: Giải pháp cao cấp và hiệu quả nhất. Thay vì sử dụng keo dán, một ống bọc bằng bìa cứng dày sẽ bao bọc hoàn toàn theo kích thước bên ngoài của hộp thiếc. Để tính toán kích thước này, bạn cần đo tổng chiều dài của mặt trên, mặt dưới, độ dày của cả hai mặt bên, và đặc biệt là phải cộng thêm 15 mm để chừa phần chồng lấn, nơi keo công nghiệp sẽ dán chặt ống bọc lại với nhau ở phía dưới.
Mua các bản vẽ đường cắt chuyên nghiệp cho lon thuôn nhọn
Các hộp có hình dáng thuôn nhọn hoặc hình nón (trong đó đường kính đỉnh rộng hơn hoặc hẹp hơn đường kính đáy) là thách thức lớn nhất về kích thước. Khi một đối tượng 3D thuôn nhọn được mở ra thành một mặt phẳng 2D, nó không tạo thành một hình chữ nhật mà tạo thành một hình quạt cong chính xác về mặt toán học (một hình nón cụt).
Quy trình duy nhất được chấp nhận đối với các thùng có hình nón thuôn là liên hệ với nhà sản xuất thùng chứa và yêu cầu bản vẽ CAD kỹ thuật chính thức. Nếu không có bản vẽ đó, thùng chứa thực tế phải được kỹ sư đóng gói quét bằng laser và sử dụng phần mềm CAD để tạo ra một đường cắt hình nón chính xác về mặt toán học, không có sai số nào.
Machine Compatibility: Unwind Directions and Labeling Tolerances
A beautifully designed, perfectly calculated label is completely worthless if your factory machinery cannot digest it. The transition from the graphic designer’s screen to the reality of a spinning production line introduces harsh mechanical constraints. Understanding how labels are delivered and how machines apply them is the final barrier to operational success.
Decoding Label Roll Unwind Positions (#1 – #8)
When you purchase roll labels, they do not arrive as loose sheets; they are tightly wound onto a cardboard core (typically 3 inches in diameter). The specific orientation of the artwork as it unspools from this core is known as the Unwind Direction. The global packaging industry utilizes a standardized numerical system from Position #1 to Position #8.
Your labeling equipment is a rigid system. It expects the label to be fed in a very specific orientation. For the vast majority of cylindrical can labelers, the machine spins the can vertically and wraps the label horizontally. This means your automated or semi-automatic labeling machine fundamentally requires Position #3 (Right Edge Leading) hoặc Position #4 (Left Edge Leading).
If the purchasing manager fails to check the labeling machine’s manual and accepts the printer’s default (which is often Position #1, Top Edge Leading), the results are disastrous. The label web will feed perpendicularly to the machine’s mechanics. Applying a Top Edge Leading roll to a horizontal wrap machine will either instantly jam the optical sensors or result in 100,000 cans being labeled entirely sideways. The only remedy is to halt production and pay a crew to manually rewind miles of label web by hand.
Roll Entry Tolerances for Semi-Automatic Labelers
Many SMEs begin their packaging journey utilizing semi-automatic tabletop labelers, such as the ubiquitous MT-30. While cost-effective, these friction-based roller machines possess incredibly tight mechanical tolerances and are highly susceptible to human feeding errors.
The 0.25″ Overlap Tension Limit: Earlier, we established that a 0.25″ (1/4″) overlap is the maximum allowable standard. The reason lies in the machine rollers. When the label wraps around the can and overlaps itself, it creates a microscopic physical “bump” consisting of two layers of BOPP film and adhesive. If your overlap exceeds 0.25″—say, pushing into 0.5″—the applicator rollers will grip that extended double-thick area too long. This creates a severe tension differential, causing the trailing edge of the label to twist downward, resulting in ugly spiraling (Misregistration) or massive air bubbles trapped beneath the film.
The Chime Hazard Boundary: The height of your label must be fiercely regulated to remain within the Straight Wall of the can. Aluminum cans feature a “Chime” or “Neck-down”—the curved transition where the can body narrows at the top lid and bottom dome. You must engineer a minimum 0.125″ (1/8”) visual safety gap between the top/bottom edge of the label and the beginning of the metal curve. If a semi-automatic roller attempts to press a flat, rigid BOPP label onto the curved chime, the laws of physics dictate that the excess material has nowhere to go. It will instantly fold over itself, creating a permanent, irreversible dead wrinkle, completely destroying the aesthetic value of the product.
Upgrade to Precision Automation
Levapack focuses entirely on delivering high-performance, automated canning and packaging solutions for global SMEs. By replacing erratic friction rollers with advanced servo-driven technology and 2μm-level precision engineering, our automated labeling and seaming systems completely eradicate human-induced wrinkles and overlap misregistration.
We ensures that every single can rolling off your line presents a flawless, premium brand image to the consumer. Stop fighting machine tolerances, and start scaling your output.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL