
Teneke Kutular Neyden Yapılır? Malzeme Seçimi ve Üretim Hattı Performansı Konusunda Bir Mühendisin Kılavuzu
Ambalaj sektöründe yaygın olan yanlış kanı, teneke kutunun standartlaştırılmış bir emtia olduğu yönündedir. Tüketiciye göre teneke kutu, genellikle plastik şişeler veya karton kutularla rekabet eden basit bir kap değildir. Satın alma departmanı için ise, bin adet başına maliyet açısından belirtilen bir kalemdir. Ancak üretim mühendisi ve fabrika müdürü için teneke kutunun malzeme bileşimi, dolum ve kapama hattının tüm davranışını belirleyen temel değişkendir.
Tenekelerin neyden yapıldığı kimyasal bir soru değil, mekanik bir sorudur. Alüminyum veya çelik teneke kullanma kararı, paketleme sürecinin fiziksel özelliklerini kökten değiştirir. Bu karar, doldurma sırasında eksenel yüklere karşı kabın davranışını, çift kenetleme işlemi sırasında metalin akışını ve felaket niteliğinde arıza sürelerini ya da yığınlarca hurda metali önlemek için makinelerin kalibrasyonunu etkiler.
Bu kılavuz, periyodik tablonun ötesine geçerek malzeme seçiminin mühendislik açısından doğurduğu sonuçları ele almaktadır. Alüminyum ve kalay kaplı çeliğin kendine özgü mekanik özelliklerinin otomatik ekipmanlarla nasıl etkileşime girdiğini ve bunun üretim verimliliğiniz açısından ne anlama geldiğini inceleyeceğiz.
Temel Bilgiler: Alüminyum Alaşımları ve Kalay Kaplı Çelik
Üretim hattının performansını analiz etmeden önce, metalurjik farklılıkları ve bunların piyasadaki yaygın kullanım alanlarını belirlememiz gerekiyor. Mühendisler teneke kutuların neyden yapıldığını sorduklarında, aslında belirli alaşım ve sertlik özelliklerini öğrenmek istiyorlar.
Alüminyum Kutular
Alüminyum kutular saf alüminyumdan yapılmamıştır. Bunlar, yüksek şekillendirilebilirlik özelliğine sahip olacak şekilde tasarlanmış karmaşık alüminyum alaşımlarıdır. Alüminyum içecek kutuları, sertliklerinin az, sünekliklerinin ise yüksek olması nedeniyle içecek endüstrisinde (gazlı meşrubatlar, bira, enerji içecekleri) en yaygın olarak kullanılmaktadır. Ayrıca, iç basıncın yapıyı korumasına yardımcı olduğu, azotla doldurulmuş üst düzey atıştırmalıklar ve içmeye hazır (RTD) kahvelerde de kullanılmaktadır. İlginç bir şekilde, geri dönüştürülmüş alüminyum burada kilit bir rol oynar; çünkü özelliklerinde minimum kayıpla defalarca yeniden eritilip şekillendirilebilir.
- Gövde: Genellikle manganez (yaklaşık 1%) ve magnezyum (yaklaşık 1%) içeren 3004 alaşımından oluşur. Bu bileşim, gerekli mukavemet-ağırlık oranını sağlar ve sacın ince cidarlı, iki parçalı bir silindir haline çekilip düzleştirilmesine imkân tanır.
- Kapak (Son): Bu parça genellikle daha fazla magnezyum içeren 5182 alaşımından imal edilir. Bu sayede kapak, gövdeden daha sert ve dayanıklı hale gelir; böylece perçinleri ve açma tırnağına giden kesik çizgisini tutmak için gereken sertliği sağlar ve modern, kullanışlı tasarımlarda geleneksel konserve açacağına olan ihtiyacı genellikle ortadan kaldırır.

Eskiden teneke kutu olarak bilinen çelik kutular
Eskiden teneke kutu olarak bilinen çelik kutular, çoğunlukla düşük karbonlu çelikten imal edilir. Gıda ürünlerinin yüksek sıcaklıkta otoklavlanmaya (çorbalar, ton balığı, sebzeler, et) veya vakumla kapatılmaya (toz süt, bebek maması, kuru besin takviyeleri) ihtiyaç duyduğu durumlarda bu gereklidir; bu durumda kap, vakum veya termal basınç altında şeklini koruyabilmelidir.
- Teneke levha (ETP): Bu, metalin korozyonunu önlemek amacıyla ince bir kalay tabakasıyla kaplanmış (genellikle istenen kalay kaplama kalınlığı elektroliz yoluyla elde edilir) bir çelik levhadır. Yapısal mukavemeti nedeniyle hâlâ metal gıda tenekelerinin en önemli ölçütüdür.
- Kalay İçermeyen Çelik (ECCS): Bu, elektrolitik krom kaplamalı bir çeşittir. Verniklere ve polimerlere çok iyi yapışır, ancak kalayın estetik parlaklığına sahip değildir.
Mühendislik açısından farklılıkları görselleştirmek için aşağıdaki karşılaştırmaya bakınız:
| Özellik | Alüminyum Alaşımı (Genellikle 2 Parçalı) | Kalaylı Çelik (Genellikle 3 Parçalı) |
|---|---|---|
| Malzeme Bileşimi | Alüminyum-Manganez (3004/5182) | Kalay Kaplamalı Düşük Karbonlu Çelik (ETP) |
| Mekanik Özellik | Yüksek Süneklik (Yumuşak ve Dövülebilir) | Yüksek Sertlik ve Sıkılık (Rijit) |
| İç Ortam | Pozitif Basınç Gerektirir (Karbonatlama/N₂) | Vakum ve Yüksek Isıya Dayanıklıdır (Retort) |
| Dikiş Özelliği | Katlanması kolay, “keskin dikişler” riski” | Yüksek “geri esneme”, “yanlış dikiş” riski” |
| Makine Alanındaki Temel Zorluk | Eksenel Yük Bükülmesi (Hassaslık gerektirir) | Takım Aşınması (Sertleştirilmiş parçalar gerektirir) |
Tenekelerin neyden yapıldığını ele alırken, metal gıda tenekelerinin iç kısımlarını da göz önünde bulundurmalıyız. Tenekenin korozyona uğramasını veya gıda maddeleriyle etkileşime girmesini önlemek için genellikle sert bir reçine tabakası veya polimer kaplama uygulanır. Bu, etkili bir bariyer görevi görür; böylece metal gıda tenekesinin dış yüzeyleri bozulmadan kalırken, iç kısmı asit ve kuru tuza karşı dirençli olur.
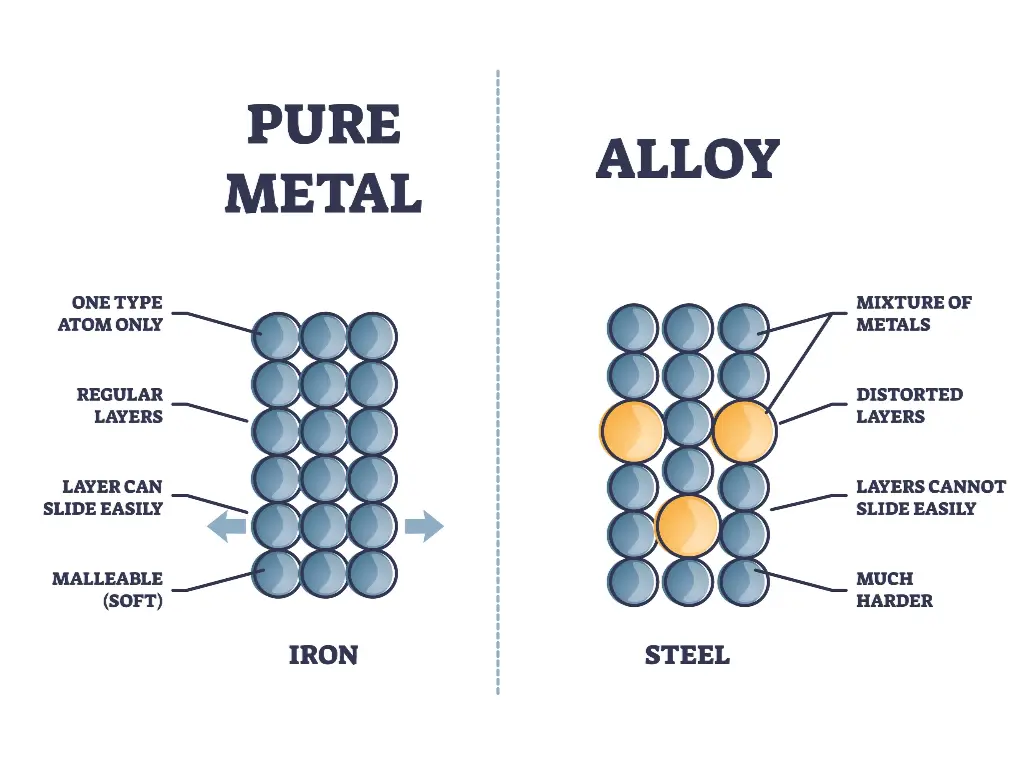
Kimyasal bileşim ilgi çekicidir, ancak operasyonel gerçekliğin gerisinde kalır. Üretim süreci bu mekanik özelliklere bağlıdır. 99% verimlilikle çalışan bir üretim hattı ile %5% hurda oranına sahip bir üretim hattı arasındaki farkı belirleyen faktörler, metalin akma mukavemeti, süneklik ve gerilme sertleşmesi katsayısıdır. Makine dinamiği, hammaddeler tarafından belirlenir.
Malzeme Sertliği: Dolum ve Kaynak Dinamiği Üzerindeki Etkisi
Sertlik, alüminyumdan ve çelikten yapılmış metal kutular arasındaki en önemli işlevsel farktır. Bu fark, taşıma, doldurma ve kapatma işlemlerinde kökten farklı yöntemler gerektirir. Çeliğin sertliğine göre ayarlanmış bir makine alüminyumu ezebilir; alüminyumun esnekliğine göre ayarlanmış bir makine ise çeliği kapatamaz.
Alüminyumun Karşılaştığı Zorluklar: Düşük Sertlik ve Eksenel Yük Nedeniyle Burkulma
Modern dünyada içecek alüminyum kutusu, hafifleştirme konusunda bir mühendislik harikasıdır. Üreticiler, malzeme maliyetini ve nakliye ağırlığını en aza indirmek için kutu gövdesinin duvarlarını giderek daha ince hale getirmişlerdir; genellikle yaklaşık 90 mikrona (bir insan saçı kalınlığı kadar) kadar. Bu, maliyet açısından verimli olsa da, önemli bir yapısal zayıflık oluşturmaktadır.
Basınçlandırılmadan önce alüminyum kutular, özellikle de 2 parçalı içecek kutuları, düşük kolon mukavemetine sahiptir. Kutu, doldurma ve kapama işlemi sırasında, özellikle alt kısmında dikey basınca dayanabilmelidir. Buna Eksenel Yük veya Üst Yük denir.
- Dolgu: Dolum valfi aşağı iner ve teneke kutunun kenarına sıkıca yapışarak bir vakum oluşturur veya karşı basıncı kontrol eder.
- Dikiş: Dikiş kaldırma plakası, kutu gövdesini mandrene doğru yukarı iterek kapağın yerine oturmasını sağlar.
Dolum vanasının aşağı doğru uyguladığı kuvvet veya kaldırıcı plakanın yukarı doğru uyguladığı kuvvet, alüminyumun akma noktasından daha büyük olduğunda, yan duvarlar çökecektir. Bu duruma “bükülme” denir. Bükülme, yalnızca ürün kaybına yol açmakla kalmaz, aynı zamanda taretin sıkışmasına da neden olur; bu da makinenin manuel olarak sıfırlanması gerektiği anlamına gelir.
Bu sorunu hafifletmek için hassasiyet kontrolü gereklidir. Geleneksel kam tahrikli kaldırıcılar, genellikle doğrusal ve esnek olmayan bir kuvvet uygular. Kutu yüksekliğinde ufak bir değişiklik olduğunda, mekanik kuvvet aniden yükselir ve kabı ezip parçalar.
Çeliğin Karşılaştığı Zorluklar: Yüksek Sertlik ve Geri Esneme Etkisi
Tersine mühendislik sorunu çeliktir. Çelik esnek değildir, sağlamdır ve taviz vermez. Metal gıda kutularını doldururken neredeyse hiç ezilmeseler de, şekillendirme sırasında malzeme direnç gösterir.
Çeliğin elastikiyet modülü yüksektir. Dikiş silindirleri, sızdırmazlık sağlamak üzere çelik flanşı bükdüğünde, metal orijinal şekline geri dönme eğilimi gösterir. Bu etkiye “geri esneme” denir.
- Sızdırmazlık Bütünlüğü: Geri esnemeyi önlemek ve hava geçirmez bir sızdırmazlık sağlamak için, kenetleme makinesinin alüminyumda gerekenden çok daha fazla kuvvet uygulaması gerekir. Makine yeterince rijit değilse, metali bükmesi gereken kuvvet, makinenin kollarını veya millerini bükecektir. Bu sapma, "Yanlış Sızdırmazlık"a neden olur; bu, gözle bakıldığında doğru gibi görünen ancak bakterileri dışarıda tutmak için gerekli sıkıştırmaya sahip olmayan bir sızdırmazlıktır. Bu durum, sızıntının gıda ürününün tazeliğini bozabileceği asitli gıdalar içeren konserve kutuları için kritik öneme sahiptir.
- Takım Ömrü: Çeliğin sertliği, makine bileşenleri için aşındırıcı bir etkendir. Kenetleme silindirleri ve mandrenler, çelikle çalışırken alüminyumla çalışmaya kıyasla çok daha hızlı aşınır. Aşınmış takımlar kenetleme profilini değiştirir; bu da gevşek kenetlemelere ve olası sızıntılara yol açar.
Çelikle yapılan işler, hem kaba kuvvet hem de hassasiyet gerektirir. Ekipmanlar, yüksek döngülü yorulmaya ve yüksek yüklu işlemlere dayanacak şekilde tasarlanmalıdır. Bu durum, yüksek performanslı ekipmanlar sayesinde iki temel yolla çözülür:
- Yapısal Sertlik: Makine şasisi ve kafası, kalın malzemelerden imal edilmelidir. Örnek olarak, makinenin çelik kenetleme işlemi sırasında maruz kalacağı ağır yük altında bükülmemesini sağlamak için şasi, 1,5 mm ile 2 mm kalınlığında 304 veya 316 paslanmaz çelikten imal edilebilir.
- Sertleştirilmiş Takımlar: Aşınmaya karşı koruma sağlamak amacıyla, birleştirme silindirleri, özel ısıl işlemlerden geçirilmiş veya seramik kaplamalı yüksek kaliteli takım çeliğinden imal edilmelidir. Bu bileşenler, kaplamaya zarar vermeden çeliği akma noktasına itmek için gerekli kuvveti sağlayacak şekilde silindir profiline doğru konumda basınç uygulayabilmesi amacıyla, genellikle 2 µm (mikrometre) hassasiyetinde işlenmelidir. Sert yapı ile sertleştirilmiş, hassas işleme aletlerinin bu birleşimi sayesinde, geri esnemeyi tutarlı bir şekilde ortadan kaldırmanın tek yolu budur.
Çift Dikiş Oluşumu: Keskin Dikişler ve Gevşek Dikişler
Hermetik sızdırmazlık, tüpün ucunda teneke kutu gövdesi (Gövde Kancası) ile kapağın (Kapak Kancası) birbirine geçmesiyle oluşan çift dikiştir. Bu, uçların birleştiği noktadır. Çift dikişin geometrisi standartlaştırılmış olsa da, buna ulaşma yolu malzemenin sünekliğine bağlı olarak büyük ölçüde değişiklik gösterir.
Keskin Dikişlerin Oluşturduğu Risk
Alüminyum çok esnektir; basınç altında kolayca akabilir.
- Olay: Alüminyum yumuşak bir malzemedir ve bu nedenle ek yerinin aşırı sıkılması kolaydır. İkinci işlem silindiri aşırı basınç uyguladığında, metali düzleştirerek ek yerinin üst kısmında keskin bir kenar oluşmasına neden olabilir.
- Kusur: Buna “keskin bir birleşme yeri” ya da hatta “kesik birleşme” denir. Keskin kenar, metalin çatlamasına ya da koruyucu verniğin soyulmasına neden olarak metali oksidasyona maruz bırakabilir. Alüminyum birleştirme eğrisinin hassas ancak pürüzsüz olması gerekir.
Gevşek Dikişlerin Yarattığı Risk
Çelik akışa direnir. İkna edilmesi gerekir.
- Olay: İlk çalıştırma silindiri yeterli kuvveti uygulayamazsa, Gövde Kancası Kapak Kancasının altına yeterince girmeyecektir.
- Kusur: Bu durum, gevşek bir ek yeri veya yetersiz örtüşmeye neden olur. Gözle yapılan incelemede ek yeri kalın ve yuvarlak görünebilir, ancak iç kısımda kancalar birbirine takılmamıştır. Çelik ekleme eğrisinde, sert metali doğru geometriye getirmek için ilk geçişte yüksek basınç uygulanması gerekir.
Bu fark, evrensel bir birleştirme düzenlemesinin pek de etkili olamamasının sebebidir. Silindir profilleri ve kam temas açıları, malzemenin deforme olma eğilimine göre ayarlanmalıdır.
Üretim Gerçekliği: Çelikten Alüminyuma Geçiş
Günümüz pazarındaki rekabet avantajı, çok yönlülüktür. KOBİ’ler ve fason üreticileri, sıklıkla çelik teneke kutular (örneğin, evcil hayvan maması veya toz ürünler) ile alüminyum teneke kutular (örneğin, içecekler veya azotla doldurulmuş atıştırmalıklar) arasında geçiş yapmak zorunda kalmaktadır. Hatta bazıları hibrit ambalajları veya alüminyum kompozitlerden üretilmiş hibrit ambalajları araştırmaktadır. Bununla birlikte, bu geçiş, sadece kalıp değişikliği olarak değerlendirilmemelidir; zira bu, operasyonel açıdan başarısızlığa yol açan bir yaklaşımdır.
Önemli Ayarlamalar: Dikiş Boşluğu ve Taret Hızı
Çelik ile alüminyum arasında geçiş yapılması, makinenin fiziksel ayarlarının yeniden kalibre edilmesi gerektiği anlamına gelir.
Temizleme Faktörü
Pim Yüksekliği (taban plakası ile mandren arasındaki mesafe) ve Kenar Birleştirme Boşluğu (silindir ile mandren arasındaki mesafe) önemlidir. Alüminyum daha incedir. Daha kalın teneke levhaları sıkıştırmak üzere ayarlanmış ayarlarla alüminyum kutuları kullandığınızda, silindirler metali sızıntıya neden olacak kadar yeterince sıkıştırmayacaktır. Öte yandan, alüminyum ortamlarında çeliği işlemek makineyi tıkayacak ve yatakları bozacaktır.
Kütlenin Fiziği
Bir diğer önemli üretim değişkeni ise ağırlık farkıdır. Çelik bir teneke kutu ağırdır; konveyör ve kaldırma plakası üzerine sağlam bir şekilde yerleştirilir. Alüminyum bir teneke kutu ise boşken tüy kadar hafiftir.
- Devrilme: Makine yüksek hızda döndüğünde, santrifüj kuvveti ve makinenin hava direnci, içi boş bir alüminyum kutunun dengesini kolayca bozabilir.
- Aktarım Kararlılığı: Aktarım yıldız çarkları mükemmel bir senkronizasyonda olmalıdır. Çelik bir kutunun emebileceği herhangi bir kılavuz rayına çarpma, alüminyum bir kutuyu havaya fırlatır. Alüminyuma geçilirken taret hızında genellikle ayarlama yapılması gerekir ve daha istikrarlı olması için hızlanma eğrisinin daha düzgün olması gerekir.
Çözüm: Hızlı Üretim Değişimi için Otomatikleştirilmiş Prosedürler
Boşlukları ayarlamak için kalınlık ölçerler ve anahtarların kullanıldığı manuel ayarlama yöntemi, yavaştır ve insan hatasına açıktır. Bu durum, kârlılığı olumsuz etkileyen uzun süreli duruşlara neden olur.
Mevcut üretim süreci, Akıllı Servo Entegrasyonu gerektirmektedir. Mekanik ayarlamalar yerine, bu değişkenleri kontrol etmek için gelişmiş metal ambalaj hatları, PLC tabanlı sistemler tarafından yönetilmektedir.
- Dijital Tarif Yönetimi: Operatörler, belirli tork ayarlarını, hız profillerini ve servo kaldırma yüksekliklerini HMI’da (İnsan-Makine Arayüzü) kaydedebilirler. “3004 Alüminyum” reçetesini Teneke Çelik olarak değiştirirken, operatör ilgili reçeteyi seçer.
- Servo Precision: Servo motorlar, kaldırma hızını ve basıncını kaydedilmiş profile göre otomatik olarak ayarlayacaktır. Fiziksel kalıpların (mandrenler ve silindirler) yine de değiştirilmesi gerekebilse de, kuvvet ve hızların manuel olarak kalibre edilmesi süreci bilgisayar ortamına aktarılmıştır. Bu, bir ürün değişikliğinin ardından üretim hattından çıkan ilk parçanın son parça kadar kaliteli olmasını garanti eder ve devreye alma sırasında oluşan hurda miktarını ve ürün değişikliği süresini büyük ölçüde en aza indirir.
Sonuç: Makinelerin Malzeme Bilimi ile Uyumlaştırılması
Karmaşık bir mühendislik karar ağacı, “teneke kutular neyden yapılır?” sorusuyla başlar. Alüminyum hafiftir, verimlidir ve hassas bir işleme ile doğru eksenel yük kontrolü gerektirir. Çelik ise yapısal olarak rijittir ve yüksek aşınmaya dayanabilen, güçlü geri esneme kuvvetlerine direnebilen sağlam makineler gerektirir. İster farklı bir malzemeyle ister çeşitli şekillerle uğraşıyor olun, bu prensibi anlamanın en iyi yolları aynı kalır.
Etkili üretim, bir makineyi bir malzemeyle çalıştırarak değil, malzemenin kendine özgü mekanik özelliklerine uygun ekipman seçilerek sağlanır.
Levapack olarak, olağanüstü ambalaj makinelerinin, ambalajın kendisinin derinlemesine anlaşılmasıyla başladığına inanıyoruz. Biz sadece bileşenleri bir araya getirmiyoruz; alüminyum ve çeliğin kendine özgü fiziksel davranışlarını dikkate alan çözümler tasarlıyoruz. Bu “malzeme öncelikli” felsefe, çerçevelerimizde kalın 304/316 paslanmaz çelik kullanmakta ısrar etmemizin nedenidir — sadece dayanıklılık için değil, aynı zamanda çeliği sapma olmadan birleştirmek için gereken mutlak sertliği sağlamak amacıyla. Bu nedenle bileşenlerimizi 2 μm hassasiyetle işliyor ve akıllı HMI ile servo sistemlerini entegre ediyoruz; çünkü hafif alüminyumun işlenmesi, hassas ve programlanabilir bir dokunuş gerektirir. 18 yılı aşkın tecrübemizle, malzeme bilimini mekanik güvenilirliğe dönüştürerek ekipmanınızın sadece bir araç değil, paketleme ihtiyaçlarınıza mükemmel şekilde uyan bir ortak olmasını sağlıyoruz.
Yüksek hurda oranları veya karmaşık üretim geçişleriyle mi uğraşıyorsunuz? Malzeme özelliklerinin verimliliğinizi belirlemesine izin vermeyin. Gıda konserve üretim süreçlerinizi daha derinlemesine analiz etmenize yardımcı olabiliriz.
Hattınızın performansını en üst düzeye çıkaracak makine konfigürasyonunun hangisi olduğunu belirlemek için mühendislik ekibimizle iletişime geçin.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL