
Paketleme Hattınızı Yenilemek: İletken Kaynak Yöntemi Hâlâ Değerli mi?
Günümüzün aşırı rekabetçi imalat sektöründe, Genel Ekipman Verimliliği (OEE) bir tesisin kârlılığını belirler ve sızdırmazlık istasyonu sıklıkla kritik bir darboğaz ve maliyetli müşteri şikayetlerinin kaynağı olarak öne çıkar. Ekipmanları yenileme sürecinde mühendisler ve tesis yöneticileri klasik bir ikilemle karşı karşıya kalır: geleneksel, görünüşte maliyet etkin “İletken Sızdırmazlık” yöntemine sadık kalmak mı, yoksa yüksek hızlı İndüksiyonla Kapama sistemleri? İletimle sızdırmazlık, basit mekanik prensipleri ve düşük ilk yatırım maliyeti sayesinde pazarda sağlam bir yer edinmiş olsa da, odak noktasını ilk satın alma faturasından fabrika sahasındaki gerçek hayattaki beş yıllık işletme kayıtlarına kaydırdığınızda değerlendirme matrisi büyük ölçüde değişir.
Maksimum üretim kapasitesi sınırlarını, dayanılmaz derecede uzun üretim hatı değiştirme kesinti sürelerini, malzeme israf oranlarını ve günlük bakım için gereken yoğun el emeğini hesaba kattığınızda, iletkenlikle sızdırmazlık yöntemi modern ve esnek bir üretim hattında hâlâ yerini hak ediyor mu? Bu kapsamlı mühendislik kılavuzu, standart satıcı pazarlama söylemlerini bir kenara bırakarak iletkenlikle sızdırmazlık yönteminin altında yatan fiziksel mekanizmaları objektif bir şekilde analiz ediyor. Bu teknolojinin yeri doldurulamaz avantajlarını inceleyecek, ölümcül mühendislik tuzaklarını ortaya çıkaracak ve bu teknolojinin özel ambalajlama gereksinimleriniz için hâlâ doğru seçim olup olmadığını belirlemeniz için gerekli somut verileri size sunacağız.
İletimle Sızdırmazlık Nedir? Doğrudan Isı Transferi Mekanizmasının Anlaşılması
Paketleme makineleriyle ilgili bilinçli bir karar verebilmek için öncelikle net bir teknik temel oluşturmalıyız. İletim yoluyla yapıştırma, tescilli bir “kara kutu” teknolojisi değildir; aksine, temel termodinamik ilkelerinin basit bir uygulamasıdır. Temelinde, iletim yoluyla yapıştırma, bir polimer tabakasını eritmek ve onu bir kabın ağzına yapıştırmak için doğrudan, fiziksel ısı transferine dayanır.
İletken Sızdırmazlığın 4 Aşaması
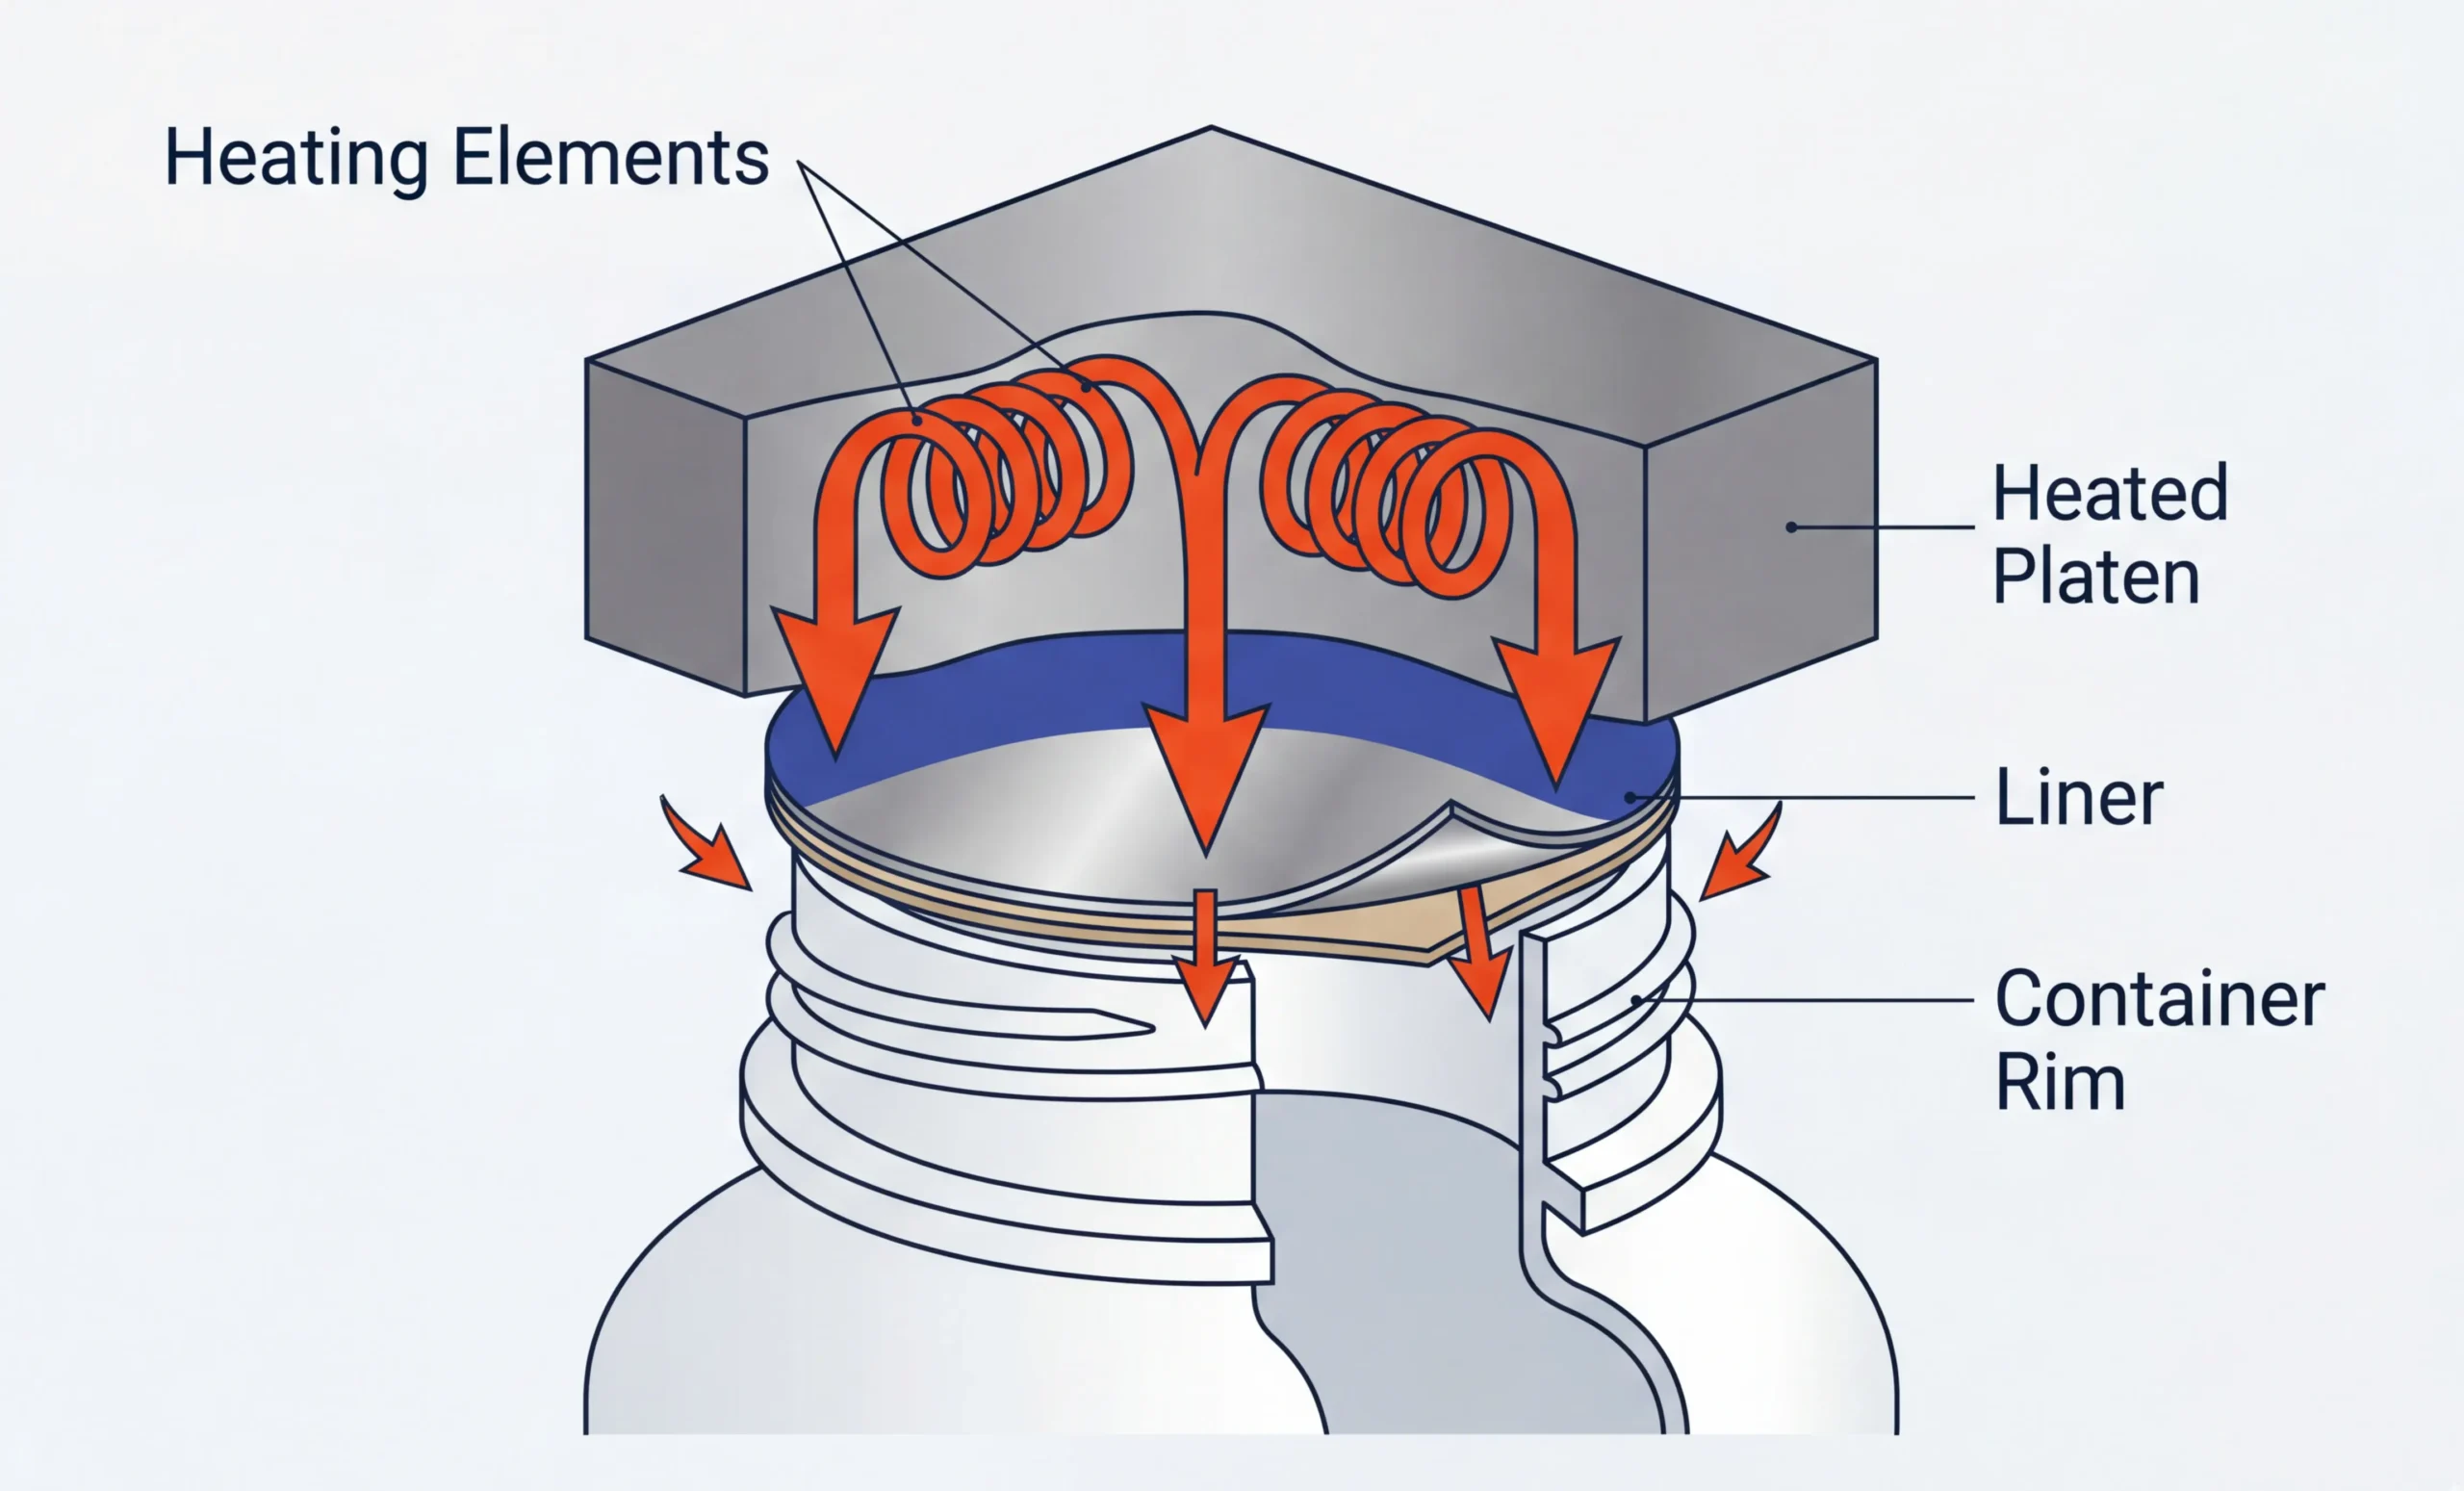
Temassız sızdırmazlık yöntemlerinden farklı olarak, iletim yöntemi, makine ile ambalaj malzemesi arasında tam bir fiziksel temas gerektirir. Bu işlemin fiziksel akışı, nesnel olarak dört ayrı aşamaya ayrılabilir:
- Isı Üretimi: Dahili bir elektrikli ısıtma elemanı sürekli olarak termal enerji üretir ve katı metal bir plakanın sıcaklığını önceden belirlenmiş kesin bir ayar noktasına yükseltir.
- Fiziksel Çalıştırma: Mekanik veya pnömatik bir silindir, ısıtılmış sızdırmazlık kafasını aşağı doğru hareket ettirerek, onu kabın üst kısmına ve sızdırmazlık astarına sıkıca bastırır.
- Termal Transfer: Isı enerjisi, sıcak metal yüzeyden doğrudan yayılır ve doğrudan fiziksel temas yoluyla sızdırmazlık malzemesinin (folyo veya kağıt taban gibi) dış katmanlarını delerek aşağıya doğru ilerler.
- Polimerlerin Erimesi ve Sertleşmesi: Isı, alttaki ısı ile yapıştırılan polimer tabakasına ulaşarak onu erime noktasının üzerine çıkarır. Isıtılmış başlık geri çekildiğinde, polimer hızla soğur ve katılaşarak bir hermetik sızdırmazlık kabın ağzıyla.
Bu süreci anlamak, operasyonun işleyişini yönlendiren üç kritik değişkenin mutlak gerekliliğini ortaya koymaktadır: Sıcaklıklar, Basınç, ve Bekleme Süresi. Sıcaklık ve basınç bir dereceye kadar ayarlanabilir olsa da, Bekleme Süresi—ısıtılmış başlığın folyo ile temas halinde kalması gereken fiili fiziksel süre—kaçınılmaz bir fizik kuralıdır. Polimerler doğal ısı yalıtkanları olduğundan, ısı transferi doğası gereği yavaştır. Çoğu endüstriyel uygulamada, iletimli bir sızdırmazlık makinesinin güvenilir bir hermetik sızdırmazlık sağlamak için 1,0 ila 3,0 saniye arasında bir fiziksel bekleme süresine ihtiyacı vardır.
Bunu tanıdık bir günlük senaryo üzerinden kavramsallaştırmak için, standart bir ofis laminasyon makinesinin çalışmasını veya bir tişörte ısı transfer etiketi yapıştırmak için ev tipi ütü kullanmayı düşünün. Sıcak ütüyü kumaşa hafifçe dokundurup yapıştırıcının yapışmasını bekleyemezsiniz. Isının katmanlara nüfuz etmesini ve yapıştırıcıyı eritmesini sağlamak için ütüyü sıkıca bastırmanız (Basınç) ve birkaç saniye boyunca o pozisyonda tutmanız (Bekleme Süresi) gerekir. Bu üç unsurdan herhangi biri eksik olursa, yapışma gerçekleşmez. Doğrudan fiziksel temas ve yeterli süre, iletken ısı transferi için vazgeçilmez ön koşullardır.
İletim ile İndüksiyonlu Sızdırmazlık: Kapsamlı Teknik Karşılaştırma
İletim ve indüksiyonlu mühürleme arasındaki tartışma, genellikle “hangi makine daha iyidir” şeklindeki aşırı basitleştirilmiş bir argümana indirgenir. Ancak mühendislik açısından bakıldığında, hiçbir teknoloji tek başına vakum ortamında doğuştan üstün değildir. Asıl fark, her iki teknolojinin ısı üretme mekanizmalarının uygun uygulama senaryolarını nasıl belirlediğinde yatmaktadır. Teknolojiyi objektif bir şekilde irdeleyerek, tartışmayı temel makine özelliklerinden yüksek düzeyde bir süreç mimarisine taşıyoruz.
Isı Üretiminin Mekanizmaları: Dış Isıtma ve İç Isıtma
Bu iki teknoloji arasındaki en belirgin fark, termal enerjinin akış yönüdür.
İletim Yöntemiyle Sızdırmazlık (Dıştan Isıtma)
Bilindiği üzere, iletim “dıştan içe” doğru ilerleyen bir süreçtir. Bu süreç, şunlara dayanır: doğrudan ısı iletimi. Devasa bir metal blok yüksek bir sıcaklığa ısıtılır ve bu ısı, alt kısımdaki yapışkan tabakaya ulaşana kadar ambalaj malzemesinin üst katmanlarından zorla geçirilir. Isı kaynağı, ambalajın tamamen dışındadır.
Benzetme: Tıpkı tavada yumurta pişirmek gibi. Isı, tabanından yavaşça yukarı doğru geçmelidir.
İndüksiyonlu Sızdırmazlık (İçten Isıtma)
Tersine, indüksiyon “içten dışa” bir süreçtir. Bu, tamamen temassız şunu kullanan bir teknoloji Elektromanyetik Alan. Manyetik dalgalar plastik kapağı zar vermeden geçer ve yalnızca alüminyum folyo tabakası içinde girdap akımları oluşturarak polimer kaplamayı içeriden eritir.
Benzetme: Tıpkı bir yumurtayı mikrodalgada ısıtmak gibi. Enerji, içindeki molekülleri doğrudan uyararak hızlı bir iç ısınmaya neden olur.
Üretim Hızı ve Hat Verimliliği Sınırları
Isı üretiminin temel mekanizmaları birbirinden o kadar büyük ölçüde farklı olduğundan, yüksek hızlı bir üretim hattındaki performansları da tamamen farklı seviyelerde yer almaktadır. “Bekleme Süresi”nin kaçınılmaz fiziksel gerçekliği, iletim sistemlerinin üretim kapasitesi üzerinde katı bir sınır oluşturmaktadır.
| Metrik (Değerlendirme Boyutu) | İletken Sızdırmazlık | İndüksiyonla Kapama |
|---|---|---|
| Maksimum Hat Hızı | Yavaş ila Orta (Genellikle kişi başına 30 – 60 CPM) | Yüksek ila Ultra Yüksek (Kolaylıkla 100 – 300+ CPM) |
| Sürekli Çalışma | Aralıklı/Dur-Başlat (Fiziksel basma işlemi için kapların duraklatılması gerekir) | Sürekli/Hat İçi (Konteynerler konveyör üzerinde kesintisiz olarak ilerler) |
| Isınma / Soğuma Süresi | Kapsamlı (Ağır metal plakaların ısınması 30 dakikadan fazla sürer) | Anında (Katı hal elektroniğinde ısınma süresi gerekmez) |
Bu teknik özellikleri gerçek hayattaki fabrika hesaplamalarına dönüştürmek için, standart 8 saatlik bir vardiyada günlük 100.000 şişelik kotayı karşılamakla görevli bir tesisi ele alalım. Bu, dakikada yaklaşık 208 konteyner (CPM) tutarında sürekli bir üretim hızı gerektirir.
Standart bir sürekli sıralı indüksiyonlu mühürleme makinesi, yaklaşık bir ila iki metre konveyör alanı kaplayarak bu 208 CPM gereksinimini zahmetsizce karşılayabilir. İletim yoluyla mühürleme yöntemiyle tam olarak aynı üretim hacmine ulaşmak için, 1,5 saniyelik bekleme süresinin fiziksel sınırlarından kaçınılmaz. Tek bir iletim kafası, en fazla yaklaşık 40 CPM’ye ulaşabilir. Bu nedenle, 208 CPM'ye ulaşmak için tesisin, 6 ila 8 ayrı kapama istasyonu içeren devasa, çok başlıklı bir döner iletim sistemine yatırım yapması gerekir. Bu durum, mekanik karmaşıklığı ve bakım gereksinimlerini katlanarak artırmakla kalmaz, aynı zamanda tek bir kompakt indüksiyon bobininin üretim kapasitesine ulaşmak için bile son derece pahalı fabrika alanını büyük ölçüde tüketir.
Gerçek Yatırım Getirisinin Değerlendirilmesi: İletim Sistemlerinde CAPEX ve OPEX Karşılaştırması
Finans departmanına ekipman seçeneklerini sunarken, iletken sızdırmazlık kağıt üzerinde genellikle son derece cazip görünür. Ancak, Yatırım Getirisi’ni (ROI) yalnızca Sermaye Harcaması’na (CAPEX) dayalı olarak değerlendirmek, fabrika sahasındaki uzun vadeli operasyonel kayıpları gizleyen tehlikeli bir tuzaktır. Maliyetin gerçek boyutunu anlamak için İşletme Harcamalarını (OPEX) analiz etmeliyiz.
Düşük İlk Sermaye Harcaması (CAPEX) Yanılsaması
Tek kafalı pnömatik iletim tipi mühürleme makinesinin ana gövdesi (çıplak şasi), katı hal su soğutmalı indüksiyonlu mühürleme sistemine kıyasla önemli ölçüde daha ucuz olması nesnel bir gerçektir. Yeni kurulan bir işletme ya da tek bir ürünü düşük hacimlerde üreten bir tesis için, bu düşük giriş engeli son derece caziptir.
Ancak, gizli maliyetler gerekli olan “kalıp ekosisteminde” yatmaktadır. İletken sızdırmazlık için şunlar gereklidir: Özel Isıtmalı Kalıplar. Metal başlığın, eşit bir basınç uygulayabilmesi için kap ağzının tam çapına ve konturuna kusursuz bir şekilde uyması gerektiğinden, her bir farklı şişe boyutu için kendine özgü, hassas CNC işlemeyle üretilmiş bir metal sızdırmazlık başlığı gereklidir. Ayrıca, sürekli çalıştırma işlemi karmaşık bir sisteme dayanmaktadır Pnömatik Sistemler (hava kompresörleri, silindirler ve vanalar) bunlar, mekanik aşınma ve yıpranma nedeniyle sürekli bakım, yağlama ve nihayetinde değiştirilmeyi gerektirir.
Bir iletken sızdırmazlık malzemesi satın almak, ucuz bir mürekkep püskürtmeli yazıcı satın almaya oldukça benziyor. Yazıcının kendisi büyük ölçüde sübvanse edilmiş ve ucuzdur, ancak makinenin kullanım ömrü boyunca son derece pahalı, markaya özel mürekkep kartuşları (özel ısıtma kalıpları) satın almak zorunda kalırsınız. Ürün yelpazeniz gelecek yıl beş yeni şişe şekli içerecek şekilde genişlerse, beş yeni özel ısıtma bloğu sipariş etmeniz ve satın almanız gerekir.
OEE’nin Düşürücüsü: Takım Değişimleri ve Isınma Gecikmeleri
Özel kalıpların maliyeti oldukça yüksek olsa da, ürün değişim süreçleri sırasında iletken sızdırmazlığın makine çalışma süresine verdiği yıkıcı etki karşısında bu maliyet önemsiz kalır. Modern fason paketleme veya çevik üretim süreçlerinde, bir üretim hattının günde birden fazla kez ambalaj boyutunu değiştirmesi gerekebilir.
Standart bir iletkenlik kalıp değişiminin zaman çizelgesini ayrıntılı bir şekilde inceleyelim:
- 1. Adım: Soğuma (30 – 45 dakika). Mevcut metal ısıtma bloğu 200 °C’ye ulaşmış durumda. Bir teknisyenin ciddi yanık riski olmadan bu bloğu güvenli bir şekilde söküp çıkarabilmesi için, makinenin kapatılması ve ısının kendiliğinden dağılmasına izin verilmesi gerekir.
- 2. Adım: Fiziksel Alet Değişimi (10 dakika). Operatör, eski kafayı cıvatalarını söküp çıkarır, yeni özel kalıbı hizalar ve pnömatik düzeneğe sabitler.
- 3. Adım: Isınma ve Denge Egzersizleri (30 dakika). Makine yeniden çalıştırıldı. Yoğun yapılı yeni metal blok, dahili PID kontrolörü yeni hedef sıcaklıkta dengelendiğini teyit edene kadar ısıyı yavaşça emmelidir.
- 4. Adım: Basınç Kalibrasyonu (10 dakika). Pnömatik aşağı hareket, yeni şişenin yüksekliği ve yeni kalıbın kalınlığı dikkate alınarak hassas bir şekilde yeniden ayarlanmalı ve böylece kabı ezmeden mükemmel bir basınç sağlanmalıdır.
Bu süreç rutin olarak 80 ila 95 dakika arasında tamamen verimsiz süreye yol açmaktadır. Şimdi bunu bir fabrika sahasındaki senaryoya uygulayalım: Bir tesis, günde 3 ürün değişimi gerektiren son derece esnek bir çalışma programı uygulamaktadır. İletimli bir makine kullanan tesis, sadece metalin ısınmasını ve soğumasını beklemekle her gün 4 saatten fazla üretim süresinden ödün vermektedir. Hattın durma süresinin toplam maliyeti (operatör ücretleri, genel giderler ve kaybedilen üretim kârı) saat başına $500 olarak ihtiyatlı bir şekilde tahmin edilirse, bu “ucuz” iletim tipi mühürleme makinesi her gün $2.000’i aktif olarak yakıyor demektir. Birkaç ay gibi kısa bir süre içinde, bu fahiş işletme giderleri (OPEX), indüksiyon makinesi satın almamaktan elde edilen ilk yatırım giderleri (CAPEX) tasarrufunu tamamen gölgede bırakır.
Konteyner Uyumluluğu: İletim Tek Seçenek Olduğunda (ve Başarısız Olduğunda)
Operasyonel dezavantajlarına rağmen, iletken sızdırmazlığın modası geçmiş bir teknoloji olmadığını belirtmek büyük önem taşımaktadır. Bu teknoloji, belirli son derece özel mühendislik senaryolarında tek çözüm olduğu için hâlâ hayati öneme sahiptir. sadece uygulanabilir bir çözüm. Öte yandan, ısı iletimi yoluyla sızdırmazlık uygulamasının tam bir felakete yol açacağı senaryolar da mevcuttur.
İdeal Nokta: Düz Diyaframlar, Tuhaf Şekiller ve Metal Kapaklar
İndüksiyonun çalışması manyetik alanlara ve vidalı kapaklara dayandığından, bu ön koşulların bulunmadığı uygulamalarda iletim tartışmasız birinciliğini korumaktadır. İletim yoluyla sızdırmazlığın mutlak uygulama alanları şunlardır:
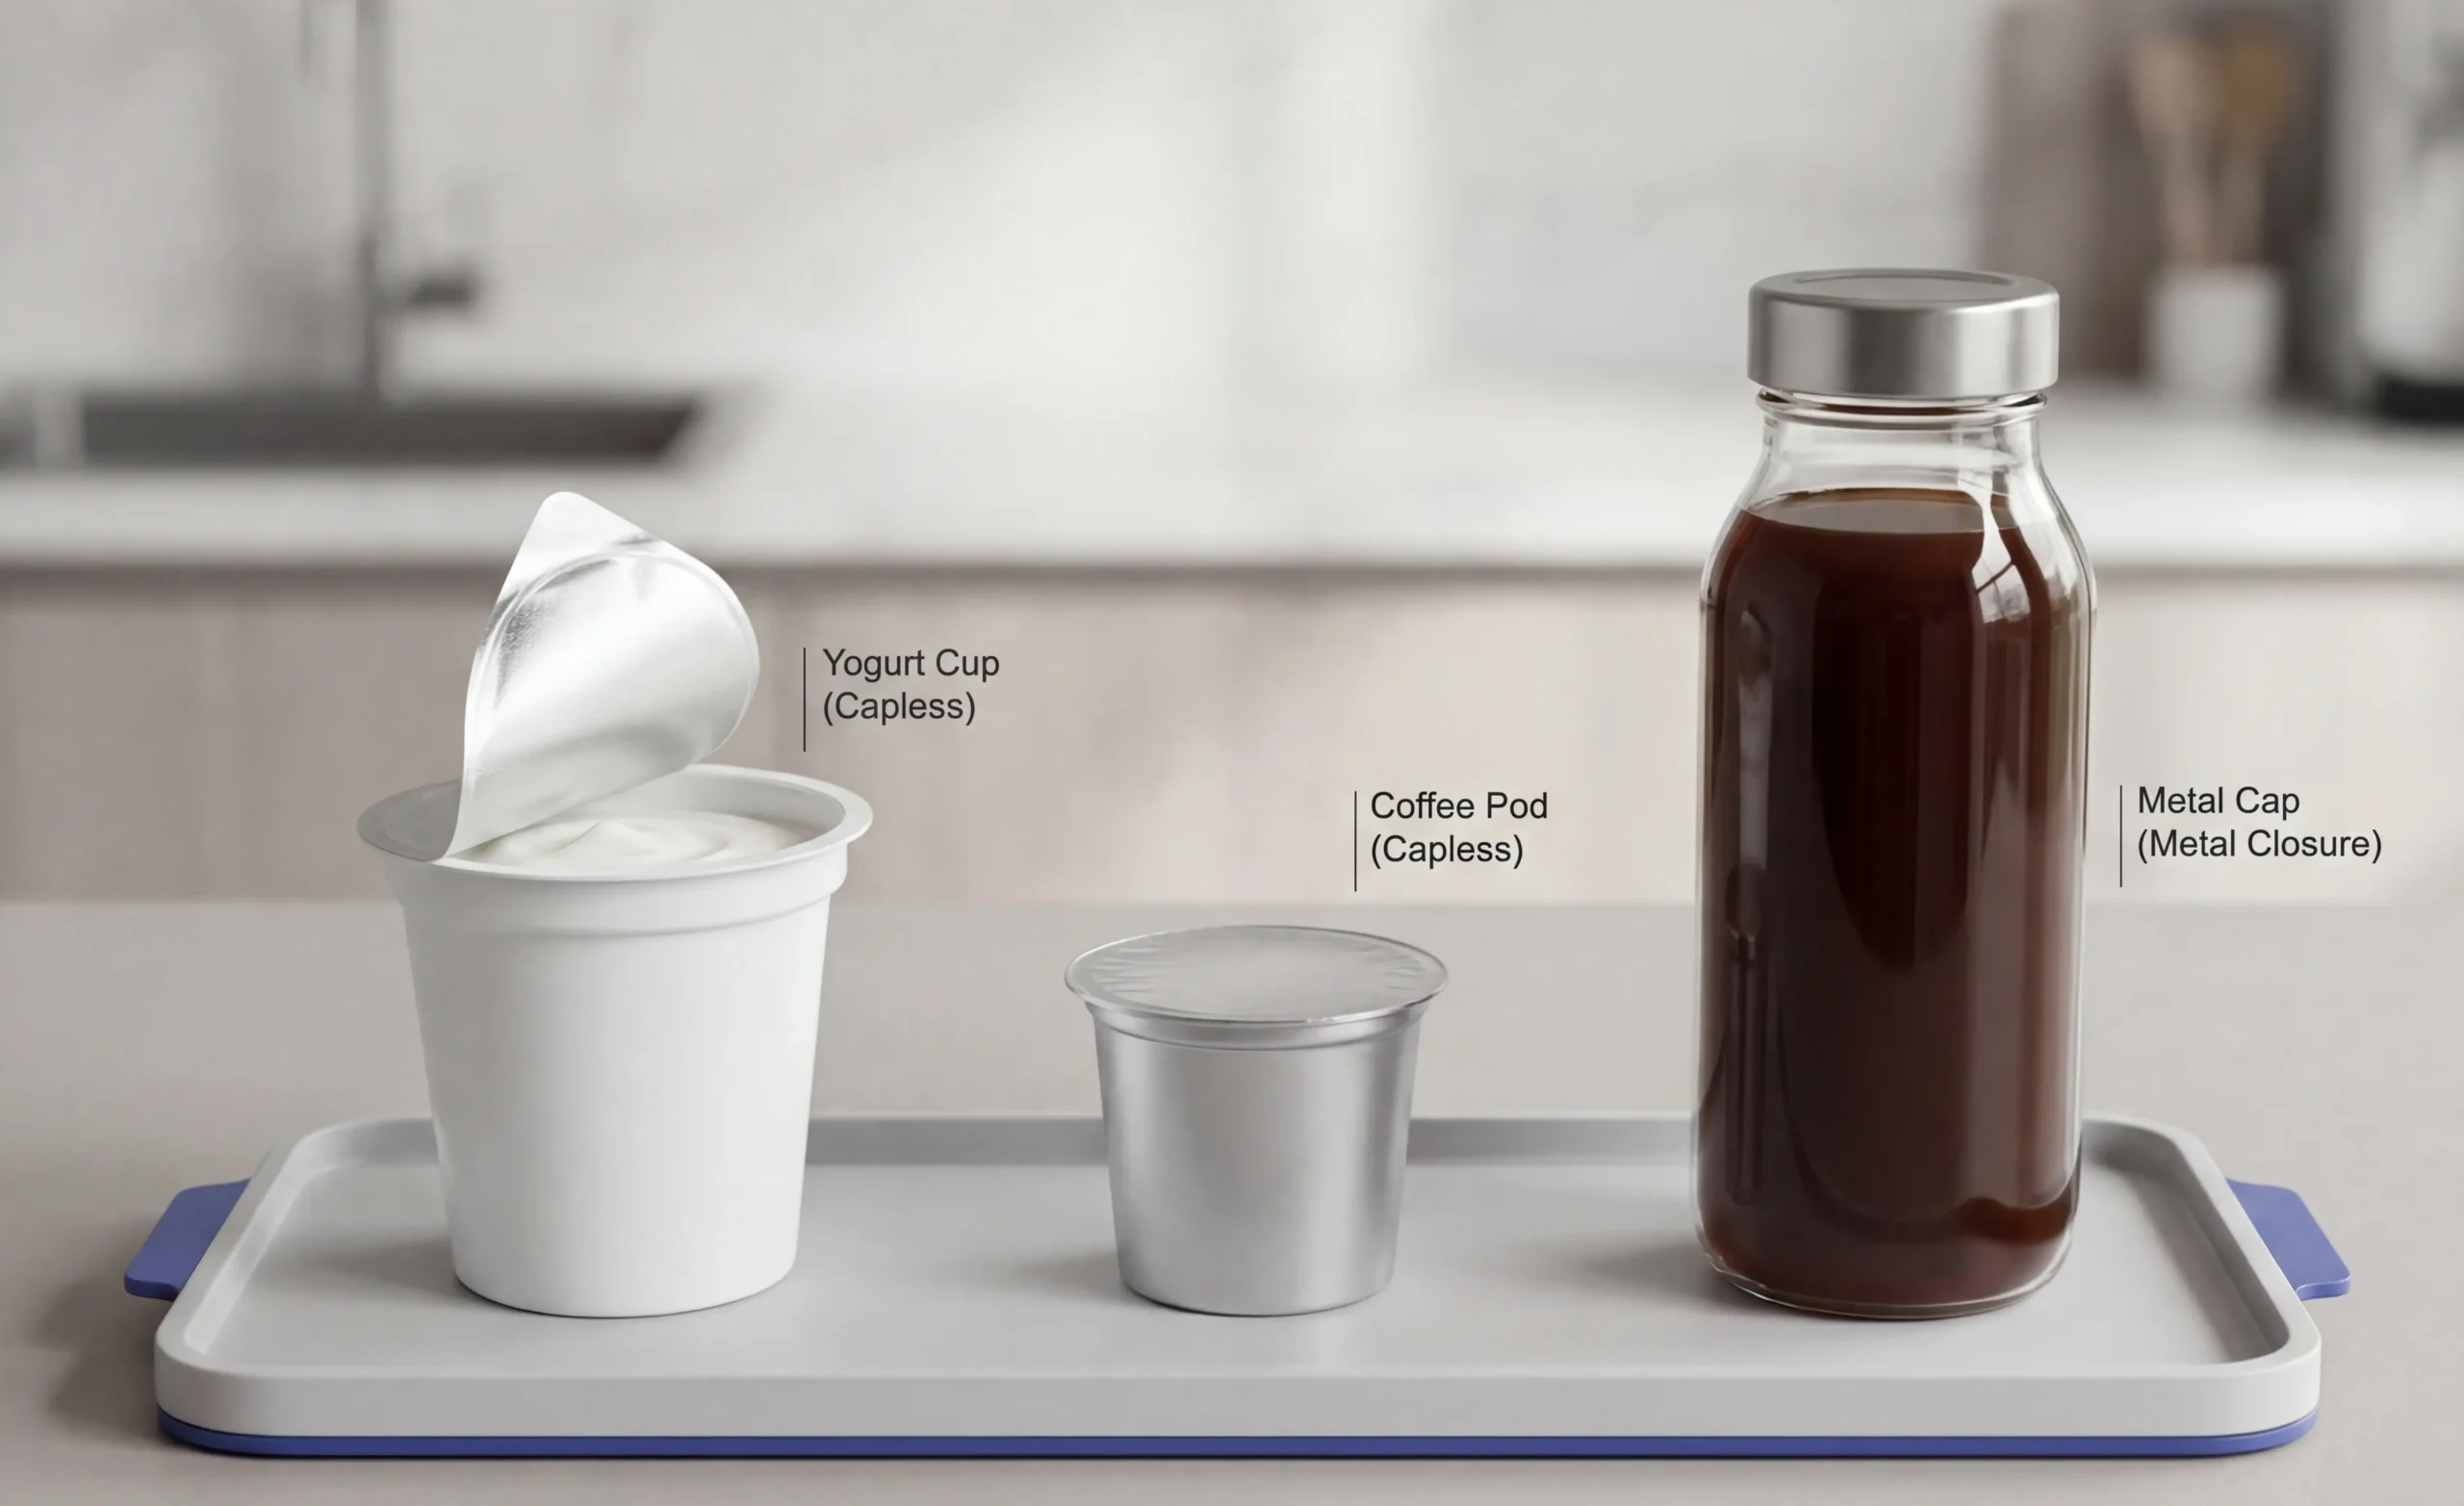
- Düz Diyaframlı Sızdırmazlık (Kapaksız): En klasik örnekler arasında yoğurt kabı, tek kullanımlık kahve kapsülü veya hazır erişte kasesi sayılabilir. İndüksiyon sırasında folyoyu sabit tutacak vidalı bir kapak bulunmaz. Isıtılmış kalıp, önceden kesilmiş folyoyu çıplak kabın kenarına fiziksel olarak bastırdığından, burada iletim zorunludur.
- Toplam Metal Kapak Sayısı: Ürününüzde katı çelik veya kalın alüminyum kapak kullanılıyorsa, indüksiyonla sızdırmazlık sağlamak fiziksel olarak imkânsız hale gelir. Metal kapak elektromanyetik alanı emerek kendisinin aşırı ısınmasına ve dişlerin erimesine yol açabilir; buna karşın manyetik alan iç kısımdaki astara ulaşamaz. Metal bir kapaktan ısı aktarımının tek yolu iletimdir.
- Yuvarlak Olmayan ve Aşırı Tuhaf Şekiller: İndüksiyon bobinleri, düzgün dairesel veya eliptik manyetik alanlar oluşturur. Karmaşık, keskin köşeli kare bir kap veya benzersiz şekilli bir şişeyi mühürlüyorsanız, girdap akımları eşit bir şekilde dağılmayacaktır ve bu da köşelerde soğuk noktalar ve sızıntılara yol açacaktır. İletim kalıpları, herhangi bir geometrik profile mükemmel şekilde uyacak şekilde hassas işlenebilir.
Bir süpermarket reyonunda dolaşırken, teneke kapaklı birinci sınıf Starbucks cam kahve şişelerini ya da film kaplamalı, benzersiz şekilli, buzdolabında saklanan hazır salata kaselerini gördüğünüzde, iletim teknolojisinin gerekli bir uygulamasını gözlemlemiş olursunuz.
Cam Kenar Tolerans Tuzağı (Sert-Sert Bağlantılardaki Zorluklar)
Ancak, broşürlerde nadiren ele alınan ciddi bir mühendislik açığı bulunmaktadır: “Sert-Sert Temas” tehlikesi. Bu durum, cam kaplarda iletken sızdırmazlık kullanılmaya çalışıldığında özellikle yıkıcı sonuçlar doğurur.
Cam üretiminde hiçbir şişe tamamen kusursuz değildir. “Kenar” (cam kavanozun üst sızdırmazlık kenarı) doğası gereği mikroskobik dalgalanmalar ve boyutsal toleranslar içerir — milimetrenin kesirleri kadar küçük tepecikler ve çukurlar. Tamamen düz, sert bir çelik iletim kalıbı, sert ve hafifçe pürüzlü bir cam kenara bastırıldığında, fizik kanunları korkunç bir ikilem ortaya çıkarır.
Pnömatik basınç çok düşük ayarlanırsa, sert metal sadece cam kenarındaki “tepe” noktalarına temas eder ve “vadiler” dokunulmadan kalır. Bunun sonucu olarak ısı transferi yetersiz kalır, erime tam olarak gerçekleşmez ve anında mikro sızıntılara ve bozulmaya yol açan mikroskobik kanallar oluşur. Tersine, bir operatör bu boşlukları kapatmak için metali pürüzlü cama zorla bastırmak amacıyla pnömatik basıncı aşırı derecede artırırsa, sert yüzeyler arasındaki kuvvet, kabın yapısal sınırlarını kolayca aşar ve üretim hattında doğrudan felaket niteliğinde cam kırılmalarına yol açar. İletim, muazzam bir fiziksel kuvvet gerektirdiğinden, boyutsal toleransı zayıf kaplar için doğası gereği elverişsizdir.
Parametre Kontrolü: Sıfır Mikro Sızıntı İçin Sızdırmazlık Aralığının Optimize Edilmesi
Kapaksız tatlı kabı veya metal kulaklı kapaklı bir ürün gibi belirli ürün profiliniz, iletkenlik yoluyla sızdırmazlığın tek çözüm yolu olduğunu gerektiriyorsa, başarı, makinenin hassas kalibrasyonunu ustaca yapabilmenize bağlıdır. Güvenilir bir süreç oluşturmak, polimer davranışını ve termal dinamiği derinlemesine anlamayı gerektirir.
Altın Üçgeni Dengelemek: Zaman, Sıcaklık ve Basınç
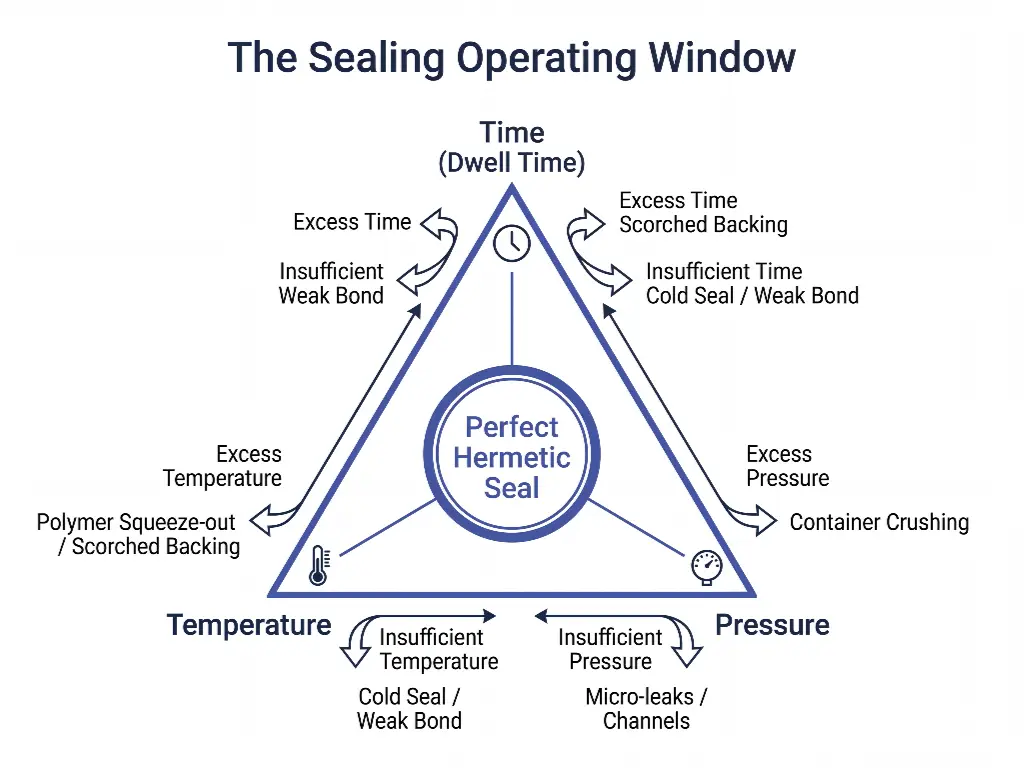
Ambalaj mühendisliğinde, makine ayarlarının kabul edilebilir aralığına “Çalışma Aralığı” denir. İletim yoluyla yapıştırmada bu aralık, Zaman, Sıcaklık ve Basınç parametrelerinin sıkı bir etkileşimi ile belirlenir. Bu üç parametre birbiriyle ayrılmaz bir şekilde bağlantılıdır; birini değiştirirken diğeriyle dengeleme yapmadan bu ayarlarda değişiklik yapamazsınız.
Deneyimsiz hat operatörlerinin sıkça yaptığı bir hata, sadece sıcaklık kadranını daha yükseğe çevirerek üretim hızını yapay olarak artırmaya (bekleme süresini kısaltmaya) çalışmaktır. Bu, ciddi bir parametre dengesizliğine yol açar. Yapıştırıcı tabaka daha hızlı eriyebilir, ancak aşırı ısı genellikle “arkasının yanmasına” neden olur; bu da astarın kağıt veya polimer üst tabakasının yanmasına, bariyer özelliklerinin bozulmasına ve yanık izleri oluşmasına yol açar. Ayrıca, aşırı sıcaklık ile yüksek basıncın birleşmesi “Sıkma” sorununa yol açar; bu durumda sıvı polimer, dudak ile folyo arasından şiddetli bir şekilde dışarı itilir ve kalıbı kirleten dağınık iplikçikler oluşturur; bu da zayıf ve kırılgan yapışmalar ile sonuçlanır.
Buna karşılık, yetersiz sıcaklık veya basınç, “Soğuk Sızdırmazlıklar”a yol açar; bu durumda polimer sadece yapışkan hale gelir ancak kap malzemesiyle çapraz bağ kuramaz ve sızdırmazlık tabakası hiçbir direnç göstermeden soyulabilir. Bu “altın üçgeni” bulmak, her bir yeni ambalaj malzemesi partisi için sabırlı ve deneysel testler yapılmasını gerektirir.
Isı Kaynağına Uygun Astar Malzemelerinin Seçimi
Satın alacağınız sızdırmazlık astarının türü, makinenin kendisi kadar önemlidir. Termal gradyanlar tamamen farklı olduğundan, astar malzemelerinizin iletken ısı için özel olarak tasarlanmış olduğundan emin olmalısınız.
Farklı polimerlerin erime noktaları birbirinden büyük ölçüde farklılık gösterir. Polietilen (PE) nispeten kolay erirken, polipropilen (PP) ve polietilen tereftalat (PET) için çok daha yüksek termal enerji gerekir. Satın alma ekipleri için önemli bir uyarı: Kalan indüksiyonlu sızdırmazlık astarlarını ısı iletimli bir makinede kullanabileceğinizi asla varsaymayın. İndüksiyon astarları, folyo tabakasından dışarıya yayılan ısıyı içten emmek üzere tasarlanmıştır. İletim astarları ise, 200 °C’lik bir metal plaka ile doğrudan temasa rağmen erimeden, kalıba yapışmadan veya yırtılmadan dayanacak şekilde tasarlanmış özel ısıya dayanıklı arka tabakalara ihtiyaç duyar. Yanlış malzeme kullanılması, ısıtılmış plakanın anında kirlenmesine yol açar ve hatın, kapsamlı kazıma ve temizlik işlemleri için durdurulmasına neden olur.
Mühendisin Karar Matrisi: Üretim Hattınız İçin Doğru Teknolojiyi Seçmek
“Eğer-O Zaman” Karar Matrisi
Sonuç olarak, sızdırmazlık teknolojisinin seçimi asla keyfi bir tercihe veya temel makine maliyetine dayandırılmamalı; bunun yerine, spesifik ürün mimariniz ve operasyonel hedeflerinizin veriye dayalı, titiz bir değerlendirmesine dayanmalıdır. Bu karmaşık mühendislik seçimini basitleştirmek için aşağıdaki matrisi kullanın:
- EĞER ambalajınızda kapaksız kaplar (düz diyaframlar) bulunuyorsa, tamamen metal kapaklar gerekiyorsa veya son derece sıra dışı geometrik şekiller kullanılıyorsa… SONRA İletken Sızdırmazlık sizin için zorunlu, özel olarak tasarlanmış çözümdür.
- EĞER Tesisinizde yüksek hızda üretim kapasitesi (>100 CPM) gerekiyorsa, kesintisiz hat içi çalışma gerekiyorsa, standart plastik vidalı kapaklar kullanılıyorsa veya maksimum enerji verimliliği gerekiyorsa… SONRA İndüksiyonlu Kaynak tartışmasız en iyi seçimdir.
Yaygın olarak kabul gören bir uzman kuralı şöyledir: Üretim programınız, üretim hattınızda günde iki kereden fazla kalıp değişimi yapılmasını gerektiriyorsa veya kalite kontrol standartlarınız 0,1%’den daha düşük bir kusur/sızıntı toleransı öngörüyorsa, geleneksel tek kafalı iletim ekipmanı fikrini derhal bir kenara bırakmalı ve kapsamlı bir İndüksiyonlu Kapama Makinesi Satın Alma Rehberi bütçenizi yüksek düzeyde otomatikleştirilmiş ve esnek üretim çözümlerine yönlendirmek.
Ancak, birçok fabrika yöneticisinin gözden kaçırdığı çok önemli bir mantık hatası vardır. Tek bir sızdırmazlık istasyonunun sıcaklık, basınç ve süre parametrelerini durmaksızın ayarlamanıza rağmen, yine de ihtiyaç duyduğunuz OEE veya kusur oranlarına ulaşamıyorsanız, asıl sorun nadiren sızdırmazlık makinesinin kendisidir. Gerçek darboğaz, neredeyse her zaman önceki aşamadaki dolum ile sonraki aşamadaki sızdırmazlık işlemleri arasındaki senkronizasyon eksikliğinden kaynaklanır. Bu durum, özellikle yüksek değerli işlemler için hayati önem taşır. Ciddi toz patlaması riskleri taşıyan ve sıkı bir artık oksijen kontrolü gerektiren hassas toz ürünleri (bebek maması veya peynir altı suyu proteini gibi) işliyorsanız ya da titiz retort sterilizasyonu gerektiren ıslak gıdalar (evcil hayvan maması veya hazır yemekler gibi) paketliyorsanız, tek başına bir sızdırmazlık makinesine takılmak boşuna bir çabadır. Bu karmaşık ürünler, toz geçirmez dolum, vakumlu azot yıkama ve yüksek bütünlüklü sızdırmazlığın hepsinin mükemmel bir uyum içinde çalıştığı bütünsel bir yaklaşım gerektirir.
Özel konteynerinizin iletkenlik gerektirip gerektirmediğinden veya yüksek hızlı indüksiyon için optimize edilip edilemeyeceğinden emin değil misiniz?
Parametreleriniz konusunda tahminde bulunmayı bırakın. Ambalajlarınızın ve malzemelerinizin numunelerini ambalaj laboratuvarımıza gönderin. Kapsamlı ve ücretsiz bir Hermetik Sızdırmazlık Testi gerçekleştireceğiz ve üretim hattınız için uygulanabilir bir yol haritası hazırlayacağız.
Ekibimizle İletişime Geçin


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL