
7 Şişe Kapak Türü Açıklaması: Kapaklar, Şişeler ve Kapak Takma Makinelerinin Uyumluluğu
Temel Bilgiler: Neden Ambalaj Malzemesi, Kapak Seçiminizi Belirler?
B2B ambalaj tedarik dünyasında tehlikeli bir yanılgı vardır: Şişe kapağını seçmenin yalnızca estetik ya da temel işlevsel bir tercih olduğu inancı. Birçok satın alma müdürü, üretim mühendislerine hiç danışmadan “Şık, mat siyah bir flip-top kapak istiyorum” diye düşünerek kataloglara göz atar. Bu “önce tasarım” zihniyeti, feci üretim hattı arızalarına, sızıntı yapan sevkiyatlara ve OEE’nin (Genel Ekipman Verimliliği) dibe vurmasına giden en hızlı yoldur.
Ambalaj endüstrisinin teknik açıdan yadsınamaz gerçeği şudur: Mükemmel, sızdırmaz bir sızdırmazlık, satın alabileceğiniz bir ürün değildir; dengelemeniz gereken üç değişkenli bir denklemdir. Bu denklem şunlardan oluşur: Konteyner Malzemesi Boyutsal Toleransı + Kapak Diş Tasarımı + Makine Uygulama Torku Bu üçlüdeki tek bir değişkeni bile yanlış ayarlarsanız, üretim hattınızda şişelerin kırılması, dişlerin aşınması ya da ürününüzün raf ömrünü kısaltan mikro sızıntılar gibi sorunlar ortaya çıkacaktır.
7 farklı kapak türünü sınıflandırmaya başlamadan önce, ambalajlamanın en temel kuralını netleştirmeliyiz: Kapak seçiminiz tamamen ambalajınızın ana malzemesine bağlıdır. Neden mi? Çünkü şu kritik üretim parametresi nedeniyle: Boyutsal Tolerans.
Enjeksiyonlu germe-şişirme kalıplama (ISBM) alanında, sert PET plastik şişeler ±0,1 mm gibi son derece hassas bir boyutsal toleransla üretilebilir. Bununla birlikte, cam üretim endüstrisinde, erimiş silikanın kaotik yapısı ve termal dinamikler nedeniyle, bir cam şişenin boyun uç toleransı ±0,5 mm veya daha fazla bir aralıkta dalgalanabilir.
Bunu ayakkabı giymek gibi düşünün. Yüksek hassasiyetli bir PET şişe, mükemmel dikilmiş, sert deri bir ayakkabı gibidir; sert, yüksek mühendislik ürünü bir metal toka ile mükemmel bir uyum sağlar (sert-sert bağlantı). Öte yandan, bir cam şişe her gün şekli biraz değişen bir ayak gibidir. Uyumlu bir tampon olmadan sert, esnek olmayan bir plastik kapağı cam dişlere zorla takmaya çalışırsanız, bu başarısızlıkla sonuçlanır. Cam, öngörülemeyen mikroskobik boşlukları doldurmak ve sızdırmazlığı sağlamak için kalın, yumuşak bir iç taban – özel bir sıkıştırılabilir astar – gerektirir. Bu nedenle, şişenizin fiziksel sertliğini, ısıl genleşme oranını ve üretim toleransını anlamak, bir kapak türü seçmenin mutlak ön koşuludur.
Metal Kaplar: Normal ve Basınçlı Sızdırmazlık Sistemleri
Polimerlerden metal ambalajlara (kalaylı sac ve alüminyum) geçiş yapıldığında, mühendislik paradigması köklü bir şekilde değişir. Viskoelastik hafızaya sahip olan ve deformasyondan sonra eski haline dönebilen plastiklerin aksine, metaldeki deformasyon kalıcıdır. Bu durum, metalurjik yorgunluk kavramını gündeme getirir. Metal ambalajlarda, sızdırmazlık sistemleri iç basınca bağlı olarak kesin bir şekilde iki farklı teknik yola ayrılır. Standart atmosferik kapak ile basınçlı valf sistemini birbirine karıştırmak, felaketle sonuçlanabilecek ekipman yatırımlarına yol açabilecek kritik bir mantık hatasıdır.
Normal ve Vakumlu Contalar (Taç ve Kulaklı Kapaklar)
Bira, içecek ve konserve gıda endüstrilerinde yaygın olarak görülen standart atmosferik veya mikro negatif basınçlı ortamlarda, en yaygın kapak türleri taç kapaklar ve kulplu kapaklardır (Twist-Off kapaklar olarak da bilinir).
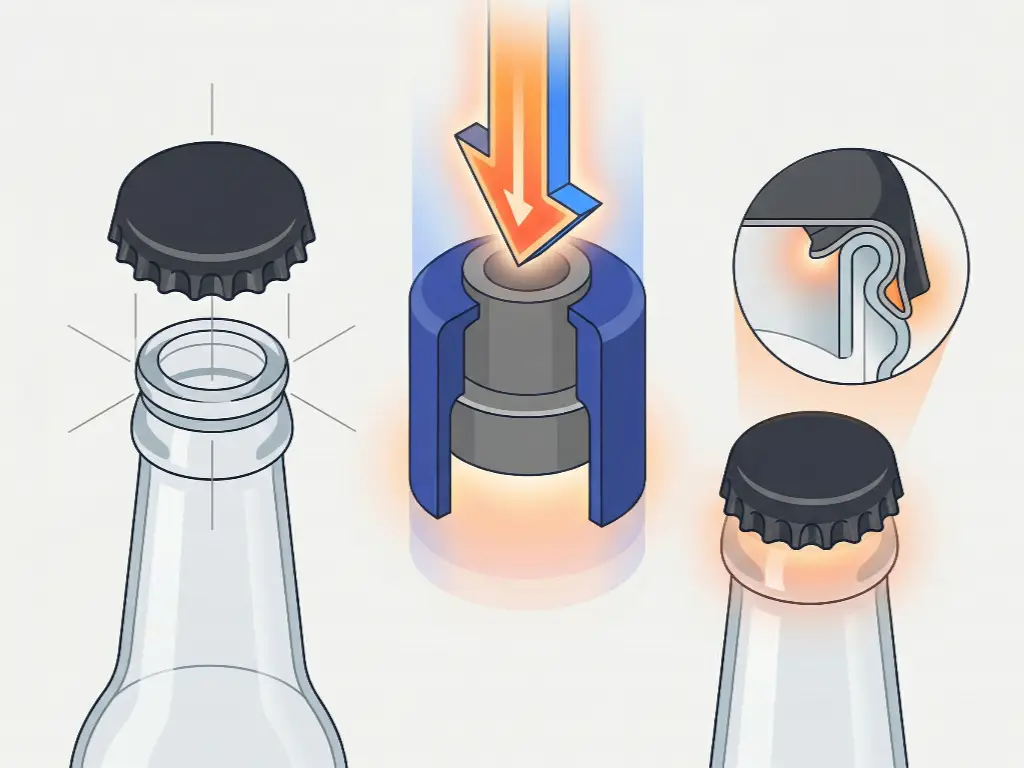
Taç Kapaklar: Neredeyse yalnızca cam bira şişelerinde veya alüminyum içecek şişelerinde kullanılan taç kapak, vidalı kapaktan tamamen farklı bir mekanik kuvvete dayanır. Bu işlem, özel olarak sertleştirilmiş çelikten yapılmış bir kıvırma çanı ile donatılmış bir kapaklama makinesi kullanılarak gerçekleştirilir. Makine, saniyenin bir kesirinde muazzam bir aşağı doğru kuvvet uygularken, kıvırma çanı teneke kapağın 21 oluğunu şişe boynundaki kilitleme halkasının altına katlar. Bu işlem, metalin plastik deformasyonuna dayandığından, ekipmanın üst yük toleransı olağanüstü derecede hassas olmalıdır. Aşağı doğru basınçta sadece bir milimetrelik bir sapma, ya olukların kıvrılmamasına (bira köpüğünün kaybolmasına) ya da cam boynun anında parçalanmasına neden olur.
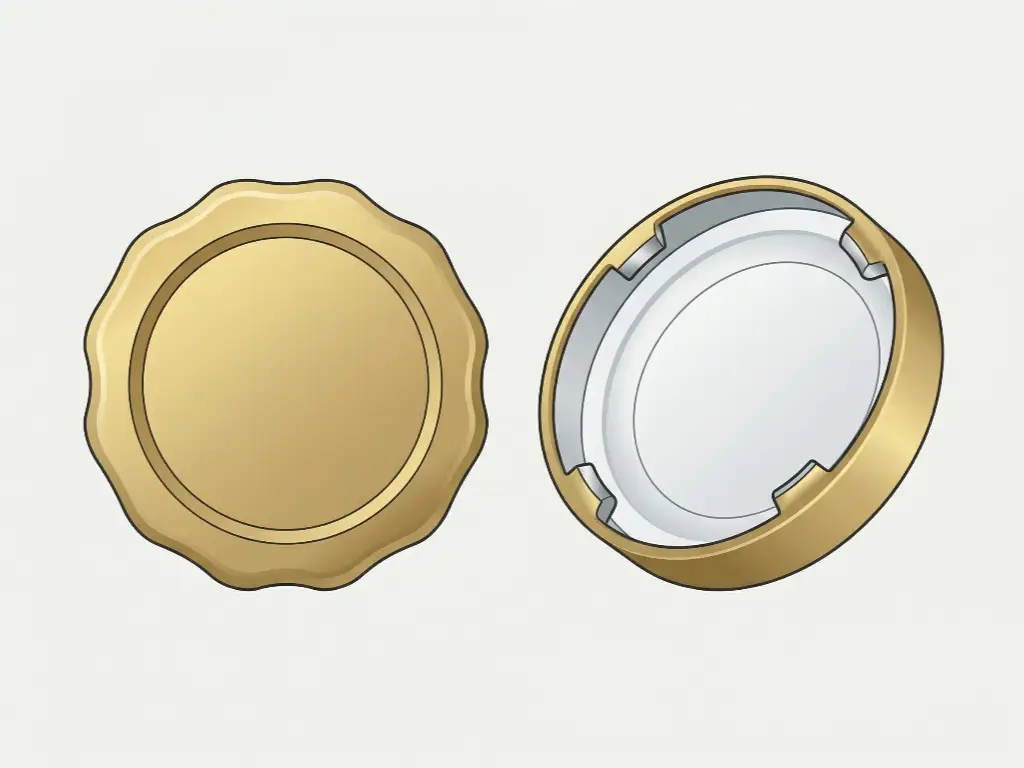
Kapak Kapakları (Çevirip Açılan): Genellikle reçel, sos ve turşu kavanozlarında görülen kulplu kapaklar, cam ağzındaki kesikli dişlere geçen 3 ila 6 adet metal kulp içerir. Kulplu kapağın ardındaki ustaca mühendislik, kilitlenmesi için yalnızca 1/4 tur döndürmeyi gerektirmesidir. Bununla birlikte, asıl sızdırmazlık mekanizması termodinamiğe dayanır. Bu ürünler genellikle sıcak dolumla üretilir. Ürün, sızdırmaz kap içinde soğudukça güçlü bir vakum oluşturur. Bu vakum, kapağı fiziksel olarak aşağı doğru çeker ve plastisol astarı cam kenarına sıkıştırarak hava geçirmez bir sızdırmazlık sağlar. Kapaklama makinesi (düz hatlı buharlı vakumlu kapaklama makinesi), tam olarak doğru miktarda tork uygulamalıdır: çok az tork uygulanırsa vakum kaçar; çok fazla tork uygulanırsa metal tırnaklar kalıcı olarak bükülür ve cam dişlerini aşarak partiyi mahveder.
Basınçlı Sistemler (Aerosol Valfleri)
Aerosol ürünlerine (saç spreyleri, endüstriyel yağlayıcılar, tıraş kremleri) geçildiğinde, “kapak” artık basit bir kapak değil, Aerosol Valfi olarak bilinen son derece karmaşık bir basınç kontrol mühendisliği bileşenidir.
Bir aerosol valfi, yüksek uçuculuğa sahip, basınçlı bir itici gazla (LPG, bütan veya sıkıştırılmış azot gibi) karıştırılmış sıvı bir ürünü içermeli ve kontrol etmelidir. Bu “kapak”ın üretim süreci, tamamen farklıdır. Bu, şu adı taşıyan özel bir işlem gerektirir: Kupanın Altına Gaz Verilmesi ve Kıvrılma İşlemi.
Bu yüksek riskli ortamda, kapak kapatma makinesi sadece bir kapağı aşağı doğru bastırmakla kalmaz. Teneke kutunun ağzı üzerinde geçici bir sızdırmazlık sağlar, son derece yanıcı itici gazı muazzam bir basınç altında enjekte eder ve ardından valf yuvasının içindeki metal bir penseti anında genişleterek, teneke veya alüminyum kutunun kıvrımına doğru dışa doğru kıvırır. Bir aerosol valfi seçmek, üretim hattınızın sıkı Patlamaya Dayanıklı (Ex-proof) standartlara göre yükseltilmesi gerektiği anlamına gelir. Standart kapak kapatma makineleri bu amaçla yenilenemez; bunu yapmaya çalışmak ciddi bir güvenlik ihlalidir. Buradaki giriş engeli sadece valfin maliyeti değil, aynı zamanda patlamaya dayanıklı pnömatik sistemler ve gaz odası altyapısı için gereken muazzam sermaye harcamasıdır.
Cam Şişe Kapakları: Sertlik ve Yüksek Tolerans Değişimleriyle Başa Çıkmak
Cam, lüks ambalajlamanın tartışmasız kralıdır ve üst düzey alkollü içkiler, uçucu yağlar, kozmetik ve ilaç sektörlerinde hakim konumdadır. Ancak, bir ambalaj mühendisinin bakış açısıyla cam, sertliği ve tutarsızlığıyla tam bir kabustur. Cam Ambalaj Enstitüsü (GPI) tarafından belirlenen yapısal kılavuzlara göre, cam vidaların boyutsal tolerans aralıkları, enjeksiyon kalıplı plastiklere kıyasla önemli ölçüde daha geniştir. Ayrıca camın esnekliği sıfırdır; kapak takma makinesinin uyguladığı tork çok şiddetliyse cam esnemeyecek, basitçe parçalanacaktır. Bu iki zorluğun üstesinden gelmek için, darbe emici ve boşluk doldurucu görevi görecek özel kapak tipleri tasarlanmıştır.
Mantarlar, Tıkaçlar ve Kalın Çizgili CT Vidalı Kapaklar
Şarap, parfüm ve aşındırıcı uçucu yağlar gibi yüksek değerli sıvılar söz konusu olduğunda, kapakların temel amacı, kalıplanmış cam yüzeylerde doğal olarak bulunan mikroskobik çukurları ve pürüzlü yüzeyleri doldurmaktır.
Doğal mantarlar ve sentetik polimer tıkaçlar bunu radyal sıkıştırma yoluyla gerçekleştirir. Özel bir tıkaçlama makinesi, tıkaçları şişenin iç çapından daha küçük bir çapa kadar sıkıştırır, şişeye yerleştirir ve genişlemesine izin vererek düzensiz cam duvarlarına kuvvetli bir şekilde bastırarak sızdırmazlık sağlar.
Dişli cam kaplar için, standart Sürekli Dişli (CT) kapak, özel ve yüksek derecede sıkıştırılabilir bir astar ile donatılmalıdır. Bu konuda en iyi örnek ise Plastisol Astarlı Şapka. Plastisol, metal bir kapağın içine dökülüp fırınlanarak katı, kauçuk benzeri bir conta haline getirilen PVC bazlı sıvı bir reçinedir. Sıcak dolum uygulamalarında kullanıldığında veya buharlı kapaklama makinesinden geçirildiğinde, plastisol anlık olarak yumuşar. Kapak sıkıldığında, yumuşayan plastisol o belirli cam kenarının kendine özgü, düzensiz topografisine mükemmel bir şekilde akar. Soğuduktan sonra sertleşerek, geçilmez, özel olarak uyarlanmış bir vakum sızdırmazlığı oluşturur. Süpermarkette kaliteli bir reçel veya makarna sosu kavanozunu açtığınızda duyduğunuz o tatmin edici, tiz “pop” sesinin ardındaki mühendisliksel neden tam da budur. Bu ses, plastisol ile cam arasında mükemmel bir vakum sızdırmazlığının işitsel kanıtıdır.
ROPP Alüminyum Kapaklar ve Kulplu/Çevirerek Açılan Sistemler
Cam şişelerde bulunan alkollü içkiler, şaraplar ve gazlı içecekler söz konusu olduğunda, sektör standardı Roll-On Pilfer-Proof (ROPP) alüminyum kapaktır. Bir ROPP kapağının nasıl çalıştığını anlamak, dişli kapaklara bakış açınızda köklü bir değişiklik gerektirir.
İşte acı gerçek: Üretim hattında bir cam şişenin üzerine ROPP kapak takıldığında, bu kapakta kesinlikle hiçbir diş bulunmaz. Bu, pürüzsüz, dişsiz bir alüminyum kabuktan başka bir şey değildir.
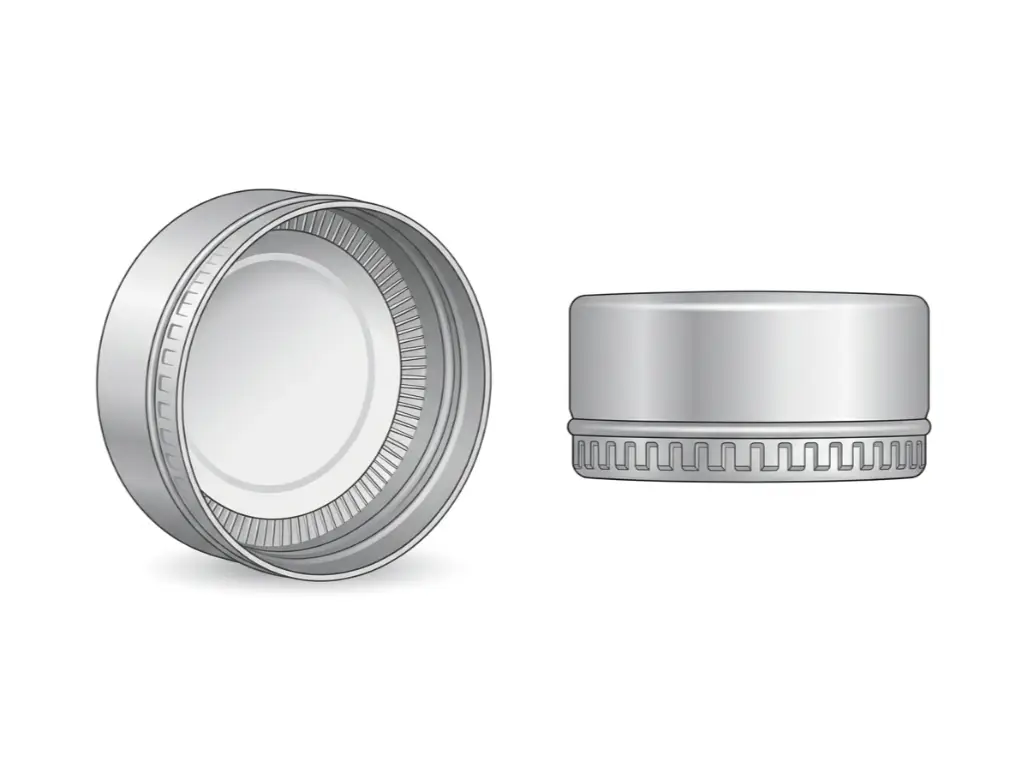
Büyü ve bu olağanüstü mühendislik zorluğu, tamamen ROPP kapaklama makinesinin kafasında yatmaktadır. Pürüzsüz alüminyum kabuk cam şişenin üzerine yerleştirildiğinde, kapaklama kafası aşağı iner. Bu kafanın içinde, yaylı basınç blokları, astarı cam kenarına sıkıca bastırarak sıkıştırır. Aynı anda, dönen bir dizi “diş açma silindiri”, yumuşak alüminyumu mekanik olarak içe doğru iter; mevcut cam dişlerini fiziksel olarak takip eder ve alüminyumu bunlara mükemmel şekilde uyacak şekilde yuvarlar. İkinci bir “sarmalama silindirleri” seti ise cam kilitleme halkasının altından geçerek, açılma belirtisi bandını oluşturur.
Bu süreç, makine kalibrasyonunun en önemli sınavıdır. Üstten yüklemeli yay basıncı çok yüksek ayarlanırsa, sert cam boyun hat üzerinde anında parçalanarak tehlikeli kırık parçalara dönüşür. Diş açma silindirleri çok gevşek ayarlanırsa, kapak serbestçe dönecek ve sızıntı yapacaktır. Bu nedenle, ROPP kapaklarının satın alınması tamamen ikincil öneme sahiptir; asıl yatırım, son derece gelişmiş ve hassas bir şekilde kalibre edilmiş bir ROPP kapaklama mili sistemine yapılmalıdır.
PET ve Sert Plastik Şişeler: Yüksek Hızlı Sistemler için Hassas Dişler
Polietilen Tereftalat (PET), modern içecek, kişisel bakım ve ev kimyasalları endüstrilerinin mutlak temelini oluşturur. PET, enjeksiyonlu germe-şişirme kalıplama yöntemiyle üretildiğinden, boyun kısmı (dişli alan) son derece hassastır ve bu da yüksek hızlı, yüksek torklu kapak takma işlemlerine olanak tanır. Yüksek hassasiyet, yüksek üretim kapasitesi talebini de beraberinde getirir. PET kullanıldığında, mühendislik odak noktası, Dakikada Şişe Sayısı (BPM) oranını en üst düzeye çıkarmaya ve hat tıkanıklıklarına neden olmadan karmaşık sıvı dağıtım sistemlerini entegre etmeye kayar.
Standart CT Kapakları, Çocuk Güvenliği (CRC) ve Kurcalanma Göstergesi (TE)
Standart Sürekli Dişli (CT) plastik kapaklar ve Sahteye Karşı Koruma (TE) kapaklar, PET şişelerde yaygın olarak kullanılmaktadır. TE bandı, belirli bir mekanik etkileşime dayanır: Kapak şişeye tork uygulanarak takıldığında, TE bandı PET şişenin boynundaki belirli bir “kilitleme halkası”nın üzerinden kaymalıdır. PET malzemesi, şişe boynunun esnemesi veya içe doğru çökmesi olmadan bandı halkanın üzerinden geçirebilecek kadar sert olmalıdır.
Ancak asıl mühendislik zorluğu, genellikle ilaçlar ve tehlikeli kimyasallarda kullanılan Çocuk Güvenli Kapaklarda (CRC) ortaya çıkmaktadır. Modern ambalaj endüstrisi, hammadde maliyetlerini düşürmek ve sürdürülebilirlik marjlarını artırmak amacıyla PET şişelerin gram ağırlığını azaltmaya yönelik “hafifleştirme” hedefini kararlılıkla takip etmektedir. Bu durum, ciddi bir mekanik çelişki yaratmaktadır.
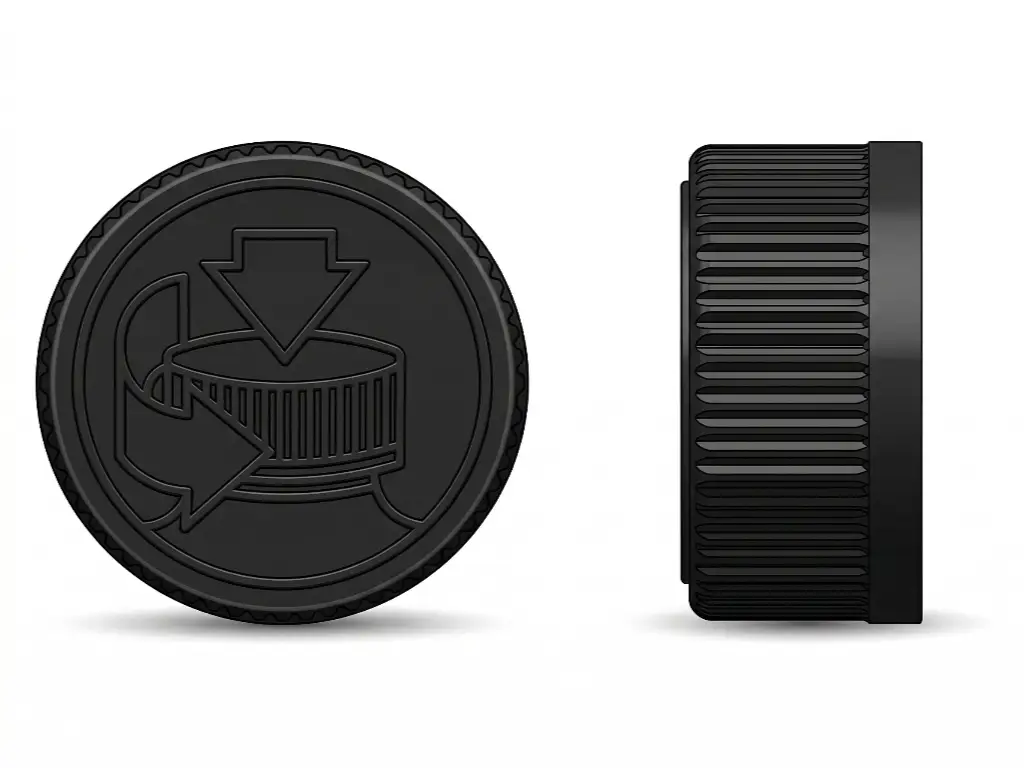
Standart bir CRC kapak, bir dizi yaylı birbirine kenetlenen dişli vasıtasıyla birbirine bağlanmış bir dış gövde ve içten dişli bir iç gövdeden oluşan “aşağı bastır ve çevir” mekanizmasına sahiptir. Bu dişlerin birbirine geçmesi ve kapağın şişeye başarılı bir şekilde sıkılması için, otomatik kapak takma makinesinin çok büyük bir 40 ila 50 poundluk üstten yükleme kuvveti şişenin boynuna doğru dümdüz aşağı.
Amatör alıcılar, “PET yeterince sağlamdır” diye varsayarlar. Bu, ölümcül bir hatadır. Aşırı derecede hafifletilmiş bir PET şişeye 50 poundluk dinamik üst yük uyguladığınızda, tüm yapı “bükülme”ye maruz kalır; yani şişe, konveyör bandındaki bir gazoz kutusu gibi şiddetli bir şekilde çöküp ezilir. Ürününüz CRC kapak gerektiriyorsa, şişeyi güçlendirmek için mühendislerle işbirliği yapmalısınız. Omuz Geometrisi ve sağlam, yoğunlaştırılmış bir Boyun Destek Halkası kapak takma makinesinden gelen şiddetli üstten yük darbesini fiziksel olarak emmek ve dağıtmak.
Dozaj Pompaları ve Tetikli Püskürtücüler
Yüksek viskoziteli losyonlar, şampuanlar ve ev yüzey temizleyicileri için standart kapakların yerini karmaşık dozaj pompaları ve tetik püskürtücüler almaktadır. Bunlar tüketicilere üstün bir kullanım kolaylığı sunsa da, otomatik üretime öngörülemez değişkenler getirmektedir.
Buradaki en önemli parametre, iç Dip Tube’dur. Öncelikle, “Dip Tube Kesimi” (ister V kesimi ister eğimli bir açı olsun) ve kesin uzunluğu, PET şişenin tabanındaki iç “yukarı itme” geometrisiyle mükemmel bir şekilde eşleşmelidir. Aksi takdirde, pompa pahalı ürünün son 10%’sini çekemeyecek ve bu da ciddi tüketici şikayetlerine yol açacaktır.
İkincisi, bu uzun, kavisli daldırma boruları otomatik üretim hatları için tam bir kabustur. Yüksek hızlı paketleme işlemlerinde, kapaklar bir titreşimli veya santrifüjlü Kapak Ayırıcı Hazne’de ayrıştırılıp yönlendirilmeli, ardından bir oluktan kayarak kapak takma kafasına ulaşmalıdır. Uzun daldırma boruları sürekli birbirine dolanır, bu da ayırıcı haznede büyük tıkanıklıklara yol açarak milyonlarca dolarlık hattın tamamen durmasına neden olur. Dağıtım pompalarını tercih ederseniz, ekipman konusunda kaliteden ödün veremezsiniz; makine tedarikçinizin, özellikle sarkan tüpler için tasarlanmış, tıkanmayı önleyen üst düzey bir ayırma teknolojisine sahip olması gerekir.
PE ve Esnek Sıkmalı Şişeler: Üstten Doldurma Sorununu Çözmek
Yüksek Yoğunluklu Polietilen (HDPE) ve Düşük Yoğunluklu Polietilen (LDPE), tüketicinin ürünü sıkarak çıkarması gereken durumlarda tercih edilen malzemelerdir – örneğin yüz temizleyicileri, vücut losyonları, bal ve ketçap gibi. Buradaki temel mühendislik çelişkisi apaçık ortadadır: şişe kasıtlı olarak yumuşak ve esnek olacak şekilde tasarlanmıştır, ancak şişeyi kapatmak için gereken endüstriyel makineler acımasız ve affetmez bir güçle çalışır. Dahası, PE malzemeleri küresel nakliye sırasında aşırı termodinamik değişikliklere karşı son derece hassastır.
Çıtçıtlı, Kapaklı ve Sürtünmeli Sıkı Oturan Dağıtıcı Kapaklar
Tüketicilerin duşta veya mutfakta tek elle kolayca kullanabilmelerini sağlamak amacıyla, PE sıkma şişelerinde sıklıkla Snap-Top, Flip-Top veya Mantar kapaklar kullanılır. Vidalı kapakların aksine, bu kapaklar dönme torku gerektirmez. Bunun yerine, Snap Capper veya Press-On Capper adı verilen bir makineyle takılırlar; bu makine, saf darbe kuvveti kullanarak kapağı şişe boynuna dikey olarak “çarpma” ya da bastırma yoluyla doğrudan yerleştirir.

Bu da bizi “Top-Load” ikilemine getiriyor. Sıkılmak üzere tasarlanmış bir şişeye nasıl muazzam bir dikey kuvvet uygulayabilirsiniz? Cevap şudur: Boyun Destek Halkası. Bir PE şişenin dişlerinin (veya çıtçıtlı kenarının) hemen altında, belirgin, sert ve dışarı çıkıntı yapan bir plastik halka bulunmalıdır. Profesyonel bir üretim hattında, kapak takma makinesi, bu destek halkasının altına fiziksel olarak kayan özel mekanik “boyun tutucular” veya bir yıldız tekerleğine sahiptir. Pnömatik silindir, çıtçıtlı kapağı aşağı doğru vurduğunda, bu şiddetli kuvvet, sağlam boyun halkasını tutan makinenin tutucuları tarafından tamamen emilir ve altındaki yumuşak şişe gövdesi bu kuvvetten tamamen korunur. Makine ile şişe arasındaki bu hassas uyum olmadan, çıtçıtlı kapak makinesiyle bir PE şişeye vurmak, boş bir akordeona basmak gibidir; şişe anında bükülür ve losyon, temiz oda zemininize dökülür.
Sızdırmazlık Arızası Riski: Termal Genleşme ve İndüksiyonla Sızdırmazlaştırma
Esnek PE şişeler için en sinsi tehdit, fabrika sahasında değil, Pasifik Okyanusu’nu geçen 60°C (140°F) sıcaklığındaki bir nakliye konteynerinin içinde ortaya çıkar. Bu tehdit, ısıl genleşme katsayılarındaki uyumsuzluktan kaynaklanmaktadır.
Genellikle esnek bir PE şişe, sert bir polipropilen (PP) kapakla birlikte kullanılır. PP ve PE, yüksek ısıya maruz kaldıklarında tamamen farklı oranlarda genleşir ve büzülür. Uluslararası nakliye sırasında, yoğun ısı PE şişenin boynunun yumuşamasına ve PP kapaktan farklı bir şekilde genleşmesine neden olur. Bu durum “sürünme”ye yol açar ve sonunda “geri çekilme” olarak bilinen bir olguya neden olur; bu durumda, bir zamanlar sıkıca torklanmış olan kapak fiziksel olarak gevşer ve bu da felaket niteliğinde sızıntıya ve palet düzeyinde ürün kaybına yol açar.
“Yengeç Pençesi” tipi iç conta (şişenin iç çapına sıkıca oturan esnek bir plastik dudak) gibi temel mekanik koruma önlemleri bir ölçüde koruma sağlasa da, aşırı termal baskı karşısında yetersiz kalmaktadır. Uluslararası nakliye için mutlak altın standart olan nihai B2B mühendislik çözümü şudur: İndüksiyonla Kapama.
İndüksiyonlu sızdırmazlık, sıvıyı tutmak için mekanik dişlere dayanmaz; elektromanyetizmayı kullanır. Kapak içine özel bir indüksiyon astarı (selüloz karton, balmumu, alüminyum folyo ve bir polimer ısı ile yapıştırma tabakasından oluşan) yerleştirilir. Kapak, PE şişeye sıkıldıktan sonra şişe, bir indüksiyonlu sızdırmazlık kafasının altından geçer. Makine, yüksek frekanslı bir elektromanyetik alan yayarak alüminyum folyoda girdap akımları oluşturur. Bu, folyoyu anında ısıtır ve polimer tabakasını doğrudan PE şişenin ağzına eritir. Artık sadece şişeyi kapatmıyorsunuz; moleküler düzeyde bir plastik kaynak işlemi gerçekleştiriyorsunuz. Bu, gevşemeye, titreşime ve termal genleşmeye karşı tamamen dayanıklı, sızdırmaz ve açılma belirtisi gösteren bir bariyer oluşturur ve 100% standardına uygun sızdırmaz nakliyeyi garanti eder.
Mühendislik Matrisi: Şişe, Kapak, Sermaye Harcamaları ve Makinelerin Uyumlaştırılması
Malzeme fiziği, tork ve termal dinamiğin karmaşık etkileşimini ayrıntılı bir şekilde inceledikten sonra, artık bu verileri uygulamaya yönelik bir B2B tedarik mantığına dönüştürmenin zamanı gelmiştir. Aşağıdaki matris, ambalaj estetiği ile üretim hattındaki gerçekler arasındaki uçurumu kapatarak, Sermaye Harcamalarınızın (CapEx) spesifik kap-kapak kombinasyonunuz için en uygun makinelere yönlendirilmesini sağlar.
| Şişe Malzemesi | Baskın Kapak Tipi | Birincil Kapama Kuvveti | Tahmini Kalıp Maliyetleri ve Asgari Sipariş Miktarı | Önerilen Kapak Takma Makinesi |
|---|---|---|---|---|
| Cam (Yüksek sertlik, düşük tolerans) | Plastisol Kaplamalı Lug Kapakları / ROPP Alüminyum | Hassas Tork / Yandan Basınç | Düşük (Standart) / Yüksek (Özel kabartmalı) | Buharlı Vakumlu Kapama Makinesi / ROPP Mil Silindiri |
| PET (Sert, yüksek toleranslı) | Standart CT / CRC (Çocuklara Karşı Koruma) | Dönen Tork + Aşırı Üstten Yükleme | Düşük (Standart Boyun Kaplamaları) | Yüksek Hızlı Döner Mandrenli Kapak Kapatma Makinesi (tork kontrollü) |
| PE/HDPE (Esnek sıkma) | Çıtçıtlı / Kapaklı Dağıtma Sistemi | Dikey Darbe (Basma) | Orta ila Yüksek (Karmaşık kalıp menteşeleri) | Pnömatik Çıtçıtlı Kapak Takma Makinesi (boyun kavrama gerektirir) |
| Kompozit/Teneke Kutular | Dikişli Kapaklar / Soyulabilir Folyo | Çift Dikişli Kıvrım | Yüksek (Yüksek hacimli minimum sipariş miktarı gerektirir) | Vakum/Azotla Yıkamalı Konserve Kapak Kapatma Makinesi |
Baş Mühendisin Son Sözü: Masanızdaki elle sıkılmış numune kapağının “sabit mükemmelliğine” asla güvenmeyin. Bir ambalajlama sisteminin gerçek testi, ancak makineler sekiz saat boyunca tam kapasite çalıştıktan sonra, Dakikada 300 Şişe (BPM) hızında gerçekleştirilebilir. Herhangi bir ekipman satın alma sözleşmesini imzalamadan önce, titiz bir FAT (Fabrika Kabul Testi) Makine tedarikçinizden, tam olarak sizin kullandığınız şişeler, kapaklar ve simüle edilmiş sıvı ile bir test yaptırın. Onları, OEE (Genel Ekipman Verimliliği) ve sıfıra yakın bir hurda oranına dayalı sıkı bir performans sözleşmesine bağlayın. Eğer bir tedarikçi kapsamlı bir FAT testini yapmayı reddederse, derhal ondan vazgeçin.
Mühendislik güvenilirliğine ve titiz FAT doğrulamasına yönelik bu tavizsiz bağlılık, tam da 100’den fazla ülkedeki KOBİ üreticilerin, önde gelen fason üreticilerin ve yüksek değerli beslenme markalarının bize güvenmesinin nedenidir Levapack with their most critical packaging lines.
When you are sealing explosive-prone powder lines with Nitrogen flushing, configuring high-speed multi-head weighers for premium nuts, or requiring flawless sterilization seals for pet food wet canning, your margin for error is exactly zero. Levapack doesn’t just sell machines; we engineer turnkey solutions. Backed by 18 years of specialized packaging machinery experience, our 4,000-square-meter CNC manufacturing center machines components to a staggering 2ºm precision.
By integrating top-tier Siemens and Schneider servo technology into our cappers, seamers, and fillers, we guarantee the exact torque control and top-load management required for any closure type discussed in this guide. Whether you are dealing with delicate glass lug caps, high-speed PET CRC closures, or complex aluminum can seaming, we back our automated lines with an industry-leading 16-month warranty and provide fully transparent, video-documented FAT testing before your machine ever leaves our facility.
Stop guessing with your CapEx and risking your product’s shelf life. Bring us your most challenging bottle and cap combinations today, and let our engineers with over 15 years of precision assembly experience design the flawless packaging line your brand deserves.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL