
Bir paketleme hattının yakınında vakit geçirdiyseniz, basınca duyarlı etiketleri görmüşsünüzdür. Butik bira kutusundaki o parlak sargı, besin takviyesi kavanozunu saran şeffaf film, kaliteli kahve tenekesindeki dokulu kağıt etiket — hepsi aynı teknoloji ailesine aittir. Peki, bir etiketi tam olarak ne “basınca duyarlı” kılar ve bu, üretim hattınız için neden önemlidir?
İşte kısa cevap: Basınca duyarlı etiket (PSL), üzerine baskı uygulandığında yüzeye yapışan kendinden yapışkanlı bir etikettir — ısı, su veya ayrı bir yapıştırıcı gerektirmez. Etiketin içine yapıştırıcı zaten entegre edilmiş olarak gelir ve kullanıma hazırdır.
Ancak kısa cevap sizi ancak bir yere kadar götürür. Konserve veya paketleme işlemleri için etiketleme teknolojisini değerlendiriyorsanız, bu etiketlerin neyden yapıldığını, farklı yüzeylerde nasıl davrandıklarını, hangi makinelerle yapıştırıldıklarını ve — en önemlisi — özellikle silindirik metal kaplarda nasıl bir performans sergilediklerini anlamanız gerekir. Bu kılavuz tüm bu konuları ele almaktadır.
Basınca Duyarlı Etiket Nedir? Üç Katmanlı Yapısı

Basınca duyarlı etiket tek bir malzemeden oluşmaz. Bu, sektörde bazen “etiket sandviçi” olarak adlandırılan, her biri belirli bir işlevi olan üç ayrı katmandan oluşan bir laminattır. Katmanlardan herhangi biri çıkarıldığında etiket işlevini yerine getiremez.
Bu üç katman şunlardır: facestock (gördüğünüz gibi), yapıştırıcı (bunu kalıcı kılan şey) ve ayırma tabakası (uygulamaya kadar yapışkanı koruyan arka kağıt). İşte her birinin çalışma şekli.
Ön Yüzey: Müşterinin Gördüğü ve Dokunduğu Yüzey
Ön yüz, baskıya uygun yüzeydir — markanızın görsellerini, içerik bilgilerini, barkodları ve yasal bilgileri barındıran en üst katmandır. Bu, son tüketicinin etiketle etkileşime girdiği tek kısımdır.
Yüzey malzemeleri üç geniş gruba ayrılır: kağıt, film ve folyo. Kağıt yüzey malzemeleri uygun maliyetlidir ve üzerinde baskı kalitesi mükemmeldir; bu da onları baharat kavanozları ve atıştırmalık kutuları gibi kuru, oda sıcaklığında saklanan ürünler için popüler kılar. Film yüzey malzemeleri — en yaygın olarak film etiket pazarının %'sinden fazlasını oluşturan BOPP (çift eksenli oryante polipropilen) — kağıdın sunamadığı nem direnci ve dayanıklılık sağlar. Folyo ve metalik yüzey malzemeleri, rafta üstün bir görünüm sunar; bu nedenle şarap şişelerinde ve lüks kozmetik ürünlerinde sıklıkla karşımıza çıkarlar.
Doğru etiket malzemesini seçmek, şu soruyu yanıtlamak anlamına gelir: Bu etiket gerçekte hangi ortamda kullanılacak? Soğutulmuş bir ürün üzerindeki kağıt etiket nemi emerek bozulacaktır. Kuru gıda ürünü üzerindeki film etiket ise gereksiz bir özellik ve masraf olabilir. Malzeme seçimini ortam belirler.
Birçok etiket, baskılı yüzey malzemesinin üzerine uygulanan ince bir koruyucu tabaka olan bir üst kat veya laminat da içerir. Üst katlar, çizilme direncini, UV kararlılığını ve kimyasal direnci artırır. Yoğuşmaya maruz kalacak, nakliye sırasında sürtünmeye uğrayacak veya açık havada sergilenecek ürünler için üst kat uygulamasından vazgeçmek, kısa vadeli bir tasarruf olarak görülebilir.
Standart referans: ASTM D5375 standardı, astar çıkarma ve düz durma özellikleri de dahil olmak üzere, basınca duyarlı etiket malzemelerinin seçimi için test yöntemleri sunmaktadır (ASTM International).
Yapıştırıcı: Gizli İş Gücü
Eğer etiket kağıdı yüz ise, yapıştırıcı da kas gibidir. Ve etiketlerin sahada başarısız olmasının bir numaralı nedeni budur.
Basınca duyarlı yapıştırıcılar viskoelastiktir — basınç uygulandığında bir sıvı gibi davranır, kap yüzeyindeki mikroskobik çukurlara akarak mekanik bir bağ oluşturur, ardından basınç kaldırıldığında bir katı madde gibi yerine sabitlenir. İki Lego parçasını birbirine takmayı düşünün: kolayca birleşebilmeleri için yeterince esnerler, ancak onları ayırmak ciddi bir çaba gerektirir.
Yapıştırıcılar genel olarak dört pratik kategoriye ayrılır:
- Kalıcı akrilik yapıştırıcılar bu sektörün en çok kullanılan malzemeleridir. İyi bir UV ve oksidasyon direnci, geniş bir sıcaklık aralığına dayanıklılık ve makul bir maliyet sunarlar. Oda sıcaklığında gerçekleştirilen kuru uygulamaların çoğunda kalıcı akrilik kullanılır.
- Kauçuk bazlı yapıştırıcılar daha yüksek başlangıç yapışması sağlar — zorlu yüzeylerde daha hızlı ve daha sıkı tutunurlar. Polietilen veya polipropilen gibi düşük yüzey enerjili plastiklere etiket yapıştırıyorsanız, kauçuk bazlı bir sisteme ihtiyacınız vardır. Bunun karşılığında, zamanla hava koşullarına karşı direnç azalır.
- Dondurucuya uygun yapıştırıcılar düşük cam geçiş sıcaklığı (Tg) ile formüle edilmiştir; bu sayede -20 °C ve daha düşük sıcaklıklarda esnek ve yapışkan kalırlar. Standart akrilikler ise bu koşullarda kırılgan hale gelir.
- Çıkarılabilir ve yeniden yerleştirilebilir yapıştırıcılar temiz bir şekilde soyulmasını sağlar. Promosyon kuponlarını veya geçici fiyat etiketlerini düşünün — bu yapışkanlık, ürün perakende vitrinde sergilenirken korunur, ancak tüketici onu çıkardığında temiz bir şekilde ayrılır.
Her yapıştırma kararı, etiketleyeceğiniz yüzeyden başlar. Cam ve metal, yüksek yüzey enerjili malzemelerdir (500 din/cm’nin üzerinde) — bu malzemelere yapıştırma işlemi kolaydır. İşlenmemiş polietilen ve polipropilen ise yaklaşık 30–38 din/cm aralığındadır — kimyasal olarak inerttirler ve yüksek yapışma gücüne sahip bir yapıştırıcı olmadan yapıştırılması oldukça zordur. Gerçek kabınız üzerinde (yedek bir numune değil) yapacağınız hızlı bir din testi, hangi malzemeyle çalıştığınızı size gösterecektir.
Yoğuşma, yapıştırıcıların sessiz katilidir. Oda sıcaklığında kuru bir teneke kutuya mükemmel şekilde yapışan bir etiket, dolum hattından yeni çıkmış soğuk ve ıslak bir yüzeye yapıştırıldığında başlangıçtaki yapışkanlığının –60%’sini kaybedebilir. Üretim ortamınızda soğuk dolum veya pastörizasyon sonrası yoğuşma söz konusuysa, ıslak yapışmalı yapıştırıcı formülasyonları vazgeçilmez bir gerekliliktir.
Ayırıcı Tabaka: Destek Kağıdının Önemi
Ayırma tabakası, etiket rulosunun göze çarpmayan kahramanıdır. Tüketiciler onu asla görmez. Ancak etiketleme makinesi operatörünüz her vardiyada onu düşünür.
Astar, etiketleri baskı ve kalıp kesim aşamalarından geçirerek nihayetinde üretim hattınıza taşıyan kağıt veya film tabakasıdır. Yüzeyi, yapıştırıcının astara kalıcı olarak yapışmasını önleyen bir silikon ayırıcı madde ile kaplanmıştır; bu madde, depolama ve nakliye sırasında etiketi tutacak kadar güçlü, ancak ayırma plakasında etiketi temiz bir şekilde ayıracak kadar zayıftır.
Astar seçimi iki seçeneğe ayrılır. Kağıt astarlar (yarı ağartılmış veya kraft) maliyet açısından verimlidir ve dakikada 100 konteynerin altındaki hat hızlarında iyi sonuç verir. Ancak kılavuz silindirlerin üzerinden geçerken esnediğinde toz oluştururlar ve bu toz, fotoelektrik etiket sensörlerinde yanlış tetiklemelerin bir numaralı nedenidir. PET film astarlar 30–50% daha pahalıdır ancak toz oluşumu neredeyse sıfırdır, daha yüksek çekme mukavemeti ve 200 cpm üzerindeki hızlarda daha iyi boyutsal kararlılık sunar. Yüksek verimli konserve üretim hatlarında, film astarının maliyeti, arıza süresinin azalmasıyla kendini amorti eder.
Sökülme kuvveti — soyulma başına inç başına gram cinsinden ölçülür — uygulamaya göre ayarlanır. Çok hafif olursa etiketler makine içinde erken çıkar. Çok ağır olursa ise astar gerilir veya yırtılır. Doğru şekilde belirlenen bir astar, önemsiz bir ayrıntı gibi görünebilir. Yoğun bir üretim gününde ise bu, sorunsuz geçen bir vardiya ile kaçırılan etiket yığını arasındaki farkı belirler.
Etiket Malzemeleri ve Yapıştırıcılar: PSL Performansının Temel Bileşenleri

Üç katmanlı yapıyı biliyorsunuz. Şimdi pratik sorular başlıyor: Hangi malzemeler nereye yerleştirilmeli? Cevabı dört değişken belirliyor: ürünün kullanım ortamı, ambalaj malzemesi, bütçe ve görsel markalaşma hedefleri. Bunlardan birini değiştirirseniz, diğer üçünü de yeniden gözden geçirmeniz gerekebilir.
Kağıt Yüzlü Stoklar: Uygun Maliyetli ve Baskıya Uygun
Kağıt, geleneksel tercihtir ve hâlâ en uygun fiyatlı seçenektir; genellikle benzer bir film malzemenin maliyetinin 50–70%’si kadar tutar. Parlak ve yarı parlak kağıt (genellikle C1S veya tek taraflı kaplamalı olarak adlandırılır) en yaygın kullanılan türdür — fleksografik ve dijital mürekkebi düzgün bir şekilde alır, vernik ve folyo baskı işlemlerini destekler ve rafta şık bir görünüm sunar.
Kağıt, oda sıcaklığında saklanan kuru gıdalarda en iyi sonucu verir: kahve kutuları, baharat kavanozları, kuru atıştırmalık kapları, protein tozu kavanozları. Ayrıca en sürdürülebilir seçenek de budur — standart kağıt atık akışlarında geri dönüştürülebilir ve FSC sertifikalı elyafla üretilen seçenekleri giderek daha yaygın hale gelmektedir.
Sınırlama açıktır: Kağıt ve nem birbiriyle uyuşmaz. Bağıl nemin 85%’nin üzerinde olduğu ortamlarda, kağıt etiketler su emmeye başlar, boyutsal kararlılıklarını yitirir ve sonunda yerinden ayrılır. Soğutulmuş gıdalar, dondurulmuş ürünler veya yoğuşma görülen herhangi bir kap için kağıt, yanlış bir tercihtir. Benzer şekilde, kağıt filmden daha kolay yırtılır — etiketin zorlu bir tedarik zincirini atlatması gerekiyorsa, filme geçin.
Özel kağıtlar — sedefli kağıtlar, dokulu keçe dokulu kağıtlar, pamuk karışımlı kağıtlar — bir ürünün algılanan değerini artırabilir. Yüksek kaliteli gevşek yapraklı çay kutusundaki dokulu kağıt etiket, parlak film etiketin asla başaramayacağı bir şekilde el işçiliğini yansıtır. Malzemenin kendisi, marka hikayesinin bir parçası haline gelir.
Film Yüzeyli Malzemeler: Zorlu Koşullar İçin Dayanıklılık
Film etiket malzemeleri, basınca duyarlı etiket pazarında en hızlı büyümenin yaşandığı alandır. BOPP (iki eksenli yönlendirilmiş polipropilen) ise bu pazarda baskın format olup, tüm film etiket tüketiminin yarısından fazlasını oluşturmaktadır.
BOPP, üç farklı görsel seçenekle sunulur: beyaz (opak, yüksek kontrastlı baskı yüzeyi), şeffaf (ürünün görünür olduğu “etiketsiz görünüm” için) ve metalize (katı folyo maliyetinin çok altında bir maliyetle metalik bir yüzey sağlayan ince bir alüminyum buhar biriktirme tabakası). Şeffaf BOPP, optik olarak şeffaf bir yapıştırıcıyla birleştirildiğinde, grafiklerin doğrudan ambalajın üzerine basılmış gibi bir izlenim yaratır — bu teknik, temiz ve modern estetiği nedeniyle içecek ve kişisel bakım markaları tarafından benimsenmiştir.
BOPP’nin yanı sıra, belirli nişleri dolduran iki başka film türü daha bulunmaktadır. Polietilen (PE) daha yumuşak ve esnektir — bükülmek yerine ambalajla birlikte gerildiği için, sıkılabilir tüplerde ve esnek poşetlerde güvenilir bir şekilde çalışan tek yüzey malzemesidir. Polyester (PET) -40°C ile 150°C arasındaki sıcaklıklarda etiket bütünlüğünü koruyarak dayanıklılık konusunda birincil konumdadır. Endüstriyel kimyasal kaplar, otomotiv sıvıları ve zorlu lojistik ortamlarına yönelik ürünlerde genellikle PET kullanılır.
Maliyet hiyerarşisi oldukça basittir: kağıt < BOPP < metalize BOPP < katı folyo < özel filmler. Üretim bütçelerinin çoğu, kağıt ile BOPP arasındaki aralıkta yer alır; folyo ise premium ürün kodları için, PET ise zorlu ortam uygulamaları için ayrılmıştır.
Folyo ve Özel Yüzey Malzemeleri: Rafta Etkileyici Bir Görünüm
Ürününüz, tüketicilerin raf önünde anlık kararlar verdiği kalabalık bir perakende kategorisinde rekabet ediyorsa, folyo ve özel kaplama malzemeleri kendilerini hak eder. Metalik parlaklık, kağıt ve standart filmin yapamadığı bir şekilde dikkat çeker.
Alüminyum folyo yüzey malzemeleri, geleneksel lüks seçenektir — kalın, ayna parlaklığında ve tartışmasız birinci sınıf kalitededir. Aynı zamanda en pahalı seçeneklerdir. Metalize BOPP ise pratik bir orta yol sunar: BOPP tabanı üzerine buhar biriktirme yöntemiyle uygulanan ince bir alüminyum tabaka, yaklaşık 80%’lik görsel etkiyi 40–60%’lik maliyetle sağlar. Çoğu marka için metalize BOPP, daha akıllıca bir harcama seçeneğidir.
Teknik bir uyarı: Alüminyum yüzey kaplamaları elektrik iletkendir. İlaç ve lüks ürünler sektöründe giderek daha yaygın hale gelen RFID veya NFC akıllı etiketleri değerlendiriyorsanız, katı folyo anten performansını olumsuz etkileyebilir. Metalize BOPP ise, daha ince ve daha az kesintisiz metal tabakasına sahip olması nedeniyle sorun yaratma olasılığı daha düşüktür.
Yüzeye ve Ortama Uygun Yapıştırıcının Seçimi: Bir Seçim Çerçevesi
Malzemeler belirlendikten sonra, yapıştırıcı seçimi bir uyum çalışmasına dönüşür. Öncelikle ambalaj malzemesinden başlayın:
- Cam ve metal (yüksek yüzey enerjisi): Standart kalıcı akrilik yapıştırıcılar çoğu koşulda iyi sonuç verir.
- HDPE, LDPE, PP ve diğer poliolefinler (düşük yüzey enerjisi, 30–38 din/cm): Yüksek yapışma gücüne sahip kauçuk bazlı veya modifiye akrilik bir yapıştırıcı kullanmanız gerekir. Standart akrilik yapıştırıcılar işe yaramaz.
- Kaplanmış veya işlenmiş yüzeyler: Kaplamanın bir bariyer tabakası oluşturmadığından emin olun. Bazı UV vernikleri ve antistatik kaplamalar, yapışmayı önemli ölçüde azaltır.
Ardından ortamı değerlendirin:
- Oda sıcaklığında, kuru: Çoğu yapıştırıcı işlevini yerine getirir. Seçiminizi maliyet ve çıkarılabilirlik gereksinimlerine göre yapın.
- Soğutulmuş (0–4 °C): Soğuk havaya dayanıklı akrilik kullanın. Yoğuşma, düşük sıcaklıklarda bile bir sorun teşkil edebilir — ıslak yapışma özelliğini belirtin.
- Dondurulmuş (-20 °C ve altı): Dondurucu sınıfı yapıştırıcı kullanılması zorunludur. Standart formülasyonlar, cam geçiş sıcaklığının altında yapışkanlıklarını tamamen yitirirler.
- Sıcak dolum veya otoklavlama (40–100 °C): Yapıştırıcı, uygulama sıcaklığına sızma göstermeden dayanmalı ve termal döngü boyunca yapışma özelliğini korumalıdır.
- Islak veya yoğuşma oluşan yüzeyler: Bu en zor durumdur. Islak yapıştırıcılar, yapışma hattındaki nemi uzaklaştırmak üzere formüle edilmiştir, ancak performans formülasyona göre değişiklik gösterir. Üretim hattınızın hızında, doldurulmuş gerçek kapınız üzerinde test yapmanın yerini hiçbir şey tutamaz.
Bir şey daha: Gerçek ürün üzerinde test yapın. Etiket tedarikçisi tarafından gönderilen temiz, kuru ve oda sıcaklığındaki bir numune değil — dolum hattınızdan yeni çıkmış, üretim hızında çalışan gerçek ürün. Laboratuvar testi ile Pazartesi sabahı yapılan üretim çalışması arasındaki fark, etiket arızalarının çoğunun ortaya çıktığı yerdir.
Etiketleme Makineleri Basınca Duyarlı Etiketleri Nasıl Yapıştırır?

Basınca duyarlı etiketin ne olduğunu bilmek önemlidir. Üretim hattının kesintisiz çalışmasından sorumlu kişiyseniz, makinenin bu etiketi nasıl yapıştırdığını bilmek daha da önemlidir.
Basınca duyarlı etiketleme makinesi, ilk bakışta basit görünen bir dizi işlemi gerçekleştirir: etiket rulosunu açar, her bir etiketi taşıyıcı tabakadan ayırır, hareket halindeki ürünün üzerine hassas bir şekilde yerleştirir ve sıkıca bastırır. Bu basitlik, aslında mühendislik açısından gerçek bir karmaşıklığı gizler. İşte bu süreç adım adım şöyle gerçekleşir:
1. Adım — Gevşetme ve gerginlik kontrolü. Etiket rulosu, sabit bir şerit gerginliğini sağlayan bir dansçı kolu veya gerginlik kontrol sistemi aracılığıyla makineye beslenir. Gerginlik dalgalanırsa, etiket aralıkları değişir ve yerleştirme hassasiyeti düşer. Bu durum özellikle hızlanma ve yavaşlama aşamalarında önemlidir.
2. Adım — Soyun. Etiket şeridi, 15–30 derecelik bir açıyla yerleştirilmiş keskin kenarlı metal bir bıçak olan ayırma plakasının üzerinden geçer. Ayrıştırıcı tabaka, ayırma kenarı etrafında dar bir U dönüşü yaparken, etiket malzemeyi ayrıştırıcı tabakadan daha sert olduğu için bu dönüşü takip edemez. Etiket ayrılır ve yapışkan tarafı ürüne bakacak şekilde yerinde asılı kalır; uygulamaya hazır hale gelir. Soyma plakasının açısı bir ayar parametresidir: Daha dik açılar daha agresif bir şekilde soyma sağlar, ancak etiketin eğrilme riskini artırır.
3. Adım — Uygulama yöntemi. İşte bu noktada makineler birbirinden ayrılır. Sektörde üç ana uygulama türü öne çıkmaktadır:
- Üzerine sürme (birleştirme): Etiket, ürün soyma plakasından geçerken ürünün üzerine bastırılır. Ardından bir köpük silindir veya fırça, etiketi düzgün bir şekilde yapıştırmak için devreye girer. Bu yöntem, mekanik açıdan basit olması ve sarma etiketlerle iyi sonuç vermesi nedeniyle silindirik kaplar — teneke kutular, şişeler, kavanozlar — için en yaygın olarak kullanılan yöntemdir.
- Hava üfleme: Bir basınçlı hava püskürtmesi, etiketi ayırma plakasından ürünün üzerine iter. Fiziksel temas gerekmediğinden, bu yöntem hassas veya düzensiz şekilli ürünler için idealdir. Bunun karşılığında, yüksek hızlı uygulamalarda yerleştirme hassasiyeti daha düşüktür.
- Tamp-blow: Etiket önce ürüne doğru uzanan bir vakum pedi (tamp) üzerinde tutulur, ardından bir hava püskürtmesi ile etiket yüzeye bırakılır. Bu karma yaklaşım, en yüksek yerleştirme hassasiyetini sunar ve girintili veya düz olmayan etiket panellerinde de işe yarar, ancak mekanik karmaşıklığı artırır.
4. Adım — Temizleme ve yapıştırma. Etiketin yerleştirilmesinden sonra, bir dizi silindir, fırça veya kayış, etiketi ürün yüzeyine sıkıca bastırarak yapıştırıcının tam temas etmesini sağlar ve hava kabarcıklarını ortadan kaldırır. Teneke kutulardaki sarmalı etiketleme uygulamalarında, ürün genellikle sabit bir sıyırma kayışı karşısında döner ve bu sayede etiket, ürünün çevresini spiral şeklinde sarar.
5. Adım — Algılama ve kontrol. Her etiket ile rulodaki bir sonraki etiket arasında bir boşluk veya kayıt işareti bulunur. Bir fotoelektrik sensör (opak etiketler için kontrast tabanlı, şeffaf etiketler için ultrasonik) bu boşluğu algılar ve bir sonraki dağıtım döngüsünü tetikler. Servo tahrikli sistemler, etiket besleme hızını ürün konveyör hızıyla senkronize ederek ±0,5 mm'lik bir yerleştirme hassasiyeti sağlar. Adım motorlu sistemler daha ekonomiktir ancak genellikle ±1,5 mm'lik bir hassasiyet sunar; bu, birçok uygulama için kabul edilebilir olmakla birlikte, sıkı kayıt panellerindeki küçük etiketler için uygun değildir.
Ölçek konusunda bir örnek vermek gerekirse: Konserve üretim hattındaki orta hızlı bir etiketleme istasyonu, dakikada 60–150 kap işler. Dakikada 150 kap hızında çalışırken, makinenin her bir etiketi soymak, konumlandırmak, yapıştırmak ve silmek için 0,4 saniyesi vardır. Her bileşen — astar, yapıştırıcı, soyma geometrisi, sensör tepki süresi — bu süre içinde uyumlu bir şekilde çalışmalıdır.
Basınca Duyarlı Etiketleme ile Diğer Etiketleme Yöntemlerinin Yan Yana Karşılaştırması
Basınca duyarlı etiketler, bir ambalajı süslemenin tek yolu değildir. Büzülme kılıfları, yapıştırmalı etiketler ve doğrudan baskı yöntemlerinin her birinin kendine özgü bir yeri vardır. Doğru seçim, ambalajınızın şekline, üretim hacminize, görsel hedeflerinize ve bütçenize bağlıdır. İşte bu yöntemlerin karşılaştırması:
| Boyut | Basınca Duyarlı (PSL) | Termoshrink Kılıf | Yapıştırma Yöntemiyle Uygulanmış | Doğrudan Yazdırma |
|---|---|---|---|---|
| Başvuru | Yerleşik yapıştırıcı sayesinde basınçla yapışır | Isı, kılıfı kabın üzerine sıkıca oturtur | Sıvı yapıştırıcı sürüldü, etiket yapıştırıldı | Mürekkep, ambalajın üzerine doğrudan basılmıştır |
| Kapsam | Yerelleştirilmiş (ön/arka veya sarmalı) | 360° tam kapsama | Yerelleştirilmiş | Statik, ayrı etiket yok |
| Malzeme maliyeti | Orta | Orta-yüksek (yaklaşık 25% daha fazla) | Düşük | En düşük (substrat yok) |
| Ekipman | Orta | Yüksek (ısı tüneli gerektirir) | Orta | Düşük |
| Geçiş | Hızlı (swap roll) | Daha yavaş (mandreli değiştirin) | En yavaş (temiz yapıştırıcı) | Yok (plaka değişimi) |
| En uygun olan | Pürüzsüz, yuvarlak/düz, hızlı değişiklikler | Düzensiz şekiller, zengin grafikler | Yüksek hacimli standart şişeler | Uzun vadeli sabit tasarımlar |
Öne çıkan rakam: Basınca duyarlı etiketler, ABD’deki etiket talebinin yaklaşık %’sini oluşturmaktadır. Bu hakimiyet tesadüf değildir. Basınca duyarlı etiketler (PSL), baskı kalitesi, uygulama esnekliği, geçiş hızı ve operasyonel temizlik arasında en iyi dengeyi sunar. Bu üretim hattında yapıştırma istasyonuna gerek yoktur. Isı tüneline de gerek yoktur. Tek gereken, bir rulo etiket ve iyi ayarlanmış bir uygulayıcıdır.
Küçülme kılıfları, ambalaj şeklinin gerektirdiği durumlarda – belirgin kıvrımlı şişeler, kum saati profilleri, tam sarımlı sıkılabilir tüpler – hak ettikleri yeri alırlar. 360 derecelik bu yüzey, rafta maksimum görünürlük isteyen markalar için caziptir. Ancak küçülme kılıfları bir ısı tüneli gerektirir, daha fazla malzeme tüketir ve genellikle SKU’lar arasında geçiş yaparken daha yavaş çalışır. PSL’ye kıyasla etiket başına maliyeti yaklaşık 25% daha yüksek olan bu ürünün ek maliyeti, görsel veya işlevsel gereksinimlerle haklı gösterilmelidir.
Yapıştırmalı (kes-ve-istifle) etiketler, etiket başına maliyetin en önemli husus olduğu yüksek hacimli tüketim malları uygulamalarında — örneğin kitlesel pazara yönelik bira şişeleri ve konserve sebzeler — baskın bir rol oynar. Bu ekipmanın bakımı daha zahmetlidir (yapıştırıcı kaplarının düzenli olarak temizlenmesi gerekir) ve üretim geçiş süreleri daha uzundur; ancak çok büyük ölçekte malzeme tasarrufu önemli ölçüde artar. Küçük ve orta ölçekli üretim serileri ile sık SKU değişiklikleri söz konusu olduğunda, PSL neredeyse her zaman daha pratik bir seçimdir.
Teneke Kutu Etiketleme: Silindirik Kaplar Neden Özel Dikkat Gerektirir?
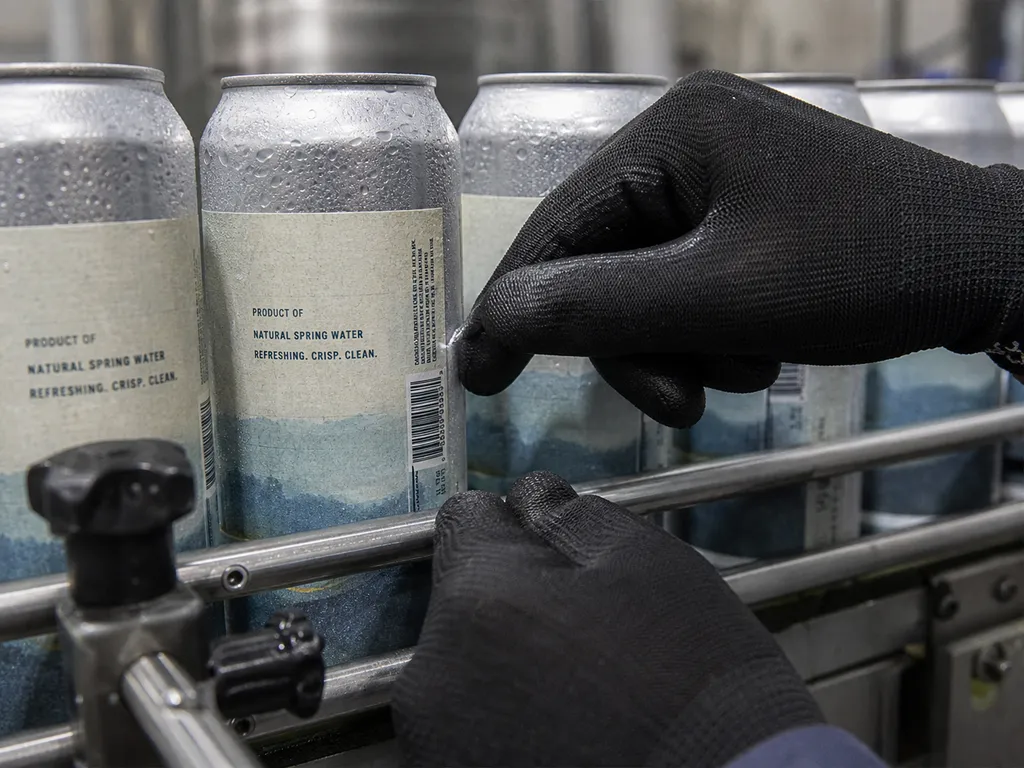
İşte bu noktada çoğu basınca duyarlı etiket kılavuzu yetersiz kalmaktadır. Bu kılavuzlar, “kaplar”dan — şişeler, kavanozlar, karton kutular — soyut bir şekilde bahseder ve bunları birbirinin yerine kullanılabilirmiş gibi ele alır. Oysa metal teneke kutulara etiketleme yapıyorsanız, standart bir şişe etiketleme stratejisinin ele almadığı bir dizi fiziksel ve çevresel zorlukla karşı karşıya kalırsınız.
Bir teneke kutu, sıradan bir silindir değildir. Her iki ucunda çift dikiş bulunur; yapısal güçlendirme amacıyla bir nervür veya çıkıntı olabilir; ayrıca dolum hattında saniyeler içinde ortam sıcaklığından soğuğa ve ıslaklığa geçiş yapan bir yüzeye sahiptir. İşte bunun pratikte ne anlama geldiği — ve bu konuda ne yapılması gerektiği.
Geometri Bilgisi: Eğrilik, Dikişler ve Küçülen Etiket Paneli
Standart bir gıda konservesine bakın. Üst ve alt kısımlardaki çift dikiş — konservenin kapağını gövdesine sızdırmaz hale getiren kıvrımlı kenar — her iki uçta 2,8–3,2 mm dikey yükseklik kaplar. Bu alan etiketleme için kullanılamaz. Asıl etiket paneli — dikişler arasındaki kullanılabilir düz alan — konservenin toplam yüksekliğinden daha dardır. Etiket yüksekliğinizi buna göre planlayın ve her bir kenar kıvrımından en az 2 mm'lik bir güvenlik payı bırakın.
Çevre boyunca, sargı etiketlerinin kesin bir uzunlukta kesilmesi gerekir. Etiket, teneke kutunun gövdesini tamamen kaplayacak ve ek yerlerinde 3–5 mm’lik bir üst üste binme bırakacak kadar uzun olmalıdır — üst üste binme, etiketin teneke kutuya değil kendi kendine yapıştığı yerdir ve bu kendinden yapışkanlı bağ, etiket kenarlarında sarkmayı önler. Çok kısa kesilirse kenarlar kalkar. Çok uzun kesilirse üst üste binme, gözle görülür bir çift kalınlıkta çıkıntı oluşturur.
Kutu çapları, endüstri standardı numaralandırma sistemlerine uygun olabilir — Kuzey Amerika’daki kutu üretiminde 202–603 aralığı, yaklaşık 52 mm ile 153 mm arasında değişir. Etiketleme makineniz tüm kutu çap aralığını desteklemiyorsa, her SKU değişikliği, mandrel veya kılavuzların değiştirilmesi anlamına gelir.
Yüzey ve Çevresel Faktörler: Soğuk, Islak ve Hızlı Hareket
Dolum hattı ortamı, hiçbir etiket teknik şartnamesinin tam olarak öngöremediği koşullar yaratır. Soğuk dolum işleminden sonra — bu işlem, butik bira, soğuk demlenmiş kahve ve bazı süt bazlı besin ürünlerinde yaygındır — teneke kutunun yüzey sıcaklığı 2–5 °C'ye düşer ve neredeyse anında yoğuşma oluşur. Bu su tabakası, yapıştırıcı ile metal arasında kalır ve ilk yapışma gücünü –60 oranında azaltır. Standart bir oda sıcaklığında kullanılan yapıştırıcı, bu koşullar altında güvenilir bir şekilde yapışmaz.
Termal açıdan tam tersi uç durumda ise, sıcak dolumlu ürünler retorttan veya pastörizatörden 40–60 °C sıcaklıkta çıkar. Yapıştırıcı, uygulama sırasında akmayacak kadar kararlı olmalı, ancak teneke kutu soğudukça ve metal büzüldükçe esnekliğini korumalıdır. Retort ısısından ortam sıcaklığında depolamaya kadar uzanan termal döngü, etiket yapışmasına çoğu üreticinin farkında olduğundan daha fazla baskı uygular; ta ki müşteriden etiketleri soyulmuş bir palet geri gelene kadar.
Kutunun yüzey kaplaması da başka bir değişken oluşturur. Bazı teneke kutular, üretim sürecinden kaynaklanan ince bir korozyon önleyici yağ tabakası taşır. Bu yağ gözle görülmez olmakla birlikte, yüzey enerjisini yapışmayı olumsuz etkileyecek kadar azaltır. Etiketleme makinesinin öncesinde yer alan bir silme veya alevle işleme istasyonu bu riski ortadan kaldırır; ancak bu, etiketleme hatası sorunu gündeme getirene kadar birçok küçük üretim hattının atladığı bir adımdır.
Dakikada 100 kutu işleyen bir üretim hattında, her bir kutu için etiket yapıştırma süresi yaklaşık 0,6 saniyedir. Tam olarak bu 0,6 saniyelik süre içinde kutunun yüzey durumunun, etiketin doğru şekilde yapışıp yapışmayacağını belirler. Bir sonraki dönüşte ikinci bir şans yoktur.
Teneke Kutu Üretim Hatları için Etiketleme Makinesi Seçimi
Malzeme ve çevresel zorlukları anladıktan sonra, ekipman seçimi kendiliğinden ortaya çıkar. Bir teneke kutu etiketleme makinesinde nelere dikkat etmelisiniz?
Öncelikle, yerleştirme doğruluğu. ±0,5 mm tekrarlanabilirlik özelliğine sahip servo tahrikli etiketleme makineleri, kaliteye önem veren işletmeler için endüstri standardıdır. ±1,5 mm tekrarlanabilirlik sunan step motorlu sistemler, kayıt toleransı geniş olan daha büyük etiketler için uygun olabilir; ancak dar etiket panelleri veya çok panelli tasarımlar servo kontrolü gerektirir.
İkincisi, çap aralığı ve geçiş hızı. 50 mm ile 180 mm arasındaki teneke kutu çaplarını işleyebilen bir etiketleme makinesi, ticari teneke kutu formatlarının büyük çoğunluğunu kapsar. Aletsiz çap ayarlamasına sahip hızlı değiştirme sistemleri, makine değiştirme süresini 30–60 dakikadan 5–10 dakikaya indirebilir; bu, fason üreticiler ve çok sayıda SKU içeren üretim hatları için önemli bir faktördür.
Üçüncüsü, nemli ortamlarla uyumluluk. Üretim hattınızda soğuk dolum, pastörizasyon sonrası yoğuşma veya suyla yıkama işlemleri söz konusuysa, etiketleme makinesinin gövdesi, sensörleri ve elektronik aksamı neme maruz kalmaya uygun özelliklere sahip olmalıdır. Paslanmaz çelik yapı ve IP65 sınıfı muhafazalar, ısrarla talep edilmesi gereken asgari teknik özelliklerdir.
Dördüncüsü, entegrasyon hazırlığı. Etiketleme makinesi, üretim hattının önündeki ve sonundaki ekipmanlarla iletişim kurmalıdır — dolum makinesinden hız sinyallerini almalı, hat kontrol ünitesine arıza sinyallerini göndermeli ve ardından gelen kodlama istasyonuyla senkronize olmalıdır. Sizi tek bir tedarikçiye bağlayan özel sistemler yerine, standart endüstriyel iletişim protokollerini (EtherNet/IP, Profinet veya Modbus TCP) tercih edin.
Ambalaj sektöründen samimi bir tavsiye: En ucuz etiketleme makinesini satın almak, daha fazla para harcamak için garantili bir yoldur. Bir üretim müdürünün sektör forumunda ifade ettiği gibi, “Vevor marka makineler hiçbir zaman etiketi düzgün yapıştırmaz.” Giriş seviyesi makineler, üretim hızında tutarlı yerleştirme sağlayacak sensör kalitesi, gövde sağlamlığı ve şerit yolunun hassasiyetinden genellikle yoksundur. Tasarruf edilen para, kurulumdan birkaç hafta sonra makine durma süreleri, eksik etiketler ve reddedilen ürünler nedeniyle yok olur. Çalışma süresine önem veren işletmeler için, ambalaj hattı entegrasyonunda uzmanlaşmış bir üreticiyle çalışmak, şartname hazırlama sürecinin erken aşamalarında görüşülmeye değer bir konudur. Örneğin Levapack, Üretim ihtiyaçlarınıza göre yapılandırılmış teneke kutu etiketleme makineleri servo tahrikli yerleştirme özelliği, 50–180 mm aralığında çoklu çap uyumluluğu ve etiketleme istasyonunu eksiksiz bir dolum ve kapama hattına entegre etme yeteneği sayesinde — bu yaklaşım, bir uyumsuzluk yaşandığında ayrı ekipman tedarikçileri arasında suçlamaların önlenmesini sağlar. Benzersiz kap boyutlarına veya özel hat düzenlerine sahip ekipler için, özel ambalaj makinesi çözümleri Standart bir makineyi standart dışı bir uygulamaya uyarlamak yerine, belirli bir teneke kutu formatına ve üretim kapasitesi hedefine göre tasarlanabilir.
Etiketleme İşleminin Tam Bir Ambalaj Hattına Entegre Edilmesi
Basınca duyarlı etiketleme makinesi tek başına çalışmaz. Gerçek bir üretim hattında, etiketleme istasyonu kapama makinesi ile kodlayıcı arasında yer alır; hızını yukarı akıştaki dolum makinesinden alır ve aşağı akıştaki kutu paketleme makinesine devreder. Bu bağımlılıkları anlamak, sorunsuz bir devreye alma sürecini bir aylık arıza giderme sürecinden ayıran unsurdur.
Tipik bir konserve üretim hattı şu sırayla ilerler: palet sökücü → durulama makinesi → dolum makinesi → kapama makinesi → etiketleme makinesi → kodlama makinesi → kutu paketleme makinesi → paletleme makinesi. Etiketleme makinesinin hız değeri, dolum makinesinin üretim hızına eşit olmalı veya bunu aşmalıdır. Saatte 120 adet hızında çalışan bir dolum makinesinin, saatte 80 adet hızında çalışan bir etiketleme makinesine bağlanması, tüm hattın üretim kapasitesini sınırlayan bir darboğaz oluşturur. Hat, en yavaş istasyonun hızında çalışır.
Entegrasyonla ilgili üç pratik husus:
- Hız senkronizasyonu. Etiketleme makinesinin konveyörü, ana hat konveyörünün hızını hassas bir şekilde takip etmelidir. İkisi arasında meydana gelen herhangi bir sapma, etiketin teneke kutuya göre erken veya geç yapışmasına neden olur — ve 120 cpm hızında, 50 milisaniyelik bir zamanlama hatası, 6 mm’lik bir yerleştirme kaymasına yol açar.
- Tampon bölgeler. Kapatma makinesi ile etiketleme makinesi arasında en az 1,5 metre, etiketleme makinesi ile kodlama makinesi arasında da yine 1,5 metre konveyör mesafesi bırakın. Bu tampon bölgeler, teneke kutular arasındaki mesafenin doğal dalgalanmalarını telafi eder ve bir istasyondaki anlık sıkışmanın bir sonraki istasyona yayılmasını önler.
- Kontrol sistemi entegrasyonu. Tüm hattı tek bir PLC’nin yönetmesi ideal bir durumdur — bu sayede etiketleme makinesi, hattın herhangi bir önceki veya sonraki istasyonundan gelen durdurma/başlatma sinyallerine yanıt verebilir. Entegre kontrol sistemi olmadığında, kodlayıcıda meydana gelen bir tıkanma, etiketleme makinesi tarafından algılanmaz; bu da makinenin biriken teneke kutulara etiket dağıtmaya devam etmesine neden olur.
Tam bir üretim hattı kuran veya yükseltme yapan işletmeler için, etiketleme istasyonunu dolum ve kapama ekipmanlarını tedarik eden aynı entegratörden temin etmek, bir şeylerin senkronize olmaması durumunda sorumluluğun kime ait olduğu konusundaki tartışmaları ortadan kaldırır. Tek kaynaktan hat entegrasyonu, satış sonrası desteği de basitleştirir: tek bir irtibat noktası, tek bir garanti, tek bir yedek parça lojistiği. Alternatif olarak, her istasyon için piyasadaki en ucuz makineyi satın alıp bunları kendiniz bir araya getirmek de işe yarayabilir, ancak entegrasyon riski tamamen ekibinize düşer.
Doğru Basınca Duyarlı Etiketi Seçme: Pratik Bir Kontrol Listesi
Bir makette harika görünen bir etiket ile vardiya üstüne vardiya 150 cpm hızında tek bir hata bile vermeden çalışan bir etiket arasındaki fark, şans eseri değildir. Bu, her bir katmanı — yüzey malzemesi, yapıştırıcı, ayırıcı tabaka, makine — birbirinden bağımsız kararların bir listesi olarak değil, birbiriyle bağlantılı bir sistem olarak ele almanın sonucudur.
Kaynakça
- ASTM International. “ASTM D5375/D5375M-98(2023) — Basınca Duyarlı Etiket Malzemesinden Yüksek Hızlarda Ayrıştırma için Standart Test Yöntemleri.” 2023. astm.org
- Resource Label Group. “Basınca Duyarlı Etiketlerin Avantajları ve Uygulamaları.” 2022. resourcelabel.com
- Future Market Insights. “Basınca Duyarlı Bantlar ve Etiketler Pazarına İlişkin Görünüm.” 2026. futuremarketinsights.com
- CCL Healthcare. “Basınca Duyarlı Etiketler İçin En İyi Kılavuz.” cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL