
อธิบายเกี่ยวกับสายการผลิต — วิธีเลือกการจัดวางที่เหมาะสมกับผลิตภัณฑ์ของคุณ
หากคุณกำลังอ่านข้อความนี้ คุณคงได้ก้าวผ่านขั้นตอนการค้นหา “เครื่องบรรจุกระป๋อง” ไปสู่การค้นหา “สายการผลิตบรรจุกระป๋อง” แล้ว การเปลี่ยนแปลงในคำศัพท์นี้บ่งชี้ถึงการเปลี่ยนแปลงในวิธีคิด: คุณไม่ได้มองไปที่อุปกรณ์แต่ละชิ้นอีกต่อไป แต่กำลังมองไปที่ระบบ — ลำดับของเครื่องจักรที่เชื่อมต่อกัน ซึ่งจะเปลี่ยนกระป๋องว่างให้กลายเป็นผลิตภัณฑ์ที่เสร็จสมบูรณ์ ปิดผนึก และติดฉลาก ได้อย่างต่อเนื่องทุกชั่วโมง.
แต่ปัญหาอยู่ที่นี่: คู่มือส่วนใหญ่สมมติว่าคุณกำลังเติมเบียร์หรือน้ำอัดลม หากคุณกำลังเติมผงโปรตีน เมล็ดกาแฟ เนยถั่ว หรือสีรถยนต์ คำแนะนำมาตรฐานนั้นก็จะใช้ไม่ได้.
คู่มือนี้ใช้วิธีการที่แตกต่างออกไป โดยเริ่มจากผลิตภัณฑ์ของคุณ — สิ่งที่คุณใส่ลงในกระป๋องจริง ๆ — แล้วพัฒนาต่อจากจุดนั้น เมื่อถึงตอนท้าย คุณจะมีกรอบการตัดสินใจที่สามารถนำไปใช้ได้ ไม่ว่าคุณจะกำลังบรรจุน้ำอัดลมหรือถั่วปรุงรส.
สายการผลิตบรรจุกระป๋องคืออะไร? อธิบายส่วนประกอบหลัก
สายการผลิตบรรจุกระป๋องคือชุดเครื่องทำงานที่ทำงานประสานกันเพื่อดำเนินการขั้นตอนการบรรจุกระป๋องอย่างครบถ้วน ได้แก่ การทำความสะอาด การบรรจุ การปิดผนึก การฆ่าเชื้อ การติดฉลาก การพิมพ์รหัส และการบรรจุหีบห่อ เครื่องแต่ละเครื่องในสายการผลิตนี้ขึ้นอยู่กับเครื่องที่อยู่ก่อนหน้านั้น หากสถานีใดสถานีหนึ่งทำงานได้ไม่เต็มประสิทธิภาพ สายการผลิตทั้งสายก็จะทำงานได้ไม่เต็มประสิทธิภาพตามไปด้วย.
ต่อไปนี้คือส่วนประกอบหลักที่คุณจะพบในสายการผลิตทั่วไป:
| ส่วนประกอบ | ฟังก์ชัน | จะเกิดอะไรขึ้นหากคุณไม่ทำสิ่งนี้ |
|---|---|---|
| เครื่องแยกสินค้าจากพาเลท | นำกระป๋องว่างจากพาเลทมาวางบนสายพานลำเลียง | การโหลดด้วยมือทำให้สายการผลิตเกิดจุดคอขวดตั้งแต่นาทีแรก |
| เครื่องล้าง / เครื่องทำความสะอาด | กำจัดฝุ่นและอนุภาคออกจากกระป๋องที่ว่าง | ความเสี่ยงต่อการปนเปื้อน; ไม่ผ่านการตรวจสอบความปลอดภัยอาหาร |
| สารเติมเต็ม | ใส่ปริมาณผลิตภัณฑ์ที่แม่นยำลงในกระป๋องแต่ละใบ | ไม่มีสารเติมเต็ม ไม่มีเส้น — นี่คือหัวใจของระบบ |
| Seamer | ล็อคฝาให้ติดกับกระป๋องด้วยรอยต่อสองชั้น | ผลิตภัณฑ์อาจรั่วซึม เสียคุณภาพ หรือสูญเสียความซ่าภายในไม่กี่วัน |
| เครื่องฆ่าเชื้อ / เครื่องพาสเจอไรซ์ | การรักษาความร้อนสำหรับกระป๋องที่บรรจุแล้ว เพื่อความมั่นคงทางจุลชีววิทยา | เป็นข้อบังคับสำหรับอาหารที่มีกรดต่ำ เบียร์ และน้ำผลไม้ — หากไม่ปฏิบัติตาม ก็ต้องรับผิดชอบความเสี่ยงด้วยตนเอง |
| เครื่องติดฉลาก | ติดฉลากแบรนด์ รายการส่วนผสม และบาร์โค้ด | สินค้าที่ไม่มีฉลากไม่สามารถขายในร้านค้าปลีกได้ |
| ผู้เขียนโค้ด | พิมพ์วันที่ผลิต หมายเลขล็อต และวันหมดอายุ | การติดตามแหล่งที่มาเป็นไปไม่ได้; การไม่ปฏิบัติตามกฎระเบียบ |
| เครื่องบรรจุ / เครื่องจัดเรียงพาเลท | จัดเรียงกระป๋องเป็นกลุ่มในกล่องกระดาษหรือถาด แล้วจัดเรียงเป็นชั้นบนพาเลท | การบรรจุสินค้าด้วยมือทำให้ประโยชน์จากการประหยัดแรงงานจากการใช้ระบบอัตโนมัติหายไป |
ลองนึกถึงมันเหมือนสายการผลิตในครัวของร้านอาหาร: แต่ละสถานีมีหน้าที่หนึ่งอย่าง แต่ละหน้าที่ขึ้นอยู่กับสถานีก่อนหน้า และทั้งระบบทำงานด้วยความเร็วของนักทำอาหารที่ช้าที่สุด สายการผลิตบรรจุกระป๋องก็ทำงานในลักษณะเดียวกัน — นั่นคือเหตุผลที่การซื้อเครื่องบรรจุที่เร็วที่สุดในโลกก็ไม่มีประโยชน์อะไร หากคุณเครื่องปิดปากกระป๋องไม่สามารถตามทัน.
ทำไมประเภทผลิตภัณฑ์ของคุณจึงกำหนดการจัดวางสายการผลิต
นี่คือส่วนที่คู่มือเกี่ยวกับสายการผลิตกระป๋องส่วนใหญ่มักข้ามไป — แต่กลับเป็นส่วนที่สำคัญที่สุด.
คุณสมบัติทางกายภาพของผลิตภัณฑ์ของคุณจะเป็นตัวกำหนดว่าคุณจำเป็นต้องใช้เทคโนโลยีการบรรจุแบบใด วัสดุใดที่ควรใช้ในการผลิตอุปกรณ์ และว่าคุณจำเป็นต้องมีระบบเสริม เช่น การล้างด้วยก๊าซไนโตรเจน หรือระบบควบคุมอุณหภูมิหรือไม่ หากกำหนดผิดตั้งแต่ขั้นตอนการกำหนดสเปกแล้ว การปรับแต่งอย่างละเอียดในโรงงานก็ไม่สามารถแก้ไขได้.
ก่อนที่จะอ่านต่อ โปรดตอบคำถามสองข้อเกี่ยวกับผลิตภัณฑ์ของคุณ:
- ผลิตภัณฑ์ของคุณเป็น dạngของเหลว (น้ำ, แป้ง) หรือ dạngไม่ต่อเนื่อง (ผง, เม็ด, ชิ้นส่วนแข็ง)?
- ผลิตภัณฑ์ของคุณมีก๊าซที่ละลายอยู่หรือไม่ (เครื่องดื่มมีก๊าซ, เบียร์)?
จุดตัดของคำตอบทั้งสองข้อนี้จะจัดให้คุณอยู่ในหนึ่งในสี่กลุ่มต่อไปนี้ โดยแต่ละกลุ่มมีหลักการเกี่ยวกับอุปกรณ์เป็นของตัวเอง.
ผลิตภัณฑ์ dạngเหลว — เครื่องดื่ม น้ำมัน ซอส และอื่นๆ อีกมากมาย
หากคุณกำลังบรรจุของเหลว คุณจะมีตัวเลือกอุปกรณ์ที่หลากหลายที่สุด — และเป็นทางที่ง่ายที่สุดในการกำหนดราคาในระดับสินค้าทั่วไป เครื่องบรรจุแบบแรงโน้มถ่วงสามารถบรรจุน้ำธรรมดาและน้ำผลไม้ได้อย่างประหยัด เครื่องบรรจุแบบไอโซบาริก (แรงดันตรงข้าม) ช่วยรักษา CO₂ ให้คงอยู่ภายในเบียร์หรือเครื่องดื่มมีฟอง เครื่องบรรจุแบบลูกสูบปริมาตรให้ความแม่นยำ ±1% สำหรับน้ำมัน ซอส และน้ำเชื่อม.
รายละเอียดหนึ่งที่ทำให้ผู้มืออาชีพแตกต่างจากผู้สมัครเล่น คือ การจัดการออกซิเจนที่ละลายในน้ำ สำหรับเบียร์ ควรให้ปริมาณออกซิเจนที่ดูดซึมเข้าระหว่างการบรรจุอยู่ต่ำกว่า 50 parts per billion หากเกินระดับนี้ อายุการเก็บรักษาจะลดลงจากหลายเดือนเหลือเพียงไม่กี่สัปดาห์ ส่วนสำหรับน้ำผลไม้และชาที่บรรจุขณะร้อน (โดยทั่วไปอยู่ที่ 85–92°C) วาล์วบรรจุและถังเก็บต้องได้รับการออกแบบให้สามารถทำงานที่อุณหภูมิสูงอย่างต่อเนื่อง — สแตนเลส 316 เป็นมาตรฐานที่จำเป็น ไม่ใช่ตัวเลือกเสริม.
ความเสี่ยงสำหรับผู้ผลิตเครื่องดื่มคือเรื่องการซื้อเกินความจำเป็น โรงเบียร์แบบคราฟต์ที่ผลิต 2,000 กระป๋องต่อวัน ไม่จำเป็นต้องใช้สายการผลิตแบบไอโซบาริกที่มีความเร็ว 200 CPM รายละเอียดเพิ่มเติมเกี่ยวกับการปรับความเร็วให้สอดคล้องกับความเป็นจริงในกรอบการเลือกจะกล่าวถึงด้านล่าง.
ผลิตภัณฑ์ dạngผง — ผงโปรตีน ผงนม เครื่องเทศ และอาหารเสริม
การบรรจุผงคือจุดที่คำแนะนำทั่วไปเกี่ยวกับสายการผลิตบรรจุกระป๋องส่วนใหญ่ล้มเหลว ต่างจากของเหลว ผงไม่ไหลอย่างคาดการณ์ได้ ความหนาแน่นของผงจะเปลี่ยนแปลงเมื่อถูกสั่นสะเทือน ผงก่อให้เกิดฝุ่น ผงจะจับตัวเป็นก้อนเมื่อมีความชื้น และลูกค้าของคุณจะสังเกตเห็นทันทีว่ามีผงขาดไป 2 กรัมเมื่อตักออกมา.
วิธีแก้ปัญหาที่ใช้งานได้จริงคือเครื่องเติมแบบสกรูอาร์คิมีดีส: สกรูอาร์คิมีดีสที่ผ่านการกลึงอย่างแม่นยำติดตั้งอยู่ที่ก้นถังป้อน ซึ่งขับเคลื่อนด้วยมอเตอร์เซอร์โว ทุกครั้งที่สกรูหมุนหนึ่งรอบ จะจ่ายผงในปริมาณที่ทราบแน่ชัด ความแม่นยำขึ้นอยู่กับความสม่ำเสมอของผง — ผงที่ไหลลื่น เช่น น้ำตาลทรายเม็ด สามารถมีความคลาดเคลื่อนได้ ±1% ในขณะที่ส่วนผสมโปรตีนที่เหนียวอาจมีความคลาดเคลื่อนถึง ±2% หากไม่มีการกวนในถังป้อน.
สำหรับผงละเอียดที่มีขนาดต่ำกว่า 100 ไมครอน การบรรจุด้วยระบบสุญญากาศจะมีความได้เปรียบ: ระบบนี้ดึงผลิตภัณฑ์เข้าสู่กระป๋องแทนที่จะดันเข้าไป ซึ่งช่วยลดการเกิดเมฆฝุ่นได้ ไม่ว่าคุณจะเลือกเทคโนโลยีใด ก็ควรวางแผนสำหรับการล้างด้วยไนโตรเจน การล้างพื้นที่ว่างด้านบนด้วยไนโตรเจนหลังการบรรจุจะลดปริมาณออกซิเจนที่เหลืออยู่ให้ต่ำกว่า 3% ซึ่งช่วยป้องกันการออกซิเดชันและยืดอายุการเก็บรักษา — สิ่งนี้ถือเป็นข้อกำหนดที่ขาดไม่ได้สำหรับนมผง นมสูตรสำหรับทารก และกาแฟคุณภาพสูง.
ผลิตภัณฑ์ dạngก้อนและเม็ด — ถั่ว, ขนมขบเคี้ยว, เมล็ดกาแฟ, ลูกกวาด และอาหารสัตว์เลี้ยงแบบแห้ง
ในที่นี้ คำกริยา “filling” อาจทำให้เข้าใจผิดได้ คุณไม่ได้กำลังเติมจริงๆ — แต่กำลังชั่งน้ำหนัก แล้วจึงเทส่วนที่ชั่งน้ำหนักแล้วลงในกระป๋อง.
มาตรฐานทองคำคือเครื่องชั่งหลายหัว ลองนึกภาพว่ามีถังชั่งน้ำหนัก 10 ถึง 14 ถังที่จัดเรียงเป็นวงกลม ผลิตภัณฑ์ถูกป้อนเข้ามาจากด้านบนผ่านกรวยกระจายแบบสั่น แต่ละถังจะรับส่วนผลิตภัณฑ์แบบสุ่ม ชั่งน้ำหนักอย่างอิสระ และส่งข้อมูลไปยังคอมพิวเตอร์กลาง คอมพิวเตอร์จะสแกนทุกชุดค่าผสมที่เป็นไปได้ของถัง 3–5 ถัง และเลือกชุดที่มีน้ำหนักรวมใกล้เคียงกับเป้าหมายของคุณที่สุด — ทั้งหมดนี้เกิดขึ้นภายในเวลาไม่ถึงหนึ่งมิลลิวินาที.
เครื่องชั่ง 10 หัวสำหรับถั่วหรือเมล็ดกาแฟให้ความแม่นยำ ±0.5–1.5 กรัม ที่ความเร็ว 30–60 กระป๋องต่อนาที ส่วนเครื่องชั่ง 14 หัวสามารถทำงานได้ 70–90 CPM พร้อมการกระจายน้ำหนักที่แม่นยำยิ่งขึ้น ความเร็วนี้เกิดจากระบบการทำงานแบบขนาน: การชั่งพร้อมกันของถังเก็บ 10 ถังจะเร็วกว่าการชั่งแบบลำดับของถังเก็บ 1 ถังเสมอ.
ข้อควรระวังหนึ่งข้อ: ผลิตภัณฑ์ที่เปราะบาง เช่น ชิปมันฝรั่งหรือบิสคอตติ จะแตกหักหากตกจากความสูงเกิน 30 เซนติเมตร หากผลิตภัณฑ์ของคุณมีแนวโน้มที่จะแตกเป็นชิ้นเล็กชิ้นน้อย ให้ระบุการตั้งค่าความสูงการตกที่ลดลง และใช้ถังรับสินค้าที่มีวัสดุกันกระแทก.
ผลิตภัณฑ์ dạngครีมและหนืด — เนยถั่วลิสง, แยม, เนื้อสัตว์ในกระป๋อง และซอสข้น
สารเพสต์ดูเรียบง่ายจนทำให้เข้าใจผิด — “เพียงเป็นของเหลวที่มีความหนืดมากขึ้น” — แต่มันจะลงโทษอุปกรณ์ที่ไม่ได้กำหนดสเปกอย่างชัดเจนได้รุนแรงกว่าประเภทอื่นใด.
ความท้าทายหลักคือความต้านทานการไหล ที่อุณหภูมิห้อง เนยถั่วมีความหนืดเกิน 100,000 เซนติโพส ซึ่งหนืดกว่าน้ำประมาณ 100,000 เท่า การส่งเนยถั่วผ่านวาล์วบรรจุมาตรฐานนั้นเหมือนกับการพยายามดื่มมิลค์เชคผ่านไม้คนกาแฟ คุณจำเป็นต้องใช้เครื่องบรรจุแบบลูกสูบที่มีปั๊มแบบแทนที่เชิงบวก และเส้นผ่านศูนย์กลางของหัวฉีดบรรจุต้องใหญ่กว่าเส้นผ่านศูนย์กลางของอนุภาคแข็งใดๆ ในผลิตภัณฑ์อย่างน้อยสามเท่า — มิฉะนั้น ชิ้นสตรอว์เบอร์รีในสายการผลิตแยมของคุณจะก่อให้เกิดการหยุดชะงักนานถึง 45 นาที.
หากผลิตภัณฑ์ถูกบรรจุในสภาพร้อน — เช่น เนื้อในกระป๋องที่อุณหภูมิ 85°C หรือซอสที่บรรจุในสภาพร้อน — ชุดลูกสูบต้องสามารถรับมือกับการขยายตัวทางความร้อนได้โดยไม่ทำให้ความแน่นของการปิดผนึกลดลง และหากผลิตภัณฑ์แข็งตัวเมื่อเย็นลง (เช่น ช็อกโกแลต ไขมัน หรือขี้ผึ้ง) คุณจำเป็นต้องใช้ถังป้อนที่มีระบบทำความร้อนและท่อที่มีชั้นหุ้มเพื่อรักษาการไหลของผลิตภัณฑ์ระหว่างแต่ละรอบการผลิต.
ขั้นตอนการทำงานของสายการผลิตบรรจุกระป๋องแบบครบวงจร — ขั้นตอนต่อขั้นตอน
การเข้าใจกระบวนการนี้จะช่วยให้คุณระบุจุดอ่อนได้ก่อนที่จะกลายเป็นข้อผิดพลาดที่ก่อให้เกิดค่าใช้จ่ายสูง นี่คือลำดับขั้นตอน และที่สำคัญกว่านั้น คือเหตุผลที่การเปลี่ยนผ่านแต่ละขั้นตอนมีความสำคัญ.

การถอดสินค้าจากพาเลท → การล้าง. กระป๋องว่างถูกส่งมาในสภาพวางซ้อนกันบนพาเลท เครื่องแยกพาเลทจะกวาดกระป๋องเหล่านั้นลงบนสายพานลำเลียง อย่าข้ามขั้นตอนการล้าง: แม้กระป๋องใหม่เอี่ยมก็ยังมีฝุ่นจากกระบวนการผลิตติดอยู่ การล้างด้วยอากาศไอออไนซ์ช่วยกำจัดอนุภาคโดยไม่ใช้น้ำ ส่วนการล้างด้วยน้ำจะช่วยเพิ่มชั้นการฆ่าเชื้อสำหรับสายการผลิตอาหาร.
ล้าง → เติมน้ำ. ช่วงเวลานี้ต้องสั้น — ในอุดมคติคือไม่เกิน 30 วินาที — เพื่อป้องกันการปนเปื้อนซ้ำ ความเร็วของสายพานลำเลียงระหว่างสถานีเหล่านี้กำหนดจังหวะพื้นฐานสำหรับสายการผลิตทั้งหมด.
การเติม → การปิดปากถุง. ขั้นตอนการส่งต่อที่สำคัญที่สุดบนสายการผลิต สำหรับเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์ คุณมีเวลา 3–5 วินาที ตั้งแต่ช่วงเวลาที่วาล์วเติมปิดลง จนถึงช่วงเวลาที่เครื่องปิดฝาล็อกฝาลง หากใช้เวลานานกว่านั้น CO₂ จะรั่วออก ฟองจะก่อตัว และระดับการเติมจะเปลี่ยนแปลง สำหรับผลิตภัณฑ์ที่ไม่มีก๊าซคาร์บอนไดออกไซด์ ความเร่งด่วนจะน้อยลง แต่การซึมเข้าของออกซิเจนยังคงเป็นปัญหา — จึงควรลดเวลาที่กระป๋องเปิดไว้ให้น้อยที่สุด.
การเย็บ → การฆ่าเชื้อ. ไม่ใช่ทุกผลิตภัณฑ์ที่จำเป็นต้องผ่านกระบวนการฆ่าเชื้อหลังการบรรจุ เบียร์และน้ำผลไม้มักผ่านเครื่องพาสเจอไรซ์แบบอุโมงค์ (มีพื้นที่ฉีดน้ำที่ควบคุมอุณหภูมิอยู่ที่ 60–70°C) ส่วนอาหารกระป๋องที่มีความเป็นกรดต่ำ (เนื้อสัตว์ ผัก) จำเป็นต้องผ่านกระบวนการฆ่าเชื้อแบบเรทอร์ตที่อุณหภูมิ 121°C หากผลิตภัณฑ์ของคุณไม่จำเป็นต้องผ่านกระบวนการนี้ สถานีนี้จะถูกลบออกจากสายการผลิตของคุณ.
การฆ่าเชื้อ → การติดฉลาก → การพิมพ์รหัส. เมื่อกระป๋องถูกปิดผนึกและอยู่ในสภาพมั่นคงแล้ว ก็จะได้รับการระบุข้อมูล ได้แก่ ฉลากแบรนด์ รหัสล็อต วันที่ผลิต และวันหมดอายุ การพิมพ์ด้วยเครื่องพิมพ์อิงค์เจ็ทมีค่าใช้จ่ายต่ำและยืดหยุ่น ส่วนการพิมพ์ด้วยเลเซอร์ให้ผลลัพธ์ที่ถาวรและต้องการการบำรุงรักษาน้อย.
การเขียนโค้ด → การบรรจุ → การจัดวางบนพาเลท. ระบบอัตโนมัติปลายสายการผลิต: กระป๋องถูกจัดกลุ่มลงในกล่องกระดาษหรือถาดที่ห่อด้วยฟิล์มหด แล้วจัดเรียงซ้อนกันบนพาเลท สำหรับสายการผลิตที่มีอัตราความเร็วต่ำกว่า 20 CPM การบรรจุด้วยมืออาจยังคงเป็นทางเลือกที่คุ้มค่าทางเศรษฐกิจ แต่หากอัตราความเร็วสูงกว่านั้น ระบบอัตโนมัติจะคืนทุนได้จากการประหยัดค่าแรง.
ข้อสรุป: ทุก “ช่องว่าง” ระหว่างสถานีผลิตล้วนเป็นจุดที่อาจเกิดข้อผิดพลาดได้ เมื่อประเมินสายการผลิต ให้สอบถามผู้จัดหาเกี่ยวกับเวลาการถ่ายโอนและการสะสม — ไม่ใช่เพียงข้อมูลจำเพาะของเครื่องแต่ละเครื่องเท่านั้น.
เทคโนโลยีการบรรจุ — การเลือกวิธีการให้เหมาะสมกับผลิตภัณฑ์
เทคโนโลยีการบรรจุทั้งหมดล้วนแก้ปัญหาเดียวกัน — คือการใส่ผลิตภัณฑ์ปริมาณ X ลงในกระป๋อง — แต่แต่ละเทคโนโลยีใช้หลักการวัดที่ต่างกันอย่างพื้นฐาน หากเข้าใจหลักการนี้ คุณจะไม่สับสนกับเอกสารสเปกอีกต่อไป.
กลุ่มเทคโนโลยีทั้งสี่นี้ถูกแบ่งตามสิ่งที่วัดได้ ได้แก่ ปริมาตร น้ำหนัก หรือความดัน.
การเติมแบบปริมาตรและแบบลูกสูบ — เครื่องมือหลักสำหรับการเติมของเหลว สารกึ่งเหลว และครีม
เครื่องบรรจุแบบปริมาตรจะจ่ายปริมาณคงที่ต่อรอบการทำงาน รุ่นที่ใช้เครื่องวัดอัตราการไหล (แบบแม่เหล็ก, แบบคอริโอลิส หรือแบบเทอร์ไบน์) เหมาะที่สุดสำหรับของเหลวที่มีความหนืดต่ำ เช่น น้ำ นม และน้ำผลไม้ โดยให้ความแม่นยำ ±0.5% แม้ทำงานด้วยความเร็วสูง ส่วนเครื่องบรรจุแบบลูกสูบเหมาะสำหรับของเหลวที่มีความหนืดสูง — เช่น ซอส ครีม เจล และเพสต์ — ที่มีค่าความหนืดสูงถึง 100,000 เซนติโพอิส หรือมากกว่านั้น.

จุดแตกต่างหลักในการบำรุงรักษา: ระบบเครื่องวัดอัตราการไหลสามารถใช้งานร่วมกับระบบ CIP ได้ — คุณสามารถดำเนินการทำความสะอาดในสถานที่ (CIP) ได้โดยไม่ต้องถอดชิ้นส่วนออก ส่วนเครื่องบรรจุแบบลูกสูบมักต้องถอดชิ้นส่วนบางส่วนเพื่อทำความสะอาดอย่างละเอียด ซึ่งทำให้เวลาเปลี่ยนผลิตภัณฑ์เพิ่มขึ้น 15–30 นาที หากคุณเปลี่ยนผลิตภัณฑ์บ่อยๆ ให้พิจารณาปัจจัยนี้ในการจัดตารางงาน.
การเติมด้วยเครื่องออเกอร์ — การวัดปริมาณอย่างแม่นยำสำหรับผงและเม็ดละเอียด
เครื่องเติมแบบสกรู (auger filler) คือสกรูที่ขับเคลื่อนด้วยเซอร์โว ซึ่งติดตั้งอยู่ภายในถังเก็บ สกรูนี้ถูกเซอร์โวหมุนด้วยจำนวนรอบที่แม่นยำ โดยแต่ละรอบการหมุนจะเคลื่อนย้ายปริมาณผงที่ทราบได้ ความแม่นยำอยู่ที่ ±1–2% สำหรับผงที่ไหลได้อิสระ และจะเพิ่มขึ้นสำหรับผลิตภัณฑ์ที่เหนียวหรือดูดความชื้น.
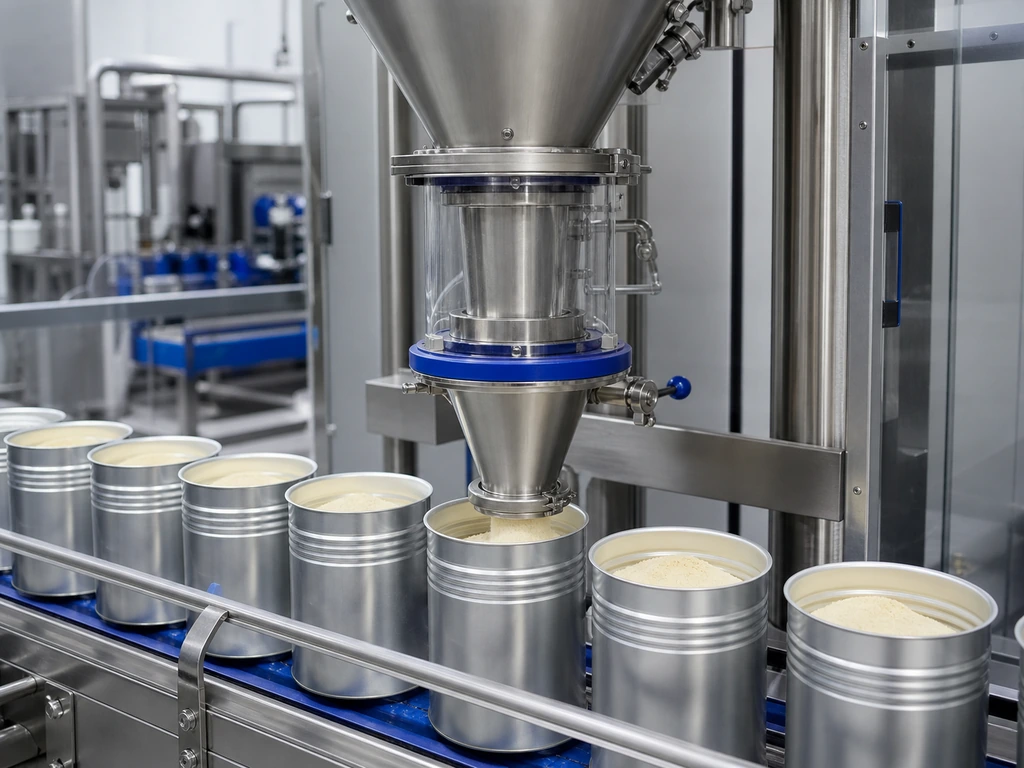
รูปแบบความล้มเหลวที่พบบ่อยที่สุดคือความหนาแน่นของผงที่ไม่สม่ำเสมอ หากผงเกิดการตกตะกอนระหว่างการเก็บรักษา การหมุนของสกรูในปริมาณเท่ากันจะจ่ายผงออกมามากขึ้นในช่วงต้นของล็อตการผลิตเมื่อเทียบกับช่วงท้าย วิธีแก้ไข: ใช้ระบบกวนเชิงกลภายในถังเก็บ หรือเปลี่ยนไปใช้ระบบป้อนกลับจากเครื่องชั่งน้ำหนักสุทธิ (net-weight checkweigher) ที่ปรับจำนวนรอบการหมุนของสกรูให้เหมาะสมกับแต่ละกระป๋อง.
การควบคุมฝุ่นไม่ใช่เรื่องที่เลือกทำได้ — แต่เป็นข้อกำหนดด้านความปลอดภัยและสุขอนามัย ให้เลือกใช้ถังเก็บฝุ่นแบบปิดสนิท ช่องดูดฝุ่นด้วยระบบสูญญากาศ และแผงควบคุมไฟฟ้าที่มีระดับการป้องกันการซึมผ่านของฝุ่นและน้ำ (IP) 65 หรือสูงกว่า.
การชั่งน้ำหนักหลายหัว — ความแม่นยำความเร็วสูงสำหรับสารแข็งและเม็ด
แม้จะได้กล่าวถึงในส่วนผลิตภัณฑ์แบบแข็งข้างต้นแล้ว แต่ยังควรเน้นย้ำอีกครั้งว่า: ข้อได้เปรียบที่แท้จริงของเครื่องชั่งหลายหัวไม่ใช่ความเร็ว — แต่คือความยืดหยุ่น เครื่องชั่ง 10 หัวเดียวกันที่ชั่งเม็ดมะม่วงหิมพานต์ 50 กรัม สามารถเปลี่ยนไปชั่งเมล็ดกาแฟ 500 กรัมได้เพียงด้วยการปรับสูตรบนหน้าจอสัมผัส ไม่จำเป็นต้องปรับแต่งทางกลไก หรือเปลี่ยนชิ้นส่วนใดๆ.
ข้อแลกเปลี่ยน: ความสูง เครื่องชั่งหลายหัวติดตั้งอยู่เหนือสถานีบรรจุ และต้องการพื้นที่ว่างแนวตั้ง 2–3 เมตร ให้วัดความสูงของเพดานก่อนสั่งซื้อ.
การเติมด้วยแรงดันตรงข้ามและการเติมแบบความดันเท่ากัน — รักษาความอัดก๊าซคาร์บอนไดออกไซด์ให้คงอยู่ในระดับที่เหมาะสม
การบรรจุด้วยแรงดันตรงข้ามเป็นกระบวนการที่ใช้เฉพาะกับเครื่องดื่มที่มีก๊าซคาร์บอนไดออกไซด์เท่านั้น กระบวนการมีดังนี้: กระป๋องเข้าสู่วาล์วบรรจุ และห้องบรรจุถูกอัดด้วยก๊าซ CO₂ ให้มีความดันเท่ากับถังผลิตภัณฑ์ วาล์วบรรจุเปิดออก และของเหลวไหลเข้าด้วยแรงโน้มถ่วง ในขณะที่ก๊าซถูกระบายออกผ่านท่อกลับ วาล์วปิดลง และความดันถูกปล่อยออกอย่างค่อยเป็นค่อยไปเพื่อป้องกันการไหลออกอย่างรุนแรง กระป๋องเคลื่อนตัวไปยังเครื่องปิดฝา.
หลักฟิสิกส์นั้นไม่ยอมให้ผิดพลาด เบียร์ที่อุณหภูมิ 4°C จะเก็บ CO₂ ไว้ได้ ส่วนเบียร์ที่อุณหภูมิ 10°C จะเกิดฟอง หากเติมเบียร์เร็วเกินไป → จะเกิดฟอง หากปล่อยความดันเร็วเกินไป → จะเกิดฟอง หากรอเวลานานเกินไปก่อนปิดฝา → จะเกิดฟองและออกซิเจน ระบบความดันตรงข้ามที่ปรับแต่งอย่างดีสำหรับเบียร์จะช่วยให้ปริมาณออกซิเจนที่ละลายอยู่ในเบียร์ต่ำกว่า 20 parts per billion ส่วนระบบที่ปรับแต่งไม่ดีจะทำให้กระป๋องเบียร์เต็มเพียงครึ่งเดียวและเบียร์ถูกออกซิไดซ์.
ช่วงความเร็วเป็นช่วงที่กว้างที่สุดเมื่อเทียบกับเทคโนโลยีอื่น ๆ: ตั้งแต่ 50 CPM สำหรับสายการผลิตเครื่องดื่มขนาดเล็ก ไปจนถึงมากกว่า 2,000 CPM สำหรับโรงงานผลิตเบียร์ระดับโลก กฎผลตอบแทนที่ลดลงจะเริ่มมีผลอย่างชัดเจนเมื่อความเร็วเกิน 500 CPM — การเพิ่มความเร็วทีละน้อยจะส่งผลให้ต้นทุนทุนเพิ่มขึ้นอย่างทวีคูณ.
ความแม่นยำ ±0.5–1%
5–2,000+ CPM
ความแม่นยำ ±1–2%
20–60 CPM
ความแม่นยำ ±0.5–1.5 กรัม
30–90 CPM
ความแม่นยำ ±1–2%
15–40 CPM
ปัจจัยคุณภาพสำคัญ — วัสดุ การต่อตะเข็บ และการรับรองคุณภาพ
เมื่อได้เลือกเทคโนโลยีการบรรจุที่เหมาะสมกับผลิตภัณฑ์แล้ว ให้หันมาให้ความสำคัญกับคุณภาพการผลิต นี่คือปัจจัยที่ทำให้เครื่องทำงานได้อย่างน่าเชื่อถือตลอดทศวรรษ แตกต่างจากเครื่องที่กลายเป็นปัญหาด้านการบำรุงรักษาตั้งแต่ปีที่สอง.
วัสดุ. มาตรฐานสำหรับพื้นผิวที่สัมผัสกับอาหารคือสแตนเลส 304 — 18% โครเมียม, 8% นิกเกิล, ทนต่อการกัดกร่อนในสภาพปกติ หากผลิตภัณฑ์ของคุณมีความเป็นกรด (ซอสมะเขือเทศ, น้ำผลไม้ตระกูลส้ม) หรือมีความเค็ม (ปลาในกระป๋อง, ผักดอง) ควรเปลี่ยนไปใช้สแตนเลส 316 ปริมาณโมลิบดีนัม 2–3% ในสแตนเลส 316 ให้ความต้านทานต่อคลอไรด์ที่สแตนเลส 304 ไม่สามารถเทียบได้ ส่วนโครงโครงสร้างที่ไม่สัมผัสอาหารควรทำจากเหล็กที่มีความหนาอย่างน้อย 1.5–2 มม. — ความหนาที่น้อยกว่าจะส่งผ่านแรงสั่นสะเทือนและเร่งการสึกหรอของแบริ่งและซีล.
สำหรับชิ้นส่วนไฟฟ้าที่สำคัญ แบรนด์มีบทบาทสำคัญ ชิ้นส่วนจาก Siemens, Schneider, Omron, SMC และ Mitsubishi มีเครือข่ายการจัดจำหน่ายและบริการทั่วโลก ส่วนผลิตภัณฑ์ทดแทนทั่วไปอาจทำงานได้ในระยะแรก แต่จะกลายเป็นปัญหาเมื่อคุณจำเป็นต้องเปลี่ยนไดรฟ์หรือโมดูล PLC อย่างเร่งด่วน.
คุณภาพการต่อตะเข็บ. รอยต่อสองชั้นคือสิ่งเดียวที่กั้นระหว่างผลิตภัณฑ์ของคุณกับโลกภายนอก รอยต่อสองชั้นที่ถูกต้องจะเชื่อมต่อส่วนขอบตัวกระป๋องกับส่วนขอบฝาในห้าชั้นของโลหะ พารามิเตอร์การตรวจสอบหลัก: ความยาวของส่วนเกี่ยวตัวกระป๋อง ความยาวของส่วนเกี่ยวฝา ความทับซ้อน (เป้าหมาย ≥1.0 มม. สำหรับกระป๋องมาตรฐาน) และความหนาของรอยต่อ ระหว่างการทดสอบระบบ ให้ดำเนินการตรวจสอบรอยต่อแบบรื้อออกทุก 15 นาที สำหรับ 100 กระป๋องแรก จากนั้นดำเนินการตรวจสอบเมื่อเริ่มผลิตและทุก 4 ชั่วโมงระหว่างการผลิต ระบบตรวจสอบรอยต่อแบบออนไลน์ช่วยเพิ่มเครือข่ายความปลอดภัยแบบเรียลไทม์ แต่ไม่สามารถแทนที่การตรวจสอบแบบรื้อออกได้.
ใบรับรอง.
- ISO 9001 รับรองว่าผู้ผลิตมีระบบการจัดการคุณภาพที่ได้รับการบันทึกไว้อย่างเป็นทางการ นี่คือมาตรฐานขั้นต่ำที่ผู้จัดหาทุกรายควรมีเพื่อให้คุณพิจารณา.
- เครื่องหมาย CE เป็นข้อกำหนดทางกฎหมายสำหรับอุปกรณ์ที่จำหน่ายเข้าสู่พื้นที่เศรษฐกิจยุโรป (EEA) ซึ่งแสดงถึงการปฏิบัติตามข้อกำหนดด้านสุขภาพ ความปลอดภัย และสิ่งแวดล้อมของสหภาพยุโรป (EU).
- การรับรอง CSA แสดงถึงการปฏิบัติตามมาตรฐานความปลอดภัยทางไฟฟ้าของแคนาดาและสหรัฐอเมริกา — ซึ่งมีความสำคัญหากผลิตภัณฑ์ของคุณมีจุดหมายปลายทางในอเมริกาเหนือ.
- FDA 21 CFR ส่วน 117 (หลักการผลิตที่ดีสำหรับอาหาร) กำหนดข้อกำหนดสำหรับอุปกรณ์ที่ใช้ในการผลิตอาหารเพื่อส่งไปยังสหรัฐอเมริกา: พื้นผิวที่สัมผัสกับอาหารต้องสามารถทำความสะอาดได้ ไม่เป็นพิษ และทนต่อการกัดกร่อน.
ผู้ผลิตที่ถือใบรับรอง CE, ISO และ CSA — และผลิตด้วยเหล็กสแตนเลส 304/316 ร่วมกับระบบไฟฟ้าของ Siemens หรือ Omron — ได้ผ่านเกณฑ์การตรวจสอบที่ช่วยคัดกรองผู้ผลิตระดับต่ำสุดออกจากตลาด ตัวอย่างเช่น ผู้จัดจำหน่ายอย่าง Levapack จะเผยแพร่ใบรับรอง ISO, CE, CSA และ RoHS บนหน้าคุณภาพของเว็บไซต์ และเสนอการปรับแต่งโครงสร้างอย่างครบถ้วน ตั้งแต่สเปกเครื่องแต่ละเครื่องไปจนถึงการออกแบบสายการผลิตแบบ turnkey — สองสัญญาณที่แยกผู้ผลิตที่จริงจังออกจากบริษัทค้าที่มีเว็บไซต์เพียงอย่างเดียว ก่อนตัดสินใจทำธุรกิจ ให้ขอสำเนาใบรับรองที่สแกนแล้ว และตรวจสอบหมายเลขใบรับรองกับฐานข้อมูลสาธารณะของหน่วยงานที่ออกใบรับรอง ผู้ผลิตที่ถูกต้องตามกฎหมายจะจัดหาข้อมูลเหล่านี้ได้ภายในไม่กี่นาที; การลังเลถือเป็นสัญญาณเตือน.
รายการตรวจสอบก่อนส่งสินค้า:
- ใบรับรองวัสดุ: เอกสารระบุเกรดเหล็กสแตนเลสสำหรับทุกส่วนที่สัมผัสกับผลิตภัณฑ์
- วิดีโอทดสอบในโรงงาน: สามารถบรรจุและปิดผนึกกระป๋องได้อย่างน้อย 100 กระป๋องติดต่อกันโดยไม่จำเป็นต้องปรับตั้งค่า
- การทดสอบความทนทาน: การทำงานต่อเนื่อง 48 ชั่วโมงโดยไม่รับโหลด และไม่มีการหยุดทำงานที่ไม่คาดคิด
- การตรวจสอบรอยต่อ: รายงานการถอดชิ้นส่วนทุก 15 นาทีระหว่างการทดสอบ
วิธีเลือกสายการผลิตการบรรจุกระป๋องที่เหมาะสม — กรอบการตัดสินใจที่ปฏิบัติได้จริง
คุณรู้ดีว่าผลิตภัณฑ์ของคุณเป็นประเภทใด คุณรู้ดีเกี่ยวกับเทคโนโลยีการบรรจุ คุณรู้ดีว่าคุณภาพที่ดีควรเป็นอย่างไร และตอนนี้คำถามคือ: คุณจะนำความรู้ทั้งหมดนี้มาใช้ในการตัดสินใจซื้ออย่างไร เพื่อไม่ให้ต้องเสียใจในภายหลัง?
คำตอบคือกระบวนการคัดกรองใน 4 ขั้นตอน โดยในแต่ละขั้นตอนจะคัดออกตัวเลือกที่ไม่สอดคล้องกับความเป็นจริงของคุณ.
ขั้นตอนที่ 1 — ปรับความเร็วสายการผลิตให้สอดคล้องกับสภาพการผลิตจริง
ข้อผิดพลาดที่พบบ่อยที่สุดในการซื้ออุปกรณ์คือการประเมินความเร็วที่จำเป็นสูงเกินไป ผู้จำหน่ายมักระบุค่า CPM สูงสุด แต่สิ่งที่คุณต้องการคือค่า CPM ที่สามารถรักษาได้อย่างต่อเนื่องตลอดกะทำงาน 8 ชั่วโมง.
เริ่มด้วยการคำนวณง่ายๆ:
เป้าหมายการผลิตต่อวัน ÷ ชั่วโมงทำงานจริง ÷ 60 = CPM เป้าหมาย
“เวลาทำงานจริง” คือจุดที่ผู้ซื้อส่วนใหญ่มักเข้าใจผิด การทำงาน 8 ชั่วโมงต่อกะ ไม่ได้หมายถึงเวลาผลิต 8 ชั่วโมง ต้องหักเวลาพัก เวลาเปลี่ยนสายการผลิต เวลาทำความสะอาด และเวลาหยุดทำงานชั่วคราวออก เวลาทำงานจริงที่สมเหตุสมผลคือ 6–6.5 ชั่วโมงต่อกะ หากต้องเปลี่ยนผลิตภัณฑ์ระหว่างกะ ให้หักเวลาเพิ่มอีก 15–20%.
จากนั้นให้ใช้ส่วนลดสำหรับช่วงเริ่มต้น: สายการผลิตใหม่ในช่วง 3–6 เดือนแรกมักทำงานได้เพียง 60–70% ของความเร็วที่กำหนด ในขณะที่ทีมของคุณกำลังปรับตัวให้เข้ากับจังหวะการทำงานของสายการผลิตนั้น ให้ซื้อตามเดือนที่ 12 ไม่ใช่เดือนที่ 1.
เป็นแนวทางประมาณการขนาดคร่าวๆ ดังนี้:
| ผลผลิตประจำวันของคุณ | ประเภทสายที่แนะนำ | ความเร็วปกติ | จำนวนเงินลงทุนโดยประมาณ |
|---|---|---|---|
| < 3,000 กระป๋อง | แบบกึ่งอัตโนมัติ (2–3 เครื่องทำงานอิสระ) | 5–15 CPM | $8,000–$25,000 |
| 3,000–10,000 กระป๋อง | สายการผลิตอัตโนมัติขนาดเล็ก (เครื่อง 4–5 เครื่องที่เชื่อมต่อกัน) | 15–40 CPM | $ 25,000–$ 60,000 |
| 10,000–50,000 กระป๋อง | สายการผลิตอัตโนมัติขนาดกลาง (6–8 เครื่อง) | 40–100 CPM | $60,000–$150,000 |
| > 50,000 กระป๋อง | สายการผลิตแบบครบวงจร (10+ เครื่อง, ระบบควบคุมกลาง) | 100–2,000+ CPM | $ 150,000–$ 500,000+ |
ขั้นตอนที่ 2 — เลือกระดับการอัตโนมัติอย่างรอบคอบ
การอัตโนมัติไม่ใช่เป้าหมาย แต่เป็นมาตรการตอบสนองต่อค่าใช้จ่ายแรงงาน ความต้องการด้านความสม่ำเสมอ และการขยายขนาด.
กึ่งอัตโนมัติ หมายความว่าเครื่องจะดำเนินการงานหลัก (การบรรจุและการปิดผนึก) แต่มีพนักงานที่รับผิดชอบการใส่และนำกระป๋องเข้า-ออก เหมาะที่สุดสำหรับ: ปริมาณการผลิตต่อวันต่ำกว่า 3,000 กระป๋อง การเปลี่ยนผลิตภัณฑ์บ่อยครั้ง และค่าแรงต่ำกว่า $5 ต่อชั่วโมง ผู้ผลิตถั่วและเครื่องเทศครึ่งหนึ่งของโลกใช้ระบบกึ่งอัตโนมัติและสามารถสร้างกำไรได้.
ระบบอัตโนมัติเต็มรูปแบบแบบทำงานอิสระ หมายความว่าเครื่องจะจัดการการป้อนเข้าและส่งออกอัตโนมัติ แต่คุณยังต้องย้ายกระป๋องระหว่างสถานีด้วยมือเอง เหมาะที่สุดสำหรับ: ปริมาณการผลิตต่อวัน 3,000–20,000 กระป๋อง และธุรกิจที่กำลังเติบโตที่ต้องการเพิ่มสถานีแบบค่อยเป็นค่อยไป.
สายการผลิตแบบครบวงจร หมายถึงการใช้สายพานลำเลียงเพียงเส้นเดียวที่เชื่อมต่อทุกขั้นตอนตั้งแต่เครื่องแยกพาเลทไปจนถึงเครื่องจัดพาเลท เหมาะที่สุดสำหรับ: ปริมาณการผลิตต่อวันมากกว่า 20,000 กระป๋อง, ส่วนผสมผลิตภัณฑ์ที่คงที่, และค่าแรงมากกว่า $15 ต่อชั่วโมง ต้นทุนการลงทุนสูงกว่าเครื่องทำงานแบบแยกส่วน 3–5 เท่า แต่การประหยัดค่าแรงเป็นไปอย่างถาวร.
กลยุทธ์แบบสะพาน: เริ่มต้นด้วยเครื่องทำงานอัตโนมัติเต็มรูปแบบแบบอิสระ 2 หรือ 3 เครื่อง (เครื่องเติม + เครื่องปิดฝา + เครื่องติดฉลาก), ไว้พื้นที่บนพื้นสำหรับสายพานลำเลียงที่เชื่อมต่อกัน และเพิ่มเครื่องล้าง เครื่องถอดพาเลท และเครื่องพิมพ์รหัสเมื่อปริมาณการผลิตเพิ่มขึ้นจนเหมาะสม นี่คือวิธีที่ผู้ผลิตอาหารขนาดกลางส่วนใหญ่ขยายกิจการไปสู่สายการผลิตเต็มรูปแบบ โดยไม่ต้องลงทุนเกินตัวตั้งแต่วันแรก.
- 2–3 เครื่องทำงานแบบอิสระ
- การโหลด/ขนถ่ายด้วยมือ
- ต่อวัน: < 3,000 กระป๋อง
- 4–5 เครื่องที่เชื่อมต่อกัน
- ระบบป้อนเข้า/ส่งออกอัตโนมัติ
- ต่อวัน: 3,000–20,000 กระป๋อง
- เครื่องมากกว่า 10 เครื่อง, ระบบควบคุมกลาง
- สายพานลำเลียงหนึ่งเส้น จากต้นถึงปลาย
- รายวัน: > 20,000 กระป๋อง
ขั้นตอนที่ 3 — ตรวจสอบคุณภาพการผลิตและความสอดคล้องกับมาตรฐานก่อนชำระเงิน
การซื้อสินค้าจากระยะไกล — โดยเฉพาะการซื้อข้ามพรมแดน — จะทำให้ความเสี่ยงทุกด้านเพิ่มขึ้น ภาพโรงงานดูดีมาก และใบข้อมูลทางเทคนิคก็ตรงตามข้อกำหนดทุกข้อ แต่จะตรวจสอบได้อย่างไรหากไม่มีตั๋วเครื่องบิน?
5 ขั้นตอนการตรวจสอบที่คุณสามารถทำได้จากระยะไกล:
- หลักฐานวัตถุดิบ. ขอให้แสดงใบรับรองจากโรงงานผลิตเหล็กสแตนเลสที่ระบุเกรด (304 หรือ 316) และความหนา ขอให้แสดงรายชื่อแบรนด์ของชิ้นส่วนไฟฟ้าพร้อมใบแจ้งหนี้จากผู้จัดหา — ไม่ใช่เพียงโลโก้ในโบรชัวร์เท่านั้น.
- วิดีโอทดสอบการทำงาน. ขอให้ดูวิดีโอที่ยังไม่ผ่านการตัดต่อของเครื่องจริงของคุณ (หรือรุ่นที่เหมือนกัน) ที่กำลังทำงานต่อเนื่องอย่างน้อย 100 กระป๋อง ตรวจสอบให้แน่ใจว่า: ระดับการเติมเต็มคงที่ ไม่มีฝาหลุด การส่งกระป๋องระหว่างสถานีเป็นไปอย่างราบรื่น และมีสัญญาณเสียง — เสียงบดหรือเสียงกระทบกันเป็นสัญญาณเตือนล่วงหน้า.
- เอกสารการควบคุมคุณภาพ. ขอสำเนาเปล่าของแบบฟอร์มตรวจสอบสินค้าเข้าโรงงาน แบบฟอร์มบันทึกการตรวจสอบระหว่างกระบวนการผลิต และแบบฟอร์มรายงานผลการทดสอบขั้นสุดท้าย หากแบบฟอร์มดังกล่าวมีเนื้อหาไม่ครบถ้วนหรือไม่มีอยู่เลย กระบวนการดังกล่าวก็จะมีเนื้อหาไม่ครบถ้วนหรือไม่มีอยู่เลยเช่นกัน.
- การตรวจสอบใบรับรอง. นำหมายเลขใบรับรองที่ให้มาและค้นหาบนเว็บไซต์ของหน่วยงานที่ออกใบรับรอง ใบรับรอง ISO สามารถตรวจสอบได้ในฐานข้อมูลออนไลน์ของหน่วยงานที่ออกใบรับรอง ส่วนใบรับรอง CE ต้องอ้างอิงถึงคำสั่งเฉพาะ (2006/42/EC สำหรับเครื่องจักร) หากหมายเลขดังกล่าวไม่สามารถตรวจสอบได้ ให้หลีกเลี่ยง.
- การทดสอบตัวอย่าง. ส่งตัวอย่างผลิตภัณฑ์จริงและกระป๋องจริงของคุณไปยังผู้ผลิต ขอให้พวกเขาดำเนินการทดสอบการบรรจุและส่งกระป๋องที่บรรจุแล้วกลับมาให้คุณ ตรวจสอบความสม่ำเสมอของการบรรจุ ความสมบูรณ์ของรอยต่อ และตำแหน่งการติดฉลาก นี่คือวิธีที่ใกล้เคียงที่สุดกับการทดลองใช้จริง — และค่าใช้จ่ายเพียงส่วนน้อยเมื่อเทียบกับความเสียหายจากความผิดพลาดเพียงครั้งเดียว.
If a supplier deflects on any of these five — “we cannot share supplier invoices,” “our test videos are confidential,” “trust our reputation” — you are looking at a red flag, not a negotiation tactic.
Step 4 — Vet Your Supplier With Questions That Reveal Everything
A supplier’s answers to six questions will tell you more than any brochure. Each question targets something spec sheets leave out.
“Can you share contact details for a customer in our industry?”
A good answer names a real company, describes their line configuration, and offers a reference call. A weak answer offers only the country (“we have many customers in the US”) without specifics. Verifiable references are the single strongest signal in machinery purchasing.
“What is your after-sales response time — specifically, in hours?”
A good answer gives a number: “remote diagnosis within 4 hours, on-site engineer dispatched within 48 hours.” A weak answer says “we are always available” without committing to a metric.
“Which brands are in your electrical panel — can you send a photo of an open panel?”
A good answer names Siemens, Schneider, Omron, Mitsubishi, Delta, and sends the photo. A weak answer says “international famous brands” generically.
“Who handles installation and training — is it included or extra?”
A good answer includes on-site installation supervision and operator training in the base quotation. A weak answer bundles them as optional line items that inflate the final price.
“What spare parts do you recommend we stock for year one, and how do you ship them internationally?”
A good answer provides a recommended spares list with part numbers and typical DHL/FedEx transit times to your country. A weak answer says “we can ship when you need something.”
“What exactly does your warranty cover, and how do you handle a claim?”
A good answer: 12 months (minimum), covers parts and remote support, clear claim process with case-number tracking. Better: 16–24 months with annual inspection included.
The supplier that answers all six with specifics has nothing to hide. The supplier that hedges on three or more has everything to hide.
What Does a Can Filling Line Cost? Real Price Ranges and ROI Factors
Can filling lines have no standard price. Cost depends on filling technology, automation level, number of stations, container size range, and build quality. But you can anchor your budget using real market ranges.
| Line Class | Typical Configuration | Price Range (FOB China) | เหมาะสำหรับ |
|---|---|---|---|
| Entry semi-auto | Filler + seamer (2 standalone units) | $8,000–$25,000 | Startups, < 3,000 cans/day |
| Small auto line | Rinser → filler → seamer → labeler (4–5 linked units) | $ 25,000–$ 60,000 | Growing SMEs, 3,000–10,000 cans/day |
| Medium auto line | Depalletizer → rinser → filler → seamer → sterilizer → labeler → coder (6–8 units) | $60,000–$150,000 | Established manufacturers, 10,000–50,000 cans/day |
| Large turnkey line | Full process + palletizer + SCADA control (10+ units) | $ 150,000–$ 500,000+ | High-volume plants, > 50,000 cans/day |
Now the ROI question: is it worth it?
Calculate it simply. If a $30,000 small automatic line eliminates two packaging workers earning $600/month each, that is $14,400 in annual labor savings. Add the value of higher throughput, fewer rejects, and consistent fill levels — and the line pays for itself in 18–24 months. Every can it fills after that is pure margin improvement.
A can filling line is not an expense. It is an employee that never calls in sick, never makes a filling error, and works a double shift without overtime. Treat the investment that way, and the numbers make themselves.
If you are evaluating can filling line suppliers and want to discuss how a specific configuration would work for your product and production targets, Levapack’s engineering team offers a no-obligation consultation. Reach out through the contact page with your product details and daily volume target.
แหล่งอ้างอิง
- U.S. Food and Drug Administration. “Current Good Manufacturing Practices (CGMPs) for Food and Dietary Supplements.” 2024. https://www.fda.gov/food/guidance-regulation-food-and-dietary-supplements/current-good-manufacturing-practices-cgmps-food-and-dietary-supplements
- eCFR. “21 CFR Part 110 — Current Good Manufacturing Practice in Manufacturing, Packing, or Holding Human Food.” https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-110
- AZoM. “Food Grade Stainless Steel: 304 vs 316.” 2025. https://www.azom.com/article.aspx?ArticleID=24472
- CDA France. “Comparison: Semi-Automatic vs Automatic Filling Machines.” 2025. https://cdafrance.com/en/news-of-cda-labeling-filling-machines/comparison-semi-automatic-vs-automatic-filling-machines/
- Levapack. “Quality Certifications.” https://www.levapack.com/quality/
- Levapack. “Custom Can Filling Line Configurations.” https://www.levapack.com/customization/
- Levapack. “Case Studies.” https://www.levapack.com/case-studies/
- Levapack. “Contact.” https://www.levapack.com/contact/
- Levapack. “Wholesale Can Packaging Machines Manufacturer.” https://www.levapack.com/


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL