
ประเภทเครื่องติดฉลากหลักที่ผู้จัดการฝ่ายบรรจุภัณฑ์ทุกคนต้องรู้
มีความไม่สอดคล้องกันที่สำคัญในกระบวนการจัดซื้ออุปกรณ์บรรจุภัณฑ์สมัยใหม่: การเลือกอุปกรณ์ติดฉลากโดยอิงจากความเร็วที่โฆษณาไว้ แทนที่จะพิจารณาจากคุณสมบัติทางฟิสิกส์ของผลิตภัณฑ์ ความไม่สอดคล้องนี้นำไปสู่การหยุดทำงานแบบไมโครที่เกิดขึ้นอย่างต่อเนื่อง อัตราการปฏิเสธที่สูงจนไม่สามารถยอมรับได้เนื่องจากฉลากติดเอียง และค่าใช้จ่ายในการดำเนินงานที่เพิ่มสูงขึ้น เพื่อบรรลุการบูรณาการอย่างราบรื่นและรักษาประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ผู้จัดการฝ่ายผลิตต้องเข้าใจโครงสร้างทางกลของระบบติดฉลาก คู่มือที่ครอบคลุมนี้จะอธิบายประเภทเครื่องติดฉลากหลัก กลไกทางกายภาพที่อยู่เบื้องหลัง และพารามิเตอร์เชิงกลยุทธ์ที่จำเป็นเพื่อขจัดเวลาหยุดทำงานและรับประกันการนำเสนอแบรนด์ที่สมบูรณ์แบบบนชั้นวางสินค้าในร้านค้าปลีก.
การเลือกเครื่องติดฉลากให้เหมาะสมกับรูปทรงของภาชนะและตรรกะการใช้งาน
ปัจจัยหลักในการเลือกเครื่องติดฉลากไม่ใช่ปริมาณการผลิต แต่คือรูปทรงทางกายภาพและความมั่นคงของภาชนะของคุณ รูปทรงของผลิตภัณฑ์กำหนดระบบจัดการทางกลที่จำเป็นเพื่อรักษาความมั่นคงของผลิตภัณฑ์ในช่วงเวลาสำคัญเพียงมิลลิวินาทีขณะติดฉลาก หากไม่ปรับโครงสร้างเครื่องให้สอดคล้องกับรูปทรงของภาชนะ จะทำให้การติดฉลากล้มเหลวอย่างแน่นอน.
| รูปทรงของคอนเทนเนอร์ | กลไกการจัดการที่จำเป็น | การใช้งานในอุตสาหกรรมทั่วไป |
|---|---|---|
| รูปทรงกระบอก (มั่นคง) | สายพานแบบอินไลน์หรือแบบโรตารีที่พันรอบ / ลูกกลิ้งจัดตำแหน่ง 3 จุด | ขวดเครื่องดื่ม, จาร์แก้ว, กระป๋องเหล็ก/อลูมิเนียมที่มีเนื้อหาอยู่, กระป๋องสเปรย์ |
| แบนและรูปไข่ (หลายด้าน) | การปรับให้สายโซ่ตรงกัน + สายรัดด้านบน (สำคัญอย่างยิ่งในการป้องกันการเอียง) | ขวดแชมพู, ขวดน้ำมันเครื่อง, ขวดผงซักฟอก, กล่องเครื่องสำอาง |
| ไม่สม่ำเสมอและไม่เสถียร | เครื่องติดฉลากแบบห่อรอบแนวนอน, ลูกกลิ้งแบบตรันนิออน หรือระบบพัคที่ออกแบบตามความต้องการ | หลอดลิปสติก, แอมพูลแก้ว, หลอดบีบแบบนุ่ม, ขวดแก้ว |
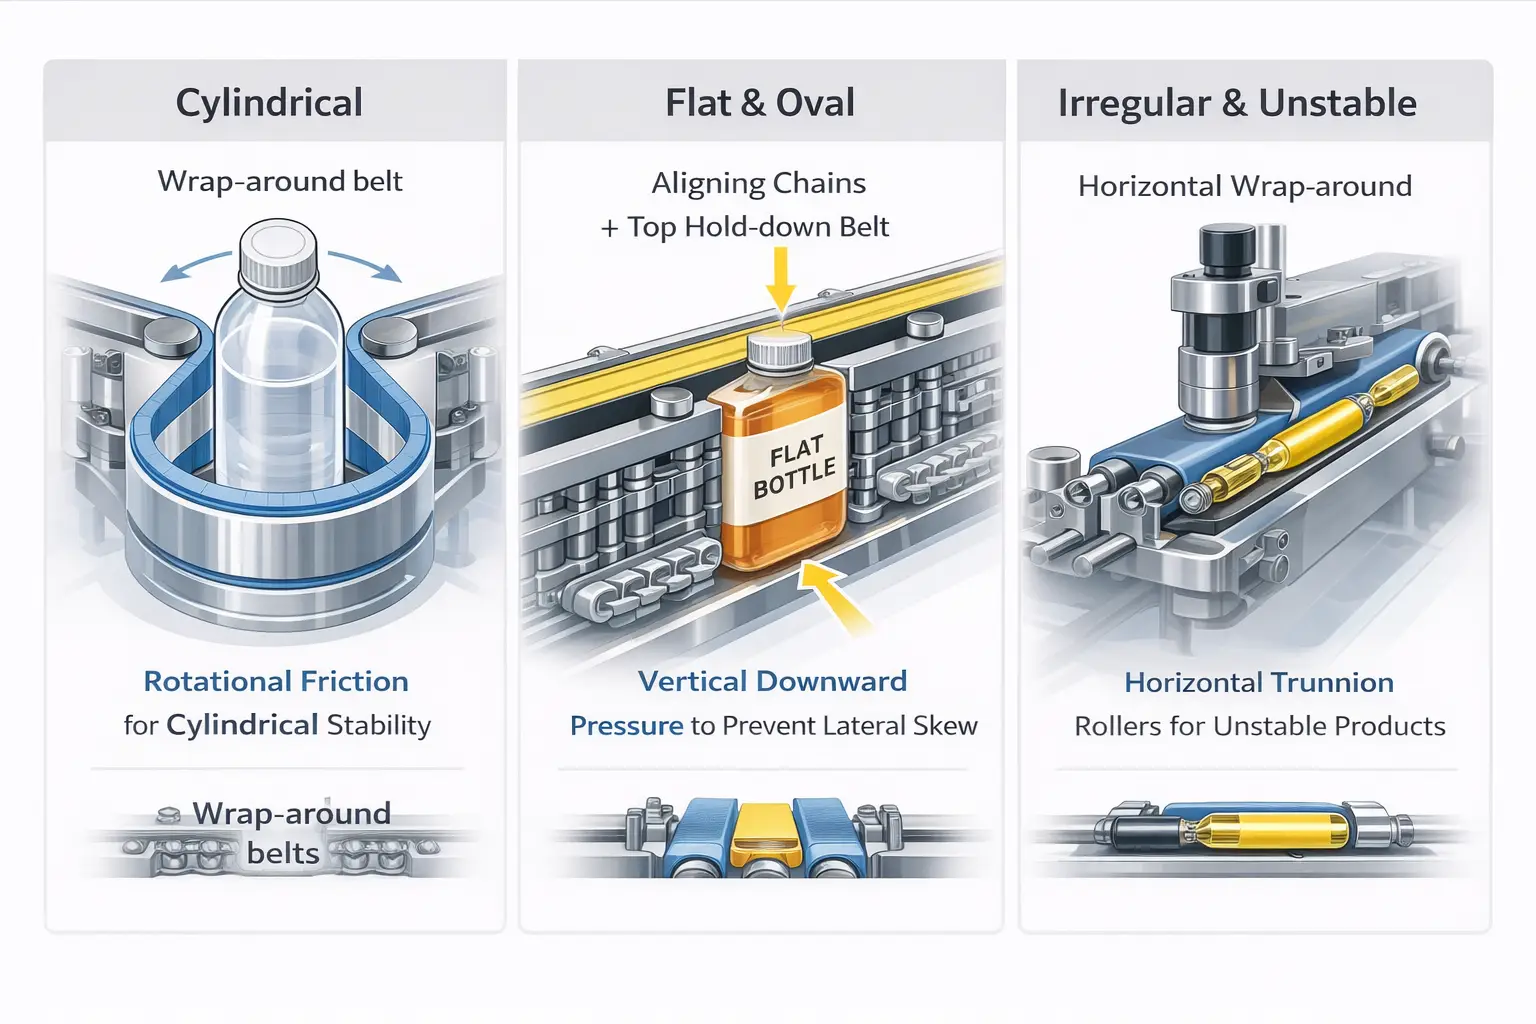
ความเข้ากันได้ของรูปทรงคอนเทนเนอร์
ภาชนะรูปทรงกระบอก
สำหรับกระบอกทรงตั้งที่มั่นคง เช่น ขวดเครื่องดื่มมาตรฐานและขวดแก้ว มาตรฐานของอุตสาหกรรมคือเครื่องติดฉลากแบบห่อรอบ เครื่องเหล่านี้ทำงานโดยใช้แรงเสียดทานจากการหมุน ภาชนะเคลื่อนที่ลงตามสายพานลำเลียงและผ่านสายพานฟองน้ำที่หมุนอยู่ หรือกลไกกำหนดตำแหน่งสามจุด (ประกอบด้วยลูกกลิ้งขับเคลื่อน ลูกกลิ้งรองรับ และลูกกลิ้งกด) เมื่อแถบฉลากถูกจ่ายออกมาและส่วนขอบหน้าของฉลากสัมผัสกับภาชนะ กลไกการหมุนจะหมุนขวด ทำให้ฉลากพันรอบเส้นรอบวงของขวดได้อย่างสมบูรณ์แบบ ความท้าทายทางวิศวกรรมในจุดนี้อยู่ที่การจัดการมุมเรียว (draft angle) ของขวดแก้วหรือขวดพลาสติก; แม้แต่มุมเรียวเพียงหนึ่งองศา ก็จำเป็นต้องใช้หัวติดฉลากแบบเอียงพิเศษและสายพานพันรอบรูปกรวย เพื่อป้องกันไม่ให้ฉลากหมุนวนขึ้นหรือลงระหว่างการติดฉลาก.
ภาชนะรูปแบนและรูปไข่
เมื่อเปลี่ยนจากรูปทรงกระบอกสมบูรณ์แบบไปสู่ภาชนะแบบแบนหรือรูปไข่ — เช่น ขวดแชมพูหรือขวดน้ำมันเครื่อง — หลักการทางฟิสิกส์ในการติดฉลากจะเปลี่ยนแปลงไปอย่างรุนแรง ไม่สามารถหมุนภาชนะได้อีกต่อไป แต่ต้องเช็ดฉลากลงบนด้านข้างของขวดขณะที่ขวดเคลื่อนที่แบบเส้นตรง ปัญหาทางวิศวกรรมที่สำคัญที่สุดในการติดฉลากขวดแบนคือความเอียงด้านข้าง เมื่อแผ่นติดฉลากหรือแปรงเช็ดสัมผัสกับด้านข้างของขวด จะก่อให้เกิดแรงด้านข้าง หากขวดไม่ถูกยึดอย่างมั่นคง มันจะหมุนเล็กน้อยบนสายพานลำเลียง ทำให้ฉลากถูกติดในมุมที่เอียง ดังนั้น เครื่องติดฉลากขวดแบนหรือรูปไข่ ต้อง ต้องติดตั้งสายโซ่ปรับตำแหน่ง (เพื่อจัดให้ขวดอยู่ตรงกลางและในทิศทางที่ถูกต้อง) และสายพานกดด้านบน (เพื่อสร้างแรงกดแนวตั้งลงด้านล่าง ทำให้ขวดติดแน่นกับสายพานลำเลียงเพื่อต้านแรงด้านข้าง).
ตู้คอนเทนเนอร์ที่มีรูปทรงไม่สม่ำเสมอและไม่มั่นคง
ผลิตภัณฑ์ที่มีจุดศูนย์ถ่วงสูงหรือพื้นที่ฐานเล็กเกินไปจนไม่สามารถตั้งตรงได้บนสายพานลำเลียงที่เคลื่อนที่ — เช่น ลิปสติกเครื่องสำอาง แอมปูลยา หรือหลอดเครื่องสำอางแบบนุ่ม — ไม่สามารถประมวลผลบนสายพานลำเลียงแนวตั้งมาตรฐานได้ การพยายามทำเช่นนั้นจะส่งผลให้ผลิตภัณฑ์ตกหล่นและก่อให้เกิดการติดขัดอย่างรุนแรง วิธีแก้ปัญหาทางกลคือเครื่องติดฉลากแบบห่อรอบแนวนอน ในระบบนี้ ผลิตภัณฑ์จะถูกป้อนจากถังเก็บเข้าสู่ลูกกลิ้งแนวราบแบบตรันเนียน ผลิตภัณฑ์จะวางราบและถูกยึดไว้อย่างมั่นคงระหว่างลูกกลิ้ง ก่อนที่จะถูกหมุนในแนวราบขณะติดฉลาก สำหรับผลิตภัณฑ์ที่มีรูปทรงพิเศษซึ่งไม่สามารถกลิ้งได้ จะใช้ระบบพัคแบบกำหนดเอง (ถาดขนส่ง) เพื่อขนส่งผลิตภัณฑ์ผ่านสถานีติดฉลากด้วยความมั่นคงสูงสุด.
การประยุกต์ใช้ป้ายและตรรกะการครอบคลุม
การติดฉลากแบบเดี่ยวและแบบหน้า/หลัง
การกำหนดว่าผลิตภัณฑ์นั้นต้องการฉลากเพียงใบเดียวหรือฉลากหน้า-หลัง จะกำหนดจำนวนหัวติดฉลากและระบบการประสานงานของ PLC (Programmable Logic Controller) การติดฉลากหน้า-หลังต้องการหัวจ่ายคู่ที่ทำงานประสานกันอย่างสมบูรณ์แบบ ระบบกลไกแบบผลัก-ดึงของเครื่องคลายม้วนต้องได้รับการปรับเทียบอย่างแม่นยำ เพื่อรับประกันว่าเมื่อขวดผ่านระหว่างหัวจ่ายทั้งสอง ฉลากทั้งสองจะถูกติดพร้อมกันและสมมาตรกัน ความคลาดเคลื่อนในการจัดตำแหน่งแม้เพียงหนึ่งมิลลิเมตร ก็สามารถทำลายความสมมาตรทางสุนทรียภาพของผลิตภัณฑ์ระดับพรีเมียมสำหรับขายปลีกได้.
การคุ้มครองตามระบบติดฉลากแบบรอบตัว
เมื่อฉลากต้องครอบคลุมรอบวงทั้งหมดของภาชนะทรงกระบอก ความแม่นยำในการซ้อนทับจึงกลายเป็นตัวชี้วัดคุณภาพหลัก หากภาชนะเกิดการเลื่อนไถลระหว่างการหมุน หรือหากแรงตึงของม้วนฉลากมีความผันผวน ขอบหลังของฉลากจะไม่ตรงกับขอบหน้าอย่างสมบูรณ์ ซึ่งก่อให้เกิดช่องว่างที่ดูไม่สวยงามหรือรอยต่อที่ไม่ตรงกัน ระบบหุ้มฉลากแบบรอบตัวระดับสูงใช้ระบบปรับทิศทางที่ขับเคลื่อนด้วยเซอร์โว เพื่อให้มั่นใจว่าความคลาดเคลื่อนในการซ้อนทับอยู่ภายในขอบเขตที่เข้มงวด ±1 มม.
ฉลากป้องกันการแกะเปลี่ยนและฉลากมุม
ในอุตสาหกรรมที่มีกฎระเบียบเข้มงวด เช่น อุตสาหกรรมยา อิเล็กทรอนิกส์ (บรรจุภัณฑ์ 3C) และเครื่องสำอางระดับพรีเมียม การใช้ซีลป้องกันการเปิดโดยไม่ได้รับอนุญาตเป็นสิ่งจำเป็น เครื่องติดฉลากมุมได้รับการออกแบบมาเพื่อติดฉลากเดียวบนสองพื้นผิวที่ติดกันของกล่องกระดาษ — โดยทั่วไปจะวางฉลากลงบนแผงด้านบน และใช้แทมป์แบบนิวเมติกหรือแปรงที่ขับเคลื่อนด้วยมอเตอร์เพื่อพับส่วนที่เหลือของฉลากลง 90 องศาไปยังแผงด้านข้างอย่างรวดเร็ว การติดฉลากตามข้อกำหนดนี้ต้องการความแม่นยำสูงมาก เนื่องจากหากเกิดฟองอากาศหรือฉลากถูกฉีกขาดระหว่างการพับ จะทำให้ระบบตรวจสอบด้วยภาพในขั้นตอนต่อไปปฏิเสธผลิตภัณฑ์โดยอัตโนมัติ.
เทคโนโลยีการติดฉลากตามวิธีการใช้กาวและวัสดุ
วิธีการที่ฉลากติดกับภาชนะเป็นตัวกำหนดประเภทหลักของเครื่องติดฉลาก การเลือกนี้ต้องอาศัยการปรับสมดุลอย่างละเอียดระหว่างข้อจำกัดด้านการนำเสนอทางภาพ มาตรฐานของสภาพแวดล้อมการผลิต และค่าใช้จ่ายในการดำเนินงาน (OpEx) ในระยะยาว ซึ่งได้รับอิทธิพลจากต้นทุนวัสดุสิ้นเปลือง.
ระบบที่ไวต่อแรงกด (แบบติดเอง)
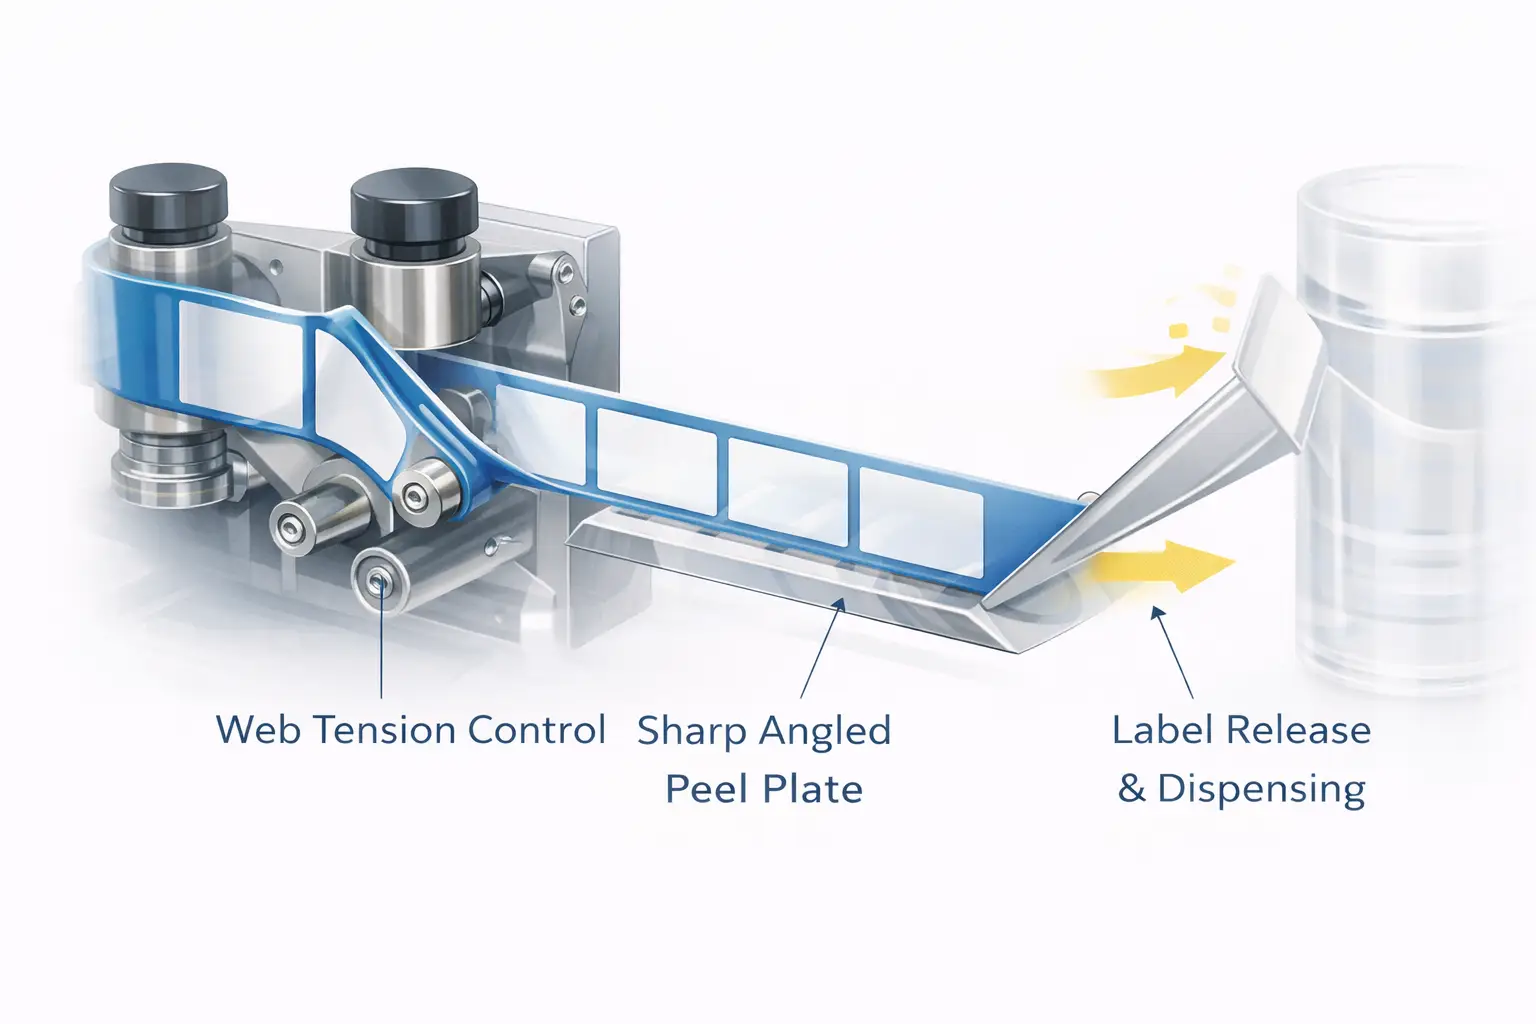
เครื่องติดฉลากแบบไวต่อแรงกดเป็นเทคโนโลยีที่ครองตลาดอย่างเด็ดขาดในวงการบรรจุภัณฑ์สมัยใหม่ โดยเฉพาะอย่างยิ่งในอุตสาหกรรมยา เครื่องสำอางระดับพรีเมียม และอาหารเฉพาะทาง เครื่องเหล่านี้ใช้ฉลากที่พิมพ์ไว้ล่วงหน้า ซึ่งจัดส่งมาในรูปแบบม้วนต่อเนื่องพร้อมชั้นรอง (กระดาษรอง) ม้วนกระดาษจะถูกนำผ่านชุดแขนแดนเซอร์ควบคุมแรงตึง และถูกดึงผ่าน “แผ่นลอก” ที่มีมุมเอียงและคม เนื่องจากวัสดุของฉลากมีความแข็งกว่ากระดาษรองที่บาง การดึงกระดาษรองผ่านแผ่นลอกอย่างกะทันหัน ทำให้ฉลากหลุดออกและถูกส่งไปข้างหน้าสู่ภาชนะที่กำลังเคลื่อนผ่าน ซึ่งฉลากจะถูกเช็ดหรือกลิ้งให้เรียบทันที.
ข้อดีและผลกระทบต่อค่าใช้จ่ายดำเนินงาน (OpEx): ข้อดีหลักของเทคโนโลยีที่ไวต่อแรงกดคือความสะอาดอย่างสูงสุดและความพร้อมใช้งานทันที ไม่มีกาวที่ต้องให้ความร้อน ไม่มีขั้นตอนการทำความสะอาดที่ยุ่งยาก และไม่มีความเสี่ยงต่อการปนเปื้อนจากกาว — ทำให้เทคโนโลยีนี้กลายเป็นสิ่งจำเป็นสำหรับห้องสะอาดที่ปฏิบัติตามมาตรฐาน GMP (Good Manufacturing Practice) อย่างเคร่งครัด นอกจากนี้ ยังรองรับรูปทรงฉลากที่ซับซ้อนมาก และแอปพลิเคชันแบบ “no-label look” ที่ใช้ฉลากใสบนพื้นใส อย่างไรก็ตาม จากมุมมองด้านต้นทุน ฉลากแบบไวต่อแรงกดมีต้นทุนวัสดุสิ้นเปลืองต่อหน่วยที่สูงกว่าเมื่อเทียบกับวิธีการอื่น ๆ ซึ่งส่วนใหญ่เกิดจากชั้นรองหลังซิลิโคนที่ถูกทิ้งไป ซึ่งต้องม้วนกลับและทิ้งอย่างต่อเนื่อง.
เทคโนโลยีหุ้มปลอกหด
เมื่อแบรนด์ต้องการการปกคลุมด้วยกราฟิกแบบ 360 องศา จากบนลงล่าง บนบรรจุภัณฑ์ที่มีรูปทรง 3D โค้งซับซ้อน (เช่น ขวดน้ำดื่มกีฬาที่มีรูปทรงโค้ง หรือสเปรย์แบบทริกเกอร์รูปนาฬิกาทราย) สติ๊กเกอร์แบบแบนไม่สามารถปรับตัวให้เข้ากับรูปทรงได้โดยไม่เกิดรอยย่นอย่างรุนแรง ทางออกทางวิศวกรรมคือเครื่องติดฉลากแบบหดตัว (shrink sleeve labeler) เครื่องนี้จะคลายม้วนฟิล์มโพลิเมอร์แบบต่อเนื่อง (โดยทั่วไปคือ PETG หรือ PVC) ตัดเป็นความยาวที่แม่นยำด้วยชุดมีดหมุน และยิงปลอกฟิล์มลงบนภาชนะผ่านแกนหมุนที่เคลื่อนลง.
หลังจากที่หุ้มด้วยฟิล์มแล้ว ภาชนะจะผ่านเข้าไปในอุโมงค์หดด้วยความร้อน อุโมงค์ไอน้ำเป็นที่นิยมใช้สำหรับส่วนโค้งที่ซับซ้อน เนื่องจากให้ความร้อนอย่างสม่ำเสมอในทุกทิศทาง 360 องศา ทำให้โพลิเมอร์หดตัวและปรับรูปทรงให้พอดีกับพื้นผิวของภาชนะได้อย่างสมบูรณ์แบบ ส่วนอุโมงค์ความร้อนแบบแผ่รังสีไฟฟ้าก็ถูกใช้สำหรับงานที่เรียบง่ายกว่า หรือในกรณีที่ไม่สามารถใช้ไอน้ำได้เนื่องจากความชื้น. ที่สำคัญที่สุดคือ: การหุ้มด้วยปลอกหดคือ เพียง วิธีการที่มีประสิทธิภาพและสามารถผลิตได้ในปริมาณมาก สำหรับการตกแต่งกระป๋องอลูมิเนียมที่ว่างและไม่มีแรงดัน เนื่องจากหากใช้แรงกดด้านข้างแบบกลไกกับกระป๋องที่ว่าง จะทำให้กระป๋องถูกบดแตก.
ระบบกาวเปียกและระบบกาวร้อน
สำหรับผลิตภัณฑ์ที่มีปริมาณขายสูงและอัตรากำไรต่ำ การลดต้นทุนต่อหน่วยของฉลากถือเป็นเรื่องสำคัญที่สุด นี่คือจุดที่ระบบกาวเปียกและระบบกาวร้อนละลายแสดงประสิทธิภาพได้ดีที่สุด.
เครื่องติดฉลากแบบกาวเปียก (กาวเย็น): เครื่องติดกาวเปียก ซึ่งถือเป็นกระดูกสันหลังของอุตสาหกรรมเครื่องดื่มมาตั้งแต่ในอดีต จะดึงฉลากกระดาษที่ตัดและจัดเรียงเป็นชั้นออกจากแม็กกาซีน แผ่นพาเลทที่หมุนจะถ่ายโอนชั้นบางของกาวเย็น กาวน้ำ หรือกาวเรซินลงบนฉลาก ก่อนที่จะถูติดลงบนภาชนะ กาวเปียกมีความทนทานเป็นพิเศษในสภาพแวดล้อมที่เย็นและชื้น ทำให้มันกลายเป็นมาตรฐานสำหรับขวดเบียร์แก้วที่ต้องเผชิญกับปรากฏการณ์การควบแน่นอย่างรุนแรง.
ระบบ Hot Melt (แบบป้อนด้วยม้วน): เครื่องฮอตเมลท์ ซึ่งครองตลาดอุตสาหกรรมน้ำดื่มบรรจุขวดและเครื่องดื่มอัดลม (CSD) ใช้ฟิล์ม BOPP (Biaxially Oriented Polypropylene) แบบม้วนต่อเนื่องที่มีราคาถูก เครื่องจะตัดฟิล์มออก และกลองสุญญากาศจะนำฟิล์มผ่านลูกกลิ้งกาว ซึ่งลูกกลิ้งนี้จะทาชั้นกาวฮอตเมลท์บางๆ ในระดับไมโครสโคปิก เพียง ไปยังขอบด้านหน้าและด้านหลังของฉลาก หลังจากนั้น ฉลากจะถูกพันรอบขวดด้วยความเร็วสูงมาก โดยการกำจัดชั้นรองหลังออกทั้งหมดและลดการใช้กาวให้น้อยที่สุด ระบบกาวร้อนจึงช่วยลดค่าใช้จ่ายในการดำเนินงาน (OpEx) สำหรับวัสดุสิ้นเปลืองให้ต่ำที่สุดเท่าที่เป็นไปได้ ทำให้สายการผลิตความเร็วสูงสามารถทำงานต่อเนื่องได้โดยไม่เพิ่มค่าใช้จ่ายด้านวัสดุมากนัก.
ส่วนประกอบหลักที่กำหนดความแม่นยำและความเร็ว
เครื่องสองเครื่องอาจดูเหมือนกันอย่างสมบูรณ์ในโรงงาน แต่เครื่องหนึ่งทำงานได้อย่างสมบูรณ์แบบเป็นเวลาสิบปี ในขณะที่เครื่องอีกเครื่องก่อให้เกิดปัญหาคอขวดทุกวัน ป้ายติดผิดตำแหน่ง และล็อตสินค้าถูกปฏิเสธ จุดแตกต่างนั้นซ่อนอยู่ใต้ตัวเครื่องทำจากสแตนเลส คือ สถาปัตยกรรมการขับเคลื่อนด้วยระบบไฟฟ้า และระบบตรวจจับด้วยเซ็นเซอร์.
ระบบขับเคลื่อน: มอเตอร์สเต็ปเปอร์ vs. มอเตอร์เซอร์โว
ระบบจ่ายฉลากของเครื่องติดฉลากแบบไวต่อแรงกด — ซึ่งเป็นกลไกที่รับผิดชอบในการดันฉลากออกจากแผ่นลอกฉลากในไมโครวินาทีที่ขวดมาถึง — ได้รับการขับเคลื่อนโดยมอเตอร์สเต็ปเปอร์หรือมอเตอร์เซอร์โว การเข้าใจความแตกต่างนี้ถือเป็นการประเมินทางเทคนิคที่สำคัญที่สุดที่ผู้จัดการฝ่ายบรรจุภัณฑ์ต้องดำเนินการ.
| พารามิเตอร์ทางวิศวกรรม | มอเตอร์สเตปเปอร์ (วงจรเปิด) | มอเตอร์เซอร์โว (ระบบวงปิด) |
|---|---|---|
| กลไกการควบคุม | ระบบวงเปิด (รับคำสั่งแบบพัลส์ ไม่มีกลไกส่งข้อมูลตำแหน่งกลับ) | ระบบวงปิด (การส่งข้อมูลตำแหน่งแบบต่อเนื่องในเวลาจริงผ่านตัวเข้ารหัสที่ติดตั้งในตัว) |
| ปริมาณงานผ่านระบบที่เหมาะสมที่สุด | ระดับต่ำถึงระดับกลาง (< 150 ขวดต่อนาที) | ระดับกลางถึงระดับสูงมาก (200 – 1000+ ขวดต่อนาที) |
| ความแม่นยำและความน่าเชื่อถือ | มีแนวโน้มที่จะเกิด “missed steps” เมื่อมีแรงบิดสูง ซึ่งทำให้ตำแหน่งการวางเกิดการเบี่ยงเบน. | ปรับตำแหน่งอัตโนมัติอย่างไดนามิก รักษาความคลาดเคลื่อนให้อยู่ในช่วง ±1 มม. อย่างเคร่งครัด. |
ความเป็นจริงทางวิศวกรรม: มอเตอร์สเต็ปเปอร์ทำงานแบบไม่รับรู้สถานะจริง PLC สั่งให้มันหมุนไป 1,000 สเต็ปอย่างแม่นยำเพื่อจ่ายฉลากหนึ่งใบ หากมีแรงต้านทางกล (เช่น ม้วนฉลากที่หนักหรือแรงตึงที่เพิ่มขึ้นอย่างกะทันหัน) ทำให้มอเตอร์หมุนพลาดไป 5 สเต็ป มอเตอร์ก็จะไม่ทราบถึงสิ่งนี้ ฉลากใบต่อไปจะถูกจ่ายออกช้าลง และข้อผิดพลาดจะสะสมไปตลอดกะจนกระทั่งฉลากหลุดออกจากพื้นที่เป้าหมายโดยสิ้นเชิง ในทางตรงกันข้าม มอเตอร์เซอร์โวมีตัวเข้ารหัส (encoder) ที่ติดตั้งมาในตัว มันสื่อสารกับ PLC อย่างต่อเนื่อง เพื่อตรวจสอบตำแหน่งทางกายภาพที่แม่นยำของมันหลายพันครั้งต่อวินาที หากมีความล่าช้าเพียงเศษส่วนของมิลลิเมตร มันจะดึงกระแสไฟฟ้าเพิ่มเติมทันทีเพื่อแก้ไขความคลาดเคลื่อน สำหรับสายการผลิตที่ทำงานเกิน 200 BPM หรือสายการผลิตที่ต้องการความคลาดเคลื่อน ±1mm ระบบขับเคลื่อนเซอร์โวแบบวงจรปิด (closed-loop servo drives) เป็นข้อกำหนดที่ขาดไม่ได้โดยเด็ดขาด.
เทคโนโลยีเซ็นเซอร์และการตรวจจับวัสดุ
PLC ของเครื่องติดฉลากทำหน้าที่เป็นสมองของเครื่อง แต่เซ็นเซอร์คือตาของเครื่อง หากเซ็นเซอร์ไม่สามารถระบุระยะห่างระหว่างฉลากบนสายพานได้อย่างแม่นยำ เครื่องจะติดฉลากอย่างไม่สม่ำเสมอ ทำให้เสียม้วนฉลากทั้งม้วนและทำให้การผลิตต้องหยุดลง.
ความทึบแสงแบบดั้งเดิม: เครื่องมือหลักที่นิยมใช้ในอุตสาหกรรมคือ เซ็นเซอร์โฟโตอิเล็กทริก (ที่มักเรียกว่า "ตาไฟฟ้า") มันส่งลำแสงผ่านสายฉลาก โดยชั้นรองหลังเพียงอย่างเดียวจะปล่อยแสงผ่านได้ แต่เมื่อชั้นรองหลังรวมกับฉลากกระดาษแล้ว จะกั้นแสงไว้ เซ็นเซอร์จะตรวจจับความแตกต่างในความเข้มของแสงนี้เพื่อระบุช่องว่างของฉลาก.
ความท้าทายแห่งความโปร่งใส: อุตสาหกรรมเครื่องสำอางและเครื่องดื่มใช้ฉลากฟิล์มใสแบบ “no-label look” อย่างแพร่หลาย หากนำฉลากใสผ่านชั้นรอง PET ใสผ่านเซ็นเซอร์โฟโตอิเล็กทริก แสงจะผ่านตรงผ่านทั้งสองชั้น เครื่องจักรจะไม่สามารถ “มองเห็น” ฉลากได้ และจะปล่อยม้วนฉลากทั้งม้วนลงพื้นอย่างต่อเนื่อง เพื่อประมวลผลวัสดุฟิล์มใส ระบบไฟฟ้าต้องได้รับการปรับปรุงให้ทันสมัยขึ้น ทางออกคือ เซ็นเซอร์อัลตราโซนิก, ซึ่งส่งคลื่นเสียงความถี่สูงผ่านชั้นผ้าและวัดการลดทอนทางเสียง (ความแตกต่างทางความหนาในระดับไมโครสโคปิก ระหว่างชั้นผ้าเพียงอย่างเดียวกับชั้นผ้าที่มีฉลากติดอยู่) หรืออีกวิธีหนึ่งคือ, เซ็นเซอร์แบบความจุ สามารถนำไปใช้ได้ ซึ่งวัดความแปรผันทางไดอิเล็กทริกของวัสดุ และพิสูจน์แล้วว่ามีความน่าเชื่อถือสูงเป็นพิเศษสำหรับฉลากใสที่มีลายปั๊มฟอยล์โลหะหรือหมึกโลหะที่มีความหนาแน่นสูง.
การเลือกอุปกรณ์: ความเร็ว การบูรณาการ และการเปลี่ยนแบบ
การเลือกซื้อเครื่องติดฉลากโดยพิจารณาจากตัวชี้วัดประสิทธิภาพที่แยกส่วนเพียงอย่างเดียว ถือเป็นกับดักที่อันตราย ในโรงงานผลิตสมัยใหม่ เครื่องติดฉลากเป็นจุดเชื่อมต่อภายในระบบนิเวศที่เชื่อมโยงกัน คุณค่าที่แท้จริงของเครื่องนี้ขึ้นอยู่กับความราบรื่นในการทำงานร่วมกับอุปกรณ์ในขั้นตอนก่อนและหลัง รวมถึงความเร็วในการปรับเปลี่ยนการตั้งค่าเพื่อรองรับการผลิตผลิตภัณฑ์ที่แตกต่างกัน.
เครื่องติดฉลากแบบอิสระ vs. ระบบที่ทำงานแบบซิงโครไนซ์ในสายการผลิต
การดำเนินงานแบบอิสระ: เครื่องติดฉลากแบบมือและแบบกึ่งอัตโนมัติมักมีความเร็วสูงสุดอยู่ที่ประมาณ 30 ถึง 50 BPM เครื่องแบบสแตนด์อโลนเหล่านี้ต้องการให้ผู้ปฏิบัติงานใส่ขวดด้วยมือ กดแป้นเหยียบหรือไมโครสวิตช์ และนำผลิตภัณฑ์ที่เสร็จแล้วออก แม้จะมีต้นทุนต่ำและเหมาะสำหรับห้องปฏิบัติการวิจัยและพัฒนา โรงเบียร์คราฟต์ หรือการผลิตแบบแยกส่วนในปริมาณน้อย แต่การที่ต้องพึ่งพาความเร็วของมนุษย์ทำให้ปริมาณการผลิตถูกจำกัดอย่างมาก และก่อให้เกิดความแปรปรวนจากข้อผิดพลาดของมนุษย์ในความสม่ำเสมอของการวางฉลากตลอดกะการทำงานที่ยาวนาน.
ระบบแบบครบวงจรที่ทำงานพร้อมกันแบบอินไลน์: สำหรับการผลิตในระดับอุตสาหกรรม เครื่องติดฉลากต้องถูกบูรณาการเข้ากับระบบสายพานลำเลียงอย่างสมบูรณ์. สถาปัตยกรรมแบบเชิงเส้น (Inline) ประมวลผลขวดขณะที่ขวดเคลื่อนตัวลงตามสายพานลำเลียงแบบตรง ซึ่งถือเป็นจุดที่เหมาะสมที่สุดสำหรับสายการผลิตที่มีอัตราการผลิตระดับกลางถึงสูง ระหว่าง 50 ถึง 300 BPM โดยระบบนี้ให้ความสมดุลที่ยอดเยี่ยมระหว่างความเร็วและความเรียบง่ายทางกล สำหรับบริษัทเครื่องดื่มระดับโลกที่มีอัตราการผลิตตั้งแต่ 400 ถึงมากกว่า 1,000 BPM กฎฟิสิกส์เชิงเส้นจะถึงขีดจำกัด สายการผลิตเหล่านี้ต้องการ เครื่องติดฉลากแบบดาวหมุน. ขวดถูกเบี่ยงออกจากสายพานหลักเข้าสู่เครื่องหมุนขนาดใหญ่ที่หมุนอย่างต่อเนื่อง โดยแผ่นวางขวดแต่ละแผ่น ซึ่งขับเคลื่อนด้วยระบบกลไกหรือระบบเซอร์โว จะหมุนขวดให้อยู่ในตำแหน่งที่สมบูรณ์แบบ ในขณะที่สถานีติดฉลากหลายแห่งติดฉลากด้านหน้า ด้านหลัง และคอขวดพร้อมกันด้วยความเร็วที่น่าทึ่ง.
การรวมเส้นและระบบควบคุม
เครื่องติดฉลากที่ทำงานในสภาวะสุญญากาศจะไม่มีประโยชน์อะไรเลย ระบบ PLC ของเครื่องต้องสร้างการสื่อสาร I/O (Input/Output) ที่มั่นคงกับเครื่องเติมที่อยู่ด้านหน้าและเครื่องบรรจุกล่องที่อยู่ด้านหลัง หากเครื่องบรรจุกล่องด้านหลังเกิดการติดขัด เครื่องติดฉลากต้องได้รับสัญญาณหยุดทันที เพื่อป้องกันไม่ให้ภาชนะกองทับกัน กดทับกัน และก่อให้เกิดความเสียหายอย่างรุนแรงต่อสายการผลิต.
นอกจากนี้ การบูรณาการระดับสูงยังต้องการ ระบบควบคุมความเร็วแบบขั้นบันได. หากเครื่องบรรจุด้านต้นสายการผลิตลดความเร็วลงจาก 200 BPM เป็น 150 BPM เนื่องจากความเปลี่ยนแปลงของความหนืดของผลิตภัณฑ์ ระบบติดตามด้วยตัวเข้ารหัส (encoder) ของเครื่องติดฉลากต้องลดความเร็วของสายพานและหัวจ่ายอย่างไดนามิก เพื่อให้สอดคล้องกับความเร็วใหม่อย่างสมบูรณ์แบบ การบูรณาการทางกายภาพก็มีความสำคัญไม่แพ้กัน; การปรับความสูงของสายพานลำเลียงที่ไม่เหมาะสม หรือการขาดโต๊ะสะสม (พื้นที่บัฟเฟอร์) ที่มีขนาดเหมาะสมก่อนและหลังเครื่องติดฉลาก จะส่งผลให้เกิดการหยุดชั่วคราวบ่อยครั้ง (วงจรเริ่ม-หยุด) ซึ่งทำให้อายุการใช้งานของมอเตอร์ลดลงอย่างมาก และทำลายค่า OEE ของสายการผลิต.
กลไกการเปลี่ยนแบบรวดเร็วเพื่อความยืดหยุ่นในการจัดการหลาย SKU
สำหรับผู้ผลิตตามสัญญา (OEM/ODM) ที่จัดการพอร์ตโฟลิโอผลิตภัณฑ์ที่หลากหลาย เครื่องที่ทำงานด้วยความเร็ว 300 BPM แต่ต้องใช้เวลาสี่ชั่วโมงในการปรับให้เหมาะสมกับรูปทรงขวดใหม่ ถือเป็นภาระทางการเงิน ความยืดหยุ่นทางกลไกของเครื่องมีผลกระทบโดยตรงต่อผลกำไรสุทธิ.
เมื่อประเมินเครื่องสำหรับสายการผลิตที่มีหลาย SKU ให้ให้ความสำคัญกับ กลไกการปรับตั้งโดยไม่ต้องใช้เครื่องมือ. ผู้ปฏิบัติงานไม่ควรต้องใช้ประแจหรือกุญแจอัลเลนเพื่อปรับรางนำทาง ความสูงของหัวเครื่อง หรือตำแหน่งของเซ็นเซอร์ เครื่องจักรคุณภาพสูงจะใช้ล้อหมุนมือร่วมกับ เครื่องแสดงตำแหน่งแบบดิจิทัล (เครื่องนับ SIKO). หากท่านกำลังเปลี่ยนจากขวดกลม 500 มล. เป็นขวดสี่เหลี่ยม 1 ลิตร ผู้ปฏิบัติงานเพียงหมุนล้อมือไปยังค่าตัวเลขที่กำหนดไว้ล่วงหน้าในหนังสือสูตรการผลิต เมื่อรวมกับชิ้นส่วนเปลี่ยนที่ถอดออกได้อย่างรวดเร็ว (เช่น ล้อดาวแม่เหล็กหรือรางนำแบบสแน็ปอิน) สามารถนำหลักการ SMED (Single-Minute Exchange of Die) มาใช้ได้ ซึ่งช่วยลดเวลาการเปลี่ยนแบบกลไกที่ยาวนานถึง 2 ชั่วโมงลงเหลือเพียง 15 นาที ซึ่งเป็นกระบวนการที่คาดการณ์ได้และทำซ้ำได้ ทำให้ประหยัดเวลาการผลิตที่มีกำไรได้หลายชั่วโมง.
การประยุกต์ใช้ในอุตสาหกรรมและข้อจำกัดเฉพาะของวัสดุ
เครื่องจักรแบบทั่วไปไม่สามารถทนทานได้ในสภาพแวดล้อมอุตสาหกรรมที่รุนแรง ตลาดแนวตั้งต่าง ๆ มีข้อจำกัดทางกายภาพที่เข้มงวดและมาตรฐานการกำกับดูแลที่ไม่ยอมประนีประนอม ซึ่งกำหนดการออกแบบเครื่องจัก่อย่างเคร่งครัด.
การติดฉลากบนอาหาร เครื่องดื่ม และกระป๋องอลูมิเนียม
อุปกรณ์ที่ติดตั้งในโรงงานผลิตอาหารและเครื่องดื่มต้องสามารถทนต่อขั้นตอนการทำความสะอาดที่เข้มงวดได้ ตัวเครื่องต้องทำจากเหล็กสแตนเลสเกรด 304 หรือ 316 พร้อมตู้ไฟฟ้าที่ปิดสนิทและได้รับการจัดอันดับ IP65 หรือ IP67 เพื่อทนต่อการล้างด้วยแรงดันสูงและสารทำความสะอาดที่มีฤทธิ์กัดกร่อนได้โดยไม่เกิดการลัดวงจร.
ข้อห้ามเกี่ยวกับกระป๋องอลูมิเนียม: มีข้อจำกัดทางกายภาพที่สำคัญในด้านการบรรจุภัณฑ์เครื่องดื่ม โดยเฉพาะอย่างยิ่งสำหรับกระป๋องอลูมิเนียม กระป๋องอลูมิเนียมที่ว่างเปล่าและไม่มีความดันมีความแข็งแรงตามแนวแกน (จากบนลงล่าง) ที่สูง แต่ความแข็งแรงตามแนวรัศมี (จากด้านหนึ่งไปยังอีกด้านหนึ่ง) แทบจะเป็นศูนย์. ไม่สามารถติดฉลากที่ไวต่อแรงกดลงบนกระป๋องอลูมิเนียมที่ว่างได้โดยใช้สายพานพันรอบแบบมาตรฐาน. แรงดันด้านข้างจากฟองน้ำที่ใช้เช็ดจะบดผนังที่บางลงทันที ซึ่งส่งผลให้อัตราการสูญเสียของ 100% เพิ่มขึ้น การติดฉลากที่ไวต่อแรงดันบนกระป๋องต้องดำเนินการอย่างเคร่งครัดในขั้นตอนการผลิตถัดไป, หลังจากนั้น กระป๋องได้ถูกเติมเต็มแล้ว ใส่ไนโตรเจนเหลว (หากเป็นเครื่องดื่มที่ไม่มีก๊าซ) และปิดผนึกด้วยซีม ซึ่งสร้างแรงดันภายในที่จำเป็นเพื่อทนต่อกระบวนการติดฉลากได้ หากจำเป็นต้องตกแต่งกระป๋องว่างก่อนการเติมเต็ม เทคโนโลยีสhrink sleeve (ซึ่งไม่สร้างแรงดันด้านข้าง) เป็นวิธีแก้ปัญหาทางวิศวกรรมเพียงวิธีเดียว.
การปฏิบัติตามกฎระเบียบด้านยาและเครื่องสำอาง
อุตสาหกรรมยาดำเนินการภายใต้กรอบกฎระเบียบที่ไม่ยอมรับข้อผิดพลาดใดๆ ระบบการติดฉลากในอุตสาหกรรมนี้ต้องปฏิบัติตามมาตรฐาน GMP ที่เข้มงวดและข้อกำหนดของ FDA 21 CFR Part 11 ซึ่งกำหนดให้มีการติดตามข้อมูลอย่างละเอียด ลายเซ็นอิเล็กทรอนิกส์ และบันทึกการตรวจสอบ เพื่อให้เป็นไปตามข้อกำหนด ผู้ผลิตฉลากในอุตสาหกรรมยาจึงมักบูรณาการ ระบบพิมพ์และติด (P&A)—การติดตั้งเครื่องพิมพ์แบบถ่ายโอนความร้อนโดยตรงบนหัวติดฉลาก เพื่อพิมพ์รหัสล็อต วันหมดอายุ และบาร์โค้ดเมทริกซ์ 2 มิติแบบลำดับเฉพาะบนทุกฉลากแบบเรียลไทม์ ก่อนการติดฉลากทันที ระบบนี้ทำงานร่วมกับกล้องตรวจสอบ Machine Vision ความเร็วสูง ที่ดำเนินการตรวจสอบ OCV (Optical Character Verification) เพื่อคัดแยกขวดที่มีบาร์โค้ดเลอะหรือขาดฉลากออกทันที.
ในอุตสาหกรรมเครื่องสำอางระดับพรีเมียม ความท้าทายนั้นอยู่ที่ด้านความงามล้วนๆ ลุค “clear-on-clear” ระดับไฮเอนด์ จำเป็นต้องติดฉลากใสลงบนแก้วหรืออะคริลิกใส โดยไม่ให้มีฟองอากาศขนาดไมโครสโคปิกแม้แต่ฟองเดียว สิ่งนี้ต้องการกลไกการเช็ดด้วยสกี้ที่มีความหนาแน่นสูงและระบบควบคุมแรงตึงที่ขับเคลื่อนด้วยเซอร์โวอย่างแม่นยำ เพื่อรับประกันว่าฉลากจะติดเรียบสนิทอย่างสมบูรณ์ เพราะแม้แต่ข้อบกพร่องทางสายตาที่เล็กน้อยที่สุดก็อาจส่งผลเสียต่อภาพลักษณ์ของแบรนด์.
โครงสร้างค่าใช้จ่ายและประสิทธิภาพการดำเนินงาน (OpEx vs. CapEx)
การเลือกซื้อเครื่องติดฉลากโดยพิจารณาจากตัวชี้วัดประสิทธิภาพที่แยกส่วนเพียงอย่างเดียว ถือเป็นกับดักที่อันตราย ในโรงงานผลิตสมัยใหม่ เครื่องติดฉลากเป็นจุดเชื่อมต่อภายในระบบนิเวศที่เชื่อมโยงกัน คุณค่าที่แท้จริงของเครื่องนี้ขึ้นอยู่กับความราบรื่นในการทำงานร่วมกับอุปกรณ์ในขั้นตอนก่อนและหลัง รวมถึงความเร็วในการปรับเปลี่ยนการตั้งค่าเพื่อรองรับการผลิตผลิตภัณฑ์ที่แตกต่างกัน.
ค่าใช้จ่ายทุนเริ่มต้น (CapEx)
ค่าใช้จ่ายลงทุน (CapEx) ขั้นพื้นฐานของเครื่องติดฉลากถูกกำหนดโดยสถาปัตยกรรมการขับเคลื่อนและรูปทรงของโครงเครื่อง การอัปเกรดจากเครื่องเชิงเส้นที่ขับเคลื่อนด้วยมอเตอร์สเต็ปเปอร์เป็นระบบเชิงเส้นที่ขับเคลื่อนด้วยเซอร์โวอย่างเต็มรูปแบบ จะทำให้ราคาซื้อเริ่มต้นสูงขึ้น แต่รับประกันความเสถียรในการทำงานความเร็วสูง การเปลี่ยนไปใช้เครื่องติดฉลากแบบหมุนหลายสถานีความเร็วสูงถือเป็นการลงทุน CapEx ขนาดใหญ่ ซึ่งเหมาะสมเฉพาะกับโรงงานเครื่องดื่มระดับอุตสาหกรรมเท่านั้น ที่ปริมาณการผลิตมหาศาลสามารถชดเชยค่าใช้จ่ายในการลงทุนได้ นอกจากนี้ โมดูลที่ปรับแต่งตามความต้องการยังส่งผลให้ค่าใช้จ่ายในการลงทุน (CapEx) เปลี่ยนแปลงไปอย่างมีนัยสำคัญ การบูรณาการระบบจัดการพัคที่ปรับแต่งสำหรับขวดที่ไม่มั่นคง การเพิ่มเครื่องเป่าอากาศไอออไนซ์เพื่อกำจัดไฟฟ้าสถิตจากฉลากฟิล์มใส หรือการติดตั้งกล้องตรวจสอบภาพอุตสาหกรรมของ Cognex หรือ Keyence จะทำให้ค่าใช้จ่ายเริ่มต้นเพิ่มขึ้น แต่การลงทุนเหล่านี้เป็นสิ่งจำเป็นเพื่อรับประกันผลผลิตที่ไม่มีข้อบกพร่อง.
วัสดุสิ้นเปลืองและค่าใช้จ่ายจากเวลาหยุดทำงานที่ซ่อนอยู่ (OpEx)
ความสูญเสียทางการเงินที่แท้จริงในสายการผลิตบรรจุภัณฑ์ซ่อนอยู่ในค่าใช้จ่ายดำเนินงาน (OpEx) เมื่อวิเคราะห์วัสดุสิ้นเปลือง ฉลากที่ติดด้วยแรงกดมีต้นทุนที่สูงกว่าโดยธรรมชาติ เนื่องจากคุณต้องจ่ายสำหรับชั้นรองหลังทำจากซิลิโคน ซึ่งสุดท้ายจะถูกม้วนเป็นเศษเหลือและทิ้งไป ในทางตรงกันข้าม ระบบใช้กาวร้อนแบบม้วน (hot melt roll-fed) ใช้ฟิล์ม BOPP ที่ไม่มีชั้นรอง (liner-less) ซึ่งช่วยลดต้นทุนต่อขวดได้อย่างมีนัยสำคัญ ทำให้เป็นตัวเลือกที่สมเหตุสมผลเพียงอย่างเดียวสำหรับผลิตภัณฑ์ที่มีปริมาณการผลิตสูงและอัตรากำไรต่ำ เช่น น้ำดื่มบรรจุขวด.
อย่างไรก็ตาม ค่าใช้จ่าย OpEx ที่ซ่อนอยู่และก่อให้เกิดความเสียหายมากที่สุด คือเวลาหยุดทำงานที่เกิดจากอุปกรณ์ราคาถูก เครื่องติดฉลากราคาประหยัดที่ใช้มอเตอร์สเต็ปเปอร์แบบวงเปิด (open-loop) จะสูญเสียการซิงโครไนซ์บ่อยครั้ง ซึ่งทำให้ฉลากติดออกมาเป็นรอยย่นหรือไม่ตรงแนว ไม่เพียงแต่คุณจะสูญเสียค่าใช้จ่ายจากฉลากที่เสียไปและผลิตภัณฑ์ภายในขวดที่เสียหาย แต่ยังต้องรับภาระค่าใช้จ่ายด้านแรงงานจากการหยุดสายการผลิต การทำความสะอาดจุดติดขัด การปรับเทียบเครื่องใหม่ และการเริ่มต้นใหม่ เมื่อเครื่องหนึ่งก่อให้เกิดเวลาหยุดทำงาน 15 นาทีต่อกะ บนสายการผลิตที่มีอัตราความเร็ว 200 BPM คุณจะสูญเสียการผลิตไป 3,000 หน่วยต่อวัน หากคำนวณตลอดปีการเงิน ความสูญเสียทางการเงินจาก OEE ที่ต่ำจะสูงกว่าการประหยัดที่ได้จากการซื้อเครื่องราคาถูกอย่างมาก.
สรุป: รายการตรวจสอบเชิงกลยุทธ์สำหรับการลงทุนของคุณ
- ขั้นตอนที่ 1: การกรองรูปทรงเรขาคณิตอย่างเคร่งครัด: กำหนดรูปทรง ความมั่นคง และความแข็งของภาชนะให้ชัดเจน ให้หลักการทางฟิสิกส์กำหนดโครงสร้างการขนส่งและจัดการ ให้เคารพข้อห้ามในอุตสาหกรรม — เช่น ไม่ควรใช้แรงกดด้านข้างทางกลกับกระป๋องอลูมิเนียมที่ว่างและไม่มีแรงดัน.
- ขั้นตอนที่ 2: ปรับให้ปริมาณข้อมูลที่ผ่านสอดคล้องกับโครงสร้างระบบไฟฟ้า: กำหนดเป้าหมายจำนวนขวดต่อนาที (BPM) ให้สอดคล้องกับกลไกการขับเคลื่อน หากสายการผลิตของคุณมีอัตราเกิน 150 BPM ให้หลีกเลี่ยงการใช้มอเตอร์สเต็ปเปอร์ และใช้ระบบเซอร์โวแบบวงจรปิดเพื่อป้องกันการเบี่ยงเบนความเร็วสูง ให้เลือกเทคโนโลยีเซ็นเซอร์ (แบบโฟโตอิเล็กทริก หรือแบบอัลตราโซนิก) ให้สอดคล้องกับความทึบของวัสดุฉลากอย่างชัดเจน.
- ขั้นตอนที่ 3: กำหนดให้มีการทดสอบรับมอบจากโรงงาน (FAT): อย่าลงนามในสัญญาจัดซื้อโดยอิงจากแคตตาล็อกเท่านั้น ให้เรียกร้องให้ผู้ผลิตทดสอบขวดและม้วนฉลากที่ใช้ในการผลิตจริงของคุณในโรงงานของพวกเขา เพื่อพิสูจน์ความแม่นยำที่ระบุไว้ ความสามารถ OEE และเวลาเปลี่ยนแบบที่แท้จริง ก่อนที่อุปกรณ์จะถูกส่งมอบ.
อุปกรณ์สำเร็จรูปราคาประหยัดมักเกิดข้อผิดพลาดอย่างสม่ำเสมอเมื่อต้องเผชิญกับความเครียดอย่างหนักจากการทำงานอุตสาหกรรมแบบต่อเนื่อง 7×24 ชั่วโมง ซึ่งส่งผลให้เกิดปัญหาการสูญเสียขั้นตอนของมอเตอร์และเวลาหยุดทำงานที่เรื้อรัง ในฐานะผู้ผลิตชั้นนำด้านเทคโนโลยีการติดฉลากระดับสูงในประเทศจีน, LevaPack เชี่ยวชาญในการพัฒนาโซลูชันความแม่นยำสูงที่ออกแบบมาโดยเฉพาะสำหรับกระป๋องทรงกลม กระป๋องเหล็กเคลือบ และขวดแก้ว.
อุปกรณ์หลักของเรา เช่น สามารถทำได้ และ cap เครื่องติดฉลากแบบไวต่อแรงกด จะคัดแยกชิ้นส่วนที่มีข้อบกพร่องออก ทุกเครื่องล้วนได้รับการติดตั้งระบบไฟฟ้าแบบวงจรปิดอย่างเคร่งครัด ซึ่งประกอบด้วย PLC ของ Panasonic, หน้าจอสัมผัส HMI ของ Kunlun Tongtai และเซ็นเซอร์ตรวจจับฉลากของ Leuze. ด้วยโครงสร้างกลไกแบบ 3 ขั้วที่ปรับได้และมีความแข็งแรง สถาปัตยกรรมนี้รับประกันการแก้ไขอัตโนมัติอย่างชาญฉลาดและการตรวจจับฉลากที่ขาดหายไปอย่างราบรื่น ซึ่งช่วยป้องกันการรั่วไหลของฉลากและการสูญเสียวัสดุได้อย่างสมบูรณ์.
ไม่ว่าคุณจะต้องการเครื่องแบบสแตนด์อโลนสำหรับงานหนัก หรือสายการผลิตบรรจุภัณฑ์แบบ Turnkey ที่บูรณาการอย่างสมบูรณ์และปรับแต่งตามความต้องการ ตั้งแต่ขั้นตอนการเติมและปิดผนึกไปจนถึงการติดฉลาก วิศวกรของ LevaPack จะรับประกันความเสถียรที่ไม่มีข้อประนีประนอม.
วิศวกรรมความแม่นยำสำหรับการผลิตความเร็วสูงอย่างต่อเนื่อง 7×24
พร้อมที่จะลดเวลาหยุดทำงานและรักษาอัตรา OEE ของคุณแล้วหรือยัง? ใช้ประโยชน์จากเทคโนโลยีการติดฉลากความแม่นยำสูงของเรา เพื่อรับประกันว่าการนำเสนอแบรนด์จะสมบูรณ์แบบบนทุกชั้นวางสินค้า.
ค้นพบโซลูชันที่ออกแบบตามความต้องการของคุณ


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL