
การปรับปรุงสายการผลิตบรรจุภัณฑ์: การปิดผนึกด้วยวิธีนำความร้อนยังคุ้มค่าอยู่หรือไม่?
ในสภาพแวดล้อมการผลิตที่แข่งขันกันอย่างรุนแรงในปัจจุบัน, ประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) เป็นปัจจัยที่กำหนดความสามารถในการทำกำไรของโรงงาน และสถานีปิดผนึกมักกลายเป็นจุดคอขวดสำคัญและเป็นสาเหตุหลักของข้อร้องเรียนจากลูกค้าที่ก่อให้เกิดค่าใช้จ่ายสูง เมื่อต้องอัปเกรดอุปกรณ์ วิศวกรและผู้จัดการโรงงานต้องเผชิญกับปัญหาคลาสสิก: จะยังคงใช้ระบบ “Conduction Sealing” แบบดั้งเดิมที่ดูเหมือนจะประหยัดค่าใช้จ่าย หรือจะเปลี่ยนไปใช้ระบบความเร็วสูง การปิดผนึกด้วยคลื่นเหนี่ยวนำ ระบบ? ถึงแม้ว่าการปิดผนึกแบบนำความร้อนจะยังคงครองตำแหน่งที่มั่นคง เนื่องจากหลักการทางกลที่เรียบง่ายและค่าใช้จ่ายทุนเริ่มต้นที่ต่ำ แต่กรอบการประเมินจะเปลี่ยนแปลงไปอย่างสิ้นเชิง เมื่อคุณเปลี่ยนจุดสนใจจากใบสั่งซื้อเริ่มต้นไปสู่บัญชีการดำเนินงานจริงในโรงงานตลอดระยะเวลา 5 ปี.
เมื่อพิจารณาถึงขีดจำกัดของอัตราการผลิตสูงสุด เวลาหยุดทำงานระหว่างการเปลี่ยนแบบที่ยาวนานจนทรมาน อัตราการเสียของวัสดุ และแรงงานมือที่ต้องใช้อย่างหนักในการบำรุงรักษาประจำวัน การปิดผนึกแบบนำความร้อนยังเหมาะสมที่จะมีอยู่ในสายการผลิตสมัยใหม่ที่ยืดหยุ่นได้หรือไม่? คู่มือวิศวกรรมที่ครอบคลุมนี้จะลอกเลเยอร์คำโฆษณาทั่วไปของผู้ขายออก เพื่อวิเคราะห์อย่างเป็นกลางถึงกลไกทางฟิสิกส์ที่อยู่เบื้องหลังการปิดผนึกแบบนำความร้อน เราจะสำรวจจุดเด่นที่ไม่อาจแทนที่ได้ของเทคโนโลยีนี้ เปิดเผยกับดักทางวิศวกรรมที่อาจก่อให้เกิดความเสียหายร้ายแรง และให้ข้อมูลเชิงลึกที่จำเป็นแก่คุณ เพื่อตัดสินว่าเทคโนโลยีนี้ยังคงเหมาะสมกับความต้องการด้านการบรรจุภัณฑ์เฉพาะของคุณหรือไม่.
การปิดผนึกแบบการนำความร้อนคืออะไร? การเข้าใจกลไกการถ่ายเทความร้อนโดยตรง
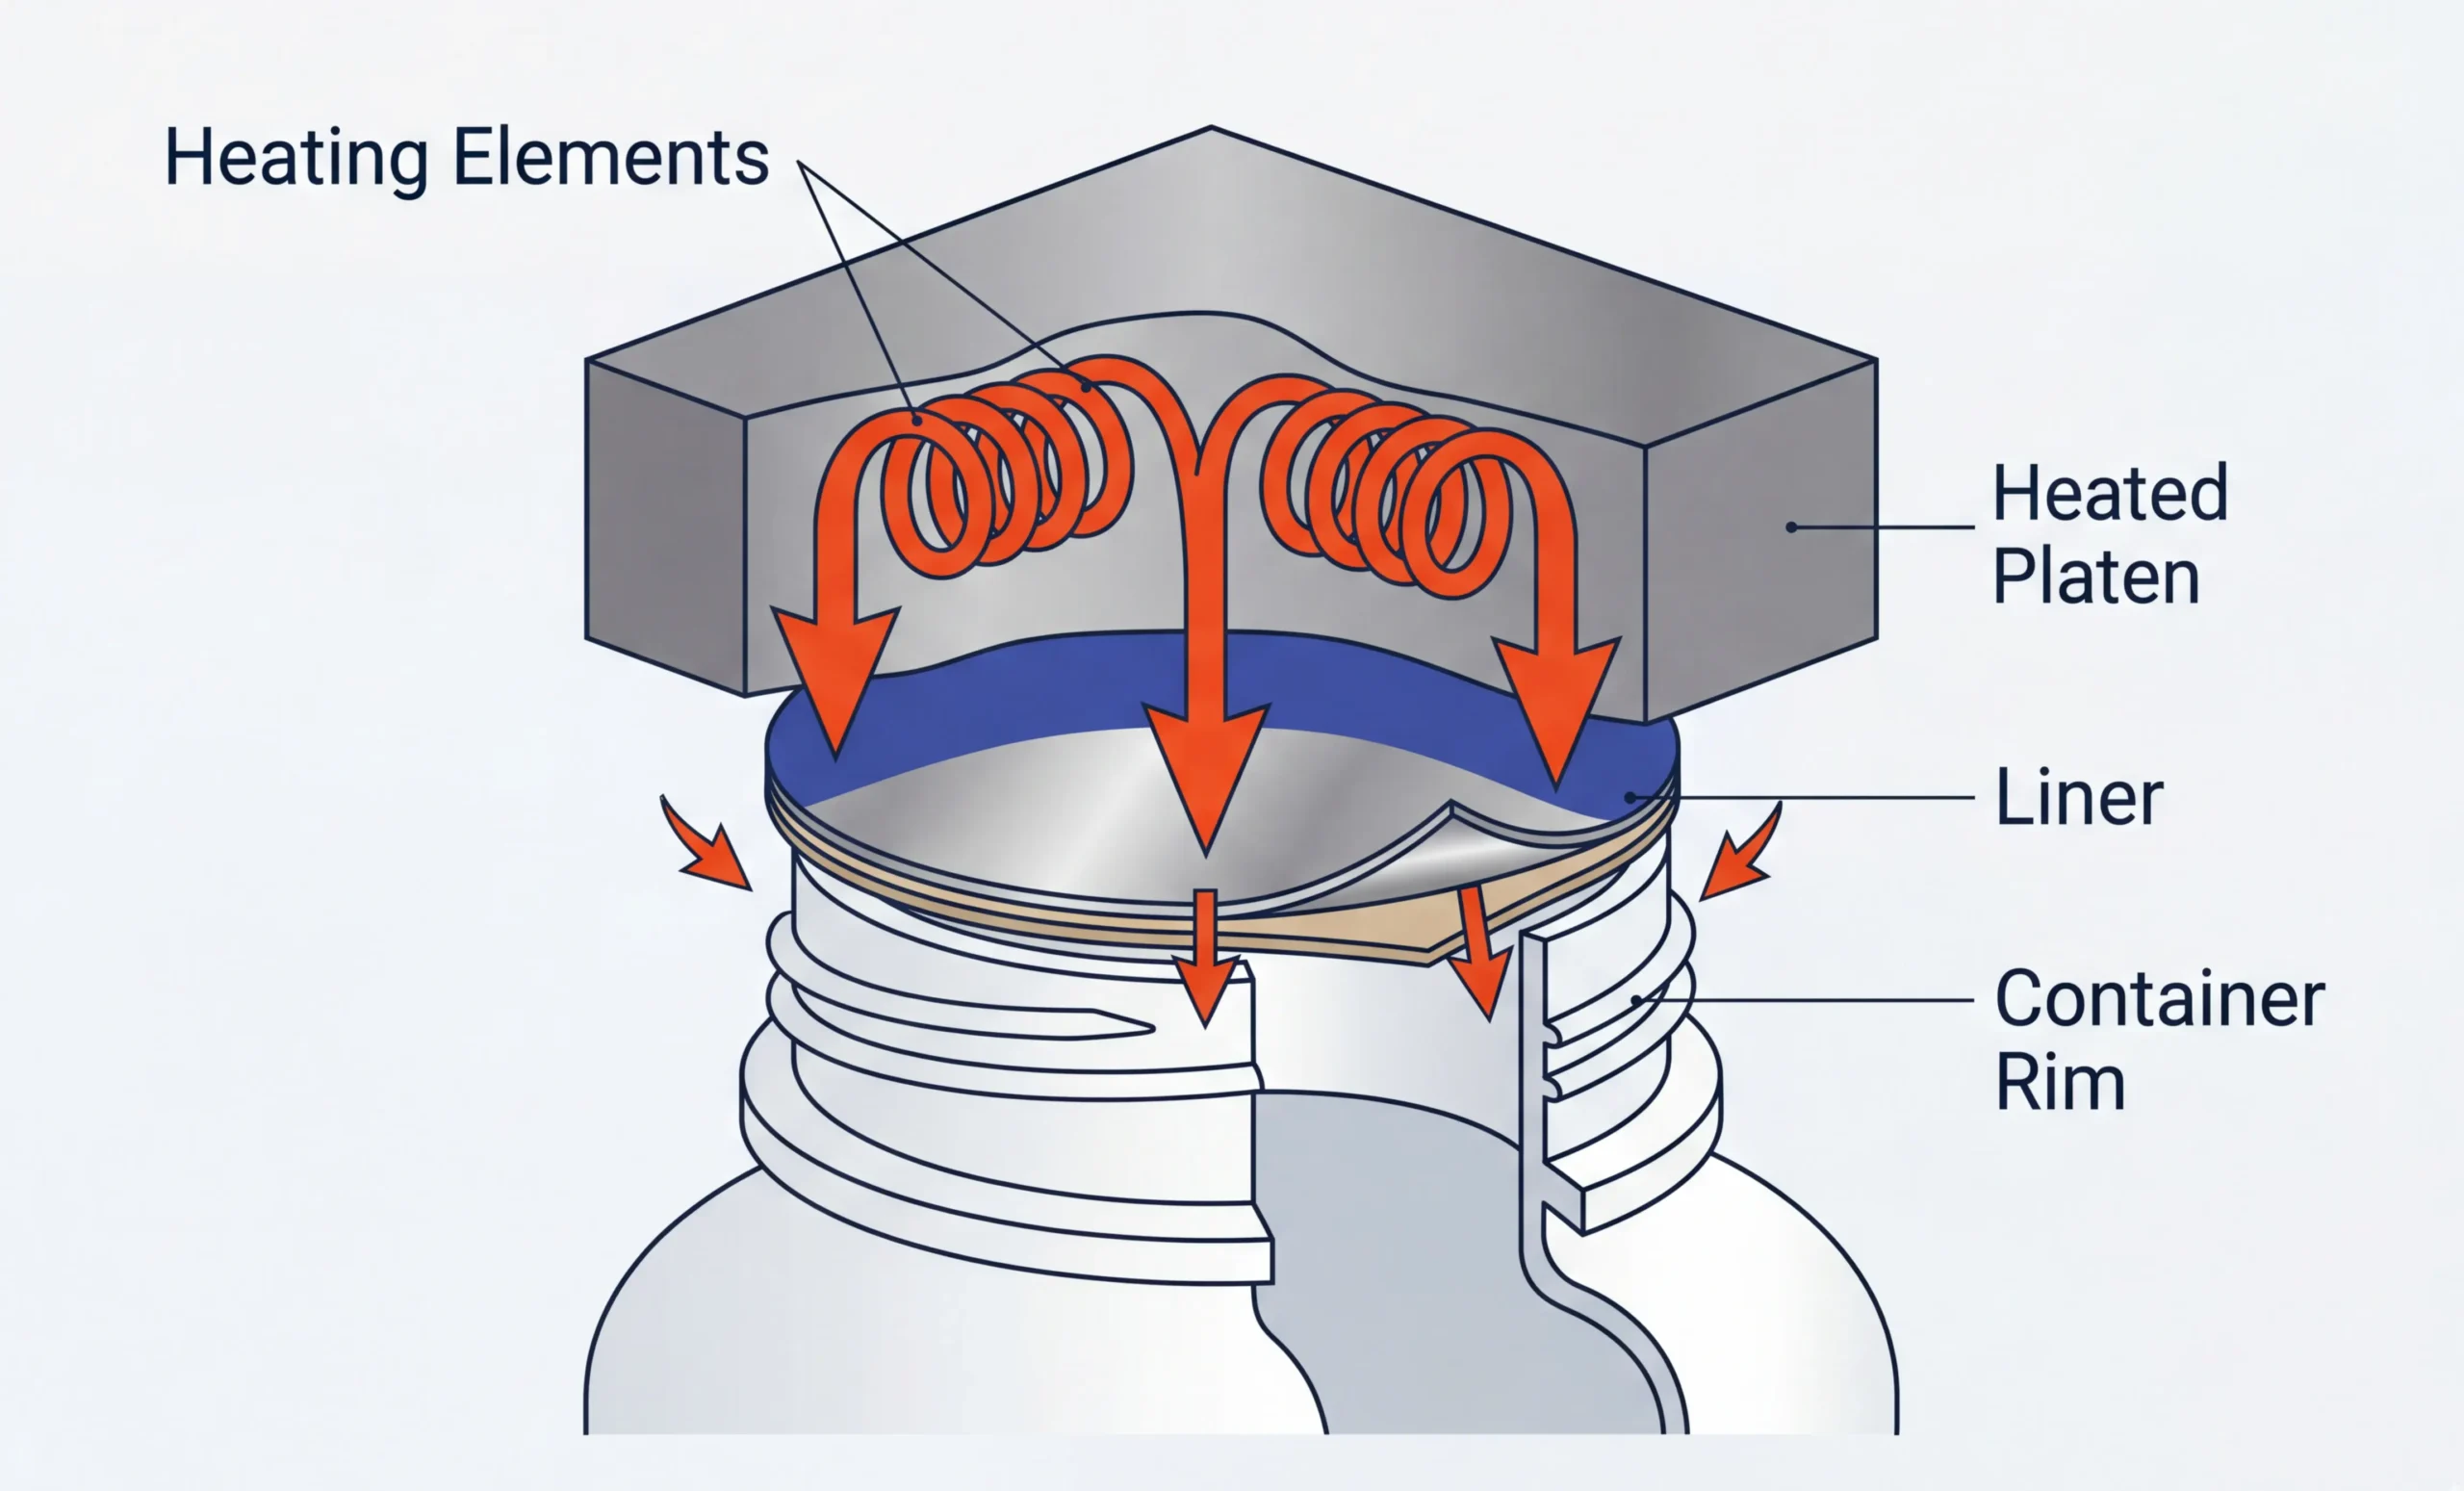
เพื่อตัดสินใจอย่างมีข้อมูลเกี่ยวกับเครื่องจักรบรรจุภัณฑ์ เราต้องกำหนดพื้นฐานทางเทคนิคที่ชัดเจนก่อน การปิดผนึกด้วยการนำความร้อนไม่ใช่เทคโนโลยี “กล่องดำ” ที่เป็นกรรมสิทธิ์ แต่เป็นการประยุกต์ใช้หลักการเทอร์โมไดนามิกส์พื้นฐานอย่างตรงไปตรงมา โดยหลักการพื้นฐาน การปิดผนึกด้วยการนำความร้อนอาศัยการถ่ายเทความร้อนทางกายภาพโดยตรง เพื่อละลายชั้นโพลิเมอร์และยึดติดกับปากภาชนะ.
4 ขั้นตอนของการปิดผนึกแบบนำความร้อน
ต่างจากวิธีการปิดผนึกแบบไม่สัมผัส การปิดผนึกแบบนำความร้อนจำเป็นต้องมีความสัมผัสทางกายภาพอย่างสมบูรณ์ระหว่างเครื่องกับวัสดุบรรจุภัณฑ์ ลำดับขั้นตอนทางกายภาพของกระบวนการนี้สามารถแบ่งออกได้อย่างชัดเจนเป็นสี่ขั้นตอน ได้แก่:
- การเกิดความร้อน: องค์ประกอบทำความร้อนไฟฟ้าภายในจะผลิตพลังงานความร้อนอย่างต่อเนื่อง ทำให้อุณหภูมิของแผ่นโลหะแข็งเพิ่มขึ้นจนถึงจุดตั้งค่าที่กำหนดไว้ล่วงหน้าอย่างแม่นยำ.
- การควบคุมทางกายภาพ: กระบอกสูบแบบกลไกหรือแบบลมจะขับหัวปิดผนึกที่ร้อนให้เคลื่อนลงด้านล่าง โดยกดให้แนบสนิทกับส่วนบนของภาชนะและแผ่นปิดผนึก.
- การถ่ายโอนความร้อน: พลังงานความร้อนจะเคลื่อนที่โดยตรงจากพื้นผิวโลหะที่ร้อน แล้วซึมผ่านชั้นนอกของวัสดุปิดผนึก (เช่น ฟอยล์หรือกระดาษรอง) ผ่านการสัมผัสทางกายภาพโดยตรง.
- การหลอมและแข็งตัวของโพลีเมอร์: ความร้อนจะส่งถึงชั้นโพลิเมอร์ที่ปิดผนึกด้วยความร้อนด้านล่าง ทำให้อุณหภูมิของชั้นดังกล่าวสูงขึ้นจนเกินจุดหลอมเหลว เมื่อหัวให้ความร้อนถอนตัวออก โพลิเมอร์จะเย็นตัวลงอย่างรวดเร็วและแข็งตัวลง จนก่อตัวเป็น การปิดผนึกแบบเฮอร์เมติก กับขอบของภาชนะ.
การเข้าใจกระบวนการนี้ช่วยเน้นย้ำถึงความจำเป็นอย่างยิ่งของสามปัจจัยสำคัญที่ขับเคลื่อนการดำเนินงาน: อุณหภูมิ, ความดัน, และ เวลาพัก. ถึงแม้อุณหภูมิและความดันจะสามารถปรับได้บ้าง แต่, เวลาพัก—ระยะเวลาที่หัวให้ความร้อนต้องสัมผัสกับฟอยล์อย่างต่อเนื่อง—เป็นกฎทางฟิสิกส์ที่หลีกเลี่ยงไม่ได้ เนื่องจากโพลิเมอร์เป็นสารฉนวนความร้อนตามธรรมชาติ การถ่ายเทความร้อนจึงเกิดขึ้นอย่างช้าๆ โดยธรรมชาติ ในส่วนใหญ่ของการใช้งานในอุตสาหกรรม เครื่องซีลแบบนำความร้อนจำเป็นต้องมีระยะเวลาสัมผัสระหว่าง 1.0 ถึง 3.0 วินาที เพื่อสร้างการปิดผนึกที่แน่นหนาและเชื่อถือได้.
เพื่อเข้าใจแนวคิดนี้ผ่านตัวอย่างในชีวิตประจำวันที่คุ้นเคย ลองพิจารณาการทำงานของเครื่องเคลือบพลาสติกในสำนักงานทั่วไป หรือการใช้เตารีดในบ้านเพื่อติดสติ๊กเกอร์ถ่ายความร้อนลงบนเสื้อยืด คุณไม่สามารถเพียงแค่แตะเตารีดร้อนลงบนผ้าแล้วคาดหวังว่ากาวจะยึดติดได้ คุณต้องกดเตารีดลงอย่างมั่นคง (แรงกด) และถือไว้ที่ตำแหน่งนั้นเป็นเวลาหลายวินาที (เวลาพัก) เพื่อให้ความร้อนซึมผ่านชั้นผ้าและละลายกาว (อุณหภูมิ) หากขาดองค์ประกอบใดในสามอย่างนี้ การยึดติดจะไม่สำเร็จ การสัมผัสทางกายภาพโดยตรงและเวลาที่เพียงพอเป็นเงื่อนไขเบื้องต้นที่ขาดไม่ได้สำหรับการถ่ายเทความร้อนแบบนำความร้อน.
การปิดผนึกแบบนำความร้อนกับการปิดผนึกแบบเหนี่ยวนำ: การเปรียบเทียบทางเทคนิคแบบตัวต่อตัว
การอภิปรายระหว่างการปิดผนึกแบบนำความร้อนและการปิดผนึกแบบเหนี่ยวนำมักถูกลดทอนลงเป็นข้อโต้แย้งที่เรียบง่ายเกินไปว่า “เครื่องไหนดีกว่า” อย่างไรก็ตาม จากมุมมองทางวิศวกรรม ไม่มีเทคโนโลยีใดที่เหนือกว่าโดยธรรมชาติในสภาวะสุญญากาศ จุดแตกต่างที่แท้จริงอยู่ที่กลไกการสร้างอุณหภูมิของแต่ละเทคโนโลยี ซึ่งกำหนดสถานการณ์การใช้งานที่เหมาะสม โดยการวิเคราะห์เทคโนโลยีอย่างเป็นกลาง เราสามารถยกระดับการอภิปรายจากข้อมูลจำเพาะพื้นฐานของเครื่องไปสู่สถาปัตยกรรมกระบวนการระดับสูง.
กลไกการเกิดความร้อน: การให้ความร้อนจากภายนอกเทียบกับการให้ความร้อนจากภายใน
ความแตกต่างที่สำคัญที่สุดระหว่างเทคโนโลยีทั้งสองคือทิศทางการไหลของพลังงานความร้อน.
การปิดผนึกด้วยการนำความร้อน (การให้ความร้อนจากภายนอก)
ตามที่กำหนดไว้ การนำความร้อนเป็นกระบวนการ “จากด้านนอกสู่ด้านใน” ซึ่งขึ้นอยู่กับ การนำความร้อนโดยตรง. ก้อนโลหะขนาดใหญ่ถูกให้ความร้อนจนถึงอุณหภูมิสูง และความร้อนนั้นถูกดันผ่านชั้นบนสุดของวัสดุบรรจุภัณฑ์อย่างแรง จนถึงชั้นกาวที่อยู่ด้านล่าง แหล่งความร้อนอยู่นอกบรรจุภัณฑ์โดยสิ้นเชิง.
การเปรียบเทียบ: เหมือนการทอดไข่ในกระทะ ความร้อนต้องถ่ายเทขึ้นด้านบนอย่างช้าๆ ผ่านก้นกระทะ.
การปิดผนึกด้วยระบบเหนี่ยวนำ (การให้ความร้อนจากภายใน)
ในทางตรงกันข้าม การเหนี่ยวนำเป็นกระบวนการ “จากภายในสู่ภายนอก” ซึ่งเป็นกระบวนการที่สมบูรณ์ ไม่สัมผัส เทคโนโลยีที่ใช้ สนามแม่เหล็กไฟฟ้า. คลื่นแม่เหล็กผ่านเข้าไปในฝาพลาสติกโดยไม่ก่อให้เกิดความเสียหาย และก่อให้เกิดกระแสไฟฟ้าวนเฉพาะในชั้นฟอยล์อลูมิเนียม ทำให้ชั้นเคลือบโพลิเมอร์ละลายจากด้านใน.
การเปรียบเทียบ: คล้ายกับการอุ่นไข่ในไมโครเวฟ พลังงานจะกระตุ้นโมเลกุลภายในโดยตรง ทำให้เกิดความร้อนภายในอย่างรวดเร็ว.
ขีดจำกัดความเร็วการผลิตและประสิทธิภาพของสายการผลิต
เนื่องจากกลไกพื้นฐานของการสร้างความร้อนนั้นแตกต่างกันอย่างมาก จึงทำให้ความสามารถของระบบแต่ละประเภทบนสายการผลิตความเร็วสูงอยู่ในระดับที่แตกต่างกันอย่างสิ้นเชิง กฎฟิสิกส์ที่หลีกเลี่ยงไม่ได้ของ “Dwell Time” ทำหน้าที่เป็นขีดจำกัดสูงสุดที่ไม่อาจข้ามผ่านได้ต่อปริมาณการผลิตของระบบการนำความร้อน.
| เมตริก (มิติการประเมิน) | การปิดผนึกแบบนำความร้อน | การปิดผนึกด้วยคลื่นเหนี่ยวนำ |
|---|---|---|
| ความเร็วสายสูงสุด | ช้าถึงปานกลาง (โดยทั่วไป 30 – 60 CPM ต่อหัว) | สูงถึงสูงมาก (ถึง 100 – 300+ CPM ได้อย่างง่ายดาย) |
| การทำงานต่อเนื่อง | แบบเป็นช่วง/หยุด-และ-ไป (ต้องกดปุ่มด้วยมือเพื่อให้เครื่องหยุดชั่วคราว) | แบบต่อเนื่อง/แบบในสายการผลิต (ตู้คอนเทนเนอร์เคลื่อนที่บนสายพานลำเลียงโดยไม่หยุดชะงัก) |
| เวลาอุ่นเครื่อง / เวลาผ่อนคลาย | ใช้เวลานาน (ต้องใช้เวลามากกว่า 30 นาทีเพื่ออุ่นแผ่นโลหะหนัก) | ทันที (อุปกรณ์อิเล็กทรอนิกส์แบบโซลิดสเตตไม่จำเป็นต้องอุ่นเครื่อง) |
เพื่อแปลงข้อกำหนดเหล่านี้ให้เป็นสูตรคำนวณทางโรงงานในโลกจริง ให้พิจารณาสถานประกอบการที่มีหน้าที่ผลิตขวดให้ได้ 100,000 ขวดต่อวัน ภายในกะทำงานมาตรฐาน 8 ชั่วโมง ซึ่งต้องการอัตราการผลิตอย่างต่อเนื่องประมาณ 208 Containers Per Minute (CPM).
เครื่องปิดผนึกแบบเหนี่ยวนำต่อเนื่องมาตรฐานสามารถตอบสนองความต้องการ 208 CPM นี้ได้อย่างง่ายดาย โดยใช้พื้นที่สายพานลำเลียงประมาณ 1 ถึง 2 เมตร เพื่อให้ได้ผลผลิตที่เท่ากันโดยใช้การปิดผนึกแบบนำความร้อน กฎทางฟิสิกส์ของเวลาพัก 1.5 วินาทีไม่สามารถถูกหลีกเลี่ยงได้ หัวปิดผนึกแบบนำความร้อนเพียงหัวเดียวสามารถทำงานได้สูงสุดประมาณ 40 CPM เท่านั้น ดังนั้น เพื่อบรรลุอัตรา 208 CPM โรงงานจะต้องลงทุนในระบบการปิดผนึกแบบนำความร้อนแบบหมุนที่มีหัวหลายหัว ซึ่งประกอบด้วยสถานีปิดผนึก 6 ถึง 8 สถานี ไม่เพียงแต่จะเพิ่มความซับซ้อนทางกลไกและความต้องการในการบำรุงรักษาอย่างทวีคูณ แต่ยังใช้พื้นที่โรงงานที่มีราคาสูงมากเพียงเพื่อให้ได้ผลผลิตเทียบเท่ากับขดลวดเหนี่ยวนำแบบอินดักชันขนาดกะทัดรัดเพียงตัวเดียว.
การประเมิน ROI ที่แท้จริง: CAPEX เทียบกับ OPEX ในระบบการนำไฟฟ้า
เมื่อนำเสนอตัวเลือกอุปกรณ์ให้กับฝ่ายการเงิน การปิดผนึกแบบนำไฟฟ้ามักดูน่าดึงดูดอย่างยิ่งบนกระดาษ อย่างไรก็ตาม การประเมินผลตอบแทนจากการลงทุน (ROI) โดยอิงจากค่าใช้จ่ายทุน (CAPEX) เพียงอย่างเดียว เป็นกับดักที่อันตราย ซึ่งทำให้มองไม่เห็นการสูญเสียค่าใช้จ่ายในการดำเนินงานในระยะยาวที่เกิดขึ้นในโรงงาน เพื่อเข้าใจค่าใช้จ่ายอย่างแท้จริง เราต้องวิเคราะห์ค่าใช้จ่ายในการดำเนินงาน (OPEX).
ภาพลวงตาของค่าใช้จ่ายลงทุนเริ่มต้น (CAPEX) ที่ต่ำ
เป็นข้อเท็จจริงที่ชัดเจนว่าเครื่องพื้นฐาน (ตัวเครื่องเปล่า) ของเครื่องปิดผนึกแบบนำอากาศหัวเดียวมีราคาถูกกว่าระบบปิดผนึกแบบเหนี่ยวนำที่ใช้โซลิดสเตตและระบายความร้อนด้วยน้ำอย่างมาก สำหรับบริษัทที่เพิ่งเริ่มต้นหรือโรงงานที่ผลิตผลิตภัณฑ์เพียงชนิดเดียวในปริมาณน้อย ข้อได้เปรียบด้านต้นทุนเริ่มต้นที่ต่ำนี้จึงเป็นจุดดึงดูดที่น่าสนใจอย่างยิ่ง.
อย่างไรก็ตาม ค่าใช้จ่ายที่ซ่อนอยู่คือ “ระบบนิเวศเครื่องมือ” ที่จำเป็น การปิดผนึกแบบนำไฟฟ้าจำเป็นต้อง แม่พิมพ์ความร้อนตามสั่ง. เนื่องจากหัวปิดโลหะต้องตรงกับเส้นผ่านศูนย์กลางและรูปทรงของขอบภาชนะอย่างสมบูรณ์แบบ เพื่อสร้างแรงกดที่สม่ำเสมอ ดังนั้น ขนาดขวดแต่ละชนิดจึงจำเป็นต้องมีหัวปิดโลหะที่ผลิตด้วยเครื่อง CNC อย่างแม่นยำเป็นของตัวเอง นอกจากนี้ การทำงานอย่างต่อเนื่องยังขึ้นอยู่กับระบบที่ซับซ้อน ระบบอากาศอัด (เครื่องอัดอากาศ, ถังอากาศ และวาล์ว) ซึ่งจำเป็นต้องได้รับการบำรุงรักษาและหล่อลื่นอย่างต่อเนื่อง และในที่สุดต้องเปลี่ยนใหม่เนื่องจากความสึกหรอทางกลไก.
การซื้อเครื่องซีลแบบนำความร้อนนั้นคล้ายกับการซื้อเครื่องพิมพ์อิงค์เจ็ทราคาถูกอย่างมาก เครื่องพิมพ์เองได้รับการอุดหนุนอย่างหนักและมีราคาถูก แต่คุณถูกบังคับให้ต้องซื้อตลับหมึกแบบเฉพาะ (แม่พิมพ์ความร้อนแบบกำหนดเอง) ที่มีราคาสูงมากตลอดอายุการใช้งานของเครื่อง หากสายผลิตภัณฑ์ของคุณขยายตัวเพื่อเพิ่มรูปทรงขวดใหม่ 5 แบบในปีหน้า คุณจะต้องสั่งทำและซื้อบล็อกความร้อนแบบกำหนดเองใหม่ 5 ชุด.
ปัจจัยที่ส่งผลให้ OEE ลดลง: การเปลี่ยนอุปกรณ์และเวลาล่าช้าในการอุ่นเครื่อง
แม้ค่าใช้จ่ายในการผลิตแม่พิมพ์ตามสั่งจะสูงจนทำให้ปวดหัว แต่เมื่อเทียบกับผลกระทบที่รุนแรงของกระบวนการปิดผนึกแบบนำความร้อนต่อเวลาการทำงานของเครื่องจักรในช่วงการเปลี่ยนผลิตภัณฑ์แล้ว ก็ถือว่าน้อยมาก ในอุตสาหกรรมการบรรจุภัณฑ์ตามสัญญาหรือการผลิตแบบคล่องตัวสมัยใหม่ สายการผลิตอาจจำเป็นต้องเปลี่ยนขนาดบรรจุภัณฑ์หลายครั้งต่อวัน.
มาวิเคราะห์อย่างละเอียดขั้นตอนการเปลี่ยนแม่พิมพ์สำหรับการนำความร้อนแบบมาตรฐานกัน:
- ขั้นตอนที่ 1: การผ่อนคลาย (30 – 45 นาที). บล็อกทำความร้อนจากโลหะที่มีอยู่ขณะนี้กำลังร้อนจัดถึง 200°C ก่อนที่ช่างเทคนิคจะสามารถคลายสกรูและถอดมันออกได้อย่างปลอดภัย โดยไม่เสี่ยงต่อการถูกไฟลวกอย่างรุนแรง เครื่องต้องถูกปิดลงและปล่อยให้ระบายความร้อนตามธรรมชาติก่อน.
- ขั้นตอนที่ 2: การเปลี่ยนแม่พิมพ์ (10 นาที). ผู้ปฏิบัติงานจะคลายสกรูของหัวเก่า ปรับตำแหน่งแม่พิมพ์ใหม่ที่สั่งทำพิเศษให้ตรง และล็อคมันเข้ากับชุดอุปกรณ์ระบบนิวเมติก.
- ขั้นตอนที่ 3: การอบอุ่นร่างกายและการเสริมความมั่นคง (30 นาที). เครื่องได้ถูกเปิดเครื่องใหม่แล้ว ก้อนโลหะใหม่ที่มีความหนาแน่นสูงนี้ต้องดูดซับความร้อนอย่างช้าๆ จนกระทั่งตัวควบคุม PID ภายในยืนยันว่าอุณหภูมิได้คงที่ที่อุณหภูมิเป้าหมายใหม่แล้ว.
- ขั้นตอนที่ 4: การปรับเทียบความดัน (10 นาที). ต้องปรับตั้งการเคลื่อนที่ลงของระบบนิวเมติกให้แม่นยำอีกครั้ง เพื่อปรับให้สอดคล้องกับความสูงของขวดใหม่และความหนาของแม่พิมพ์ใหม่ โดยต้องมั่นใจว่าแรงดันจะอยู่ในระดับที่เหมาะสมโดยไม่ทำให้ภาชนะถูกบดขยี้.
กระบวนการนี้มักใช้เวลาว่างเปล่าอย่างแท้จริงระหว่าง 80 ถึง 95 นาทีเป็นประจำ ตอนนี้ ลองนำสิ่งนี้ไปประยุกต์ใช้กับสถานการณ์จำลองในโรงงาน: โรงงานแห่งหนึ่งดำเนินการตามตารางเวลาที่ยืดหยุ่นสูง ซึ่งต้องเปลี่ยนผลิตภัณฑ์ 3 ครั้งต่อวัน เมื่อใช้เครื่องซีลแบบนำความร้อน โรงงานต้องเสียเวลาการผลิตมากกว่า 4 ชั่วโมงต่อวัน เพียงเพื่อรอให้โลหะร้อนขึ้นและเย็นลง หากคำนวณต้นทุนรวมของเวลาหยุดสายการผลิต (ค่าจ้างผู้ปฏิบัติงาน ค่าใช้จ่ายทั่วไป และกำไรจากการผลิตที่สูญเสียไป) อย่างระมัดระวังที่ $500 ต่อชั่วโมง เครื่องซีลแบบนำความร้อนที่ “ราคาถูก” นี้กำลังเผาผลาญ $2,000 ทุกวัน ภายในไม่กี่เดือน ค่าใช้จ่ายดำเนินงาน (OPEX) ที่สูงลิ่วนี้จะกลบการประหยัดค่าใช้จ่ายลงทุน (CAPEX) ในขั้นต้นจากการไม่ซื้อเครื่องซีลแบบเหนี่ยวนำไปอย่างสิ้นเชิง.
ความเข้ากันได้ของคอนเทนเนอร์: เมื่อ Conduction เป็นตัวเลือกเดียว (และเมื่อมันล้มเหลว)
แม้จะมีข้อจำกัดในการใช้งาน แต่ต้องเน้นย้ำว่าเทคโนโลยีการปิดผนึกด้วยการนำความร้อนนั้นยังไม่ล้าสมัย มันยังคงเป็นเทคโนโลยีที่สำคัญ เพราะในสถานการณ์ทางวิศวกรรมบางกรณีที่มีความเฉพาะเจาะจงสูง มันคือ เพียง วิธีแก้ปัญหาที่ปฏิบัติได้จริง ในทางตรงกันข้าม มีสถานการณ์บางกรณีที่การใช้การปิดผนึกแบบนำความร้อนอาจนำไปสู่ความล้มเหลวอย่างสิ้นเชิง.
จุดที่สมบูรณ์แบบ: แผ่นไดอะแฟรมแบบแบน รูปทรงแปลกตา และฝาครอบโลหะ
เนื่องจากการปิดผนึกแบบเหนี่ยวนำต้องอาศัยสนามแม่เหล็กและฝาเกลียวในการทำงาน การปิดผนึกแบบนำความร้อนจึงยังคงเป็นวิธีการที่ได้รับการยอมรับอย่างไม่มีข้อโต้แย้งในแอปพลิเคชันที่ไม่มีเงื่อนไขเหล่านี้ ขอบเขตการใช้งานหลักของการปิดผนึกแบบนำความร้อน ได้แก่:
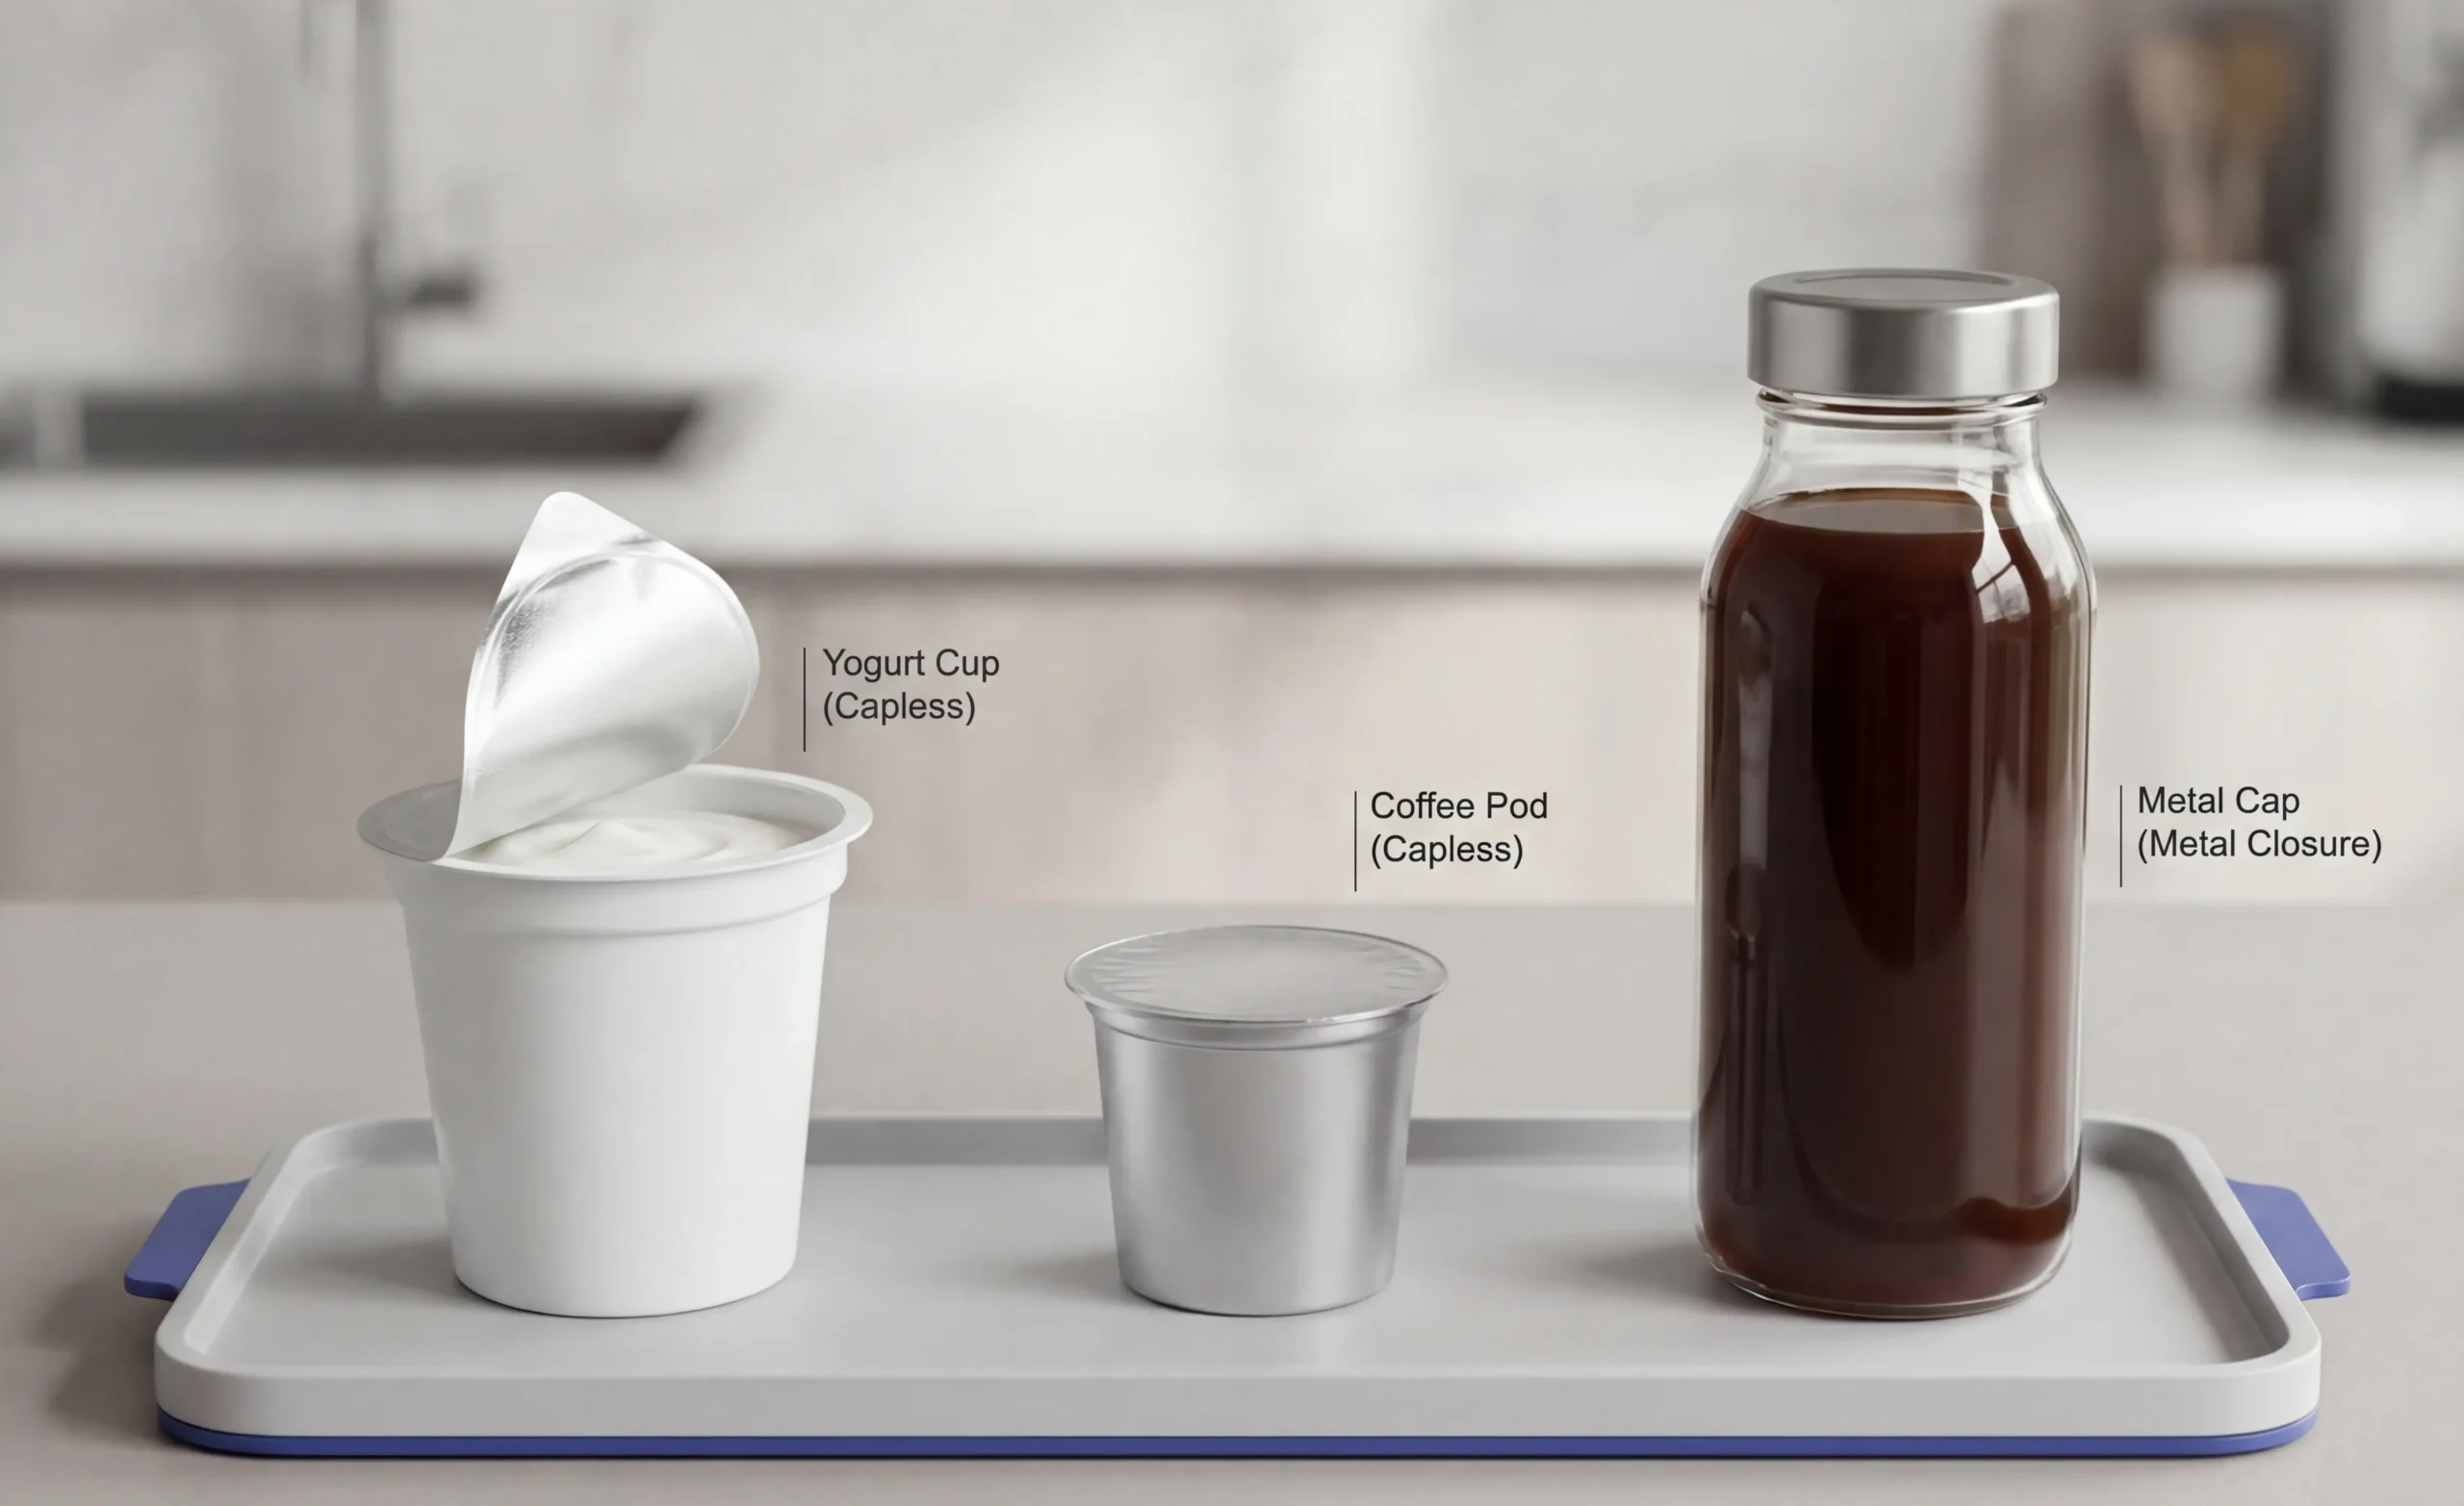
- ระบบปิดผนึกด้วยไดอะแฟรมแบบแบน (ไม่มีฝาปิด): ตัวอย่างที่คลาสสิกที่สุดคือถ้วยโยเกิร์ต แคปซูลกาแฟแบบใช้ครั้งเดียว หรือถ้วยบะหมี่กึ่งสำเร็จรูป ซึ่งไม่มีฝาเกลียวเพื่อยึดแผ่นฟอยล์ให้อยู่กับที่ระหว่างกระบวนการเหนี่ยวนำ ดังนั้นการนำความร้อนจึงเป็นสิ่งจำเป็นในขั้นตอนนี้ เนื่องจากแม่พิมพ์ที่ได้รับความร้อนจะกดแผ่นฟอยล์ที่ถูกตัดล่วงหน้าให้แนบสนิทกับขอบของภาชนะที่ยังไม่มีฝาปิดโดยตรง.
- จำนวนฝาปิดโลหะทั้งหมด: หากผลิตภัณฑ์ของคุณใช้ฝาปิดทำจากเหล็กแข็งหรืออลูมิเนียมหนา การปิดผนึกด้วยระบบเหนี่ยวนำจะไม่สามารถทำได้ในทางกายภาพ เนื่องจากฝาปิดโลหะจะดูดซับสนามแม่เหล็กไฟฟ้า ทำให้ฝาปิดร้อนจัดจนอาจทำให้เกลียวฝาละลายได้ ในขณะที่สนามแม่เหล็กไม่สามารถเข้าถึงชั้นบุภายในได้ การนำความร้อนเป็นวิธีเดียวที่สามารถส่งความร้อนผ่านฝาปิดโลหะได้.
- รูปทรงที่ไม่กลมและรูปทรงที่ผิดปกติอย่างสุดขั้ว: ขดลวดเหนี่ยวนำสร้างสนามแม่เหล็กแบบวงกลมหรือวงรีที่สม่ำเสมอ หากคุณกำลังปิดผนึกภาชนะรูปสี่เหลี่ยมที่มีมุมแหลมซับซ้อน หรือขวดรูปทรงแปลกตาที่ไม่เหมือนใคร กระแสไฟฟ้าวนจะไม่กระจายตัวอย่างสม่ำเสมอ ซึ่งอาจก่อให้เกิดจุดเย็นและจุดรั่วที่มุมต่างๆ แม่พิมพ์แบบนำความร้อนสามารถถูกกลึงด้วยความแม่นยำสูงเพื่อให้สอดคล้องกับรูปทรงเรขาคณิตใดๆ ได้อย่างสมบูรณ์แบบ.
เมื่อคุณเดินผ่านทางเดินในซูเปอร์มาร์เก็ตและเห็นขวดกาแฟแก้ว Starbucks แบบพรีเมียมที่มีฝาปิดทำจากแผ่นเหล็กเคลือบดีบุก หรือชามสลัดพร้อมรับประทานที่เก็บในตู้เย็นและมีรูปทรงไม่เหมือนใคร พร้อมด้วยฟิล์มปิดผนึก คุณกำลังได้เห็นการประยุกต์ใช้เทคโนโลยีการนำความร้อนที่จำเป็น.
กับดักความทนทานของขอบแก้ว (ความท้าทายระหว่างส่วนแข็งกับส่วนแข็ง)
อย่างไรก็ตาม มีจุดบอดทางวิศวกรรมที่ร้ายแรง ซึ่งมักไม่ค่อยถูกกล่าวถึงในใบโฆษณา นั่นคือ ความเสี่ยงจาก “การสัมผัสระหว่างส่วนที่แข็งกับส่วนที่แข็ง” ซึ่งก่อให้เกิดความเสียหายอย่างรุนแรง โดยเฉพาะอย่างยิ่งเมื่อพยายามใช้การปิดผนึกแบบนำความร้อนกับภาชนะแก้ว.
ในกระบวนการผลิตแก้ว ไม่มีขวดใดที่ไม่มีข้อบกพร่องเลย “ส่วนปิดปาก” (ส่วนริมปากปิดของขวดแก้ว) มีลักษณะเป็นคลื่นเล็กๆ และค่าความคลาดเคลื่อนทางมิติโดยธรรมชาติ — คือส่วนนูนและส่วนเว้าเล็กๆ ที่มีขนาดเพียงเศษส่วนของมิลลิเมตร เมื่อแม่พิมพ์นำความร้อนทำจากเหล็กที่เรียบสนิทและแข็งกดลงบนริมปากแก้วที่แข็งแต่ไม่เรียบสนิทเล็กน้อย กฎของฟิสิกส์จึงก่อให้เกิดปัญหาที่ยากจะแก้ไข.
หากตั้งค่าความดันอากาศไว้ต่ำเกินไป โลหะที่แข็งจะสัมผัสได้เพียงส่วน “เนิน” ของขอบแก้วเท่านั้น ส่วน “หุบ” จะไม่ถูกสัมผัสเลย ผลที่ตามมาคือการถ่ายเทความร้อนไม่เพียงพอ การหลอมไม่สมบูรณ์ และเกิดช่องว่างระดับไมโคร ซึ่งนำไปสู่การรั่วซึมระดับไมโครทันทีและทำให้สินค้าเสียหาย ในทางตรงกันข้าม หากผู้ปฏิบัติงานเพิ่มแรงดันอากาศอย่างรุนแรงเพื่อพยายามกดโลหะให้แนบสนิทกับแก้วที่ไม่เรียบเพื่อปิดช่องว่างเหล่านั้น แรงกดระหว่างวัสดุแข็งกับวัสดุแข็งจะเกินขีดจำกัดทางโครงสร้างของภาชนะได้อย่างง่ายดาย ส่งผลให้เกิดการแตกหักของแก้วอย่างรุนแรงโดยตรงบนสายการผลิต เนื่องจากการนำความร้อนต้องการแรงทางกายภาพที่มหาศาล จึงเป็นกระบวนการที่ไม่เหมาะสมโดยธรรมชาติสำหรับภาชนะที่มีความคลาดเคลื่อนทางมิติสูง.
การควบคุมพารามิเตอร์: การปรับให้เหมาะสมกับช่วงเวลาการปิดผนึกเพื่อลดการรั่วซึมระดับไมโครให้เป็นศูนย์
หากลักษณะเฉพาะของผลิตภัณฑ์ของคุณ — เช่น ถ้วยขนมหวานแบบไม่มีฝาปิด หรือผลิตภัณฑ์ที่มีฝาปิดแบบลั๊กโลหะ — กำหนดว่าการปิดผนึกด้วยการนำความร้อนเป็นทางเลือกเดียวที่คุณสามารถใช้ได้ การอยู่รอดของธุรกิจจะขึ้นอยู่กับการควบคุมการปรับเทียบเครื่องอย่างละเอียดอ่อน การสร้างกระบวนการที่เชื่อถือได้จำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับพฤติกรรมของโพลิเมอร์และพลวัตความร้อน.
การสมดุลสามปัจจัยสำคัญ: เวลา อุณหภูมิ และความดัน
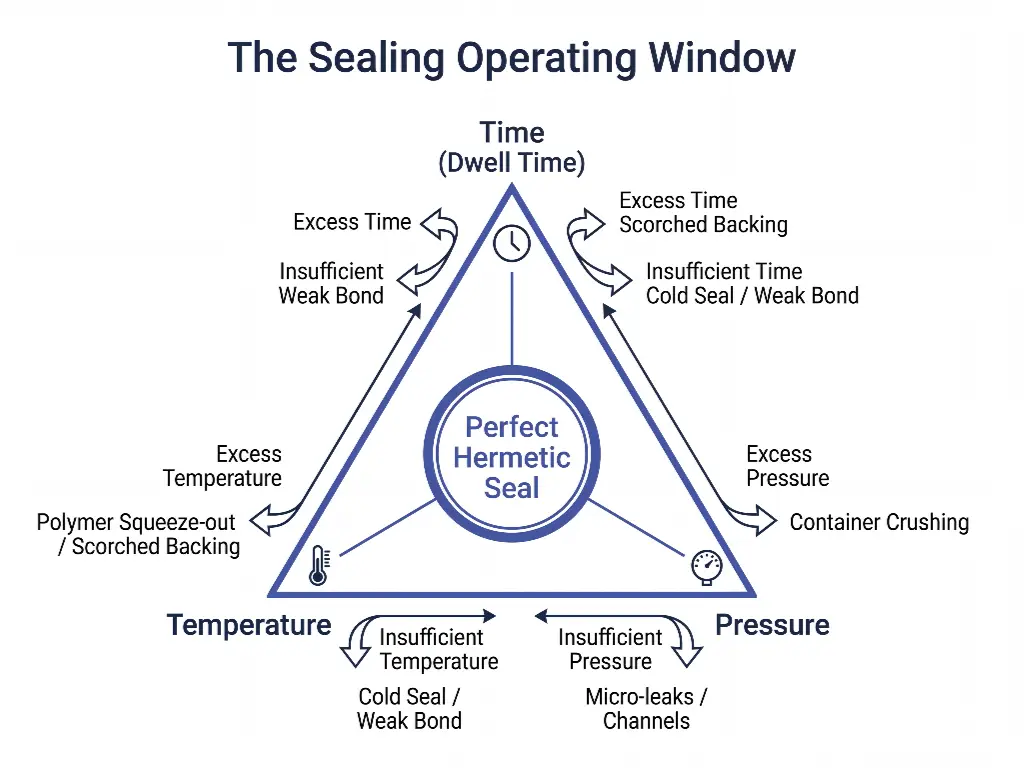
ในวิศวกรรมบรรจุภัณฑ์ เราเรียกช่วงการตั้งค่าเครื่องที่ยอมรับได้ว่าเป็น “Operating Window” สำหรับการปิดผนึกแบบนำความร้อน ช่วงนี้ถูกกำหนดโดยความสัมพันธ์ที่แน่นแฟ้นระหว่างเวลา อุณหภูมิ และความดัน ทั้งสามพารามิเตอร์นี้มีความเชื่อมโยงกันอย่างแยกไม่ออก; คุณไม่สามารถปรับเปลี่ยนพารามิเตอร์หนึ่งได้โดยไม่ปรับพารามิเตอร์อื่นให้สอดคล้องกัน.
ข้อผิดพลาดที่พบบ่อยในผู้ปฏิบัติงานสายการผลิตที่ยังไม่มีประสบการณ์ คือการพยายามเพิ่มความเร็วการผลิตอย่างเทียม (ลดเวลาพัก) โดยเพียงปรับปุ่มปรับอุณหภูมิให้สูงขึ้น ซึ่งก่อให้เกิดความไม่สมดุลของพารามิเตอร์อย่างรุนแรง ถึงแม้ชั้นกาวจะละลายได้เร็วขึ้น แต่ความร้อนที่มากเกินไปมักก่อให้เกิด “Scorched Backing” — คือการเผาไหม้ชั้นกระดาษหรือชั้นโพลิเมอร์ด้านบนของชั้นรอง ทำให้คุณสมบัติการกันซึมถูกทำลาย และก่อให้เกิดลักษณะทางความงามที่ดูไหม้ นอกจากนี้ อุณหภูมิที่สูงเกินไปเมื่อรวมกับแรงดันสูง จะก่อให้เกิดปรากฏการณ์ “Squeeze-out” ซึ่งโพลิเมอร์เหลวถูกดันออกมาอย่างรุนแรงจากระหว่างริมปากและฟอยล์ ทำให้เกิดเส้นโพลิเมอร์ที่เลอะเทอะ ซึ่งก่อให้เกิดการปนเปื้อนในแม่พิมพ์ และนำไปสู่การปิดผนึกที่อ่อนแอและเปราะบาง.
ในทางตรงกันข้าม หากอุณหภูมิหรือความดันไม่เพียงพอ จะก่อให้เกิดปรากฏการณ์ “Cold Seals” ซึ่งโพลิเมอร์จะกลายเป็นเพียงสภาพเหนียวแต่ไม่สามารถเกิดการเชื่อมโยงข้ามกับวัสดุของบรรจุภัณฑ์ได้ ทำให้สามารถลอกส่วนที่ปิดผนึกออกได้โดยไม่มีการต้านทานใดๆ การค้นหา “สามเหลี่ยมทองคำ” นี้จำเป็นต้องอาศัยการทดสอบเชิงประจักษ์อย่างอดทนสำหรับทุกชุดวัสดุบรรจุภัณฑ์ใหม่.
การเลือกวัสดุชั้นบุให้เหมาะสมกับแหล่งความร้อน
ประเภทของชั้นบุปิดผนึกที่คุณเลือกซื้อมีความสำคัญไม่แพ้ตัวเครื่องเอง เนื่องจากความแตกต่างของอุณหภูมิมีความแตกต่างกันอย่างสิ้นเชิง คุณจึงต้องมั่นใจว่าวัสดุของชั้นบุปิดผนึกนั้นได้รับการออกแบบมาโดยเฉพาะเพื่อนำความร้อน.
โพลิเมอร์ต่าง ๆ มีจุดหลอมเหลวที่แตกต่างกันอย่างมาก โพลีเอทิลีน (PE) หลอมเหลวได้ง่ายพอสมควร ส่วนโพลีโพรพิลีน (PP) และโพลีเอทิลีน เทเรฟทาเลต (PET) ต้องการพลังงานความร้อนที่สูงกว่ามาก คำเตือนสำคัญสำหรับทีมจัดซื้อ: อย่าคิดเอาเองว่าสามารถใช้แผ่นปิดผนึกแบบเหนี่ยวนำที่เหลืออยู่ได้ในเครื่องปิดผนึกแบบนำความร้อน. ชั้นบุแบบเหนี่ยวนำถูกออกแบบมาเพื่อดูดซับความร้อนจากชั้นฟอยล์ที่แผ่รังสีออกมาด้านนอก ส่วนชั้นบุแบบนำความร้อนจำเป็นต้องมีชั้นรองหลังที่ทนความร้อนเป็นพิเศษ ซึ่งถูกออกแบบมาเพื่อทนต่อการสัมผัสโดยตรงกับแผ่นโลหะที่อุณหภูมิ 200°C โดยไม่ละลาย ไม่ติดกับแม่พิมพ์ หรือฉีกขาด การใช้วัสดุที่ไม่เหมาะสมจะส่งผลให้แผ่นกดที่ร้อนเกิดการปนเปื้อนทันที ทำให้สายการผลิตต้องหยุดลงเพื่อดำเนินการขูดและทำความสะอาดอย่างละเอียด.
แมทริกซ์การตัดสินใจของวิศวกร: การเลือกเทคโนโลยีที่เหมาะสมสำหรับสายการผลิตของคุณ
แมทริกซ์การตัดสินใจแบบ “If-Then”
ในท้ายที่สุด การเลือกเทคโนโลยีการปิดผนึกไม่ควรขึ้นอยู่กับความชอบส่วนตัวหรือต้นทุนเครื่องพื้นฐาน แต่ควรขึ้นอยู่กับการประเมินที่เคร่งครัดและอิงจากข้อมูลเกี่ยวกับโครงสร้างผลิตภัณฑ์และเป้าหมายการดำเนินงานของคุณโดยเฉพาะ เพื่อทำให้การตัดสินใจทางวิศวกรรมที่ซับซ้อนนี้ง่ายขึ้น ให้ใช้ตารางต่อไปนี้:
- IF หากบรรจุภัณฑ์ของคุณใช้ภาชนะที่ไม่มีฝา (ไดอะแฟรมแบบแบน), ต้องใช้ฝาปิดที่ทำจากโลหะทั้งชิ้น หรือใช้รูปทรงเรขาคณิตที่ไม่กลมอย่างสุดขั้ว… THEN การปิดผนึกด้วยระบบนำความร้อน คือโซลูชันที่ได้รับการออกแบบมาอย่างเฉพาะเจาะจงและเป็นสิ่งจำเป็นสำหรับคุณ.
- IF โรงงานของคุณต้องการความเร็วในการผลิตสูง (>100 CPM), จำเป็นต้องทำงานแบบต่อเนื่องในสายการผลิต, ใช้ฝาเกลียวพลาสติกแบบมาตรฐาน หรือต้องการประสิทธิภาพการใช้พลังงานสูงสุด… THEN การปิดผนึกด้วยระบบเหนี่ยวนำ คือตัวเลือกที่ดีที่สุดที่ไม่มีใครโต้แย้งได้.
ตามหลักการทั่วไปที่ได้รับการยอมรับอย่างกว้างขวาง: หากแผนการผลิตของคุณกำหนดว่าสายการผลิตต้องเปลี่ยนเครื่องมือมากกว่าสองครั้งต่อวัน หรือหากมาตรฐานการควบคุมคุณภาพของคุณกำหนดให้ค่าความทนทานต่อข้อบกพร่อง/การรั่วไหลต้องน้อยกว่า 0.1% คุณควรเลิกใช้แนวคิดเกี่ยวกับอุปกรณ์นำความร้อนแบบหัวเดียวแบบดั้งเดิมทันที และปรึกษาผู้เชี่ยวชาญเพื่อหาทางออกที่ครอบคลุม คู่มือการเลือกซื้อเครื่องปิดผนึกแบบเหนี่ยวนำ เพื่อปรับทิศทางงบประมาณของคุณสู่โซลูชันการผลิตที่มีระดับการอัตโนมัติสูงและมีความยืดหยุ่น.
อย่างไรก็ตาม มีจุดกระโดดทางตรรกะที่สำคัญที่ผู้จัดการโรงงานหลายคนมักมองข้าม เมื่อคุณพบว่าตัวเองต้องปรับแต่งพารามิเตอร์ด้านอุณหภูมิ ความดัน และเวลาของสถานีปิดผนึกเพียงสถานีเดียวอย่างไม่สิ้นสุด แต่ยังคงไม่สามารถบรรลุค่า OEE หรืออัตราการเกิดข้อบกพร่องตามที่ต้องการได้ ปัญหาที่แท้จริงมักไม่ใช่เครื่องปิดผนึกเอง แต่จุดคอขวดที่แท้จริงเกือบจะอยู่เสมอที่การขาดการประสานงานระหว่างขั้นตอนการบรรจุในขั้นตอนต้นน้ำกับขั้นตอนการปิดผนึกในขั้นตอนปลายน้ำ ซึ่งเรื่องนี้มีความสำคัญอย่างยิ่งสำหรับกระบวนการผลิตที่มีมูลค่าสูง หากคุณกำลังผลิตผลิตภัณฑ์ผงที่ไวต่อความเสียหาย (เช่น นมผงสำหรับทารกหรือโปรตีนเวย์) ซึ่งมีความเสี่ยงสูงต่อการระเบิดจากฝุ่นและต้องการการควบคุมปริมาณออกซิเจนตกค้างอย่างเคร่งครัด หรือหากคุณกำลังบรรจุอาหารเปียก (เช่น อาหารสัตว์เลี้ยงหรืออาหารพร้อมรับประทาน) ที่ต้องการการฆ่าเชื้อด้วยหม้อรีทอร์ตอย่างเข้มงวด การมุ่งเน้นไปที่เครื่องซีลแบบแยกส่วนเพียงอย่างเดียวเป็นสิ่งที่ไร้ประโยชน์ ผลิตภัณฑ์ที่ซับซ้อนเหล่านี้ต้องการแนวทางแบบองค์รวมที่รวมถึงการบรรจุแบบกันฝุ่น การล้างด้วยไนโตรเจนในสภาวะสุญญากาศ และการซีลที่มีความสมบูรณ์สูง ซึ่งทั้งหมดต้องทำงานร่วมกันอย่างลงตัว.
ไม่แน่ใจว่าภาชนะพิเศษของคุณจำเป็นต้องใช้การนำความร้อน หรือสามารถปรับให้เหมาะสมกับการเหนี่ยวนำความเร็วสูงได้หรือไม่?
อย่าลองเดาค่าพารามิเตอร์อีกต่อไป ส่งตัวอย่างบรรจุภัณฑ์และวัสดุของคุณมาที่ห้องปฏิบัติการบรรจุภัณฑ์ของเรา เราจะดำเนินการทดสอบการปิดผนึกแบบเฮอร์เมติก (Hermetic Seal Test) อย่างละเอียดและฟรี พร้อมทั้งจัดทำแผนปฏิบัติการที่นำไปใช้ได้จริงสำหรับสายการผลิตของคุณ.
ติดต่อทีมงานของเรา


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL