
7 ประเภทของฝาปิดขวด: การเลือกฝาปิด ขวด และเครื่องปิดฝาให้เหมาะสม
พื้นฐาน: ทำไมวัสดุของคอนเทนเนอร์จึงกำหนดชะตากรรมของระบบปิดของคุณ
ในโลกการจัดซื้อบรรจุภัณฑ์แบบ B2B มีภาพลวงตาที่อันตรายอยู่ นั่นคือความเชื่อว่าการเลือกฝาขวดเป็นเพียงการตัดสินใจด้านความสวยงามหรือฟังก์ชันพื้นฐานเท่านั้น ผู้จัดการฝ่ายจัดซื้อหลายคนมักดูแคตตาล็อกด้วยความคิดว่า “ผมต้องการฝาแบบฟลิปท็อปสีดำด้านที่ดูทันสมัย” โดยไม่เคยปรึกษากับวิศวกรฝ่ายผลิตเลย แนวคิด “ออกแบบก่อน” แบบนี้คือทางลัดที่รวดเร็วที่สุดสู่การเกิดข้อผิดพลาดในสายการผลิตอย่างรุนแรง การรั่วไหลของสินค้าในระหว่างการขนส่ง และประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ที่ลดลงอย่างรุนแรง.
นี่คือความจริงทางวิศวกรรมที่แท้จริงของอุตสาหกรรมบรรจุภัณฑ์: การปิดผนึกที่สมบูรณ์แบบและไม่รั่วซึมไม่ใช่ผลิตภัณฑ์ที่คุณสามารถซื้อได้ แต่เป็นสมการที่มีสามตัวแปรที่คุณต้องปรับสมดุล สมการนี้ประกอบด้วย: ความคลาดเคลื่อนของขนาดวัสดุตัวถัง + การออกแบบเกลียวปิด + แรงบิดในการใช้งานเครื่อง หากคุณปรับค่าตัวแปรใดตัวแปรหนึ่งในสามตัวแปรนี้ให้ไม่ตรงกัน สายการผลิตของคุณจะประสบปัญหา เช่น ขวดแตก เกลียวถูกทำลาย หรือการรั่วซึมระดับไมโคร ซึ่งส่งผลให้อายุการเก็บรักษาของผลิตภัณฑ์ลดลง.
ก่อนที่จะจัดประเภทของฝาปิดทั้ง 7 ประเภท เราต้องกำหนดหลักการสำคัญที่สุดในการบรรจุภัณฑ์ก่อน นั่นคือ: การเลือกฝาปิดของคุณขึ้นอยู่กับวัสดุฐานของภาชนะบรรจุอย่างสมบูรณ์ ทำไม? เพราะมีปัจจัยสำคัญในการผลิตที่เรียกว่า ความคลาดเคลื่อนของขนาด.
ในโลกของกระบวนการฉีดยืดเป่า (ISBM) ขวดพลาสติก PET แบบแข็งสามารถผลิตได้ด้วยความแม่นยำของค่าความคลาดเคลื่อนทางมิติที่สูงถึง ±0.1 มม. อย่างไรก็ตาม ในอุตสาหกรรมการผลิตแก้ว เนื่องจากลักษณะที่ไม่เป็นระเบียบของซิลิกาที่หลอมเหลวและพลวัตความร้อน ค่าความคลาดเคลื่อนของส่วนคอขวดแก้วอาจผันผวนได้ถึง ±0.5 มม. หรือมากกว่านั้น.
ลองคิดถึงมันเหมือนการสวมรองเท้า ขวด PET ที่มีความแม่นยำสูงก็เหมือนรองเท้าหนังแบบทางการที่ตัดเย็บอย่างสมบูรณ์แบบและแข็งตัว มันสามารถจับคู่ได้อย่างลงตัวกับหัวเข็มขัดโลหะที่แข็งและออกแบบมาอย่างซับซ้อน (การเชื่อมต่อระหว่างวัสดุแข็งกับแข็ง) ส่วนขวดแก้วนั้น ก็เหมือนเท้าที่เปลี่ยนรูปทรงไปเล็กน้อยทุกวัน หากคุณพยายามบังคับให้ฝาพลาสติกที่แข็งและไม่ยืดหยุ่นลงบนเกลียวแก้วโดยไม่มีชั้นบุฟเฟอร์ที่ยืดหยุ่นได้ มันจะล้มเหลว แก้วต้องการชั้นรองในที่หนาและนุ่ม — ชั้นบุพิเศษที่สามารถบีบอัดได้ — เพื่อเติมเต็มช่องว่างระดับไมโครสโคปิกที่คาดเดาไม่ได้ และรับประกันการปิดผนึกที่แน่นหนา ดังนั้น การเข้าใจความแข็งทางกายภาพ อัตราการขยายตัวทางความร้อน และค่าความคลาดเคลื่อนในการผลิตของขวดคุณ จึงเป็นเงื่อนไขเบื้องต้นที่ขาดไม่ได้ในการเลือกประเภทฝาปิด.
ภาชนะโลหะ: ระบบปิดผนึกแบบปกติเทียบกับระบบปิดผนึกแบบความดัน
เมื่อเปลี่ยนจากบรรจุภัณฑ์พลาสติกเป็นบรรจุภัณฑ์โลหะ (แผ่นเหล็กเคลือบดีบุกและอลูมิเนียม) แนวคิดทางวิศวกรรมจะเปลี่ยนแปลงไปอย่างรุนแรง ต่างจากพลาสติกที่มีคุณสมบัติความจำวิสโคเอลัสติกและสามารถคืนรูปได้หลังการเปลี่ยนรูป การเปลี่ยนรูปของโลหะนั้นเป็นถาวร ซึ่งนำไปสู่การเกิดขึ้นของแนวคิดเรื่องความล้าทางโลหะวิทยา ในบรรจุภัณฑ์โลหะ ระบบการปิดผนึกถูกแบ่งออกอย่างชัดเจนเป็นสองแนวทางทางเทคนิคที่แตกต่างกันอย่างสิ้นเชิง โดยพิจารณาจากความดันภายใน การนำระบบปิดผนึกแบบความดันบรรยากาศมาตรฐานมาใช้ร่วมกับระบบวาล์วความดันสูงเป็นความผิดพลาดทางตรรกะที่ร้ายแรง ซึ่งอาจนำไปสู่การลงทุนในอุปกรณ์ที่ก่อให้เกิดความเสียหายอย่างรุนแรง.
ฝาปิดแบบปกติและแบบสุญญากาศ (ฝาแบบคราวน์และฝาแบบลัก)
สำหรับสภาพแวดล้อมที่มีแรงดันบรรยากาศปกติหรือแรงดันลบระดับต่ำ ซึ่งพบได้ทั่วไปในอุตสาหกรรมเบียร์ เครื่องดื่ม และอาหารกระป๋อง ประเภทฝาปิดที่นิยมใช้มากที่สุดคือฝาแบบ Crown Caps และฝาแบบ Lug Caps (หรือที่เรียกว่าฝา Twist-Off).
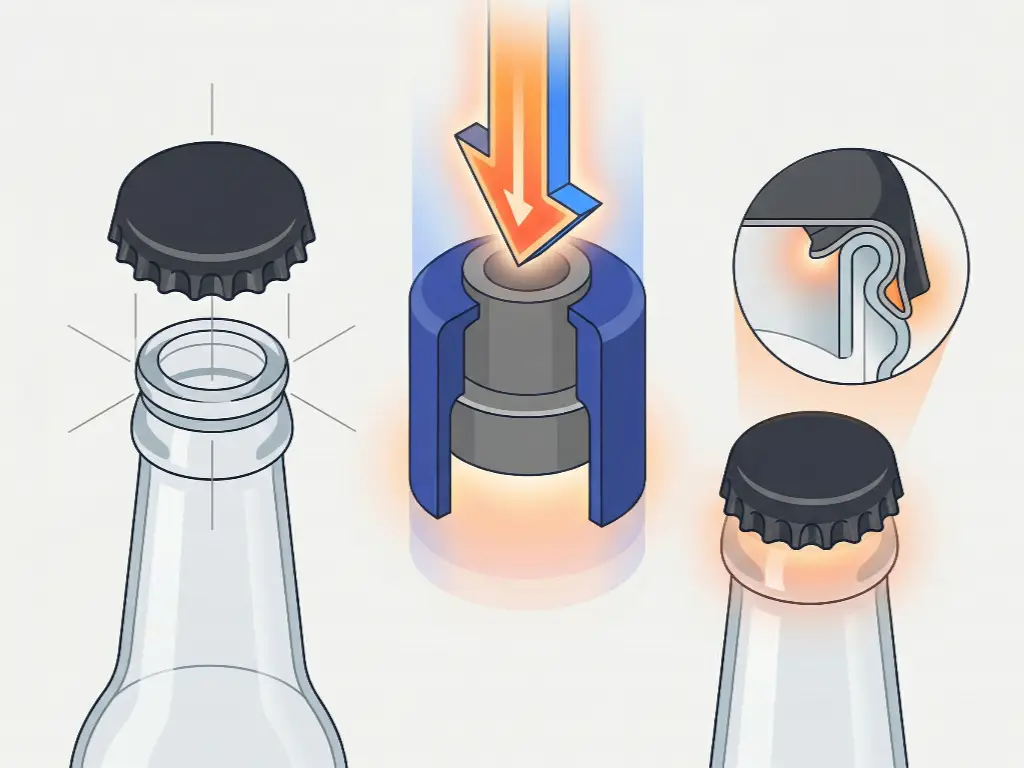
ฝาครอบแบบมงกุฎ: ฝาแบบคราวน์ ซึ่งใช้เกือบเฉพาะกับขวดเบียร์แก้วหรือขวดเครื่องดื่มอลูมิเนียม ใช้แรงกลที่แตกต่างไปอย่างสิ้นเชิงจากฝาแบบสกรู โดยใช้เครื่องปิดฝาที่ติดตั้งส่วนกดแบบระฆังทำจากเหล็กแข็งพิเศษ ภายในเวลาเพียงเศษส่วนของวินาที เครื่องจะสร้างแรงกดลงอย่างมหาศาล ในขณะที่ส่วนกดจะพับร่อง 21 ร่องของฝาเหล็กแผ่นบางให้อยู่ใต้แหวนล็อคของคอขวด เนื่องจากกระบวนการนี้อาศัยการเปลี่ยนรูปพลาสติกของโลหะ ความแม่นยำในการรับแรงกดด้านบนของเครื่องจึงต้องสูงมาก หากแรงกดลงเบี่ยงเบนไปเพียง 1 มิลลิเมตร ก็อาจทำให้การพับร่องไม่สำเร็จ (ส่งผลให้เบียร์แบน) หรือทำให้คอขวดแก้วแตกทันที.
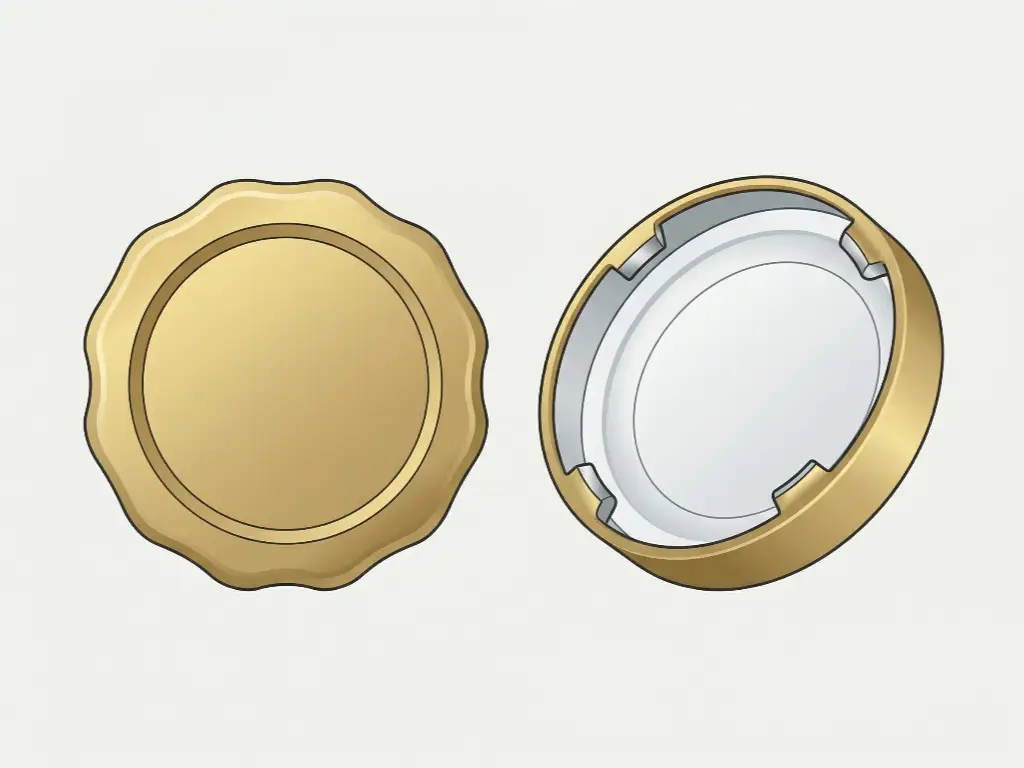
ฝาปิดล้อ (แบบบิดเปิด): ฝาแบบลั๊ก (lug caps) มักพบเห็นบนขวดแก้วสำหรับแยม ซอส และผักดอง โดยมีลั๊กโลหะ 3 ถึง 6 ตัว ที่มาต่อกับเกลียวแบบไม่ต่อเนื่องบนปากขวดแก้ว จุดเด่นทางวิศวกรรมของฝาแบบลั๊กคือต้องการเพียงการหมุน 1/4 รอบเพื่อล็อค อย่างไรก็ตาม กลไกการปิดผนึกที่แท้จริงของมันขึ้นอยู่กับหลักเทอร์โมไดนามิกส์ ผลิตภัณฑ์เหล่านี้มักถูกบรรจุขณะร้อน เมื่อผลิตภัณฑ์ภายในภาชนะที่ปิดผนึกเย็นตัวลง จะสร้างสุญญากาศที่แรงมาก สุญญากาศนี้จะดึงฝาลงด้วยแรงทางกายภาพ ทำให้ชั้นพลาสติโซลถูกบีบอัดแนบกับขอบแก้ว เพื่อสร้างการปิดผนึกแบบสุญญากาศอย่างสมบูรณ์ เครื่องปิดฝา (เครื่องปิดฝาแบบสุญญากาศไอน้ำแบบเส้นตรง) ต้องใช้แรงบิดในการปิดฝาในปริมาณที่ถูกต้องพอดี หากแรงบิดน้อยเกินไป สุญญากาศจะรั่วออก; หากแรงบิดมากเกินไป ขาโลหะจะโค้งงออย่างถาวรและหลุดพ้นจากเกลียวแก้ว ทำให้ชุดผลิตภัณฑ์นั้นเสียหาย.
ระบบความดัน (วาล์วแอโรซอล)
เมื่อก้าวเข้าสู่โลกของผลิตภัณฑ์แบบแอโรซอล (เช่น สเปรย์จัดแต่งผม สารหล่อลื่นอุตสาหกรรม และครีมโกนหนวด) “ส่วนปิด” ไม่เพียงเป็นฝาปิดธรรมดาอีกต่อไป แต่กลายเป็นชิ้นส่วนวิศวกรรมควบคุมความดันที่ซับซ้อนมาก ซึ่งเรียกว่า “วาล์วแอโรซอล” (Aerosol Valve).
วาล์วสเปรย์ต้องสามารถเก็บและควบคุมผลิตภัณฑ์ dạngของเหลวที่ผสมกับสารขับดันที่มีความระเหยสูงและอยู่ภายใต้ความดัน (เช่น LPG, บิวเทน หรือไนโตรเจนที่ถูกอัด) กระบวนการผลิต “ส่วนปิด” นี้มีความแตกต่างอย่างสิ้นเชิง โดยต้องใช้กระบวนการเฉพาะที่เรียกว่า การเติมก๊าซและกดขอบใต้ถ้วย.
ในสภาพแวดล้อมที่มีความเสี่ยงสูงเช่นนี้ เครื่องปิดผนึกไม่ได้เพียงแค่กดฝาลงเท่านั้น แต่ยังสร้างการปิดผนึกชั่วคราวบนปากกระป๋อง ฉีดสารขับดันที่ติดไฟได้ง่ายภายใต้ความดันสูงมาก และจากนั้นขยายคอลเลตโลหะภายในถ้วยวาล์วทันที เพื่อบีบมันให้ขยายออกด้านนอกจนแนบสนิทกับส่วนที่ม้วนของกระป๋องเหล็กหรือกระป๋องอลูมิเนียม การเลือกใช้วาล์วแบบแอโรซอลหมายความว่าสายการผลิตของคุณต้องได้รับการปรับปรุงให้สอดคล้องกับมาตรฐานป้องกันการระเบิด (Explosion-Proof หรือ Ex-proof) ที่เข้มงวด เครื่องปิดฝาแบบมาตรฐานไม่สามารถปรับเปลี่ยนให้ใช้งานกับระบบนี้ได้ การพยายามทำเช่นนั้นถือเป็นการละเมิดความปลอดภัยอย่างร้ายแรง อุปสรรคในการเข้าสู่ตลาดนี้ไม่ใช่เพียงค่าใช้จ่ายของวาล์วเท่านั้น แต่ยังรวมถึงค่าใช้จ่ายทุนมหาศาลที่จำเป็นสำหรับระบบนิวแมติกที่ปลอดภัยจากระเบิดและโครงสร้างพื้นฐานของห้องก๊าซด้วย.
ฝาขวดแก้ว: การจัดการกับความแข็งและความแปรปรวนของค่าความคลาดเคลื่อนที่สูง
แก้วเป็นราชาที่ไม่มีใครโต้แย้งได้ของบรรจุภัณฑ์ระดับพรีเมียม โดยครองตลาดในภาคเครื่องดื่มแอลกอฮอล์ระดับสูง น้ำมันหอมระเหย เครื่องสำอาง และยา อย่างไรก็ตาม จากมุมมองของวิศวกรบรรจุภัณฑ์ แก้วถือเป็นฝันร้ายเนื่องจากความแข็งและความไม่สม่ำเสมอ ตามแนวทางการออกแบบโครงสร้างที่กำหนดโดยสถาบันบรรจุภัณฑ์แก้ว (GPI) ความคลาดเคลื่อนทางมิติของเกลียวแก้วมีค่ากว้างกว่าพลาสติกที่ผลิตด้วยวิธีฉีดขึ้นรูปอย่างมาก นอกจากนี้ แก้วไม่มีความยืดหยุ่นเลย หากแรงบิดที่เครื่องปิดฝาใช้มากเกินไป แก้วจะไม่ยืดหยุ่น แต่จะแตกเป็นชิ้นเล็กชิ้นน้อยทันที เพื่อรับมือกับความท้าทายสองประการนี้ จึงได้มีการออกแบบประเภทฝาปิดเฉพาะเพื่อทำหน้าที่เป็นตัวดูดซับแรงกระแทกและตัวเติมช่องว่าง.
จุกไม้, จุกปิด และฝาเกลียว CT ที่มีขอบหนา
สำหรับของเหลวที่มีมูลค่าสูง เช่น ไวน์ น้ำหอม และน้ำมันหอมระเหยที่มีความกัดกร่อนสูง วัตถุประสงค์หลักของฝาปิดคือการเติมเต็มหลุมเล็กๆ และพื้นผิวที่ไม่เรียบ ซึ่งเป็นลักษณะเฉพาะของพื้นผิวแก้วที่ผลิตด้วยวิธีหล่อ.
จุกไม้คอร์กธรรมชาติและจุกโพลิเมอร์สังเคราะห์ทำงานได้โดยวิธีการบีบอัดแบบรัศมี เครื่องใส่จุกไม้คอร์กแบบพิเศษจะบีบอัดจุกให้เส้นผ่านศูนย์กลางเล็กลงกว่าเส้นผ่านศูนย์กลางภายในของขวด จากนั้นใส่จุกเข้าไป และปล่อยให้จุกขยายตัวออก กดแน่นกับผนังแก้วที่มีรูปทรงไม่สม่ำเสมอเพื่อสร้างการปิดผนึก.
สำหรับภาชนะแก้วที่มีเกลียว ฝาแบบ Continuous Thread (CT) มาตรฐานต้องติดตั้งชั้นบุภายในที่ออกแบบมาโดยเฉพาะและมีความสามารถในการบีบอัดสูง มาตรฐานทองคำในด้านนี้คือ หมวกมีชั้นพลาสติโซล. พลาสติโซล (Plastisol) เป็นเรซินเหลวที่มีส่วนผสมของพีวีซี (PVC) ซึ่งถูกเทลงในฝาโลหะและอบจนกลายเป็นซีลยางแข็ง เมื่อใช้ในกระบวนการบรรจุร้อนหรือผ่านเครื่องปิดฝาด้วยไอน้ำ พลาสติโซลจะนุ่มลงชั่วคราว เมื่อฝาถูกหมุนให้แน่น พลาสติโซลที่นุ่มลงจะไหลเข้าไปอย่างสมบูรณ์ในพื้นผิวที่ไม่สม่ำเสมอและมีลักษณะเฉพาะของขอบแก้วนั้น เมื่อเย็นลง มันจะแข็งตัวเพื่อสร้างการปิดผนึกสุญญากาศที่แน่นหนาและพอดีกับรูปทรงของแก้วอย่างสมบูรณ์ นี่คือเหตุผลทางวิศวกรรมที่แท้จริงที่ทำให้คุณได้ยินเสียง “ป๊อป” ที่สูงและน่าพึงพอใจเมื่อเปิดขวดแยมหรือซอสพาสต้าคุณภาพสูงที่ซูเปอร์มาร์เก็ต เสียงนั้นคือหลักฐานทางเสียงที่แสดงถึงการปิดผนึกสุญญากาศที่สมบูรณ์แบบระหว่างพลาสติโซลกับแก้ว.
ระบบฝาปิดอลูมิเนียม ROPP และระบบเปิดแบบบิด/หมุน
เมื่อต้องจัดการกับเครื่องดื่มแอลกอฮอล์ ไวน์ และเครื่องดื่มมีก๊าซในขวดแก้ว มาตรฐานของอุตสาหกรรมคือฝาอลูมิเนียมแบบ Roll-On Pilfer-Proof (ROPP) การเข้าใจว่าฝา ROPP ทำงานอย่างไร จำเป็นต้องมีการเปลี่ยนแปลงพื้นฐานในวิธีที่คุณมองต่อฝาปิดแบบเกลียว.
นี่คือความจริงที่โหดร้าย: เมื่อฝา ROPP ถูกติดตั้งลงบนขวดแก้วในสายการผลิต ฝาดังกล่าวจะไม่มีเกลียวเลย. มันเป็นเพียงเปลือกอลูมิเนียมที่เรียบลื่นและไม่มีเกลียวเท่านั้น.
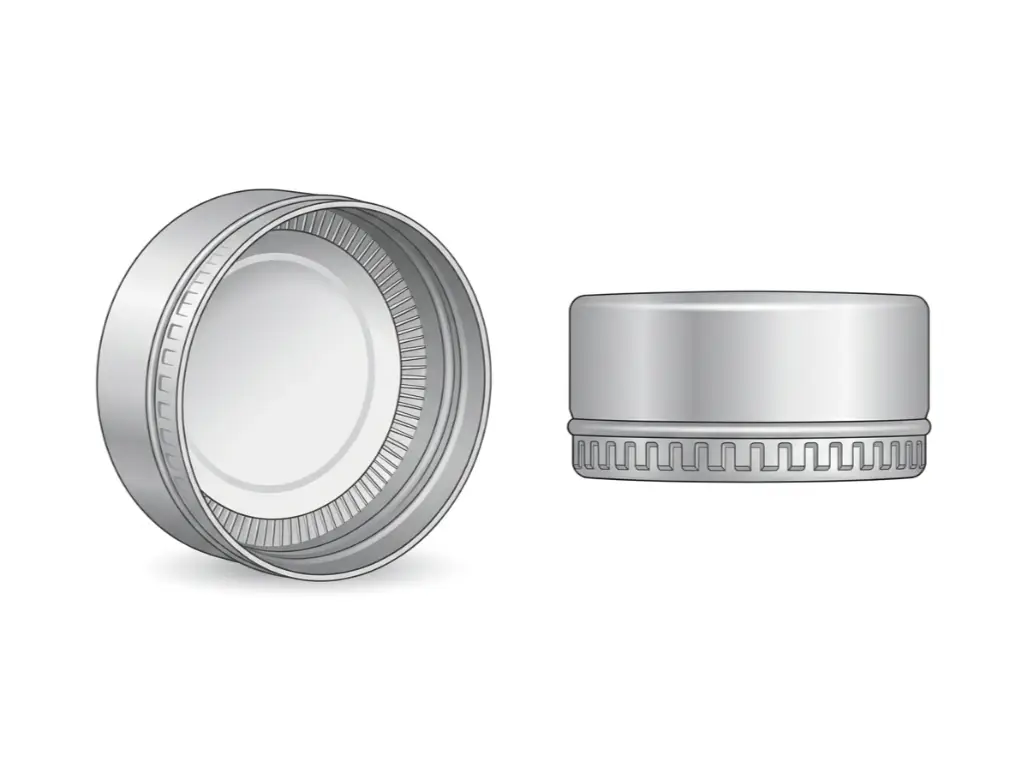
ความมหัศจรรย์และความท้าทายทางวิศวกรรมระดับสูงนั้นอยู่ที่ส่วนหัวของเครื่องปิดฝา ROPP อย่างสมบูรณ์ เมื่อเปลือกอลูมิเนียมที่เรียบเนียนวางลงบนขวดแก้ว ส่วนหัวปิดฝาจะเคลื่อนลงมา ภายในส่วนหัวนี้ บล็อกแรงดันที่ทำงานด้วยสปริงจะกดลงอย่างแน่นเพื่อบีบไลเนอร์ให้แนบสนิทกับขอบแก้ว ในเวลาเดียวกัน ชุด “ลูกกลิ้งเกลียว” ที่หมุนอยู่จะดันอลูมิเนียมที่นุ่มเข้าไปด้านในด้วยกลไก โดยติดตามร่องเกลียวที่มีอยู่บนแก้วและกลิ้งอลูมิเนียมให้ตรงกับร่องเกลียวนั้นอย่างสมบูรณ์ ชุด “ลูกกลิ้งพับ” อีกชุดหนึ่งจะเคลื่อนตัวใต้แหวนล็อกแก้วเพื่อสร้างแถบป้องกันการเปิดโดยไม่ได้รับอนุญาต.
กระบวนการนี้ถือเป็นการทดสอบขั้นสุดท้ายสำหรับการปรับเทียบเครื่อง หากแรงดันสปริงส่วนบนถูกตั้งไว้สูงเกินไป คอแก้วที่แข็งจะแตกเป็นชิ้นเล็กชิ้นน้อยที่อันตรายทันทีบนสายการผลิต ส่วนหากลูกกลิ้งเกลียวถูกตั้งไว้หลวมเกินไป ฝาจะหมุนได้อย่างอิสระและเกิดการรั่ว ดังนั้น การซื้อฝา ROPP จึงเป็นเรื่องรองเท่านั้น การลงทุนที่แท้จริงอยู่ที่ระบบสปินเดิลปิดฝา ROPP ที่มีความซับซ้อนสูงและได้รับการปรับเทียบอย่างแม่นยำ.
ขวด PET และขวดพลาสติกแข็ง: เกลียวที่แม่นยำสำหรับระบบความเร็วสูง
โพลีเอทิลีน เทเรฟทาเลต (PET) เป็นโครงสร้างหลักที่สำคัญที่สุดของอุตสาหกรรมเครื่องดื่ม ผลิตภัณฑ์ดูแลส่วนบุคคล และสารเคมีในครัวเรือนสมัยใหม่ เนื่องจาก PET ผลิตด้วยกระบวนการฉีดยืดเป่า (injection stretch blow-molding) ทำให้ส่วนคอขวด (บริเวณที่มีเกลียว) มีความแม่นยำสูงมาก ซึ่งช่วยให้สามารถดำเนินการปิดฝาด้วยความเร็วสูงและแรงบิดสูงได้ ความแม่นยำสูงนี้มาพร้อมกับความต้องการในการผลิตปริมาณสูง เมื่อใช้ PET จุดเน้นทางวิศวกรรมจะเปลี่ยนไปสู่การเพิ่มอัตราการผลิตขวดต่อนาที (BPM) ให้สูงสุด และบูรณาการระบบจ่ายของเหลวที่ซับซ้อนโดยไม่ก่อให้เกิดการติดขัดในสายการผลิต.
ฝาปิด CT แบบมาตรฐาน, ฝาปิดป้องกันเด็ก (CRC) และฝาปิดแสดงการเปิด (TE)
ฝาพลาสติกแบบเกลียวต่อเนื่องมาตรฐาน (CT) และฝาปิดแบบป้องกันการเปิด (TE) ใช้ได้ดีกับขวด PET แถบ TE ทำงานโดยอาศัยปฏิสัมพันธ์ทางกลเฉพาะ: เมื่อหมุนฝาให้แน่นลงบนขวด แถบ TE ต้องเลื่อนผ่าน “วงล็อก” ที่กำหนดไว้บนคอขวด PET วัสดุ PET ต้องมีความแข็งพอที่จะดันแถบผ่านวงล็อกได้ โดยไม่ให้คอขวดโค้งงอหรือยุบตัวเข้าด้านใน.
อย่างไรก็ตาม ความท้าทายทางวิศวกรรมที่แท้จริงเกิดขึ้นกับระบบปิดที่ป้องกันเด็ก (CRC) ซึ่งมักใช้ในผลิตภัณฑ์ยาและสารเคมีอันตราย อุตสาหกรรมบรรจุภัณฑ์สมัยใหม่กำลังผลักดันแนวคิด “Lightweighting” อย่างจริงจัง คือการลดน้ำหนักของขวด PET เพื่อประหยัดต้นทุนเรซินและเพิ่มประสิทธิภาพด้านความยั่งยืน ซึ่งก่อให้เกิดความขัดแย้งทางกลไกที่รุนแรง.
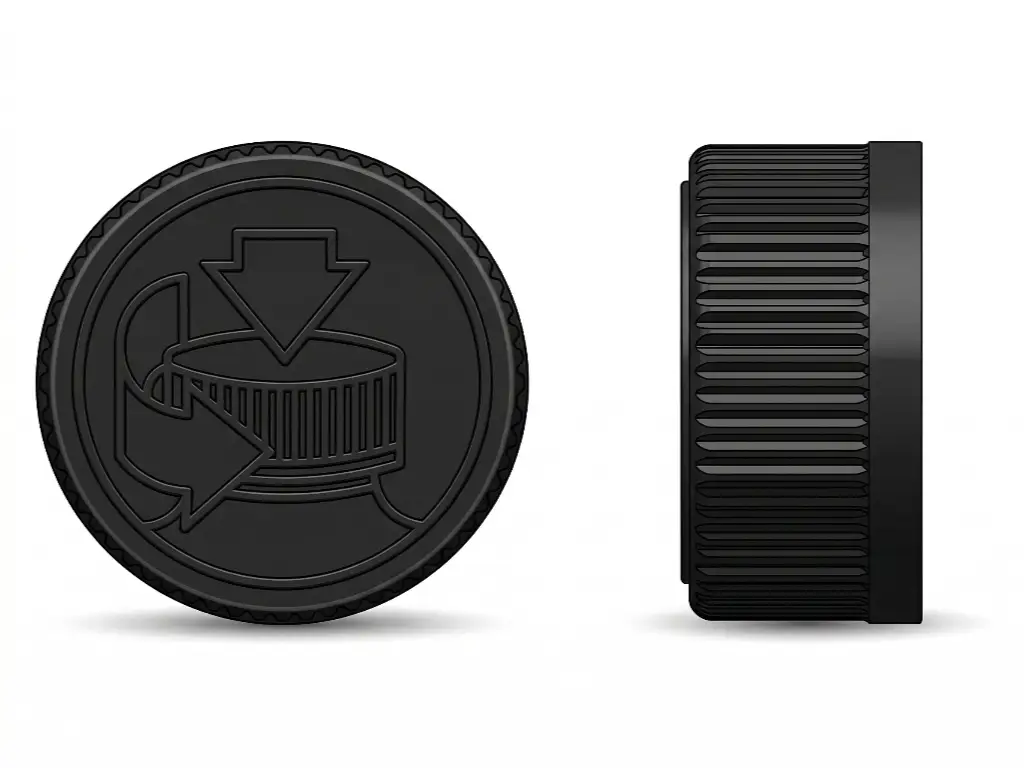
ฝา CRC แบบมาตรฐานใช้กลไก “กดลงและหมุน” ซึ่งประกอบด้วยเปลือกนอกและเปลือกในที่มีเกลียว ซึ่งเชื่อมต่อกันด้วยชุดฟันเฟืองที่ล็อคกันด้วยสปริง เพื่อให้ฟันเฟืองเหล่านี้เข้ากันและหมุนฝาลงบนขวดได้อย่างถูกต้อง เครื่องปิดฝาอัตโนมัติต้องใช้แรงบิดที่มหาศาล แรงโหลดด้านบน 40 ถึง 50 ปอนด์ ตรงลงสู่คอขวด.
ผู้ซื้อที่ไม่มีความเชี่ยวชาญมักคิดว่า “PET แข็งพอแล้ว” นี่เป็นความผิดพลาดที่ร้ายแรงมาก หากคุณใช้แรงกดจากด้านบนแบบไดนามิก 50 ปอนด์ กับขวด PET ที่ถูกออกแบบให้น้ำหนักเบาอย่างสุดขีด โครงสร้างทั้งหมดจะเกิดปรากฏการณ์ “Buckling” ซึ่งขวดจะยุบตัวลงอย่างรุนแรงและถูกบดขยี้เหมือนกระป๋องน้ำอัดลมบนสายพานลำเลียง หากผลิตภัณฑ์ของคุณต้องการใช้ฝาปิดแบบ CRC คุณต้องร่วมมือกับวิศวกรเพื่อเสริมความแข็งแรงให้กับขวด รูปทรงของไหล่ และรวมตัวที่แข็งแรงและหนาขึ้น วงแหวนรองรับคอ เพื่อดูดซับและกระจายแรงกระแทกอย่างรุนแรงจากด้านบนที่เกิดจากเครื่องปิดฝา.
ปั๊มจ่ายและเครื่องพ่นแบบกด
สำหรับโลชั่น แชมพู และน้ำยาทำความสะอาดพื้นผิวในบ้านที่มีความหนืดสูง ฝาปิดแบบมาตรฐานถูกแทนที่ด้วยปั๊มจ่ายและหัวสเปรย์แบบทริกเกอร์ที่ซับซ้อน แม้ว่าอุปกรณ์เหล่านี้จะมอบความสะดวกสบายที่เหนือกว่าให้กับผู้บริโภค แต่ก็ก่อให้เกิดปัจจัยที่ควบคุมได้ยากในกระบวนการผลิตอัตโนมัติ.
พารามิเตอร์สำคัญในที่นี้คือท่อจุ่มภายใน (Dip Tube) ก่อนอื่น “การตัดท่อจุ่ม” (ไม่ว่าจะเป็นการตัดแบบ V หรือมุมเอียง) และความยาวที่แม่นยำของมันต้องสอดคล้องอย่างสมบูรณ์กับรูปทรง “ดันขึ้น” ภายในของฐานขวด PET หากไม่สอดคล้องกัน ปั๊มจะไม่สามารถดูดผลิตภัณฑ์ราคาแพงส่วนสุดท้ายได้ ซึ่งอาจนำไปสู่การร้องเรียนจากผู้บริโภคอย่างรุนแรง.
ประการที่สอง ท่อจุ่มที่ยาวและโค้งเหล่านี้เป็นปัญหาใหญ่สำหรับสายการผลิตอัตโนมัติ ในกระบวนการบรรจุภัณฑ์ความเร็วสูง ฝาปิดต้องถูกจัดเรียงและวางในทิศทางที่ถูกต้องภายในถังจัดเรียงฝาแบบสั่นหรือแบบแรงเหวี่ยง ก่อนที่จะเลื่อนลงทางรางไปยังหัวปิดฝา ท่อจุ่มที่ยาวเหล่านี้มักจะพันกันอยู่เสมอ ทำให้เกิดการติดขัดอย่างรุนแรงในถังจัดเรียงฝา จนทำให้สายการผลิตทั้งสายที่มีมูลค่าหลายล้านดอลลาร์ต้องหยุดทำงานอย่างกะทันหัน หากท่านเลือกใช้ปั๊มจ่าย ท่านไม่สามารถลดต้นทุนด้านอุปกรณ์ได้; ผู้จัดจำหน่ายเครื่องจักรของท่านต้องมีความเชี่ยวชาญด้านเทคโนโลยีการคัดแยกที่ป้องกันการติดขัด ซึ่งได้รับการออกแบบมาโดยเฉพาะสำหรับท่อที่ยื่นออกมา.
ขวด PE และขวดบีบที่ยืดหยุ่น: การแก้ปัญหาการบรรจุจากด้านบน
โพลีเอทิลีนความหนาแน่นสูง (HDPE) และโพลีเอทิลีนความหนาแน่นต่ำ (LDPE) เป็นวัสดุที่นิยมใช้เมื่อผู้บริโภคต้องการบีบผลิตภัณฑ์ออกมาจากขวด เช่น ผลิตภัณฑ์ล้างหน้า โลชั่นบำรุงผิว น้ำผึ้ง และซอสมะเขือเทศ ความขัดแย้งทางวิศวกรรมหลักในที่นี้ชัดเจนมาก: ขวดถูกออกแบบมาโดยเจตนาให้มีความนุ่มและยืดหยุ่น แต่เครื่องจักรอุตสาหกรรมที่จำเป็นสำหรับการปิดผนึกขวดกลับทำงานด้วยแรงที่รุนแรงและไม่ยอมผ่อนปรน นอกจากนี้ วัสดุ PE ยังมีความไวสูงต่อความเปลี่ยนแปลงทางเทอร์โมไดนามิกส์ที่รุนแรงระหว่างการขนส่งทั่วโลก.
ฝาปิดแบบสแนป-ท็อป, ฟลิป-ท็อป และฝาปิดแบบยึดด้วยแรงเสียดทาน
เพื่อช่วยให้ผู้บริโภคสามารถใช้งานด้วยมือเดียวได้อย่างสะดวกสบายขณะอาบน้ำหรือในครัว ขวด PE แบบบีบจึงมักใช้ฝาแบบ Snap-Top, Flip-Top หรือ Mushroom ต่างจากฝาเกลียว ฝาเหล่านี้ไม่จำเป็นต้องใช้แรงบิดในการหมุน แต่ถูกติดตั้งโดยเครื่องที่เรียกว่า Snap Capper หรือ Press-On Capper ซึ่งใช้แรงกระแทกโดยตรงเพื่อ “ตบ” หรือกดฝาลงบนคอขวดในแนวตั้ง.

นี่ก็นำเราสู่ปัญหาของระบบ Top-Load แล้วครับ จะทำอย่างไรเพื่อใช้แรงแนวตั้งที่มหาศาลกับขวดที่ออกแบบมาเพื่อให้ยุบตัวได้? คำตอบอยู่ที่ วงแหวนรองรับคอ. ตรงใต้ส่วนเกลียว (หรือส่วนสแนปบีด) ของขวด PE ต้องมีวงพลาสติกที่นูนออกมาอย่างชัดเจน แข็งแรง และยื่นออกมา ในสายการผลิตระดับมืออาชีพ เครื่องปิดฝาจะมี “อุปกรณ์จับคอขวด” แบบกลไกเฉพาะทาง หรือล้อรูปดาว ที่เลื่อนเข้าไปใต้วงรองรับนี้โดยตรง เมื่อกระบอกลมกระแทกฝาแบบสแนปลงด้านล่าง แรงกระแทกอันรุนแรงนี้จะถูกดูดซับทั้งหมดโดยตัวจับของเครื่องที่จับวงแหวนคอขวดที่แข็งแรงไว้ ทำให้แรงไม่ส่งผ่านไปยังตัวขวดที่นุ่มด้านล่างเลย หากไม่มีความสอดคล้องที่แม่นยำระหว่างเครื่องกับขวด การใช้เครื่องปิดฝาแบบสแนปกับขวด PE ก็เหมือนกับการเหยียบลงบนแอคคอร์เดียนที่ว่างเปล่า ขวดจะยุบตัวทันที ทำให้โลชั่นหกกระจายทั่วพื้นห้องคลีนรูมของคุณ.
ความเสี่ยงจากการรั่วของซีล: การขยายตัวทางความร้อนและการปิดผนึกด้วยคลื่นแม่เหล็กไฟฟ้า
ภัยคุกคามที่ร้ายแรงที่สุดต่อขวด PE แบบยืดหยุ่นไม่ได้เกิดขึ้นในโรงงาน แต่เกิดขึ้นภายในตู้คอนเทนเนอร์ขนส่งที่มีอุณหภูมิ 60°C (140°F) ซึ่งกำลังแล่นข้ามมหาสมุทรแปซิฟิก ภัยคุกคามนี้เกิดจากความไม่สอดคล้องกันของสัมประสิทธิ์การขยายตัวทางความร้อน.
มักแล้ว ขวด PE ที่ยืดหยุ่นจะถูกใช้ร่วมกับฝาปิด Polypropylene (PP) ที่แข็งตัว PP และ PE ขยายตัวและหดตัวด้วยอัตราที่ต่างกันอย่างสิ้นเชิงเมื่อถูกความร้อนสูง ระหว่างการขนส่งทั่วโลก ความร้อนที่รุนแรงทำให้คอขวด PE นุ่มลงและขยายตัวแตกต่างจากฝา PP ซึ่งก่อให้เกิดปรากฏการณ์ “Creep” และในที่สุดนำไปสู่ปรากฏการณ์ที่เรียกว่า “Back-off” ซึ่งฝาที่เคยถูกขันให้แน่นจะคลายตัวออกเอง ส่งผลให้เกิดการรั่วไหลอย่างรุนแรงและสูญเสียสินค้าในระดับพาเลท.
แม้ว่าการป้องกันทางกลพื้นฐาน เช่น ซีลภายในแบบ “Crab’s Claw” (ริมพลาสติกที่ยืดหยุ่นซึ่งยึดติดกับด้านในของคอขวด) จะให้การป้องกันได้บ้าง แต่ยังไม่เพียงพอต่อความเครียดทางความร้อนที่รุนแรง ทางออกทางวิศวกรรม B2B ที่ดีที่สุด มาตรฐานทองคำที่แท้จริงสำหรับการขนส่งระหว่างประเทศ คือ การปิดผนึกด้วยคลื่นเหนี่ยวนำ.
การปิดผนึกด้วยระบบเหนี่ยวนำไม่พึ่งพาเกลียวเชิงกลเพื่อกักเก็บของเหลว แต่ใช้หลักการแม่เหล็กไฟฟ้า แผ่นรองปิดผนึกแบบเหนี่ยวนำพิเศษ (ประกอบด้วยกระดาษเยื่อไม้ แว็กซ์ แผ่นอลูมิเนียมฟอยล์ และชั้นโพลิเมอร์สำหรับปิดผนึกด้วยความร้อน) จะถูกวางไว้ภายในฝา หลังจากที่ฝาถูกขันให้แน่นกับขวด PE ขวดจะถูกส่งผ่านใต้หัวเครื่องปิดผนึกด้วยระบบเหนี่ยวนำ เครื่องจะปล่อยสนามแม่เหล็กไฟฟ้าความถี่สูง ซึ่งสร้างกระแสไฟฟ้าวนในแผ่นอลูมิเนียมฟอยล์ สิ่งนี้ทำให้ฟอยล์ร้อนขึ้นทันที ทำให้ชั้นโพลิเมอร์ละลายและติดเข้ากับปากขวด PE โดยตรง คุณไม่ได้เพียงแค่ปิดขวดอีกต่อไป แต่กำลังดำเนินการเชื่อมพลาสติกในระดับโมเลกุล ซึ่งสร้างชั้นกั้นที่ปิดสนิทและสามารถตรวจจับการเปิดได้ โดยไม่ได้รับผลกระทบจากแรงดึงกลับ การสั่นสะเทือน และการขยายตัวจากความร้อน จึงรับประกันการขนส่งที่ป้องกันการรั่วซึมได้ 100%.
แมทริกซ์ทางวิศวกรรม: การปรับให้สอดคล้องกันระหว่างขวด ฝา ค่าใช้จ่ายในการลงทุน (CapEx) และเครื่องจักร
หลังจากที่ได้วิเคราะห์ความสัมพันธ์ที่ซับซ้อนระหว่างฟิสิกส์ของวัสดุ แรงบิด และพลศาสตร์ความร้อนแล้ว ก็ถึงเวลาที่จะนำข้อมูลเหล่านี้มาสังเคราะห์เป็นหลักการจัดซื้อ B2B ที่สามารถนำไปปฏิบัติได้จริง ตารางด้านล่างนี้ช่วยเชื่อมช่องว่างระหว่างความสวยงามของบรรจุภัณฑ์กับความเป็นจริงในสายการผลิต โดยรับประกันว่าค่าใช้จ่ายลงทุน (CapEx) ของคุณจะมุ่งเน้นไปที่เครื่องจักรที่เหมาะสมกับชุดบรรจุภัณฑ์และฝาปิดเฉพาะของคุณ.
| วัสดุของขวด | ประเภทฝาครอบหลัก | แรงปิดทับหลัก | ค่าใช้จ่ายในการผลิตแม่พิมพ์และปริมาณสั่งซื้อขั้นต่ำ (MOQ) | เครื่องปิดฝาที่แนะนำ |
|---|---|---|---|---|
| แก้ว (ความแข็งสูง, ความคลาดเคลื่อนต่ำ) | ฝาปิดล้อที่มีชั้นพลาสติโซล / อลูมิเนียม ROPP | แรงบิดที่แม่นยำ / แรงกดด้านข้าง | ต่ำ (มาตรฐาน) / สูง (พิมพ์นูนตามสั่ง) | เครื่องปิดฝาแบบไอน้ำและสุญญากาศ / โรลเลอร์แกนหมุน ROPP |
| PET (แข็ง, ความแม่นยำสูง) | CT / CRC มาตรฐาน (ป้องกันเด็ก) | แรงบิดแบบหมุน + แรงกดด้านบนสูงสุด | ต่ำ (ส่วนปลายคอที่ปรับมาตรฐาน) | เครื่องปิดฝาแบบหมุนความเร็วสูง (พร้อมระบบควบคุมแรงบิด) |
| PE/HDPE (แบบยืดหยุ่นและบีบได้) | ระบบจ่ายแบบ Snap-Top / Flip-Top | แรงกระแทกแนวตั้ง (แบบกดติด) | ระดับกลางถึงสูง (บานพับแม่พิมพ์ที่ซับซ้อน) | เครื่องปิดฝาแบบสแนปด้วยระบบลม (ต้องใช้ระบบจับคอขวด) |
| กระป๋องวัสดุผสม/กระป๋องเหล็กเคลือบดีบุก | ฝาที่มีรอยต่อ / ฟอยล์ที่ลอกออกได้ | การบีบด้วยรอยต่อสองชั้น | สูง (ต้องสั่งซื้อในปริมาณขั้นต่ำสูง) | เครื่องปิดผนึกกระป๋องแบบสุญญากาศ/การล้างด้วยไนโตรเจน |
ข้อสรุปของหัวหน้าวิศวกร: อย่าเชื่อใน “ความสมบูรณ์แบบที่นิ่ง” ของฝาตัวอย่างที่ปิดด้วยมือบนโต๊ะทำงานของคุณ การทดสอบระบบบรรจุภัณฑ์ที่แท้จริงจะเกิดขึ้นเฉพาะเมื่อทำงานที่ความเร็ว 300 ขวดต่อนาที (BPM) หลังจากเครื่องทำงานต่อเนื่องเป็นเวลาแปดชั่วโมงจนเครื่องร้อนเต็มที่ ก่อนลงนามในสัญญาซื้ออุปกรณ์ใดๆ คุณต้องเรียกร้องให้มีการทดสอบอย่างเข้มงวด FAT (การทดสอบรับมอบจากโรงงาน) จากผู้จัดหาเครื่องจักรของคุณ โดยใช้ขวด ฝา และของเหลวจำลองของคุณเอง ให้กำหนดเงื่อนไขในสัญญาประสิทธิภาพที่เข้มงวด โดยอิงตาม OEE (ประสิทธิภาพโดยรวมของอุปกรณ์) และอัตราการเสียที่ใกล้ศูนย์ หากผู้จัดหาปฏิเสธที่จะดำเนินการ FAT อย่างครบถ้วน ให้ยุติความสัมพันธ์ทันที.
ความมุ่งมั่นอย่างไม่ลดละต่อความน่าเชื่อถือทางวิศวกรรมและการตรวจสอบ FAT อย่างเข้มงวดนี้ คือเหตุผลหลักที่ทำให้ผู้ผลิต SME ผู้รับจ้างผลิตชั้นนำ และแบรนด์ผลิตภัณฑ์โภชนาการมูลค่าสูงในกว่า 100 ประเทศไว้วางใจ Levapack สำหรับสายการผลิตบรรจุภัณฑ์ที่สำคัญที่สุดของพวกเขา.
เมื่อคุณกำลังปิดผนึกสายการผลิตผงที่เสี่ยงต่อการระเบิดด้วยระบบล้างด้วยไนโตรเจน, ตั้งค่าเครื่องชั่งหลายหัวความเร็วสูงสำหรับถั่วคุณภาพสูง หรือต้องการการปิดผนึกที่ปราศจากข้อผิดพลาดสำหรับการบรรจุอาหารสัตว์เลี้ยงแบบกระป๋องเปียก ขอบเขตความผิดพลาดของคุณคือศูนย์ Levapack ไม่เพียงแต่ขายเครื่องจักร แต่ยังออกแบบและพัฒนาโซลูชันแบบครบวงจร ด้วยประสบการณ์ 18 ปีในด้านการผลิตเครื่องจักรบรรจุภัณฑ์เฉพาะทาง ศูนย์ผลิต CNC ของเราที่มีพื้นที่ 4,000 ตารางเมตร สามารถผลิตชิ้นส่วนด้วยระดับความแม่นยำสูงถึง 2ºm.
ด้วยการผสานเทคโนโลยีเซอร์โวระดับชั้นนำจาก Siemens และ Schneider เข้ากับเครื่องปิดฝา เครื่องปิดรอยต่อ และเครื่องบรรจุของเรา เรารับประกันการควบคุมแรงบิดที่แม่นยำและการจัดการแรงโหลดสูงสุดที่จำเป็นสำหรับทุกประเภทฝาปิดที่กล่าวถึงในคู่มือนี้ ไม่ว่าคุณจะทำงานกับฝาแก้วแบบ lug cap ที่บอบบาง ฝา PET CRC ความเร็วสูง หรือการปิดผนึกกระป๋องอลูมิเนียมที่ซับซ้อน เราให้การรับประกัน 16 เดือนที่นำหน้าในอุตสาหกรรมสำหรับสายการผลิตอัตโนมัติของเรา และจัดให้มีการทดสอบ FAT ที่โปร่งใสอย่างเต็มที่ พร้อมบันทึกวิดีโอ ก่อนที่เครื่องของคุณจะออกจากโรงงานของเรา.
อย่าคาดเดาเรื่องค่าใช้จ่ายในการลงทุน (CapEx) อีกต่อไป และอย่าเสี่ยงต่ออายุการเก็บรักษาของผลิตภัณฑ์ของคุณ นำชุดขวดและฝาที่ท้าทายที่สุดของคุณมาให้เราวันนี้ และให้ทีมวิศวกรของเราที่มีประสบการณ์ด้านการประกอบแบบแม่นยำกว่า 15 ปี ออกแบบสายการผลิตบรรจุภัณฑ์ที่สมบูรณ์แบบ ซึ่งแบรนด์ของคุณสมควรได้รับ.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL