
การบูรณาการสายการผลิตบรรจุภัณฑ์: คู่มือครบถ้วนสำหรับการสร้างระบบการผลิตที่ชาญฉลาดยิ่งขึ้น
การบูรณาการสายการผลิตบรรจุภัณฑ์คืออะไร?
การบูรณาการสายการผลิตบรรจุภัณฑ์ หมายถึงการเชื่อมต่อเครื่องบรรจุภัณฑ์หลายเครื่อง — การเติม การปิดผนึก การติดฉลาก การตรวจสอบ การบรรจุกล่อง และการจัดเรียงบนพาเลท — เข้าเป็นระบบการผลิตอัตโนมัติเดียวที่ทำงานประสานกัน ซึ่งไม่เหมือนกับการอัตโนมัติ การอัตโนมัติทำให้เครื่องหนึ่งเครื่องทำงานได้ด้วยตัวเอง ส่วนการบูรณาการทำให้เครื่องห้า เครื่องแปด หรือเครื่องสิบสองเครื่องทำงาน ด้วยกัน โดยไม่ชนกัน.
ลองนึกถึงวงออร์เคสตราดูสิ นักดนตรีแต่ละคนสามารถเล่นดนตรีได้คนเดียว แต่หากไม่มีผู้ควบคุมวง ไม่มีโน้ตเพลงที่ทุกคนใช้ร่วมกัน และไม่มีการซ้อมการเปลี่ยนผ่านระหว่างเพลง คุณก็จะไม่ได้ยินซิมโฟนี — แต่จะได้ยินเพียงเสียงรบกวนเท่านั้น บนสายการผลิตบรรจุภัณฑ์ สายพานลำเลียงเปรียบเสมือนไม้บาตอง PLC คือผู้ควบคุมวง และเครื่องทุกเครื่องคือเครื่องดนตรีที่ต้องเข้าและออกในจังหวะที่ถูกต้องพอดี.
สายการผลิตที่บูรณาการอย่างดีจะรู้เมื่อใดควรเร่งความเร็ว เมื่อใดควรปรับความเร็วให้คงที่ และเมื่อใดควรหยุด — และมันทำทั้งสามสิ่งนี้ได้โดยไม่ต้องมีการแทรกแซงจากมนุษย์.
สายการผลิตบรรจุภัณฑ์อาหารทั่วไปประกอบด้วยอุปกรณ์ตั้งแต่ 5 ถึง 12 เครื่อง หากดำเนินการเครื่องจักรเหล่านั้นเป็นหน่วยอิสระ — โดยให้พนักงานย้ายผลิตภัณฑ์จากสถานีหนึ่งไปยังสถานีถัดไปด้วยมือ — สายการผลิตดังกล่าวอาจต้องการพนักงาน 3 ถึง 6 คนต่อกะ เพียงเพื่อจัดการการย้ายผลิตภัณฑ์เท่านั้น แต่หลังจากมีการบูรณาการ สายการผลิตเดียวกันนี้มักต้องการพนักงานเพียง 1 หรือ 2 คนเท่านั้น หน้าที่ของพนักงานจึงเปลี่ยนจากการจัดการวัสดุไปเป็นการตรวจสอบคุณภาพ ความแตกต่างนี้ส่งผลให้งบประมาณแรงงาน ความสามารถในการผลิตสูงสุด และมาตรฐานคุณภาพขั้นต่ำของโรงงานเปลี่ยนแปลงไป.
การบูรณาการสายการผลิตยังรวมถึงระบบควบคุม โปรโตคอลการสื่อสาร สถาปัตยกรรมข้อมูล และการออกแบบกระบวนการผลิต ส่วนต่อไปนี้จะอธิบายถึงองค์ประกอบของสายการผลิตที่บูรณาการ วิธีการทำงานของเทคโนโลยีดังกล่าว วิธีวางแผนโครงการ ข้อผิดพลาดที่ควรหลีกเลี่ยง และวิธีการประเมินว่าการบูรณาการนั้นมีความคุ้มค่าทางการเงินสำหรับธุรกิจของคุณหรือไม่.
ส่วนประกอบหลักของสายการผลิตบรรจุภัณฑ์แบบบูรณาการ
ก่อนที่จะออกแบบสายการผลิตแบบบูรณาการ คุณต้องเข้าใจเขตการทำงานต่าง ๆ ของมัน หลักการหนึ่งที่ต้องนำไปใช้ตลอดทั้งส่วนนี้คือ: ปริมาณการส่งข้อมูลจริงของสายการสื่อสารไม่ได้ถูกกำหนดโดยเครื่องที่เร็วที่สุด แต่ถูกกำหนดโดยลิงก์ที่ช้าที่สุด — และขึ้นอยู่กับว่าอินเทอร์เฟซระหว่างลิงก์สามารถจัดการกับความแตกต่างของความเร็วได้หรือไม่. ทุกโซนด้านล่างนี้ต้องสอดคล้องกับโซนที่อยู่ก่อนและหลังในสามด้าน ได้แก่ ความสูงทางกายภาพ ความเร็วการส่งผ่าน และโปรโตคอลการสื่อสาร.
การป้อนและวัดปริมาณผลิตภัณฑ์
ขั้นตอนนี้เริ่มต้นจากที่นี่ หากทำขั้นตอนนี้ผิด ปัญหาทั้งหมดที่เกิดขึ้นในขั้นตอนต่อไปจะย้อนกลับมาจากขั้นตอนนี้ รูปแบบผลิตภัณฑ์ที่แตกต่างกันต้องการวิธีการป้อนข้อมูลที่แตกต่างกันอย่างพื้นฐาน:
- สารแข็งที่ไหลได้อย่างอิสระ (เมล็ดกาแฟ, ถั่ว, ขนมหวาน) ใช้ร่วมกับลิฟต์ถังหรือเครื่องป้อนแบบสั่น เครื่องชั่งหลายหัวให้ความแม่นยำ ±0.5 กรัมที่ความเร็วสูง — เป็นตัวเลือกมาตรฐานสำหรับสายการผลิตอาหารว่างและอาหารแห้ง.
- ผง (นมผง, ผงโปรตีน, แป้ง) ต้องใช้ระบบลำเลียงแบบสกรูหรือระบบลำเลียงด้วยสุญญากาศ มีสามปัญหาหลัก ได้แก่ การควบคุมฝุ่น การป้องกันความชื้น และความแปรปรวนของความหนาแน่น เครื่องบรรจุแบบสกรูสามารถรักษาความแม่นยำได้ ±1–2 กรัม เมื่อความหนาแน่นรวมของผงคงที่ แต่ความแม่นยำจะลดลงอย่างมากหากผงเกิดการตกตะกอนหรือจับตัวเป็นก้อน.
- ของเหลวที่มีความหนืดและสารกึ่งเหลว (น้ำซอส, แยม, เนยถั่ว, อาหารสัตว์เลี้ยง) จำเป็นต้องใช้เครื่องบรรจุแบบลูกสูบหรือปั๊มโพรงก้าวหน้า ความเสถียรของความหนืดเป็นปัจจัยสำคัญที่กำหนดความสำเร็จหรือความล้มเหลวของระบบนี้ — ผลิตภัณฑ์ที่มีลักษณะการไหลเหมือนน้ำผึ้งในฤดูร้อนและเหมือนเนื้อครีมในฤดูหนาว จะทำให้ระบบบรรจุใด ๆ ที่ไม่ได้ออกแบบมาสำหรับช่วงความหนืดดังกล่าวทำงานไม่ได้.
- สารแข็งที่เปราะบาง (คุกกี้, ชิปส์, ผลไม้แห้งแบบแช่แข็ง) ต้องการการขนส่งอย่างระมัดระวัง — สายพานลำเลียงแบบเอียงที่มีความสูงการตกต่ำ และรางนำที่ออกแบบเฉพาะสำหรับผลิตภัณฑ์.
ระบบป้อนวัตถุดิบต้องทำงานเร็วกว่าเครื่องบรรจุที่อยู่ถัดไปอย่างน้อย 10% หากไม่เช่นนั้น เครื่องบรรจุจะขาดวัตถุดิบ และสายการผลิตทั้งสายจะต้องตามหาผลิตภัณฑ์.
บรรจุภัณฑ์ขั้นต้น — การบรรจุและปิดผนึก

นี่คือจุดที่ผลิตภัณฑ์กลายเป็นบรรจุภัณฑ์ การผสมผสานระหว่างเทคโนโลยีการบรรจุและวิธีการปิดผนึกจะกำหนดอายุการเก็บรักษา ความสมบูรณ์ของผลิตภัณฑ์ และ — สำหรับอุตสาหกรรมที่อยู่ภายใต้การกำกับดูแล — ความสอดคล้องกับข้อกำหนด.
| วิธีการเติม | เหมาะที่สุดสำหรับ | ความแม่นยำทั่วไป |
|---|---|---|
| เครื่องเติมด้วยลูกสูบ | ครีม, ผลิตภัณฑ์ที่มีชิ้นใหญ่, อาหารสัตว์เลี้ยง | ±1–21 TP3T ตามปริมาตร |
| เครื่องเติมแบบออเกอร์ | ผง, เม็ดละเอียด | ±1–2 กรัม |
| เครื่องชั่งหลายหัว | ถั่ว, ของว่าง, อาหารแห้ง | ±0.5 กรัม |
| เครื่องวัดอัตราการไหล | ของเหลวที่ไหลอย่างอิสระ | ±0.5% ตามปริมาตร |
| เนื้อหาเพื่อเติมเวลา/เนื้อหาตามแรงดึงดูด | ของเหลวที่มีความหนืดต่ำ คล้ายน้ำ | ±1–2% |
เทคโนโลยีการปิดผนึกต้องเหมาะสมกับทั้งประเภทของภาชนะและความต้องการในการเก็บรักษา:
- การปิดผนึกด้วยสุญญากาศ ดูดออกซิเจนออกก่อนปิดผนึก — เป็นขั้นตอนสำคัญสำหรับเนื้อสัตว์ในกระป๋อง อาหารทะเล และกาแฟ ระดับความว่างของสุญญากาศเป้าหมาย: -0.08 MPa.
- การล้างด้วยไนโตรเจน แทนที่ออกซิเจนด้วยก๊าซเฉื่อย ทำให้ปริมาณออกซิเจนในพื้นที่ว่างเหนือผลิตภัณฑ์ลดลงต่ำกว่า 3% เป็นมาตรฐานสำหรับนมผง อาหารเสริม และถั่วคุณภาพสูง — ผลิตภัณฑ์ที่การออกซิเดชันเท่ากับการสูญเสียรายได้.
- การปิดผนึกกระป๋องด้วยรอยต่อสองชั้น เป็นส่วนหนึ่งของอุตสาหกรรมกระป๋องโลหะ มาตรฐานคุณภาพ: ความทับซ้อนของรอยต่อ ≥55% ลูกกลิ้งต่อรอยต่อจะสึกหรอ โดยชุดหนึ่งสามารถผลิตกระป๋องได้ประมาณ 50–100 ล้านกระป๋อง ก่อนที่จะต้องเปลี่ยนใหม่.
- การปิดผนึกด้วยระบบเหนี่ยวนำ ใช้พลังงานแม่เหล็กไฟฟ้าเพื่อติดชั้นฟอยล์อลูมิเนียมเข้ากับขอบภาชนะ — วิธีนี้มักใช้ในบรรจุภัณฑ์น้ำมันพืช น้ำเชื่อมยา และผลิตภัณฑ์เคมี.
การควบคุมคุณภาพ — ระบบตรวจสอบ
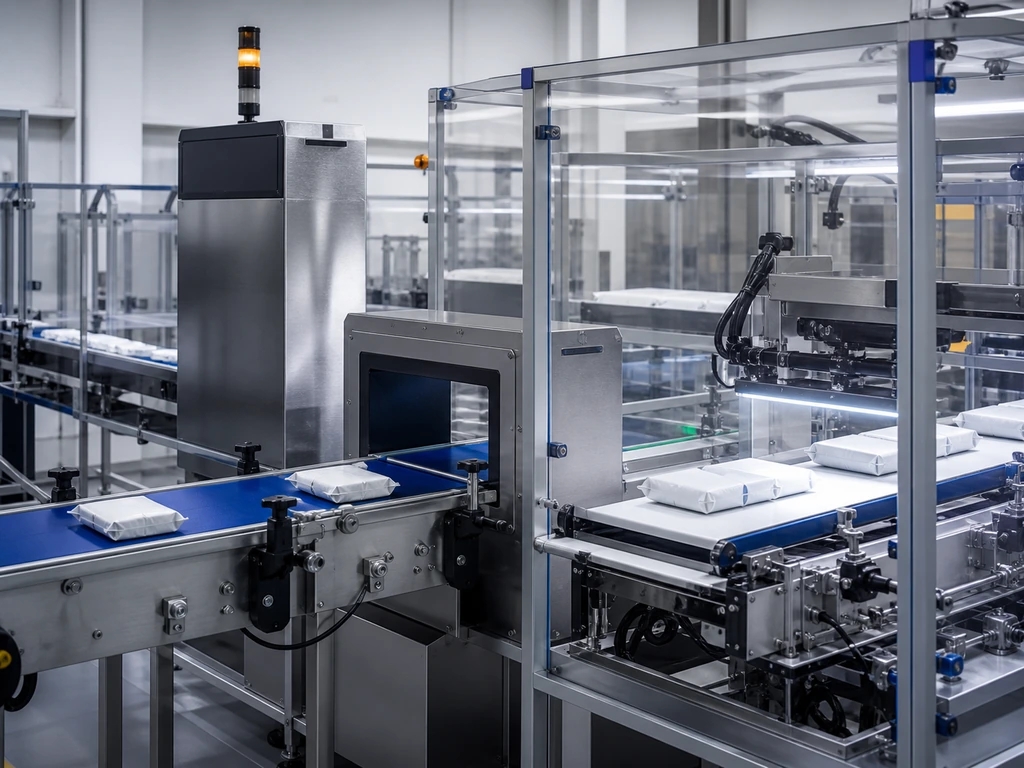
ในสายการผลิตแบบบูรณาการ การตรวจสอบไม่ใช่การสุ่มตัวอย่าง แต่ทุกชิ้นงานต้องผ่านกระบวนการตรวจสอบ — และระบบต้องตรวจพบ ปฏิเสธ และบันทึกข้อบกพร่องทุกชิ้นแบบเรียลไทม์.
การติดฉลาก การเข้ารหัส และการติดตาม
นี่คือชั้นข้อมูลประจำตัว — และนี่คือจุดที่ผู้ตรวจสอบการปฏิบัติตามข้อกำหนดของ FDA หรือ EU ใช้เวลาส่วนใหญ่.
สามเทคโนโลยี สามวัตถุประสงค์: การติดฉลากแบบไวต่อแรงกด ติดฉลากที่พิมพ์ไว้ล่วงหน้าด้วยความเร็ว 50–200 ภาชนะต่อนาที ด้วยความแม่นยำในการวาง ±0.5 มม.; การพิมพ์ด้วยเครื่องพิมพ์อิงค์เจ็ท พิมพ์ข้อมูลที่เปลี่ยนแปลงได้ (หมายเลขล็อต, วันหมดอายุ, บาร์โค้ด) ที่ความละเอียด 300 dpi; การพิมพ์ด้วยเลเซอร์ สร้างเครื่องหมายถาวรบนบรรจุภัณฑ์ของยาและอุปกรณ์ทางการแพทย์.
ระบบติดตามย้อนกลับแบบบูรณาการจะมอบหมายเลขซีเรียลที่ไม่ซ้ำกันให้กับทุกหน่วย ซึ่งเชื่อมโยงย้อนกลับไปยังรหัสล็อตวัตถุดิบ พารามิเตอร์การบรรจุ ผลการทดสอบการปิดผนึก และข้อมูลการตรวจสอบ หากผู้ค้าปลีกปฏิเสธพาเลทหนึ่ง ผู้ผลิตสามารถติดตามข้อบกพร่องนั้นได้จนถึงชั่วโมง เครื่องจักร และผู้ปฏิบัติงานที่เฉพาะเจาะจง — ไม่ใช่เพียงว่า “เมื่อใดสักครั้งในเดือนที่แล้ว”
บรรจุภัณฑ์ชั้นสองและขั้นตอนสุดท้ายของสายการผลิต
ที่นี่ แพ็กเกจแต่ละชิ้นจะกลายเป็นหน่วยที่พร้อมส่งสินค้า กระบวนการโดยทั่วไปประกอบด้วย: การบรรจุลงในกล่องกระดาษ, การบรรจุลงในกล่องใหญ่, การจัดเรียงลงพาเลท, และการห่อด้วยฟิล์มยืด.
การปรับความเร็วให้สอดคล้องกันเป็นความท้าทายหลักในการบูรณาการในขั้นตอนนี้ สายการผลิตอาหารว่างที่ผลิตได้ 120 ซองต่อนาทีจะทำให้เครื่องบรรจุกล่องที่ทำงานได้ 80 กล่องต่อนาทีทำงานไม่ทัน — เว้นแต่จะมีระบบบัฟเฟอร์ระหว่างทั้งสองเครื่อง ระบบสายพานสะสมแบบง่ายที่เก็บผลผลิตจากสายการผลิตด้านหน้าได้ 3 นาที จะให้เครื่องบรรจุกล่องมีเวลาฟื้นตัวหลังการหยุดชั่วคราวโดยไม่ทำให้ทั้งสายการผลิตต้องหยุดลง เครื่องจัดเรียงพาเลทแบบหุ่นยนต์จะทำงานส่วนสุดท้าย: cobots จัดเรียงได้ 6–8 กล่องต่อนาที ส่วนหุ่นยนต์อุตสาหกรรมจัดเรียงได้ 15–20 กล่องต่อนาที.
เทคโนโลยีการบูรณาการ — วิธีที่อุปกรณ์ของคุณสื่อสารกัน
การเชื่อมต่อทางกายภาพช่วยส่งผลิตภัณฑ์จากเครื่อง A ไปยังเครื่อง B ส่วนโปรโตคอลการสื่อสารช่วย ข้อมูล จากเครื่อง A ไปยังเครื่อง B — และนั่นคือสิ่งที่ทำให้กลุ่มเครื่องที่มีประสิทธิภาพกลายเป็นระบบการผลิตอัจฉริยะ การเลือกโปรโตคอลไม่ใช่เพียงการตัดสินใจด้านเทคโนโลยีสารสนเทศเท่านั้น แต่เป็นการตัดสินใจด้านห่วงโซ่อุปทานด้วย: มันกำหนดว่าคุณสามารถซื้ออุปกรณ์ของแบรนด์ใดได้ ความเร็วในการตอบสนองของสายการผลิตต่อปัญหา และว่าคุณจะถูกผูกมัดอยู่ในระบบนิเวศของผู้จำหน่ายรายเดียวหรือไม่.
สถาปัตยกรรมการควบคุมที่ใช้ PLC
เครื่องควบคุมตรรกะแบบโปรแกรมได้ (PLC) เป็นสมองของสายการผลิตแบบบูรณาการ มันทำงานในวงจรต่อเนื่อง — สแกนข้อมูลเข้าทั้งหมด ดำเนินการตามโปรแกรมตรรกะ และอัปเดตข้อมูลออกทั้งหมด — โดยเวลาวงจรทั่วไปอยู่ต่ำกว่า 10 มิลลิวินาที ภายใน 10 มิลลิวินาทีนั้น PLC จะตรวจสอบว่าเครื่องเติมได้เสร็จสิ้นรอบการทำงานแล้วหรือไม่, ใบมีดปิดปากขวดอยู่ในตำแหน่งที่ถูกต้องหรือไม่, เซ็นเซอร์เครื่องติดฉลากตรวจพบภาชนะหรือไม่, และสายพานลำเลียงด้านต้นกำลังทำงานอยู่หรือไม่ จากนั้น PLC จะทำการตัดสินใจแบบไบนารีหลายพันครั้ง และส่งคำสั่งไปยังอุปกรณ์ทุกชิ้นในสายการผลิต.
สายการผลิตขนาดเล็กที่มีเครื่อง 5–8 เครื่องต้องการ PLC ที่มี 200–500 จุด I/O ส่วนสายการผลิตขนาดใหญ่ที่มีหลายโซนอาจต้องการมากกว่า 2,000 จุด กฎหนึ่งที่จะช่วยประหยัดเงินในภายหลัง: ควรสำรองความจุ I/O อย่างน้อย 20% เพื่อการขยายระบบในอนาคต.
โปรโตคอลการสื่อสารในอุตสาหกรรม — การเปรียบเทียบแบบปฏิบัติ
เครื่องต่าง ๆ ใช้ภาษาต่างกัน นี่คือสิ่งที่คุณจำเป็นต้องมีเพื่อให้เครื่องเหล่านั้นสามารถทำงานร่วมกันได้:
ข้อสรุปที่สามารถนำไปใช้ในปฏิบัติได้: กำลังสร้างสายการผลิตด้วยอุปกรณ์จากผู้ผลิตหลายรายหรือไม่? ให้เลือกเครื่องที่รองรับทั้ง EtherNet/IP และ Modbus TCP/IP โดยตรง ซึ่งครอบคลุมอุปกรณ์ที่มีอยู่ถึง 90% โดยไม่จำเป็นต้องใช้เกตเวย์โปรโตคอล เกตเวย์จะเพิ่มความล่าช้า (latency) 5–15 มิลลิวินาที — ซึ่งโดยทั่วไปไม่เป็นปัญหาสำหรับการตรวจสอบ แต่มีความเสี่ยงสำหรับกระบวนการทำงานความเร็วสูงที่ต้องมีการซิงโครไนซ์.
SCADA และ MES — เกินกว่าการควบคุมระดับเครื่อง
SCADA ให้คุณเห็นสถานะ ความเร็ว อุณหภูมิ และสถานะการเตือนของเครื่องทุกเครื่องบนหน้าจอเดียวแบบเรียลไทม์ ส่วน MES เชื่อมต่อพื้นที่การผลิตกับระบบ ERP: คำสั่งงานถูกส่งลงอัตโนมัติ จำนวนผลิตภัณฑ์ที่ผลิตได้ถูกส่งขึ้น และบันทึกคุณภาพถูกแปลงเป็นรูปแบบดิจิทัลพร้อมการบันทึกเวลา สำหรับอุตสาหกรรมที่อยู่ภายใต้การกำกับดูแล การเก็บรักษาข้อมูล MES ไม่ใช่เรื่องที่เลือกได้ — FDA 21 CFR Part 11 กำหนดให้บันทึกอิเล็กทรอนิกส์ต้องถูกเก็บไว้อย่างน้อย 12 เดือน.
เทคโนโลยีใหม่ — AI, Digital Twins และ IoT
คุณไม่จำเป็นต้องลงทุนในสิ่งเหล่านี้วันนี้ แต่การตัดสินใจของคุณวันนี้ไม่ควรเป็นอุปสรรคต่อโอกาสเหล่านั้นในวันพรุ่งนี้. แบบจำลองดิจิทัล (แบบจำลองเสมือนที่มีความแม่นยำถึง ±2%) ช่วยให้คุณสามารถทดสอบการเปลี่ยนแปลงได้โดยไม่ต้องสัมผัสกับสายสัญญาณจริง ซึ่งช่วยลดเวลาการแก้ไขปัญหาที่สถานที่จริงลง 30–50%. ระบบการมองเห็นที่ใช้เทคโนโลยี AI สามารถตรวจพบข้อบกพร่องที่ระบบไม่เคยถูกตั้งโปรแกรมให้ตรวจจับมาก่อน โดยอัตราการตรวจจับเกิน 99.5%. IoT และคลาวด์ ช่วยให้การดำเนินงานของหลายโรงงานสามารถเปรียบเทียบและปรับปรุงประสิทธิภาพระหว่างโรงงานต่าง ๆ ได้ จุดร่วมคือ: OPC UA คือทางด่วนข้อมูลที่ทำให้ทั้งสามสิ่งนี้เป็นไปได้.
การวางแผนการบูรณาการสายการผลิตบรรจุภัณฑ์: แผนงานตามขั้นตอน

การบูรณาการเป็นโครงการ ไม่ใช่การซื้อสินค้า นี่คือแผนการดำเนินการ:
| เฟส | งานหลัก | ผลลัพธ์หลัก | เส้นเวลา |
|---|---|---|---|
| การประเมิน | การวิเคราะห์ผลิตภัณฑ์, การคำนวณกำลังการผลิต, การตรวจสอบอุปกรณ์ | เอกสารกำหนดความต้องการของผู้ใช้ (URS) | 4–8 สัปดาห์ |
| การออกแบบ | การเลือกอุปกรณ์, การจัดวาง, และโครงสร้างระบบควบคุม | แบบวาด + โปรโตคอล FAT | 8–16 สัปดาห์ |
| การติดตั้ง | การติดตั้ง, การทดสอบและรับมอบเครื่องเดี่ยว, SAT | รายงาน SAT + คู่มือการใช้งาน | 4–12 สัปดาห์ |
| การปรับให้เหมาะสม | การฝึกอบรม, การปรับค่าพารามิเตอร์, ค่าพื้นฐานของ KPI | รายงานมาตรฐานการปฏิบัติงาน (SOPs) + รายงานค่าพื้นฐานของตัวชี้วัดประสิทธิภาพหลัก (KPI) | 4–8 สัปดาห์ |
ขั้นตอนการประเมินเป็นขั้นตอนที่ได้รับการลงทุนน้อยที่สุด รายการข้อกำหนดการใช้งาน (URS) ที่ครบถ้วนควรมีข้อกำหนดด้านการทำงานมากกว่า 50 ข้อ — ซึ่งไม่เพียงแต่ครอบคลุมความเร็วและความแม่นยำ แต่ยังรวมถึงเวลาเปลี่ยนแบบ ขั้นตอนการทำความสะอาด ความถี่ในการเปลี่ยนผลิตภัณฑ์ ช่วงอุณหภูมิแวดล้อม และคุณภาพของอากาศอัดด้วย ทุกชั่วโมงที่ใช้ในขั้นตอนนี้จะช่วยลดเวลาการทำงานซ้ำได้ประมาณ 10 ชั่วโมงในช่วงการทดสอบระบบ.
ข้อเตือนใจจากประสบการณ์จริง: ผู้ผลิตอาหารรายหนึ่งไม่ได้ระบุใน URS ของตนว่าความหนืดของผลิตภัณฑ์ซอสของพวกเขาเปลี่ยนแปลงอย่างรุนแรงตามอุณหภูมิ (บางและน้ำมากที่ 35°C, หนาและคล้ายแป้งที่ 10°C) เครื่องบรรจุแบบลูกสูบที่ได้รับการกำหนดให้ใช้กับ “ซอสความหนืดระดับกลาง” มักเกิดการติดขัดทุกเช้าในฤดูหนาว การแก้ไขปัญหานี้ต้องเปลี่ยนซีล ปรับพารามิเตอร์การเคลื่อนที่ของลูกสูบ และติดตั้งเครื่องทำความร้อนผลิตภัณฑ์แบบอินไลน์ — ซึ่งก่อให้เกิดความล่าช้าถึงหกสัปดาห์ และค่าใช้จ่ายที่ไม่คาดคิดถึงห้าหลัก.
ข้อผิดพลาดที่พบบ่อยในการบูรณาการ และวิธีหลีกเลี่ยง
ความล้มเหลวในการบูรณาการส่วนใหญ่ไม่ได้เกิดจากอุปกรณ์ที่มีปัญหา แต่เกิดจากสมมติฐานที่ผิดพลาดในการวางแผน — สมมติฐานที่ดูเหมือนสมเหตุสมผลในขณะนั้น แต่ไม่สามารถทนต่อสภาพการผลิตจริงได้ ต่อไปนี้คือสี่ข้อผิดพลาดจากสมมติฐานที่พบบ่อยที่สุด และวิธีตรวจจับข้อผิดพลาดเหล่านี้ก่อนที่จะส่งผลกระทบต่อคุณ.
ความไม่สอดคล้องด้านความเร็ว — เมื่อเครื่องที่เร็วที่สุดของคุณกลายเป็นจุดคอขวดที่ใหญ่ที่สุด
สถานการณ์: เครื่องบรรจุของคุณทำงานได้ 120 กระป๋องต่อนาที ส่วนเครื่องติดฉลากทำงานได้ 100 กระป๋องต่อนาที ช่องว่าง 20 กระป๋องนี้อาจดูไม่มากนัก — แต่ภายในหนึ่งชั่วโมง ก็จะมีกระป๋อง 1,200 กระป๋องที่ไม่มีที่ไป “สายการผลิต 120 cpm” ของคุณนั้น เมื่อพิจารณาถึงการหยุดชั่วคราวเล็กน้อยแล้ว ความเร็วที่แท้จริงจะเหลือเพียง 85 cpm เท่านั้น.
วิธีแก้ไข: ความจุของบัฟเฟอร์ควรเท่ากับผลคูณของความแตกต่างความเร็วสูงสุดกับ 2–5 นาทีของการผลิต โปรแกรม PLC ให้ใช้ความเร็วจริงของเครื่องติดฉลากเป็นค่าอ้างอิงหลัก และปรับความเร็วของเครื่องเติมให้เหมาะสมโดยอัตโนมัติ. กฎการออกแบบ: ความยาวบัฟเฟอร์ (หน่วย) = ความเร็วจากต้นทาง (หน่วย/นาที) × 3 นาที × 1.3 (ปัจจัยความปลอดภัย).
ความเข้ากันได้กับผู้ผลิตหลายราย — ช่องว่างระหว่างโปรโตคอลและอินเทอร์เฟซทางกล
สถานการณ์: คุณได้ซื้อเครื่องบรรจุที่ดีที่สุดจากผู้ผลิตในเยอรมนี เครื่องติดฉลากที่ดีที่สุดจากผู้ผลิตในจีน และเครื่องบรรจุกล่องที่ดีที่สุดจากผู้ผลิตในสหรัฐอเมริกา สายพานส่งของเครื่องบรรจุตั้งอยู่ที่ความสูง 850 มม. จุดรับเข้าของเครื่องติดฉลากอยู่ที่ 820 มม. และเครื่องบรรจุกล่องใช้โปรโตคอล Profinet ในขณะที่ PLC ของคุณใช้โปรโตคอล EtherNet/IP.
วิธีแก้ไข: ก่อนลงนามในใบสั่งซื้อใดๆ ให้กำหนดให้ผู้ขายทุกรายต้องส่งเอกสารข้อกำหนดการเชื่อมต่อ (Interface Specification Sheet) ความต่างระดับความสูง 30 มม. อาจดูเป็นเรื่องเล็กน้อย — แต่กระป๋องสามารถล้มลงได้ที่จุดเปลี่ยนระดับนั้น และการหยุดทำงานแบบไม่คาดคิดจำนวน 50% สามารถสืบย้อนกลับไปยังความผิดพลาดในการจัดแนวเพียงจุดเดียวนั้น.
การประเมินความซับซ้อนในการเปลี่ยนสายการผลิตต่ำเกินไป
สถานการณ์: คุณได้ประเมินเครื่องผลิตตามความเร็วสูงสุด แต่โรงงานของคุณผลิตสินค้า 12 SKU ที่ต่างกัน และต้องเปลี่ยนสายการผลิตมากกว่า 3 ครั้งต่อวัน เครื่อง A ใช้เวลาเปลี่ยนสายการผลิต 10 นาที ส่วนเครื่อง B ใช้เวลา 45 นาที เวลาเปลี่ยนสายการผลิตของสายการผลิตของคุณคือ 45 นาที — เวลาการผลิตที่สูญเสียไป 2 ชั่วโมงต่อวัน เมื่อรวมกันแล้วจะเท่ากับมากกว่า 500 ชั่วโมงต่อปี.
วิธีแก้ไข: กำหนดให้ผู้จำหน่ายต้องลงนามยืนยันเวลาเปลี่ยนแบบเป็นลายลักษณ์อักษร สำหรับเครื่องใดก็ตามที่ใช้เวลามากกว่า 15 นาที ต้องติดตั้งคุณสมบัติการเปลี่ยนแบบอย่างรวดเร็ว ได้แก่ ปุ่มปรับที่ไม่ต้องใช้เครื่องมือ หมุดกำหนดตำแหน่ง และระบบเก็บสูตรแบบดิจิทัล.
ค่าใช้จ่ายที่ซ่อนอยู่จากการไม่ดำเนินการทดสอบรับมอบจากโรงงาน
สถานการณ์: ผู้จำหน่ายได้ทดสอบเครื่องแต่ละเครื่องที่โรงงานของพวกเขาแล้ว ทุกเครื่องทำงานได้ปกติ แล้วทำไมต้องจ่ายเงินเพิ่มเพื่อทำซ้ำอีก? ดังนั้น คุณจึงข้ามขั้นตอนการทดสอบรับมอบจากโรงงาน (FAT) ที่รวมอยู่ในกระบวนการผลิต และส่งสินค้าไปโดยตรงสู่โรงงานของคุณ.
วิธีแก้ไข: การทดสอบ FAT ต้องรวมถึง: การทำงานต่อเนื่องอย่างน้อย 8 ชั่วโมง, SKU ของผลิตภัณฑ์ทั้งหมด, และการทดสอบกรณีขอบเขตอย่างตั้งใจ เกณฑ์การรับผ่าน FAT: OEE ≥85% หากพบปัญหาที่สถานที่ของผู้จำหน่าย ผู้จำหน่ายจะต้องรับผิดชอบค่าใช้จ่ายในการแก้ไขปัญหา แต่หากพบปัญหาเดียวกันที่สถานที่ของคุณ คุณจะต้องรับผิดชอบค่าใช้จ่ายในการแก้ไข — พร้อมทั้งค่าสูญเสียจากการผลิต การข้ามขั้นตอน FAT เพื่อประหยัด $15,000–30,000 ได้ทำให้ผู้ผลิตต้องเสียค่าใช้จ่ายหลายแสนจากความล่าช้าในการเริ่มต้นการผลิต.
การประเมิน ROI — เมื่อใดการบูรณาการจึงมีความคุ้มค่าทางเศรษฐกิจ?
การบูรณาการเป็นรูปแบบการลงทุนในสินทรัพย์ถาวร ผู้ผลิตอาหารขนาดกลางที่ทำการอัปเกรดจากเครื่องทำงานแบบกึ่งอัตโนมัติที่ทำงานแยกกันเป็นสายการผลิตบรรจุภัณฑ์ที่บูรณาการอย่างสมบูรณ์ ควรคาดการณ์ว่าจะต้องลงทุนประมาณ $200,000–$800,000 ขึ้นอยู่กับความซับซ้อน ความเร็ว และความต้องการในการปรับแต่งของสายการผลิต คำถามที่แท้จริงไม่ใช่ “เรามีเงินพอที่จะลงทุนได้หรือไม่?” แต่เป็น “การลงทุนนี้จะคืนทุนได้เร็วแค่ไหน?”
ผลตอบแทนจากการลงทุน (ROI) ของการบูรณาการสายการผลิตบรรจุภัณฑ์มาจากสามด้านหลัก:
การประหยัดค่าแรงงานโดยตรง. สายการผลิตแบบบูรณาการช่วยลดจำนวนพนักงานที่จำเป็นจาก 5–6 คนต่อกะลงเหลือ 1–2 คน — ลดลง 40–60% สำหรับการดำเนินงาน 2 กะในตลาดที่พัฒนาแล้ว สิ่งนี้แปลเป็นเงินประหยัดได้ประมาณ $160,000–$240,000 ต่อปี.
การเพิ่มประสิทธิภาพการทำงาน. การกำจัดกระบวนการโอนย้ายด้วยมือจะช่วยขจัดจุดคอขวดที่ใหญ่ที่สุดได้ สายการผลิตแบบบูรณาการมักมีอัตราการผลิตสูงขึ้น 20–40% — ไม่ใช่เพราะเครื่องจักรทำงานเร็วขึ้น แต่เพราะเครื่องจักรไม่ต้องรอการดำเนินการของมนุษย์เลย.
การหลีกเลี่ยงค่าใช้จ่ายที่ซ่อนอยู่. การประหยัดเหล่านี้ไม่ปรากฏในใบสั่งซื้อ: 50–70% ลดการสูญเสียผลิตภัณฑ์จากการจัดการด้วยมือ; ไม่มีค่าปรับจากลูกค้าเนื่องจากผลิตภัณฑ์ติดฉลากผิด; 90% ตอบสนองการเรียกคืนผลิตภัณฑ์ได้เร็วขึ้น; และความสามารถในการรับคำสั่งซื้อที่ต้องการความสม่ำเสมอด้านคุณภาพ ซึ่งสามารถทำได้เฉพาะด้วยระบบอัตโนมัติเท่านั้น.
โครงการบูรณาการสายการผลิตส่วนใหญ่จะคืนทุนได้ภายใน 2–4 ปี สายการผลิตที่ทำงาน 2 หรือ 3 กะ จะคืนทุนได้เร็วกว่ามาก — เพราะทุกกะที่เพิ่มเข้ามาจะช่วยกระจายต้นทุนอุปกรณ์คงที่ให้ครอบคลุมชั่วโมงการผลิตที่มากขึ้น เมื่อคุณคำนวณตัวเลขสำหรับโรงงานของคุณเอง อย่ามองเพียงต้นทุนอุปกรณ์เท่านั้น แต่ต้องรวมค่าใช้จ่ายในการติดตั้ง การปรับปรุงโรงงาน การฝึกอบรม และความลดลงของประสิทธิภาพการผลิตในช่วงการเปลี่ยนผ่านด้วย จากนั้นเปรียบเทียบกับต้นทุนรวมของการไม่เปลี่ยนแปลงระบบเดิม.
สำหรับธุรกิจที่พร้อมจะเปลี่ยนการวิเคราะห์ ROI ให้เป็นแผนปฏิบัติการได้ การร่วมมือกับผู้รวมระบบสายการผลิตที่มีประสบการณ์ ซึ่งสามารถสร้างแบบจำลองภาพรวมของต้นทุนทั้งหมด — รวมถึงลักษณะเฉพาะของผลิตภัณฑ์ ตลาดแรงงาน และเป้าหมายการเติบโต — จะช่วยเปลี่ยนการวิเคราะห์ในสเปรดชีตให้กลายเป็นโครงการที่สามารถดำเนินการได้จริง บริษัทอย่าง Levapack ซึ่งให้บริการสายการผลิตบรรจุกระป๋องแบบ turnkey ที่ปรับแต่งตามความต้องการ ตั้งแต่ขั้นตอนการป้อนวัตถุดิบจนถึงการจัดเรียงลงพาเลท ให้คำปรึกษาด้านวิศวกรรมแบบตัวต่อตัว เพื่อออกแบบสายการผลิตที่สอดคล้องกับผลิตภัณฑ์ ความสามารถในการผลิต และงบประมาณของคุณ — ทำให้คุณไม่ต้องจ่ายเงินสำหรับความสามารถที่ไม่จำเป็น และกรอบเวลาการคืนทุน (ROI) จะอิงจากตัวเลขจริงของคุณ แทนที่จะเป็นค่าเฉลี่ยของอุตสาหกรรม. ค้นพบโซลูชันสายการผลิตการบรรจุกระป๋องแบบครบวงจรที่ออกแบบตามความต้องการ หรือ ขอรับข้อเสนอผลิตภัณฑ์ที่ออกแบบตามความต้องการ.
วิธีเลือกพันธมิตรด้านการบูรณาการที่ถูกต้อง
คุณอ่านมาจนถึงจุดนี้เพราะคุณจริงจังกับการบูรณาการสายการผลิตบรรจุภัณฑ์ คุณเข้าใจส่วนประกอบ เทคโนโลยี กระบวนการวางแผน จุดเสี่ยง และกรณีทางการเงิน คำถามสุดท้ายคือคำถามที่ยากที่สุด: คุณจะไว้วางใจใครให้ดำเนินการ?
การเลือกพันธมิตรด้านการบูรณาการไม่ใช่เรื่องของการเปรียบเทียบข้อมูลทางเทคนิคเท่านั้น ปัจจัยที่สร้างความแตกต่างที่แท้จริงนั้นวัดได้ยากกว่า — และปัจจัยเหล่านี้คือสิ่งที่กำหนดว่าสายการผลิตของคุณจะทำงานด้วย OEE 85% หรือ 55% หลังจากเริ่มดำเนินการได้สองปี.
1. “แสดงให้ผมดูสองสายการผลิตที่คุณได้สร้างขึ้นสำหรับผลิตภัณฑ์ที่คล้ายกับของผม — และให้ผมหมายเลขโทรศัพท์ของผู้จัดการโรงงานด้วย” ผู้รวมระบบที่น่าเชื่อถือจะให้ข้อมูลอ้างอิงที่สามารถตรวจสอบได้โดยไม่ลังเล ความเชี่ยวชาญด้านการรวมระบบนั้นขึ้นอยู่กับผลิตภัณฑ์เฉพาะ บริษัทที่เชี่ยวชาญในการรวมระบบสายการบรรจุของเหลวอาจไม่เคยมีประสบการณ์ในการจัดการการควบคุมฝุ่นผงมาก่อน.
2. “คุณรับประกัน OEE ที่เท่าไร — และจะเกิดอะไรขึ้นหากไม่บรรลุตัวเลขนั้น?” ผู้รวมระบบที่ไม่ยอมให้คำมั่นเกี่ยวกับค่า OEE ที่เฉพาะเจาะจงนั้น ถือว่าไม่สนับสนุนการออกแบบระบบของตนเอง การรับประกันค่า OEE ของสายการผลิตแบบบูรณาการที่สามารถบรรลุได้นั้น โดยทั่วไปอยู่ที่ 80–85%.
3. “คุณใช้อุปกรณ์ของตัวเอง หรือรวมเครื่องของฝ่ายที่สามเข้ามาใช้ด้วย?” ความรับผิดชอบจากแหล่งเดียว vs. ความยืดหยุ่นจากโซลูชันที่ดีที่สุด — ให้ทราบว่าคุณกำลังเลือกใช้โมเดลใด และตรวจสอบให้แน่ใจว่ามันสอดคล้องกับความสามารถด้านวิศวกรรมภายในองค์กรของคุณ.
4. “เครื่อง FAT จะถูกติดตั้งที่สถานที่ของคุณ และใช้ผลิตภัณฑ์จริงของฉัน โดยทำงานต่อเนื่องอย่างน้อย 8 ชั่วโมงหรือไม่?” การทดสอบ FAT ที่ถูกต้องด้วยผลิตภัณฑ์จริงสามารถตรวจพบปัญหาที่การทดสอบด้วยน้ำไม่สามารถตรวจพบได้ ได้แก่ ผลกระทบของความหนืดต่อความแม่นยำในการบรรจุ การสะสมของฝุ่นบนเซ็นเซอร์ และการสะสมของสารตกค้างบนปากปิดผนึก.
5. “ใครเป็นจุดติดต่อหลักของผม และผมจะได้รับรายงานความคืบหน้าบ่อยแค่ไหน?” ผู้รวมระบบที่มีความเชี่ยวชาญจะจัดสรรผู้จัดการโครงการเฉพาะตัว พร้อมด้วยแผนงานเป็นลายลักษณ์อักษรที่ระบุจุดสำคัญและขั้นตอนการตัดสินใจ.
6. “ระยะเวลาการรับประกันและเวลาตอบสนองที่รับประกันคือเท่าไร?” มาตรฐานของอุตสาหกรรมคือ 12 เดือน หากมีระยะเวลายาวกว่านั้น — เช่น 16 หรือ 24 เดือน — ก็ถือเป็นมูลค่าเพิ่มที่แท้จริง ซึ่งครอบคลุมช่วงเวลาที่ปัญหาที่ยังไม่ปรากฏส่วนใหญ่จะเริ่มปรากฏตัว.
เชื่อในสัญชาตญาณของคุณที่เตือนถึงสัญญาณอันตราย ข้อเสนอที่มีราคาต่ำกว่าคู่แข่งถึง 30%+ มักจะตัดลดบางสิ่งบางอย่าง — โดยทั่วไปคือขอบเขตการให้บริการที่กว้างขวาง (FAT scope) การสนับสนุนการติดตั้ง หรือขอบเขตการรับประกัน ตัวเลือกที่ “ถูกกว่า” ซึ่งข้ามขั้นตอนการทดสอบการบูรณาการ และให้คู่มือการใช้งานจำนวนมากแทนการสนับสนุนการทดสอบระบบที่สถานที่จริงนั้น ไม่ได้ถูกกว่าเลย แต่เป็นการเลื่อนค่าใช้จ่ายออกไปพร้อมดอกเบี้ย.
แหล่งอ้างอิง
- PMMI. “แนวโน้มการอัตโนมัติในอุตสาหกรรมบรรจุภัณฑ์และการวิจัย OEE.” 2025. nccas.com
- Eclipse Automation. “วิธีเพิ่มประสิทธิภาพการดำเนินงานของสายการผลิต.” 2025. eclipseautomation.com
- Tayal, A. และคณะ “การปรับปรุงประสิทธิภาพในอุตสาหกรรมการผลิต” ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. “ผลตอบแทนจากการลงทุนในเครื่องบรรจุภัณฑ์: คู่มือการคำนวณระยะเวลาคืนทุน 5 ขั้นตอน.” 2026. wolf-packing.com
- Viking Masek. “ระบบอัตโนมัติในการบรรจุภัณฑ์จะสร้างผลตอบแทนจากการลงทุน (ROI) ได้เร็วแค่ไหน?” 2025. vikingmasek.com
- Levapack. “โซลูชันสายการผลิตกระป๋องแบบครบวงจรตามความต้องการของลูกค้า” levapack.com
- Levapack. “ติดต่อ — ขอรับข้อเสนอสายการผลิตที่ออกแบบตามความต้องการ” levapack.com
- Levapack. “เกี่ยวกับเรา — ภาพรวมบริษัทและคำรับรองจากลูกค้า.” levapack.com
- Levapack. “หน้าหลัก.” levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL