
缶ラベル貼付ガイド — 生産ラインに適した技術と機械の選び方
なぜ表示が、あなたが思っている以上に重要なのか
あなたは先ごろ、缶入りのコールドブリューコーヒーをコンテナ1個分、卸売業者に出荷しました。2週間後、あるメールが届きました。ラベルの端が剥がれているというのです。そのロットは店頭から回収されました。小売業者からは返金を求められました。原因は? 結露に耐えられなかったラベルでした。.
生産管理者が包装ラインを立ち上げる際、ラベル表示について真っ先に考えることはめったにありません。充填精度、シール強度、処理能力――こうした点に注力されるのが通例です。しかし、ラベリングは他とは一線を画す重要な位置を占めています。それは、包装の中で顧客が実際に目にする唯一の部分だからです。そこには、ブランドのアイデンティティ、法令遵守、トレーサビリティコードが込められています。ラベルに気泡が入ったり、しわになったり、色あせたりしていると、単に見た目が悪いだけでなく、小売店での返品、規制当局からの指摘、そしてリピート購入の機会損失につながります。.
このことは数値でも裏付けられています。高速ラインでは、ラベリングの精度はミリメートルの数分の1単位で測定されます。サーボ駆動システムでは±0.5 mm、標準的な設定では±1 mmです。この0.5 mmの差が、店頭で競合他社の製品と並んだ際に、自社製品がプロフェッショナルな印象を与えるかどうかを左右します。小売業界における消費財の返品のうち、パッケージの外観に関する問題だけで、推定12~15%を占めているとされています。また、生産現場では、ラベルの欠陥が1%発生するごとに、ラベリングの停止によってライン全体が滞るため、総合設備効率(OEE)が3~5%低下します。.
機械を選んだり、ラベルのロールを注文したりする前に、全体像を把握しておきましょう。どのような技術があるのか、どの技術が自社の製品に適しているのか、そして半年後に後悔することのない選択をするにはどうすればよいか。.
缶のラベル貼付における4つの主要技術の解説
各手法について詳しく説明する前に、まず概要を把握していただくための比較表を以下に示します:
| テクノロジー | 最適 | 速度範囲 | ラベルの耐久性 | 相対コスト | 理想的なシナリオ |
|---|---|---|---|---|---|
| 感圧性(PSL) | SKU数が多く、取扱数量が中程度 | 1分あたり20~300個 | 良好(素材による) | $$ | 乾燥・常温保管、頻繁なラベルの貼り替え |
| シュリンクスリーブ | 飲料、コールドチェーン | 150~600+ cpm | 素晴らしい | $$$ | 冷蔵ショーケース、360°デザイン、アルミ缶 |
| ロールスルー(コールドグルー) | 大量生産、単一SKU | 最大1,200 cpm | 良い(論文) | $ | 量産、円筒形の錫・アルミニウム製缶 |
| ダイレクトプリント | 超大容量 | 600~2,000 cpm | 常勤 | $$$$(セットアップ) | 大手ブランド、数百万単位の出荷、長期生産 |
それでは、それぞれについて詳しく見ていきましょう。単に仕組みだけでなく、メーカーがカタログに記載しない傾向にある点についても解説します。.
感圧式ラベリング(PSL)
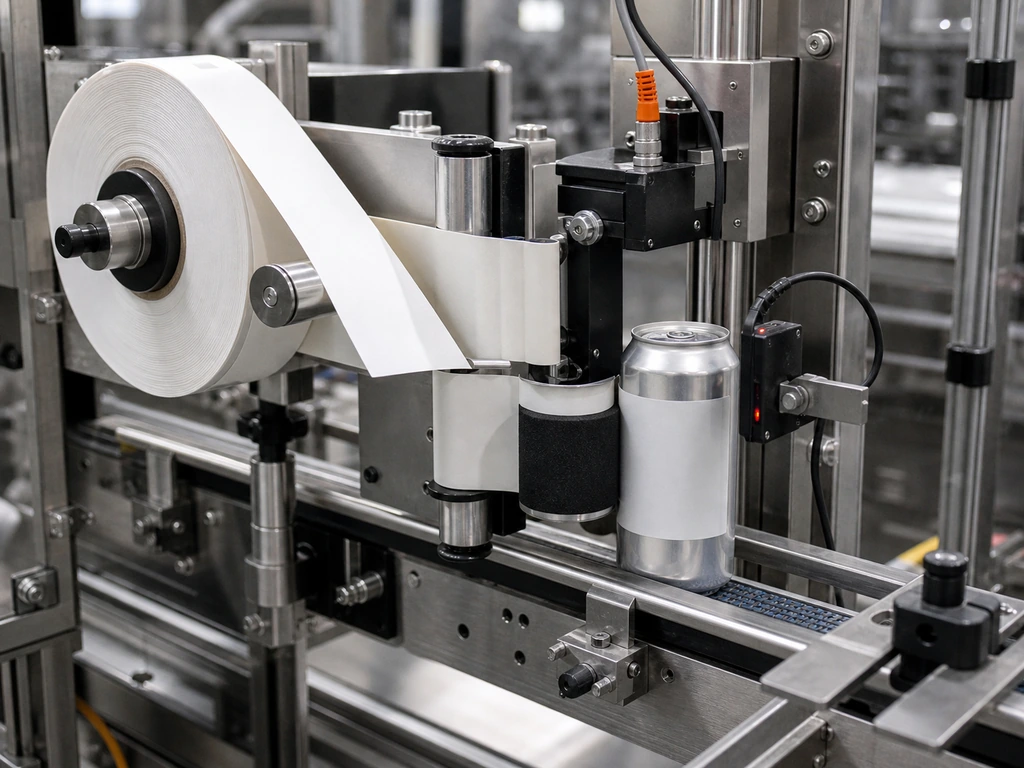
感圧式ラベリングは最も広く採用されている方法であり、それには十分な理由がある。剥離ライナーに貼り付けられたあらかじめ糊付けされたラベルを、ローラーやタンピング機構を用いて缶本体やキャップに押し付ける。その仕組みは単純だが、それが強みであると同時に限界でもある。.
PSLの強み: ラベル素材の選択肢は業界で最も豊富です。ご予算や耐久性の要件に応じて、紙、BOPP(二軸延伸ポリプロピレン、60~80 μm)、またはPET(50~75 μm)を使用できます。ラベルデザインの切り替えも迅速で、適切に設計された半自動機であれば、通常5分以内で完了します。少ロットで複数のSKUを生産する現場において、この柔軟性は他に類を見ません。.
PSLでつまずきやすい点: 缶の表面は清潔で乾燥している必要があります。充填時の油分や低温充填による結露があると、接着力が低下します。1分あたり300個以上の容器を処理する場合、ラベルの張力と貼付位置を一定に保つには、精密なサーボ制御が必要です。安価なステッピングモーター式機械では、時間の経過とともに位置ズレが生じます。ラミネート加工やUVニス処理が施されていない紙ラベルは、冷蔵やアイスバケットに耐えられません。製品がコールドチェーンで流通する場合は、フィルムラベル(BOPPまたはPET)とアクリル系粘着剤を使用したPSLが、最低限必要な仕様となります。.
最適な組み合わせ: 中小規模のロット、多数のSKU、常温で保管・販売される製品――プロテインパウダーの缶、ドライスナックの缶、スパイス容器など。.
シュリンクスリーブラベリング
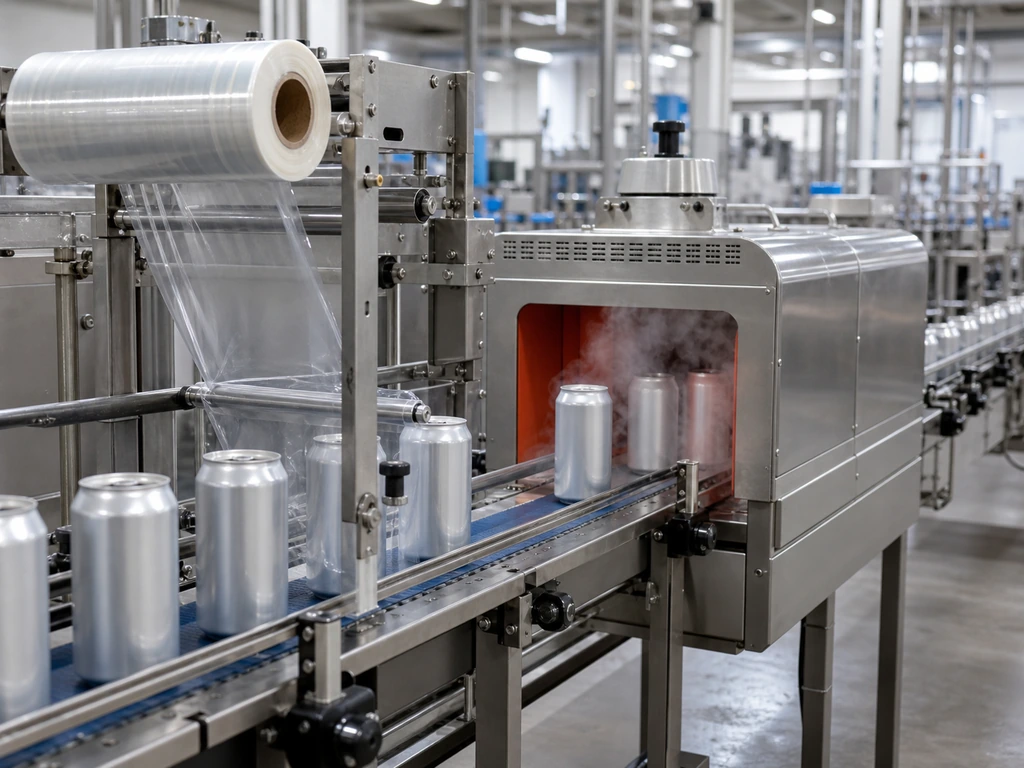
シュリンクスリーブが飲料業界で主流となっているのには、ある理由があります。それは、360度全周にわたってデザインを施せるからです。缶の片面に貼り付けられた平面のラベルとは異なり、印刷されたプラスチック製のスリーブは、加熱トンネル(80~95°Cの蒸気または180~220°Cの熱風)を通過させることで、容器全体にぴったりと収縮して密着します。完成したラベルは、まるで缶の一部であるかのような質感になります。.
シュランクスリーブが主流となっている分野: 主材料であるPETG(ポリエチレンテレフタレートグリコール)は、最大78%まで収縮するため、PSLでは対応できない湾曲した形状、先細りの形状、あるいは不規則な形状の容器にもスリーブをぴったりとフィットさせることができます。インクはフィルムの内側に印刷されるため、湿気、傷、紫外線から保護されます。クーラーボックスやアイスバケット、あるいは湿度の高い環境に置かれる製品にとって、シュリンクスリーブは最も耐久性の高い選択肢です。そのため、アルミ缶を使用するクラフトビール醸造所のほぼすべてが、最終的にはスリーブ包装に移行しているのです。.
シュリンクスリーブが、あなたにもっと多くのことを求める場面: 初期投資は高額になります。アプリケーターだけでなく、ヒートトンネルや素材そのものの費用もかかります。PETGフィルムは、紙やBOPPに比べてラベル1枚あたりのコストが高くなります。また、切り替えにも時間がかかります。フィルムロールの交換やトンネル温度の再調整には15~30分を要します。そして、初めて導入する方が見落としがちな詳細がここにあります。それは、収縮を考慮して、アートワークを事前に歪ませる必要があるということです。デザインをそのまま印刷すると、フィルムが収縮した際に歪んでしまいます。経験豊富なスリーブ印刷パートナーは歪み補正用のテンプレートを提供してくれますが、それによりプリプレス工程が1つ増えることになります。.
最適な組み合わせ: 飲料(クラフトビール、RTDカクテル、コールドブリュー、機能性飲料)、冷蔵商品、360°グラフィックによって陳列棚での存在感を最大限に高めたいブランド。.
ロールスルーラベリング(コールドグルー)
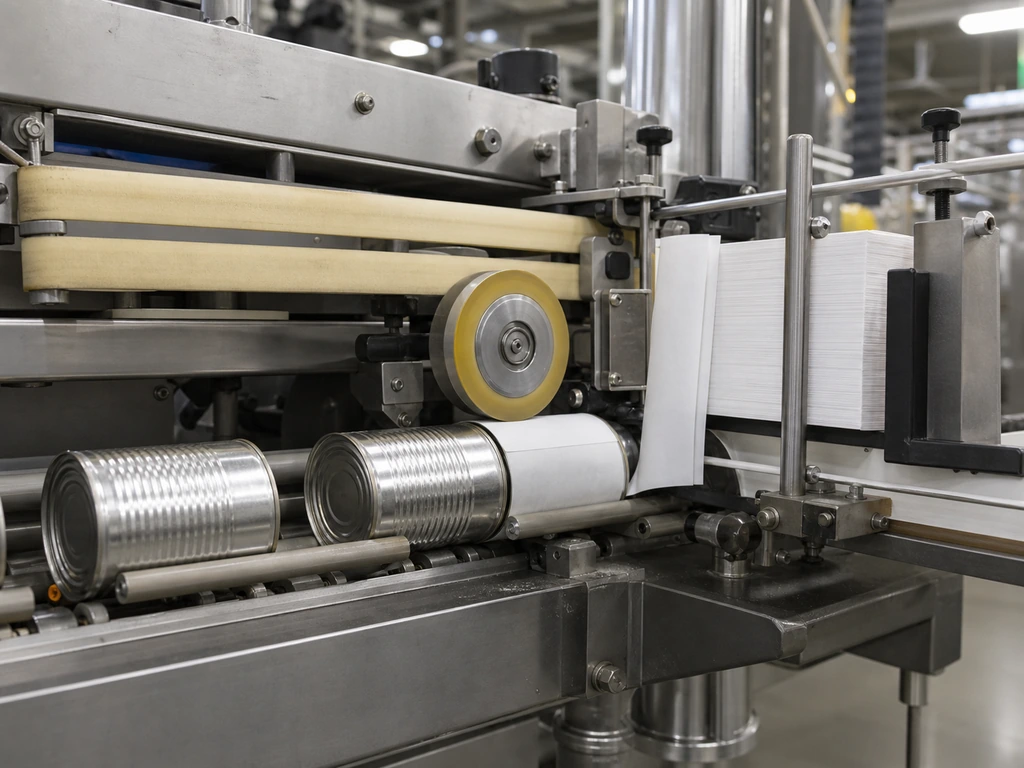
ロールスルー式ラベリングは1900年代初頭から使用されており、その基本的な仕組みはほとんど変わっていません。缶は、回転する接着ローラーの上を水平に通過して接着剤の帯を塗布され、マガジンからあらかじめカットされた紙ラベルを拾い上げ、その後、2つ目の接着ステーションを通過してから、ラベルの両端が圧着されます。この機械全体には、接着ローラーと上部ベルトという2つの可動部品があります。.
ロールスルーが不可欠な場面: スピードと信頼性。ロールスルー式ラベラーは、1分間に1,200個の容器を処理できます。これは、ほとんどの充填ラインが供給できる速度を上回る速さです。可動部品が2つしかないため、故障はほぼありません。ラベルには、コールドグルー(カゼイン系またはデンプン系)を塗布した普通紙を使用しており、最も安価な選択肢です。野菜の缶詰、スープ、ペットフードなど、単一製品を大量に生産する工場において、ロールスルー式は、ラベルを貼った缶1個あたりの総コストを最小限に抑えます。.
ロールスルーが不十分な点: これは、完全に円筒形の容器でのみ機能します。ラベルは缶の本体を覆いますが、表面全体を覆うわけではありません。つまり、360°全面を覆うのではなく、前面と背面に継ぎ目が生じます。接着剤の管理にはオペレーターの注意が必要です。接着剤の塗布からラベルの取り込みまでの作業可能時間はわずか2~5秒であり、接着剤ポットは定期的に洗浄する必要があります。頻繁な切り替えを伴う多品目生産には不向きです。切り替えのたびに、ラベルマガジンの交換、接着剤システムの洗浄、再校正が必要となります。.
最適な組み合わせ: 円筒形のブリキ缶またはアルミ缶の大量生産(単一SKU)――缶詰食品、ペットフード、および単位当たりのラベルコストが購入の決め手となる日用消費財など。.
製品、容器、および使用環境に適したラベルの種類を選ぶ
各技術の機能を理解することは、成功への道のりの半分に過ぎません。真の課題は、どの技術があなたの具体的な状況に適しているかということです。このマトリックスでは、4つの手法と、現場で重要な要素とを照らし合わせています。.
| ファクター | PSL | シュリンクスリーブ | ロールスルー | ダイレクトプリント |
|---|---|---|---|---|
| 容器の材質 | ブリキ、アルミニウム、プラスチック、ガラス、紙 | アルミニウムに最適。また、ブリキ・プラスチック・ガラスにも使用可能です。 | 円筒形の錫・アルミニウム製のみ | アルミニウム(プレコート仕上げ) |
| ストレージ環境 | 乾燥した、常温の | 冷たく、湿っていて、結露している | 乾燥した、常温の | すべて(インクは消えない) |
| 複数のSKUに対応した柔軟性 | 素晴らしい | 中程度 | 貧しい | 非常に悪い |
| 1単位あたりのラベル原価 | 1から3,308 | 1~4回 0.05~0.15 | 0.33%から0.30% | 該当なし(設備投資主導) |
| 実用上の最小体積 | 1回の生産あたり500~1,000個 | 1ロットあたり5,000台以上 | 1ロットあたり50,000台以上 | 1ロットあたり50万台以上 |
手動から全自動まで――自動化レベルの選び方
自動化とは、「手作業によるラベル貼り」と「数百万ドルもするロボット」という二者択一の問題ではありません。それは連続的なものであり、その連続体上のどの位置が適切かは、現在の処理量と今後の見通しによって異なります。.
手作業によるラベル貼り(0~200単位/日): 1人が手作業であらかじめカットされたステッカーを貼り付け、1分間に3~5缶のペースで処理します。試作ロット、ファーマーズマーケットでの販売、あるいはまだ概念実証(PoC)段階にある製品には適しています。ただし、量産戦略としては不向きです。.
半自動(1日あたり200~2,000個): 作業者は缶を治具またはローラーの上に載せ、機械が1分間に20~40個のペースでラベルを貼ります。これは、中小規模の製造業者にとって主力となる機種です。計算は単純です。1日3時間を手作業でラベル貼りにかけている場合、その人件費だけで、6~12ヶ月以内にエントリーレベルの半自動PSL機械の価格にほぼ達することになります。品質の安定性向上という要素を考慮する前から、人件費の削減だけで本機の導入費用は回収できるのです。.
全自動(1日あたり2,000台以上): 缶はコンベアで搬入され、ラベラーがインラインでラベルを貼付し、完成した缶は人の手を介さずに搬出されます。速度:PSLでは毎分60~300個、ロールスルー方式では最大毎分1,200個です。初期投資は大きくなりますが、処理能力も向上します。重要な判断基準は、充填ラインの稼働速度がすでに毎分80缶である場合、最大処理速度が40缶の半自動ラベラーではボトルネックが生じるという点です。ラベラーの速度は、充填機の速度の少なくとも1.1~1.2倍である必要があります。.
上流・下流の設備の能力に見合わないほど高度な自動化システムは購入しないでください。300 cpmのラベラーと50 cpmの充填機を組み合わせるのは、セダンにF1エンジンを搭載するようなものです。紙の上では素晴らしく見えても、実際には非効率的です。カタログのスペックではなく、生産ラインの実力に合わせてシステムを選定してください。.
缶用ラベリング機の選定における重要な要素
採用する技術と自動化のレベルが決まったら、機械そのものを選ぶにあたっては、6つの実用的な要素が重要になります。これらの要素こそが、気に入る機械と後悔する機械を分けるのです。.
サプライヤーを評価する際は、以下の両方を提供しているメーカーを探してください。 カスタム缶ラベル貼付機の構成 — つまり、機械の構造、速度、電気部品のメーカー、寸法などは、画一的なカタログ仕様ではなく、お客様の実際の生産環境に合わせて調整されており、かつ透明性が高く—— アフターサービスプログラム 保証範囲、予備部品キットの内容、および対応時間の約束を文書で明確に定めたものです。例えば、Levapack社は、販売前の段階でCAD図面によるサポートを含む技術コンサルティングを提供し、重要な摩耗部品を含む予備部品キットを出荷するとともに、すべての機械に対して、ビデオ通話やオンラインチャネルを通じて24時間365日利用可能な技術サポートを提供しています。こうした「導入前のカスタマイズ性」と「導入後のサポート」という2つの側面こそが、「ニーズにぴったり合う機械」と「我慢して使う機械」との違いを決定づける要素なのです。.
ラベラーの枠を超えて――ラベル貼付工程をパッケージングライン全体に統合する
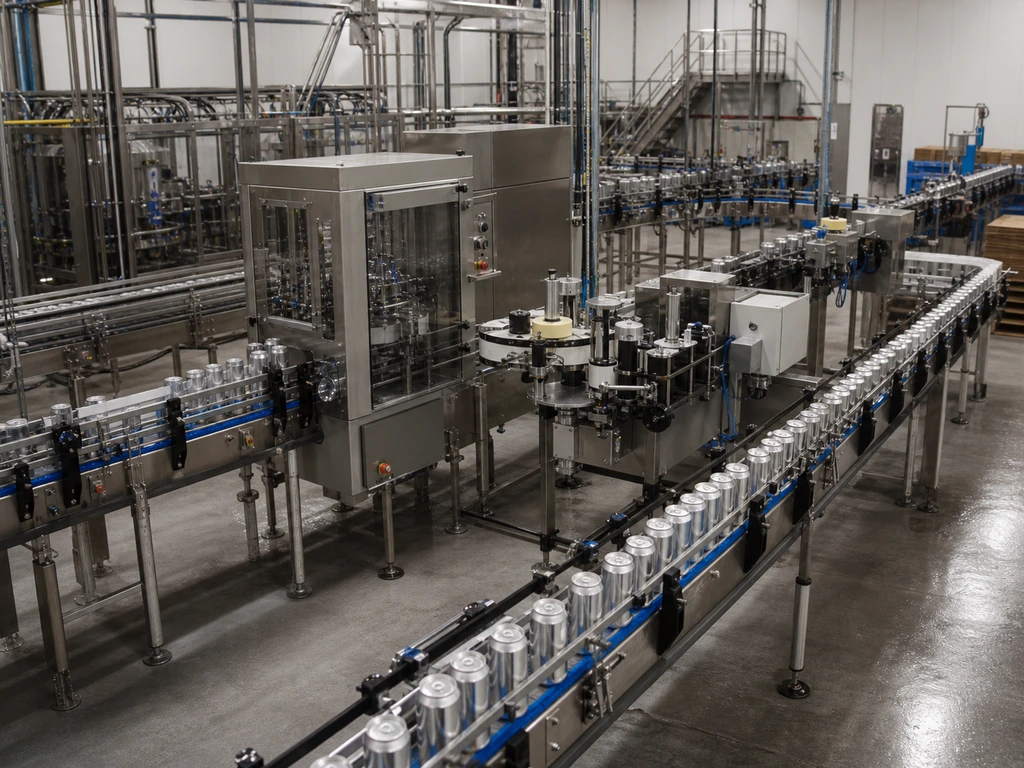
ほとんどのラベル作成ガイドでは、この部分は省略されています。しかし、世界一のラベル作成者であっても、設計が不十分なラインを救うことはできません。.
実際の生産環境において、ラベリングは「洗浄→充填→シール→ラベリング→コード印字→梱包」という一連の工程の一部に過ぎません。充填機の稼働速度が60 cpmで、ラベリング機の稼働速度が120 cpmの場合、ラベリング機はその稼働時間の半分を待機に費やすことになります。また、シーマーとラベリング機の間にあるコンベアの長さが短すぎると、缶がぐらつきながら搬送されてくるため、機械の精度がどれほど高くても、位置決め精度は低下してしまいます。.
また、戦略的な課題もあります。つまり、異なるサプライヤーから機械を個別に購入するか、それとも1つのパートナーからライン全体を調達するか、ということです。複数のベンダーから構成されるラインでは、各工程に最適な機器を選定できるという最大の柔軟性が得られますが、その一方で、納期調整、制御システムの互換性、サービス責任の所在など、複数の企業にわたる統合作業という負担も生じます。一方、単一サプライヤーによるラインは、交渉上の優位性を失う代わりに、問題が発生した際の責任のなすり合いを回避できます。初めて生産ラインを購入する場合、責任の所在が明確になるという利便性は、通常、その割高なコストに見合う価値があります。.
すべての缶ラベルが満たすべき規制上の必須要件
規制要件を満たさない美しいラベルの商品は出荷されません。米国で販売される食品・飲料製品については、2つの機関が規則を定めています。.
FDAの要件(21 CFR 101)— すべての食品および飲料用缶について:
- 身分証明書: 商品の一般名称は、主表示面(PDP)—つまり、消費者が棚で目にする面—に目立つように記載すること。太字で表記し、ラベル上で最も目立つ要素の一つでなければならない。.
- 正味内容量: PDPの下部30%に、米国慣用単位およびメートル法の両方で表示された製品数量(例:「正味重量 12オンス(340 g)」)。.
- 栄養成分パネル: 1食分、カロリー、栄養素の内訳が記載された標準化された形式。「栄養成分表示」の見出しは13pt以上、本文は8pt以上で記載すること。.
- 成分リスト: すべての原材料を重量の多い順に記載すること。副原料については、括弧内にその内訳を記載しなければならない(例:「チョコレート(砂糖、カカオバター、カカオマス)」)。.
- アレルゲン宣言: 主要な食品アレルゲン上位9種(牛乳、卵、魚、甲殻類、木の実、ピーナッツ、小麦、大豆、ゴマ)は、成分表または別途の「含有」表記において、一般名で表示されています。.
- 製造元・販売元情報: 責任者の氏名および住所。現在の市電話帳に掲載されていない場合は、住所の記載が必要です。.
TTBの要件 — アルコール飲料(追加):
缶にビール、ワイン、または蒸留酒が入っている場合、TTBの規制(27 CFR 第4、5、および7部)により、アルコール度数(% ABV)、政府による警告文、亜硫酸塩および着色添加物(例:FD&CイエローNo.5)の表示、そして—特に重要な点として—取得済みのラベル承認証明書(COLA)の記載が義務付けられます。 以前 その製品が市場に投入される。COLAを省略することは、新しい飲料ブランドが犯しうる最もコストのかかる過ちの一つである。.
耐久性とコンプライアンスの関係: 必要な情報はすべて、製品の全保存期間を通じて判読可能な状態を維持しなければなりません。倉庫で6か月経過した後に紙ラベルの文字が薄くなったり、冷蔵室でPSLラベルが剥がれたりした場合、それは単なる見栄えの問題ではなく、コンプライアンス上の問題となります。ラベルの素材や貼り付け方法は、単に美観上の選択ではありません。これらは、規制リスク管理の一環なのです。.
ラベル貼付ソリューションをご検討中で、仕様を比較したい場合や、お客様の缶のサイズや生産量に適した構成についてご相談したい場合は、レバパックのカタログおよびエンジニアリングチームがご相談に応じます。.


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL