
包装ラインの現場に少しでも立ち会ったことがある方なら、感圧ラベルを目にしたことがあるでしょう。クラフトビールの缶に貼られた光沢のあるラッピング、栄養補助食品の瓶を包み込む透明なフィルム、高級コーヒーの缶に貼られた質感のある紙のラベル――これらはすべて、同じ技術の範疇に属しています。しかし、ラベルが「感圧」であるとは、具体的にはどういうことなのでしょうか。また、それが生産ラインにとってなぜ重要なのでしょうか。
簡単に言えば、感圧ラベル(PSL)とは、圧力を加えるだけで表面に貼り付く粘着ラベルのことです。熱も水も、別途の接着剤も必要ありません。ラベル自体にすでに粘着剤が組み込まれているため、届いたそのまますぐに使用できます。.
しかし、簡単な答えだけでは不十分です。缶詰や包装工程向けのラベル技術を評価する際には、ラベルの素材、さまざまな表面での挙動、貼付に用いられる機械、そして何よりも重要な点として、円筒形の金属容器において具体的にどのような性能を発揮するかを理解する必要があります。このガイドでは、そのすべてについて解説しています。.
感圧ラベルとは? 3層構造

感圧ラベルは単一の素材でできているわけではありません。これはラミネート構造——業界では「ラベルサンドイッチ」と呼ばれることもあります——であり、それぞれが特定の役割を担う3つの異なる層から構成されています。いずれかの層を取り除いてしまうと、ラベルは機能しなくなります。.
これら3つの層とは、 ファックストック (目に見えるもの)、その 接着剤 (なぜそれが定着するのか)、そして 剥離シート (貼り付けるまで粘着面を保護する裏紙)。それぞれの仕組みは以下の通りです。.
フェイスストック:顧客の目に映り、手に触れる部分
フェイスストックとは、印刷可能な表面、つまりブランドのアートワーク、成分表示、バーコード、および規制情報を記載する最上層のことです。これは、最終消費者が実際に触れるラベルの唯一の部分です。.
表面材は、大きく分けて「紙」「フィルム」「箔」の3つの種類に分類されます。紙製の表面材はコストパフォーマンスに優れ、印刷の仕上がりが美しいことから、スパイス瓶やスナック缶など、常温で保管される製品に広く使用されています。フィルム製表面材(最も一般的なのはBOPP(二軸延伸ポリプロピレン)で、フィルムラベル市場の60%以上を占めています)は、紙では実現できない耐湿性と耐久性を備えています。箔やメタリック素材の表面材は、店頭での存在感を際立たせるため、ワインボトルや高級化粧品などに多用されています。.
適切なラベル素材を選ぶには、ある一つの問いに答える必要があります。それは、「このラベルが実際にどのような環境で使用されるのか」ということです。冷蔵製品に紙製のラベルを貼ると、湿気を吸収して剥がれてしまいます。一方、乾燥した保存食品にフィルム製のラベルを貼るのは、仕様が過剰であり、コストもかかってしまう可能性があります。使用環境によって、適切な素材が決まるのです。.
多くのラベルには、トップコートやラミネート加工が施されています。これは、印刷された表面材の上に塗布される薄い保護層のことです。トップコートは、耐傷性、耐紫外線性、耐薬品性を向上させます。結露や輸送中の摩擦、屋外での展示にさらされる製品の場合、トップコートを省略するのは、かえって損をすることになります。.
標準参照資料: ASTM D5375 は、ライナー剥離性や平坦性などを含む、感圧性ラベル基材の選定に関する試験方法を規定している(ASTMインターナショナル).
接着剤:影の立役者
面材が「顔」だとすれば、粘着剤は「筋肉」です。そして、これが現場でラベルが剥がれてしまう最大の理由なのです。.
感圧接着剤は粘弾性を持っています。圧力が加わると流体のように振る舞い、容器表面の微細な窪みに流れ込んで機械的な結合を形成し、圧力が取り除かれると固体のように所定の位置に固定されます。レゴブロックを2つカチッと組み合わせる様子を想像してみてください。ブロックは柔軟に曲がり、簡単に接続できますが、それを引き離すにはかなりの力が必要です。.
接着剤の世界は、実用的な観点から4つのカテゴリーに分類されます:
- 永久型アクリル系接着剤 この業界の主力製品です。優れた耐紫外線性および耐酸化性、幅広い耐温度範囲、そして手頃な価格を兼ね備えています。室温での乾燥用途のほとんどでは、永久アクリル樹脂が使用されています。.
- ゴム系接着剤 初期の粘着力がより高いため、接着が難しい表面でも素早く、しっかりと密着します。ポリエチレンやポリプロピレンなど、表面エネルギーの低いプラスチックにラベルを貼る場合は、ゴム系接着剤を使用する必要があります。その代償として、経年による耐候性は低下します。.
- 冷凍庫対応の接着剤 ガラス転移温度(Tg)が低く設定されているため、-20°C以下でも柔軟性と粘着性を維持します。通常のアクリル樹脂は、このような条件下では脆くなります。.
- 剥がして再貼付可能な接着剤 きれいに剥がすことができます。販促クーポンや一時的な値札などを想像してみてください。店頭での陳列中はしっかりと貼り付いたままですが、消費者が剥がす際にはきれいに剥がれます。.
接着剤の選定は、常にラベルを貼る表面から始まります。ガラスや金属は表面エネルギーの高い素材(500ダイン/cm以上)であり、接着しやすいです。一方、未処理のポリエチレンやポリプロピレンは、表面エネルギーが約30~38ダイン/cm程度であり、化学的に不活性で、高粘着性の接着剤を使わなければ接着が極めて難しいことで知られています。実際の容器(代替サンプルではなく)で簡単なダイン測定を行うことで、その表面の状態を把握することができます。.
結露は、接着剤にとって「静かな敵」です。室温の乾燥した缶には完璧に接着するラベルでも、充填ラインから直送された冷たく湿った表面に貼ると、初期の粘着力の40~60%を失う可能性があります。生産環境で低温充填や殺菌後の結露が発生する場合は、湿潤状態でも接着可能な接着剤の配合が不可欠です。.
剥離紙:裏紙が重要な理由
剥離紙は、ラベルロールの陰の立役者です。消費者が目にすることはありません。しかし、ラベル貼付機のオペレーターは、シフトごとにそのことを考えています。.
ライナーとは、ラベルを印刷、型抜きを経て、最終的に生産ラインへ搬送するための紙またはフィルムの基材のことです。その表面にはシリコーン系の離型剤が塗布されており、接着剤がライナーに永久的に付着するのを防ぎます。この離型剤は、保管や輸送中はラベルをしっかりと保持できるほど強力でありながら、ピールプレートでスムーズに剥がれるほど適度な強度を備えています。.
ライナーの選択は、2つの道に分かれます。. 紙製ライナー (半漂白またはクラフト紙)はコストパフォーマンスに優れ、分速100コンテナ未満のライン速度では良好に機能します。しかし、ガイドローラー上で曲がる際に粉塵が発生し、その粉塵が光電式ラベルセンサーの誤作動の最大の原因となっています。. PETフィルムのライナー コストは30~50%ほど高くなりますが、粉塵の発生がほぼゼロで、引張強度が高く、200 cpmを超える速度でも寸法安定性に優れています。高生産性の缶詰製造ラインでは、フィルムライナーにかかる追加費用は、ダウンタイムの削減によって十分に元が取れます。.
剥離力(1インチあたりのグラム数で測定)は、用途に合わせて調整されます。力が弱すぎると、ラベルが機械内で意図せず剥がれてしまいます。力が強すぎると、ライナーが伸びたり破れたりします。適切に仕様が定められたライナーは、些細なことのように思えるかもしれません。しかし、生産が繁忙な日には、それがスムーズなシフト運営と、ラベルの欠品が山積みになる状況との分かれ目となります。.
ラベル用素材と接着剤:PSLの性能を支える基盤

3層構造についてはご存じでしょう。さて、ここからが実務的な課題です。どの素材をどこに配置すべきか? その答えを決める要素は4つあります。それは、製品の使用環境、容器の素材、予算、そしてビジュアルブランディングの目標です。このうち1つを変更すると、他の3つについても再検討が必要になるかもしれません。.
ペーパーフェイス素材:コストパフォーマンスに優れ、印刷に適している
紙は伝統的な選択肢であり、今でも最も手頃な価格です。通常、同等のフィルム素材の50~70%のコストで済みます。高光沢・半光沢の紙(C1Sまたは片面コート紙と呼ばれることが多い)が最も広く使用されているグレードです。この紙はフレキソインクやデジタルインクをきれいに定着させ、ニス加工や箔押しにも対応しており、陳列棚でも洗練された印象を与えます。.
紙は、常温で保管される乾燥食品に最適です。例えば、コーヒー缶、スパイス容器、ドライスナックの容器、プロテインパウダーの瓶などです。また、紙は最も環境に優しい選択肢でもあります。通常の紙類回収ルートでリサイクルが可能であり、FSC認証を受けた繊維を使用した製品もますます増えています。.
その限界は明らかです。紙と湿気は相容れません。相対湿度が85%を超える環境では、紙ラベルは水分を吸収し始め、寸法安定性を失い、最終的には剥がれてしまいます。冷蔵食品、冷凍製品、あるいは結露が発生する容器には、紙の使用は不適切です。同様に、紙はフィルムに比べて破れやすいという特徴があります。ラベルが過酷なサプライチェーンに耐えなければならない場合は、フィルム製に切り替えることをお勧めします。.
特殊紙――パール調の用紙、質感のあるフェルト織り紙、綿混紡紙など――は、製品の価値感を高めることができます。高級ルーズリーフティーの缶に貼られた質感のある紙のラベルは、光沢のあるフィルムラベルでは決して伝えられないような職人技を表現しています。素材そのものが、ブランドストーリーの一部となるのです。.
フィルム用基材:過酷な環境下でも耐える耐久性
フィルム基材は、感圧ラベル市場において最も急速に成長している分野です。そして、BOPP(二軸延伸ポリプロピレン)が主流の素材であり、フィルムラベルの総消費量の半分をはるかに超える割合を占めています。.
BOPPには、外観の面で3つのバリエーションがあります。白(不透明で、コントラストの高い印刷面)、透明(製品が透けて見える「ノーラベル風」の見た目)、そしてメタライズ(薄いアルミニウムの蒸着層によりメタリックな仕上がりを実現し、固体箔に比べてコストが大幅に抑えられます)。透明なBOPPを光学的に透明な接着剤と組み合わせると、グラフィックが容器に直接印刷されているかのような錯覚を生み出します。この技法は、そのすっきりとしたモダンな美観から、飲料やパーソナルケアブランドの多くに採用されています。.
BOPP以外にも、特定のニッチ市場を埋める2種類のフィルムがあります。. ポリエチレン(PE) より柔らかく、形状にフィットしやすい――このフェイスストックは、容器に合わせて伸縮し、よじれることがないため、絞り出し式のチューブや柔軟なパウチでも確実に機能する唯一の素材です。. ポリエステル(PET) 耐久性の面で群を抜いており、-40°Cから150°Cの範囲でラベルの品質を維持します。工業用化学薬品容器、自動車用液体、および過酷な物流環境下で使用される製品には、一般的にPETが採用されています。.
コストの順位は単純明快です:紙 < BOPP < メタライズドBOPP < ソリッドフォイル < 特殊フィルム。生産予算の多くは、紙からBOPPの範囲内に収まっており、フォイルは高級SKUに、PETは過酷な環境での用途にそれぞれ割り当てられています。.
ホイルおよび特殊表面材:棚での存在感を高める
消費者が棚の前で一瞬の判断を下すような、競合がひしめく小売カテゴリーで製品が競合している場合、ホイルや特殊な表面材はその価値を十分に発揮します。メタリックな光沢は、紙や標準的なフィルムにはない独特の輝きで消費者の目を引きつけます。.
アルミ箔のフェースストックは、厚みがあり、鏡のように輝き、紛れもなく高級感あふれる、伝統的な高級オプションです。また、最も高価でもあります。メタライズドBOPPは、実用的な中間的な選択肢となります。BOPP基材上に薄膜の蒸着アルミニウム層を形成したもので、コストは40~60%程度でありながら、約80%の視覚的インパクトをもたらします。ほとんどのブランドにとって、メタライズドBOPPはより賢明な投資と言えます。.
技術的な注意点として、アルミニウム製のフェイスストックは導電性があります。医薬品や高級品業界で需要が高まっているRFIDやNFC対応のスマートラベルを検討している場合、無地の箔はアンテナの性能に悪影響を及ぼす可能性があります。一方、金属化BOPPは金属層が薄く、連続性も低いため、問題を引き起こす可能性は低くなります。.
表面および環境に応じた接着剤の選定:選定の枠組み
素材について理解したところで、接着剤の選定は素材との適合性を検討する作業となります。まずは容器の素材から見ていきましょう:
- ガラスと金属 (表面エネルギーが高い):一般的なアクリル系永久接着剤は、ほとんどの条件下で良好な接着性を発揮します。.
- HDPE、LDPE、PP、およびその他のポリオレフィン (表面エネルギーが低い、30~38 ダイン/cm):高粘着性のゴム系、または変性アクリル系接着剤が必要です。一般的なアクリル系接着剤では接着が失敗します。.
- コーティングまたは処理が施された表面: コーティングによって遮断層が形成されていないことを確認してください。一部のUVワニスや帯電防止コーティングは、密着性を著しく低下させることがあります。.
次に、環境を評価します:
- アンビエント、ドライ: ほとんどの接着剤は十分な性能を発揮します。コストや剥がしやすさの要件を考慮して選択してください。.
- 冷蔵(0~4°C): 低温対応のアクリル樹脂を使用してください。低温時でも結露が生じる可能性があるため、ウェットスティック性能を指定してください。.
- 冷凍(-20°C以下): 冷凍庫用接着剤の使用が必須です。標準的な配合の接着剤は、ガラス転移温度を下回ると粘着性を完全に失います。.
- ホットフィルまたはレトルト処理(40~100°C): 接着剤は、塗布温度下でも滲み出ることなく耐え、熱サイクルを経ても接着力を維持できなければならない。.
- 濡れている、または結露している表面: これが最も難しいケースです。ウェットスティック系接着剤は、接着面からの水分を排除するように配合されていますが、その性能は配合によって異なります。実際の充填済み容器を用いて、生産ラインの速度で試験を行うことに代わる方法はありません。.
もう一つ重要な点があります。実際の製品でテストを行うことです。ラベルのサプライヤーから送られてきた、清潔で乾燥した、室温のサンプルではなく、充填ラインから直接取り出した実際の製品を、実際の生産速度でテストしてください。実験室でのテストと月曜朝の実際の生産との間には隔たりがあり、ラベルの不具合の多くはそこから生じているのです。.
ラベリング機による感圧ラベルの貼り付け方法

感圧ラベルとは何かを知っておくことは重要です。生産ラインの稼働を維持する責任を負っている人にとっては、機械がそれをどのように貼付するのかを知ることは、さらに重要です。.
感圧式ラベル貼付機は、一見単純に見える一連の動作を行います。それは、ラベルロールを巻き出し、各ラベルをライナーから剥がし、移動中の製品上に正確に位置合わせし、しっかりと押し付けるというものです。この単純さの裏には、実に複雑な工学的な仕組みが隠されています。その動作を段階ごとに解説すると、次のようになります:
ステップ1 — 巻き戻しと張力調整。. ラベルロールは、ウェブの張力を一定に保つダンサーアームまたは張力制御システムを介して機械に供給されます。張力が変動すると、ラベルの間隔がずれてしまい、位置決め精度が低下します。これは特に加速時および減速時に重要です。.
ステップ2 — 皮をむく。. ラベルのウェブは、15~30度の角度に設定された鋭いエッジを持つ金属製の刃である「ピールプレート」の上を通過します。ライナーがピールエッジの周りで急なUターンをすると、フェイスストックはライナーよりも剛性が高いため、ラベルはそれに追従できません。その結果、ラベルは剥離して所定の位置に留まり、粘着面が製品に向いた状態で貼付の準備が整います。ピールプレートの角度は調整パラメータとなります。角度が急であればあるほど剥離は強力になりますが、ラベルが斜めになるリスクも高まります。.
ステップ3 — 塗布方法。. ここで、機械の用途が分かれてきます。業界では、主に3つの用途スタイルが主流となっています:
- ワイプオン(マージ): ラベルは、製品がピールプレートを通過する際に押し付けられます。その後、フォームローラーやブラシが続き、ラベルを平らにならします。この方法は、機械的な構造が単純で、ラップアラウンドラベルとの相性も良いため、缶、ボトル、瓶といった円筒形の容器において最も一般的な方法です。.
- エアブロー: 圧縮空気の噴射により、ラベルがピールプレートから製品へと押し出されます。物理的な接触が不要なため、デリケートな製品や不規則な形状の製品に最適です。その一方で、高速での使用においては貼付精度が低下するというトレードオフがあります。.
- タンブロー: ラベルはまず、製品に向かって伸びた真空パッド(タンパー)で保持され、その後、空気の噴射によってラベルが製品表面に貼り付けられます。このハイブリッド方式は最高の貼付精度を実現し、窪みや凹凸のあるラベルパネルにも対応できますが、機構が複雑になります。.
ステップ4 — 拭き取りと接着。. ラベルが貼付された後、一連のローラー、ブラシ、またはベルトがラベルを製品表面にしっかりと押し付け、接着剤を全面に密着させ、気泡を取り除きます。缶へのラップアラウンド貼付では、通常、製品が静止したワイプダウンベルトに対して回転し、ラベルが円周に沿ってらせん状に巻き付けられます。.
ステップ5 — 検知と制御。. 各ラベルと、ロール上の次のラベルとの間には、隙間または見当マークがあります。光電センサー(不透明ラベル用はコントラスト式、透明ラベル用は超音波式)がこの隙間を検知し、次のラベル供給サイクルを開始します。サーボ駆動システムは、ラベルの送り速度と製品コンベアの速度を同期させ、±0.5 mm以内の貼付精度を実現します。ステッピングモーターシステムはより経済的ですが、通常±1.5 mmの精度となります。これは多くの用途では許容範囲内ですが、位置合わせが厳密に求められるパネルへの小型ラベルの貼付には不向きです。.
規模の参考として:缶詰製造ラインの中速ラベル貼付ステーションでは、1分間に60~150個の容器を処理します。1分間に150個の処理速度の場合、機械は各ラベルの剥離、位置合わせ、貼付、および拭き取りを0.4秒で行わなければなりません。ライナー、接着剤、剥離形状、センサーの応答時間など、すべての要素がこの時間枠内で連携して機能する必要があります。.
感圧式ラベルとその他のラベリング手法:並列比較
容器の装飾には、感圧ラベルだけではありません。シュリンクスリーブ、糊付けラベル、ダイレクト印刷も、それぞれ適した用途があります。どの方法を選ぶかは、容器の形状、生産量、見た目の目標、そして予算によって異なります。それぞれの特徴を以下にまとめました:
| 寸法 | 感圧性(PSL) | シュリンクスリーブ | 接着剤塗布式 | ダイレクトプリント |
|---|---|---|---|---|
| 申し込み | 内蔵の接着剤による圧着 | 熱でスリーブを容器に収縮させて装着する | 液体接着剤を塗り、ラベルを貼り付けた | 容器に直接インクを印刷 |
| 取材範囲 | 配置(前面/背面または巻き付け) | 360°全方位をカバー | ローカライズ済み | 静的、個別のラベルなし |
| 材料費 | ミディアム | 中高(約25%増) | 低い | 最低(培地なし) |
| 設備 | ミディアム | 高(ヒートトンネルが必要) | ミディアム | 低い |
| 切り替え | ファスト(スワップ・ロール) | 低速(マンドレルを交換) | 最も遅い(クリーン接着剤) | 該当なし(プレート交換) |
| 最適 | 滑らか、丸みがある/平ら、素早い変化 | 不規則な形状、全面グラフィック | 大容量の標準ボトル | 長期固定設計 |
注目すべき数字:米国におけるラベル需要の約77%を感圧式ラベルが占めています。この圧倒的なシェアは決して偶然ではありません。感圧式ラベルは、印刷品質、貼付の柔軟性、切り替え速度、そして作業環境の清潔さにおいて、最高のバランスを実現しています。このラインには、糊付けステーションもヒートトンネルも必要ありません。必要なのは、ラベルのロールと、適切に調整された貼付機だけです。.
シュリンクスリーブは、容器の形状がそれを必要とする場合――複雑な曲面を持つボトル、砂時計型の形状、全面を覆う絞り出し式のチューブなど――にその真価を発揮します。360度を覆うこのデザインは、店頭での存在感を最大限に高めたいブランドにとって魅力的です。しかし、シュリンクスリーブにはヒートトンネルが必要であり、材料の消費量も多く、SKU間の切り替えには通常、より多くの時間がかかります。PSLに比べてラベル1枚あたりのコストが約25%高いため、この割高分は視覚的または機能的な要件によって正当化されなければなりません。.
接着剤塗布型(カット・アンド・スタック)ラベルは、ラベル1枚あたりのコストが最優先事項となる大量生産の汎用製品――例えば、大衆向けのビール瓶や野菜の缶詰など――において主流となっています。この方式の設備はメンテナンスがより手間がかかり(接着剤タンクは定期的な洗浄が必要)、切り替え時間も長くなりますが、大規模な生産では材料費の節約効果が大きく積み上がります。中小規模の生産ロットやSKUの変更が頻繁に行われる場合、PSLの方がほぼ常に実用的な選択肢となります。.
缶のラベル貼付:円筒形の容器には特別な配慮が必要な理由
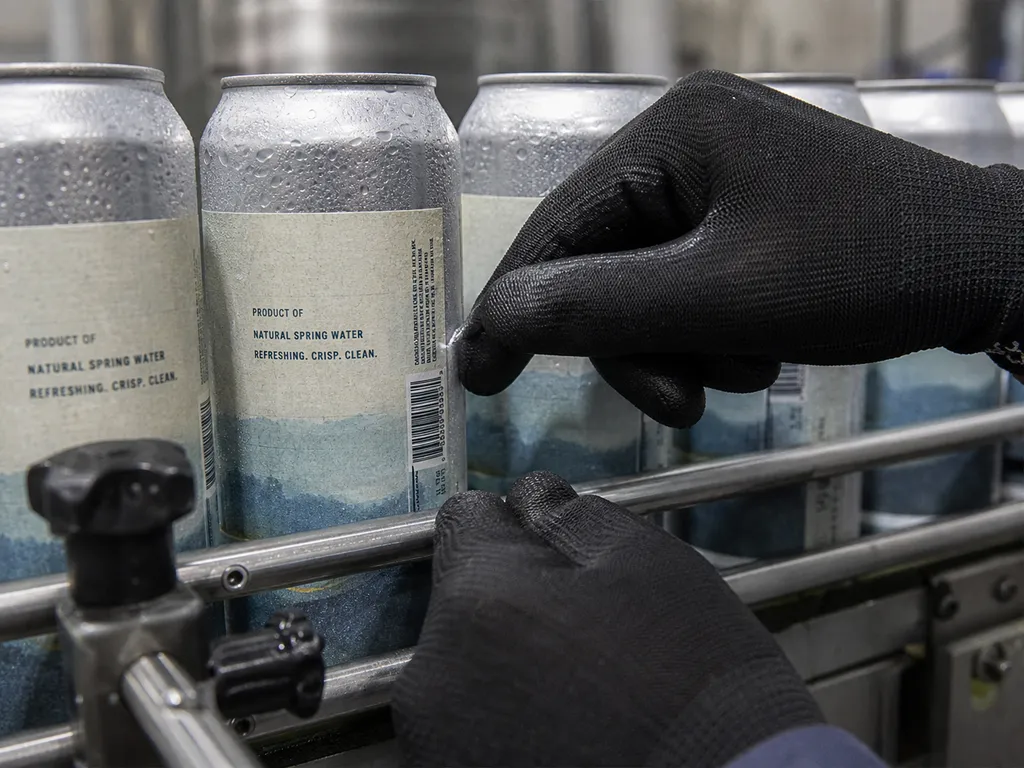
ここが、ほとんどの感圧ラベルのガイドブックが不十分である点です。それらは「容器」――ボトル、瓶、カートンなど――について抽象的に論じ、それらを互いに置き換え可能なものとして扱っています。しかし、金属缶にラベルを貼る場合、標準的なボトル用ラベル貼付戦略では対処できない一連の物理的および環境的な課題に直面することになります。.
缶は単なる円筒形ではありません。両端には二重シームがあり、構造的な補強のためにリブやビードが設けられている場合もあり、充填ラインでは、表面の状態が数秒のうちに常温から低温、そして湿潤へと変化します。これが実際にどのような意味を持つのか、そしてそれに対してどう対処すべきかについて説明します。.
「Can Geometry」:曲率、縫い目、そして縮んでいくラベルパネル
一般的な食品缶を見てみましょう。上部と下部の二重シーム(缶の底や蓋を本体に密着させるために巻き上げられた縁)は、両端でそれぞれ2.8~3.2 mmの高さを占めています。このスペースはラベル貼付には使用できません。実際のラベル貼付可能領域(シーム間の平らな部分)は、缶の全高よりも狭くなっています。ラベルの高さは、各シームの端から少なくとも2 mmの余裕を持たせるように計画してください。.
缶の周囲をぐるりと巻き付けるラベルは、正確な長さにカットする必要があります。ラベルは、缶本体を完全に覆い、継ぎ目に3~5 mmの重なりができるだけの長さが必要です。この重なり部分は、ラベルが缶ではなくラベル同士で貼り合わされる箇所であり、この自己接着力によって、ラベルの端がめくるのを防いでいます。短すぎると端が浮き上がり、長すぎると重なり部分で目立つ二重の盛り上がりが出てしまいます。.
缶の直径は、業界標準の番号体系(北米の缶製造業界では202~603の範囲、およそ52 mmから153 mm)に従うことができます。もしラベル貼付機が缶の直径の全範囲に対応できない場合、SKUが変わるたびにマンドレルやガイドの交換が必要になります。.
表面および環境要因:寒さ、湿気、そして高速移動
充填ラインの環境には、いかなるラベル仕様書でも完全に予測しきれない条件が生じます。クラフトビール、コールドブリューコーヒー、および一部の乳製品ベースの栄養補助食品で一般的な「コールドフィリング」後、缶の表面温度は2~5°Cまで低下し、ほぼ瞬時に結露が発生します。この水膜が接着剤と金属の間に挟まることで、初期付着力が40~60%低下します。標準的な室温用接着剤では、このような条件下で確実に接着することはできません。.
これとは対照的な極端な温度条件下では、ホットフィル製品はレトルトまたは殺菌機から40~60°Cの状態で出てきます。ラベル用接着剤は、貼付時ににじみ出ないほどの安定性を備えつつ、缶が冷却されて金属が収縮する際にも柔軟性を維持できなければなりません。レトルト内の高温から常温保管へと移る温度サイクルは、ラベルの接着強度に大きな負荷をかけますが、多くのメーカーは、顧客からラベルが剥がれたパレットが返送されてくるまで、その事実を認識していません。.
缶の表面仕上げも、もう一つの要因となります。一部のブリキ缶には、製造工程で付着した防錆油の薄い膜が残っていることがあります。この油は目に見えませんが、表面エネルギーを低下させ、貼着力を損なう原因となります。ラベラーの上流に拭き取り工程や火炎処理工程を設ければこのリスクを排除できますが、多くの小規模な生産ラインでは、ラベリングの不具合が発生して問題が顕在化するまで、この工程を省略しがちです。.
1分間に100缶を処理するラインでは、各缶のラベル貼付時間はおよそ0.6秒です。まさにその0.6秒間の缶の表面状態によって、ラベルが正しく接着するかどうかが決まります。次の回転でやり直す機会はありません。.
缶製造ライン向けのラベリング機の選定
材料や環境面での課題を理解すれば、どの機器を選ぶべきかは自然と決まってきます。缶用ラベリングマシンを選ぶ際、どのような点に注目すべきでしょうか?
まず、, 配置精度. ±0.5 mmの繰り返し精度を実現するサーボ駆動式ラベラーは、品質を重視する製造現場における業界標準となっています。±1.5 mmの精度を持つステッパー駆動式システムは、位置合わせの許容誤差に余裕のある大型ラベルには実用可能ですが、ラベルパネルが狭い場合や複数パネルからなるデザインの場合は、サーボ制御が不可欠です。.
第二に、, 直径範囲および切り替え速度. 缶の直径50 mmから180 mmに対応するラベリング機は、市販されている缶の規格の大部分をカバーしています。工具を使わずに直径調整が可能なクイックチェンジシステムを採用することで、切り替え時間を30~60分から5~10分に短縮できます。これは、受託充填業者や多SKUラインにとって重要な要素となります。.
第三に、, 湿潤環境への適合性. 製造ラインで低温充填、殺菌後の結露、または水洗いによる洗浄が行われる場合は、ラベリング機のフレーム、センサー、および電子機器が湿気への耐性を備えている必要があります。ステンレス製の構造とIP65規格に準拠した筐体は、最低限確保すべき仕様です。.
第四に、, 統合の準備状況. ラベラーは、上流および下流の機器と通信する必要があります。具体的には、フィラーから速度信号を受信し、ラインコントローラーに障害信号を送信し、後続のコーディングステーションと同期をとることが求められます。特定のベンダーに縛られる独自のシステムではなく、標準的な産業用通信プロトコル(EtherNet/IP、Profinet、またはModbus TCP)を採用している製品を選びましょう。.
包装業界関係者からの率直なアドバイスとして、最も安価なラベリングマシンを購入することは、結果的に余計な出費を招く確実な方法だと言えます。ある生産マネージャーが業界フォーラムで述べたように、「Vevor製のものは、決して正しく貼り付けられない」のです。エントリーレベルのマシンには、生産速度で安定した貼付位置を維持するために必要なセンサーの品質、フレームの剛性、およびウェブ経路の精度が欠けていることがよくあります。導入から数週間も経たないうちに、その節約分は、稼働停止、ラベルの貼り漏れ、不良品の発生によって帳消しになってしまいます。稼働率を重視する企業にとっては、仕様策定の初期段階から、包装ラインへの統合を専門とするメーカーと相談する価値があります。例えば、Levapack社は お客様の生産要件に合わせて設定された缶用ラベリングマシン サーボ駆動による配置機能、50~180 mmの範囲にわたる多径対応、そしてラベリングステーションを充填・シーミングライン全体に統合できる機能を備えています。このアプローチにより、同期が取れない場合に、個別の機器ベンダー間で責任のなすり合いが生じることを防ぎます。独自の容器サイズや特殊なラインレイアウトを持つチームにとっては、, カスタム包装機械ソリューション 標準的な機械を非標準的な用途に適合させるのではなく、特定の缶の形状や処理能力の目標に合わせて設計することができます。.
ラベル貼付工程をパッケージングライン全体に統合する
感圧式ラベラーは単独で動作するものではありません。実際の生産現場では、ラベリングステーションはシーマーとコーダーの間に配置され、上流の充填機からペースに合わせて動作し、下流のケースパッカーへと工程を引き継ぎます。こうした相互依存関係を正しく理解しているかどうかが、スムーズな試運転と1ヶ月にも及ぶトラブルシューティングとの分かれ目となります。.
一般的な缶詰製造ラインの工程は、以下の順序で進みます: デパレタイザー → リンスター → 充填機 → シーマー → ラベラー → コーダー → ケースパッカー → パレタイザー. ラベラーの定格速度は、フィラーの生産能力と同等か、それ以上でなければなりません。120 cpmで稼働するフィラーに、定格速度80 cpmのラベラーを接続すると、ボトルネックが生じ、ライン全体の処理能力が制限されてしまいます。ラインは、最も遅い工程の速度に合わせて稼働することになります。.
統合に関する3つの実用的な考慮事項:
- 速度同期。. ラベラーのコンベアは、メインラインのコンベアの速度に正確に合わせなければなりません。両者の間にずれが生じると、缶に対してラベルの貼付が早すぎたり遅すぎたりしてしまいます。120 cpmの速度では、50ミリ秒のタイミング誤差が6 mmの貼付位置のずれを引き起こします。.
- 緩衝地帯。. シーマーとラベラーの間には少なくとも1.5メートルのコンベアスペースを確保し、ラベラーとコーダーの間にもさらに1.5メートルのスペースを確保してください。これらの緩衝ゾーンは、缶の間隔に生じる自然な変動を吸収し、あるステーションで発生した一時的な詰まりが次のステーションへと波及するのを防ぎます。.
- 制御システムの統合。. ライン全体を1台のPLCで制御するのが理想的です。これにより、ラベラーは上流または下流のどのステーションからの停止・起動信号にも応答できるようになります。制御が統合されていない場合、コーダーでの紙詰まりはラベラーには検知されず、積み上がっている缶にラベルを貼り続けてしまいます。.
生産ライン全体を新設またはアップグレードする場合、充填・密封装置を供給する同じシステムインテグレーターからラベリングステーションも調達すれば、同期が取れないといった問題が発生した際に責任のなすり合いを防ぐことができます。また、単一サプライヤーによるライン統合は、アフターサービスも簡素化します。連絡窓口が1つ、保証が1つ、予備部品の物流体制も1つで済むからです。その一方で、各ステーションごとに最も安価な機械を購入し、自社で組み合わせていくという方法も有効ではありますが、その場合の統合リスクはすべて貴社のチームが負うことになります。.
適切な感圧ラベルの選び方:実用的なチェックリスト
モックアップでは見栄えがよいラベルと、シフトを重ねても150 cpmの速度で一度も不具合を起こさないラベルとの違いは、単なる運ではありません。それは、フェイスストック、接着剤、ライナー、機械といった各要素を、個別の決定事項の寄せ集めとしてではなく、相互に関連したシステムとして包括的に検討した結果なのです。.
参考文献
- ASTM International. 「ASTM D5375/D5375M-98(2023) — 感圧ラベル素材からの高速ライナー剥離に関する標準試験方法」 2023年。. astm.org
- Resource Label Group. 「感圧ラベルの利点と用途」. 2022年. resourcelabel.com
- Future Market Insights. 「感圧テープおよびラベル市場の展望」. 2026年. futuremarketinsights.com
- CCL Healthcare. 「感圧ラベルの完全ガイド」.“ cclhealthcare.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL