
包装ラインの統合:よりスマートな生産システムを構築するための完全ガイド
「包装ラインの統合」とは何ですか?
包装ラインの統合とは、充填、シール、ラベリング、検査、カートニング、パレタイジングといった複数の包装機械を、単一の連携のとれた自動化生産システムに結びつけることを意味します。これは自動化とは異なります。自動化とは、1台の機械を単独で稼働させることです。一方、統合とは、5台、8台、あるいは12台の機械を連携させて稼働させることです。 一緒に 互いにぶつかることなく。.
オーケストラを想像してみてください。各演奏者は単独で演奏することはできますが、指揮者や共通の楽譜、そしてリハーサルで練り上げられた曲間のつなぎがなければ、交響曲は生まれません。ただ騒音になるだけです。包装ラインにおいて、コンベアは指揮棒であり、PLCは指揮者であり、各機械は、まさに適切なタイミングで出入りしなければならない楽器なのです。.
うまく統合された生産ラインは、いつスピードを上げ、いつバッファを設け、いつ停止すべきかを把握しており、これら3つの動作をすべて人の手を介さずに実行します。.
一般的な食品包装ラインには、5台から12台の個別の設備が配置されています。これらの機械を独立したユニットとして稼働させ、作業員が手作業で製品を各ステーション間から次のステーションへと移動させる場合、移送作業だけでも1シフトあたり3人から6人の作業員が必要になる可能性があります。一方、システムを統合すると、同じラインでも通常は1人か2人の作業員で済むようになります。作業員の役割は、材料の取り扱いから品質監視へと移行します。この変化により、工場の労働力予算、最大処理能力、および品質の最低基準が根本から書き換えられることになります。.
包装ラインの統合には、制御システム、通信プロトコル、データアーキテクチャ、プロセス設計も含まれます。以下のセクションでは、統合ラインの構成要素、技術の仕組み、プロジェクトの計画方法、避けるべきミス、そして統合が自社の操業にとって経済的に合理的なかどうかを評価する方法について解説します。.
統合型包装ラインの主要構成要素
統合ラインを設計する前に、その機能ゾーンを把握しておく必要があります。このセクション全体を通じて貫くべき原則の一つは、次のとおりです: 回線の実際のスループットは、その回線上で最も高速なマシンによって決まるわけではありません。それは、最も低速なリンクによって決まるものであり、さらに、リンク間のインターフェースが速度の差に対応できるかどうかも影響します。. 以下の各ゾーンは、物理的な高さ、搬送速度、通信プロトコルの3つの側面において、その前後のゾーンと一致していなければなりません。.
製品の供給および計量
ここが起点となります。この段階で誤りを犯すと、その後のあらゆる問題はすべてこれに起因することになります。製品形態が異なれば、その供給方法も根本的に異なるものとなります:
- 流動性のある固体 (コーヒー豆、ナッツ、キャンディ)は、バケットエレベーターや振動フィーダーと組み合わせて使用されます。マルチヘッド計量機は、高速で±0.5 gの精度を実現しており、スナックや乾燥食品の生産ラインでは標準的な選択肢となっています。.
- 粉末 (粉ミルク、プロテインパウダー、小麦粉)には、スクリューコンベヤまたは真空搬送が必要となります。課題は3つあります。粉塵の封じ込め、湿気対策、そして密度のばらつきです。オーガー式充填機は、粉末の嵩密度が安定している場合は±1~2 gの精度を維持できますが、粉末が沈降したり固まったりすると、精度が大きくずれてしまいます。.
- 粘性のある液体およびペースト (ソース、ジャム、ピーナッツバター、ペットフードなど)には、ピストン式充填機またはプログレッシブキャビティポンプが必要です。粘度の安定性がこの装置の成否を左右します。夏には蜂蜜のように流れ、冬にはペースト状になるような製品の場合、その範囲に対応するように設計されていない充填システムでは対応できません。.
- 壊れやすい固体 (クッキー、ポテトチップス、フリーズドライフルーツ)は、丁寧な取り扱いが必要であり、落下高さが低く、製品ごとに最適化されたガイドレールを備えた傾斜ベルトコンベアが求められます。.
供給システムは、下流の充填機よりも少なくとも10%速く稼働しなければならない。そうしないと、充填機に原料が供給されなくなり、ライン全体が原料を待ち続ける状態になってしまう。.
一次包装 — 充填・密封

ここで、製品はパッケージとなります。充填技術と密封方法の組み合わせによって、保存期間、製品の品質、そして規制対象業界においては法令順守が左右されます。.
| 充填方法 | 最適 | 代表的な精度 |
|---|---|---|
| ピストン・フィラー | ペースト状製品、チャンキータイプの製品、ペットフード | 体積比で±1~2% |
| オーガーフィラー | 粉末、微細顆粒 | ±1~2 g |
| マルチヘッド計量機 | ナッツ、スナック、乾燥食品 | ±0.5 g |
| 流量計 | 自由に流れる液体 | 体積比で±0.5% |
| 重力/時間稼ぎ | 水のような、粘度の低い液体 | ±1–2% |
密封技術は、容器の種類と保存上の要件の両方に適合していなければなりません:
- 真空シール 密封前に酸素を抜き取ります。これは、缶詰の肉、魚介類、コーヒーにとって不可欠な工程です。目標真空度:-0.08 MPa。.
- 窒素フラッシング 不活性ガスで酸素を置換し、ヘッドスペースの酸素濃度を3%未満に低減します。これは、酸化が売上損失に直結する粉ミルク、栄養補助食品、高級ナッツ類などの製品における標準的な処理法です。.
- ダブルシーム式缶の密封 金属缶の分野に属する。品質指標:シームの重なり ≥55%。シームローラーは摩耗するため、通常、1セットあたり5,000万~1億個の缶を加工した後に交換される。.
- 誘導シール 電磁エネルギーを用いて、アルミ箔のライナーを容器の縁に接着する――食用油、医薬用シロップ、化学製品の包装で一般的に用いられている。.
品質管理 — 検査システム
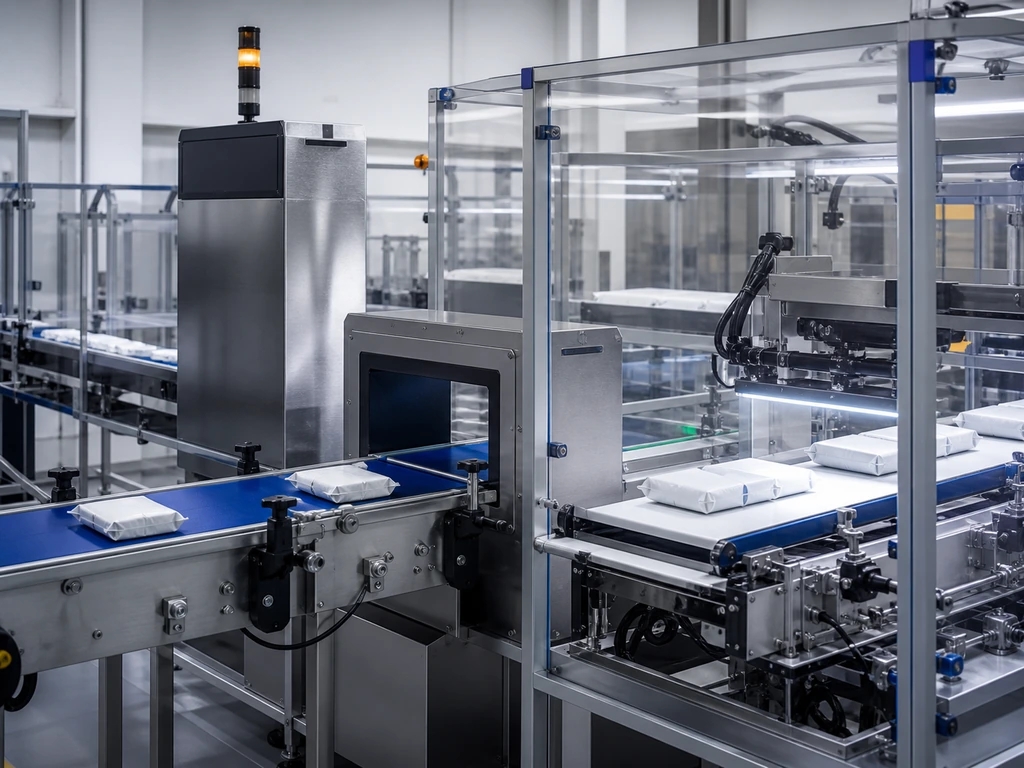
一貫生産ラインにおいて、検査は抜き取り検査ではありません。すべての製品がラインを通過し、システムはあらゆる欠陥をリアルタイムで検知し、排除し、記録しなければなりません。.
ラベル表示、コード化、およびトレーサビリティ
これがアイデンティティ層であり、FDAやEUのコンプライアンス監査担当者が最も多くの時間を費やす部分です。.
3つの技術、3つの目的: 感圧式ラベリング 1分間に50~200個の容器に、あらかじめ印刷されたラベルを貼付し、貼付精度は±0.5 mmです;; インクジェットコーディング 可変データ(ロット番号、有効期限、バーコード)を300 dpiで印刷します;; レーザーマーキング 医薬品および医療機器の包装に、消えない印を付けます。.
統合されたトレーサビリティシステムにより、すべての製品に固有のシリアル番号が割り当てられ、その番号から原材料のロットコード、充填パラメータ、シール試験結果、検査データまで遡って追跡可能です。小売業者がパレットの受け入れを拒否した場合、製造業者はその不具合の原因を「先月のいつか」という曖昧な表現ではなく、具体的な時刻、機械、作業員まで特定することができます。“
二次包装および最終工程
ここでは、個々の梱包が出荷単位となります。一連の工程は通常、カートニング、ケース詰め、パレタイジング、ストレッチラッピングの順で行われます。.
現段階における統合上の主な課題は、ペースの調整です。1分間に120袋を生産するスナック製造ラインは、1分間に80袋しか処理できないカートナーの処理能力を圧倒してしまいます――両者の間にバッファが設けられていない限りは。上流工程の3分分の出力を一時的に保持できる単純な蓄積コンベアがあれば、カートナーは微小な停止後に回復する余裕が生まれ、ライン全体を停止させる必要がなくなります。ロボティックパレタイザーが作業を完了させます。コボットは1分間に6~8ケースを、産業用ロボットは15~20ケースを処理します。.
統合技術 — 機器間の通信方法
物理的な接続によって、機械Aから機械Bへ製品が搬送されます。通信プロトコルによって、 情報 マシンAからマシンBへ――まさにこの連携こそが、高性能なマシンの集合体をインテリジェントな生産システムへと変えるのです。プロトコルの選択は、単なるIT上の決定事項ではありません。これはサプライチェーン上の決定事項であり、どのメーカーの機器を購入できるか、生産ラインが問題にどれだけ迅速に対応できるか、そして特定のベンダーのエコシステムに縛られることになるかどうかを決定づけるものです。.
PLCベースの制御アーキテクチャ
プログラマブル・ロジック・コントローラ(PLC)は、統合生産ラインの「頭脳」です。PLCは、すべての入力をスキャンし、ロジックプログラムを実行し、すべての出力を更新するという連続ループで動作し、そのサイクルタイムは通常10ミリ秒未満です。この10ミリ秒の間に、PLCは、充填機がサイクルを完了したかどうか、シーマー(封口機)のジョーが所定の位置にあるかどうか、ラベラーのセンサーが容器を検知しているかどうか、そして上流のコンベアが稼働しているかどうかを確認します。その後、数千もの二値判断を行い、ライン上のすべての装置にコマンドを送信します。.
5~8台の機械で構成される小規模な生産ラインには、200~500点のI/Oポイントを備えたPLCが必要です。大規模なマルチゾーン生産ラインでは、2,000点以上のI/Oポイントが必要になる場合もあります。後々コスト削減につながる一つのルールは、次の通りです: 将来の拡張に備えて、少なくとも20%のI/O容量を確保してください。.
産業用通信プロトコル — 実用的な比較
機械によって使用する「言語」は異なります。これらを相互運用可能にするには、以下のものが必要です:
実践的なポイント: 複数のベンダーの機器を使って生産ラインを構築する場合、EtherNet/IPとModbus TCP/IPの両方をネイティブでサポートする機器を選択してください。そうすれば、プロトコルゲートウェイを必要とせずに、利用可能な機器の90%をカバーできます。ゲートウェイを使用すると5~15 msの遅延が生じます。これは監視用途では通常問題ありませんが、同期化された高速動作においてはリスクとなります。.
SCADAとMES — 機械レベルの制御を超えて
SCADA を使用すると、すべての機械の稼働状況、速度、温度、アラーム状態をリアルタイムで1つの画面に表示できます。MES は生産現場と ERP システムを連携させます。これにより、作業指示書が自動的に下流へ流れ、生産数が上流へ報告され、品質記録がデジタル化され、タイムスタンプが付けられます。規制対象業界において、MES データの保存は必須です。FDA 21 CFR Part 11 では、電子記録を少なくとも 12 か月間保存することが義務付けられています。.
新興技術 — AI、デジタルツイン、IoT
今日、これらに投資する必要はありません。しかし、今日下す決断が、明日の可能性を妨げてはなりません。. デジタルツイン (±2%の精度を持つ仮想レプリカ)を使用すれば、物理回線に手を加えることなく変更をテストできるため、現場でのデバッグ時間を30~50%短縮できます。. AIを活用した視覚技術 プログラムで認識するよう設定されていなかった欠陥も検出でき、その認識率は99.5%を超えています。. IoTとクラウド 複数の工場を擁する企業において、各拠点間の比較・最適化を可能にします。その共通点は: OPC UAは、これら3つすべてを実現する「データの高速道路」です。.
包装ラインの統合計画:段階ごとのロードマップ

統合は単なる購入ではなく、プロジェクトです。以下にロードマップを示します:
| フェーズ | 主な業務 | 主な成果物 | 年表 |
|---|---|---|---|
| 評価 | 製品分析、生産能力の算出、設備監査 | ユーザー要件仕様書(URS) | 4~8週間 |
| デザイン | 機器の選定、配置、制御アーキテクチャ | 設計図面+FATプロトコル | 8~16週 |
| インストール | 据え付け、単体試運転、SAT | SATレポートおよび取扱説明書 | 4~12週間 |
| 最適化 | トレーニング、パラメータの調整、KPIのベースライン | SOPおよびKPIのベースライン報告書 | 4~8週間 |
評価は、最も投資が不足しがちな段階です。徹底したURSには、50項目以上の機能要件が含まれているべきであり、その内容は速度や精度だけでなく、切り替え時間、洗浄手順、製品切り替え頻度、周囲温度範囲、圧縮空気の品質なども網羅する必要があります。この段階で1時間を費やすごとに、試運転時の手直し作業を約10時間削減することができます。.
実例に基づく注意点として、ある食品メーカーは、自社のソース製品の粘度が温度によって劇的に変化すること(35°Cでは水っぽく、10°Cではペースト状になる)をURSに明記していませんでした。「中粘度のソース」用に仕様が定められたピストン充填機は、毎冬の朝に詰まってしまうという事態が発生しました。これを修復するには、シールの交換、ストロークパラメータの調整、およびインライン製品ヒーターの追加が必要となり、6週間の遅延と5桁の予期せぬコストが発生しました。.
統合におけるよくある落とし穴とその回避策
統合の失敗の多くは、機器の不具合が原因ではありません。その原因は、計画段階でなされた誤った仮定にあります。当時としては妥当に見えたそれらの仮定も、実際の運用環境に直面すると通用しなくなるのです。ここでは、最もよくある4つの誤った仮定と、それらが問題を引き起こす前に発見する方法について解説します。.
速度の不整合 — 最速のマシンが最大のボトルネックとなる場合
シナリオ: 充填機の処理能力は1分あたり120缶です。ラベラーの処理能力は1分あたり100缶です。この20缶の差はさほど大きくないように思えるかもしれませんが、1時間で計算すると、行き場を失う缶は1,200缶にもなります。微細な停止を考慮に入れると、この「1分あたり120缶のライン」の実質的な処理能力は、実際には1分あたり85缶となります。.
解決策: バッファ容量は、最大速度差に2~5分間の生産時間を乗じた値と等しくする必要があります。PLCをプログラムし、ラベラーの実際の速度をマスター基準として使用し、充填機の速度を自動的に調整するように設定してください。. 設計ルール: バッファ長(単位)=上流の速度(単位/分)× 3 分 × 1.3(安全係数)。.
マルチベンダー対応 — プロトコルと機械的インターフェースのギャップ
シナリオ: ドイツのメーカーから最高の充填機を、中国のメーカーから最高のラベラーを、そしてアメリカのメーカーから最高のケースパッカーを購入しました。充填機の排出コンベヤーの高さは850 mm、ラベラーの投入部の高さは820 mm、そしてケースパッカーはProfinetに対応しているのに対し、御社のPLCはEtherNet/IPに対応しています。.
解決策: 発注書に署名する前に、すべてのベンダーに対し、インターフェース仕様書の提出を義務付けてください。30 mmの高低差など些細なことのように思えるかもしれませんが、その段差で缶が倒れてしまうことがあり、50%件の予定外の停止は、このたった1つの位置ずれに起因しています。.
切り替え作業の複雑さを過小評価すること
シナリオ: 貴社は機械を最大速度で評価していました。しかし、貴社の工場では12種類のSKUを生産しており、1日に3回以上切り替えが行われています。機械Aの切り替えには10分かかりますが、機械Bには45分かかります。生産ラインの切り替え時間は45分であり、1日あたり2時間の生産損失が、年間で500時間以上に達することになります。.
解決策: ベンダーに対し、切り替え時間を書面で確約するよう求める。切り替え時間が15分を超える機械については、工具不要のノブ、位置決めピン、デジタルレシピ保存機能といった迅速な切り替え機能を義務付ける。.
工場受入試験を省略することによる隠れたコスト
シナリオ: ベンダーは自社工場で各機械の試験を行いました。すべて正常に動作しました。なぜ追加費用を払って同じ作業を繰り返す必要があるのでしょうか?そこで、組み込み型の工場受入試験(FAT)を省略し、お客様の施設へ直接出荷することになります。.
解決策: FATには、最低8時間の連続稼働、すべての製品SKU、およびエッジケースの意図的なテストが含まれていなければなりません。FATの受入基準:OEE ≥85%。ベンダーの拠点で発見された問題は、ベンダーの費用負担で修正されます。貴社の拠点で同じ問題が発見された場合は、貴社の費用負担で修正されるほか、生産損失も発生します。$15,000~30,000を節約するためにFATを省略した結果、製造業者は立ち上げの遅延により数十万の損失を被っています。.
ROIの評価 — 統合はどのような場合に経済的に合理的なのか?
統合には多額の設備投資が必要です。半自動の単体機械から完全に統合された包装ラインへアップグレードする中規模の食品メーカーの場合、ラインの複雑さ、速度、カスタマイズ要件に応じて、$200,000~$800,000の投資が見込まれます。真の課題は「その費用を捻出できるか」ではなく、「どのくらいの期間で投資を回収できるか」ということです。“
包装ラインの統合によるROIは、以下の3つの要素から成り立っています:
直接人件費の削減。. 統合ラインの導入により、1シフトあたりの要員数が5~6名から1~2名に削減され、40~60%の削減効果が見込まれます。先進国市場における2シフト制の操業の場合、これは年間でおよそ$160,000~$240,000のコスト削減に相当します。.
生産性の向上。. 手作業による搬送を排除することで、最大のボトルネックが解消されます。統合されたラインでは、通常、スループットが20~40%向上します。これは機械の処理速度が速いからではなく、機械が人の作業を待つ必要がまったくないからです。.
隠れたコストの回避。. こうしたコスト削減効果は、発注書には表れていません。具体的には、手作業による取り扱いから生じる製品のロスが50–70%削減、ラベル誤貼付による顧客からの違約金がゼロ、リコール対応が90%迅速化、そして自動化だけが実現できる品質の一貫性を必要とする注文にも対応できるようになる、といった点です。.
ほとんどの包装ライン統合プロジェクトは、2~4年以内に投資回収を達成します。2シフトまたは3シフト体制で稼働するラインでは、投資回収がさらに早くなります。シフトが1つ増えるごとに、固定設備コストをより多くの生産時間に分散できるためです。自社施設の試算を行う際は、設備コストだけでなく、設置費用、施設の改修費、研修費、そして移行期間中の生産性の低下も考慮に入れてください。そして、現状維持にかかる総コストと比較検討してください。.
ROI分析を実行可能な計画へと転換する準備が整った事業部門にとって、自社の具体的な製品特性、労働市場、成長目標などを含めた全体的なコスト構造をモデル化できる経験豊富なラインインテグレーターと協力することで、単なるスプレッドシート上の計算作業を、実際に構築可能なプロジェクトへと変えることができます。Levapackのような企業は、投入からパレタイジングまでをカバーするカスタムメイドのターンキー缶詰ラインを提供しており、お客様の製品、生産能力、予算に合わせたラインを設計するためのマンツーマンのエンジニアリングコンサルティングを行っています。これにより、不要な機能に費用をかけることなく、ROIの達成時期も業界平均ではなく、お客様の実際の数値に基づいたものとなります。. オーダーメイドのターンキー式缶詰生産ラインソリューションをご覧ください または オーダーメイドのライン提案を依頼する.
適切なインテグレーションパートナーの選び方
ここまでお読みいただいたということは、パッケージングラインの統合について真剣にお考えのことでしょう。構成要素、技術、計画プロセス、落とし穴、そして経済的な根拠についてはご理解いただいているはずです。最後に残った疑問が最も難しい問題です。実行を誰に任せるべきでしょうか?
インテグレーションパートナーの選定は、単に仕様書を比較することではありません。真の差別化要因は測定が難しいものですが、それこそが、稼働開始から2年後に生産ラインのOEEが85%になるか、55%になるかを左右する要素なのです。.
1. 「私の製品と似たような製品向けに構築した生産ラインを2つ見せてください。それと、その工場の工場長の電話番号も教えてください。」“ 信頼できるインテグレーターは、ためらうことなく検証可能な実績を提示します。統合に関する専門知識は製品ごとに異なります。液体充填ラインの統合に長けた企業であっても、粉体の粉塵封じ込めについてはまったく経験がない場合もあります。.
2. 「どのようなOEEを保証していますか?また、その数値に達しなかった場合はどうなりますか?」“ 特定のOEE数値を確約しないインテグレーターは、自社のシステム設計に自信を持っていないと言えます。統合ラインにおいて達成可能なOEEの保証値は、通常80~85%です。.
3. 「自社製の機器を使用していますか、それとも他社製の機器を統合していますか?」“ 「単一窓口による責任体制」と「ベスト・オブ・ブリードによる柔軟性」――どちらのモデルを採用するかを把握し、それが自社の社内エンジニアリング能力と合致していることを確認しましょう。.
4. 「FATは御社の施設で行われ、私の実際の製品を使用して、少なくとも8時間連続して稼働するのでしょうか?」“ 実際の製品を用いた適切なFAT(機能性試験)では、水による試験では決して検出できないような問題、例えば、粘度が充填精度に及ぼす影響、センサーへのほこりの堆積、シールジョーへの残留物の蓄積などを検出することができます。.
5. 「担当者は誰ですか?また、進捗報告はどのくらいの頻度で受けられますか?」“ 有能なインテグレーターは、マイルストーンや意思決定ポイントを明記した書面によるスケジュールを提示し、専任のプロジェクトマネージャーを割り当てます。.
6. 「保証期間と対応保証時間はどのくらいですか?」“ 業界標準は12ヶ月です。それより長い期間(16ヶ月や24ヶ月など)は、潜在的な問題が最も多く表面化する期間をカバーする、真の付加価値となります。.
「危険信号」を見抜く直感を信じてください。競合他社よりも30%+も安い価格の提案には、何かが削られているものです。たいていは、広範なスコープ、導入サポート、あるいは保証範囲です。統合テストを省略し、現場での試運転サポートの代わりに大量のマニュアルを渡してくるような「安価な」選択肢は、決して安くないのです。それは、利息付きの先送りされた支出に他なりません。.
参考文献
- PMMI. 「包装自動化の動向とOEEに関する調査」。2025年。. nccas.com
- Eclipse Automation. 「製造ラインの稼働効率を向上させる方法」 2025年。. eclipseautomation.com
- Tayal, A. ほか「製造業における効率性の向上」。“ ScienceDirect, 2021. sciencedirect.com
- Wolf Packing. 「包装機のROI:5ステップの投資回収計算ガイド」2026年。. wolf-packing.com
- Viking Masek. 「包装の自動化はいつROIをもたらすのか?」2025年。. vikingmasek.com
- Levapack。「オーダーメイドのターンキー式缶詰製造ラインソリューション」。“ levapack.com
- Levapack。「お問い合わせ — オーダーメイドのライン提案のご依頼」“ levapack.com
- Levapack. 「会社案内 — 会社概要とお客様の声」“ levapack.com
- Levapack。「ホームページ。」“ levapack.com


 EN
 RU
 ES
 FR
 DE
 NL
 IT
 JA
 ID
 PT
 KO
 AR
 TH
 VI
 TR
 PL